EP3017709B1 - Verfahren und vorrichtung zum überführen von längsaxial bewegten stabförmigen artikeln in eine queraxiale förderung - Google Patents
Verfahren und vorrichtung zum überführen von längsaxial bewegten stabförmigen artikeln in eine queraxiale förderung Download PDFInfo
- Publication number
- EP3017709B1 EP3017709B1 EP15192789.4A EP15192789A EP3017709B1 EP 3017709 B1 EP3017709 B1 EP 3017709B1 EP 15192789 A EP15192789 A EP 15192789A EP 3017709 B1 EP3017709 B1 EP 3017709B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- conveyor
- disc
- rod
- conveyor disc
- articles
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
Images

Classifications
-
- A—HUMAN NECESSITIES
- A24—TOBACCO; CIGARS; CIGARETTES; SIMULATED SMOKING DEVICES; SMOKERS' REQUISITES
- A24C—MACHINES FOR MAKING CIGARS OR CIGARETTES
- A24C5/00—Making cigarettes; Making tipping materials for, or attaching filters or mouthpieces to, cigars or cigarettes
- A24C5/32—Separating, ordering, counting or examining cigarettes; Regulating the feeding of tobacco according to rod or cigarette condition
- A24C5/322—Transporting cigarettes during manufacturing
- A24C5/326—Transporting cigarettes during manufacturing with lateral transferring means
Definitions
- the invention relates to the use of a first and a second conveyor disc in combination with a pressure plate for transferring rod-shaped articles from a longitudinal conveyor in a cross conveyor.
- rod-shaped articles of the tobacco-processing industry are understood to mean rod-shaped articles such as cigarettes, tobacco rods wrapped with wrapping material, filter rods, multi-segment filter rods and the like.
- These rod-shaped articles are usually produced in a strand process, the rod-shaped articles usually being cut from the strand produced by a knife device and in a longitudinal axial conveying direction by a longitudinal conveyor comprising, for example, a format device in which the rod-shaped articles are conveyed on a format strip be moved longitudinally axially.
- the conveying direction is parallel to the longitudinal axis of the strand or the rod-shaped article.
- a device according to the EP 0 689 775 B1 optimally functional, is time consuming and costly.
- the leadership of the rod-shaped articles by the provided with a ramp rotating discs is relatively imprecise.
- DE 695 13 233 T2 discloses an apparatus for feeding rod-shaped objects from one of two transport paths crossing each other and for changing the transporting direction of the rod-shaped articles.
- EP 1 935 260 A1 discloses a conveyor stabilizer which has a position-neutral stabilizing device for conveying, in particular, longitudinally axial conveying rod-shaped articles.
- GB 2 149 642 A discloses an apparatus for transferring longitudinally-extruded rod-shaped articles in a transverse axial conveying direction.
- DE 36 00 313 A1 discloses an apparatus for transferring rod-shaped articles of the tobacco processing industry from a longitudinal conveyor to a cross conveyor.
- a transfer device and a method for transferring longitudinally axially conveyed rod-shaped articles of the tobacco-processing industry of a longitudinal axis of the article in a row advancing longitudinal conveyor on a cross-conveyorproof endeavornden the article in such a way that the quality of the promoted rod-shaped article is not affected and also a more defined leadership of the rod-shaped article is possible.
- a transfer device for transferring longitudinally-aided rod-shaped articles of the tobacco processing industry from a longitudinal axial advancing conveyor in a row on a cross-conveyor transverse to the article, the transfer device has a pair of accelerator with a pressure plate and a first conveyor disc, the transfer device further comprising a second conveyor disc, the first and second conveyor discs having contact surfaces having a constant radius in a first portion and an increasing radius in a second portion further developed by the first and second conveyor discs a variably adjustable angular position are driven in rotation with each other or are driven by the first and the second conveyor disc (16, 17) are driven separately from one another od the first and the second conveyor disc (16, 17) are driven together, whereas the angular position of the first to the second conveyor disc (16, 17) is set so that a motor relative to the drive of the conveyor disc (16, 17) the angular position can put.
- the transfer device makes it possible to set an optimized guideway for the rod-shaped articles in a targeted manner. In particular, this makes it possible, for example, to minimize the frictional resistance prevailing or arising during insertion of the rod-shaped article into a receptacle of the transverse conveyor.
- a targeted angular position is set for this purpose, whereby the rod-shaped article, for example with a smaller area comes into contact with a wall of the receiving of the cross conveyor.
- first and the second conveyor disc are driven separately from each other.
- they are driven together, for example via a drive belt, whereas the angular position of the first to the second conveyor disc is set so that a motor relative to the drive of the conveyor disc can offset them with respect to the angular position.
- This can for example be a motor which attaches to the drive shaft and can rotate the outer body of the conveyor disc relative to the drive shaft.
- the first and the second conveyor disc are identical in shape and size. As a result, a cost-effective implementation is possible.
- the pressure plate in the region in which the pressure plate with the first conveyor disc serves to accelerate a rod-shaped article in the longitudinal axial direction, the pressure plate has the same radius as the radius in the first portion of the first conveyor disc.
- the first conveyor disc and the pressure plate can be operated by a common drive.
- the second portion of the first and second conveyor disc extends over an angular width of 35 ° to 90 °, in particular preferably over an angular width of 60 ° to 86 °, in particular preferably of 74 ° to 83 °.
- the pressure plate over a angular width of 80 ° to 230 ° for length formats of the rod-shaped article from 48 mm to 180 mm on a recess.
- the pressure disc does not hinder the promotion of the rod-shaped article in the transverse axial direction.
- an angular position is understood to mean, in particular, the relative orientation of the first and second conveyor disks relative to one another and / or with respect to rotation. If, for example, the two conveyor disks at 12 o'clock have the end of the first section and the beginning of the second section, both conveyor disks have the same angular position. If, for example, the second conveyor disc advances by 5 °, ie the end of the first section and the beginning of the second section is at 5 ° before 12 o'clock, there is an angular position of 5 ° or leading 5 ° of the second conveyor disc relative to the first conveyor disc.
- the rod-shaped article In such an angular position of the rod-shaped article with the In the conveying direction preceding part are further transversely spaced from the longitudinal axial conveying direction of the strand introduced into a receptacle of the transverse conveyor.
- the rod-shaped article In the opposite case, that the first conveyor pulley voranilt with respect to the angular position, the rod-shaped article would be introduced with a front portion which is transversely axially less far from the longitudinal axis of the rope conveyor, as the rear portion in the receptacle of the cross conveyor.
- angular position thus means, in particular, a position of a first conveyor disk with respect to its rotation about the axis of rotation of the first conveyor disk relative to the position of a second conveyor disk with respect to its rotation about the axis of rotation of the second conveyor disk.
- the angular position is therefore in particular a value for the angle of rotation of the first conveyor disc relative to the angle of rotation of the second conveyor disc.
- a particularly stable and precisely definable conveying path is possible if a further pressure disk is provided for forming a further pair of accelerator disks with the second conveying disk.
- the further pressure plate on a pressure range, which extends over an angular width of 30 ° to 100 °, in particular from 40 ° to 90 °. This results in a relatively large recess or is one possible, which does not affect the transverse axial movement of the rod-shaped article.
- the pressure disk or the pressure disks preferably have at least one cavity for balancing the pressure disk. This takes into account that in the field of There is less recess in the pressure plate, which would result in an imbalance.
- a cavity is arranged correspondingly on the opposite side in order to achieve a uniform mass distribution.
- the setting of the time sections functions in that the first and second conveyor discs have contact surfaces which have a constant radius in a first section and an increasing radius in a second section, the first and second conveyor discs in a variably adjustable angular position are driven in rotation with each other or driven or are.
- a variable adjustable angular position variable adjustable periods can be realized.
- the time periods are adjusted relative to one another such that a frictional resistance prevailing between the rod-shaped article and the transverse conveyor when the rod-shaped article is received in the transverse conveyor is minimized or is. This allows a very gentle transfer or delivery of the rod-shaped article in the cross conveyor.
- an optical quality optimization method is used to set the time periods relative to each other.
- the optical quality optimization method may preferably be used to adjust the angular position of the first and second conveyor disc to each other.
- a rod-shaped article considered after the transfer into the cross conveyor and compared with a target image If the camera images result in an excessive change in shape or damage, for example, on the wrapping material strip, the time periods present to one another are set differently or the angular position of the conveyor discs is changed relative to one another.
- the method is performed automatically.
- the object is further achieved by using a first and a second identical conveyor disc in combination with a pressure plate for transferring longitudinally-aided rod-shaped articles in the tobacco processing industry from the longitudinal axis of a longitudinally conveying up the articles in a row on a transverselymoor adventnden the article transverse conveyor, wherein the first and the second conveyor disc in a variably adjustable angular position are driven to rotate with each other by the first and the second conveyor disc are driven separately or the first and the second conveyor disc are driven together, whereas the angular position of the first is set to the second conveyor disc so that a motor which can move relative to the drive of the conveyor disc with respect to the angular position.
- the first and the second conveyor disc preferably have contact surfaces which have a constant radius in a first section and an increasing radius in a second section.
- a further pressure plate is provided, which is bringable brought or brought into operative connection with the second conveyor disc.
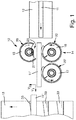
- Fig. 1 schematically shows a plan view of a transfer device 10 according to the invention.
- the transfer device 10 serves to longitudinally axially conveyed rod-shaped articles 11, which in a longitudinal conveyor 12, as in Fig. 1 is shown, are transported longitudinally axially, ie in the arrow direction of the arrow on the rod-shaped article 11 in Fig. 1 is indicated in a transverse conveyor 13, which is schematically in FIG. 1 is shown on the left and in the direction of the arrow, which is indicated on the cross conveyor 13, is moved to pass.
- the longitudinal conveyor 12 may for example be part of a strand machine of the tobacco-processing industry, such as a cigarette rod machine or a filter rod machine.
- the cross conveyor 13 may be, for example, a cross-conveyor drum, which serves, for example, to pass filter rods to a Filteransetzmaschine.
- the transfer device has an accelerator disk pair 14, which comprises a pressure disk 15 and a first conveyor disk 16.
- the direction of rotation of the pressure disk 15 and the first conveyor disc 16 are indicated on the respective discs by arrows.
- the transfer device 10 has a second conveyor disc 17, which is arranged downstream of the first conveyor disc 16. Also, the second conveyor disc 17 rotates along the arrow, which is indicated on the second conveyor disc 17.
- the operation of the transfer device 10 is the following.
- the accelerator disk pair 14 grips a rod-shaped article 11 'from the upstream longitudinal conveyor 12, accelerates the rod-shaped article 11' in the longitudinal direction to a speed V 1 and then displaces the rod-shaped article 11 'with a transverse axial component of movement at a speed V 2 around the rod-shaped article 11 'in a receptacle 33 of the cross conveyor 13 introduce.
- the receptacle 33 may be a receiving trough, which may be slightly wider in the upstream opening, in order to taper conically closer at least in half. Due to the slightly larger input opening of the receptacles 33 in the cross conveyor 13 is easier piercing the rod-shaped article 11, 11 ', 11 "in the cross conveyor 13 is possible.
- contact surfaces 20 are provided on the pressure plate 15 and the first conveyor disc 16, by means of which the rod-shaped article 11 'is engaged and, accordingly, by the higher conveying speed of the pair of accelerator discs 14 from the upstream rod-shaped article 11, which is still in the Longitudinal conveyor 12 is arranged to remove.
- the conveyor discs 16, 17 at the contact surfaces 20, 20 'and the support surfaces for the rod-shaped articles 11, 11 ', 11 "have sections which have a radius which increases in the conveying direction, as a result of which the rod-shaped articles are accelerated in the transverse-axial direction and obtain a speed V 2 .
- the radius of the contact surface 20 of the pressure plate 15 corresponds to the constant radius of the portion of the contact surface 20 of the first conveyor disc 16.
- the invention provides that the angular position of the first and the second conveyor disc 16, 17 is variably adjustable in particular during operation of the transfer device or the driving of the first and second conveyor disc 16, 17 to each other in a rotating mold with a variably adjustable Corner.
- the rotational speed of the respective conveyor discs and the pressure plates are preferably the same size.
- the orientation of the rod-shaped articles relative to the longitudinal axis or the longitudinal axial conveying axis can be changed during the transfer of the rod-shaped article. For example, by advancing the downstream conveying roller 17 by a few degrees, the front part of the rod-shaped article 11 may be further deflected in the transverse-axial direction upon transfer to the transverse conveyor 13 than the rear part. As a result, a very gentle transfer of rod-shaped articles in the transverse conveyor or the receptacle 33 of the transverse conveyor 13 is adjustable.
- the most gentle path of movement can be set very efficiently.
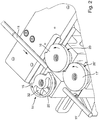
- Fig. 2 schematically shows a further embodiment of a transfer device 10 according to the invention comprising a pair of accelerator 14, which consists of a pressure plate 15 and a first conveyor disc 16, in a schematic three-dimensional representation.
- a second conveyor disc 17 is shown, which is arranged downstream of the first conveyor disc 16.
- the conveying direction of the longitudinal conveyor 12 is indicated by the arrow region of the rod-shaped article 11.
- the direction of rotation of the discs 15, 16, 17 is arranged on the respective disc.
- the pressure plate 15 has a recess or a cavity 32 in order to counteract a possible imbalance.
- contact surfaces 20 and 20 ' are indicated.
- the contact surfaces 20 and 20 ' are correspondingly curved, preferably semicircular in shape, in order to enable a gentle reception of the cross-sectionally round rod-shaped articles 11, 11'.
- a first portion of the contact surface 20 with constant radius of the first conveyor disc 16 with the contact surface 20 of the pressure plate 15 is used to pinch the rod-shaped article 11 something and to accelerate accordingly in the longitudinal axial direction.
- Fig. 2 is a provided between the first conveyor disc and the pressure plate 15 rod-shaped article omitted for the sake of clarity.
- Fig. 3 schematically shows a first conveyor disc 16 and second conveyor disc 17 in a sectional view.
- the contact surface 20 can be seen with a corresponding first radius, which is constant in the region of the first section 21, which represents the larger section, from the first dashed line to the second dashed line.
- the radius is shown here with a small r 1 .
- a correspondingly curved surface is provided in order to optimally receive the rod-shaped article, which, for example, is circular in cross-section.
- the second portion 22 with increasing radius r 2 extends over an angular width 25 of approximately 78 °.
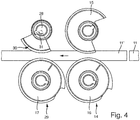
- Fig. 4 shows a schematic plan view of a further embodiment of the transfer device according to the invention.
- a further pressure plate 28 is provided, which in operative connection with the second conveyor disc 17 in a pressure region 30 ensures that the thus forming accelerator disc pair 29 comprising the second conveyor disc 17 and the pressure plate 28 is also a component of motion in the longitudinal axial direction of the rod-shaped Article 11 '.
- the pressure area 30 is provided over an angular width 31. It is also a very large recess of the pressure plate 28 is provided, namely 360 ° minus the angular width 31. This is approximately a recess with an angular width of 270 °.
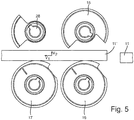
- FIG. 5 schematically shows the embodiment of the transfer device according to Fig. 4
- a transverse axial movement component V 2 is added to the rod-shaped article 11 '
- the provided recesses in the pressure plate 15 and the pressure plate 28 ensure that this happens without colliding with the pressure plates 15 and 28 respectively.
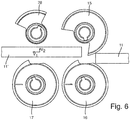
- Fig. 6 is an even more advanced state of transfer of the rod-shaped article 11 'as compared to Fig. 5 shown schematically.
- the rod-shaped article 11 ' has already detached from the conveyor discs 16 and 17 and either moves freely on the conveyor track or is preferably already partially introduced into the illustrated transverse conveyor 13.
- the rod-shaped article 11 ' is about to be gripped by the pair of accelerator disks 14 so as to be accelerated accordingly.
Landscapes
- Attitude Control For Articles On Conveyors (AREA)
- Manufacturing Of Cigar And Cigarette Tobacco (AREA)
Description
- Die Erfindung betrifft eine Überführungsvorrichtung zum Überführen von längsaxial geförderten stabförmigen Artikeln der Tabak verarbeitenden Industrie von einem die Artikel in einer Reihe längsaxial heranfördernden Längsförderer auf einen die Artikel queraxial abfördernden Querförderer, wobei die Überführungsvorrichtung ein Beschleunigerscheibenpaar mit einer Andruckscheibe und einer ersten Förderscheibe aufweist, wobei die Überführungsvorrichtung zudem eine zweite Förderscheibe aufweist, wobei die erste und die zweite Förderscheibe Kontaktflächen aufweisen, die in einem ersten Abschnitt einen konstanten Radius aufweisen und in einem zweiten Abschnitt einen zunehmenden Radius aufweisen. Die Erfindung betrifft ferner ein Verfahren zum Betreiben einer Überführungsvorrichtung zum Überführen von längsaxial geförderten stabförmigen Artikeln der Tabak verarbeitenden Industrie von einem die Artikel in einer Reihe längsaxial heranfördernden Längsförderer auf einen die Artikel queraxial abfördernden Querförderer mit den folgenden Verfahrensschritten :
- längsaxiales Beschleunigen eines stabförmigen Artikels mittels eines Beschleunigerscheibenpaars (14), wobei der stabförmige Artikel längsaxial von stromaufwärts von dem Längsförderer geförderten weiteren stabförmigen Artikel beabstandet wird,
- Versetzen des stabförmigen Artikels mittels einer ersten Förderscheibe, die Teil des Beschleunigerscheibenpaars ist, und einer zweiten Förderscheibe die stromabwärts der ersten Förderscheibe angeordnet ist, in eine zusätzliche queraxiale Bewegungskomponente (V2),
- Abgeben des stabförmigen Artikels in den Querförderer.
- Außerdem betrifft die Erfindung die Verwendung einer ersten und einer zweiten Förderscheibe in Kombination mit einer Andruckscheibe zum Überführen stabförmiger Artikel von einem Längsförderer in einen Querförderer.
- Unter einem stabförmigen Artikel der Tabak verarbeitenden Industrie werden im Rahmen der vorliegenden Erfindung stabförmige Artikel wie Zigaretten, mit Umhüllungsmaterial umhüllte Tabakstöcke, Filterstäbe, Multisegmentfilterstäbe und Ähnliches verstanden. Diese stabförmigen Artikel werden üblicherweise in einem Strangverfahren hergestellt, wobei die stabförmigen Artikel von dem hergestellten Strang üblicherweise durch eine Messervorrichtung abgelängt werden und in einer längsaxialen Förderrichtung von einem Längsförderer, der beispielsweise eine Formatvorrichtung umfasst, in der auf einem Formatband die stabförmigen Artikel gefördert werden, längsaxial bewegt. Hierbei ist die Förderrichtung parallel zur Längsachse des Strangs bzw. der stabförmigen Artikel.
- Bei Strangmaschinen der Tabak verarbeitenden Industrie wie Zigarettenstrangmaschinen oder Filterstrangmaschinen wird es mit zunehmender Produktionsgeschwindigkeit schwieriger, die vom Strang abgetrennten Strangabschnitte aus ihrem längsaxialen Produktionsförderband in eine queraxiale Förderbahn für die Weiterverarbeitung zu überführen, da die Strangabschnitte in der dafür zur Verfügung stehenden kurzen Zeit nicht mehr schnell genug auf den quer zur Strangförderbahn bewegten Querförderer überführt werden können bzw. durch die hierdurch entstehenden Beschleunigungen entsprechende Beschädigung an den stabförmigen Artikeln entstehen können. Zudem können Störungen des Förderflusses zur Beschädigung oder gar Zerstörung der überführten Strangabschnitte bzw. stabförmigen Artikel die Folge sein.
- Um die Umlenkung und Übergabe der Artikel aus ihrer längsaxialen Förderrichtung auf einen Querförderer zu erleichtern, ist es bekannt, dem Artikel vor dem Einstoß in die Aufnahmen des Querförderers eine Bewegungskomponente quer zu ihrer längsaxialen Bewegungsrichtung und damit parallel zur Bewegung der Aufnahmen des Querförderers zu geben. Dieses ist beispielsweise in
DE-AS 12 28 978 beschrieben oder inDE 34 44 468 C2 . - Aus
EP 0 689 775 B1 ist auch eine entsprechende Überführungsvorrichtung bekannt, bei der sowohl zunächst eine Beschleunigung der stabförmigen Artikel in längsaxialer Richtung erzielt wird und zudem eine queraxiale Förderkomponente hinzugeführt wird. - Hierbei sind unterschiedlich große bzw. mit unterschiedlich großen Rampen versehene rotierende Scheiben vorgesehen, die zum einen zu einer zur Längsachse einer Strangmaschine parallelen queraxialen Verschiebung der Stäbe führen und zum anderen durch den Förderer, der am nächsten zu dem Querförderer angeordnet ist, eine weitere Unterstützung des stabförmigen Artikels bei der Bewegung in die queraxiale Richtung erzielt wird.
- Eine Vorrichtung gemäß der
EP 0 689 775 B1 optimal funktionsfähig zu gestalten, ist zeit- und kostenintensiv. Zudem ist die Führung der stabförmigen Artikel durch die mit einer Rampe versehenen rotierenden Scheiben relativ unpräzise. -
DE 695 13 233 T2 offenbart eine Vorrichtung zum Zuführen von stabförmigen Gegenständen von einem von zwei Transportpfaden, die einander kreuzen, und zur Änderung der Transportrichtung der stabförmigen Gegenstände. -
EP 1 935 260 A1 offenbart einen Förderstabilisator, der zum insbesondere längsaxialen Fördern von stabförmigen Artikeln eine positionsneutrale Stabilisationsvorrichtung aufweist. -
GB 2 149 642 A -
DE 36 00 313 A1 offenbart eine Vorrichtung zum Überführen stabförmiger Artikel der Tabak verarbeitenden Industrie von einem Längsförderer auf einen Querförderer. - Es ist Aufgabe der vorliegenden Erfindung, eine Überführungsvorrichtung und ein Verfahren zum Überführen von längsaxial geförderten stabförmigen Artikeln der Tabak verarbeitenden Industrie von einem die Artikel in einer Reihe längsaxial heranfördernden Längsförderer auf einen die Artikel queraxial abfördernden Querförderer derart weiterzubilden, dass die Qualität der geförderten stabförmigen Artikel nicht beeinträchtigt wird und zudem eine definiertere Führung der stabförmigen Artikel ermöglicht ist.
- Gelöst wird diese Aufgabe durch eine Überführungsvorrichtung zum Überführen von längsaxial geförderten stabförmigen Artikeln der Tabak verarbeitenden Industrie von einem die Artikel in einer Reihe längsaxial heranfördernden Längsförderer auf einen die Artikel queraxial abfördernden Querförderer, wobei die Überführungsvorrichtung ein Beschleunigerscheibenpaar mit einer Andruckscheibe und einer ersten Förderscheibe aufweist, wobei die Überführungsvorrichtung zudem eine zweite Förderscheibe aufweist, wobei die erste und die zweite Förderscheibe Kontaktflächen aufweisen, die in einem ersten Abschnitt einen konstanten Radius aufweisen und in einem zweiten Abschnitt einen zunehmenden Radius aufweisen, die dadurch weitergebildet ist, dass die erste und zweite Förderscheibe in einer variabel einstellbaren Winkellage zueinander rotierend antreibbar sind oder angetrieben sind, indem die erste und die zweite Förderscheibe (16, 17) getrennt voneinander angetrieben werden oder die erste und die zweite Förderscheibe (16, 17) gemeinsam angetrieben werden, wohingegen die Winkellage der ersten zur zweiten Förderscheibe (16, 17) so eingestellt wird, dass ein Motor, der relativ zum Antrieb der Förderscheibe (16, 17) diese bezüglich der Winkellage versetzen kann.
- Durch die erfindungsgemäße Überführungsvorrichtung ist es möglich, gezielt eine optimierte Führungsbahn für die stabförmigen Artikel einzustellen. Insbesondere ist es hierdurch möglich, beispielsweise den beim Einführen des stabförmigen Artikels in eine Aufnahme des Querförderers vorherrschenden bzw. entstehenden Reibwiderstand zu minimieren. Hierzu kann beispielsweise vorgesehen sein, an Stelle einer parallelen Führung des stabförmigen Artikels, also einer Führung, bei der der stabförmige Artikel in queraxialer Richtung derart versetzt wird, dass der stabförmige Artikel parallel zur Förderrichtung des Längsförderers bleibt, eine gezielte Winkellage hierzu eingestellt wird, wodurch der stabförmige Artikel beispielsweise mit einer kleineren Fläche in Kontakt mit einer Wandung der Aufnahme des Querförderers gelangt. Durch die erfindungsgemäße Maßnahme kann die optimale Lage des stabförmigen Artikels auf der Förderbahn eingestellt werden.
- Hierzu kann vorgesehen sein, dass die erste und die zweite Förderscheibe getrennt voneinander angetrieben werden. Es kann allerdings auch vorgesehen sein, dass diese gemeinsam, beispielsweise über einen Antriebsriemen, angetrieben werden, wohingegen die Winkellage der ersten zur zweiten Förderscheibe so eingestellt wird, dass ein Motor, der relativ zum Antrieb der Förderscheibe diese bezüglich der Winkellage versetzen kann. Dies kann beispielsweise ein Motor sein, der auf der Antriebswelle ansetzt und den Außenkörper der Förderscheibe gegenüber der Antriebswelle verdrehen kann.
- Durch Vorsehen eines Beschleunigerscheibenpaares ist es möglich, auf Unterdruck zum Halten der stabförmigen Artikel zu verzichten.
- Vorzugsweise sind die erste und die zweite Förderscheibe in Kontur und Größe baugleich. Hierdurch ist eine kostengünstige Realisierung möglich.
- Vorzugsweise hat die Andruckscheibe in dem Bereich, in dem die Andruckscheibe mit der ersten Förderscheibe zum Beschleunigen eines stabförmigen Artikels in längsaxialer Richtung dient, den gleichen Radius wie der Radius in dem ersten Abschnitt der ersten Förderscheibe. Hierdurch können zumindest die erste Förderscheibe und die Andruckscheibe durch einen gemeinsamen Antrieb betrieben werden.
- Vorzugsweise erstreckt sich der zweite Abschnitt der ersten und zweiten Förderscheibe über eine Winkelweite von 35° bis 90°, insbesondere vorzugsweise über eine Winkelweite von 60° bis 86°, insbesondere vorzugsweise von 74° bis 83°. Hierdurch ergibt sich zum einen eine längsaxiale Förderphase und damit eine sehr genaue Führung in längsaxialer Richtung durch einen entsprechend großen ersten Abschnitt der ersten und zweiten Förderscheibe. Zudem ergibt sich hierdurch eine sehr kompakt bauende Überführungsvorrichtung .
- Vorzugsweise weist die Andruckscheibe über eine Winkelweite von 80° bis 230° für Längenformate des stabförmigen Artikels von 48 mm bis 180 mm eine Aussparung auf. Je größer das Längenformat der stabförmigen Artikel ist, desto größer ist hierbei die Aussparung. Hierdurch behindert die Andruckscheibe die Förderung des stabförmigen Artikels in queraxialer Richtung nicht.
- Im Rahmen der Erfindung wird unter einer Winkellage insbesondere die relative Orientierung der ersten und zweiten Förderscheibe zueinander bei und/oder bezüglich der Rotation verstanden. Wenn beispielsweise die beiden Förderscheiben bei 12 Uhr das Ende des ersten Abschnittes und den Beginn des zweiten Abschnittes aufweisen, haben beide Förderscheiben die gleiche Winkellage. Wenn die zweite Förderscheibe beispielsweise um 5° voreilt, d.h. das Ende des ersten Abschnitts und der Beginn des zweiten Abschnitts bei 5° vor 12 Uhr liegt, herrscht eine Winkellage von 5° bzw. voreilenden 5° der zweiten Förderscheibe relativ zur ersten Förderscheibe. Bei einer derartigen Winkellage würde der stabförmige Artikel mit dem in Förderrichtung vorangehenden Teil queraxial weiter beabstandet von der längsaxialen Förderrichtung des Strangs in eine Aufnahme des Querförderers eingebracht werden. Im umgekehrten Fall, dass die erste Förderscheibe im Hinblick auf die Winkellage voraneilt, würde der stabförmige Artikel mit einem vorderen Abschnitt, der queraxial weniger weit von der Längsachse des Strangförderers entfernt ist, als der hintere Abschnitt in die Aufnahme des Querförderers eingeführt werden.
- Im Rahmen der Erfindung wird unter dem Begriff der Winkellage somit insbesondere eine Lage einer ersten Förderscheibe im Hinblick auf deren Drehung um die Drehachse der ersten Förderscheibe relativ zu der Lage einer zweiten Förderscheibe im Hinblick auf deren Drehung um die Drehachse der zweiten Förderscheibe verstanden. Die Winkellage ist also insbesondere ein Wert für den Drehwinkel der ersten Förderscheibe relativ zum Drehwinkel der zweiten Förderscheibe.
- Eine besonders stabile und genau definierbare Förderbahn ist dann möglich, wenn eine weitere Andruckscheibe zur Ausbildung eines weiteren Beschleunigerscheibenpaares mit der zweiten Förderscheibe vorgesehen ist.
- Vorzugsweise weist die weitere Andruckscheibe einen Andruckbereich auf, der sich über eine Winkelweite von 30° bis 100°, insbesondere von 40° bis 90°, erstreckt. Hierdurch ergibt sich eine relativ große Aussparung bzw. ist eine solche möglich, die die queraxiale Bewegung des stabförmigen Artikels nicht beeinträchtigt.
- Vorzugsweise weist die Andruckscheibe oder weisen die Andruckscheiben wenigstens einen Hohlraum zur Auswuchtung der Andruckscheibe auf. Hierbei wird berücksichtigt, dass im Bereich der Aussparung weniger Masse in der Andruckscheibe vorhanden ist, wodurch sich eine Unwucht ergeben würde. Vorzugsweise wird entsprechend auf der gegenüberliegenden Seite ein Hohlraum angeordnet, um eine gleichmäßig ausgebildete Massenverteilung zu erzielen.
- Die Aufgabe wird ferner gelöst durch ein Verfahren zum Betreiben einer Überführungsvorrichtung zum Überführen von längsaxial geförderten stabförmigen Artikeln der Tabak verarbeitenden Industrie von einem die Artikel in einer Reihe längsaxial heranfördernden Längsförderer auf eine die Artikel queraxial abfördernden Querförderer mit den folgenden Verfahrensschritten:
- längsaxiales Beschleunigen eines stabförmigen Artikels mittels eines Beschleunigerscheibenpaars, wobei der stabförmige Artikel längsaxial von stromaufwärts von dem Längsförderer geförderten weiteren stabförmigen Artikel beabstandet wird,
- Versetzen des stabförmigen Artikels mittels einer ersten Förderscheibe, die Teil des Beschleunigerscheibenpaars ist, und einer zweiten Förderscheibe die stromabwärts der ersten Förderscheibe angeordnet ist, in eine zusätzliche queraxiale Bewegungskomponente (V2),
- Abgeben des stabförmigen Artikels in den Querförderer, das dadurch weitergebildet ist, dass das Versetzen des stabförmigen Artikels in eine zusätzliche queraxiale Bewegungskomponente (V2) durch die erste Förderscheibe zu einem vorgebbaren ersten Zeitabschnitt und durch die zweite Förderscheibe zu einem vorgebbaren zweiten Zeitabschnitt geschieht, wobei die Zeitabschnitte relativ zueinander variabel einstellbar sind oder eingestellt werden, wobei das Einstellen der Zeitabschnitte dadurch geschieht, dass die erste und die zweite Förderscheibe Kontaktflächen aufweisen, die in einem ersten Abschnitt einen konstanten Radius aufweisen und in einem zweiten Abschnitt einen zunehmenden Radius aufweisen, wobei die erste und die zweite Förderscheibe in einer variabel einstellbaren Winkellage zueinander rotierend angetrieben werden, indem die erste und die zweite Förderscheibe getrennt voneinander angetrieben werden oder die erste und die zweite Förderscheibe gemeinsam angetrieben werden, wohingegen die Winkellage der ersten zur zweiten Förderscheibe so eingestellt wird, dass ein Motor, der relativ zum Antrieb der Förderscheibe diese bezüglich der Winkellage versetzen kann.
- Dadurch, dass die Zeitabschnitte, in denen das Versetzen des stabförmigen Artikels in eine zusätzliche queraxiale Bewegungskomponente geschieht, variabel einstellbar sind oder eingestellt werden, ist es möglich, die Bewegungsbahn der stabförmigen Artikel bei der Übergabe aus der längsaxialen Förderung in die queraxiale Förderung genau einzustellen. Hierdurch kann im Betrieb einer Maschine der Tabak verarbeitenden Industrie, bei der stabförmige Artikel aus einer Strangmaschine abgegeben werden und in eine queraxial arbeitende Maschine übergeben werden, um dort weiter verarbeitet zu werden, bei möglichst großer Schonung der stabförmigen Artikel eine Übergabe erzielt werden.
- Erfindungsgemäß funktioniert das Einstellen der Zeitabschnitte dadurch, dass die erste und die zweite Förderscheibe Kontaktflächen aufweisen, die in einem ersten Abschnitt einen konstanten Radius aufweisen und in einem zweiten Abschnitt einen zunehmenden Radius aufweisen, wobei die erste und die zweite Förderscheibe in einer variabel einstellbaren Winkellage zueinander rotierend antreibbar sind oder angetrieben sind bzw. werden. Durch eine variable einstellbare Winkellage können variabel einstellbare Zeitabschnitte realisiert werden.
- Vorzugsweise werden die Zeitabschnitte relativ zueinander so eingestellt, dass ein zwischen dem stabförmigen Artikel und dem Querförderer bei der Aufnahme des stabförmigen Artikels in den Querförderer herrschender Reibwiderstand minimiert wird oder ist. Hierdurch wird eine sehr schonende Übergabe bzw. Abgabe des stabförmigen Artikels in den Querförderer ermöglicht.
- Vorzugsweise wird ein optisches Qualitätsoptimierungsverfahren angewendet, um die Zeitabschnitte relativ zueinander einzustellen. Das optische Qualitätsoptimierungsverfahren kann vorzugsweise verwendet werden, um die Winkellage der ersten und zweiten Förderscheibe zueinander einzustellen. Hierbei wird beispielsweise mittels einer Kamera ein stabförmiger Artikel nach der Übergabe in den Querförderer betrachtet und mit einem Sollbild verglichen. Ergeben sich durch die Kamerabilder eine zu starke Formänderung oder Beschädigungen beispielsweise am Umhüllungsmaterialstreifen, werden die zueinander vorliegenden Zeitabschnitte anders eingestellt bzw. die Winkellage der Förderscheiben zueinander verändert.
- Vorzugsweise wird das Verfahren automatisch durchgeführt.
- Die Aufgabe wird ferner durch Verwendung einer ersten und einer zweiten baugleichen Förderscheibe in Kombination mit einer Andruckscheibe zum Überführen von längsaxial geförderten stabförmigen Artikeln in der Tabak verarbeitenden Industrie von einer die Artikel in einer Reihe längsaxial heranfördernden Längsförderern auf einen die Artikel queraxial abfördernden Querförderer gelöst, wobei die erste und die zweite Förderscheibe in einer variabel einstellbaren Winkellage zueinander rotierend angetrieben werden, indem die erste und die zweite Förderscheibe getrennt voneinander angetrieben werden oder die erste und die zweite Förderscheibe gemeinsam angetrieben werden, wohingegen die Winkellage der ersten zur zweiten Förderscheibe so eingestellt wird, dass ein Motor, der relativ zum Antrieb der Förderscheibe diese bezüglich der Winkellage versetzen kann.
- Vorzugsweise weisen die erste und die zweite Förderscheibe Kontaktflächen auf, die in einem ersten Abschnitt einen konstanten Radius aufweisen und in einem zweiten Abschnitt einen zunehmenden Radius aufweisen.
- Vorzugsweise ist eine weitere Andruckscheibe vorgesehen, die in Wirkverbindung mit der zweiten Förderscheibe bringbar gebracht ist oder wird.
Weitere Merkmale der Erfindung werden aus der Beschreibung erfindungsgemäßer Ausführungsformen zusammen mit den Ansprüchen und den beigefügten Zeichnungen ersichtlich. Erfindungsgemäße Ausführungsformen können einzelne Merkmale oder eine Kombination mehrerer Merkmale erfüllen. - Die Erfindung wird nachstehend ohne Beschränkung des allgemeinen Erfindungsgedankens anhand von Ausführungsbeispielen unter Bezugnahme auf die Zeichnungen beschrieben, wobei bezüglich aller im Text nicht näher erläuterten erfindungsgemäßen Einzelheiten ausdrücklich auf die Zeichnungen verwiesen wird. Es zeigen:
- Fig. 1
- eine schematische Draufsicht auf eine erfindungsgemäße Überführungsvorrichtung,
- Fig. 2
- eine schematische dreidimensionale Ansicht einer weiteren Ausführungsform einer erfindungsgemäßen Überführungsvorrichtung,
- Fig. 3
- eine Schnittdarstellung durch eine Förderscheibe,
- Fig. 4
- eine schematische Draufsicht auf eine weitere Ausführungsform einer erfindungsgemäßen Überführungsvorrichtung in einer ersten Förderposition,
- Fig. 5
- eine schematische Draufsicht einer Überführungsvorrichtung gemäß
Figur 4 in einer weiteren Förderposition, und - Fig. 6
- eine schematische Draufsicht einer Überführungsvorrichtung gemäß
Figur 5 in noch einer weiteren Förderposition . - In den Zeichnungen sind jeweils gleiche oder gleichartige Elemente und/oder Teile mit denselben Bezugsziffern versehen, so dass von einer erneuten Vorstellung jeweils abgesehen wird.
-
Fig. 1 zeigt schematisch eine Draufsicht auf eine erfindungsgemäße Überführungsvorrichtung 10. Die Überführungsvorrichtung 10 dient dazu, längsaxial geförderte stabförmige Artikel 11, die in einem Längsförderer 12, wie inFig. 1 dargestellt ist, längsaxial gefördert werden, d.h. in Pfeilrichtung des Pfeils, der auf dem stabförmigen Artikel 11 inFig. 1 angedeutet ist, in einen Querförderer 13, der schematisch inFigur 1 links dargestellt ist und in Pfeilrichtung, der auf den Querförderer 13 angedeutet ist, bewegt wird, zu übergeben. Der Längsförderer 12 kann beispielsweise Bestandteil einer Strangmaschine der Tabak verarbeitenden Industrie, wie beispielsweise eine Zigarettenstrangmaschine oder eine Filterstrangmaschine, sein. Der Querförderer 13 kann beispielsweise eine Querfördertrommel sein, die beispielsweise dazu dient, Filterstäbe an eine Filteransetzmaschine weiterzugeben. - Die erfindungsgemäße Überführungsvorrichtung weist ein Beschleunigerscheibenpaar 14 auf, das eine Andruckscheibe 15 und eine erste Förderscheibe 16 umfasst. Die Rotationsrichtung der Andruckscheibe 15 und der ersten Förderscheibe 16 sind auf den jeweiligen Scheiben durch Pfeile angedeutet. Zudem weist die Überführungsvorrichtung 10 eine zweite Förderscheibe 17 auf, die stromabwärts der ersten Förderscheibe 16 angeordnet ist. Auch die zweite Förderscheibe 17 rotiert entlang des Pfeils, der auf der zweiten Förderscheibe 17 angedeutet ist.
- Die Funktionsweise der Überführungsvorrichtung 10 ist die Folgende. Das Beschleunigerscheibenpaar 14 ergreift einen stabförmigen Artikel 11' von dem stromaufwärtigen Längsförderer 12, beschleunigt den stabförmigen Artikel 11' in Längsrichtung auf eine Geschwindigkeit V1 und versetzt anschließend den stabförmigen Artikel 11' mit einer queraxialen Bewegungskomponente mit einer Geschwindigkeit V2, um den stabförmigen Artikel 11' in eine Aufnahme 33 des Querförderers 13 einzubringen. Bei der Aufnahme 33 kann es sich um eine Aufnahmemulde handeln, die in der stromaufwärtigen Öffnung etwas weiter sein kann, um entsprechend zumindest halbseitig konisch enger zuzulaufen. Durch die etwas größere Eingangsöffnung der Aufnahmen 33 in den Querförderer 13 ist ein einfacheres Einstoßen der stabförmigen Artikel 11, 11', 11" in den Querförderer 13 möglich.
- Um die längsaxiale Beschleunigung zu ermöglichen, sind Kontaktflächen 20 an der Andruckscheibe 15 und der ersten Förderscheibe 16 vorgesehen, mittels derer der stabförmige Artikel 11' ergriffen wird und entsprechend durch die höhere Fördergeschwindigkeit des Beschleunigerscheibenpaars 14 von den stromaufwärtigen stabförmigen Artikel 11, der noch in dem Längsförderer 12 angeordnet ist, zu entfernen.
- Um eine queraxiale Bewegungskomponente zu erzielen, weisen die Förderscheiben 16, 17 an den Kontaktflächen 20, 20' bzw. den Auflagenflächen für die stabförmigen Artikel 11, 11', 11" Abschnitte auf, die einen in Förderrichtung zunehmenden Radius haben. Hierdurch werden die stabförmigen Artikel in queraxialer Richtung beschleunigt und erhalten eine Geschwindigkeit V2.
- Erfindungsgemäß sind nun die erste Förderscheibe 16 und die zweite Förderscheibe 17 baugleich ausgestaltet. Zudem ist es bevorzugt, dass der Radius der Kontaktfläche 20 der Andruckscheibe 15 dem konstanten Radius des Abschnittes der Kontaktfläche 20 der ersten Förderscheibe 16 entspricht.
- Zudem bzw. alternativ ist erfindungsgemäß vorgesehen, dass die Winkellage der ersten und der zweiten Förderscheibe 16, 17 insbesondere im Betrieb der Überführungsvorrichtung variabel einstellbar ist bzw. das Antreiben der ersten und der zweiten Förderscheibe 16, 17 zueinander in einer rotierenden Form mit einem variabel einstellbaren Winkel. Die Rotationsgeschwindigkeit der jeweiligen Förderscheiben und der Andruckscheiben sind vorzugsweise gleich groß.
- Durch die variabel einstellbare Winkellage der ersten und zweiten Förderscheibe 16, 17 kann bei der Überführung des stabförmigen Artikels die Ausrichtung der stabförmigen Artikel relativ zur Längsachse bzw. der längsaxialen Förderachse verändert werden. So kann beispielsweise durch Voreilen der stromabwärtigen Förderwalze 17 um wenige Grad der vordere Teil des stabförmigen Artikels 11 weiter in queraxialer Richtung bei der Übergabe in den Querförderer 13 ausgelenkt sein als der hintere Teil. Hierdurch ist eine sehr schonende Übergabe von stabförmigen Artikeln in den Querförderer bzw. die Aufnahme 33 des Querförderers 13 einstellbar. Durch Einstellen der Winkellage der Förderscheiben zueinander bzw. das Einstellen der Zeitabschnitte, in denen der stabförmige Artikel durch die erste Förderscheibe 16 bzw. die zweite Förderscheibe 17 seitlich bzw. queraxial versetzt wird, kann sehr effizient die schonendste Bewegungsbahn eingestellt werden.
-
Fig. 2 zeigt schematisch eine weitere Ausführungsform einer erfindungsgemäßen Überführungsvorrichtung 10 umfassend ein Beschleunigerscheibenpaar 14, das aus einer Andruckscheibe 15 und einer ersten Förderscheibe 16 besteht, in einer schematischen dreidimensionalen Darstellung. Es ist zudem eine zweite Förderscheibe 17 dargestellt, die stromabwärts der ersten Förderscheibe 16 angeordnet ist. Der Veranschaulichung wegen sind hier der Längsförderer 12 und der Querförderer 13 weggelassen. Die Förderrichtung des Längsförderers 12 ist durch den Pfeilbereich des stabförmigen Artikels 11 angedeutet. Auch die Rotationsrichtung der Scheiben 15, 16, 17 ist auf der jeweiligen Scheibe angeordnet. Die Andruckscheibe 15 weist eine Aussparung bzw. einen Hohlraum 32 auf, um einer möglichen Unwucht entgegenzuwirken. - Zudem sind die Kontaktflächen 20 und 20' angedeutet. Die Kontaktflächen 20 und 20' sind entsprechend gekrümmt, vorzugsweise halbkreisförmig ausgebildet, um eine schonende Aufnahme der im Querschnitt runden stabförmigen Artikel 11, 11' zu ermöglichen. Auch hier dient ein erster Abschnitt der Kontaktfläche 20 mit konstantem Radius der ersten Förderscheibe 16 mit der Kontaktfläche 20 der Andruckscheibe 15 dazu, den stabförmigen Artikel 11 etwas einzuklemmen und entsprechend in längsaxialer Richtung zu beschleunigen. In
Fig. 2 ist ein zwischen der ersten Förderscheibe und der Andruckscheibe 15 vorgesehene stabförmige Artikel der Anschaulichkeit wegen weggelassen. Der nächste stabförmige Artikel 11, der vom Längsförderer 12 angefördert wird, wird dann von dem Beschleunigungsscheibenpaar 14 ergriffen und längsaxial beschleunigt, um anschließend durch den Abschnitt der Kontaktfläche 20 bzw. 20' der ersten und der zweiten Förderscheibe 16, 17, dessen Radius zunehmend größer wird, auch eine queraxiale Bewegungskomponente zu erfahren. -
Fig. 3 zeigt schematisch eine erste Förderscheibe 16 bzw. zweite Förderscheibe 17 in einer Schnittdarstellung. Es ist die Kontaktfläche 20 erkennbar mit einem entsprechenden ersten Radius, der im Bereich des ersten Abschnitts 21, der den größeren Abschnitt darstellt von der ersten gestrichelten Linie bis zur zweiten gestrichelten Linie konstant ist. Der Radius ist hier mit einem kleinen r1 dargestellt. Bis zum äußersten Umfang ist eine entsprechend gekrümmte Oberfläche vorgesehen, um die entsprechend beispielsweise im Querschnitt kreisförmigen stabförmigen Artikel optimal aufzunehmen. Es ist zudem ein zweiter Abschnitt 22 dargestellt mit einem Radius r2, der inFig. 3 von der gestrichelten Linie, die nach rechts inFig. 3 zeigt, bis zur gestrichelten Linie, die nach oben zeigt, zunehmend ist. Der zweite Abschnitt 22 mit zunehmendem Radius r2 erstreckt sich über eine Winkelweite 25 von ungefähr 78°. -
Fig. 4 zeigt eine schematische Draufsicht auf eine weitere Ausführungsform der erfindungsgemäßen Überführungsvorrichtung. In diesem Ausführungsbeispiel ist eine weitere Andruckscheibe 28 vorgesehen, die in Wirkverbindung mit der zweiten Förderscheibe 17 in einem Andruckbereich 30 dafür sorgt, dass das sich hierdurch bildende Beschleunigerscheibenpaar 29 umfassend die zweite Förderscheibe 17 und die Andruckscheibe 28 auch eine Bewegungskomponente in längsaxialer Richtung auf den stabförmigen Artikel 11' ausübt. Hierdurch ist eine schonendere Beschleunigung in längsaxialer Richtung möglich. Der Andruckbereich 30 ist über eine Winkelweite 31 vorgesehen. Es ist zudem eine sehr große Aussparung der Andruckscheibe 28 vorgesehen, nämlich 360° abzüglich der Winkelweite 31. Dieses ist in etwa eine Aussparung mit einer Winkelweite von 270°. Hierdurch gibt es keine Behinderungen bei dem Versetzen des stabförmigen Artikels 11 mit einer queraxialen Bewegungskomponente V2.
Fig. 5 zeigt schematisch die Ausführungsform der Überführungsvorrichtung gemäßFig. 4 in einem fortgeschrittenen Überführungsstadium des stabförmigen Artikels 11. Hier wird schon mittels des sich über den Umfang verändernden Radius r2, der im zweiten Abschnitt 22 der ersten und der zweiten Förderscheibe 16, 17 existiert, eine queraxiale Bewegungskomponente V2 dem stabförmigen Artikel 11' hinzugefügt. Die vorgesehenen Aussparungen bei der Andruckscheibe 15 und der Andruckscheibe 28 sorgen dafür, dass dieses ohne Kollision mit den Andruckscheiben 15 bzw. 28 geschieht.
Fig. 6 ist ein noch fortgeschrittenerer Zustand der Überführung des stabförmigen Artikels 11' im Vergleich zuFig. 5 schematisch dargestellt. Der stabförmige Artikel 11' hat sich hier schon von den Förderscheiben 16 und 17 gelöst und bewegt sich entweder freifliegend auf der Förderbahn bzw. ist bevorzugt schon teilweise in den dargestellten Querförderer 13 eingebracht. Der stabförmige Artikel 11' ist kurz davor, von dem Beschleunigerscheibenpaar 14 ergriffen zu werden, um entsprechend beschleunigt zu werden. -
- 10
- Überführungsvorrichtung
- 11, 11', 11"
- stabförmiger Artikel
- 12
- Längsförderer
- 13
- Querförderer
- 14
- Beschleunigerscheibenpaar
- 15
- Andruckscheibe
- 16
- erste Förderscheibe
- 17
- zweite Förderscheibe
- 20, 20'
- Kontaktfläche
- 21
- erster Abschnitt
- 22
- zweiter Abschnitt
- 25
- Winkelweite
- 26
- Aussparung
- 27
- Winkelweite
- 28
- Andruckscheibe
- 29
- Beschleunigerscheibenpaar
- 30
- Andruckbereich
- 31
- Winkelweite
- 32
- Hohlraum
- 33
- Aufnahme
Claims (12)
- Überführungsvorrichtung (10) zum Überführen von längsaxial geförderten stabförmigen Artikeln (11, 11', 11") der Tabak verarbeitenden Industrie von einem die Artikel (11, 11', 11") in einer Reihe längsaxial heranfördernden Längsförderer (12) auf einen die Artikel (11, 11', 11") queraxial abfördernden Querförderer (13), wobei die Überführungsvorrichtung (10) ein Beschleunigerscheibenpaar (14) mit einer Andruckscheibe (15) und einer ersten Förderscheibe (16) aufweist, wobei die Überführungsvorrichtung (10) zudem eine zweite Förderscheibe (17) aufweist, wobei die erste und die zweite Förderscheibe (16, 17) Kontaktflächen (20, 20') aufweisen, die in einem ersten Abschnitt (21) einen konstanten Radius aufweisen und in einem zweiten Abschnitt (22) einen zunehmenden Radius aufweisen, dadurch gekennzeichnet, dass die erste und zweite Förderscheibe (16, 17) in einer variabel einstellbaren Winkellage zueinander rotierend antreibbar sind oder angetrieben sind, indem die erste und die zweite Förderscheibe (16, 17) getrennt voneinander angetrieben werden oder die erste und die zweite Förderscheibe (16, 17) gemeinsam angetrieben werden, wohingegen die Winkellage der ersten zur zweiten Förderscheibe (16, 17) so eingestellt wird, dass ein Motor, der relativ zum Antrieb der Förderscheibe (16, 17) diese bezüglich der Winkellage versetzen kann.
- Überführungsvorrichtung (10) nach Anspruch 1, dadurch gekennzeichnet, dass die erste und die zweite Förderscheibe (16, 17) in Kontur und Größe baugleich sind.
- Überführungsvorrichtung (10) nach Anspruch 1 oder 2, dadurch gekennzeichnet, dass der zweite Abschnitt (22) der ersten und zweiten Förderscheibe (16, 17) sich über eine Winkelweite (25) von 35° bis 90°, insbesondere 60° bis 86°, erstreckt.
- Überführungsvorrichtung (10) nach einem der Ansprüche 1 bis 3, dadurch gekennzeichnet, dass die Andruckscheibe (15) über eine Winkelweite (27) von 80° bis 230° für Längenformate der stabförmigen Artikel von 48 mm bis 180 mm eine Aussparung (26) aufweist.
- Überführungsvorrichtung (10) nach einem der Ansprüche 1 bis 4, dadurch gekennzeichnet, dass eine weitere Andruckscheibe (28) zur Ausbildung eines weiteren Beschleunigerscheibenpaares (29) mit der zweiten Förderscheibe (17) vorgesehen ist.
- Überführungsvorrichtung (10) nach Anspruch 5, dadurch gekennzeichnet, dass die weitere Andruckscheibe (28) einen Andruckbereich (30) aufweist, der sich über eine Winkelweite (31) von 30° bis 100° erstreckt.
- Überführungsvorrichtung (10) nach einem der Ansprüche 1 bis 6, dadurch gekennzeichnet, dass die Andruckscheibe (15, 28) wenigstens einen Hohlraum (32) zur Auswuchtung der Andruckscheibe (15, 28) aufweist.
- Verfahren zum Betreiben einer Überführungsvorrichtung (10) zum Überführen von längsaxial geförderten stabförmigen Artikeln (11, 11', 11") der Tabak verarbeitenden Industrie von einem die Artikel (11, 11', 11") in einer Reihe längsaxial heranfördernden Längsförderer (12) auf einen die Artikel (11, 11', 11") queraxial abfördernden Querförderer (13) mit den folgenden Verfahrensschritten:- längsaxiales Beschleunigen eines stabförmigen Artikels (11, 11', 11") mittels eines Beschleunigerscheibenpaars (14), wobei der stabförmige Artikel (11, 11', 11") längsaxial von stromaufwärts von dem Längsförderer (12) geförderten weiteren stabförmigen Artikel (11, 11', 11") beabstandet wird,- Versetzen des stabförmigen Artikels (11, 11', 11") mittels einer ersten Förderscheibe (16), die Teil des Beschleunigerscheibenpaars (14) ist, und einer zweiten Förderscheibe (17), die stromabwärts der ersten Förderscheibe (16) angeordnet ist, in eine zusätzliche queraxiale Bewegungskomponente (V2),- Abgeben des stabförmigen Artikels (11, 11', 11") in den Querförderer (13), dadurch gekennzeichnet, dass das Versetzen des stabförmigen Artikels (11, 11', 11") in eine zusätzliche queraxiale Bewegungskomponente (V2) durch die erste Förderscheibe (16) zu einem vorgebbaren ersten Zeitabschnitt und durch die zweite Förderscheibe (17) zu einem vorgebbaren zweiten Zeitabschnitt geschieht, wobei die Zeitabschnitte relativ zueinander variabel einstellbar sind oder eingestellt werden, wobei das Einstellen der Zeitabschnitte dadurch geschieht, dass die erste und die zweite Förderscheibe (16, 17) Kontaktflächen aufweisen, die in einem ersten Abschnitt einen konstanten Radius aufweisen und in einem zweiten Abschnitt einen zunehmenden Radius aufweisen, wobei die erste und die zweite Förderscheibe (16, 17) in einer variabel einstellbaren Winkellage zueinander rotierend angetrieben werden, indem die erste und die zweite Förderscheibe (16, 17) getrennt voneinander angetrieben werden oder die erste und die zweite Förderscheibe (16, 17) gemeinsam angetrieben werden, wohingegen die Winkellage der ersten zur zweiten Förderscheibe (16, 17) so eingestellt wird, dass ein Motor, der relativ zum Antrieb der Förderscheibe (16, 17) diese bezüglich der Winkellage versetzen kann.
- Verfahren nach Anspruch 8, dadurch gekennzeichnet, dass ein optisches Qualitätsoptimierungsverfahren angewendet wird, um die Zeitabschnitte relativ zueinander einzustellen, wobei hierzu ein stabförmiger Artikel (11, 11', 11") mittels einer Kamera nach der Übergabe in den Querförderer (13) betrachtet und mit einem Sollbild verglichen wird.
- Verwendung einer ersten und einer zweiten baugleichen Förderscheibe in Kombination mit einer Andruckscheibe zum Überführen von längsaxial geförderten stabförmigen Artikeln der Tabak verarbeitenden Industrie von einem die Artikel in einer Reihe längsaxial heranfördernden Längsförderer auf einen die Artikel queraxial abfördernden Querförderer, wobei die erste und die zweite Förderscheibe in einer variabel einstellbaren Winkellage zueinander rotierend angetrieben sind oder werden, indem die erste und die zweite Förderscheibe (16, 17) getrennt voneinander angetrieben werden oder die erste und die zweite Förderscheibe (16, 17) gemeinsam angetrieben werden, wohingegen die Winkellage der ersten zur zweiten Förderscheibe (16, 17) so eingestellt wird, dass ein Motor, der relativ zum Antrieb der Förderscheibe (16, 17) diese bezüglich der Winkellage versetzen kann.
- Verwendung nach Anspruch 10, dadurch gekennzeichnet, dass die erste und die zweite Förderscheibe Kontaktflächen aufweisen, die in einem ersten Abschnitt einen konstanten Radius aufweisen und in einem zweiten Abschnitt einen zunehmenden Radius aufweisen.
- Verwendung nach Anspruch 10 oder 11, dadurch gekennzeichnet, dass eine weitere Andruckscheibe vorgesehen ist, die in Wirkverbindung mit der zweiten Förderscheibe gebracht ist oder wird.
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE102014222854.9A DE102014222854A1 (de) | 2014-11-10 | 2014-11-10 | Verfahren und Vorrichtung zum Überführen von längsaxial bewegten stabförmigen Artikeln in eine queraxiale Förderung |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP3017709A1 EP3017709A1 (de) | 2016-05-11 |
| EP3017709B1 true EP3017709B1 (de) | 2019-03-06 |
Family
ID=54539841
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP15192789.4A Active EP3017709B1 (de) | 2014-11-10 | 2015-11-03 | Verfahren und vorrichtung zum überführen von längsaxial bewegten stabförmigen artikeln in eine queraxiale förderung |
Country Status (3)
| Country | Link |
|---|---|
| EP (1) | EP3017709B1 (de) |
| CN (1) | CN105581372B (de) |
| DE (1) | DE102014222854A1 (de) |
Family Cites Families (8)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| GB1041224A (en) | 1962-03-21 | 1966-09-01 | Molins Organisation Ltd | Apparatus for handling rod-like smoking articles such as cigarettes |
| GB8324510D0 (en) * | 1983-09-13 | 1983-10-12 | Molins Plc | Cigarette making machine |
| DE3444468C2 (de) | 1983-12-21 | 1994-04-21 | Hauni Werke Koerber & Co Kg | Vorrichtung zum Überführen von längsaxial bewegten stabförmigen Artikeln in eine queraxiale Förderrichtung |
| DE8336614U1 (de) * | 1983-12-21 | 1985-05-30 | Hauni-Werke Körber & Co KG, 2050 Hamburg | Vorrichtung zum ueberfuehren von laengsaxial bewegten stabfoermigen artikeln in eine queraxiale foerderrichtung |
| DE3600313A1 (de) * | 1986-01-08 | 1987-07-09 | Hauni Werke Koerber & Co Kg | Vorrichtung zum ueberfuehren stabfoermiger artikel der tabakverarbeitenden industrie von einem laengsfoerderer auf einen querfoerderer |
| JP3368050B2 (ja) | 1994-06-29 | 2003-01-20 | 日本たばこ産業株式会社 | ロッド部材の搬送方向変換装置 |
| DE102006060979B4 (de) * | 2006-12-20 | 2015-06-18 | Hauni Maschinenbau Ag | Förderstabilisator |
| DE102012103323B4 (de) * | 2012-04-17 | 2014-02-13 | Hauni Maschinenbau Ag | Vorrichtung zur Übergabe stabförmiger Artikel der Tabak verarbeitenden Industrie von einer Vorrichtung zur queraxialen Förderung auf eine Vorrichtung zur längsaxialen Förderung oder umgekehrt sowie Anordnung mit einer solchen Vorrichtung |
-
2014
- 2014-11-10 DE DE102014222854.9A patent/DE102014222854A1/de not_active Withdrawn
-
2015
- 2015-11-03 EP EP15192789.4A patent/EP3017709B1/de active Active
- 2015-11-10 CN CN201510758689.9A patent/CN105581372B/zh active Active
Non-Patent Citations (1)
| Title |
|---|
| None * |
Also Published As
| Publication number | Publication date |
|---|---|
| CN105581372A (zh) | 2016-05-18 |
| EP3017709A1 (de) | 2016-05-11 |
| CN105581372B (zh) | 2019-12-17 |
| DE102014222854A1 (de) | 2016-05-12 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP2294934A2 (de) | Einlegen von Filtersegmenten in Filterstränge | |
| EP3162739B1 (de) | Vorrichtung und verfahren zum übergeben von wurstportionen | |
| DE1481378C3 (de) | Vorrichtung zum Staffeln von queraxial geförderten Filterstopfen oder anderen stabformigen Gegenständen | |
| EP2364603A2 (de) | Tabakstrangmaschine zur Herstellung von Tabakstäben, Filteransetzmaschine zum Verbinden von Filtern mit Tabakstäben sowie Zigarettenherstellungsmaschine | |
| EP2625972B1 (de) | Fördereinrichtung zum fördern stabförmiger produkte der tabak verarbeitenden industrie und verfahren zur steuerung einer derartigen fördervorrichtung | |
| DE102021102247A1 (de) | Verfahren zum Falten einer abgetrennten Scheibe sowie hierfür ausgebildete Aufschneide-Maschine | |
| DE10146992A1 (de) | Übergabeeinrichtung und Muldentrommel sowie Verfahren zur Übergabe von Hartfilterlementen | |
| EP3281537A2 (de) | Fördertrommel der tabak verarbeitenden industrie | |
| EP3248477B1 (de) | Einlegevorrichtung und strangmaschine der tabak verarbeitenden industrie | |
| EP1935260B1 (de) | Förderstabilisator | |
| EP1532878B1 (de) | Staffeltrommel | |
| EP1231176B1 (de) | Vorrichtung zum Zuführen von Druckprodukten in einen Förderkanal | |
| DE3444468A1 (de) | Vorrichtung zum ueberfuehren von laengsaxial bewegten stabfoermigen artikeln in eine queraxiale foerderrichtung | |
| EP3017709A1 (de) | Verfahren und vorrichtung zum überführen von längsaxial bewegten stabförmigen artikeln in eine queraxiale förderung | |
| DE102020110424A1 (de) | Aufschneide-Maschine | |
| EP1827143B1 (de) | Einstosstrommel | |
| EP2380831B1 (de) | Vorrichtung zum Transportieren und Vereinzeln von Rauchstöcken | |
| DE3617252A1 (de) | Verfahren und vorrichtung zum herstellen eines faserstranges der tabakverarbeitenden industrie | |
| EP3228197B1 (de) | Empfangsvorrichtung und förderverfahren der tabak verarbeitenden industrie | |
| DE1011798B (de) | Verfahren und Vorrichtung zum Gleichrichten von laenglichen Gegenstaenden, insbesondere Tabakblaettern | |
| EP1579932B1 (de) | Vorrichtung zum Abbremsen und Auswerfen von stabförmigem Material | |
| DE10051790A1 (de) | Behälter, Vorrichtung und Verfahren zum Transportieren von stabförmigen Artikeln der tabakverarbeitenden Industrie | |
| WO2016142231A1 (de) | Verfahren und vorrichtung zur vermeidung von leerpackungen | |
| DE102020110425A1 (de) | Aufschneide-Maschine | |
| WO2013004258A1 (de) | Längsfördereinrichtung für produkte der tabak verarbeitenden industrie |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| AX | Request for extension of the european patent |
Extension state: BA ME |
|
| RAP1 | Party data changed (applicant data changed or rights of an application transferred) |
Owner name: HAUNI MASCHINENBAU GMBH |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: REQUEST FOR EXAMINATION WAS MADE |
|
| 17P | Request for examination filed |
Effective date: 20161107 |
|
| RBV | Designated contracting states (corrected) |
Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: EXAMINATION IS IN PROGRESS |
|
| 17Q | First examination report despatched |
Effective date: 20180518 |
|
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: GRANT OF PATENT IS INTENDED |
|
| INTG | Intention to grant announced |
Effective date: 20181017 |
|
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE PATENT HAS BEEN GRANTED |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: FG4D Free format text: NOT ENGLISH |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: EP Ref country code: AT Ref legal event code: REF Ref document number: 1103380 Country of ref document: AT Kind code of ref document: T Effective date: 20190315 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R096 Ref document number: 502015008213 Country of ref document: DE |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FG4D Free format text: LANGUAGE OF EP DOCUMENT: GERMAN |
|
| REG | Reference to a national code |
Ref country code: NL Ref legal event code: MP Effective date: 20190306 |
|
| REG | Reference to a national code |
Ref country code: LT Ref legal event code: MG4D |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20190306 Ref country code: LT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20190306 Ref country code: NO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20190606 Ref country code: FI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20190306 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: BG Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20190606 Ref country code: NL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20190306 Ref country code: HR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20190306 Ref country code: RS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20190306 Ref country code: GR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20190607 Ref country code: LV Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20190306 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CZ Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20190306 Ref country code: RO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20190306 Ref country code: SK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20190306 Ref country code: PT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20190706 Ref country code: AL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20190306 Ref country code: EE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20190306 Ref country code: ES Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20190306 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SM Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20190306 Ref country code: PL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20190306 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R097 Ref document number: 502015008213 Country of ref document: DE |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20190706 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20190306 |
|
| 26N | No opposition filed |
Effective date: 20191209 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20190306 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: TR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20190306 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PL |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LU Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20191103 Ref country code: CH Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20191130 Ref country code: LI Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20191130 Ref country code: MC Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20190306 |
|
| REG | Reference to a national code |
Ref country code: BE Ref legal event code: MM Effective date: 20191130 |
|
| GBPC | Gb: european patent ceased through non-payment of renewal fee |
Effective date: 20191103 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FR Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20191130 Ref country code: IE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20191103 Ref country code: GB Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20191103 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: BE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20191130 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CY Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20190306 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20190306 Ref country code: HU Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT; INVALID AB INITIO Effective date: 20151103 |
|
| REG | Reference to a national code |
Ref country code: AT Ref legal event code: MM01 Ref document number: 1103380 Country of ref document: AT Kind code of ref document: T Effective date: 20201103 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: AT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20201103 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20190306 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R081 Ref document number: 502015008213 Country of ref document: DE Owner name: KOERBER TECHNOLOGIES GMBH, DE Free format text: FORMER OWNER: HAUNI MASCHINENBAU GMBH, 21033 HAMBURG, DE |
|
| P01 | Opt-out of the competence of the unified patent court (upc) registered |
Effective date: 20230621 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 20251201 Year of fee payment: 11 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: IT Payment date: 20251127 Year of fee payment: 11 |