EP2791403B1 - Metier a tisser avec contexture en chaine optimisee - Google Patents
Metier a tisser avec contexture en chaine optimisee Download PDFInfo
- Publication number
- EP2791403B1 EP2791403B1 EP12821173.7A EP12821173A EP2791403B1 EP 2791403 B1 EP2791403 B1 EP 2791403B1 EP 12821173 A EP12821173 A EP 12821173A EP 2791403 B1 EP2791403 B1 EP 2791403B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- columns
- warp
- fabric
- holes
- unit length
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
Images



Classifications
-
- D—TEXTILES; PAPER
- D03—WEAVING
- D03C—SHEDDING MECHANISMS; PATTERN CARDS OR CHAINS; PUNCHING OF CARDS; DESIGNING PATTERNS
- D03C3/00—Jacquards
-
- D—TEXTILES; PAPER
- D03—WEAVING
- D03C—SHEDDING MECHANISMS; PATTERN CARDS OR CHAINS; PUNCHING OF CARDS; DESIGNING PATTERNS
- D03C3/00—Jacquards
- D03C3/24—Features common to jacquards of different types
- D03C3/38—Comber boards
-
- D—TEXTILES; PAPER
- D03—WEAVING
- D03D—WOVEN FABRICS; METHODS OF WEAVING; LOOMS
- D03D41/00—Looms not otherwise provided for, e.g. for weaving chenille yarn; Details peculiar to these looms
-
- D—TEXTILES; PAPER
- D03—WEAVING
- D03D—WOVEN FABRICS; METHODS OF WEAVING; LOOMS
- D03D41/00—Looms not otherwise provided for, e.g. for weaving chenille yarn; Details peculiar to these looms
- D03D41/004—Looms for three-dimensional fabrics
Definitions
- the present invention relates to a Jacquard loom.
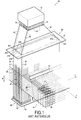
- the figure 1 schematically illustrates a Jacquard loom 10 used for producing fibrous or fabric structures obtained by multilayer weaving between a plurality of warp yarn layers 30 and a plurality of weft yarn layers 31.
- the loom 10 is equipped with a Jacquard mechanism 11 supported by a superstructure not shown on the figure 1 .
- the loom 10 also comprises a harness 20 consisting of a horseshoe 21 and control or smooth son 22, each arm 22 being connected at one end to a control hook 12 of the Jacquard 11 mechanical and to the other end to one of the return springs 13 fixed to the frame 14 of the loom 10.
- Each rail 22 comprises an eyelet 23 traversed by a warp wire 30.
- the rails 22 and their eyelet 23 associated are driven by a substantially vertical oscillation movement represented by the double arrow F under the tensile forces exerted respectively by the hooks 12 and the return springs 13.
- the slats 22 make it possible to raise certain warp son 30 and thus to create a shed 15 allowing the introduction of weft threads 31.
- the rails 22 are spatially distributed according to the position of the holes 210 of the plank 21, that is to say along a plurality of columns 211 and lines 212.
- the density of the holes 210 in the plow board corresponds to the density of the fabric to be produced, that is to say that we find in the plow board a spacing between each column of holes equivalent to that present between each chain column in the fabric to achieve.
- Certain fibrous structures for example those intended to form reinforcements for blades made of composite material of aeronautical engines, require a very dense weaving with a particular structure in relatively tight chain to impart good mechanical strength to the piece.
- the chain contexture is the number of warp threads per unit length. Therefore, when it is desired to weave with a tight chain contexture, the space between the columns of holes in the plank is reduced, which causes the smoothing of a column, for example the smooth 22 of the column l 1 , with the smooth of the adjacent column or columns, for example here the column l 2 .
- the rails of two adjacent columns are too close, the movement of the stringers, and more particularly their associated eyelet, is hampered by the proximity of the stringers and warp son present in the adjacent column.
- a jacquard loom for producing a fabric by weaving between a plurality of warp yarns and a plurality of weft yarns, the fabric comprising a determined number of columns of warp thread per unit length and a specified number of warp thread layers, said loom comprising a plow board comprising a plurality of holes for the passage of a corresponding number of control wires, each control wire being provided with an eyelet through which a warp thread passes, the holes in the board of filling being distributed according to a determined number of columns extending parallel to the direction of the warp yarns and a determined number of rows per column extending in a direction perpendicular to the direction of the warp yarns, characterized in that the plank comprises a number of hole columns per unit length less than the number of chain columns by the same length unit in the fabric and a number of hole lines greater than the number of warp plies. in the fabric.
- the number of holes per column of holes in the plank is greater than the number of warp layers in the fabric to be produced, there is a sufficient number of warp threads to form the column density and the number of layers of warp son targeted in the fabric to achieve.
- the number of columns of holes per unit length in the plank is determined according to the number of chain columns by the same length unit in the fabric and the number of rows of holes. depending on the number of layers of warp threads of the fabric. It is thus possible to optimize the distribution of the holes in the plow board according to the density of contexture referred to the fabric to achieve.
- the number of columns of holes in the plowboard can in particular correspond to the determined number of warp son columns per unit of length in the fabric divided by 1.5 while the number of rows of holes is the number of layers of warp threads multiplied by 1.5.
- the number of columns of holes in the plow board corresponds to the determined number of warp thread columns per unit length in the fabric divided by 2 while the number of lines of holes corresponds to the number of layers of warp threads multiplied by 2.
- the loom comprises a comb placed downstream of the control son in the direction of advancement of the warp son, the spacing distance between two adjacent teeth of said comb corresponding to a distance allowing to pass a number of warp yarn between two comb teeth corresponding to a divider of the number of hole columns by said length unit in the plow board and a divisor of the number of warp columns by said length unit in the fabric.
- the invention also relates to the use of the loom according to the invention for the production of fibrous reinforcement structures of blades made of composite material for aeronautical engines.
- the invention is generally applicable to jacquard looms used in particular for producing fibrous textures or fabrics by multilayer weaving between warp and weft layers.
- the invention applies more particularly in the case of weaving fabrics having a tight contexture, that is to say a large number of warp and / or weft threads per unit length.
- the contexture is usually expressed in number of threads per centimeter or inch.
- the invention proposes to distribute the density of the yarns to be woven in the depth of the plowboard of the loom, which makes it possible to increase the spacing between two smooth columns while maintaining a high density. then in the fabric. It is thus possible to weave with a density of warp yarns in the fabric greater than the maximum density allowed with a loom of the prior art.
- the plowboard comprises a number of columns of holes per unit of length less than the number of warp columns by the same length unit in the fabric and a number of lines of holes greater than the number of of chain layers of the fabric.
- the number of hole columns is determined based on the fabric chain pattern and the number of hole lines as a function of the number of layers of the fabric.
- the number of hole columns in the plow board may correspond to the fabric warp ratio divided by 1.5 while the number of hole lines corresponds to the number of warp thread layers of the fabric multiplied by 1.5.
- the number of hole columns in the plow board may correspond to the chain-weight structure of the fabric divided by 2 while the number of hole lines corresponds to the number of warp thread layers of the fabric multiplied by 2.
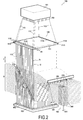
- the figure 2 illustrates a loom 100 equipped with a Jacquard mechanism 101 supported by a superstructure not shown on the figure 2 .
- the loom 100 also comprises a harness 110 consisting of a plow board 111 and control or smooth son 113, each lug 113 being connected at one end to a control hook 1010 of the Jacquard machine 101 and to the other end to one of the return springs 102 fixed to the frame 103 of the loom 100.
- Each leash 113 comprises a or 114 eyelet crossed by a warp 201.
- the smooth 113 and their eyelet 114 associated extend in a zone D in which the heddles 113 and the eyelets 114 are driven by a substantially vertical oscillation movement represented by the double arrow F.
- the heddles 113 are subjected to tensile stresses respectively exerted by the control hooks 102 and by the return springs. 105.
- the heddles 113 make it possible to raise certain warp yarns 201 and thus to create a shed 104 allowing the introduction of weft yarns 202.
- the heddles 113 are spatially distributed in the zone D according to the position of the holes 1110 of the planking board 111, that is to say along a plurality of columns 1111 of holes 1110 and lines 1112 of holes 1110.
- the warp yarns 201 located downstream of the comb 120 are grouped in a number of columns per unit of length greater than that of the plank and a number of layers less than the number of lines of holes. in the plowboard so as to correspond to the final density of the fabric to be manufactured.
- the loom 100 allows weaving a fabric having a warp thread count of 12 threads per inch, or 4.7 threads per centimeter, over 24 warp layers in the fabric thickness.
- the eyelets of a smooth column can then move freely, that is to say, without being disturbed by too close proximity to the warp threads or eyelets of the adjacent or adjacent smooth columns.
- the first smooth column 1 comprises 36 smooth 113a-1 to 113a-36 each provided respectively with an eyelet 114a-1 to 114a-36 in which a 201a-1 to 201a-24 and 201b-chain yarn respectively passes 13-201b-24.
- the second smooth column 1 2 comprises 36 smooth 113b-1 to 113b-36 each provided respectively with a 114b-1 eyelet 114b-36 in which a 201b-1 201b-1 201b-1 and 201c-201b-1 respectively 1-201c-24.
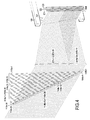
- the figure 3 shows how are distributed the warp son from the first smooth column l 1 downstream of the comb 120, that is to say at the level of the crowd 104.
- the first 24 son of chains 201a-1 to 201a-24 passing respectively through the eyelets 114a-1 to 114a-24 respectively associated with the rails 113a-1 to 113a-24 form the first column of chain son C1 of the crowd 104 while the last 12 son of chains 201b-13 to 201b-24 passing respectively the eyelets 114a-25 to 114a-36 respectively associated with the rails 113a-25 to 113a-36 form part of the second column of chain son C2 of the shed 104.
- the figure 4 shows how are distributed the warp son from the second smooth column l 2 downstream of the comb 120, that is to say at the level of the crowd 104.
- the first 12 son 201b-1 chain to 201b-12 passing respectively through the eyelets 114b-1 to 114b-12 respectively associated with the rails 113b-1 to 113b-12 form the other part of the second column of C2 warp son of the crowd 104 while the last 24 son 201c- chains 1 to 201c-24 respectively passing through the eyelets 114b-13 to 114b-36 respectively associated with the rails 113b-13 to 113b-36 form the third column of chain son C3 of the shed 104.
- the warp son from the smooth columns are folded and organized by the comb 120 according to the number of columns and layers of warp son defined for the fabric.
- three columns of 36 smooth in the zone D we find at the level of the crowd 104 three columns of 24 warp son, namely a first column of son 201a-1 to 201a-24, a second column son 201b -1 to 201b-24 and a third column of son 201c-1 to 201c-24, which allows to find, at the weave of the warp son 201 with weft son 202, the target density son of chain for the fabric.
- the spacing distance between two adjacent teeth of the comb preferably corresponds to a distance making it possible to pass a number of warp threads between two teeth of the comb corresponding to a divider of the number of columns of holes. per unit length in the plank as well as a divisor of the number of chain columns by the same length unit in the fabric.
- the figure 5 illustrates a harness 210 consisting of a plank 211 which differs from the plank 111 of the figure 2 in that it also makes it possible to weave a fabric having a warp count of 12 threads per inch, or 4.7 threads per centimeter, on 24 layers of warp in the thickness of the fabric but with smooth columns each comprising 48 smooth and associated eyelets and using one eyelet out of two in each smooth column.
- a harness 210 consisting of a plank 211 which differs from the plank 111 of the figure 2 in that it also makes it possible to weave a fabric having a warp count of 12 threads per inch, or 4.7 threads per centimeter, on 24 layers of warp in the thickness of the fabric but with smooth columns each comprising 48 smooth and associated eyelets and using one eyelet out of two in each smooth column.
- smooth columns each comprising 48 smooth and associated eyelets and using one eyelet out of two in each smooth column.
- a warp thread is passed through only one eyelet out of two in each column of stringers with an offset between two adjacent columns of stringers, which makes it possible to space even more apart. others the eyelets intended to lift the warp threads.
- the heddles 213 are spatially distributed according to the position of the holes 2110 of the plank 211, that is to say along a plurality of columns 2111 of holes 2110 and lines 2112 of holes 2110.
- the figure 6 shows how are distributed warp son in the first column of smooth 213a-1 to 213a-48.
- the 24 warp threads 301a-1 through 301a-24 pass respectively through eyelets 214a-1, 214a-3, ... to 214a-47 respectively associated with the rails 213a-1, 213a-3, ... to 213a-47. and form the first column of chain wires C1 of the crowd.
- the figure 7 shows how are distributed the warp son in the second column of smooth 213b-1 to 213b-48.
- the 24 son of chains 301b-1 to 301b-24 pass respectively eyelets 214b-2, 214b-4, ... 214b-48 associated respectively to the 213b-2, 213b-4, 213b-48 ... and form the second string column C2 of the crowd.
- the figure 8 shows how are distributed the warp son in the third column of 213c-1 smooth 213c-48.
- the 24 son of chains 301c-1 to 301c-24 pass respectively eyelets 214c-1, 214c-3, ... to 214c-47 associated respectively with the 213c-1, 213c-3, ... 213c-47 rails and form the third column of chain wires C2 of the crowd.
- the figure 9 shows how are distributed the warp son in the fourth column smooth 213d-1 to 213d-48.
- the 24 son of chains 301d-1 to 301d-24 pass respectively eyelets 214d-2, 214d-4, ... at 214d-48 respectively associated with the heddles 213d-2, 213d-4, ... to 213d-48 and form the fourth column of C4 chain son of the crowd.
- the warp son from the smooth columns are folded and organized by the comb 240 according to the number of columns and layers of warp son defined for the fabric.
- the warp son from the smooth columns are folded and organized by the comb 240 according to the number of columns and layers of warp son defined for the fabric.
- four columns of 48 smooth found at the crowd four columns of 24 warp son, namely a first son column 301a-1 to 301a-24, a second son column 301b-1 to 301b- 24, a third column of wires 301c-1 to 301c-24 and a fourth column of wires 301d-1 to 301d-24, which makes it possible to find, at the weaving site, warp threads with weft threads, the target density of warp yarns for the fabric.
- the distance d 241 between two adjacent teeth 241 of the comb 240 corresponds to the distance d H between two columns 2111 of holes 2110 in the plank 211 as well as to the distance between two chain columns in the fabric divided by 2 , four columns of warp son being present between two adjacent teeth 121 of the comb 120.
Landscapes
- Engineering & Computer Science (AREA)
- Textile Engineering (AREA)
- Looms (AREA)
Description
- La présente invention concerne un métier à tisser de type Jacquard.
- La
figure 1 illustre schématiquement un métier à tisser 10 de type Jacquard utilisé pour la réalisation de structures fibreuses ou tissu obtenues par tissage multicouche entre une pluralité de couches de fils de chaîne 30 et une pluralité de couche de fils de trame 31. - De manière connue (voir par exemple
EP 1 526 285 A1 ), le métier à tisser 10 est équipé d'une mécanique Jacquard 11 supportée par une superstructure non représentée sur lafigure 1 . Le métier 10 comprend également un harnais 20 constitué d'une planche d'empoutage 21 et de fils de commande ou lisses 22, chaque lisse 22 étant reliée à une extrémité à un crochet de commande 12 de la mécanique Jacquard 11 et à l'autre extrémité à un des ressorts de rappel 13 fixés au bâti 14 du métier à tisser 10. - Chaque lisse 22 comprend un oeillet 23 traversé par un fil de chaîne 30. Les lisses 22 et leur oeillet 23 associé sont animés d'un mouvement d'oscillation sensiblement vertical représenté par la double flèche F sous les efforts de traction exercés respectivement par les crochets de commande 12 et les ressorts de rappel 13. Les lisses 22 permettent de soulever certains fils de chaîne 30 et de créer ainsi une foule 15 permettant l'introduction de fils de trame 31.
- Les lisses 22 sont réparties spatialement en fonction de la position des trous 210 de la planche d'empoutage 21, c'est-à-dire suivant une pluralité de colonnes 211 et de lignes 212.
- La densité des trous 210 dans la planche d'empoutage correspond à la densité du tissu à réaliser, c'est-à-dire qu'on retrouve dans la planche d'empoutage un espacement entre chaque colonne de trous équivalent à celui présent entre chaque colonne de chaîne dans le tissu à réaliser.
- Certaines structures fibreuses, comme par exemple celles destinées à former des renforts pour des aubes en matériau composite de moteurs aéronautiques, nécessitent un tissage très dense avec une contexture notamment en chaîne relativement serrée afin de conférer une bonne tenue mécanique à la pièce. La contexture en chaîne correspond au nombre de fils de chaîne par unité de longueur. Par conséquent, lorsque l'on souhaite tisser avec une contexture en chaîne serrée, il faut réduire l'espace entre les colonnes de trous dans la planche d'empoutage, ce qui entraîne le rapprochement des lisses d'une colonne, par exemple les lisses 22 de la colonne l1, avec les lisses de la ou les colonnes adjacentes, par exemple ici la colonne l2. Cependant, lorsque les lisses de deux colonnes adjacentes sont trop proches, le mouvement des lisses, et plus particulièrement de leur oeillet associé, est gêné par la proximité des lisses et des fils de chaîne présents dans la colonne adjacente.
- Afin d'éviter les risques d'accrochage entre des lisses appartenant à des colonnes adjacentes, un espace minimal entre chaque colonne de lisses doit être respecté. Il existe donc une limite à l'augmentation de la densité de la contexture d'un tissu avec les métiers à tisser existants.
- Il est, par conséquent, souhaitable de pouvoir disposer de métiers à tisser permettant de réaliser des tissus présentant une contexture supérieure à celle qui peut être obtenue avec les métiers à tisser de l'art antérieur.
- A cet effet, selon l'invention, il est proposé un métier à tisser de type Jacquard destiné à réaliser un tissu par tissage entre une pluralité de fils de chaîne et une pluralité de fils de trame, le tissu comprenant un nombre déterminé de colonnes de fils de chaîne par unité de longueur et un nombre déterminé de couches de fils de chaîne,
ledit métier comprenant une planche d'empoutage comprenant une pluralité de trous pour le passage d'un nombre correspondant de fils de commande, chaque fil de commande étant muni d'un oeillet traversé par un fil de chaîne, les trous de la planche d'empoutage étant répartis suivant un nombre déterminé de colonnes s'étendant parallèlement à la direction des fils de chaînes et un nombre déterminé de lignes par colonne s'étendant dans une direction perpendiculaire à la direction des fils de chaîne,
caractérisé en ce que la planche d'empoutage comprend un nombre de colonnes de trous par unité de longueur inférieur au nombre de colonnes de chaîne par la même unité de longueur dans le tissu et un nombre de lignes de trous supérieur au nombre de couches de chaîne dans le tissu. - Grâce à la réduction du nombre de colonnes de trous dans la planche d'empoutage par rapport au nombre de colonnes de fils de chaîne dans le tissu à réaliser, il est possible de maintenir un espace entre les colonnes de lisses adjacentes suffisant pour ne pas gêner leur mouvement respectif tout en réalisant un tissu avec une contexture en chaîne plus serrée que celle qui aurait pu être obtenue avec un métier de l'art antérieur.
- En outre, le nombre de trous par colonne de trous dans la planche d'empoutage étant supérieur au nombre de couches de chaîne dans le tissu à réaliser, on dispose d'un nombre de fils de chaîne suffisant pour former la densité de colonnes et le nombre de couches de fils de chaîne visés dans le tissu à réaliser.
- En d'autre termes, on répartit dans la profondeur de la planche d'empoutage une partie de la densité de la contexture en chaîne visée dans le tissu à réaliser afin de conserver un espace suffisant entre deux colonnes de lisses adjacente.
- Selon un aspect de l'invention, le nombre de colonnes de trous par unité de longueur dans la planche d'empoutage est déterminé en fonction du nombre de colonnes de chaîne par la même unité de longueur dans le tissu et le nombre de lignes de trous en fonction du nombre de couches de fils de chaîne du tissu. Il est ainsi possible d'optimiser la répartition des trous dans la planche d'empoutage en fonction de la densité de contexture visée pour le tissu à réaliser.
- Selon un premier exemple de répartition, le nombre de colonnes de trous dans la planche d'empoutage peut notamment correspondre au nombre déterminé de colonnes de fils de chaîne par unité de longueur dans le tissu divisée par 1,5 tandis que le nombre de lignes de trous correspond au nombre de couches de fils de chaîne du tissu multiplié par 1,5.
- Selon un deuxième exemple de répartition, le nombre de colonnes de trous dans la planche d'empoutage correspond au nombre déterminé de colonnes de fils de chaîne par unité de longueur dans le tissu divisée par 2 tandis que le nombre de lignes de trous correspond au nombre de couches de fils de chaîne du tissu multiplié par 2.
- Selon un autre aspect de l'invention, le métier à tisser comprend un peigne placé en aval des fils de commande suivant le sens d'avancement des fils de chaîne, la distance d'écartement entre deux dents adjacentes dudit peigne correspondant à une distance permettant de faire passer un nombre de fil de chaîne entre deux dents du peigne correspondant à un diviseur du nombre de colonnes de trous par ladite unité de longueur dans la planche d'empoutage et à un diviseur du nombre de colonnes de chaîne par ladite unité de longueur dans le tissu.
- Cela permet de maintenir les couches de fils de chaîne appartenant à la même colonne de chaîne entre deux dents adjacentes du peigne et d'organiser ainsi les colonnes et couches de fils de chaîne suivant le nombre de colonnes et de couches de fils de chaîne défini pour le tissu
- L'invention concerne également l'utilisation du métier à tisser selon l'invention pour la réalisation de structures fibreuses de renfort d'aubes en matériau composite pour moteurs aéronautiques.
- D'autres caractéristiques et avantages de l'invention ressortiront de la description suivante de modes particuliers de réalisation de l'invention, donnés à titre d'exemples non limitatifs, en référence aux dessins annexés, sur lesquels :
- la
figure 1 est une vue schématique en perspective d'un métier à tisser de type Jacquard selon l'art antérieur, - la
figure 2 est une vue schématique en perspective d'un métier à tisser de type Jacquard selon un mode de réalisation de l'invention, - la
figure 3 est une vue de principe montrant la répartition avant tissage des fils de chaîne issus d'une première colonne de lisses du métier à tisser de lafigure 2 , - la
figure 4 est une vue de principe montrant la répartition avant tissage des fils de chaîne issus d'une deuxième colonne de lisses adjacente à la première colonne de lisses du métier à tisser de lafigure 2 , - la
figure 5 est une vue schématique en perspective d'une planche d'empoutage selon un autre mode de réalisation de l'invention, - les
figures 6 à 9 sont une vue de principe montrant la répartition avant tissage des fils de chaîne issus respectivement d'une première, deuxième, troisième et quatrième colonnes de lisses coopérant avec la planche d'empoutage de lafigure 5 . - L'invention s'applique d'une manière générale aux métiers à tisser de type Jacquard utilisés notamment pour réaliser des textures fibreuses ou tissus par tissage multicouches entre des couches de fils de chaîne et des couches de fils de trame. L'invention s'applique plus particulièrement dans le cas du tissage de tissus présentant une contexture serrée, c'est-à-dire un nombre important de fils de chaîne et/ou de trame par unité de longueur. La contexture s'exprime généralement en nombre de fils par centimètres ou par pouce (« inch »).
- Comme expliqué ci-avant, à partir d'un certain niveau de densité de contexture en chaîne, le tissage devient très difficile, voire impossible, car les oeillets de lisses d'une colonne de lisses sont trop proches des oeillets de lisses et des fils de chaîne de la ou des colonnes de lisses adjacentes.
- A cet effet, l'invention propose de répartir la densité des fils à tisser dans la profondeur de la planche d'empoutage du métier à tisser, ce qui permet d'augmenter l'écartement entre deux colonnes de lisses tout en conservant une densité élevée ensuite dans le tissu. Il est ainsi possible de tisser avec une densité de fils de chaîne dans le tissu supérieure à la densité maximale permise avec un métier à tisser de l'art antérieur.
- Plus précisément, selon la présente invention, la planche d'empoutage comprend un nombre de colonnes de trous par unité de longueur inférieur au nombre de colonnes de chaîne par la même unité de longueur dans le tissu et un nombre de lignes de trous supérieur au nombre de couches de chaîne du tissu. Le nombre de colonnes de trous est déterminé en fonction de la contexture en chaîne du tissu et le nombre de lignes de trous en fonction du nombre de couches du tissu.
- Par exemple, le nombre de colonnes de trous dans la planche d'empoutage peut correspondre à la contexture en chaîne du tissu divisée par 1,5 tandis que le nombre de lignes de trous correspond au nombre de couches de fils de chaîne du tissu multiplié par 1,5. Selon un autre exemple, le nombre de colonnes de trous dans la planche d'empoutage peut correspondre à la contexture en chaîne du tissu divisée par 2 tandis que le nombre de lignes de trous correspond au nombre de couches de fils de chaîne du tissu multiplié par 2.
- La
figure 2 illustre un métier à tisser 100 équipé d'une mécanique Jacquard 101 supportée par une superstructure non représentée sur lafigure 2 . Le métier 100 comprend également un harnais 110 constitué d'une planche d'empoutage 111 et des fils de commande ou lisses 113, chaque lisse 113 étant reliée à une extrémité à un crochet de commande 1010 de la mécanique Jacquard 101 et à l'autre extrémité à un des ressorts de rappel 102 fixés au bâti 103 du métier à tisser 100. Chaque lisse 113 comprend un ou oeillet 114 traversé par un fil de chaîne 201. Les lisses 113 et leur oeillet 114 associé s'étendent dans une zone D dans laquelle les lisses 113 et les oeillets 114 sont animés d'un mouvement d'oscillation sensiblement vertical représenté par la double flèche F. Les lisses 113 sont soumises à des efforts de traction respectivement exercés par les crochets de commande 102 et par les ressorts de rappel 105. Les lisses 113 permettent de soulever certains fils de chaîne 201 et de créer ainsi une foule 104 permettant l'introduction de fils de trame 202. - Les lisses 113 sont réparties spatialement dans la zone D en fonction de la position des trous 1110 de la planche d'empoutage 111, c'est-à-dire suivant une pluralité de colonnes 1111 de trous 1110 et de lignes 1112 de trous 1110. Comme expliqué plus loin en détail, les fils de chaîne 201 situés en aval du peigne 120 sont regroupés suivant un nombre de colonne par unité de longueur supérieur à celui de la planche d'empoutage et un nombre de couches inférieur au nombre de lignes de trous dans la planche d'empoutage de manière à correspondre à la densité finale du tissu à fabriquer.
- Dans l'exemple décrit sur la
figure 2 , le métier à tisser 100 permet de tisser un tissu ayant une contexture chaîne de 12 fils par pouce, soit 4,7 fils par centimètre, sur 24 couches de chaîne dans l'épaisseur du tissu. Conformément à l'invention et dans l'exemple décrit ici, le métier 100 comprend un harnais 110 muni d'une planche d'empoutage 111 présentant 12/1,5=8 colonnes de trous par pouce, soit 3,1 colonnes par centimètre, s'étendant chacune sur 24x1,5=36 lignes de trous. Par conséquent, la distance dH entre deux colonnes 1111 de trous 1110 dans la planche d'empoutage 111 correspond à 1,5 fois la distance dCH entre deux colonnes de chaîne présentes au niveau de la foule 104, ce qui permet d'avoir un écart plus important entre deux colonnes de lisses. Les oeillets d'une colonne de lisse peuvent alors se déplacer librement, c'est-à-dire sans être gênées par une trop grande proximité avec les fils de chaîne ou les oeillets de la ou les colonnes de lisses adjacentes. - Par soucis de simplification et de clarté de la
figure 2 , seules deux colonnes de lisses 113 et de fils de chaîne 201 associés sont ici représentées en dessous du harnais 110. Plus précisément et comme illustrée sur lafigure 3 , la première colonne de lisses l1 comprend 36 lisses 113a-1 à 113a-36 munie chacune respectivement d'un oeillet 114a-1 à 114a-36 dans laquelle passe respectivement un fil de chaîne 201a-1 à 201a-24 et 201b-13 à 201b-24. Comme illustrée sur lafigure 4 , la deuxième colonne de lisses l2 comprend 36 lisses 113b-1 à 113b-36 munie chacune respectivement d'un oeillet 114b-1 à 114b-36 dans laquelle passe respectivement un fil de chaîne 201b-1 à 201b-12 et 201c-1 à 201c-24. - La
figure 3 montre comment sont répartis les fils de chaîne issus de la première colonne de lisses l1 en aval du peigne 120, c'est-à-dire au niveau de la foule 104. Les 24 premiers fils de chaînes 201a-1 à 201a-24 traversant respectivement les oeillets 114a-1 à 114a-24 associés respectivement aux lisses 113a-1 à 113a-24 forment la première colonne de fils de chaîne C1 de la foule 104 tandis que les 12 derniers fils de chaînes 201b-13 à 201b-24 traversant respectivement les oeillets 114a-25 à 114a-36 associés respectivement aux lisses 113a-25 à 113a-36 forment une partie de la deuxième colonne de fils de chaîne C2 de la foule 104. - La
figure 4 montre comment sont répartis les fils de chaîne issus de la deuxième colonne de lisses l2 en aval du peigne 120, c'est-à-dire au niveau de la foule 104. Les 12 premiers fils de chaînes 201b-1 à 201b-12 traversant respectivement les oeillets 114b-1 à 114b-12 associés respectivement aux lisses 113b-1 à 113b-12 forment l'autre partie de la deuxième colonne de fils de chaîne C2 de la foule 104 tandis que les 24 derniers fils de chaînes 201c-1 à 201c-24 traversant respectivement les oeillets 114b-13 à 114b-36 associés respectivement aux lisses 113b-13 à 113b-36 forment la troisième colonne de fils de chaîne C3 de la foule 104. - Le tableau ci-après indique comment sont pris les fils de chaîne au niveau du harnais.
Oeillet 1ère colonne dans le harnais Oeillet 2ème colonne dans le harnais 114a-36 201b-24 114b-36 201c-24 114a-35 201b-23 114b-35 201c-23 114a-34 201b-22 114b-34 201c-22 114a-33 201b-21 114b-33 201c-21 114a-32 201b-20 114b-32 201c-20 114a-31 201b-19 114b-31 201c-19 114a-30 201b-18 114b-30 201c-18 114a-29 201b-17 114b-29 201c-17 114a-28 201b-16 114b-28 201c-16 114a-27 201b-15 114b-27 201c-15 114a-26 201b-14 114b-26 201c-14 114a-25 201b-13 114b-25 201c-13 114a-24 201a-24 114b-24 201c-12 114a-23 201a-23 114b-23 201c-11 114a-22 201a-22 114b-22 201c-10 114a-21 201a-21 114b-21 201c-9 114a-20 201a-20 114b-20 201c-8 114a-19 201a-19 114b-19 201c-7 114a-18 201a-18 114b-18 201c-6 114a-17 201a-17 114b-17 201c-5 114a-16 201a-16 114b-16 201c-4 114a-15 201a-15 114b-15 201c-3 114a-14 201a-14 114b-14 201c-2 114a-13 201a-13 114b-13 201c-1 114a-12 201a-12 114b-12 201b-12 114a-11 201a-11 114b-11 201b-11 114a-10 201a-10 114b-10 201b-10 114a-9 201a-9 114b-9 201b-9 114a-8 201a-8 114b-8 201b-8 114a-7 201a-7 114b-7 201b-7 114a-6 201a-6 114b-6 201b-6 114a-5 201a-5 114b-5 201b-5 114a-4 201a-4 114b-4 201b-4 114a-3 201a-3 114b-3 201b-3 114a-2 201a-2 114b-2 201b-2 114a-1 201a-1 114b-1 201b-1 - Les fils de chaîne issus des colonnes de lisses sont rabattus et organisés par le peigne 120 suivant le nombre de colonnes et de couches de fils de chaîne défini pour le tissu. Ainsi, pour trois colonnes de 36 lisses dans la zone D, on retrouve au niveau de la foule 104 trois colonnes de 24 fils de chaîne, à savoir une première colonne de fils 201a-1 à 201a-24, une deuxième colonne de fils 201b-1 à 201b-24 et une troisième colonne de fils 201c-1 à 201c-24, ce qui permet de retrouver, à l'endroit du tissage des fils de chaîne 201 avec des fils de trame 202, la densité visée en fils de chaîne pour le tissu.
- Selon un aspect de l'invention, la distance d'écartement entre deux dents adjacentes du peigne correspond de préférence à une distance permettant de faire passer un nombre de fil de chaîne entre deux dents du peigne correspondant à un diviseur du nombre de colonnes de trous par unité de longueur dans la planche d'empoutage ainsi qu'à un diviseur du nombre de colonnes de chaîne par la même unité de longueur dans le tissu. Dans l'exemple décrit sur les
figures 2 à 4 , la distance d121 entre deux dents adjacentes 121 du peigne 120 correspond à la distance dH entre deux colonnes 1111 de trous 1110 dans la planche d'empoutage 111 divisé par 2 (8/2=4) ainsi qu'à la distance dCH entre deux colonnes de chaîne dans le tissu divisée par 3 (12/3=4), trois colonnes de fils de chaîne étant présentes entre deux dents adjacentes 121 du peigne 120. - La
figure 5 illustre un harnais 210 constitué d'une planche d'empoutage 211 qui diffère de la planche d'empoutage 111 de lafigure 2 en ce qu'elle permet également de tisser un tissu ayant une contexture chaîne de 12 fils par pouce, soit 4,7 fils par centimètre, sur 24 couches de chaîne dans l'épaisseur du tissu mais avec des colonnes de lisses comprenant chacune 48 lisses et oeillets associés et en utilisant un oeillet sur deux dans chaque colonne de lisse. Par souci de simplification, seule la planche d'empoutage 211 du métier à tisser est représentée sur lafigure 5 , les autres éléments du métier à tisser étant identiques à ceux de lafigure 2 en tenant compte de l'augmentation du nombre de lisses par colonnes et de leur oeillet associé. - Dans l'exemple décrit ici, le nombre de colonnes de trous dans la planche d'empoutage correspond à la contexture en chaîne du tissu divisée par 2 tandis que le nombre de lignes de trous correspond au nombre de couches de fils de chaîne du tissu multiplié par 2. Plus précisément, la planche d'empoutage 211 présente 12/2=6 colonnes de trous par pouce, soit 2.36 colonnes par centimètre, s'étendant chacune sur 24x2=48 lignes de trous. Par conséquent, la distance dH entre deux colonnes 2111 de trous 2110 dans la planche d'empoutage 211 correspond à 2 fois la distance entre deux colonnes de chaîne présentes au niveau de la foule, ce qui permet d'avoir un écart plus important entre deux colonnes de lisses. Les oeillets d'une colonne de lisse peuvent alors se déplacer librement, c'est-à-dire sans être gênées par une trop grande proximité avec les fils de chaîne ou les oeillets de la ou les colonnes de lisses adjacentes.
- En outre, comme décrit ci-après en détail, on ne fait passer un fil de chaîne que dans un oeillet sur deux dans chaque colonne de lisses avec un décalage entre deux colonnes de lisses adjacentes, ce qui permet d'espacer encore plus les uns des autres les oeillets destinés à soulever les fils de chaîne.
- Les lisses 213 sont réparties spatialement en fonction de la position des trous 2110 de la planche d'empoutage 211, c'est-à-dire suivant une pluralité de colonnes 2111 de trous 2110 et de lignes 2112 de trous 2110.
- La
figure 6 montre comment sont répartis les fils de chaîne dans la première colonne de lisses 213a-1 à 213a-48. Les 24 fils de chaînes 301a-1 à 301a-24 traversent respectivement les oeillets 214a-1, 214a-3,... à 214a-47 associés respectivement aux lisses 213a-1, 213a-3,... à 213a-47 et forment la première colonne de fils de chaîne C1 de la foule. - La
figure 7 montre comment sont répartis les fils de chaîne dans la deuxième colonne de lisses 213b-1 à 213b-48. Les 24 fils de chaînes 301b-1 à 301b-24 traversent respectivement les oeillets 214b-2, 214b-4,... à 214b-48 associés respectivement aux lisses 213b-2, 213b-4,... à 213b-48 et forment la deuxième colonne de fils de chaîne C2 de la foule. - La
figure 8 montre comment sont répartis les fils de chaîne dans la troisième colonne de lisses 213c-1 à 213c-48. Les 24 fils de chaînes 301c-1 à 301c-24 traversent respectivement les oeillets 214c-1, 214c-3,... à 214c-47 associés respectivement aux lisses 213c-1, 213c-3,... à 213c-47 et forment la troisième colonne de fils de chaîne C2 de la foule. - La
figure 9 montre comment sont répartis les fils de chaîne dans la quatrième colonne de lisses 213d-1 à 213d-48. Les 24 fils de chaînes 301d-1 à 301d-24 traversent respectivement les oeillets 214d-2, 214d-4,... à 214d-48 associés respectivement aux lisses 213d-2, 213d-4,... à 213d-48 et forment la quatrième colonne de fils de chaîne C4 de la foule. - Le tableau ci-après indique comment sont pris les fils de chaîne au niveau du harnais.
Oeillet 1ère colonne dans le harnais Oeillet 2ème colonne dans le harnais Oeillet 3ème colonne dans le harnais Oeillet 4ème colonne dans le harnais 214a-48 214b-48 301b-24 214c-48 214d-48 301d-24 214a-47 301a-24 214b-47 214c-47 301c-24 214d-47 214a-46 214b-46 301b-23 214c-46 214d-46 301d-23 214a-45 301a-23 214b-45 214c-45 301c-23 214d-45 214a-44 214b-44 301b-22 214c-44 214d-44 301d-22 214a-43 301a-22 214b-43 214c-43 301c-22 214d-43 214a-42 214b-42 301b-21 214c-42 214d-42 301d-21 214a-41 301a-21 214b-41 214c-41 301c-21 214d-41 214a-40 214b-40 301b-20 214c-40 214d-40 301d-20 214a-39 301a-20 214b-39 214c-39 301c-20 214d-39 214a-38 214b-38 301b-19 214c-38 214d-38 301d-19 214a-37 301a-19 214b-37 214c-37 301c-19 214d-37 214a-36 214b-36 301b-18 214c-36 214d-36 301d-18 214a-35 301a-18 214b-35 214c-35 301c-18 214d-35 214a-34 214b-34 301b-17 214c-34 214d-34 301d-17 214a-33 301a-17 214b-33 214c-33 301c-17 214d-33 214a-32 214b-32 301b-16 214c-32 214d-32 301d-16 214a-31 301a-16 214b-31 214c-31 301c-16 214d-31 214a-30 214b-30 301b-15 214c-30 214d-30 301d-15 214a-29 301a-15 214b-29 214c-29 301c-15 214d-29 214a-28 214b-28 301b-14 214c-28 214d-28 301d-14 214a-27 301a-14 214b-27 214c-27 301c-14 214d-27 214a-26 214b-26 301b-13 214c-26 214d-26 301d-13 214a-25 301a-13 214b-25 214c-25 301c-13 214d-25 214a-24 214b-24 301b-12 214c-24 214d-24 301d-12 214a-23 301a-12 214b-23 214c-23 301c-12 214d-23 214a-22 214b-22 301b-11 214c-22 214d-22 301d-11 214a-21 301a-11 214b-21 214c-21 301c-11 214d-21 214a-20 214b-20 301b-10 214c-20 214d-20 301d-10 214a-19 301a-10 214b-19 214c-19 301c-10 214d-19 214a-18 214b-18 301b-9 214c-18 214d-18 301d-9 214a-17 301a-9 214b-17 214c-17 301c-9 214d-17 214a-16 214b-16 301b-8 214c-16 214d-16 301d-8 214a-15 301a-8 214b-15 214c-15 301c-8 214d-15 214a-14 214b-14 301b-7 214c-14 214d-14 301d-7 214a-13 301a-7 214b-13 214c-13 301c-7 214d-13 214a-12 214b-12 301b-6 214c-12 214d-12 301d-6 214a-11 301a-6 214b-11 214c-11 301c-6 214d-11 214a-10 214b-10 301b-5 214c-10 214d-10 301d-5 214a-9 301a-5 214b-9 214c-9 301c-5 214d-9 214a-8 214b-8 301b-4 214c-8 214d-8 301d-4 214a-7 301a-4 214b-7 214c-7 301c-4 214d-7 214a-6 214b-6 301b-3 214c-6 214d-6 301d-3 214a-5 301a-3 214b-5 214c-5 301c-3 214d-5 214a-4 214b-4 301b-2 214c-4 214d-4 301d-2 214a-3 301a-2 214b-3 214c-3 301c-2 214d-3 214a-2 214b-2 301b-1 214c-2 214d-2 301d-1 214a-1 301a-1 214b-1 214c-1 301c-1 214d-1 - Les fils de chaîne issus des colonnes de lisses sont rabattus et organisés par le peigne 240 suivant le nombre de colonnes et de couches de fils de chaîne défini pour le tissu. Ainsi, pour quatre colonnes de 48 lisses, on retrouve au niveau de la foule quatre colonnes de 24 fils de chaîne, à savoir une première colonne de fils 301a-1 à 301a-24, une deuxième colonne de fils 301b-1 à 301b-24, une troisième colonne de fils 301c-1 à 301c-24 et une quatrième colonne de fils 301d-1 à 301d-24, ce qui permet de retrouver, à l'endroit du tissage des fils de chaîne avec des fils de trame, la densité visée en fils de chaîne pour le tissu.
- Dans l'exemple décrit sur les
figures 6 à 9 , la distance d241 entre deux dents adjacentes 241 du peigne 240 correspond à la distance dH entre deux colonnes 2111 de trous 2110 dans la planche d'empoutage 211 ainsi qu'à la distance entre deux colonnes de chaîne dans le tissu divisée par 2, quatre colonnes de fils de chaîne étant présentes entre deux dents adjacentes 121 du peigne 120.
Claims (6)
- Métier à tisser (100) de type Jacquard destiné à réaliser un tissu par tissage entre une pluralité de fils de chaîne (201) et une pluralité de fils de trame (202), le tissu comprenant un nombre déterminé de colonnes de fils de chaîne par unité de longueur et un nombre déterminé de couches de fils de chaîne,
ledit métier (100) comprenant une planche d'empoutage (111) comprenant une pluralité de trous (1110) pour le passage d'un nombre correspondant de fils de commande (113), chaque fil de commande étant muni d'un oeillet (114) traversé par un fil de chaîne (201), les trous (1110) de la planche d'empoutage (111) étant répartis suivant un nombre déterminé de colonnes (1111) s'étendant parallèlement à la direction des fils de chaînes (201) et un nombre déterminé de lignes (1112) par colonne s'étendant dans une direction perpendiculaire à la direction des fils de chaîne,
caractérisé en ce que la planche d'empoutage (111) comprend un nombre de colonnes (1111) de trous (1110) par unité de longueur inférieur au nombre de colonnes de chaîne (201) par la même unité de longueur dans le tissu et un nombre de lignes (1112) de trous (1110) supérieur au nombre de couches de chaîne dans le tissu. - Métier à tisser selon la revendication 1, caractérisé en ce que le nombre de colonnes (1111) de trous (1110) par unité de longueur dans la planche d'empoutage (111) est déterminé en fonction du nombre de colonnes de chaîne par la même unité de longueur dans le tissu et le nombre de lignes de trous en fonction du nombre de couches de fils de chaîne du tissu.
- Métier à tisser selon la revendication 1 ou 2, caractérisé en ce que le nombre de colonnes de trous (1110) dans la planche d'empoutage correspond au nombre déterminé de colonnes de fils de chaîne par unité de longueur dans le tissu divisée par 1,5 et en ce que le nombre de lignes de trous correspond au nombre de couches de fils de chaîne du tissu multiplié par 1,5.
- Métier à tisser selon la revendication 1 ou 2, caractérisé en ce que le nombre de colonnes de trous (1110) dans la planche d'empoutage correspond au nombre déterminé de colonnes de fils de chaîne par unité de longueur dans le tissu divisée par 2 et en ce que le nombre de lignes de trous correspond au nombre de couches de fils de chaîne du tissu multiplié par 2.
- Métier à tisser selon l'une quelconque des revendications 1 à 4, caractérisé en ce qu'il comprend un peigne (120) placé en aval des fils de commande (113) suivant le sens d'avancement des fils de chaîne et en ce que la distance d'écartement entre deux dents adjacentes dudit peigne correspond à une distance permettant de faire passer un nombre de fil de chaîne entre deux dents du peigne correspondant à un diviseur du nombre de colonnes de trous par ladite unité de longueur dans la planche d'empoutage et à un diviseur du nombre de colonnes de chaîne par ladite unité de longueur dans le tissu.
- Utilisation du métier à tisser selon l'une quelconque des revendications 1 à 5 pour la réalisation de structures fibreuses de renfort d'aubes en matériau composite pour moteurs aéronautiques.
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| US201161570422P | 2011-12-14 | 2011-12-14 | |
| PCT/FR2012/052849 WO2013088037A2 (fr) | 2011-12-14 | 2012-12-10 | Metier a tisser avec contexture en chaine optimisee |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP2791403A2 EP2791403A2 (fr) | 2014-10-22 |
| EP2791403B1 true EP2791403B1 (fr) | 2016-11-09 |
Family
ID=47664362
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP12821173.7A Active EP2791403B1 (fr) | 2011-12-14 | 2012-12-10 | Metier a tisser avec contexture en chaine optimisee |
Country Status (9)
| Country | Link |
|---|---|
| US (1) | US9200385B2 (fr) |
| EP (1) | EP2791403B1 (fr) |
| JP (1) | JP6104932B2 (fr) |
| CN (1) | CN104160079B (fr) |
| BR (1) | BR112014014567B1 (fr) |
| CA (1) | CA2858788C (fr) |
| ES (1) | ES2613951T3 (fr) |
| RU (1) | RU2603593C2 (fr) |
| WO (1) | WO2013088037A2 (fr) |
Families Citing this family (15)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| FR2970715B1 (fr) * | 2011-01-21 | 2014-10-17 | Snecma | Structure fibreuse tissee multicouches ayant une partie tubulaire creuse, procede de fabrication et piece composite la comportant |
| FR3037976B1 (fr) | 2015-06-29 | 2017-08-04 | Snecma | Systeme d'appel de fils pour tissage et procede de tissage d'une structure fibreuse de renfort de pieces en materiau composite |
| US9725832B1 (en) * | 2016-02-09 | 2017-08-08 | Albany Engineered Composites, Inc. | Weaving multilayer products using multiple warp columns and heddle columns |
| US11473223B2 (en) * | 2016-05-16 | 2022-10-18 | Georgia Tech Research Corporation | Systems and methods for continuous fabrication of woven composite materials |
| US12227883B2 (en) | 2016-05-16 | 2025-02-18 | WEAV3D, Inc. | Systems and methods for continuous fabrication of woven composite materials |
| EP3425095B1 (fr) * | 2017-07-07 | 2020-09-30 | Groz-Beckert KG | Peigne de métier et son procédé de fabrication |
| FR3085297B1 (fr) | 2018-08-29 | 2020-11-06 | Safran | Procede de fabrication d'une piece composite de turbomachine |
| FR3088023B1 (fr) | 2018-11-07 | 2022-01-14 | Safran | Fabrication d'une preforme tissee pour la realisation d'une piece de turbomachine |
| CN109594179A (zh) * | 2018-12-29 | 2019-04-09 | 中材科技股份有限公司 | 一种纤维层连织物的布纱方法 |
| CN111177809B (zh) * | 2019-12-31 | 2021-09-21 | 南京玻璃纤维研究设计院有限公司 | 一种纹织图生成方法、装置、电子设备及可读存储介质 |
| CN113122986B (zh) * | 2021-03-29 | 2023-04-07 | 南京玻璃纤维研究设计院有限公司 | 一种超高密度开口装置 |
| FR3136783B1 (fr) * | 2022-06-21 | 2024-06-21 | Safran Ceram | Métier à tisser avec peigne inclinable et procédé de tissage |
| FR3141094B1 (fr) * | 2022-10-25 | 2024-10-25 | Safran | Aube ou pale avec pied réalisé par croisement de trames |
| FR3144772B1 (fr) | 2023-01-11 | 2025-12-26 | Safran Aircraft Engines | Pièce composite munie d'un élément de marquage co-injecté |
| FR3145110B1 (fr) | 2023-01-25 | 2026-04-24 | Safran | Moule de séchage et de compactage d'une préforme fibreuse |
Family Cites Families (25)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US2704557A (en) * | 1955-03-22 | Loom for producing fancy lend weaves | ||
| US3749138A (en) * | 1969-01-06 | 1973-07-31 | Hitco | Thick fabrics |
| CH563044A5 (fr) * | 1972-12-01 | 1975-06-13 | Universal Det S A R L | |
| CH593363A5 (fr) * | 1975-06-12 | 1977-11-30 | Staeubli Ag | |
| US4513789A (en) * | 1983-06-13 | 1985-04-30 | The Baxter Corporation | Jacquard harness attachment mechanism |
| JP2507879B2 (ja) * | 1987-08-11 | 1996-06-19 | 工業技術院長 | 三次元織機の筬打ち装置 |
| JPH01207438A (ja) * | 1988-02-13 | 1989-08-21 | Masaru Yoshida | タテ糸密度の調節可能なジャカード製織方法及びその装置 |
| CN2110645U (zh) * | 1991-12-06 | 1992-07-22 | 周七麟 | 电子提花开口机构 |
| WO1996031643A1 (fr) * | 1995-04-06 | 1996-10-10 | Buesgen Alexander | Procede de tissage d'une zone de tissu façonnee a trois dimensions |
| DE19731447A1 (de) * | 1997-07-22 | 1999-01-28 | Textilma Ag | Webharnisch und Jaquardwebmaschine mit Webharnisch |
| FR2825723B1 (fr) * | 2001-06-08 | 2003-08-08 | Staubli Lyon | Organe de guidage, harnais jacquard et dispositif de formation de la foule incorporant un tel organe et procede de guidage des fils d'arcade d'un metier jacquard |
| FR2826671B1 (fr) * | 2001-06-29 | 2003-09-12 | Staubli Lyon | Dispositif de formation de la foule sur un metier a tisser de type jacquard |
| CN2576738Y (zh) * | 2002-10-23 | 2003-10-01 | 上海汉森织造手帕厂 | 手帕织造用提花机目板改进结构 |
| CN2641076Y (zh) * | 2003-06-27 | 2004-09-15 | 王学培 | 电子提花装置 |
| FR2861143B1 (fr) * | 2003-10-20 | 2006-01-20 | Snecma Moteurs | Aube de turbomachine, notamment aube de soufflante et son procede de fabrication |
| US7077167B2 (en) * | 2004-06-14 | 2006-07-18 | Massachusetts Institute Of Technology | Bias weaving machine |
| FR2907800B1 (fr) * | 2006-10-27 | 2009-03-20 | Airbus France Sas | Tissage tridimensionnel surfacique |
| FR2907803B1 (fr) * | 2006-10-27 | 2009-01-23 | Airbus France Sas | Systeme de tissage d'un angle continu |
| CN101338468A (zh) * | 2007-07-04 | 2009-01-07 | 维科控股集团股份有限公司 | 一种特高支高密特宽大提花床上用品面料及其生产方法 |
| FR2933634B1 (fr) * | 2008-07-10 | 2010-08-27 | Snecma | Aube redresseur de soufflante en composite 3d |
| FR2940173B1 (fr) * | 2008-12-23 | 2013-02-08 | Snecma | Procede de fabrication d'une piece de forme par tissage 3d et piece de forme ainsi obtenue. |
| FR2954271B1 (fr) * | 2009-12-21 | 2012-02-17 | Snecma | Pale d'helice d'aeronef |
| FR2962175B1 (fr) * | 2010-07-02 | 2012-08-10 | Snecma | Aube a longeron composite integre |
| WO2013088038A2 (fr) * | 2011-12-14 | 2013-06-20 | Snecma | Structure fibreuse de renfort de pieces en materiau composite a portion d'epaisseur reduite |
| WO2013088039A2 (fr) * | 2011-12-14 | 2013-06-20 | Snecma | Structure fibreuse avec fils a titre variable |
-
2012
- 2012-12-10 WO PCT/FR2012/052849 patent/WO2013088037A2/fr not_active Ceased
- 2012-12-10 CN CN201280062099.7A patent/CN104160079B/zh active Active
- 2012-12-10 JP JP2014546602A patent/JP6104932B2/ja active Active
- 2012-12-10 EP EP12821173.7A patent/EP2791403B1/fr active Active
- 2012-12-10 CA CA2858788A patent/CA2858788C/fr active Active
- 2012-12-10 ES ES12821173.7T patent/ES2613951T3/es active Active
- 2012-12-10 US US14/365,018 patent/US9200385B2/en active Active
- 2012-12-10 BR BR112014014567-9A patent/BR112014014567B1/pt active IP Right Grant
- 2012-12-10 RU RU2014128547/12A patent/RU2603593C2/ru active
Also Published As
| Publication number | Publication date |
|---|---|
| CA2858788C (fr) | 2019-05-21 |
| CA2858788A1 (fr) | 2013-06-20 |
| JP6104932B2 (ja) | 2017-03-29 |
| BR112014014567A8 (pt) | 2017-07-04 |
| WO2013088037A3 (fr) | 2014-02-20 |
| CN104160079A (zh) | 2014-11-19 |
| RU2603593C2 (ru) | 2016-11-27 |
| JP2015505915A (ja) | 2015-02-26 |
| RU2014128547A (ru) | 2016-02-10 |
| BR112014014567B1 (pt) | 2021-02-02 |
| US20150114511A1 (en) | 2015-04-30 |
| BR112014014567A2 (pt) | 2017-06-13 |
| EP2791403A2 (fr) | 2014-10-22 |
| CN104160079B (zh) | 2016-02-10 |
| US9200385B2 (en) | 2015-12-01 |
| ES2613951T3 (es) | 2017-05-29 |
| WO2013088037A2 (fr) | 2013-06-20 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CA2858788C (fr) | Metier a tisser avec contexture en chaine optimisee | |
| EP0118373B1 (fr) | Structure textile ajourée et procédé pour son obtention | |
| FR3062659A1 (fr) | Appel de preforme dans un metier a tisser du type jacquard | |
| FR3037976A1 (fr) | Systeme d'appel de fils pour tissage et procede de tissage d'une structure fibreuse de renfort de pieces en materiau composite | |
| FR3074195A1 (fr) | Metier a tisser pour preformes fibreuses de forte epaisseur | |
| EP2087157A1 (fr) | Système de tissage d'un angle continu | |
| EP3423620B1 (fr) | Installation et procede pour la fabrication d'une texture fibreuse en forme de bande presentant en section transversale un profil evolutif | |
| FR3047744A1 (fr) | Metier a tisser du type jacquard pour la fabrication d'une preforme 3d tissee | |
| JP2022022241A (ja) | 複数の経糸カラム及びヘドルカラムを用いた多層製品の製織 | |
| EP3256626A1 (fr) | Procédé de fabrication d'une préforme de fibres de renfort tissée comprenant une section évolutive | |
| FR3002548A1 (fr) | Procede de tissage d’un tissu en relief, metier a tisser pour realiser le procede et preforme utilisant un tel tissu en relief | |
| WO2014128417A1 (fr) | Métier à tisser à cadres côte-à-côte, procédé de tissage utilisant un tel métier et préformes ainsi tissées | |
| KR101032444B1 (ko) | 중간사의 표면노출이 없는 더블 라셀 메쉬의 제조방법 및 그 더블 라셀 메쉬 | |
| EP3356587B1 (fr) | Procede et dispositif pour la realisation d'une structure textile tricotee tubulaire | |
| FR3126430A1 (fr) | Système de rentrage pour cantre de support de bobines de fils de chaîne et procédé de rentrage correspondant | |
| EP3924175B1 (fr) | Procédé de fabrication d'une pièce en matériau composite à matrice renforcée et dispositif de mise en oeuvre | |
| FR3002549A1 (fr) | Metier a tisser a avance multiple, procede de tissage utilisant un tel metier a tisser et un tissu creneau ainsi obtenu. | |
| FR2702222A1 (fr) | Tissu tridimensionnel multiaxial et son procédé de fabrication. | |
| FR2971520A1 (fr) | Matrice de mise en forme d'elements textiles longilignes pour la fabrication d'une piece textile en trois dimensions et procede de fabrication d'une telle piece textile en trois dimensions. | |
| EP1472396B1 (fr) | Dispositif de formation de la foule et metier a tisser jacquard incorporant un tel dispositif | |
| FR3013627A1 (fr) | Outillage et procede de mise en forme d'une texture fibreuse | |
| JP6006616B2 (ja) | 畳表及びその製造方法 | |
| FR2616813A1 (fr) | Complexe textile pour materiaux composites et son procede de fabrication | |
| FR3165457A1 (fr) | Tissu et procédé de fabrication associé | |
| US8596303B1 (en) | Supplementary beater for a handloom |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| 17P | Request for examination filed |
Effective date: 20140627 |
|
| AK | Designated contracting states |
Kind code of ref document: A2 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| DAX | Request for extension of the european patent (deleted) | ||
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| INTG | Intention to grant announced |
Effective date: 20160609 |
|
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: FG4D Free format text: NOT ENGLISH |
|
| REG | Reference to a national code |
Ref country code: AT Ref legal event code: REF Ref document number: 844010 Country of ref document: AT Kind code of ref document: T Effective date: 20161115 Ref country code: CH Ref legal event code: EP |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FG4D Free format text: LANGUAGE OF EP DOCUMENT: FRENCH |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: PLFP Year of fee payment: 5 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R096 Ref document number: 602012025248 Country of ref document: DE |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LV Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20161109 |
|
| REG | Reference to a national code |
Ref country code: SE Ref legal event code: TRGR |
|
| REG | Reference to a national code |
Ref country code: LT Ref legal event code: MG4D |
|
| REG | Reference to a national code |
Ref country code: NL Ref legal event code: MP Effective date: 20161109 |
|
| REG | Reference to a national code |
Ref country code: AT Ref legal event code: MK05 Ref document number: 844010 Country of ref document: AT Kind code of ref document: T Effective date: 20161109 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20170210 Ref country code: NL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20161109 Ref country code: LT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20161109 Ref country code: NO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20170209 |
|
| REG | Reference to a national code |
Ref country code: ES Ref legal event code: FG2A Ref document number: 2613951 Country of ref document: ES Kind code of ref document: T3 Effective date: 20170529 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: BE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20161231 Ref country code: PL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20161109 Ref country code: RS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20161109 Ref country code: IS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20170309 Ref country code: FI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20161109 Ref country code: HR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20161109 Ref country code: PT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20170309 Ref country code: AT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20161109 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: RO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20161109 Ref country code: CZ Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20161109 Ref country code: SK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20161109 Ref country code: EE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20161109 Ref country code: DK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20161109 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PL |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R097 Ref document number: 602012025248 Country of ref document: DE |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: BG Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20170209 Ref country code: SM Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20161109 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MC Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20161109 |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: MM4A |
|
| 26N | No opposition filed |
Effective date: 20170810 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LU Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20161210 Ref country code: LI Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20161231 Ref country code: CH Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20161231 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: PLFP Year of fee payment: 6 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20161109 Ref country code: IE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20161210 |
|
| REG | Reference to a national code |
Ref country code: BE Ref legal event code: MM Effective date: 20161231 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: HU Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT; INVALID AB INITIO Effective date: 20121210 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CY Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20161109 Ref country code: MK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20161109 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20161109 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: TR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20161109 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: AL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20161109 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: GB Payment date: 20251229 Year of fee payment: 14 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: FR Payment date: 20251222 Year of fee payment: 14 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: SE Payment date: 20251217 Year of fee payment: 14 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: ES Payment date: 20260119 Year of fee payment: 14 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 20251222 Year of fee payment: 14 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: IT Payment date: 20251231 Year of fee payment: 14 |