EP2755801B1 - Wasser-abrasiv-suspensions-schneidanlage und verfahren zur zufuhr eines abrasivmittels in eine wasser-abrasiv-suspensions-schneidanlage - Google Patents
Wasser-abrasiv-suspensions-schneidanlage und verfahren zur zufuhr eines abrasivmittels in eine wasser-abrasiv-suspensions-schneidanlage Download PDFInfo
- Publication number
- EP2755801B1 EP2755801B1 EP11781456.6A EP11781456A EP2755801B1 EP 2755801 B1 EP2755801 B1 EP 2755801B1 EP 11781456 A EP11781456 A EP 11781456A EP 2755801 B1 EP2755801 B1 EP 2755801B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- abrasive
- pressure
- water
- cutting system
- agent
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Not-in-force
Links
- 238000005520 cutting process Methods 0.000 title claims description 50
- XLYOFNOQVPJJNP-UHFFFAOYSA-N water Substances O XLYOFNOQVPJJNP-UHFFFAOYSA-N 0.000 title claims description 48
- 238000000034 method Methods 0.000 title claims description 13
- 239000003082 abrasive agent Substances 0.000 claims description 46
- 239000007787 solid Substances 0.000 claims description 36
- 239000000725 suspension Substances 0.000 claims description 32
- 239000011230 binding agent Substances 0.000 claims description 20
- 238000001816 cooling Methods 0.000 claims description 16
- 238000007789 sealing Methods 0.000 claims description 9
- 239000000126 substance Substances 0.000 claims description 8
- 238000007710 freezing Methods 0.000 claims description 7
- 230000008014 freezing Effects 0.000 claims description 7
- 238000010438 heat treatment Methods 0.000 description 14
- 238000002156 mixing Methods 0.000 description 11
- 238000000926 separation method Methods 0.000 description 7
- 238000011144 upstream manufacturing Methods 0.000 description 7
- 239000007788 liquid Substances 0.000 description 5
- 239000008188 pellet Substances 0.000 description 4
- 230000000694 effects Effects 0.000 description 3
- 239000000463 material Substances 0.000 description 3
- 239000000853 adhesive Substances 0.000 description 2
- 230000001070 adhesive effect Effects 0.000 description 2
- 238000004220 aggregation Methods 0.000 description 2
- 230000002776 aggregation Effects 0.000 description 2
- 230000008901 benefit Effects 0.000 description 2
- 239000011248 coating agent Substances 0.000 description 2
- 238000000576 coating method Methods 0.000 description 2
- 238000001514 detection method Methods 0.000 description 2
- 238000004090 dissolution Methods 0.000 description 2
- 238000002347 injection Methods 0.000 description 2
- 239000007924 injection Substances 0.000 description 2
- 238000009413 insulation Methods 0.000 description 2
- 239000011347 resin Substances 0.000 description 2
- 229920005989 resin Polymers 0.000 description 2
- 239000002904 solvent Substances 0.000 description 2
- 238000012546 transfer Methods 0.000 description 2
- 230000007704 transition Effects 0.000 description 2
- 238000002604 ultrasonography Methods 0.000 description 2
- 238000003466 welding Methods 0.000 description 2
- 239000000654 additive Substances 0.000 description 1
- 239000007900 aqueous suspension Substances 0.000 description 1
- 230000015572 biosynthetic process Effects 0.000 description 1
- 230000008859 change Effects 0.000 description 1
- 239000003795 chemical substances by application Substances 0.000 description 1
- 230000001934 delay Effects 0.000 description 1
- 238000009826 distribution Methods 0.000 description 1
- 230000009969 flowable effect Effects 0.000 description 1
- 239000008240 homogeneous mixture Substances 0.000 description 1
- 238000005286 illumination Methods 0.000 description 1
- 238000011065 in-situ storage Methods 0.000 description 1
- 238000003780 insertion Methods 0.000 description 1
- 230000037431 insertion Effects 0.000 description 1
- 239000000203 mixture Substances 0.000 description 1
- 230000004048 modification Effects 0.000 description 1
- 238000012986 modification Methods 0.000 description 1
- 230000002093 peripheral effect Effects 0.000 description 1
- 238000003825 pressing Methods 0.000 description 1
- 238000012545 processing Methods 0.000 description 1
- 239000003507 refrigerant Substances 0.000 description 1
- 239000002002 slurry Substances 0.000 description 1
- 239000002195 soluble material Substances 0.000 description 1
- 238000004381 surface treatment Methods 0.000 description 1
Images



Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B24—GRINDING; POLISHING
- B24C—ABRASIVE OR RELATED BLASTING WITH PARTICULATE MATERIAL
- B24C1/00—Methods for use of abrasive blasting for producing particular effects; Use of auxiliary equipment in connection with such methods
- B24C1/04—Methods for use of abrasive blasting for producing particular effects; Use of auxiliary equipment in connection with such methods for treating only selected parts of a surface, e.g. for carving stone or glass
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B24—GRINDING; POLISHING
- B24C—ABRASIVE OR RELATED BLASTING WITH PARTICULATE MATERIAL
- B24C7/00—Equipment for feeding abrasive material; Controlling the flowability, constitution, or other physical characteristics of abrasive blasts
- B24C7/0007—Equipment for feeding abrasive material; Controlling the flowability, constitution, or other physical characteristics of abrasive blasts the abrasive material being fed in a liquid carrier
- B24C7/0015—Equipment for feeding abrasive material; Controlling the flowability, constitution, or other physical characteristics of abrasive blasts the abrasive material being fed in a liquid carrier with control of feed parameters, e.g. feed rate of abrasive material or carrier
Definitions
- the invention relates to a water-abrasive suspension cutting system having the features specified in the preamble of claim 1 and a method for supplying an abrasive in a high-pressure region of such a water-abrasive suspension cutting machine.
- Water abrasive suspension cutters are used to cut materials by means of a high pressure water jet to which an abrasive is added.
- the water is mixed with the abrasive agent at high pressure upstream of an outlet nozzle.
- a part of the water flow can be guided through an abrasive agent container which is under pressure.
- Such a system is z. B. off EP 1 199 136 known.
- the problem with these systems is the refilling of the abrasive, since the plant must be taken out of service, the abrasive container must be brought to a depressurized state and then only can be filled. This is particularly problematic in industrial applications in which continuous cutting is desired.
- the water-abrasive suspension cutting system uses water as high-pressure liquid, which may optionally be provided with additives.
- the plant has in known manner a high pressure source, in particular a high pressure pump, which increases the water pressure to the desired pressure level.
- This is a high pressure, preferably a pressure up to 2500 bar or higher.
- the high pressure source is connected to at least one high pressure line with an exit nozzle through which a water abrasive mixture exits for cutting or surface processing.
- an abrasive-feeding device Arranged on the high-pressure line is an abrasive-feeding device, by means of which abrasive agents are introduced into the high-pressure region, i. H.
- a mixing area or a mixing chamber may be formed in the high pressure line, in which water and supplied abrasive are mixed.
- the abrasive-feeding device is designed such that it has a pressure feed-through for feeding the abrasive into the high-pressure line.
- the pressure feedthrough is designed so that the abrasive in a fixed bound form or in a serving portioned in the high-pressure region, which is formed by the high-pressure line or is connected to the high-pressure line is supplied.
- the abrasive is in the high pressure area in bound form, ie in the form of a solid and not introduced loosely.
- a solid according to the invention also means a gel-bound abrasive agent.
- a loose abrasive may be portioned in a wrap such that such a portioned abrasive package is introduced into the high pressure region.
- the fact that the pressure feedthrough is designed so that non-loose abrasive is supplied, has the advantage that the valves or closure elements of the lock do not come into contact with loose abrasive, which could lead to increased wear and leaks.
- the binding of the abrasive agent is then dissolved again in the high-pressure region so that the abrasive agent is again in loose form.
- a sheath of the abrasive is opened or dissolved, so that the abrasive is then also free in loose form and can be mixed in the high pressure area with the water under pressure.
- the pressure feedthrough preferably has an opening through which an abrasive agent bound in rod form can be continuously advanced into the high-pressure region.
- the diameter of the Abrasivffenstange substantially the diameter of the opening, or is slightly smaller, so that the rod can be advanced through the opening in the high pressure region.
- the rod preferably has a comparatively small diameter, preferably ⁇ 1 cm, more preferably ⁇ 5 mm. This reduces the force acting in the longitudinal direction of the rod, which is caused by the internal pressure in the high pressure region, so that the rod can be advanced with comparatively little force.
- the abrasive supply means on feed means either those which press on the side facing away from the high pressure area of the rod or feed means which engage the outer circumference of the rod, for example Feed rollers.
- the opening can be designed so that its inner circumference sealingly comes to rest on the outer circumference of the rod.
- the use of a rod-shaped abrasive has the advantage that the outer peripheral surface of the rod can be shaped so that a sealing contact can be achieved in the opening, so that the high-pressure region can be sealed well to the outside.
- At least one seal is preferably arranged in the opening, which sealingly comes to rest on the surface of the rod-shaped abrasive. As the rod advances, this seal slides along the surface of the rod.
- the surface of the rod is preferably smooth, to ensure a slight feed and always a sealing contact.
- a plurality of seals arranged one behind the other in the direction of advance of the rod can also be provided in order to ensure the required tightness against the high pressure in the interior of the high-pressure region.
- the pressure feedthrough is designed as a lock and has at least one lock chamber provided with at least two closable openings, of which a first opening of the abrasive supply into the lock chamber and serves a second opening of the connection to the high pressure line.
- a lock makes it possible first to open the first opening and to keep a second opening closed, then abrasive, whether in loose, bound (solid or gel) or wrapped form to introduce into the lock and then the first opening of the lock to close.
- the lock can optionally be pressurized and then the second opening can be opened while the first opening remains closed, and so the abrasive then into the interior of the high pressure area to be moved.
- this bond or wrapper can then be opened or removed in the high pressure region.
- the binding of the abrasive to a solid or the coating of the abrasive is advantageous because the closure elements of the lock chamber so not come with loose abrasive in contact, which would lead to increased wear and affect the sealing effect of the closure elements could.
- a second lockable area which can be pressurized, to the first opening upstream of the lock chamber. This makes it possible to fill the lock chamber under pressure. This counteracts shorter cycle times, since the pressure build-up in the lock chamber is accelerated.
- pressure generating means are preferably provided for pressurizing them.
- Pressure can be built up, for example, by the high-pressure water, which is introduced into the lock chamber.
- other mechanical pressure increasing devices are also conceivable, for example movable pistons, which reduce the volume of the lock chamber for increasing the pressure.
- the at least two openings of the lock chamber are preferably closable by closure elements.
- the closure elements may be formed, for example, as a slider or the like.
- the at least one lock chamber is in a slide, preferably a rotary valve is arranged, which between at least a first position, in which the first opening of the lock chamber is opposite to a feed opening, and at least a second position, in which the second opening of the lock chamber opposite to an inlet opening of the high-pressure line is movable.
- the opening and closing of the two openings of the lock chamber takes place by movement of the lock chamber with the slide.
- the first opening of the slider is arranged opposite to a supply opening, while the second opening is opposite to a closed wall and thus closed. In this position can be filled through the supply port abrasive in the lock chamber.
- a space can be provided in which pressurized liquid, for example water, can be filled or whose volume can be reduced by a movable piston.
- pressurized liquid for example water
- the slider is moved, in particular rotated, so that the lock chamber is moved to a second position, in which the first opening of a closed wall opposite and is closed, while the second opening facing an inlet opening of the high pressure line or the high pressure area. It can then pass from the second opening the abrasive in the high pressure area. Subsequently, the lock chamber can be moved back to the first position and refilled.
- At least two lock chambers are arranged in the slide so that they are moved alternately between the first and second position, so that the first lock chamber in the first position and the second lock chamber in the second Position is located and after movement of the slide, the second lock chamber in the first position and the first lock chamber in the second position.
- a lock chamber can always be emptied and at the same time the second lock chamber can be filled, so that a nearly continuous Abrasivstoffzucht can be achieved in the high pressure area.
- more than two lock chambers could be provided.
- two or more lock chambers can be arranged in a rotary valve, so that they can be moved by rotation of the rotary valve between the different positions.
- the abrasive is in the lock chamber in solid, d. H. introduced into a solid-bound form or portioned and wrapped so that even when using a movable slide whose sliding and sealing surfaces preferably do not come into contact with loose abrasive, which would lead to increased wear and could affect the sealing effect and mobility.
- the binding of the abrasive to a solid can be done in several ways.
- bonded abrasive can be prefabricated, for example, in rod or wire form and then provided to the plant.
- abrasive could be wrapped in wire form, similar to welding wire provided in welding equipment.
- the abrasive-feeding device has a binding device in which loose abrasive is bound on site to a solid.
- the water-abrasive suspension cutting system is supplied loose abrasive, which is then first bound in the abrasive supply means, so that it can then be introduced as a solid in the high pressure area, where then the bond is released again. Due to the bond to the solid, the introduction into the high-pressure region during operation becomes possible, as described above.
- the binding device may comprise moistening means for moistening the abrasive, preferably with water, and cooling means adapted to freeze the wetted abrasive.
- moistening means for moistening the abrasive preferably with water
- cooling means adapted to freeze the wetted abrasive.
- a solid is created by changing the state of aggregation, namely by cooling.
- the supplied liquid in particular the water freezes or ices and thus binds the previously mixed with the water abrasive to a solid.
- this solid is reheated, the water thaws and the abrasive is again separated and is in the high-pressure area in the desired loose form for cutting before.
- the freezing or freezing may preferably take place continuously, so that preferably an ice bar is fed continuously into the high-pressure region through the described pressure feed-through.
- the binding device can have an admixing device, via which at least one binder can be mixed with the loose abrasive. Again, this is done, more preferably continuously, so as to produce in an ideal manner an endless solid of abrasive which can be continuously advanced into the high pressure region.
- liquid in particular water
- suitable binders for example adhesives, such as resins or the like, can be introduced by the admixing device in order to bind the loose abrasive in the desired solid form.
- the binding device may comprise means for chemical or physical curing of the binder, for example, an irradiation with ultraviolet light may be provided for curing.
- the binder may be formed as a two-component binder, wherein both components mixed via suitable mixing devices with the abrasive and then cure chemically. It is also a cure by heating or other energy supply conceivable.
- the abrasive agent supply device further preferably has a separating device connected downstream of the pressure feedthrough for dissolving the binding of the abrasive agent.
- the separating device is located in the high pressure area. This separation can be done mechanically, chemically or physically.
- a mechanical separation device may be provided in the manner of a grinder or a rasp, which comminutes or breaks the abrasive material supplied as a solid in such a way that it is present in the desired loose form in the water, as required for cutting.
- the singling device can for example consist of a heating device which reheats the solid, so that the bond thaws and the abrasive is separated.
- the separating device may have a supply device for supplying suitable chemicals for releasing the bond. In the simplest case, it dissolves in water, so that the binding or the binder dissolves automatically in the water used for cutting. Also, dissolution by cooling by z. B. the brittle agent and then the solid decays, would be conceivable. For this purpose, a corresponding cooling device would then be provided in the separating device.
- the described water-abrasive suspension cutting system is particularly preferably intended for industrial cutting applications, wherein the outlet nozzle is preferably attached to a positioning system, via which the outlet nozzle can be moved relative to a workpiece. Additionally or alternatively, also the workpiece be moved over appropriate positioning. In such systems, it is particularly preferred to move the Abrasivatorizuschreib as close to the nozzle. For this reason, it is preferred that the abrasive agent supply device is fastened together with the outlet nozzle to the positioning system and is moved together with the outlet nozzle. Thus, the mixing of the abrasive can be done in the immediate vicinity of the nozzle, which minimizes the delays in switching on and off. Alternatively, however, the abrasive supply means may also be stationarily and spaced apart from a movable cutting nozzle and connected to the cutting nozzle via a movable pipe or hose connection.
- the invention further relates to a method for supplying an abrasive in a high-pressure region of a water-abrasive suspension cutting machine.
- the abrasive agent is introduced into the high-pressure region in portions, not in bulk but in a form bound to a solid, and then in the high-pressure region the bond or the casing is removed and the abrasive is separated.
- a solid is to be regarded as a gel-like bond.
- the binding and singulation can be done in the manner described above with reference to the device.
- the enclosure may be designed so that it can be destroyed in the high pressure area.
- the coating may dissolve by, for example, being chemically dissolved by a suitable solvent.
- the sheath could be made of a material which dissolves on contact with water, so that upon entry of Abrasivffenwovenes in the high pressure area, the sheath dissolves there in the water there. Also, dissolution by heating is possible.
- the wrapper could also be formed by ice.
- the abrasive could be wrapped in a mantle of ice, the ice preferably being formed of water, which then melted again in the high pressure area. It is also conceivable to mechanically open the wrapper and then remove the wrapper from the high-pressure region by means of a further pressure feed-through or lock.
- the separation of the abrasive can also take place mechanically or be supported mechanically, for example by friction means, such as a rasp or a grinder.
- the abrasive is introduced in rod form in the high pressure region. It is advantageous if the rods of abrasive are introduced continuously, in particular as endless rods in the high pressure area. Such an endless rod can be produced when the loose abrasive, as described above, is solidified in place immediately prior to transfer to the high pressure region, such as by freezing.
- a loose abrasive is bound to a solid or enclosed in a sheath prior to introduction into the high pressure region. This preferably takes place immediately before introduction into the high-pressure region, so that the abrasive-suspension-cutting device can be provided in a known manner with loose abrasive.
- the bond to a solid body occurs only for the transition to the high pressure area. This can be done in the manner described above.
- the water-abrasive-suspension-cutting device is preferably a water-abrasive-suspension cutting system and has, in a known manner, a high-pressure pump 2, which forms a high-pressure source and is connected to a water supply 4. From the high-pressure pump 2, a high-pressure line 6 leads to a cutting or discharge nozzle 8, from which an abrasive-enriched high-pressure water jet 10 emerges for cutting or for surface treatment.
- the high-pressure line 6 passes through an abrasive feeding device 12 in which abrasive agent 14 is introduced into the high-pressure region formed by the high-pressure line 6 and fed into the high-pressure region with the high-pressure line 6 is mixed with pressurized water so that it exits together with the water jet 10 from the outlet nozzle 8.
- the unit 16 which is essentially formed by the outlet nozzle 8 and the abrasive agent supply device 12, attached to a positioning system 18, which is shown schematically here as a coordinate system and with which the outlet nozzle 8 relative to a workpiece 19th can be moved to produce a desired cutting path in the workpiece 19.
- the positioning system may be, for example, a robot or another suitable positioning system.
- the abrasive supply means 12 may be placed separately from the discharge nozzle 8 and connected to the movable discharge nozzle via a movable pipe or a pressure hose.
- the abrasive 14 is not in loose, d. H. flowable form in the high-pressure line 6 or to introduce the high-pressure area formed by this or adjacent to this. Rather, it is provided according to the invention, either portioned the abrasive or bound to introduce a solid in the high pressure area, so that individual Abrasivstoffkörner can not affect a seal of the insertion. As a solid in this sense, a gel-like structure is to be understood.
- Fig. 2 shows a first embodiment in which the abrasive 14 is supplied as rolled-up abrasive rod 20.
- This abrasive bar 20 can be produced, for example, by binding the loose abrasive in an adhesive or resin.
- a pressure feedthrough 22 is provided for the transition to the high-pressure line 6.
- seals 24 are arranged, through which the Abrasivstoffstange 20 is guided into the interior of the pressure line 6.
- the seals 24 come sealingly on the outer circumference of the Abrasivstoffstange 20 to the plant.
- the advance of the abrasive center rod 20 takes place via drive rollers 26, which roll on the outside of the abrasive center rod 20.
- a feed force which is greater than that of the internal pressure in the high-pressure line 6, which acts on the free front end of the abrasive center rod 20, must be applied by the drive rollers 26. Since the Abrasivstoffstange 20 can be chosen very small in diameter, the feed force can be comparatively low despite the high pressure.
- the binding of the abrasive in the abrasive bar 20 in the interior of the high-pressure line 6 is resolved by a mechanical comminution device 28 in the form of a rasp.
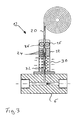
- the second embodiment of the abrasive supply means according to Fig. 3 represents a variant of in Fig. 2 shown embodiment.
- the embodiment according to Fig. 3 differs only in the embodiment of the singler, which in the embodiment according to Fig. 2 was formed by the crushing device 28. This is missing in the embodiment according to Fig. 3 , at Fig. 3 Rather, a separating device 30 is provided, which is arranged downstream of the pressure feedthrough 22 in the high-pressure region.
- the separating device 30 is an energy supply device, through which energy is supplied and thus the binding of the abrasive center bar 20 will be solved by this energy supply.
- the energy supply can be done for example by ultrasound or thermally.
- a heating circuit 32 through which a heating medium flows, may be arranged in the singling device 30. However, it could also be provided electrical heating elements.
- the abrasive 14 is provided as a prefabricated abrasive bar 20.
- the abrasive bar 20 is generated externally and provided, for example, in roll form to the cutter.
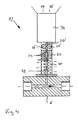
- the pressure feedthrough 22 upstream of a binding device 34 in contrast, in the embodiment according to Fig. 4 the pressure feedthrough 22 upstream of a binding device 34.
- the remaining structure corresponds to the structure according to the embodiment in FIG Fig. 3 , The only difference is that in the embodiment according to Fig. 4 no prefabricated abrasive bar 20 is introduced into the drive rollers 26, but an abrasive bar 20 'which is continuously produced by the binder 34 on site.
- the binding device 34 is supplied with the loose abrasive 14 and at least one binder 36. In the binding device 34 is then continuously generated on site a Abrasivstoffstange 20 ', which then as a solid, as based on the Fig.
- the binder 36 may consist of one or more components and, for example, cure chemically or physically.
- a means for chemical or physical curing of the binder can be provided in the binding device 34, for example a heating device, a UV illumination, ultrasound device or a mixing device for mixing a multi-component binder, which hardens chemically.
- the separation takes place in the singulator 30 by supplying energy.
- the separation carried out chemically in this area, for example by chemically re-dissolving the binder, for example by adding a suitably suitable solvent in the singling device 30. This is then fed under pressure into the singling device.
- the binder could be chosen so that it dissolves in water and thus in the singulator 30 after contact with the guided in the high-pressure line 6 water automatically, without further substances must be supplied from the outside.
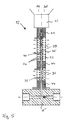
- FIG Fig. 5 Another preferred embodiment in which an abrasive bar 20 'is produced in situ is shown in FIG Fig. 5 shown.
- the binding device 34 is formed by a cooling device, which in the example shown here has a cooling circuit 40 through which a cooled refrigerant can flow.
- a cooling device which in the example shown here has a cooling circuit 40 through which a cooled refrigerant can flow.
- other cooling devices such as Peltier elements can be used.
- a mixing device 42 Upstream of the cooling device 38, a mixing device 42 is arranged, in which loose abrasive 14 is mixed with water as a binder 36.
- the mixing device 24 is preferably designed so that a homogeneous mixture between water and abrasive 14 is achieved, which is then frozen in the cooling device 38 so as to produce on site a Abrasivstoffstange 20 ', which as a solid in the manner described above by the Druckdudrch Adjust 22 can be advanced with the seals 24 disposed therein in the high-pressure area formed by the high-pressure line 6.
- the feed should be generated by pressure on the front side of the abrasive bar 20 '. This can be done for example by a piston or screw. However, it would be conceivable also the feed by means of rollers described above.
- the mixing device 42 and / or the cooling device 38 can also be configured such that no homogeneous abrasive agent distribution is achieved in the cross section of the abrasive center rod 20, but that preferably less or no abrasive agent is present on the outer circumference, but only ice. This can be done for example by an additional water supply at the periphery on the outlet side of the mixing device 42 or inside the cooling device 38. Thereby, the sliding and sealing properties are improved by the seals 24 when pushing through the Abrasivstoff- or Eisstange 20 '.
- the separating device 30 corresponds to that of Fig. 4 described singulation device 30 and is provided with a heating element, here in the form of a heating circuit 32.
- a heating element here in the form of a heating circuit 32.
- other heating elements such as electrical heating elements could be used.
- thermal insulation elements 44 are additionally arranged upstream of the cooling device 38 and downstream of the pressure feedthrough 22 and downstream of the singulator 30 in order to thermally isolate the different temperature ranges of the device from each other.
- FIGS. 6 and 7 shown embodiments of the abrasive supply means 12 differ from the examples described above in that the abrasive is not supplied continuously as Abrasivffenstange, but individual Abrasivffenportionen or pellets are supplied.
- the pressure vessel 46 has an inlet opening 48, which in the feed direction, the pressure passage in Form of a lock 22 'is upstream.
- the lock 22 has a lock chamber 50, which in each case has an opening at its two ends, wherein a first opening 52 adjoins a feed opening or feed line 54 for the abrasive agent packages 56.
- the lock chamber 50 On the outlet side, the lock chamber 50 has a second opening 58, which is opposite to the inlet opening 48.
- the first and the second opening 58 are each closed by a slider 60, 62.
- the abrasive is supplied in such a way that first the slider 60 is opened and a AbrasivkarN 56 can enter the lock chamber 50. Then, the slider 60 is closed and the lock chamber 50 can be pressurized. This can be done by a pressure generating device, for example by a pressure line through which water is supplied under high pressure, or only by opening the slider 62. When the slider 62 is opened, the abrasive package falls into the interior of the pressure vessel 46. Inside the Pressure vessel 46 may then dissolve the Abrasivstoffflex 56. As a result, then loose abrasive 14 is available in the pressure vessel 46 again.
- the Abrasivstoffwovene 56 may have an outer shell 64 which is formed of a material which dissolves in the interior of the pressure vessel 46, in particular in the water located there. It may for example be formed from a water-soluble material. Alternatively, the envelope z. Example, be formed by freezing water, this water then thaws in the interior of the pressure vessel 46, including an additional heating device, not shown here may be present. It is to be understood that additionally or alternatively, a separating device 30 or 28 may be provided, as they are based on the Figures 2 and 5 has been described.
- the Abrasivstoffmus 56 can be delivered prefabricated to the plant or produced locally in a binding device 34 '.
- the pressure vessel 46 may be provided with an automated level detection, for example via one or more sensors.
- the minimum level can be detected, which gives rise to the supply of additional abrasive.
- a maximum level can be detected at which the Abrasivatorizucht is stopped.
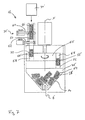
- Fig. 7 shows an alternative to the embodiment according to Fig. 6 , This embodiment differs in that between the lock 22 'and the pressure vessel 46, a rotary valve 66 is arranged. This has two lock chambers or chambers 68. One of the chambers 68 is positioned to face a supply port 70 into which the gate 22 'opens. The second chamber 68 is positioned so that it faces an inlet opening 72.
- a next Abrasivstoffflexe 56 enters the inlet opening 72. It is possible to pressurize the inlet channel already, so that the abrasive agent package 56 enters the chamber 68 under pressure. However, it is also conceivable to dispense with the lock 22 'in this embodiment. Then, however, the sealing of the pressure vessel must be done to the outside alone via the rotary valve 66.
- the abrasive packages 56 may be produced in the manner described above in place in a binding device 34 '.
- two chambers 68 are provided in the rotary valve 66. These are arranged diametrically opposite in the rotary valve, so that the rotation results by 180 °. Depending on the arrangement of the chambers and other angles of rotation are possible. When four chambers are arranged, they can be arranged, for example, at an angular distance of 90 ° to one another, so that the rotary valve is rotated by 90 ° in each cycle. Alternatively, it would also be possible always to fill two chambers 68 simultaneously and empty. For this purpose, for example when using a rotary valve 66 with two chambers 68 two inlet openings 72 may be provided to the pressure vessel 46, which are offset by 90 ° to two feed openings 70 at an angle.
- both chambers are filled simultaneously, then the rotary valve 66 is rotated by 90 °, both chambers 68 are emptied and then the slider is rotated again by 90 °, while at the same time both chambers 68 to fill again.
- four chambers could be arranged at an angle of 90 ° in the rotary valve, so that at the same time always filled two chambers and two chambers can be emptied.
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Finish Polishing, Edge Sharpening, And Grinding By Specific Grinding Devices (AREA)
Description
- Die Erfindung betrifft eine Wasser-Abrasiv-Suspensions-Schneidanlage mit den im Oberbegriff des Anspruchs 1 angegebenen Merkmalen sowie ein Verfahren zur Zufuhr eines Abrasivmittels in einen Hochdruckbereich einer solchen Wasser-Abrasiv-Suspensions-Schneidanlage.
-
DE 198 49 813 A1 offenbar einen Wasserstrahlschneidkopf, welcher nach dem Injektionsverfahren arbeitet. D. h. es wird Wasser unter hohem Druck aus einer Düse ausgebracht, um einen Schneidwasserstrahl zu erzeugen. Diesem Schneidwasserstrahl wird ein Abrasivmittel als Aufschwemmung, als Paste oder als fester Stab zugeführt. Bei diesem Verfahren wird das Abrasivmittel erst nach dem Austritt des Wassers aus dem Hochdruckbereich an der Düse zugeführt. Dieses Injektionsverfahren hat den Nachteil geringerer Schneidleistungen gegenüber Wasser-Abrasiv-Suspensions-Schneidanlagen. - Wasser-Abrasiv-Suspensions-Schneidanlagen werden zum Schneiden von Materialien mittels eines Hochdruckwasserstrahls, welchem ein Abrasivmittel zugesetzt ist, verwendet. Dabei ist es bei Wasser-Suspensions-Schneidanlagen so, dass das Wasser unter Hochdruck stromaufwärts einer Austrittsdüse mit dem Abrasivmittel gemischt wird. So kann beispielsweise ein Teil des Wasserstromes durch einen Abrasivmittelbehälter geführt werden, welcher unter Druck steht. Eine solche Anlage ist z. B. aus
EP 1 199 136 bekannt. Problematisch bei diesen Anlagen ist das Nachfüllen des Abrasivmittels, da dazu die Anlage außer Betrieb genommen werden muss, der Abrasivmittelbehälter in einen drucklosen Zustand gebracht werden muss und dann erst befüllt werden kann. Dies ist insbesondere bei industriellen Anwendungen, in welchen ein kontinuierliches Schneiden erwünscht ist, problematisch. - Es ist daher Aufgabe der Erfindung, eine Wasser-Abrasiv-Suspensions-Schneidanlage dahingehend zu verbessern, dass im laufenden Betrieb eine Zufuhr des Abrasivmittels in den Hochdruckbereich der Anlage ohne Luftzufuhr möglich ist.
- Diese Aufgabe wird durch eine Wasser-Abrasiv-Suspensions-Schneidanlage mit den in Anspruch 1 angegebenen Merkmalen sowie ein Verfahren zur Zufuhr eines Abrasivmittels in einen Hochdruckbereich einer solchen Wasser-Abrasiv-Suspensions-Schneidanlage mit den in Anspruch 13 angegebenen Merkmalen gelöst. Bevorzugte Ausführungsformen ergeben sich aus den Unteransprüchen, der nachfolgenden Beschreibung und den beigefügten Figuren.
- Die erfindungsgemäße Wasser-Abrasiv-Suspensions-Schneidanlage verwendet als Hochdruckflüssigkeit Wasser, welches gegebenenfalls mit Zusatzstoffen versehen sein kann. Die Anlage weist in bekannter Weise eine Hochdruckquelle auf, insbesondere eine Hochdruckpumpe, welche den Wasserdruck auf das gewünscht Druckniveau erhöht. Dies ist ein hoher Druck, vorzugsweise ein Druck bis 2500 bar oder höher. Die Hochdruckquelle ist mit einer Austrittsdüse, durch welche ein Wasserabrasivmittelgemisch zum Schneiden oder zur Oberflächenbearbeitung austritt, über zumindest eine Hochdruckleitung verbunden. An der Hochdruckleitung ist eine Abrasivmittel-Zuführeinrichtung angeordnet, durch welche Abrasivmittel in den Hochdruckbereich, d. h. in die Hochdruckleitung zuführbar ist, sodass sich das unter Druck stehende Wasser mit dem Abrasivmittel stromaufwärts der Austrittsdüse mischt. Dazu kann in der Hochdruckleitung ein Mischbereich oder eine Mischkammer ausgebildet sein, in welchem Wasser und zugeführtes Abrasivmittel gemischt werden.
- Erfindungsgemäß ist die Abrasivmittel-Zuführeinrichtung so ausgebildet, dass sie eine Druckdurchführung zum Zuführen des Abrasivmittels in die Hochdruckleitung aufweist. Dabei ist die Druckdurchführung so ausgebildet, dass das Abrasivmittel in einer festen gebundenen Form oder in einer Umhüllung portioniert in den Hochdruckbereich, welcher von der Hochdruckleitung gebildet wird oder mit der Hochdruckleitung verbunden ist, zugeführt wird. D. h. das Abrasivmittel wird in den Hochdruckbereich in gebundener Form, d. h. in Form eines Festkörpers und nicht lose eingeführt. Dabei ist unter einem Festkörper erfindungsgemäß auch ein gelartig gebundenes Abrasivmitel zu verstehen. Alternativ kann ein loses Abrasivmittel in einer Umhüllung portioniert sein, sodass ein solches portioniertes Abrasivmittelpaket in den Hochdruckbereich eingeführt wird. Der Umstand, dass die Durckdurchführung so ausgebildet ist, dass nicht loses Abrasivmittel zugeführt wird, hat den Vorteil, dass die Ventile bzw. Verschlusselemente der Schleuse nicht mit losem Abrasivmittel in Kontakt kommen, was zu erhöhtem Verschleiß und Undichtigkeiten führen könnte.
- Nach Passieren der Druckdurchführung wird dann im Hochdruckbereich die Bindung des Abrasivmittels wieder aufgelöst, sodass das Abrasivmittel wieder in loser Form vorliegt. Alternativ wird eine Umhüllung des Abrasivmittels geöffnet bzw. aufgelöst, sodass das Abrasivmittel auch dann frei in loser Form vorliegt und im Hochdruckbereich mit dem Wasser unter Druck gemischt werden kann.
- Die Druckdurchführung weist vorzugsweise eine Öffnung auf, durch welche ein in Stangenform gebundenes Abrasivmittel kontinuierlich in den Hochdruckbereich vorschiebbar ist. Dabei weist der Durchmesser der Abrasivmittelstange im Wesentlichen den Durchmesser der Öffnung auf, bzw. ist geringfügig kleiner, sodass die Stange durch die Öffnung in den Hochdruckbereich vorschiebbar ist. Die Stange weist vorzugsweise einen vergleichsweise kleinen Durchmesser, bevorzugt < 1 cm, weiter bevorzugt < 5 mm auf. Dadurch verringert sich die in Längsrichtung der Stange wirkende Kraft, welche vom Innendruck im Hochdruckbereich verursacht wird, sodass die Stange mit vergleichsweise geringer Kraft vorgeschoben werden kann. Dazu weist die Abrasivmittel-Zuführeinrichtung Vorschubmittel auf, entweder solche, welche auf die dem Hochdruckbereich abgewandte Seite der Stange drücken oder Vorschubmittel, welche am Außenumfang der Stange angreifen, beispielsweise Vorschubrollen. Die Öffnung kann so ausgestaltet sein, dass ihr Innenumfang dichtend am Außenumfang der Stange zur Anlage kommt. Die Verwendung eines stangenförmig gebundenen Abrasivmittels hat dabei den Vorteil, dass die Außenumfangsfläche der Stange so geformt werden kann, dass eine dichtende Anlage in der Öffnung erreicht werden kann, sodass der Hochdruckbereich nach außen gut abgedichtet werden kann.
- Dazu ist vorzugsweise in der Öffnung zumindest eine Dichtung angeordnet, welche an der Oberfläche des in Stangenform gebundenen Abrasivmittels dichtend zur Anlage kommt. Beim Vorschub der Stange gleitet diese Dichtung an der Oberfläche der Stange entlang. Dazu ist die Oberfläche der Stange vorzugsweise glatt ausgebildet, um einen leichten Vorschub und stets eine dichtende Anlage sicherzustellen. Gegebenfalls können auch mehrere in Vorschubrichtung der Stange hintereinander angeordnete Dichtungen vorgesehen sein, um die erforderliche Dichtigkeit gegenüber dem hohen Druck im Inneren des Hochdruckbereiches sicherzustellen.
- Gemäß einer alternativen Ausführungsform der Erfindung ist die Druckdurchführung als Schleuse ausgebildet und weist zumindest eine mit zumindest zwei verschließbaren Öffnungen versehene Schleusenkammer auf, von welchen eine erste Öffnung der Abrasivmittelzufuhr in die Schleusenkammer dient und eine zweite Öffnung der Verbindung mit der Hochdruckleitung dient. Eine solche Schleuse ermöglicht es, zuerst die erste Öffnung zu öffnen und eine zweite Öffnung geschlossen zu halten, dann Abrasivmittel, sei es in loser, gebundener (fest oder gelartig) oder umhüllter Form, in die Schleuse einzuführen und dann die erste Öffnung der Schleuse zu verschließen. Anschließend kann die Schleuse gegebenenfalls mit Druck beaufschlagt werden und dann die zweite Öffnung geöffnet werden, während die erste Öffnung verschlossen bleibt, und so das Abrasivmittel dann in das Innere des Hochdruckbereiches bewegt werden. In dem Fall, dass das Abrasivmittel gebunden oder umhüllt ist, kann diese Bindung oder Umhüllung dann im Hochdruckbereich geöffnet bzw. entfernt werden. Auch bei dieser Ausgestaltung der Druckdurchführung als Schleuse ist die Bindung des Abrasivmittels zu einem Festkörper oder die Umhüllung des Abrasivmittels von Vorteil, da die Verschlusselemente der Schleusenkammer so nicht mit losem Abrasivmittel in Kontakt kommen, was zu erhöhtem Verschleiß führen würde und die Dichtwirkung der Verschlusselemente beeinträchtigen könnte. Statt erst die Schleusenkammer nach dem Schließen der ersten Öffnung mit Druck zu beaufschlagen, ist es auch möglich, der ersten Öffnung stromaufwärts der Schleusenkammer einen zweiten abschließbaren Bereich vorzuordnen, welcher druckbeaufschlagbar ist. Dies ermöglicht es, bereits die Schleusenkammer unter Druck zu befüllen. Dies kommt kürzeren Taktzeiten entgegen, da der Druckaufbau in der Schleusenkammer beschleunigt wird.
- Um die Schleusenkammer mit Druck beaufschlagen zu können, sind vorzugsweise Druckerzeugungsmittel zu deren Druckbeaufschlagung vorgesehen. Druck kann beispielsweise durch das unter Hochdruck stehende Wasser, welche in die Schleusenkammer eingeleitet wird, aufgebaut werden. Es sind jedoch auch andere mechanische Druckerhöhungseinrichtungen denkbar, beispielsweise bewegbare Kolben, welche das Volumen der Schleusenkammer zur Druckerhöhung verkleinern.
- Wie beschrieben, sind die zumindest zwei Öffnungen der Schleusenkammer vorzugsweise durch Verschlusselemente verschließbar. Die Verschlusselemente können beispielsweise als Schieber oder ähnliches ausgebildet sein.
- Gemäß einer besonders bevorzugten Ausführungsform der Erfindung ist die zumindest eine Schleusenkammer in einem Schieber, vorzugsweise einem Drehschieber angeordnet, welcher zwischen zumindest einer ersten Position, in welcher die erste Öffnung der Schleusenkammer einer Zuführöffnung gegenüberliegt, und zumindest einer zweiten Position, in welcher die zweite Öffnung der Schleusenkammer eine Eintrittsöffnung der Hochdruckleitung gegenüberliegt, bewegbar ist. D. h. bei dieser Ausführungsform erfolgt das Öffnen und Schließen der beiden Öffnungen der Schleusenkammer durch Bewegung der Schleusenkammer mit dem Schieber. In der ersten Position ist die erste Öffnung des Schiebers einer Zufuhröffnung gegenüberliegend angeordnet, während die zweite Öffnung einer geschlossenen Wandung gegenüberliegt und so verschlossen ist. In dieser Position kann durch die Zufuhröffnung Abrasivmittel in die Schleusenkammer eingefüllt werden. Dies kann unter atmosphärischem Druck oder aber bereits erhöhtem Druck geschehen, wenn die Zufuhröffnung die Austrittsöffnung eines druckbeaufschlagbaren Raumes bildet. So kann beispielsweise ein Raum vorgesehen sein, in welchen unter Druck stehende Flüssigkeit, beispielsweise Wasser, eingefüllt werden kann oder dessen Volumen durch einen beweglichen Kolben verkleinert werden kann. Nach Befüllen der Schleusenkammer wird der Schieber bewegt, insbesondere gedreht, sodass die Schleusenkammer in eine zweite Position bewegt wird, in welcher die erste Öffnung einer geschlossenen Wandung gegenüberliegt und so geschlossen ist, während die zweite Öffnung eine Eintrittsöffnung der Hochdruckleitung bzw. des Hochdruckbereiches gegenüberliegt. Es kann dann aus der zweiten Öffnung das Abrasivmittel in den Hochdruckbereich übertreten. Anschließend kann die Schleusenkammer wieder in die erste Position zurückbewegt werden und erneut befüllt werden.
- Besonders bevorzugt sind mindestens zwei Schleusekammern in dem Schieber so angeordnet, dass sie abwechselnd zwischen der ersten und zweiten Position bewegt werden, sodass sich die erste Schleusenkammer in der ersten Position und die zweite Schleusenkammer in der zweiten Position befindet und nach Bewegung des Schiebers die zweite Schleusenkammer in der ersten Position und die erste Schleusenkammer in der zweiten Position befindet. So kann immer eine Schleusenkammer entleert werden und gleichzeitig die zweiten Schleusenkammer gefüllt werden, sodass eine nahezu kontinuierliche Abrasivmittelzufuhr in den Hochdruckbereich erreicht werden kann. Gegebenenfalls könnten auch mehr als zwei Schleusenkammern vorgesehen sein. Besonders bevorzugt lassen sich zwei oder mehr Schleusenkammern in einem Drehschieber anordnen, sodass sie durch Drehung des Drehschiebers zwischen den verschiedenen Positionen bewegt werden können.
- Wie oben beschrieben, wird das Abrasivmittel in die Schleusenkammer in fester, d. h. zu einem Festkörper gebundener Form oder portioniert und umhüllt eingeführt, sodass auch bei Verwendung eines beweglichen Schiebers dessen Gleit- und Dichtflächen vorzugsweise nicht mit losem Abrasivmittel in Kontakt kommen, was zu erhöhtem Verschleiß führen würde und die Dichtwirkung und die Beweglichkeit beeinträchtigen könnte.
- Die Bindung des Abrasivmittels zu einem Festkörper kann auf verschiedene Weise geschehen. So ist es möglich, das Abrasivmittel zunächst direkt als Festkörper auszubilden und diesen dann an der Schneidanlage bereitzustellen und durch die Abrasivmittel-Zuführeinrichtung in der vorangehend beschriebenen Weise in den Hochdruckbereich einzuführen, wo die Bindung dann in noch näher zu beschreibender Weise gelöst und das Abrasivmittel vereinzelt wird. So kann gebundenes Abrasivmittel, beispielsweise in Stangen- oder Drahtform vorgefertigt werden und dann an der Anlage bereitgestellt werden. Beispielsweise könnte Abrasivmittel in Drahtform aufgewickelt, ähnlich wie Schweißdraht in Schweißanlagen bereitgestellt werden.
- Bevorzugt ist jedoch vorgesehen, dass die Abrasivmittel-Zuführeinrichtung eine Bindeeinrichtung aufweist, in welcher loses Abrasivmittel vor Ort zu einem Festkörper gebunden wird. D. h. der Wasser-Abrasiv-Suspensions-Schneidanlage wird loses Abrasivmittel zugeführt, welches dann in der Abrasivmittel-Zuführeinrichtung zunächst gebunden wird, sodass es dann als Festkörper in den Hochdruckbereich eingeführt werden kann, wo dann die Bindung wieder gelöst wird. Durch die Bindung zu dem Festkörper wird das Einführen in den Hochdruckbereich im laufenden Betrieb möglich, wie vorangehend beschrieben wurde.
- Vorzugsweise kann die Bindeeinrichtung eine Befeuchtungseinrichtung zum Befeuchten des Abrasivmittels, vorzugsweise mit Wasser, und eine Kühleinrichtung aufweisen, welche geeignet ist, das befeuchtete Abrasivmittel zu vereisen bzw. einzufrieren. So wird ein Festkörper durch Änderung des Aggregatzustandes, nämlich durch Abkühlen geschaffen. Die zugeführte Flüssigkeit, insbesondere das Wasser friert ein bzw. vereist und bindet so das zuvor mit dem Wasser gemischte Abrasivmittel zu einem Festkörper. Nach dem Einführen in den Hochdruckbereich wird dieser Festkörper wieder erwärmt, das Wasser taut auf und das Abrasivmittel wird so wieder vereinzelt und liegt im Hochdruckbereich in der gewünschten losen Form zum Schneiden vor. Das Vereisen bzw. Einfrieren kann dabei vorzugsweise kontinuierlich erfolgen, sodass bevorzugt kontinuierlich eine Eisstange in den Hochdruckbereich durch die beschriebene Druckdurchführung zugeführt wird. Alternativ ist es auch möglich, einzelne Portionen, insbesondere in Form von Pellets einzufrieren, d. h. mit Flüssigkeit, insbesondere Wasser vermischtes Abrasivmittel wird ähnlich wie Eiswürfel in eine vorbestimmte Form gefroren und diese Abrasivmittelportionen oder -pellets werden dann durch eine Druckdurchführung, z. B. eine Schleuse in der oben beschriebenen Weise in den Hochdruckbereich eingeführt.
- Gemäß einer weiteren bevorzugten Ausführungsform kann die Bindeeinrichtung eine Zumischeinrichtung aufweisen, über welche dem losen Abrasivmittel zumindest ein Bindemittel zumischbar ist. Auch dies erfolgt, besonders bevorzugt kontinuierlich, um so kontinuierlich in idealer Weise einen endlosen Festkörper von Abrasivmittel zu erzeugen, welcher kontinuierlich in den Hochdruckbereich vorgeschoben werden kann. Alternativ ist es jedoch auch möglich, in der vorangehend beschriebenen Weise diskontinuierlich zu arbeiten und beispielsweise das mit dem Bindemittel gemischte Abrasivmittel in Portionen in die Form von Pellets oder ähnlichem zu bringen und diese dann in der oben beschriebenen Weise durch eine Druckdurchführung, z. B. eine Schleuse in den Hochdruckbereich zu überführen. Wesentlich bei all diesen Verfahren ist, dass kein loses, d. h. rieselfähiges Abrasivmittel in den Hochdruckbereich überführt wird, damit das lose Abrasivmittel nicht zu einem Verschleiß der Druckdurchführung führt und die Abdichtung des Hochdruckbereiches im Bereich der Schleuse beeinträchtigen kann. Über die Zumischeinrichtung kann zum einen, wie vorangehend beschrieben, Flüssigkeit, insbesondere Wasser zugemischt werden, sodass dieses dann beispielsweise vereist bzw. eingefroren werden kann, um durch diesen Aggregatzustandwechsel das Abrasivmittel in die gewünschte Festkörperform zu bringen. Alternativ oder zusätzlich können durch die Zumischeinrichtung jedoch auch andere geeignete Bindemittel, beispielsweise Klebemittel, wie Harze oder ähnliches eingebracht werden, um das lose Abrasivmittel in die gewünschte feste Form zu binden.
- Diese Bindemittel können auf verschiedene Weise aushärten. Dazu kann die Bindeeinrichtung Mittel zum chemischen oder physikalischen Aushärten des Bindemittels aufweisen, beispielsweise kann eine Bestrahlung mit ultraviolettem Licht zur Aushärtung vorgesehen sein. Bei einer anderen bevorzugten Ausführungsform kann das Bindemittel als Zweikomponentenbindemittel ausgebildet sein, wobei beide Komponenten über geeignete Zumischeinrichtungen mit dem Abrasivmittel gemischt werden und dann chemisch aushärten. Es ist auch eine Aushärtung durch Erwärmung oder andere Energiezufuhr denkbar.
- Die Abrasivmittel-Zuführeinrichtung weist weiter bevorzugt eine der Druckdurchführung nachgeschaltete Vereinzelungseinrichtung zum Auflösen der Bindung des Abrasivmittels auf. D. h. die Vereinzelungseinrichtung ist im Hochdruckbereich gelegen. Diese Vereinzelung kann mechanisch, chemisch oder physikalisch erfolgen. Beispielsweise kann eine mechanische Vereinzelungsvorrichtung nach Art eines Mahlwerkes oder einer Raspel vorgesehen sein, welche das als Festkörper zugeführte Abrasivmittel so zerkleinert oder bricht, dass es in der gewünschten losen Form in dem Wasser vorliegt, wie es zum Schneiden benötigt wird. Im Falle, dass die Festkörperbildung durch Vereisen erfolgt, kann die Vereinzelungseinrichtung beispielsweise aus einer Heizeinrichtung bestehen, welche den Festkörper wieder erwärmt, sodass die Bindung auftaut und das Abrasivmittel vereinzelt wird. Auch wäre eine chemische Vereinzelung möglich, beispielsweise durch die Zufuhr einer weiteren Chemikalie, welche das Bindemittel wieder auflöst. Dazu kann die Vereinzelungseinrichtung eine Zufuhreinrichtung zum Zuführen geeigneter Chemikalien zum Lösen der Bindung aufweisen. Im einfachsten Fall erfolgt ein Auflösen in Wasser, sodass die Bindung bzw. das Bindemittel sich im Wasser, welches zum Schneiden verwendet wird, selbsttätig auflöst. Auch ein Auflösen durch Kühlen, indem z. B. das Bindemittel versprödet und dann der Festkörper zerfällt, wäre denkbar. Dazu wäre dann in der Vereinzelungseinrichtung eine entsprechende Kühleinrichtung vorgesehen.
- Die beschriebene Wasser-Abrasiv-Suspensions-Schneidanlage ist besonders bevorzugt für industrielle Schneidanwendungen vorgesehen, wobei die Austrittsdüse vorzugsweise an einem Positioniersystem befestigt ist, über welches die Austrittsdüse relativ zu einem Werkstück bewegt werden kann. Zusätzlich oder alternativ kann auch das Werkstück über entsprechende Positioniereinrichtungen bewegt werden. Bei solchen Anlagen ist es besonders bevorzugt, die Abrasivmittelzufuhr möglichst nahe an die Düse zu verlegen. Aus diesem Grunde ist es bevorzugt, dass auch die Abrasivmittel-Zuführeinrichtung gemeinsam mit der Austrittsdüse an dem Positioniersystem befestigt ist und gemeinsam mit der Austrittsdüse bewegt wird. So kann die Zumischung des Abrasivmittels in unmittelbarer Nähe der Düse erfolgen, womit sich die Verzögerungen beim Ein- und Ausschalten minimieren. Alternativ kann die Abrasivmittel-Zuführeinrichtung jedoch auch ortsfest und beabstandet zu einer beweglichen Schneiddüse aufgestellt und mit der Schneiddüse über eine bewegliche Rohr- oder Schlauchverbindung verbunden sein.
- Gegenstand der Erfindung ist darüber hinaus ein Verfahren zur Zufuhr eines Abrasivmittels in einen Hochdruckbereich einer Wasser-Abrasiv-Suspensions-Schneidanlage. Erfindungsgemäß ist bei diesem Verfahren vorgesehen, dass das Abrasivmittel nicht in loser, sondern in einer zu einem Festkörper gebundenen Form oder in einer Umhüllung portioniert in den Hochdruckbereich eingeführt wird und dass dann im Hochdruckbereich die Bindung oder die Umhüllung entfernt und das Abrasivmittel vereinzelt wird. Als Festkörper ist dabei auch eine gelartige Bindung anzusehen. Die Bindung und das Vereinzeln kann in der oben anhand der Vorrichtung beschriebenen Weise erfolgen. Die Umhüllung kann so ausgestaltet sein, dass sie im Hochdruckbereich zerstört werden kann. Beispielsweise kann die Umhüllung sich auflösen, in dem sie beispielsweise chemisch durch ein geeignetes Lösungsmittel gelöst wird. Idealerweise könnte die Hülle aus einem Material bestehen, welches sich bei Kontakt mit Wasser auflöst, sodass beim Eintritt des Abrasivmittelpaketes in den Hochdruckbereich die Umhüllung sich dort in dem dort vorhandenen Wasser auflöst. Auch ist ein Auflösen durch Erwärmung möglich. So könnte die Umhüllung ebenfalls durch Eis gebildet sein. Beispielsweise könnte das Abrasivmittel in einen Mantel aus Eis gehüllt werden, wobei das Eis vorzugsweise aus Wasser gebildet ist, welches dann im Hochdruckbereich wieder geschmolzen wird. Auch ist es denkbar die Umhüllung mechanisch zu öffnen und die Umhüllung dann durch eine weitere Druckdurchführung oder Schleuse wieder aus dem Hochdruckbereich zu entfernen. Wie beschrieben kann die Vereinzelung des Abrasivmittels auch mechanisch erfolgen oder mechanisch unterstützt werden, beispielsweise durch Reibmittel, wie eine Raspel oder ein Mahlwerk.
- Besonders bevorzugt wird das Abrasivmittel in Stangenform in den Hochdruckbereich eingeführt. Dabei ist es von Vorteil, wenn die Stangen aus Abrasivmittel kontinuierlich, insbesondere als Endlosstangen in den Hochdruckbereich eingeführt werden. Eine solche Endlosstange kann erzeugt werden, wenn das lose Abrasivmittel, wie oben beschrieben vor Ort unmittelbar vor dem Überführen in den Hochdruckbereich in feste Form gebracht wird, beispielsweise durch Einfrieren.
- So ist es besonders bevorzugt, dass ein loses Abrasivmittel vor dem Einführen in den Hochdruckbereich zu einem Festkörper gebunden oder in eine Umhüllung eingeschlossen wird. Dies erfolgt bevorzugt unmittelbar vor dem Einführen in den Hochdruckbereich, sodass der Abrasiv-Suspensions-Schneidanlage in bekannter Weise loses Abrasivmittel bereitgestellt werden kann. Die Bindung zu einem Festkörper erfolgt nur für den Übergang in den Hochdruckbereich. Dies kann in der oben beschriebenen Weise erfolgen.
- Nachfolgend wird die Erfindung beispielhaft anhand der beigefügten Figuren beschrieben. In diesen zeigt:
- Fig. 1
- schematisch eine Abrasiv-Suspensions-Schneidanlage gemäß der Erfindung,
- Fig. 2
- schematisch eine erste Ausführungsform einer Abrasivmittel-Zuführeinrichtung für eine Abrasiv-Suspensions-Schneidanlage,
- Fig. 3
- schematisch eine zweite Ausführungsform einer Abrasivmittel-Zuführeinrichtung für eine Abrasiv-Suspensions-Schneidanlage,
- Fig. 4
- schematisch eine dritte Ausführungsform einer Abrasivmittel-Zuführeinrichtung für eine Abrasiv-Suspensions-Schneidanlage,
- Fig. 5
- schematisch eine vierte Ausführungsform einer Abrasivmittel-Zuführeinrichtung für eine Abrasiv-Suspensions-Schneidanlage,
- Fig. 6
- schematisch eine fünfte Ausführungsform einer Abrasivmittel-Zuführeinrichtung für eine Abrasiv-Suspensions-Schneidanlage und
- Fig. 7
- schematisch eine sechste Ausführungsform einer Abrasivmittel-Zuführeinrichtung für eine Abrasiv-Suspensions-Schneidanlage.
- Die erfindungsgemäße Wasser-Abrasiv-Suspensions-Schneidanlage ist vorzugsweise eine Wasser-Abrasiv-Suspensions-Schneidanlage und weist in bekannter Weise eine Hochdruckpumpe 2 auf, welche eine Hochdruckquelle bildet und mit einer Wasserzufuhr 4 verbunden ist. Von der Hochdruckpumpe 2 führt eine Hochdruckleitung 6 zu einer Schneid- bzw. Austrittsdüse 8, aus welcher ein mit Abrasivmittel angereicherter Hochdruckwasserstrahl 10 zum Schneiden oder zur Oberflächenbearbeitung austritt. Auf dem Weg von der Hochdruckpumpe 2 zu der Austrittsdüse 8 führt die Hochdruckleitung 6 durch eine Abrasivmittel-Zuführeinrichtung 12, in welcher Abrasivmittel 14 ohne Luftzufuhr in den von der Hochdruckleitung 6 gebildeten Hochdruckbereich eingeführt und in dem Hochdruckbereich mit dem in der Hochdruckleitung 6 geförderten unter Druck stehenden Wasser gemischt wird, sodass es gemeinsam mit dem Wasserstrahl 10 aus der Austrittsdüse 8 austritt.
- Bei dem hier gezeigten Beispiel wird die Einheit 16, welche im Wesentlichen aus der Austrittsdüse 8 und der Abrasivmittel-Zuführeinrichtung 12 gebildet wird, an einem Positioniersystem 18 angebracht, welches hier schematisch als Koordinatensystem dargestellt ist und mit welchem die Austrittsdüse 8 relativ zu einem Werkstück 19 bewegt werden kann, um einen gewünschten Schnittverlauf im Werkstück 19 zu erzeugen. Das Positioniersystem kann beispielsweise ein Roboter oder ein anderes geeignetes Positioniersystem sein. Alternativ kann die Abrasivmittel-Zuführeinrichtung 12 jedoch auch getrennt von der Austrittsdüse 8 aufgestellt und mit der bewegbaren Austrittsdüse über eine bewegliche Rohrleitung oder einen Druckschlauch verbunden sein.
- Erfindungsgemäß ist vorgesehen, das Abrasivmittel 14 nicht in loser, d. h. rieselfähiger Form in die Hochdruckleitung 6 bzw. den von dieser gebildeten oder an dieser angrenzenden Hochdruckbereich einzuführen. Vielmehr ist erfindungsgemäß vorgesehen, das Abrasivmittel entweder portioniert oder zu einem Festkörper gebunden in den Hochdruckbereich einzuführen, sodass einzelne Abrasivmittelkörner eine Abdichtung des Einführbereiches nicht beeinträchtigen können. Als Festkörper in diesem Sinne ist auch eine gelartige Struktur zu verstehen.
-
Fig. 2 zeigt ein erstes Ausführungsbeispiel, in welchem das Abrasivmittel 14 als aufgerollte Abrasivmittelstange 20 zugeführt wird. Diese Abrasivmittelstange 20 kann beispielsweise durch Bindung des losen Abrasivmittels in einem Kleber oder Harz erzeugt werden. Zum Übergang in die Hochdruckleitung 6 ist eine Druckdurchführung 22 vorgesehen. In der Druckdurchführung 22 sind Dichtungen 24 angeordnet, durch welche die Abrasivmittelstange 20 in das Innere der Druckleitung 6 geführt wird. Dabei kommen die Dichtungen 24 dichtend am Außenumfang der Abrasivmittelstange 20 zur Anlage. Der Vorschub der Abrasivmittelstange 20 erfolgt über Antriebsrollen 26, welche auf der Außenseite der Abrasivmittelstange 20 abrollen. Dadurch, dass die Abrasivmittelstange 20 einen Festkörper dargestellt, welcher im Inneren der Dichtungen 24 positioniert ist, wird der freie Querschnitt im Inneren der Dichtungen 24 durch die Abrasivmittelstange 20 abgedichtet. Hierzu muss von den Antriebsrollen 26 lediglich eine Vorschubkraft aufgebracht werden, welche größer ist als die von dem Innendruck in der Hochdruckleitung 6, welcher auf das freie Stirnende der Abrasivmittelstange 20 wirkt, erzeugte Kraft ist. Da die Abrasivmittelstange 20 im Durchmesser sehr klein gewählt werden kann, kann auch die Vorschubkraft trotz des hohen Druckes vergleichsweise gering sein. Im hier gezeigten Beispiel wird die Bindung des Abrasivmittels in der Abrasivmittelstange 20 im Inneren der Hochdruckleitung 6 durch eine mechanische Zerkleinerungsvorrichtung 28 in Form einer Raspel aufgelöst. - Die zweite Ausführungsform der Abrasivmittel-Zuführeinrichtung gemäß
Fig. 3 stellt eine Variante der inFig. 2 gezeigten Ausführungsform dar. Die Ausführungsform gemäßFig. 3 unterscheidet sich nur in der Ausgestaltung der Vereinzelungseinrichtung, welche bei der Ausführungsform gemäßFig. 2 von der Zerkleinerungsvorrichtung 28 gebildet wurde. Diese fehlt bei der Ausführungsform gemäßFig. 3 . BeiFig. 3 ist vielmehr eine Vereinzelungseinrichtung 30 vorgesehen, welche stromabwärts der Druckdurchführung 22 im Hochdruckbereich angeordnet ist. Die Vereinzelungseinrichtung 30 ist eine Energiezuführeinrichtung, durch welche Energie zugeführt wird und so durch diese Energiezufuhr die Bindung der Abrasivmittelstange 20 gelöst werden wird. Die Energiezufuhr kann beispielsweise durch Ultraschall oder thermisch erfolgen. Zur Erwärmung kann beispielsweise in der Vereinzelungseinrichtung 30 ein Heizkreis 32, durch welchen ein Heizmedium strömt, angeordnet sein. Es könnten jedoch auch elektrische Heizelemente vorgesehen sein. - Bei den Ausführungsformen gemäß
Fig. 2 und3 wird das Abrasivmittel 14 als vorgefertigte Abrasivmittelstange 20 bereitgestellt. D. h. die Abrasivmittelstange 20 wird extern erzeugt und beispielsweise in Rollenform der Schneidanlage bereitgestellt. - Im Unterschied dazu ist bei der Ausführungsform gemäß
Fig. 4 der Druckdurchführung 22 eine Bindeeinrichtung 34 vorgeschaltet. Der übrige Aufbau entspricht dem Aufbau gemäß dem Ausführungsbeispiel inFig. 3 . Der einzige Unterschied liegt darin, dass bei dem Ausführungsbeispiel gemäßFig. 4 in die Antriebsrollen 26 keine vorgefertigte Abrasivmittelstange 20 eingeführt wird, sondern eine Abrasivmittelstange 20', welche vor Ort von der Bindeeinrichtung 34 kontinuierlich erzeugt wird. Dazu wird der Bindeeinrichtung 34 das lose Abrasivmittel 14 und zumindest ein Bindemittel 36 zugeführt. In der Bindeeinrichtung 34 wird dann vor Ort kontinuierlich eine Abrasivmittelstange 20' erzeugt, welche dann als Festkörper, wie anhand derFig. 2 und3 beschrieben, von den Antriebsrollen 26 durch die Druckdurchführung 22 in den Hochdruckbereich, welche von der Hochdruckleitung 6 gebildet wird, vorgeschoben wird. Es ist zu verstehen, dass die Vereinzelung stromabwärts der Druckdurchführung bei der Ausführungsform gemäßFig. 4 auch entsprechend dem Ausführungsbeispiel gemäßFig. 2 durch eine Zerkleinerungsvorrichtung 28 erfolgen könnte. - Das Bindemittel 36 kann aus einer oder mehreren Komponenten bestehen und beispielsweise chemisch oder physikalisch härten. Dazu kann in der Bindeeinrichtung 34 ein Mittel zum chemischen oder physikalischen Aushärten des Bindemittels vorgesehen sein, beispielsweise eine Heizeinrichtung, eine UV-Beleuchtung, Ultraschalleinrichtung oder eine Mischeinrichtung zum Mischen eines Mehrkomponenten Bindemittels, welches chemisch aushärtet.
- Im hier gezeigten Beispiel erfolgt die Vereinzelung in der Vereinzelungseinrichtung 30 durch Energiezufuhr. Es wäre jedoch auch denkbar, die Vereinzelung in diesem Bereich chemisch erfolgen zu lassen, beispielsweise indem das Bindemittel chemisch wieder aufgelöst wird, beispielsweise durch Zusatz eines entsprechend geeigneten Lösemittels in der Vereinzelungseinrichtung 30. Dieses wird dann entsprechend unter Druck in die Vereinzelungseinrichtung zugeführt. Im einfachsten Fall könnte das Bindemittel so gewählt sein, dass es sich in Wasser und somit in der Vereinzelungseinrichtung 30 nach Kontakt mit dem in der Hochdruckleitung 6 geführten Wasser selbsttätig löst, ohne dass weitere Stoffe von außen zugeführt werden müssen.
- Eine weitere bevorzugte Ausführungsform, bei welcher eine Abrasivmittelstange 20' vor Ort erzeugt wird, ist in
Fig. 5 dargestellt. Die dort gezeigte Ausführungsform stellt eine Abwandlung der inFig. 4 gezeigten Ausführungsform dar. Bei der inFig. 5 gezeigten Ausführungsform wird die Bindeeinrichtung 34 von einer Kühleinrichtung gebildet, welche im hier gezeigten Beispiel einen Kühlkreislauf 40 aufweist, durch welchen ein gekühltes Kältemittel fließen kann. Alternativ können auch andere Kühleinrichtungen, wie beispielsweise Peltierelemente Verwendung finden. Stromaufwärts der Kühleinrichtung 38 ist eine Mischeinrichtung 42 angeordnet, in welcher loses Abrasivmittel 14 mit Wasser als Bindemittel 36 gemischt wird. Die Mischeinrichtung 24 ist vorzugsweise so ausgebildet, dass eine homogene Mischung zwischen Wasser und Abrasivmittel 14 erreicht wird, welche dann in der Kühleinrichtung 38 gefroren wird, um so vor Ort eine Abrasivmittelstange 20' zu erzeugen, welche als Festkörper in der vorangehend beschrieben Weise durch die Druckdudrchführung 22 mit den darin angeordneten Dichtungen 24 in den von der Hochdruckleitung 6 gebildeten Hochdruckbereich vorgeschoben werden kann. Bei dem hier gezeigten Beispiel soll der Vorschub durch Druck auf die Stirnseite der Abrasivmittelstange 20' erzeugt werden. Dies kann beispielsweise durch einen Kolben oder Schnecke geschehen. Es wäre jedoch auch der zuvor beschriebene Vorschub mittels Rollen denkbar. - Die Mischeinrichtung 42 und/oder die Kühleinrichtung 38 können darüber hinaus auch so ausgebildet sein, dass im Querschnitt der Abrasivmittelstange 20 keine homogene Abrasivmittelverteilung erreicht wird, sondern dass insbesondere am Außenumfang vorzugsweise weniger oder kein Abrasivmittel vorhanden ist, sondern lediglich Eis. Dies kann beispielsweise durch eine zusätzliche Wasserzufuhr am Umfang an der Austrittsseite der Mischeinrichtung 42 oder im Inneren der Kühleinrichtung 38 erfolgen. Dadurch werden die Gleit- und Dichteigenschaften beim Durchschieben der Abrasivmittel- bzw. Eisstange 20' durch die Dichtungen 24 verbessert.
- Die Vereinzelungseinrichtung 30 entspricht der von
Fig. 4 beschriebene Vereinzelungseinrichtung 30 und ist mit einem Heizelement, hier in Form eines Heizkreises 32 versehen. Es könnten jedoch auch andere Heizelemente, beispielsweise elektrische Heizelemente Verwendung finden. Gemäß dem Ausführungsbeispiel sind zusätzlich stromaufwärts der Kühleinrichtung 38 und stromabwärts der Druckdurchführung 22 sowie stromabwärts der Vereinzelungseinrichtung 30 thermische Isolationselemente 44 angeordnet, um die unterschiedlichen Temperaturbereiche der Vorrichtung thermisch gegeneinander zu isolieren. - Die in den
Figuren 6 und7 gezeigten Ausführungsbeispiele der Abrasivmittel-Zuführeinrichtung 12 unterscheiden sich von den vorangehend beschriebenen Beispielen darin, dass das Abrasivmittel nicht als Abrasivmittelstange kontinuierlich zugeführt wird, vielmehr werden einzelne Abrasivmittelportionen oder Pellets zugeführt. In dem Ausführungsbeispiel gemäßFig. 6 ist ein Druckbehälter 46 vorhanden, durch welchen die Hochdruckleitung 6 führt. Der Druckbehälter 46 weist eine Eintrittsöffnung 48 auf, welcher in Zufuhrrichtung die Druckdurchführung in Form einer Schleuse 22' vorgelagert ist. Die Schleuse 22 weist eine Schleusenkammer 50 auf, welche zu ihren beiden Enden jeweils eine Öffnung aufweist, wobei eine erste Öffnung 52 an eine Zuführöffnung bzw. Zuführleitung 54 für die Abrasivmittelpakete 56 angrenzt. Austrittsseitig weist die Schleusenkammer 50 eine zweite Öffnung 58 auf, welche der Eintrittsöffnung 48 gegenüberliegt. Die erste und die zweite Öffnung 58 sind jeweils durch einen Schieber 60, 62 verschließbar. - Die Abrasivmittelzufuhr erfolgt in der Weise, dass zunächst der Schieber 60 geöffnet wird und ein Abrasivmittelpaket 56 in die Schleusenkammer 50 eintreten kann. Dann wird der Schieber 60 geschlossen und die Schleusenkammer 50 kann mit Druck beaufschlagt werden. Dies kann durch eine Druckerzeugungsvorrichtung, beispielsweise durch eine Druckleitung, durch welche Wasser unter Hochdruck zugeführt wird, erfolgen, oder aber lediglich durch Öffnen des Schiebers 62. Wenn der Schieber 62 geöffnet wird, fällt das Abrasivmittelpaket in das Innere des Druckbehälters 46. Im Inneren des Druckbehälters 46 kann sich dann das Abrasivmittelpaket 56 auflösen. Dadurch steht dann in dem Druckbehälter 46 wieder loses Abrasivmittel 14 zur Verfügung. Dazu können die Abrasivmittelpakete 56 eine äußere Hülle 64 aufweisen, welche aus einem Material gebildet ist, welches sich im Inneren des Druckbehälters 46, insbesondere in dem dort befindlichen Wasser auflöst. Es kann beispielsweise aus einem wasserlöslichen Material gebildet sein. Alternativ kann die Umhüllung z. B. auch durch Einfrieren aus Wasser gebildet sein, wobei dieses Wasser dann im Inneren des Druckbehälters 46 auftaut, wozu zusätzlich eine hier nicht gezeigte Heizeinrichtung vorhanden sein kann. Es ist zu verstehen, dass zusätzlich oder alternativ auch eine Vereinzelungseinrichtung 30 oder 28 vorgesehen sein kann, wie sie anhand der
Figuren 2 und5 beschrieben wurde. - Die Abrasivmittelpakete 56 können vorgefertigt zur Anlage geliefert werden oder aber vor Ort in einer Bindeeinrichtung 34' erzeugt werden.
- Dies bietet sich insbesondere beim Einfrieren an, wobei dann in der Bindeeinrichtung 34 eine entsprechende Kühleinrichtung vorgesehen ist, welche das Abrasivmittel in einem Wassermantel einfriert. Diese Ausführungsform wäre dann ähnlich zu der in
Fig. 5 gezeigten Ausführungsform mit dem Unterschieb, dass nicht eine kontinuierliche Abrasivmittelstange 20' erzeugt wird, sondern einzelne Abrasivmittelpakete 56. Diese können dabei ähnlich wie Eiswürfel erzeugt werden. - Um die Abrasivmittelzufuhr in den Druckbehälter zu steuern kann der Druckbhälter 46 mit einer automatisierten Füllstandserfassung, beispielsweise über einen oder mehrere Sensoren versehen sein. Über diese automatische Füllstanderfassung kann der minimale Füllstand erfasst werden, welcher Anlass gibt, weiteres Abrasivmittel zuzuführen. Darüber hinaus kann ein maximaler Füllstand erfasst werden, bei welchem die Abrasivmittelzufuhr gestoppt wird.
-
Fig. 7 zeigt eine Alternative zu der Ausführungsform gemäßFig. 6 . Diese Ausführungsform unterscheidet sich dadurch, dass zwischen der Schleuse 22' und dem Druckbehälter 46 ein Drehschieber 66 angeordnet ist. Dieser weist zwei Schleusenkammern bzw. Kammern 68 auf. Eine der Kammern 68 ist so positioniert, dass sie einer Zuführöffnung 70 gegenüberliegt, in welche die Schleuse 22' mündet. Die zweite Kammer 68 ist so positioniert, dass sie einer Eintrittsöffnung 72 gegenüberliegt. - Die Zufuhr der Abrasivmittelpakete 56 erfolgt in der Weise, dass diese aus der Schleuse 22' beim Öffnen des Schiebers 62 austreten und in die erste Kammer 68 des Drehschiebers 66 eintreten. Anschließend wird der Drehschieber 66 um 180° um die Drehachse X gedreht, sodass die Kammer 68 über der Eintrittsöffnung 72 zu liegen kommt und das Abrasivmittelpaket 56 in die Eintrittsöffnung 72 und durch diese in den Druckbehälter 46 fällt. Dort löst es sich dann in der oben beschrieben Weise auf. Gleichzeitig tritt in die Kammer 68, welche der Öffnung 70 gegenüberliegt, schon ein nächstes Abrasivmittelpaket 56 ein, sodass bei der nächsten Drehung des Drehschiebers 66 um 180° sofort wieder ein nächstes Abrasivmittelpaket 56 in die Eintrittsöffnung 72 eintreten kann. Es ist möglich, den Eintrittskanal bereits mit Druck zu beaufschlagen, sodass das Abrasivmittelpaket 56 unter Druck in die Kammer 68 eintritt. Es ist jedoch auch denkbar, auf die Schleuse 22' bei dieser Ausführungsform zu verzichten. Dann muss jedoch die Abdichtung des Druckbehälters nach außen allein über den Drehschieber 66 erfolgen. Die Abrasivmittelpakete 56 können in der zuvor beschrieben Weise vor Ort in einer Bindeeinrichtung 34' erzeugt werden.
- In dem Ausführungsbeispiel gemäß
Fig. 7 sind zwei Kammern 68 in dem Drehschieber 66 vorgesehen. Diese sind diametral gegenüberliegend in dem Drehschieber angeordnet, sodass sich die Drehung um 180° ergibt. Je nach Anordnung der Kammern sind auch andere Drehwinkel möglich. Bei Anordnung von vier Kammern können diese beispielsweise in einem Winkelabstand von 90° zueinander angeordnet sein, sodass der Drehschieber in jedem Takt um 90° gedreht wird. Alternativ wäre es auch denkbar immer zwei Kammern 68 gleichzeitig zu füllen und zu entleeren. Dazu können beispielsweise bei Verwendung eines Drehschiebers 66 mit zwei Kammern 68 zwei Eintrittsöffnungen 72 zum Druckbehälter 46 vorgesehen sein, welche in einem Winkel um 90° versetzt zu zwei Zuführöffnungen 70 liegen. Bei einer solchen Anordnung werden beide Kammern gleichzeitig gefüllt, dann wird der Drehschieber 66 um 90° gedreht, beide Kammern 68 werden geleert und dann wird der Schieber wieder um 90° gedreht, um dabei gleichzeitig wieder beide Kammern 68 zu füllen. Bei dieser Ausgestaltung könnten in dem Drehschieber jedoch auch vier Kammern im Winkel von 90° angeordnet sein, sodass gleichzeitig immer zwei Kammern gefüllt und zwei Kammern geleert werden können. - Bei der Verwendung von Abrasivmittelpaketen könnten die verwendeten Schleusen auch so dimensioniert sein, dass im Unterschied zu den gezeigten Beispielen immer mehrere Pakete gleichzeitig die Schleuse passieren.
-
- 2
- - Hochdruckpumpe
- 4
- - Wasserzufuhr
- 6
- - Hochdruckleitung
- 8
- - Austrittsdüse
- 10
- - Hochdruckwasserstrahl
- 12
- - Abrasivmittel-Zuführeinrichtung
- 14
- - Abrasivmittel
- 16
- - Einheit
- 18
- - Positioniersystem
- 19
- - Werkstück
- 20, 20'
- - Abrasivmittelstange
- 22
- - Druckdurchführung, Schleuse
- 24
- - Dichtungen
- 26
- - Antriebsrollen
- 28
- - Zerkleinerungsvorrichtung
- 30
- - Vereinzelungseinrichtung
- 32
- - Heizkreis
- 34, 34'
- - Bindeeinrichtung
- 36
- - Bindemittel
- 38
- - Kühleinrichtung
- 40
- - Kühlkreislauf
- 42
- - Mischeinrichtung
- 44
- - Isolationselemente
- 46
- - Druckbehälter
- 48
- - Eintrittsöffnung
- 50
- - Schleusenkammer
- 52
- - erste Öffnung
- 54
- - Zuführleitung
- 56
- - Abrasivmittelpaket
- 58
- - zweite Öffnung
- 60
- - Schieber
- 62
- - Schieber
- 64
- - äußere Hülle
- 66
- - Drehschieber
- 68
- - Kammern
- 70
- - Zuführöffnung
- 72
- - Eintrittsöffnung
- X
- - Drehachse
Claims (16)
- Wasser-Abrasiv-Suspensions-Schneidanlage mit einer Hochdruckquelle (2), welche Wasser unter hohem Druck bereitstellt, einer Austrittsdüse (8) und einer die Hochdruckquelle (2) mit der Austrittsdüse 88) verbindenden Hochdruckleitung (6), wobei an der Hochdruckleitung (6) eine Abrasivmittel-Zuführeinrichtung (12) angeordnet ist,
dadurch gekennzeichnet, dass
die Abrasivmittel-Zuführeinrichtung (12) eine Druckdurchführung (22, 22') zum Zuführen des Abrasivmittels (14) in die Hochdruckleitung (6) aufweist, welche derart ausgebildet ist, dass das Abrasivmittel (14) in zu einem Festkörper (20, 20') gebundener Form oder in einer Umhüllung (64) portioniert durch die Druckdurchführung (22, 22') in einen von der Hochdruckleitung gebildeten oder mit der Hochdruckleitung (6) verbundenen Hochdruckbereich (6) eingeführt wird. - Wasser-Abrasiv-Suspensions-Schneidanlage nach Anspruch 1, dadurch gekennzeichnet, dass die Druckdurchführung (22, 22') eine Öffnung aufweist, durch welche ein in Stangenform (20, 20') gebundenes Abrasivmittel (14) kontinuierlich in den Hochdruckbereich vorschiebbar ist.
- Wasser-Abrasiv-Suspensions-Schneidanlage nach Anspruch 1 oder 2, dadurch gekennzeichnet, dass in der Öffnung zumindest eine Dichtung (24) angeordnet ist, welche an der Oberfläche des in Stangenform (20, 20') gebunden Abrasivmittels (14) dichtend zur Anlage kommt.
- Wasser-Abrasiv-Suspensions-Schneidanlage nach Anspruch 1, dadurch gekennzeichnet, dass die Druckdurchführung (22') als Schleuse ausgebildet ist und zumindest eine mit zumindest zwei verschließbaren Öffnungen (52, 58) versehene Schleusenkammer (50) aufweist, von welchen eine erste Öffnung (52) der Abrasivmittelzufuhr in die Schleusenkammer (50) dient und eine zweite Öffnung (58) der Verbindung mit der Hochdruckleitung (6) dient.
- Wasser-Abrasiv-Suspensions-Schneidanlage nach Anspruch 4, dadurch gekennzeichnet, dass Druckerzeugungsmittel zur Druckbeaufschlagung der Schleusenkammer (50) vorgesehen sind.
- Wasser-Abrasiv-Suspensions-Schneidanlage nach Anspruch 4 oder 5, dadurch gekennzeichnet, dass die zumindest eine Schleusenkammer (68) in einem Schieber (66), vorzugsweise einem Drehschieber angeordnet ist, welcher zwischen zumindest einer ersten Position, in welcher die erste Öffnung der Schleusenkammer (68) einer Zufuhröffnung (70) gegenüberliegt, und zumindest einer zweiten Position, in welcher die zweite Öffnung der Schleusenkammer (68) einer Eintrittsöffnung (72) der Hochdruckleitung (6) gegenüberliegt, bewegbar ist.
- Wasser-Abrasiv-Suspensions-Schneidanlage nach einem der vorangehenden Ansprüche, dadurch gekennzeichnet, dass die Abrasivmittel-Zuführeinrichtung (12) eine Bindeeinrichtung (34, 34') aufweist, in welcher loses Abrasivmittel (14) zu einem Festkörper (20, 20', 56) gebunden wird.
- Wasser-Abrasiv-Suspensions-Schneidanlage nach Anspruch 7, dadurch gekennzeichnet, dass die Bindeeinrichtung (34') eine Befeuchtungseinrichtung zum Befeuchten des Abrasivmittels (14) und eine Kühleinrichtung (38) aufweist, welche geeignet ist, das befeuchtete Abrasivmittel (14), vorzugsweise kontinuierlich, einzufrieren.
- Wasser-Abrasiv-Suspensions-Schneidanlage nach Anspruch 7 oder 8, dadurch gekennzeichnet, dass die Bindeeinrichtung (34, 34') eine Zumischeinrichtung (42) aufweist, über welche dem losen Abrasivmittel (14) ein Bindemittel (36), vorzugsweise kontinuierlich zumischbar ist.
- Wasser-Abrasiv-Suspensions-Schneidanlage nach Anspruch 9, dadurch gekennzeichnet, dass die Bindeeinrichtung (34, 34') Mittel zum chemischen oder physikalischen Aushärten des Bindemittels (36) aufweist.
- Wasser-Abrasiv-Suspensions-Schneidanlage nach einem der vorangehenden Ansprüche, dadurch gekennzeichnet, dass die Abrasivmittel-Zuführeinrichtung (12) eine der Druckdurchführung (22, 22') nachgeschaltete Vereinzelungseinrichtung (28, 30) zum Auflösen der Bindung des Abrasivmittels (14) aufweist.
- Wasser-Abrasiv-Suspensions-Schneidanlage nach Anspruch 11, dadurch gekennzeichnet, dass die Vereinzelungseinrichtung (28, 30) zum thermischen, chemischen und/oder mechanischen Auflösen der Bindung des Abrasivmittels (14) ausgebildet ist.
- Verfahren zur Zufuhr eines Abrasivmittels in einen Hochdruckbereich einer Wasser-Abrasiv-Suspensions-Schneidanlage, dadurch gekennzeichnet, dass das Abrasivmittel (14) in zu einem Festkörper (20, 20') gebundener Form oder in einer Umhüllung (64) portioniert in den Hochdruckbereich eingeführt wird und im Hochdruckbereich die Bindung oder Umhüllung (64) entfernt und das Abrasivmittel (14)vereinzelt wird.
- Verfahren nach Anspruch 13, dadurch gekennzeichnet, dass das Abrasivmittel in Stangenform (20, 20') kontinuierlich in den Hochdruckbereich eingeführt wird.
- Verfahren nach Anspruch 13 oder 14, dadurch gekennzeichnet, dass ein loses Abrasivmittel (14) vor dem Einführen in den Hochdruckbereich zu einem Festkörper (20, 20') gebunden oder in eine Umhüllung (64) eingeschlossen wird.
- Verfahren nach Anspruch 15, dadurch gekennzeichnet, dass das Binden des losen Abrasivmittel (14) zu einem Festkörper (20, 20') durch Einfrieren erfolgt.
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| PCT/EP2011/065916 WO2013037406A1 (de) | 2011-09-14 | 2011-09-14 | Wasser-abrasiv-suspensions-schneidanlage und verfahren zur zufuhr eines abrasivmittels in eine wasser-abrasiv-suspensions-schneidanlage |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP2755801A1 EP2755801A1 (de) | 2014-07-23 |
| EP2755801B1 true EP2755801B1 (de) | 2015-10-21 |
Family
ID=44925494
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP11781456.6A Not-in-force EP2755801B1 (de) | 2011-09-14 | 2011-09-14 | Wasser-abrasiv-suspensions-schneidanlage und verfahren zur zufuhr eines abrasivmittels in eine wasser-abrasiv-suspensions-schneidanlage |
Country Status (2)
| Country | Link |
|---|---|
| EP (1) | EP2755801B1 (de) |
| WO (1) | WO2013037406A1 (de) |
Family Cites Families (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE19849813A1 (de) * | 1998-10-29 | 2000-05-04 | Saechsische Werkzeug Und Sonde | Wasserstrahlschneidkopf mit kontrollierter Abrasivmittelzuführung |
| ES2220318T3 (es) | 2000-10-20 | 2004-12-16 | Ant Applied New Technologies Ag | Procedimiento para llenar un deposito a presion y dispositivo para generar un chorro de una suspension. |
-
2011
- 2011-09-14 WO PCT/EP2011/065916 patent/WO2013037406A1/de not_active Ceased
- 2011-09-14 EP EP11781456.6A patent/EP2755801B1/de not_active Not-in-force
Also Published As
| Publication number | Publication date |
|---|---|
| EP2755801A1 (de) | 2014-07-23 |
| WO2013037406A1 (de) | 2013-03-21 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| DE69116670T2 (de) | Verfahren und Vorrichtung zur Durchflussregelung | |
| EP2755802B1 (de) | Wasser-abrasiv-suspensions-schneidanlage | |
| WO2016134490A1 (de) | Verfahren und vorrichtung zur fragmentierung und/oder schwächung von schüttfähigem material mittels hochspannungsentladung | |
| EP2054577A2 (de) | Verfahren zur herstellung einer isolierglasscheibe sowie eine vorrichtung zum applizieren eines abstandhalters auf eine glasscheibe | |
| EP3678981B1 (de) | Vorrichtung und verfahren zum befüllen eines behälters mit einem füllprodukt | |
| EP1963025B1 (de) | Sprühpistole | |
| EP2892704B1 (de) | Heisskanaldüse zum einspritzen von thermoplastischem kunststoff in ein formwerkzeug | |
| EP2581199A1 (de) | Vorrichtung zum Verteilen einer Kunststoffschmelze | |
| WO2012136344A1 (de) | Förderelement zum fördern eines guts und verfahren zur durchführung eines pyrolytischen prozesses unter verwendung eines solchen förderelements | |
| DE19818935A1 (de) | Verfahren und Vorrichtung zum Einbringen von festen schüttgutartigen bis flüssig-teigigen Stoffen in Prozeßabläufe, vor allem Fördersysteme mit höherem Druckniveau | |
| AT526765A1 (de) | Verfahren zur Überwachung eines Zustandes einer Vorrichtung zum Dosieren bzw. Schleusen von Material sowie Vorrichtung zum Dosieren bzw. Schleusen von Material | |
| EP2487328A2 (de) | Gesteinsanker | |
| EP2755801A1 (de) | Wasser-abrasiv-suspensions-schneidanlage und verfahren zur zufuhr eines abrasivmittels in eine wasser-abrasiv-suspensions-schneidanlage | |
| EP2814637B1 (de) | Wasser-abrasiv-suspension-schneidanlage | |
| EP1708925B1 (de) | Ventil zum abfüllen fliessfähiger produkte mit und ohne stückigen anteil | |
| DE102018110013B4 (de) | Vorrichtung und Verfahren zum Ausscheiden von Metallpartikeln | |
| EP2527589A2 (de) | Gesteinsanker | |
| DE102010003465B4 (de) | Vorrichtung zum Dosieren und Abgeben wenigstens zweier, insbesondere hinsichtlich ihrer Konsistenz unterschiedlicher Produkte in einen Verpackungsbehälter | |
| DE102023116174A1 (de) | Vorrichtung zum Auftragen eines mehrkomponentigen viskosen Materials auf Werkstücke | |
| AT505340A2 (de) | Verfahren zum betrieb einer spritzgiessmaschine sowie steuereinheit hierfür | |
| DE102010060671B4 (de) | Integrierter Radialer Zapfenverschluss für Mehrkomponentenkartuschen mit Mischer | |
| DE102009019515A1 (de) | Dosiergerät, insbesondere Montagepistole, Niederdruckbeschichtungspistole oder dergleichen Vorrichtung zur dosierten Verteilung einer Wirksubstanz | |
| EP0800908A1 (de) | Verfahren und Vorrichtung zum Spritzgiessen von Kunststoffteilen | |
| AT510262A4 (de) | Vorrichtung zum granulieren von kunststoff | |
| DE102007015216A1 (de) | Vorrichtung und Verfahren zur Herstellung eines Hohlkörpers aus mindestens zwei Schichten Kunststoff |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| 17P | Request for examination filed |
Effective date: 20140407 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| DAX | Request for extension of the european patent (deleted) | ||
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| INTG | Intention to grant announced |
Effective date: 20150513 |
|
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: FG4D Free format text: NOT ENGLISH Ref country code: NL Ref legal event code: MP Effective date: 20151021 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: EP |
|
| REG | Reference to a national code |
Ref country code: AT Ref legal event code: REF Ref document number: 756278 Country of ref document: AT Kind code of ref document: T Effective date: 20151115 |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FG4D Free format text: LANGUAGE OF EP DOCUMENT: GERMAN |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R096 Ref document number: 502011008177 Country of ref document: DE |
|
| REG | Reference to a national code |
Ref country code: LT Ref legal event code: MG4D |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20151021 Ref country code: IT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20151021 Ref country code: ES Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20151021 Ref country code: IS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20160221 Ref country code: NO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20160121 Ref country code: NL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20151021 Ref country code: HR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20151021 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: RS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20151021 Ref country code: GR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20160122 Ref country code: FI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20151021 Ref country code: LV Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20151021 Ref country code: PL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20151021 Ref country code: PT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20160222 Ref country code: SE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20151021 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: PLFP Year of fee payment: 6 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R097 Ref document number: 502011008177 Country of ref document: DE |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CZ Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20151021 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SM Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20151021 Ref country code: RO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20151021 Ref country code: EE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20151021 Ref country code: DK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20151021 Ref country code: SK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20151021 |
|
| 26N | No opposition filed |
Effective date: 20160722 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20151021 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: BE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20160930 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MC Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20151021 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PL |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: MM4A |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: PLFP Year of fee payment: 7 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CH Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20160930 Ref country code: LI Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20160930 Ref country code: IE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20160914 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LU Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20160914 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: GB Payment date: 20170929 Year of fee payment: 7 Ref country code: FR Payment date: 20170718 Year of fee payment: 7 |
|
| REG | Reference to a national code |
Ref country code: BE Ref legal event code: MM Effective date: 20160930 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: AT Payment date: 20171002 Year of fee payment: 7 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 20171005 Year of fee payment: 7 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: HU Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT; INVALID AB INITIO Effective date: 20110914 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20151021 Ref country code: MK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20151021 Ref country code: CY Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20151021 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: BG Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20151021 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: AL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20151021 Ref country code: TR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20151021 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R119 Ref document number: 502011008177 Country of ref document: DE |
|
| REG | Reference to a national code |
Ref country code: AT Ref legal event code: MM01 Ref document number: 756278 Country of ref document: AT Kind code of ref document: T Effective date: 20180914 |
|
| GBPC | Gb: european patent ceased through non-payment of renewal fee |
Effective date: 20180914 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20190402 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FR Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20180930 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: AT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20180914 Ref country code: GB Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20180914 |