EP2569092B1 - Ensemble pour la peinture de pièces - Google Patents
Ensemble pour la peinture de pièces Download PDFInfo
- Publication number
- EP2569092B1 EP2569092B1 EP11725148.8A EP11725148A EP2569092B1 EP 2569092 B1 EP2569092 B1 EP 2569092B1 EP 11725148 A EP11725148 A EP 11725148A EP 2569092 B1 EP2569092 B1 EP 2569092B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- paint
- air
- gas flow
- powder paint
- hot gas
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
Images

Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B05—SPRAYING OR ATOMISING IN GENERAL; APPLYING FLUENT MATERIALS TO SURFACES, IN GENERAL
- B05B—SPRAYING APPARATUS; ATOMISING APPARATUS; NOZZLES
- B05B7/00—Spraying apparatus for discharge of liquids or other fluent materials from two or more sources, e.g. of liquid and air, of powder and gas
- B05B7/16—Spraying apparatus for discharge of liquids or other fluent materials from two or more sources, e.g. of liquid and air, of powder and gas incorporating means for heating or cooling the material to be sprayed
- B05B7/1606—Spraying apparatus for discharge of liquids or other fluent materials from two or more sources, e.g. of liquid and air, of powder and gas incorporating means for heating or cooling the material to be sprayed the spraying of the material involving the use of an atomising fluid, e.g. air
- B05B7/1613—Spraying apparatus for discharge of liquids or other fluent materials from two or more sources, e.g. of liquid and air, of powder and gas incorporating means for heating or cooling the material to be sprayed the spraying of the material involving the use of an atomising fluid, e.g. air comprising means for heating the atomising fluid before mixing with the material to be sprayed
- B05B7/162—Spraying apparatus for discharge of liquids or other fluent materials from two or more sources, e.g. of liquid and air, of powder and gas incorporating means for heating or cooling the material to be sprayed the spraying of the material involving the use of an atomising fluid, e.g. air comprising means for heating the atomising fluid before mixing with the material to be sprayed and heat being transferred from the atomising fluid to the material to be sprayed
- B05B7/1626—Spraying apparatus for discharge of liquids or other fluent materials from two or more sources, e.g. of liquid and air, of powder and gas incorporating means for heating or cooling the material to be sprayed the spraying of the material involving the use of an atomising fluid, e.g. air comprising means for heating the atomising fluid before mixing with the material to be sprayed and heat being transferred from the atomising fluid to the material to be sprayed at the moment of mixing
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B05—SPRAYING OR ATOMISING IN GENERAL; APPLYING FLUENT MATERIALS TO SURFACES, IN GENERAL
- B05B—SPRAYING APPARATUS; ATOMISING APPARATUS; NOZZLES
- B05B16/00—Spray booths
- B05B16/80—Movable spray booths
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B05—SPRAYING OR ATOMISING IN GENERAL; APPLYING FLUENT MATERIALS TO SURFACES, IN GENERAL
- B05B—SPRAYING APPARATUS; ATOMISING APPARATUS; NOZZLES
- B05B7/00—Spraying apparatus for discharge of liquids or other fluent materials from two or more sources, e.g. of liquid and air, of powder and gas
- B05B7/0093—At least a part of the apparatus, e.g. a container, being provided with means, e.g. wheels or casters for allowing its displacement relative to the ground
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B05—SPRAYING OR ATOMISING IN GENERAL; APPLYING FLUENT MATERIALS TO SURFACES, IN GENERAL
- B05B—SPRAYING APPARATUS; ATOMISING APPARATUS; NOZZLES
- B05B7/00—Spraying apparatus for discharge of liquids or other fluent materials from two or more sources, e.g. of liquid and air, of powder and gas
- B05B7/14—Spraying apparatus for discharge of liquids or other fluent materials from two or more sources, e.g. of liquid and air, of powder and gas designed for spraying particulate materials
- B05B7/1404—Arrangements for supplying particulate material
- B05B7/1413—Apparatus to be carried on or by a person, e.g. by hand; Apparatus comprising a container fixed to the discharge device
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B05—SPRAYING OR ATOMISING IN GENERAL; APPLYING FLUENT MATERIALS TO SURFACES, IN GENERAL
- B05B—SPRAYING APPARATUS; ATOMISING APPARATUS; NOZZLES
- B05B7/00—Spraying apparatus for discharge of liquids or other fluent materials from two or more sources, e.g. of liquid and air, of powder and gas
- B05B7/14—Spraying apparatus for discharge of liquids or other fluent materials from two or more sources, e.g. of liquid and air, of powder and gas designed for spraying particulate materials
- B05B7/1404—Arrangements for supplying particulate material
- B05B7/1454—Arrangements for supplying particulate material comprising means for supplying collected oversprayed particulate material
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B05—SPRAYING OR ATOMISING IN GENERAL; APPLYING FLUENT MATERIALS TO SURFACES, IN GENERAL
- B05B—SPRAYING APPARATUS; ATOMISING APPARATUS; NOZZLES
- B05B7/00—Spraying apparatus for discharge of liquids or other fluent materials from two or more sources, e.g. of liquid and air, of powder and gas
- B05B7/14—Spraying apparatus for discharge of liquids or other fluent materials from two or more sources, e.g. of liquid and air, of powder and gas designed for spraying particulate materials
- B05B7/1404—Arrangements for supplying particulate material
- B05B7/1463—Arrangements for supplying particulate material the means for supplying particulate material comprising a gas inlet for pressurising or avoiding depressurisation of a powder container
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B05—SPRAYING OR ATOMISING IN GENERAL; APPLYING FLUENT MATERIALS TO SURFACES, IN GENERAL
- B05B—SPRAYING APPARATUS; ATOMISING APPARATUS; NOZZLES
- B05B7/00—Spraying apparatus for discharge of liquids or other fluent materials from two or more sources, e.g. of liquid and air, of powder and gas
- B05B7/14—Spraying apparatus for discharge of liquids or other fluent materials from two or more sources, e.g. of liquid and air, of powder and gas designed for spraying particulate materials
- B05B7/1481—Spray pistols or apparatus for discharging particulate material
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B05—SPRAYING OR ATOMISING IN GENERAL; APPLYING FLUENT MATERIALS TO SURFACES, IN GENERAL
- B05B—SPRAYING APPARATUS; ATOMISING APPARATUS; NOZZLES
- B05B7/00—Spraying apparatus for discharge of liquids or other fluent materials from two or more sources, e.g. of liquid and air, of powder and gas
- B05B7/24—Spraying apparatus for discharge of liquids or other fluent materials from two or more sources, e.g. of liquid and air, of powder and gas with means, e.g. a container, for supplying liquid or other fluent material to a discharge device
- B05B7/2489—Spraying apparatus for discharge of liquids or other fluent materials from two or more sources, e.g. of liquid and air, of powder and gas with means, e.g. a container, for supplying liquid or other fluent material to a discharge device an atomising fluid, e.g. a gas, being supplied to the discharge device
- B05B7/2491—Spraying apparatus for discharge of liquids or other fluent materials from two or more sources, e.g. of liquid and air, of powder and gas with means, e.g. a container, for supplying liquid or other fluent material to a discharge device an atomising fluid, e.g. a gas, being supplied to the discharge device characterised by the means for producing or supplying the atomising fluid, e.g. air hoses, air pumps, gas containers, compressors, fans, ventilators, their drives
Definitions
- the present invention relates generally to the field of assemblies for painting parts using powder paint.
- the invention relates to an assembly for painting parts, comprising a powder paint spraying device.
- Powder paint is used in place of paint in liquid form because it has advantages including that of not requiring a solvent.
- the powder paint is deposited on the part to be painted, then the part thus covered is baked so as to gel the paint and to allow it to stick to the part once it has cooled down.
- the present invention aims to provide an assembly for painting parts to simplify the use of powder paint.
- the invention proposes an assembly according to claim 1.
- the term “gelling” denotes the change of state of the powder paint from its state of powdery powder to a viscous liquid state, this change of state occurring for temperatures greater than or equal to the first threshold. temperature, knowing that the first temperature threshold is lower than the second temperature threshold.
- the gelled paint has the appearance of a viscous liquid, while in its powdery state it takes the form of solid grains.
- the powder paint spray is advantageous because it eliminates the need for solvents that we have in the case of liquid paints.
- the introduction of powder paint into a hot air stream makes it possible to form a paint gel during the transport of the paint by the flow of hot air.
- the paint thus gelled and driven by the flow of hot air can be projected towards the piece to be painted and settle there in its gelled state and without the obligation to cook the piece to allow adhesion on the powder paint .
- the fact of causing the gel paint in the flow of hot air makes it possible to give the paint on the one hand a speed and a kinetic energy favorable to its grip on the part to be painted and on the other hand allows a rise in temperature surface of the painted part which reduces the risk of heat shock between the gelled paint and the piece to paint and also promotes the grip of the paint.
- the gelled paint spreads over the piece to marry the surface (the gel paint spreads on the piece much more easily than when it impacts the powder paint on the piece, the catch so is better).
- the gelled paint deposited on the piece cools down and the piece is covered with a layer of paint from a powder paint without it having to be baked, or use solvents to apply it.
- said means for producing the hot gas flow comprise a chamber provided with an air inlet and an air outlet nozzle and air heating means arranged between said air flow nozzle and an air outlet nozzle. air inlet and said air outlet nozzle.
- said gas flow is a flow of hot air, which is economical to implement because the gas flow is obtained by heating the air.
- said means for introducing powder paint comprise at least one external nozzle located outside said chamber of said means for producing the hot gas stream, this external nozzle being oriented so that the powder paint introduction zone is located at the periphery of the air outlet nozzle.
- This aspect is interesting because it makes it possible to introduce powder paint into the hot air flow while keeping the external nozzle away from the flow of hot air circulating in the chamber, which limits the heating of this nozzle and reduces the risk that the paint will gel under the effect of heat before being introduced into the airflow.
- Such gelation at the nozzle is indeed undesirable because it may be the cause of a sticking of the paint on the nozzle once the paint has cooled which can lead to at least partial plugging of the outer nozzle .
- the paint catch on the outer nozzle is to be avoided because it changes the flow characteristics of the paint in this nozzle.
- this external nozzle is made to be annular and surrounds the air outlet nozzle, and this external nozzle is also made to include an annular baffle adapted to orienting the paint powder from the outer nozzle towards a central main axis of the air outlet nozzle.
- the powder is introduced concentrically into the hot gas stream which promotes its distribution over the entire section of hot gas flow.
- the outer nozzle is made to comprise a paint powder inlet pipe oriented so as to create a flow of swirling paint powder at the interior of the outer nozzle and a swirling axis of rotation parallel to a main axis of powder outlet of the outer nozzle.
- the means for producing a hot gas flow comprise a heat source disposed in said chamber, between said air inlet and said air outlet nozzle.
- This provision of the heat source is advantageous because it allows the heating of the gas flow without disturbing the flow of the paint in the gas stream since the heat source is upstream of the paint introduction zone in the gas flow.
- said heat source is an electrical resistance
- the electrical resistance is useful because it allows a control of the temperature variation by a remote control of the heat source such as an electrical current dimmer of the supply current of the resistor.
- the means for producing a hot gas stream comprise a turbine powered by a motor, so as to generate a gas stream which is in this case an air flow.
- the storage means of said powder paint comprise a powder reserve with means for forming a bed fluidized paint powder.
- This embodiment makes it possible to improve the homogeneity of the powder paint conveyed from the storage means to the introduction means into said gaseous flow of the powder paint.
- This fluidized bed also promotes the delivery of powder paint avoiding that the powder agglomerates in the storage means.
- the assembly according to the invention comprises a compressor connected to said storage means and adapted to generate a compressed gas flow to force the passage of powder paint storage means to the introduction means in said gaseous flow of the powder paint.
- the same compressor is connected to said storage means so as to force the movement of at least a portion of the powder paint stored therein and to form said fluidized bed.
- the assembly comprises polymerizable paint in powder form having a gelling temperature between said first and second temperature thresholds and a polymerization reaction initiation temperature. also between these first and second temperature thresholds.
- the heating of the piece to be painted is thus limited since lower than the second temperature threshold, this which limits the risk of degradation of this room by heating effect.
- said first temperature threshold is greater than or equal to 60 ° C and preferably greater than or equal to 70 ° C and said second threshold, which is greater than the first threshold, is less than or equal to 200 ° C and preferably lower than or equal to 130 ° C, said first and second thresholds thus being preferably between 70 ° C and 130 ° C.
- Limiting the second temperature threshold below 200 ° C. and preferentially below 130 ° C. makes it possible to limit the energy consumption necessary for heating the gas flow while allowing a temperature that is sufficient for gelling and the curing of paint while preserving the piece to paint.
- the assembly according to the invention comprises paint recycling means comprising a suction arranged to be placed at a distance from the introduction means in said gaseous flow of powder paint.
- gel paint which has not been fixed on the piece to be painted can be recovered by the suction to be optionally recycled.
- the advantage of such a suction is to create a flow of air sucking the powder and promoting its cooling and thus its solidification. Once solidified the powder has the advantage of being less adherent to the surfaces which facilitates its recycling by suction.
- the assembly according to the invention comprises means for preparing the surfaces to be painted, such as sandblasting, scrubbing or cryogenics, the advantage of which is to allow cleaning of the part to be painted before projecting on this piece of gelled paint powder.
- the assembly for painting parts Preferably for implementing the assembly for painting parts according to any one of the aforementioned embodiments it is made to include an enclosure formed of foldable walls and said means for introducing into said gaseous flow of paint powder are inside said enclosure.
- This embodiment using foldable walls makes it possible to define a paint booth that can be easily stored for example to be transported.
- the invention also relates to a vehicle comprising the assembly according to the invention so as to allow transport thereof.
- the assembly according to the invention can be easily moved to the places where it is desired to paint parts.
- this embodiment of the invention is implemented so that said foldable walls are attached to a cabin of the vehicle and the means for producing a hot gas stream and the storage means of said powder paint are carried in the vehicle cabin.
- the paint spraying device 3 has a control 34 in the form of a trigger and controlling the speed of the gas stream 5 in the chamber 9 and / or the selective delivery of the powder paint by the paint introduction means 7
- This trigger 34 may for example control the heating of the electrical resistance 20 and / or the speed of rotation of the motor 22 driving the turbine 21.
- the chamber 9 is connected to a gripping handle allowing the user to move it to orientate its exit and the hot flow comprising painting in the direction desired.
- the introduction means 7 comprise at least one flexible pipe 37 of length greater than 1 meter and connecting these introduction means 7 to the storage means 6. This separation via the flexible pipe 37 allows to leave the reserve of paint which is heavy (storage means with its fluidized bed system) while allowing the user to move the chamber 9 and the introduction means 7 to orient the nozzles relative to the piece to be painted.
- the compressor 24 which generates compressed air can be connected to the chamber 9 of the hot gas flow generating means 5 and in this case replaces the motor 22 and the turbine 4, a controlled valve for selectively controlling the opening and closing of this link.
- the air flow generated by this compressor is heated in the chamber by the electrical resistance located upstream of the zone 8 where the powder paint is introduced.
- This same compressor 24 can also be connected to the storage means 6 as seen on the figure 4 in order firstly to generate the fluidized bed of paint and secondly to create a flow for conveying this powder paint towards the flow of hot air generated in the chamber 9 of the gas flow production means 4 hot.
- This connection can also be selectively controlled by a valve.
- this compressor 24 can also be connected to the cooling circuit 18 as seen in FIG. figure 4 in order to cool the internal nozzle 16 and the paint that passes through it.
- This connection can be selectively controlled by a separate valve whose function is the regulation of the temperature of the inner nozzle 16.
- a temperature sensor can be implanted to evaluate the temperature of the internal nozzle 16 and regulate the opening of the valve according to the rated temperature.
- This regulation with panel 33 is preferably connected to each of said valve and temperature sensors above and possibly flow rate sensors or pressure so as to control the achievement of the aforementioned instructions.
Landscapes
- Nozzles (AREA)
- Electrostatic Spraying Apparatus (AREA)
Description
- La présente invention concerne, de façon générale, le domaine des ensembles permettant la peinture de pièces à l'aide de peinture en poudre.
- Plus particulièrement, l'invention concerne un ensemble pour la peinture de pièces, comprenant un dispositif de projection de peinture en poudre.
- La peinture en poudre est utilisée à la place de peinture sous forme liquide car elle présente des avantages dont celui de ne pas nécessiter de solvant. En général on dépose la peinture en poudre sur la pièce à peindre puis on effectue une cuisson de cette pièce ainsi recouverte de manière à gélifier la peinture et à permettre son accroche sur la pièce une fois celle-ci refroidie.
- Le document
US 2002/0071906 A1 décrit un ensemble selon le préambule de la revendication 1. - Dans ce contexte, la présente invention a pour but de proposer un ensemble pour la peinture de pièces permettant de simplifier l'usage de la peinture en poudre.
- A cette fin, l'invention propose un ensemble selon la revendication 1.
- Pour la compréhension de l'invention le terme de gélification désigne le changement d'état de la peinture en poudre de son état de poudre pulvérulente à un état liquide visqueux, ce changement d'état se produisant pour des températures supérieure ou égale au premier seuil de température, sachant que le premier seuil de température est inférieur su second seuil de température. La peinture gélifiée a l'aspect d'un liquide visqueux, alors que dans son état de poudre elle prend la forme de grains solides.
- La projection de peinture en poudre est avantageuse car elle permet d'éliminer le besoin de solvants que l'on a dans le cas des peintures liquides.
- Par ailleurs le fait d'introduire de la peinture en poudre dans un flux d'air chaud permet de former un gel de peinture durant le transport de la peinture par le flux d'air chaud. La peinture ainsi gélifiée et entrainée par le flux d'air chaud peut être projetée vers la pièce à peindre et s'y déposer dans son état gélifié et sans avoir l'obligation de cuire la pièce pour permettre l'adhérence sur la peinture en poudre.
- Le fait d'entrainer la peinture gélifiée dans le flux d'air chaud permet de donner à la peinture d'une part une vitesse et une énergie cinétique favorable à son accroche sur la pièce à peindre et d'autre part permet une élévation de température surfacique de la pièce peinte ce qui réduit le risque de choc thermique entre la peinture gélifiée et la pièce à peindre et favorise aussi l'accroche de la peinture. Lors de son impact contre la pièce à peindre, la peinture gélifiée se répand sur la pièce pour en épouser la surface (la peinture gélifiée se répand sur la pièce bien plus facilement que lorsque l'on impacte de la peinture en poudre sur la pièce, l'accroche est donc meilleurs).
- Une fois la peinture gélifiée déposée sur la pièce celle-ci se refroidie et la pièce se trouve recouverte d'une couche de peinture provenant d'une peinture en poudre sans qu'il y ait eu besoin de la passer au four, ou d'utiliser des solvants pour l'appliquer.
- Selon l'invention on fait en sorte que lesdits moyens de production du flux gazeux chaud comportent une chambre dotée d'une entrée d'air et d'une buse de sortie d'air et des moyens de chauffage de l'air disposés entre ladite entrée d'air et ladite buse de sortie d'air.
- Avec ce mode de réalisation de l'invention ledit flux gazeux est un flux d'air chaud, ce qui est économique à mettre en oeuvre car le flux gazeux est obtenu par chauffage de l'air.
- Pour la mise en oeuvre de l'invention, on fait en sorte que lesdits moyens d'introduction de peinture en poudre comportent au moins une buse externe située à l'extérieur de ladite chambre desdits moyens de production du flux gazeux chaud, cette buse externe étant orientée de manière à ce que la zone d'introduction de peinture en poudre soit située en périphérie de la buse de sortie d'air.
- Cet aspect est intéressant car il permet d'introduire de la peinture en poudre dans le flux d'air chaud tout en maintenant la buse externe à l'écart du flux d'air chaud circulant dans la chambre, ce qui limite le réchauffement de cette buse et réduit le risque que la peinture ne se gélifie sous l'effet de la chaleur avant d'être introduite dans le flux d'air. Une telle gélification au niveau de la buse n'est en effet pas souhaitable car elle peut être la cause d'une accroche de la peinture sur la buse une fois la peinture refroidie ce qui peut conduire à un bouchage au moins partiel de cette buse externe. Il est entendu que l'accroche de peinture sur la buse externe est à éviter car cela modifie les caractéristiques d'écoulement de la peinture dans cette buse.
- Ceci permet aussi l'introduction de poudre de peinture non gélifiée dans le flux d'air chaud, la gélification de la peinture en poudre intervenant pendant l'entrainement de la poudre par le flux d'air chaud. Il a été noté que les grains de peinture non gélifiés se répartissent facilement dans le flux d'air chaud et leur gélification dans ce flux permet d'obtenir une peinture gélifiée directement applicable sur la pièce à peindre.
- Préférentiellement, pour mettre en oeuvre ce mode de réalisation de l'invention, on fait en sorte que cette buse externe soit annulaire et entoure la buse de sortie d'air et on fait aussi en sorte que cette buse externe comporte un déflecteur annulaire adapté à orienter la poudre de peinture provenant de la buse externe vers une axe principal centrale de la buse de sortie d'air.
- Ainsi la poudre est introduite concentriquement dans le flux gazeux chaud ce qui favorise sa répartition sur toute la section de flux gazeux chaud.
- Selon l'invention, on fait en sorte que la buse externe comprenne une canalisation d'entrée de poudre de peinture orientée de manière à créer un flux de poudre de peinture tourbillonnant à l'intérieur de la buse externe et selon un axe de rotation tourbillonnaire parallèle à un axe principal de sortie de poudre de la buse externe. Le fait de créer un tel tourbillon de poudre de peinture dans la buse externe annulaire et selon un axe de tourbillon parallèle à un axe de sortie de poudre permet d'avoir une répartition homogène de la poudre de peinture tout autour du flux gazeux chauffé ce qui favorise la répartition homogène de cette poudre dans le flux gazeux chauffé.
- Prérérentiellement pour la mise en oeuvre de l'invention, on fait en sorte que les moyens de production d'un flux gazeux chaud comportent une source de chaleur disposés dans ladite chambre, entre ladite entrée d'air et ladite buse de sortie d'air.
- Cette disposition de la source de chaleur est avantageuse car elle permet de réaliser le chauffage du flux gazeux sans perturber l'écoulement de la peinture dans le flux gazeux puisque la source de chaleur est en amont de la zone d'introduction de la peinture dans le flux gazeux.
- Pour la mise en oeuvre de l'invention, on peut aussi faire en sorte que ladite source de chaleur soit une résistance électrique.
- La résistance électrique est utile car elle autorise une maîtrise de la variation de température par une commande déportée de la source de chaleur telle qu'un variateur d'intensité électrique du courant d'alimentation de la résistance.
- Préférentiellement, on fait en sorte que les moyens de production d'un flux gazeux chaud comportent une turbine actionnée par un moteur, de manière à générer un flux gazeux qui est en l'occurrence un flux d'air.
- Préférentiellement, pour la mise en oeuvre de l'un quelconque des modes de réalisation précités de l'invention, on fait en sorte que les moyens de stockage de ladite peinture en poudre comportent une réserve de poudre dotée de moyens de formation d'un lit fluidisé de poudre de peinture.
- Ce mode de réalisation permet d'améliorer l'homogénéité de la peinture en poudre acheminée des moyens de stockage aux moyens d'introduction dans ledit flux gazeux de la peinture en poudre. Ce lit fluidisé favorise aussi l'acheminement de la peinture en poudre en évitant que la poudre ne s'agglomère dans les moyens de stockage.
- Pour la mise en oeuvre de l'invention on fait en sorte que l'ensemble selon l'invention comporte un compresseur relié audits moyens de stockage et adapté à générer un flux gazeux compressé pour forcer le passage de peinture en poudre des moyens de stockage vers les moyens d'introduction dans ledit flux gazeux de la peinture en poudre.
- Préférentiellement ce même compresseur soit relié audit moyens de stockage de manière à forcer le mouvement d'une partie au moins de la peinture en poudre qui y est stockée et à former ledit lit fluidisé.
- Pour la mise en oeuvre de l'invention on fait en sorte que l'ensemble comprenne de la peinture polymérisable sous forme de poudre ayant une température de gélification comprise entre lesdits premier et second seuils de température et une température d'enclenchement de réaction de polymérisation également comprise entre ces premier et second seuils de température.
- Le choix d'une peinture ayant des température de gélification et de polymérisation comprise entre les premier et second seuils de chauffe du flux gazeux permet à l'aide de l'ensemble selon l'invention comprenant cette peinture de réaliser d'une part la gélification et d'autre part d'enclencher la réaction de polymérisation lors du transport de la peinture dans le flux gazeux chaud.
- La chauffe de la pièce à peindre est ainsi limitée puisqu'inférieure au second seuil de température, ce qui limite le risque de dégradation de cette pièce par effet de chauffage.
- On fait préférentiellement en sorte que ledit premier seuil de température soit supérieur ou égal à 60°C et préférentiellement supérieur ou égal à 70°C et que ledit second seuil, qui est supérieur au premier seuil, soit inférieur ou égal à 200°C et préférentiellement inférieur ou égal à 130°C, lesdits premier et second seuils étant ainsi préférentiellement compris entre 70°C et 130°C.
- Le fait de limiter le second seuil de température en dessous de 200°C et préférentiellement en dessous de 130°C permet de limiter la consommation d'énergie nécessaire au chauffage du flux gazeux tout en permettant d'avoir une température suffisante à la gélification et à la polymérisation de peinture tout en préservant la pièce à peindre.
- Préférentiellement on fait en sorte que l'ensemble selon l'invention comporte des moyens de recyclage de peinture comportant une aspiration disposée de manière à être placée à distance des moyens d'introduction dans ledit flux gazeux de peinture en poudre.
- Ainsi la peinture gélifiée qui ne s'est pas fixée sur la pièce à peindre peut être récupérée par l'aspiration pour être éventuellement recyclée.
- L'avantage d'une telle aspiration est de créer un flux d'air aspirant la poudre et favorisant son refroidissement et donc sa solidification. Une fois solidifiée la poudre à l'avantage d'être moins adhérente aux surfaces ce qui facilite son recyclage par aspiration.
- Dans un mode de réalisation préférentiel de l'ensemble selon l'invention, on fait en sorte qu'il comporte en outre des moyens de préparation des surfaces à peindre comme le sablage, le gommage ou la cryogénie dont l'avantage est de permettre un nettoyage de la pièce à peindre avant de projeter sur cette pièce de la poudre de peinture gélifiée.
- Préférentiellement pour mettre en oeuvre l'ensemble pour la peinture de pièces selon l'un quelconque des modes de réalisation précités on fait en sorte qu'il comprenne une enceinte formée de parois pliables et que lesdits moyens d'introduction dans ledit flux gazeux de peinture en poudre se trouvent à l'intérieur de ladite enceinte.
- Ce mode de réalisation utilisant des parois pliables permet de définir une cabine de peinture pouvant être rangée aisément pour par exemple être transportée.
- Préférentiellement l'invention concerne aussi un véhicule comportant l'ensemble selon l'invention de manière à en permettre le transport.
- Dans ce mode de réalisation l'ensemble selon l'invention peut être déplacé aisément vers les endroits où l'on souhaite réaliser la peinture de pièces.
- Préférentiellement pour mettre en oeuvre ce mode de réalisation de l'invention on fait en sorte que lesdites parois pliables soient attachée à une cabine du véhicule et que les moyens de production d'un flux gazeux chaud et les moyens de stockage de ladite peinture en poudre soient portés dans la cabine du véhicule.
- D'autres caractéristiques et avantages de l'invention ressortiront clairement de la description qui en est faite ci-après, à titre indicatif et nullement limitatif, en référence aux dessins annexés, dans lesquels:
- la
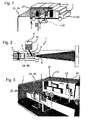
figure 1 représente un véhicule 30 doté d'une cabine 31 portant l'ensemble selon l'invention pour la peinture de pièces, ce mode de réalisation est prévu pour permettre une mobilité de l'ensemble avec la création d'une enceinte à parois pliables 29 permettant d'abriter l'objet à peindre 2 et à protéger l'environnement à l'extérieur de l'enceinte de peinture 28, sur cettefigure 1 , on voit que l'ensemble pour la peinture 1 selon l'invention comporte un dispositif de projection de peinture 3, des moyens de recyclage de la peinture 25 permettant d'aspirer la peinture non fixée sur la pièce 2 et des moyens de préparation des surfaces 27 permettant de nettoyer la pièce avant de la peindre ; le moyen de recyclage comporte une bouche d'aspiration qui est disposée pour que la pièce 2 à peindre soit entre cette bouche et le dispositif de projection de peinture, de cette manière la peinture qui ne s'est pas fixée sur la pièce 2 et qui peut être polymérisée peut être aspirée pour être recyclée ; - la
figure 2 présente le dispositif de projection 3 de peinture en poudre 32 qui comporte des moyens de stockage 6 de la peinture en poudre 32, ces moyens de stockage permettant de créer un lit fluidisé de peinture en poudre pour la rendre homogène avant son acheminement au travers des moyens d'introduction de peinture 7 dans le flux gazeux chaud 5 ; on voit sur cettefigure 2 que le flux gazeux 5 est un flux d'air chaud généré par un moyen de production 4 du flux qui comprend une chambre 9 dotée d'une entrée d'air 10, une buse de sortie d'air 11, et une turbine 21 actionnée à rotation par un moteur électrique 22 de manière à générer le flux d'air 5 de l'entrée 10 vers la buse de sortie d'air 11, le moyen de production 4 de flux gazeux chaud 5 comporte en outre une résistance électrique 20 placée entre la turbine 21 et la buse de sortie 11 pour chauffer l'air en aval de la turbine 21 et du moteur 22 ; - la
figure 3 présente sensiblement les mêmes éléments que ceux de lafigure 1 , mais permet de voir une utilisation de l'ensemble selon l'invention 1 pour peindre un objet sans avoir à le déplacer ; Dans le cas de cettefigure 3 c'est l'ensemble 1 qui est déplacé et les parois 29 de l'enceinte 28 sont dépliées autour de l'objet 2 qui est ici un portail ; On voit bien sur cettefigure 3 qu'il y a un avantage à utiliser l'ensemble 1 selon l'invention car on peut peindre avec des poudre donc sans nécessité de solvants pour maintenir la peinture liquide avant séchage, et sans pour autant nécessiter un four pour polymériser la peinture en poudre après l'avoir déposée sur l'objet ; - la
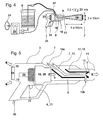
figure 4 montre une portion d'un ensemble ne faisant pas partie de l'invention qui comporte lesdits moyens de stockage 6 de peinture en poudre 32, une alimentation en air comprimé de ce moyen de stockage 6 par un compresseur 24 de manière à former un lit fluidisé de peinture en poudre 23 ; on voit également sur cettefigure 4 que ce même compresseur 24 peut être utilisé pour alimenter un circuit de refroidissement 18 en air frais de la buse interne 16 qui permet de libérer la peinture en poudre dans la chambre 9 des moyens de production de flux gazeux chaud 5 dans ce mode de réalisation qui ne fait pas partie de l'invention, on a une buse interne 16 pour introduire la peinture dans le flux gazeux chaud 5 à l'intérieur de la chambre 9 ; selon l'invention et comme on le voit sur lafigure 6 , l'autre alternative est d'introduire cette peinture en poudre dans le flux gazeux chaud sortant de cette chambre 9 en sortie de la buse de sortie d'air 11. On forme ainsi le flux 35 dans lequel sont présentes des particules de peinture gélifiées sous l'effet de la chaleur comprise entre (60 °C) et 130°C ; - la
figure 5 montre en détail le dispositif de projection 3 de peinture de lafigure 4 avec un grossissement permettant de voir les grilles de l'entrée d'air 10 permettant de filtrer l'air entrant dans la chambre 9 et le circuit de refroidissement 18 avec ses entrée et sortie 19a, 19b de fluide de refroidissement qui est en l'occurrence de l'air provenant d'un compresseur ; Sur cettefigure 5 qui ne fait pas partie de l'invention, la zone d'introduction 8 de peinture dans le flux gazeux chaud 5 est à l'intérieur de la chambre 9 car on utilise une buse interne 16 pour introduire la peinture en poudre ; - la
figure 6 montre également en détail un dispositif de projection 3 de peinture selon l'invention.
La zone d'introduction de peinture 8 dans le flux gazeux chaud est à l'extérieur de la chambre 9 car on utilise une buse externe 13 fixée sur un déflecteur annulaire 14 prévu pour orienter la peinture vers le flux 5, de sorte que la buse 13 est orientée d'un angle Téta supérieur à 30° par rapport à l'axe XX axe principal central de la buse de sortie d'air 1, comme cela est clairement illustré par lafigure 6 . Cela permet d'introduire des particules de peinture jusqu'à cet axe X-X favorisant une répartition homogène de la peinture dans le flux. Ce déflecteur 14 et la buse externe 13 sont agencés de manière à faire tourbillonner la peinture en poudre à l'intérieur de la buse 13 pour lui conserver une homogénéité de répartition sur toute la section de la sortie de buse externe 13. Selon ce mode de réalisation, le dispositif 3 comporte également des grilles d'entrée d'air 10 permettant de filtrer l'air entrant dans la chambre 9, mais il n'y a pas ici de circuit de refroidissement de la buse externe 13 car celle-ci est relativement distante de la zone chaude de la chambre 9. - Comme on le voit sur chacun des modes de réalisation décrits sur les
figures 4, 5 ,6 , le dispositif de projection de peinture 3 possède une commande 34 ayant la forme d'une gâchette et commandant la vitesse du flux gazeux 5 dans la chambre 9 et/ou la délivrance sélective de la peinture en poudre par les moyens d'introduction de peinture 7 dans ledit flux chaux 5. Cette gâchette 34 peut par exemple commander la chauffe de la résistance électrique 20 et/ou la vitesse de rotation du moteur 22 entraînant la turbine 21. Dans ces modes de réalisation un câble électrique 36 pour alimenter en électricité la gâchette, le moteur de turbine et la résistance de chauffe 20. Egalement on voit que la chambre 9 est reliée à une poignée de préhension permettant à l'utilisateur de la déplacer pour orienter sa sortie et le flux 35 chaud comprenant la peinture dans la direction souhaitée. - Idéalement les moyens d'introduction 7 comportent au moins une conduite souple 37 de longueur supérieure à 1 mètre et reliant ces moyens d'introduction 7 aux moyens de stockage 6. Cette séparation via la conduite souple 37 permet de laisser à poste la réserve de peinture qui est lourde (moyens de stockage avec son système de lit fluidisé) tout en permettant à l'utilisateur de déplacer la chambre 9 et les moyens d'introduction 7 pour orienter les buses par rapport à la pièce à peindre.
- Il est à noter que conformément au mode de réalisation de la
figure 4 , le compresseur 24 qui génère de l'air compressé peut être relié à la chambre 9 des moyens de production des flux gazeux chaud 5 et il remplace dans ce cas le moteur 22 et la turbine 4, une valve commandée permettant de commander sélectivement l'ouverture et la fermeture de cette liaison. Le flux d'air généré par ce compresseur étant chauffé dans la chambre par la résistance électrique située en amont de la zone 8 où l'on introduit la peinture en poudre. - Ce même compresseur 24 peut aussi être relié aux moyens de stockage 6 comme on le voit sur la
figure 4 afin d'une part de générer le lit fluidisé de peinture et d'autre part de créer un flux d'acheminement de cette peinture en poudre vers le flux d'air chaud 5 généré dans la chambre 9 des moyens de production 4 de flux gazeux chaud. Cette liaison peut aussi être commandée sélectivement par une valve. - Dans le mode de réalisation ne faisant pas partie de l'invention où l'introduction de peinture se fait dans la chambre 9 par buse interne 16 (voir
figures 2 ,4, 5 ), on peut également relier ce compresseur 24 au circuit de refroidissement 18 comme on le voit sur lafigure 4 afin de refroidir la buse interne 16 et la peinture qui y transite. Cette liaison peut être commandée sélectivement par une valve distincte dont la fonction est la régulation de la température de la buse interne 16. Dans ce mode de réalisation un capteur de température peut être implanté pour évaluer la température de la buse interne 16 et réguler l'ouverture de la vanne en fonction de la température évaluée. - Préférentiellement l'ensemble selon l'invention comporte une régulation dotée d'un ou deux panneaux de commande 33 (un panneau 33 peut être fixé à l'extérieur de la chambre 9 et l'autre panneau 33 peut être fixé aux moyens de stockage 6) sur lesquels l'utilisateur peut régler des consignes de :
- température du flux gazeux 5 (qui détermine la température de chauffe de la peinture et donc sa vitesse de gélification et éventuellement de polymérisation) ; et/ou
- de vitesse V du flux gazeux en sortie de la buse de sortie d'air 11 hors de la chambre 9 (qui détermine la vitesse d'acheminement de la poudre dans le flux et donc sa vitesse d'impactage de la peinture sur la pièce 2 à peindre) ; et/ou
- le flux de peinture en poudre 32 acheminé via les moyens d'introduction 7 vers la zone d'introduction 8 de peinture en poudre 32 dans le flux 5 (par exemple cette consigne de flux peut être la masse de peinture par unité de temps), ce paramètre détermine la quantité de peinture délivrée par unité de temps grâce à l'ensemble selon l'invention.
- Cette régulation dotée de panneau 33 est préférentiellement reliée à chacune desdites vanne et capteurs de température précitées et éventuellement à des capteurs de vitesse de flux ou de pression de manière à contrôler l'atteinte des consignes précitées.
- En s'assurant :
- que la peinture en poudre possède une granulométrie moyenne comprise entre 5µm et 30µm, une masse volumique comprise entre 0,4 et 0,8 g/cm3 et, comme on le voit sur la
figure 4 , - que la pièce à peindre 2 est à une distance de la buse 11, en l'occurrence entre 5 et 50 cm ;
- que la température du flux gazeux chaud 5, qui est en l'occurrence un flux d'air chaud, est supérieure ou égale aux températures de gélification et de déclenchement de polymérisation de la peinture, en l'occurrence entre 60 °C et 130°C ; et que
- la vitesse du flux d'air chaud 5 en sortie de buse de sortie d'air 11 est bien comprise entre 0,2 m/s et 20m/s ;
Claims (6)
- Ensemble (1) pour la peinture de pièces (2), comprenant un dispositif de projection (3) de peinture en poudre (32), qui comprend :- des moyens de production (4) d'un flux gazeux chaud (5) adaptés à produire un flux d'air chaud ayant une température au moins comprise entre des premier et second seuils de température ;- des moyens de stockage (6) de ladite peinture en poudre (32) ;- des moyens d'introduction (7) dans ledit flux gazeux (5) de peinture en poudre (32), ces moyens d'introduction (7) étant reliés d'une part auxdits moyens de stockage (6) pour y prélever de la peinture en poudre (32) et débouchant d'autre part vers une zone d'introduction (8) de peinture en poudre (32) située de manière à être face audit flux gazeux chaud (5) produit par lesdits moyens de production (4) d'un flux gazeux chaud (5),lesdits moyens de production (4) du flux gazeux chaud comportant une chambre (9) dotée d'une entrée d'air (10) et d'une buse de sortie d'air (11) et des moyens de chauffage (12) de l'air disposés entre ladite entrée d'air (10) et ladite buse de sortie d'air (11),
lesdits moyens d'introduction de peinture (7) en poudre comportant au moins une buse externe (13) située à l'extérieur de ladite chambre (9) desdits moyens de production du flux gazeux chaud et orientée de manière à ce que la zone d'introduction (8) de peinture en poudre soit située en périphérie de la buse de sortie d'air (11), cette buse externe (13) étant fixée sur un déflecteur (14) annulaire pour orienter la peinture vers le flux d'air chaud (5), ladite buse externe (13) étant orientée d'un angle θsupérieur à 30° par rapport à l'axe principal central XX de la buse de sortie d'air (11), ledit déflecteur (14) et ladite buse externe (13) étant agencés de manière à faire tourbillonner la peinture en poudre à l'intérieur de ladite buse (13) l'ensemble étant caractérisé en ce que la dite zone d'introduction de peinture (8) dans le flux gazeux chaud est à l'extérieur de la chambre. - Ensemble selon la revendication 1, caractérisé en ce que les moyens de production (4) d'un flux gazeux chaud (5) comportent une source de chaleur (20) disposés dans ladite chambre (9), entre ladite entrée d'air (10) de la chambre et ladite buse de sortie d'air (11).
- Ensemble selon la revendication 2, caractérisé en ce que ladite source de chaleur est une résistance électrique (20).
- Ensemble selon l'une des revendications 1 à 3, caractérisé en ce que les moyens de production (4) d'un flux gazeux chaud (5) comportent une turbine (21) actionnée à rotation par un moteur électrique (22).
- Ensemble selon l'une des revendications 1 à 4, caractérisé en ce que le dispositif de projection (3) de peinture en poudre (32), comprend des grilles d'entrée d'air (10) permettant de filtrer l'air entrant dans la chambre (9).
- Ensemble selon l'une au moins des revendications 1 à 5, caractérisé en ce qu'il comprend de la peinture polymérisable sous forme de poudre (32) ayant une température de gélification comprise entre lesdits premier et second seuils de température et une température d'enclenchement de réaction de polymérisation également comprise entre ces premier et second seuils de température.
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| FR1053698A FR2959945B1 (fr) | 2010-05-11 | 2010-05-11 | Ensemble pour la peinture de pieces |
| PCT/FR2011/051049 WO2011141675A1 (fr) | 2010-05-11 | 2011-05-10 | Ensemble pour la peinture de pièces |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP2569092A1 EP2569092A1 (fr) | 2013-03-20 |
| EP2569092B1 true EP2569092B1 (fr) | 2015-12-16 |
Family
ID=42790881
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP11725148.8A Active EP2569092B1 (fr) | 2010-05-11 | 2011-05-10 | Ensemble pour la peinture de pièces |
Country Status (4)
| Country | Link |
|---|---|
| EP (1) | EP2569092B1 (fr) |
| ES (1) | ES2564662T3 (fr) |
| FR (1) | FR2959945B1 (fr) |
| WO (1) | WO2011141675A1 (fr) |
Family Cites Families (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US4065057A (en) * | 1976-07-01 | 1977-12-27 | Durmann George J | Apparatus for spraying heat responsive materials |
| US5503872A (en) * | 1994-03-14 | 1996-04-02 | Mackenzie; Kenneth R. | Flameless plastic coating apparatus and method therefor |
| AU4239997A (en) * | 1996-08-30 | 1998-03-19 | Thomas F. Bernecki | Polymer coating by means of hot gases |
| US20020071906A1 (en) * | 2000-12-13 | 2002-06-13 | Rusch William P. | Method and device for applying a coating |
| DE102004042945A1 (de) * | 2004-09-02 | 2006-03-30 | Eads Deutschland Gmbh | Heißgasspritzpistole, insbesondere zum thermischen Spritzen von Kunststoffen |
-
2010
- 2010-05-11 FR FR1053698A patent/FR2959945B1/fr not_active Expired - Fee Related
-
2011
- 2011-05-10 WO PCT/FR2011/051049 patent/WO2011141675A1/fr not_active Ceased
- 2011-05-10 ES ES11725148.8T patent/ES2564662T3/es active Active
- 2011-05-10 EP EP11725148.8A patent/EP2569092B1/fr active Active
Also Published As
| Publication number | Publication date |
|---|---|
| FR2959945B1 (fr) | 2012-08-03 |
| WO2011141675A1 (fr) | 2011-11-17 |
| ES2564662T3 (es) | 2016-03-28 |
| EP2569092A1 (fr) | 2013-03-20 |
| FR2959945A1 (fr) | 2011-11-18 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP0521794B1 (fr) | Appareil de stockage et de transport de billes de glace, sans collage de celles-ci, depuis leur lieu de fabrication jusqu'à leur lieu d'utilisation ou on les projette sur une cible | |
| US20100009093A1 (en) | Thermal spray formation of polymer coatings | |
| ES2665827T3 (es) | Sistema de revestimiento móvil para materiales elastoméricos | |
| CN103930216B (zh) | 用于喷涂弹性体材料的施加器 | |
| US5041713A (en) | Apparatus and method for applying plasma flame sprayed polymers | |
| CN101132864B (zh) | 用于涂覆小型部件的方法和装置 | |
| EP3296022A1 (fr) | Dispositif de mise en rotation d'un fluide a l'intérieur d'une buse, ensemble comprenant un tel dispositif et dispositif d'application | |
| JP2015505908A5 (fr) | ||
| CN109554701B (zh) | 一种手机壳体表面的喷涂方法及喷涂装置 | |
| EP2471605A1 (fr) | Buse à utiliser avec un pistolet pulvérisateur | |
| US7959983B1 (en) | Thermal spray formation of polymer compositions | |
| CN107621202A (zh) | 一种冷焰火瀑布喷射设备 | |
| JP2011011177A (ja) | タンブラーコーティング装置及びタンブラーコーティング方法 | |
| WO2011141675A1 (fr) | Ensemble pour la peinture de pièces | |
| CN101462095A (zh) | 热气喷塑技术 | |
| WO1998008614A9 (fr) | Application de polymere au moyen de gaz chauds | |
| WO1998008614A1 (fr) | Application de polymere au moyen de gaz chauds | |
| JP6272443B2 (ja) | 管の塗装装置および塗装方法 | |
| FR3065655B1 (fr) | Pistolet pulverisateur chauffant | |
| EP3632574A1 (fr) | Système de poudrage | |
| CN107937904B (zh) | 一种激光冷喷涂制备铝涂层的方法与装置 | |
| CN201324698Y (zh) | 线锯喷覆装置 | |
| BE649283A (fr) | procédés et appareils pour le revètement électrostatique | |
| WO2019002408A1 (fr) | Dispositif de refroidissement de fils galvanisés | |
| FR3086557A1 (fr) | Systeme de poudrage |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| 17P | Request for examination filed |
Effective date: 20121211 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| DAX | Request for extension of the european patent (deleted) | ||
| 111L | Licence recorded |
Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR Free format text: EXCLUSIVE LICENSE Name of requester: JCD FRANCE SAS, FR Effective date: 20131025 |
|
| 17Q | First examination report despatched |
Effective date: 20140813 |
|
| RIC1 | Information provided on ipc code assigned before grant |
Ipc: B05B 7/16 20060101ALI20150507BHEP Ipc: B05B 15/12 20060101ALI20150507BHEP Ipc: B05B 7/14 20060101AFI20150507BHEP |
|
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| INTG | Intention to grant announced |
Effective date: 20150625 |
|
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| INTG | Intention to grant announced |
Effective date: 20151015 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| 111L | Licence recorded |
Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR Free format text: EXCLUSIVE LICENSE Name of requester: JCD FRANCE SAS, FR Effective date: 20131025 |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: FG4D Free format text: NOT ENGLISH |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: EP Ref country code: CH Ref legal event code: PK Free format text: COMPLETEMENT D'ENREGISTREMENT DE LICENCE: LICENCE EXCLUSIVE |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FG4D Free format text: LANGUAGE OF EP DOCUMENT: FRENCH |
|
| REG | Reference to a national code |
Ref country code: AT Ref legal event code: REF Ref document number: 765267 Country of ref document: AT Kind code of ref document: T Effective date: 20160115 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R096 Ref document number: 602011022036 Country of ref document: DE |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: NV Representative=s name: NOVAGRAAF INTERNATIONAL SA, CH |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: PLFP Year of fee payment: 6 |
|
| REG | Reference to a national code |
Ref country code: ES Ref legal event code: FG2A Ref document number: 2564662 Country of ref document: ES Kind code of ref document: T3 Effective date: 20160328 |
|
| REG | Reference to a national code |
Ref country code: NL Ref legal event code: MP Effective date: 20151216 |
|
| REG | Reference to a national code |
Ref country code: LT Ref legal event code: MG4D |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: NO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20160316 Ref country code: HR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20151216 Ref country code: LT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20151216 |
|
| REG | Reference to a national code |
Ref country code: AT Ref legal event code: MK05 Ref document number: 765267 Country of ref document: AT Kind code of ref document: T Effective date: 20151216 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20160317 Ref country code: LV Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20151216 Ref country code: RS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20151216 Ref country code: NL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20151216 Ref country code: FI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20151216 Ref country code: SE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20151216 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CZ Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20151216 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SM Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20151216 Ref country code: SK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20151216 Ref country code: RO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20151216 Ref country code: AT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20151216 Ref country code: IS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20160416 Ref country code: PT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20160418 Ref country code: EE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20151216 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R097 Ref document number: 602011022036 Country of ref document: DE |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20151216 Ref country code: PL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20151216 |
|
| 26N | No opposition filed |
Effective date: 20160919 |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: MM4A |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20151216 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: PLFP Year of fee payment: 7 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20160510 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: PLFP Year of fee payment: 8 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CY Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20151216 Ref country code: HU Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT; INVALID AB INITIO Effective date: 20110510 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: TR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20151216 Ref country code: MT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20151216 Ref country code: MK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20151216 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: BG Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20151216 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: AL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20151216 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: LU Payment date: 20200518 Year of fee payment: 10 Ref country code: CH Payment date: 20200528 Year of fee payment: 10 Ref country code: MC Payment date: 20200519 Year of fee payment: 10 Ref country code: ES Payment date: 20200618 Year of fee payment: 10 Ref country code: DE Payment date: 20200528 Year of fee payment: 10 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: BE Payment date: 20200529 Year of fee payment: 10 Ref country code: GB Payment date: 20200528 Year of fee payment: 10 Ref country code: IT Payment date: 20200528 Year of fee payment: 10 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R119 Ref document number: 602011022036 Country of ref document: DE |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PL |
|
| GBPC | Gb: european patent ceased through non-payment of renewal fee |
Effective date: 20210510 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CH Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20210531 Ref country code: MC Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20210531 Ref country code: LI Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20210531 Ref country code: LU Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20210510 |
|
| REG | Reference to a national code |
Ref country code: BE Ref legal event code: MM Effective date: 20210531 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GB Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20210510 Ref country code: DE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20211201 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: BE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20210531 |
|
| REG | Reference to a national code |
Ref country code: ES Ref legal event code: FD2A Effective date: 20220801 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: ES Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20210511 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20200510 |
|
| P01 | Opt-out of the competence of the unified patent court (upc) registered |
Effective date: 20230601 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: FR Payment date: 20250526 Year of fee payment: 15 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20210510 |