EP2529123B1 - Verbindungselement und herstellungsverfahren für ein verbindungselement - Google Patents
Verbindungselement und herstellungsverfahren für ein verbindungselement Download PDFInfo
- Publication number
- EP2529123B1 EP2529123B1 EP11703127.8A EP11703127A EP2529123B1 EP 2529123 B1 EP2529123 B1 EP 2529123B1 EP 11703127 A EP11703127 A EP 11703127A EP 2529123 B1 EP2529123 B1 EP 2529123B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- connection element
- element according
- foot
- head
- shaft portion
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Not-in-force
Links
Images


Classifications
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F16—ENGINEERING ELEMENTS AND UNITS; GENERAL MEASURES FOR PRODUCING AND MAINTAINING EFFECTIVE FUNCTIONING OF MACHINES OR INSTALLATIONS; THERMAL INSULATION IN GENERAL
- F16B—DEVICES FOR FASTENING OR SECURING CONSTRUCTIONAL ELEMENTS OR MACHINE PARTS TOGETHER, e.g. NAILS, BOLTS, CIRCLIPS, CLAMPS, CLIPS OR WEDGES; JOINTS OR JOINTING
- F16B19/00—Bolts without screw-thread; Pins, including deformable elements; Rivets
- F16B19/04—Rivets; Spigots or the like fastened by riveting
- F16B19/08—Hollow rivets; Multi-part rivets
- F16B19/086—Self-piercing rivets
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21K—MAKING FORGED OR PRESSED METAL PRODUCTS, e.g. HORSE-SHOES, RIVETS, BOLTS OR WHEELS
- B21K1/00—Making machine elements
- B21K1/58—Making machine elements rivets
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F02—COMBUSTION ENGINES; HOT-GAS OR COMBUSTION-PRODUCT ENGINE PLANTS
- F02D—CONTROLLING COMBUSTION ENGINES
- F02D13/00—Controlling the engine output power by varying inlet or exhaust valve operating characteristics, e.g. timing
- F02D13/02—Controlling the engine output power by varying inlet or exhaust valve operating characteristics, e.g. timing during engine operation
- F02D13/04—Controlling the engine output power by varying inlet or exhaust valve operating characteristics, e.g. timing during engine operation using engine as brake
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F16—ENGINEERING ELEMENTS AND UNITS; GENERAL MEASURES FOR PRODUCING AND MAINTAINING EFFECTIVE FUNCTIONING OF MACHINES OR INSTALLATIONS; THERMAL INSULATION IN GENERAL
- F16B—DEVICES FOR FASTENING OR SECURING CONSTRUCTIONAL ELEMENTS OR MACHINE PARTS TOGETHER, e.g. NAILS, BOLTS, CIRCLIPS, CLAMPS, CLIPS OR WEDGES; JOINTS OR JOINTING
- F16B5/00—Joining sheets or plates, e.g. panels, to one another or to strips or bars parallel to them
- F16B5/04—Joining sheets or plates, e.g. panels, to one another or to strips or bars parallel to them by means of riveting
Definitions
- the present invention relates to a connecting element according to the preamble of claim 1.
- a connecting element is known from DE 102 59 369 B3 known.
- joining by forming is a preferred technique in many applications.
- This also includes the punch riveting, in which a connecting element such as a half-hollow or solid punch rivet for punctiform joining of components is introduced into this by z.
- a stamp acts from above on the connecting element and presses this through a punch-side top of the components to be joined and created in conjunction with a die the StanznietMIS.
- the punch riveting is used in particular for connecting a plurality of sheet metal layers, wherein at the resulting connection point, the components to be joined are not previously punched.
- a solid punch rivet may be subdivided along its length into different sections such as a head section, a shaft section and a foot section with a cutting edge.
- connection tasks eg. B. depending on the type and number of components to be joined together and / or in view of a technically and economically feasible production of the connecting element, the known fasteners are not yet fully developed.
- the object of the present invention is to improve stamped rivet joints with regard to technical and economical aspects. This object is solved by the independent claims.
- the invention is initially based on a connecting element for forming a stamped rivet connection of at least two component sections, wherein the connecting element is divided over its length into a head section, a foot section and a shaft section extending between the head section and the foot section, and the foot section its free end has a foot base with a cylindrical or cylindrical shape at least approximate basic shape.
- the shank portion is also cylindrical over its substantial extent or formed in a shape close to the cylindrical shape, for example slightly elliptical in cross section.
- the shaft portion may be slightly conical on the outside.
- the connecting element is rotationally symmetrical to its longitudinal axis, but may also differ slightly from it.
- An essential aspect of the invention is that an annular circumferential increase in the foot portion between the foot base and the shaft portion is formed. About the circumferential increase in the foot section forces can be absorbed on both sides or circumferentially in the longitudinal direction of the connecting element. Thus, the punched rivet connection formed with the proposed connecting element can be improved.
- the length of the elevation itself is comparatively small relative to the total length of the connecting element.
- the connecting element is also referred to as a solid rivet.
- the connecting element according to the invention is also characterized in that it has a relatively high tolerance to variations in sheet thickness, so that at a considered length of the connecting element, the thickness of the component sections to be joined can vary greatly without technical compromises have to be accepted in the connection created. Moreover, it is particularly economical that a connecting element with a selected length dimension without compromise is suitable for a plurality of component pairings, which differ in the sum of the total thickness of the plurality of component sections.
- the circumferential elevation may be immediately due to a protrusion of material to adjacent portions extending over a substantial length of the connecting member and approaching the elevation without material removal and / or the elevation may be due to a constriction immediately adjacent to the elevation one or both sides of the increase is present result.
- the shank portion has a diameter that is smaller than a diameter of the foot base.
- the shank portion may have a largest outer diameter with an elliptical or polygonal cross section or a cylinder diameter which is smaller than a diameter of the particular cylindrical foot base.
- the extended evasive volume has a particularly advantageous effect to the effect that more space is available for a stamp-side or upper component section, at which the foot section of the connecting element first comes into contact during punching riveting.
- a corresponding voltage in the region of the formed StanznietENS also reduced.
- a mechanical load on the head section can be reduced compared with previous arrangements, whereby according to the invention there is no longer a "way-away" of the head section, which has hitherto been the case when using connecting elements for. B. may occur in relation to the base pedestal not reduced shaft portion.
- the shaft portion is formed over its longitudinal extension without an increase. This also makes it possible that more space is available for re-flow of formed component sections in the region of the rivet shank.
- the production of the unprofiled shaft portion is easier or can be realized a comparatively simple geometry of the connecting element. It has also been shown that despite no existing elevations, that is to say in particular without grooves in the shank, no worse anchoring or support of the component sections or their stamped edges on the outside of the connecting element in the region of the shank section can be observed.
- the number of different connecting elements with regard to the number of grooves in the shank section can be minimized to one shape, in particular independently of how many layers of component sections are to be connected to the solid-pierced rivet.
- a region is formed such that the roughness of the region is increased in relation to adjacent regions.
- a region of the shaft section is understood to mean a region of the outer surface of the shaft section.
- the adjacent areas with a smooth surface or with less roughness can be located in the shaft section itself and / or in the subsequent head or foot section.
- the entire shaft portion is formed with an increased roughness with respect to the shaft portion adjacent areas. So far, the entire outer surface of the solid punch rivet, which is circumferential with respect to the longitudinal axis of the rivet rivet, is provided with a uniform surface texture or uniformly comparatively smooth. However, it may be advantageous if the roughness is increased at least by regions of the shaft portion.
- the increase in the roughness causes, in particular advantageously, that a stamp-side material can not flow so easily on the lateral surface or the outside of the connecting element in the region of the shaft portion down.
- the increase in the roughness or the associated coefficient of friction of the surface area concerned can be set up in many different ways. For example, by an adaptation of the surface or external structure, for example by an introduced knurl structure, a slight waviness or a knob-like surface structure and / or by a surface roughening processing step.
- the roughness is influenced or determined by the choice of the material forming the surface of the relevant area, for example by a coating and / or the presence of elements which change the roughness, for example of a material which differs from the material , which consists of the majority of the shaft section.
- the shaft section viewed in the longitudinal direction of the connecting element, to have a shape deviating from the cylindrical shape.
- the shaft section may be configured so that the shank portion tapers and / or widened at least in sections or otherwise differs from a cylindrical shape, wherein the deviation from the cylindrical shape may be comparatively small.
- a region of an outer side of the shaft portion may, for example, be inclined relative to the longitudinal axis of the connecting element by fractions of an angular degree or by a few angular degrees.
- the shank portion of the full punch rivet may taper or widen towards the foot portion or head portion. The taper or widening can be linear or along a curve. A combination thereof in mutually adjacent areas of the shaft portion is conceivable.
- the small shape deviation of the shaft portion of a cylindrical shape z. B. in a conical or round tapered shaft portion may be advantageous in the formation of a Stanzniettell with a corresponding connecting element for connecting at least two component sections due to an improved anchoring of the component sections on the shaft portion.
- the circumferential increase has an outer diameter which is slightly smaller than a diameter of the foot base.
- the peripheral elevation thus has, at its outermost point radially to the longitudinal axis of the connecting element, a diameter which is slightly smaller than a diameter of the foot pedestal, in particular smaller than a diameter of a cutting edge of the pedestal.
- the circumferential increase can z.
- Example have an outer diameter which is about 0.1 mm smaller than the outer diameter of the pedestal. This advantageously protects the increase in terms of possible mechanical damage when the connecting element is pressed through the component section to be connected.
- the perforated with the diameter of the pedestal member portion thus has a hole with an inner diameter which is slightly larger than the outer diameter of the elevation, which subsequently with the Pressing the connecting element is moved past the edge of the hole, but does not come into contact.
- a further advantageous embodiment of the subject invention is characterized in that in a region in which the shaft portion merges into the foot portion, a circumferential constriction is present.
- the constriction is especially immediately before the circumferential increase in the foot section.
- This constriction may in particular have concave and very gentle or flat inclined flanks.
- the diameter at the bottom of the constriction may be, for example, only a few percent lower, z. B. 3% less than the existing in the shaft portion over the substantial extent diameter of the shaft portion.
- the constriction or waisting immediately before the circumferential increase can improve the local anchoring for deformed material of the component sections from the side of the shaft portion ago, in particular in cooperation with the adjacent circumferential increase.
- circumferential increase passes over concave-shaped areas in adjacent sections.
- a subsequent flow of material of the component sections in these areas is particularly well possible.
- the connecting element is thus enclosed in a contact-like manner almost completely on the outside by deformed material of the component sections to be connected.
- a circumferential recess between the foot base and the circumferential increase is configured.
- exactly one such circumferential recess is present. This allows, in particular, a subsequent flow of a material on the die side of the lower die-side component section of the component sections to be joined.
- the base of the respective circumferential recess that is to say a point of the recess which is radially closest to the longitudinal axis, has, in particular, substantially a diameter corresponding to the diameter of the shaft section. This is advantageous in terms of stability reasons of the connecting element.
- the head portion has at its free end a head base with a cylindrical or cylindrical shape at least approximately basic shape. This increases the stability of the head section, in particular against tearing in the created stamped rivet connection.
- the connecting element according to the invention by an optimized adaptation compared to known or comparable solid punch rivets, based on the punch diameter allow up to 25% higher punching force. This has been demonstrated in particular by the finite element method, a method of numerical mathematics.
- a concave formed portion is formed, which is arranged between the head base and the shaft portion.
- a transition region formed with a radius is advantageous.
- the concave shape is formed as a groove.
- the concavity is formed in particular uniformly from the lower edge of the head base to the cylindrical portion of the shaft portion.
- the transition from the concave region to the shank portion is realized in particular without offset or flush on the outer contour of the connecting element.
- the entire portion between the lower edge of the head socket and the shaft portion is formed by the concave portion.
- a conical region is formed in the head section between the head base and the shaft section.
- an oblique course or a chamfer between the head base and the shaft portion may be advantageous, in particular with regard to a simplified production of the connecting element.
- a concave transition exhibits a significant difference, which is advantageous in a number of applications.
- a markedly reduced bending stress is achieved in the upper component section to be connected. Because by the to a conical area comparatively larger space for the upper part of the component so a z. B. upper sheet metal layer, this is less strongly compressed down, bringing a reduced tensile stress on the head socket or lower force acts from below against the head socket.
- the concave transition can also be achieved by the rounded shape an optimized flow of material of the upper part of the component into the concavity.
- the relative length dimension of the head portion and groove is about 20 to 30%, the shaft portion about 40 to 60% and the foot portion about 30 to 40%. This has been shown with selected solid rivets in practice-relevant arrangements for the formation of a punched rivet connection.
- Thetientsockel tomesser can z. B. be about 10 to 20% larger. So stands in the shaft section for Punched riveting material provides more or increased clearance for re-flow, as compared to a tie-rod of equal diameter of stem and foot socket.
- the connecting element shape is not rotationally symmetrical.
- a variety of desired or individual geometries of the connecting element can be provided.
- Particularly preferred is a polygonal cross-sectional shape of the connecting element.
- the rivet head has an additional functional area, such as a bolt or a thread, which can protrude into a formed stamped rivet connection of at least one component section via an upper side of an upper component section.
- an additional functionality can be provided on the connecting element, which is already taken into account in the production of the connecting element or is prepared on not yet used according to the connecting element.
- the invention also relates to a method for producing a connecting element according to one of the embodiments described above.
- the connecting element is produced by a massive deformation process from a material blank, wherein the material blank is clamped in a tool with a plurality of segments surrounding the material blank laterally and deformed in a forming process.
- connecting element Due to the proposed manufacturing process and non-rotationally symmetrical shapes of the connecting element are readily possible, for. B. knob-like shapes, elliptical, polygonal cross-sections and / or raised or recessed structures on the outside of the connecting element. All dimensions can be formed in a freely selectable area.
- the shape of the connecting element changes along the longitudinal or rivet axis.
- the cutting edge can have a round shape or the connecting element can have a circular cross-sectional area at its foot-side end, wherein the shape changes into a polygonal shape along the longitudinal axis of the connecting element.
- Tip rings or elevations and pointed depressions or grooves on the outside of the connecting element can be formed only to a limited extent by the proposed method. Tip grooves can possibly inhibit a material flow in the production of a punched rivet connection, if necessary.
- the following head shapes of the connecting element are z.
- Recesses such as grooves or the like are adaptable with regard to the geometry of the groove or a possibly adjacent ring, a sidecut, a heel, for example, an inlet and outlet angle or non-rotationally symmetric depressions or fillets.
- the foot portion or the foot base to the lower edge, which forms a cutting edge can also be arranged that the foot portion or the foot base to the lower edge, which forms a cutting edge, widens conically. Also depressions on the frontal planar surface of the foot section can be introduced as a guide in the production.
- the burrs can be deliberately formed so that an increased burr occurs, whereby an advantageous rotation of the connection point formed with this connection element is improved.
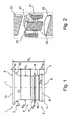
- FIG. 1 shows from the side as a solid rivet 1 trained inventive connecting element in the longitudinal axis L of the solid rivet 1 rotationally symmetrical shape.
- the solid punch rivet 1 is designed to connect two or more component sections, in particular sheet metal components, in the stamped riveting method.
- the solid punch rivet 1 comprises over its length along the longitudinal axis L various sections such as a rivet head 2, a rivet shank 3 and a rivet foot 4.
- a punch can act during the production of a stamped rivet connection.
- the upper side 5 is opposite a bottom 6 is present, which sits at the beginning of the punch rivet, for example, on an overhead sheet metal layer.
- the underside 6 is bounded on the outside by an all-round cutting edge 7 and delimits itself on the face side a foot base 8, which is cylindrically shaped and has a height H FS in the direction of the longitudinal axis L.
- the circumferential cutting edge 7 is used in particular for cleanly setting a hole diameter of a punched in the punch rivet hole in the upper sheet metal layer, for example, three to be joined sheet metal layers, which is explained in more detail in Figure 13.
- the foot base 8 is cylindrical here, but may also have an approximate shape of the cylindrical basic shape, for example, slightly elliptical in cross-section or slightly conical.
- a closed circumferential, mainly concave groove 9 connects.
- the upper end of the Nietfußes 4 forms a circumferentially formed and externally rounded ring 10, whose diameter D R is slightly smaller than a diameter D FS of the foot base eighth
- the rivet shank 3 is here completely cylindrical and has a diameter Ds which is smaller than the diameter D FS of the foot base 8 by approximately 10%.
- the height H S of the cylindrical rivet shank 3 makes up about 30% of the total length G L. Due to the transition or the diameter jump from the ring 10 to the rivet shank 3, a shoulder is formed, on which deformed material of the component sections to be joined can be supported on the shaft side.
- the diameter in the groove bottom of the groove 9 corresponds approximately to the diameter D S of the rivet shank 3.
- the rivet head 2 adjoins, which widens concavely via a groove 12 of the rivet shank 3 with a radius R and extends up to a head base 13 which has a height H KS which is only about one third of the Height H FS of the pedestal is.
- the head base 13 is formed as the foot base 8 cylindrical.
- the head base 13 is bounded at the end by an upper plane surface or the upper side 5. With the groove 12 is a paragraph-free area between the head base 13 and the rivet shank 3 realized.
- the total thickness of the component sections or the sheet metal layers to be joined may vary comparatively far.
- the overall thickness of the multiple sheet metal layers to be joined, as considered in the punching direction, can be in the range between 100% of the total length G L and, for example, 66% of the total length G L , based on a total length G L of the solid rivet 1 of, for example, 4.5 mm
- sheets with overall sheet thicknesses, for example between 4.5 mm and about 3.0 mm can advantageously be connected by riveting.
- FIG. 2 shows very schematically basic relationships of a production of the solid rivet 1 according to FIG. 1 , there
- a material blank 20 is positioned relative to tool segments 21, a punch 23 and a die 22, and subsequently massively formed with closed tool segments 21.
- FIGS. 3 to 6 are different more solid rivets according to the invention with concave groove 15 according to the Vollstanzniet out FIG. 1 shown in side view, with details of the embodiment according to FIG. 1 differ.
- FIG. 3 shows z. B. an arrangement without constriction 11, FIG. 4 a widened ring 16, FIG. 5 a stronger constriction 17 and FIG. 6 oblique flanks of a ring 18 or adjacent areas.
- FIG. 7 to FIG. 10 shows embodiments of solid rivets according to the invention according to the FIGS. 3 to 6 however, with a frusto-conical portion 19 instead of the groove 15.
- FIG. 11 shows a section through a completed solid rivet with a Vollstanzniet 25, which is shaped in accordance with the Vollstanzniet 1 in particular with a groove 26, and three interconnected sheets 30, 31 and 32. It can be seen that the upper plate 30, the one from Ultra-high-strength material is not or barely bent downwards, since the groove 26 is sufficient space for the plate 30 is available.
- a ring 27 serves to support the middle and lower plates 31 and 32.
- a groove 28 is filled with the lower sheet-metal layer 32.
- a closed annular groove 33 adjacent to the base base 29 is present on the underside of the sheet metal concentric with the punching rivet 25, which is inserted on the die side in order to improve the anchoring of the lower sheet 32 via the groove 28.
Landscapes
- Engineering & Computer Science (AREA)
- General Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Chemical & Material Sciences (AREA)
- Combustion & Propulsion (AREA)
- Insertion Pins And Rivets (AREA)
- Connection Of Plates (AREA)
Description
- Die vorliegende Erfindung betrifft ein Verbindungselement gemäß dem Oberbegriff von Anspruch 1. Ein derartiges Verbindungselement ist aus der
DE 102 59 369 B3 bekannt. - Im Bereich der Fertigungsverfahren ist das Fügen durch Umformen eine in vielen Anwendungen bevorzugte Technik. Dazu zählt auch das Stanznieten, bei welchem ein Verbindungselement wie beispielsweise ein Halbhohl- oder Vollstanzniet zum punktuellen Verbinden von Bauteilen in diese eingebracht wird, indem z. B. ein Stempel von oben auf das Verbindungselement einwirkt und dieses durch eine stempelseitige Oberseite der zu verbindenden Bauteile drückt und im Zusammenwirken mit einer Matrize die Stanznietverbindung erstellt. Das Stanznieten dient insbesondere zum Verbinden von mehreren Blechlagen, wobei am entstehenden Verbindungspunkt die zu verbindenden Bauteile zuvor nicht gelocht werden.
- Ein Vollstanzniet kann über seine Länge in unterschiedliche Abschnitte wie einen Kopfabschnitt, einen Schaftabschnitt und einen Fußabschnitt mit einer Schneidkante unterteilt werden.
- Im Hinblick auf unterschiedlichste Verbindungsaufgaben, z. B. abhängig von der Art und Zahl der miteinander zu verbindenden Bauteile und/oder im Hinblick auf eine technisch und wirtschaftlich zu realisierende Herstellung des Verbindungselements sind die bekannten Verbindungselemente noch nicht in allen Punkten ausgereift.
- Derzeit werden diese Verbindungselemente aufwändig spanend hergestellt.
- Aufgabe der vorliegenden Erfindung ist es, Stanznietverbindungen im Hinblick auf technische und wirtschaftliche Gesichtpunkte zu verbessern. Diese Aufgabe wird durch die unabhängigen Ansprüche gelöst.
- In den abhängigen Ansprüchen sind vorteilhafte Weiterbildungen der Erfindung aufgezeigt.
- Die Erfindung geht zunächst aus von einem Verbindungselement zur Ausbildung einer Stanznietverbindung von wenigstens zwei Bauteilabschnitten, wobei sich das Verbindungselement über seine Länge in einen Kopfabschnitt, einen Fußabschnitt und einen Schaftabschnitt, der sich zwischen dem Kopfabschnitt und dem Fußabschnitt erstreckt, unterteilt, und der Fußabschnitt an seinem freien Ende einen Fußsockel mit einer zylindrischen oder der Zylinderform zumindest angenäherten Grundform aufweist. Der Schaftabschnitt ist über seine wesentliche Erstreckung ebenfalls zylindrisch oder in einer der Zylinderform nahekommenden Form ausgebildet beispielsweise im Querschnitt leicht elliptisch. Gegebenenfalls kann der Schaftabschnitt außen leicht konisch sein. In der Regel ist das Verbindungselement rotationssymmetrisch zu seiner Längsachse, kann aber auch geringfügig davon abweichen.
- Ein wesentlicher Aspekt der Erfindung liegt darin, dass eine ringförmig umlaufende Erhöhung im Fußabschnitt zwischen dem Fußsockel und dem Schaftabschnitt ausgebildet ist. Über die umlaufende Erhöhung im Fußabschnitt können in Längsrichtung des Verbindungselements beidseitig bzw. umfänglich Kräfte aufgenommen werden. Damit kann die mit dem vorgeschlagenen Verbindungselement ausgebildete Stanznietverbindung verbessert werden. Die Länge der Erhöhung selbst ist bezogen auf die Gesamtlänge des Verbindungselements vergleichsweise gering.
- Das Verbindungselement wird auch als Vollstanzniet bezeichnet.
- Das erfindungsgemäße Verbindungselement zeichnet sich auch dadurch aus, dass es eine relativ hohe Toleranz gegenüber Blechdickenschwankungen besitzt, so dass bei einer betrachteten Länge des Verbindungselements die Dicke der zu verbindenden Bauteilabschnitte stark variieren kann, ohne dass bei der erstellten Verbindung technische Kompromisse hingenommen werden müssen. Außerdem ist es besonders wirtschaftlich, dass ein Verbindungselement mit einem gewählten Längenmaß ohne Abstriche geeignet ist für eine Vielzahl von Bauteilpaarungen, die sich in der Summe der Gesamtdicke der mehreren Bauteilabschnitte unterscheiden.
- Die umlaufende Erhöhung kann sich unmittelbar durch einen Materialüberstand zu benachbarten Abschnitten ergeben, die sich über eine wesentliche Länge des Verbindungselements erstrecken und bis an die Erhöhung ohne Materialwegnahme heranreichen und/oder die Erhöhung kann sich durch eine Einschnürung bzw. Vertiefung, die unmittelbar benachbart zur Erhöhung ein- oder beidseitig der Erhöhung vorhanden ist, ergeben.
- Erfindungsgemäß weist der Schaftabschnitt einen Durchmesser auf, der geringer als ein Durchmesser des Fußsockels ist. Insbesondere kann der Schaftabschnitt einen größten Außendurchmesser bei elliptischem bzw. polygonalem Querschnitt bzw. einen Zylinderdurchmesser aufweisen, der geringer ist als ein Durchmesser des insbesondere zylindrischen Fußsockels. Damit steht verglichen zu bekannten vergleichbaren Verbindungselementen mehr Raum für Materialbereiche der Bauteilabschnitte zur Verfügung, die beim Stanznietumformprozess fließen und so eine Formveränderung der zu verbindenden Bauteilabschnitte bewirken. Bekannte Verbindungselemente weisen in der Regel einen Schaftabschnitt auf, welcher dem Durchmesser des Fußabschnitts entspricht. Demgegenüber steht erfindungsgemäß dem Material der Bauteilabschnitte mehr Volumen zur Verfügung, was bei bekannten Verbindungselementen von Schaftmaterial ausgefüllt ist.
- Das erweiterte Ausweichvolumen wirkt sich insbesondere vorteilhaft dahingehend aus, dass einem stempelseitigen bzw. oberen Bauteilabschnitt, an dem der Fußabschnitt des Verbindungselements beim Stanznieten zuerst in Kontakt kommt, mehr Raum zur Verfügung steht. Damit wird durch zwischen den Bauteilabschnitten wirkende Kräfte in den stanzgenieteten Bauteilabschnitten, wobei die Kräfte zu bisherigen Verbindungen reduziert sind, eine entsprechende Spannung im Bereich der ausgebildeten Stanznietverbindung ebenfalls verringert. So lässt sich insbesondere eine mechanische Belastung auf den Kopfabschnitt reduzieren gegenüber bisherigen Anordnungen, womit es erfindungsgemäß auch zu keinem "Wegplatzen" des Kopfabschnitts mehr kommt, was bisher bei Verwendung von Verbindungselementen z. B. mit im Verhältnis zum Fußsockel nicht verringertem Schaftabschnitt auftreten kann.
- Es ist überdies vorteilhaft, dass der Schaftabschnitt über seine Längserstreckung ohne eine Erhöhung ausgebildet ist. Auch dies macht es möglich, dass mehr Raum für ein Nachfließen von umgeformten Bauteilabschnitten im Bereich des Nietschafts zur Verfügung steht. Außerdem ist die Herstellung des unprofilierten Schaftabschnitts einfacher bzw. lässt sich eine vergleichsweise einfache Geometrie des Verbindungselements realisieren. Es hat sich zudem gezeigt, dass trotz nicht vorhandener Erhöhungen, also insbesondere ohne Rillen im Schaft keine schlechtere Verankerung bzw. Abstützung der Bauteilabschnitte bzw. deren gestanzter Ränder an der Außenseite des Verbindungselements im Bereich des Schaftabschnitts zu beobachten ist.
- Des Weiteren kann die Zahl von unterschiedlichen Verbindungselementen bezüglich der Rillenzahl im Schaftabschnitt auf eine Form minimiert werden, insbesondere unabhängig wie viel Lagen von Bauteilabschnitten mit dem Vollstanzniet zu verbinden sind.
- Weiter ist es vorteilhaft, dass zumindest im Schaftabschnitt ein Bereich derart ausgebildet ist, dass die Rauigkeit des Bereichs gegenüber benachbarten Bereichen erhöht ist. Unter einem Bereich des Schaftabschnitts wird ein Bereich der Außenoberfläche des Schaftabschnitts verstanden. Die benachbarten Bereiche mit glatter Oberfläche bzw. mit geringerer Rauigkeit können im Schaftabschnitt selbst und/oder im anschließenden Kopf- bzw. Fußabschnitt liegen. Insbesondere ist es vorteilhaft, dass der gesamte Schaftabschnitt mit einer erhöhten Rauigkeit gegenüber zum Schaftabschnitt benachbarten Bereichen ausgebildet ist. Bislang ist die gesamte zur Längsachse des Vollstanzniets umfängliche Außenoberfläche des Vollstanzniets mit einer einheitlichen Oberflächenbeschaffenheit versehen bzw. einheitlich vergleichsweise glatt ausgebildet. Es kann aber vorteilhaft sein, wenn die Rauigkeit zumindest von Bereichen des Schaftabschnitts erhöht ist. Die Erhöhung der Rauigkeit bewirkt insbesondere vorteilhafterweise, dass ein stempelseitiger Werkstoff nicht so leicht an der Mantelfläche bzw. der Außenseite des Verbindungselements im Bereich des Schaftabschnitts nach unten fließen kann. Die Erhöhung der Rauigkeit bzw. des damit verbundenen Reibkoeffizienten des betreffenden Oberflächenbereichs kann auf unterschiedlichste Weise eingerichtet sein. Beispielsweise durch eine Anpassung der Oberflächen- bzw. Außenstruktur wie zum Beispiel durch ein eingebrachte Rändelstruktur, eine geringe Welligkeit oder eine noppenartige Oberflächenstruktur und/oder durch einen die Oberfläche aufrauenden Bearbeitungsschritt. Nicht ausgeschlossen ist es, dass die Rauigkeit durch die Wahl des die Oberfläche des betreffenden Bereichs bildenden Materials beeinflusst bzw. bestimmt wird, beispielsweise durch eine Beschichtung und/oder das Vorhandensein von die Rauigkeit verändernden Elementen, beispielsweise aus einem Material, das sich vom Material unterscheidet, aus dem der überwiegende Teil des Schaftabschnitts besteht.
- Des Weiteren ist es vorteilhaft, dass der Schaftabschnitt in Längsrichtung des Verbindungselements betrachtet eine von der Zylinderform abweichende Form aufweist. Der Schaftabschnitt kann so ausgestaltet sein, dass sich der Schaftabschnitt zumindest abschnittsweise verjüngt und/oder aufweitet oder auf andere Weise sich von einer zylindrischen Form unterscheidet, wobei die Abweichung von der Zylinderform vergleichsweise gering ausfallen kann. Ein Bereich einer Außenseite des Schaftabschnitts kann beispielsweise relativ zur Längsachse des Verbindungselements um Bruchteile eines Winkelgrades oder um wenige Winkelgrade geneigt sein. Der Schaftabschnitt des Vollstanzniets kann sich zum Fußabschnitt oder zum Kopfabschnitt hin verjüngen oder aufweiten. Die Verjüngung oder Aufweitung kann linear oder entlang einer Kurve erfolgen. Auch eine Kombination daraus in zueinander benachbarten Bereichen des Schaftabschnitts ist denkbar. Die geringe Formabweichung des Schaftabschnitts von einer Zylinderform z. B. bei einem kegelförmigen bzw. rundkegelförmigem Schaftabschnitt kann bei der Ausbildung einer Stanznietverbindung mit einem entsprechenden Verbindungselement zur Verbindung von wenigstens zwei Bauteilabschnitten aufgrund einer verbesserten Verankerung der Bauteilabschnitte am Schaftabschnitt vorteilhaft sein.
- Außerdem ist es vorteilhaft, dass die umlaufende Erhöhung einen Außendurchmesser aufweist, welcher geringfügig kleiner ist, als ein Durchmesser des Fußsockels.
- Die umlaufende Erhöhung weist also an ihrem radial zur Längsachse des Verbindungselements äußersten Punkt einen Durchmesser auf, welcher geringfügig kleiner ist, als ein Durchmesser des Fußsockels insbesondere kleiner als ein Durchmesser einer Schneidkante des Fußsockels. Die umlaufende Erhöhung kann z. B. einen Außendurchmesser aufweisen, der ca. 0,1 mm geringer ist als der Außendurchmesser des Fußsockels. Damit wird vorteilhafterweise die Erhöhung im Hinblick auf mögliche mechanische Beschädigungen beim Durchdrücken des Verbindungselements durch die zu verbindenden Bauteilabschnitt geschützt. Der mit dem Durchmesser des Fußsockels durchlochte Bauteilabschnitt weist damit ein Loch mit einem Innendurchmesser auf, der geringfügig größer ist, als der Außendurchmesser der Erhöhung, die nachfolgend mit dem Eindrücken des Verbindungselements an dem Rand des Lochs vorbeibewegt wird, aber nicht in Kontakt kommt.
- Besonders beim Stanznieten von ultra-hochfesten Materialien können andernfalls Ränder eines durchstanzten Loches, wenn sie mit der Erhöhung in Kontakt kommen, zu Beschädigungen an der Erhöhung führen, was nachteilig ist.
- Eine weitere vorteilhafte Ausführungsform des Erfindungsgegenstandes zeichnet sich dadurch aus, dass in einem Bereich, in welchem der Schaftabschnitt in den Fußabschnitt übergeht, eine umlaufende Einschnürung vorhanden ist. Die Einschnürung ist insbesondere unmittelbar vor der umlaufenden Erhöhung im Fußabschnitt. Diese Einschnürung kann insbesondere konkav und sehr sanft bzw. flach geneigte Flanken aufweisen. Der Durchmesser im Grund der Einschnürung kann beispielsweise nur um wenige Prozent geringer sein, z. B. 3 % geringer, als der im Schaftabschnitt über dessen wesentliche Erstreckung vorhandene Durchmesser des Schaftabschnitts.
- Die Einschnürung bzw. Taillierung unmittelbar vor der umlaufenden Erhöhung kann die dortige Verankerung für umgeformtes Material der Bauteilabschnitte von der Seite des Schaftabschnitts her verbessern, insbesondere im Zusammenwirken mit der benachbarten umlaufenden Erhöhung.
- Erfindungsgemäß ist genau eine ringförmige Erhöhung am Fußabschnitt vorhanden. Dies ist im Hinblick auf eine einfache Geometrie und eine wirtschaftliche Herstellung des Verbindungselements vorteilhaft. Es hat sich herausgestellt, dass mit genau einer umlaufenden Erhöhung ein optimaler Zustand im Hinblick auf sämtliche relevanten Bewertungsgrößen erreicht wird.
- Besonders vorteilhaft ist es, dass die umlaufende Erhöhung über konkav geformte Bereiche in benachbarte Abschnitte übergeht. Damit ist ein Nachfließen von Material der Bauteilabschnitte in diese Bereiche besonders gut möglich. Ein Ausfüllen mit verformtem Material von Bereichen außen an der
- Erhöhung bzw. ein Nachfließen des umgeformten Materials bis an sämtliche Oberflächen der Erhöhung und benachbarter Bereiche ist so besonders vorteilhaft möglich. Außerdem können mit den konkav geformten Bereichen absatzlose Übergänge von Außenabschnitten des Verbindungselements geschaffen werden. Vorteilhafterweise wird so das Verbindungselement nahezu vollständig außen von umgeformtem Material der zu verbindenden Bauteilabschnitte kontaktierend umschlossen.
- Ein weiterer Vorteil ist auch darin zu sehen, dass mit den konkav geformten Bereichen an der umlaufenden Erhöhung bzw. durch die damit vorhandenen gerundeten Übergänge eine andernfalls erhöhte Kerbwirkung reduziert wird.
- Des Weiteren wird vorgeschlagen, dass im Fußabschnitt eine umlaufende Vertiefung zwischen dem Fußsockel und der umlaufenden Erhöhung ausgestaltet ist. Insbesondere ist genau eine solche umlaufende Vertiefung vorhanden. Dies ermöglicht insbesondere ein Nachfließen eines matrizenseitigen Materials des unteren matrizenseitigen Bauteilabschnittes der zu verbindenden Bauteilabschnitte.
- Der Grund der betreffenden umlaufenden Vertiefung, also ein zur Längsachse radial nächster Punkt der Vertiefung, weist insbesondere im Wesentlichen einen dem Durchmesser des Schaftabschnitts entsprechenden Durchmesser auf. Dies ist im Hinblick auf Stabilitätsgründen des Verbindungselements vorteilhaft.
- Weiter ist es vorteilhaft, dass der Kopfabschnitt an seinem freien Ende einen Kopfsockel mit einer zylindrischen oder der Zylinderform zumindest angenäherten Grundform aufweist. Dies erhöht die Stabilität des Kopfabschnitts insbesondere gegen ein Abreißen in der erstellten Stanznietverbindung.
- Durch die Vielzahl der in gewissen Grenzen anpassbaren Geometrieeigenschaften des Verbindungselements wie oben dargelegt, kann eine für eine betreffende Anwendung jeweils optimale Form des Verbindungselements eingerichtet werden. Dabei sind jedoch die vorgenannt erläuterten grundlegenden Vorgaben einzuhalten.
- In Einzelfällen kann das erfindungsgemäße Verbindungselement durch eine optimierte Anpassung gegenüber bekannten bzw. vergleichbaren Vollstanznieten, bezogen auf den Stanzdurchmesser eine um bis zu 25 % höhere Stanzkraft ermöglichen. Dies ist insbesondere anhand der Finite-Elemente-Methode, einem Verfahren der numerischen Mathematik, nachgewiesen worden.
- Weiter wird vorgeschlagen, dass im Kopfabschnitt ein konkav ausgebildeter Bereich ausgebildet ist, der zwischen dem Kopfsockel und dem Schaftabschnitt angeordnet ist. Insbesondere ist ein mit einem Radius ausgebildeter Übergangsbereich vorteilhaft. Bevorzugt ist die konkave Form als Hohlkehle ausgebildet. Die Konkavität ist insbesondere von dem unteren Rand des Kopfsockels bis zum zylindrischen Bereich des Schaftabschnitts durchgängig bzw. gleichartig ausgebildet. Der Übergang vom konkaven Bereich zum Schaftabschnitt ist insbesondere absatzlos bzw. bündig an der Außenkontur des Verbindungselements realisiert. Vorteilhafterweise ist der gesamte Abschnitt zwischen dem unteren Rand des Kopfsockels und dem Schaftabschnitt durch den konkaven Bereich gebildet.
- Weiter ist es vorteilhaft, dass im Kopfabschnitt zwischen dem Kopfsockel und dem Schaftabschnitt ein konischer Bereich ausgebildet ist. Je nach Anwendungsfall kann ein schräger Verlauf bzw. eine Fase zwischen Kopfsockel und Schaftabschnitt vorteilhaft sein, insbesondere im Hinblick auf eine vereinfachte Herstellung des Verbindungselements.
- Im Vergleich zwischen konischem Übergang und konkavem Übergang zwischen Kopfsockel und Schaftabschnitt zeigt ein konkaver Übergang einen wesentlichen Unterschied, der in einer Reihe von Anwendungen vorteilhaft ist. Insbesondere wird bei einer eingerichteten Stanznietverbindung mit dem konkaven Bereich eine deutliche reduzierte Biege-Spannung im oberen zu verbindenden Bauteilabschnitt erreicht. Denn durch den zu einem konischen Bereich vergleichsweise größeren Raum für den oberen Bauteilabschnitt also eine z. B. obere Blechlage, wird dieser weniger stark nach unten gestaucht, womit eine verringerte Zugspannung auf den Kopfsockel bzw. geringere Kraft von unten gegen den Kopfsockel wirkt. Dieser Effekt lässt sich insbesondere bei oberen bzw. stempelseitigen Bauteilabschnitten aus einem sehr steifen bzw. ultra-hochfesten Material, beispielsweise aus einem ultra-hochfesten Stahlblech beobachten. Mit dem vorgeschlagenen Vollstanzniet kann eine Beeinträchtigung der Verbindung durch ein entsprechendes Abreißen des Kopfsockels ausgeschlossen werden.
- Auch hier wird mit dem konkaven Bereich eine Reduzierung der Kerbwirkung bzw. des Kerbfaktors gegenüber anderen Übergängen z. B. absatzartigen oder konischen Übergängen erreicht.
- Bisher kommt ein Abreißen des Kopfsockels bzw. des Kopfabschnitts bei konisch verlaufenden Übergängen regelmäßig vor, wozu auch die mit der konischen Form einhergehende Kerbwirkung am Übergang des konischen Abschnitts zu benachbarten Abschnitten beiträgt.
- Mit dem konkaven Übergang kann außerdem durch die gerundete Form ein optimierter Materialfluss des oberen Bauteilabschnitts in die Konkavität erreicht werden.
- Bei einer bevorzugten Ausführungsform eines erfindungsgemäßen Verbindungselements ist es vorteilhaft, dass bezogen auf die Gesamtlänge des Verbindungselements die relative Längenabmessung des Kopfabschnitts mit Kopfsockel und Hohlkehle ca. 20 bis 30 % beträgt, des Schaftabschnitts ca. 40 bis 60 % und des Fußabschnitts ca. 30 bis 40 % beträgt. Dies hat sich mit ausgesuchten Vollstanznieten in praxisrelevanten Anordnungen zur Ausbildung einer Stanznietverbindung gezeigt.
- Es ist überdies vorteilhaft, dass bezogen auf den Durchmesser des zylindrischen Schaftabschnitts der Durchmesser des Fußsockels größer ist. Der Fußsockeldurchmesser kann z. B. um ca. 10 bis 20 % größer sein. So steht im Schaftabschnitt für beim Stanznieten umgeformtes Material mehr bzw. ein vergrößerter Raum zum Nachfließen zur Verfügung, im Vergleich mit einem Verbindungselement mit Durchmessergleichheit von Schaft und Fußsockel.
- Gemäß einer vorteilhaften Variante der Erfindung ist die Verbindungselementform nicht rotationssymmetrisch. So lässt sich eine Vielzahl gewünschter bzw. individueller Geometrien des Verbindungselements bereitstellen.
- Besonders bevorzugt ist eine polygonale Querschnittsform des Verbindungselements.
- Schließlich ist es auch vorteilhaft, wenn der Nietkopf einen zusätzlichen Funktionsbereich wie beispielsweise einen Bolzen oder ein Gewinde aufweist, welcher in einer ausgebildeten Stanznietverbindung von wenigstens einem Bauteilabschnitt über eine Oberseite eines oberen Bauteilabschnitts überstehen kann. So kann an dem Verbindungselement eine zusätzliche Funktionalität vorgesehen werden, welche bereits bei der Herstellung des Verbindungselements berücksichtigt ist bzw. am noch nicht einsatzgemäß verwendeten Verbindungselement vorbereitet ist.
- Die Erfindung bezieht sich außerdem auf ein Verfahren zur Herstellung eines Verbindungselements gemäß einer der oben beschriebenen Ausgestaltungen. Erfindungsgemäß wird das Verbindungselement mit einem Massivumformungsprozess aus einem Materialrohling hergestellt, wobei der Materialrohling in einem Werkzeug mit mehreren den Materialrohling seitlich umgreifenden Segmenten eingespannt und in einem Umformprozess stauchend verformt wird. So lässt sich wirtschaftlich und technisch vorteilhaft ein definiert vorgegebenes Verbindungselement gemäß einer der oben genannten erfindungsgemäßen Ausgestaltungen ausbilden.
- Gegebenenfalls kann abhängig vom Werkstoff bzw. vom Umformgrad für eine optimierte Prozessführung der Materialrohling erwärmt werden.
- Bedingt durch den vorgeschlagenen Fertigungsprozess sind auch nicht-rotationssymmetrische Formen des Verbindungselements ohne Weiteres möglich, z. B. noppenartige Ausprägungen, elliptische, polygone Querschnitte und/oder erhabene bzw. vertiefte Strukturen an der Außenseite des Verbindungselements. Sämtliche Abmessungen sind in einem frei wählbaren Bereich ausbildbar.
- Denkbar ist auch, dass sich die Form des Verbindungselements entlang der Längs- bzw. Nietachse ändert. Beispielsweise kann die Schneidkante eine runde Form haben bzw. das Verbindungselement an seinem fußseitigen Ende eine kreisförmige Querschnittsfläche aufweisen, wobei die Form entlang der Längsachse des Verbindungselements in eine polygonale Form übergeht. Der Vorteil ist eine damit realisierte Verdrehsicherung des Verbindungselements bei der erstellten Nietverbindung.
- Spitze Ringe bzw. Erhöhungen und spitze Vertiefungen bzw. Rillen außen an dem Verbindungselement sind mit dem vorgeschlagenen Verfahren nur bedingt ausbildbar. Spitze Rillen können einen Materialfluss bei der Herstellung einer Stanznietverbindung ohnehin ggf. hemmen.
- Folgende Kopfformen des Verbindungselement sind z. B. herstellbar: Flachkopf, Kegelstumpfkopf, Vertiefung oder Erhebung auf der Planfläche des Nietkopfes als Führungs- oder Zentrierhilfe oder Funktionsanprägung wie z. B. Bolzen oder Gewinde.
- Auch im Hinblick auf den Nietschaft kann dieser für unterschiedliche Verbindungselement-Typen mit einer individuellen Geometrie bzw. Oberflächenbeschaffenheit versehen werden, um z. B. lokal eine höhere Reibung zu benachbarten Bereichen der zu verbindenden Bauteile zu erzeugen.
- Vertiefungen wie beispielsweise Rillen oder dergleichen sind im Hinblick auf die Geometrie der Rille bzw. einen ggf. benachbarten Ring, eine Taillierung, einen Absatz anpassbar, beispielsweise ein Ein- und Auslaufwinkel oder nicht rotationssymmetrische Vertiefungen bzw. Verrundungen.
- Mit dem Herstellungsverfahren lässt es sich auch einrichten, dass der Fußabschnitt bzw. der Fußsockel zur Unterkante, welche eine Schneidkante bildet, sich konisch erweitert. Auch sind Vertiefungen auf der stirnseitigen Planfläche des Fußabschnitts als Führungshilfe bei der Fertigung einbringbar.
- Je nach Art des Mehrsegmentwerkzeugs bzw. je nach Anzahl der Segmente bildet sich bei der Herstellung längs auf der Oberfläche des Verbindungselementes von der Oberkante bis zur Unterkante ein charakteristischer Grat entlang jeder Werkzeug- bzw. Segmenttrennstelle. Die Grate können bewusst so ausgebildet werden, dass ein erhöhter Grat entsteht, wodurch eine vorteilhafte Verdrehsicherung des mit diesem Verbindungselement gebildeten Verbindungspunktes verbessert wird.
- Weitere Vorteile und Merkmale der Erfindung sind anhand der in den Figuren gezeigten Ausführungsbeispiele der Erfindung näher erläutert.
- Im Einzelnen zeigt:
- Figur 1:
- eine bevorzugte Ausführungsform eines erfindungsgemäßen Vollstanzniets von der Seite,
- Figur 2:
- im Schnitt einen stark schematisierten Teil einer Anordnung zum Herstellen eines Vollstanzniets gemäß
Figur 1 , - Figuren 3 bis 10:
- weitere Ausführungsvarianten von erfindungsgemäßen Vollstanznieten in Seitenansicht und
- Figur 11:
- eine Schnittansicht durch einen Bereich einer Vollstanznietverbindung mit einem erfindungsgemäßen Vollstanzniet an drei miteinander erfindungsgemäß verbundenen Blechen.
-
Figur 1 zeigt von der Seite ein als Vollstanzniet 1 ausgebildetes erfindungsgemäßes Verbindungselement in zur Längsachse L des Vollstanzniets 1 rotationssymmetrischer Form. Der Vollstanzniet 1 ist ausgebildet, zwei oder mehr Bauteilabschnitte, insbesondere Blechbauteile im Stanznietverfahren zu verbinden. Der Vollstanzniet 1 umfasst über seine Länge entlang der Längsachse L verschiedene Abschnitte wie einen Nietkopf 2, einen Nietschaft 3 und einen Nietfuß 4. Auf einer Oberseite 5 kann bei der Herstellung einer Stanznietverbindung ein Stempel einwirken. - Der Oberseite 5 gegenüberliegend ist eine Unterseite 6 vorhanden, welche zu Beginn des Vollstanznietens beispielsweise auf einer oben liegenden Blechlage aufsitzt. Die Unterseite 6 wird außen von einer rundum verlaufenden Schneidkante 7 begrenzt und begrenzt selbst stirnseitig einen Fußsockel 8, der zylindrisch geformt ist und in Richtung der Längsachse L eine Höhe HFS aufweist. Die umlaufende Schneidkante 7 dient insbesondere zum sauberen Festlegen eines Lochdurchmessers eines beim Stanznieten durchgestanzten Loches in der oberen Blechlage, beispielsweise von drei zu verbindenden Blechlagen, was in Figur 13 noch näher erläutert ist.
- Der Fußsockel 8 ist hier zylindrisch ausgebildet, kann jedoch auch eine der zylindrischen Grundform angenäherte Form aufweisen, beispielsweise im Querschnitt leicht elliptisch oder leicht konisch sein. An den Fußsockel 8 schließt sich eine geschlossen umlaufende, hauptsächlich konkav ausgebildete Rille 9 an. In die Rille 9 kann beim Vollstanznieten verformtes Material einer unteren Blechlage der zu verbindenden Blechlagen, die sich unterseitig auf einer Matrize abstützt, fließen. Den oberen Abschluss des Nietfußes 4 bildet ein umlaufend ausgebildeter und außen verrundeter Ring 10, dessen Durchmesser DR geringfügig kleiner ist als ein Durchmesser DFS des Fußsockels 8.
- Die nachfolgend erwähnten relativen Größenangaben betreffen den beispielhaft gezeigten Vollstanzniet 1, wobei bei anderen erfindungsgemäßen Vollstanznieten andere Größenverhältnisse herrschen können.
- An den Nietfuß 4 schließt sich über eine leichte bzw. nur wenig nach unten abgesenkte Einschnürung 11 bzw. Taillierung der Nietschaft 3 an. Der Nietschaft 3 ist hier vollständig zylindrisch ausgeführt und weist einen Durchmesser Ds auf, welcher um ca. 10 % kleiner als der Durchmesser DFS des Fußsockels 8 ist. Die Höhe HS des zylindrischen Nietschafts 3 macht zur Gesamtlänge GL etwa 30 % aus. Durch den Übergang bzw. den Durchmessersprung vom Ring 10 zum Nietschaft 3 wird ein Absatz ausgebildet, an dem sich verformtes Material der mit einander zu verbindenden Bauteilabschnitte schaftseitig abstützen kann. Der Durchmesser im Rillengrund der Rille 9 entspricht in etwa dem Durchmesser DS des Nietschafts 3.
- Nach oben schließt sich an den Nietschaft 3 der Nietkopf 2 an, der sich über eine Hohlkehle 12 vom Nietschaft 3 mit einem Radius R konkav aufweitet und sich bis zu einem Kopfsockel 13 erstreckt, der eine Höhe HKS aufweist, die etwa nur ein Drittel der Höhe HFS des Fußsockels beträgt. Der Kopfsockel 13 ist wie der Fußsockel 8 zylindrisch ausgebildet. Der Kopfsockel 13 wird stirnseitig durch eine obere Planfläche bzw. die Oberseite 5 begrenzt. Mit der Hohlkehle 12 wird ein absatzloser Bereich zwischen dem Kopfsockel 13 und dem Nietschaft 3 realisiert.
- Mit dem dargestellten Vollstanzniet 1 gemäß
Figur 1 wird gegenüber bisher eingesetzten Vollstanznieten mit gleicher Gesamtlänge GL eine hohe Toleranz gegenüber Blech- bzw. Bauteildickenschwankungen erreicht. Das heißt die Gesamtdicke der zu verbindenden Bauteilabschnitte bzw. der Blechlagen können vergleichsweise weit variieren. Die in Stanzrichtung betrachtete Gesamtdicke der mehreren miteinander zu verbindenden Blechlagen kann, bezogen auf eine Gesamtlänge GL des Vollstanzniets 1 von zum Beispiel 4,5 mm, im Bereich zwischen 100 % der Gesamtlänge GL und beispielsweise 66 % der Gesamtlänge GL betragen, es können also Bleche mit Gesamtblechdicken z.B. zwischen 4,5 mm und ca. 3,0 mm vorteilhaft stanzgenietet verbunden werden. - Außerdem ist es vorteilhaft, dass mit der Hohlkehle 12 gegenüber konischen Nietköpfen eine reduzierte Zugvorspannung im Nietkopf 2 von der Hohlkehle 12 in Richtung zum Kopfsockel 13 wirkt, was insbesondere einem Abplatzen des Nietkopfes 2 entgegenwirkt. Denn aufgrund der Hohlkehle 12 bzw. deren absatzfreier Übergang zum Nietschaft 3 wird eine obere Blechlage im Verbindungspunkt weniger stark nach unten verbogen bzw. unter den Kopfsockel 13 gezogen, so dass die Zugspannung auf den Kopfsockel 13 reduzierbar ist.
- Des Weiteren ist es vorteilhaft, dass in die Einschnürung 11 leicht verformtes Material einfließen kann.
- Schließlich ist es weiterhin vorteilhaft, dass für die Blechmaterialverformung beim Verbinden ein optimierter Materialfluss von Material der miteinander zu verbindenden Bauteilabschnitte realisiert ist, insbesondere was ein Einlaufen von Material in die Rille 9 bzw. in die Einschnürung 11 angeht.
-
Figur 2 zeigt stark schematisch grundlegende Zusammenhänge einer Herstellung des Vollstanzniets 1 gemäßFigur 1 . Dabei wird ein Materialrohling 20 relativ zu Werkzeugsegmenten 21, einem Stempel 23 und einer Matrize 22 positioniert und nachfolgend bei geschlossenen Werkzeugsegmenten 21 massiv umgeformt. - In den
Figuren 3 bis 6 sind unterschiedliche weitere erfindungsgemäße Vollstanznieten mit konkaver Hohlkehle 15 gemäß dem Vollstanzniet ausFigur 1 in Seitenansicht gezeigt, wobei sich Details von der Ausführungsform gemäßFigur 1 unterscheiden.Figur 3 zeigt z. B. eine Anordnung ohne Einschnürung 11,Figur 4 einen verbreiterten Ring 16,Figur 5 eine stärkere Einschnürung 17 undFigur 6 schräge Flanken eines Rings 18 bzw. benachbarter Bereiche. -
Figur 7 bis Figur 10 zeigt Ausführungsbeispiele erfindungsgemäßer Vollstanzniete gemäß derFiguren 3 bis 6 jedoch mit einem kegelstumpfförmigen Bereich 19 anstelle der Hohlkehle 15. -
Figur 11 zeigt einen Schnitt durch eine fertig gestellte Vollstanznietverbindung mit einem Vollstanzniet 25, der entsprechend dem Vollstanzniet 1 insbesondere mit einer Hohlkehle 26 geformt ist, und drei miteinander verbundenen Blechen 30, 31 und 32. Gut erkennbar ist, dass das obere Blech 30, das aus einem ultra-hochfesten Material besteht, nicht oder kaum erkennbar nach unten gebogen ist, da durch die Hohlkehle 26 ausreichend Raum für das Blech 30 zur Verfügung steht. - Ein Ring 27 dient zum Abstützen der mittleren und unteren Bleche 31 und 32. Eine Rille 28 ist mit der unteren Blechlage 32 gefüllt. Außerdem ist unterseitig am Blech konzentrisch zum Vollstanzniet 25 eine geschlossene Ringnut 33 benachbart zum Fußsockel 29 vorhanden, die matrizenseitig eingebracht ist, um die Verankerung des unteren Blechs 32 über die Rille 28 zu verbessern.
-
- 1
- Vollstanzniet
- 2
- Nietkopf
- 3
- Nietschaft
- 4
- Nietfuß
- 5
- Oberseite
- 6
- Unterseite
- 7
- Schneidkante
- 8
- Fußsockel
- 9
- Rille
- 10
- Ring
- 11
- Einschnürung
- 12
- Hohlkehle
- 13
- Kopfsockel
- 14
- Bereich
- 15
- Hohlkehle
- 16
- Ring
- 17
- Einschnürung
- 18
- Ring
- 19
- Bereich
- 20
- Drahtabschnitt
- 21
- Werkzeugsegment
- 22
- Matrize
- 23
- Stempel
- 24
- -
- 25
- Vollstanzniet
- 26
- Hohlkehle
- 27
- Ring
- 28
- Rille
- 29
- Fußsockel
- 30
- Blech
- 31
- Blech
- 32
- Blech
- 33
- Ringnut
Claims (16)
- Verbindungselement zur Ausbildung einer Stanznietverbindung von wenigstens zwei Bauteilabschnitten (30-32), wobei sich das Verbindungselement über seine Länge in einen Kopfabschnitt (2), einen Fußabschnitt (4) und einen Schaftabschnitt (3), der sich zwischen dem Kopfabschnitt (2) und dem Fußabschnitt (4) erstreckt, unterteilt, und der Fußabschnitt (4) an seinem freien Ende einen Fußsockel (8) mit einer zylindrischen oder der Zylinderform zumindest angenäherten Grundform aufweist, wobei eine ringförmig umlaufende Erhöhung (10; 16; 18; 27) im Fußabschnitt (4) zwischen dem Fußsockel (8; 29) und dem Schaftabschnitt (3) ausgebildet ist, wobei der Schaftabschnitt (3) über seine wesentliche Erstreckung zylindrisch oder in einer der zylinderform nahekommenden form ausgebildet ist und genau eine ringförmig umlaufende Erhöhung (10; 16; 18; 27) im Fußabschnitt (4) vorhanden ist, dadurch gekennzeichnet, dass der Schaftabschnitt (3) einen Durchmesser aufweist, der geringer als ein Durchmesser des Fußsockels (8) ist.
- Verbindungselement nach Anspruch 1, dadurch gekennzeichnet, dass der Schaftabschnitt (3) über seine Längserstreckung ohne eine Erhöhung ausgebildet ist.
- Verbindungselement nach Anspruch 1 oder 2, dadurch gekennzeichnet, dass zumindest im Schaftabschnitt ein Bereich derart ausgebildet ist, dass die Rauigkeit des Bereichs gegenüber benachbarten Bereichen erhöht ist.
- Verbindungselement nach einem der vorhergehenden Ansprüche, dadurch gekennzeichnet, dass der Schaftabschnitt in Längsrichtung des Verbindungselements betrachtet eine von der Zylinderform abweichende Form aufweist.
- Verbindungselement nach einem der vorhergehenden Ansprüche, dadurch gekennzeichnet, dass die umlaufende Erhöhung (10; 16; 18; 27) einen Außendurchmesser aufweist, welcher geringfügig kleiner ist, als ein Durchmesser des Fußsockels (8; 29).
- Verbindungselement nach einem der vorhergehenden Ansprüche, dadurch gekennzeichnet, dass in einem Bereich, in welchem der Schaftabschnitt (3) in den Fußabschnitt (4) übergeht, eine umlaufende Einschnürung (11; 17) vorhanden ist.
- Verbindungselement nach einem der vorhergehenden Ansprüche, dadurch gekennzeichnet, dass die umlaufende Erhöhung (10; 16; 27) über im Wesentlichen konkav geformte Bereiche (9, 11; 17; 28) in benachbarte Abschnitte übergeht.
- Verbindungselement nach einem der vorhergehenden Ansprüche, dadurch gekennzeichnet, dass im Fußabschnitt (4) eine,umlaufende Vertiefung (9; 28) zwischen dem Fußsockel (4; 29) und der umlaufenden Erhöhung (10; 16; 18; 27) ausgestaltet ist.
- Verbindungselement nach einem der vorhergehenden Ansprüche, dadurch gekennzeichnet, dass der Kopfabschnitt (2) an seinem freien Ende einen Kopfsockel (13) mit einer zylindrischen oder der Zylinderform zumindest angenäherten Grundform aufweist.
- Verbindungselement nach einem der vorhergehenden Ansprüche, dadurch gekennzeichnet, dass im Kopfabschnitt (2) ein konkav ausgebildeter Bereich (12; 15; 26) ausgebildet ist, der zwischen dem Kopfsockel (13) und dem Schaftabschnitt (3) angeordnet ist.
- Verbindungselement nach einem der vorhergehenden Ansprüche, dadurch gekennzeichnet, dass in Kopfabschnitt zwischen dem Kopfsockel und dem Schaftabschnitt ein konischer Bereich ausgebildet ist.
- Verbindungselement nach einem der vorhergehenden Ansprüche, dadurch gekennzeichnet, dass die Verbindungselementform nicht rotationssymmetrisch ist.
- Verbindungselement nach einem der vorhergehenden Ansprüche, dadurch gekennzeichnet, dass die Querschnittsform des Verbindungselements polygonal ist.
- Verbindungselement nach einem der vorhergehenden Ansprüche, dadurch gekennzeichnet, dass die Querschnittsform beginnend von einem kreisförmigen Querschnitt im Bereich einer Schneidkante am freien Ende des Fußsockels sich in eine polygonale Querschnittsform entlang einer Längsachse des Verbindungselements ändert.
- Verbindungselement nach einem der vorhergehenden Ansprüche, dadurch gekennzeichnet, dass der Nietkopf einen zusätzlichen Funktionsbereich wie beispielsweise einen Bolzen oder ein Gewinde aufweist, welcher in einer ausgebildeten Stanznietverbindung von wenigstens einem Bauteilabschnitt über eine Oberseite eines oberen Bauteilabschnitts übestehen kann.
- Verfahren zur Herstellung eines Verbindungselements gemäß der vorhergehenden Ansprüche, dadurch gekennzeichnet, dass das Verbindungselement mit einem Massivumformungsprozess aus einem Materialrohling (20) hergestellt wird, wobei der Materialrohling (20) in einem Werkzeug mit mehreren den Materialrohling (20) seitlich umgreifenden Segmenten (21) eingespannt und in einem Umformprozess stauchend verformt wird.
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE102010006000 | 2010-01-27 | ||
| PCT/EP2011/000363 WO2011092014A1 (de) | 2010-01-27 | 2011-01-27 | Verbindungselement und herstellungsverfahren für ein verbindungselement |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP2529123A1 EP2529123A1 (de) | 2012-12-05 |
| EP2529123B1 true EP2529123B1 (de) | 2014-03-19 |
Family
ID=44315727
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP11703127.8A Not-in-force EP2529123B1 (de) | 2010-01-27 | 2011-01-27 | Verbindungselement und herstellungsverfahren für ein verbindungselement |
Country Status (7)
| Country | Link |
|---|---|
| US (1) | US9062702B2 (de) |
| EP (1) | EP2529123B1 (de) |
| CN (1) | CN102822538B (de) |
| BR (1) | BR112012018891A2 (de) |
| DE (1) | DE102011009649A1 (de) |
| ES (1) | ES2536666T3 (de) |
| WO (1) | WO2011092014A1 (de) |
Families Citing this family (9)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE102011110598A1 (de) | 2011-08-18 | 2013-02-21 | Nedschroef Altena Gmbh | Verfahren und Werkzeug zur Herstellung eines Vollstanznietes |
| DE102012202242B4 (de) * | 2012-02-14 | 2025-01-30 | Airbus Operations Gmbh | Stanzniet |
| CN203374581U (zh) * | 2013-06-17 | 2014-01-01 | 深圳富泰宏精密工业有限公司 | 壳体铆接结构 |
| DE102014000624B4 (de) * | 2014-01-18 | 2016-07-28 | Audi Ag | Verfahren zum Fügen von zumindest zwei zumindest in einer Fügezone überlappend angeordneten Fügeteilen unter Verwendung eines Fügelements |
| US20160115986A1 (en) * | 2014-10-22 | 2016-04-28 | Ford Global Technologies, Llc | System for riveting from opposite sides of a workpiece |
| CN107630884A (zh) * | 2016-07-18 | 2018-01-26 | 天津市天龙得冷成型部件有限公司 | 注塑用防脱落定位销 |
| GB201812686D0 (en) * | 2018-08-03 | 2018-09-19 | Henrob Ltd | Method of forming a riveted joint |
| CN112008032B (zh) * | 2019-05-31 | 2022-05-20 | 宾科精密部件(中国)有限公司 | 自扣紧工字铆钉的挤压成型方法以及成型装置 |
| US20220090619A1 (en) * | 2020-09-24 | 2022-03-24 | Ford Global Technologies, Llc | Grooved self piercing rivet |
Family Cites Families (30)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US1647062A (en) * | 1923-06-13 | 1927-10-25 | Smith Corp A O | Self-anchoring rivet |
| DE1013945B (de) * | 1951-11-14 | 1957-08-14 | Siemens Ag | Verfahren und Vorrichtung zum Vernieten zweier Werkstuecke miteinander |
| US3767018A (en) * | 1971-01-21 | 1973-10-23 | Milford Rivet And Machine Co | Brake shoe and method of manufacture thereof |
| US3911783A (en) * | 1973-02-05 | 1975-10-14 | Townsend Company A Division Of | Rivet of titanium-columbium alloy and method of making the same |
| GB1471666A (en) * | 1973-07-19 | 1977-04-27 | Ocean Investments Ltd | Method and fastener for use in joining together an assembly of metal sheets |
| US4126076A (en) * | 1974-06-19 | 1978-11-21 | Rosman Irwin E | Rivet fastener system |
| US3995406A (en) * | 1974-06-19 | 1976-12-07 | Rosman Irwin E | Rivet fastener system |
| DE2460061C2 (de) * | 1974-12-19 | 1982-05-27 | Erno Raumfahrttechnik Gmbh, 2800 Bremen | Annietmutter |
| US4202243A (en) * | 1978-07-31 | 1980-05-13 | Atwood Vacuum Machine Company | Self-compensating rivet |
| US4555838A (en) * | 1983-03-28 | 1985-12-03 | Multifastener Corp. | Method of installing self-attaching fasteners |
| DE3404118A1 (de) * | 1984-02-07 | 1985-08-14 | Profil-Verbindungstechnik Gmbh & Co Kg, 6382 Friedrichsdorf | Verfahren und vorrichtung zum anbringen einer mutter an einem plattenfoermigen werkstueck |
| DE3610675C2 (de) * | 1986-03-29 | 1994-12-15 | Profil Verbindungstechnik Gmbh | Verfahren und Vorrichtung zum Anbringen eines Hohlkörpers an einem tafelförmigen Werkstück |
| US4978270A (en) * | 1987-07-31 | 1990-12-18 | Akh, Inc. | Headless rivet |
| DE29707669U1 (de) * | 1997-04-28 | 1997-07-03 | Kerb-Konus-Vertriebs-GmbH, 92224 Amberg | Stanzniet |
| DE29801049U1 (de) | 1998-01-22 | 1998-04-30 | Emhart Inc., Newark, Del. | Karosseriebauteil mit einer Zinn-Zink-Beschichtung |
| AU3925799A (en) * | 1998-03-25 | 1999-10-18 | Tox Pressotechnik Gmbh | Method, tool and punch for joining components to a plate |
| DE29822745U1 (de) * | 1998-12-21 | 1999-02-18 | Kerb-Konus-Vertriebs-GmbH, 92224 Amberg | Stanz-Prägeniet |
| DE29908928U1 (de) | 1999-05-21 | 2000-10-05 | Kerb-Konus-Vertriebs-GmbH, 92224 Amberg | Stanz-Prägeniet |
| US20060251495A1 (en) * | 2001-03-09 | 2006-11-09 | Reinhold Opper | Self-piercing rivet, process and device for setting a rivet element, and employment thereof |
| DE10259369B3 (de) * | 2002-12-18 | 2004-05-06 | Sfs Intec Holding Ag | Vorrichtung zum Setzen eines Stanzniets in Blech |
| DE10259370B3 (de) | 2002-12-18 | 2004-04-08 | Sfs Intec Holding Ag | Stanzniet |
| DE10259334C1 (de) | 2002-12-18 | 2003-12-24 | Sfs Intec Holding Ag Heerbrugg | Stanzniet für eine Verbindung an Blechen sowie Verfahren zum Setzen eines derartigen Stanzniets |
| DE10301114A1 (de) | 2003-01-14 | 2004-07-22 | Kerb-Konus-Vertriebs-Gmbh | Stanz-Prägeniet |
| DE10323740B4 (de) | 2003-05-24 | 2007-05-03 | Daimlerchrysler Ag | Baugruppe, mit einem Stanzniet und mindestens zwei zu verbindenden Bauteilen |
| JP2006021220A (ja) * | 2004-07-07 | 2006-01-26 | Nippon Pop Rivets & Fasteners Ltd | 自己穿孔型リベット締結装置 |
| US7374381B2 (en) * | 2004-10-21 | 2008-05-20 | Pem Management, Inc, | Double flush clinch stud |
| FR2914966B1 (fr) * | 2007-04-12 | 2010-09-10 | Eris | Procede de fabrication d'un rivet et rivet obtenu selon ce procede |
| CN101598162A (zh) * | 2008-06-04 | 2009-12-09 | 鸿富锦精密工业(深圳)有限公司 | 连接件 |
| US8616039B2 (en) * | 2009-10-23 | 2013-12-31 | Pem Management, Inc. | Method of manufacturing a clinch pin fastener |
| DE102012202242B4 (de) * | 2012-02-14 | 2025-01-30 | Airbus Operations Gmbh | Stanzniet |
-
2011
- 2011-01-27 DE DE102011009649A patent/DE102011009649A1/de not_active Withdrawn
- 2011-01-27 WO PCT/EP2011/000363 patent/WO2011092014A1/de not_active Ceased
- 2011-01-27 BR BR112012018891A patent/BR112012018891A2/pt not_active IP Right Cessation
- 2011-01-27 ES ES11703127.8T patent/ES2536666T3/es active Active
- 2011-01-27 CN CN201180016431.1A patent/CN102822538B/zh active Active
- 2011-01-27 EP EP11703127.8A patent/EP2529123B1/de not_active Not-in-force
-
2012
- 2012-07-26 US US13/558,658 patent/US9062702B2/en active Active
Also Published As
| Publication number | Publication date |
|---|---|
| WO2011092014A1 (de) | 2011-08-04 |
| CN102822538B (zh) | 2015-02-11 |
| US20130115027A1 (en) | 2013-05-09 |
| DE102011009649A1 (de) | 2011-07-28 |
| ES2536666T3 (es) | 2015-05-27 |
| CN102822538A (zh) | 2012-12-12 |
| US9062702B2 (en) | 2015-06-23 |
| EP2529123A1 (de) | 2012-12-05 |
| BR112012018891A2 (pt) | 2016-04-12 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| DE102011009649A1 (de) | Verbindungselement und Herstellungsverfahren für ein Verbindungselement | |
| EP2531321B1 (de) | Warmnietverbindung | |
| DE69728250T2 (de) | Zusammenbau von Bauteilen, Verfahren zum Befestigen eines Bauteils auf einem plattenförmigen Körper sowie Prägeform zur Durchführung dieses Verfahrens | |
| EP2019214B1 (de) | Einpresselement zum Einpressen in ein nicht gelochtes oder gelochtes Bauteil sowie Verfahren zur Herstellung des Einpresselements | |
| EP3216556B1 (de) | Verfahren zum anbringen eines funktionselements an einem blechteil | |
| EP1419319B1 (de) | Selbstlochendes, verdreh- und auspresssicher in ein blech einpressbares befestigungselement. | |
| EP1871553B1 (de) | Verfahren zur herstellung von hohlkörperelementen, hohlkörperelement, zusammenbauteil, folgeverbundwerkzeug zum herstellen von hohlkörperelementen sowie walzwerk | |
| EP2302234B1 (de) | Selbstanzendes hohles Einpresselement, Zusammenbauteil bestehend aus einem Einpresselement und einem Blechteil sowie ein Verfahren zur Herstellung einer selbststanzenden Einpressmutter sowie zur Anbringung einer selbststanzenden Einpressmutter | |
| EP2479442B1 (de) | Funktionselement in Form eines Einpresselements | |
| DE102016204619B4 (de) | Einpressverbindung zwischen einem hochfesten Bauteil und einem Einpresselement, Verfahren zur Ausbildung einer solchen Einpressverbindung sowie Einpresselement für eine solche Einpressverbindung | |
| EP1725355B1 (de) | Verfahren zur herstellung von hohlkörperelementen, hohlkörperelement sowie folgeverbundwerkzeug | |
| EP1064466B1 (de) | Stanzniet | |
| EP1054169A2 (de) | Stanz-Prägeniet | |
| EP2792892A1 (de) | Blindnietmutter | |
| DE202017105715U1 (de) | Einpressverbindung zwischen einem hochfesten Bauteil und einem Einpresselement sowie Einpresselement für eine solche Einpressverbindung | |
| EP2226520A2 (de) | Stanzmutter | |
| WO2015022161A1 (de) | Halbhohlstanzniet für das vorlochfreie fügen eines fvk-bauteils mit einem metallbauteil | |
| DE10343930B4 (de) | Bauteil mit einem eingepressten Einpresselement sowie Einpresselement und Verfahren zum Einpressen eines Einpresselements | |
| WO2011012625A1 (de) | Pleuel | |
| EP4083451B1 (de) | Selbststanzendes funktionselement, zusammenbauteil und verfahren zum herstellen eines zusammenbauteils | |
| EP3564545B1 (de) | Zusammenbauteil bestehend aus einem bauteil und einem element mit einem kopfteil und einem auf einer seite des kopfteils angeordneten kragen sowie herstellungsverfahren | |
| EP2145116B1 (de) | Verfahren zum anbringen eines füge- oder funktionselementes an einem flachmaterial, nietverbindung sowie füge- oder funktionselement | |
| DE102021133544A1 (de) | Halbhohlstanzniet mit tiefer Schaftbohrung | |
| EP1923584A2 (de) | Stanzmutter | |
| EP3832147A1 (de) | Befestigungselement |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| 17P | Request for examination filed |
Effective date: 20120809 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| DAX | Request for extension of the european patent (deleted) | ||
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| INTG | Intention to grant announced |
Effective date: 20130924 |
|
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: FG4D Free format text: NOT ENGLISH |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: EP |
|
| REG | Reference to a national code |
Ref country code: AT Ref legal event code: REF Ref document number: 657859 Country of ref document: AT Kind code of ref document: T Effective date: 20140415 |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FG4D Free format text: LANGUAGE OF EP DOCUMENT: GERMAN |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R096 Ref document number: 502011002445 Country of ref document: DE Effective date: 20140430 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20140319 Ref country code: NO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20140619 |
|
| REG | Reference to a national code |
Ref country code: NL Ref legal event code: VDEP Effective date: 20140319 |
|
| REG | Reference to a national code |
Ref country code: LT Ref legal event code: MG4D |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CY Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20140319 Ref country code: FI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20140319 Ref country code: SE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20140319 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: HR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20140319 Ref country code: LV Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20140319 Ref country code: RS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20140319 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: BG Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20140619 Ref country code: IS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20140719 Ref country code: EE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20140319 Ref country code: CZ Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20140319 Ref country code: NL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20140319 Ref country code: RO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20140319 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: PL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20140319 Ref country code: ES Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20140319 Ref country code: SK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20140319 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R026 Ref document number: 502011002445 Country of ref document: DE |
|
| PLBI | Opposition filed |
Free format text: ORIGINAL CODE: 0009260 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: PT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20140721 |
|
| 26 | Opposition filed |
Opponent name: TUCKER GMBH Effective date: 20141219 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20140319 |
|
| PLAX | Notice of opposition and request to file observation + time limit sent |
Free format text: ORIGINAL CODE: EPIDOSNOBS2 |
|
| REG | Reference to a national code |
Ref country code: HU Ref legal event code: AG4A Ref document number: E021915 Country of ref document: HU |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R026 Ref document number: 502011002445 Country of ref document: DE Effective date: 20141219 |
|
| REG | Reference to a national code |
Ref country code: ES Ref legal event code: NE2A Effective date: 20150520 |
|
| REG | Reference to a national code |
Ref country code: ES Ref legal event code: FG2A Ref document number: 2536666 Country of ref document: ES Kind code of ref document: T3 Effective date: 20150527 |
|
| PLBB | Reply of patent proprietor to notice(s) of opposition received |
Free format text: ORIGINAL CODE: EPIDOSNOBS3 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: BE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20150131 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20140319 |
|
| PGRI | Patent reinstated in contracting state [announced from national office to epo] |
Ref country code: ES Effective date: 20150520 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PL |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LU Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20150127 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MC Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20140319 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CH Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20150131 Ref country code: LI Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20150131 |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: MM4A |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: PLFP Year of fee payment: 6 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20150127 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: ES Payment date: 20151103 Year of fee payment: 6 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: IT Payment date: 20160104 Year of fee payment: 6 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: HU Payment date: 20151102 Year of fee payment: 6 Ref country code: GB Payment date: 20160120 Year of fee payment: 6 Ref country code: FR Payment date: 20160118 Year of fee payment: 6 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20140620 |
|
| PLBP | Opposition withdrawn |
Free format text: ORIGINAL CODE: 0009264 |
|
| PLBD | Termination of opposition procedure: decision despatched |
Free format text: ORIGINAL CODE: EPIDOSNOPC1 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R100 Ref document number: 502011002445 Country of ref document: DE |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20140319 |
|
| PLBM | Termination of opposition procedure: date of legal effect published |
Free format text: ORIGINAL CODE: 0009276 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: OPPOSITION PROCEDURE CLOSED |
|
| REG | Reference to a national code |
Ref country code: AT Ref legal event code: MM01 Ref document number: 657859 Country of ref document: AT Kind code of ref document: T Effective date: 20160127 |
|
| 27C | Opposition proceedings terminated |
Effective date: 20161205 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SM Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20140319 Ref country code: AT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20160127 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: TR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20140319 |
|
| GBPC | Gb: european patent ceased through non-payment of renewal fee |
Effective date: 20170127 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: ST Effective date: 20170929 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FR Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20170131 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: HU Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20170128 Ref country code: GB Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20170127 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20170127 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: ES Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20170128 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20140319 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: AL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20140319 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 20240131 Year of fee payment: 14 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R082 Ref document number: 502011002445 Country of ref document: DE Representative=s name: RAVENSPAT PATENTANWAELTE PARTNERSCHAFT MBB, DE |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R119 Ref document number: 502011002445 Country of ref document: DE |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20250801 |