EP2496370B1 - Verfahren und einrichtung zum optimierten stangenumlauf bei der herstellung eines nahtlos warmgefertigten stahlrohres nach dem rohrkontiverfahren - Google Patents
Verfahren und einrichtung zum optimierten stangenumlauf bei der herstellung eines nahtlos warmgefertigten stahlrohres nach dem rohrkontiverfahren Download PDFInfo
- Publication number
- EP2496370B1 EP2496370B1 EP10794859.8A EP10794859A EP2496370B1 EP 2496370 B1 EP2496370 B1 EP 2496370B1 EP 10794859 A EP10794859 A EP 10794859A EP 2496370 B1 EP2496370 B1 EP 2496370B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- mandrel
- circulation
- bar
- bars
- roller table
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Not-in-force
Links
- 238000000034 method Methods 0.000 title claims description 21
- 229910000831 Steel Inorganic materials 0.000 title claims description 7
- 238000004519 manufacturing process Methods 0.000 title claims description 7
- 239000010959 steel Substances 0.000 title claims description 7
- 238000005096 rolling process Methods 0.000 claims description 43
- 238000012546 transfer Methods 0.000 claims description 40
- 238000001035 drying Methods 0.000 claims description 27
- 239000000314 lubricant Substances 0.000 claims description 24
- 238000001816 cooling Methods 0.000 claims description 14
- 230000008859 change Effects 0.000 claims description 13
- 238000005461 lubrication Methods 0.000 claims description 10
- 238000010438 heat treatment Methods 0.000 claims description 9
- 230000001050 lubricating effect Effects 0.000 claims description 7
- 238000003860 storage Methods 0.000 claims description 7
- 238000007599 discharging Methods 0.000 claims description 4
- 238000009785 tube rolling Methods 0.000 claims description 4
- 238000012958 reprocessing Methods 0.000 claims description 3
- 230000001133 acceleration Effects 0.000 claims 1
- 239000000470 constituent Substances 0.000 claims 1
- 230000001351 cycling effect Effects 0.000 claims 1
- 230000006698 induction Effects 0.000 claims 1
- 230000032258 transport Effects 0.000 description 8
- JXYWFNAQESKDNC-BTJKTKAUSA-N (z)-4-hydroxy-4-oxobut-2-enoate;2-[(4-methoxyphenyl)methyl-pyridin-2-ylamino]ethyl-dimethylazanium Chemical compound OC(=O)\C=C/C(O)=O.C1=CC(OC)=CC=C1CN(CCN(C)C)C1=CC=CC=N1 JXYWFNAQESKDNC-BTJKTKAUSA-N 0.000 description 2
- 238000006243 chemical reaction Methods 0.000 description 2
- 239000007789 gas Substances 0.000 description 2
- 230000001939 inductive effect Effects 0.000 description 2
- 238000007726 management method Methods 0.000 description 2
- 230000008569 process Effects 0.000 description 2
- 238000011144 upstream manufacturing Methods 0.000 description 2
- 206010013786 Dry skin Diseases 0.000 description 1
- 206010034016 Paronychia Diseases 0.000 description 1
- 230000008901 benefit Effects 0.000 description 1
- 230000001419 dependent effect Effects 0.000 description 1
- 238000011161 development Methods 0.000 description 1
- 230000018109 developmental process Effects 0.000 description 1
- 230000000694 effects Effects 0.000 description 1
- 230000002349 favourable effect Effects 0.000 description 1
- 238000003780 insertion Methods 0.000 description 1
- 230000037431 insertion Effects 0.000 description 1
- 239000007788 liquid Substances 0.000 description 1
- 230000005923 long-lasting effect Effects 0.000 description 1
- 239000000463 material Substances 0.000 description 1
- 238000002360 preparation method Methods 0.000 description 1
- 238000004080 punching Methods 0.000 description 1
- 230000009467 reduction Effects 0.000 description 1
- 230000003252 repetitive effect Effects 0.000 description 1
- 238000004088 simulation Methods 0.000 description 1
- 238000004513 sizing Methods 0.000 description 1
- 239000007787 solid Substances 0.000 description 1
- 238000012360 testing method Methods 0.000 description 1
Images
Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21B—ROLLING OF METAL
- B21B17/00—Tube-rolling by rollers of which the axes are arranged essentially perpendicular to the axis of the work, e.g. "axial" tube-rolling
- B21B17/02—Tube-rolling by rollers of which the axes are arranged essentially perpendicular to the axis of the work, e.g. "axial" tube-rolling with mandrel, i.e. the mandrel rod contacts the rolled tube over the rod length
- B21B17/04—Tube-rolling by rollers of which the axes are arranged essentially perpendicular to the axis of the work, e.g. "axial" tube-rolling with mandrel, i.e. the mandrel rod contacts the rolled tube over the rod length in a continuous process
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21B—ROLLING OF METAL
- B21B25/00—Mandrels for metal tube rolling mills, e.g. mandrels of the types used in the methods covered by group B21B17/00; Accessories or auxiliary means therefor ; Construction of, or alloys for, mandrels or plugs
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21B—ROLLING OF METAL
- B21B25/00—Mandrels for metal tube rolling mills, e.g. mandrels of the types used in the methods covered by group B21B17/00; Accessories or auxiliary means therefor ; Construction of, or alloys for, mandrels or plugs
- B21B25/06—Interchanging mandrels, fixing plugs on mandrel rods or cooling during interchanging mandrels
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21B—ROLLING OF METAL
- B21B45/00—Devices for surface or other treatment of work, specially combined with or arranged in, or specially adapted for use in connection with, metal-rolling mills
- B21B45/02—Devices for surface or other treatment of work, specially combined with or arranged in, or specially adapted for use in connection with, metal-rolling mills for lubricating, cooling, or cleaning
- B21B45/0239—Lubricating
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21B—ROLLING OF METAL
- B21B45/00—Devices for surface or other treatment of work, specially combined with or arranged in, or specially adapted for use in connection with, metal-rolling mills
- B21B45/02—Devices for surface or other treatment of work, specially combined with or arranged in, or specially adapted for use in connection with, metal-rolling mills for lubricating, cooling, or cleaning
- B21B45/0269—Cleaning
- B21B45/0275—Cleaning devices
- B21B45/0278—Cleaning devices removing liquids
- B21B45/0284—Cleaning devices removing liquids removing lubricants
Definitions
- the invention relates to a method for optimized rod circulation in the manufacture of a seamless hot-finished steel tube according to the Rohrkonti Kunststoff according to the preamble of claim 1 and a device for carrying out the method according to the preamble of claim 11.
- a solid round steel is first heated to a rolling temperature of about 1250 ° C. This usually happens in a rotary hearth furnace. Subsequently, the punching of the round steel to a thin-walled hollow block is usually carried out by means of a cross-rolling mill.
- the hollow block is then rolled in the same heat continuously in a multi-stand continuous rolling mill via a mandrel bar to a billet and in a subsequent stretch reducing or sizing mill to a tube with final dimension.
- the hollow block to be rolled after the threading of the mandrel bar in the hollow block during the longitudinal stretching during rolling on the mandrel bar can slide, it must be provided with a lubricant.
- the lubricant is previously applied in liquid form to the mandrel and dried to use.
- the bar After rolling, the bar must be cooled to prepare or store it for the next use.
- the standard rolling mill as a standard so-called (mandrel) rod circulation upstream, which includes all the necessary stations for the mandrel rod preparation and in which about four to eight mandrel rods as Dornstangensatz are simultaneously in circulation.
- This repetitive cycle always provides a ready-to-use mandrel bar at the start of rolling.
- the rods of the rotating set are discharged via a control table and those of the new set are introduced via a feed table. Because of the cycle times to be respected, dead times of the rolling mill can occur here if the bars of the next dimension are not available on time.
- a worldwide increase in tube rolling capacity has meant that more and more special programs have to be run in the continuous rolling mill.
- This specialization means on the one hand an increase in the number of different rolling lots with different materials and dimensions, on the other hand a reduction in the number of tubes to be rolled within a rolling lot.
- the smallest rolling unit is a single tube to be rolled on a respective mandrel bar.
- the rolling lots are therefore sorted so that a dimensional change requires the least possible conversion time.
- Long-lasting conversions such. B. for a block change are rarer, shorter as major caliber and Unterkaliberic scheduled more often.
- the object of the invention is to provide a method for optimized rod circulation in the production of a seamless hot-finished steel tube after the Rohrkontivon with which even small and smallest rolling lots can be produced economically by a fast rod change. Furthermore, a corresponding device should be specified.
- the standard rod circulation preceded by a second circulation as a rod secondary circulation, in which an upcoming dimensional change instead of the provision of mandrel bars of other diameters (B), (C), (D), etc. on a master table of the standard rod circulation the next following mandrel bars with the required diameters (B), (C), (D) , etc.
- the rod change in the continuous rolling mill must be designed in such a way that the two transfer tables must be able to accommodate at least one complete rod set in order to ensure fast insertion and removal to realize the mandrel bars in or out of the standard rod circulation.
- the transfer tables are inventively designed so that they can work redundantly.
- the introduction of the mandrel rods from the rod secondary circulation in the standard rod circulation is carried out according to the invention via an intermediate buffer, which may be formed as a feed table or oven.
- Rod secondary circulation essentially serves the rod management in the case of rod set changes.
- the proposed method has the advantage that via the rod secondary circulation the infeed and outfeed of the rod sets required for rolling takes place via the two redundantly operating transfer tables, so that a quick change to other rod dimensions is made as often as possible.
- the lubrication of the rod and drying of the lubricant can be carried out as required in corresponding lubrication and drying stations in the standard rod circulation or in the rod secondary circulation, whereby synergy effects by a common use of storage containers o. ⁇ . Arise.
- the lubricant When lubricating the rods in the rod secondary circulation, the lubricant is actively dried by an appropriately fast-drying lubricant component or natural or passively accelerated, for which purpose the rods temporarily store on the supply table or alternatively in the furnace as an intermediate buffer. They are then fed to the standard rod circulation via this intermediate buffer.
- the passively accelerated drying of the lubricant on the mandrel bar can be done either by a hot gas such as air or by hot (furnace) exhaust gases or simply by moving dry air.
- the intermediate buffer designed as a feeding table or oven
- the gaps can also be, especially in the case of an unobstructed lifting beam system, by means of a rapid transport (eg carriage).
- the invention provides that the transfer tables transport the rods in a first embodiment in opposite directions, so that a second Zu2020rollgang is required to the transfer tables, which prevents crossover of the rod flows. With only temporary storage of the rods on the transfer tables so the intermediate buffer can be bypassed.
- the second Zu2020rollgang for direct reinsertion of the rod set is extended in the direction of Zunaturalrollgangs in standard rod circulation.
- the rods are transported via the transfer tables only in one direction, so that a second Zuzhourollgang can be omitted.
- the transport with cassette systems is advantageously designed automated and coupled with a rod storage management computer to further increase the efficiency.
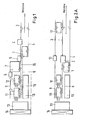
- FIG. 1 shows the layout of a first variant of the device according to the invention for fast rod circulation with dimensional changes.
- the reference numerals to the square boxes refer to equipment parts for (intermediate) storing, handling and preparing the mandrel bars, the others relate to roller conveyors or a crane for transporting the mandrel bars.
- it is provided to preheat the mandrel bars in the rod secondary circulation in order to achieve a rapid drying of the lubricant on the mandrel bar.
- the device consists essentially of a rolling unit not shown here Kontiwalzwerkes (see rolling line) with a standard rod circulation for supply, discharge and reprocessing of the mandrel bars, which is preceded by an inventive rod secondary circulation.
- the circulation of the mandrel bars is indicated by the arrows shown.
- the standard rod circulation itself consists of a template or cooling table 1 for the mandrel bars, a lubricating station 2 for applying lubricant to the still warm mandrel rod, a first roller table 3 for feeding the mandrel bars to the rolling unit, another parallel to first roller table 3 arranged second roller table 4 for discharging used mandrel bars from the rolling unit to the original or cooling table.
- the present invention upstream rod secondary circulation for a quick dimensional change consists essentially of two redundant working transfer tables 11 and 12, which are connected for discharging used rods from the standard rod circulation via a third roller table 8 with the original or cooling table 1.
- the rod secondary circulation consists of a fourth side arranged on the opposite side of the transfer tables 11 and 12 parallel to the third roller table 8 Roller table 9 for receiving or clocking through mandrel rods from the transfer tables 11 and 12 via an intermediate buffer 7 in the standard rod circulation.
- the intermediate buffer 7 can be bypassed, with the mandrel bars being reintroduced directly from the transfer table 11 or 12, optionally with inductive preheating 6, into the standard rod circulation.
- the transfer tables 11 and 12 are connected to the first roller table 3 via a roller table part 15 and a further roller table part 16, so that when transferring via the transfer table 12, a crossing-free direct re-sluice can be realized in the standard rod circulation and the sluice on the transfer table 11 a recirculation without Taktzeitfound is possible.
- the transfer tables 11 and 12 are in this case used both for Neueinschleusen as well as for reinserting already warm mandrel rods, which is easily possible via the transport on the parallel roller tables 3, 15, 16 and 8 respectively.
- the intermediate buffer 7 can be either another transfer table or a furnace, wherein the heating of the mandrel rods can take place in any combination via further heating devices 5 and 6 before, in or after the intermediate buffer 7.
- FIG. 2a The layout of a second variant of the device according to the invention is in FIG. 2a shown.
- Like reference numerals denote like device features.
- This variant differs from the first embodiment in that there is no preheating of the mandrel bars before lubricant application in the rod secondary circulation, but the drying of the lubricant takes place on a drying table as an intermediate buffer 17 after the lubricant application, wherein the intermediate buffer 17 may optionally be formed as a furnace.
- the ausschleusenden from the standard rod circulation mandrel rods are transported over the third roller table 8 from the feeding table 1 to the transfer tables 11 and 12 respectively.
- the third roller table 8 is designed for this purpose as an extension of the first roller table 3.
- the transfer tables 11 and 12 are connected via the fourth roller table 9 to a lubricant station 10 and the intermediate buffer 17 designed as a drying table or oven. From the intermediate buffer 17, the mandrel rods are then introduced into the standard rod circulation.
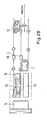
- FIG. 2b is an example of the fast circulation of mandrel bars with different diameters according to the layout FIG. 2a shown. The following therefore refers to the reference numerals FIG. 2a directed.
- the mandrel bar set with the diameter A in use d. H. he is in the standard rod circulation.
- the rods of the diameter A are gradually transported via the second roller table 4 and the feed table 1 in the rod secondary circulation to the transfer table 11 via the third roller table 8.
- the mandrel bars of dimension C are successively fed to the lubricant station 10 and then to the intermediate buffer 17 designed as a drying table after the first bars B have been inserted.
- a crane 14 from a bar stocker 13 already operates the transfer table 12 with bars of dimension D, so that all required mandrel bar dimensions can be provided to the mill at the required time without any loss of time.
- Cooling or presentation table 2 lubrication station 3 Roller table for feeding rolling rods into the rolling aggregate 4 Roller table for removing rolling rods from the rolling mill 5, 6 inductive heating 7 intermediate buffer 8th Roller table for discharging 9 Roller table for transport 10 lubrication station 11, 12 Delivery table 13 rod bearings 14 crane 15, 16 Roller table part 17 intermediate buffer
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Heat Treatment Of Articles (AREA)
- Metal Rolling (AREA)
- Lubricants (AREA)
Description
- Die Erfindung betrifft ein Verfahren zum optimierten Stangenumlauf bei der Herstellung eines nahtlos warmgefertigten Stahlrohres nach dem Rohrkontiverfahren gemäß dem Oberbegriff des Patentanspruches 1 sowie eine Einrichtung zur Durchführung des Verfahrens gemäß dem Oberbegriff des Patentanspruches 11.
- Bei der Herstellung von nahtlosen Rohren im so genannten Rohrkontiverfahren (kontinuierliches Rohrwalzverfahren) wird zunächst ein massiver Rundstahl auf eine Walztemperatur von ca. 1250°C erwärmt. Dies geschieht im Regelfall in einem Drehherdofen. Anschließend erfolgt das Lochen des Rundstahls zu einem dünnwandigen Hohlblock im Regelfall mittels eines Schrägwalzwerkes.
- Der Hohlblock wird anschließend in gleicher Hitze in einem mehrgerüstigen Kontiwalzwerk kontinuierlich über eine Dornstange zu einer Luppe und in einem anschließenden Streckreduzier- oder Maßwalzwerk zu einem Rohr mit endgültiger Abmessung ausgewalzt.
- Damit im Kontiwalzwerk der zu walzende Hohlblock nach dem Einfädeln der Dornstange in den Hohlblock bei der Längsstreckung während des Walzens auf der Dornstange gleiten kann, muss diese mit einem Schmiermittel versehen sein. Üblicherweise wird das Schmiermittel zuvor in flüssiger Form auf die Dornstange aufgebracht und bis zum Einsatz getrocknet.
- Nach der Walzung muss die Stange gekühlt werden, um sie für den nächsten Einsatz vorzubereiten oder einzulagern.
- Um eine bessere Walzwerksauslastung zu erreichen und hinsichtlich Oberflächenbeschaffenheit, Schmierung und Temperatur der Dornstangen optimal gerüstet zu sein, ist es beispielsweise aus der
DE 33 35 942 A1 bekannt, dem eigentlichen Walzwerk als Standard einen so genannten (Dorn-)Stangenumlauf vorzuschalten, der alle notwendigen Stationen für die Dornstangenvorbereitung umfasst und in dem etwa vier bis acht Dornstangen als Dornstangensatz gleichzeitig im Umlauf sind. - Im Einzelnen umfasst der Standard-Stangenumlauf folgende Schritte:
- Schmieren und Trocknen des Schmiermittels auf der noch warmen Dornstange,
- Einfädeln der Dornstange in den Hohlblock, Walzen des Hohlblocks und Strippen der Luppe von der Dornstange,
- Rückführen der gebrauchten heißen Dornstange auf ein Kühlbett mit wahlweisem Vorkühlen,
- Kühlen der Dornstange auf dem Kühlbett und bei Wiedereinsatz
- Übergeben der Dornstange an den Zuführrollgang zur Schmierung und Wiederholung des Zyklusses
- Durch diesen sich wiederholenden Zyklus ist zu Walzbeginn stets eine einsatzbereite Dornstange verfügbar.
- Beim Wechsel des Dornstangensatzes auf eine andere Abmessung werden die Stangen des umlaufenden Satzes über einen Aussteuertisch ausgeschleust und die des neuen Satzes über einen Vorlagetisch eingeschleust. Wegen der einzuhaltenden Taktzeiten kann es hier zu Totzeiten des Walzwerks kommen, wenn die Stangen der nächsten Abmessung nicht rechtzeitig zur Verfügung stehen.
- Damit am Einlauf in das Walzgerüst eine Dornstange mit entsprechender Abmessung und mit getrocknetem Schmiermittel zur Verfügung steht, gibt es bei Abmessungswechseln im Wesentlichen drei Möglichkeiten:
- 1. Die Dornstangen werden vor ihrem Einsatz erwärmt, anschließend wird das Schmiermittel aufgebracht und die Stange kurze Zeit später nach der Trocknung zur Walzung eingesetzt.
- 2. Die Dornstangen werden nach dem Aussteuern aus dem Standard-Stangenumlauf geschmiert und nach natürlicher oder beschleunigter Trocknung eingelagert. Hier ist möglicherweise vor dem Wiedereinsatz ein Nachschmieren aufgrund von Fehlstellen durch das Handling der Stangen erforderlich.
- 3. Der Einsatz schnell trocknender Sonderschmiermittel, die auch bei nicht vorgewärmten Stangen eine ausreichend schnelle Trocknung ermöglichen.
- Eine weltweite Zunahme der Rohrwalzkapazität hat dazu geführt, dass immer mehr Spezialprogramme im Kontiwalzwerk gefahren werden müssen. Diese Spezialisierung bedeutet zum Einen eine Erhöhung der Anzahl unterschiedlicher Walzlose mit unterschiedlichen Werkstoffen und Abmessungen, zum Anderen eine Verringerung der Anzahl der zu walzenden Rohre innerhalb eines Walzloses. Die kleinste Walzloseinheit ist ein einzelnes zu walzendes Rohr auf einer entsprechenden Dornstange.
- Dies hat zur Folge, dass bei kleinen und kleinsten Walzlosen und häufigen Abmessungswechseln sehr oft von einem Dornstangensatz auf einen anderen, bzw. von einer Dornstangenabmessung auf die nächste gewechselt werden muss.
- Zur Minimierung der Verlustzeiten im Walzwerk werden die Walzlose deshalb so sortiert, dass ein Abmessungswechsel möglichst wenig Umbauzeit erfordert. Lang dauernde Umbauten wie z. B. für einen Blockwechsel werden seltener, kürzere wie Hauptkaliber- und Unterkaliberwechsel häufiger eingeplant.
- Bei Walzprogrammen, die ein schnelles aufeinander folgendes Wechseln der Dornstangen mit anderen Durchmessern erfordern, reichen die beschriebenen Maßnahmen jedoch nicht aus. Insbesondere hat sich gezeigt, dass der bislang praktizierte Stangenumlauf nicht optimal auf das Walzen kleiner Lose abgestimmt werden kann, beispielsweise wenn die Anzahl der zu walzenden Rohre mit der Anzahl an vorgehaltenen Dornstangen identisch oder nur unwesentlich größer ist. Bei einem Dornstangenwechsel ist in diesen Fällen nicht sichergestellt, dass zum geplanten Walzbeginn immer eine einsatzfähige Dornstange auf der Vorlage bereit liegt, so dass bereits hier Verlustzeiten entstehen.
- Insbesondere führen auch die meist sehr langen Vorwärmzeiten einer Dornstange bzw. eines Dornstangensatzes und die für einen häufigen Stangenwechsel nicht ausreichend ausgelegten Transport- und Lagereinrichtungen zu längeren Stillstandszeiten und damit unwirtschaftlichen Fertigung.
- Aufgabe der Erfindung ist es, ein Verfahren zum optimierten Stangenumlauf bei der Herstellung eines nahtlos warmgefertigten Stahlrohres nach dem Rohrkontiverfahren anzugeben, mit dem auch kleine und kleinste Walzlose durch einen schnellen Stangenwechsel wirtschaftlich produziert werden können. Des Weiteren soll eine entsprechende Einrichtung angegeben werden.
- Diese Aufgabe wird ausgehend vom Oberbegriff in Verbindung mit dem kennzeichnenden Teil des Anspruches 1 gelöst. Vorteilhafte Weiterbildungen sind Gegenstand von Unteransprüchen.
- Nach der Lehre der Erfindung wird für das schnelle Wechseln von einem Dornstangensatz des Durchmessers (A) auf Dornstangen eines anderen Durchmessers (B), (C), (D) etc. dem Standard-Stangenumlauf ein zweiter Umlauf als Stangennebenumlauf vorgeschaltet, in dem für einen anstehenden Abmessungswechsel anstelle des Vorhaltens von Dornstangen anderer Durchmesser (B), (C), (D), etc. auf einem Vorlagetisch des Standard-Stangenumlaufs die nächst folgenden Dornstangen mit den geforderten Durchmessern (B), (C), (D), etc. über mindestens zwei redundante Übergabetische im Stangennebenumlauf aufgelegt, abgenommen und wahlweise vorgewärmt und wahlweise mit Schmiermittel versehen in den Standard-Stangenumlauf eingeschleust werden und die nicht mehr benötigten Dornstangen der Abmessung (A) aus dem Standard-Stangenumlauf ausgeschleust und anschließend über einen der genannten Übergabetische entweder ausgelagert werden oder zurück in den Standard-Stangenumlauf gelangen.
- Bei Simulationen zur Optimierung des Stangenumlaufs für kleine Walzlose im Hinblick auf die Realisierung schneller Stangenwechsel wurde erkannt, dass der Stangenwechsel im Kontiwalzwerk so ausgelegt sein muss, dass die beiden Übergabetische mindestens je einen kompletten Stangensatz aufnehmen können müssen, um ein schnelles Ein- bzw. Ausschleusen der Dornstangen in bzw. aus dem Standard-Stangenumlauf zu realisieren. Hierzu sind die Übergabetische erfindungsgemäß so ausgelegt, dass sie redundant arbeiten können. Die Einschleusung der Dornstangen vom Stangennebenumlauf in den Standard-Stangenumlauf erfolgt erfindungsgemäß über einen Zwischenpuffer, der als Vorlagetisch oder Ofen ausgebildet sein kann.
- Über die erfindungsgemäße Vorschaltung des Stangennebenumlaufs vor dem Standard-Stangenumlauf für das Walzen wird diese Randbedingung vollständig eingehalten. Der Stangennebenumlauf dient dabei im Wesentlichen dem Stangenmanagement bei Stangensatzwechseln.
- Das vorgeschlagene Verfahren hat den Vorteil, dass über den Stangennebenumlauf das Ein- und Ausschleusen der zum Walzen benötigten Stangensätze über die zwei redundant arbeitenden Übergabetische erfolgt, so dass ein schneller Wechsel auf andere Stangenabmessungen beliebig häufig ermöglicht wird.
- Eine weitere technologische Vorraussetzung beim Standard-Stangenumlauf ist, dass das Schmiermittel beim Einführen der Stange in den Hohlblock getrocknet sein muss.
- Erfindungsgemäß kann die Schmierung der Stange und Trocknung des Schmiermittels je nach Anforderung in entsprechenden Schmierungs- und Trocknungsstationen im Standard-Stangenumlauf oder im Stangennebenumlauf erfolgen, wodurch Synergieeffekte durch eine gemeinsame Nutzung von Vorratsbehältern o. ä. entstehen.
- Bei Schmierung der Stangen im Stangennebenumlauf wird das Schmiermittel aktiv durch eine entsprechend schnell trocknende Schmiermittelkomponente oder natürlich oder passiv beschleunigt getrocknet, wobei hierfür die Stangen auf dem Vorlagetisch oder alternativ in dem Ofen als Zwischenpuffer zwischenlagern. Über diesen Zwischenpuffer werden sie anschließend dem Standard-Stangenumlauf zugeführt.
- Die passiv beschleunigte Trocknung des Schmiermittels auf der Dornstange kann entweder durch ein heißes Gas wie Luft oder mittels heißer (Ofen-)Abgase erfolgen oder einfach über bewegte trockene Luft.
- Bei einer Schmierung der Stangen im Standard-Stangenumlauf kann die zur Trocknung des Schmiermittels notwendige Erwärmung der Stangen in beliebiger (günstiger) Kombination vor, im und nach dem Zwischenpuffer mittels eines Ofens oder anderer Heizsysteme erfolgen.
- Für den als Vorlagetisch oder Ofen ausgebildeten Zwischenpuffer hat es sich für einen lückenlosen Transport der Stangen als vorteilhaft erwiesen, getrennte Hubbalken vorzusehen, so dass die Mehrzahl der möglicherweise entstehenden Lücken mittels getrennt fahrbarer Hubbalken geschlossen werden können. Die Lücken können aber auch, vor allem bei einem ungetrennten Hubbalkensystem, mittels eines Schnelltransports (z. B. Wagen) geschlossen werden.
- Bei den Betriebsversuchen wurde auch erkannt, dass das Ein- und Ausschleusen der Dornstangen während des Stangenumlaufs kreuzungsfrei möglich sein sollte, um unnötige Wartezeiten bei gegenläufigen Stangentransporten zu vermeiden.
- Für ein kreuzungsfreies Ein- und Ausschleusen der Dornstangen in den Standard-Stangenumlauf bzw. aus diesem heraus werden deshalb die Stangen erfindungsgemäß über zusätzliche parallele Rollgänge mit entsprechenden Übergaben ein- bzw. ausgeschleust.
- Hierbei ist erfindungsgemäß vorgesehen, dass die Übergabetische die Stangen in einer ersten Ausführung gegenläufig transportieren, so dass ein zweiter Zuführrollgang zu den Übergabetischen erforderlich ist, der ein Überkreuzen der Stangenflüsse verhindert. Bei nur kurzzeitiger Zwischenlagerung der Stangen auf den Übergabetischen kann so der Zwischenpuffer umgangen werden. Hierzu ist der zweite Zuführrollgang zum direkten Wiedereinschleusen des Stangensatzes in Richtung des Zuführrollgangs im Standard-Stangenumlauf verlängert.
- In einer zweiten Ausführungsform werden die Stangen über die Übergabetische nur in einer Richtung transportiert, so dass ein zweiter Zuführrollgang entfallen kann.
- Als vorteilhaft hat sich außerdem erwiesen, dass die Stangen in einem Kassettensystem transportiert und gelagert werden und ein separater Kran die beiden erfindungsgemäßen Übergabetische und das Dornstangenlager bedient.
- Der Transport mit Kassettensystemen ist vorteilhaft automatisiert ausgelegt und mit einem Stangenlagerverwaltungsrechner gekoppelt, um die Effizienz weiter zu steigern.
- Anhand zweier schematischer Darstellungen wird das erfindungsgemäße Verfahren näher erläutert.
- Es zeigen
- Figur 1
- Lay-out einer ersten Variante der erfindungsgemäßen Einrichtung zum schnellen Stangenumlauf,
- Figur 2a
- Lay-out einer zweiten Variante der erfindungsgemäßen Einrichtung zum schnellen Stangenumlauf,
- Figur 2b
- wie
Figur 2a , jedoch mit Darstellung des Umlaufs von Dornstangen mit verschiedenen Durchmessern. -
Figur 1 zeigt das Lay-out einer ersten Variante der erfindungsgemäßen Einrichtung zum schnellen Stangenumlauf bei Abmessungswechseln. Die Bezugszeichen zu den eckigen Kästchen betreffen Anlagenteile zum (Zwischen-)Lagern, Handhaben und Vorbereiten der Dornstangen, die anderen betreffen Rollgänge bzw. einen Kran zum Transportieren der Dornstangen. Bei dieser Variante ist vorgesehen, die Dornstangen im Stangennebenumlauf vorzuwärmen, um damit eine schnelle Trocknung des Schmiermittels auf der Dornstange zu erreichen. - Die Einrichtung besteht im Wesentlichen aus einem hier nicht dargestellten Walzaggregat eines Kontiwalzwerkes (siehe Walzlinie) mit einem Standard-Stangenumlauf zur Zu-, Abführung und Wiederaufbereitung der Dornstangen, dem ein erfindungsgemäßer Stangennebenumlauf vorgeschaltet ist. Der Umlauf der Dornstangen ist durch die dargestellten Pfeile gekennzeichnet.
- Der Standard-Stangenumlauf selbst besteht aus einem Vorlage- bzw. Kühltisch 1 für die Dornstangen, einer Schmierstation 2 für das Aufbringen von Schmiermittel auf die vom Walzen noch warmen Dornstange, einem ersten Rollgang 3 zum Zuführen der Dornstangen zu dem Walzaggregat, einem weiteren parallel zum ersten Rollgang 3 angeordneten zweiten Rollgang 4 zum Abführen gebrauchter Dornstangen aus dem Walzaggregat zu dem Vorlage- bzw. Kühltisch 1.
- Der erfindungsgemäß vorgeschaltete Stangennebenumlauf für einen schnellen Abmessungswechsel besteht im Wesentlichen aus zwei redundant arbeitenden Übergabetischen 11 und 12, die zum Ausschleusen gebrauchter Stangen aus dem Standard- Stangenumlauf über einen dritten Rollgang 8 mit dem Vorlage- bzw. Kühltisch 1 verbunden sind.
- Des Weiteren besteht der Stangennebenumlauf aus einem auf der gegenüber liegenden Seite der Übergabetische 11 und 12 parallel zum dritten Rollgang 8 angeordneten vierten Rollgang 9 zum Aufnehmen oder Durchtakten von Dornstangen von den Übergabetischen 11 und 12 über einen Zwischenpuffer 7 in den Standard-Stangenumlauf.
- Werden die Dornstangen auf einem der Übergabetische 11 oder 12 nur kurzzeitig zwischengelagert, so kann der Zwischenpuffer 7 umgangen werden, wobei die Dornstangen direkt vom Übergabetisch 11 oder 12 wahlweise mit induktiver Vorwärmung 6 in den Standard-Stangenumlauf wieder eingeschleust werden. Hierzu sind erfindungsgemäß die Übergabetische 11 und 12 mit dem ersten Rollgang 3 über ein Rollgangsteil 15 und einem weiteren Rollgangsteil 16 verbunden, so dass beim Einschleusen über den Übergabetisch 12 ein kreuzungsfreies direktes Wiedereinschleusen in den Standard-Stangenumlauf realisiert werden kann und beim Einschleusen über den Übergabetisch 11 ein Wiedereinschleusen ohne Taktzeitverlust möglich ist. Die Übergabetische 11 und 12 werden hierbei sowohl zum Neueinschleusen wie auch zum Wiedereinschleusen bereits warmer Dornstangen genutzt, was über den Transport über die parallelen Rollgänge 3, 15, 16 bzw. 8 problemlos möglich ist.
- Die Richtung für das Ein- und Ausschleusen sowie das Durchtakten der Dornstangen ist durch die eingezeichneten Pfeile markiert.
- Der Zwischenpuffer 7 kann je nach Anforderung entweder ein weiterer Übergabetisch oder ein Ofen sein, wobei die Erwärmung der Dornstangen in beliebiger Kombination über weitere Wärmeinrichtungen 5 und 6 vor, im oder nach dem Zwischenpuffer 7 erfolgen kann. Bedient werden die Übergabetische 11 und 12 mit Dornstangen aus einem oder mehreren Stangenlagern 13 über einen Kran 14.
- Das Lay-out einer zweiten Variante der erfindungsgemäßen Einrichtung ist in
Figur 2a dargestellt. Gleiche Bezugszeichen kennzeichnen gleiche Einrichtungsmerkmale. - Diese Variante unterscheidet sich von der ersten Ausführungsform dadurch, dass im Stangennebenumlauf keine Vorwärmung der Dornstangen vor dem Schmiermittelauftrag stattfindet, sondern die Trocknung des Schmiermittels erfolgt auf einem Trocknungstisch als Zwischenpuffer 17 nach dem Schmiermittelauftrag, wobei der Zwischenpuffer 17 wahlweise auch als Ofen ausgebildet sein kann.
- Weiterhin werden im Gegensatz zu der Ausführung gemäß
Figur 1 die Dornstangen über die Übergabetische 11 und 12 nur in einer Richtung getaktet, so dass ein kreuzungsfreies Ein- und Ausschleusen der Dornstangen ohne zusätzlichen Rollgang möglich ist. - Die aus dem Standard-Stangenumlauf auszuschleusenden Dornstangen werden dazu über den dritten Rollgang 8 vom Vorlagetisch 1 zu den Übergabetischen 11 bzw. 12 transportiert. Der dritte Rollgang 8 ist zu diesem Zweck als Verlängerung des ersten Rollgangs 3 ausgebildet.
- Bei direkter Ausschleusung vom ersten Rollgang 3 zu den Übergabetischen 11 bzw. 12 ist eine Verlängerung des ersten Rollgangs 3 durch den dritten Rollgang 8 nicht notwendig.
- Zum Einschleusen neuer Dornstangen vom Stangennebenumlauf in den Standard-Stangenumlauf sind die Übergabetische 11 und 12 über den vierten Rollgang 9 mit einer Schmiermittelstation 10 und dem als Trocknungstisch oder Ofen ausgebildeten Zwischenpuffer 17 verbunden. Von dem Zwischenpuffer 17 werden die Dornstangen anschließend in den Standard-Stangenumlauf eingeschleust.
- In
Figur 2b ist an einem Beispiel der schnelle Umlauf von Dornstangen mit verschiedenen Durchmessern entsprechend dem Lay-out ausFigur 2a dargestellt. Nachfolgend wird deshalb auf die Bezugszeichen ausFigur 2a verwiesen. - Die Kreise mit den Buchstaben A, B, C, D symbolisieren Dornstangen mit unterschiedlichen Durchmessern, die nacheinander beim Walzen zum Einsatz kommen sollen.
- Im vorliegenden Fall ist zunächst der Dornstangensatz mit dem Durchmesser A im Einsatz, d. h. er befindet sich im Standard-Stangenumlauf. Bei einem Abmessungswechsel auf den Durchmesser B werden die Stangen des Durchmessers A schrittweise über den zweiten Rollgang 4 und den Vorlagetisch 1 in den Stangennebenumlauf zum Übergabetisch 11 über den dritten Rollgang 8 transportiert.
- Auf dem als Trockentisch ausgebildeten Zwischenpuffer 17 liegen bereits die Dornstangen mit dem geforderten nächsten Durchmesser der Abmessung B einsatzfertig (d. h. geschmiert und getrocknet) bereit und können nach dem Ausschleusen der letzten Dornstange A aus dem Standard-Stangenumlauf direkt zum Walzen eingesetzt werden. Die Bereitstellung der nächst folgenden Dornstangen der Abmessung C erfolgt über den Übergabetisch 11, auf dem bereits ein kompletter Dornstangensatz dieser Abmessung aufliegt.
- Die Dornstangen der Abmessung C werden nach Einsatz der ersten Stangen B sukzessive der Schmiermittelstation 10 und anschließend dem als Trocknungstisch ausgebildeten Zwischenpuffer 17 zugeführt.
- Währenddessen bedient ein Kran 14 aus einem Stangenlager 13 den Übergabetisch 12 bereits mit Stangen der Abmessung D, so dass dem Walzwerk alle erforderlichen Domstangenabmessungen zum geforderten Zeitpunkt zur Verfügung gestellt werden können, ohne dass ein Zeitverlust auftritt.
-
Nr. Bezeichnung 1 Kühl- bzw. Vorlagetisch 2 Schmierstation 3 Rollgang zum Zuführen von Walzstangen in das Walzaggregat 4 Rollgang zum Abführen von Walzstangen aus dem Walzaggregat 5, 6 induktive Erwärmung 7 Zwischenpuffer 8 Rollgang zum Ausschleusen 9 Rollgang zum Einschleusen 10 Schmierstation 11, 12 Übergabetisch 13 Stangenlager 14 Kran 15, 16 Rollgangsteil 17 Zwischenpuffer
Claims (25)
- Verfahren zum optimierten Umlauf von Dornstangen bei der Herstellung eines nahtlos warmgefertigten Stahlrohres nach dem Rohrkontiverfahren bei dem einem mehrgerüstigen Kontiwalzwerk ein Standard-Stangenumlauf zur Zu-, Abführung und Wiederaufbereitung der Dornstangen vorgeschaltet ist, wobei bei einem Abmessungswechsel mindestens die erforderliche Anzahl an Dornstangen gleichen Durchmessers (A) für die Walzung einer Abmessung vorgehalten wird und wobei der Standard-Stangenumlauf folgende Schritte umfasst:- Schmieren einer Dornstange (A) und Trocknen des Schmiermittels auf der Dornstange (A),- Einfädeln der Dornstange (A) in einen Hohlblock, Walzen des Hohlblocks zu einer Luppe und Strippen der Luppe von der Dornstange (A),- Rückführen der gebrauchten heißen Dornstange (A) zu einem Kühl- bzw. Vorlagetisch (1),- Kühlen der Dornstange (A) auf dem Kühltisch (1) und- bei Wiedereinsatz: Übergabe der abgekühlten aber hoch warmen Dornstange (A) an einer Zuführrollgang zur Schmierung und Wiederholung des Zyklussesdadurch gekennzeichnet,
dass für das schnelle Wechseln von einem Dornstangensatz des Durchmessers (A) auf Dornstangen eines anderen Durchmessers (B), (C), (D) etc., dem Standard-Stangenumlauf ein zweiter Umlauf als Stangennebenumlauf vorgeschaltet ist, in dem für einen anstehenden Abmessungswechsel anstelle des Vorhaltens von Dornstängen anderer Durchmesser (B), (C), (D), etc. auf dem Vorlagetisch des Standard-Stangenumlaufs die nächst folgenden Dornstangen mit den geforderten Durchmessern (B), (C), (D), etc. über mindestens zwei redundant arbeitende Übergabetische (11,12) im Stangennebenumlauf aufgelegt, abgenommen und wahlweise vorgewärmt und wahlweise mit Schmiermittel versehen in den Standard-Stangenumlauf eingeschleust werden und die nicht mehr benötigten Dornstangen der
Abmessung (A) aus dem Standard-Stangenumtauf ausgeschleust und anschließend über einen der genannten Übergabetische (11,12) entweder ausgelagert werden oder zurück in den Standard-Stangenumlauf gelangen. - Verfahren nach Anspruch 1
dadurch gekennzeichnet,
dass die Schmierung und Trocknung der Stangen im Standard-Stangenumlauf oder im Stangennebenumlauf erfolgt. - Verfahren nach Anspruch 1 und 2
dadurch gekennzeichnet,
dass das Einschleusen von Dornstangen vom Stangennebenumlauf in den Standard-Stangenumlauf über einen Zwischenpuffer (7) erfolgt. - Verfahren nach Anspruch 3
dadurch gekennzeichnet,
dass das Einschleusen über einen Übergabe- bzw. Trocknungstisch oder einen Ofen als Zwischenpuffer (7) erfolgt. - Verfahren nach Anspruch 4
dadurch gekennzeichnet,
dass beim Zuführen zu dem Zwischenpuffer (7) die Dornstangen bereits vor dem Zuführen in diesen Zwischenpuffer und/oder danach beheizt werden. - Verfahren nach Anspruch 5
dadurch gekennzeichnet,
dass die Vor- und/oder Nachbeheizung induktiv erfolgt. - Verfahren nach einem der Ansprüche 4 - 6
dadurch gekennzeichnet,
dass die Dornstangen in dem Zwischenpuffer (7) induktiv erwärmt werden. - Verfahren nach einem der Ansprüche 1 - 7
dadurch gekennzeichnet,
dass zur Trocknung der Schmierung schnell trocknende Schmiermittelkomponenten verwendet werden. - Verfahren nach einem der Ansprüche 1 - 8
dadurch gekennzeichnet,
dass die Trocknung an ruhender Luft oder passiv beschleunigt erfolgt. - Verfahren nach Anspruch 9
dadurch gekennzeichnet,
dass die passive Beschleunigung der Trocknung durch bewegte trockene Luft oder erhitztes Gas erfolgt. - Einrichtung zum optimierten Umlauf von Dornstangen bei der Herstellung eines nahtlos warmgefertigten Stahlrohres nach dem Rohrkontiverfahren aus einem Hohlblock, bei dem einem mehrgerüstigen Kontiwalzwerk ein Standard-Stangenumlauf zur Zu-, Abführung und Wiederaufbereitung der Dornstangen vorgeschaltet ist, bestehend aus einem Vorlage- bzw. Kühltisch (1) für Dornstangen, einer Schmierstation (2) für die Dornstangen und fallweise einer zusätzlichen Trockenstation für das auf die Dornstangen aufgebrachte Schmiermittel, einem ersten Rollgang (3) zum Zuführen von geschmierten Dornstangen in den im Walzaggregat befindlichen Hohlblock, einem weiteren parallel zum ersten Rollgang (3) angeordneten zweiten Rollgang (4) zum Abführen gebrauchter Dornstangen aus dem Walzaggregat zu dem Vorlage- bzw. Kühltisch (1),
dadurch gekennzeichnet,
dass dem Standard-Stangenumlauf ein weiterer Stangenumlauf als Stangennebenumlauf vorgeschaltet ist, bestehend aus zwei redundant arbeitenden Übergabetischen (11, 12), die zum Ausschleusen nicht mehr benötigter Stangen aus dem Standard-Stangenumlauf über einen dritten Rollgang (8) oder den ersten Rollgang (3) mit dem Vorlage- bzw. Kühltisch (1) verbunden sind und der dritte Rollgang (8) dabei entweder die Fortsetzung des ersten Rollgangs (3) bildet oder parallel versetzt hierzu angeordnet ist, einem auf der gegenüber liegenden Seite der Übergabetische (11, 12) parallel zum ersten Rollgang (3) angeordneten vierten Rollgang (9) zum Aufnehmen oder Durchtakten von Dornstangen über einen Zwischenpuffer (7, 17) in den Standard-Stangenumlauf. - Einrichtung nach Anspruch 11
dadurch gekennzeichnet,
dass der Zwischenpuffer (7) aus einem Ofen oder einem Übergabetisch besteht. - Einrichtung nach Anspruch 12
dadurch gekennzeichnet,
dass dem Zwischenpuffer (7) eine weitere Einrichtung zum Wärmen vor und/oder nachgeschaltet ist. - Einrichtung nach Anspruch 13
dadurch gekennzeichnet,
dass die weitere Wärmeeinrichtung eine Induktionsspule ist. - Einrichtung nach Anspruch 12
dadurch gekennzeichnet,
dass der Übergabetisch mit einer Trocknungseinheit versehen ist. - Einrichtung nach Anspruch 15
dadurch gekennzeichnet,
dass die Trocknungseinheit ein Wärme abstrahlendes Gerät ist. - Einrichtung nach Anspruch 16
dadurch gekennzeichnet,
dass das Wärme abstrahlende Gerät ein Mikrowellengerät, ein Infrarotstrahler oder ein Heißluftgebläse ist. - Einrichtung nach einem der Ansprüche 11 - 17
dadurch gekennzeichnet,
dass bei versetzter Anordnung des dritten Rollgangs (8) zum ersten Rollgang (3) zum Wiedereinschleusen warmer Dornstangen in den Standard-Stangenumlauf die Übergabetische (11, 12) auf gleicher Tischseite mit einem parallel zum Rollgang (8) angeordneten und aus Rollgangsteilen (15, 16) bestehenden Rollgang mit dem ersten Rollgang (3) in Linie verbunden sind. - Einrichtung nach Anspruch 11
dadurch gekennzeichnet,
dass der Zwischenpuffer (17) ein Trocknungstisch oder Ofen ist. - Einrichtung nach Anspruch 19
dadurch gekennzeichnet,
dass dem Zwischenpuffer (17) eine weitere Schmierstation (10) vorgeschaltet ist. - Einrichtung nach einem der Ansprüche 11 - 20
dadurch gekennzeichnet,
dass für Transport und Lagerung der Dornstangen ein Kassettensystem verwendet wird. - Einrichtung nach einem der Ansprüche 11 - 21
dadurch gekennzeichnet,
dass die Versorgung der Übergabetische (11, 12) mit den benötigten Dornstangen über mindestens ein Stangenlager (13) erfolgt. - Einrichtung nach Anspruch 22
dadurch gekennzeichnet,
dass die Versorgung über einen separaten Kran (14) erfolgt. - Einrichtung nach einem der Ansprüche 11 - 23
dadurch gekennzeichnet,
dass der Stangentransport automatisiert ist. - Einrichtung nach einem der Ansprüche 11 - 24
dadurch gekennzeichnet,
dass für die Dornstangenlagerung ein Stangenlagerverwaltungsrechner verwendet wird.
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE102009053166.1A DE102009053166B4 (de) | 2009-11-02 | 2009-11-02 | Verfahren und Einrichtung zum optimierten Stangenumlauf bei der Herstellung eines nahtlos warmgefertigten Stahlrohres nach dem Rohrkontiverfahren |
| PCT/DE2010/001252 WO2011050783A2 (de) | 2009-11-02 | 2010-10-25 | Verfahren und einrichtung zum optimierten stangenumlauf bei der herstellung eines nahtlos warmgefertigten stahlrohres nach dem rohrkontiverfahren |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP2496370A2 EP2496370A2 (de) | 2012-09-12 |
| EP2496370B1 true EP2496370B1 (de) | 2014-04-23 |
Family
ID=43828252
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP10794859.8A Not-in-force EP2496370B1 (de) | 2009-11-02 | 2010-10-25 | Verfahren und einrichtung zum optimierten stangenumlauf bei der herstellung eines nahtlos warmgefertigten stahlrohres nach dem rohrkontiverfahren |
Country Status (16)
| Country | Link |
|---|---|
| US (1) | US9248483B2 (de) |
| EP (1) | EP2496370B1 (de) |
| JP (1) | JP5706435B2 (de) |
| KR (1) | KR101769870B1 (de) |
| CN (1) | CN102665947B (de) |
| AR (1) | AR079023A1 (de) |
| AU (1) | AU2010311975A1 (de) |
| BR (1) | BR112012010388A2 (de) |
| CA (1) | CA2779803A1 (de) |
| DE (1) | DE102009053166B4 (de) |
| EA (1) | EA022279B1 (de) |
| ES (1) | ES2485620T3 (de) |
| MX (1) | MX2012004969A (de) |
| UA (1) | UA104923C2 (de) |
| WO (1) | WO2011050783A2 (de) |
| ZA (1) | ZA201203929B (de) |
Families Citing this family (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN121892513A (zh) * | 2026-03-19 | 2026-04-21 | 太原理工大学 | 一种轧机用芯棒在线打磨更换系统 |
Family Cites Families (16)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| IT981008B (it) * | 1973-01-23 | 1974-10-10 | Innocenti Santeustacchio Spa | Procedimento per laminare tubi senza saldatura e apparecchiatu ra per l attuazione del medesimo procedimento |
| FR2214533B1 (de) * | 1973-01-23 | 1977-08-19 | Innocenti Santeustacchio Spa | |
| US4037449A (en) * | 1976-07-30 | 1977-07-26 | Aetna-Standard Engineering Company | Continuous flow plug mill system |
| FR2443884A1 (fr) * | 1978-12-15 | 1980-07-11 | Vallourec | Fabrication de tubes sans soudure de forts diametres |
| JPS5937686B2 (ja) * | 1979-02-26 | 1984-09-11 | 新日本製鐵株式会社 | 継目無金属管製造設備のマンドレル循環装置 |
| JPS5820303A (ja) * | 1981-07-28 | 1983-02-05 | Nippon Kokan Kk <Nkk> | マンドレルバ−表面への塗膜の形成方法 |
| JPS58167006A (ja) * | 1982-03-26 | 1983-10-03 | Nippon Kokan Kk <Nkk> | 継目無鋼管熱間圧延機のマンドレルバ−交換方法 |
| IT1153201B (it) | 1982-10-04 | 1987-01-14 | Innocenti Santeustacchio Spa | Metodo e relativa apparecchiatura per la ricircolazione dei mandrini in un laminatoio operante a mandrino trattenuto, per la produzione di tubi senza saldatura |
| EP0698426A1 (de) * | 1994-08-18 | 1996-02-28 | MANNESMANN Aktiengesellschaft | Walzdornwechselvorrichtung für Stopfenwalzwerke |
| JP3755395B2 (ja) | 2000-10-11 | 2006-03-15 | 住友金属工業株式会社 | マンドレルバーの潤滑剤塗布搬送装置 |
| DE102005052178B4 (de) | 2004-10-25 | 2008-06-19 | V&M Deutschland Gmbh | Verfahren zum Herstellen eines nahtlos warmgefertigten Stahlrohres |
| WO2006090718A1 (ja) * | 2005-02-22 | 2006-08-31 | Sumitomo Metal Industries, Ltd. | 継目無管の製造方法及び清掃設備 |
| DE102005028667A1 (de) | 2005-06-16 | 2006-12-21 | V&M Deutschland Gmbh | Vorrichtung zum Herstellen eines nahtlosen Hohlkörpers aus Stahl |
| JP4766390B2 (ja) * | 2006-08-22 | 2011-09-07 | 住友金属工業株式会社 | マンドレルバー洗浄設備 |
| DE102007032804B3 (de) | 2007-07-10 | 2008-09-04 | V&M Deutschland Gmbh | Schmiededorn zum Warmschmieden rohrförmiger Werkstücke aus Metall |
| CN101204719B (zh) * | 2007-12-01 | 2010-06-02 | 太原重工股份有限公司 | 用于拔伸压机的芯棒循环装置 |
-
2009
- 2009-11-02 DE DE102009053166.1A patent/DE102009053166B4/de not_active Expired - Fee Related
-
2010
- 2010-10-25 CN CN201080049505.7A patent/CN102665947B/zh not_active Expired - Fee Related
- 2010-10-25 MX MX2012004969A patent/MX2012004969A/es active IP Right Grant
- 2010-10-25 JP JP2012537297A patent/JP5706435B2/ja not_active Expired - Fee Related
- 2010-10-25 CA CA2779803A patent/CA2779803A1/en not_active Abandoned
- 2010-10-25 US US13/505,326 patent/US9248483B2/en not_active Expired - Fee Related
- 2010-10-25 EP EP10794859.8A patent/EP2496370B1/de not_active Not-in-force
- 2010-10-25 UA UAA201206761A patent/UA104923C2/uk unknown
- 2010-10-25 EA EA201200554A patent/EA022279B1/ru not_active IP Right Cessation
- 2010-10-25 ES ES10794859.8T patent/ES2485620T3/es active Active
- 2010-10-25 BR BR112012010388A patent/BR112012010388A2/pt not_active IP Right Cessation
- 2010-10-25 AU AU2010311975A patent/AU2010311975A1/en not_active Abandoned
- 2010-10-25 KR KR1020127011395A patent/KR101769870B1/ko not_active Expired - Fee Related
- 2010-10-25 WO PCT/DE2010/001252 patent/WO2011050783A2/de not_active Ceased
- 2010-11-02 AR ARP100104047A patent/AR079023A1/es active IP Right Grant
-
2012
- 2012-05-30 ZA ZA2012/03929A patent/ZA201203929B/en unknown
Also Published As
| Publication number | Publication date |
|---|---|
| AR079023A1 (es) | 2011-12-21 |
| WO2011050783A2 (de) | 2011-05-05 |
| ZA201203929B (en) | 2013-02-27 |
| KR101769870B1 (ko) | 2017-08-21 |
| JP5706435B2 (ja) | 2015-04-22 |
| WO2011050783A3 (de) | 2011-06-23 |
| EP2496370A2 (de) | 2012-09-12 |
| ES2485620T3 (es) | 2014-08-13 |
| BR112012010388A2 (pt) | 2016-06-07 |
| US9248483B2 (en) | 2016-02-02 |
| DE102009053166B4 (de) | 2015-02-19 |
| CN102665947A (zh) | 2012-09-12 |
| CN102665947B (zh) | 2015-12-16 |
| JP2013509305A (ja) | 2013-03-14 |
| CA2779803A1 (en) | 2011-05-05 |
| EA022279B1 (ru) | 2015-12-30 |
| AU2010311975A1 (en) | 2012-05-17 |
| DE102009053166A1 (de) | 2011-05-05 |
| UA104923C2 (uk) | 2014-03-25 |
| EA201200554A1 (ru) | 2012-09-28 |
| MX2012004969A (es) | 2012-06-12 |
| KR20120092123A (ko) | 2012-08-20 |
| US20120272704A1 (en) | 2012-11-01 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP2895280B1 (de) | Pilgerwalzstrasse | |
| EP2427282A2 (de) | Vorrichtung und verfahren zur erwärmung warm umzuformender werkstücke | |
| DE102013104806A1 (de) | Bandofen | |
| DE102013100302A1 (de) | Verfahren zum Schmieden, insbesondere Streckschmieden, von metallischen Werkstücken | |
| EP0236666B1 (de) | Arbeitsverfahren zum Aufheizen von in Stranggusseinrichtungen gegossenen oder in Umformeinrichtungen umgeformten Halbzeugen für deren Einbringen in Umform- und/oder Weiterverarbeitungseinrichtungen | |
| DE102014101150B4 (de) | Verfahren zum Schmieden, insbesondere Streckschmieden, von metallischen Werkstücken | |
| EP0698426A1 (de) | Walzdornwechselvorrichtung für Stopfenwalzwerke | |
| DE102009053166B4 (de) | Verfahren und Einrichtung zum optimierten Stangenumlauf bei der Herstellung eines nahtlos warmgefertigten Stahlrohres nach dem Rohrkontiverfahren | |
| EP2663412B1 (de) | Anlage und verfahren zum erzeugen von warmband | |
| DE69007033T2 (de) | Warmwalzverfahren für nahtlose Rohre mit vorausgehender Verringerung des Durchmessers von Halbzeug. | |
| DE102012001742B4 (de) | Vorrichtung zum Erwärmen von Blechwerkstücken für ein nachfolgendes Warmumformen oder Presshärten | |
| DE102014101151A1 (de) | Verfahren zum Schmieden, insbesondere Streckschmieden, von metallischen Werkstücken | |
| EP4028183B1 (de) | Reckwalzvorrichtung und reckwalzverfahren | |
| DE1917449A1 (de) | Vorrichtung zur Herstellung von Stahlrohren durch Extrusion | |
| DE102018101226A1 (de) | Vorrichtung zum induktiven Härten von langgestreckten Werkstücken | |
| DE102008050927B4 (de) | Energetisch optimiertes Verfahren, bei dem Werkstücke erhitzt werden, sowie Werkstückförderer und Wärmeübertragungseinheit | |
| EP4392226B1 (de) | Vorrichtung zum herstellen von behältern aus vorformlingen aus thermoplastischem material | |
| DE102013005545A1 (de) | Transferpresse und Verfahren zur wärmeunterstützten Umformung von Blechen | |
| DE2163858A1 (de) | Verfahren und Vorrichtung zur Wärmebehandlung | |
| DE102020116679A1 (de) | Behältnisübergabeeinrichtung einer Einsternzuführung für Behandlungseinrichtung und Verfahren zur Behältnisübergabe | |
| DE602004005627T2 (de) | Verfahren und Vorrichtung zum zeitweisen Unterbrechen des Übergangs langgestreckter Produkte zwischen stromaufwärts und stromabwärts gelegenen Pfaden eines Walzwerkes | |
| DE102013019784A1 (de) | Verfahren und Anordnung zur Behandlung eines Blechs | |
| DE3622302A1 (de) | Arbeitsverfahren zum aufheizen von in stranggusseinrichtungen gegossenen oder in umformeinrichtungen umgeformten halbzeugen fuer deren einbringen in umform- und/oder weiterverarbeitungseinrichtungen |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| 17P | Request for examination filed |
Effective date: 20120322 |
|
| AK | Designated contracting states |
Kind code of ref document: A2 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| DAX | Request for extension of the european patent (deleted) | ||
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| INTG | Intention to grant announced |
Effective date: 20131120 |
|
| RAP1 | Party data changed (applicant data changed or rights of an application transferred) |
Owner name: VALLOUREC DEUTSCHLAND GMBH |
|
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| RAP1 | Party data changed (applicant data changed or rights of an application transferred) |
Owner name: VALLOUREC DEUTSCHLAND GMBH |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: FG4D Free format text: NOT ENGLISH |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: EP |
|
| REG | Reference to a national code |
Ref country code: AT Ref legal event code: REF Ref document number: 663484 Country of ref document: AT Kind code of ref document: T Effective date: 20140515 |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FG4D Free format text: LANGUAGE OF EP DOCUMENT: GERMAN |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R096 Ref document number: 502010006760 Country of ref document: DE Effective date: 20140612 |
|
| REG | Reference to a national code |
Ref country code: ES Ref legal event code: FG2A Ref document number: 2485620 Country of ref document: ES Kind code of ref document: T3 Effective date: 20140813 |
|
| REG | Reference to a national code |
Ref country code: NL Ref legal event code: VDEP Effective date: 20140423 |
|
| REG | Reference to a national code |
Ref country code: LT Ref legal event code: MG4D |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20140423 Ref country code: NO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20140723 Ref country code: GR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20140724 Ref country code: LT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20140423 Ref country code: BG Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20140723 Ref country code: CY Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20140423 Ref country code: IS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20140823 Ref country code: NL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20140423 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: RO Payment date: 20140930 Year of fee payment: 5 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: PL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20140423 Ref country code: SE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20140423 Ref country code: RS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20140423 Ref country code: LV Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20140423 Ref country code: HR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20140423 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: PT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20140825 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R097 Ref document number: 502010006760 Country of ref document: DE |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20140423 Ref country code: CZ Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20140423 Ref country code: EE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20140423 Ref country code: SK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20140423 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: ES Payment date: 20141028 Year of fee payment: 5 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| 26N | No opposition filed |
Effective date: 20150126 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R097 Ref document number: 502010006760 Country of ref document: DE Effective date: 20150126 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LU Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20141025 Ref country code: MC Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20140423 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PL |
|
| GBPC | Gb: european patent ceased through non-payment of renewal fee |
Effective date: 20141025 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: BE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20141031 |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: MM4A |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CH Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20141031 Ref country code: LI Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20141031 Ref country code: SI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20140423 Ref country code: GB Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20141025 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: ST Effective date: 20150630 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FR Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20141031 |
|
| REG | Reference to a national code |
Ref country code: RO Ref legal event code: EPE |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20141025 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 20151022 Year of fee payment: 6 Ref country code: IT Payment date: 20151028 Year of fee payment: 6 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SM Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20140423 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20140423 Ref country code: HU Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT; INVALID AB INITIO Effective date: 20101025 Ref country code: TR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20140423 |
|
| REG | Reference to a national code |
Ref country code: ES Ref legal event code: FD2A Effective date: 20161125 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: RO Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20151025 |
|
| REG | Reference to a national code |
Ref country code: AT Ref legal event code: MM01 Ref document number: 663484 Country of ref document: AT Kind code of ref document: T Effective date: 20151025 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: ES Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20151026 Ref country code: AT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20151025 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R119 Ref document number: 502010006760 Country of ref document: DE |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20170503 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20161025 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20140423 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: AL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20140423 |