EP2252540B1 - Ein metallisches hohlprofiel aufweisender ausleger mit verstärkungslage aus faser-kunststoff-verbund sowie sensorelement - Google Patents
Ein metallisches hohlprofiel aufweisender ausleger mit verstärkungslage aus faser-kunststoff-verbund sowie sensorelement Download PDFInfo
- Publication number
- EP2252540B1 EP2252540B1 EP09720189.1A EP09720189A EP2252540B1 EP 2252540 B1 EP2252540 B1 EP 2252540B1 EP 09720189 A EP09720189 A EP 09720189A EP 2252540 B1 EP2252540 B1 EP 2252540B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- jib
- boom
- profile
- layer
- hollow profile
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Not-in-force
Links
- 239000002131 composite material Substances 0.000 title claims description 16
- 239000004033 plastic Substances 0.000 title claims description 16
- 230000002787 reinforcement Effects 0.000 title description 7
- 239000002184 metal Substances 0.000 title description 3
- 230000003014 reinforcing effect Effects 0.000 claims description 89
- 239000000835 fiber Substances 0.000 claims description 49
- 238000004519 manufacturing process Methods 0.000 claims description 23
- 238000000034 method Methods 0.000 claims description 16
- 239000000853 adhesive Substances 0.000 claims description 9
- 230000001070 adhesive effect Effects 0.000 claims description 9
- 239000000203 mixture Substances 0.000 claims description 8
- 229920003002 synthetic resin Polymers 0.000 claims description 8
- 239000012530 fluid Substances 0.000 claims description 6
- 239000000057 synthetic resin Substances 0.000 claims description 6
- 230000008569 process Effects 0.000 claims description 4
- 239000003365 glass fiber Substances 0.000 claims description 3
- OKTJSMMVPCPJKN-UHFFFAOYSA-N Carbon Chemical compound [C] OKTJSMMVPCPJKN-UHFFFAOYSA-N 0.000 claims description 2
- 229910052799 carbon Inorganic materials 0.000 claims description 2
- XLYOFNOQVPJJNP-UHFFFAOYSA-N water Substances O XLYOFNOQVPJJNP-UHFFFAOYSA-N 0.000 claims description 2
- 239000003795 chemical substances by application Substances 0.000 claims 2
- 229920000642 polymer Polymers 0.000 claims 1
- 238000003825 pressing Methods 0.000 claims 1
- 239000010410 layer Substances 0.000 description 108
- 238000005452 bending Methods 0.000 description 21
- 238000010276 construction Methods 0.000 description 17
- 239000011347 resin Substances 0.000 description 15
- 229920005989 resin Polymers 0.000 description 15
- 239000004848 polyfunctional curative Substances 0.000 description 10
- 238000005259 measurement Methods 0.000 description 7
- 230000032798 delamination Effects 0.000 description 6
- 238000009826 distribution Methods 0.000 description 6
- 238000010438 heat treatment Methods 0.000 description 6
- 238000002347 injection Methods 0.000 description 5
- 239000007924 injection Substances 0.000 description 5
- 238000010079 rubber tapping Methods 0.000 description 5
- 238000004891 communication Methods 0.000 description 4
- 229920000049 Carbon (fiber) Polymers 0.000 description 3
- 230000008901 benefit Effects 0.000 description 3
- 239000004917 carbon fiber Substances 0.000 description 3
- 238000013461 design Methods 0.000 description 3
- 239000004744 fabric Substances 0.000 description 3
- 239000012790 adhesive layer Substances 0.000 description 2
- 230000005540 biological transmission Effects 0.000 description 2
- 230000008859 change Effects 0.000 description 2
- 230000007797 corrosion Effects 0.000 description 2
- 238000005260 corrosion Methods 0.000 description 2
- 238000001514 detection method Methods 0.000 description 2
- 238000007689 inspection Methods 0.000 description 2
- 239000007788 liquid Substances 0.000 description 2
- 239000002952 polymeric resin Substances 0.000 description 2
- 238000010526 radical polymerization reaction Methods 0.000 description 2
- 238000007789 sealing Methods 0.000 description 2
- 240000001439 Opuntia Species 0.000 description 1
- 235000004727 Opuntia ficus indica Nutrition 0.000 description 1
- 230000032683 aging Effects 0.000 description 1
- 239000000805 composite resin Substances 0.000 description 1
- 230000006835 compression Effects 0.000 description 1
- 238000007906 compression Methods 0.000 description 1
- 230000008878 coupling Effects 0.000 description 1
- 238000010168 coupling process Methods 0.000 description 1
- 238000005859 coupling reaction Methods 0.000 description 1
- 230000007423 decrease Effects 0.000 description 1
- 238000005238 degreasing Methods 0.000 description 1
- 239000013013 elastic material Substances 0.000 description 1
- 239000003822 epoxy resin Substances 0.000 description 1
- 239000012467 final product Substances 0.000 description 1
- 230000005484 gravity Effects 0.000 description 1
- 230000006872 improvement Effects 0.000 description 1
- 230000002452 interceptive effect Effects 0.000 description 1
- 238000010030 laminating Methods 0.000 description 1
- 239000000463 material Substances 0.000 description 1
- 239000011159 matrix material Substances 0.000 description 1
- 230000007246 mechanism Effects 0.000 description 1
- 239000007769 metal material Substances 0.000 description 1
- 229920000647 polyepoxide Polymers 0.000 description 1
- 238000005488 sandblasting Methods 0.000 description 1
- 230000035939 shock Effects 0.000 description 1
- 239000013589 supplement Substances 0.000 description 1
- 238000004381 surface treatment Methods 0.000 description 1
- 238000005496 tempering Methods 0.000 description 1
- 238000012360 testing method Methods 0.000 description 1
- 238000001931 thermography Methods 0.000 description 1
- 238000004804 winding Methods 0.000 description 1
Images



Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B66—HOISTING; LIFTING; HAULING
- B66C—CRANES; LOAD-ENGAGING ELEMENTS OR DEVICES FOR CRANES, CAPSTANS, WINCHES, OR TACKLES
- B66C23/00—Cranes comprising essentially a beam, boom, or triangular structure acting as a cantilever and mounted for translatory of swinging movements in vertical or horizontal planes or a combination of such movements, e.g. jib-cranes, derricks, tower cranes
- B66C23/88—Safety gear
- B66C23/90—Devices for indicating or limiting lifting moment
- B66C23/905—Devices for indicating or limiting lifting moment electrical
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B66—HOISTING; LIFTING; HAULING
- B66C—CRANES; LOAD-ENGAGING ELEMENTS OR DEVICES FOR CRANES, CAPSTANS, WINCHES, OR TACKLES
- B66C23/00—Cranes comprising essentially a beam, boom, or triangular structure acting as a cantilever and mounted for translatory of swinging movements in vertical or horizontal planes or a combination of such movements, e.g. jib-cranes, derricks, tower cranes
- B66C23/62—Constructional features or details
- B66C23/64—Jibs
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y10—TECHNICAL SUBJECTS COVERED BY FORMER USPC
- Y10T—TECHNICAL SUBJECTS COVERED BY FORMER US CLASSIFICATION
- Y10T29/00—Metal working
- Y10T29/49—Method of mechanical manufacture
- Y10T29/49826—Assembling or joining
Definitions
- the invention relates to a boom for end-side receiving loads according to the preamble of claim 1. Furthermore, the invention relates to a method for producing such a boom.
- Lightweight boom parts are an important prerequisite to meet the demands of mobile machinery such.
- work platforms cranes, concrete pumps u. s. w. in terms of high load capacity, long boom length and long range to meet.
- these performance data can be increased compared to conventional designs without increasing the overall weight of the machine or unfavorably shifting the center of gravity. So z.
- the negative impact of the boom weight on the vehicle size and mass, the support base, the number of axles and the necessary counterweights are kept low.
- FKV fiber-plastic composite
- the production of box girders in monolithic fiber composite construction is very costly due to the complicated fiber structure in force applications or bearings.
- monolithic FRPs are impact-sensitive, so they are not suitable for construction sites for use in construction machinery such as cranes.
- the sensor element according to the invention serves, for example, for detecting a bending moment.
- a bending moment for example, in a test phase of the cantilever and / or in the first application of a hybrid designed according to the invention with a metallic cantilevered hollow section and a fiber-plastic composite reinforcing layer, it can be detected whether damage occurs in the structure of the cantilevered hollow section.
- the reinforcing layer can be dimensioned according to the load forces measured by the sensor element. Also, aging-related or overload-induced deformations of the structure of the cantilever can be reliably detected via the sensor element. Costly inspection procedures for fiber-plastic composites, such as thermography or ultrasonic inspection, can be avoided.
- the specific properties of the fibers of the reinforcing layer are used to improve the bending stiffness and the bending strength of the metallic boom hollow profile.
- a large part of, for example, the shear transmission and the introduction of force can be taken over by the metallic boom hollow profile in the boom according to the invention.
- the boom can also have a plurality of sensor elements. By interconnecting a plurality of inventive sensor elements, for example, bending moments and a normal force in the boom can be detected.
- a boom with such an inner reinforcing layer of a fiber-plastic composite in a metallic boom hollow profile can also be used without a sensor element for detecting load forces, since such a boom without the sensor element advantages over the example of EP 0 968 955 A2 known prior art has. Also, a protection of the reinforcing layer from the weather is given. Overall, the construction site suitability and thus the safety of the boom is increased.
- the boom hollow profile or the profile sections thereof can then simultaneously serve as a tool for producing the hybrid boom. Investment costs for a winding system or for a corresponding tool eliminated. Attachments attached externally on the arm are not hindered by any possibly interfering fiber-plastic composite there. Attachments can then be welded in particular to the boom hollow profile.
- An arrangement of at least one of the sensor elements on an inner wall of the reinforcing layer and at least one further of the sensor elements between the reinforcing layer and the boom hollow profile allows, in particular, detection of undesired delamination of the reinforcing layer from the boom hollow profile.
- An external control device can process further information, such as hydraulic pressures, with which a construction machine, within which the boom is used, works, an inclination of the boom against the vertical or a tensile force in optionally existing guy elements.
- the information obtained by the sensor elements according to the invention supplement this further, processable by the external control device information. This allows the external control device to more reliably detect unsafe conditions of the boom-mounted construction machines and to prevent them, for example, by switching off a hoist or a luffing mechanism.
- an external control device in particular a control device which is regularly present in modern mobile cranes can be used.
- a structure of the fiber-plastic composite according to claim 3 leads to a stable reinforcement with low weight.
- a fiber arrangement according to claim 4 in particular increases the flexural rigidity of the cantilever.
- a part of the fibers of the reinforcing layer can be arranged according to claim 5 obliquely or diagonally with respect to the boom longitudinal axis.
- fibers assist in the transmission of shear forces from torsion and shear and increase flexural rigidity of cross-sectional parts of the cantilever.
- An electrically insulating intermediate layer according to claim 6 protects the metallic boom hollow profile from corrosion, in particular when the FKV reinforcing layer has carbon fibers.
- a fiber layer in particular a glass fiber layer, is preferably used.
- Profile sections according to claim 7 simplify the production of the boom according to the invention.
- a U-profile shape of the profile sections allows, for example, an arrangement of the reinforcing layers, in which they are spatially well separated from the connecting sections between the profiled sections constituting the boom-hollow profile.
- the profile sections can then be welded together, for example via the legs of the U, without the risk of damaging the reinforcing layer arranged, for example, at the bottom of the U.
- the profile sections can also be flat, designed as an L-profile or in cross-section with several kinks.
- Such a cross-sectional design of the cantilever with profile sections bent several times in cross-section yields, for example, a boom with a hexagonal or octagonal cross-section.
- a sensor element group according to claim 8 allows in particular a temperature-compensated measurement occurring load forces, for example, occurring bending moments.
- Another object of the invention is to provide a low cost manufacturing process indicate for the boom according to the invention.
- a manufacturing method uses in particular the advantages of a subdivision of the boom hollow profile in profile sections according to claim 7. If an already complete boom hollow section is provided as an output element for connection to the reinforcing layer, the reinforcing layer can also be inserted into the hollow profile or, as far as the Reinforcement layer is mounted outside of the hollow profile to be applied to this.
- the sensor element can be introduced into the boom together with the reinforcement layer or can already be provided together with the boom hollow profile. Alternatively, it is possible to attach the sensor element before the application of the reinforcing layer or only thereafter. Under certain circumstances, can be dispensed with the introduction of a sensor element, in particular when the reinforcing layer is arranged in the cavity of the boom-hollow profile.
- An application of the reinforcing layer according to claim 10 is suitable for an automated manufacture of the cantilever.
- the fiber-plastic composite is produced when applying the reinforcing layer of the fiber layer and the polymeric resin. After laying the fiber layer, the injection of the resin / hardener mixture can be done under vacuum. There is no need to provide ready pre-produced fiber-plastic composite.
- the reinforcing layer can easily adapt to the boom hollow profile or the profile section thereof in this manufacturing process. The boom hollow profile or the profile section thereof then serves as a tool for producing the hybrid boom.
- Orienting fibers according to claim 11 may result in an improvement in the properties of the cantilever with respect to a given load, for example increasing the flexural rigidity.
- the intermediate layer according to claim 12 can provide protection against contact corrosion of the metallic hollow profile.
- a tearable layer on the fiber layer before injecting the polymeric Synthetic resin / hardener mixture can be applied, layers that are present after the production of the boom as a result of the manufacturing process, but do not form part of the final product, easy to separate from the reinforcing layer.
- a dispensing ply that can be applied to the fiber ply prior to injection and over which the injected resin is first distributed transversely of the cantilever longitudinal axis enhances embedding of the fiber ply in the resin when performing a manufacturing process in which a polymeric resin is injected into the fiber ply becomes.
- a prefabricated reinforcing layer made of a fiber-plastic composite can be used.
- this can result in a result in a cost-effective production.
- the sensor elements can be integrated in advance in the FKV reinforcements.
- a pressure body disposed between the reinforcing plies in the interior of the cantilevered hollow profile along the cantilever longitudinal axis may be used in the manufacture of the cantilever to facilitate connection of the reinforcing plies to the cantilevered hollow profile in the manufacture of the cantilever.
- the pressure body can be a pressurizable hose.
- a fluid filling according to claim 16 allows a defined pressurization of the pressure hull in the bonding of the reinforcing layers.
- a tempering, for example, for curing the adhesive is possible via such a pressure body by a corresponding temperature of the fluid.
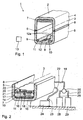
- An Indian Fig. 1 in perspective and in sections illustrated boom 1 is used for end-side recording of loads.
- the boom 1 may for example be part of a working platform, a crane or a concrete pump.
- the boom 1 has a runner designed as a box beam hollow profile 2 with a dashed line in Fig. 1 longitudinal axis 3.
- the boom hollow section 2 is made of metal.
- the boom hollow section 2 is composed of two profile sections 4, 5, each with a U-shaped Cross-section assembled.
- the two profile sections 4, 5 are connected to each other via welds 6, which extend along the boom longitudinal axis 3.
- the two reinforcing layers 7 are constructed the same, so that it is sufficient, the force applied to the profile section 5 reinforcing layer 7, in the Fig. 1 is described below.
- the reinforcing layer 7 is arranged as a reinforcing lining in the cavity of the boom hollow section 2, so it abuts against an inner wall 8 of the profile section 5.
- the reinforcing layer 7 is made of a fiber-plastic composite. This is in particular a carbon fiber-resin composite. Carbon fibers 9 of a fiber layer 10 of the reinforcing layer 7 are connected to one another and to the inner wall 8 via a polymeric synthetic resin matrix 11.
- the fibers 9 of the reinforcing layer 7 may have different orientations. They can be arranged for the most part with a parallel to the longitudinal axis 3 of the boom 1 level component. They may also be arranged predominantly diagonally with respect to the longitudinal axis 3.
- all the fibers 9 may be arranged diagonally with respect to the longitudinal axis 3. There may be two groups of fibers whose paths cross each other. These two fiber groups may belong to different and superimposed individual fiber layers of the fiber layer 10.
- a sensor element 12 is arranged in the area of the reinforcing layer 7, a sensor element 12 is arranged. Signal or supply lines 12a, which are connected to the sensor element 12, are guided a little way along the boom hollow profile 2 and then led to the outside.
- the sensor element 12 serves to detect load forces acting on the boom 1.
- the sensor element 12 is designed as a strain sensor and in particular as a strain gauge. Via a signal connection, not shown, the sensor element 12 is in signal communication with an external control device 13.
- the latter processes, in addition to measured values which the sensor element 12 receives, also further information, acquired by additional sensors, about the condition of a working or construction machine, the part of which represents the boom 1. at This additional information may be, for example, hydraulic pressures, an inclination of the boom 1 against the vertical or a tensile force in a guy element of the work machine, not shown.
- the sensor element 12 may be embedded in the reinforcing layer 7. Alternatively, it is possible to arrange the sensor element 12 on the side facing the cavity of the boom hollow profile 2 side of the reinforcing layer 7. Finally, it is possible to arrange the sensor element 2 between the reinforcing layer 7 and the profile section 5.
- the boom 1 has a plurality of sensor elements 12, which are all in signal communication with the control device 13.
- the sensor element 12 is used in particular for detecting a bending moment and for detecting the presence of a damage of the jib 1.
- Several of the sensor elements 12 may be part of a common measuring arrangement and z. B. be interconnected in a Wheatstone bridge. This interconnection can in particular be such that the influence of an uneven heating of the cantilever 1 on the measurement result of the sensor elements 12 is compensated.
- an electrically insulating intermediate layer 14 is arranged, which is designed as a glass fiber layer.
- Fig. 2 a method of manufacturing the cantilever 1 is described. This is a vacuum injection method in which the profile sections of the boom hollow section 2 take over the function of a tool. Compared to Fig. 1 shows the 2, the profile section 5 of the boom 1 with greater detail.
- the fiber layer 10 is initially placed with non-matrix-connected fibers 9. During or after placing the fiber layer 10, the fibers 9 of the fiber layer 10 are oriented, that is aligned with the longitudinal axis 3, wherein an orientation of the fibers 9 is adjusted according to what was stated above.
- a tear-able layer 15 launched on the oriented fiber layer 10 .
- a distribution layer 16 in the form of a distribution fabric is placed on the tearable layer 15. Between the distributor fabric 16 and a resin-impermeable, but air-permeable film 17 disposed therealong, a resin conduit 18 extending along the longitudinal axis 3 is arranged.
- a further air-impermeable film 20 is disposed between the legs of the profile section 5 and sealed by a further pair of sealing strips 19 against the inner wall 8 of the profile section 5.
- a nonwoven layer 21 is arranged between the nonwoven layer 21 and the upper in the upper air-impermeable film 20.
- an air line 22 is arranged, which also extends parallel to the longitudinal axis 3.
- the air line 22 is in fluid communication with a vacuum pump 24 via a connection element 23.
- the resin pipe 18 is branched via a mixing element 25 into a resin pipe section 26 and a hardener pipe section 27.
- the resin conduit section 26 communicates with a resin reservoir 28 and the hardener conduit section 27 is in fluid communication with a hardener reservoir 29.
- the mixing element 25 a combination of resin and harder in a predetermined mixing ratio, wherein a chemically reactive resin / hardener mixture is generated.
- the reinforcing layer 7 can be laminated directly to the profile section 5, wherein then according to the reinforcing layers 7 prepared profile sections 4, 5 are connected to the boom 1 with each other.
- the profile sections 4, 5 simultaneously serve as forming tools for the reinforcing layer 7.
- the intermediate layer 14 is placed on the bottom of the profile section 5 after a surface treatment of the profile section 5, for example after degreasing and sandblasting of the profile section 5. Subsequently, the fibers 9 are laid dry as a fiber layer 10 on the intermediate layer 14 and oriented.
- the oriented fibers are in particular designed as continuous fibers. This also applies if the boom hollow profile 2 over its course along the longitudinal axis 3 has a variable cross-section. As a rule, only a smaller proportion of the carbon fibers 9 has an orientation parallel to the longitudinal axis 3.
- polymeric synthetic resin mixed with a hardener, is injected into the fiber layer 10 via the resin line 18.
- the synthetic resin adheres the fibers 9 to the bottom of the profile section 5.
- the resin emerging from the distribution line 16 is distributed over the distribution layer 16 transversely to the longitudinal axis 3 of the profile section 5, penetrates the tearable layer 15 and penetrates into the fiber layer 10 ,
- the resin-impermeable film 17 ensures that no resin / hardener mixture can undesirably penetrate into other regions outside the fiber layer 10.
- Curing of the resin / hardener mixture in the fiber layer 10 may be carried out at room temperature or at elevated temperatures, e.g. B. at 80 ° C, take place.
- a heating for curing takes place in a heating furnace or by placing a heating mat.
- the distributor fabric 16 and the two films 17, 20 with the intermediate nonwoven 21 and the two lines 18, 22 are removed by tearing off the tearable layer 15.
- the sensor elements 12 can be mounted in the boom 1 either directly in the production of the reinforcing layers 7 or in the connection of the reinforcing layers 7 and the profile sections 4, 5 or only after the production of the hybrid structure of the profile sections 4 and 5 and the reinforcing layers 7.
- Fig. 3 shows a cross section of a further variant of a boom 1, which can be produced by means of a variant of a manufacturing process.
- Components and procedural details corresponding to those described above with reference to FIGS Fig. 1 and 2 have the same reference numbers and will not be discussed again in detail.
- the reinforcing layers 7 are also produced in a separate method step.
- the fibers 9 of the fiber layers 10 of the reinforcing layers 7 are oriented in such a way that, after being connected to the profile sections 4, 5, they have an orientation which corresponds to what has been described above in connection with FIGS Fig. 1 and 2 was explained.
- the reinforcing layers 7 are coated on one side with an adhesive 30, for example an epoxy resin-based adhesive.
- the reinforcing layers 7 are then inserted into the boom hollow section 2, so that the adhesive sides of the reinforcing layers 7 each face the inner walls 8 of the profile sections 4, 5.
- two pressure plates 31 and a pressure body 32 in the form of a fluidbehellbaren tube are inserted into the boom-hollow section 2.
- the pressure body 32 has a course along the longitudinal axis 3 of the boom. 1
- the two pressure plates 31 are each arranged between the pressure body 32 and one of the two reinforcing layers 7.
- the pressure body 32 is, in particular, a hollow pressure pad made of a rubber-elastic material. After inserting the pressure plates 31 and the pressure body 32, the latter is filled with a pressure fluid, that is to say a gaseous or liquid medium, so that a pressure p is generated in the pressure body 32. By this pressure, the reinforcing layers 7 are pressed against the inner wall 8 and thus against the two adhesive layers 30 via the pressure plates 31. This takes place until the adhesive 30 has cured. This hardening can again take place at room temperature or at elevated temperature. To harden the adhesive 30, the boom 1 is introduced into a heating furnace or a correspondingly preheated liquid, for example water or oil, is introduced into the pressure body 32.
- a pressure fluid that is to say a gaseous or liquid medium
- the stiffening layers 7 are already prepared with the sensor elements 12.
- the sensor elements 12 may be arranged relative to the reinforcing layers 7 as explained above in connection with the embodiment according to FIGS. 1 and 2. Alternatively, it is possible to embed the sensor elements 12 in the adhesive layer 30 as well.
- Fig. 4 schematically shows one to Fig. 1 similar perspective view of a boom 1 with a total of four sensor elements 12 1 , 12 2 , 12 3 and 12 4th which are housed in the manner of the sensor element 12 or the sensor elements 12 of the embodiments described above.
- the sensor elements 12 1 to 12 4 serve for the temperature-compensated measurement of a bending moment of the cantilever 1 in a perspective view according to Fig. 4 vertically extending bending plane 33.
- the sensor elements 12 1 to 12 4 are designed as strain gauges.
- the sensor elements 12 1 and 12 3 are arranged on opposite profile walls of the boom hollow section 2 at the same height.
- the sensor elements 12 2 and 12 4 are also arranged on opposite profile walls of the boom hollow section 2 at the same height.
- the sensor element 12 1 is adjacent to the sensor element 12 2 .
- the sensor element 12 3 is adjacent to the sensor element 12 4 .
- the sensor elements 12 1 and 12 3 are aligned in the longitudinal direction of the boom 1.
- the sensor elements 12 2 and 12 4 are aligned transversely to the longitudinal direction and perpendicular to the bending plane 33.
- the sensor elements 12 1 and 12 3 When bending the boom 1 in the bending plane 33, the sensor elements 12 1 and 12 3 are stretched or compressed and therefore provide a signal contribution in the bending moment measurement.
- the sensor elements 12 2 and 12 4 are used in the measurement of the bending moment in the bending plane 33 for temperature compensation to compensate for uneven heating of the boom. 1
- Fig. 5 shows the interconnection of the sensor elements 12 1 to 12 4th These are interconnected in the manner of a measuring bridge, wherein at coupling points 34, 35 a supply voltage U sp coupled and tapped at tapping points 36, 37 a signal voltage U si is tapped.
- the sensor element 12 1 is arranged between the coupling-in point 34 and the tapping point 36.
- the sensor element 122 is arranged between the injection point 35 and the tapping point 36.
- the sensor element 12 3 is arranged between the coupling-in point 34 and the tapping point 37.
- the sensor element 12 4 is disposed between the injection point 35 and the tapping point 37.
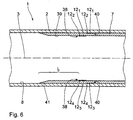
- Fig. 6 shows a further embodiment of a boom 1.
- the reinforcing layer 7 is arranged as a reinforcing lining in a section of the boom hollow section 2.
- a first sensor element group 38 with four sensor elements 12 1 to 12 4 on the type of sensor elements 12 1 to 12 4 after the 4 and 5 is disposed on an inner wall 39 of the reinforcing layer 7.
- a second sensor element group 40 likewise with four sensor elements 12 1 to 12 4 in the manner of the sensor elements 12 1 to 12 4 of FIGS. 4 and 5, is arranged between the reinforcing layer 7 and the boom hollow profile 2.
- the two sensor element groups 38, 40 is the detection of unwanted delamination of the reinforcing layer 7 in a region L between a wedge-shaped towards the inner wall 8 expiring end portion 41 of the reinforcing layer 7 and the sensor elements 12 1 to 12 4 of the sensor element group 38 possible, the end portion 41st As long as a connection between the boom hollow section 2 and the reinforcing layer 7 is intact in the region L, the two sensor element groups 38 and 40 provide very similar measuring signals U si for the same supply voltage U sp . The two sensor element groups 38, 40, ie the two measuring bridges formed thereby, are then redundant.
- the stretching or compression of the sensor elements 12 1 and 12 3 of the inner sensor element group 38 decreases with a bending load of the extension arm 1 in the bending plane 33.
- the sensor element group 38 shows then at a bending load of the boom 1 in the bending plane 33 a different measurement signal U si than the outer sensor element group 40.
- An occurrence of a deviation of the measurement signals U si of the groups of sensor elements 38, 40 from each other is therefore an indicator for an occurring delamination of the reinforcing layer 7 from the boom hollow profile 2 ,
- Fig. 7 shows a further variant of a boom 1. Shown is a boom-hollow profile of the boom 1 in cross section. Not shown is a reinforcing layer, which is arranged as a reinforcing lining in the boom hollow section 2 according to the embodiments discussed above.
- the boom hollow section 2 is composed of two profile sections 4, 5 and has a total of octagonal cross-section. Each of the two profile sections 4, 5 is folded four times parallel to the longitudinal axis 3.
- the reinforcing layer 7 can be arranged in the described embodiments along the entire boom hollow profile or only along sections thereof.
- a boom assembly may be constructed of a plurality of such cantilevers 1, which may for example be telescoped into each other or may be connected to each other via joints.
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Moulding By Coating Moulds (AREA)
- Laminated Bodies (AREA)
Description
- Die Erfindung betrifft einen Ausleger zur endseitigen Aufnahme von Lasten nach dem Oberbegriff des Anspruchs 1. Ferner betrifft die Erfindung ein Verfahren zur Herstellung eines derartigen Auslegers.
- Leichtgewichtige Auslegerteile sind eine wichtige Voraussetzung, um die Anforderungen an mobile Arbeitsmaschinen wie z. B. Arbeitsbühnen, Krane, Betonpumpen u. s. w. bezüglich hoher Tragfähigkeit, großer Auslegerlänge und großer Reichweite zu erfüllen. Durch Leichtbau können diese Leistungsdaten gegenüber konventionellen Bauarten gesteigert werden, ohne das Gesamtgewicht der Maschine zu erhöhen oder die Schwerpunktlage ungünstig zu verschieben. So können z. B. bei Mobilkranen, mobilen Arbeitsbühnen und mobilen Betonpumpen die negativen Auswirkungen des Auslegergewichts auf die Fahrzeuggröße und -masse, die Stützbasis, die Achsanzahl und die notwendigen Gegengewichte gering gehalten werden.
- Monolithische Bauweisen aus Faser-Kunststoff-Verbund (FKV), wie sie z. B. in der Luft- und Raumfahrt verwendet werden, sind eine Möglichkeit, einen solchen Leichtbau zu verwirklichen. Sie sind zwar sehr leicht, aber aus wirtschaftlichen und sicherheitstechnischen Aspekten für den Bau mobiler Arbeitsmaschinen ungeeignet. Die Herstellung von Kastenträgern in monolithischer Faserverbundbauweise ist aufgrund des komplizierten Faseraufbaus bei Krafteinleitungen oder Lagerstellen sehr kostenintensiv. Zudem sind monolithische FKV schlagempfindlich, so dass sie nicht baustellentauglich für den Einsatz in Baumaschinen wie Krane sind.
- Eine Alternative zur reinen FKV-Bauweise ist die Hybridbauweise, bei der metallische Werkstoffe mit FKV kombiniert werden. Ein Ausleger in dieser Hybridbauweise ist bekannt aus der
EP 0 968 955 A2 . DieDE 195 08193 A1 offenbart einen Ausleger nach dem Oberbegriff Anspruchs 1. - Aus der
US 6 786 233 B1 ist eine Autobetonpumpe mit einem Ausleger bekannt, der aus einem Ausleger-Hohlprofil mit einer hiermit verbundenen Verstärkungsanlage aus einem Faser-Kunststoff-Verbund besteht. Des Weiteren beschreibt dieGB 1 389 139 - Es ist eine Aufgabe der vorliegenden Erfindung, einen Ausleger der eingangs genannten Art derart weiterzubilden, dass die Verstärkungslage genau auf den jeweiligen Anwendungszweck dimensioniert sein kann, wobei insbesondere die Baustellentauglichkeit und somit die Sicherheit erhöht werden soll.
- Diese Aufgabe ist erfindungsgemäß gelöst durch einen Ausleger mit den im Anspruch 1 angegebenen Merkmalen.
- Das erfindungsgemäße Sensorelement dient beispielsweise zur Erfassung eines Biegemoments. Hierbei kann beispielsweise in einer Erprobungsphase des Auslegers und/oder bei der ersten Anwendung eines erfindungsgemäß hybrid mit einem metallischen Ausleger-Hohlprofil und einer Faser-Kunststoff-Verbund-Verstärkungslage ausgeführten Auslegers erfasst werden, ob in der Struktur des Ausleger-Hohlprofils Schäden auftreten. Die Verstärkungslage kann entsprechend den vom Sensorelement gemessenen Lästkräften dimensioniert werden Auch alterungsbedingte oder überlastbedingte Deformationen der Struktur des Auslegers können über das Sensorelement sicher erkannt werden. Kostenintensive Inspektionsverfahren für Faser-Kunststoff-Verbunde, beispielsweise Thermographie oder Ultraschallinspektion, können vermieden werden. Bei der erfindungsgemäßen Hybridbauweise, also des Einsatzes einer metallischen Komponente und einer Faser-Kunststoff-Komponente, werden die spezifischen Eigenschaften der Fasern der Verstärkungslage zur Verbesserung der Biegesteifigkeit und der Biegefestigkeit des metallischen Ausleger-Hohlprofils genutzt. Im Unterschied zu einem reinen Faser-Kunststoff-Verbundbauteil ohne metallische Komponente kann beim erfindungsgemäßen Ausleger ein Großteil beispielsweise der Schubübertragung und der Krafteinleitung vom metallischen Ausleger-Hohlprofil übernommen werden. Der Ausleger kann auch mehrere Sensorelemente aufweisen. Durch die Zusammenschaltung mehrerer erfindungsgemäßer Sensorelemente können beispielsweise Biegemomente und eine Normalkraft im Ausleger erfasst werden. Bei geeigneter Anordnung der Sensorelemente kann eine Änderung der Verteilung der Dehnungen zwischen einerseits dem metallischen Ausleger-Hohlprofil und andererseits dem FKV erkannt werden. Eine solche Änderung der Verteilung ist ein Hinweis auf eingetretene Schäden, zum Beispiel auf eine Delamination oder auf einen Faserbruch. Eine innere Verstärkungslage, also eine im Ausleger-Hohlprofil angeordnete Verstärkungslage, ist gegen Einflüsse von außen geschützt. Auch dies ist ein entscheidender Vorteil gegenüber einem Aufbau, wie er aus der
EP 0 968 955 A2 bekannt ist, wo der schlag-empfindliche FKV außen angeordnet ist. Ein Ausleger mit einer derartigen inneren Verstärkungslage aus einem Faser-Kunststoff-Verbund in einem metallischen Ausleger-Hohlprofil kann auch ohne ein Sensorelement zur Erfassung von Lastkräften zum Einsatz kommen, da ein solcher Ausleger auch ohne das Sensorelement Vorteile gegenüber dem beispielsweise aus derEP 0 968 955 A2 bekannten Stand der Technik hat. Auch ein Schutz der Verstärkungslage vor Witterungseinflüssen ist gegeben. Insgesamt ist die Baustellentauglichkeit und damit die Sicherheit des Auslegers erhöht. Das Ausleger-Hohlprofil bzw. die Profilabschnitte hiervon können dann gleichzeitig als Werkzeug zur Herstellung des hybriden Auslegers dienen. Investitionskosten für eine Wickelanlage oder für ein entsprechendes Werkzeug entfallen. Am Ausleger außen angebrachte Anbauteile sind nicht durch einen dort eventuell störenden Faser-Kunststoff-Verbund behindert. Anbauteile können dann insbesondere an das Ausleger-Hohlprofil angeschweißt werden. Eine Anordnung von mindestens einem der Sensorelemente an einer Innenwand der Verstärkungslage und mindestens eines weiteren der Sensorelemente zwischen der Verstärkungslage und dem Ausleger-Hohlprofil erlaubt insbesondere eine Erfassung einer unerwünschten Delamination der Verstärkungslage vom Ausleger-Hohlprofil. - Eine externe Steuereinrichtung nach Anspruch 2 kann weitere Informationen verarbeiten, beispielsweise hydraulische Drücke, mit denen eine Baumaschine, innerhalb der der Ausleger zum Einsatz kommt, arbeitet, eine Neigung des Auslegers gegen die Vertikale oder eine Zugkraft in gegebenenfalls vorhandenen Abspannelementen. Die von den erfindungsgemäßen Sensorelementen gewonnenen Informationen ergänzen diese weiteren, von der externen Steuereinrichtung verarbeitbaren Informationen. Dies ermöglicht es der externen Steuereinrichtung, unsichere Zustände der den Ausleger aufweisenden Baumaschinen zuverlässiger zu erkennen und beispielsweise durch Abschalten eines Hubwerkes oder eines Wippwerkes zu verhindern. Als externe Steuereinrichtung kann insbesondere eine bei modernen Mobilkranen regelmäßig vorhandene Steuereinrichtung genutzt werden.
- Ein Aufbau des Faser-Kunststoff-Verbundes nach Anspruch 3 führt zu einer stabilen Verstärkung mit gleichzeitig geringem Gewicht.
Eine Faseranordnung nach Anspruch 4 erhöht insbesondere die Biegesteifigkeit des Auslegers. - Insbesondere ein Teil der Fasern der Verstärkungslage kann nach Anspruch 5 schräg oder diagonal in Bezug auf die Ausleger-Längsachse angeordnet sein. Dabei kann es insbesondere zwei Faser-Gruppen geben, die einander kreuzen. So angeordnete Fasern unterstützen die Übertragung von Schubkräften aus Torsion und Querkraft und erhöhen eine Biegesteifigkeit von Querschnittsteilen des Auslegers.
- Eine elektrisch isolierende Zwischenlage nach Anspruch 6 schützt das metallische Ausleger-Hohlprofil vor Korrosion, insbesondere wenn die FKV-Verstärkungslage Kohlenstofffasern aufweist. Dabei wird bevorzugt eine Faserlage, insbesondere eine Glasfaserlage, eingesetzt.
- Profilabschnitte nach Anspruch 7 vereinfachen die Herstellung des erfindungsgemäßen Auslegers.
- Eine U-Profilform der Profilabschnitte ermöglicht beispielsweise eine Anordnung der Verstärkungslagen, bei der diese räumlich gut getrennt von Verbindungsabschnitten zwischen den das Ausleger-Hohlprofil aufbauenden Profilabschnitten vorliegen. Die Profilabschnitte können dann beispielsweise über die Schenkel des U miteinander verschweißt werden, ohne dass Gefahr besteht, die beispielsweise am Boden des U angeordnete Verstärkungslage zu beschädigen. Alternativ zu einer U-Profilform können die Profilabschnitte auch eben, als L-Profil oder im Querschnitt mit mehreren Knicken ausgeführt sein. Eine solche Querschnitts-Ausführung des Auslegers mit im Querschnitt mehrfach geknickten Profilabschnitten ergibt beispielsweise einen Ausleger mit sechs- oder achteckigem Querschnitt.
- Eine Sensorelementgruppe nach Anspruch 8 ermöglicht insbesondere eine temperaturkompensierte Messung auftretender Lastkräfte, beispielsweise auftretender Biegemomente.
- Eine weitere Aufgabe der Erfindung ist es, ein kostengünstiges Herstellungsverfahren für den erfindungsgemäßen Ausleger anzugeben.
- Diese Aufgabe ist erfindungsgemäß gelöst durch ein Verfahren nach Anspruch 9.
- Ein Herstellungsverfahren nach Anspruch 9 nutzt insbesondere die Vorteile einer Unterteilung des Ausleger-Hohlprofils in Profilabschnitte nach Anspruch 7. Soweit ein schon komplettes Ausleger-Hohlprofil als Ausgangselement zur Verbindung mit der Verstärkungslage bereitgestellt wird, kann die Verstärkungslage auch in das Hohlprofil eingeschoben oder, soweit die Verstärkungslage außerhalb des Hohlprofils angebracht ist, auf diesem aufgebracht werden. Das Sensorelement kann zusammen mit der Verstärkungslage in den Ausleger eingebracht werden oder kann bereits zusammen mit dem Ausleger-Hohlprofil schon bereitgestellt werden. Alternativ ist es möglich, das Sensorelement vor dem Aufbringen der Verstärkungslage oder erst im Anschluss hieran anzubringen. Unter Umständen kann auf das Einbringen eines Sensorelementes, insbesondere dann, wenn die Verstärkungslage im Hohlraum des Ausleger-Hohlprofils angeordnet ist, auch verzichtet werden.
- Ein Aufbringen der Verstärkungslage nach Anspruch 10 eignet sich zu einer automatisierten Herstellung des Auslegers. Der Faser-Kunststoff-Verbund wird beim Aufbringen der Verstärkungslage aus der Faserlage und dem polymeren Kunstharz hergestellt. Nach dem Legen der Faserlage kann das Injizieren des Kunstharz/Härter-Gemisches kann unter Vakuum erfolgen. Es muss kein fertig vorproduzierter Faser-Kunststoff-Verbund bereitgestellt werden. Die Verstärkungslage kann sich bei diesem Herstellungsverfahren gut an das Ausleger-Hohlprofil bzw. den Profilabschnitt hiervon anpassen. Das Ausleger-Hohlprofil bzw. der Profilabschnitt hiervon dient dann gleichzeitig als Werkzeug zur Herstellung des hybriden Auslegers.
- Ein Orientieren von Fasern nach Anspruch 11 kann zu einer Verbesserung der Eigenschaften des Auslegers in Bezug auf eine vorgegebene Belastung führen, zum Beispiel die Biegesteifigkeit erhöhen.
- Die Zwischenlage nach Anspruch 12 kann Schutz vor einer Kontakt-Korrosion des metallischen Hohlprofils bieten.
- Eine abreißfähige Lage, die auf die Faserlage vor dem Injizieren des polymeren Kunstharz/Härter-Gemisches aufgebracht werden kann, ermöglicht es, Schichten, die nach der Herstellung des Auslegers als Resultat des Herstellungsverfahrens vorliegen, jedoch keinen Bestandteil des Endprodukts darstellen, einfach von der Verstärkungslage zu trennen.
- Eine Verteilerlage, die vor dem Injizieren auf die Faserlage aufgebracht werden kann und über die das injizierte Kunstharz zunächst quer zur Ausleger-Längsachse verteilt wird, verbessert die Einbettung der Faserlage im Kunstharz bei der Durchführung eines Herstellungsverfahrens, bei dem ein polymeres Kunstharz in die Faserlage injiziert wird.
- Bei einem Herstellungsverfahren nach Anspruch 13 kann eine vorgefertigte Verstärkungslage aus einem Faser-Kunststoff-Verbund zum Einsatz kommen. Insbesondere bei geometrisch einfach gestalteten Ausleger-Hohlprofilen kann dies im Ergebnis zu einer kostengünstigen Herstellung führen. Bei diesem Herstellungsverfahren können die Sensorelemente vorab in die FKV-Verstärkungen integriert werden.
- Bei einem Verkleben nach Anspruch 14 resultiert ein sicherer Verbund der Verstärkungslage mit dem Ausleger-Hohlprofil bzw. dem Profilabschnitt hiervon.
- Der Einsatz eines Druckkörpers nach Anspruch 15 nutzt elegant die Geometrie des Ausleger-Hohlprofils bei der Einbringung von zwei Verstärkungslagen gleichzeitig.
- Ein Druckkörper, der zwischen den Verstärkungslagen im Inneren des Ausleger-Hohlprofils längs der Ausleger-Längsachse angeordnet ist, kann bei der Herstellung des Auslegers zur Vereinfachung der Verbindung der Verstärkungslagen mit dem Ausleger-Hohlprofil bei der Herstellung des Auslegers dienen. Beim Druckkörper kann es sich um einen druckbeaufschlagbaren Schlauch handeln.
- Eine Fluidfüllung nach Anspruch 16 ermöglicht eine definierte Druckbeaufschlagung des Druckkörpers bei der Verklebung der Verstärkungslagen. Auch eine Temperierung, beispielsweise zur Kleberaushärtung, ist über einen solchen Druckkörper durch eine entsprechende Temperierung des Fluids möglich.
- Ausführungsbeispiele werden nachfolgend anhand der Zeichnung näher erläutert. In dieser zeigen:
-
Fig. 1 einen Querschnitt durch einen Ausleger zur endseitigen Aufnahme von Lasten, ausgeführt als Kastenträger, in einem perspektivischen Ausschnitt; -
Fig. 2 einen auch als Profilsegment bezeichneten Profilabschnitt des Auslegers, ebenfalls in perspektivischer Darstellung, während der Verbindung einer Verstärkungslage mit dem Profilabschnitt im Zuge einer Herstellung des Auslegers; -
Fig. 3 einen Querschnitt durch eine weitere Ausführung eines Auslegers, ebenfalls ausgeführt als Kastenträger, während der Verbindung einer Verstärkungslage mit einem Ausleger-Hohlprofil im Zuge einer weiteren Variante eines Verfahrens zur Herstellung des Auslegers; -
Fig. 4 in einer zuFig. 1 ähnlichen, schematischen Darstellung die Anordnung von vier Sensorelementen am Ausleger nach 1 zum temperaturkompensierten Messen eines Biegemoments bei einer Biegung des Auslegers in einer in derFig. 4 vertikal verlaufenden Biegeebene; -
Fig. 5 eine Verschaltung der vier Sensorelemente nachFig. 4 ; -
Fig. 6 eine weitere Ausführung eines Auslegers im Längsschnitt, wobei zwei Gruppen jeweils miteinander nachFig. 5 verschalteter Sensorelemente zu je vier nachFig. 4 angeordneter Sensorelementen vorgesehen sind; und -
Fig. 7 schematisch einen Querschnitt eines Ausleger-Hohlprofils einer weiteren Ausführung eines Auslegers. - Ein in der
Fig. 1 perspektivisch und abschnittsweise dargestellter Ausleger 1 dient zur endseitigen Aufnahme von Lasten. Der Ausleger 1 kann beispielsweise Bestandteil einer Arbeitsbühne, eines Krans oder auch einer Betonpumpe sein. Der Ausleger 1 hat ein als Kastenträger ausgeführtes Ausleger-Hohlprofil 2 mit einer in der 1 gestrichelt dargestellten Längsachse 3. Das Ausleger-Hohlprofil 2 ist aus Metall. Das Ausleger-Hohlprofil 2 ist aus zwei Profilabschnitten 4, 5 mit jeweils U-förmigem Querschnitt zusammengesetzt. Die beiden Profilabschnitte 4, 5 sind über Schweißnähte 6 miteinander verbunden, die längs der Ausleger-Längsachse 3 verlaufen. - Je eine Verstärkungslage 7 ist auf dem Boden der Profilabschnitte 4, 5 aufgebracht. Die beiden Verstärkungslagen 7 sind gleich aufgebaut, so dass es genügt, die auf den Profilabschnitt 5 aufgebrachte Verstärkungslage 7, die in der
Fig. 1 unten dargestellt ist, zu beschreiben. Die Verstärkungslage 7 ist als Verstärkungs-Auskleidung im Hohlraum des Ausleger-Hohlprofils 2 angeordnet, liegt also an einer Innenwand 8 des Profilabschnitts 5 an. Die Verstärkungslage 7 ist aus einem Faser-Kunststoff-Verbund gefertigt. Hierbei handelt es sich insbesondere um einen Kohlenstofffaser-Kunstharz-Verbund. Kohlenstofffasern 9 einer Faserlage 10 der Verstärkungslage 7 sind über eine polymere Kunstharzmatrix 11 miteinander und mit der Innenwand 8 verbunden. - Die Fasern 9 der Verstärkungslage 7 können unterschiedliche Orientierungen aufweisen. Sie können zum überwiegenden Teil mit einer zur Längsachse 3 des Auslegers 1 parallelen Verlaufskomponente angeordnet sein. Sie können auch zum überwiegenden Teil diagonal in Bezug auf die Längsachse 3 angeordnet sein.
- Insbesondere können alle Fasern 9 diagonal in Bezug auf die Längsachse 3 angeordnet sein. Hierbei kann es zwei Faser-Gruppen geben, deren Verläufe einander kreuzen. Diese beiden Faser-Gruppen können zu unterschiedlichen und übereinander angeordneten Faser-Einzellagen der Faserlage 10 gehören.
- Im Bereich der Verstärkungslage 7 ist ein Sensorelement 12 angeordnet. Signal- bzw. Versorgungsleitungen 12a , die mit dem Sensorelement 12 verbunden sind, sind ein Stück weit längs des Ausleger-Hohlprofils 2 geführt und dann nach außen geführt. Das Sensorelement 12 dient zur Erfassung von auf den Ausleger 1 wirkenden Lastkräften. Das Sensorelement 12 ist als Dehnungssensor und insbesondere als Dehnungsmessstreifen ausgeführt. Über eine nicht dargestellte Signalverbindung steht das Sensorelement 12 mit einer externen Steuereinrichtung 13 in Signalverbindung. Letztere verarbeitet neben Messwerten, die das Sensorelement 12 aufnimmt, auch weitere, von zusätzlichen Sensoren erfasste Informationen über den Zustand einer Arbeits- bzw. Baumaschine, deren Teil der Ausleger 1 darstellt. Bei diesen zusätzlichen Informationen kann es sich beispielsweise um hydraulische Drücke, eine Neigung des Auslegers 1 gegen die Vertikale oder um eine Zugkraft in einem nicht dargestellten Abspannelement der Arbeitsmaschine handeln.
- Das Sensorelement 12 kann in die Verstärkungslage 7 eingebettet sein. Alternativ ist es möglich, das Sensorelement 12 auf der zum Hohlraum des Ausleger-Hohlprofils 2 zugewandten Seite der Verstärkungslage 7 anzuordnen. Schließlich ist es möglich, das Sensorelement 2 zwischen der Verstärkungslage 7 und dem Profilabschnitt 5 anzuordnen.
- In der Praxis weist der Ausleger 1 mehrere Sensorelemente 12 auf, die alle mit der Steuereinrichtung 13 in Signalverbindung stehen.
- Das Sensorelement 12 dient insbesondere zur Erfassung eines Biegemoments sowie zur Erfassung des Vorhandenseins eines Schadens des Auslegers 1.
- Mehrere der Sensorelemente 12 können Teil einer gemeinsamen Messanordnung und z. B. in einer Wheatstoneschen Brücke verschaltet sein. Diese Verschaltung kann insbesondere so sein, dass der Einfluss einer ungleichmäßigen Erwärmung des Auslegers 1 auf das Messergebnis der Sensorelemente 12 kompensiert ist.
- Zwischen der Verstärkungslage 7 und der Innenwand 8 ist eine elektrisch isolierende Zwischenlage 14 angeordnet, die als Glasfaserlage ausgeführt ist.
- Nachfolgend wird anhand der
Fig. 2 ein Verfahren zur Herstellung des Auslegers 1 beschrieben. Es handelt sich hierbei um ein Vakuum-Injektionsverfahren, bei dem die Profilabschnitte des Ausleger-Hohlprofils 2 die Funktion eines Werkzeugs übernehmen. Im Vergleich zuFig. 1 zeigt die 2 den Profilabschnitt 5 des Auslegers 1 mit größerer Detailfülle. - Auf die Zwischenlage 14 ist die Faserlage 10 zunächst noch mit nicht matrixverbundenen Fasern 9 aufgelegt. Beim oder nach dem Auflegen der Faserlage 10 werden die Fasern 9 der Faserlage 10 orientiert, also zur Längsachse 3 ausgerichtet, wobei eine Orientierung der Fasern 9 entsprechend dem, was vorstehend ausgeführt wurde, eingestellt wird. Auf die orientierte Faserlage 10 ist eine abreißfähige Lage 15 aufgelegt. Auf die abreißfähige Lage 15 wiederum aufgelegt ist eine Verteilerlage 16 in Form eines Verteilergewebes. Zwischen dem Verteilergewebe 16 und einer darüber angeordneten harzundurchlässigen, aber luftdurchlässigen Folie 17 ist eine längs der Längsachse 3 verlaufende Harzleitung 18 angeordnet. Über längs der Längsachse 3 verlaufende und an der Innenwand 8 des Profilabschnitts 5 angebrachte Dichtstreifen 19 ist die Folie 17 gegen den Profilabschnitt 5 abgedichtet. Oberhalb der Folie 17 ist eine weitere luftundurchlässige Folie 20 zwischen den Schenkeln des Profilabschnitts 5 angeordnet und über ein weiteres Paar von Dichtstreifen 19 gegen die Innenwand 8 des Profilabschnitts 5 abgedichtet. Zwischen den beiden übereinanderliegenden Folien 17, 20 ist eine Vlieslage 21 angeordnet. Zwischen der Vlieslage 21 und der in der 2 oberen luftundurchlässigen Folie 20 ist eine Luftleitung 22 angeordnet, die ebenfalls parallel zur Langsachse 3 verläuft. Die Luftleitung 22 ist über ein Anschlusselement 23 mit einer Vakuumpumpe 24 in Fluidverbindung.
- Die Harzleitung 18 verzweigt sich über ein Mischerelement 25 in einen Harz-Leitungsabschnitt 26 und einen Härter-Leitungsabschnitt 27 . Der Harz-Leitungsabschnitt 26 steht mit einem Harz-Vorratsbehälter 28 und der Härter-Leitungsabschnitt 27 steht mit einem Härter-Vorratsbehälter 29 in Fluidverbindung. Im Mischerelement 25 erfolgt eine Zusammenführung von Harz und Harter in einem vorgegebenen Mischungsverhältnis, wobei ein chemisch reaktives Harz/Härter-Gemisch erzeugt wird.
- Mit Hilfe des in der
Fig. 2 dargestellten Aufbaus kann die Verstärkungslage 7 direkt auf den Profilabschnitt 5 laminiert werden, wobei anschließend entsprechend mit den Verstärkungslagen 7 vorbereitete Profilabschnitte 4, 5 zum Ausleger 1 miteinander verbunden werden. Beim Laminieren der Verstärkungslage 7 dienen die Profilabschnitte 4, 5 gleichzeitig als Formwerkzeuge für die Verstärkungslage 7. - Die Zwischenlage 14 wird auf den Boden des Profilabschnitts 5 nach einer Oberflächenbehandlung des Profilabschnitts 5, beispielsweise nach einem Entfetten und Sandstrahlen des Profilabschnitts 5 , aufgelegt. Anschließend werden die Fasern 9 trocken als Faserlage 10 auf die Zwischenlage 14 aufgelegt und orientiert. Die ausgerichteten Fasern werden insbesondere als Endlosfasern ausgeführt. Dies gilt auch dann, wenn das Ausleger-Hohlprofil 2 über seinen Verlauf längs der Längsachse 3 einen veränderlichen Querschnitt hat. In der Regel hat lediglich ein kleinerer Anteil der Kohlenstofffasern 9 eine Orientierung parallel zur Längsachse 3.
- Zur Herstellung der Verstärkungslage 7 wird polymeres Kunstharz, vermischt mit einem Härter über die Harzleitung 18 in die Faserlage 10 injiziert. Das Kunstharz verklebt die Fasern 9 mit dem Boden des Profilabschnitts 5. Das aus längs der Harzleitung 18 angeordneten Verteileröffnungen austretende Kunstharz wird dabei über die Verteilerlage 16 quer zur Längsachse 3 des Profilabschnitts 5 verteilt, durchdringt die abreißfähige Lage 15 und dringt in die Faserlage 10 ein. Die harzundurchlässige Folie 17 stellt sicher, dass kein Harz/Härter-Gemisch unerwünscht in andere Bereiche außerhalb der Faserlage 10 eindringen kann.
- Über die Luftleitung 22 kann der das Vlies 21 enthaltende Raum zwischen den Folien 17 , 20 evakuiert werden. Die Evakuierung verhindert Lufteinschlüsse, die zu einer potenziellen Delaminierung und damit zu einer Materialinkonsistenz führen können. Eine über die Evakuierung erzeugte Druckdifferenz treibt das Harz/Härter-Gemisch in die Zwischenräume zwischen den Fasern der Faserlage 10.
- Eine Aushärtung des Harz/Härter-Gemischs in der Faserlage 10 kann bei Raumtemperatur oder bei erhöhten Temperaturen, z. B. bei 80°C, erfolgen.
- Ein Aufheizen zum Aushärten erfolgt in einem Wärmeofen oder durch Auflegen einer Heizmatte.
- Nach dem Aushärten werden das Verteilergewebe 16 sowie die beiden Folien 17, 20 mit dem zwischenliegenden Vlies 21 und den beiden Leitungen 18, 22 durch Abreißen über die abreißfähige Lage 15 entfernt.
- Die so mit Verstärkungslagen 7 vorbereiteten Profilabschnitte 4, 5 werden anschließend verschweißt, wobei die Schweißnähte 6 hergestellt werden.
- Die Sensorelemente 12 können im Ausleger 1 entweder direkt bei der Herstellung der Verstärkungslagen 7 oder bei der Verbindung der Verstärkungslagen 7 und den Profilabschnitten 4, 5 oder auch erst nach der Herstellung der Hybridstruktur aus den Profilabschnitten 4 und 5 und den Verstärkungslagen 7 angebracht werden.
-
Fig. 3 zeigt einen Querschnitt einer weiteren Variante eines Auslegers 1, der mit Hilfe einer Variante eines Herstellungsverfahrens erzeugt werden kann. Komponenten und verfahrenstechnische Einzelheiten, die denjenigen entsprechen, die vorstehend unter Bezugnahme auf dieFig. 1 und 2 erläutert wurden, tragen die gleichen Bezugsziffern und werden nicht nochmals im Einzelnen diskutiert. Bei dieser Herstellungsvariante werden zunächst die Profilabschnitte 4, 5 separat angefertigt und zum Ausleger-Hohlprofil 2 über die Schweißnähte 6 zusammengefügt. Auch die Verstärkungslagen 7 werden in einem separaten Verfahrensschritt hergestellt. Dabei werden die Fasern 9 der Faserlagen 10 der Verstärkungslagen 7 so orientiert, dass sie nach dem Verbinden mit den Profilabschnitten 4, 5 eine Orientierung aufweisen, die dem entspricht, was vorstehend im Zusammenhang mit denFig. 1 und 2 erläutert wurde. - Anschließend werden die Verstärkungslagen 7 einseitig mit einem Klebstoff 30 , beispielsweise einem Klebstoff auf Epoxidharzbasis, bestrichen. Die Verstärkungslagen 7 werden dann in das Ausleger-Hohlprofil 2 eingeschoben, so dass die Klebstoffseiten der Verstärkungslagen 7 jeweils den Innenwänden 8 der Profilabschnitte 4 , 5 zugewandt sind. Nach dem Einlegen der Verstärkungslagen 7 werden in das Ausleger-Hohlprofil 2 zwei Druckplatten 31 sowie ein Druckkörper 32 in Form eines fluidbefüllbaren Schlauches eingelegt. Der Druckkörper 32 hat dabei einen Verlauf längs der Längsachse 3 des Auslegers 1 . Die beiden Druckplatten 31 sind jeweils zwischen dem Druckkörper 32 und einer der beiden Verstärkungslagen 7 angeordnet.
- Bei dem Druckkörper 32 handelt es sich insbesondere um ein hohles Druckkissen aus einem gummielastischen Material. Nach dem Einlegen der Druckplatten 31 und des Druckkörpers 32 wird letzterer mit einem Druckfluid, also einem gasförmigen oder flüssigen Medium, befüllt, so dass im Druckkörper 32 ein Druck p erzeugt ist. Durch diesen Druck werden die Verstärkungslagen 7 über die Druckplatten 31 gegen die Innenwand 8 und damit gegen die beiden Klebstofflagen 30 gedrückt. Dies erfolgt so lange, bis der Klebstoff 30 ausgehärtet ist. Diese Härtung kann wiederum bei Raumtemperatur oder bei erhöhter Temperatur erfolgen. Zum Harten des Klebstoffs 30 wird der Ausleger 1 in einen Wärmeofen eingebracht oder es wird eine entsprechend vorgewärmte Flüssigkeit, beispielsweise Wasser oder Öl, in den Druckkörper 32 eingeleitet.
- Nach der Härtung werden der Druckkörper 32 sowie die beiden Druckplatten 31 aus dem Ausleger-Hohlprofil 2 entnommen.
- Die Versteifungslagen 7 sind mit den Sensorelementen 12 bereits vorbereitet. Die Sensorelemente 12 können relativ zu den Verstärkungslagen 7 so angeordnet sein, wie vorstehend im Zusammenhang mit der Ausführung nach den 1 und 2 erläutert. Alternativ ist es möglich, die Sensorelemente 12 auch in die Klebstofflage 30 einzubetten.
-
Fig. 4 zeigt schematisch eine zuFig. 1 ähnliche perspektivische Ansicht eines Auslegers 1 mit insgesamt vier Sensorelementen 121, 122, 123 und 124. die nach Art des Sensorelements 12 oder der Sensorelemente 12 der vorstehend beschriebenen Ausführungen untergebracht sind. Die Sensorelemente 121 bis 124 dienen dabei zur temperaturkompensierten Messung eines Biegemoments des Auslegers 1 in einer in der perspektivischen Darstellung nachFig. 4 vertikal verlaufende Biegeebene 33. Die Sensorelemente 121 bis 124 sind als Dehnungsmessstreifen ausgeführt. Die Sensorelemente 121 und 123 sind an einander gegenüberliegenden Profilwänden des Ausleger-Hohlprofils 2 auf gleicher Höhe angeordnet. Die Sensorelemente 122 und 124 sind ebenfalls an einander gegenüberliegenden Profilwänden des Ausleger-Hohlprofils 2 auf gleicher Höhe angeordnet. Das Sensorelement 121 ist dem Sensorelement 122 benachbart. Das Sensorelement 123 ist dem Sensorelement 124 benachbart. - Die Sensorelemente 121 und 123 sind in Längsrichtung des Auslegers 1 ausgerichtet. Die Sensorelemente 122 und 124 sind quer zur Längsrichtung und senkrecht zur Biegeebene 33 ausgerichtet.
- Beim Biegen des Auslegers 1 in der Biegeebene 33 werden die Sensorelemente 121 und 123 gedehnt bzw. gestaucht und liefern daher einen Signalbeitrag bei der Biegemomentmessung. Die Sensorelemente 122 und 124 dienen bei der Messung des Biegemoments in der Biegeebene 33 zur Temperaturkompensation zum Ausgleich einer ungleichmäßigen Erwärmung des Auslegers 1.
-
Fig. 5 zeigt die Verschaltung der Sensorelemente 121 bis 124. Diese sind nach Art einer Messbrücke miteinander verschaltet, wobei an Einkopplungspunkten 34 , 35 eine Speisespannung Usp eingekoppelt und an Abgriffspunkten 36 , 37 eine Signalspannung Usi abgegriffen wird. Das Sensorelement 121 ist zwischen dem Einkopplungspunkt 34 und dem Abgriffspunkt 36 angeordnet. Das Sensorelement 122 ist zwischen dem Einkopplungspunkt 35 und dem Abgriffspunkt 36 angeordnet. Das Sensorelement 123 ist zwischen dem Einkopplungspunkt 34 und dem Abgriffspunkt 37 angeordnet. Das Sensorelement 124 ist zwischen dem Einkopplungspunkt 35 und dem Abgriffspunkt 37 angeordnet. -
Fig. 6 zeigt eine weitere Ausführung eines Auslegers 1. Komponenten, die denjenigen entsprechen, die vorstehend unter Bezugnahme auf dieFig. 1 bis 5 bereits erläutert wurden, tragen die gleichen Bezugsziffern und werden nicht nochmals im Einzelnen erläutert. Beim Längsschnitt durch eine weitere Ausführung eines Auslegers 1 nachFig. 6 ist die Verstärkungslage 7 als Verstärkungs-Auskleidung in einem Abschnitt des Ausleger-Hohlprofils 2 angeordnet. Eine erste Sensorelementgruppe 38 mit vier Sensorelementen 121 bis 124 nach Art der Sensorelemente 121 bis 124 nach denFig. 4 und 5 ist auf einer Innenwand 39 der Verstärkungslage 7 angeordnet. Eine zweite Sensorelementgruppe 40 , ebenfalls mit vier Sensorelementen 121 bis 124 nach Art der Sensorelemente 121 bis 124 der 4 und 5 , ist zwischen der Verstärkungslage 7 und dem Ausleger-Hohlprofil 2 angeordnet. - Mit den beiden Sensorelementgruppen 38, 40 ist das Erkennen einer unerwünschten Delamination der Verstärkungslage 7 in einem Bereich L zwischen einem keilförmig hin zur Innenwand 8 auslaufenden Endabschnitt 41 der Verstärkungslage 7 und den Sensorelementen 121 bis 124 der Sensorelementgruppe 38 möglich, die dem Endabschnitt 41 näher benachbart ist als die Sensorelementgruppe 40. Solange im Bereich L eine Verbindung zwischen dem Ausleger-Hohlprofil 2 und der Verstärkungslage 7 intakt ist, liefern die beiden Sensorelementgruppen 38 und 40 bei gleicher Speisespannung Usp sehr ähnliche Messsignale Usi. Die beiden Sensorelementgruppen 38, 40, also die beiden hierdurch gebildeten Messbrücken, sind dann redundant.
- Sobald im Bereich L eine Delamination der Verstärkungslage 7 vom Ausleger-Hohlprofil 2 eingetreten ist, verringert sich bei einer Biegebelastung des Auslegers 1 in der Biegeebene 33 die Dehnung bzw. Stauchung der Sensorelemente 121 und 123 der inneren Sensorelementgruppe 38. Die Sensorelementgruppe 38 zeigt dann bei einer Biegebelastung des Auslegers 1 in der Biegeebene 33 ein anderes Messsignal Usi als die äußere Sensorelementgruppe 40. Ein Auftreten einer Abweichung der Messsignale Usi der Sensorelementgruppen 38, 40 voneinander ist daher ein Kennzeichen für eine auftretende Delamination der Verstärkungslage 7 vom Ausleger-Hohlprofil 2.
-
Fig. 7 zeigt eine weitere Variante eines Auslegers 1. Dargestellt ist ein Ausleger-Hohlprofil des Auslegers 1 im Querschnitt. Nicht dargestellt ist eine Verstärkungslage, die als Verstärkungs-Auskleidung im Ausleger-Hohlprofil 2 entsprechend der vorstehend diskutierten Ausführungen angeordnet ist. Das Ausleger-Hohlprofil 2 ist aus zwei Profilabschnitten 4, 5 zusammengesetzt und hat einen insgesamt achteckigen Querschnitt. Jeder der beiden Profilabschnitte 4, 5 ist dabei parallel zur Längsachse 3 vierfach geknickt. - Die Verstärkungslage 7 kann bei den beschriebenen Ausführungsvarianten längs des gesamten Ausleger-Hohlprofils oder auch nur längs von Abschnitten hiervon angeordnet sein.
- Eine Ausleger-Baugruppe kann aus mehreren derartigen Auslegern 1 aufgebaut sein, die beispielsweise teleskopisch ineinander geschoben werden können oder miteinander über Gelenke verbunden sein können.
Claims (16)
- Ausleger (1) zur endseitigen Aufnahme von Lasten- mit einem längs einer Ausleger-Längsachse (3) verlaufenden metallischen Ausleger-Hohlprofil (2),- mit einer zumindest abschnittweise vorliegenden, mit dem Ausleger-Hohlprofil (2) verbundenen Verstärkungslage (7) aus einem Faser-Kunststöff-Verbund,- wobei die Verstärkungslage (7) als Verstärkungs-Auskleidung im Hohlraum des Ausleger-Hohlprofils (2) angeordnet ist,dadurch gekennzeichnet,
dass Sensorelemente zur Erfassung von auf den Ausleger wirkenden Lastkräften im Bereich der Verstärkungslage angeordnet sind, und
dass mindestens eines der Sensorelemente (121 bis 124) an einer Innenwand (39) der Verstärkungslage (7) und mindestens ein weiteres der Sensorelemente (121 bis 124) zwischen der Verstärkungslage (7) und dem Ausleger-Hohlprofil (2) angeordnet ist. - Ausleger nach Anspruch 1, dadurch gekennzeichnet, dass das Sensorelement (121) mit einer externen Steuereinrichtung (13) in Signalverbindung steht.
- Ausleger nach einem der Ansprüche 1 bis 2, dadurch gekennzeichnet, dass der Faser-Kunststoff-Verbund mit Kohlenstofffasern aufgebaut ist.
- Ausleger nach einem der Ansprüche 1 bis 3, dadurch gekennzeichnet, dass zumindest ein überwiegender Teil der Fasern (9) der Verstärkungslage (7) mit einer zur Längsachse (3) des Auslegers (1) parallelen Verlaufskomponente angeordnet ist.
- Ausleger nach einem der Ansprüche 1 bis 4, dadurch gekennzeichnet, dass zumindest ein überwiegender Teil der Fasern (9) der Verstärkungslage (7) schräg zur Längsachse (3) des Auslegers (1) angeordnet ist, wobei insbesondere verschiedene und insbesondere sich kreuzende Faserorientierungen vorliegen.
- Ausleger nach einem der Ansprüche 1 bis 5, dadurch gekennzeichnet, dass zwischen der Verstärkungslage (7) und dem Ausleger-Hohlprofil (2) eine elektrisch isolierende Zwischenlage (14) angeordnet ist, die bevorzugt als Faserlage, insbesondere als Glasfaserlage ausgeführt ist.
- Ausleger nach einem der Ansprüche 1 bis 6, dadurch gekennzeichnet, dass das Ausleger-Hohlprofil (2) aus mindestens zwei längs der Ausleger-Längsachse (3) miteinander verbundenen Profilabschnitten (4, 5) aufgebaut ist.
- Ausleger nach einem der Ansprüche 1 bis 7, gekennzeichnet durch mindestens eine Gruppe (38, 40) mit vier als Messbrücke miteinander verschalteten Sensorelementen (121 bis 124) zur Erfassung von auf den Ausleger (1) wirkenden Lastkräften.
- Verfahren zur Herstellung eines Auslegers (1) nach einem der Ansprüche 1 bis 8 mit folgenden Verfahrensschritten:- Bereitstellen des Ausleger-Hohlprofils (2) oder der Profilabschnitte (4, 5) hiervon,- Aufbringen der Verstärkungslage (7) auf das Ausleger-Hohlprofil (2) oder den Profilabschnitt (4, 5),- Verbinden der Profilabschnitte (4 , 5), soweit erforderlich.
- Verfahren nach Anspruch 9, dadurch gekennzeichnet, dass das Aufbringen der Verstärkungslage (7) erfolgt durch- Legen einer Faserlage (10) in das Ausleger-Hohlprofil (2) oder auf die Profilabschnitte (4, 5) hiervon,- Injizieren eines polymeren Kunstharz/Härter-Gemisches in die Faserlage (10),- Aushärten des Kunstharz/Härter-Gemisches.
- Verfahren nach Anspruch 10, dadurch gekennzeichnet, dass nach dem Legen oder während des Legens ein Orientieren der Fasern (9) der Faserlage (10) erfolgt.
- Verfahren nach einem der Ansprüche 9 bis 11, dadurch gekennzeichnet, dass zwischen die Faserlage (10) und das Ausleger-Hohlprofil (2) oder den Profilabschnitt (4, 5) hiervon die Zwischenlage (14) eingebracht wird.
- Verfahren nach einem der Ansprüche 9 bis 12, dadurch gekennzeichnet, dass die Verstärkungslage (7) mit dem Ausleger-Hohlprofil (2) oder dem Profilabschnitt (4, 5) hiervon verklebt wird.
- Verfahren nach Anspruch 13, dadurch gekennzeichnet, dass die Verstärkungslage (7) beim Verkleben an das Ausleger-Hohlprofil (2) oder den Profilabschnitt (4, 5) hiervon gedrückt wird.
- Verfahren nach Anspruch 14, dadurch gekennzeichnet, dass zwei Verstärkungslagen (7) gleichzeitig in das Ausleger-Hohlprofil (2) eingeklebt werden, wobei zwischen den beiden Verstärkungslagen (7) ein Druckkörper (32) angeordnet ist.
- Verfahren nach Anspruch 15, dadurch gekennzeichnet, dass der Druckkörper (32) während des Andrückens der Verstärkungslagen (7) mit einem Fluid, insbesondere mit Wasser oder Öl, gefüllt ist.
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE102008013203A DE102008013203A1 (de) | 2008-03-08 | 2008-03-08 | Ausleger zur endseitigen Aufnahme von Lasten, Ausleger-Baugruppe mit mindestens zwei derartigen Auslegern sowie Verfahren zur Herstellung eines derartigen Auslegers |
| PCT/DE2009/000167 WO2009112004A1 (de) | 2008-03-08 | 2009-02-06 | Ein metallisches hohlprofil aufweisender ausleger mit verstärkungslage aus faser-kunststoff-verbund sowie sensorelement |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP2252540A1 EP2252540A1 (de) | 2010-11-24 |
| EP2252540B1 true EP2252540B1 (de) | 2016-05-25 |
Family
ID=40719931
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP09720189.1A Not-in-force EP2252540B1 (de) | 2008-03-08 | 2009-02-06 | Ein metallisches hohlprofiel aufweisender ausleger mit verstärkungslage aus faser-kunststoff-verbund sowie sensorelement |
Country Status (4)
| Country | Link |
|---|---|
| US (1) | US8708171B2 (de) |
| EP (1) | EP2252540B1 (de) |
| DE (1) | DE102008013203A1 (de) |
| WO (1) | WO2009112004A1 (de) |
Families Citing this family (18)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE102009011585A1 (de) | 2009-03-06 | 2010-09-09 | Frank, Egon, Dr. | Bauteil und Verfahren zu seiner Herstellung |
| DE202009015516U1 (de) * | 2009-11-19 | 2010-02-11 | Ge Sensing & Inspection Technologies Gmbh | Vorrichtung zum Prüfen und/oder Schweißen eines Rohrs entlang einer Schweißnaht |
| DE202010006624U1 (de) * | 2010-05-10 | 2010-08-05 | Manitowoc Crane Group France Sas | Kranausleger, insbesondere Mobilkranausleger, mit vorgespannten Zugelementen |
| JP2012206848A (ja) * | 2011-03-30 | 2012-10-25 | Tadano Ltd | ブームおよびその溶接方法 |
| CN102249170B (zh) * | 2011-07-15 | 2013-06-12 | 徐州徐工特种工程机械有限公司 | 一种叉装机主臂结构 |
| US8991029B2 (en) * | 2011-09-26 | 2015-03-31 | Caterpillar Inc. | Beam structure |
| EP2757066B1 (de) | 2013-01-22 | 2018-10-31 | Trumpf Sachsen GmbH | Verfahren zur Herstellung einer Tragstruktur |
| CN103287994B (zh) * | 2013-05-21 | 2016-04-06 | 三一汽车起重机械有限公司 | 臂筒及工程机械 |
| EP2913138B1 (de) * | 2014-02-28 | 2017-03-29 | TRUMPF Werkzeugmaschinen GmbH + Co. KG | Fertigungsverfahren sowie Verfahren zur Herstellung eines Trägers zur Führung einer Bewegungseinheit einer Werkzeugmaschine |
| FR3024489B1 (fr) * | 2014-07-29 | 2018-08-10 | Gimaex International | Echelle telescopique comportant des troncons d'echelle de densites differentes |
| DE102016202782A1 (de) * | 2016-02-23 | 2017-08-24 | Rud Ketten Rieger & Dietz Gmbh U. Co. Kg | Lastaufnehmendes Bauteil der Anschlag-, Zurr- und/oder Hebetechnik mit einem Kunststoff-Metall-Verbundsystem |
| DE202016003525U1 (de) * | 2016-06-03 | 2016-06-23 | Liebherr-Werk Ehingen Gmbh | Teleskopprofil mit variabel verlaufendem Stoß |
| DE102017208031A1 (de) * | 2017-05-12 | 2018-11-15 | Putzmeister Engineering Gmbh | Gekröpfter Auslegerarm mit veränderlichem Querschnitt für mobile Betonpumpen |
| US10806105B2 (en) * | 2017-10-04 | 2020-10-20 | Deere & Company | System of integrated passageways in a carbon fiber boom and method thereof |
| US10822768B2 (en) | 2018-04-11 | 2020-11-03 | Deere & Company | Hybrid loader boom arm assembly |
| US10662609B2 (en) | 2018-04-11 | 2020-05-26 | Deere & Company | Hybrid loader boom arm assembly |
| US10697148B2 (en) | 2018-04-11 | 2020-06-30 | Deere & Company | Hybrid loader boom arm assembly |
| JP7272028B2 (ja) * | 2019-03-19 | 2023-05-12 | 株式会社タダノ | ブームの構造 |
Family Cites Families (12)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE1958256C3 (de) * | 1969-11-20 | 1974-08-01 | Ludwig Pietzsch | Überlastsicherung für Teleskopkrane |
| US3815116A (en) * | 1972-04-17 | 1974-06-04 | Tedd Shipyards Corp | Apparatus and means for monitoring moments in material handling equipment |
| DE2230546C3 (de) * | 1972-06-22 | 1982-01-21 | Magirus-Deutz Ag, 7900 Ulm | Einrichtung zur Ermittlung bzw. Anzeige der Belastung einer anziehbaren Drehleiter |
| IT206727Z2 (it) * | 1985-09-17 | 1987-10-01 | Marelli Autronica | Sensore estensimetrico a film spesso per la rilevazione di sforzi e deformazioni in organi o strutture meccaniche |
| DE4408444C1 (de) * | 1994-03-12 | 1995-04-06 | Dornier Gmbh | Rohr oder Hohlprofil mit besonderen Festigkeitseigenschaften bei geringem Gewicht und Verfahren zu seiner Herstellung |
| US5694734A (en) * | 1994-08-01 | 1997-12-09 | Xxsys Technologies, Inc. | Curing of filament wound columns using a radiant heater |
| DE19829829A1 (de) | 1998-07-03 | 2000-01-13 | Grove Us Llc Shady Grove | Verbundwerkstoff-Teleskopteil und -ausleger |
| US6786233B1 (en) * | 2001-02-23 | 2004-09-07 | Schwing America, Inc. | Boom utilizing composite material construction |
| US6755212B1 (en) * | 2001-02-23 | 2004-06-29 | Schwing America, Inc. | Boom stiffening system |
| GB2387374B (en) * | 2002-04-12 | 2005-03-02 | Bamford Excavators Ltd | Detecting damage to a structural member |
| DE10224790B4 (de) * | 2002-06-04 | 2004-10-21 | Infineon Technologies Ag | Beschleunigungssensor und Verfahren zum Herstellen eines Beschleunigungssensors |
| ITUD20070056A1 (it) * | 2007-03-16 | 2008-09-17 | Cifa Spa | Braccio di distribuzione di calcestruzzo per veicoli da lavoro e relativo procedimento di fabbricazione |
-
2008
- 2008-03-08 DE DE102008013203A patent/DE102008013203A1/de not_active Withdrawn
-
2009
- 2009-02-06 WO PCT/DE2009/000167 patent/WO2009112004A1/de not_active Ceased
- 2009-02-06 EP EP09720189.1A patent/EP2252540B1/de not_active Not-in-force
-
2010
- 2010-09-08 US US12/877,211 patent/US8708171B2/en active Active
Also Published As
| Publication number | Publication date |
|---|---|
| US8708171B2 (en) | 2014-04-29 |
| DE102008013203A1 (de) | 2009-09-17 |
| EP2252540A1 (de) | 2010-11-24 |
| US20110068076A1 (en) | 2011-03-24 |
| WO2009112004A1 (de) | 2009-09-17 |
| WO2009112004A8 (de) | 2010-10-14 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP2252540A1 (de) | Ein metallisches hohlprofil aufweisender ausleger mit verstärkungslage aus faser-kunststoff-verbund sowie sensorelement | |
| EP0264622B1 (de) | Verfahren zum Überwachen der Verformungen von Bauteilen mit Lichtwellenleitern | |
| EP2361823B1 (de) | Balkenförmiges, langgestrecktes Trägerelement und Verfahren für seine Herstellung | |
| EP1798428A1 (de) | Flechttechnisch hergestelltes Faserverbundbauteil | |
| JPH0797460A (ja) | 強化繊維シート及びそれを用いたコンクリート構造物 | |
| DE102017102563B4 (de) | Oberer Längsträger als Teil einer Tragstruktur eines Wagenkastens für ein Schienenfahrzeug zur Personenbeförderung | |
| DE3228110A1 (de) | Torsionswelle | |
| EP3790730A1 (de) | Verfahren zum applizieren eines werkstoffes auf ein faserverbundbauteil | |
| US9085898B2 (en) | System and method of reinforcing a column positioned proximate a blocking structure | |
| WO2010057522A1 (de) | Konstruktionselemente für bauten | |
| EP1819928B1 (de) | Zylinder für hochdruckhydraulik | |
| EP2386517B1 (de) | Kranausleger, insbesondere Mobilkranausleger, mit vorgespannten Zugelementen | |
| AT409946B (de) | Mehrschichtiges verbundbauelement sowie verfahren zu dessen herstellung | |
| EP3883877B1 (de) | Seiltrommel für eine seilwinde sowie verfahren zu deren herstellung | |
| DE102006007253A1 (de) | Kraftfahrzeug-Hybridbauteil | |
| EP2929209B1 (de) | Lager | |
| DE102016223321A1 (de) | Verfahren zur Herstellung eines Lenkers, sowie Lenker und Radaufhängung | |
| DE2705483C2 (de) | ||
| DE102007036436A1 (de) | Hybridwelle | |
| DE10304044A1 (de) | Verfahren zur Herstellung von Rohren | |
| CN110107316A (zh) | 一种ecc复合纤维编制网加固结构 | |
| WO2005057069A1 (de) | Hohlkammerrohr | |
| EP1997716A1 (de) | Faserverbundwerkstoffprofil und Kraftfahrzeugscheibenrahmen | |
| DE102005005729A1 (de) | Nachträgliches Verstärken von Rohren bzw. von rohrförmigen Kanälen in Profilen durch Faserverbundwerkstoffe | |
| DE102011105365B4 (de) | Behältereinheit |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| 17P | Request for examination filed |
Effective date: 20100825 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO SE SI SK TR |
|
| AX | Request for extension of the european patent |
Extension state: AL BA RS |
|
| RIN1 | Information on inventor provided before grant (corrected) |
Inventor name: SCHMIDT, PETER Inventor name: SCHNITTKER, FRANK |
|
| DAX | Request for extension of the european patent (deleted) | ||
| 17Q | First examination report despatched |
Effective date: 20121112 |
|
| RAP1 | Party data changed (applicant data changed or rights of an application transferred) |
Owner name: TEREX CRANES GERMANY GMBH |
|
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| INTG | Intention to grant announced |
Effective date: 20151222 |
|
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO SE SI SK TR |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: FG4D Free format text: NOT ENGLISH |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: EP |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FG4D Free format text: LANGUAGE OF EP DOCUMENT: GERMAN Ref country code: AT Ref legal event code: REF Ref document number: 802138 Country of ref document: AT Kind code of ref document: T Effective date: 20160615 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R096 Ref document number: 502009012623 Country of ref document: DE |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: NV Representative=s name: ALDO ROEMPLER PATENTANWALT, CH |
|
| REG | Reference to a national code |
Ref country code: NL Ref legal event code: FP |
|
| REG | Reference to a national code |
Ref country code: LT Ref legal event code: MG4D |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: NO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20160825 Ref country code: FI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20160525 Ref country code: LT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20160525 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R082 Ref document number: 502009012623 Country of ref document: DE Representative=s name: MOSER GOETZE & PARTNER PATENTANWAELTE MBB, DE Ref country code: DE Ref legal event code: R081 Ref document number: 502009012623 Country of ref document: DE Owner name: TEREX GLOBAL GMBH, CH Free format text: FORMER OWNER: TEREX CRANES GERMANY GMBH, 66482 ZWEIBRUECKEN, DE |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20160525 Ref country code: PT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20160926 Ref country code: ES Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20160525 Ref country code: GR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20160826 Ref country code: HR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20160525 Ref country code: LV Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20160525 |
|
| RAP2 | Party data changed (patent owner data changed or rights of a patent transferred) |
Owner name: TEREX GLOBAL GMBH |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20160525 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20160525 Ref country code: CZ Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20160525 Ref country code: DK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20160525 Ref country code: EE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20160525 Ref country code: RO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20160525 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: PLFP Year of fee payment: 9 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: PL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20160525 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R097 Ref document number: 502009012623 Country of ref document: DE |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| 26N | No opposition filed |
Effective date: 20170228 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20160525 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PUE Owner name: TEREX GLOBAL GMBH, CH Free format text: FORMER OWNER: TEREX CRANES GERMANY GMBH, DE |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MC Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20160525 |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: MM4A |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LU Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20170206 |
|
| REG | Reference to a national code |
Ref country code: BE Ref legal event code: PD Owner name: TEREX GLOBAL GMBH; CH Free format text: DETAILS ASSIGNMENT: CHANGE OF OWNER(S), AFFECTATION / CESSION; FORMER OWNER NAME: TEREX CRANES GERMANY GMBH Effective date: 20171013 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20170206 |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: 732E Free format text: REGISTERED BETWEEN 20180222 AND 20180228 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: PLFP Year of fee payment: 10 |
|
| REG | Reference to a national code |
Ref country code: AT Ref legal event code: MM01 Ref document number: 802138 Country of ref document: AT Kind code of ref document: T Effective date: 20170206 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: AT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20170206 |
|
| REG | Reference to a national code |
Ref country code: NL Ref legal event code: PD Owner name: TEREX GLOBAL GMBH; CH Free format text: DETAILS ASSIGNMENT: CHANGE OF OWNER(S), ASSIGNMENT; FORMER OWNER NAME: TEREX CRANES GERMANY GMBH Effective date: 20180426 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20160525 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: NL Payment date: 20190218 Year of fee payment: 11 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: CH Payment date: 20190218 Year of fee payment: 11 Ref country code: GB Payment date: 20190218 Year of fee payment: 11 Ref country code: DE Payment date: 20190219 Year of fee payment: 11 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: FR Payment date: 20190220 Year of fee payment: 11 Ref country code: BE Payment date: 20190218 Year of fee payment: 11 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: HU Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT; INVALID AB INITIO Effective date: 20090206 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: BG Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20160525 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CY Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20160525 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20160525 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: TR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20160525 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20160925 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R119 Ref document number: 502009012623 Country of ref document: DE |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PL |
|
| REG | Reference to a national code |
Ref country code: NL Ref legal event code: MM Effective date: 20200301 |
|
| GBPC | Gb: european patent ceased through non-payment of renewal fee |
Effective date: 20200206 |
|
| REG | Reference to a national code |
Ref country code: BE Ref legal event code: MM Effective date: 20200229 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CH Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20200229 Ref country code: LI Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20200229 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: NL Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20200301 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20200901 Ref country code: GB Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20200206 Ref country code: FR Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20200229 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: BE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20200229 |