EP2250094B1 - Verfahren zum abfüllen eines kunststoffbehälters mit behälterhals und das anbringen einer kapsel darauf - Google Patents
Verfahren zum abfüllen eines kunststoffbehälters mit behälterhals und das anbringen einer kapsel darauf Download PDFInfo
- Publication number
- EP2250094B1 EP2250094B1 EP09719796A EP09719796A EP2250094B1 EP 2250094 B1 EP2250094 B1 EP 2250094B1 EP 09719796 A EP09719796 A EP 09719796A EP 09719796 A EP09719796 A EP 09719796A EP 2250094 B1 EP2250094 B1 EP 2250094B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- capsule
- container neck
- container
- collar
- membrane
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Not-in-force
Links
- 239000002775 capsule Substances 0.000 title claims abstract description 75
- 238000000034 method Methods 0.000 title claims abstract description 46
- 239000004033 plastic Substances 0.000 title claims abstract description 15
- 229920003023 plastic Polymers 0.000 title claims abstract description 15
- 238000011049 filling Methods 0.000 title claims description 10
- 239000012528 membrane Substances 0.000 claims abstract description 36
- 239000011888 foil Substances 0.000 claims abstract description 24
- XAGFODPZIPBFFR-UHFFFAOYSA-N aluminium Chemical compound [Al] XAGFODPZIPBFFR-UHFFFAOYSA-N 0.000 claims abstract description 13
- 229910052782 aluminium Inorganic materials 0.000 claims abstract description 13
- 239000007788 liquid Substances 0.000 claims abstract description 11
- 230000000717 retained effect Effects 0.000 claims abstract 2
- 239000000126 substance Substances 0.000 claims description 11
- 239000000463 material Substances 0.000 claims description 5
- 239000007787 solid Substances 0.000 claims description 4
- 230000015572 biosynthetic process Effects 0.000 claims description 2
- 238000003466 welding Methods 0.000 abstract description 17
- 238000004026 adhesive bonding Methods 0.000 abstract description 2
- 210000004379 membrane Anatomy 0.000 description 29
- 239000011324 bead Substances 0.000 description 5
- 238000004519 manufacturing process Methods 0.000 description 4
- 238000007789 sealing Methods 0.000 description 4
- 238000012371 Aseptic Filling Methods 0.000 description 2
- 239000000853 adhesive Substances 0.000 description 2
- 230000001070 adhesive effect Effects 0.000 description 2
- 238000011109 contamination Methods 0.000 description 2
- 238000002788 crimping Methods 0.000 description 2
- 239000000825 pharmaceutical preparation Substances 0.000 description 2
- 239000006223 plastic coating Substances 0.000 description 2
- 238000003825 pressing Methods 0.000 description 2
- 230000004308 accommodation Effects 0.000 description 1
- 239000004480 active ingredient Substances 0.000 description 1
- 238000009455 aseptic packaging Methods 0.000 description 1
- 238000005452 bending Methods 0.000 description 1
- 238000007664 blowing Methods 0.000 description 1
- 239000012611 container material Substances 0.000 description 1
- 230000006378 damage Effects 0.000 description 1
- 230000001419 dependent effect Effects 0.000 description 1
- 239000003599 detergent Substances 0.000 description 1
- 230000000694 effects Effects 0.000 description 1
- 238000005429 filling process Methods 0.000 description 1
- 238000001746 injection moulding Methods 0.000 description 1
- 235000020124 milk-based beverage Nutrition 0.000 description 1
- 238000004806 packaging method and process Methods 0.000 description 1
- 239000002985 plastic film Substances 0.000 description 1
- 229920006255 plastic film Polymers 0.000 description 1
- 239000000843 powder Substances 0.000 description 1
- 230000001681 protective effect Effects 0.000 description 1
- 239000000243 solution Substances 0.000 description 1
- 238000002604 ultrasonography Methods 0.000 description 1
- 239000011782 vitamin Substances 0.000 description 1
- 229940088594 vitamin Drugs 0.000 description 1
- 229930003231 vitamin Natural products 0.000 description 1
- 235000013343 vitamin Nutrition 0.000 description 1
- 150000003722 vitamin derivatives Chemical class 0.000 description 1
Images
Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65B—MACHINES, APPARATUS OR DEVICES FOR, OR METHODS OF, PACKAGING ARTICLES OR MATERIALS; UNPACKING
- B65B7/00—Closing containers or receptacles after filling
- B65B7/16—Closing semi-rigid or rigid containers or receptacles not deformed by, or not taking-up shape of, contents, e.g. boxes or cartons
- B65B7/28—Closing semi-rigid or rigid containers or receptacles not deformed by, or not taking-up shape of, contents, e.g. boxes or cartons by applying separate preformed closures, e.g. lids, covers
- B65B7/2842—Securing closures on containers
- B65B7/285—Securing closures on containers by deformation of the closure
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65B—MACHINES, APPARATUS OR DEVICES FOR, OR METHODS OF, PACKAGING ARTICLES OR MATERIALS; UNPACKING
- B65B61/00—Auxiliary devices, not otherwise provided for, for operating on sheets, blanks, webs, binding material, containers or packages
- B65B61/20—Auxiliary devices, not otherwise provided for, for operating on sheets, blanks, webs, binding material, containers or packages for adding cards, coupons or other inserts to package contents
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65B—MACHINES, APPARATUS OR DEVICES FOR, OR METHODS OF, PACKAGING ARTICLES OR MATERIALS; UNPACKING
- B65B7/00—Closing containers or receptacles after filling
- B65B7/16—Closing semi-rigid or rigid containers or receptacles not deformed by, or not taking-up shape of, contents, e.g. boxes or cartons
- B65B7/28—Closing semi-rigid or rigid containers or receptacles not deformed by, or not taking-up shape of, contents, e.g. boxes or cartons by applying separate preformed closures, e.g. lids, covers
- B65B7/2842—Securing closures on containers
- B65B7/2878—Securing closures on containers by heat-sealing
Definitions
- the present invention relates to a method for filling a plastic container with neck and attaching a capsule thereon in a filling plant, wherein the capsule is made of plastically deformable material, enclosed therein in the solid, liquid or free-flowing state, to be dispensed into the plastic container materials
- the capsule is made of plastically deformable material, enclosed therein in the solid, liquid or free-flowing state, to be dispensed into the plastic container materials
- the capsules used in this case are available on the market in a wide variety of variants and are also produced in many different ways. From the US-A-6823649 for example, a method for the production of capsules is known, as they can be used here. In these capsules, two aluminum foils are fed one above the other, the lower foil pulled deep, so that a receiving space is formed in which the substance to be dispensed is filled in a liquid, solid or free-flowing state. The second aluminum foil is welded over it. This foil therefore remains absolutely flat. The two films to be joined together are supplied in rolls and the capsules are thus produced continuously as endless bands. These endless bands can then be cut into sheets or the capsules are punched out directly from these bands.
- the liquid filled into the container must be aseptically filled and then sealed directly by means of a membrane.
- the capsules are inserted into the caps or closures by means of appropriate handling machines, and these caps loaded with the capsules are delivered to the bottlers. This is extremely problematic because this does not match logistics.
- the capsules would have to be used directly in the area of injection molding machines in the plastics processing plants, since otherwise the extremely complex closures in special, very complex handling machines must first be singled, aligned and then the capsules must be inserted and secured therein.
- the plastic-processed companies are usually not equipped for this purpose.
- Step of the two sheets of capsule together formed edge of the flat surface is bent by less than 90 ° but more than 45 °, so that a circumferential collar is formed, with a diameter in the size of the container neck on which the capsule is placed so that it holds positively and / or non-positively on the container neck, whereupon the cap is placed, which holds the capsule at least on the container neck in the required position.
- the capsule in its entirety is designated 1.
- This consists of a first sheet 2 in the deep drawn or pressed into a depression is formed which forms the receiving space 3.
- the material to be dispensed into the container is introduced.
- This substance can be solid, liquid or free-flowing. These may be the most varied types of substances. In liquid form, this may for example be a highly concentrated active ingredient, for example a detergent or a pharmaceutical preparation or it may be a tablet in which dry substances are compressed or it may for example be a powder that is to be dispensed into the container.
- Of the substance to be dispensed is designated 4.
- Around the trough is a horizontal edge 5 which is formed from the first film 2.
- a second film 6 Over the first film 2 is a second film 6.
- This second film 6 is completely flat.
- the second, planar film 6 covers the receiving space 3.
- the second, flat film 6 has a horizontal edge 7, which extends above the horizontal edge of the first film. In the region of the horizontal edges 5 and 7, these are connected to each other by an annular seal 8.
- the two films 2 and 6 are delivered as bands of large rolls. Accordingly, a plurality of capsules 1 are formed from these tapes. In the present case, the capsules 1 are not completely punched out after the welding or during the welding but remain predetermined breaking point bridges 9. The capsules 1 thus remain firmly connected to the film residues 10. Consequently, so-called blister sheets 11 reach the filling plant.
- the blister sheets 11 thus comprise a large number of capsules 1 with intermediate film residues 10 which are connected via the mentioned predetermined breaking point bridges with the capsules 1.
- the term blister sheet is correct insofar as the first sheet 2 is a plastic-coated aluminum foil. This film is plastically deformable despite the plastic coating. This means that the aluminum content is greater than the plastic content which is attached to it. After a deformation of the first film, this will not deform elastically.
- the design of blister sheets 11 is preferred, as this ensures that remain until the introduction of the capsules 1 in the filling process whose edges at least approximately completely flat. If one were to punch out these capsules completely in advance and deliver them as a protective good, the edges would certainly be deformed and no longer be completely flat. This would unsettle the subsequent process. Therefore, the method is preferably used here using blister sheets in which the capsules 1 are still held together.
- Such a blister sheet in partial view shows the FIG. 4
- at least the second, flat film is provided with a structure in the region outside the depressions which form the receiving spaces 3.
- Such structures are available from the prior art in various variants. These can be latticed or punctiform gridded structures. The structures serve this purpose to cause controlled tearing of the films. This is useful especially in the area of the predetermined breaking point bridges 9.
- the attached structure is only hinted at here and designated 12.
- the annular seal or weld 8 runs in each case within the circular space delimited by the partial punches. This annular weld or seal 8 is of course not interrupted in the region of the predetermined breaking point bridges 9.
- a container neck 50 is shown merely in partial side view, for example.
- the container 54 is therefore only partially visible.
- the container neck 50 is bounded above the pouring rim 52.
- a support collar 51 is present under the container neck.
- the support collar 51 serves for mounting in a bottle blowing machine.
- a fastening bead 53 is integrally formed on the container neck 50, which serves to hold a closure or cap to be fastened thereto.
- a diaphragm rondelle 40 is welded.
- This membrane rondelle 40 has an outwardly projecting tear-off tab 41.
- the membrane rondelle 40 is slightly larger in diameter than the pour-out rim 52 and consequently projects beyond it.
- a first step which in the FIG. 5 labeled A, the aseptic filling of the container 54, shown only partially, is shown.
- the container neck 50 is shown here in a simplified manner only schematically.
- the material to be filled comes from a filling nozzle 60, which is part of a bottling plant.
- a membrane 80 is welded onto the container neck 50.
- the membrane 80 to be welded may consist of a plastic film or of a coated aluminum foil.
- the membrane 80 in the form of a Rondelle has a tear tab 81.
- the membrane 80 has a total diameter slightly larger than the container neck 50.
- the welding of the Rondelle 80 on the container neck 50 by means of a welding die 70 which is shown here symbolically.
- the welding or sealing can be done purely thermally or by means of ultrasound.
- the welding punch 50 can take place in a correspondingly designed welding head known per se, which takes the membrane from a supply stack or at the same time punches it out of a film, whereupon by means of pressure the membrane held on this welding head rests on the container neck 50, whereupon the actual welding or sealing takes place.
- a next step C the tear tab 81 and the protruding edge 82 are folded over and pressed against the bottle neck 50.
- This can be done, for example, by means of a press-on head which can be turned over, or the container 54 is guided past a pressure belt while at the same time the container 54 is rotated, whereby the protruding edge 82 and the tear-open tab 81 are pressed against the container neck 5.
- the capsules are taken 1 and the common horizontal edge 5 of the first film 2 and the horizontal edge 7 of the second film, which are connected by welding so deformed, so that of the annular seal 8, an inner, horizontal residual edge 57th remains, while the outer edge region is formed into a bent-up collar 58.
- the bent collar 58 is deformed at less than 90 ° upwards.
- the inclination of the collar is between 60 and 80 °.
- the kink 59 between horizontal inner residual edge 57 and the bent-up collar 58 define a dimension in diameter which corresponds at least approximately to the outer diameter of the bottle neck 50 in the region of the pouring rim 52.
- the collar 58 is directed in relation to the receiving space 3 of this away upwards. Thanks to the bent collar 58, the capsule 1, as in the subsequent step D in the FIG. 5 shown, put directly on the bottle neck 50.
- the capsule 1 positioned centering on the container neck 50.
- a sufficient form-fit is achieved, which ensures that the capsule 1 does not fall from the container neck 50 during further transport.
- the previously folded over protruding edge 82 of the membrane 80 a certain clamping is practically achieved, so that the capsule 1 not only positively but usually also holds on the container neck 50 frictionally.
- the bent-up collar 58 of the capsule 1 is then fastened on the container neck 50 in an absolutely positive manner by means of a pressure band 90.
- the container neck 50 may have a mounting bead 53, wherein the bent collar 58 is so short that it does not overlap the mounting bead 53.
- the fixing bead 53 serves for the positive connection between the container 54 or the container neck 50 and the cap or closure 100 to be placed thereon.
- the last one in the FIG. 5 illustrated step shows the placement of the cap or the closure 100 on the container 54.
- the cap or the closure 100 is now as shown here symbolically pressed on the capsule 1 on the container neck 50 or screwed.
- the cap or the closure 100 can be designed so that when pressing or screwing the cap or the closure 100 on the container neck 50 at the same time the slightly outwardly projecting bent collar 58 folded and pressed against the container neck. In this case, the step E can be omitted.
- the closure or the cap 100 may be designed so that the capsule 1 is deformed or pierced at the same time during the first opening, so that the contents of the capsule 1, namely the substance 4 to be dispensed, reach the container 54.
- the previously described horizontal residual edge 57 is preferably dimensioned such that it has at least the width of the wall thickness of the container neck 50 equivalent. This will also allow itself if this proves to be necessary to realize a spot welding between the capsule 1 and the membrane 80. This would then be usefully carried out directly following the step D.
- the capsules 1 Before performing step D, the capsules 1 will be pushed out of the blister sheets 11.
- the capsules In the arrangement of the capsules 1 in the blister sheet 11, the capsules can be attached so that it equal to the orientation of the container 54 in the filling corresponds, so that in the filling of the step D namely the laying of the capsules 1 and the bending of the collar 58 at simultaneous destruction of the predetermined breaking point bridges 9 can be done in one operation.
- one will also lead a stamp on the respective capsule by means of which, as already mentioned, the predetermined breaking point bridges are destroyed while the corresponding collar is formed.
- this is by no means mandatory. It is also quite possible to separate the capsules 1 separately from the sheets and then to form the collars 58 by crimping.
- step C the membrane 80 is welded or sealed onto the container neck 50, such a connection can of course also be made by gluing.
- a connection can of course also be made by gluing.
- an absolute sealing connection between the Membrane 80 and the container neck 50 and this can be soften with little effort better by welding techniques.
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Closing Of Containers (AREA)
- Filling Of Jars Or Cans And Processes For Cleaning And Sealing Jars (AREA)
- Packages (AREA)
- Details Of Rigid Or Semi-Rigid Containers (AREA)
Description
- Die vorliegende Erfindung betrifft ein Verfahren zum Abfüllen eines Kunststoffbehälters mit Hals und das Anbringen einer Kapsel darauf in einer Abfüllanlage, wobei die Kapsel aus plastisch verformbarem Material ist, mit darin eingeschlossenen im festen, flüssigen oder rieselförmigen Zustand befindlichen, in den Kunststoffbehälter abzugebenden Stoffen, wobei zuerst der Kunststoffbehälter aseptisch gefüllt wird, und nachher der Behälterhals mit einer Membran versiegelt wird, worauf die Kapsel auf die Membran aufgebracht wird und eine Kappe oder Verschluss über die Kapsel auf den Behälterhals aufgesetzt wird, und dass die Kapsel aus zwei miteinander verschweissten Aluminiumfolien gefertigt ist, wobei die untere Folie einen tief gezogene Aufnahmeraum bildet und die obere, abdeckende Aluminiumfolie plan ist, so dass beide Folien zusammen um den Aufnahmeraum einen ebenen Rand aufweisen.
- Immer mehr werden auf dem Markt Behälter angeboten in denen sich eine Substanz befindet, der vor der Einnahme weitere Stoffe zugefügt werden müssen. Dieses Konzept hat den Vorteil, das Substanzen, die in der Flüssigkeit in der sie schliesslich abgegeben werden müssen und die zum Teil auch lichtempfindlich sind, in Kapseln verpackt auf dem Behälter mitgeliefert werden können, so dass die in die Behälter befindliche Flüssigkeit abzugebenden Stoffe erst vom Benutzer selber in die Flüssigkeit appliziert wird. Dieses System wird heute bereits erfolgreich angeboten für verschiedenste Milchmischgetränke, pharmazeutische Präparate, vitaminangereicherte Getränke ect.
- Die hierbei zur Anwendung gelangenden Kapseln sind auf dem Markt in verschiedensten Varianten vorhanden und werden auch auf unterschiedlichste Weisen hergestellt. Aus der
US-A-6823649 ist beispielsweise ein Verfahren zur Herstellung von Kapseln bekannt, wie sie hier zum Einsatz gelangen können. Bei diesen Kapseln werden zwei Aluminiumfolien übereinander zugeführt, die untere Folie tief gezogen, so dass sich ein Aufnahmeraum bildet in dem der abzugebende Stoff in flüssigem, festen oder rieselförmigen Zustand eingefüllt wird. Darüber wird die zweite Aluminiumfolie verschweisst. Diese Folie bleibt somit absolut plan. Die beiden miteinander zu verbindenden Folien werden in Rollen angeliefert und die Kapseln somit zusammenhängend als Endlosbänder gefertigt. Diese Endlosbänder können danach in Bögen geschnitten werden oder auch die Kapseln direkt aus diesen Bändern herausgestanzt werden. - In vielen Anwendungsfällen muss die in den Behälter abgefüllte Flüssigkeit aseptisch abgefüllt werden und anschliessend direkt mittels einer Membran versiegelt werden. Bei verschiedenen heute angewendeten Verfahren werden die Kapseln mittels entsprechenden Handlingsmaschinen in die Kappen beziehungsweise Verschlüsse eingesetzt und diese mit den Kapseln geladenen Verschlüsse an die Abfüller geliefert. Dies ist ausserordentlich problematisch, da dies von der Logistik her nicht zusammenpasst. Im Prinzip müssten die Kapseln in den kunststoffverarbeiteten Betrieben direkt im Bereich der Spritzmaschinen eingesetzt werden, da ansonsten die äusserst komplexen Verschlüsse in speziellen sehr aufwendigen Handlingsmaschinen erst wieder vereinzelt, ausgerichtet und danach die Kapseln eingesetzt und darin gesichert werden müssen. Die kunststoffverarbeiteten Betriebe sind üblicherweise dazu nicht ausgerüstet. Hinzu kommt, dass bei diesem Verfahren die Gefahr besteht, dass die Kapseln undicht werden und zum Zeitpunkt dass die Verschlüsse auf die abgefüllten Behälter gelangen, der Inhalt der Kapseln bereits eine Qualitätsminderung oder gar eine vollständige Zersetzung erfahren hat. Dieses Problem wurde erkannt und entsprechend wurde ein Verfahren entwickelt wie es aus der
WO 2006/056082 bekannt ist. Bei diesem Verfahren werden zwei Möglichkeiten angeboten, nämlich im einen Fall bei dem die Kapselbildung direkt auf dem Flaschenhals erfolgt und bei der zweiten Lösung, die hier insbesondere interessiert, wird auf die erste Membran die Kapsel aufgelegt und mit dieser verbunden. Hierbei wurde vorgeschlagen, die Kapsel auf die bereits vorhandene Membran im Behälterhalsbereich aufzuschweissen. Dieses Verfahren ist einerseits relativ langsam und zum Zweiten hat es sich als äusserst kritisch erwiesen über einer bereits vorhandenen Schweissung zwischen dem Behälterhals und der ersten Membran eine zweite Schweissung der Kapsel mit der Membran zu realisieren, ohne dass dabei die erste Verschweissung Schaden nimmt. - Um diese Probleme zu meiden, wurden die Anlagen so geändert, dass die Kapseln auf der ersten Membran mittels einem lebensmittelzulässigen Kleber wiederum nur im Bereich oberhalb des Behälterhalses aufgeklebt wurden. Während das Resultat zwar zufriedenstellen ist, lässt auch dieses Verfahren keine erhöhte Produktionsgeschwindigkeit zu und hinzu kommt, dass der Kleber zu einer starken Verschmutzung der Abfüllanlagen geführt hat.
- Es ist daher die Aufgabe der vorliegenden Erfindung ein Verfahren der eingangs genannten Art derart zu verbessern, dass hierbei die zuvor genannten Probleme vermieden werden können und bevorzugt die Produktionsgeschwindigkeit erhöht werden kann.
- Diese Aufgabe löst ein Verfahren der eingangs genannten Art welches sich dadurch auszeichnet, dass in einem ersten
- Schritt der von beiden Folien der Kapsel zusammen gebildete Rand aus der planen Fläche um weniger als 90° aber mehr als 45° umgebogen wird, so dass ein umlaufender Kragen entsteht, mit einem Durchmesser in der Grösse des Behälterhalses auf dem die Kapsel so aufgesetzt wird, dass sie form- und / oder kraftschlüssig sich auf dem Behälterhals hält, worauf die Kappe aufgesetzt wird, die die Kapsel mindestens auf dem Behälterhals in der erforderlichen Position hält.
- Weitere vorteilhafte Ausführungsformen des erfindungsgemässen Verfahren gehen aus den abhängigen Patentansprüchen hervor.
- Das erfindungsgemässe Verfahren wird anhand der beiliegenden Zeichnung in der nachfolgenden Beschreibung erläutert. In der Zeichnung sind beispielsweise die beim Verfahren zum Einsatz kommenden Elemente in verschiedenen Verfahrenssituationen für sich dargestellt und das Verfahren schematisch gezeigt.
- Es zeigt:
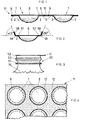
- Figur 1
- Kapseln wie sie bevorzugterweise einem Abfüllbetrieb angeliefert werden.
- Figur 2
- Einen zentrischen Vertikalschnitt durch eine Kapsel nach der Bördelung des Randes.
- Figur 3
- zeigt eine Seitenansicht eines Teils eines Behälters im Bereich dessen Halses mit aufgeschweisster Membran;
- Figur 4
- zeigt mehrere in Folienbögen zusammengehaltene Kapseln in der Aufsicht auf die plane Fläche und
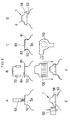
- Figur 5
- stellt in schematischer Weise die verschiedenen Verfahrensschritte des erfindungsgemässen Verfahrens dar.
- Zum besseren Verständnis des erfindungsgemässen Verfahrens wird vorerst auf die Ausgestaltung der Kapseln hingewiesen. Hierzu wird auf die
Figur 1 verweisen. Die Kapsel in ihrer Gesamtheit wird mit 1 bezeichnet. Diese besteht aus einer ersten Folie 2 in der tief gezogen oder gedrückt eine Mulde hineingeformt ist die den Aufnahmeraum 3 bildet. Im Aufnahmeraum 3 wird das in das Behältnis abzugebende Material eingebracht. Dieser Stoff kann fest, flüssig oder rieselförmig sein. Hierbei kann es sich um die verschiedensten Arten der Stoffe handeln. In flüssiger Form kann dies beispielsweise ein hochkonzentrierter Wirkstoff sein, beispielsweise ein Waschmittel oder ein pharmazeutisches Präparat oder es kann sich hierbei um eine Tablette handeln, bei der trockene Substanzen zusammengepresst sind oder es kann beispielsweise ein Pulver sein, dass in den Behälter abgegeben werden soll. Der abzugebende Stoff ist mit 4 bezeichnet. Um die Mulde herum verläuft ein horizontaler Rand 5 der aus der ersten Folie 2 gebildet ist. - Über der ersten Folie 2 liegt eine zweite Folie 6. Diese zweite Folie 6 ist vollständig plan. Die zweite, plane Folie 6 deckt den Aufnahmeraum 3 zu. Auch die zweite, plane Folie 6 weist einen horizontalen Rand 7 auf, der oberhalb des horizontalen Randes der ersten Folie verläuft. Im Bereich der horizontalen Ränder 5 und 7 sind diese durch eine ringförmige Versiegelung 8 miteinander verbunden. Üblicherweise werden die beiden Folien 2 und 6 als Bänder von grossen Rollen angeliefert. Entsprechend werden aus diesen Bändern eine Vielzahl von Kapseln 1 geformt. Im vorliegenden Fall werden die Kapseln 1 nach der Verschweissung oder während der Verschweissung nicht vollständig ausgestanzt sondern es verbleiben Sollbruchstellenbrücken 9. Die Kapseln 1 verbleiben somit fest verbunden mit den Folienresten 10. Zur Füllanlage gelangen folglich sogenannte Blisterbögen 11. Die Blisterbögen 11 umfassen somit eine Vielzahl von Kapseln 1 mit dazwischen liegenden Folienresten 10 die über den erwähnten Sollbruchstellenbrücken mit den Kapseln 1 verbunden sind. Die Bezeichnung Blisterbogen ist insofern korrekt, da es sich bei der ersten Folie 2 um eine mit Kunststoff beschichtete Aluminiumfolie handelt. Diese Folie ist trotz der Kunststoffbeschichtung plastisch verformbar. Das heisst, dass der Aluminiumanteil grösser ist als der Kunststoffanteil der darauf angebracht ist. Nach einer Verformung der ersten Folie wird sich diese somit nicht elastisch rückverformen. Dasselbe trifft auch zu auf die zweite Folie 6, die ebenfalls im Wesentlichen aus Aluminium besteht. Auch diese weist eine Kunststoffbeschichtung auf die zur thermischen Verschweissung der zweiten Folie 6 mit der ersten Folie 2 geeignet ist.
- Im Prinzip wäre es möglich die Kapseln auch vollständig ausgestanzt für das Verfahren zu verwenden. Die Gestaltung von Blisterbögen 11 wird jedoch bevorzugt, da hierdurch sichergestellt wird, dass bis zur Einbringung der Kapseln 1 in den Abfüllvorgang deren Ränder mindestens annähernd vollständig plan verbleiben. Würde man diese Kapseln vorgängig vollständig ausstanzen und als Schutzgut anliefern, so würden die Ränder mit Sicherheit deformiert und nicht mehr vollständig plan sein. Dies würde das nachfolgende Verfahren verunsichern. Daher wird bevorzugterweise das Verfahren hier unter Verwendung von Blisterbögen bei denen die Kapseln 1 noch zusammengehalten sind, verwendet.
- Einen solchen Blisterbogen in Teilansicht zeigt die
Figur 4 . Bevorzugterweise wird mindestens die zweite, plane Folie im Bereich ausserhalb der Vertiefungen die die Aufnahmeräume 3 bilden, mit einer Struktur versehen. Solche Strukturen sind aus dem Stand der Technik in verschiedenen Varianten vorhanden. Dies können gitterförmige oder punktförmig gerasterte Strukturen sein. Die Strukturen dienen dazu ein kontrolliertes Reissen der Folien zu bewirken. Dies ist insbesondere im Bereich der Sollbruchstellenbrücken 9 sinnvoll. Die angebrachte Struktur ist hier lediglich andeutungsweise dargestellt und mit 12 bezeichnet. In derFigur 4 erkennt man ferner die angebrachten Teilstanzungen 13 zwischen denen lediglich noch die Sollbruchstellenbrücken 9 verbleiben. Innerhalb des von den Teilstanzungen begrenzten kreisförmigen Raum verläuft jeweils die ringförmige Versiegelung oder Verschweissung 8. Diese ringförmige Verschweissung oder Versiegelung 8 ist selbstverständlich im Bereich der Sollbruchsstellenbrücken 9 nicht unterbrochen. - In der
Figur 3 ist ein Behälterhals 50 lediglich beispielsweise in einer Teilseitenansicht dargestellt. Der Behälter 54 ist folglich nur teilweise erkennbar. Der Behälterhals 50 wird oben vom Ausgussrand 52 begrenzt. Unter dem Behälterhals ist ein Stützkragen 51 vorhanden. Der Stützkragen 51 dient der Halterung in einer Flaschenblassmaschine. Zwischen dem Stützkragen 51 und dem Ausgussrand 52 ist am Behälterhals 50 eine Befestigungswulst 53 angeformt, die der Halterung eines darauf zu befestigenden Verschlusses oder Kappe dient. In derFigur 3 erkennt man, dass auf dem Ausgussrand 52 eine Membranrondelle 40 aufgeschweisst ist. Diese Membranrondelle 40 besitzt eine nach aussen vorstehende Abreisslasche 41. Die Membranrondelle 40 ist im Durchmesser geringförmig grösser als der Ausgussrand 52 und ragt folglich über diesen hinaus. - Anhand der
Figur 5 werden die einzelnen Schritte des erfindungsgemässen Verfahren weitererläutert. In einem ersten Schritt, welcher in derFigur 5 mit A bezeichnet ist, wird die aseptische Füllung des nur teilweise dargestellten Behälters 54 gezeigt. Der Behälterhals 50 ist hier vereinfacht nur schematisch dargestellt. Das einzufüllende Material kommt aus einer Fülldüse 60, die Teil einer Abfüllanlage ist. Ist der Behälter 54 gefüllt, so wird im nächsten Schritt B eine Membran 80 auf den Behälterhals 50 aufgeschweisst. Die aufzuschweissende Membran 80 kann aus einer Kunststofffolie oder aus einer beschichteten Aluminiumfolie bestehen. Die Membran 80 in der Form einer Rondelle besitzt eine Aufreisslasche 81. Die Membran 80 besitzt insgesamt einen Durchmesser der geringfügig grösser ist als der Behälterhals 50. Damit wird sichergestellt, dass die Membran 80 die Ausgussöffnung des Behälterhalses 50 vollständig abdeckt und die Verschweissung der Membran 80 auf den Behälterhals 50 vollständig und dichtend erfolgt. Hierbei verbleibt ein überstehender Rand 82. Die Verschweissung der Rondelle 80 auf dem Behälterhals 50 erfolgt mittels einem Schweissstempel 70 der hier symbolisch dargestellt ist. Die Schweissung beziehungsweise Versiegelung kann rein thermisch oder auch mittels Ultraschall erfolgen. Der Schweissstempel 50 kann in einem entsprechend gestalteten an sich bekannten Schweisskopf erfolgen der die Membran von einem Vorratstapel nimmt oder aus einer Folie gleichzeitig auch ausstanzt, worauf mittels unter Druck die Membran an diesem Schweisskopf gehalten auf dem Behälterhals 50 aufliegt, worauf dann die eigentliche Verschweissung beziehungsweise Versiegelung stattfindet. - In einem nächsten Schritt C wird die Aufreisslasche 81 und der überstehende Rand 82 umgelegt und an den Flaschenhals 50 angedrückt. Dies kann beispielsweise mittels einem darüber stülpbaren Andruckkopf erfolgen, oder der Behälter 54 wird an einem Andruckband vorbeigeführt während gleichzeitig der Behälter 54 rotiert wird, womit der überstehende Rand 82 und die Aufreisslasche 81 an den Behälterhals 5 angepresst werden. In einem hier in der
Figur 5 nicht dargestellten, Folgeschritt werden die Kapseln 1 genommen und der gemeinsame horizontale Rand 5 der ersten Folie 2 und der horizontale Rand 7 der zweiten Folie, die miteinander durch Verschweissung verbunden sind so verformt, so dass von der ringförmigen Versiegelung 8 ein innerer, horizontaler Restrand 57 verbleibt, während der äussere Randbereich zu einem aufgebogenen Kragen 58 geformt wird. Dies ist in derFigur 2 deutlich dargestellt. Der aufgebogene Kragen 58 wird mit weniger als 90° nach oben verformt. Bevorzugterweise liegt die Neigung des Kragens zwischen 60 und 80°. Die Knickstelle 59 zwischen horizontalen inneren Restrand 57 und dem aufgebogenen Kragen 58 definieren im Durchmesser ein Mass, welches mindestens annähernd dem Aussendurchmesser des Flaschenhalses 50 im Bereich des Ausgussrandes 52 entspricht. Der Kragen 58 wird dabei im Bezug zum Aufnahmeraum 3 von diesem weg nach oben gerichtet. Dank dem aufgebogenen Kragen 58 lässt sich die Kapsel 1, wie im nachfolgenden Schritt D in derFigur 5 dargestellt, direkt auf den Flaschenhals 50 aufsetzen. - Dank der nach aussen gerichteten Neigung des Kragens 58 positioniert sich die Kapsel 1 zentrierend auf dem Behälterhals 50. Hierbei wird ein genügender Formschluss erreicht, der sicherstellt, dass die Kapsel 1 beim weiteren Transport nicht vom Behälterhals 50 hinunterfällt. Dank des bereits zuvor umgelegten überstehenden Rand 82 der Membran 80 wird praktisch auch eine gewisse Klemmung erreicht, so dass die Kapsel 1 nicht nur formschlüssig sondern meist auch kraftschlüssig auf dem Behälterhals 50 hält.
- Im nachfolgenden Schritt E wird nun der aufgebogene Kragen 58 der Kapsel 1 mittels eines Andrückband 90 absolut formschlüssig auf dem Behälterhals 50 befestigt. Wie aus der zuvor bereits beschriebenen
Figur 3 ersichtlich, kann der Behälterhals 50 eine Befestigungswulst 53 aufweisen, wobei der aufgebogene Kragen 58 so kurz ist, dass er die Befestigungswulst 53 nicht überlappt. Die Befestigungswulst 53 dient nämlich der formschlüssigen Verbindung zwischen dem Behälter 54 beziehungsweise dem Behälterhals 50 und der darauf aufzusetzenden Kappe beziehungsweise Verschluss 100. Der letzte, in derFigur 5 dargestellte Verfahrenschritt zeigt das Aufsetzen der Kappe beziehungsweise des Verschlusses 100 auf dem Behälter 54. Die Kappe beziehungsweise der Verschluss 100 wird nun wie hier symbolisch dargestellt über die Kapsel 1 auf den Behälterhals 50 aufgedrückt oder aufgeschraubt. Je nach der Ausgestaltung der Kappe beziehungsweise des Verschlusses 100 erfolgt dabei eine mechanische Sicherung der Kapsel 1 in seiner Endposition. Die Kappe beziehungsweise der Verschluss 100 kann so ausgestaltet sein, dass beim Aufdrücken beziehungsweise Aufschrauben der Kappe beziehungsweise des Verschlusses 100 auf dem Behälterhals 50 gleichzeitig der etwas nach aussen abstehende aufgebogene Kragen 58 umgelegt und an den Behälterhals angepresst wird. In diesem Falle kann der Schritt E entfallen. Der Verschluss beziehungsweise die Kappe 100 kann so ausgestaltet sein, dass bei der Erstöffnung gleichzeitig die Kapsel 1 verformt beziehungsweise durchstochen wird, so dass der Inhalt der Kapsel 1, nämlich der abzugebende Stoff 4 in den Behälter 54 gelangt. Nun wird man normalerweise aufgefordert den Behälter tüchtig zu schütteln worauf man dann den Verschluss beziehungsweise die Kappe 100 abzieht bezeigungsweise abschraubt und man nun die Kappe 100, die nicht verklebt ist, einfach abheben kann und schliesslich die Membran 80 mit Hilfe der Aufreisslasche 81, wie bei solchen Getränken üblich, abreissen kann. Der Verschluss beziehungsweise die Kappe lässt sich danach zum Wiederverschliessen verwenden. Bei Verpackungen dieser Art ist man versucht nach Möglichkeit immer Material sparend umzugehen. Dies bedeutet, dass man den Behälter 54 möglichst dünnwandig herstellt. Weil aber das hier interessierende Verfahren eine möglichst passgenaue Verbindung verlangt, würde das Aufdrücken der Kappe beziehungsweise des Verschlusses 100 auf dem Behälter 54 unter Umständen dazu führen, dass der Behälter 54 dabei deformiert wird, so dass dessen Volumen reduziert wird und der flüssige Inhalt nach oben drückt und die Membran 80 zerstört. Um diese Kräfte zu reduzieren, hat es sich als vorteilhaft erwiesen die Verschlüsse beziehungsweise Kappen 100 vorzuwärmen. Da diese Kappen beziehungsweise Verschlüsse aus Kunststoff sind, lassen sie sich im warmen Zustand leichter verformen und gleichzeitig findet eine Wärmedehnung statt. Durch diese beiden Effekte lässt sich so die Kappe beziehungsweise der Verschluss 100 mit geringerer Kraft aufsetzen. In derFigur 5 ist dies im Schritt F symbolisch durch ein Warmluftgebläse 110 dargestellt. Da in dieser Position das Behältnis 54 mittels der Membran 80 bereits versiegelt ist, besteht auch keine Gefahr dass durch ein solches Warmluftgebläse eine Kontamination des Inhalte erfolgen kann. - Der bereits beschriebene horizontale Restrand 57 wird bevorzugterweise so dimensioniert, dass dieser mindestens die Breite aufweist die der Wandstärke des Behälterhalses 50 entspricht. Dies wird an sich zudem erlauben falls sich dies als erforderlich erweist, eine Punktschweissung zwischen der Kapsel 1 und der Membran 80 zu realisieren. Dies würde man dann sinnvollerweise direkt anschliessend an den Schritt D durchführen.
- Vor der Durchführung des Schrittes D wird man die Kapseln 1 aus den Blisterbögen 11 hinausdrücken. Bei der Anordnung der Kapseln 1 im Blisterbogen 11 lassen sich die Kapseln so anbringen, dass diese gleich der Ausrichtung der Behälter 54 in der Abfüllanlage entspricht, so dass in der Abfüllanlage der Schritt D nämlich das Auflegen der Kapseln 1 und die Umbiegung des Kragens 58 bei gleichzeitiger Zerstörung der Sollbruchstellenbrücken 9 in einem Arbeitsgang erfolgen kann. Bei einem solchen Vorgehen wird man zudem einen Stempel über die jeweilige Kapsel führen mittels dem, wie bereits erwähnt, die Sollbruchstellenbrücken zerstört werden während gleichzeitig der entsprechende Kragen gebildet wird. Dies ist jedoch keineswegs zwingend. Es ist durchaus auch möglich die Kapseln 1 getrennt aus den Bögen auszustanzen und anschliessend die Kragen 58 durch Bördelung zu bilden.
- Obwohl bevorzugterweise im Schritt C die Membran 80 auf dem Behälterhals 50 aufgeschweisst beziehungsweise aufgesiegelt wird, kann eine solche Verbindung selbstverständlich auch durch kleben erfolgen. Für die aseptische Verpackung ist jedoch eine absolute dichtende Verbindung zwischen der Membran 80 und dem Behälterhals 50 erforderlich und dies lässt sich mit geringem Aufwand besser durch Schweisstechniken erweichen.
- Da die hier aufgezeigten Verfahrensschritte bereits heute für andere Verfahren verwendet werden und diese Verfahrensschritte einzeln in Abfüllanlagen bereits realisiert werden, mit Ausnahme der speziellen hier angepassten Kapselverformungen, kann man davon ausgehen, dass das erfindungsgemässe Verfahren auf Abfüllanlagen auch bei hohen Produktionsgeschwindigkeiten problemlos durchführbar ist.
-
- 1
- Kapsel
- 2
- erste Folie
- 3
- Aufnahmeraum
- 4
- abzugebender Stoff
- 5
- horizontaler Rand der ersten Folie
- 6
- zweite plane Folie
- 7
- horizontaler Rand der zweiten Folie
- 8
- ringförmige Versiegelung
- 9
- Sollbruchstellenbrücken
- 10
- Folienreste
- 11
- Blisterbogen
- 12
- Struktur der 2. Folien
- 13
- Teilstanzungen
- 40
- Membranrondelle
- 41
- Abreisslasche
- 50
- Behälterhals
- 51
- Stützkragen
- 52
- Ausgussrand
- 53
- Befestigungswulst
- 54
- Behälter
- 57
- horizontaler innerer Restrand
- 58
- aufgebogener Kragen
- 59
- Knickstelle
- 60
- Fülldüse
- 70
- Schweissstempel
- 80
- Membran
- 81
- Aufreisslasche
- 82
- überstehender Rand
- 90
- Andruckband
- 100
- Verschluss oder Kappe
- 110
- Warmluftgebläse
Claims (14)
- Verfahren zum Abfüllen eines Kunststoffbehälters (54) mit Hals (50) und das Anbringen einer Kapsel (1) darauf in einer Abfüllanlage, wobei die Kapsel (1) aus plastisch verformbarem Material ist, mit darin eingeschlossenen in festem, flüssigen oder rieselförmigen Zustand befindlichen in den Kunststoffbehälter (54) abzugebenden Stoffen, wobei zuerst der Kunststoffbehälter (54) aseptisch gefüllt wird und danach der Behälterhals (50) mit einer Membran (80) versiegelt wird, worauf die Kapsel (1) auf die Membran (80) aufgebracht wird und eine Kappe oder Verschluss (100) über die Kapsel (1) auf den Behälterhals (50) aufgesetzt wird, und dass die Kapsel (1) aus zwei miteinander verschweissten Aluminiumfolien gefertigt ist, wobei die untere Folie (2) einen tief gezogenen oder gedrückten Aufnahmeraum (3) bildet und die obere, abdeckende Aluminiumfolie (6) plan ist, so dass beide Folien zusammen um den Aufnahmeraum (3) einen ebenen Rand aufweisen, dadurch gekennzeichnet, dass in einem ersten Schritt der von beiden Folien (2, 6) der Kapsel (1) zusammen gebildete Rand aus der planen Fläche um weniger als 90° aber mehr als 45° umgebogen wird, so dass ein umlaufender Kragen entsteht, mit einem Durchmesser in der Grösse des Behälterhalses (50) auf den die Kapsel (1) auf die plane Fläche der Membran (80) so aufgesetzt wird, dass sie form- und/oder kraftschlüssig sich auf dem Behälterhals (50) hält, worauf die Kappe (100) aufgesetzt wird, die die Kapsel (1) mindestens auf dem Behälterhals (50) in der erforderlichen Position hält.
- Verfahren nach Anspruch 1, dadurch gekennzeichnet, dass der Rand so umgebogen wird, dass ein mit der planen Folie (6) fluchtender Restrand (7) verbleibt der annähernd der Wandstärke des Behälterhalses (50) entspricht und der Kragen aussen den Restrand begrenzt.
- Verfahren nach Anspruch 1, dadurch gekennzeichnet, dass die Kapseln (1) aus den zwei Folienlagen (2, 6) nur bis auf Sollbruchstellen (9) aus den Folienlagen gestanzt werden und somit die Kapseln (1) mit den Folienresten (10) verbunden als Bögen (11) in die Abfüllanlagen gelangen.
- Verfahren nach Anspruch 3, dadurch gekennzeichnet, dass die Kapseln (1) aus dem Bogen (11) gedruckt werden unter Zerstörung der Sollbruchstellenbrücken (9) und gleichzeitig der Kragen gebildet wird.
- Verfahren nach Anspruch 4, dadurch gekennzeichnet, dass die Bildung des Kragen (51) mittels eines Stempels geformt wird.
- Verfahren nach Anspruch 1, dadurch gekennzeichnet, dass der Kragen durch Bördelung gebildet wird.
- Verfahren nach Anspruch 1, dadurch gekennzeichnet, dass der Kragen (51) der auf den Behälterhals (50) aufgesetzten Kapsel (1) an den Behälterhals (50) angepresst wird.
- Verfahren nach Anspruch 1, dadurch gekennzeichnet, dass die Membran (80) aus einer Kunststoff- oder mit Kunststoff beschichteten Aluminiumfolie gebildet ist und auf den Behälterhals (50) ausgeschweisst wird.
- Verfahren nach Anspruch 8, dadurch gekennzeichnet, dass die über den Rand des Behälterhals (50) vorstehenden Teile der Membran (80) an den Behälterhals (50) angepresst werden.
- Verfahren nach Anspruch 8, dadurch gekennzeichnet, dass die Membran (80) eine beschichtete Aluminiumfolie ist, welche eine eingeprägte Struktur aufweist, die ein kontrolliertes Reissen der Folie sicherstellt.
- Verfahren nach Anspruch 7, dadurch gekennzeichnet, dass der Behälter (54) mit seinem Behälterhals (50) rotierend an ein laufendes Andruckband vorbeigeführt wird.
- Verfahren nach Anspruch 1, dadurch gekennzeichnet, dass der über die Kapsel (1) auf dem Behälterhals (50) aufsetzbare Verschluss (100) aufgedrückt oder aufgeschraubt wird und der Verschluss (100) hierbei den Kragen (51) an den Behälterhals (50) andrückt.
- Verfahren nach Anspruch 1, dadurch gekennzeichnet, dass der über die Kapsel (1) auf den Behälterhals (50) aufsetzbare Verschluss (100) aus Kunststoff vor dem Aufsetzen aufgewärmt wird.
- Verfahren nach Anspruch 13, dadurch gekennzeichnet, dass der Verschluss(100) mittels Warmluftgebläse (110) erwärmt wird.
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CH3812008 | 2008-03-14 | ||
| PCT/CH2009/000091 WO2009111901A2 (de) | 2008-03-14 | 2009-03-12 | Verfahren zum abfüllen eines kunststoffbehälters mit behälterhals und das anbringen einer kapsel darauf |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP2250094A2 EP2250094A2 (de) | 2010-11-17 |
| EP2250094B1 true EP2250094B1 (de) | 2011-11-02 |
Family
ID=40671474
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP09719796A Not-in-force EP2250094B1 (de) | 2008-03-14 | 2009-03-12 | Verfahren zum abfüllen eines kunststoffbehälters mit behälterhals und das anbringen einer kapsel darauf |
Country Status (4)
| Country | Link |
|---|---|
| US (1) | US8607534B2 (de) |
| EP (1) | EP2250094B1 (de) |
| AT (1) | ATE531622T1 (de) |
| WO (1) | WO2009111901A2 (de) |
Families Citing this family (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| EP2409067B1 (de) | 2009-03-16 | 2019-12-11 | Colder Products Company | Aseptische kupplungsvorrichtungen |
| US10035614B2 (en) * | 2015-09-21 | 2018-07-31 | Scholle Ipn Corporation | Method for aseptic filling of pouches |
| US11472579B2 (en) | 2018-12-04 | 2022-10-18 | Gpcp Ip Holdings Llc | Film securing apparatus and method |
| US12077337B2 (en) | 2018-12-04 | 2024-09-03 | Yum Connect, LLC | Systems and methods for sealing a container |
| KR20250161655A (ko) | 2019-08-27 | 2025-11-17 | 콜더 프로덕츠 컴패니 | 일회용 젠더리스 무균 유체 커플링 |
Family Cites Families (12)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| GB891341A (en) | 1959-01-28 | 1962-03-14 | Metal Box Co Ltd | Improvements in or relating to vacuumised cans |
| US3305368A (en) * | 1963-12-09 | 1967-02-21 | Joseph G Bourelle | Beverage package |
| US3685686A (en) * | 1969-12-29 | 1972-08-22 | John H Raidl | Precise safety device |
| US3834580A (en) * | 1972-09-25 | 1974-09-10 | Black Sivalls & Bryson Inc | Safety pressure relief device |
| US4211334A (en) * | 1977-09-12 | 1980-07-08 | B S & B Safety Systems, Inc. | Safety pressure relief apparatus |
| DE4219063A1 (de) * | 1992-06-11 | 1993-12-16 | Wella Ag | Vorrichtung zum Mischen zweier Komponenten |
| US5503282A (en) * | 1995-04-10 | 1996-04-02 | Sunbeam Plastics Corporation | Closure for pressurized container |
| US5927549A (en) * | 1998-03-20 | 1999-07-27 | Aptargroup, Inc. | Dispensing structure with frangible membrane for separating two products |
| FR2801179B1 (fr) * | 1999-11-23 | 2002-08-30 | Delviel | Procede d'encapsulation d'une composition topique |
| DE502004012264D1 (de) * | 2003-07-30 | 2011-04-14 | Rm Beteiligungs Ag | Kunststoffgetränkeflasche mit kapsel |
| KR20070083595A (ko) | 2004-11-26 | 2007-08-24 | 에르엠 베타일리궁스 아게 | 플라스틱병에 내용물 충전시 병목에 캡슐을 부착하는 방법 |
| DE102006017605A1 (de) * | 2006-04-12 | 2007-10-18 | Georg Menshen Gmbh & Co. Kg | Behälterverschluss mit einliegender Kapsel |
-
2009
- 2009-03-12 AT AT09719796T patent/ATE531622T1/de active
- 2009-03-12 WO PCT/CH2009/000091 patent/WO2009111901A2/de not_active Ceased
- 2009-03-12 US US12/736,132 patent/US8607534B2/en not_active Expired - Fee Related
- 2009-03-12 EP EP09719796A patent/EP2250094B1/de not_active Not-in-force
Also Published As
| Publication number | Publication date |
|---|---|
| US20110061761A1 (en) | 2011-03-17 |
| WO2009111901A2 (de) | 2009-09-17 |
| EP2250094A2 (de) | 2010-11-17 |
| ATE531622T1 (de) | 2011-11-15 |
| US8607534B2 (en) | 2013-12-17 |
| WO2009111901A3 (de) | 2009-11-19 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| DE69811515T2 (de) | Metallkapsel mit kunstoffeinlage | |
| DE69508986T2 (de) | Verfahren zur Herstellung einer Schlauchpackung und nach diesem Verfahren hergestellte Packung | |
| EP1181211B1 (de) | Schraubkappe mit dichtscheibe | |
| EP2909092A1 (de) | WIEDERVERSCHLIEßBARES AUSGIEßELEMENT FÜR EINE VERPACKUNG UND DORN EINES DREHBAREN DORNRADES EINER VERPACKUNGSMASCHINE ZUR AUFNAHME EINES SOLCHEN AUSGIEßELEMENTES UND KOMBINATION VON AUSGIEßELEMENT UND DORN | |
| EP2250094A2 (de) | Verfahren zum abfüllen eines kunststoffbehälters mit behälterhals und das anbringen einer kapsel darauf | |
| EP2208554B1 (de) | Verfahren und Vorrichtung zur Herstellung von Aufreissdeckeln | |
| EP2206655B1 (de) | Deckel zum Verschliessen einer Behälteröffnung, Verpackung mit einem Behälter und einem solchen Deckel sowie Verfahren zum Versiegeln eines Behälters mit einem solchen Deckel | |
| EP1648796B1 (de) | Kunststoffgetränkeflasche mit kapsel | |
| EP2070826B1 (de) | Behälter mit leicht zu öffnendem Verschlusselement | |
| WO2018150338A1 (de) | Behälter mit einer stützkonstruktion zwischen verschlussmembran und deckel | |
| AT524826B1 (de) | Manschettenförmiges Außenteil, damit ausgestatteter Kombi-Verpackungsbehälter und Verfahren zum Trennen des Kombi-Verpackungsbehälters | |
| EP1923323B1 (de) | Träger für Dosen, zu dessen Herstellung bestimmter Zuschnitt aus Kraftkarton sowie Verpackungsmaschine zur Herstellung von Verpackungseinheiten aus diesen Trägern und Dosen | |
| EP1686066B1 (de) | Wiederverschließbare Dose und Verfahren zu deren Herstellung | |
| EP3160894B1 (de) | Vorrichtung und verfahren zum aufbringen einer verschlusskapsel auf ein im wesentlichen zylindrisches gefäss | |
| EP3245140B1 (de) | Gebinde mit in der unteren hälfte verbundenen behältern | |
| EP3112283B1 (de) | Ausgiesselement für eine verpackung sowie verbundverpackung mit einem solchen ausgiesselement | |
| DE102015110526B4 (de) | Ausgiesselement für eine Verpackung sowie Verbundverpackung mit einem solchen Ausgiesselement | |
| EP1824740B1 (de) | Verfahren zum anbringen einer kapsel auf den hals einer kunststoffflasche während des abfüllens der flasche | |
| EP4536557A1 (de) | ZUSCHNITT, SOWIE AUS EINEM ZUSCHNITT GEBILDETES MANSCHETTENFÖRMIGES AUßENTEIL ZUM UMMANTELN EINES BECHERFÖRMIGEN INNENBEHÄLTERS, SOWIE KOMBI-VERPACKUNGSBEHÄLTER | |
| WO1998003406A1 (de) | Verfahren zur herstellung eines befüllten behälters | |
| DE7141848U (de) | Verpackungsbehälter für flüssige und pastöse Stoffe | |
| DE102008022708A1 (de) | Verfahren sowie Verschlussvorrichtung zum Verschließen von Dosen oder dergleichen Behältern sowie Packmittel | |
| EP0943550A2 (de) | Gebinde aus Blech mit einem Bodenverschluss |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| 17P | Request for examination filed |
Effective date: 20100802 |
|
| AK | Designated contracting states |
Kind code of ref document: A2 Designated state(s): AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO SE SI SK TR |
|
| AX | Request for extension of the european patent |
Extension state: AL BA RS |
|
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| RIN1 | Information on inventor provided before grant (corrected) |
Inventor name: EPP, RENE Inventor name: TEICHER, DANIEL Inventor name: MUEHLEMANN, ROLF |
|
| DAX | Request for extension of the european patent (deleted) | ||
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO SE SI SK TR |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: FG4D Free format text: NOT ENGLISH |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: EP |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FG4D |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R096 Ref document number: 502009001804 Country of ref document: DE Effective date: 20111229 |
|
| REG | Reference to a national code |
Ref country code: NL Ref legal event code: VDEP Effective date: 20111102 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: NV Representative=s name: SCHNEIDER FELDMANN AG PATENT- UND MARKENANWAELTE |
|
| LTIE | Lt: invalidation of european patent or patent extension |
Effective date: 20111102 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20120302 Ref country code: NO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20120202 Ref country code: LT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20111102 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20111102 Ref country code: LV Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20111102 Ref country code: SI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20111102 Ref country code: GR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20120203 Ref country code: PL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20111102 Ref country code: PT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20120302 Ref country code: HR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20111102 Ref country code: NL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20111102 |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FD4D |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CY Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20111102 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20111102 Ref country code: CZ Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20111102 Ref country code: EE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20111102 Ref country code: BG Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20120202 Ref country code: DK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20111102 Ref country code: SK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20111102 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: RO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20111102 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| BERE | Be: lapsed |
Owner name: RM BETEILIGUNGS A.G. Effective date: 20120331 |
|
| 26N | No opposition filed |
Effective date: 20120803 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MC Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20120331 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R097 Ref document number: 502009001804 Country of ref document: DE Effective date: 20120803 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: BE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20120331 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20111102 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: ES Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20120213 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20111102 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20111102 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PUE Owner name: MUEHLEMANN IP GMBH, CH Free format text: FORMER OWNER: RM BETEILIGUNGS AG, CH |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: TR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20111102 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R082 Ref document number: 502009001804 Country of ref document: DE Representative=s name: BUSSE & BUSSE PATENT- UND RECHTSANWAELTE PARTN, DE |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LU Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20120312 |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: 732E Free format text: REGISTERED BETWEEN 20140508 AND 20140514 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R081 Ref document number: 502009001804 Country of ref document: DE Owner name: MUEHLEMANN IP GMBH, CH Free format text: FORMER OWNER: RM BETEILIGUNGS AG, STEIN AM RHEIN, CH Effective date: 20140507 Ref country code: DE Ref legal event code: R082 Ref document number: 502009001804 Country of ref document: DE Representative=s name: BUSSE & BUSSE PATENT- UND RECHTSANWAELTE PARTN, DE Effective date: 20140507 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: TP Owner name: MUEHLEMANN IP GMBH, CH Effective date: 20140526 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: HU Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20090312 |
|
| REG | Reference to a national code |
Ref country code: AT Ref legal event code: PC Ref document number: 531622 Country of ref document: AT Kind code of ref document: T Owner name: MUEHLEMANN IP GMBH, CH Effective date: 20150107 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: IT Payment date: 20150309 Year of fee payment: 7 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: AT Payment date: 20150309 Year of fee payment: 7 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: PLFP Year of fee payment: 8 |
|
| REG | Reference to a national code |
Ref country code: AT Ref legal event code: MM01 Ref document number: 531622 Country of ref document: AT Kind code of ref document: T Effective date: 20160312 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: PLFP Year of fee payment: 9 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20160312 Ref country code: AT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20160312 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: PLFP Year of fee payment: 10 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: GB Payment date: 20200318 Year of fee payment: 12 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: FR Payment date: 20200326 Year of fee payment: 12 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PFA Owner name: MUEHLEMANN IP GMBH, CH Free format text: FORMER OWNER: MUEHLEMANN IP GMBH, CH |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 20210302 Year of fee payment: 13 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: CH Payment date: 20210628 Year of fee payment: 13 |
|
| GBPC | Gb: european patent ceased through non-payment of renewal fee |
Effective date: 20210312 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GB Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20210312 Ref country code: FR Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20210331 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R119 Ref document number: 502009001804 Country of ref document: DE |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PL |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LI Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20220331 Ref country code: DE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20221001 Ref country code: CH Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20220331 |