EP2115233B1 - Panneau composite métallique et procede de fabrication - Google Patents
Panneau composite métallique et procede de fabrication Download PDFInfo
- Publication number
- EP2115233B1 EP2115233B1 EP08761854.2A EP08761854A EP2115233B1 EP 2115233 B1 EP2115233 B1 EP 2115233B1 EP 08761854 A EP08761854 A EP 08761854A EP 2115233 B1 EP2115233 B1 EP 2115233B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- sheets
- profiles
- panel
- segments
- thickness
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Not-in-force
Links
- 239000002131 composite material Substances 0.000 title claims description 35
- 238000000034 method Methods 0.000 title claims description 13
- 239000003292 glue Substances 0.000 claims description 14
- 238000004026 adhesive bonding Methods 0.000 claims description 13
- 238000003466 welding Methods 0.000 claims description 12
- 238000004364 calculation method Methods 0.000 claims description 11
- 238000004519 manufacturing process Methods 0.000 claims description 8
- 229910000838 Al alloy Inorganic materials 0.000 claims description 7
- 238000003756 stirring Methods 0.000 claims description 6
- 238000010276 construction Methods 0.000 claims description 5
- 239000002905 metal composite material Substances 0.000 claims description 5
- 239000004593 Epoxy Substances 0.000 claims description 4
- 238000007667 floating Methods 0.000 claims description 4
- 238000005096 rolling process Methods 0.000 claims description 4
- 239000007769 metal material Substances 0.000 claims description 3
- 238000001125 extrusion Methods 0.000 claims 1
- 238000009408 flooring Methods 0.000 claims 1
- 229910045601 alloy Inorganic materials 0.000 description 16
- 239000000956 alloy Substances 0.000 description 16
- 229910052751 metal Inorganic materials 0.000 description 11
- 239000002184 metal Substances 0.000 description 10
- 229910052782 aluminium Inorganic materials 0.000 description 9
- XAGFODPZIPBFFR-UHFFFAOYSA-N aluminium Chemical compound [Al] XAGFODPZIPBFFR-UHFFFAOYSA-N 0.000 description 9
- 239000000853 adhesive Substances 0.000 description 7
- 230000001070 adhesive effect Effects 0.000 description 7
- 239000000463 material Substances 0.000 description 6
- 238000005457 optimization Methods 0.000 description 4
- 229910000831 Steel Inorganic materials 0.000 description 3
- 238000010438 heat treatment Methods 0.000 description 3
- 239000010959 steel Substances 0.000 description 3
- 230000007797 corrosion Effects 0.000 description 2
- 238000005260 corrosion Methods 0.000 description 2
- 239000010432 diamond Substances 0.000 description 2
- 230000002349 favourable effect Effects 0.000 description 2
- 230000004927 fusion Effects 0.000 description 2
- 231100000817 safety factor Toxicity 0.000 description 2
- 125000006850 spacer group Chemical group 0.000 description 2
- 235000011437 Amygdalus communis Nutrition 0.000 description 1
- 244000144725 Amygdalus communis Species 0.000 description 1
- 240000007594 Oryza sativa Species 0.000 description 1
- 235000007164 Oryza sativa Nutrition 0.000 description 1
- 235000008331 Pinus X rigitaeda Nutrition 0.000 description 1
- 235000011613 Pinus brutia Nutrition 0.000 description 1
- 241000018646 Pinus brutia Species 0.000 description 1
- HCHKCACWOHOZIP-UHFFFAOYSA-N Zinc Chemical compound [Zn] HCHKCACWOHOZIP-UHFFFAOYSA-N 0.000 description 1
- 230000006978 adaptation Effects 0.000 description 1
- 235000020224 almond Nutrition 0.000 description 1
- 230000000712 assembly Effects 0.000 description 1
- 238000000429 assembly Methods 0.000 description 1
- 229940098396 barley grain Drugs 0.000 description 1
- 235000013339 cereals Nutrition 0.000 description 1
- 230000006835 compression Effects 0.000 description 1
- 238000007906 compression Methods 0.000 description 1
- 230000002089 crippling effect Effects 0.000 description 1
- 229910003460 diamond Inorganic materials 0.000 description 1
- 238000006073 displacement reaction Methods 0.000 description 1
- 238000011156 evaluation Methods 0.000 description 1
- 238000010304 firing Methods 0.000 description 1
- 239000011888 foil Substances 0.000 description 1
- 239000000446 fuel Substances 0.000 description 1
- 238000009439 industrial construction Methods 0.000 description 1
- 239000011229 interlayer Substances 0.000 description 1
- 229910001234 light alloy Inorganic materials 0.000 description 1
- 230000005226 mechanical processes and functions Effects 0.000 description 1
- 238000002844 melting Methods 0.000 description 1
- 230000008018 melting Effects 0.000 description 1
- 229910001092 metal group alloy Inorganic materials 0.000 description 1
- 239000000203 mixture Substances 0.000 description 1
- 230000002093 peripheral effect Effects 0.000 description 1
- 235000009566 rice Nutrition 0.000 description 1
- 238000000926 separation method Methods 0.000 description 1
- 238000004088 simulation Methods 0.000 description 1
- 238000009987 spinning Methods 0.000 description 1
- 239000010935 stainless steel Substances 0.000 description 1
- 229910001220 stainless steel Inorganic materials 0.000 description 1
- 239000000126 substance Substances 0.000 description 1
- 238000004381 surface treatment Methods 0.000 description 1
- 238000011282 treatment Methods 0.000 description 1
- 230000004584 weight gain Effects 0.000 description 1
- 235000019786 weight gain Nutrition 0.000 description 1
- 238000004804 winding Methods 0.000 description 1
- 229910052725 zinc Inorganic materials 0.000 description 1
- 239000011701 zinc Substances 0.000 description 1
Images


Classifications
-
- E—FIXED CONSTRUCTIONS
- E04—BUILDING
- E04C—STRUCTURAL ELEMENTS; BUILDING MATERIALS
- E04C2/00—Building elements of relatively thin form for the construction of parts of buildings, e.g. sheet materials, slabs, or panels
- E04C2/02—Building elements of relatively thin form for the construction of parts of buildings, e.g. sheet materials, slabs, or panels characterised by specified materials
- E04C2/08—Building elements of relatively thin form for the construction of parts of buildings, e.g. sheet materials, slabs, or panels characterised by specified materials of metal, e.g. sheet metal
-
- E—FIXED CONSTRUCTIONS
- E04—BUILDING
- E04C—STRUCTURAL ELEMENTS; BUILDING MATERIALS
- E04C2/00—Building elements of relatively thin form for the construction of parts of buildings, e.g. sheet materials, slabs, or panels
- E04C2/30—Building elements of relatively thin form for the construction of parts of buildings, e.g. sheet materials, slabs, or panels characterised by the shape or structure
- E04C2/34—Building elements of relatively thin form for the construction of parts of buildings, e.g. sheet materials, slabs, or panels characterised by the shape or structure composed of two or more spaced sheet-like parts
- E04C2/3405—Building elements of relatively thin form for the construction of parts of buildings, e.g. sheet materials, slabs, or panels characterised by the shape or structure composed of two or more spaced sheet-like parts spaced apart by profiled spacer sheets
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B63—SHIPS OR OTHER WATERBORNE VESSELS; RELATED EQUIPMENT
- B63B—SHIPS OR OTHER WATERBORNE VESSELS; EQUIPMENT FOR SHIPPING
- B63B29/00—Accommodation for crew or passengers not otherwise provided for
- B63B29/02—Cabins or other living spaces; Construction or arrangement thereof
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B63—SHIPS OR OTHER WATERBORNE VESSELS; RELATED EQUIPMENT
- B63B—SHIPS OR OTHER WATERBORNE VESSELS; EQUIPMENT FOR SHIPPING
- B63B3/00—Hulls characterised by their structure or component parts
- B63B3/14—Hull parts
- B63B3/48—Decks
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y10—TECHNICAL SUBJECTS COVERED BY FORMER USPC
- Y10T—TECHNICAL SUBJECTS COVERED BY FORMER US CLASSIFICATION
- Y10T29/00—Metal working
- Y10T29/49—Method of mechanical manufacture
- Y10T29/49826—Assembling or joining
Definitions
- the invention relates to a structural aluminum composite panel comprising two parallel sheets interconnected by profiles and its manufacturing method.
- the invention is particularly useful in the field of construction of large vehicles.
- Hollow composite panels are used in a large number of structures.
- horizontal panels are used as floors and vertical panels are used for separations in the fields of civil and industrial construction, and in the field of transport (particularly shipbuilding, truck construction and aircraft construction). ).
- FR 1,024,889 discloses a plurality of geometries for hollow composite panels having two walls held by spacers consisting of thin corrugated or embossed metal sheets or the like extending smoothly over the entire surface of a panel member.
- spacers consisting of thin corrugated or embossed metal sheets or the like extending smoothly over the entire surface of a panel member.
- the use of metal foils does not allow to achieve sufficient mechanical strengths for the most demanding achievements.
- US6,574,938 discloses a sandwich panel comprising at least one sheet and at least one shrink element whose size is substantially similar to that of the sheet and whose sectional profile has a succession of adjacent trapezoidal patterns.
- the manufacturing method comprises a step of winding the fretted element which is difficult to envisage for thick metal which limits the application of this invention in terms of mechanical strength.
- FR 2,207,581 (Wendel-Sidelor) describes a hollow steel slab consisting of two sheets held at a distance by U-shaped connector members and bordered by sealed edges, all elements being secured by gluing.
- EP 0 589 054 discloses stainless steel honeycomb panels formed from corrugated sheet metal or throat-like materials.
- WO 02/32598 discloses a metal sandwich structure comprising a core having a plurality of individual honeycomb sections spaced apart from each other, and a first and a second cover panel secured by laser welding and end-fitting the shape of the sections.
- EP 1 133 390 discloses an aluminum panel comprising two parallel sheets joined to the peaks and valleys of a corrugated sheet, preferably by welding. A particular alloy (alloy of the family 5XXX, including zinc) was selected for the manufacture of corrugated sheet. The mechanical strength properties of the panel obtained are not specified.
- EP 1 222 993 A1 (Hitachi) thus describes the assembly by welding hollow sections to make a panel.
- This technique has the disadvantage of requiring many assemblies due to the limited width of the profiles, which weakens the structure.
- panels assembled by friction stir welding comprising sheets separated by aluminum honeycomb structure, these panels comprising peripheral profiles.
- the disadvantages of the metal panels of the prior art are multiple. In processes including a fusion welding step, sometimes crippling deformation of the panels occurs. Furthermore, in the embodiments having an intermediate sheet the mechanical strength of the panels is limited by the characteristics of the interlayers. It is indeed difficult, and this requires a costly investment, to obtain corrugated or shrunk sheets with thick sheets, such as in particular sheets whose thickness is greater than 1 mm or 2 mm.
- the panels of the prior art are essentially symmetrical with respect to a transverse and / or longitudinal plane or it would be desirable to be able easily to adapt, if necessary locally, the mechanical resistance of the panel to the stresses it will have to undergo so as to optimize the local compromise between its weight and its mechanical resistance.
- a first object of the invention is a metal composite panel for the construction comprising at least two sheets (21) and (22) substantially parallel and, arranged between them, profiles (3) substantially parallel to each other and fixed to said sheets said at least three sections serve as dividers for separating said sheets and are arranged such that the average distance between two adjacent profiles is not uniform but adapted to the local conditions of use of said panel
- Still other objects of the invention are the use of a composite panel according to the invention as floor of a rolling vehicle or steering wheel or as a floor, deck, floating vehicle ramp.
- the designation of the alloys follows the rules of The Aluminum Association, known to those skilled in the art.
- the metallurgical states and heat treatments are defined in the European standard EN 515.
- the chemical composition of standardized aluminum alloys is defined for example in the standard EN 573-3.
- sheet metal is used here for rolled products of any thickness.
- profile is used here to denote a wrought product of uniform cross section over its entire length and shape other than bar, wire, tube, sheet or strip.
- a metal panel is said composite in that it consists of several metal elements assembled together.
- a metal composite panel according to the invention comprises at least two sheets (21) and (22) substantially parallel and, arranged between them, profiles (3) substantially parallel to each other and fixed to said sheets.
- the number of profiles is at least three and preferably at least ten.
- a metal panel according to the invention is characterized in that said profiles, at least three in number, serve as spacers for separating said sheets and are arranged such that the average distance between two adjacent sections is not uniform but adapted to the local conditions of use of said panel.
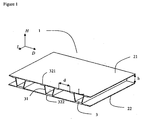
- the figure 1 illustrates a composite panel according to the invention (1).
- Two sheets (21) and (22) are spaced and assembled by profiles (3).
- the sheets are spaced a distance h which corresponds to the height of the profiles in the direction H perpendicular to the plane of the panel.
- the adjacent profiles are substantially parallel to each other in the direction L and spaced apart by an average distance d in the direction D.
- the composite panel comprises three sections defining two distances d between identical profiles.
- the ratio R h / d between on the one hand the distance between the sheets h and on the other hand any of the distances d between adjacent sections is carefully chosen. In fact, if this ratio R is too high, the panel does not locally have the desired mechanical strength and if this ratio is too low, the surface weight of the panel is locally too high. In an advantageous embodiment of the invention, the ratio R is between 0.2 and 1.5 and preferably between 0.4 and 1.0.
- the composite panel is used as a floor, it is advantageous to distinguish the upper sheet (21), in contact with the load transported from the lower sheet (22). Indeed, in this case, it is advantageous that the upper sheet (21) has mechanical characteristics (R 0.2 and R m ) greater than that of the lower sheet (22) and / or a greater thickness.
- the superior mechanical characteristics are obtained in particular by the choice of the alloy and / or the metallurgical state. Given the constraints imposed, which are typically those of a floor capable of supporting motorized vehicles possibly carrying loads, the optimum thickness of the upper sheet is typically between 2 and 4 mm and that of the lower sheet is typically between 1 and 3 mm.
- the thickness of the upper sheet is advantageously greater by at least 30% and preferably by at least 50%, than the thickness of the lower sheet, particularly if the bottom sheet has mechanical characteristics at least equal to those of the upper plate.
- the thickness of the sheet is the thickness outside the thickness of the relief.
- the upper plate is in direct contact with the transported loads and must provide mechanical functions as well as contact functions.
- the function of the lower plate is to reinforce the assembly of the panel and for certain applications to protect the upper plate and the profiles of the outer projections, in particular to prevent their corrosion. In one embodiment of the invention, however, a perforated lower sheet is used to limit the weight of the panel.
- the panel is used as a floor that the upper face of the upper sheet provides a non-slip function.
- an engraved sheet that is to say a sheet on which a pattern has been printed hollow or in relief, on one or both sides.
- the upper face of the upper plate is etched.
- a sheet made non-slip by any other method, including grooving or sanding.
- a relief comprising a plurality of elongated lines, substantially linear or not, is fine.
- Such patterns are known as the standard names in EN1386 "Damier 2", “Damier 5", “Diamond”, “Barley grain”, “Almond”, and other designations such as “Grain de rice “,” Diamonds “,” Pine cone “,” Damier 3 “(derived from Damier 2 with three parallel lines instead of 2),” Damier 4 “(derived from Damier 5 with 4 parallel lines instead of five) . All these descriptions describe succinctly and figuratively the form of the pattern.
- the checkerboard sheets are also called D2, D3, D4, D5, depending on the number of parallel lines that make up the pattern.
- a pattern that is suitable for carrying out the present invention is that described in the French patent. FR 2,747,948 (Pechiney Rhenalu).
- the profiles can be oriented either in the direction parallel to the length of the panel or in the direction perpendicular to the length of the panel.
- the panel when the panel is used as the floor of a rolling vehicle, or steering wheel, such as in particular a truck, a wagon, a cargo plane, a handling means such as a container, the profiles are oriented in the direction perpendicular to the length of the panel, as in the example of the figure 1 , while when the panel is used as a floor (including fixed or temporary bridge, a bridge), floating vehicle, such as including a ship, the profiles are oriented in the direction parallel to the length of the panel.
- the profiles used in the context of the invention are obtained by spinning.
- the profiles (3) used in the context of the invention comprise at least one transverse portion (31) intended to space the sheets and at least two lateral portions (321) and (322) intended to come into contact with the sheets ( 21) and (22).
- at least one transverse portion (31) is inclined from 5 ° to 70 ° and preferably from 5 ° to 60 ° relative to the direction perpendicular to the plane defined by the sheets.
- the end of the side portions in contact with the sheets is rounded, because an end with a sharp angle, typically a right angle, is unfavorable for assembly by gluing.
- the thickness of the profile is not identical in the transverse portion and the lateral portions. In an advantageous embodiment of the invention, the thickness of the profile is higher in the transverse portion than in the lateral portions.
- the profiles consist of at least 5 and preferably 5 segments, referenced b, c, g, j, and k the transverse portions (31) consisting of at least two and preferably two segments (c and j), the upper lateral portion (321) consisting of at least two and preferably two segments (b and k) and the lower lateral portion (322) consisting of at least one segment and preferably a segment (g), the segment g connecting the two transverse portions.
- a segment is a portion of the section of the profile having two ends: either a free end and an end defined by a non-zero junction angle with another segment, or two ends defined by a non-zero junction angle with another segment.
- the profiles consist of at least nine segments and preferably nine segments, referenced a, b, c, d, g, hj, k and l, the transverse portions (31) being constituted by at least two segments and preferably of two segments (c and j), the upper lateral portion (321) being constituted by at least four segments and preferably by four segments (b, d, h and k) located on either side of the transverse segments and the lower side portion (322) consisting of at least three segments and preferably three segments (a, g, 1), the segment g connecting the two transverse portions.
- This embodiment is particularly advantageous when the composite panel is assembled by gluing.
- the segments added with respect to a five-segment geometry make it possible to considerably reduce the stresses within the glue.
- the maximum stress calculated within the glue is at least 30% less and in some cases at least 50% less than a geometry that does not include these additional segments.
- Additional profiles with the same or different geometry as used for the intermediate profiles (3) can be used at the periphery of the panel so as to partially or completely close the space between the sheets.
- the sheets and profiles are made of aluminum alloy.
- the sheets used in the context of the invention are 5XXX alloy, preferably alloy 5052, 5083, 5086 or 5383.
- an alloy sheet 5083, 5086 or 5383 is advantageously used for the upper sheet while an alloy sheet 5052 or 5383 is advantageously used for the lower sheet.
- the metallurgical state of the sheets used is typically a state H.
- the profiles used in the context of the invention are 5XXX alloy typically in an H or 6XXX state typically in the T5 or T6 state, preferably in the T6 state.
- families of different alloys are used on the one hand for the sheets and on the other hand for the profiles.
- the corrosion resistance of the selected alloys is important especially for certain applications (in particular for panels intended for shipbuilding).
- plated sheets are used.
- the underside of the bottom plate is plated.
- Composite panels according to the invention are advantageously used as floor of a rolling vehicle, floor, deck and / or ramp of floating vehicle or floor of flying vehicle.
- the maximum mechanical stresses likely to be exerted on the panel are determined.
- This estimate can be made by a calculation imposed by a regulation or chosen according to a particular use.
- the level of constraint and its method of evaluation is generally imposed by certification bodies that are members of the International Association of Classification Societies (IACS), such as DNV (Det Norske Veritas), Lloyd's Register, ABS (American Bureau of Shipping), Veritas.
- IACS International Association of Classification Societies
- the objective to be achieved is defined in terms of deformation of the panel and / or in terms of maximum level of acceptable local stress.
- the maximum level of acceptable local stress depends on the yield strength of the materials used and the intended conditions of use.
- a safety factor is defined with respect to the elastic limit of the material to take into account, among other things, fatigue strain conditions.
- a yield point and a density are chosen for the sheets and the profiles. These values are determined in a reasonable way according to the most promising materials for the realization of the panel.
- a fourth step the optimal geometry of the composite panel is calculated.
- the objective of this step is to find the panel with the lowest weight possible that resists the constraints determined in the second step.
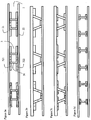
- the composite panel (1) consists of two sheets, an upper plate (21) and a lower plate (22), spaced and assembled by sections (3) divided for the purposes of calculation into 12 sub-segments, referenced by a letter from "a” to "1".
- the transverse portions (31) are constituted by the sub-segments "c” and "j".
- the upper lateral portion (321) which is in contact with the upper plate (21) is constituted by the sub-segments "b", "d", "f", "h” and "k”.
- the lower lateral portion (322) which is in contact with the lower plate (22) is constituted by the sub-segments "a”, “e”, “g”, “i” and "l".
- a sub-segment is a computing unit that can during simulation digital either be deleted or give alone or in combination a segment of the optimized solution.
- a sub-segment differs from a segment in that the angle between sub-segments can be zero (see Fig. 3a , sub-segments d, f and h).
- the upper plate is the sheet in contact with the load.
- the starting geometry used for the profile is advantageous because it allows to reach directly most of the final geometries of possible profiles.
- the calculation advantageously carried out by finite elements, consists of varying the various parameters: thickness of the sheets, length and thickness of each sub-segment of the profiles so as to obtain an optimized solution, that is to say, presenting the best compromise between the weight of the panel, the maximum level of local stresses and / or the deformation of the panel.
- the thickness of the sheets always remains greater than a minimum value of 0.1 mm and preferably 0.5 mm.
- the thickness of the profile sub-segments is either zero (in this case this profile sub-segment is not used) or greater than a minimum value of 0.5 mm and preferably greater than 1 mm.
- the length of the sub-segments of the profile whose thickness is zero may not be equal to zero so as to generate two profiles (see figure 3d ).
- the vertical sub-segments can advantageously be inclined, the angle between the direction perpendicular to the plane defined by the plates (H) and the vertical sub-segments, when they are inclined, being between 5 ° and 70 ° advantageously between 5 ° and 60 ° and preferably between 10 ° and 45 °.
- Three examples of results obtained are given in Figures 3b and 3c (case of a local applied load) and 3d (case of an applied load distributed over the whole surface).
- the geometry obtained for the profile is in the shape of "Omega", the upper lateral portions “b” and “k” being thicker than the lower lateral portion "g".
- the upper plate (21) is thicker than the lower plate (22).
- the figure 3c represents an optimization in which the shear of the glue at the end of the contact zone has been taken into account.
- the geometry obtained for the profile is in the shape of "I".
- the sub-segments "f” and “g” have a zero thickness but their length has increased compared to that of the figure 3a .
- Optimization can also take into account economic requirements such as, for example, the cost of assembling the profiles according to the number of profiles used and the cost of manufacturing the optimized geometries.
- the weight obtained is compared to the objective determined in the first step, if the weight obtained is greater than this objective, we return to the third step.
- a fifth step the cost of the solution obtained is calculated.
- the most suitable metal alloys to reach the elastic limit and density conditions are selected and the cost of obtaining the sheets and profile for these alloys in the optimized geometry is determined.
- the difference between the cost of the solution obtained by making a suitable choice of metallic materials for the optimized geometry and the cost objective determined in the first step is calculated, and if it is positive, it returns to the third step.
- the sheets and profiles are selected alloy selected having the desired geometry.
- a seventh step the panel is assembled.
- the assembly is performed using a method in which there is no metal melting.
- fusion welding methods are not used in the context of the invention. Methods requiring heat treatment of the panel at a temperature above 200 ° C or even above 150 ° C (such as the treatment required to bake an adhesive) are also unfavorable because they generate a loss of mechanical properties.
- the sheets and profiles are assembled by bonding without firing, advantageously using a two-component epoxy type glue, the elements being assembled by pressurization, typically between 50 and 100. kg / m 2 and the panel temperature not exceeding 100 ° C, and advantageously not exceeding the ambient temperature, during the gluing step or later.
- a wire of controlled thickness between the lateral portions of the profiles (321) and (322) and the sheets (21) and (22). It is also possible to introduce calibrated diameter balls into the glue.
- a protrusion of the profile in the direction H on the segments in contact with the sheets (321) and (322) is made so as to control the thickness of glue.
- a surface treatment is performed before assembly by gluing.
- the panels are assembled by friction stir welding.
- FIG. Figure 2 the structure of a composite panel according to the invention optimized for a constraint as described in FIG. Figure 2 .
- a mass of 2 tons (4) of surface 144 cm 2 (length 180 mm, width 80 mm) is applied to the composite panel (1) fixed on two supports (5).
- the length of the panel was 13.8 m and its width 2.3 m.
- the profiles are perpendicular to the direction of the length of the panel.
- the optimization parameters only the thickness of the sheets and the distance between profiles have been optimized.
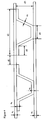
- the general shape of the profile has not been optimized, the "Omega" form as described in the figure 4 .
- the figure 4 also summarizes the various parameters: thickness of the sheets (e 1 : upper sheet and e 2 : lower sheet), distance between the sections (d), thickness of the different parts of the profile (e 3 thickness of the transverse portion, e 4 : thickness of the upper lateral portion in contact with the upper plate and e 5 : thickness of the lower lateral portion in contact with the lower plate).
- the thicknesses of the different parts of the profile have been fixed.
- a thickness of 2.8 mm was fixed for e 3 and e 5 .
- a thickness of 5 mm was fixed for e 4 .
- the values of d 2 , d 3 , d 4 and d 5 were set at 120 mm, 27 mm, 45 mm and 50 mm, respectively.
- the local constraint is calculated for each element of the grid of the computation and the maximum local stress is thus obtained for each geometry considered. This maximum local stress can then be compared with a target value consistent with the material resistance and the necessary safety factors.
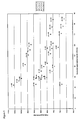
- the figure 5 illustrates the results obtained for different values of d 1 , e 1 and e 2 . In general, it can be seen that the heavier the panels, the lower the maximum local stresses, which reflects the stronger resistance of the panels. Geometries in which the thickness of the upper sheet is higher than that of the lower sheet are the most favorable.
- a panel was made in which the thickness of the upper sheet and that of the lower sheet were 3 mm and the distance between the profiles was 80 mm.
- the upper plate consisted of 5086 alloy in the H244 state while the lower plate consisted of 5383 alloy in the H34 state.
- the profiles consisted of alloy 6005 in the T6 state.
- the sheets and profiles were assembled by gluing using a two-component epoxy type glue. The thickness of the glue was controlled by a piano wire positioned on the parts of the profiles in contact with the sheets, in the area of lower stress. The glue was crosslinked under pressure without heating.
- a sample of the panel obtained with a size of 500 mm by 1300 mm was tested under a force of 30 000 N applied to the center of the sample. No crack was observed, either on the glue, the profiles or the sheets. The maximum displacement observed was 6 mm.
- FIG. Figure 2 the structure of a composite panel according to the invention optimized for a constraint as described in FIG. Figure 2 .
- a load of 0.4 MPa (4) of surface 365 cm 2 (length 215 mm (parallel to the profiles), width 170 mm (perpendicular to the profiles)) is applied to the composite panel (1) fixed on two supports (5).
- panel length was 2.4 m and its width 0.6 m.
- the general shape of the profile has been optimized.
- the "Omega" form as described in FIG. figure 4 .
- the following parameters have been optimized: thickness of the upper and lower plates, distance between the profiles, profile geometry (length and thickness of the different starting sub-segments).
- the local constraint is calculated for each element of the grid of the computation and the maximum local stress is thus obtained for each geometry considered.
- Geometry 2 there is a very clear advantage of Geometry 2 including a reduction of the order of 50% of all the maximum stresses in the glue.
Landscapes
- Engineering & Computer Science (AREA)
- Architecture (AREA)
- Civil Engineering (AREA)
- Structural Engineering (AREA)
- Laminated Bodies (AREA)
- Body Structure For Vehicles (AREA)
Description
- L'invention concerne un panneau composite structural en aluminium comprenant deux tôles parallèles reliées entre elles par des profilés et son procédé de fabrication. L'invention est particulièrement utile dans le domaine de la construction de véhicules de grande taille.
- Les panneaux composites creux sont utilisés dans un grand nombre de structures. En particulier, les panneaux horizontaux sont utilisés comme planchers et les panneaux verticaux sont utilisés pour réaliser des séparations dans les domaines de la construction civile, industrielle, et dans le domaine des transports (particulièrement la construction navale, la construction de camions et la construction aéronautique).
- Dans le cas de panneaux horizontaux utilisés dans le domaine des transports (ponts de bateaux, planchers de camion), il existe un fort intérêt à réduire le poids des panneaux de façon à contribuer à une réduction du poids total à vide et permettre ainsi soit des économies de carburant soit une augmentation de la masse transportée, soit un gain de vitesse.
-
FR 1,024,889
L'utilisation de feuilles métalliques ne permet pas d'atteindre des résistances mécaniques suffisantes pour les réalisations les plus exigeantes. -
US 6,574,938 (Donati) décrit un panneau sandwich comprenant au moins une tôle et au moins un élément fretté dont la taille est substantiellement similaire à celle de la tôle et dont le profil en coupe présente une succession de motifs trapézoïdaux adjacents. Le procédé de fabrication comprend une étape de bobinage de l'élément fretté qui est difficile à envisager pour du métal épais ce qui limite l'application de cette invention en terme de résistance mécanique. -
FR 2,207,581 -
EP 0 589 054 (Nippon Steel) décrit des panneaux en nid d'abeille à base d'acier inoxydable formés à partir de tôle ondulée ou de matériaux en forme de gorge. -
WO 02/32598 (Kujala et al. - Dans ces inventions, les avantages liés à l'utilisation d'aluminium ne sont pas évoqués. L'utilisation d'aluminium pour réaliser ce type de panneaux, à la place de matériaux plus denses tels que l'acier, peut permettre cependant un gain de poids appréciable.
-
EP 1 133 390 (Corus Aluminium) décrit un panneau en aluminium comprenant deux tôles parallèles assemblées aux pics et vallées d'une tôle ondulée de préférence par soudage. Un alliage particulier (alliage de la famille 5XXX, comprenant du zinc) a été sélectionné pour la fabrication de la tôle ondulée. Les propriétés de résistance mécanique du panneau obtenu ne sont pas précisées. - Une autre alternative est de réaliser un panneau par soudage de profilés creux.
EP 1 222 993 A1 (Hitachi) décrit ainsi l'assemblage par soudage de profilés creux pour réaliser un panneau. Cette technique présente l'inconvénient de nécessiter de nombreux assemblages en raison de la largeur limitée des profilés, ce qui affaiblit la structure. Il est également décrit dans la même demande de brevet des panneaux assemblés par soudage par friction malaxage comprenant des tôles séparées par de l'aluminium à structure nid d'abeille, ces panneaux comprenant des profilés périphériques. - Les inconvénients des panneaux métalliques de l'art antérieur sont multiples. Dans les procédés incluant une étape de soudage par fusion, une déformation parfois rédhibitoire des panneaux se produit. Par ailleurs, dans les réalisations présentant une tôle intercalaire la résistance mécanique des panneaux est limitée par les caractéristiques des tôles intercalaires. Il est en effet difficile, et cela nécessite un investissement coûteux, d'obtenir des tôles ondulées ou frettées avec des tôles épaisses, telles que notamment des tôles dont l'épaisseur est supérieure à 1 mm voire 2 mm. Les panneaux de l'art antérieur sont essentiellement symétriques par rapport à un plan transversal et/ou longitudinal or il serait souhaitable de pouvoir aisément adapter, au besoin localement, la résistance mécanique du panneau aux contraintes qu'il devra subir de façon à optimiser le compromis local entre son poids et sa résistance mécanique.
- Un premier objet de l'invention est un panneau composite métallique destiné à la construction comprenant au moins deux tôles (21) et (22) sensiblement parallèles et, disposés entre elles, des profilés (3) sensiblement parallèles entre eux et fixés aux dites tôles, lesdits profilés, au moins au nombre de trois, servent d'intercalaires permettant de séparer lesdites tôles et sont disposés de telle sorte que la distance moyenne entre deux profilés adjacents n'est pas uniforme mais adaptée aux conditions locales d'utilisation dudit panneau
- Un deuxième objet de l'invention est un procédé de fabrication d'un panneau composite métallique comprenant au moins deux tôles sensiblement parallèles et, disposés entre elles, au moins trois profilés sensiblement parallèles entre eux, fixés aux dites tôles, et servant d'intercalaires permettant de séparer lesdites tôles, caractérisé en ce qu'il comprend les étapes successives suivantes :
- (i) on détermine en fonction de l'application à laquelle ledit panneau est destiné le coût et le poids maximaux acceptable pour la réalisation dudit panneau,
- (ii) on détermine en fonction de l'application à laquelle ledit panneau est destiné les contraintes mécaniques maximales susceptibles de s'exercer sur ledit panneau,
- (iii) on choisit une limite élastique et une densité pour les tôles et les profilés,
- (iv) on calcule la géométrie optimale du panneau notamment,
- (a) l'épaisseur des tôles,
- (b) la géométrie des profilés,
- (c) l'écart entre les profilés,
de façon à obtenir le panneau ayant le poids le plus faible possible qui résiste aux contraintes déterminées à l'étape (ii), et, si le poids obtenu est supérieur à celui déterminé à l'étape (i), on revient à l'étape (iii),
- (v) on calcule la différence entre d'une part le coût de la solution obtenue en effectuant un choix approprié des matériaux métalliques pour la géométrie optimisée en (iv), et d'autre part le coût déterminé à l'étape (i) et si elle est positive on revient à l'étape (iii),
- (vi) on approvisionne les tôles et les profilés choisis à l'étape (v),
- (vii) on assemble les tôles et les profilés par collage à froid ou par soudage par friction malaxage.
- Encore d'autres objets de l'invention sont l'utilisation d'un panneau composite selon l'invention comme plancher de véhicule roulant ou volant ou comme plancher, pont, rampe de véhicule flottant.
-
- La
figure 1 montre un exemple de panneau composite selon l'invention. - La
figure 2 montre un exemple de contrainte appliquée pour le calcul de la géométrie du panneau (figure 2a : vue en coupe,figure 2b , vue de dessus). - La
figure 3a montre un exemple de géométrie de départ pour le calcul des paramètres du panneau composite. Lesfigures 3b à 3d montrent trois exemples de géométries obtenues. - La
figure 4 montre la géométrie utilisée dans le cadre d'un exemple de réalisation. - La
figure 5 montre pour différentes géométries utilisées le poids du panneau en fonction de la contrainte locale maximale. - La
figure 6 montre la Géométrie 2 utilisée dans l'exemple 2. - La désignation des alliages suit les règles de The Aluminum Association, connues de l'homme du métier. Les états métallurgiques et les traitements thermiques sont définis dans la norme européenne EN 515. La composition chimique d'alliages d'aluminium normalisés est définie par exemple dans la norme EN 573-3.
- Le terme « tôle » est utilisé ici pour des produits laminés de toute épaisseur.
- Le terme « profilé » est utilisé ici pour désigner un produit corroyé de section transversale uniforme sur toute sa longueur et de forme autre que barre, fil, tube, tôle ou bande.
- Selon l'invention, un panneau métallique est dit composite en ce sens qu'il est constitué de plusieurs éléments métalliques assemblés entre eux. Un panneau composite métallique selon l'invention comprend au moins deux tôles (21) et (22) sensiblement parallèles et, disposés entre elles, des profilés (3) sensiblement parallèles entre eux et fixés aux dites tôles. Le nombre de profilés est au moins égal à trois et de manière préférée au moins égal à dix. Un panneau métallique selon l'invention est caractérisé en ce que lesdits profilés, au moins au nombre de trois, servent d'intercalaires permettant de séparer lesdites tôles et sont disposés de telle sorte que la distance moyenne entre deux profilés adjacents n'est pas uniforme mais adaptée aux conditions locales d'utilisation dudit panneau.
- Dans le cas d'un panneau composite utilisé comme plancher de camion, on peut ainsi espacer d'avantage les profilés dans la partie du panneau proche de la cabine, sur laquelle aucun engin de manutention ne peut rouler, que dans la partie proche de l'autre extrémité sur laquelle les engins de manutention se déplacent. L'adaptation précise du panneau aux conditions locales d'utilisation permet de diminuer de façon significative le poids du panneau pour une application donnée.
- La
figure 1 illustre un panneau composite selon l'invention (1). Deux tôles (21) et (22) sont espacées et assemblées par des profilés (3). Les tôles sont espacées d'une distance h qui correspond à la hauteur des profilés dans la direction H perpendiculaire au plan du panneau. Les profilés adjacents sont sensiblement parallèles entre eux dans la direction L et espacés d'une distance moyenne d dans la direction D. Dans l'exemple de - la
figure 1 , le panneau composite comprend trois profilés définissant deux distances d entre profilés identiques. - Le rapport R = h/d entre d'une part la distance entre les tôles h et d'autre part une quelconque des distances d entre profilés adjacents est soigneusement choisi. En effet, si ce rapport R est trop élevé, le panneau ne présente pas localement la résistance mécanique souhaitée et si ce rapport est trop faible, le poids surfacique du panneau est localement trop élevé. Dans une réalisation avantageuse de l'invention, le rapport R est compris entre 0,2 et 1,5 et de façon préférée entre 0,4 et 1,0.
- Si le panneau composite est utilisé en tant que plancher, il est avantageux de distinguer la tôle supérieure (21), en contact avec la charge transportée de la tôle inférieure (22). En effet, dans ce cas, il est avantageux que la tôle supérieure (21) présente des caractéristiques mécaniques (R0,2 et Rm) supérieures à celle de la tôle inférieure (22) et/ou une épaisseur supérieure. Les caractéristiques mécaniques supérieures sont notamment obtenues grâce au choix de l'alliage et/ou de l'état métallurgique. Compte tenu des contraintes imposées, qui sont typiquement celles d'un plancher pouvant supporter des véhicules motorisés transportant éventuellement des charges, l'épaisseur optimale de la tôle supérieure est typiquement comprise entre 2 et 4 mm et celle de la tôle inférieure est typiquement comprise entre 1 et 3 mm. L'épaisseur de la tôle supérieure est avantageusement plus élevée d'au moins 30% et de manière préférée d'au moins 50%, que l'épaisseur de la tôle inférieure en particulier si la tôle inférieure présente des caractéristiques mécaniques au moins égales à celles de la tôle supérieure. Pour une tôle gravée, on entend par épaisseur de la tôle l'épaisseur hors épaisseur du relief. La tôle supérieure est directement en contact avec les charges transportées et doit assurer des fonctions mécaniques ainsi que des fonctions de contact. La fonction de la tôle inférieure est de renforcer l'assemblage du panneau et pour certaines applications de protéger la tôle supérieure et les profilés des projections extérieures, de façon à en particulier éviter leur corrosion. Dans un mode de réalisation de l'invention, on utilise cependant une tôle inférieure ajourée pour limiter le poids du panneau.
- Par ailleurs, il est avantageux dans le cas où le panneau est utilisé en tant que plancher que la face supérieure de la tôle supérieure assure une fonction antidérapante. On peut avantageusement utiliser une tôle gravée, c'est-à-dire une tôle sur laquelle un motif a été imprimé en creux ou en relief, sur une ou sur les deux faces. Avantageusement, la face supérieure de la tôle supérieure est gravée. On peut également utiliser une tôle rendue antidérapante par tout autre procédé, notamment le rainurage ou le sablage. A titre d'exemple, un relief comportant une pluralité des traits allongés, sensiblement linéaires ou non, convient bien. De tels motifs sont connus sous les désignations normalisées dans la norme EN1386 « Damier 2 », « Damier 5 », « Losange », « Grain d'orge », « Amande », ainsi que sous d'autres désignations telles que « Grain de riz », « Diamants », « Pomme de pin », « Damier 3 » (dérivé du Damier 2 avec trois traits parallèles au lieu de 2), « Damier 4 » (dérivé du Damier 5 avec 4 traits parallèles au lieu de cinq). Toutes ces désignations décrivent de manière succincte et figurée la forme du motif. Les tôles de type damier sont appelées aussi D2, D3, D4, D5, selon le nombre de traits parallèles qui constituent le motif. A titre d'exemple, un motif qui convient à la réalisation de la présente invention est celui décrit dans le brevet français
FR 2 747 948 - Quand le panneau est rectangulaire, les profilés peuvent être orientés soit dans la direction parallèle à la longueur du panneau soit dans la direction perpendiculaire à la longueur du panneau. D'une façon avantageuse, lorsque le panneau est utilisé en tant que plancher de véhicule roulant, ou volant, tel que notamment un camion, un wagon, un avion cargo, un moyen de manutention tel qu'un container, les profilés sont orientés dans la direction perpendiculaire à la longueur du panneau, comme dans l'exemple de la
figure 1 , tandis que lorsque le panneau est utilisé en tant que plancher (notamment pont fixe ou provisoire, une passerelle), de véhicule flottant, tel que notamment un navire, les profilés sont orientés dans la direction parallèle à la longueur du panneau. D'une façon avantageuse les profilés utilisés dans le cadre de l'invention sont obtenus par filage. Les profilés (3) utilisés dans le cadre de l'invention comprennent au moins une portion transversale (31), destinée à espacer les tôles et au moins deux portions latérales (321) et (322) destinées à rentrer en contact avec les tôles (21) et (22). Avantageusement, au moins une portion transversale (31) est inclinée de 5° à 70° et de manière préférée de 5° à 60° par rapport à la direction perpendiculaire au plan défini par les tôles. D'une façon avantageuse, l'extrémité des portions latérales en contact avec les tôles est arrondie, car une extrémité avec un angle vif, typiquement un angle droit, est défavorable pour l'assemblage par collage. Typiquement, l'épaisseur du profilé n'est pas identique dans la portion transversale et les portions latérales. Dans une réalisation avantageuse de l'invention, l'épaisseur du profilé est plus élevée dans la portion transversale que dans les portions latérales. - Dans un mode de réalisation avantageux de l'invention illustré par la
figure 3b , les profilés sont constitués de au moins 5 et de préférence de 5 segments, référencés b, c, g, j, et k les portions transversales (31) étant constituées de au moins deux et de préférence de deux segments (c et j), la portion latérale supérieure (321) étant constituée de au moins deux et de préférence de 2 segments (b et k) et la portion latérale inférieure (322) étant constitué d'au moins un segment et de préférence d'un segment (g,), le segment g reliant les deux portions transversales. Un segment est une partie de la section du profilé ayant deux extrémités : soit une extrémité libre et une extrémité définie par un angle de jonction non nul avec un autre segment, soit deux extrémités définies par un angle de jonction non nul avec un autre segment. - Dans un mode de réalisation préféré de l'invention illustré par la
figure 3c , le profilés sont constitués de au moins neuf segments et de préférence de neuf segments, référencés a, b, c, d, g, h j, k et l, les portions transversales (31) étant constituées par au moins deux segments et de préférence de deux segments (c et j), la portion latérale supérieure (321) étant constituée par au moins quatre segments et de préférence par quatre segments (b, d, h et k) situés de part et d'autre des segments transversaux et la portion latérale inférieure (322) étant constitué d'au moins trois segments et de préférence de trois segments (a, g, 1), le segment g reliant les deux portions transversales. Ce mode de réalisation est particulièrement avantageux lorsque le panneau composite est assemblé par collage. En effet, les segments ajoutés par rapport à une géométrie à cinq segments (c'est-à-dire les segments d, h, a et 1) permettent de réduire considérablement les contraintes au sein de la colle. Ainsi la contrainte maximale calculée au sein de la colle est inférieure d'au moins 30% et dans certains cas d'au moins 50% par rapport à une géométrie ne comportant pas ces segments supplémentaires. Lorsque le panneau composite est assemblé par collage , on préfère donc les réalisations dans lesquelles les profilés comprennent au moins deux segments latéraux, avantageusement horizontaux en contact avec la tôle supérieure, situés de part et d'autre d'au moins un segment transversal et au moins deux segments latéraux avantageusement horizontaux en contact avec la tôle inférieure, situés de part et d'autre d'au moins un segment transversal. - Des profilés supplémentaires, d'une géométrie identique ou différente de celle utilisée pour les profilés intercalaires (3) peuvent être utilisés en périphérie du panneau de façon à fermer de façon partielle ou totale l'espace entre les tôles.
- Pour obtenir un panneau présentant un compromis optimal entre le poids et les performances les alliages légers sont favorables. Dans un mode de réalisation préféré de l'invention, les tôles et profilés sont en alliage d'aluminium.
- De façon avantageuse, les tôles utilisées dans le cadre de l'invention sont en alliage 5XXX, de préférence en alliage 5052, 5083, 5086 ou 5383. Pour un panneau utilisé en tant que plancher, une tôle en alliage 5083, 5086 ou 5383 est avantageusement utilisée pour la tôle supérieure tandis qu'une tôle en alliage 5052 ou 5383 est avantageusement utilisée pour la tôle inférieure. L'état métallurgique des tôles utilisées est typiquement un état H.
- Avantageusement les profilés utilisés dans le cadre de l'invention sont en alliage 5XXX typiquement dans un état H ou 6XXX typiquement à l'état T5 ou T6, de préférence à l'état T6.
- D'une manière préférée des familles d'alliages différentes sont utilisées d'une part pour les tôles et d'autre part pour les profilés.
- La résistance à la corrosion des alliages sélectionnés est importante notamment pour certaines applications (en particulier pour les panneaux destinés à la construction navale). Dans une réalisation avantageuse de l'invention, on utilise des tôles plaquées. Dans le cas où le panneau est utilisé en tant que plancher, il est particulièrement avantageux que la face inférieure de la tôle inférieure soit plaquée.
- Les panneaux composites selon l'invention sont utilisés de façon avantageuse comme plancher de véhicule roulant, plancher, pont et/ou rampe de véhicule flottant ou plancher de véhicule volant.
- La conception et la fabrication de panneau composite selon l'invention peut être décomposé dans les étapes suivantes :
- Dans une première étape, on détermine en fonction de l'application à laquelle ledit panneau est destiné le coût et le poids maximaux acceptables pour sa réalisation. Cet impératif technico-économique est déterminé par différents critères pouvant inclure en particulier le coût des solutions existantes en fonction de leur poids.
- Dans une seconde étape, on détermine en fonction de l'application à laquelle ledit panneau est destiné les contraintes mécaniques maximales susceptibles de s'exercer sur le panneau. Cette estimation peut être réalisée par un calcul imposé par une réglementation ou choisi en fonction d'une utilisation particulière. Dans le cas de la construction navale, le niveau de contrainte et son mode d'évaluation est généralement imposé par des organismes de certifications membres de l'IACS (International Association of Classification Societies) tels que notamment le DNV (Det Norske Veritas), Lloyd's Register, ABS (American Bureau of Shipping), Veritas. On trouve par exemple ce type de spécification dans les règles DNVHSC, Part 5, Chapter 2 « Car Ferry ».
- Dans d'autres cas spécifiques, on choisit des critères pratiques reflétant l'utilisation qui sera faite du panneau. Un exemple de contrainte appliquée est donné sur la
Figure 2 . Une masse (4) est appliquée sur le panneau composite (1) fixé sur deux supports (5). La charge simule une roue de camion ou d'engin de transport de charge. La charge peut être déplacée sur le panneau. - L'objectif à atteindre est défini en termes de déformation du panneau et/ou en termes de niveau maximal de contrainte locale acceptable. Le niveau maximal de contrainte locale acceptable dépend de la limite d'élasticité des matériaux utilisés et des conditions d'utilisation visées. Ainsi un coefficient de sécurité est défini par rapport à la limite d'élasticité du matériau pour tenir compte, entre autres des conditions de déformation en fatigue.
- Dans une troisième étape, on choisit une limite élastique et une densité pour les tôles et les profilés. Ces valeurs sont déterminées de façon raisonnable en fonction des matériaux les plus prometteurs pour la réalisation du panneau.
- Dans une quatrième étape, on calcule la géométrie optimale du panneau composite. L'objectif de cette étape est de trouver le panneau ayant le poids le plus faible possible qui résiste aux contraintes déterminées à la deuxième étape.
- Dans un premier temps, on définit une géométrie de départ pour le calcul. Un exemple avantageux de géométrie de départ est donné sur la
Figure 3a . Le panneau composite (1) est constitué de deux tôles, une tôle supérieure (21) et une tôle inférieure (22), espacées et assemblées par des profilés (3) divisés pour les besoins du calcul en 12 sous-segments, référencés par une lettre de « a » à « 1 ». Les portions transversales (31) sont constituées par les sous-segments « c » et « j ». La portion latérale supérieure (321) qui est en contact avec la tôle supérieure (21) est constituée par les sous-segments « b », « d, », « f », « h » et « k ». La portion latérale inférieure (322) qui est en contact avec la tôle inférieure (22) est constituée par les sous-segments « a », « e, », « g », « i » et « l ». Un sous-segment est une unité de calcul pouvant pendant la simulation numérique soit être supprimé soit donner seul ou en combinaison un segment de la solution optimisée. Par exemple, un sous-segment diffère d'un segment par le fait que l'angle entre sous segments peut être nul (voirFig. 3a , sous-segments d, f et h). Dans le cas d'une utilisation horizontale du panneau, la tôle supérieure est la tôle en contact avec la charge. La géométrie de départ utilisée pour le profilé est avantageuse car elle permet d'atteindre directement la plupart des géométries finales de profilés envisageables. - Le calcul, avantageusement réalisé par éléments finis, consiste à faire varier les différents paramètres : épaisseur des tôles, longueur et épaisseur de chaque sous-segment des profilés de façon à obtenir une solution optimisée, c'est-à-dire présentant le meilleur compromis entre le poids du panneau, le niveau maximal des contraintes locales et/ou la déformation du panneau.
- Dans le calcul, l'épaisseur des tôles reste toujours supérieure à une valeur minimale de 0,1 mm et de préférence de 0,5 mm. L'épaisseur des sous-segments de profilé est soit nulle (dans ce cas ce sous-segment de profilé n'est pas utilisé) soit supérieure à une valeur minimale de 0,5 mm et de préférence supérieure à 1 mm. La longueur des sous-segments du profilé dont l'épaisseur est nulle peut ne pas être égale à zéro de façon à générer deux profilés (voir
figure 3d ). Les sous-segments verticaux peuvent avantageusement être inclinés, l'angle entre la direction perpendiculaire au plan défini par les tôles (H) et les sous-segments verticaux, quand ils sont inclinés, étant compris entre 5° et 70° avantageusement entre 5° et 60° et de préférence entre 10° et 45°. Trois exemples de résultats obtenus sont donnés dans lesfigures 3b et 3c (cas d'une charge appliquée locale) et 3d (cas d'une charge appliquée répartie sur l'ensemble de la surface). - Dans la
figure 3b , la géométrie obtenue pour le profilé est en forme de « Omega », les portions latérales supérieures « b » et « k » étant plus épaisses que la portion latérale inférieure « g ». Par ailleurs, la tôle supérieure (21) est plus épaisse que la tôle inférieure (22). Lafigure 3c représente une optimisation dans laquelle le cisaillement de la colle en extrémité de zone de contact a été pris en compte. - Dans la
figure 3d , la géométrie obtenue pour le profilé est en forme de « I ». Les sous-segments « f » et « g » ont une épaisseur nulle mais leur longueur a augmenté par rapport à celle de lafigure 3a . - Il est possible, pour des raisons pratiques ou économiques de figer certains paramètres on peut par exemple imposer une épaisseur identique pour la tôle inférieure et la tôle supérieure, ou imposer une forme « Omega » pour le profilé en limitant le nombre de sous-segments.
- On constate que l'optimisation revient dans de nombreux cas à trouver le meilleur compromis entre la hauteur des portions transversales (sous-segments « c » et « j » de la
figure 3 ) et la distance entre les profilés. - L'optimisation peut également prendre en compte des impératifs économiques tels que par exemple le coût d'assemblage des profilés en fonction du nombre de profilés utilisés et le coût de fabrication des géométries optimisées.
- Le poids obtenu est comparé à l'objectif déterminé dans la première étape, si le poids obtenu est supérieur à cet objectif, on revient à la troisième étape.
- Dans une cinquième étape on calcule le coût de la solution obtenue. Les alliages métalliques les plus appropriés pour atteindre les conditions de limite élastique et de densité sont sélectionnés et le coût d'obtention des tôles et profilé pour ces alliages dans la géométrie optimisée est déterminé. On calcule la différence entre d'une part le coût de la solution obtenue en effectuant un choix approprié des matériaux métalliques pour la géométrie optimisée et d'autre part l'objectif de coût déterminé à la première étape et si elle est positive on revient à la troisième étape.
- Dans une sixième étape, on approvisionne les tôles et les profilés en alliage sélectionné ayant la géométrie souhaitée.
- Dans une septième étape, le panneau est assemblé. Pour éviter la déformation lors de l'assemblage, et obtenir une planéité satisfaisante du panneau, l'assemblage est réalisé à l'aide d'une méthode dans laquelle il n'y a pas de fusion du métal. En particulier, les méthodes de soudage par fusion ne sont pas utilisées dans le cadre de l'invention. Les méthodes nécessitant un traitement thermique du panneau à une température supérieure à 200 °C ou même supérieure à 150 °C (tel que le traitement nécessaire à la cuisson d'une colle) sont également défavorables car elles génèrent une perte de propriétés mécaniques.
- Dans une réalisation préférée de l'invention, les tôles et profilés sont assemblés par collage sans cuisson, avantageusement à l'aide d'une colle de type époxy bi-composant, les éléments étant assemblés par mise sous pression, typiquement entre 50 et 100 kg/m2 et la température du panneau ne dépassant pas 100 °C, et avantageusement ne dépassant pas la température ambiante, au cours de l'étape de collage ou ultérieurement. De façon à contrôler l'épaisseur de colle, on peut introduire avantageusement un fil métallique d'épaisseur contrôlée entre les portions latérales des profilés (321) et (322) et les tôles (21) et (22). On peut également introduire des billes de diamètre calibré dans la colle. Dans une autre réalisation avantageuse de l'invention, une excroissance du profilé dans la direction H sur les segments en contact avec les tôles (321) et (322) est réalisée de façon à contrôler l'épaisseur de colle. Avantageusement, un traitement de surface est réalisé avant assemblage par collage. Dans une autre réalisation de l'invention, les panneaux sont assemblés par soudage par friction malaxage.
- Dans cet exemple, on a calculé la structure d'un panneau composite selon l'invention optimisé pour une contrainte telle que décrite sur la
Figure 2 . Une masse de 2 tonnes (4) de surface 144 cm2 (longueur 180 mm, largeur 80 mm) est appliquée sur le panneau composite (1) fixé sur deux supports (5). La longueur du panneau était de 13,8 m et sa largeur de 2,3 m. Les profilés sont perpendiculaires à la direction de la longueur du panneau. Parmi les paramètres d'optimisation, seuls l'épaisseur des tôles et la distance entre profilés ont été optimisés. La forme générale du profilé n'a pas été optimisée, on a utilisé la forme « Omega » telle que décrite sur lafigure 4 . Lafigure 4 résume par ailleurs les différents paramètres: épaisseur des tôles (e1 : tôle supérieure et e2 : tôle inférieure), distance entre les profilés (d), épaisseur des différentes parties du profilé (e3 épaisseur de la portion transversale, e4: épaisseur de la portion latérale supérieure en contact avec la tôle supérieure et e5 : épaisseur de la portion latérale inférieure en contact avec la tôle inférieure). Les épaisseurs des différentes parties du profilé ont été fixées. Une épaisseur de 2,8 mm a été fixée pour e3 et e5. Une épaisseur de 5 mm a été fixée pour e4. Les valeurs de d2, d3, d4 and d5 ont été fixées à 120 mm, 27 mm, 45 mm et 50 mm, respectivement. La contrainte locale est calculée pour chaque élément du maillage du calcul et la contrainte locale maximale est ainsi obtenue pour chaque géométrie considérée. Cette contrainte locale maximale peut ensuite être comparée avec une valeur cible conforme avec la résistance des matériaux et les coefficients de sécurité nécessaires. Lafigure 5 illustre les résultats obtenus pour différentes valeurs de d1, e1 et e2. On constate d'une manière générale que plus les panneaux sont lourds, plus les contraintes locales maximales sont faibles ce qui traduit bien la plus forte résistance des panneaux. Les géométries dans lesquelles l'épaisseur de la tôle supérieure est plus élevée que celle de la tôle inférieure sont les plus favorables. La distance optimale entre les profilés varie en fonction de l'épaisseur choisie pour la tôle supérieure, ainsi pour une épaisseur de tôle supérieure de 4 mm, la distance optimale pour une contrainte maximale d'environ 115 est d=110 mm tandis que pour un même niveau de contrainte maximale, la distance optimale pour une épaisseur de tôle supérieure de 3 mm est d=80 mm. - Pour des raisons économiques, on a réalisé un panneau dans lequel l'épaisseur de la tôle supérieure et celle de tôle inférieure étaient égales à 3 mm et la distance entre les profilés était de 80 mm. La tôle supérieure était constituée d'alliage 5086 à l'état H244 tandis que la tôle inférieure était constituée d'alliage 5383 à l'état H34. Les profilés étaient constitués d'alliage 6005 à l'état T6. Les tôles et les profilés ont été assemblés par collage à l'aide d'une colle de type époxy bi-composant. L'épaisseur de la colle a été contrôlée grâce à une corde à piano positionnée sur les parties des profilés en contact avec les tôles, dans la zone de plus faible contrainte. La colle a été réticulée sous pression sans chauffage.
- Un échantillon du panneau obtenu d'une dimension de 500 mm sur 1300 mm a été testé sous une force de 30 000 N appliquée au centre de l'échantillon. Aucune fissure n'a été observée, que ce soit sur la colle, les profilés ou les tôles. Le déplacement maximal observé a été de 6 mm.
- Dans cet exemple, on a calculé la structure d'un panneau composite selon l'invention optimisé pour une contrainte telle que décrite sur la
Figure 2 . Une charge de 0.4 MPa (4) de surface 365 cm2 (longueur 215 mm (parallèle aux profilés), largeur 170 mm (perpendiculaire aux profilés)) est appliquée sur le panneau composite (1) fixé sur deux supports (5).La longueur du panneau était de 2,4 m et sa largeur de 0,6 m. La forme générale du profilé a été optimisée. On a utilisé comme première géométrie de départ du calcul la forme « Omega » telle que décrite sur lafigure 4 . - Dans un premier calcul, les contraintes au sein de l'adhésif n'ont pas été prises en compte et on a appliqué comme critère l'obtention d'une contrainte maximale (von Mises) dans l'aluminium inférieure à 200 MPa.
- Les paramètres suivants ont été optimisés : épaisseur des tôles supérieure et inférieure, distance entre les profilés, géométrie des profilés (longueur et épaisseur des différents sous-segments de départ). La contrainte locale est calculée pour chaque élément du maillage du calcul et la contrainte locale maximale est ainsi obtenue pour chaque géométrie considérée.
- La géométrie ainsi obtenue a ensuite été optimisée plus finement en tenant compte de l'élasticité de l'adhésif et de la contrainte locale maximale au sein de l'adhésif. Pour ce second calcul, on a comparé deux géométries de départ : une première géométrie (Géométrie 1) correspondant exactement à celle obtenue par le premier calcul et une seconde géométrie (Géométrie 2) dans laquelle 4 sous-segments ont été ajoutés à la forme décrite dans la
Figure 4 , conformément à laFigure 6 . - La géométrie optimisée obtenue en partant d'une Géométrie 1 de départ telle que décrite sur la
Figure 4 a les caractéristiques suivantes : e1 = 2,5 mm, e2 = 1,6 mm, e3 = 3,5 mm, e4 = 2 mm, e5 = 1,9 mm, d1 = 73 mm, d2 = 104 mm, d3 = 23 mm, d4 = 49 mm, d5 = 21 mm. - La géométrie optimisée obtenue en partant de la Géométrie 2 (
Figure 6 ), a les caractéristiques géométriques sont les suivantes : e1 = 2,5 mm, e2 = 1 mm, e3 = 4 mm, e4 = 1,85 mm, e5 = 1,85 mm, d1 = 73 mm, d2 = 101 mm, d3 = 25 mm, d4 = 46 mm, d5 = 36 mm d6 = 2,3 mm et d7 = 1,5 mm. - Les contraintes calculées pour ces géométries sont données dans le Tableau 1.
- On constate un très net avantage de la Géométrie 2 avec notamment une réduction de l'ordre de 50% de l'ensemble des contraintes maximales dans la colle.
Tableau 1 Géométrie 1 Géométrie 2 Contrainte dans l'aluminium Von Mises (MPa) Maximum 188 Von Mises (MPa) Maximum 87 42 Valeur moyenne sur la section 16 18 Valeur moyenne absolue 16 18 Contrainte en tension/compression (direction de l'épaisseur (MPa) Maximum 45 28 Valeur moyenne sur la section -1 -1 Valeur moyenne absolue 6 6 Contraintes dans la colle Contrainte moyenne de rupture de l'adhésif à 25 °C 30 en tension 30 en tension Contrainte de cisaillement (MPa) Maximum 52 24 Valeur moyenne sur la section -1 -1 Valeur moyenne absolue 10 9 Contrainte moyenne de rupture de l'adhésif à 25 °C 17 17
Claims (17)
- Panneau composite métallique destiné à la construction comprenant au moins deux tôles (21) et (22) sensiblement parallèles et, disposés entre elles, des profilés (3) sensiblement parallèles entre eux et fixés aux dites tôles, chaque profilé ayant une section transversale uniforme sur toute sa longueur, lesdits profilés comprenant au moins une portion transversale (31), destinée à espacer lesdites tôles (21) et (22) et au moins deux portions latérales (321) et (322) destinées à rentrer en contact avec les tôles, caractérisé en ce que lesdits profilés, au moins au nombre de trois, servent d'intercalaires permettant de séparer lesdites tôles et sont disposés de telle sorte que la distance moyenne entre deux profilés adjacents n'est pas uniforme mais adaptée aux conditions locales d'utilisation dudit panneau.
- Panneau composite selon la revendication 1 destiné à être utilisé en tant que plancher dans lequel la tôle supérieure (21) en contact avec la charge a des caractéristiques mécaniques et/ou une épaisseur supérieure à celle de la tôle inférieure (22) et préférentiellement dans lequel l'épaisseur de la tôle supérieure est comprise entre 2 et 4 mm et l'épaisseur de la tôle inférieure est comprise entre 1 et 3 mm.
- Panneau composite selon la revendication 2 dans lequel la face supérieure de la tôle supérieure (21) a une fonction antidérapante et préférentiellement est gravée.
- Panneau composite selon une quelconque des revendications 1 à 3 dans lequel lesdits profilés sont obtenus par filage et dans lequel l'extrémité des portions latérales en contact avec les tôles des profilés (321) et (322) est arrondie.
- Panneau composite selon la revendication 4 dans lequel au moins une portion transversale (31) est inclinée de 5° à 70° par rapport à la direction perpendiculaire au plan défini par les tôles.
- Panneau composite selon la revendication 4 ou la revendication 5 dans lequel l'épaisseur desdits profilés est plus élevée dans la portion transversale (31) que dans les portions latérales (321) et (322).
- Panneau composite selon une quelconque des revendications 4 à 6 dans lequel lesdits profilés sont constitués d'au moins cinq segments, les portions transversales (31) étant constituées par au moins deux segments, la portion latérale supérieure (321) étant constituée par au moins deux segments et la portion latérale inférieure (322) étant constitué d'au moins un segment, reliant les deux portions transversales.
- Panneau composite selon une quelconque des revendications 4 à 7 dans lequel lesdits profilés sont constitués d'au moins neuf segments, les portions transversales (31) étant constituées d'au moins deux segments, la portion latérale supérieure (321) étant constituée d'au moins quatre segments situés de part et d'autre des segments transversaux et la portion latérale inférieure (322) étant constitué d'au moins trois segments, dont un segment reliant les deux portions transversales.
- Panneau composite selon une quelconque des revendications 1 à 8 dans lequel les tôles et profilés sont en alliage d'aluminium et/ou dans lequel les tôles (21) et (22) sont en alliage d'aluminium de la série 5XXX et préférentiellement en alliage d'aluminium 5052, 5083, 5086 ou 5383 et/ou dans lequel les profilés sont en alliage d'aluminium de la série 5XXX dans un état H ou en alliage d'aluminium de la série 6XXX à l'état T6.
- Panneau composite selon une quelconque des revendications 1 à 9 dans lequel les tôles et les profilés sont assemblés par collage sans cuisson sous pression, la température du panneau ne dépassant pas 100 °C au cours de l'étape de collage ou ultérieurement, de préférence avec une colle de type epoxy-bi-composant.
- Panneau composite selon une quelconque des revendications 1 à 10 dans lequel les tôles et les profilés sont assemblés par soudage par friction malaxage.
- Procédé de fabrication d'un panneau composite métallique comprenant au moins deux tôles sensiblement parallèles et, disposés entre elles, au moins trois profilés sensiblement parallèles entre eux, fixés aux dites tôles, et servant d'intercalaires permettant de séparer lesdites tôles, chaque profilé ayant une section transversale uniforme sur toute sa longueur, caractérisé en ce qu'il comprend les étapes successives suivantes :(i) on détermine en fonction de l'application à laquelle ledit panneau est destiné le coût et le poids maximaux acceptable pour la réalisation dudit panneau,(ii) on détermine en fonction de l'application à laquelle ledit panneau est destiné les contraintes mécaniques maximales susceptibles de s'exercer sur ledit panneau,(iii) on choisit une limite élastique et une densité pour les tôles et les profilés,(iv) on calcule la géométrie optimale du panneau notamment,(a) l'épaisseur des tôles,(b) la géométrie des profilés,(c) l'écart entre les profilés,
de façon à obtenir le panneau ayant le poids le plus faible possible qui résiste aux contraintes déterminées à l'étape (ii), et, si le poids obtenu est supérieur à celui déterminé à l'étape (i), on revient à l'étape (iii),(v) on calcule, de préférence par éléments finis, la différence entre d'une part le coût de la solution obtenue en effectuant un choix approprié des matériaux métalliques pour la géométrie optimisée en (iv), et d'autre part le coût déterminé à l'étape (i) et si elle est positive on revient à l'étape (iii),(vi) on approvisionne les tôles et les profilés choisis à l'étape (v),(vii) on assemble les tôles et les profilés par collage sans cuisson ou par soudage par friction malaxage. - Procédé selon la revendication 12 dans lequel la géométrie de départ pour le calcul est un panneau composite (1) constitué de deux tôles, une tôle supérieure (21) et une tôle inférieure (22), espacées et assemblées par des profilés (3) divisés en 12 sous-segments, les portions transversales (31) étant constituées par deux sous-segments, la portion latérale supérieure (321) qui est en contact avec la tôle supérieure (21) étant constituée par 5 sous-segments, la portion latérale inférieure (322) qui est en contact avec la tôle inférieure (22) étant constituée par 5 sous-segments et dans lequel le calcul consiste à faire varier les différents paramètres : épaisseur des tôles, longueur et épaisseur de chaque sous-segment des profilés de façon à obtenir une solution optimisée, c'est-à-dire présentant le meilleur compromis entre le poids du panneau, le niveau maximal des contraintes locales et/ou la déformation du panneau.
- Procédé selon la revendication 13 dans lequel l'épaisseur des tôles reste toujours supérieure à une valeur minimale de 0,1 mm et de préférence de 0,5 mm et l'épaisseur des sous-segments de profilé est soit nulle soit supérieure à une valeur minimale de 0,5 mm et de préférence supérieure à 1 mm.
- Procédé selon une quelconque des revendications 12 à 14 dans lequel les éléments sont assemblés par collage, de préférence avec une colle de type époxy bi-composant, par mise sous pression entre 50 et 100 kg/m2 et la température du panneau ne dépasse pas 100 °C, au cours de l'étape de collage ou ultérieurement.
- Procédé selon une quelconque des revendications 12 à 15 dans lequel les éléments sont assemblés par soudage par friction-malaxage.
- Utilisation d'un panneau composite selon une quelconque des revendications 1 à 11 comme plancher de véhicule roulant ou comme plancher, pont et/ou rampe de véhicule flottant ou comme plancher de véhicule volant.
Applications Claiming Priority (3)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| FR0700923A FR2912490B1 (fr) | 2007-02-09 | 2007-02-09 | Panneau composite metallique et procede de fabrication |
| US94527107P | 2007-06-20 | 2007-06-20 | |
| PCT/FR2008/000151 WO2008113911A2 (fr) | 2007-02-09 | 2008-02-08 | Panneau composite métallique et procede de fabrication |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP2115233A2 EP2115233A2 (fr) | 2009-11-11 |
| EP2115233B1 true EP2115233B1 (fr) | 2016-07-27 |
Family
ID=38515495
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP08761854.2A Not-in-force EP2115233B1 (fr) | 2007-02-09 | 2008-02-08 | Panneau composite métallique et procede de fabrication |
Country Status (5)
| Country | Link |
|---|---|
| US (1) | US8393129B2 (fr) |
| EP (1) | EP2115233B1 (fr) |
| AU (1) | AU2008228154B2 (fr) |
| FR (1) | FR2912490B1 (fr) |
| WO (1) | WO2008113911A2 (fr) |
Families Citing this family (23)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US20140372082A1 (en) * | 2000-12-01 | 2014-12-18 | Aleksandr I. KAMENOMOSTSKIY | Tool for optimized thin wall profile member (tpm) and tpm-panel design and selection |
| US20020184850A1 (en) * | 2002-06-04 | 2002-12-12 | Kamenomostski Alexandre Ilich | Thin-webbed profile member and panel based on it (variants) |
| US8100316B2 (en) * | 2008-05-29 | 2012-01-24 | Airbus Operations Gmbh | Method for joining aircraft fuselage elements by friction stir welding (fsw) |
| US7857191B2 (en) * | 2008-06-16 | 2010-12-28 | Embraer-Empresa Brasileira De Aeronautica S.A. | Friction stir welding (FSW) methods and systems and friction stir welded components made thereby |
| US20100199590A1 (en) * | 2009-02-06 | 2010-08-12 | Aar Corp. | Aircraft Cargo Pallet and Method of Manufacture |
| US9091049B2 (en) | 2010-08-24 | 2015-07-28 | James Walker | Ventilated structural panels and method of construction with ventilated structural panels |
| US8534018B2 (en) * | 2010-08-24 | 2013-09-17 | James Walker | Ventilated structural panels and method of construction with ventilated structural panels |
| US8615945B2 (en) * | 2010-08-24 | 2013-12-31 | James Walker | Ventilated structural panels and method of construction with ventilated structural panels |
| US9604428B2 (en) | 2010-08-24 | 2017-03-28 | James Walker | Ventilated structural panels and method of construction with ventilated structural panels |
| US9050766B2 (en) | 2013-03-01 | 2015-06-09 | James Walker | Variations and methods of producing ventilated structural panels |
| US9740799B2 (en) | 2010-12-03 | 2017-08-22 | The Regents Of The University Of Colorado, A Body Corporate | Cut-fold shape technology for engineered molded fiber boards |
| US9010054B2 (en) * | 2011-06-15 | 2015-04-21 | Biosips, Inc. | Structural insulated building panel |
| CN103075629B (zh) * | 2011-10-26 | 2016-07-20 | 上海卫星工程研究所 | 一种大型预埋复杂小变形框架蜂窝板 |
| CN103071908B (zh) * | 2013-01-18 | 2014-11-12 | 中国人民解放军理工大学野战工程学院 | 一种大面积双层钢板间设置多根加强肋的爆炸焊接方法 |
| DE102013002504A1 (de) * | 2013-02-14 | 2014-08-14 | Daimler Ag | Kraftfahrzeug-Bodenstruktur |
| JP5811168B2 (ja) * | 2013-12-25 | 2015-11-11 | トヨタ自動車株式会社 | 車両用電池搭載構造 |
| SE1551682A1 (en) * | 2015-12-21 | 2017-06-22 | Macgregor Sweden Ab | Load-bearing panel for cargo on a ship |
| WO2017129160A1 (fr) * | 2016-01-27 | 2017-08-03 | Bpe E.K. | Installation solaire flottante et procédé pour faire fonctionner ladite installation |
| CH712884A1 (de) * | 2016-09-07 | 2018-03-15 | Ludwig Elkuch Ag | Verfahren zur Herstellung eines flächigen Distanzkörpers und Distanzkörper. |
| CN113016101A (zh) * | 2018-11-13 | 2021-06-22 | 瑞维安知识产权控股有限责任公司 | 具有底部防冲击护罩的电动车辆电池组 |
| US11541440B2 (en) | 2019-07-25 | 2023-01-03 | National Research Council Of Canada | Snap-fit extrusions for forming panels |
| CN111222263B (zh) * | 2019-10-31 | 2023-04-07 | 长春英利汽车工业股份有限公司 | 一种仪表板横梁振动试验有限元模拟方法 |
| WO2025237593A1 (fr) | 2024-05-14 | 2025-11-20 | Sew-Eurodrive Gmbh & Co Kg | Récipient d'analyse d'un composé d'enrobage |
Family Cites Families (25)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US3258892A (en) * | 1962-11-16 | 1966-07-05 | Washington Aluminum Company In | Panel structure |
| FR2207581A5 (en) * | 1972-11-22 | 1974-06-14 | Wendel Sidelor | Hollow steel constructional slab or panel - for building, coach building, etc. formed by glueing constituent parts |
| US4425980A (en) * | 1981-12-14 | 1984-01-17 | The Boeing Company | Beam dampers for damping the vibrations of the skin of reinforced structures |
| GB8808280D0 (en) * | 1988-04-08 | 1988-05-11 | Lk Tool Co Ltd | Machine structure |
| US5128195A (en) * | 1990-03-13 | 1992-07-07 | Hexcel Corporation | Woven core structure |
| US5162143A (en) * | 1990-03-30 | 1992-11-10 | The United States Of America As Represented By The Administrator, National Aeronautics And Space Administration | Core design for use with precision composite reflectors |
| EP0589054A1 (fr) * | 1992-03-30 | 1994-03-30 | Nippon Steel Corporation | Panneau en nid d'abeilles et procede de fabrication |
| US5635306A (en) * | 1992-03-30 | 1997-06-03 | Nippon Steel Corporation | Honeycomb panel and process for producing same |
| FR2691923B1 (fr) * | 1992-06-04 | 1994-09-09 | Europ Propulsion | Structure en nid d'abeilles en matériau composite thermostructural et son procédé de fabrication. |
| US5424113A (en) * | 1993-06-23 | 1995-06-13 | The United States Of America As Represented By The Secretary Of The Navy | Lattice core sandwich construction |
| US5348601A (en) * | 1993-06-23 | 1994-09-20 | The United States Of America As Represented By The Secretary Of The Navy | Method of making an offset corrugated sandwich construction |
| US5543204A (en) * | 1995-01-05 | 1996-08-06 | The United States Of America As Represented By The Secretary Of The Navy | Bi-directionally corrugated sandwich construction |
| CN1322242C (zh) * | 1996-03-19 | 2007-06-20 | 株式会社日立制作所 | 摩擦焊接用结构体 |
| FR2747948B1 (fr) * | 1996-04-29 | 1998-07-03 | Pechiney Rhenalu | Tole metallique gravee a motif repetitif |
| US5894044A (en) * | 1997-04-21 | 1999-04-13 | The Procter & Gamble Company | Honeycomb structure and method of making |
| US5876831A (en) * | 1997-05-13 | 1999-03-02 | Lockheed Martin Corporation | High thermal conductivity plugs for structural panels |
| US6209273B1 (en) * | 1997-05-30 | 2001-04-03 | Steelcase Development Inc. | Panel wall construction |
| AU747689B2 (en) * | 1998-10-30 | 2002-05-16 | Corus Aluminium Walzprodukte Gmbh | Composite aluminium panel |
| US7377084B2 (en) * | 2000-04-24 | 2008-05-27 | Hunter Douglas Inc. | Compressible structural panel |
| FI108340B (fi) * | 2000-10-18 | 2002-01-15 | Pentti Kujala | Metallinen kerroslevyrakenne |
| US7334374B2 (en) * | 2001-08-03 | 2008-02-26 | Schmid Ben L | Stucco sheathing fastener |
| JP3918699B2 (ja) * | 2002-09-20 | 2007-05-23 | ヤマハ株式会社 | 中空パネル |
| DE102004002115B4 (de) * | 2004-01-14 | 2006-08-17 | Ewald Dörken Ag | Noppenbahn, Verbundplatte und Verfahren zur Herstellung einer Noppenbahn |
| US7930861B2 (en) * | 2006-12-04 | 2011-04-26 | Composite Panel Systems Llc | Building, building walls and other structures |
| US7690720B2 (en) * | 2008-01-31 | 2010-04-06 | Gm Global Technology Operations, Inc. | Energy absorbing vehicle hood assembly with asymmetric sandwich inner structure |
-
2007
- 2007-02-09 FR FR0700923A patent/FR2912490B1/fr active Active
-
2008
- 2008-02-08 EP EP08761854.2A patent/EP2115233B1/fr not_active Not-in-force
- 2008-02-08 WO PCT/FR2008/000151 patent/WO2008113911A2/fr not_active Ceased
- 2008-02-08 US US12/028,226 patent/US8393129B2/en not_active Expired - Fee Related
- 2008-02-08 AU AU2008228154A patent/AU2008228154B2/en active Active
Also Published As
| Publication number | Publication date |
|---|---|
| WO2008113911A2 (fr) | 2008-09-25 |
| US20080202066A1 (en) | 2008-08-28 |
| WO2008113911A3 (fr) | 2009-07-23 |
| FR2912490A1 (fr) | 2008-08-15 |
| AU2008228154B2 (en) | 2013-11-28 |
| AU2008228154A1 (en) | 2008-09-25 |
| FR2912490B1 (fr) | 2010-10-29 |
| EP2115233A2 (fr) | 2009-11-11 |
| US8393129B2 (en) | 2013-03-12 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP2115233A2 (fr) | Panneau composite métallique et procede de fabrication | |
| EP2464505B1 (fr) | Procédé de réparation d'une paroi constituée de plusieurs couches | |
| EP3096998B1 (fr) | Dispositif de structure de carrosserie de véhicules | |
| WO2011110685A1 (fr) | Procede de fabrication d'un assemblage metallique ayant une feuille d'aluminium traitee thermiquement pour obtenir de l'alumine alpha et une autre feuille avec des irregularites de surface que s'y incrustent lors du colaminage. | |
| EP2723558B1 (fr) | Ame de materiau structural feuille et procede d'assemblage | |
| EP1571079B1 (fr) | Longeron de fuselage pour aéronef et caisson central équipé d'un tel longeron | |
| EP1787801B1 (fr) | Caisse à partir d'une plaque en materiau composite | |
| FR2513291A1 (fr) | Poutre de coffrage en bois et procede pour la fabrication d'une poutre de coffrage en bois de ce type | |
| EP2032419B1 (fr) | Piece de structure obtenue par raboutage pour vehicule automobile | |
| FR2980136A1 (fr) | Composites, leur procede de preparation et les voiles de vol les comprenant | |
| EP2969544A1 (fr) | Ame de materiau structural a base de profiles, materiau structural et procede de fabrication | |
| EP4225518B1 (fr) | Tole metallique a reliefs pour la realisation de planchers industriels a proprietes adhesives ameliorees | |
| FR2552017A1 (fr) | Panneau composite de haute resistance | |
| EP1743986A2 (fr) | Plaque alvéolaire multiparois | |
| FR2944359A1 (fr) | Procede de fabrication d'un miroir a variation de reflexion d'intensite lumineuse | |
| EP3271233B1 (fr) | Assemblage a liaison souple et liaison souple pour un tel assemblage | |
| EP3328637B1 (fr) | Panneau de bois multicouche et procede de decoupe et d'assemblage d'avives de bois a l'etat vert pour la fabrication d'un tel panneau | |
| EP3765284A1 (fr) | Piece hybride stratifiee aluminium-composite | |
| FR2673222A1 (fr) | Element de revetement boise tel qu'un lambris et procede de fabrication d'un tel element. | |
| EP3516128B1 (fr) | Elément de construction allongé creux | |
| FR3051678A1 (fr) | Ski a noyau allege | |
| FR3102401A1 (fr) | Film d’isolation logistique et son procédé de fabrication | |
| FR2989917A1 (fr) | Procede de fabrication d'un modele destine a etre utilise pour la realisation de pieces en materiau composite | |
| FR2948586A1 (fr) | Feuille de materiau bi-matieres et procede de fabrication d'une telle feuille | |
| CA2233764A1 (fr) | Escalier ultra leger |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| 17P | Request for examination filed |
Effective date: 20090717 |
|
| AK | Designated contracting states |
Kind code of ref document: A2 Designated state(s): AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MT NL NO PL PT RO SE SI SK TR |
|
| RAP1 | Party data changed (applicant data changed or rights of an application transferred) |
Owner name: CONSTELLIUM FRANCE |
|
| DAX | Request for extension of the european patent (deleted) | ||
| 17Q | First examination report despatched |
Effective date: 20141202 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R079 Ref document number: 602008045331 Country of ref document: DE Free format text: PREVIOUS MAIN CLASS: E04C0002340000 Ipc: E04C0002080000 |
|
| RIC1 | Information provided on ipc code assigned before grant |
Ipc: B63B 3/48 20060101ALI20151026BHEP Ipc: E04C 2/08 20060101AFI20151026BHEP Ipc: B63B 29/02 20060101ALI20151026BHEP Ipc: E04C 2/34 20060101ALI20151026BHEP |
|
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| INTG | Intention to grant announced |
Effective date: 20151221 |
|
| RAP1 | Party data changed (applicant data changed or rights of an application transferred) |
Owner name: CONSTELLIUM ISSOIRE |
|
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MT NL NO PL PT RO SE SI SK TR |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: FG4D Free format text: NOT ENGLISH |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: EP |
|
| REG | Reference to a national code |
Ref country code: AT Ref legal event code: REF Ref document number: 815925 Country of ref document: AT Kind code of ref document: T Effective date: 20160815 |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FG4D Free format text: LANGUAGE OF EP DOCUMENT: FRENCH |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R096 Ref document number: 602008045331 Country of ref document: DE |
|
| REG | Reference to a national code |
Ref country code: NL Ref legal event code: FP |
|
| REG | Reference to a national code |
Ref country code: SE Ref legal event code: TRGR |
|
| REG | Reference to a national code |
Ref country code: NO Ref legal event code: T2 Effective date: 20160727 |
|
| REG | Reference to a national code |
Ref country code: LT Ref legal event code: MG4D |
|
| REG | Reference to a national code |
Ref country code: AT Ref legal event code: MK05 Ref document number: 815925 Country of ref document: AT Kind code of ref document: T Effective date: 20160727 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: HR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20160727 Ref country code: IS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20161127 Ref country code: LT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20160727 Ref country code: FI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20160727 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: PLFP Year of fee payment: 10 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: AT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20160727 Ref country code: PL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20160727 Ref country code: LV Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20160727 Ref country code: ES Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20160727 Ref country code: PT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20161128 Ref country code: GR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20161028 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: EE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20160727 Ref country code: RO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20160727 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R097 Ref document number: 602008045331 Country of ref document: DE |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: BG Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20161027 Ref country code: SK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20160727 Ref country code: CZ Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20160727 Ref country code: BE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20170228 Ref country code: DK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20160727 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| 26N | No opposition filed |
Effective date: 20170502 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20160727 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MC Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20160727 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PL |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CH Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20170228 Ref country code: LI Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20170228 |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: MM4A |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LU Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20170208 |
|
| REG | Reference to a national code |
Ref country code: BE Ref legal event code: MM Effective date: 20170228 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: PLFP Year of fee payment: 11 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20170208 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20160727 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: HU Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT; INVALID AB INITIO Effective date: 20080208 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CY Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20160727 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: TR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20160727 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: NO Payment date: 20200227 Year of fee payment: 13 Ref country code: DE Payment date: 20200227 Year of fee payment: 13 Ref country code: SE Payment date: 20200227 Year of fee payment: 13 Ref country code: GB Payment date: 20200227 Year of fee payment: 13 Ref country code: IT Payment date: 20200220 Year of fee payment: 13 Ref country code: NL Payment date: 20200226 Year of fee payment: 13 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: FR Payment date: 20200225 Year of fee payment: 13 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R119 Ref document number: 602008045331 Country of ref document: DE |
|
| REG | Reference to a national code |
Ref country code: NO Ref legal event code: MMEP |
|
| REG | Reference to a national code |
Ref country code: SE Ref legal event code: EUG |
|
| GBPC | Gb: european patent ceased through non-payment of renewal fee |
Effective date: 20210208 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: NO Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20210228 Ref country code: SE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20210209 |
|
| REG | Reference to a national code |
Ref country code: NL Ref legal event code: MM Effective date: 20210301 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: NL Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20210301 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20210901 Ref country code: GB Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20210208 Ref country code: FR Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20210228 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20210208 |
|
| P01 | Opt-out of the competence of the unified patent court (upc) registered |
Effective date: 20230411 |