EP2064004B1 - Procede de tri selectif sequentiel de flux de dechets et installation pour sa mise en oeuvre - Google Patents
Procede de tri selectif sequentiel de flux de dechets et installation pour sa mise en oeuvre Download PDFInfo
- Publication number
- EP2064004B1 EP2064004B1 EP07823352A EP07823352A EP2064004B1 EP 2064004 B1 EP2064004 B1 EP 2064004B1 EP 07823352 A EP07823352 A EP 07823352A EP 07823352 A EP07823352 A EP 07823352A EP 2064004 B1 EP2064004 B1 EP 2064004B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- objects
- sorting
- ejected
- continuous stream
- sorting installation
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
Images




Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B07—SEPARATING SOLIDS FROM SOLIDS; SORTING
- B07C—POSTAL SORTING; SORTING INDIVIDUAL ARTICLES, OR BULK MATERIAL FIT TO BE SORTED PIECE-MEAL, e.g. BY PICKING
- B07C5/00—Sorting according to a characteristic or feature of the articles or material being sorted, e.g. by control effected by devices which detect or measure such characteristic or feature; Sorting by manually actuated devices, e.g. switches
- B07C5/34—Sorting according to other particular properties
Definitions
- the present invention generally relates to a method for sorting various objects, for sequentially sorting different types of objects, as well as a sorting installation adapted to such a method.
- the invention relates more particularly to the sorting step d) separation of materials.
- the method according to the invention makes it possible, by organizing the sorting sequentially, to successively sort a wide spectrum of different objects. This sequential organization of sorting is made possible by the reintroduction upstream of non-ejected objects.
- the first sorting station 5 is intended for sorting 5 of the objects 2
- the second sorting station 500 is used to control the quality of sorting performed by the first sorting machine 5, that is to say by ejecting the flow of the objects 2 sorted by the first sorting station 5 sorting errors.
- the sorting performed at the sorting station 5 is then a positive sort, that performed at the sorting station 500 is a negative sort.
- the different types of predefined objects to be extracted are denoted by A to M.
- the specific class of intruders is denoted N
Landscapes
- Sorting Of Articles (AREA)
- Management, Administration, Business Operations System, And Electronic Commerce (AREA)
- Mobile Radio Communication Systems (AREA)
- Supplying Of Containers To The Packaging Station (AREA)
Description
- La présente invention concerne de façon générale un procédé de tri sélectif d'objets divers, permettant de trier de manière séquentielle différents types d'objets, ainsi qu'une installation de tri sélectif adaptée à un tel procédé.
- En particulier, la présente invention concerne un procédé et une installation de tri sélectif qui trouvent plus particulièrement leur application dans le domaine du tri des déchets.
- De manière générale, le processus général de tri des déchets se décompose en plusieurs étapes successives, permettant d'affiner progressivement la séparation des différentes composantes d'un flux de déchets à trier. Il comprend généralement les étapes successives suivantes :
- a) extraction manuelle des gros objets et/ou broyage grossier ;
- b) extraction des éléments fins, par exemple par criblage ;
- c) séparation morphologique, éventuellement suivie d'une étape de réorientation des éléments égarés, et
- d) séparation par matières.
- L'invention concerne plus particulièrement l'étape de tri d) séparation de matières.
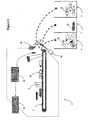
- De manière connue, cette étape du processus général de tri des déchets est assurée par des machines automatiques de tri fonctionnant selon le principe de la détection de présence d'un objet suivie de la reconnaissance de la matière associée à une éjection pneumatique, telles que celles représentées sur les
figures 1 et2 . Ces machines automatiques de tri 1 de déchets 2 sont d'un usage courant dans les centres de tri de déchets. On peut notamment citer les machines de tri commercialisées par les sociétés BINDER+CO, MSS (MAGNETIC SEPARATION SYSTEMS), NATIONAL RECOVERY TECHNOLOGIES, PELLENC SELECTIVE TECHNOLOGIES, RTT SYSTEMTECHNIK GmbH et TITECH VISIONSORT ou connues deWO-A-02/04185 US-A-3,747,755 ouWO-A-96/36443 figure 1 comprend : - une bande transporteuse rapide 3 pour déplacer les déchets 2 sous forme de nappe 21, vers un poste de tri 5 comportant :
- * un dispositif de reconnaissance de matières 51 pour détecter et localiser chaque déchet 2 de la nappe 21, analyser et identifier la matière dont il est constitué, puis lui attribuer un type de déchets identifié parmi un ensemble de types prédéfinis, ou le considérer comme intrus,
- * un calculateur 52 (non représenté sur la
figure 1 ) qui définit un ordre d'éjection ou de non éjection en fonction des résultats de l'analyse faite par le dispositif de reconnaissance de matières 51 et d'une consigne de tri introduite manuellement, et - * une rampe 53 de buses d'éjection située au-dessous du plan de la bande transporteuse 3 et dont les buses, qui sont alimentées en air comprimé par des électrovannes commandées par le calculateur 52, sont aptes à donner aux déchets 2 à éjecter une quantité de mouvement permettant d'allonger leur trajectoire en jetée de tapis, de telle façon que les déchets éjectés 22 puissent atteindre
- le dispositif de réception 6, qui est généralement constitué d'une bande transporteuse (comme c'est le cas pour la machine de tri de la
figure 1 ), ou de divers réceptacles (comme c'est le cas pour la machine de tri de lafigure 2 ). - Cette machine de tri comprend également un dispositif d'évacuation 7 qui reçoit les objets non éjectés, qui sont ensuite acheminés vers une autre machine de tri 1.
- Il faut noter que cette machine de tri peut aussi bien éjecter les objets appartenant à l'une des classes recherchées, on parle alors de tri positif, que l'ensemble des intrus, on parle alors de tri négatif.
- Selon un mode de réalisation plus complexe de la machine de tri 1, tel que par exemple celui représenté sur la
figure 2 , celle-ci peut être munie d'une seconde rampe 54 d'éjection placée au-dessus du plan de la bande transporteuse 3, et dont les jets sont dirigés vers le bas. Les buses dont elle est munie permettent de donner des impulsions dirigées de haut en bas et, ainsi, de raccourcir la trajectoire des objets en jetée de tapis. Elles permettent donc de trier en une seule passe deux types de produits différents. - Toutefois, il n'est pas possible, avec de telles machines de tri, de trier un plus grand nombre de types d'objets, car ces machines sont, par construction, limitées au tri simultané de deux types d'objets ou groupes de types d'objets au plus. Pour trier un plus grand nombre de produits, par exemple six ou plus, il faudrait associer plusieurs machines pour y parvenir.
- Un autre inconvénient de ce type de machines est lié à l'hétérogénéité et la variabilité de la composition du flux entrant de déchets à trier.
- Ceci se traduit par des fluctuations du débit instantané très importantes dans les différentes machines, fluctuations qui sont d'autant plus importantes que les machines interviennent plus en aval du processus de tri, ce qui est tout particulièrement le cas des machines dédiées à la séparation par matières. Ces fluctuations de débit sont susceptibles de provoquer tantôt une sous alimentation de la machine de tri, tantôt une saturation par dépassement de ses capacités. Pour éviter cette dernière situation, qui se traduit par une dégradation de la qualité du tri, la solution généralement appliquée consiste à surdimensionner ces machines, ce qui augmente le risque de sous alimentation et est très préjudiciable à l'économie de leur exploitation.
- Le but de la présente invention est donc de proposer un procédé de tri sélectif ainsi qu'une installation de tri adaptée à la mise en oeuvre de ce procédé, permettant d'améliorer les performances techniques, notamment en termes de débit et de nombre d'objets de types différents pouvant être triés simultanément, et qui remédient aux inconvénients de l'art antérieur.
- A cet effet, la présente invention propose un procédé de tri sélectif, adapté au tri de déchets constitués d'objets de plusieurs types mélangés et appartenant aux différentes classes d'objets prédéfinies que l'on souhaite séparer les uns des autres ou à la classe particulière des intrus, ce procédé comprenant :
- une opération de transport consistant à déplacer ces objets sous forme d'une nappe entre une entrée et une sortie,
- une opération de reconnaissance de matières consistant à analyser et identifier chaque objet de la nappe en défilement et à l'assimiler soit à un type d'objet identifié parmi un ensemble de types prédéfinis, soit à un intrus, et
- une opération de séparation par matières consistant à aiguiller les objets de types différents, à la sortie de la nappe, vers des réceptacles différents.
- Au cours de l'étape de séparation par matières d) on sépare non seulement les différentes classes ou types d'objets recherchés entre eux, mais on en extrait également les différents intrus.
- Par intrus, on entend, au sens de la présente invention, tout objet présent dans le flux mais n'appartenant à aucun des types d'objets prédéfinis recherchés.
- Pour n classes d'objets recherchées, il convient de trier selon n+1 classes, la classe en surnombre correspondant aux intrus.
- Suivant le procédé de la présente invention, l'opération de séparation est mise en oeuvre en éliminant séquentiellement de la nappe les objets des différents types, qui sont choisis tour à tour dans l'ensemble des types prédéfinis d'objets, ainsi que dans le type particulier des intrus, et en ce qu'il comprend en outre une opération de recyclage consistant à renvoyer vers l'entrée une partie au moins de la nappe d'objets ayant atteint la sortie.
- Au cours de l'étape de séparation par matières d) on sépare non seulement les différentes classes ou types d'objets recherchés entre eux mais on en extrait également les différents intrus.
- Par intrus, on entend, au sens de la présente invention, tout objet présent dans le flux mais n'appartenant à aucun des types d'objets prédéfinis recherchés.
- Pour n classes d'objets recherchées, il convient de trier selon n+1 classes, la classe en surnombre correspondant aux intrus.
- Le procédé selon l'invention permet, grâce à l'organisation du tri de manière séquentielle, de trier successivement un large spectre de différents objets. Cette organisation séquentielle de tri est rendue possible par la réintroduction en amont des objets non éjectés.
- La présente invention concerne également une installation de tri adaptée à la mise en oeuvre du procédé de tri selon l'invention, qui comprend :
- a) des moyens de conditionnement et de transport propres à déplacer ces objets sous forme d'une nappe entre une entrée et une sortie,
- b) des moyens d'analyse installés sur le trajet de la nappe d'objets et propres à analyser et identifier chaque objet de la nappe en défilement et à lui attribuer un type d'objet identifié soit parmi un ensemble de types prédéfinis, soit comme intrus, et
- c) des moyens de séparation installés à la sortie, commandés au moins par les moyens d'analyse, et propres à évacuer les objets identifiés en les envoyant vers des réceptacles respectifs différents.
- Selon la présente invention, l'installation de tri comprend en outre :
- d) des moyens de recyclage, qui sont propres à renvoyer vers l'entrée les objets de la nappe d'objets ayant atteint la sortie sans avoir été évacués, et
- e) des moyens de pilotage qui sont propres à commander les moyens de séparation pour évacuer de la nappe les objets de différents types, choisis de manière séquentielle en fonction des types d'objets identifiés par les moyens d'analyse.
- L'installation de tri selon la présente invention permet l'utilisation de la machine de tri de façon quasi permanente à son débit nominal, ce qui en élargit le domaine d'emploi, notamment pour traiter des flux très complexes ou très hétérogènes, voire les deux à la fois, de même que des matières présentes en faible proportion, ou des gisements de faible importance.
- D'autres avantages et particularités de la présente invention apparaîtront dans les modes de réalisation donnés à titre d'exemples non limitatifs et illustrés par les dessins mis en annexe, dans lesquels :
- la
figure 1 est une vue schématique d'un premier mode de réalisation d'une installation de tri de déchets de l'art antérieur, - la
figure 2 est une vue schématique d'un second mode de réalisation d'une installation de tri de déchets de l'art antérieur, - la
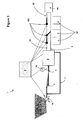
figure 3 est une vue schématique d'un premier mode de réalisation d'une installation de tri selon la présente invention, - la
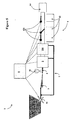
figure 4 est une vue schématique d'un deuxième mode de réalisation d'une installation de tri selon la présente invention, - la
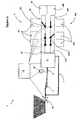
figure 5 est une vue schématique d'un troisième mode de réalisation d'une installation de tri selon la présente invention, - la
figure 6 est une vue schématique d'un quatrième mode de réalisation d'une installation de tri selon la présente invention, - la
figure 7 est une vue schématique partielle du dispositif pour recevoir les objets éjectés, illustrant en détail un premier mode de réalisation du dispositif d'orientation de ces objets, - la
figure 8 est une vue schématique partielle du dispositif pour recevoir les objets éjectés 22, illustrant en détail un deuxième mode de réalisation du dispositif d'orientation de ces objets, - la
figure 9 est une vue schématique partielle du dispositif pour recevoir les objets éjectés, illustrant en détail un troisième mode de réalisation du dispositif d'orientation de ces objets, - la
figure 10 est une vue schématique partielle du dispositif pour recevoir les objets éjectés, illustrant en détail un quatrième mode de réalisation du dispositif d'orientation de ces objets, - Les installations de tri de l'art antérieur, représentées sur les
figures 1 et2 , ont été précédemment décrites dans la référence à l'art antérieur. - En faisant maintenant référence à la
figure 3 , une installation de tri 1 selon un premier mode de réalisation de la présente invention comporte : - un dispositif d'étalement 3 pour disposer en nappe sensiblement monocouche les objets 2 entrant dans le dispositif de tri 1, constitué par exemple par une alimentation vibrante 3,
- un convoyeur d'alimentation 4 pour transporter lesdits objets 2 vers
- au moins un poste de tri automatique 5 pour reconnaître et trier les objets 2 présentés en nappe, qui est de préférence sensiblement monocouche, et les répartir en objets à éjecter 22 et objets à ne pas éjecter 23,
- un dispositifs pour recevoir 6 les objets éjectés 22 qui comprend :
- * un dispositif d'acheminement 61 pour transporter les objets éjectés 22 en provenance du poste de tri 5 vers
- * un dispositif d'orientation 62 des objets éjectées 22 comprenant une pluralité de déviateurs 621 en nombre identique au nombre de types de produits différents, pour répartir, en fonction de la consigne de tri, les objets éjectés 22 vers
- * une pluralité de réceptacles 63 aptes à recevoir les objets éjectés 22 appartenant à l'un ou l'autre des types prédéfinis recherchés, en nombre identique au nombre de produits de types différents recherchés,
- * un réceptacle 64 apte à recevoir les objets éjectés 22 appartenant au type particulier des intrus,
- une boucle de recirculation 7 pour renvoyer les objets non éjectés 23 dans le dispositif de tri 1 en amont du dispositif d'étalement 3,
- un module de commande central 8.
- La
figure 3 montre également la présence : - d'un dispositif de stockage tampon 9 disposé en amont du dispositif d'étalement 3 pour découpler la machine de tri 5 du reste de l'installation de tri 1,
- d'un dispositif de réglage du débit 91 des objets 2 en sortie du dispositif de stockage 9, pour maintenir constant le débit d'alimentation en objets 2 de la machine de tri 5, en compensant les fluctuations du flux des objets recyclés 23 par des fluctuations de même ampleur mais de signe opposé du flux des objets 2 en provenance du dispositif de stockage tampon 9,
- d'une sonde de mesure de débit 10, située en amont de la machine de tri 5 au niveau du convoyeur d'alimentation 4 pour déterminer le débit d'alimentation en objets 2 de la machine de tri 5.
- Le poste de tri 5 de l'installation de tri 1 selon l'invention est analogue à celui généralement utilisé dans les installations de tri 1 de l'art antérieur, comme par exemple celui représenté sur la
figure 1 qui comporte : - un dispositif de reconnaissance de matières 51,
- un calculateur 52, et
- une rampe 53 de buses d'éjection, située soit au-dessous du convoyeur d'alimentation 4, et dont les jets qui sont dirigés vers le haut, peuvent donner des impulsions permettant d'allonger la trajectoire des objets 22 à éjecter, soit au-dessus du convoyeur d'alimentation 4, et dont les jets qui sont dirigés vers le bas, peuvent donner des impulsions permettant de raccourcir la trajectoire des objets 22 à éjecter.
- Les dispositifs de reconnaissance des matières de ces postes de tri 5 utilisent principalement l'analyse du spectre réfléchi par les objets à trier, dans le domaine du proche infra rouge (longueurs d'onde de 700 à 1500 nm), mettant en oeuvre un capteur optique qui fournit la localisation sur la bande transporteuse de l'objet à trier et une signature spécifique de la molécule le composant. C'est notamment le cas pour les différentes résines plastiques (polyéthylène téréphtalate ou PET, polyéthylène basse densité ou PEBD, polyéthylène haute densité ou PEHD, polypropylène ou PP, polychlorure de vynile ou PVC, polyacrylonytrile ou PAN, polystyrène ou PS, polycarbonate ou PC, polyamide ou PA, polyméthacrylate de méthyle ou PMMA,...), et pour les produits de type papiers ou cartons à base de fibres cellulosiques. Ce type de détection est également à même de reconnaître certaines associations particulières de matériaux c'est notamment le cas des emballages pour liquides alimentaires (ELA) dont la couche externe, constituée de carton revêtu de PEHD, fournit une signature spécifique.
- Des séparations plus fines peuvent être obtenues en couplant la reconnaissance des matières décrite ci-dessus à d'autres types de détections telles que la couleur des objets ou encore la tonalité générale et le nombre de couleurs utilisées pour l'impression. Ce dernier type d'analyse est classiquement utilisé pour différencier les papiers d'impression ou d'écriture de ceux destinés à fabriquer des emballages.
- L'analyse spectrale est peu performante pour détecter les métaux, en particulier non ferreux. Lorsque cette détection est nécessaire, les machines de tri sont également munies de capteurs à induction ou à courant de Foucault. La perturbation du champ électromagnétique causée par le passage d'un objet métallique devant le capteur est identifié, localisée et convertie en ordre d'éjection de l'objet correspondant.
- Le module de commande central 8 est apte à :
- définir et/ou modifier la consigne de tri pour le calculateur 52 de la machine de tri 5,
- configurer le dispositif d'orientation 62 en fonction de la consigne de tri, et
- adapter la consigne de tri pour la rendre optimale, en fonction d'un traitement statistique des résultats des analyses faites par le dispositif d'analyse 51.
- A titre de sondes de mesure de débit 10 utilisables dans l'installation de tri 1 de la présente invention, on peut notamment citer les sondes à ultrasons qui permettent de mesurer la hauteur de la nappe 21 sur le convoyeur d'alimentation 4, ou les capteurs optiques qui permettent de mesurer le taux d'occupation en objets 2 du convoyeur d'alimentation 4.
- Une installation de tri 1 selon un deuxième mode de réalisation de la présente invention est représentée à la
figure 4 . Cette installation de tri 1 est adaptée notamment au cas où l'un des types prédéfinis d'objets 2 à extraire est largement majoritaire par rapport à tous les autres ce qui justifie une extraction en continu de ce produit majoritaire. L'organisation séquentielle du tri ne porte alors que sur les objets 2 appartenant aux autres types prédéfinis, et aux intrus. Dans ce mode de réalisation, le poste de tri automatique 5 est du type à double éjection, haut et bas, comme celui représenté sur lafigure 2 . L'une des sorties, par exemple celle correspondant aux éjections vers le haut, est affectée à l'éjection en continu du produit majoritaire 24 recueilli dans le réceptacle 65. L'autre sortie, correspondant à l'éjection vers le bas, dessert le dispositif d'acheminement 61, d'orientation 62 et la pluralité de réceptacles 63, 64 comme indiqué ci-avant dans les commentaires sur lafigure 3 . - Sur la
figure 5 est représentée une installation de tri 1 selon un troisième mode de réalisation de la présente invention, qui comporte deux postes de tri 5, 500, qui sont disposés en série en amont du dispositif 6 pour recevoir les objets, éjectés 22 et sont pilotés par le module de commande central 8 assurant en parallèle et de façon simultanée la commutation des consignes entre les deux machines de tri 5, 500. - Lorsque les exigences de pureté demandées pour chacun des postes de tri 5 ne peuvent être garanties en une étape de tri unique, il est nécessaire d'utiliser deux postes de tri (5, 500) : le premier poste de tri 5 est destiné au tri 5 des objets 2, et le deuxième poste de tri 500 intervient pour contrôler la qualité du tri réalisé par la première machine de tri 5, c'est-à-dire en éjectant du flux des objets 2 triés par le premier poste de tri 5 les erreurs de tri. Le tri effectué au niveau du poste de tri 5 est alors un tri positif, celui effectué au niveau du poste de tri 500 est un tri négatif.
- Sur la
figure 6 est représentée une installation de tri 1 selon un quatrième mode de réalisation de la présente invention, comprenant deux dispositifs d'éjection (non représentés sur lafigure 6 ) situés dans le poste de tri 5 (par exemple deux rampes de buses d'éjection) et deux dispositifs 6, 600 pour recevoir les objets éjectés 22, qui sont chacun couplés à l'un des dispositifs d'éjection. - Chaque dispositif 6 pour recevoir les objets éjectés 22 comprend :
- un dispositif d'acheminement 61, 610 des objets qui coopère chacun avec l'un des dispositifs d'éjection du poste de tri 5,
- un dispositif d'alimentation 62, 620 des objets éjectés, et
- deux séries de déviateurs 621, 6210 et,
- deux séries de réceptacles 63,630 pour les types d'objets prédéfinis recherchés et,
- deux réceptacles 64, 640 pour les intrus.
- Les dispositifs d'orientation 62, 620 mentionnés ci-dessus peuvent prendre différentes formes en fonction de la géométrie de l'installation et en particulier du dispositif d'acheminement 61, 610. A titre indicatif, on peut notamment mentionner les dispositifs 6, 600, pour recevoir les objets éjectés 22, dans lesquels le dispositif d'acheminement 61, 610 des objets éjectés est configuré de manière à assurer un transport sensiblement horizontal des objets éjectés 22 vers le dispositif d'orientation 62, et les déviateurs 621 du dispositif d'orientation 62 sont configurés de manière à repousser les objets éjectés 21 pour leur faire quitter le dispositif d'acheminement 61 au droit du réceptacle 63, 630 qui leur est destiné par la consigne de tri, ou à laisser les objets éjectés 21 cheminer sans déviation jusqu'au réceptacle 64,640 lorsqu'il s'agit d'intrus.
- On peut par exemple utiliser à titre de dispositif d'acheminement 61 une bande transporteuse et les déviateurs 621 peuvent être
- des déviateurs à jets d'air, comme cela est représenté sur la
figure 7 , ou - des déviateurs à courroie, comme cela est représenté sur la
figure 8 , ou encore - des déviateurs à tambour, comme cela est représenté sur la
figure 9 . - A titre de dispositif d'orientation 62, 620 utilisable dans l'installation de tri de la présente invention, on peut également mentionner des dispositifs 6, 600 pour recevoir les objets éjectés 22 dans lesquels le dispositif d'acheminement 61, 610 est configuré de manière à assurer un transport sensiblement vertical des objets éjectés 21 vers le dispositif d'orientation 62, 620, et les déviateurs 621, 6210 du dispositif d'orientation 62, 620 sont configurés de manière à orienter les objets éjectés 21 vers le bas, juste au-dessus du réceptacle 63, 630 ou 64, 640 qui leur est destiné.
- On peut par exemple utiliser à titre de dispositif d'acheminement 61, 610 une trémie, et des déviateurs 621, 6210 constitués d'un ensemble de volets disposés dans la trémie pouvant pivoter autour d'un axe horizontal de manière à délimiter une conduite d'acheminement des objets 22 vers le réceptacle 63, 630 ou 64, 640 qui leur est destiné, comme cela est représenté sur la
figure 10 . - Pour décrire le fonctionnement de l'invention, les différents types d'objets prédéfinis à extraire sont notés A à M. La classe spécifique des intrus est notée N
- Le tri séquentiel des objets 2 mettant en oeuvre l'installation de tri de l'invention telle que représentée sur la
figure 3 se fait de la manière suivante : - 1) définition d'une consigne de tri initiale par le module de commande central 8 et résultant de l'une des options suivantes : consigne prédéfinie par l'utilisateur, ou consigne définie par le module de commande 8 soit aléatoirement, soit en fonction de la connaissance historique de la composition du flux à trier acquise lors d'exploitations antérieures du dispositif ; cette consigne de tri initiale indique que la séquence de tri initiale consiste par exemple à séparer les objets 2 de type A des autres objets de type B, C,... , N;
- 2) transmission de la consigne de tri initiale au calculateur 52 qui définit l'ordre de tri suivant :
- éjection des objets 2 de type A pour les acheminer vers le dispositif d'orientation 62,
- réintroduction des autres objets 2 de type B, C, ... ou N dans la boucle de recirculation 7,
- 3) configuration par le module de commande central 8 du dispositif d'orientation 62 pour extraire les objets de type A et les conduire vers le réceptacle 63 qui leur est destiné ;
- 4) début de la séquence de tri des objets de type A ;
- 5) au cours de la séquence de tri, les teneurs en objets 2 de type B, C, ... ou N augmentent progressivement jusqu'à ce que la teneur en l'un des objets de type B, C... ou N atteigne l'une des valeurs seuil SB, Sc, ... ou SN ; soit par exemple SB le premier seuil atteint ;
- 6) interruption de la séquence de tri des objets de type A, pour faire place à la séquence de tri suivante, soit celle des objets de type B ;
- 7) modification, par le module de commande central 8, de la consigne de tri initiale qui est remplacée par la consigne de tri relative à la séquence de tri des objets 2 de type B consistant à séparer les objets 2 de type B des autres objets de type A, C, ... ou N ;
- 8) transmission de la consigne de tri des objets 2 de type B au calculateur 52 qui définit l'ordre de tri suivant :
- éjection des objets 2 de type B pour les acheminer vers le dispositif d'orientation 62 ;
- réintroduction des autres objets 2 de type A, C, ... ou N dans la boucle de recirculation 7 ;
- 9) configuration par le module de commande central 8 du dispositif d'orientation 62 pour extraire les objets 2 de type B et les conduire vers le réceptacle 63 qui leur est destiné ;
- 10) reprise du tri par la séquence de tri des objets 2 de type B ;
- 11) au cours de la séquence de tri, les teneurs en objets 2 de type A, C, ... ou N augmentent progressivement jusqu'à ce que la teneur en l'un des objets de type A, C... ou N atteigne l'une des valeurs seuil SA, SC, ... ou SN ;
- 12) dès franchissement de l'un de ces seuils, la séquence de tri des objets 2 de type B est interrompue ;
- 13) poursuite du processus de tri par la séquence de tri des objets du type suivant ayant provoqué le dépassement de seuil, en reproduisant des étapes analogues aux étapes 5 à 12 décrites ci-dessus, et
- 14) ainsi de suite pour les différents objets 2 à trier.
- Lorsque les objets 2 à trier sont les intrus N, le processus est globalement le même, exception faite de la configuration du dispositif d'orientation 62 qui doit alors pointer sur le réceptacle 64.
- Cette organisation séquentielle du tri selon le procédé de l'invention permet l'auto-adaptation en temps réel des séquences de tri en fonction des caractéristiques de composition du flux des objets entrants d'une part, et du flux des objets recyclés d'autre part, compositions exprimées en teneurs des objets des différents types, prédéfinis et intrus, dans ces flux.
- Ainsi, à l'exception des courts arrêts nécessaires à la commutation des consignes de tri, le poste de tri 5 fonctionne en permanence à sa capacité nominale, ce qui en accroît la productivité par rapport au fonctionnement de l'art antérieur.
- Il est également possible de prédéfinir un ordre d'enchaînement des séquences de tri, et de répéter ce séquençage linéaire de façon immuable :
A B C D ... N A B C D ... N... - Ce mode de fonctionnement, moins optimisé que celui décrit auparavant, peut cependant s'avérer nécessaire, notamment pour des réglages. Il peut également constituer un mode dégradé préservant la capacité de trier plusieurs types d'objets 2 à l'aide d'un poste de tri automatique 5 unique.
Claims (22)
- Procédé de tri sélectif, adapté au tri de flux de déchets constitués d'objets (2) de plusieurs types mélangés, ce procédé comprenant :- une opération de transport consistant à déplacer ces objets (2) sous forme d'une nappe (21) entre une entrée et une sortie,- une opération de reconnaissance de matières consistant à analyser et identifier chaque objet (2) de la nappe (21) en défilement et à l'assimiler à un type d'objet identifié soit parmi un ensemble de types prédéfinis, soit comme intrus, et- une opération de séparation par matières consistant à aiguiller les objets (2) appartenant à l'un ou l'autre des types différents, à la sortie de la nappe, vers des réceptacles (63) différents,caractérisé en ce que l'opération de séparation est mise en oeuvre en éliminant séquentiellement de la nappe (21) les objets (22) des différents types, qui sont choisis tour à tour dans l'ensemble des types prédéfinis d'objets et dans les intrus, et
en ce qu'il comprend en outre une opération de recyclage consistant à renvoyer vers l'entrée une partie (23) au moins de la nappe (21) d'objets (2) ayant atteint la sortie. - Procédé selon la revendication 1, caractérisé en ce que les objets (2) qui sont identifiés comme intrus, sont aiguillés, à la sortie de la nappe vers un réceptacle supplémentaire (64) différent des réceptacles (63) destinés à recevoir les objets appartenant à l'un ou l'autre des types prédéfinis.
- Installation (1) de tri sélectif, adapté au tri de déchets constitués d'objets (2) de plusieurs types mélangés, cette installation (1) comprenant :a) des moyens de conditionnement et de transport (3, 4) propres à déplacer ces objets (2) sous forme d'une nappe (21) entre une entrée et une sortie,b) des moyens d'analyse (51) installés sur le trajet de la nappe (21) d'objets (2) et propres à analyser et identifier chaque objet (2) de la nappe (21) en défilement et à lui attribuer un type d'objet identifié parmi un ensemble de types prédéfinis, etc) des moyens de séparation (53, 62) installés à la sortie, commandés au moins par les moyens d'analyse (51), et propres à évacuer les objets identifiés (22) en les envoyant vers des réceptacles (63) respectifs différentes,
caractérisé en ce qu'il comprend en outre :d) des moyens de recyclage (7), qui sont propres à renvoyer vers l'entrée les objets (23) de la nappe d'objets (21) ayant atteint la sortie sans avoir été évacués, ete) au moins un moyen de pilotage (52, 8), qui est propre à commander les moyens de séparation (53, 62) pour évacuer de la nappe (21) les objets (22) de différents types, choisis de manière séquentielle en fonction des types d'objets identifiés par les moyens d'analyse (51). - Installation de tri (1) selon la revendication 3, caractérisée en ce que :- les moyens de séparation (53, 62) comprennent :* au moins un dispositif d'éjection (53) pour éjecter les objets (2) de la nappe (21) vers au moins un dispositif (6) pour recevoir les objets éjectés (22) ; et* un dispositif d'orientation (62) comprenant une pluralité de déviateurs (621) pour répartir, en fonction de la consigne de tri, les objets éjectés (21) vers leurs réceptacles (63) respectifs,- les moyens de pilotage (8) comprennent, en un ou plusieurs éléments :* un calculateur (52) propre à définir un ordre d'éjection ou de non éjection en fonction des résultats de l'analyse faite par les moyens d'analyse (51) et d'une consigne de tri, et* un module de commande central (8) apte à définir et/ou modifier la consigne de tri pour le calculateur (52), et configurer le dispositif d'orientation (62) en fonction de cette même consigne de tri
- Installation de tri (1) selon la revendication 3 ou 4, caractérisée en ce que :- les moyens de conditionnement et de transport (3, 4) comprennent un dispositif d'étalement (3) propres à disposer en nappe sensiblement monocouche (21) les objets (2) entrant dans le dispositif de tri (1), et un convoyeur d'alimentation (4) pour transporter lesdits objets (2) vers les moyens d'analyse (51), et- les moyens de recyclage (7) sont constitués d'une boucle de recirculation (7) renvoyant les objets non éjectés (23) dans le dispositif de tri (1) en amont du dispositif d'étalement (3).
- Installation de tri (1) selon la revendication 5, caractérisée en ce qu'elle comporte en outre un dispositif de stockage tampon (9) disposé en amont du dispositif d'étalement (3) pour découpler les moyens d'analyse (51) et le dispositif d'éjection (62) du reste de l'installation de tri (1).
- Installation de tri (1) selon la revendication 6, caractérisée en ce qu'elle comporte un dispositif de réglage du débit (91) pour réguler le débit d'objets (2) en sortie du dispositif de stockage (9), de façon à maintenir constant le débit d'alimentation en objets (2) des moyens d'analyse (51) et des moyens d'éjection (62).
- Installation de tri (1) selon l'une quelconque des revendications 3 à 7, caractérisée en qu'elle comporte en outre une sonde de mesure de débit (10), située en amont des moyens d'analyse (51) au-niveau des moyens de conditionnement et de transport (3, 4) pour déterminer le débit d'alimentation en objets (2).
- Installation de tri (1) selon la revendication 8, caractérisée en que la sonde de mesure de débit (10) est une sonde à ultrasons mesurant la hauteur de la nappe (21) d'objets (2) au niveau des moyens de conditionnement et de transport (3, 4).
- Installation de tri (1) selon la revendication 9, caractérisée en que la sonde de mesure de débit (10) est un capteur optique mesurant le taux d'occupation en objets (2) des moyens de conditionnement et de transport (3, 4).
- Installation de tri selon l'une quelconque des revendications 3 à 10, caractérisée en ce que le dispositif (6) pour recevoir les objets éjectés (22) comprend un dispositif d'acheminement (61) pour transporter les objets éjectés (22) en provenance du dispositif d'éjection (53) vers le dispositif d'orientation (62) des objets éjectés (22).
- Installation de tri selon la revendication 11, caractérisée en ce que le dispositif d'acheminement (61) des objets éjectés (22) est configuré de manière à assurer un transport sensiblement horizontal des objets éjectés (22) vers le dispositif d'orientation (62), et les déviateurs (621) du dispositif d'orientation (62) sont configurés de manière à repousser les objets éjectés (22) pour leur faire quitter le dispositif d'acheminement (61) au droit du réceptacle (63) qui leur est destiné.
- Installation de tri selon la revendication 12, caractérisé en ce que le dispositif d'acheminement (61) est une bande transporteuse et les déviateurs (621) sont des déviateurs à jets d'air.
- Installation de tri selon la revendication 12, caractérisée en ce que le dispositif d'acheminement (61) est une bande transporteuse et les déviateurs (621) sont des déviateurs à courroie.
- Installation de tri selon la revendication 12, caractérisée en ce que le dispositif d'acheminement (61) est une bande transporteuse et les déviateurs (621) sont des déviateurs à tambour.
- Installation de tri selon l'une quelconque des revendications 3 à 12, caractérisée en ce que le dispositif d'acheminement (61) est configuré de manière à assurer un transport sensiblement vertical des objets éjectés (22) vers le dispositif d'orientation (62), et les déviateurs (621) du dispositif d'orientation (62) sont configurés de manière à orienter les objets éjectés (22) vers le bas, au-dessus du réceptacle (63) qui leur est destiné.
- Installation de tri selon la revendication 16, caractérisé en ce que le dispositif d'acheminement (61) est une trémie, et les déviateurs (621) sont constitués d'un ensemble de volets disposés dans la trémie pouvant pivoter autour d'un axe horizontal de manière à délimiter une conduite d'acheminement des objets (22) vers le réceptacle (63) qui leur est destiné.
- Installation de tri selon l'une quelconque des revendications 3 à 17, caractérisée en ce que les moyens de séparation (53, 62) comprennent deux dispositifs d'éjection (53) et deux dispositifs d'orientation (62) qui coopèrent chacun avec l'un des dispositifs d'éjection (53).
- Installation de tri selon l'une quelconque des revendications 3 à 18, caractérisée en ce que les moyens d'analyse (51), le calculateur (52) et le dispositif d'éjection (53) constituent un dispositif de tri automatique (5).
- Installation de tri (1) d'objets (2) selon la revendication 19, caractérisée en ce qu'elle comporte deux postes de tri (5, 500) identiques, qui sont disposés en série, en amont du dispositif (6) pour recevoir les objets éjectés (22) et qui sont pilotées par les moyens de pilotage (52, 8), le premier poste de tri (5) étant destiné au tri (5) des objets (2), et le deuxième poste de tri (500) étant destiné au contrôle de la qualité du tri réalisé par le premier poste de tri (5).
- Installation de tri selon l'une quelconque des revendications 3 à 20, caractérisée en ce que les moyens d'analyse (51) sont constitués d'un dispositif de détermination des constituants des objets (2) par analyse du spectre d'émission des objets (2) dans le domaine du proche infrarouge.
- Installation de tri selon la revendication 21, caractérisée en ce que le poste de tri (5) comporte des moyens d'analyse supplémentaires (510) couplés aux premiers moyens d'analyse (51).
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| PL07823352T PL2064004T3 (pl) | 2006-09-11 | 2007-07-26 | Sposób selektywnego sortowania sekwencyjnego strumienia odpadów i urządzenie do jego stosowania |
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| FR0607931A FR2905613B1 (fr) | 2006-09-11 | 2006-09-11 | Procede de tri selectif sequentiel et installation pour sa mise en oeuvre. |
| PCT/FR2007/001295 WO2008031931A1 (fr) | 2006-09-11 | 2007-07-26 | Procede de tri selectif sequentiel de flux de dechets et installation pour sa mise en oeuvre |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP2064004A1 EP2064004A1 (fr) | 2009-06-03 |
| EP2064004B1 true EP2064004B1 (fr) | 2011-01-26 |
Family
ID=37907499
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP07823352A Active EP2064004B1 (fr) | 2006-09-11 | 2007-07-26 | Procede de tri selectif sequentiel de flux de dechets et installation pour sa mise en oeuvre |
Country Status (9)
| Country | Link |
|---|---|
| US (1) | US20090306816A1 (fr) |
| EP (1) | EP2064004B1 (fr) |
| AT (1) | ATE496708T1 (fr) |
| AU (1) | AU2007296084A1 (fr) |
| DE (1) | DE602007012274D1 (fr) |
| ES (1) | ES2359100T3 (fr) |
| FR (1) | FR2905613B1 (fr) |
| PL (1) | PL2064004T3 (fr) |
| WO (1) | WO2008031931A1 (fr) |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| WO2016097014A1 (fr) | 2014-12-17 | 2016-06-23 | Envac Optibag Ab | Système de tri doté de dispositifs de tri multiples |
Families Citing this family (16)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CA2688805C (fr) * | 2008-11-18 | 2013-07-02 | Jjg Ip Holdings, Llc | Methode et installation de tri d'articles heterogenes |
| WO2012109378A2 (fr) * | 2011-02-08 | 2012-08-16 | Indiana University Research And Technology Corporation | Spectroscopie de mobilité ionique et utilisation de la technique d'élimination successive |
| US9852316B2 (en) * | 2011-12-01 | 2017-12-26 | Avery Dennison Retail Information Services, Llc | System and method for bulk RFID tag encoding |
| US11962876B2 (en) | 2014-01-31 | 2024-04-16 | Digimarc Corporation | Recycling methods and systems, and related plastic containers |
| US20190306385A1 (en) | 2014-01-31 | 2019-10-03 | Digimarc Corporation | Concerning digital marking and reading of plastic items, useful in recycling |
| CN104669465B (zh) * | 2015-02-02 | 2017-10-31 | 高伟 | 智能破碎分拣机 |
| NL2014986B1 (en) * | 2015-06-18 | 2017-01-23 | Filigrade B V | Waste separation method. |
| JP6333871B2 (ja) * | 2016-02-25 | 2018-05-30 | ファナック株式会社 | 入力画像から検出した対象物を表示する画像処理装置 |
| WO2019053308A1 (fr) * | 2017-09-15 | 2019-03-21 | Ecoembalajes España, S.A. | Machine de séparation optique de résidus |
| LU100782B1 (en) * | 2018-04-27 | 2019-10-28 | Soremartec Sa | System for conveying products in succession along an industrial line |
| CN108837936A (zh) * | 2018-05-15 | 2018-11-20 | 河北卓达建材研究院有限公司 | 一种建筑垃圾的自动分选方法 |
| US12348840B2 (en) | 2019-03-01 | 2025-07-01 | Digimarc Corporation | Recycling methods and systems, and related plastic containers |
| BE1027264B1 (nl) | 2019-05-10 | 2020-12-07 | Vanheede Plastic Recovery Nv | Werkwijze en sorteerinstallatie voor het sorteren van afval |
| WO2023122059A2 (fr) * | 2021-12-20 | 2023-06-29 | Evtek Inc. | Système et procédés d'approvisionnement et de traitement de matériaux recyclables |
| EP4529992A1 (fr) * | 2023-09-27 | 2025-04-02 | Saria International GmbH | Dispositif et procédé de préparation d'une soupe organique à partir de déchets organiques |
| ES3039835A1 (es) * | 2024-04-23 | 2025-10-24 | Martin Antonio Jose Jimenez | Sistema y procedimiento automatico para la certificacion y clasificacion de paqueteria en los procesos de logistica inversa de una plataforma de compra-venta |
Family Cites Families (8)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US3747755A (en) * | 1971-12-27 | 1973-07-24 | Massachusetts Inst Technology | Apparatus for determining diffuse and specular reflections of infrared radiation from a sample to classify that sample |
| US5249690A (en) * | 1991-10-15 | 1993-10-05 | Patterson Gill R | Apparatus and method for sorting commingled waste materials for recycling |
| US5628408A (en) * | 1995-05-19 | 1997-05-13 | Tomra Systems A/S | Device for handling empty beverage containers |
| IT237285Y1 (it) * | 1995-11-16 | 2000-09-05 | Cml Handling Technology S P A | Tramoggia di scarico per apparecchiature smistatrici |
| US6237427B1 (en) * | 1999-02-08 | 2001-05-29 | James C. Helfrich | Flow rate measuring system for crops supported on a conveyor |
| TW464546B (en) * | 1999-12-13 | 2001-11-21 | Nippon Kokan Kk | Apparatus for sorting waste plastics and method therefor |
| AU2001279717A1 (en) * | 2000-07-10 | 2002-01-21 | "Der Grune Punkt", Duales System Deutschland Ag | Process and installation for separating plastics, according to type, from recycled plastic mixtures |
| DE10326145A1 (de) * | 2003-06-06 | 2004-12-23 | Böwe Bell + Howell GmbH | Verfahren zum Sortieren von Briefen |
-
2006
- 2006-09-11 FR FR0607931A patent/FR2905613B1/fr not_active Expired - Fee Related
-
2007
- 2007-07-26 ES ES07823352T patent/ES2359100T3/es active Active
- 2007-07-26 AT AT07823352T patent/ATE496708T1/de not_active IP Right Cessation
- 2007-07-26 EP EP07823352A patent/EP2064004B1/fr active Active
- 2007-07-26 DE DE602007012274T patent/DE602007012274D1/de active Active
- 2007-07-26 PL PL07823352T patent/PL2064004T3/pl unknown
- 2007-07-26 WO PCT/FR2007/001295 patent/WO2008031931A1/fr not_active Ceased
- 2007-07-26 AU AU2007296084A patent/AU2007296084A1/en not_active Abandoned
- 2007-07-26 US US12/440,620 patent/US20090306816A1/en not_active Abandoned
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| WO2016097014A1 (fr) | 2014-12-17 | 2016-06-23 | Envac Optibag Ab | Système de tri doté de dispositifs de tri multiples |
| US11077470B2 (en) | 2014-12-17 | 2021-08-03 | Envac Optibag Ab | Sorting system with multiple sorting devices |
Also Published As
| Publication number | Publication date |
|---|---|
| WO2008031931A1 (fr) | 2008-03-20 |
| DE602007012274D1 (de) | 2011-03-10 |
| FR2905613B1 (fr) | 2008-11-14 |
| US20090306816A1 (en) | 2009-12-10 |
| FR2905613A1 (fr) | 2008-03-14 |
| ATE496708T1 (de) | 2011-02-15 |
| EP2064004A1 (fr) | 2009-06-03 |
| PL2064004T3 (pl) | 2011-06-30 |
| ES2359100T3 (es) | 2011-05-18 |
| AU2007296084A1 (en) | 2008-03-20 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP2064004A1 (fr) | Procede de tri selectif sequentiel de flux de dechets et installation pour sa mise en oeuvre | |
| JP6617028B2 (ja) | 収穫された根菜作物を処理する方法及び装置 | |
| EP3710812B1 (fr) | Système automatisé de tri de résidus d'aluminium aéronautique à base d'une technique de spectroscopie par claquage induit par laser (libs) | |
| US12285782B2 (en) | Method and apparatus for sorting heterogeneous material | |
| JP5846348B2 (ja) | 光学式選別機 | |
| CN1441717A (zh) | 从回收的塑料混合物中按照种类分离塑料的工艺方法和设施 | |
| JP2003166879A (ja) | 使用済みボトルの色別・材質別選別装置 | |
| EP4061547B1 (fr) | Ensemble et procédé de tri d'objets a recycler | |
| EP0824042A1 (fr) | Machine de tri de bouteilles plastiques et procédé mis en oeuvre par la machine | |
| FR2923165A1 (fr) | Procede et dispositif de tri selectif d'objets | |
| US20050183734A1 (en) | Method and apparatus for removing foreign matter from tobacco to be processed | |
| FR2498089A1 (fr) | Procede et appareil de tri automatique de melanges d'emballages et similaires usages ou non | |
| JP4023190B2 (ja) | 光学式材質選別装置 | |
| JP3400931B2 (ja) | 分別装置 | |
| JP2004074151A (ja) | プラスチックの材質識別装置 | |
| JP2001300434A (ja) | 粒状物判別装置 | |
| WO2025238181A1 (fr) | Système et processus de tri de matières | |
| AU2013257403B2 (en) | Sequential selective sorting method and installation for implementing it | |
| FR2868971A1 (fr) | Methode d'identification et/ou de tri par pieces, d'objets ou de produits utilisables pour la preparation de commande, le suivi de production ou la validation de commande | |
| FR2878172A1 (fr) | Procede et dispositif pour assurer le tri entre des baies de raisin et des dechets | |
| FR2714309A1 (fr) | Installation comprenant deux séparateurs magnétiques du type à courants de Foucault pour le tri sélectif de déchets domestiques à base de métaux non ferreux. | |
| JP2001314822A (ja) | 選別機 | |
| EP1778415A1 (fr) | Installation de triage et de regroupement d'objets, recipients ou autres | |
| FR2732247A1 (fr) | Machine de tri d'objets en plastique | |
| GB2581230A (en) | A recirculating recycling system |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| 17P | Request for examination filed |
Effective date: 20090310 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HU IE IS IT LI LT LU LV MC MT NL PL PT RO SE SI SK TR |
|
| AX | Request for extension of the european patent |
Extension state: AL BA HR MK RS |
|
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| DAX | Request for extension of the european patent (deleted) | ||
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HU IE IS IT LI LT LU LV MC MT NL PL PT RO SE SI SK TR |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: FG4D Free format text: NOT ENGLISH |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: NV Representative=s name: NOVAGRAAF SWITZERLAND S.A. Ref country code: CH Ref legal event code: EP |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FG4D Free format text: LANGUAGE OF EP DOCUMENT: FRENCH |
|
| REF | Corresponds to: |
Ref document number: 602007012274 Country of ref document: DE Date of ref document: 20110310 Kind code of ref document: P |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R096 Ref document number: 602007012274 Country of ref document: DE Effective date: 20110310 |
|
| REG | Reference to a national code |
Ref country code: ES Ref legal event code: FG2A Ref document number: 2359100 Country of ref document: ES Kind code of ref document: T3 Effective date: 20110506 |
|
| REG | Reference to a national code |
Ref country code: NL Ref legal event code: VDEP Effective date: 20110126 |
|
| LTIE | Lt: invalidation of european patent or patent extension |
Effective date: 20110126 |
|
| REG | Reference to a national code |
Ref country code: PL Ref legal event code: T3 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PCAR Free format text: NOVAGRAAF SWITZERLAND SA;CHEMIN DE L'ECHO 3;1213 ONEX (CH) |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: PT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20110526 Ref country code: GR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20110427 Ref country code: SE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20110126 Ref country code: IS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20110526 Ref country code: LT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20110126 Ref country code: LV Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20110126 |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FD4D |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: AT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20110126 Ref country code: SI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20110126 Ref country code: CY Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20110126 Ref country code: FI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20110126 Ref country code: BG Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20110426 Ref country code: NL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20110126 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: EE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20110126 Ref country code: DK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20110126 Ref country code: IE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20110126 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20110126 Ref country code: RO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20110126 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20110126 |
|
| 26N | No opposition filed |
Effective date: 20111027 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R097 Ref document number: 602007012274 Country of ref document: DE Effective date: 20111027 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MC Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20110731 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LU Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20110726 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: TR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20110126 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: HU Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20110126 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: PLFP Year of fee payment: 10 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: PLFP Year of fee payment: 11 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: PLFP Year of fee payment: 12 |
|
| P01 | Opt-out of the competence of the unified patent court (upc) registered |
Effective date: 20230601 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: CH Payment date: 20240801 Year of fee payment: 18 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: CZ Payment date: 20240712 Year of fee payment: 18 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: PL Payment date: 20240716 Year of fee payment: 18 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: IT Payment date: 20240731 Year of fee payment: 18 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: ES Payment date: 20250819 Year of fee payment: 19 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 20250722 Year of fee payment: 19 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: BE Payment date: 20250722 Year of fee payment: 19 Ref country code: GB Payment date: 20250724 Year of fee payment: 19 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: FR Payment date: 20250722 Year of fee payment: 19 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: H13 Free format text: ST27 STATUS EVENT CODE: U-0-0-H10-H13 (AS PROVIDED BY THE NATIONAL OFFICE) Effective date: 20260224 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CH Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20250731 Ref country code: CZ Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20250726 |