EP1769864A1 - Verfahren und Vorrichtung zur Bestimmung der Höhe des Badspiegels in einer Stranggiesskokille - Google Patents
Verfahren und Vorrichtung zur Bestimmung der Höhe des Badspiegels in einer Stranggiesskokille Download PDFInfo
- Publication number
- EP1769864A1 EP1769864A1 EP05021255A EP05021255A EP1769864A1 EP 1769864 A1 EP1769864 A1 EP 1769864A1 EP 05021255 A EP05021255 A EP 05021255A EP 05021255 A EP05021255 A EP 05021255A EP 1769864 A1 EP1769864 A1 EP 1769864A1
- Authority
- EP
- European Patent Office
- Prior art keywords
- radiation
- measuring
- mold wall
- measuring device
- mold
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Withdrawn
Links
- 238000000034 method Methods 0.000 title claims description 12
- 238000009749 continuous casting Methods 0.000 title claims description 11
- 229910052751 metal Inorganic materials 0.000 title description 7
- 239000002184 metal Substances 0.000 title description 7
- 230000005855 radiation Effects 0.000 claims abstract description 65
- 238000001816 cooling Methods 0.000 claims abstract description 13
- 239000004020 conductor Substances 0.000 claims description 23
- 239000007787 solid Substances 0.000 claims description 10
- 239000011248 coating agent Substances 0.000 claims description 7
- 238000000576 coating method Methods 0.000 claims description 7
- 239000003365 glass fiber Substances 0.000 claims description 6
- XLYOFNOQVPJJNP-UHFFFAOYSA-N water Substances O XLYOFNOQVPJJNP-UHFFFAOYSA-N 0.000 claims description 5
- WUKWITHWXAAZEY-UHFFFAOYSA-L calcium difluoride Chemical compound [F-].[F-].[Ca+2] WUKWITHWXAAZEY-UHFFFAOYSA-L 0.000 claims description 3
- 229910001634 calcium fluoride Inorganic materials 0.000 claims description 3
- 238000009434 installation Methods 0.000 claims description 3
- 230000017525 heat dissipation Effects 0.000 claims description 2
- 230000003287 optical effect Effects 0.000 claims description 2
- 239000007921 spray Substances 0.000 claims description 2
- 239000002131 composite material Substances 0.000 claims 1
- 238000005286 illumination Methods 0.000 claims 1
- 238000000465 moulding Methods 0.000 abstract 1
- RYGMFSIKBFXOCR-UHFFFAOYSA-N Copper Chemical compound [Cu] RYGMFSIKBFXOCR-UHFFFAOYSA-N 0.000 description 11
- 239000000498 cooling water Substances 0.000 description 11
- 229910052802 copper Inorganic materials 0.000 description 11
- 239000010949 copper Substances 0.000 description 11
- 238000005266 casting Methods 0.000 description 8
- 229910000831 Steel Inorganic materials 0.000 description 7
- 238000005259 measurement Methods 0.000 description 7
- 239000010959 steel Substances 0.000 description 7
- 230000002285 radioactive effect Effects 0.000 description 5
- 238000000691 measurement method Methods 0.000 description 3
- 229910052782 aluminium Inorganic materials 0.000 description 2
- XAGFODPZIPBFFR-UHFFFAOYSA-N aluminium Chemical compound [Al] XAGFODPZIPBFFR-UHFFFAOYSA-N 0.000 description 2
- OYLGJCQECKOTOL-UHFFFAOYSA-L barium fluoride Chemical class [F-].[F-].[Ba+2] OYLGJCQECKOTOL-UHFFFAOYSA-L 0.000 description 2
- 230000005540 biological transmission Effects 0.000 description 2
- 238000009529 body temperature measurement Methods 0.000 description 2
- 230000008878 coupling Effects 0.000 description 2
- 238000010168 coupling process Methods 0.000 description 2
- 238000005859 coupling reaction Methods 0.000 description 2
- 238000013461 design Methods 0.000 description 2
- 238000012544 monitoring process Methods 0.000 description 2
- PFNQVRZLDWYSCW-UHFFFAOYSA-N (fluoren-9-ylideneamino) n-naphthalen-1-ylcarbamate Chemical compound C12=CC=CC=C2C2=CC=CC=C2C1=NOC(=O)NC1=CC=CC2=CC=CC=C12 PFNQVRZLDWYSCW-UHFFFAOYSA-N 0.000 description 1
- 229910000881 Cu alloy Inorganic materials 0.000 description 1
- 238000005452 bending Methods 0.000 description 1
- 230000008859 change Effects 0.000 description 1
- 230000001934 delay Effects 0.000 description 1
- 230000009931 harmful effect Effects 0.000 description 1
- 230000006872 improvement Effects 0.000 description 1
- 239000007788 liquid Substances 0.000 description 1
- 239000000463 material Substances 0.000 description 1
- 150000002739 metals Chemical class 0.000 description 1
- 238000012545 processing Methods 0.000 description 1
- 230000009467 reduction Effects 0.000 description 1
- 230000001105 regulatory effect Effects 0.000 description 1
- 230000035939 shock Effects 0.000 description 1
- 238000003756 stirring Methods 0.000 description 1
- GTLQJUQHDTWYJC-UHFFFAOYSA-N zinc;selenium(2-) Chemical class [Zn+2].[Se-2] GTLQJUQHDTWYJC-UHFFFAOYSA-N 0.000 description 1
Images

Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B22—CASTING; POWDER METALLURGY
- B22D—CASTING OF METALS; CASTING OF OTHER SUBSTANCES BY THE SAME PROCESSES OR DEVICES
- B22D11/00—Continuous casting of metals, i.e. casting in indefinite lengths
- B22D11/16—Controlling or regulating processes or operations
- B22D11/20—Controlling or regulating processes or operations for removing cast stock
- B22D11/201—Controlling or regulating processes or operations for removing cast stock responsive to molten metal level or slag level
- B22D11/202—Controlling or regulating processes or operations for removing cast stock responsive to molten metal level or slag level by measuring temperature
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B22—CASTING; POWDER METALLURGY
- B22D—CASTING OF METALS; CASTING OF OTHER SUBSTANCES BY THE SAME PROCESSES OR DEVICES
- B22D11/00—Continuous casting of metals, i.e. casting in indefinite lengths
- B22D11/16—Controlling or regulating processes or operations
- B22D11/18—Controlling or regulating processes or operations for pouring
- B22D11/181—Controlling or regulating processes or operations for pouring responsive to molten metal level or slag level
- B22D11/182—Controlling or regulating processes or operations for pouring responsive to molten metal level or slag level by measuring temperature
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B22—CASTING; POWDER METALLURGY
- B22D—CASTING OF METALS; CASTING OF OTHER SUBSTANCES BY THE SAME PROCESSES OR DEVICES
- B22D11/00—Continuous casting of metals, i.e. casting in indefinite lengths
- B22D11/16—Controlling or regulating processes or operations
- B22D11/18—Controlling or regulating processes or operations for pouring
- B22D11/181—Controlling or regulating processes or operations for pouring responsive to molten metal level or slag level
- B22D11/185—Controlling or regulating processes or operations for pouring responsive to molten metal level or slag level by using optical means
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B22—CASTING; POWDER METALLURGY
- B22D—CASTING OF METALS; CASTING OF OTHER SUBSTANCES BY THE SAME PROCESSES OR DEVICES
- B22D11/00—Continuous casting of metals, i.e. casting in indefinite lengths
- B22D11/16—Controlling or regulating processes or operations
- B22D11/20—Controlling or regulating processes or operations for removing cast stock
- B22D11/201—Controlling or regulating processes or operations for removing cast stock responsive to molten metal level or slag level
- B22D11/204—Controlling or regulating processes or operations for removing cast stock responsive to molten metal level or slag level by using optical means
Definitions
- the invention relates to a method and a device for determining the height of the bath level in a continuous casting mold according to the preamble of claim 1 and claim 7.
- Radioactive sources such as radioactive sources, magnetic fields, video and infrared cameras that monitor the bath level on the light radiation in Kokillenhohlraum, and thermocouples, which are attached to the outside of the highly heat-conductive mold wall.
- Reliability, measurement accuracy, longevity and cost-effectiveness play an important role in the selection of a measuring instrument.
- radioactive measuring instruments have become very widespread, although there is a great amount of invisible hazard potential for the operating personnel who must install and remove the radioactive sources in the molds. This danger potential justifies the search for measuring devices, which show a comparably high reliability and measuring accuracy like the radioactive devices, but on the other hand do not involve any invisible danger potential for the operating personnel and are less expensive.
- the invention has for its object to provide a method and a meter that can overcome the shortcomings of the known in the art measuring devices and the Badadorsch can recognize during the casting operation with high reliability and high accuracy. Furthermore, the meter should have a low wear and its easy to install in the mold and expandable and inexpensive.
- this object is achieved by the method steps according to claim 1 and / or by the device according to claim 7.
- the method according to the invention or with the device according to the invention it is possible to measure the instantaneous level of the bath mirror reliably and precisely via light, infrared, ultraviolet radiation, etc., in the case of differently constructed molds.
- the use of radioactive sources with their shock-sensitive counter tubes can be avoided.
- Infrared and video cameras are available as low-priced series products worldwide. Also, the size of such devices has been reduced so much in recent years that installation in the housing of the mold is easily possible.
- the monitoring of the temperature differences on the relatively cold outside of the mold wall by means of a video or infrared camera takes place continuously over the entire height of the predetermined measuring range.
- This stepless measurement on the one hand ensures the precision of the measurement and on the other hand, the installation in the housing of molds of various designs is facilitated. Furthermore, the new measurement method is insensitive to strong magnetic fields of stirring devices, which are used in many molds, in particular for quality improvement. The use of casting tubes and Giesspulverschlacken also does not affect the measurement results of the inventive measuring device. In addition to a small space requirement for the measuring device within the mold housing, no calibration of the measuring system is necessary after determining the measuring range in the mold. In addition to the technical advantages mentioned, cost reductions by the new measuring method or the new measuring device are also possible.
- the high heat conduction of the mold wall made of copper and copper alloys allows the measuring range, usually a vertical strip with a width of about 3 - 10 mm and a length of about 5 - 20 cm or longer, are not directly cooled by cooling water got to.
- the strip-shaped measuring range can be kept dry.
- the cooling parameters of the cooling devices and by selecting the constructive dimensioning of the mold wall the height of the temperature fluctuations in the measuring range can be determined.
- the temperature can be determined using light beams with different wavelengths. If the mold wall remains untreated on the surface of the measuring range or if it is provided with a metallic coating, the temperature measurement can advantageously take place via infrared rays. If the measuring area is coated with a medium that changes the color depending on the temperature, the visible color change can be detected by a color video camera and the temperature differences can be determined from this. It is also possible to evaluate the visible light rays and the invisible infrared rays simultaneously for the temperature determination.
- different beam conductors can be used for the transmission of the radiation from the surface of the measuring area on the mold wall to the radiation measuring device.
- all radiation conductors known in the prior art are applicable, for example optical conductors such as calcium fluoride, zinc selenides or barium fluorides, etc.
- the beam conductors must be adapted accordingly to this dimensional ratio.
- glass fibers in addition a bending of the radiation transmission is possible.
- the position of the radiation measuring device within the mold can be selected essentially freely. But it is also radiolucent plates, etc., which rest against the mold wall or coupling, can be used.
- the received signals of the area of the measuring range in the radiation measuring device are converted by a software algorithm into an imaginary strip image with the current actual bath level. Regardless of the absolute measured temperatures in the stripe image, the level of the bath level is determined by a temperature jump in the stripe image. With the signals of the detected temperature jump, the metal supply to the mold and / or the Strangauszieh Ober be regulated. The signals can also be evaluated as simple temperature monitoring etc. by the machine control. When casting a continuous casting plant, a measurement of the bath level in the lower mold area can also be used to control delays in the steel supply be of interest in order to achieve a secure connection between the dummy bar and the hot rod.
- the radiation of the infrared or the color radiation by air, gas or a vacuum can be passed directly from the mold wall to the radiation meter.
- the radiation meter can be used several different beam conductors between the mold wall and the radiation meter.
- a metallic heat conductor can be coupled to the outside of the mold wall and air or gas can be used between the heat conductor and the radiation meter.
- the radiation conductor can be provided with a thin heat-conducting coating, for example copper or aluminum, on the side facing the measuring range.
- This coated surface assumes the function of the emission surface for the infrared radiation.
- the coated surface must be in contact with the mold wall in such a way that the temperature of the mold wall is transferred virtually instantaneously.
- a billet or pre-block mold 2 consisting of a copper tube 3, a cooling water jacket 4, adewasserzu woolhunt 5 and adewasserabloomhunt 6 is shown schematically.
- the mold 2 is, also schematically, arranged on an indicated by arrow 8 oscillating mold table 9 a continuous casting.
- a mold cavity 10 forming, water-cooled wall of the copper pipe 3, a measuring range 11 is fixed.
- the measuring area 11 is monitored by at least one radiation measuring device 12.
- the radiation measuring device 12 is an infrared measuring device.
- the signals of the beam measuring device 12 are supplied to a computer 13, which calculates the current level of the bath level 14 by means of an algorithm from the signals.
- a partially solidified billet strand is shown in the mold cavity 10.
- a second measuring range 21 for a second BadLitemess is shown in the lower part of the mold 2 in the lower part of the mold 2 in the lower part of the mold 2 in the lower part of the mold 2 in the lower part of the mold 2 in a second measuring range 21 for a second BadLitemess worn, consisting of a beam measuring device 22, which is also connected to the computer 13 and a glass fiber bundle 23 as a beam guide.
- the glass fiber bundle 23 transmits the infrared radiation of the measuring region 21 on the mold wall to the radiation measuring device 22 via a curved feed path.
- the control function of this second BadLitemess worn used when casting.
- the measuring device should indicate when the first liquid steel has covered the coupling elements of a Anfahrstranges when casting, so that via the computer 13, the jet flow can be reduced or interrupted for a short time.
- Measuring ranges 11 can be fixed at any point on the mold wall, if the measurement of temperature differences during the casting process are of interest. Between the surface of the measuring region 11 on the outside of the mold wall and the radiation measuring device 12, a radiolucent medium of gas or a beam-transparent solid is arranged as a beam guide. Depending on the type of measurement method used, a visible or an invisible radiation, for example infrared radiation, can be evaluated. Be solid used as a beam guide, so they are mounted or coupled to the mold wall substantially gapless.
- a part of a mold 30 is shown with a mold cavity 31 which is composed of mold walls 32, 32 ', 32 "made of copper and a frame of steel plates 33, 33', 33".
- Cooling channels 34 cool the mold walls 32, 32 ', 32 ". They are bounded by ribs 35 which are supported on the steel plates 33, 33', 33".
- the steel plate 33 ' is provided with a slot opening 36 which has a predetermined area for the measuring area 38 on the contact side with the rib 35 of the mold wall 32'.
- a radiation measuring device 37 is arranged so that the radiation, for example, the infrared radiation, receive and the signals can be transmitted to a computer not shown.
- a cavity 39 with air, a gas filling, a vacuum or in general with a radiolucent medium is arranged in this example as a radiation guide.
- the highly heat-conductive mold wall 32 ' is cooled in the measuring area 38 by heat dissipation into the adjacent cooling channels 34.
- the temperature in the measuring region 38 during the casting operation is determined on the one hand by the thermal conductivity of the material of the mold wall 32 ', the geometry of the cooling channels 34 and the parameters of the cooling water. In the area of the bath level, the measured temperature in the measuring range can be set to approx. 50 ° - 150 ° C.
- Fig. 4 shows a section 40 of a Kokillenkonstrutation as shown in Fig. 1 and 2, ie with a cooling water jacket 4 and a copper pipe 3.
- a beam guide 41 from a radiant-transparent solid, such as calcium fluoride , Zinc selenide, barium fluorides arranged.
- This beam guide 41 is coupled or embedded substantially without gaps on the copper pipe 3.
- several infrared radiation measuring devices 43 are arranged, which are connected to a computer 44.
- At 47 a current level of the bath level in the mold is indicated. From the signals 46 of the radiation measuring devices 43 is by a software algorithm an imaginary strip image 45 with a temperature profile 48 and the current Badador Love 47 calculated and fed to the controller.
- Fig. 5 shows a cutout 50 of a mold design as shown in Figs. 1 and 2, i. with a cooling water jacket 4 and a copper pipe 3.
- the mold wall is coated on the surface of the measuring region 51 in this example with a means 52, for example with thermochromes, which changes its color as a function of the temperature.
- the radiation measuring devices 53 in this exemplary embodiment are video cameras which can detect the color differences of the middle layer 52 in visible light.
- the center coating 52 in the measuring area 51 is illuminated by one or more light sources 54.
- the processing of the color signals of the radiation measuring devices 53 in the computer 55 is carried out by a software algorithm in an imaginary strip image, from which the current level of the bathroom mirror 56 results.
- a visible light ray guide 57 made of air, gas, etc. or of one or more radiolucent solids (s) is arranged.
- a first beam conductor 63 made of a solid body, for example copper, and a second beam conductor 64 made of a gaseous medium, for example air, are provided in FIG. 6 between a measuring region 60 on a mold wall 61 and a radiation measuring device 62.
- a arranged in the water chamber 65 metal housing 66 carries the first beam guide 63 and pushes it without a gap to the mold wall 61.
- the metal housing 66 defines the second gaseous beam conductor 64 relative to the cooling water gap 67 and the cooling water chamber 65 from.
- the metal housing 66 is constructed so that it can be sealingly inserted and removed against cooling water in the mold.
- the beam measuring device 62 measures the infrared radiation on the back 68 of the first beam guide 63 and forwards the signals to a computer, not shown.
- the first beam guide 63 may also consist of a radiolucent solid, which supplies the infrared or a light radiation of the mold wall 61 to the second gaseous beam conductor 64 and the beam measuring device 62.
- the radiation conductor can be provided on the side facing the measuring area with a thin heat-conducting coating, which in turn the mold wall in the measuring range is applied.
- This coating of copper, aluminum, etc. then takes over the function of the infrared radiation emitting measuring area of the copper wall.
- a measuring region 71 is monitored along a mold wall 73 with infrared radiation measuring devices or with video cameras 75 which are arranged on a water jacket 74.
- Short measuring ranges 71 can be monitored by a radiation measuring device or by a video camera 76, long measuring ranges 71 by a plurality of these devices 75.
- Each device 75 is connected via a signal line 76 to a computer 77.
- Cooling water for cooling the mold wall 73 can flow between the emission surface of the measuring region 71 on the mold wall 73 and the water jacket 74.
- a narrow strip of the emission surface of the measuring region 71 can also be screened or kept dry by the cooling water.
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Radiation Pyrometers (AREA)
- Continuous Casting (AREA)
Abstract
Beim Stranggiessen von Stahl wird während des Giessbetriebes die momentane Badspiegelhöhe in der Kokille gemessen und die Signale der Badspiegelmessung werden zur Steuerung der Stranggiessanlage verwendet. Je nach der Technologie der gewählten Methode für die Messung des Badspiegels sind Mängel bekannt, beispielsweise ein unsichtbares Gefahrenpotential bei der Verwendung von radioaktiven Strahlungsquellen mit seinen stossempfindlichen Zählrohren. Der Erfindung liegt deshalb die Aufgabe zu Grunde, diese Mängel auszuräumen und eine zuverlässige und kostengünstige Badspiegelmessmethode und ein Badspiegelmessgerät mit hoher Messgenauigkeit zu schaffen. Um dies zu erreichen, wird an der Aussenseite einer hochwärmeleitenden, einen Formhohlraum bildenden, wassergekühlten Wand eines Kupferrohres (3) über einen vorbestimmten Messbereich (11) durch ein Strahlenmessgerät (12) ein Temperaturprofil über die Länge des Messbereiches (11) gemessen. Aus dem Temperaturprofil wird anschliessend mittels eines Algorithmus die momentane Badspiegelhöhe (14) bestimmt und der Steuerung der Stranggiessanlage zugeführt.
Description
- Die Erfindung betrifft ein Verfahren und eine Vorrichtung zur Bestimmung der Höhe des Badspiegels in einer Stranggiesskokille gemäss dem Oberbegriff von Anspruch 1 und Anspruch 7.
- Beim Stranggiessen von Metallen, insbesondere von Stahl, ist es bekannt, während des Giessbetriebes die momentane Badspiegelhöhe in der Kokille zu messen und mit dem Messwert die Metallzufuhr in die Kokille und/oder die Strangausziehgeschwindigkeit zu steuern.
- Für das Messen der Badspiegelhöhe sind verschiedenste Messmethoden bekannt, wie beispielsweise radioaktive Quellen, magnetische Felder, Video- und Infrarotkameras, die den Badspiegel über die Lichtstrahlung im Kokillenhohlraum überwachen, und Thermoelemente, die an der Aussenseite der hochwärmeleitenden Kokillenwand befestigt sind. Bei der Auswahl eines Messgerätes spielen die Zuverlässigkeit, die Messgenauigkeit, die Langlebigkeit und die Wirtschaftlichkeit eine wesentliche Rolle. In der Praxis haben sich die radioaktiven Messgeräte stark verbreitet, obwohl ein grosses unsichtbares Gefahrenpotential für das Betriebspersonal, das die radioaktiven Quellen in die Kokillen ein- und ausbauen muss, vorhanden ist. Dieses Gefahrenpotential begründet die Suche nach Messgeräten, die eine vergleichbar hohe Zuverlässigkeit und Messgenauigkeit wie die radioaktiven Geräte ausweisen, anderseits aber für das Bedienungspersonal kein unsichtbares Gefahrenpotential beinhalten und preisgünstiger sind.
- Der Erfindung liegt die Aufgabe zugrunde, ein Verfahren und ein Messgerät zu schaffen, die die Mängel der im Stand der Technik bekannten Messgeräte überwinden und die Badspiegelhöhe während des Giessbetriebes mit hoher Zuverlässigkeit und hoher Messgenauigkeit erkennen können. Im Weiteren soll das Messgerät einen geringen Verschleiss aufweisen und durch seinen Aufbau leicht in die Kokille ein- und ausbaubar sowie preisgünstig sein.
- Gemäss der Erfindung wird diese Aufgabe durch die Verfahrensschritte gemäss Anspruch 1 und/oder durch die Vorrichtung gemäss Anspruch 7 gelöst.
- Mit dem erfindungsgemässen Verfahren bzw. mit der erfindungsgemässen Vorrichtung ist es möglich, bei verschiedenartig aufgebauten Kokillen die momentane Badspiegelhöhe zuverlässig und genau über Licht-, Infrarot-, Ultraviolettstrahlung etc. zu messen. Der Einsatz von radioaktiven Quellen mit ihren stossempfindlichen Zählrohren kann dabei vermieden werden. Infrarot- und Videokameras sind als preisgünstige Serienprodukte weltweit verfügbar. Auch konnte die Grösse solcher Geräte in den vergangenen Jahren so stark verkleinert werden, dass ein Einbau im Gehäuse der Kokille problemlos möglich ist. Die Ueberwachung der Temperaturunterschiede auf der relativ kalten Aussenseite der Kokillenwand mittels einer Video- oder Infrarot-Kamera erfolgt stufenlos über die gesamte Höhe des vorbestimmten Messbereiches. Durch diese stufenlose Messung ist einerseits die Präzision der Messung sichergestellt und anderseits wird der Einbau im Gehäuse von Kokillen verschiedenster Bauart erleichtert. Im Weiteren ist das neue Messverfahren unempfindlich gegen starke Magnetfelder von Rühreinrichtungen, die bei vielen Kokillen, insbesondere zur Qualitätsverbesserung eingesetzt werden. Auch der Einsatz von Giessrohren und Giesspulverschlacken beeinflusst die Messresultate des erfindungsgemässen Messgerätes nicht. Neben einem geringen Platzbedarf für die Messeinrichtung innerhalb des Kokillengehäuses wird nach der Bestimmung des Messbereiches in der Kokille keine Eichung des Messsystems notwendig. Zusätzlich zu den genannten technischen Vorteilen sind auch Kostenreduktionen durch das neue Messverfahren bzw. die neue Messvorrichtung möglich.
- Die hohe Wärmeleitung der Kokillenwand aus Kupfer und Kupferlegierungen lässt es zu, dass der Messbereich, in der Regel ein vertikaler Streifen mit einer Breite von etwa 3 - 10 mm und einer Länge von etwa 5 - 20 cm oder länger, durch Kühlwasser nicht direkt gekühlt werden muss. Durch eine Ableitung der Wärme aus dem Messbereich in benachbarte Kühleinrichtungen, wie Kühlwasserkanäle oder Sprühkühleinrichtungen, kann einerseits der streifenförmige Messbereich trocken gehalten werden. Anderseits kann durch Einstellung der Kühlparameter der Kühleinrichtungen und durch Wahl der konstruktiven Dimensionierung der Kokillenwand die Höhe der Temperaturschwankungen im Messbereich festgelegt werden.
- Je nach der Oberflächenbeschaffenheit der Kokillenwand im Messbereich kann die Temperaturbestimmung über Lichtstrahlen mit unterschiedlicher Wellenlänge erfolgen. Bleibt die Kokillenwand an der Oberfläche des Messbereiches unbehandelt oder wird sie mit einem metallischen Ueberzug versehen, kann die Temperaturmessung mit Vorteil über Infrarotstrahlen erfolgen. Wird der Messbereich mit einem Mittel beschichtet, das temperaturabhängig die Farbe ändert, kann die sichtbare Farbänderung durch eine Farbvideokamera festgestellt und daraus die Temperaturunterschiede bestimmt werden. Es ist auch möglich, die sichtbaren Lichtstrahlen und die unsichtbaren Infrarot-Strahlen gleichzeitig für die Temperaturbestimmung auszuwerten.
- Für die Uebertragung der Abstrahlung von der Fläche des Messbereiches an der Kokillenwand zum Strahlenmessgerät sind je nach Wellenlänge des sichtbaren oder unsichtbaren Lichtes unterschiedliche Strahlenleiter einsetzbar. Grundsätzlich sind alle im Stand der Technik bekannten Strahlenleiter anwendbar, beispielsweise optische Leiter wie Calziumfluorid, Zinkselenide oder Bariumfluoride etc.. Weil die Länge der Messfläche in der Regel ein Mehrfaches der Messbreite beträgt, sind die Strahlenleiter diesem Massverhältnis entsprechend anzupassen. Bei Anwendung von Glasfasern ist zusätzlich eine Biegung der Strahlenübertragung möglich. Dadurch kann die Lage des Strahlenmessgerätes innerhalb der Kokille im Wesentlichen frei gewählt werden. Es sind aber auch strahlentransparente Platten etc., die an der Kokillenwand anliegen bzw. ankuppeln, einsetzbar.
- Die empfangenen Signale der Fläche des Messbereiches im Strahlenmessgerät werden durch einen Software-Algorithmus in ein imaginäres Streifenbild mit der momentanen Ist-Badspiegelhöhe umgewandelt. Unabhängig von den absolut gemessenen Temperaturen im Streifenbild wird die Badspiegelhöhe durch einen Temperatursprung im Streifenbild ermittelt. Mit den Signalen des ermittelten Temperatursprunges werden die Metallzufuhr zur Kokille und/oder die Strangausziehgeschwindigkeit geregelt. Die Signale können auch als einfache Temperaturüberwachung etc. von der Maschinensteuerung ausgewertet werden. Beim Angiessen einer Stranggiessanlage kann zusätzlich eine Messung des Badspiegels im unteren Kokillenbereich zur Steuerung von Verzögerungen in der Stahlzufuhr von Interesse sein, um ein sicheres Verbinden zwischen Anfahrstrang und Warmstrang zu erreichen.
- Je nach dem Aufbau der Kokille und der Anordnung der Kühleinrichtung kann die Abstrahlung der Infrarot- bzw. der Farbstrahlung durch Luft, Gas oder ein Vakuum direkt von der Kokillenwand zum Strahlenmessgerät geleitet werden. Es ist aber auch möglich, zwischen der Kokillenwand und dem Strahlenmessgerät mehrere unterschiedliche Strahlenleiter einzusetzen. Beispielsweise kann ein metallischer Wärmeleiter an die Aussenseite der Kokillenwand angekoppelt und zwischen dem Wärmeleiter und dem Strahlenmessgerät Luft oder Gas verwendet werden.
- Um sicherzustellen, dass zwischen der Kokillenwand und einem lichtstrahlendurchlässigen, als Festkörper ausgebildeten Strahlenleiter weder ein Luftspalt noch Wasserdampf etc. die Temperaturmessung stören, kann der Strahlenleiter auf der dem Messbereich zugekehrten Seite mit einer dünnen wärmeleitenden Beschichtung, beispielsweise Kupfer oder Aluminium, versehen werden. Diese beschichtete Fläche übernimmt die Funktion der Emissionsfläche für die Infrarotstrahlung. Die beschichtete Fläche muss so mit der Kokillenwand in Verbindung stehen, dass die Temperatur der Kokillenwand praktisch verzögerungsfrei übertragen wird.
- Im Nachfolgenden wird anhand von Figuren die Erfindung zusätzlich erläutert.
- Dabei zeigen:
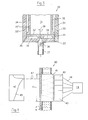
- Fig. 1
- einen vertikalen Schnitt durch eine schematisch dargestellte Stranggiesskokille,
- Fig. 2
- einen Schnitt nach der Linie II - II der Fig. 1,
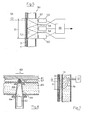
- Fig. 3
- einen Horizontalschnitt durch ein weiteres Beispiel einer teilweise dargestellten Kokille,
- Fig. 4
- einen Vertikalschnitt durch ein weiteres Beispiel einer teilweise dargestellten Kokillenwand mit einem Badspiegelmessgerät,
- Fig. 5
- einen Vertikalschnitt durch ein weiteres Beispiel einer teilweise dargestellten Kokillenwand mit einem Badspiegelmessgerät,
- Fig. 6
- einen Horizontalschnitt durch ein weiteres Beispiel einer teilweise dargestellten Kokillenwand mit einem Badspiegelmessgerät und
- Fig. 7
- einen Vertikalschnitt durch ein weiteres Beispiel einer teilweise dargestellten Kokille mit einem Badspiegelmessgerät.
- In Fig. 1 und 2 ist schematisch eine Knüppel- oder Vorblockkokille 2, bestehend aus einem Kupferrohr 3, einem Kühlwassermantel 4, einer Kühlwasserzuführkammer 5 und einer Kühlwasserabführkammer 6 dargestellt. Die Kokille 2 ist, ebenfalls schematisch, auf einem durch Pfeil 8 angedeuteten oszillierenden Kokillentisch 9 einer Stranggiessanlage angeordnet. An einer Aussenseite der hochwärmeleitenden, einen Formhohlraum 10 bildenden, wassergekühlten Wand des Kupferrohres 3 ist ein Messbereich 11 festgelegt. Der Messbereich 11 wird durch mindestens ein Strahlenmessgerät 12 überwacht. Im vorliegenden Beispiel ist das Strahlenmessgerät 12 ein Infrarot-Messgerät. Die Signale des Strahlenmessgerätes 12 werden einem Rechner 13 zugeführt, der mittels einem Algorithmus aus den Signalen die momentane Badspiegelhöhe 14 errechnet. Mit 15 ist im Formhohlraum 10 ein teilweise erstarrten Knüppelstrang dargestellt. Im unteren Teil der Kokille 2 ist ein zweiter Messbereich 21 für eine zweite Badspiegelmesseinrichtung, bestehend aus einem Strahlenmessgerät 22, das ebenfalls mit dem Rechner 13 verbunden ist und aus einem Glasfaserbündel 23 als Strahlenleiter. Das Glasfaserbündel 23 übermittelt die Infrarotstrahlung des Messbereiches 21 an der Kokillenwand dem Strahlenmessgerät 22 über einen gebogenen Zuführweg. Die Steuerfunktion dieser zweiten Badspiegelmesseinrichtung dient beim das Angiessen. Die Messeinrichtung soll anzeigen, wenn der erste flüssige Stahl beim Angiessen die Kupplungselemente eines Anfahrstranges überdeckt hat, damit über den Rechner 13 der Strahlzufluss für kurze Zeit reduziert oder unterbrochen werden kann. Messbereiche 11 sind an jeder beliebigen Stelle an der Kokillenwand festlegbar, wenn während des Giessprozesses die Messung von Temperaturdifferenzen von Interesse sind. Zwischen der Fläche des Messbereiches 11 an der Aussenseite der Kokillenwand und dem Strahlenmessgerät 12 ist ein strahlentransparentes Medium aus Gas oder einem strahlentränsparenten Festkörper als Strahlenleiter angeordnet. Je nach der Art des angewendeten Messverfahrens kann eine sichtbare oder eine unsichtbare Abstrahlung, beispielsweise Infrarotstrahlung, ausgewertet werden. Werden Festkörper als Strahlenleiter angewendet, so sind diese im Wesentlichen spaltlos an der Kokillenwand angebracht bzw. angekoppelt.
- In Fig. 3 ist ein Teil einer Kokille 30 mit einem Formhohlraum 31 dargestellt, der aus Kokillenwänden 32, 32', 32" aus Kupfer und einem Rahmen aus Stahlplatten 33, 33', 33" aufgebaut ist. Kühlkanäle 34 kühlen die Kokillenwände 32, 32', 32". Sie sind durch Rippen 35, die sich an den Stahlplatten 33, 33', 33" abstützten, begrenzt. Die Stahlplatte 33' ist mit einer Schlitzöffnung 36 versehen, die auf der Kontaktseite mit der Rippe 35 der Kokillenwand 32' eine vorbestimmte Fläche für den Messbereich 38 aufweist. Auf der gegenüberliegenden Seite der Stahlplatte 33' ist ein Strahlenmessgerät 37 so angeordnet, dass die Strahlung, beispielsweise die Infrarotstrahlung, empfangen und die Signale einem nicht dargerstellten Rechner übermittelt werden können. Zwischen der Fläche des Messbereiches38 und dem Strahlenmessgerät 37 ist in diesem Beispiel als Strahlenleiter ein Hohlraum 39 mit Luft, einer Gasfüllung, einem Vakuum oder allgemein mit einem strahlentransparenten Medium angeordnet. Die hochwärmeleitende Kokillenwand 32' wird im Messbereich 38 durch Wärmeableitung in die benachbarten Kühlkanäle 34 gekühlt. Die Temperatur im Messbereich38 während des Giessbetriebes wird einerseits durch die Wärmeleitzahl des Materials der Kokillenwand 32', der Geometrie der Kühlkanäle 34 und der Parameter des Kühlwassers bestimmt. Im Bereich des Badspiegels kann die gemessene Temperatur im Messbereich auf etwa 50° - 150° C eingestellt werden.
- Fig. 4 zeigt einen Ausschnitt 40 aus einer Kokillenkonstruktion wie in Fig. 1 und 2 dargestellt, d.h. mit einem Kühlwassermantel 4 und einem Kupferrohr 3. Zwischen der Fläche des Messbereiches 11 und den Strahlenmessgeräten 43 ist ein Strahlenleiter 41 aus einem strahlentransparenten Festkörper, beispielsweise Calziumfluorid, Zinkselenide, Bariumfluoride angeordnet. Dieser Strahlenleiter 41 ist im Wesentlichen spaltlos an das Kupferrohr 3 angekoppelt oder eingebettet. Weil ein relativ langer Messbereich 11 gewählt wurde, sind mehrere Infrarot-Strahlenmessgeräte 43 angeordnet, die mit einem Rechner 44 verbunden sind. Mit 47 ist eine momentane Badspiegelhöhe in der Kokille angedeutet. Aus den Signalen 46 der Strahlenmessgeräte 43 wird durch einen Software-Algorithmus ein imaginäres Streifenbild 45 mit einem Temperaturprofil 48 und die momentane Badspiegelhöhe 47 errechnet und der Steuerung zugeführt.
- Fig. 5 zeigt einen Ausschnitt 50 aus einer Kokillenkonstruktion wie in Fig. 1 und 2 dargestellt, d.h. mit einem Kühlwassermantel 4 und einem Kupferrohr 3. Die Kokillenwand ist auf der Fläche des Messbereiches 51 bei diesem Beispiel mit einem Mittel 52, beispielsweise mit Thermochromen, beschichtet, das in Abhängigkeit von der Temperatur seine Farbe ändert. Die Strahlenmessgeräte 53 sind in diesem Ausführungsbeispiel Videokameras, die im sichtbaren Licht die Farbunterschiede der Mittelschicht 52 erkennen können. Die Mittelbeschichtung 52 im Messbereich 51 wird durch eine oder mehrere Lichtquellen 54 beleuchtet. Die Verarbeitung der Farbsignale der Strahlenmessgeräte 53 im Rechner 55 erfolgt durch einen Software-Algorithmus in ein imaginäres Streifenbild, aus welchem die momentane Badspiegelhöhe 56 resultiert. Zwischen der Mittelbeschichtung 52 im Messbereich 51 und der oder den Videokamera(s) ist ein Strahlenleiter 57 für sichtbares Licht aus Luft, Gas etc. oder aus einem oder mehreren strahlendurchlässigen Festkörper(n) angeordnet.
- Gemäss einem weiteren Ausführungsbeispiel sind in Fig. 6 zwischen einem Messbereich 60 an einer Kokillenwand 61 und einem Strahlenmessgerät 62 ein erster Strahlenleiter 63 aus einem Festkörper, beispielsweise Kupfer, und ein zweiter Strahlenleiter 64 aus einem gasförmigen Medium, beispielsweise Luft, vorgesehen. Ein in der Wasserkammer 65 angeordnetes Metallgehäuse 66 trägt den ersten Strahlenleiter 63 und drückt ihn spaltlos an die Kokillenwand 61. Im Weiteren grenzt das Metallgehäuse 66 den zweiten gasförmigen Strahlenleiter 64 gegenüber dem Kühlwasserspalt 67 und der Kühlwasserkammer 65 ab. Das Metallgehäuse 66 ist so aufgebaut, dass es gegen Kühlwasser abdichtend in die Kokille ein- und ausgebaut werden kann. Das Strahlenmessgerät 62 misst die Infrarot-Strahlung auf der Rückseite 68 des ersten Strahlenleiters 63 und leitet die Signale an einen nicht dargestellten Rechner weiter. Der erste Strahlenleiter 63 kann auch aus einem strahlendurchlässigen Festkörper bestehen, der die Infrarot- oder eine Lichtstrahlung der Kokillenwand 61 dem zweiten gasförmigen Strahlenleiter 64 und dem Strahlenmessgerät 62 zuführt.
- Um eine schädliche Wirkung bei der Messung der Strahlung durch Eindringen von Feuchtigkeit zwischen der Kokillenwand und einem an der Kokillenwand angebrachten bzw. angekoppelten strahlendurchlässigen Strahlenleiter zu vermindern, kann der Strahlenleiter auf der dem Messbereich zugekehrten Seite mit einer dünnen wärmeleitenden Beschichtung versehen werden, die ihrerseits an der Kokillenwand im Messbereich anliegt. Diese Beschichtung aus Kupfer, Aluminium etc. übernimmt dann die Funktion der Infrarot-Strahlen emittierenden Messbereichsfläche der Kupferwand.
- In Fig. 7 wird ein Messbereich 71 entlang einer Kokillenwand 73 mit Infrarot-Strahlenmessgeräten oder mit Videokameras 75, die an einem Wassermantel 74 angeordnet sind, überwacht. Kurze Messbereiche 71 können durch ein Strahlenmessgerät bzw. durch eine Videokamera 76, lange Messbereiche 71 durch eine Vielzahl dieser Geräte 75 überwacht werden. Jedes Gerät 75 ist über eine Signalleitung 76 mit einem Rechner 77 verbunden. Zwischen der Emissionsfläche des Messbereiches 71 an der Kokillenwand 73 und dem Wassermantel 74 kann Kühlwasser zur Kühlung der Kokillenwand 73 fliessen. Je nach der Wahl des Gerätes 75 kann ein schmaler Streifen der Emissionsfläche des Messbereiches 71 auch vom Kühlwasser abgeschirmt bzw. trocken gehalten werden.
Claims (19)
- Verfahren zur Bestimmung der Höhe des Badspiegels in einer Stranggiesskokille beim Stranggiessen, wobei durch mindestens ein Strahlenmessgerät (12, 22, 43, 53, 62) eine Strahlung gemessen und zur Steuerung der Stranggiessanlage verwendet wird, dadurch gekennzeichnet, dass an einer Aussenseite einer hochwärmeleitenden, einen Formhohlraum bildenden, wassergekühlten Kokillenwand (32, 61) über einen vorbestimmten Messbereich (11, 38, 51, 60) durch das Strahlenmessgerät (12, 22, 43, 53, 62) ein Temperaturprofil (48) über die Länge des Messbereiches (11, 38, 51, 60) ermittelt und aus dem Temperaturprofil (48) mittels einem Algorithmus die momentane Badspiegelhöhe (14, 47, 56) bestimmt wird.
- Verfahren nach Anspruch 1, dadurch gekennzeichnet, dass die Kokillenwand (3, 32, 61) im Messbereich (11, 38, 51, 60) durch Wärmeableitung in benachbarte Kühleinrichtungen wie Kühlkanäle (34) oder Sprühkühleinrichtungen gekühlt wird.
- Verfahren nach einem der Ansprüche 1 oder 2, dadurch gekennzeichnet, dass eine Infrarot-Strahlung an der Oberfläche des Messbereiches (11, 60) durch ein Infrarot-Strahlenmessgerät (12, 22, 43, 62) gemessen wird.
- Verfahren nach einem der Ansprüche 1 oder 2, dadurch gekennzeichnet, dass der Messbereich (51) mit einem Mittel (52) beschichtet wird, das temperaturabhängig seine Farbe ändert, der Messbereich (51) beleuchtet und die Farbstrahlung durch das Strahlenmessgerät (53) in der Form einer Farbvideokamera gemessen wird.
- Verfahren nach einem der Ansprüche 1 - 4, dadurch gekennzeichnet, dass die Abstrahlung an der Oberfläche des Messbereiches (11, 51, 60) der Kokillenwand (32, 61) über einen Strahlenleiter (41, 57, 63, 64) wie optische Leiter, Glasfaser, etc. dem Strahlenmessgerät (12, 22, 43, 53, 62) zugeführt wird.
- Verfahren nach einem der Ansprüche 1 - 5, dadurch gekennzeichnet, dass die im Strahlenmessgerät (12, 22, 43, 53, 62) empfangenen Signale in ein imaginäres, einen Teil der Kokillenlänge umfassendes Streifenbild (45) umgesetzt und daraus der Ist-Wert der Badspiegelhöhe (14, 47, 56) errechnet werden.
- Vorrichtung zur Bestimmung der Höhe des Badspiegels in einer Stranggiesskokille unter Verwendung eines Strahlenmessgerätes (12, 22, 43, 53, 62, 75), wobei das Strahlenmessgerät (12, 22, 43, 53, 62, 75) mit einer Steuerung zum Betrieb einer Stranggiessanlage verbunden ist, dadurch gekennzeichnet, dass an einer Aussenseite einer hochwärmeleitenden, einen Formhohlraum bildenden, wassergekühlten Kokillenwand (32, 61, 73) ein vorbestimmter Messbereich (11, 51, 60, 71) festlegbar ist, der durch mindestens ein Strahlenmessgerät (12, 22, 43, 53, 62, 75) überwachbar ist und Signale des Strahlenmessgerätes (12, 22, 43, 53, 62, 75) einem Rechner (13, 44, 55, 77) zuführbar sind, der mittels einem Algorithmus aus den Signalen die momentane Badspiegelhöhe (14, 47, 56) errechnet.
- Vorrichtung nach Anspruch 7, dadurch gekennzeichnet, dass zwischen dem Messbereich (11, 60) an der Kokillenwand (32, 61) und einem Infrarot-Strahlenmessgerät (12, 22, 43, 62) ein Infrarot-Strahlenleiter (41, 63, 64) angeordnet ist.
- Vorrichtung nach Anspruch 8, dadurch gekennzeichnet, dass der Infrarot-Strahlenleiter (41, 63, 64) im Wesentlichen spaltlos an die Kokillenwand (32, 61) angekoppelt ist und aus Glasfasern (23), aus einem strahlentransparenten Medium etc. besteht.
- Vorrichtung nach Anspruch 7, dadurch gekennzeichnet, dass die hochwärmeleitende Kokillenwand (32, 61, 73) im Messbereich (51, 71) mit einem Mittel (52) beschichtet ist, das in Abhängigkeit von der Temperatur seine Farbe ändert, der Messbereich (51, 71) mit einer Beleuchtung (54) versehen und das Strahlenmessgerät (53, 75) als Videokamera ausgebildet ist.
- Vorrichtung nach Anspruch 8, dadurch gekennzeichnet, dass der Infrarot-Strahlenleiter (41, 63, 64) aus mindestens einem Glasfaserbündel (23) besteht, das die Strahlung der Messfläche einem Infrarot-Strahlenmessgerät (22) zuführt.
- Vorrichtung nach einem der Ansprüche 8 - 11, dadurch gekennzeichnet, dass der Strahlenleiter (41, 63) aus einem ganzen oder zusammengesetzten strahlendurchlässigen Festkörper besteht, der den Messbereich (60) an der Kokillenwand abdeckt und die Strahlen der Kokillenwand (32, 61) direkt oder indirekt über einen gasförmigen Strahlenleiter (64) dem Strahlenmessgerät (12, 22, 43, 53, 62) zuführt.
- Vorrichtung nach Anspruch 12, dadurch gekennzeichnet, dass der Festkörper aus Calziumfluorid etc. besteht.
- Vorrichtung nach einem der Ansprüche 7 - 13, dadurch gekennzeichnet, dass die erfassten Signale im Strahlenmessgerät (12, 22, 43, 53, 62) durch einen Software Algorithmus in ein imaginäres Streifenbild (45) umwandelbar und daraus die momentane Badspiegelhöhe (14, 47, 56) errechenbar und der Steuerung zuführbar ist.
- Vorrichtung nach Anspruch 10, dadurch gekennzeichnet, dass zwischen dem Messbereich (51) an der Kokillenwand (3) und der Videokamera (53) bzw. zwischen dem Messbereich (51) und der Messbereichbeleuchtung (54) Strahlenleiter (57) für sichtbare Lichtstrahlen angeordnet sind.
- Vorrichtung nach Anspruch 9, dadurch gekennzeichnet, dass der Strahlenleiter auf der dem Messbereich zugekehrten Seite mit einer dünnen wärmeleitenden Beschichtung versehen ist, die ihrerseits an der Kokillenwand (32, 61) im Messbereich (11, 60) anliegt.
- Vorrichtung nach einem der Ansprüche 8 oder 15, dadurch gekennzeichnet, dass als Strahlenleiter (64) ein Hohlraum mit Luft- bzw. mit Gasfüllung, mit einem Vakuum oder allgemein mit einem strahlentransparenten Medium vorgesehen ist.
- Vorrichtung nach Anspruch 8, dadurch gekennzeichnet, dass ein erster Strahlenleiter (63) aus einem Festkörper und ein zweiter Strahlenleiter (64) aus einem Hohlraum besteht, wobei der Festkörper am Messbereich (60) der Kokillenwand (61) im Wesentlichen spaltlos anliegt und der Hohlraum eine Luft- bzw. Gasfüllung oder ein Vakuum aufweist.
- Vorrichtung nach einem der Ansprüche 7 oder 10, dadurch gekennzeichnet, dass mit einem Rechner verbundene Infrarot- oder Ultraviolett-Strahlenmessgeräte (75) im Wassermantel (74) derart eingebaut sind, dass sie die Infrarot- oder Ultraviolett-Strahlung an einem vorbestimmten Messbereich (71) an der Aussenseite der Kokillenwand (73) überwachen.
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| EP05021255A EP1769864A1 (de) | 2005-09-29 | 2005-09-29 | Verfahren und Vorrichtung zur Bestimmung der Höhe des Badspiegels in einer Stranggiesskokille |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| EP05021255A EP1769864A1 (de) | 2005-09-29 | 2005-09-29 | Verfahren und Vorrichtung zur Bestimmung der Höhe des Badspiegels in einer Stranggiesskokille |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| EP1769864A1 true EP1769864A1 (de) | 2007-04-04 |
Family
ID=35124567
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP05021255A Withdrawn EP1769864A1 (de) | 2005-09-29 | 2005-09-29 | Verfahren und Vorrichtung zur Bestimmung der Höhe des Badspiegels in einer Stranggiesskokille |
Country Status (1)
| Country | Link |
|---|---|
| EP (1) | EP1769864A1 (de) |
Cited By (7)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE102008060032A1 (de) | 2008-07-31 | 2010-02-04 | Sms Siemag Aktiengesellschaft | Gießspiegelmessung in einer Kokille durch ein faseroptisches Messverfahren |
| DE102010034663A1 (de) * | 2010-08-18 | 2012-02-23 | Universität Bremen | Verfahren und Vorrichtung zur faseroptischen Füllstandsmessung von flüssigen Medien, insbesondere bei hohen Temperaturen, wie zum Beispiel flüssigen Metallen, in Behältern, wie zum Beispiel Schmelzöfen |
| TWI583462B (zh) * | 2015-05-20 | 2017-05-21 | China Steel Corp | Casting photography for continuous casting systems |
| CN110369687A (zh) * | 2019-08-02 | 2019-10-25 | 中国重型机械研究院股份公司 | 一种在线实时修正板坯断面梯形缺陷的智能装置及方法 |
| CN110681834A (zh) * | 2019-11-05 | 2020-01-14 | 中冶赛迪重庆信息技术有限公司 | 方坯连铸结晶器及冷却方法 |
| CN111974963A (zh) * | 2020-08-25 | 2020-11-24 | 唐山钢铁集团有限责任公司 | 一种方坯连铸机结晶器液位铯源标定装置及方法 |
| CN112935213A (zh) * | 2019-12-11 | 2021-06-11 | 中冶京诚工程技术有限公司 | 结晶器、结晶器内钢水液面高度测量方法及相关装置 |
Citations (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE2854515A1 (de) * | 1977-12-20 | 1979-06-21 | Ishikawajima Harima Heavy Ind | Vorrichtung zur feststellung des pegels einer in einer wassergekuehlten form befindlichen metallschmelze |
| JPS61219456A (ja) * | 1985-03-26 | 1986-09-29 | Sumitomo Metal Ind Ltd | 鋳造温度測定装置 |
| JPH0985406A (ja) * | 1995-09-27 | 1997-03-31 | Sumitomo Metal Ind Ltd | 連続鋳造方法 |
| JPH11300455A (ja) * | 1998-04-21 | 1999-11-02 | Nippon Steel Corp | 連続鋳造における鋳型内液面レベルの検出方法及び装置 |
| JP2004025202A (ja) * | 2002-06-21 | 2004-01-29 | Nippon Steel Corp | 湯面位置検知方法、装置、コンピュータプログラム、及びコンピュータ読み取り可能な記憶媒体 |
| JP2004066303A (ja) * | 2002-08-07 | 2004-03-04 | Jfe Steel Kk | 熱電対式レベル計によるモールド内湯面レベル判定方法 |
-
2005
- 2005-09-29 EP EP05021255A patent/EP1769864A1/de not_active Withdrawn
Patent Citations (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE2854515A1 (de) * | 1977-12-20 | 1979-06-21 | Ishikawajima Harima Heavy Ind | Vorrichtung zur feststellung des pegels einer in einer wassergekuehlten form befindlichen metallschmelze |
| JPS61219456A (ja) * | 1985-03-26 | 1986-09-29 | Sumitomo Metal Ind Ltd | 鋳造温度測定装置 |
| JPH0985406A (ja) * | 1995-09-27 | 1997-03-31 | Sumitomo Metal Ind Ltd | 連続鋳造方法 |
| JPH11300455A (ja) * | 1998-04-21 | 1999-11-02 | Nippon Steel Corp | 連続鋳造における鋳型内液面レベルの検出方法及び装置 |
| JP2004025202A (ja) * | 2002-06-21 | 2004-01-29 | Nippon Steel Corp | 湯面位置検知方法、装置、コンピュータプログラム、及びコンピュータ読み取り可能な記憶媒体 |
| JP2004066303A (ja) * | 2002-08-07 | 2004-03-04 | Jfe Steel Kk | 熱電対式レベル計によるモールド内湯面レベル判定方法 |
Non-Patent Citations (4)
| Title |
|---|
| PATENT ABSTRACTS OF JAPAN vol. 011, no. 057 (M - 564) 21 February 1987 (1987-02-21) * |
| PATENT ABSTRACTS OF JAPAN vol. 1997, no. 07 31 July 1997 (1997-07-31) * |
| PATENT ABSTRACTS OF JAPAN vol. 2000, no. 02 29 February 2000 (2000-02-29) * |
| PATENT ABSTRACTS OF JAPAN vol. 2003, no. 12 5 December 2003 (2003-12-05) * |
Cited By (9)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE102008060032A1 (de) | 2008-07-31 | 2010-02-04 | Sms Siemag Aktiengesellschaft | Gießspiegelmessung in einer Kokille durch ein faseroptisches Messverfahren |
| DE102010034663A1 (de) * | 2010-08-18 | 2012-02-23 | Universität Bremen | Verfahren und Vorrichtung zur faseroptischen Füllstandsmessung von flüssigen Medien, insbesondere bei hohen Temperaturen, wie zum Beispiel flüssigen Metallen, in Behältern, wie zum Beispiel Schmelzöfen |
| TWI583462B (zh) * | 2015-05-20 | 2017-05-21 | China Steel Corp | Casting photography for continuous casting systems |
| CN110369687A (zh) * | 2019-08-02 | 2019-10-25 | 中国重型机械研究院股份公司 | 一种在线实时修正板坯断面梯形缺陷的智能装置及方法 |
| CN110369687B (zh) * | 2019-08-02 | 2024-04-30 | 中国重型机械研究院股份公司 | 一种在线实时修正板坯断面梯形缺陷的智能装置及方法 |
| CN110681834A (zh) * | 2019-11-05 | 2020-01-14 | 中冶赛迪重庆信息技术有限公司 | 方坯连铸结晶器及冷却方法 |
| CN110681834B (zh) * | 2019-11-05 | 2023-09-19 | 中冶赛迪信息技术(重庆)有限公司 | 方坯连铸结晶器及冷却方法 |
| CN112935213A (zh) * | 2019-12-11 | 2021-06-11 | 中冶京诚工程技术有限公司 | 结晶器、结晶器内钢水液面高度测量方法及相关装置 |
| CN111974963A (zh) * | 2020-08-25 | 2020-11-24 | 唐山钢铁集团有限责任公司 | 一种方坯连铸机结晶器液位铯源标定装置及方法 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP2318162B2 (de) | Giessspiegelmessung in einer kokille durch ein faseroptisches messverfahren | |
| EP1896247B1 (de) | Verfahren und vorrichtung zur herstellung eines dreidimensionalen gegenstands durch ein generatives 3d-verfahren | |
| EP2094429B9 (de) | Verfahren und vorrichtung zur prozessüberwachung bei der materialbearbeitung | |
| DE102014212246B3 (de) | Verfahren und Vorrichtung zur Qualitätssicherung | |
| DE69431898T2 (de) | Analytisches System zum Analysieren, Überwachen, Diagnostizieren und/oder Steuern eines Verfahrens für die Herstellung von Verpackungsprodukten aus Glas, woin die Analyse sofort nach dem Glasformungsverfahren stattfindet | |
| EP3684967B1 (de) | Verfahren zur bestimmung einer oberflächentemperatur | |
| DE3050498C2 (de) | ||
| EP4000761B1 (de) | Berührungslose vermessung von metallsträngen an einer stranggiessanlage | |
| EP2560774B1 (de) | ANORDNUNG UND VERFAHREN ZUR STEUERUNG EINER GIEßPULVERAUFGABE EINER STRANGGIEßANLAGE | |
| EP3465181A1 (de) | Vorrichtung und verfahren zum ermitteln einer mikrostruktur eines metallprodukts sowie metallurgische anlage | |
| DE3590377C2 (de) | ||
| EP2932212B1 (de) | Verfahren und vorrichtung zum berührungslosen bestimmen der temperatur eines bewegten gegenstands mit unbekanntem emissionsgrad | |
| EP0144698A1 (de) | Verstellbare Extrusionsdüse und Verfahren zu deren Anwendung | |
| DE202015101107U1 (de) | Vorrichtung zur Messung der Sprühcharakteristik einer oder mehrerer Sprühdüsen | |
| DE102010022003A1 (de) | Vertikal-Stranggießanlage | |
| DE102005010754A1 (de) | Verfahren zur Überwachung und Steuerung von thermischen Spritzverfahren | |
| DE102012206221A1 (de) | Verfahren und Vorrichtung zur Oberflächeninspektion von metallurgischen Gießprodukten in einer Produktionslinie | |
| EP1397650A1 (de) | Verfahren und vorrichtung zur diagnostik und überwachung eines unfokussierten laserstrahles von hochleistungs-laseranlagen | |
| DE3541445A1 (de) | Stranggiesskokille mit temperaturmesseinrichtungen | |
| EP3135402B1 (de) | Kokille und verfahren zum überwachen einer kokille | |
| EP1867219B1 (de) | Anordnung zur überwachung thermischer spritzprozesse | |
| DE19738466C1 (de) | Stranggußvorrichtung | |
| DE2854515A1 (de) | Vorrichtung zur feststellung des pegels einer in einer wassergekuehlten form befindlichen metallschmelze | |
| DE102024128581B3 (de) | Messanordnung und Verfahren zur Bestimmung der Konzentration unterschiedlicher Elemente in einem durch ein Stranggussverfahren erzeugten Metallstrang | |
| WO2021136842A1 (de) | Vorrichtung und verfahren zur überwachung der innengeometrie eines rohres |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HU IE IS IT LI LT LU LV MC NL PL PT RO SE SI SK TR |
|
| AX | Request for extension of the european patent |
Extension state: AL BA HR MK YU |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE APPLICATION HAS BEEN WITHDRAWN |
|
| 18W | Application withdrawn |
Effective date: 20070416 |