EP1713642B1 - Procede permettant de decorer en grande cadence des recipients a paroi cylindrique - Google Patents
Procede permettant de decorer en grande cadence des recipients a paroi cylindrique Download PDFInfo
- Publication number
- EP1713642B1 EP1713642B1 EP05717576A EP05717576A EP1713642B1 EP 1713642 B1 EP1713642 B1 EP 1713642B1 EP 05717576 A EP05717576 A EP 05717576A EP 05717576 A EP05717576 A EP 05717576A EP 1713642 B1 EP1713642 B1 EP 1713642B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- mandrel
- container
- marking
- transfer film
- axis
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Lifetime
Links
- 238000000034 method Methods 0.000 title claims abstract description 44
- 238000005034 decoration Methods 0.000 claims abstract description 50
- 230000002596 correlated effect Effects 0.000 claims abstract description 5
- 238000012546 transfer Methods 0.000 claims description 70
- 230000003287 optical effect Effects 0.000 claims description 15
- 238000012937 correction Methods 0.000 claims description 11
- 238000011144 upstream manufacturing Methods 0.000 claims description 10
- 230000006835 compression Effects 0.000 claims description 9
- 238000007906 compression Methods 0.000 claims description 9
- 239000002966 varnish Substances 0.000 claims description 9
- 230000001070 adhesive effect Effects 0.000 claims description 5
- 238000005520 cutting process Methods 0.000 claims description 5
- 230000000875 corresponding effect Effects 0.000 claims description 4
- 230000001737 promoting effect Effects 0.000 claims description 4
- 238000000151 deposition Methods 0.000 claims description 2
- 238000003825 pressing Methods 0.000 abstract description 2
- 241001672694 Citrus reticulata Species 0.000 abstract 1
- KWGRBVOPPLSCSI-WPRPVWTQSA-N (-)-ephedrine Chemical compound CN[C@@H](C)[C@H](O)C1=CC=CC=C1 KWGRBVOPPLSCSI-WPRPVWTQSA-N 0.000 description 36
- 238000004519 manufacturing process Methods 0.000 description 12
- 229920003023 plastic Polymers 0.000 description 11
- 239000004033 plastic Substances 0.000 description 11
- 238000007639 printing Methods 0.000 description 10
- 241001080024 Telles Species 0.000 description 8
- 230000000694 effects Effects 0.000 description 7
- BQCADISMDOOEFD-UHFFFAOYSA-N Silver Chemical compound [Ag] BQCADISMDOOEFD-UHFFFAOYSA-N 0.000 description 5
- 238000010438 heat treatment Methods 0.000 description 5
- 229910052709 silver Inorganic materials 0.000 description 5
- 239000004332 silver Substances 0.000 description 5
- PCHJSUWPFVWCPO-UHFFFAOYSA-N gold Chemical compound [Au] PCHJSUWPFVWCPO-UHFFFAOYSA-N 0.000 description 4
- 229910052737 gold Inorganic materials 0.000 description 4
- 239000010931 gold Substances 0.000 description 4
- 239000000243 solution Substances 0.000 description 4
- 238000013519 translation Methods 0.000 description 4
- 230000001133 acceleration Effects 0.000 description 3
- 239000002775 capsule Substances 0.000 description 3
- 238000006073 displacement reaction Methods 0.000 description 3
- 238000009826 distribution Methods 0.000 description 3
- 230000001105 regulatory effect Effects 0.000 description 3
- 230000000284 resting effect Effects 0.000 description 3
- 238000005096 rolling process Methods 0.000 description 3
- 229910000838 Al alloy Inorganic materials 0.000 description 2
- 208000031968 Cadaver Diseases 0.000 description 2
- 239000002318 adhesion promoter Substances 0.000 description 2
- 238000012550 audit Methods 0.000 description 2
- 238000010276 construction Methods 0.000 description 2
- 238000001816 cooling Methods 0.000 description 2
- 239000002537 cosmetic Substances 0.000 description 2
- 238000001125 extrusion Methods 0.000 description 2
- 238000012986 modification Methods 0.000 description 2
- 230000004048 modification Effects 0.000 description 2
- 238000000465 moulding Methods 0.000 description 2
- 238000007747 plating Methods 0.000 description 2
- 241000196324 Embryophyta Species 0.000 description 1
- 241000287107 Passer Species 0.000 description 1
- 240000008042 Zea mays Species 0.000 description 1
- NIXOWILDQLNWCW-UHFFFAOYSA-N acrylic acid group Chemical group C(C=C)(=O)O NIXOWILDQLNWCW-UHFFFAOYSA-N 0.000 description 1
- 238000004458 analytical method Methods 0.000 description 1
- 230000009286 beneficial effect Effects 0.000 description 1
- 239000003795 chemical substances by application Substances 0.000 description 1
- 230000000295 complement effect Effects 0.000 description 1
- 230000001276 controlling effect Effects 0.000 description 1
- 230000001186 cumulative effect Effects 0.000 description 1
- 229940082150 encore Drugs 0.000 description 1
- 229920002457 flexible plastic Polymers 0.000 description 1
- 238000007647 flexography Methods 0.000 description 1
- 239000012943 hotmelt Substances 0.000 description 1
- 230000002401 inhibitory effect Effects 0.000 description 1
- 238000002347 injection Methods 0.000 description 1
- 239000007924 injection Substances 0.000 description 1
- 229920001684 low density polyethylene Polymers 0.000 description 1
- 239000004702 low-density polyethylene Substances 0.000 description 1
- 239000003550 marker Substances 0.000 description 1
- 239000000463 material Substances 0.000 description 1
- 229910052751 metal Inorganic materials 0.000 description 1
- 239000002184 metal Substances 0.000 description 1
- 229910000510 noble metal Inorganic materials 0.000 description 1
- 238000007645 offset printing Methods 0.000 description 1
- 239000011146 organic particle Substances 0.000 description 1
- 239000002245 particle Substances 0.000 description 1
- 230000002093 peripheral effect Effects 0.000 description 1
- 229920001296 polysiloxane Polymers 0.000 description 1
- 238000012545 processing Methods 0.000 description 1
- 238000011084 recovery Methods 0.000 description 1
- 230000035939 shock Effects 0.000 description 1
- 239000007787 solid Substances 0.000 description 1
- 230000000087 stabilizing effect Effects 0.000 description 1
- 230000000007 visual effect Effects 0.000 description 1
- 239000001993 wax Substances 0.000 description 1
- 238000003466 welding Methods 0.000 description 1
Images

Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B41—PRINTING; LINING MACHINES; TYPEWRITERS; STAMPS
- B41F—PRINTING MACHINES OR PRESSES
- B41F16/00—Transfer printing apparatus
- B41F16/0006—Transfer printing apparatus for printing from an inked or preprinted foil or band
- B41F16/0073—Transfer printing apparatus for printing from an inked or preprinted foil or band with means for printing on specific materials or products
- B41F16/008—Transfer printing apparatus for printing from an inked or preprinted foil or band with means for printing on specific materials or products for printing on three-dimensional articles
- B41F16/0086—Transfer printing apparatus for printing from an inked or preprinted foil or band with means for printing on specific materials or products for printing on three-dimensional articles for printing on articles with cylindrical surfaces
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B41—PRINTING; LINING MACHINES; TYPEWRITERS; STAMPS
- B41P—INDEXING SCHEME RELATING TO PRINTING, LINING MACHINES, TYPEWRITERS, AND TO STAMPS
- B41P2219/00—Printing presses using a heated printing foil
- B41P2219/40—Material or products to be decorated or printed
- B41P2219/43—Three-dimensional articles
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y10—TECHNICAL SUBJECTS COVERED BY FORMER USPC
- Y10T—TECHNICAL SUBJECTS COVERED BY FORMER US CLASSIFICATION
- Y10T156/00—Adhesive bonding and miscellaneous chemical manufacture
- Y10T156/17—Surface bonding means and/or assemblymeans with work feeding or handling means
- Y10T156/1702—For plural parts or plural areas of single part
- Y10T156/1705—Lamina transferred to base from adhered flexible web or sheet type carrier
- Y10T156/1707—Discrete spaced laminae on adhered carrier
- Y10T156/171—Means serially presenting discrete base articles or separate portions of a single article
Definitions
- the invention relates to a method for decorating the cylindrical walls of containers, for example the cylindrical skirts of the flexible tubes before they are filled with the product that they are intended to distribute. It relates more particularly to the decoration by hot stamping or hot plating of transfer films.
- Any type of cylindrical wall is envisaged: metal, typically aluminum alloy, metalloplastic or entirely plastic, mono- or multilayer.
- the problem to be solved by the invention relates to the decoration of the skirt of the flexible tube when it can be decorated after being shaped cylinder. This is from the outset the case of aluminum alloy tubes. This is also always the case for tubes made entirely of plastic whose skirt is obtained by extrusion, called “plastic tubes”. This can also occur for all-plastic tubes known as “rolled tubes” or for metal-plastic tubes.
- the so-called “laminated” flexible plastic tubes comprise a head and a flexible skirt, obtained from a so-called “laminated” strip, generally comprising several plastic layers.
- the skirt is obtained by cutting into a cylindrical sleeve, itself obtained by rolling a flat strip. The rolling is performed so that the strip is shaped cylinder, the edges of said strip being placed opposite one another, generally with a slight overlap, and then welded together. The cylinder thus formed is cut to the desired length to make the skirt and a tube head is welded to one end of said skirt.
- plastic flexible tubes are obtained either entirely by molding (typically by injection) or, as in the case of laminates, by welding a head onto a cylindrical skirt, the cylindrical skirt having in this case been obtained by extrusion a thin cylindrical plastic profile then cut it to the desired length.
- Hot transfer on non-planar objects such as cylindrical skirts of flexible tubes has been carried out so far because the devices used can not operate at rates compatible with other devices of the manufacturing cycle.
- These devices comprise a planar tool having at each cycle an alternating movement of advance-recoil, typically a so-called "nostern" advance. Such an alternating movement slows down the production rates, so that even the most efficient machines do not exceed 60 tubes / minute.
- Such an operation therefore imposes either a reduction of the rate on the complete manufacturing line (in this case, it hardly exceeds 60 tubes / minute while the other elements of the production line can easily reach 120 tubes / minute) that is, the production on two or more parallel chains of the hot stamping using existing devices, or the output of the production lines for a recovery process (disassembly).
- the applicant has therefore set itself the goal of producing on-line hot stamping of decorations on cylindrical objects at a rate of production compatible with the production line, that is to say capable of processing at least 100 tubes. per minute, and preferably at least 120 tubes per minute.
- mobile mandrels are used mounted on a loop circuit, for example mounted on a turntable. These mobile mandrels are limited in number, typically a few tens.
- the mounting the mandrel on its movable support must allow it to one hand to rotate about its axis, on the other hand to withstand a force exerted perpendicular to said axis.
- a rolling bearing is used.
- the mandrel is mounted on its movable support so that it can also move along its axis. In this way, a certain correction can be made, if necessary, on the longitudinal positioning of the container, that is to say on the longitudinal positioning of the decoration already printed on its wall.
- the turntable rotates advantageously step by step, the mandrel being at each stop to the right of a handling or treatment area of the container, for example: fitting said container by its cylindrical wall around a mandrel, deposit or marking a decoration on the cylindrical wall, unloading of the container provided with its decoration, etc ... (other stations can be used for various completions of the container).
- a station for removal of the core resulting from the molding of the tube head there can be provided a station for removal of the core resulting from the molding of the tube head, the removal of a cap to close the dispensing orifice, the automatic screwing a plug, or the fixing, by depression and snap on the neck, a hinged capsule, etc. ....
- the containers are brought successively to the right of a mandrel, typically using pins mounted on a transfer chain, and then fitted on the mandrels to a length appropriate to the decor to be printed.
- the fitting is preferably carried out until the inside of the tube head comes into abutment on the head of the mandrel, which makes it possible to have an indexing axial decoration on the tube skirt.
- the mandrel can also be actuated by an axial translation device.
- the pressure cylinder is driven in a continuous rotational movement, preferably constant, around its fixed axis which is parallel to the direction of the axis of the mandrel.
- the mandrel is brought into contact with the pressure cylinder so that it exerts a force distributed as evenly as possible on a generator thereof.
- Said distributed force is used either to deposit the decoration with the aid of the transfer film (decal), or to mark said decoration, the surface of said pressure cylinder being etched (for example marking, hot or cold, or setting shape of a decoration in relief by plastic deformation of the wall of the container).
- the controlled tangential arrival of the mandrel in the vicinity of the pressure cylinder allows the support of the mandrel, designed to rotate said mandrel, not to undergo too violent shock.
- the mandrel coated with said container is rotated so that when the mandrel is in line with the pressure cylinder, the tangential velocity of the cylindrical wall of the rotating container is substantially equal to the tangential velocity of the surface of the container.
- pressure cylinder typically equal to ⁇ 1%, preferably equal to ⁇ 0.5%.
- the mandrel is rotated, for example, by a servomotor which allows large rotational accelerations, thus making it possible to pass from a zero tangential velocity to a tangential velocity equal to that of the surface of the pressure cylinder at the end of a lapse of time. time less than that which corresponds to the movement of the container between the previous step of the process (for example the fitting of the container on the mandrel) and the step of depositing or marking the decor.
- said pressure cylinder is a marking cylinder: it has an etched surface according to the desired decoration.
- the force applied by the raised parts of the etched surface causes the compression of a portion of the transfer film which thins and adheres to the wall of the cylindrical container.
- the marked portion of the transfer film which remains adhered to the wall of the container is detached from said support strip, thus materializing the decor to achieve.
- the marking cylinder is generally a cylindrical solid block rotating about its axis. It may, however, take other forms, provided that the etched surface is supported on a cylindrical surface and rotates about the axis of said cylindrical surface.
- the marking is done hot with a heating marking cylinder marking a thermal transfer film: under the effect of temperature and pressure, the plastic material of the marked area of the transfer film acquires adhesive properties and thins, the boundary between the marked portion and the unlabeled portion becoming, after cooling, an easy tearing zone.
- the support strip is held on the cylindrical wall of the container for a certain time after it leaves the marking zone. This time is sufficient to allow cooling of the support strip and the marked transfer film to a temperature facilitating the detachment of said film by cutting along the boundary between the marked area and the unlabeled area.
- the marking cylinder rotates about its axis, preferably with a continuous and constant speed, which facilitates the servocontrol of the rotation of the mandrel.
- the support strip provided with the transfer film may also be run at a constant speed, substantially equal to ⁇ 1%, preferably within ⁇ 0.5%, at the common tangential speed of the etched surface of the marking cylinder and the wall of the container.
- a system for advancing the band making it possible to slow down and then accelerate the said carrier band in the interval between time separating the departure of a mandrel equipped with a marked receptacle at the arrival of a new mandrel provided with a container not yet marked.
- the support strip passes through the marking zone, that is to say in the gap between the marking cylinder and the mandrel, so that it is trapped then compressed during the mutual approximation of the mandrel and the etched surface of the marking cylinder. It runs between a supply coil and a receiving coil, passing through a succession of rollers whose distribution allows, by adjusting the tension of the band, to stabilize its scrolling.
- any transfer film - which can in particular give an effect other than that of a metallic gloss - can be used.
- the mandrel is brought into contact with the marking cylinder so that the cylindrical wall of the body is tangential to the etched surface of the marking cylinder and the latter exerts a force on said mandrel through the transfer film support strip and the wall of the container, the whole being animated with the same tangential speed.
- the mandrel can be brought into rotation in the marking zone, and then, as soon as the tangential linear velocity of the wall of the container corresponds to the tangential velocity of the etched surface, the axis of the marking cylinder is displaced in the direction of the axis of the mandrel until the support strip, traveling at the same tangential speed, is trapped and compressed by this movement. In this way, the contact can be established gradually on a generatrix of the container wall. But, preferably, to simplify the kinematics of the marking cylinder and reduce dead time, the axis of rotation of the marking cylinder is fixed and the mandrel is rotated before it arrives in the vicinity of the cylinder. marking, ensuring that it can reach the appropriate speed before reaching said marking area.
- the position of the axis of the marking cylinder is defined with respect to the trajectory of the chucks so that when they come into contact with each other, a force is applied on the contact generator, low enough so that the mandrel can mechanically resist and large enough so that the transfer film is marked by the reliefs of the engraved surface of the cylinder.
- mandrels having, at least in line with the wall of the container to be marked, a cylindrical wall with a circular cross section.
- the wall of the container is not necessarily cylindrical with circular section but it must be sufficiently flexible to be able to fit the circular cylindrical shape of this part of the mandrel when the container is fitted and held on said mandrel.
- the marking area of the skirt is located at a sufficiently large distance (typically corresponding to the radius of the circular cylindrical portion of the mandrel) of the dispensing head because the peripheral edge of the shoulder - more rigid - is not axisymmetric.
- the bearing force is between 2 N / mm and 40 N / mm while the etched surface of the marking cylinder is brought to a temperature between 80 ° C and 250 ° C.
- the support strip remains resting on the mandrel over a given angular opening, which is sufficiently large (at least 20 °, preferably at least 30 °) to allow the support strip and the marked transfer film to move away from the heating block and cool to a temperature facilitating the detachment of the film by cutting along the boundary between the marked area and the unlabeled area but the angular aperture is limited because of the bulk, since she can not cut the trajectory of the containers mounted on the moving mandrels.
- the support strip contiguous to the cylindrical wall of the container is maintained until the latter reaches a mean temperature of less than 80.degree. C., preferably less than 60.degree.
- Another possible solution to facilitate the detachment of a hot-marked decor a solution that can be combined with one or the other of the above, is to sweep the support strip with a trickle of cold air at the exit of the gap hot stamping.
- the support strip is thus moved away from the surface of the container, so that the marked portion of the transfer film remaining adhered to the wall of the container is detached from said support strip, thus materializing the decoration.
- the mandrel can perform a turn on itself with the etched surface of the marking cylinder in continuous support, the decor can be made on the entire circumference of the wall of the container.
- This decoration may be of axial symmetry but it is possible to achieve the decor at a desired position on the cylindrical wall of the container: after fitting the container on the immovable mandrel, the mandrel is rotated and an optical determination of an index premarked on the container - for example during the offset printing of a decor without a shiny gold or silver effect on the container - and the rotation of the mandrel is calculated so that the container comes into contact with the surface of the cylinder by presenting itself in a predefined angular position.
- the device proposed in the example below comprises an equipment that makes it possible to perform such an angular indexing.
- the positioning index of the decor is pre-printed in an inconspicuous place, that is to say as far as possible from the most exposed place of the decor, namely the part of the decor designed to be first view by the consumer (particular aesthetic aspect, brand, slogan, ).
- the imprecision of the cumulative pre-printing to that of the marking may give, despite the use of the optical identification device cited above, shifts likely to degrade the visual appearance sought for this strategic part of the decor.
- the optical identification device mentioned above is advantageously completed by a second optical device, typically a video camera, connected to a correction computer system which, with the aid of image analysis software, allows to finely adjust the position of the mandrel both angularly (modification of the angular correction mentioned above) and axially (correction with the aid of an axial translation device actuating either the mandrel or the marking cylinder).
- a second optical device typically a video camera
- a correction computer system which, with the aid of image analysis software, allows to finely adjust the position of the mandrel both angularly (modification of the angular correction mentioned above) and axially (correction with the aid of an axial translation device actuating either the mandrel or the marking cylinder).
- the method according to the invention can also extend to the decoration of the cylindrical wall of a container where the decoration would be pre-printed using an ink or varnish that would retain or otherwise repel the film transfer coming to be plated uniformly on the cylindrical wall of the container under the effect of the support of a non-engraved cylinder.
- the marking zone may comprise more than one marking cylinder, which makes it possible to increase the production rates by simultaneous treatment of several containers. This nevertheless requires an arrangement of the tray and other work areas since the containers must be everywhere moved and treated simultaneously in groups.
- this device is advantageously completed in the marking zone by a device for scrolling a transfer film-support strip, scrolling the strip so that it passes through the film. space between said marking cylinder and the surface of the cylindrical body when a mandrel is brought into this working area, said device being provided with systems for controlling the tension of the strip, in particular at the exit of the air gap of the marking device.
- the marking cylinder is preferably heated.
- the workstation situated directly upstream of that of the hot stamping is provided with an optical registration system making it possible to detect, using a photocell, the angular position of a spot embodying a particular known point of the decoration. printed.
- the mandrels are provided with drive means, which allow to rotate them by scrolling a belt. Typically the drive belt is notched and drives a toothed wheel secured to the axis of rotation of said mandrel.
- Said toothed belt is passed to the marking station (station n) and to the station directly upstream (station (n-1)), so that the mandrels remain in constant contact with said belt from the beginning of the step of (position (n-1) at the end of the marking step (item n).
- movement of said belt is regulated by a single servomotor.
- the speed of rotation of the mandrel is defined so that the cylindrical surface of the body and the etched surface of the marking cylinder have the same tangential speed - it is sufficient to detect the angular position of the pre-printed index on the body placed on the mandrel situated at the station (n-1) for to know the angular offset with respect to the mandrel being marked and therefore with respect to the etched surface of the marking cylinder.
- the automation calculates the correction necessary to bring the body into good position and at the right speed at the marking station.
- This correction is made during the movement of the mandrel of the station (n-1) to the station (n).
- the same corker can be used to make embossed decorations: it removes the support strip of the transfer film and the drive device of said strip.
- another subject of the invention is a method similar to the preceding one, in which the cylindrical wall of each container is, on the contrary, printed according to the desired decoration with an ink or a varnish comprising an adhesion inhibiting agent, that is, that is to say an ink or a varnish preventing adhesion of said transfer film on the printed decoration, typically an ink or a varnish comprising particles based on silicones and / or waxes.
- an adhesion inhibiting agent that is, that is to say an ink or a varnish preventing adhesion of said transfer film on the printed decoration, typically an ink or a varnish comprising particles based on silicones and / or waxes.
- the force causes compression of the transfer film and results in the adhesion of a portion of said transfer film on the unprinted portion of the cylindrical wall of the container.
- said transfer film has adhesive properties such as a hot melt. More preferably, a heating pressure cylinder will be used so that when pressing the pressure cylinder on the sleeve through the transfer film, the latter acquires said adhesive properties and thus strongly adheres to the non-printed part of the wall cylindrical container.
- a device with a turntable such as that described above can be used to make such decorations: there is provided a printing station of the tube skirt upstream of the plating station of the support cylinder against the wall of the tube. through the support strip of the transfer film.
- the printing can be carried out by means of a conventional device, typically an offset machine placed on the production line upstream of said rotary table device. It is also conceivable to carry out the printing by arranging a printing station in the rotating plate device itself, upstream of the station where the transfer film is pressed against the wall of the container.
- the printing can for example be performed by flexography with the aid of an engraved cylinder.
- the angular indexing of the decor to be printed can be carried out using the method described above, with the difference that the printing cylinder takes the place of the marking cylinder.
- This device comprises a marking cylinder 1 having a planar etched surface 2 .
- the marking block is heated and makes it possible to mark hot with a thermal transfer film. It moves tangentially to the wall of the container 3 . Once the entire cylindrical wall is marked, it is removed from the support strip 4 of heat-transferable film and reduced to upstream to make a new passage on a new container. He thus performs at each cycle an alternating movement of advance - recoil, of the type no pilgrim. Such an alternating movement slows the production rates, so that even the most efficient machines do not exceed 60 tubes / minute
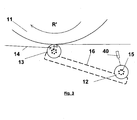
- the mandrel 12 intended to arrive at the marking station (where it is indicated by the reference 13), is rotated about its axis by the displacement of a notched drive belt 16 which drives a notched wheel 15 integral with the axis of rotation of said mandrel.
- the drive belt 16 is itself actuated by a servomotor (not shown), which makes it possible to go from a zero tangential speed to a tangential speed equal to that of the heating marking cylinder.
- the latter rotates at such a speed that the engraved surface of the marking cylinder 11 moves in a given time over a circumferential length equal to the perimeter of the tube skirt.
- a servomotor not shown
- we aim for a rate of 120 tubes / minute for a shiny silver effect decoration covering the entire periphery of the tube we must aim for an operation of duration typically less than 0.2 s (the remaining 0.3 s being reserved for the rotation of 2 ⁇ / n of the plate), which corresponds to a speed of rotation of the order of 5 tr / s.
- This speed must be reached and regulated after a lapse of time less than that which corresponds to the movement of the container from one working area to the next, that is to say, continuing our example, less than 0 , 3 s. It is therefore necessary a servomotor capable, via the belt 16 and the toothed wheel 15, to drive the mandrel with acceleration significantly greater than 15 rev / s 2 . Is preferably chosen a servo motor capable of generating acceleration by rotation of the mandrel between 300 and 15,000 rev / s 2
- the support strip remains resting on the mandrel over a given angular aperture, sufficiently large (at least 20 °, preferably at least 30 °) to allow the support strip and the transfer film marked with move away from the heating block and cool to a temperature facilitating the detachment of the film by cutting along the boundary between the marked area and the unlabeled area (duration of support in the order of 0.02 s) .
- the angular opening is however limited because of the space requirement, since it can not cut the trajectory of the containers mounted on the moving mandrels
- the procedure is as follows: the workstation situated directly upstream of that of the hot stamping, the position of which is symbolized by the mandrel 12, is provided with a system optical locator 40 for detecting by means of a photocell the angular position of a spot materializing a particular known point of the already printed decor.
- the mandrel 12 is provided with a notched wheel 15 integral with its axis of rotation, which makes it possible to actuate said mandrel in rotation by running the driving belt 16.
- the toothed belt 16 is passed to the marking station (station n, whose position is symbolized by the mandrel 13) and to the station directly upstream (station (n-1), whose position is symbolized by the mandrel 12), such that the mandrels are in constant contact with said belt from the beginning of the locating step (station (n-1)) to the end of the marking step (station n).
- the displacement of said belt is regulated by a single servomotor.
- the two mandrels placed in these work stations rotate synchronously, and the rotational speed of the mandrel 13 is defined so that the cylindrical surface of the body and the etched surface of the marking cylinder 11 have the same tangential speed, it is sufficient to detect with the aid of the optical locating device 40 the angular position of the pre-printed index on the body placed on the mandrel 12 located at the station (n-1) for the angular offset relative to the cylindrical body of the mandrel 13 and therefore with respect to the etched surface of the marking cylinder.
- the automation calculates the correction necessary to bring the cylindrical body of the mandrel 12 in good position and at the right speed to the n marking station. This correction is made during the movement of the mandrel 12 of the station (n-1) to the station (n).
- the optical locating device 40 is advantageously completed by a video camera (not shown) connected to a computer system which, with the aid of an image analysis software, makes it possible to automatically reset the position of the mandrel at a time. angularly (modification of the angular correction mentioned in the previous paragraph) and axially (correction with the aid of an axial translation device operating the mandrel when the latter is still at the station (n-1)).
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Printing Methods (AREA)
- Lining Or Joining Of Plastics Or The Like (AREA)
- Details Of Rigid Or Semi-Rigid Containers (AREA)
- Making Paper Articles (AREA)
- Manufacturing Of Tubular Articles Or Embedded Moulded Articles (AREA)
- Glass Compositions (AREA)
- Shaping Of Tube Ends By Bending Or Straightening (AREA)
Description
- L'invention concerne un procédé permettant de décorer les parois cylindriques de récipients, par exemple les jupes cylindriques des tubes souples avant que ceux-ci ne soient remplis du produit qu'il sont destinés à distribuer. Elle concerne plus particulièrement la décoration par marquage à chaud ou par plaquage à chaud de films transferts. Tout type de paroi cylindrique est envisagé: métallique, typiquement en alliage d'aluminium, métalloplastique ou entièrement plastique, mono - ou multicouche.
- A l'heure actuelle, le marquage à chaud est appliqué sur des jupes de tube essentiellement pour réaliser des décors donnant des effets brillants semblables à ceux donnés par des métaux nobles, tels que l'or ou l'argent. Jusqu'à la présente invention de tels décors, assez coûteux à réaliser, étaient réservés aux tubes contenant des produits à haute valeur ajoutée, typiquement des produits cosmétiques.
- Le problème que se propose de résoudre l'invention concerne la décoration de la jupe du tube souple lorsque celle-ci ne peut être décorée qu'après avoir été mise en forme de cylindre. C'est d'emblée le cas des tubes en alliage d'aluminium. C'est également systématiquement le cas pour les tubes entièrement en matière plastique dont la jupe est obtenue par extrusion, appelés "tubes plastiques". Cela peut également se produire pour les tubes entièrement en matière plastique appelés "tubes laminés" ou encore pour les tubes métalloplastiques.
- Les tubes souples en matière plastique dits "laminés" comprennent une tête et une jupe souple, obtenue à partir d'une bande dite "laminée", comprenant en général plusieurs couches plastiques La jupe est obtenue par découpe dans un manchon cylindrique, lui-même obtenu par roulage d'une bande plane. Le roulage est effectué de telle sorte que la bande est mise en forme de cylindre, les bords de ladite bande étant mis en regard l'un de l'autre, en général avec un léger recouvrement, puis soudés entre eux. Le cylindre ainsi formé est découpé à la longueur voulue pour réaliser la jupe puis une tête de tube est soudée à une extrémité dé ladite jupe.
- Les tubes souples dits "plastiques" sont obtenus soit entièrement par moulage (typiquement par injection), soit, comme dans le cas des laminés, par soudage d'une tête sur une jupe cylindrique, la jupe cylindrique ayant été dans ce cas obtenue par extrusion d'un profilé mince cylindrique en matière plastique puis découpe de celui-ci à la longueur voulue.
- Dans le cas des tubes métalloplastiques ou des tubes dits "laminés", on peut effectuer le marquage à chaud sur la bande avant sa mise en forme de cylindre avec dés techniques connues d'impression sur bandes plates telles que cette décrite dans la demande
FR 2 171 170 (MADAG US 5 368 680 (KURZ ), où de plus grandes cadences peuvent être obtenues en faisant passer la bande à marquer et le film transfert dans l'entrefer compris entre un cylindre marqueur et au moins un cylindre d'appui. - Mais les tubes "laminés" sont peu recherchés lorsqu'il s'agit de faire des décors présentant des effets brillants or ou argent, dont l'impression ne se fait correctement que par film transfert. En effet, ils présentent, de par leur mise en forme, une soudure longitudinale très visible, qui perturbe l'aspect esthétique du tube. Or, nous l'avons vu, ce type de décor accompagne en général des produits à haute valeur ajoutée, tels que les produits cosmétiques et cohabite difficilement avec une soudure longitudinale considérée comme étant inesthétique. C'est pourquoi on cherche à réaliser l'impression de tels décors sur des surfaces cylindriques sans soudure longitudinale apparente.
- Le transfert à chaud sur des objets non plans tels que les jupes cylindriques de tubes souples est effectué jusqu'à présent en reprise car les dispositifs utilisés ne peuvent fonctionner dans des cadences compatibles avec les autres dispositifs du cycle fabrication. Ces dispositifs comportent un outil plan ayant à chaque cycle un mouvement alterné d'avance - recul, typiquement une avance dite "à pas de pèlerin". Un tel mouvement alterné ralentit les cadences de fabrication, de sorte que même les machines les plus performantes ne dépassent pas 60 tubes/minute. Une telle opération impose donc soit une diminution de la cadence sur la ligne complète de fabrication (dans ce cas, celle-ci ne dépasse guère 60 tubes/minute alors que les autres éléments de la chaîne de fabrication peuvent atteindre facilement 120 tubes/minute), soit la réalisation sur deux chaînes parallèles ou plus du marquage à chaud à l'aide des dispositifs existants, soit encore la sortie des chaînes de fabrication pour un traitement en reprise (désenchaînement).
- Aucune de ces solutions n'est satisfaisante, la première et la troisième pour des raisons économiques évidentes, la seconde parce qu'elle impose des coûts d'investissement élevés (multiplications des machines, complexité de la chaîne de transfert puisqu'il faut répartir les tubes à traiter puis éventuellement les réunir après traitement), également parce qu'elle impose des temps de changement d'outillage élevés et qu'en raison de la multiplicité des outils employés, elle conduit à une capabilité réduite du procédé : l'installation industrielle mettant en oeuvre le procédé a, du fait de la multiplicité des machines fonctionnant en parallèle, une moins grande aptitude à réaliser des pièces dans l'intervalle de tolérance fixé par le cahier des charges, ce qui augmente le taux des rebuts.
- Le brevet
US 6 531 018 décrit un procédé pour décorer en très grandes séries les parois cylindriques de bouteilles. Dans ce procédé, on fait défiler lesdites parois cylindriques devant une tête de pression complexe munie de rouleaux de transfert tournant librement autour d'un axe mobile. Cette solution, qui est certainement bien adaptée aux fabrications en très grandes séries, impose également des coûts d'investissement élevés. - La demanderesse s'est donc donné pour objectif de réaliser en ligne un marquage à chaud de décors sur des objets cylindriques en respectant une cadence de production compatible avec la ligne de production, c'est-à-dire capable de traiter au moins 100 tubes à la minute, et de préférence au moins 120 tubes à la minute.
- Un premier objet de l'invention est un procédé pour décorer la paroi cylindrique de récipients caractérisé en ce qu'il comporte au moins les étapes suivantes:
- a) on utilise des mandrins mobiles montés sur un circuit en boucle, chaque mandrin ayant un diamètre légèrement inférieur au diamètre de la paroi cylindrique du récipient et étant monté sur un support capable de se déplacer de telle sorte que l'axe du mandrin reste parallèle à une direction donnée D, le montage du mandrin sur son support étant effectué de manière à ce qu'il peut tourner autour de son axe tout en résistant à un effort exercé perpendiculairement audit axe;
- b) chaque récipient est amené successivement au droit d'un mandrin puis emmanché sur ledit mandrin;
- c) on amène le mandrin ainsi revêtu dudit récipient au voisinage d'un cylindre de pression pouvant tourner autour d'un axe parallèle à ladite direction D;
- d) pendant son déplacement en direction dudit cylindre de pression, ledit mandrin est mis en rotation autour de son axe;
- e) on fait défiler une bande support de film transfert dans l'entrefer compris entre le cylindre de pression et le mandrin revêtu dudit récipient;
- f) le mandrin et le cylindre de pression sont amenés au contact l'un de l'autre, la paroi cylindrique du récipient et la surface du cylindre de pression étant animées d'une vitesse tangentielle sensiblement égale, ledit contact se traduisant par un effort exercé par le cylindre de pression sur le mandrin à travers la bande support de film transférable et la paroi du récipient;
- g) on éloigne ensuite la bande support de la surface du récipient, de sorte que la partie du film transfert restant collée à la paroi du récipient se détache de ladite bande support, matérialisant ainsi le décor;
- h) on éloigne ensuite l'ensemble mandrin et récipient du cylindre de pression pour laisser la place au mandrin suivant; ledit procédé étant caractérisé en ce que:
- A) ledit cylindre de pression est animé, par exemple à l'aide d'un moteur, typiquement un moteur électrique, d'un mouvement de rotation continu autour dudit axe, ledit axe étant fixe;
- B) le mandrin est mis en rotation à une vitesse corrélée avec celle du cylindre de pression de telle sorte que lorsque le mandrin arrive au droit du cylindre de pression, la vitesse tangentielle de la paroi cylindrique du récipient en rotation est sensiblement égale à la vitesse tangentielle de la surface du cylindre de pression;
- C) on fait défiler la bande support de film transfert dans l'entrefer compris entre le cylindre de pression et le mandrin revêtu dudit récipient de telle sorte qu'elle se déplace à une vitesse linéaire sensiblement égale aux vitesses tangentielles de ceux-ci.
- Pour décorer la paroi cylindrique de récipients, on utilise des mandrins mobiles montés sur un circuit en boucle, par exemple montés sur un plateau rotatif. Ces mandrins mobiles sont en nombre limité, typiquement quelques dizaines. Le montage du mandrin sur son support mobile doit permettre à celui-ci d'une part de tourner autour de son axe, d'autre part de résister à un effort exercé perpendiculairement audit axe. On utilise par exemple un palier à roulement. De préférence, le mandrin est monté sur son support mobile de telle sorte qu'il puisse également se déplacer le long de son axe. De la sorte, une certaine correction peut être effectuée, si nécessaire, sur le positionnement longitudinal du récipient, c'est-à-dire sur le positionnement longitudinal du décor déjà imprimé sur sa paroi.
- Le plateau rotatif tourne avantageusement au pas par pas, le mandrin se trouvant à chaque arrêt au droit d'une zone de manipulation ou de traitement du récipient, par exemple: emmanchement dudit récipient par sa paroi cylindrique autour d'un mandrin, dépôt ou marquage d'un décor sur la paroi cylindrique, déchargement du récipient muni de son décor, etc... (d'autres stations peuvent être utilisées pour divers parachèvements du récipient). Par exemple, dans le cas d'un tube souple, on peut prévoir une station permettant l'enlèvement de la carotte résultant du moulage de la tête de tube, la dépose d'un opercule pour obturer l'orifice de distribution, le vissage automatique d'un bouchon, ou encore la fixation, par enfoncement puis encliquetage sur le goulot, d'une capsule à charnière, etc ....
- Les récipients sont amenés successivement au droit d'un mandrin, typiquement à l'aide de picots montés sur une chaîne transfert, puis emmanchés sur les mandrins sur une longueur appropriée au décor à imprimer. Par exemple, lorsqu'il s'agit de tubes souples, l'emmanchement est effectué de préférence jusqu'à ce que l'intérieur de la tête de tube arrive en butée sur la tête du mandrin, ce qui permet d'avoir une indexation axiale du décor sur la jupe de tube. Pour améliorer la précision sur le positionnement axial du décor, le mandrin peut par ailleurs être actionné par un dispositif de translation axiale.
- Le cylindre de pression est animé d'un mouvement de rotation continue, de préférence constante, autour de son axe fixe qui est parallèle à la direction de l'axe du mandrin. De préférence, le mandrin est amené au contact du cylindre de pression de telle sorte qu'il exerce un effort réparti aussi régulièrement que possible sur une génératrice de celui-ci. Ledit effort réparti est utilisé soit pour déposer le décor à l'aide du film transfert (décalcomanie), soit pour marquer ledit décor, la surface dudit cylindre de pression étant gravée (par exemple marquage, à chaud ou à froid, ou encore mise en forme d'un décor en relief par déformation plastique de la paroi du récipient). De plus, l'arrivée tangentielle contrôlée du mandrin au voisinage du cylindre de pression permet au support du mandrin, conçu pour faire tourner ledit mandrin, de ne pas subir de choc trop violent.
- On anime le mandrin revêtu dudit récipient d'un mouvement de rotation de telle sorte que lorsque le mandrin arrive au droit du cylindre de pression, la vitesse tangentielle de la paroi cylindrique du récipient en rotation est sensiblement égale à la vitesse tangentielle de la surface du cylindre de pression, typiquement égale à ± 1 % près, de préférence égale à ± 0,5 % près. Le mandrin est mis en rotation par exemple par un servomoteur qui autorise de grandes accélérations en rotation, permettant ainsi de passer d'une vitesse tangentielle nulle à une vitesse tangentielle égale à celle de la surface du cylindre de pression au bout d'un laps de temps inférieur à celui qui correspond au déplacement du récipient entre l'étape précédente du procédé (par exemple l'emmanchement du récipient sur le mandrin) et l'étape de dépôt ou marquage du décor.
- Dans une première modalité de l'invention, ledit cylindre de pression est un cylindre de marquage: il présente une surface gravée selon le décor désiré. L'effort appliqué par les parties en relief de la surface gravée entraîne la compression d'une partie du film transfert qui s'amincit et adhère sur la paroi du récipient cylindrique. Lorsqu'on éloigne la bande support de la surface du récipient, la partie marquée du film transfert qui reste collée à la paroi du récipient se détache de ladite bande support, matérialisant ainsi le décor à réaliser.
- Le cylindre de marquage est en général un bloc massif cylindrique tournant autour de son axe. Il peut cependant prendre d'autres formes, pourvu que la surface gravée s'appuie sur une surface cylindrique et tourne autour de l'axe de ladite surface cylindrique. Typiquement, le marquage se fait à chaud avec un cylindre de marquage chauffant venant marquer un film transfert thermique: sous l'effet de la température et de la pression, la matière plastique de la zone marquée du film transfert acquiert des propriétés adhésives et s'amincit, la frontière entre la partie marquée et la partie non marquée devenant, après refroidissement, une zone à déchirement facile.
- Pour faciliter le détachement de la zone marquée à chaud, on maintient la bande support sur la paroi cylindrique du récipient pendant un certain temps après sa sortie de la zone de marquage. Ce temps est suffisant pour permettre le refroidissement de la bande support et du film transfert marqué jusqu'à une température facilitant le détachement dudit film par découpe le long de la frontière entre la zone marquée et la zone non marquée.
- Le cylindre de marquage tourne autour de son axe, de préférence avec une vitesse continue et constante, ce qui facilite l'asservissement de la mise en rotation du mandrin.
- La bande support munie du film transfert peut également défiler à une vitesse constante, sensiblement égale à ± 1 % près, de préférence à ± 0,5 % près, à la vitesse tangentielle commune de la surface gravée du cylindre de marquage et de la paroi du récipient. Pour limiter les pertes dues aux parties de film transfert non utilisé, on peut envisager un système d'avance de la bande permettant de ralentir puis d'accélérer ladite bande support dans l'intervalle de temps séparant le départ d'un mandrin muni d'un récipient marqué à l'arrivée d'un nouveau mandrin muni d'un récipient non encore marqué. Que ce soit à vitesse constante ou non, la bande support défile en passant dans la zone de marquage, c'est-à-dire dans l'entrefer compris entre le cylindre de marquage et le mandrin, de sorte qu'elle est emprisonnée puis comprimée lors du rapprochement mutuel du mandrin et de la surface gravée du cylindre de marquage. Elle défile entre une bobine d'alimentation et une bobine de réception, passant par une succession de rouleaux dont la répartition permet, en jouant sur la tension de la bande, de stabiliser son défilement. Bien évidemment, tout film transfert - pouvant notamment donner un effet autre que celui d'un brillant métallique - peut être utilisé.
- Le mandrin est amené au contact du cylindre de marquage de telle sorte que la paroi cylindrique du corps se présente tangentiellement à la surface gravée du cylindre de marquage et que ce dernier exerce un effort sur ledit mandrin à travers la bande support de film transfert et la paroi du récipient, l'ensemble étant animé d'une même vitesse tangentielle.
- On peut par exemple amener le mandrin en rotation dans la zone de marquage, puis, dès que la vitesse linéaire tangentielle de la paroi du récipient correspond à la vitesse tangentielle de la surface gravée, on déplace l'axe du cylindre de marquage en direction de l'axe du mandrin jusqu'à ce que la bande support, défilant à la même vitesse tangentielle, soit piégée puis comprimée par ce mouvement. De la sorte, le contact peut s'établir progressivement sur une génératrice de la paroi du récipient. Mais, de préférence, pour simplifier la cinématique du cylindre de marquage et diminuer les temps morts, on garde fixe l'axe de rotation du cylindre de marquage et le mandrin est mis en rotation avant qu'il n'arrive dans le voisinage du cylindre de marquage, en faisant en sorte qu'il puisse atteindre la vitesse appropriée avant d'atteindre ladite zone de marquage. La position de l'axe du cylindre de marquage est définie par rapport à la trajectoire des mandrins de telle sorte que lorsqu'ils arrivent au contact l'un de l'autre, un effort est appliqué sur la génératrice de contact, suffisamment faible pour que le mandrin puisse mécaniquement résister et suffisamment important pour que le film transfert soit marqué par les reliefs de la surface gravée du cylindre.
- Toujours pour simplifier la cinématique du dispositif de marquage, on emploie de préférence des mandrins ayant, au moins au droit de la paroi du récipient destinée à être marquée, une paroi cylindrique à section droite circulaire. La paroi du récipient n'est pas nécessairement cylindrique à section circulaire mais elle doit être suffisamment souple pour pouvoir épouser la forme cylindrique circulaire de cette partie du mandrin lorsque le récipient est emmanché et maintenu sur ledit mandrin. Par exemple, dans le cas de tubes souples elliptiques, la zone de marquage de la jupe est située à une distance suffisamment grande (correspondant typiquement au rayon de la partie cylindrique circulaire du mandrin) de la tête de distribution car le bord périphérique de l'épaule - plus rigide - n'est pas axisymétrique.
- Lorsque le marquage est réalisé à chaud avec un film transfert donnant par exemple un aspect brillant (or, argent) sur une jupe cylindrique de tube souple en polyéthylène basse densité et d'épaisseur comprise entre 250 et 600 microns, de préférence voisine de 400 microns, l'effort d'appui est compris entre 2 N/mm et 40 N/mm tandis que la surface gravée du cylindre de marquage est portée à une température comprise entre 80°C et 250°C.
- Une fois le marquage à chaud réalisé, la bande-support reste en appui sur le mandrin sur une ouverture angulaire donnée, suffisamment grande (au moins 20°, de préférence au moins 30°) pour permettre à la bande support et au film transfert marqué de s'éloigner du bloc chauffant et de refroidir jusqu'à une température facilitant le détachement du film par découpe le long de la frontière entre la zone marquée et la zone non marquée mais l'ouverture angulaire est limitée en raison de l'encombrement, puisqu'elle ne peut couper la trajectoire des récipients montés sur les mandrins mobiles. Typiquement, on maintient la bande-support accolée sur la paroi cylindrique du récipient, jusqu'à ce que celle-ci atteigne une température moyenne inférieure à 80°C, de préférence inférieure à 60°C
- Pour que la bande-support reste le plus longtemps possible en appui sur le mandrin, c'est-à-dire pour augmenter le plus possible cet angle d'ouverture,
- on peut asservir la vitesse de rotation d'un dispositif d'entraînement en aval de la bande support de telle sorte qu'au moment du marquage, la tension de la bande soit la plus faible possible à la sortie de l'entrefer du dispositif de marquage.
- on peut également, pendant le marquage, faire se déplacer un dispositif d'entraînement de la bande de sorte qu'il entre dans la trajectoire des mandrins mais qu'il permet de plaquer la bande support sur une plus grande ouverture angulaire, typiquement supérieure à 30°, de préférence supérieure à 45°. Dès que le décor est déposé sur la paroi du récipient, ledit dispositif d'entraînement est remis à une position telle que le mandrin peut se déplacer sans entrer en collision avec lui.
- Une autre solution possible pour faciliter le détachement d'un décor marqué à chaud, solution cumulable avec l'une ou l'autre des précédentes, consiste à balayer la bande support d'un filet d'air froid à la sortie de l'entrefer de marquage à chaud.
- On éloigne donc la bande support de la surface du récipient, de sorte que la partie marquée du film transfert restant collée à la paroi du récipient se détache de ladite bande support, matérialisant ainsi le décor. Le mandrin pouvant effectuer un tour sur lui-même avec la surface gravée du cylindre de marquage en appui continu, le décor peut être réalisé sur la totalité de la circonférence de la paroi du récipient.
- Ce décor peut être de symétrie axiale mais il est possible de réaliser le décor à une position voulue sur la paroi cylindrique du récipient: après emmanchement du récipient sur le mandrin immobile, on fait tourner le mandrin et on effectue une détermination optique d'un index prémarqué sur le récipient - par exemple au cours de l'impression offset d'un décor sans effet brillant or ou argent sur le récipient -, et on calcule la rotation du mandrin de telle sorte que le récipient arrive au contact de la surface du cylindre en se présentant selon une position angulaire prédéfinie. Le dispositif proposé dans l'exemple ci-après comprend un équipement qui permet d'effectuer une telle indexation angulaire.
- En général, l'index de positionnement du décor est pré-imprimé en un endroit peu visible, c'est-à-dire le plus loin possible de l'endroit le plus expose du décor, à savoir la partie du décor conçue pour être vue en premier par le consommateur (aspect esthétique particulier, marque, slogan, ...). Or l'imprécision de la pré-impression cumulée à celle du marquage peuvent donner, malgré l'emploi du dispositif repérage optique cité plus haut, des décalages susceptibles de dégrader l'aspect visuel recherché pour cette partie stratégique du décor. Pour éviter cela, le dispositif de repérage optique évoque plus haut est avantageusement complété par un deuxième dispositif optique, typiquement une caméra vidéo, relié à un système informatique correcteur qui, à l'aidé d'un logiciel d'analyse d'image, permet de recaler finement la position du mandrin à la fois angulairement (modification de la correction angulaire évoquée plus haut) et axialement (correction à l'aide d'un dispositif de translation axiale actionnant soit le mandrin soit le cylindre de marquage).
- Le procédé selon l'invention peut également s'étendre à la décoration de la paroi cylindrique d'un récipient où le décor serait pré-imprimé à l'aide d'une encre ou d'un vernis qui retiendrait ou au contraire repousserait le film transfert venant se plaquer uniformément sur la paroi cylindrique du récipient sous l'effet de l'appui d'un cylindre non gravé.
- Un autre objet de l'invention est un dispositif permettant de mettre en oeuvre le procédé ci-dessus appliqué à la décoration de corps cylindriques, typiquement les jupes cylindriques de tubes souples caractérisé en ce qu'il s'agit d'une machine comprenant un plateau fixe placé au regard d'un plateau rotatif fonctionnant au pas par pas, ledit plateau rotatif étant muni de mandrins pouvant tourner autour de leur axe, ledit axe étant parallèle à l'axe de rotation du plateau, lesdits mandrins étant amenés successivement au cours de la rotation du plateau en plusieurs zones de travail ménagées sur le plateau fixe , ces zones de travail comprenant au moins:
- a) une zone d'alimentation où les corps cylindriques sont amenés au regard d'un mandrin puis emmanchés autour dudit mandrin;
- b) une zone de marquage comprenant:
- au moins un cylindre de marquage en rotation continue, de préférence avec une vitesse de rotation constante, dont l'axe est placé en un endroit tel que lorsqu'un mandrin arrive au droit dudit cylindre, celui-ci entre en contact ledit mandrin en exerçant un effort d'appui, de préférence réparti sur une génératrice;
- les mandrins étant mus par des moyens de mise en rotation, typiquement des servomoteurs, permettant de passer d'une vitesse tangentielle nulle à une vitesse tangentielle égale à celle du cylindre de marquage au bout d'un laps de temps inférieur à celui qui correspond au déplacement du récipient d'une zone de travail à la suivante;
- c) une zone d'évacuation des corps cylindriques.
- La zone de marquage peut comprendre plus d'un cylindre de marquage ce qui permet d'augmenter les cadences de production par traitement simultané de plusieurs récipients. Ceci nécessite néanmoins un aménagement du plateau et des autres zones de travail puisque les récipients doivent être partout déplacés et traités simultanément en groupe.
- Pour le marquage à l'aide d'un film transfert, ce dispositif est avantageusement complété dans la zone de marquage par un dispositif de défilement d'une bande-support de film transfert, faisant défiler la bande de telle sorte qu'elle traverse l'espace compris entre ledit cylindre de marquage et la surface du corps cylindrique lorsqu'un mandrin est amené dans cette zone de travail, ledit dispositif étant muni de systèmes permettant de contrôler la tension de la bande, notamment à la sortie de l'entrefer du dispositif de marquage. Pour marquer à chaud à l'aide d'un film transfert thermique, le cylindre de marquage est de préférence chauffant.
- Lorsque lesdits corps cylindriques sont des tubes souples, le nouveau dispositif peut avantageusement résulter de l'aménagement d'un dispositif existant, appelé bouchonneuse, dans lequel on peut trouver:
- ladite zone d'alimentation des tubes souples et d'emmanchement des jupes cylindriques desdits tubes souples autour du mandrin;
- une zone -optionnelle - de décarottage de la tête de tube, par exemple lorsqu'elle a été obtenue par surmoulage sur une extrémité de jupe dans une étape précédente du procédé; le décarottage se traduisant par le réalisation de l'orifice de distribution;
- une zone - optionnelle - de pose d'opercule sur l'orifice de distribution;
- une zone - optionnelle - de bouchonnage, où, typiquement, les bouchons sont amenés individuellement au droit d'un tube, mis en rotation puis vissés sur le goulot fileté de la tête (cas des bouchons à visser) ou encore enfoncés puis encliquetés sur ledit goulot (cas de capsules rigides munies de couvercles pivotants (capsules-services)).
- une zone - optionnelle, recommandée lorsque l'on veut effectuer un décor indexé - de repérage d'un spot représentatif du décor déjà imprimé, ladite zone se trouvant de préférence directement en amont de la zone de marquage; cette zone peut également être équipée d'un dispositif complémentaire, typiquement une caméra vidéo, relié à un système informatique correcteur qui, à l'aide d'un logiciel d'analyse d'image, permet de recaler finement la position du mandrin à la fois angulairement et axialement;
- ladite zone de marquage;
- une zone - optionnelle - de contrôle (typiquement à l'aide d'une caméra vidéo), des décors obtenus (positionnement, qualité du transfert, du détachement, de la mise en relief, ....)
- ladite zone d'évacuation des tubes souples.
- Pour placer avec précision un décor marqué (ou encore un décor en relief) sur un décor déjà imprimé, on peut procéder de la manière suivante:
- On munit la station de travail située directement en amont de celle du marquage à chaud d'un système de repérage optique permettant de détecter à l'aide d'une cellule photoélectrique la position angulaire d'un spot matérialisant un point particulier connu du décor déjà imprimé. Les mandrins sont munis de moyens d'entraînement, qui permettent de les actionner en rotation en faisant défiler une courroie. Typiquement la courroie d'entraînement est crantée et entraîne une roue crantée solidaire de l'axe de rotation dudit mandrin.
- On fait passer ladite courroie crantée au poste de marquage (poste n) et au poste directement en amont (poste (n-1)), de telle sorte que les mandrins restent en contact constant avec la dite courroie du début de l'étape de repérage (poste (n-1) à la fin de l'étape de marquage (poste n). Le déplacement de ladite courroie est régulé par un seul servomoteur. Comme, par construction, les deux mandrins placés dans ces stations de travail tournent de façon synchronisée, et que le mandrin au poste de marquage est en phase avec la rotation du cylindre de marquage - la vitesse de rotation du mandrin est définie de telle sorte que la surface cylindrique du corps et la surface gravée du cylindre de marquage aient la même vitesse tangentielle -, il suffit de détecter la position angulaire de l'index pré-imprimé sur le corps placé sur le mandrin situé au poste (n-1) pour connaître le décalage angulaire par rapport au mandrin en cours de marquage et par conséquent par rapport à la surface gravée du cylindre de marquage. A l'aide d'un algorithme approprié, l'automatisme calcule la correction nécessaire pour amener le corps en bonne position et à la bonne vitesse au poste n de marquage. Cette correction est effectuée pendant le déplacement du mandrin du poste (n-1) vers le poste (n). L'utilisation d'une courroie d'entraînement commune sur ces deux postes, ladite courroie étant elle-même entraînée par un servomoteur unique, permet d'améliorer la précision en évitant tout jeu de reprise résultant d'un changement de moteur ou de courroie.
- Bien évidemment, la même bouchonneuse peut servir pour effectuer des décors en relief: on enlève la bande-support du film de transfert et le dispositif d'entraînement de ladite bande.
- Un autre objet de l'invention est un procédé pour décorer les parois cylindriques de récipients dans lequel, au lieu de marquer les zones définissant le décor, on les imprime avec un vernis ou une encre dite "amoureuse" c'est-à-dire une encre comprenant un agent promoteur d'adhésion favorisant l'adhésion du film transfert sur le décor imprimé, typiquement un vernis ou une encre comprenant des particules organiques (par exemple acryliques, ..) sous-polymérisées. Le cylindre est alors un simple cylindre d'appui exerçant une pression sur la paroi du récipient de telle sorte que la partie du film transfert adhérant sur la partie imprimée de la paroi se détache de la bande support lorsque celle-ci est éloignée de la paroi du récipient. Le procédé comprend ainsi les étapes suivantes:
- a) on utilise des mandrins mobiles (12,13) montés sur un circuit en boucle, chaque mandrin ayant un diamètre légèrement inférieur au diamètre de la paroi cylindrique du récipient et étant monté sur un support capable de se déplacer de telle sorte que l'axe du mandrin reste parallèle à une direction donnée, le montage du mandrin sur son support étant effectué manière à ce qu'il peut tourner autour de son axe tout en résistant à un effort exercé perpendiculairement audit axe;
- b) chaque récipient est amené successivement au droit d'un mandrin puis emmanché sur ledit mandrin;
- c) la paroi cylindrique de chaque récipient est imprimée selon le décor souhaité avec une encre ou un vernis favorisant l'adhésion d'un film transfert;
- d) on amène le mandrin ainsi revêtu dudit récipient au voisinage d'un cylindre de pression, ledit cylindre étant animée d'un mouvement de rotation autour de son axe;
- e) pendant son déplacement en direction dudit cylindre de pression, ledit mandrin est mis en rotation à une vitesse corrélée avec celle du cylindre de pression de telle sorte que lorsque le mandrin arrive au droit du cylindre de pression, la vitesse tangentielle de la paroi du récipient en rotation est sensiblement égale à la vitesse tangentielle de la surface du cylindre de pression;
- f) on fait défiler une bande support de film transfert dans l'entrefer compris entre le cylindre de pression et le mandrin revêtu dudit récipient, de telle sorte que lorsqu'elle arrive dans ledit entrefer, elle se déplace à une vitesse linéaire sensiblement égale aux vitesses circonférentielles de ceux-ci;
- g) le mandrin et le cylindre de pression sont amenés au contact l'un de l'autre, ledit contact se traduisant par un effort exercé par le cylindre de pression sur le mandrin à travers la bande support de film transfert et la paroi cylindrique du récipient, ledit effort entraînant la compression du film transfert, se traduisant par une adhésion d'une partie dudit film transfert sur la partie imprimée de la paroi du récipient cylindrique;
- h) on éloigne ensuite la bande support de la surface du récipient, de sorte que la partie du film transfert restant collée à la paroi du récipient se détache de ladite bande support, matérialisant ainsi le décor;
- i) lorsque la totalité du décor est marquée, on éloigne l'ensemble mandrin et récipient du cylindre pour laisser la place au mandrin suivant (12).
- Enfin, un autre objet de l'invention est un procédé voisin du précédent, dans lequel la paroi cylindrique de chaque récipient est au contraire imprimée selon le décor souhaité avec une encre ou un vernis comprenant un agent inhibiteur d'adhésion, c'est-à-dire une encre ou un vernis empêchant l'adhésion dudit film transfert sur le décor imprimé, typiquement une encre ou un vernis comprenant des particules à base de silicones et/ou de cires. Lorsque le mandrin et le cylindre de pression sont amenés au contact l'un de l'autre, le contact se traduit par un effort exercé par le cylindre de pression sur le mandrin à travers la bande support de film transfert et la paroi cylindrique du récipient. L'effort entraîne la compression du film transfert et se traduit par l'adhésion d'une partie dudit film transfert sur la partie non imprimée de la paroi cylindrique du récipient. De préférence, ledit film transfert a des propriétés adhésives comme par exemple un hot melt. De préférence encore, on utilisera un cylindre de pression chauffant de sorte que lors de l'appui du cylindre de pression sur le manchon au travers du film transfert, ce dernier acquiert lesdites propriétés adhésives et adhère ainsi fortement sur la partie non imprimée de la paroi cylindrique du récipient.
- Bien évidemment, un dispositif avec plateau rotatif tel que celui décrit précédemment peut servir pour effectuer de tels décors: on prévoit un poste d'impression de la jupe de tube en amont du poste de plaquage du cylindre d'appui contre la paroi du tube à travers la bande-support du film transfert.
- Que l'encre contienne un agent promoteur ou au contraire inhibiteur d'adhésion, l'impression peut être effectuée à l'aide d'un dispositif classique, typiquement une machine offset placée sur la ligne de fabrication en amont dudit dispositif à plateau rotatif. On peut également envisager de réaliser l'impression en aménageant une station d'impression dans le dispositif à plateau rotatif lui-même, en amont de la station où le film transfert est plaqué sur la paroi du récipient. L'impression peut par exemple être effectuée par flexographie à l'aide d'un cylindre gravé. L'indexation angulaire du décor à imprimer peut être réalisée à l'aide du procédé décrit plus haut, à la différence près que le cylindre d'impression prend la place du cylindre de marquage.
-
- La
figure 1 illustre schématiquement un dispositif de marquage à chaud de corps cylindriques de l'art antérieur - La
figure 2 illustre schématiquement un dispositif de marquage à chaud de corps cylindriques selon l'invention. - La
figure 3 illustre un détail grossi de lafigure 2a , représentant plus particulièrement le voisinage de la zone de marquage à chaud. - Ce dispositif comporte un cylindre de marquage 1 ayant une surface gravée plane 2. Le bloc de marquage est chauffant et permet de marquer à chaud à l'aide d'un film transfert thermique. Il se déplace tangentiellement à la paroi du récipient 3. Une fois que la totalité de la paroi cylindrique est marquée, il est éloigné de la bande support 4 de film transférable à chaud et ramené en amont pour effectuer un nouveau passage sur un nouveau récipient. Il effectue donc à chaque cycle un mouvement alterné d'avance - recul, de type pas de pèlerin. Un tel mouvement alterné ralentit les cadences de fabrication, de sorte que même les machines les plus performantes ne dépassent pas 60 tubes/minute
- Le dispositif illustré schématiquement par les
figures 2 et3 correspond à un poste d'une machine appelée "bouchonneuse" qui effectue au défilé et en grande cadence un certain nombre d'opérations de parachèvement sur des tubes souples. Cette machine comprend un plateau fixe placé au regard d'un plateau rotatif fonctionnant au pas par pas. Le mouvement du plateau est symbolisé sur lafigure 2 par la flèche référencée R. Le plateau rotatif est muni de mandrins, tels que les mandrins référencés 12 et 13. Ces mandrins sont montés sur le plateau rotatif de telle sorte que leur axe reste parallèle à l'axe de rotation du plateau et qu'ils peuvent tourner autour de leur axe. Ils sont de plus guidés de sorte qu'il peuvent effectuer un mouvement de translation axiale de faible amplitude (de l'ordre du millimètre). Lesdits mandrins suivent une trajectoire circulaire 20 et sont amenés successivement au cours de la rotation du plateau en plusieurs zones de travail ménagées sur le plateau fixe: - une première zone d'amenée des tubes souples et d'emmanchement desdits tubes autour du mandrin (non représentée)
- une zone de décarottage de la tête de tube (non représentée)
- une zone de bouchonnage par vissage d'un bouchon sur le goulot fileté dudit tube (non représentée)
- une zone de marquage à chaud 10 comprenant:
- un cylindre de marquage 11 en rotation continue R'.
- un dispositif 30 de défilement d'une bande support 14 de film transférable à chaud, amenant ladite bande dans l'entrefer du dispositif de marquage; ledit dispositif étant muni d'un système de rouleaux 31 dont la disposition et la vitesse d'entraînement asservie permettent de contrôler la tension de la bande support 14 à la sortie de l'entrefer du dispositif de marquage
- une zone d'évacuation des tubes souples ainsi décorés (non représentée)
- Entre chaque étape, le plateau effectue une rotation R correspondant à un angle de 2π/n, n étant le nombre de postes prévus sur la machine (typiquement n= 12). Au cours de cette rotation du plateau, le mandrin 12 , destiné à arrivé au poste de marquage (où il est indiqué par la référence 13), est mis en rotation autour de son axe grâce au déplacement d'une courroie d'entraînement crantée 16 qui entraîne une roue crantée 15 solidaire de l'axe de rotation dudit mandrin.
- La courroie d'entraînement 16 est elle-même actionnée par un servomoteur (non représenté), qui permet de passer d'une vitesse tangentielle nulle à une vitesse tangentielle égale à celle du cylindre de marquage chauffant. Ce dernier tourne à une vitesse telle que la surface gravée du cylindre de marquage 11 se déplace en un temps donné sur une longueur circonférentielle égale au périmètre de la jupe de tube. Par exemple, si on vise une cadence de 120 tubes/minute pour un décor à effet brillant argent couvrant la totalité de la périphérie du tube, il faut viser une opération de durée typiquement inférieure à 0,2 s (les 0,3 s restants étant réservés à la rotation de 2π/n du plateau), ce qui correspond à une vitesse de rotation de l'ordre de 5 tr/s. Cette vitesse doit être atteinte et régulée au bout d'un laps de temps inférieur à celui qui correspond au déplacement du récipient d'une zone de travail à la suivante, c'est-à-dire, en poursuivant notre exemple, inférieur à 0,3 s. Il faut donc un servomoteur capable, via la courroie 16 et la roue crantée 15, d'entraîner le mandrin avec des accélérations nettement supérieures à 15 tr/s2. On choisit de préférence un servo-moteur capable d'engendrer des accélérations en rotation du mandrin comprises entre 300 et 15000 tr/s2
- Une fois la compression réalisée, la bande-support reste en appui sur le mandrin sur une ouverture angulaire donnée, suffisamment grande (au moins 20°, de préférence au moins 30°) pour permettre à la bande support et au film transfert marqué de s'éloigner du bloc chauffant et de refroidir jusqu'à une température facilitant le détachement du film par découpe le long de la frontière entre la zone marquée et la zone non marquée (durée du maintien en appui de l'ordre de 0,02 s). L'ouverture angulaire est toutefois limitée en raison de l'encombrement, puisqu'elle ne peut couper la trajectoire des récipients montés sur les mandrins mobiles
- Pour marquer à chaud avec précision un décor sur un décor déjà imprimé, on procède de la manière suivante: la station de travail située directement en amont de celle du marquage à chaud dont la position est symbolisée par le mandrin 12 est munie d'un système de repérage optique 40 permettant de détecter à l'aide d'une cellule photoélectrique la position angulaire d'un spot matérialisant un point particulier connu du décor déjà imprimé. Le mandrin 12 est muni d'une roue crantée 15 solidaire de son axe de rotation, qui permet d'actionner ledit mandrin en rotation en faisant défiler la courroie d'entraînement 16.
- On fait passer la courroie crantée 16 au poste de marquage (poste n, dont la position est symbolisée par le mandrin 13) et au poste directement en amont (poste (n-1), dont la position est symbolisée par le mandrin 12), de telle sorte que les mandrins soient en contact constant avec la dite courroie du début de l'étape de repérage (poste (n-1)) à la fin de l'étape de marquage(poste n). Le déplacement de ladite courroie est régulé par un seul servomoteur. Comme, par construction, les deux mandrins placés dans ces stations de travail tournent de façon synchronisée, et que la vitesse de rotation du mandrin 13 est définie de telle sorte que la surface cylindrique du corps et la surface gravée du cylindre de marquage 11 aient la même vitesse tangentielle, il suffit de détecter à l'aide du dispositif de repérage optique 40 la position angulaire de l'index pré-imprimé sur le corps placé sur le mandrin 12 situé au poste (n-1) pour connaître le décalage angulaire par rapport au corps cylindrique du mandrin 13 et par conséquent par rapport à la surface gravée du cylindre de marquage. A l'aide d'un algorithme approprié, l'automatisme calcule la correction nécessaire pour amener le corps cylindrique du mandrin 12 en bonne position et à la bonne vitesse au poste n de marquage. Cette correction est effectuée pendant le déplacement du mandrin 12 du poste (n-1) vers le poste (n).
- Le dispositif de repérage optique 40 est avantageusement complété par une caméra vidéo (non représentée) reliée à un système informatique qui, à l'aide d'un logiciel d'analyse d'image, permet de recaler automatiquement la position du mandrin à la fois angulairement (modification de la correction angulaire évoquée dans le paragraphe précédent) et axialement (correction à l'aide d'un dispositif de translation axiale actionnant le mandrin lorsque celui-ci est encore au poste (n-1)).
-
- o la compression à chaud de la paroi tubulaire a également pour effet bénéfique de stabiliser dimensionnellement la paroi cylindrique du corps, en particulier lorsque celui-ci est en matière plastique.
Claims (26)
- Procédé pour décorer la paroi cylindrique de récipients caractérisé en ce qu'il comporte au moins les étapes suivantes;a) on utilise des mandrins mobiles (12,13) montés sur un circuit en boucle, chaque mandrin ayant un diamètre légèrement inférieur au diamètre de la paroi cylindrique du récipient et étant monté sur un support capable de se déplacer de telle sorte que l'axe du mandrin reste parallèle à une direction donnée D, le montage du mandrin sur son support étant effectué de manière à ce qu'il peut tourner autour de son axe tout en résistant à un effort exercé perpendiculairement audit axe;b) chaque récipient est amené successivement au droit d'un mandrin puis emmanché sur ledit mandrin;c) on amène le mandrin ainsi revêtu dudit récipient au voisinage d'un cylindre de pression (11) pouvant tourner autour d'un axe parallèle à ladite direction D;d) pendant son déplacement en direction dudit cylindre de pression, ledit mandrin est mis en rotation autour de son axe;e) on fait défiler une bande support (14) de film transfert dans l'entrefer compris entre le cylindre de pression (11) et le mandrin (13) revêtu dudit récipient;f) le mandrin (13) et le cylindre de pression (11) sont amenés au contact l'un de l'autre, la paroi cylindrique du récipient et la surface du cylindre de pression étant animées d'une vitesse tangentielle sensiblement égale, ledit contact se traduisant par un effort exercé par le cylindre de pression sur le mandrin à travers la bande support de film transférable et la paroi du récipient;g) on éloigne ensuite la bande support de la surface du récipient, de sorte que la partie du film transfert restant collée à la paroi du récipient se détache de ladite bande support, matérialisant ainsi le décor;h) on éloigne ensuite l'ensemble mandrin et récipient du cylindre de pression pour laisser la place au mandrin suivant;ledit procédé étant caractérisé en ce que:A) ledit cylindre de pression est animé, par exemple à l'aide d'un moteur, typiquement un moteur électrique, d'un mouvement de rotation continue autour dudit axe, ledit axe étant fixe;B) le mandrin est mis en rotation à une vitesse corrélée avec celle du cylindre de pression de telle sorte que lorsque le mandrin arrive au droit du cylindre de pression, la vitesse tangentielle de la paroi cylindrique du récipient en rotation est sensiblement égale à la vitesse tangentielle de la surface du cylindre de pression;C) on fait défiler la bande support de film transfert dans l'entrefer compris entre le cylindre de pression et le mandrin revêtu dudit récipient de telle sorte qu'elle se déplace à une vitesse linéaire sensiblement égale aux vitesses tangentielles de ceux-ci.
- Procédé selon la revendication 1 dans lequel ledit cylindre de pression est un cylindre de marquage (11) muni d'une surface gravée.
- Procédé selon la revendication 2 dans lequel l'effort appliqué par les parties en relief de ladite surface gravée entraîne la compression d'une partie du film transfert qui s'amincit et adhère sur la paroi du récipient cylindrique et dans lequel, lorsqu'on éloigne la bande support de la surface du récipient, la partie marquée du film transfert qui reste collée à la paroi du récipient se détache de ladite bande support, matérialisant ainsi le décor à réaliser.
- Procédé selon la revendication 2 ou 3 dans lequel ledit cylindre demarquage est chauffant et ledit film transfert est un film transfert thermique.
- Procédé selon la revendication 4 dans lequel, lorsque ladite bande support (12) a quitté la zone de marquage du fait de la rotation du mandrin (13), on maintient la bande support (12) sur la paroi cylindrique du récipient pendant un temps suffisant pour permettre le refroidissement de la bande support et du film transfert marqué jusqu'à une température facilitant le détachement du film par découpe le long de la frontière entre la zone marquée et la zone non marquée.
- Procédé selon l'une quelconque des revendications 1 à 5 dans lequel lesdits mandrins sont montés sur un plateau rotatif dont l'axe de rotation est parallèle aux axes des mandrins.
- Procédé selon la revendication 6 dans lequel ledit plateau rotatif fonctionne au pas par pas, le mandrin se trouvant à chaque arrêt au droit d'une zone de manipulation ou de traitement du récipient.
- Procédé selon l'une quelconque des revendications 1 à 7 dans lequel le mandrin est mis en rotation en faisant en sorte qu'il puisse atteindre la vitesse appropriée avant d'attendre la zone de marquage.
- Procédé selon la revendication 8 dans lequel ledit cylindre de pression (11) tourne à vitesse de rotation constante.
- Procédé selon l'une quelconque des revendications 2 à 9 dans lequel la position de l'axe du cylindre de marquage (11) est définie par rapport à la trajectoire (20) des mandrins de telle sorte que lorsqu'ils arrivent au contact l'un de l'autre, un effort est appliqué sur la génératrice de contact, suffisamment faible pour que le mandrin puisse mécaniquement résister et suffisamment important pour que le film transfert soit marqué par les reliefs de la surface gravée du cylindre.
- Procédé selon l'une quelconque des revendications 4 à 10 dans lequel le corps cylindrique est un tube souple, dont la jupe cylindrique a une épaisseur comprise entre 250 et 600 microns, la température de marquage imposée par le cylindre de marquage chauffant est comprise entre 80 et 250°C et l'effort d'appui du cylindre sur le mandrin est compris entre 2 N/mm et 40 N/mm.
- Procédé selon l'une quelconque des revendications 4 à 11 dans lequel on maintient, après marquage, la bande-support sur la paroi cylindrique du récipient sur une ouverture angulaire α supérieure à 20°, de préférence supérieure à 30°.,
- Procédé selon l'une quelconque des revendications 4 à 12 dans lequel on maintient, après marquage, la bande-support sur la paroi cylindrique du récipient, jusqu'à ce que la surface du récipient atteigne une température moyenne inférieure à 80°C, de préférence inférieure à 60°C.
- Procédé selon l'une quelconque des revendications 4 à 13 dans lequel un dispositif d'entraînement (31) de la bande support (14) est montée en aval de la zone de marquage de telle sorte que la tension de la bande support soit la plus faible possible à la sortie de la zone de marquage.
- Procédé selon l'une quelconque des revendications 4 à 13 dans lequel, pendant le marquage, on fait se déplacer un dispositif d'entraînement de la bande support (14) de sorte qu'il entre dans la trajectoire (20) des mandrins en permettant de plaquer la bande support sur la paroi du récipient, le contact étant maintenu sur une ouverture angulaire supérieure à 30°.
- Procédé selon l'une quelconque des revendications 4 à 15 dans lequel on fait circuler un filet d'air froid sur la bande support à la sortie de la zone de marquage.
- Procédé selon l'une quelconque des revendications 2 à 16 dans lequel, après emmanchement du récipient sur le mandrin (12), on fait tourner le mandrin, on effectue une détermination optique (40) d'un index prémarqué sur ledit récipient et on calcule la rotation du mandrin de telle sorte que la paroi cylindrique du récipient arrive au contact de la surface du cylindre de marquage en se présentant selon une position angulaire prédéfinie, avec une vitesse tangentielle sensiblement égale à la vitesse tangentielle de la surface gravée dudit cylindre de marquage.
- Procédé selon la revendication 17, dans lequel le dispositif (40) permettant la détermination optique d'un index prémarqué du décor est complété par un deuxième dispositif optique, typiquement une caméra vidéo, relié à un système informatique correcteur qui, à l'aide d'un logiciel d'analyse d'image, permet de corriger la position angulaire et axiale du mandrin.
- Dispositif permettant de mettre en oeuvre le procédé selon l'une quelconque des revendications 1 à 18 comprenant un plateau fixe placé au regard d'un plateau rotatif fonctionnant au pas par pas, ledit plateau rotatif étant muni de mandrins (12,13) pouvant tourner autour de leur axe, ledit axe étant parallèle à l'axe de rotation du plateau, lesdits mandrins étant amenés successivement au cours de la rotation du plateau en plusieurs zones de travail ménagées sur le plateau fixe, ces zones de travail comprenant au moins:a) une zone d'alimentation où les corps cylindriques sont amenés au regard d'un mandrin puis emmanchés autour dudit mandrinb) une zone de dépôt ou de marquage d'un décor sur la paroi cylindrique desdits récipients comprenant au moins un cylindre de pression (11) en rotation continue autour d'un axe fixe parallèle à l'axe du plateau, de préférence avec une vitesse de rotation constante, placé en un endroit tel que lorsqu'un mandrin (13) arrive au droit dudit cylindre, celui-ci entre en contact ledit mandrin en exerçant un effort d'appui réparti sur une génératrice, les mandrins étant mus par des moyens de mise en rotation, typiquement des servomoteurs, permettant de passer d'une vitesse tangentielle nulle à une vitesse tangentielle égale à celle du cylindre de pression au bout d'un laps de temps inférieur à celui qui correspond au déplacement du récipient d'une zone de travail à la suivante;c) une zone d'évacuation des récipients.caracterisé en ce qu'il comprend également un dispositif dé défilement (30) d'une bande-support (14) de film transfert, faisant défiler la bande dans la zone de marquage, ledit dispositif étant muni de systèmes (31) permettant de contrôler la tension de la bande, notamment à la sortie de la zone de marquage.
- Dispositif selon la revendication 19 appliqué à la décoration de jupes cylindriques de tubes souples caractérisé en ce qu'il s'agit d'une machine comprenant un plateau fixe placé au regard d'un plateau rotatif fonctionnant au pas par pas, ledit plateau rotatif étant muni de mandrins (12, 13) ayant leur axe parallèle à l'axe de rotation du plateau et pouvant tourner autour de leur axe, les dits mandrins étant amenés successivement au cours de la rotation (R) du plateau en plusieurs zones de travail ménagées sur le plateau fixe:- ladite zone d'alimentation des tubes souples et d'emmanchement des jupes cylindriques desdits tubes souples autour du mandrin;- une zone optionnelle de décarottage de la tête de tube;- une zone optionnelle de pose d'opercule sur l'orifice de distribution;- une zone optionnelle de bouchonnage;- ladite zone de marquage;- une zone optionnelle de contrôle des décors obtenus;- ladite zone d'évacuation des tubes souples.
- Dispositif selon la revendication 20 dans lequel, directement en amont de la zone de marquage est ménagée une zone d'indexation, où un dispositif (40) de repérage optique permet de détecter la position angulaire d'un spot matérialisant un point particulier connu du décor et dans lequel la rotation du mandrin (12) est actionnée par un servomoteur piloté à l'aide d'un algorithme qui permet de calculer, à partir des données fournies par le dispositif de repérage optique (40), la correction nécessaire pour amener le corps cylindrique au poste de marquage à la bonne position et à la bonne vitesse de rotation.
- Dispositif selon la revendication 21 dans lequel le dispositif de repérage optique (40) est complété par un deuxième dispositif optique, typiquement une caméra vidéo, relié à un système informatique correcteur qui, à l'aide d'un logiciel d'analyse d'image, permet de corriger la position angulaire et axiale du mandrin.
- Procédé pour décorer les parois cylindriques de récipients caractérisé en ce qu'il comporte au moins les étapes suivantes:a) on utilise des mandrins mobiles (12, 13) montés sur un circuit en boucle, chaque mandrin ayant un diamètre légèrement inférieur au diamètre de la paroi cylindrique du récipient et étant monté sur un support capable de se déplacer de telle sorte que l'axe du mandrin reste parallèle à une direction-D, le montage du mandrin sur son support étant effectué manière à ce qu'il peut tourner autour de son axe tout en résistant à un effort exercé perpendiculairement audit axe;b) chaque récipient est amené successivement au droit d'un mandrin puis emmanché sur ledit mandrin;c) la paroi cylindrique de chaque récipient est imprimée selon le décor souhaité avec une encre ou un vernis favorisant l'adhésion d'un film transfert.d) on amène le mandrin ainsi revêtu dudit récipient au voisinage d'un cylindre de pression, ledit cylindre étant animé d'un mouvement de rotation continue autour d'un axe fixe parallèle à ladite direction D;e) pendant son déplacement en direction dudit cylindre de pression, ledit mandrin est mis en rotation à une vitesse corrélée avec celle du cylindre de pression de telle sorte que lorsque le mandrin arrive au droit du cylindre de pression, la vitesse tangentielle de la paroi du récipient en rotation est sensiblement égaie à la vitesse tangentielle de la surface du cylindre de pression;f) on fait défiler une bande support de film transfert dans l'entrefer compris entre le cylindre de pression et le mandrin, de telle sorte que lorsqu'elle arrive dans ledit entrefer, elle se déplace à une vitesse linéaire sensiblement égale aux vitesses circonférentielles de ceux-ci;g) le mandrin et le cylindre de pression sont amenés au contact l'un de l'autre, ledit contact se traduisant par un effort exercé par le cylindre de pression sur le mandrin à travers la bande support de film transfert et la paroi cylindrique du récipient, ledit effort entraînant la compression du film transfert, se traduisant par une adhésion d'une partie dudit film transfert sur la partie imprimée de la paroi du récipient cylindrique;h) on éloigne ensuite la bande support de la surface du récipient, de sorte que la partie du film transfert restant collée à la paroi du récipient se détache de ladite bande support, matérialisant ainsi le décor;i) on éloigne l'ensemble mandrin et récipient du cylindre pour laisser la place au mandrin suivant (12).
- Procédé pour décorer les parois cylindriques de récipients selon la revendication 23 modifié en ce que la paroi cylindrique de chaque récipient est imprimée selon le décor souhaité avec une encre ou un vernis favorisant la répulsion dudit film transfert et en ce que ledit mandrin et ledit cylindre de pression sont amenés au contact l'un de l'autre, ledit contact se traduisant par un effort exercé par le cylindre de pression sur le mandrin à travers la bande support de film transfert et la paroi cylindrique du récipient, ledit effort entraînant la compression du film transfert, se traduisant par une adhésion d'une partie dudit film transfert sur la partie non imprimée de la paroi du récipient cylindrique,
- Procédé selon la revendication 24 dans lequel ledit film transfert a des propriétés adhésives.
- Procédé selon la revendication 25 dans lequel le cylindre de pression est chauffant de sorte que lors de l'appui du cylindre de pression sur le manchon au travers du film transfert, ce dernier acquiert lesdites propriétés adhésives.
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| FR0401274A FR2865965B1 (fr) | 2004-02-10 | 2004-02-10 | Procede permettant de decorer en grande cadence des recipients a paroi cylindrique |
| PCT/FR2005/000273 WO2005077662A2 (fr) | 2004-02-10 | 2005-02-08 | Procede permettant de decorer en grande cadence des recipients a paroi cylindrique |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP1713642A2 EP1713642A2 (fr) | 2006-10-25 |
| EP1713642B1 true EP1713642B1 (fr) | 2008-04-16 |
Family
ID=34778635
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP05717576A Expired - Lifetime EP1713642B1 (fr) | 2004-02-10 | 2005-02-08 | Procede permettant de decorer en grande cadence des recipients a paroi cylindrique |
Country Status (6)
| Country | Link |
|---|---|
| US (1) | US7704345B2 (fr) |
| EP (1) | EP1713642B1 (fr) |
| AT (1) | ATE392312T1 (fr) |
| DE (1) | DE602005006104T2 (fr) |
| FR (1) | FR2865965B1 (fr) |
| WO (1) | WO2005077662A2 (fr) |
Families Citing this family (11)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| FR2865965B1 (fr) * | 2004-02-10 | 2007-11-30 | Cebal Sas | Procede permettant de decorer en grande cadence des recipients a paroi cylindrique |
| DE102012112556B4 (de) | 2012-12-18 | 2018-09-27 | Isimat Gmbh Siebdruckmaschinen | Verfahren und Vorrichtung zum Kaltprägen auf dreidimensionale Gegenstände |
| GB201419961D0 (en) * | 2014-11-10 | 2014-12-24 | Hitch David | Apparatus for printing onto objects |
| CN108472972A (zh) * | 2015-12-28 | 2018-08-31 | 宝洁公司 | 用预畸变的转移部件将材料施加到制品上的方法和设备 |
| EP3397494A1 (fr) * | 2015-12-28 | 2018-11-07 | The Procter and Gamble Company | Procédé et appareil d'application d'un matériau sur des articles à l'aide d'un composant de transfert qui dévie des deux côtés |
| WO2017116671A1 (fr) | 2015-12-28 | 2017-07-06 | The Procter & Gamble Company | Procédé de transfert d'un matériau avec un adhésif sur des articles avec une différence de degré de durcissement entre le matériau et l'adhésif |
| CN106159339B (zh) * | 2016-08-28 | 2018-09-18 | 嘉兴市迅程信息技术有限公司 | 一种电芯撕膜机的软接触结构 |
| WO2019099183A1 (fr) | 2017-11-17 | 2019-05-23 | The Procter & Gamble Company | Procédés pour appliquer un matériau sur des articles |
| CN111546759A (zh) | 2019-02-12 | 2020-08-18 | 宝洁公司 | 使用传送部件将材料施加到制品上的方法和设备 |
| US11752792B2 (en) | 2020-03-09 | 2023-09-12 | The Procter & Gamble Company | Method and apparatus for applying a material onto articles using a transfer component |
| CN117162659B (zh) * | 2023-09-13 | 2025-08-15 | 江苏卫星新材料股份有限公司 | 水松纸冷烫装置及冷烫方法 |
Family Cites Families (18)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US3313667A (en) * | 1964-12-11 | 1967-04-11 | Dennison Mfg Co | Printing tapered articles by heat transfer |
| US3761911A (en) | 1972-02-07 | 1973-09-25 | C Hiltz | Shaft dislocation detector |
| US4105491A (en) * | 1975-02-21 | 1978-08-08 | Mobil Oil Corporation | Process and apparatus for the manufacture of embossed film laminations |
| US4175993A (en) * | 1977-11-09 | 1979-11-27 | Ethyl Development Corporation | Article decorating machine and method |
| DE3743676C2 (de) * | 1987-12-23 | 1994-10-13 | Hinterkopf Gmbh | Druck- und/oder Prägevorrichtung |
| CA2002288C (fr) * | 1988-11-07 | 2002-11-05 | Thomas L. Brandt | Enduit couleur pour recipients en verre |
| US5464495A (en) * | 1991-08-01 | 1995-11-07 | Krones Ag Hermann Kronseder Maschinenfabrik | Method and apparatus for applying labels to containers and containers resulting therefrom |
| DE4226003C1 (fr) | 1992-08-06 | 1993-06-24 | Leonhard Kurz Gmbh & Co, 8510 Fuerth, De | |
| US5858143A (en) * | 1993-09-16 | 1999-01-12 | B & H Manufacturing, Inc. | Computer controlled labeling machine for applying labels including stretch labels and tactilely sensible indicia on articles |
| DE19509984C1 (de) | 1995-03-18 | 1996-10-02 | Wolfgang Fiwek | Verfahren und Vorrichtung zum Dekorieren von Gebinden mit gewölbten Oberflächen |
| US5702559A (en) * | 1995-07-13 | 1997-12-30 | B&H Manufacturing Company, Inc. | Method and apparatus for applying a tactilely distinguishable marking on an article |
| US5650037A (en) * | 1995-10-13 | 1997-07-22 | Krones, Inc. | Thermal ink transfer decorating apparatus |
| US5799525A (en) * | 1996-07-19 | 1998-09-01 | Aluminum Company Of America | Tooling and method for the embossing of a container and the resulting container |
| US6531018B1 (en) * | 1997-04-10 | 2003-03-11 | Heineken Technical Services B.V. | Method and device for decorating containers |
| JPH11147255A (ja) * | 1997-11-19 | 1999-06-02 | Matsushita Electric Ind Co Ltd | プリズム形状付き導光板の製造方法 |
| US6338263B1 (en) | 1999-06-30 | 2002-01-15 | Toyo Seikan Kaisha, Ltd. | Method for manufacturing embossed can body, inspecting apparatus used for manufacturing embossed can body, and inspecting method used therefor |
| DE10225198B4 (de) | 2002-06-06 | 2007-07-12 | Polytype S.A. | Verfahren und Vorrichtung zum Drucken eines mehrfarbigen Bildes |
| FR2865965B1 (fr) * | 2004-02-10 | 2007-11-30 | Cebal Sas | Procede permettant de decorer en grande cadence des recipients a paroi cylindrique |
-
2004
- 2004-02-10 FR FR0401274A patent/FR2865965B1/fr not_active Expired - Lifetime
-
2005
- 2005-02-08 US US10/597,878 patent/US7704345B2/en not_active Expired - Fee Related
- 2005-02-08 AT AT05717576T patent/ATE392312T1/de not_active IP Right Cessation
- 2005-02-08 DE DE602005006104T patent/DE602005006104T2/de not_active Expired - Lifetime
- 2005-02-08 WO PCT/FR2005/000273 patent/WO2005077662A2/fr not_active Ceased
- 2005-02-08 EP EP05717576A patent/EP1713642B1/fr not_active Expired - Lifetime
Also Published As
| Publication number | Publication date |
|---|---|
| DE602005006104D1 (de) | 2008-05-29 |
| FR2865965B1 (fr) | 2007-11-30 |
| ATE392312T1 (de) | 2008-05-15 |
| EP1713642A2 (fr) | 2006-10-25 |
| WO2005077662A3 (fr) | 2006-03-02 |
| DE602005006104T2 (de) | 2009-07-02 |
| FR2865965A1 (fr) | 2005-08-12 |
| US20070119537A1 (en) | 2007-05-31 |
| WO2005077662A2 (fr) | 2005-08-25 |
| US7704345B2 (en) | 2010-04-27 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP1029792B1 (fr) | Procédé d'étiquetage avec étiquettes disposées sur les deux faces de la bande porteuse | |
| FR2865965A1 (fr) | Procede permettant de decorer en grande cadence des recipients a paroi cylindrique | |
| BE1005237A3 (fr) | Procede et appareil pour former des panneaux d'extremites de recipients en une matiere avancee dans une presse. | |
| EP2964435B1 (fr) | Procédé de réglage de l'intervalle radial entre deux outils, agencement de transformation d'un support, cassette, unité, et machine ainsi équipée | |
| CA2195381A1 (fr) | Systeme servant a appliquer un bourrage sur une tringle de talon de pneu | |
| EP3512684B1 (fr) | Procédé et dispositif d'extrusion et d'étiquetage d'un produit cylindrique | |
| US9889960B2 (en) | System and method for applying tubular shrink sleeve material to containers | |
| EP3630615B1 (fr) | Installation pour fabriquer des récipients par thermoformage | |
| WO2014191095A1 (fr) | Unite de transformation d'un support en bande continue et machine de production d'emballages ainsi equipee | |
| WO2009087316A2 (fr) | Procede de moulage par injection de corps en matiere plastique dont la surface exterieure est munie d ' une etiquette | |
| CA1074070A (fr) | Apparreillage de pose de troncons de gaine thermoplastique autour de recipients | |
| EP2435196B1 (fr) | Procédé et appareil de gaufrage | |
| EP1370409A1 (fr) | Atelier de fabrication de tubes souples en matiere plastique avec moulage de la tete sur la jupe effectuee par des outillages en mouvement continu | |
| EP1523404B1 (fr) | Dispositif et procede pour le thermoformage d'un objet presentant une portion en contre-depouille | |
| US9975306B2 (en) | Method and machine for assembling rigid tubular bodies made from a cardboard material with a sealing structure | |
| EP4400230B1 (fr) | Procédé et installation de fabrication de récipients métalliques | |
| CN112896690A (zh) | 一种热熔胶贴标机 | |
| EP2444251B1 (fr) | Machine à imprimer par jets d'encre | |
| FR2544657A1 (fr) | Procede et dispositif pour fabriquer des corps creux comportant une paroi formee, par endroits, de deux ou plusieurs couches | |
| CN214649610U (zh) | 一种热熔胶贴标机 | |
| EP1386839B1 (fr) | Procédé et machine de formage intégré pour la fabrication de pots non-démoulables | |
| JP4879644B2 (ja) | 樹脂被覆シームレス缶製造方法、及びその装置 | |
| FR2822101A1 (fr) | Atelier de fabrication de tubes souples en matiere plastique avec moulage de la tete sur la jupe effectuee par des outillages en mouvement continu | |
| WO2017137079A1 (fr) | Unité d'assemblage et/ou de traitements de composants | |
| EP0259210A1 (fr) | Machine de traitement d'objets plats |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| 17P | Request for examination filed |
Effective date: 20060717 |
|
| AK | Designated contracting states |
Kind code of ref document: A2 Designated state(s): AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HU IE IS IT LI LT LU MC NL PL PT RO SE SI SK TR |
|
| DAX | Request for extension of the european patent (deleted) | ||
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HU IE IS IT LI LT LU MC NL PL PT RO SE SI SK TR |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: EP |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FG4D Free format text: LANGUAGE OF EP DOCUMENT: FRENCH |
|
| REF | Corresponds to: |
Ref document number: 602005006104 Country of ref document: DE Date of ref document: 20080529 Kind code of ref document: P |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20080416 |
|
| NLV1 | Nl: lapsed or annulled due to failure to fulfill the requirements of art. 29p and 29m of the patents act | ||
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: PT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20080916 Ref country code: BG Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20080716 Ref country code: ES Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20080727 Ref country code: FI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20080416 Ref country code: NL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20080416 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: PL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20080416 Ref country code: AT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20080416 |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FD4D |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20080816 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20080716 Ref country code: IE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20080416 Ref country code: LT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20080416 Ref country code: DK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20080416 Ref country code: CZ Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20080416 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: RO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20080416 Ref country code: SK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20080416 |
|
| 26N | No opposition filed |
Effective date: 20090119 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: EE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20080416 |
|
| BERE | Be: lapsed |
Owner name: CEBAL SAS Effective date: 20090228 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20080416 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MC Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20090228 Ref country code: CY Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20080416 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PL |
|
| GBPC | Gb: european patent ceased through non-payment of renewal fee |
Effective date: 20090208 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CH Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20090228 Ref country code: LI Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20090228 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: ST Effective date: 20091030 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: BE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20090228 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GB Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20090208 Ref country code: FR Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20090302 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20080717 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LU Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20090208 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: HU Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20081017 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: TR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20080416 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 20240213 Year of fee payment: 20 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R071 Ref document number: 602005006104 Country of ref document: DE |