EP1577036A1 - Dosiervorrichtung für eine Schmelze - Google Patents
Dosiervorrichtung für eine Schmelze Download PDFInfo
- Publication number
- EP1577036A1 EP1577036A1 EP05001947A EP05001947A EP1577036A1 EP 1577036 A1 EP1577036 A1 EP 1577036A1 EP 05001947 A EP05001947 A EP 05001947A EP 05001947 A EP05001947 A EP 05001947A EP 1577036 A1 EP1577036 A1 EP 1577036A1
- Authority
- EP
- European Patent Office
- Prior art keywords
- metering
- dosing
- opening
- dosing device
- melt
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
- 239000000155 melt Substances 0.000 title claims abstract description 14
- 239000002184 metal Substances 0.000 claims abstract description 7
- 238000004140 cleaning Methods 0.000 claims description 8
- 238000004519 manufacturing process Methods 0.000 claims description 7
- 238000002844 melting Methods 0.000 claims description 7
- 230000008018 melting Effects 0.000 claims description 7
- 239000000463 material Substances 0.000 claims description 6
- 229910000464 lead oxide Inorganic materials 0.000 claims description 4
- YEXPOXQUZXUXJW-UHFFFAOYSA-N oxolead Chemical compound [Pb]=O YEXPOXQUZXUXJW-UHFFFAOYSA-N 0.000 claims description 3
- 239000000725 suspension Substances 0.000 claims description 3
- 238000003780 insertion Methods 0.000 claims description 2
- 230000037431 insertion Effects 0.000 claims description 2
- 238000007599 discharging Methods 0.000 claims 2
- 230000007704 transition Effects 0.000 claims 1
- 238000005520 cutting process Methods 0.000 description 8
- 239000003779 heat-resistant material Substances 0.000 description 3
- 238000004026 adhesive bonding Methods 0.000 description 2
- 238000001816 cooling Methods 0.000 description 2
- 238000011161 development Methods 0.000 description 2
- 230000018109 developmental process Effects 0.000 description 2
- 238000000034 method Methods 0.000 description 2
- 230000003647 oxidation Effects 0.000 description 2
- 238000007254 oxidation reaction Methods 0.000 description 2
- 238000003466 welding Methods 0.000 description 2
- 229910000760 Hardened steel Inorganic materials 0.000 description 1
- 229910000831 Steel Inorganic materials 0.000 description 1
- 230000001419 dependent effect Effects 0.000 description 1
- 238000013461 design Methods 0.000 description 1
- 238000010438 heat treatment Methods 0.000 description 1
- 230000003993 interaction Effects 0.000 description 1
- 238000012423 maintenance Methods 0.000 description 1
- 229910044991 metal oxide Inorganic materials 0.000 description 1
- 150000004706 metal oxides Chemical class 0.000 description 1
- 238000012545 processing Methods 0.000 description 1
- 239000010959 steel Substances 0.000 description 1
Images

Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B22—CASTING; POWDER METALLURGY
- B22D—CASTING OF METALS; CASTING OF OTHER SUBSTANCES BY THE SAME PROCESSES OR DEVICES
- B22D15/00—Casting using a mould or core of which a part significant to the process is of high thermal conductivity, e.g. chill casting; Moulds or accessories specially adapted therefor
- B22D15/02—Casting using a mould or core of which a part significant to the process is of high thermal conductivity, e.g. chill casting; Moulds or accessories specially adapted therefor of cylinders, pistons, bearing shells or like thin-walled objects
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B22—CASTING; POWDER METALLURGY
- B22D—CASTING OF METALS; CASTING OF OTHER SUBSTANCES BY THE SAME PROCESSES OR DEVICES
- B22D41/00—Casting melt-holding vessels, e.g. ladles, tundishes, cups or the like
- B22D41/14—Closures
- B22D41/16—Closures stopper-rod type, i.e. a stopper-rod being positioned downwardly through the vessel and the metal therein, for selective registry with the pouring opening
Definitions
- a metering device of the type mentioned comes, for example, in the production of metal oxides used to the amount of molten metal as accurately as possible pretending to be fed to the oxidation process.
- the metering device is equipped for this purpose with a metering chamber, which either arranged separately from the melting device for the metal and through a conduit is connected to this or is provided directly on the melting device.
- the metering chamber may also be designed to be heated.
- a disadvantage of the known metering devices is that a cleaning of the metering and the metering element is possible only when the metering device is switched off, whereby the ongoing production process must be interrupted. Furthermore there is the problem that due to the high temperatures with which such Dosing devices are operated, always there is a risk that the Maintenance personnel with insufficient cooling time when cleaning the metering device injured, for example, burns.
- the invention solves the problem by a metering device with the features Claim 1.
- the metering element is not only for Closing the metering, but at the same time as a device for cleaning the metering during the operation of the metering device. So can with the dosing device according to the invention during operation, the dosing be moved axially back and forth. Simultaneously or temporally offset to axial reciprocation of the dosing can also be about its insertion be rotated around, whereby in addition a rotational relative movement of the Dosing is achieved to the dosing.
- an axially adjustable dispensing needle is used, which at the same time in addition to the axial adjustability about its longitudinal axis is rotatable drive.
- the dispensing needle is in the Dosing introduced.
- the free end is this either by suitable hardness and Heat treatment steps hardened.
- the metering to manufacture from a body made of a heat-resistant material, at the End made of a heat-resistant and simultaneously hardened material Attachment, such as a cutting punch, by suitable attachment methods such Welding or gluing is attached.
- the free end of the metering element made of a heat-resistant and at the same time hardened material is ensured that in particular the free end of the metering during cleaning resulting high mechanical loads can withstand, so that the metering despite its cleaning function compared to the known dosing has comparably long service life.
- the metering element near its in the metering opening to be introduced free end at least one radially outwardly projecting To provide scraper. With the help of this scraper it is possible to remove the deposits in the To remove the inlet area of the metering opening.
- the metering opening is formed on an insert, which at the metering chamber is preferably releasably attached.
- the metering orifice preferably has an inlet funnel, which extends in the outflow direction the melt has conically tapered funnel section which preferably merges into a channel of constant cross-section, whereby a continuous Melt flow can be ensured from the metering opening.
- inlet funnel which extends in the outflow direction the melt has conically tapered funnel section which preferably merges into a channel of constant cross-section, whereby a continuous Melt flow can be ensured from the metering opening.
- the actuator with which the dosing element is adjusted both axially and rotationally can be is preferably equipped with a single drive unit. hereby In particular, the overall space required for the metering device becomes clear reduced.
- a drive unit uses a preferably pneumatically actuated linear rotary cylinder, which is coupled to the metering element for transmitting the adjusting movement.
- an actuator that has a first drive unit for axially adjusting the metering element and a second drive unit for having rotational adjustment of the metering element. This is especially true of Advantage, if an existing system with a drive unit for axial Adjusting the metering additionally with a drive unit for rotary Adjusting the metering element to be retrofitted.
- the axial and rotational adjustment of the metering element may optionally simultaneously respectively.
- the metering optionally axial or rotatory to adjust.
- these are both operating modes simultaneously realized so that the user the dosing either simultaneously axial and rotational or only axial and only rotational can adjust.
- the simultaneous axial and rotational adjustment of the Metering element has the advantage that the cleaning of the metering and the dosing can also be done during normal operation of the metering device.
- the dosing in the metering as possible not tilted and for Compensation of production-related or operational tolerances, is at a special preferred embodiment of the metering device according to the invention between the Dosing and the actuator provided a gimbal, which the Dosing coupled to the actuator.
- the gimbal With the help of the gimbal can a Axial offset between the dosing and the axes of movement of the actuator be compensated.
- the actuator is arranged outside the metering chamber, wherein as a metering element a dispensing needle is used, which protrudes through the dosing and in the Dosing axially introduced or can be pulled out of this.
- a dispensing needle is used, which protrudes through the dosing and in the Dosing axially introduced or can be pulled out of this.
- the dispensing needle in one on the wall of the metering chamber trained holding opening slidably and rotatably mounted. In this way a very defined positioning of the dispensing needle is achieved relative to the metering.
- the metering chamber is preferably by a heated supply line with the Melting device connected. This is particularly advantageous if several Dosing chambers are used, which are connected to a common melting device are connected.
- the metering device described above is preferably used for metering a molten metal used.
- the metering device according to the invention is suitable for dosing molten lead in lead oxide production.
- the metering device 10 has a heated metering chamber 12, which consists of a heat-resistant Material made or at least lined with a heat-resistant material is.
- the dosing chamber 12 is connected via a likewise heated supply line 14 a melting device, not shown in combination, in which the lead for the Metering is melted.
- an opening 16 is formed, in which a Insert 18 is releasably held.
- the insert 18 is for this purpose at the metering chamber 12 through secured a union nut, not shown.
- Dosing 20 is formed, which has an inlet funnel 22, with which the Dosing 20 is connected to the interior of the dosing chamber 12.
- the inlet funnel 22 has a conically tapering in the outflow direction of the melt Funnel portion 24, which in a channel 26 with a circular and constant cross-section passes.
- a holding opening 26 is formed, in which a guide bush 30 is held.
- the holding opening 28 is so relative to the opening 16 or so relative to the metering 20 arranged such that the axis of symmetry of the guide bush 30 to the axis of symmetry the metering opening 20 is at least approximately aligned.
- a dosing 32 longitudinally displaceable as dosing and rotationally guided, whose structure is described in more detail below with reference to FIG. 2 is explained.
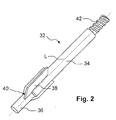
- the dispensing needle 32 has a needle body 34 made of a heat-resistant steel. To the shown in Fig. 2 below the free end of the needle body 34 is one of a heat-resistant and simultaneously hardened steel made cutting punch 36 by welding or gluing attached. Spaced to the free end of the cutting punch 36 on the immediately adjacent front portion of the needle body 34 are three radially outwardly projecting, uniformly spaced, identical scraper 38th fastened, which extend in the longitudinal direction L of the dispensing needle 32. The the cutting punch 36 facing front edges 40 of each scraper 38 are in the longitudinal direction L. the needle body 34 viewed inclined and extend at an angle of about 30 ° to the longitudinal direction L of the needle body 34. The course of the front edges 40 of Scraper 38 is angularly adapted to the course of the funnel section 34, as will be explained later. At the other end of the needle body 34, which in Fig. 2 As shown above, an external thread 42 is formed.
- the dispensing needle 32 With her Needle body 34 axially and rotatably mounted in the guide bush 30, wherein the External thread 42 is screwed into an extension 43, which with a gimbal Suspension 44 of an actuator 46 is connected.
- the actuator 46 is with a pneumatically actuated linear rotary cylinder 48 equipped, which in the Is able to adjust the metering needle 32 either axially or rotationally.
- the dispensing needle 32 protrudes through the metering chamber 12 and is with her cutting punch 36 so held to the metering 20 that at a lowering of the Dispensing needle 32 of the cutting punch 36 can be inserted into the channel 26, whereby the metering 20 is closed, while the front edges 40 of the Scraper 38 abut the funnel portion 24 of the inlet funnel 22.
- the dispensing needle 32 moves upward in its release position, it gives the Channel 26 completely free, so that contained in the metering chamber 12 lead melt from the Metering 20 can be supplied dosed outward of the further processing.
- the metering device 10 Since during operation of the metering device 10 according to the invention both in the metering 20 form deposits, such as lead oxides, can be a proper Dosing the melt be difficult.
- the metering device 10 now offers the Possibility, by means of the axial and rotational adjustment of the dispensing needle 32 as well by the interaction of the scrapers 38 with the surface of the funnel section 24 to clean the metering opening 20 and the cutting punch 36 of the dispensing needle 32.
- the loosening deposits are from the melt from the metering chamber 12th discharged as soon as the metering opening 20 is opened again.
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Sampling And Sample Adjustment (AREA)
- Heating, Cooling, Or Curing Plastics Or The Like In General (AREA)
- Confectionery (AREA)
- Continuous Casting (AREA)
- Optical Head (AREA)
- External Artificial Organs (AREA)
- Medical Preparation Storing Or Oral Administration Devices (AREA)
- Furnace Charging Or Discharging (AREA)
- Processing Of Solid Wastes (AREA)
Abstract
Description
- Fig. 1
- eine schematische Schnittansicht durch eine erfindungsgemäße Dosiervorrichtung; und
- Fig. 2
- eine perspektivische Darstellung einer erfindungsgemäßen Dosiernadel.
- 10
- Dosiervorrichtung
- 12
- Dosierkammer
- 14
- Versorgungsleitung
- 16
- Öffnung
- 18
- Einsatz
- 20
- Dosieröffnung
- 22
- Einlauftrichter
- 24
- Trichterabschnitt
- 26
- Kanal
- 28
- Halteöffnung
- 30
- Führungsbuchse
- 32
- Dosiernadel
- 34
- Nadelkörper
- 36
- Schneidstempel
- 38
- Schaber
- 40
- vordere Kanten
- 42
- Außengewinde
- 43
- Verlängerung
- 44
- kardanische Aufhängung
- 46
- Aktuator
- 48
- Linear-Rotations-Zylinder
- L
- Längsrichtung
Claims (14)
- Dosiervorrichtung für eine Schmelze, insbesondere für eine Metallschmelze, mit einer Dosierkammer (12), an der eine Dosieröffnung (20) zur Abgabe der in der Dosierkammer (12) enthaltenen Schmelze vorgesehen ist, einem Dosierelement (32) zum Verschließen und Freigeben der Dosieröffnung (20) sowie einem Aktuator (46) zum Verstellen des Dosierelementes (32) zwischen einer Schließstellung, in der es die Dosieröffnung (20) verschließt, und einer Freigabestellung, in der es die Dosieröffnung (20) zur Abgabe der Schmelze öffnet,
dadurch gekennzeichnet, dass das Dosierelement (32) zum Verschließen der Dosieröffnung (20) zumindest teilweise in diese axial einführbar und zum Reinigen der Dosieröffnung (20) um seine Einführrichtung (L) herum drehbar antreibbar ist. - Dosiervorrichtung nach Anspruch 1, dadurch gekennzeichnet, dass als Dosierelement eine axial verstellbare Dosiernadel (32) dient, welche zum Verschließen der Dosieröffnung (20) in diese axial einzuführen und um ihre Längsachse (L) herum drehbar anzutreiben ist.
- Dosiervorrichtung nach Anspruch 1 oder 2, dadurch gekennzeichnet, dass das in die Dosieröffnung (20) einzuführende freie Ende (36) des Dosierelementes (32) aus einem wärmebeständigen und gehärteten Material gefertigt ist.
- Dosiervorrichtung nach mindestens einem der Ansprüche 1, 2 oder 3, dadurch gekennzeichnet, dass das Dosierelement (32) nahe seinem in die Dosieröffnung (20) einzuführenden freien Ende (36) mindestens einen radial nach außen abstehenden Schaber (38) aufweist.
- Dosiervorrichtung nach mindestens einem der Ansprüche 1 bis 4, dadurch gekennzeichnet, dass die Dosieröffnung (20) in einem vorzugsweise lösbar an der Dosierkammer (12) vorgesehenen Einsatz (18) ausgebildet ist.
- Dosiervorrichtung nach mindestens einem der Ansprüche 1 bis 5, dadurch gekennzeichnet, dass die Dosieröffnung (20) einen Einlauftrichter (22) aufweist, der einen sich in Abströmrichtung der Schmelze kegelförmig verjüngenden Trichterabschnitt (24) hat, welcher vorzugsweise in einen Kanal (26) konstanten Querschnitts übergeht.
- Dosiervorrichtung nach den Ansprüchen 4 und 6, dadurch gekennzeichnet, dass der mindestens eine Schaber (38) bei vom Dosierelement (32) geschlossener Dosieröffnung (20) zumindest abschnittsweise an dem Trichterabschnitt (24) des Einlauftrichters (22) anliegt.
- Dosiervorrichtung nach mindestens einem der vorhergehenden Ansprüche, dadurch gekennzeichnet, dass der Aktuator (46) eine einzige Antriebseinheit (48) zum axialen und rotatorischem Verstellen des Dosierelementes (32) aufweist.
- Dosiervorrichtung nach mindestens einem der vorhergehenden Ansprüche, dadurch gekennzeichnet, dass der Aktuator (46) als Antriebseinheit einen vorzugsweise pneumatisch zu betätigenden Linear-Rotations-Zylinder (48) aufweist, der mit dem Dosierelement (32) zur Übertragung der Stellbewegungen gekoppelt ist.
- Dosiervorrichtung nach mindestens einem der vorhergehenden Ansprüche, dadurch gekennzeichnet, dass der Aktuator (46) die Dosiernadel (32) gleichzeitig axial und rotatorisch und/oder wahlweise axial oder rotatorisch verstellt.
- Dosiervorrichtung nach mindestens einem der vorhergehenden Ansprüche, dadurch gekennzeichnet, dass das Dosierelement (32) durch eine kardanische Aufhängung (44) mit dem Aktuator (46) gekoppelt ist.
- Dosiervorrichtung nach mindestens einem der vorhergehenden Ansprüche, dadurch gekennzeichnet, dass das Dosierelement eine Dosiernadel (32) ist, welche durch die Dosierkammer (12) hindurchragt und in einer gegenüber der Dosieröffnung (20) an der Wand der Dosierkammer (12) ausgebildeten Halteöffnung (28) verschieblich und drehbar gelagert ist.
- Dosiervorrichtung nach mindestens einem der vorhergehenden Ansprüche, dadurch gekennzeichnet, dass in die Dosierkammer (12) eine vorzugsweise beheizte Versorgungsleitung (14) mündet, welche zum Zuführen der Schmelze aus einer Schmelzeinrichtung in die Dosierkammer (12) dient.
- Dosiervorrichtung nach mindestens einem der vorhergehenden Ansprüche, dadurch gekennzeichnet, dass die Dosiervorrichtung (10) zum Dosieren einer Metallschmelze, vorzugsweise zum Dosieren geschmolzenen Bleis bei der Bleioxidherstellung, dient.
Priority Applications (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| PL05001947T PL1577036T3 (pl) | 2004-03-15 | 2005-01-31 | Urządzenie dozujące dla stopionej substancji |
| SI200530877T SI1577036T1 (sl) | 2004-03-15 | 2005-01-31 | Dozirna naprava za talino |
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE202004004019U DE202004004019U1 (de) | 2004-03-15 | 2004-03-15 | Dosiervorrichtung für eine Schmelze |
| DE202004004019U | 2004-03-15 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP1577036A1 true EP1577036A1 (de) | 2005-09-21 |
| EP1577036B1 EP1577036B1 (de) | 2009-09-23 |
Family
ID=32336892
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP05001947A Expired - Lifetime EP1577036B1 (de) | 2004-03-15 | 2005-01-31 | Dosiervorrichtung für eine Schmelze |
Country Status (7)
| Country | Link |
|---|---|
| EP (1) | EP1577036B1 (de) |
| AT (1) | ATE443586T1 (de) |
| DE (2) | DE202004004019U1 (de) |
| DK (1) | DK1577036T3 (de) |
| ES (1) | ES2333727T3 (de) |
| PL (1) | PL1577036T3 (de) |
| SI (1) | SI1577036T1 (de) |
Citations (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US4073414A (en) | 1976-08-09 | 1978-02-14 | Albany International Corporation | Auto crucible for metering and transferring liquid metals |
| EP0109348A1 (de) | 1982-11-05 | 1984-05-23 | Asea Ab | Stopfenstangenanordnung an Abgussöfen und anderen metallurgischen Gefässen |
| JPS6340668A (ja) * | 1986-08-06 | 1988-02-22 | Nippon Kokan Kk <Nkk> | 溶湯流出口を備えた溶湯容器 |
| JPS6372475A (ja) * | 1986-09-16 | 1988-04-02 | Nkk Corp | 溶湯流出口を備えた溶湯容器 |
-
2004
- 2004-03-15 DE DE202004004019U patent/DE202004004019U1/de not_active Expired - Lifetime
-
2005
- 2005-01-31 PL PL05001947T patent/PL1577036T3/pl unknown
- 2005-01-31 DE DE502005008166T patent/DE502005008166D1/de not_active Expired - Lifetime
- 2005-01-31 EP EP05001947A patent/EP1577036B1/de not_active Expired - Lifetime
- 2005-01-31 ES ES05001947T patent/ES2333727T3/es not_active Expired - Lifetime
- 2005-01-31 AT AT05001947T patent/ATE443586T1/de active
- 2005-01-31 SI SI200530877T patent/SI1577036T1/sl unknown
- 2005-01-31 DK DK05001947.0T patent/DK1577036T3/da active
Patent Citations (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US4073414A (en) | 1976-08-09 | 1978-02-14 | Albany International Corporation | Auto crucible for metering and transferring liquid metals |
| EP0109348A1 (de) | 1982-11-05 | 1984-05-23 | Asea Ab | Stopfenstangenanordnung an Abgussöfen und anderen metallurgischen Gefässen |
| JPS6340668A (ja) * | 1986-08-06 | 1988-02-22 | Nippon Kokan Kk <Nkk> | 溶湯流出口を備えた溶湯容器 |
| JPS6372475A (ja) * | 1986-09-16 | 1988-04-02 | Nkk Corp | 溶湯流出口を備えた溶湯容器 |
Non-Patent Citations (2)
| Title |
|---|
| PATENT ABSTRACTS OF JAPAN vol. 012, no. 257 (M - 719) 20 July 1988 (1988-07-20) * |
| PATENT ABSTRACTS OF JAPAN vol. 012, no. 294 (M - 730) 11 August 1988 (1988-08-11) * |
Also Published As
| Publication number | Publication date |
|---|---|
| DK1577036T3 (da) | 2010-02-01 |
| EP1577036B1 (de) | 2009-09-23 |
| ES2333727T3 (es) | 2010-02-26 |
| ATE443586T1 (de) | 2009-10-15 |
| DE502005008166D1 (de) | 2009-11-05 |
| DE202004004019U1 (de) | 2004-05-19 |
| PL1577036T3 (pl) | 2010-02-26 |
| SI1577036T1 (sl) | 2010-01-29 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| DE60035147T2 (de) | Verfahren und Vorrichtung zum Spritzgiessen von Leichtmetall | |
| DE69920720T2 (de) | Betätigungsvorrichtung für die öffnung eines spritzgussventils | |
| EP3010620B1 (de) | Filtereinrichtung und austragverfahren | |
| EP0480234A2 (de) | Laserdüse | |
| EP0285551A2 (de) | Einspritzdüse für thermoplastischen Kunststoff | |
| EP0302215A1 (de) | Drehverschluss für ein metallurgisches Gefäss sowie Rotor bzw. Stator für einen solchen Drehverschluss | |
| DE3139937C2 (de) | ||
| DE4314941C2 (de) | Spritzeinheit an Spritzgießmaschinen zur Herstellung thermoplastischer Kunststoffteile | |
| DE102004010372A1 (de) | Werkzeug zum Entgraten von Bohrungen | |
| DE102007059432A1 (de) | Kolbeneinspritzeinheit für eine Spritzgussmaschine | |
| EP0328776B1 (de) | Abschluss-und Regeleinrichtung für das Giessen flüssiger Metallschmelze | |
| EP1577036B1 (de) | Dosiervorrichtung für eine Schmelze | |
| DE2641425C2 (de) | Vorrichtung zum Reinigen einer Turbine | |
| DE2607265C3 (de) | Vorrichtung zum Kühlen von Gußteilen und Formsand | |
| EP1754531B1 (de) | Vorrichtung zum Mischen und Aufbringen eines aus mindestens zwei Komponenten bestehenden pastösen Materials auf ein Substrat | |
| DE3616995C2 (de) | ||
| DE10317635B4 (de) | Spritzdüse für Spritzgiess- oder Extrudiermaschinen | |
| DE19909132B4 (de) | Vorrichtung zum Fördern von Schüttgütern | |
| DE202006019724U1 (de) | Vorrichtung mit Schlitzdüsenanordnung zum Abgeben von Fluid | |
| DE68920334T3 (de) | Vorrichtung zum regeln der fliessgeschwindigkeit von geschmolzenem metall. | |
| DE3440433C2 (de) | Regelvorrichtung für den Heißwinddurchsatz bei einem Schachtofendüsenstock, insbesondere Hochofendüsenstock, und mit einer solchen Vorrichtung ausgerüsteter Düsenstock | |
| DE602005002830T2 (de) | Verschlussvorrichtung zur Regulierung eines Schmelzflusses | |
| EP4052884B1 (de) | Rückstromsperre | |
| EP0172548A1 (de) | Austrittsdüse | |
| DE3242999C1 (de) | Schneckenpresse zum mechanischen Trennen von Fluessigkeitsfeststoffgemischen |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HU IE IS IT LI LT LU MC NL PL PT RO SE SI SK TR |
|
| AX | Request for extension of the european patent |
Extension state: AL BA HR LV MK YU |
|
| 17P | Request for examination filed |
Effective date: 20060223 |
|
| AKX | Designation fees paid |
Designated state(s): AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HU IE IS IT LI LT LU MC NL PL PT RO SE SI SK TR |
|
| 17Q | First examination report despatched |
Effective date: 20080311 |
|
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HU IE IS IT LI LT LU MC NL PL PT RO SE SI SK TR |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: FG4D Free format text: NOT ENGLISH |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: EP |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FG4D |
|
| REF | Corresponds to: |
Ref document number: 502005008166 Country of ref document: DE Date of ref document: 20091105 Kind code of ref document: P |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: NV Representative=s name: CAVID GMBH |
|
| REG | Reference to a national code |
Ref country code: SE Ref legal event code: TRGR |
|
| REG | Reference to a national code |
Ref country code: GR Ref legal event code: EP Ref document number: 20090403231 Country of ref document: GR |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20090923 Ref country code: FI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20090923 |
|
| REG | Reference to a national code |
Ref country code: DK Ref legal event code: T3 |
|
| LTIE | Lt: invalidation of european patent or patent extension |
Effective date: 20090923 |
|
| REG | Reference to a national code |
Ref country code: PL Ref legal event code: T3 Ref country code: ES Ref legal event code: FG2A Ref document number: 2333727 Country of ref document: ES Kind code of ref document: T3 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CY Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20090923 |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FD4D |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20100123 Ref country code: EE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20090923 Ref country code: RO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20090923 Ref country code: PT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20100125 Ref country code: IE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20090923 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: CH Payment date: 20100129 Year of fee payment: 6 Ref country code: DK Payment date: 20100129 Year of fee payment: 6 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20090923 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| BERE | Be: lapsed |
Owner name: PENOX G.M.B.H. Effective date: 20100131 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MC Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20100131 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: NL Payment date: 20100128 Year of fee payment: 6 |
|
| 26N | No opposition filed |
Effective date: 20100624 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: BE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20100131 |
|
| REG | Reference to a national code |
Ref country code: NL Ref legal event code: V1 Effective date: 20110801 |
|
| REG | Reference to a national code |
Ref country code: DK Ref legal event code: EBP |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PL |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CH Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20110131 Ref country code: LI Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20110131 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: NL Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20110801 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: HU Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20100324 Ref country code: BG Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20090923 Ref country code: LU Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20100131 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: PL Payment date: 20131114 Year of fee payment: 10 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: SE Payment date: 20140124 Year of fee payment: 10 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: TR Payment date: 20140108 Year of fee payment: 10 Ref country code: FR Payment date: 20140130 Year of fee payment: 10 Ref country code: GR Payment date: 20140127 Year of fee payment: 10 Ref country code: IT Payment date: 20140127 Year of fee payment: 10 Ref country code: AT Payment date: 20140129 Year of fee payment: 10 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: GB Payment date: 20140131 Year of fee payment: 10 |
|
| REG | Reference to a national code |
Ref country code: AT Ref legal event code: MM01 Ref document number: 443586 Country of ref document: AT Kind code of ref document: T Effective date: 20150131 |
|
| GBPC | Gb: european patent ceased through non-payment of renewal fee |
Effective date: 20150131 |
|
| REG | Reference to a national code |
Ref country code: SE Ref legal event code: EUG |
|
| REG | Reference to a national code |
Ref country code: GR Ref legal event code: ML Ref document number: 20090403231 Country of ref document: GR Effective date: 20150805 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GB Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20150131 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: ST Effective date: 20150930 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GR Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20150805 Ref country code: FR Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20150202 Ref country code: AT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20150131 Ref country code: SE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20150201 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20150131 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: PL Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20150131 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: TR Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20150131 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: ES Payment date: 20180808 Year of fee payment: 14 Ref country code: DE Payment date: 20180718 Year of fee payment: 14 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: CZ Payment date: 20180723 Year of fee payment: 14 Ref country code: SI Payment date: 20180719 Year of fee payment: 14 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R119 Ref document number: 502005008166 Country of ref document: DE |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SI Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20190201 Ref country code: CZ Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20190131 Ref country code: DE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20190801 |
|
| REG | Reference to a national code |
Ref country code: SI Ref legal event code: KO00 Effective date: 20190926 |
|
| REG | Reference to a national code |
Ref country code: ES Ref legal event code: FD2A Effective date: 20200310 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: ES Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20190201 |