EP0765989A1 - Procédé de fabrication d'un profilé composite de menuiserie et profilé composite obtenu - Google Patents
Procédé de fabrication d'un profilé composite de menuiserie et profilé composite obtenu Download PDFInfo
- Publication number
- EP0765989A1 EP0765989A1 EP96390012A EP96390012A EP0765989A1 EP 0765989 A1 EP0765989 A1 EP 0765989A1 EP 96390012 A EP96390012 A EP 96390012A EP 96390012 A EP96390012 A EP 96390012A EP 0765989 A1 EP0765989 A1 EP 0765989A1
- Authority
- EP
- European Patent Office
- Prior art keywords
- crimping
- profile
- functional
- spoiler
- wing
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
- 239000002131 composite material Substances 0.000 title claims abstract description 60
- 238000004519 manufacturing process Methods 0.000 title claims description 14
- 238000001125 extrusion Methods 0.000 claims abstract description 17
- 229910045601 alloy Inorganic materials 0.000 claims abstract description 7
- 239000000956 alloy Substances 0.000 claims abstract description 7
- 239000004952 Polyamide Substances 0.000 claims abstract description 6
- 229920002647 polyamide Polymers 0.000 claims abstract description 6
- 238000002788 crimping Methods 0.000 claims description 177
- 238000000034 method Methods 0.000 claims description 18
- 229910052751 metal Inorganic materials 0.000 claims description 14
- 239000002184 metal Substances 0.000 claims description 14
- 239000011324 bead Substances 0.000 claims description 10
- 210000000056 organ Anatomy 0.000 claims description 9
- 230000000977 initiatory effect Effects 0.000 claims description 5
- 229910000838 Al alloy Inorganic materials 0.000 claims description 4
- 239000000463 material Substances 0.000 claims description 4
- 230000000295 complement effect Effects 0.000 claims description 3
- 238000003825 pressing Methods 0.000 claims 1
- 230000004888 barrier function Effects 0.000 abstract 5
- 230000002035 prolonged effect Effects 0.000 abstract 1
- 230000008569 process Effects 0.000 description 5
- 238000005452 bending Methods 0.000 description 4
- 241001080024 Telles Species 0.000 description 3
- 230000007246 mechanism Effects 0.000 description 3
- 240000008042 Zea mays Species 0.000 description 2
- 229910052782 aluminium Inorganic materials 0.000 description 2
- XAGFODPZIPBFFR-UHFFFAOYSA-N aluminium Chemical compound [Al] XAGFODPZIPBFFR-UHFFFAOYSA-N 0.000 description 2
- 230000008901 benefit Effects 0.000 description 2
- 238000006073 displacement reaction Methods 0.000 description 2
- 238000003780 insertion Methods 0.000 description 2
- 230000037431 insertion Effects 0.000 description 2
- 238000009434 installation Methods 0.000 description 2
- 230000009467 reduction Effects 0.000 description 2
- 229920003188 Nylon 3 Polymers 0.000 description 1
- 230000009471 action Effects 0.000 description 1
- 230000001143 conditioned effect Effects 0.000 description 1
- 230000007547 defect Effects 0.000 description 1
- 238000010586 diagram Methods 0.000 description 1
- 230000000694 effects Effects 0.000 description 1
- 235000021183 entrée Nutrition 0.000 description 1
- 238000009413 insulation Methods 0.000 description 1
- 230000003071 parasitic effect Effects 0.000 description 1
- 230000000750 progressive effect Effects 0.000 description 1
- 230000001737 promoting effect Effects 0.000 description 1
- 230000001360 synchronised effect Effects 0.000 description 1
- 230000003313 weakening effect Effects 0.000 description 1
Images





Classifications
-
- E—FIXED CONSTRUCTIONS
- E06—DOORS, WINDOWS, SHUTTERS, OR ROLLER BLINDS IN GENERAL; LADDERS
- E06B—FIXED OR MOVABLE CLOSURES FOR OPENINGS IN BUILDINGS, VEHICLES, FENCES OR LIKE ENCLOSURES IN GENERAL, e.g. DOORS, WINDOWS, BLINDS, GATES
- E06B3/00—Window sashes, door leaves, or like elements for closing wall or like openings; Layout of fixed or moving closures, e.g. windows in wall or like openings; Features of rigidly-mounted outer frames relating to the mounting of wing frames
- E06B3/04—Wing frames not characterised by the manner of movement
- E06B3/263—Frames with special provision for insulation
- E06B3/273—Frames with special provision for insulation with prefabricated insulating elements held in position by deformation of portions of the metal frame members
-
- E—FIXED CONSTRUCTIONS
- E06—DOORS, WINDOWS, SHUTTERS, OR ROLLER BLINDS IN GENERAL; LADDERS
- E06B—FIXED OR MOVABLE CLOSURES FOR OPENINGS IN BUILDINGS, VEHICLES, FENCES OR LIKE ENCLOSURES IN GENERAL, e.g. DOORS, WINDOWS, BLINDS, GATES
- E06B3/00—Window sashes, door leaves, or like elements for closing wall or like openings; Layout of fixed or moving closures, e.g. windows in wall or like openings; Features of rigidly-mounted outer frames relating to the mounting of wing frames
- E06B3/32—Arrangements of wings characterised by the manner of movement; Arrangements of movable wings in openings; Features of wings or frames relating solely to the manner of movement of the wing
- E06B3/34—Arrangements of wings characterised by the manner of movement; Arrangements of movable wings in openings; Features of wings or frames relating solely to the manner of movement of the wing with only one kind of movement
Definitions
- the invention relates to a composite joinery profile of the type comprising at least two metal profiles made of extrudable alloy, in particular aluminum alloy, separated from each other without contact area and connected by junction bars made of a material. with low thermal conductivity in order to achieve a thermal break between the two metal profiles.
- Composite profiles of this type make it possible to obtain joinery benefiting from good qualities of thermal insulation thanks to a rupture of the thermal bridges which constitute entirely metallic profiles in older traditional joinery.
- These composite profiles are implemented by placing one of the metal profiles, called the external profile, on the outside of the building, and the other, said the internal profile, on the inside; the connecting bars, generally made of polyamide, provide a rigid connection between these metal profiles and give the composite profile a non-deformable character while eliminating the metallic continuity between outside and inside.
- these known composite profiles have a defect consisting in their much larger bulk than that of traditional all-metal profiles.
- these composite profiles combine the transverse dimension of the internal profile, that of the connecting bars and that of the external profile.
- the internal profile has a functional groove for guiding organs (hinges, strikes, sliding rods, mechanism references ...) and its transverse dimension is conditioned by that of this functional groove. If one wants to use standardized members of satisfactory mechanical strength, this groove imposes a transverse dimension of the internal profile which is substantially of same order as that of traditional all-metal profiles: the known composite profiles are thus notably more bulky in the transverse direction than these traditional profiles since there are added the connecting bars and the external profile.
- the functional groove of the internal profile has a function of guiding and if necessary fixing the aforementioned members and must be both precise in its forms in order to serve as a housing for said members (precise shape combined with that of said members. organs), and resistant to ensure satisfactory holding of the organs which are housed and where appropriate, fixed in it. This is the reason why, in known composite profiles as in traditional all-metal profiles, this functional groove is extruded in one piece with the internal metal profile. It should be noted that there are dormant composite profiles in which the external profile (of reduced transverse dimension) has one or more grooves to connect and seal it to a wall or a wall.
- grooves do not have the function of receiving and guiding organs of the aforementioned type and would be incapable of performing this function because of their position, their shape, their dimensioning and their structure (cf. EP-A-0.385.159 , FR-A-2.411.950).
- the present invention proposes to reduce the size of known composite profiles; it aims to provide compact composite profiles, benefiting from a thermal break and having a functional groove of precise shape and mechanical strength suitable for guiding and if necessary fixing conventional components which are intended to equip said profiles (hinges, strikes, return mechanisms, sliding rods ).
- the process targeted by the invention for manufacturing such composite profiles is of the type in which at least one connection strip is crimped from a material with low thermal conductivity.
- the internal profile comprising a tubular cage and having a transverse thickness greater than that of the external profile to receive the functional members of the joinery; according to the present invention, said method is characterized in that an internal starting profile is produced by extrusion in which a first functional wing intended to delimit a functional groove is arranged in the extension of a crimping spoiler in position inclined towards a second functional wing delimiting said groove and in that, during crimping of said spoiler, the first functional wing is straightened so as to have it in symmetrical position with the second functional wing.
- the bearing heel of the first functional wing may consist of a zone of this wing situated in continuity with the surface of the latter; preferably this support heel will be formed by an additional thickness located on the outer side of the wing in order to limit the risks of deformation thereof during the first two crimping phases.
- the functional groove is extruded with the internal starting profile but one of its functional wings is no longer carried by the side of this profile but is offset and comes to extend the spoiler for crimping said profile; its position is inclined towards the second functional wing in order to allow a reconstruction of the functional groove after crimping.
- the crimping is carried out gradually by moderate pressures at each phase under conditions suitable for avoiding, on the one hand, bending of the profiles in the longitudinal direction, on the other hand, accidental deformations of the first functional wing, finally the risks of weakening the folding zone located at the foot of the spoiler which carries said first functional wing.
- this first functional wing is offset towards the connecting bars relative to the internal profile in a position symmetrical with the second functional wing.
- the functional groove is thus formed with a precise shape; coming from extrusion, its mechanical strength is satisfactory and is perfectly suitable for the installation of various standard members called to equip the profile.
- the composite profile according to the invention is much more compact than a known type of composite profile having the same functional groove.
- Figure 1 shows schematically this known composite profile with a functional groove of given width -R-.
- Its size E is substantially defined by the sum P e + B j + P i (width of the external profile, intermediate width of the connecting bars, width of the internal profile); the width P i of the internal profile is notably greater than that of the groove R (since the latter is entirely located at the right of the internal profile with an offset of the wing A to allow crimping of the spoiler Q during manufacture).
- Figure 2 shows schematically the composite profile of the invention: the offset of the first functional wing to the terminal strips allows a significant reduction in the size of this composite profile as illustrated in the figures. It should be emphasized that, for building joinery, this reduction in size constitutes an important advantage in practice which allows an implementation of the composite profiles according to the invention under dimensional conditions practically similar to those of traditional all-metal profiles.
- the three crimping phases are carried out by means of crimping wheels which each have, on their periphery, two circular bands of different diameters: each wheel is positioned so that its reduced diameter strip is disposed opposite the bearing heel of the internal profile, and that its other strip, of larger diameter, is disposed opposite the crimp spoiler of the external profile.
- the method of the invention aims to manufacture a composite joinery profile, compact, having a thermal break and having the various functional structures of this type of profile, in particular a functional groove for the installation of functional members called to equip carpentry: hinges, strikes, sliding rods, return mechanisms ...
- the method uses an internal starting profile 1 made of aluminum alloy, an example of which is shown in FIGS. 3 and 4, an external starting profile 2 made of aluminum alloy, an example of which is shown in FIG. 5, and two connecting bars. polyamide such as bars 3 that can be seen in FIG. 7.
- the face 4d of the profile carries a second functional wing 14 which is called, after crimping, to delimit with the first functional wing 8 the functional groove already mentioned, referenced at 15 in FIG. 3.
- the crimping spoiler 7 (which can be seen in detail in FIG. 4) as well as the crimping spoiler 11 are produced, during the extrusion of the profile, so as to form an opening angle ⁇ with the bottom of the groove between 70 ° and 80 °, in particular of the order of 75 °.
- the first functional wing 8 which extends the spoiler 7 is constituted by an extension 16 of said spoiler, by a bearing heel 17 projecting from the outside and by a return 18.
- These elements are produced with precision and dimensions such that they are suitable, once in place, to withstand the stresses called to be transmitted by the internal profile to the functional members which will be housed in the functional groove (these stresses, of high value, being applied to the internal profile by the filling elements and transmitted to the functional members by said internal profile).
- the extrusion is carried out so that the internal angle ⁇ between the spoiler and the extension is equal to 90 ° and that the internal angle ⁇ between the return and the extension is greater than 90 ° by a correction value less than 5 °, in particular substantially equal to 3 °.
- a rounding 19 is provided in the angle ⁇ to facilitate, as will be seen below, the precise calibration of this angle after crimping.
- the first functional wing 8 is extruded so as to be inclined towards the second functional wing 14 by this angle ⁇ (shown in FIG. 4 between the side of the functional groove 15 and the direction of the bottom of the crimping groove 10).
- the second functional wing 14 which is located opposite the first on the face 4d is constituted by a fin 21 orthogonal to the face 4d and a return 22 orthogonal to the fin 21. These elements have a geometry corresponding to that of the extension 16 and return 18 of the first functional wing so as to delimit after crimping a functional groove of rectangular section.
- spoilers define crimping grooves 29 and 30 in the form of a dovetail whose opening angles are greater than the opening angles of the grooves in the crimped position (as for the crimping grooves of the internal profile).
- This knurling is intended to eliminate any risk of longitudinal sliding of the terminal strips 3 after crimping in the grooves. It is produced by means of a knurling machine of the conventional type, equipped with two toothed discs on their outer periphery. Support rollers make it possible to scroll each starting profile 1 and 2 under these toothed discs which impart a deformation by creep at the entry of the crimping grooves of these profiles. The discs are positioned relative to the profile so that this deformation is greater on the side of the crimping spoilers.
- terminal strips 3 are then inserted into the crimping grooves of profiles 1 and 2 to obtain an assembly as shown in Figure 7.
- Each polyamide strip has at its two ends beads such as 32, of shape combined with that of the crimping grooves. These beads are inserted into said crimping grooves on a machine of known type comprising guide fingers of the bars in which they are housed and rollers ensuring the advancement of these inside the guide fingers: the grooves for crimping the profiles are aligned with the outlet of these guide fingers and each bar is caused to slide in the corresponding crimping groove by the action of the advancement rollers.
- the crimping is then carried out in three successive phases which are detailed below.
- the first crimping phase illustrated in FIGS. 8a and 8b operates a crimping initiation, by partially closing the four crimping grooves of the two sections 1 and 2.
- This effect is obtained by exerting pressure, on the one hand, on the heel bearing 17 of the internal profile, on the other hand, on the crimping spoilers 11, 25 and 26 of the internal and external profiles (arrows drawn in Figure 8b).
- This pressure bends the crimping spoiler 7 towards the corresponding junction bar 3, reduces the inclination of the first functional wing 8, and bends the crimping spoilers 11, 25 and 26 towards the corresponding junction bars.
- the profiled assembly is caused to move between two crimping wheels 33 and 34 with a vertical axis driven in synchronization.
- Support rollers such as 35 and 36, with a horizontal axis, guide the profiles which are driven longitudinally on these rollers by the rotation of the crimping wheels.
- the first wheel 33 located on the side of the functional wing 8, has on its periphery two circular bands 37 and 38 of different diameters.
- the strip 37 of reduced diameter comes into contact with the bearing heel 17 of the internal profile, and the other 38 of larger diameter comes into contact with the crimp spoiler 25 of the external profile.
- the second wheel 34 disposed opposite the first has on its periphery a uniform circular band 39 which comes into contact with the crimping spoilers 11 and 26 of the internal profile and the external profile.
- FIG. 8a shows the crimping wheels 33 and 34 assumed to be in the separated position before adjusting their position by means of micrometric screws (the profiles are shown before crimping in this figure).
- the detail figure 8b shows the crimping wheels in the working position at a calibrated distance from the profiles to exert the aforementioned pressures.
- the passage of the profiles between said wheels operates a crimping initiation of the crimping spoilers, without parasitic deformation of the functional wing 8 which has simply pivoted with its spoiler 7, nor risk of bending the profiles taking into account the moderate pressures exerted.
- FIG. 9a and 9b illustrate the next crimping phase, during which the internal profile 1 is definitively crimped.
- This phase is implemented by a process similar to the previous one by means of two crimping wheels 40 and 41, driven in synchronization and located downstream of the other two with respect to the direction of travel of the profiled assembly.
- FIG. 9a shows these wheels 40 and 41 assumed to be in the separated position before adjustment, the sections having not yet undergone the intended crimping phase;
- FIG. 9b shows the crimping wheels 40, 41 in the working position at a calibrated distance from the profiles.
- the first crimping wheel 40 located on the side of the functional wing 8, has on its periphery two circular bands 42 and 43 of different diameters.
- the band 42 of reduced diameter comes into contact with the bearing heel 17 and operates a folding of the crimping spoiler 7 which closes the crimping groove 10 up to its crimping angle; the first functional wing 8 is placed at the end of folding in a substantially symmetrical position of the second functional wing 14, constituting with the latter the functional groove.
- the circular band 43 of larger diameter comes into contact with the spoiler 25 and achieves, by slight pressure, a complementary folding of this spoiler.
- the second crimping wheel 41 disposed opposite the wheel 40, has on its periphery two circular bands with small deviation in diameter.
- One 44 of slightly larger diameter comes into contact with the crimping spoiler 11 of the internal profile and performs the final crimping thereof by closing the groove 13 at its crimping angle.
- the other circular band 45 comes into contact with the crimp spoiler 26 of the external profile and achieves, by light pressure, a complementary folding of this spoiler.
- FIGs 10a and 10b illustrate the last crimping phase, during which the external profile 2 is in turn permanently crimped. No risk of bending of this external profile is to be feared during this phase: in fact, on the one hand, the crimping of this external profile is carried out in three phases in a very progressive manner, on the other hand, in this third phase, this external profile is stiffened by the connecting bars 3 which are already crimped on the internal profile 1.
- This phase is implemented by a process analogous to the previous ones, by means of two crimping wheels 46 and 47, driven synchronized and located at a downstream workstation in relation to the workstations of the other two phases.
- Figure 10a shows these wheels 46 and 47 assumed to be in the separated position before adjustment, and Figure 10b shows them in the working position at a calibrated distance from the profiles.
- the first crimping wheel 46 located on the side of the functional wing 8, has on its periphery two circular bands of different diameters 48 and 49.
- One 48 of reduced diameter, is located opposite the bearing heel 17 of the internal profile without contact with it.
- the other 49 comes into contact with the crimping spoiler 25 of the external profile and folds it towards the connecting strip 3 such that the corresponding crimping groove 29 closes up to its crimping angle.
- the second crimping wheel 47 arranged opposite has on its periphery two crimping bands with small deviation of diameter 50 and 51.
- One 50 of slightly smaller diameter is located opposite the crimping spoiler 11 of the internal profile without contact with it.
- the other 51 of slightly larger diameter, comes into contact with the crimping spoiler 26 of the external profile and folds it towards the connecting strip 3 such that the corresponding crimping groove 30 closes up to its angle crimping.
- the external profile undergoes definitive crimping, without appreciable deformation of the internal profile already crimped.
- the crimping spoilers 7, 11, 25, 26 and the first functional wing 8 which extends the spoiler 7 have undergone an angular displacement around the folding zone located at the foot of each spoiler, an angle between 15 ° and 25 ° (in the example equal to 20 °).
- the return 18 of the functional wing undergoes a slight angular deformation during the first two phases, and the initial angle correction correction value enables it to find itself in a position substantially orthogonal to the extension 16.
- the composite profile is preferably subjected to a final calibration operation which is illustrated in Figures 11a and 11b.
- the profile is caused to move opposite a calibration wheel 52 having on its periphery a circular band 53 in contact with the return 18 of the functional wing so as to calibrate at 90 ° the angle between said return and the extension 16.
- a counterpressure wheel 54 bears against the opposite face of the internal profile. It should be noted that this operation places only very reduced pressures on the internal profile, making it possible to obtain a functional groove of precise shape. Rounding 19 facilitates calibration by promoting, if necessary, a small angular displacement of return 18.
- Figure 12 shows the composite profile obtained by the method of the invention. The same references as above have been used in this figure.
- the functional groove 15 is capable of guiding members on a single level and extends both to the right of the internal profile 1 and to the right of the connecting bars 3, due to the offset of the first functional wing.
- the external profile 2 which is intended to be placed towards the outside of the building, comprises a wall 23 and a seal carrier wing 24 located in opposition to the seal carrier wing 5 with respect to the central zone of the composite section.
- Such a composite profile has a compact transverse dimension (in the exterior-interior direction of the building), while having a resistant functional groove, of precise shape and of dimensions adapted to accommodate conventional standard members.
- the aforementioned composite profile can in particular be used to form an upright or a cross member of an opening frame.
- Figure 13 illustrates a sash frame angle made by assembling two composite sections as described.
- a sliding rod 55 is housed in the functional groove of the upright for the movement of a locking member 56 called to be fixed to the end of this rod.
- FIG. 14 shows another embodiment of a composite profile manufactured by the same method as previously described.
- the groove 58 thus formed has two superimposed housings for guiding members on two levels.
- the first functional wing 59 which delimits it is offset to the right of the connection bars, which makes it possible to obtain a compact composite profile.
- the external profile has a wall 67 provided, on one side and the other, with seal carrier wings 68 and 69.
- the two connecting bars of the embodiment described are crimped in the same way as above on the internal and external profiles.
- Such a composite profile can in particular be used to form a central flap of a sash frame as illustrated in FIG. 15.
- the double functional groove makes it possible to accommodate functional members on two levels, for example a sliding rod locking 70 in the bottom housing and the foot of a hinge 71 in the top housing.
Landscapes
- Engineering & Computer Science (AREA)
- Civil Engineering (AREA)
- Structural Engineering (AREA)
- Extrusion Moulding Of Plastics Or The Like (AREA)
- Ceramic Products (AREA)
- Moulds, Cores, Or Mandrels (AREA)
- Seal Device For Vehicle (AREA)
- Laminated Bodies (AREA)
- Prostheses (AREA)
- Lining Or Joining Of Plastics Or The Like (AREA)
Abstract
Description
- L'invention concerne un profilé composite de menuiserie du type comprenant au moins deux profilés métalliques en alliage extrudable, en particulier alliage d'aluminium, séparés l'un de l'autre sans zone de contact et reliés par des barrettes de jonction en un matériau à faible conductivité thermique en vue de réaliser une coupure thermique entre les deux profilés métalliques.
- Les profilés composites de ce type, connus depuis quelques années, permettent d'obtenir des menuiseries bénéficiant de bonnes qualités d'isolation thermique grâce à une rupture des ponts thermiques que constituent les profilés entièrement métalliques dans les menuiseries traditionnelles plus anciennes. Ces profilés composites sont mis en oeuvre en disposant l'un des profilés métalliques, dit profilé externe, du côté extérieur du bâtiment, et l'autre, dit profilé interne, du côté intérieur ; les barrettes de jonction, généralement en polyamide, assurent une liaison rigide entre ces profilés métalliques et confèrent au profilé composite un caractère indéformable tout en supprimant la continuité métallique entre extérieur et intérieur.
- Toutefois, ces profilés composites connus ont un défaut consistant dans leur encombrement beaucoup plus important que celui des profilés traditionnels entièrement métalliques. En effet, dans le sens transversal, ces profilés composites cumulent la dimension transversale du profilé interne, celle des barrettes de jonction et celle du profilé externe. Or, le profilé interne possède une rainure fonctionnelle de guidage d'organes (paumelles, gâches, tringles coulissantes, renvois de mécanismes...) et sa dimension transversale est conditionnée par celle de cette rainure fonctionnelle. Si l'on veut utiliser des organes standardisés de résistance mécanique satisfaisante, cette rainure impose une dimension transversale du profilé interne qui est sensiblement du même ordre que celle des profilés entièrement métalliques traditionnels : les profilés composites connus sont ainsi notablement plus encombrants dans le sens transversal que ces profilés traditionnels puisqu'il s'y rajoute les barrettes de jonction et le profilé externe.
- Il convient de souligner que la rainure fonctionnelle du profilé interne présente une fonction de guidage et le cas échéant de fixation des organes précités et doit être à la fois, précise dans ses formes afin de servir de logement auxdits organes (forme précise conjuguée de celle desdits organes), et résistante pour assurer une tenue satisfaisante des organes qui sont logés et le cas échéant, fixés dans celle-ci. C'est la raison pour laquelle, dans les profilés composites connus comme dans les profilés entièrement métalliques traditionnels, cette rainure fonctionnelle est extrudée d'un seul tenant avec le profilé métallique interne. Il est à noter qu'il existe des profilés composites dormants dans lesquels le profilé externe (de dimension transversale réduite) possède une ou des rainures pour le raccorder et le sceller à une paroi ou un mur. Toutefois, de telles rainures n'ont pas pour fonction de recevoir et guider des organes du type précité et seraient inaptes à assurer cette fonction en raison de leur position, leur forme, leur dimensionnement et leur structure (cf EP-A-0.385.159, FR-A-2.411.950).
- La présente invention se propose de réduire l'encombrement des profilés composites connus ; elle vise à fournir des profilés composites compacts, bénéficiant d'une coupure thermique et possédant une rainure fonctionnelle de forme précise et de résistance mécanique adaptée pour le guidage et le cas échéant la fixation des organes classiques qui sont destinés à équiper lesdits profilés (paumelles, gâches, renvois de mécanismes, tringles coulissantes...).
- A cet effet, le procédé visé par l'invention pour fabriquer de tels profilés composites est du type dans lequel on sertit au moins une barrette de jonction en un matériau à faible conductivité thermique dans des rainures de sertissage de deux profilés métalliques, interne et externe, en alliage extrudable, le profilé interne comprenant une cage tubulaire et présentant une épaisseur transversale supérieure à celle du profilé externe pour recevoir les organes fonctionnels de la menuiserie ; selon la présente invention, ledit procédé se caractérise en ce qu'on réalise par extrusion un profilé interne de départ dans lequel une première aile fonctionnelle destinée à délimiter une rainure fonctionnelle est disposée dans le prolongement d'un becquet de sertissage en position inclinée vers une seconde aile fonctionnelle délimitant ladite rainure et en ce que, lors du sertissage dudit becquet, on redresse la première aile fonctionnelle pour la disposer en position symétrique de la seconde aile fonctionnelle.
- Selon un mode de mise en oeuvre préféré, le procédé conforme à l'invention comprend la combinaison des opérations suivantes :
- (a) on réalise par extrusion un profilé interne de départ présentant les caractéristiques suivantes :
- . au moins une rainure de sertissage est bordée par un becquet de sertissage prolongé par une première aile fonctionnelle portant un talon d'appui du côté extérieur,
- . ledit becquet et ladite aile présentent une position angulaire telle que l'angle d'ouverture de la rainure de sertissage est supérieur à son angle d'ouverture en position sertie et que l'aile se trouve inclinée vers la seconde aile fonctionnelle définie ci-après,
- . une seconde aile fonctionnelle est située sur le profilé interne en regard de la première aile fonctionnelle, de façon à permettre de constituer une rainure fonctionnelle entre la première et la seconde aile fonctionnelle,
- (b) on réalise par extrusion un profilé externe de départ présentant au moins une rainure de sertissage bordée par un becquet de sertissage ayant une position angulaire telle que l'angle d'ouverture de ladite rainure de sertissage est supérieur à son angle d'ouverture en position sertie,
- (c) on réalise un moletage à l'entrée des rainures de sertissage des profilés interne et externe,
- (d) on met en place entre les profilés interne et externe la ou les barrettes de jonction, chaque barrette comprenant à ses deux extrémités des bourrelets qui sont insérés dans les rainures de sertissage des profilés,
- (e) on opère le sertissage de chaque barrette de jonction en au moins trois phases (de préférence mais non nécessaire dans l'ordre qui suit) :
- (1) amorce de sertissage : on amène le becquet de sertissage et la première aile fonctionnelle du profilé interne à plier vers la barrette de jonction par une pression exercée sur le talon d'appui de façon à refermer partiellement la rainure de sertissage dudit profilé interne et à réduire l'inclinaison de la première aile fonctionnelle, et simultanément on amène le becquet de sertissage du profilé externe à plier vers la barrette de jonction par une pression exercée sur ledit becquet de façon à refermer partiellement la rainure de sertissage dudit profilé externe,
- (2) sertissage définitif du profilé interne : on réalise une opération analogue à l'opération (1) mais avec une pression plus élevée sur le talon d'appui du profilé interne de façon à obtenir un pliage de son becquet de sertissage et de sa première aile fonctionnelle tel que la rainure de sertissage dudit profilé interne se referme jusqu'à son angle de sertissage et que la première aile fonctionnelle vienne se disposer en fin de pliage en position sensiblement symétrique de la seconde aile fonctionnelle de façon à constituer la rainure fonctionnelle,
- (3) sertissage définitif du profilé externe : on amène le becquet de sertissage du profilé externe à plier vers la barrette par une nouvelle pression exercée sur ledit becquet telle que la rainure de sertissage dudit profilé externe se referme jusqu'à son angle de sertissage.
- Il est à noter que le talon d'appui de la première aile fonctionnelle peut être constitué par une zone de cette aile située en continuité avec la surface de celle-ci ; de préférence ce talon d'appui sera formé par une surépaisseur située du côté extérieur de l'aile en vue de limiter les risques de déformation de celle-ci lors des deux premières phases de sertissage.
- Le procédé de l'invention se caractérise donc par les dispositions essentielles suivantes :
- La rainure fonctionnelle est extrudée avec le profilé interne de départ mais une de ses ailes fonctionnelles n'est plus portée par le flanc de ce profilé mais est déportée et vient prolonger le becquet de sertissage dudit profilé ; sa position est inclinée vers la seconde aile fonctionnelle afin de permettre une reconstitution de la rainure fonctionnelle après sertissage.
- Le sertissage est réalisé de façon progressive par des pressions modérées à chaque phase dans des conditions propres à éviter, d'une part, un cintrage des profilés dans le sens longitudinal, d'autre part, des déformations accidentelles de la première aile fonctionnelle, enfin les risques d'affaiblissement de la zone de pliage située au pied du becquet qui porte ladite première aile fonctionnelle. Au terme du sertissage, cette première aile fonctionnelle se trouve déportée vers les barrettes de jonction par rapport au profilé interne dans une position symétrique de la seconde aile fonctionnelle. La rainure fonctionnelle est ainsi constituée avec une forme précise ; venant d'extrusion, sa tenue mécanique est satisfaisante et convient parfaitement à la mise en place des divers organes standards appelés à équiper le profilé.
- Comme l'illustrent les figures schématiques 1 et 2, le profilé composite conforme à l'invention est beaucoup plus compact qu'un profilé composite de type connu ayant la même rainure fonctionnelle. La figure 1 schématise ce profilé composite connu avec une rainure fonctionnelle de largeur donnée -R-. Son encombrement E est sensiblement définie par la somme Pe + Bj + Pi (largeur du profilé externe, largeur intercalaire des barrettes de jonction, largeur du profilé interne) ; la largeur Pi du profilé interne est notablement supérieure à celle de la rainure R (puisque celle-ci est entièrement située au droit du profilé interne avec un décalage de l'aile A pour permettre le sertissage du becquet Q lors de la fabrication). La figure 2 schématise le profilé composite de l'invention : le déport de la première aile fonctionnelle vers les barrettes de jonction permet une réduction significative de l'encombrement de ce profilé composite comme l'illustrent les figures. Il faut souligner que, pour des menuiseries de bâtiment, cette réduction d'encombrement constitue un avantage important en pratique qui permet une mise en oeuvre des profilés composites conformes à l'invention dans des conditions dimensionnelles pratiquement similaires à celles des profilés traditionnels entièrement métalliques.
- Le profilé composite obtenu par le procédé de l'invention se caractérise donc en ce que :
- le profilé interne adapté pour recevoir les organes fonctionnels de la menuiserie possède au moins un becquet qui est prolongé par une aile, dite première aile fonctionnelle, déportée sur une face du profilé composite vers les barrettes de jonction,
- le profilé interne est pourvu, sur cette face, d'une seconde aile fonctionnelle située en regard de la première aile fonctionnelle, et séparée de celle-ci d'une distance (R) correspondant à la dimension des organes fonctionnels de menuiserie,
- la première aile fonctionnelle et la seconde aile fonctionnelle sont conformées pour délimiter une rainure fonctionnelle de largeur -R- en vue du guidage des organes fonctionnels de menuiserie, ladite rainure fonctionnelle s'étendant au droit de la cage tubulaire du profilé interne et au droit des barrettes de jonction.
- Par ailleurs, selon un mode de mise en oeuvre préféré du procédé de l'invention, les trois phases de sertissage sont exécutées au moyen de roues de sertissage qui présentent, chacune, sur leur pourtour, deux bandes circulaires de diamètres différents : chaque roue est positionnée de façon que sa bande de diamètre réduit soit disposée en regard du talon d'appui du profilé interne, et que son autre bande, de diamètre plus élevé, soit disposée en regard du becquet de sertissage du profilé externe.
- D'autres caractéristiques, buts et avantages de l'invention ressortiront de la description qui suit en référence aux dessins annexés, lesquels présentent, à titre d'exemples non limitatifs, des modes de réalisation de l'invention ; sur ces dessins :
- les figures 1 et 2, déjà commentées, sont des schémas illustrant respectivement un profilé composite connu et un profilé composite conforme à l'invention de mêmes caractéristiques générales,
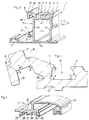
- la figure 3 est une vue d'un profilé interne de départ utilisé dans le procédé de l'invention,
- la figure 4 est une vue de détail de la première aile fonctionnelle de ce profilé interne,
- la figure 5 est une vue d'un profilé externe de départ utilisé dans le procédé de l'invention,
- la figure 6 est une vue schématique illustrant le moletage de becquets de sertissage du profilé interne,
- la figure 7 est une vue de l'ensemble : profilé interne de départ, profilé externe de départ et barrettes de jonction, après insertion de ces dernières dans les rainures de sertissage des profilés interne et externe,
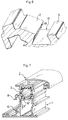
- les figures 8a et 8b sont des vues schématiques illustrant la première phase de sertissage (à la figure 8a, le profilé est représenté avant exécution de la phase de sertissage, les roues étant représentées écartées pour rendre cette figure plus claire ; la figure 8b est une vue de détail en fin de phase),
- la figure 9a est une vue schématique illustrant la deuxième phase de sertissage (mêmes commentaires que précédemment), la figure 9b étant une vue schématique de détail en fin de phase,
- la figure 10a est une vue schématique illustrant la troisième phase de sertissage (mêmes commentaires que précédemment), la figure 10b étant une vue schématique de détail en fin de phase,
- la figure 11a est une vue schématique illustrant l'opération finale de calibrage (mêmes commentaires que précédemment), la figure 11b étant une vue schématique de détail en fin de calibrage,
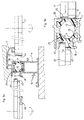
- la figure 12 est une vue du profilé composite à rainure fonctionnelle simple, obtenu par le procédé de l'invention,
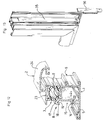
- la figure 13 montre un angle de cadre d'ouvrant, réalisé avec le profilé composite de la figure 12,
- la figure 14 est une vue d'un profilé composite à rainure fonctionnelle double conforme à l'invention,
- la figure 15 montre un montant de battement central d'un cadre d'ouvrant, réalisé avec le profilé composite de la figure 14.
- Le procédé de l'invention vise à fabriquer un profilé composite de menuiserie, compact, présentant une coupure thermique et possédant les diverses structures fonctionnelles de ce type de profilé, en particulier une rainure fonctionnelle pour la mise en place d'organes fonctionnels appelés à équiper la menuiserie : paumelles, gâches, tringles coulissantes, renvois de mécanismes...
- Le procédé utilise un profilé interne de départ 1 en alliage d'aluminium dont un exemple est représenté aux figures 3 et 4, un profilé externe de départ 2 en alliage d'aluminium dont un exemple est représenté à la figure 5 et deux barrettes de jonction en polyamide telles que barrettes 3 que l'on aperçoit à la figure 7.
- Le profilé interne de départ 1, réalisé par extrusion, comprend de façon connue une cage pour équerre 4 présentant une section de forme générale rectangulaire. Une face 4a de cette cage est prolongée par une aile porte-joint 5. La face contigüe 4b est pourvue d'une rainure de parclose 6. La face 4c qui est destinée à venir en regard avec le profilé externe, porte :
- un becquet de sertissage 7 qui est prolongé d'une première aile fonctionnelle 8 décrite en détail plus loin,
- un becquet fixe 9 situé en regard du becquet de sertissage 7 en vue de délimiter avec celui-ci une première rainure de sertissage 10 en forme de queue d'aronde,
- un becquet de sertissage 11 situé de l'autre côté de la face 4c,
- un becquet fixe 12 situé en regard du becquet de sertissage 11 en vue de délimiter avec celui-ci une seconde rainure de sertissage 13 en forme de queue d'aronde.
- Enfin, la face 4d du profilé porte une seconde aile fonctionnelle 14 qui est appelée, après sertissage, à délimiter avec la première aile fonctionnelle 8 la rainure fonctionnelle déjà évoquée, référencée en 15 à la figure 3.
- Le becquet de sertissage 7 (que l'on aperçoit en détail à la figure 4) de même que le becquet de sertissage 11 sont réalisés, lors de l'extrusion du profilé, de façon à former un angle d'ouverture α avec le fond de la rainure compris entre 70° et 80°, en particulier de l'ordre de 75°. Les becquets fixes 9 et 12 forment un angle d'ouverture β avec le fond de la rainure qui correspond à l'angle d'ouverture de la rainure en position sertie ; cet angle β est inférieur à l'angle α d'une valeur comprise entre 15° et 25°, en particulier de l'ordre de 20° (en l'exemple β = 55°).
- La première aile fonctionnelle 8 qui prolonge le becquet 7 est constituée par une extension 16 dudit becquet, par un talon d'appui 17 en saillie du côté extérieur et par un retour 18. Ces éléments sont réalisés avec une précision et des dimensions telles qu'ils sont aptes, une fois en place, à supporter les contraintes appelées à être transmises par le profilé interne aux organes fonctionnels qui viendront se loger dans la rainure fonctionnelle (ces contraintes, de valeur élevée, étant appliquées au profilé interne par les éléments de remplissage et transmises aux organes fonctionnels par ledit profilé interne). L'extrusion est réalisée de sorte que l'angle interne γ entre le becquet et l'extension soit égale à 90° et que l'angle interne δ entre le retour et l'extension soit supérieur à 90° d'une valeur de correction inférieure à 5°, en particulier sensiblement égale à 3°. Un arrondi 19 est prévu dans l'angle δ pour faciliter, comme on le verra plus loin, le calibrage précis de cet angle après sertissage.
- Le becquet de sertissage 7 est relié à la paroi 4c du profilé par une zone de pliage 20 d'épaisseur adaptée pour autoriser, lors du sertissage, un pivotement vers l'extérieur de l'ensemble becquet 7/aile 8, l'angle de pivotement ε = α - β étant compris entre 15° et 25°. La première aile fonctionnelle 8 est extrudée de façon à se trouver inclinée vers la seconde aile fonctionnelle 14 de cet angle ε (matérialisé à la figure 4 entre le flanc de la rainure fonctionnelle 15 et la direction du fond de la rainure de sertissage 10).
- La seconde aile fonctionnelle 14 qui est située en regard de la première sur la face 4d est constituée par une ailette 21 orthogonale à la face 4d et un retour 22 orthogonal à l'ailette 21. Ces éléments ont une géométrie correspondant à celle de l'extension 16 et du retour 18 de la première aile fonctionnelle de façon à délimiter après sertissage une rainure fonctionnelle de section rectangulaire.
- Il convient de souligner que tous les éléments précités, venus d'extrusion, sont en alliage d'aluminium d'un seul tenant avec le profilé interne et présentent un positionnement précis par rapport à celui-ci.
- Le procédé conforme à l'invention utilise par ailleurs un profilé externe de départ 2 (figure 5) réalisé par extrusion, qui comprend une paroi 23 dotée du côté extérieur d'une aile porte-joint 24. Du côté opposé (appelé à venir en regard du profilé interne), la paroi 23 porte :
- deux becquets de sertissage 25 et 26 identiques au becquet de sertissage 11 du profilé interne,
- deux becquets fixes 27 et 28 identiques aux becquets fixes 9, 12 du profil interne.
- Ces becquets délimitent des rainures de sertissage 29 et 30 en forme de queue d'aronde dont les angles d'ouverture sont supérieurs aux angles d'ouverture des rainures en position sertie (comme pour les rainures de sertissage du profilé interne).
- Avant insertion des barrettes de jonction, on réalise un moletage des becquets de sertissage 7, 11, 25, 26 et becquets fixes 9, 12, 27, 28 du profilé interne et du profilé externe. La figure 6 illustre cette opération sur le profilé interne. Ce moletage constitué par une succession de dentures 31 est réalisé à l'entrée de chaque rainure de sertissage de façon à être plus important du côté du becquet de sertissage 7, 11, 25, 26 (becquet appelé à être replié).
- Ce moletage est destiné à supprimer tout risque de glissement longitudinal des barrettes de jonction 3 après sertissage dans les rainures. Il est réalisé au moyen d'une machine à moleter du type classique, équipée de deux disques dentés sur leur pourtour extérieur. Des galets d'appui permettent de faire défiler chaque profilé de départ 1 et 2 sous ces disques dentés qui impriment une déformation par fluage à l'entrée des rainures de sertissage de ces profilés. Les disques sont positionnés par rapport au profilé pour que cette déformation soit plus importante du côté des becquets de sertissage.
- Les barrettes de jonction 3 sont ensuite insérées dans les rainures de sertissage des profilés 1 et 2 pour obtenir un ensemble tel que représenté à la figure 7.
- Chaque barrette en polyamide comporte à ses deux extrémités des bourrelets tels que 32, de forme conjuguée de celle des rainures de sertissage. Ces bourrelets sont insérés dans lesdites rainures de sertissage sur une machine de type connu comprenant des doigts de guidage des barrettes dans lesquels elles viennent se loger et des galets assurant l'avancement de celles-ci à l'intérieur des doigts de guidage : les rainures de sertissage des profilés sont alignées avec la sortie de ces doigts de guidage et chaque barrette est amenée à glisser dans la rainure de sertissage correspondante par l'action des galets d'avancement.
- On obtient ainsi un ensemble profilé prêt au sertissage tel que représenté à la figure 7, composé de deux profilés en aluminium 1, 2 reliés entre eux par deux barrettes de jonction en polyamide 3.
- Le sertissage est ensuite exécuté en trois phases successives qui sont détaillées ci-après.
- La première phase de sertissage illustrée aux figures 8a et 8 b opère une amorce de sertissage, en refermant partiellement les quatre rainures de sertissage des deux profilés 1 et 2. Cet effet est obtenu en exerçant une pression, d'une part, sur le talon d'appui 17 du profilé interne, d'autre part, sur les becquets de sertissage 11, 25 et 26 des profilés interne et externe (flèches dessinées à la figure 8b). Cette pression plie le becquet 7 de sertissage vers la barrette de jonction 3 correspondante, réduit l'inclinaison de la première aile fonctionnelle 8, et plie les becquets de sertissage 11, 25 et 26 vers les barrettes de jonction correspondantes.
- A cet effet, on amène l'ensemble profilé à se déplacer entre deux roues de sertissage 33 et 34 à axe vertical entraînées en synchronisation. Des rouleaux d'appui tels que 35 et 36, à axe horizontal, guident les profilés qui sont entraînés longitudinalement sur ces galets par la rotation des roues de sertissage.
- La première roue 33, située du côté de l'aile fonctionnelle 8, possède sur son pourtour deux bandes circulaires 37 et 38 de diamètres différents. La bande 37 de diamètre réduit vient au contact du talon d'appui 17 du profilé interne, et l'autre 38 de diamètre plus élevé vient au contact du becquet de sertissage 25 du profilé externe.
- La seconde roue 34 disposée à l'opposé de la première possède sur son pourtour une bande circulaire uniforme 39 qui vient au contact des becquets de sertissage 11 et 26 du profilé interne et du profilé externe.
- La figure 8a montre les roues de sertissage 33 et 34 supposée en position écartée avant réglage de leur position par l'intermédiaire de vis micrométriques (les profilés sont représentés avant sertissage à cette figure). La figure de détail 8b montre les roues de sertissage en position de travail à une distance calibrée des profilés pour exercer les pressions précitées. Le passage des profilés entre lesdites roues opère une amorce de sertissage des becquets de sertissage, sans déformation parasite de l'aile fonctionnelle 8 qui a simplement pivoté avec son becquet 7, ni risque de cintrage des profilés compte tenu des pressions modérées exercées.
- Les figures 9a et 9b illustrent la phase de sertissage suivante, au cours de laquelle le profilé interne 1 est serti de façon définitive. Cette phase est mise en oeuvre par un processus analogue au précédent au moyen de deux roues de sertissage 40 et 41, entraînées en synchronisation et situées en aval des deux autres par rapport au sens de cheminement de l'ensemble profilé. La figure 9a montre ces roues 40 et 41 supposées en position écartée avant réglage, les profilés n'ayant pas encore subi la phase de sertissage visée ; la figure 9b montre les roues de sertissage 40, 41 en position de travail à une distance calibrée des profilés.
- La première roue de sertissage 40, située du côté de l'aile fonctionnelle 8, possède sur son pourtour deux bandes circulaires 42 et 43 de diamètres différents. La bande 42 de diamètre réduit vient au contact du talon d'appui 17 et opère un pliage du becquet de sertissage 7 qui referme la rainure de sertissage 10 jusqu'à son angle de sertissage ; la première aile fonctionnelle 8 vient se disposer en fin de pliage en position sensiblement symétrique de la seconde aile fonctionnelle 14, constituant avec cette dernière la rainure fonctionnelle. La bande circulaire 43 de diamètre plus élevé vient au contact du becquet 25 et réalise, par une légère pression, un pliage complémentaire de ce becquet.
- La seconde roue de sertissage 41, disposée à l'opposé de la roue 40, possède sur son pourtour deux bandes circulaires à faible écart de diamètre. L'un 44 de diamètre légèrement supérieur vient au contact du becquet de sertissage 11 du profilé interne et réalise le sertissage définitif de celui-ci en refermant la rainure 13 à son angle de sertissage. L'autre bande circulaire 45, de diamètre légèrement inférieur, vient au contact du becquet de sertissage 26 du profilé externe et réalise, par une légère pression, un pliage complémentaire de ce becquet.
- Il convient de souligner que, au cours de cette opération, le profilé externe 2 qui est le moins résistant puisque dépourvu de cage, ne subit que de faibles pressions, et ne subit aucun risque de cintrage.
- Les figures 10a et 10b illustrent la dernière phase de sertissage, au cours de laquelle le profilé externe 2 est à son tour serti de façon définitive. Aucun risque de cintrage de ce profilé externe n'est à craindre au cours de cette phase : en effet, d'une part, le sertissage de ce profilé externe est exécuté en trois phases de façon très progressive, d'autre part, dans cette troisième phase, ce profilé externe se trouve rigidifié par les barrettes de jonction 3 qui sont déjà serties sur le profilé interne 1. Cette phase est mise en oeuvre par un processus analogue aux précédents, au moyen de deux roues de sertissage 46 et 47, entraînées en synchronisation et situées à un poste de travail aval par rapport aux postes d'exécution des deux autres phases. La figure 10a montre ces roues 46 et 47 supposées en position écartée avant réglage, et la figure 10b les montre en position de travail à une distance calibrée des profilés.
- La première roue de sertissage 46, située du côté de l'aile fonctionnelle 8, possède sur son pourtour deux bandes circulaires de diamètres différents 48 et 49. L'une 48, de diamètre réduit, se trouve en regard du talon d'appui 17 du profilé interne sans contact avec celui-ci. L'autre 49 vient au contact du becquet de sertissage 25 du profilé externe et opère un pliage de celui-ci vers la barrette de jonction 3 tel que la rainure de sertissage correspondante 29 se referme jusqu'à son angle de sertissage.
- La seconde roue de sertissage 47 disposée à l'opposé possède sur son pourtour deux bandes de sertissage à faible écart de diamètre 50 et 51. L'une 50, de diamètre légèrement inférieur se trouve en regard du becquet de sertissage 11 du profilé interne sans contact avec celui-ci. L'autre 51, de diamètre légèrement supérieur, vient au contact du becquet de sertissage 26 du profilé externe et opère un pliage de celui-ci vers la barrette de jonction 3 tel que la rainure de sertissage correspondante 30 se referme jusqu'à son angle de sertissage. Dans cette phase, le profilé externe subit un sertissage définitif, sans déformation sensible du profilé interne déjà serti.
- Au cours des trois phases de sertissage, les becquets de sertissage 7, 11, 25, 26 et la première aile fonctionnelle 8 qui prolonge le becquet 7 ont subi un déplacement angulaire autour de la zone de pliage située au pied de chaque becquet, d'un angle compris entre 15° et 25° (en l'exemple égal à 20°). Le retour 18 de l'aile fonctionnelle subit une légère déformation angulaire au cours des deux premières phases, et la valeur de correction de l'angle δ initial lui permet de se retrouver dans une position sensiblement orthogonale à l'extension 16.
- Après sertissage, on soumet de préférence le profilé composite à une opération finale de calibrage qui est illustrée aux figures 11a et 11b. Le profilé est amené à se déplacer en regard d'une roue de calibrage 52 présentant sur son pourtour une bande circulaire 53 au contact du retour 18 de l'aile fonctionnelle de façon à calibrer à 90° l'angle entre ledit retour et l'extension 16. A l'opposé, une roue de contrepression 54 vient en appui contre la face opposée du profilé interne. Il convient de noter que cette opération ne fait subir que des pressions très réduites au profilé interne, permettant d'obtenir une rainure fonctionnelle de forme précise. L'arrondi 19 facilite le calibrage en favorisant le cas échéant un faible déplacement angulaire du retour 18.
- La figure 12 représente le profilé composite obtenu par le procédé de l'invention. Les mêmes références que précédemment ont été utilisées à cette figure.
- Ce profilé composite comprend deux profilés métalliques 1 et 2 reliés par deux barrettes telles que 3 en polyamide serties sur les deux profilés. Le profilé interne 1 qui est destiné à se placer vers l'intérieur du bâtiment comprend une cage 4 pour équerre, une rainure fonctionnelle simple 15 sur une face, une aile porte-joint 5 en saillie par rapport à ladite face, et une rainure de parclose 6 sur la face opposée. La rainure fonctionnelle 15, de section générale rectangulaire, est délimitée par :
- . une première aile fonctionnelle 8 formée par une extension 16 du becquet de sertissage 7 et par un seul retour 18 (un talon d'appui 17 ayant servi à la fabrication étant disposé au dos de l'extension 16),
- . une seconde aile fonctionnelle 14 dotée d'un retour 22 symétrique de retour 18.
- La rainure fonctionnelle 15 est apte à assurer le guidage d'organes sur un seul niveau et s'étend à la fois, au droit du profilé interne 1 et au droit des barrettes de jonction 3, en raison du déport de la première aile fonctionnelle.
- Le profilé externe 2 qui est destiné à se placer vers l'extérieur du bâtiment, comprend une paroi 23 et une aile porte-joint 24 située en opposition de l'aile porte-joint 5 par rapport à la zone centrale du profilé composite.
- Un tel profilé composite présente une dimension transversale compacte (selon la direction extérieur-intérieur du bâtiment), tout en possédant une rainure fonctionnelle résistante, de forme précise et de dimensions adaptées pour y loger des organes standards classiques.
- Le profilé composite précité peut en particulier être utilisé pour former un montant ou une traverse de cadre d'ouvrant. La figure 13 illustre un angle de cadre d'ouvrant réalisé par assemblage de deux profilés composites tels que décrits. En l'exemple, une tringle coulissante 55 est logée dans la rainure fonctionnelle du montant en vue du déplacement d'un organe de verrouillage 56 appelé à être fixé à l'extrémité de cette tringle.
- La figure 14 représente un autre mode de réalisation de profilé composite fabriqué par le même procédé que précédemment décrit.
- Le profilé interne comporte une cage pour équerre 57, une rainure fonctionnelle double 58 sur une face et une rainure de parclose 66 sur la face opposée. La rainure fonctionnelle est, dans cet exemple, délimitée par :
- . une première aile fonctionnelle 59 formée par une extension 60 du becquet de sertissage et par deux retours 61 et 62 sur cette extension (avec comme précédemment le talon d'appui au dos de l'extension),
- . une seconde aile fonctionnelle 63 dotée de deux retours 64 et 65 symétriques des retours 61 et 62.
- La rainure 58 ainsi formée présente deux logements superposés permettant le guidage d'organes sur deux niveaux. Comme précédemment, la première aile fonctionnelle 59 qui la délimite est déportée au droit des barrettes de jonction, ce qui permet d'obtenir un profilé composite compact.
- Le profilé externe comporte une paroi 67 dotée, d'un côté et de l'autre, d'ailes porte-joints 68 et 69.
- Les deux barrettes de jonction du mode de réalisation décrit sont serties de la même façon que précédemment sur les profilés interne et externe.
- Un tel profilé composite peut en particulier être utilisé pour former un montant de battement central d'un cadre d'ouvrant comme l'illustre la figure 15. La rainure fonctionnelle double permet de loger des organes fonctionnels sur deux niveaux, par exemple une tringle coulissante de verrouillage 70 dans le logement de fond et le pied d'une paumelle 71 dans le logement du dessus.
Claims (15)
- Profilé composite de menuiserie, comprenant (a) un premier profilé métallique, dit profilé externe (1), en alliage extrudable, doté sur une face d'au moins une rainure de sertissage (10, 13) délimitée par des becquets (7, 9 ; 11, 12), (b) un second profilé métallique, dit profilé interne (2), en alliage extrudable, doté sur une face d'au moins une rainure de sertissage (29, 30) délimitée par des becquets (25, 27 ; 26, 28), ce profilé interne comprenant une cage tubulaire (4) et présentant une épaisseur transversale supérieure à celle du profilé externe pour recevoir les organes fonctionnels de la menuiserie, (c) et au moins une barrette de jonction (3), sertie dans les rainures de sertissage des profilés interne et externe de façon à constituer un ensemble indéformable, la ou lesdites barrettes de jonction (3) étant en un matériau à faible conductivité thermique en vue de réaliser une coupure thermique entre les deux profilés métalliques (1, 2), ledit profilé composite étant caractérisé en ce que :- le profilé interne adapté pour recevoir les organes fonctionnels de la menuiserie possède au moins un becquet (7) qui est prolongé par une aile, dite première aile fonctionnelle (8), déportée sur une face du profilé composite vers les barrettes de jonction (3),- le profilé interne est pourvu, sur cette face, d'une seconde aile fonctionnelle (14) située en regard de la première aile fonctionnelle, et séparée de celle-ci d'une distance (R) correspondant à la dimension des organes fonctionnels de menuiserie,- la première aile fonctionnelle (8) et la seconde aile fonctionnelle (14) sont conformées pour délimiter une rainure fonctionnelle (15) de largeur -R- en vue du guidage des organes fonctionnels de menuiserie, ladite rainure fonctionnelle s'étendant au droit de la cage tubulaire du profilé interne (1) et au droit des barrettes de jonction (3).
- Profilé composite selon la revendication 1, caractérisé en ce que la première aile fonctionnelle (8) du profilé interne est formée par une extension (16) du becquet selon un plan sensiblement orthogonal à la face du profilé composite et par au moins un retour (18) porté par ladite extension et orienté vers la seconde aile fonctionnelle (14), l'extension précitée portant un talon d'appui (17) à l'opposé dudit retour.
- Profilé composite selon la revendication 2, caractérisé en ce que la première aile fonctionnelle (8) comprend un seul retour (18) sur son extension, la seconde aile fonctionnelle (14) étant dotée d'un retour symétrique (22) en vue de délimiter une rainure fonctionnelle simple (15) pour le guidage d'un ou d'organes sur un seul niveau.
- Profilé composite selon la revendication 2, caractérisé en ce que la première aile fonctionnelle (59) comprend deux retours (61, 62) sur son extension, la seconde aile fonctionnelle (63) étant dotée de deux retours symétriques (64, 65) en vue de délimiter une double rainure fonctionnelle pour le guidage d'organes sur deux niveaux.
- Profilé composite -selon l'une des revendications 1, 2, 3 ou 4, dans lequel :- le profilé interne (1) et le profilé externe (2) sont en alliage d'aluminium extrudé et comprennent chacun deux rainures de sertissage (10, 13 ; 29, 30) en forme de queue d'aronde,- deux barrettes de jonction (3) en polyamide sont serties dans les rainures de sertissage desdits profilés par des bourrelets d'extrémité (32).
- Profilé composite de menuiserie selon la revendication 5, destiné à former un montant ou une traverse de cadre d'ouvrant, dans lequel :- le profilé interne (1) comprend une cage (4) pour équerre, une rainure fonctionnelle simple (15) sur une face, une aile porte-joint (5) en saillie par rapport à ladite face et une rainure de parclose (6) sur la face opposée,- le profilé externe (2) comprend une aile porte-joint (24) située en opposition de l'aile porte-joint (5) du profilé interne par rapport à la zone centrale du profilé composite.
- Profilé composite de menuiserie selon la revendication 5, destiné à former un montant de battement central d'un cadre d'ouvrant, dans lequel :- le profilé interne comprend une cage pour équerre (57), une rainure fonctionnelle double (58) sur une face et une rainure de parclose (66) sur la face opposée,- le profilé externe comprend deux ailes porte-joints (68, 69) s'étendant d'un côté et de l'autre dudit profilé.
- Procédé de fabrication d'un profilé composite de menuiserie conforme à l'une des revendications 1 à 7, du type dans lequel on sertit au moins une barrette de jonction (3) en un matériau à faible conductivité thermique dans des rainures de sertissage (10, 13, 29, 30) de deux profilés métalliques, interne (1) et externe (2), en alliage extrudable, ledit procédé étant caractérisé en ce qu'on réalise par extrusion un profilé interne de départ dans lequel une première aile fonctionnelle (8) destinée à délimiter une rainure fonctionnelle (15) est disposée dans le prolongement d'un becquet de sertissage en position -inclinée vers une seconde aile fonctionnelle (14) délimitant ladite rainure et en ce que, lors du sertissage dudit becquet, on redresse la première aile fonctionnelle (8) pour la disposer en position symétrique de la seconde aile fonctionnelle (14).
- Procédé de fabrication selon la revendication 8, caractérisé en ce que l'on combine les opérations suivantes :(a) on réalise par extrusion un profilé interne de départ (1) présentant les caractéristiques suivantes :. au moins une rainure de sertissage (10) est bordée par un becquet de sertissage (7) prolongé par une première aile fonctionnelle (8) portant un talon d'appui (17) du côté extérieur,. ledit becquet et ladite aile présentent une position angulaire telle que l'angle d'ouverture (α) de la rainure de sertissage est supérieur à son angle d'ouverture en position sertie et que l'aile (8) se trouve inclinée vers la seconde aile fonctionnelle définie ci-après,. une seconde aile fonctionnelle (14) est située sur le profilé interne en regard de la première aile fonctionnelle, de façon à permettre de constituer une rainure fonctionnelle (15) entre la première et la seconde aile fonctionnelle,(b) on réalise par extrusion un profilé externe de départ (2) présentant au moins une rainure de sertissage (29, 30) bordée par un becquet de sertissage (25, 26) ayant une position angulaire telle que l'angle d'ouverture de ladite rainure de sertissage est supérieur à son angle d'ouverture en position sertie,(c) on réalise un moletage (31) à l'entrée des rainures de sertissage des profilés interne et externe,(d) on met en place entre les profilés interne (1) et externe (2) la ou les barrettes de jonction (3), chaque barrette comprenant à ses deux extrémités des bourrelets (32) qui sont insérés dans les rainures de sertissage des profilés,(e) on opère le sertissage de chaque barrette de jonction en au moins trois phases :(1) amorce de sertissage : on amène le becquet de sertissage (7) et la première aile fonctionnelle (8) du profilé interne (1) à plier vers la barrette de jonction (3) par une pression exercée sur le talon d'appui (17) de façon à refermer partiellement la rainure de sertissage (10) dudit profilé interne et à réduire l'inclinaison de la première aile fonctionnelle (8), et simultanément on amène le becquet de sertissage (25) du profilé externe à plier vers la barrette de jonction par une pression exercée sur ledit becquet de façon à refermer partiellement la rainure de sertissage dudit profilé externe,(2) sertissage définitif du profilé interne : on réalise une opération analogue à l'opération (1) mais avec une pression plus élevée sur le talon d'appui (17) du profilé interne de façon à obtenir un pliage de son becquet de sertissage (7) tel que la rainure de sertissage (10) dudit profilé interne se referme jusqu'à son angle de sertissage, la première aile fonctionnelle (8) venant se disposer en fin de pliage en position sensiblement symétrique de la seconde aile fonctionnelle (14) de façon à constituer la rainure fonctionnelle (15),(3) sertissage définitif du profilé externe : on amène le becquet de sertissage (25) du profilé externe à plier vers la barrette par une nouvelle pression exercée sur ledit becquet telle que la rainure de sertissage dudit profilé externe se referme jusqu'à son angle de sertissage.
- Procédé de fabrication selon la revendication 9, caractérisé en ce qu'on réalise à l'entrée de chaque rainure de sertissage, un moletage (31) plus important du côté du becquet de sertissage appelé à être replié.
- Procédé de fabrication selon l'une des revendications 9 ou 10, caractérisé en ce que les trois phases de sertissage sont exécutées au moyen de roues de sertissage présentant, chacune, sur leur pourtour, deux bandes circulaires de diamètres différents, chaque roue étant positionnée de façon que sa bande de diamètre réduit soit disposée en regard du talon d'appui (17) du profilé interne, et que son autre bande, de diamètre plus élevé, soit disposée en regard du becquet de sertissage (25) du profilé externe.
- Procédé de fabrication selon la revendication 11, caractérisé en ce que :- on réalise par extrusion un profilé interne de départ (1 ) présentant deux rainures de sertissage (10, 13), l'une bordée par un simple becquet de sertissage (11), l'autre bordée par un becquet de sertissage (7) prolongé par la première aile fonctionnelle (8) portant le talon d'appui (17),- on réalise par extrusion un profilé externe de départ (2) présentant deux rainures de sertissage (29, 30), chacune bordée par un simple becquet de sertissage (25, 26),- on met en place entre les profilés deux barrettes de jonction (3), en vue d'obtenir un ensemble profilé prêt au sertissage,- on opère le sertissage des deux barrettes de jonction en trois phases successives :(1 ) amorce de sertissage : on amène l'ensemble profilé à se déplacer entre deux roues de sertissage (33, 34) entraînées en synchronisation :. une première roue (33) à deux bandes circulaires de diamètres différents (37, 38), venant l'une au contact du talon d'appui (17) du profilé interne (bande de diamètre réduit), l'autre au contact du becquet de sertissage (25) du profilé externe (bande de diamètre plus élevé),. une seconde roue (34) disposée à l'opposé de la première et possédant sur son pourtour une bande circulaire uniforme (39), venant au contact des becquets de sertissage (11, 26) du profilé interne et du profilé externe,. lesdites première et seconde roues étant disposées à une distance calibrée de l'ensemble profilé pour opérer l'amorce de sertissage par pression sur les trois becquets de sertissage et sur le talon d'appui,(2) sertissage définitif du profilé interne : on amène ensuite l'ensemble profilé à se déplacer entre deux autres roues de sertissage (40, 41) entraînées en synchronisation :. une première roue (40) à deux bandes circulaires de diamètres différents (42, 43), venant l'une au contact du talon d'appui (17) du profilé interne (bande de diamètre réduit), l'autre au contact du becquet de sertissage (25) du profilé externe (bande de diamètre plus élevé),. une seconde roue (41) disposée à l'opposé de la première et possédant sur son pourtour deux bandes circulaires à faible écart de diamètre (44, 45), l'une de diamètre légèrement supérieur venant au contact du becquet de sertissage (11) du profilé interne, l'autre de diamètre légèrement inférieur venant au contact du becquet de sertissage (26) du profilé externe,. lesdites première et seconde roues étant disposées à une distance calibrée de l'ensemble profilé pour opérer, d'une part, le sertissage définitif du profilé interne par pression sur son talon d'appui et sur son becquet de sertissage opposé, d'autre part, un sertissage complémentaire du profilé externe par une pression réduite sur ses becquets de sertissage,(3) sertissage définitif du profilé externe : on amène ensuite l'ensemble profilé à se déplacer entre deux autres roues du sertissage (46, 47) entraînées en synchronisation :. une première roue (46) à deux bandes circulaires de diamètres différents (48, 49), disposées l'une en regard du talon d'appui (17) du profilé interne, l'autre au contact du becquet de sertissage (25) du profilé externe,. une seconde roue (47) (disposée à l'opposé de la première et possédant sur son pourtour deux bandes de sertissage à faible écart de diamètre (50, 51), l'une de diamètre légèrement inférieur disposée en regard du becquet de sertissage (11) du profilé interne, l'autre de diamètre légèrement supérieur venant au contact du becquet de sertissage (26) du profilé externe,. lesdites première et seconde roues étant disposées à une distance calibrée de l'ensemble profilé pour opérer le sertissage définitif du profilé externe par pression sur ses becquets de sertissage, sans déformation sensible du profilé interne.
- Procédé de fabrication selon la revendication 12, caractérisé en ce que le profilé interne et le profilé externe de départ (1, 2) sont extrudés de sorte que chacune de leurs rainures de sertissage présente une forme de queue d'aronde, le becquet de sertissage de chaque rainure formant angle d'ouverture avec le fond de la rainure compris entre 70° et 80°, le sertissage étant réalisé de façon à refermer cet angle d'une valeur ε comprise entre 15° et 25°.
- Procédé de fabrication selon l'une des revendications 8 à 13, caractérisé en ce que le profilé interne de départ (1) est extrudé de façon que sa première aile fonctionnelle (8) soit constituée par une extension (16) du becquet de sertissage et par un retour (18) formant entre eux un angle de 90° augmenté d'une valeur de correction inférieure à 5°, en vue d'obtenir après sertissage un angle sensiblement droit entre ladite extension et ledit retour.
- Procédé de fabrication selon la revendication 14, caractérisé en ce que, après sertissage, on soumet le profilé composite à une opération finale de calibrage de sa première aile fonctionnelle (8) en amenant le profilé à se déplacer en regard d'une roue de calibrage (52) présentant sur son pourtour une bande circulaire (53) au contact du retour (18) de la première aile fonctionnelle de façon à calibrer à 90° l'angle entre ledit retour et l'extension du becquet.
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| FR9511639 | 1995-09-28 | ||
| FR9511639A FR2739409B1 (fr) | 1995-09-28 | 1995-09-28 | Procede de fabrication d'un profile composite de menuiserie et profile composite obtenu |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP0765989A1 true EP0765989A1 (fr) | 1997-04-02 |
| EP0765989B1 EP0765989B1 (fr) | 1998-07-15 |
Family
ID=9483206
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP96390012A Expired - Lifetime EP0765989B1 (fr) | 1995-09-28 | 1996-09-20 | Procédé de fabrication d'un profilé composite de menuiserie et profilé composite obtenu |
Country Status (5)
| Country | Link |
|---|---|
| EP (1) | EP0765989B1 (fr) |
| AT (1) | ATE168445T1 (fr) |
| DE (1) | DE69600435T2 (fr) |
| ES (1) | ES2120797T3 (fr) |
| FR (1) | FR2739409B1 (fr) |
Cited By (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| FR2792676A1 (fr) * | 1999-04-22 | 2000-10-27 | Kawneer France | Montant lateral d'ouvrant avec element coulissant |
| NL1013462C2 (nl) * | 1999-11-02 | 2001-05-03 | Bordeso Bv | Werkwijze voor het vervaardigen van een ge´soleerd profiel, en profiel verkregen volgens deze werkwijze. |
| NL1014407C2 (nl) * | 2000-02-17 | 2001-09-07 | David Wilhelm Zoetmulder | Raamconstructie en raamprofiel met onderbroken koudebrug. |
| EP2366489A3 (fr) * | 2010-03-15 | 2011-10-26 | Alcoa Aluminium Deutschland, Inc. | Dispositif de mise en place par pression de barrettes isolantes |
| EP3423659B1 (fr) * | 2016-02-29 | 2023-10-25 | SCHÜCO International KG | Profilé composite pour porte, fenêtre ou façade et procédé de fabrication dudit profilé composite |
Families Citing this family (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| EP4091431B1 (fr) | 2021-05-21 | 2025-12-03 | CNH Industrial Belgium N.V. | Tamis pour moissonneuse agricole comprenant des côtés extrudés avec des bandes |
Citations (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| FR2411950A1 (fr) * | 1977-12-14 | 1979-07-13 | Wieland Werke Ag | Ensemble de profiles calorifuges |
| DE3407528A1 (de) * | 1984-03-01 | 1985-09-05 | Helmut 3167 Burgdorf Haberer | Mittel zur verbindung von teilen unter verwendung einer kunststoffleiste |
| EP0311850A2 (fr) * | 1987-10-15 | 1989-04-19 | Lothar Trier | Profil composé, en particulier pour fenêtres et portes |
| EP0385159A2 (fr) * | 1989-02-25 | 1990-09-05 | Götz Entwicklungs- Und Lizenz Gmbh | Méthode et appareil pour la fabrication de profilés en métal pour fenêtres, portes et façades |
-
1995
- 1995-09-28 FR FR9511639A patent/FR2739409B1/fr not_active Expired - Fee Related
-
1996
- 1996-09-20 ES ES96390012T patent/ES2120797T3/es not_active Expired - Lifetime
- 1996-09-20 EP EP96390012A patent/EP0765989B1/fr not_active Expired - Lifetime
- 1996-09-20 AT AT96390012T patent/ATE168445T1/de not_active IP Right Cessation
- 1996-09-20 DE DE69600435T patent/DE69600435T2/de not_active Expired - Fee Related
Patent Citations (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| FR2411950A1 (fr) * | 1977-12-14 | 1979-07-13 | Wieland Werke Ag | Ensemble de profiles calorifuges |
| DE3407528A1 (de) * | 1984-03-01 | 1985-09-05 | Helmut 3167 Burgdorf Haberer | Mittel zur verbindung von teilen unter verwendung einer kunststoffleiste |
| EP0311850A2 (fr) * | 1987-10-15 | 1989-04-19 | Lothar Trier | Profil composé, en particulier pour fenêtres et portes |
| EP0385159A2 (fr) * | 1989-02-25 | 1990-09-05 | Götz Entwicklungs- Und Lizenz Gmbh | Méthode et appareil pour la fabrication de profilés en métal pour fenêtres, portes et façades |
Cited By (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| FR2792676A1 (fr) * | 1999-04-22 | 2000-10-27 | Kawneer France | Montant lateral d'ouvrant avec element coulissant |
| NL1013462C2 (nl) * | 1999-11-02 | 2001-05-03 | Bordeso Bv | Werkwijze voor het vervaardigen van een ge´soleerd profiel, en profiel verkregen volgens deze werkwijze. |
| NL1014407C2 (nl) * | 2000-02-17 | 2001-09-07 | David Wilhelm Zoetmulder | Raamconstructie en raamprofiel met onderbroken koudebrug. |
| EP2366489A3 (fr) * | 2010-03-15 | 2011-10-26 | Alcoa Aluminium Deutschland, Inc. | Dispositif de mise en place par pression de barrettes isolantes |
| EP3423659B1 (fr) * | 2016-02-29 | 2023-10-25 | SCHÜCO International KG | Profilé composite pour porte, fenêtre ou façade et procédé de fabrication dudit profilé composite |
Also Published As
| Publication number | Publication date |
|---|---|
| ATE168445T1 (de) | 1998-08-15 |
| FR2739409B1 (fr) | 1997-12-12 |
| DE69600435T2 (de) | 1999-04-15 |
| FR2739409A1 (fr) | 1997-04-04 |
| ES2120797T3 (es) | 1998-11-01 |
| DE69600435D1 (de) | 1998-08-20 |
| EP0765989B1 (fr) | 1998-07-15 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| FR2657922A1 (fr) | Dispositif d'etancheite pour tuyere d'echappement et tuyere ainsi obtenue. | |
| EP2463470B9 (fr) | Encadrement pour parois | |
| CH638764A5 (fr) | Procede et dispositif pour la fabrication d'un vitrage multiple et vitrage multiple ainsi obtenu. | |
| EP0765989B1 (fr) | Procédé de fabrication d'un profilé composite de menuiserie et profilé composite obtenu | |
| EP0235039B1 (fr) | Pièce de jonction permettant d'assembler par rapprochement deux profilés tubulaires coupés à un angle donné | |
| EP0938968A1 (fr) | Procédé et dispositif de formation de fermetures étanches pour sachets | |
| EP0352686A1 (fr) | Dispositif d'ouverture de corps d'enveloppes pour leur chargement | |
| EP0109471A1 (fr) | Structure composite pour cadre de baies vitrées de batiments, notamment des fenêtres | |
| FR2804199A1 (fr) | Profiles rigides en matiere thermoplastique, pour la realisation de cadres de portes de vehicules automobiles, et leur procede de fabrication | |
| FR2529626A1 (fr) | Systeme d'assemblage d'elements tubulaires | |
| EP2145755A1 (fr) | Procédé de formage de profilés de section angulaire et dispositif pour la mise en oeuvre de ce procédé | |
| EP0142413B1 (fr) | Dispositif mécanique permettant d'assembler et de renforcer des profilés et procédé d'assemblage de profilés | |
| FR2516122A1 (fr) | Dispositif pour la fixation d'une doublure thermoisolante rigide sur l'ossature metallique des baies de batiments, notamment des fenetres | |
| CH640298A5 (fr) | Procede et dispositif pour la fabrication d'un profile composite. | |
| EP1251230B1 (fr) | Procédé pour fabriquer un profilé de menuiserie métallique agrémenté de moulures | |
| EP2062830A1 (fr) | Sachet comportant des profiles de fermeture actionnés par un curseur | |
| EP3277903B1 (fr) | Cordon métallique pour la fabrication d'intercalaire dans un vitrage isolant | |
| FR2946557A1 (fr) | Procede de mise en place d'un joint souple filant dans une rainure de profile, et outil permettant une mise en oeuvre du procede | |
| WO2015124864A1 (fr) | Dispositif pour l'application d'un produit cosmétique | |
| FR2753228A1 (fr) | Profil de jonction et de coupure thermique interpose entre des profiles aluminium utilises notamment dans la confection des cadres de fenetres ou de portes | |
| FR2514465A1 (fr) | Serie d'elements profiles destines a la formation de fermetures metalliques du type " a joint ouvert " | |
| FR2853305A1 (fr) | Tire-bouchon articule a extraction progressive | |
| FR2916830A1 (fr) | Ensemble de deux profiles relies par une equerre et procede d'assemblage desdits profiles sur l'equerre. | |
| FR2686119A1 (fr) | Dispositif de fermeture a rideau coulissant, notamment pour meubles de bureau. | |
| FR3107825A1 (fr) | Organe pour serrer un fil de suture et kit comprenant un tel organe |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AT BE CH DE DK ES FI FR GB GR IE IT LI LU MC NL PT SE |
|
| 17P | Request for examination filed |
Effective date: 19970827 |
|
| GRAG | Despatch of communication of intention to grant |
Free format text: ORIGINAL CODE: EPIDOS AGRA |
|
| 17Q | First examination report despatched |
Effective date: 19971110 |
|
| GRAG | Despatch of communication of intention to grant |
Free format text: ORIGINAL CODE: EPIDOS AGRA |
|
| GRAH | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOS IGRA |
|
| GRAH | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOS IGRA |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AT BE CH DE DK ES FI FR GB GR IE IT LI LU MC NL PT SE |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: NL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 19980715 Ref country code: GB Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 19980715 Ref country code: FI Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 19980715 Ref country code: AT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 19980715 |
|
| REF | Corresponds to: |
Ref document number: 168445 Country of ref document: AT Date of ref document: 19980815 Kind code of ref document: T |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: EP |
|
| REF | Corresponds to: |
Ref document number: 69600435 Country of ref document: DE Date of ref document: 19980820 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LU Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 19980920 |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FG4D Free format text: FRENCH |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 19981015 Ref country code: DK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 19981015 |
|
| REG | Reference to a national code |
Ref country code: ES Ref legal event code: FG2A Ref document number: 2120797 Country of ref document: ES Kind code of ref document: T3 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: NV Representative=s name: BOVARD AG PATENTANWAELTE |
|
| NLV1 | Nl: lapsed or annulled due to failure to fulfill the requirements of art. 29p and 29m of the patents act | ||
| REG | Reference to a national code |
Ref country code: PT Ref legal event code: SC4A Free format text: AVAILABILITY OF NATIONAL TRANSLATION Effective date: 19980922 |
|
| GBV | Gb: ep patent (uk) treated as always having been void in accordance with gb section 77(7)/1977 [no translation filed] |
Effective date: 19980715 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MC Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 19990331 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FD4D |
|
| 26N | No opposition filed | ||
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: CH Payment date: 20040913 Year of fee payment: 9 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: GR Payment date: 20040930 Year of fee payment: 9 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: BE Payment date: 20041015 Year of fee payment: 9 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 20041021 Year of fee payment: 9 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES;WARNING: LAPSES OF ITALIAN PATENTS WITH EFFECTIVE DATE BEFORE 2007 MAY HAVE OCCURRED AT ANY TIME BEFORE 2007. THE CORRECT EFFECTIVE DATE MAY BE DIFFERENT FROM THE ONE RECORDED. Effective date: 20050920 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LI Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20050930 Ref country code: CH Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20050930 Ref country code: BE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20050930 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20060401 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PL |
|
| BERE | Be: lapsed |
Owner name: S.A. *ALUMAFEL Effective date: 20050930 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GR Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 19980715 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: PT Payment date: 20090917 Year of fee payment: 14 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: ES Payment date: 20100705 Year of fee payment: 15 |
|
| REG | Reference to a national code |
Ref country code: PT Ref legal event code: MM4A Free format text: LAPSE DUE TO NON-PAYMENT OF FEES Effective date: 20110321 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: PT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20110321 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: ST Effective date: 20110531 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FR Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20100930 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: FR Payment date: 20091001 Year of fee payment: 14 |
|
| REG | Reference to a national code |
Ref country code: ES Ref legal event code: FD2A Effective date: 20130417 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: ES Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20110921 |