EP0725254B1 - Kochplatte mit einem Gusskörper und Verfahren zu ihrer Herstellung - Google Patents
Kochplatte mit einem Gusskörper und Verfahren zu ihrer Herstellung Download PDFInfo
- Publication number
- EP0725254B1 EP0725254B1 EP96100960A EP96100960A EP0725254B1 EP 0725254 B1 EP0725254 B1 EP 0725254B1 EP 96100960 A EP96100960 A EP 96100960A EP 96100960 A EP96100960 A EP 96100960A EP 0725254 B1 EP0725254 B1 EP 0725254B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- hotplate
- enamel coating
- heating elements
- cooking surface
- enamel
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Lifetime
Links
- 238000010411 cooking Methods 0.000 title claims abstract description 18
- 238000000034 method Methods 0.000 title claims abstract description 9
- 238000004519 manufacturing process Methods 0.000 title claims description 5
- 238000010438 heat treatment Methods 0.000 claims abstract description 16
- 239000000463 material Substances 0.000 claims abstract description 13
- 239000002320 enamel (paints) Substances 0.000 claims abstract description 9
- 238000001035 drying Methods 0.000 claims description 3
- 238000005245 sintering Methods 0.000 claims description 3
- 238000005507 spraying Methods 0.000 claims description 3
- 229910052751 metal Inorganic materials 0.000 claims description 2
- 239000002184 metal Substances 0.000 claims description 2
- 239000000126 substance Substances 0.000 claims 2
- 230000000994 depressogenic effect Effects 0.000 claims 1
- 210000003298 dental enamel Anatomy 0.000 abstract description 19
- 238000005266 casting Methods 0.000 abstract 1
- 239000011248 coating agent Substances 0.000 description 5
- 238000000576 coating method Methods 0.000 description 5
- 229910001018 Cast iron Inorganic materials 0.000 description 3
- 229910000831 Steel Inorganic materials 0.000 description 3
- 239000010959 steel Substances 0.000 description 3
- 229910052782 aluminium Inorganic materials 0.000 description 2
- XAGFODPZIPBFFR-UHFFFAOYSA-N aluminium Chemical compound [Al] XAGFODPZIPBFFR-UHFFFAOYSA-N 0.000 description 2
- 230000008901 benefit Effects 0.000 description 2
- 239000003086 colorant Substances 0.000 description 2
- 238000005260 corrosion Methods 0.000 description 2
- 230000007797 corrosion Effects 0.000 description 2
- 239000002253 acid Substances 0.000 description 1
- 239000011230 binding agent Substances 0.000 description 1
- 239000013590 bulk material Substances 0.000 description 1
- 239000000919 ceramic Substances 0.000 description 1
- 238000004140 cleaning Methods 0.000 description 1
- 238000005336 cracking Methods 0.000 description 1
- 238000010292 electrical insulation Methods 0.000 description 1
- 238000010304 firing Methods 0.000 description 1
- 239000011521 glass Substances 0.000 description 1
- 239000002241 glass-ceramic Substances 0.000 description 1
- 229910052500 inorganic mineral Inorganic materials 0.000 description 1
- 238000009434 installation Methods 0.000 description 1
- 230000007774 longterm Effects 0.000 description 1
- 239000011707 mineral Substances 0.000 description 1
- 230000008092 positive effect Effects 0.000 description 1
- 230000001681 protective effect Effects 0.000 description 1
- 230000003678 scratch resistant effect Effects 0.000 description 1
- 239000000779 smoke Substances 0.000 description 1
- 229910001220 stainless steel Inorganic materials 0.000 description 1
- 239000010935 stainless steel Substances 0.000 description 1
- 238000003756 stirring Methods 0.000 description 1
Images
Classifications
-
- C—CHEMISTRY; METALLURGY
- C23—COATING METALLIC MATERIAL; COATING MATERIAL WITH METALLIC MATERIAL; CHEMICAL SURFACE TREATMENT; DIFFUSION TREATMENT OF METALLIC MATERIAL; COATING BY VACUUM EVAPORATION, BY SPUTTERING, BY ION IMPLANTATION OR BY CHEMICAL VAPOUR DEPOSITION, IN GENERAL; INHIBITING CORROSION OF METALLIC MATERIAL OR INCRUSTATION IN GENERAL
- C23D—ENAMELLING OF, OR APPLYING A VITREOUS LAYER TO, METALS
- C23D5/00—Coating with enamels or vitreous layers
-
- H—ELECTRICITY
- H05—ELECTRIC TECHNIQUES NOT OTHERWISE PROVIDED FOR
- H05B—ELECTRIC HEATING; ELECTRIC LIGHT SOURCES NOT OTHERWISE PROVIDED FOR; CIRCUIT ARRANGEMENTS FOR ELECTRIC LIGHT SOURCES, IN GENERAL
- H05B3/00—Ohmic-resistance heating
- H05B3/68—Heating arrangements specially adapted for cooking plates or analogous hot-plates
- H05B3/70—Plates of cast metal
Definitions
- Electric hot plates with a cast body and an upper one mostly ring-shaped cooking area surrounding a central zone are also coated with a graphite-like color layer, which at the first time you start using your non-heat-resistant binder components loses. It gives the surface an even appearance Appearance and is to a limited extent anti-corrosive.
- the hot plates exist according to the embodiment from cast body, a radiant body, a Sheet steel body, an aluminum body or a glass ceramic body.
- the one made of sheet steel and the one made of ceramic glass Hotplates have no enamelling.
- the aluminum hot plates and the cast body hot plates only have theirs Underside of an enamel layer that is in direct contact with the heating elements.
- the steel hot plates point to one their outer sides, namely the cooking surface and on their Underside of an enamel layer that is in direct contact with the heating elements.
- the object of the invention is to produce a cast hotplate, which is protected against corrosion and the kitchen design can be adjusted well.
- the hotplate body should be enamelled Only have areas with rounded edges.
- the layer thickness of the enamel layer should be judged. It should be less than 250 ⁇ m, preferably at approx. 100 ⁇ m.
- the enamel layer must because of the high temperature change in the Range of values of the material expansion of the cast body and of themselves always remain elastic and the stretches of the follow materials without tearing. This is done by a sufficiently thin skin ensured. This also has the positive effect that the coating does not dissipate heat hindered and thus not the efficiency of the cooking system negatively influenced.
- the usability of a hotplate also includes that cooking vessels that are not always precise in the shape of the cooking surface can be adapted so safely on the hotplate stand that, for example, when stirring in the cooking vessel do not slip or turn. It is therefore advisable that the surface of the enamel layer has roughness values Rz (according to DIN 4768) from 10 ⁇ m to 40 ⁇ m, preferably 15 to 25 ⁇ m. This roughness range ensures that the enamel layer is not too smooth and has a certain frictional resistance offers, but on the other hand is not too rough, to hinder heat transfer and easy cleaning.
- the invention also describes a method of manufacture a hotplate on which the enamel layer Material preferably after attaching the heating elements applied by spraying and then at temperatures between 1000 and 1100 K, preferably at approx. 1050 K, is burned.
- the stoving is particularly preferred together with drying or sintering an investment for the heating elements of the hotplate.
- Hotplate is used to also set the appropriate stoving temperatures for reaching the enamel layer. While previously hot plates have been heat treated for a much longer time , it is now possible to use the investment material at the same time treating heat treatment process at a time between 10 and 20 minutes, for example 15 minutes, lower.
- a common rim in the form of a hotplate body surrounding sheet metal ring can preferably be after burning apply with a press fit. This ensures that the enamel layer is closed under him, so that too Corrosion-free in this area can.
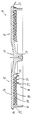
- the only drawing figure shows a vertical one Cut through a hotplate body.
- the drawing shows a hotplate body 11 of an electric hotplate. It is made of cast iron-based material has the basic shape of an essentially disc-shaped, mostly circular plate with an upper cooking surface 12, the as a flat annular area around a slightly lowered one Middle zone 13 is formed around. It ends outside in one rounded protruding edge flange 14, at the bottom with a step an essentially cylindrical, after adjoining outer edge 15 below.
- the outer edge 15 surrounds the underside 16 of the hotplate, which in the ring-shaped heated area that is above the cooking surface 12 forms an electric heater 17 in the form of in spiral grooves 18 on the underside 16 of the hotplate body inserted helical heating resistors. They are surrounded by a compressed investment 25 ensures the electrical insulation and at the same time the Heat well transferred to the hotplate body.
- the entire outer surface, i.e. the area of the hob 12, the central zone 13, the edge flange 14 and the outer edge 15 are covered with an enamel layer 26, the one Layer thickness of 250 microns, preferably about 100 microns. she is so through appropriate treatment or choice of materials trained that they have roughness values RZ according to DIN 4768 between 10 to 14 microns, preferably 15 to 25 microns. These values can vary depending on the different expansion values of enamel and cast while taking into account of the different occurring in them Temperatures vary. An enamel is preferred whose Expansion behavior as close as possible to that of the cast body. The enamel can be in different colors, possibly also with different tint in different areas of the Hotplate, for example with a contrasting central zone, getting produced.
- the hotplate body is made of cast iron material manufactured.
- the Underside with spiral grooves and very narrow intermediate ribs 19 manufactured and needs very precisely not to be reworked.
- the hotplate After facing the Cooking surface 13 and rotating the other surfaces 13, 14 and 22 the hotplate is provided with the heating. This will in the grooves 18 an investment 25 made of mineral Bulk material, and the heating coils 17 introduced and the material then compacted. Protruding pins 24 are used for electrical connection.
- the outer surface (cooking surface 12, middle zone 13, flange area 14 and outside of the outer edge 15) coated with an enamel base material by spraying.
- the hotplate is then subjected to a heat treatment at a Temperature from 1000 to 1100 K (preferably 1050 K) subjected.
- the heat treatment which takes only between 10 and 20 minutes, preferably 15 minutes, can take either as own burning process can be provided or preferably simultaneously for drying or sintering the investment 25 in serve the grooves 18.
- the enamel coating of the Surface well in the surface without additional process steps Manufacturing process to be incorporated.
- the hotplate is fully assembled by the electrical connections are made and a lower one, not covering the underside of the hotplate cover plate shown is attached.
Landscapes
- Chemical & Material Sciences (AREA)
- Engineering & Computer Science (AREA)
- Materials Engineering (AREA)
- Mechanical Engineering (AREA)
- Metallurgy (AREA)
- Organic Chemistry (AREA)
- Cookers (AREA)
- Baking, Grill, Roasting (AREA)
- Casting Or Compression Moulding Of Plastics Or The Like (AREA)
- Furnace Charging Or Discharging (AREA)
Description
Claims (7)
- Elektrokochplatte mit einem aus Gußmaterial bestehenden Kochplattenkörper (11), der eine obere Kochfläche (12) und eine von Heizelementen (17) beheizte Unterseite (16), sowie eine Emailleschicht (26) aufweist, dadurch gekennzeichnet, daß die Kochfläche (12), eine gegenüber der Kochfläche (12) vertiefte Mittelzone (13) und ein abwärts gerichteter Außenrand (15) außen mit der Emailleschicht (26) überzogen sind, während eine Unterseite (16) des Kochplattenkörpers (11), in den im Bereich von Nuten (18) elektrische Heizelemente (17) in einer elektrisch isolierenden Einbettmasse (25) aufgenommen sind, ohne die Emailleschicht (26) bleibt.
- Kochplatte nach Anspruch 1, dadurch gekennzeichnet, daß der Kochplattenkörper (11) im emaillierten Bereich ausschließlich gerundete Kanten aufweist.
- Kochplatte nach Anspruch 1 oder 2, dadurch gekennzeichnet, daß die Schichtdicke der Emailleschicht (26) unter 250 µm, vorzugsweise bei ca. 100 µm, liegt.
- Kochplatte nach einem der vorhergehenden Ansprüche, dadurch gekennzeichnet, daß die Oberfläche der Emailleschicht (26) Rauhigkeitswerte Rz nach DIN 4768 von 10 µm bis 40 µm, vorzugsweise 15 µm bis 25 µm, aufweist.
- Verfahren zur Herstellung einer Kochplatte nach einem der vorhergehenden Ansprüche, dadurch gekennzeichnet, daß das die Emailleschicht (26) bildende Material vorzugsweise nach dem Anbringen der Heizelemente (17) durch Aufspritzen aufgebracht und danach bei 1000 bis 1100 K, vorzugsweise bei ca. 1050 K, gebrannt wird.
- Verfahren nach Anspruch 5, dadurch gekennzeichnet, daß das Einbrennen zusammen mit einer Trocknung und Sinterung der Einbettmasse (25) für die Heizelemente (17) der Kochplatte erfolgt.
- Verfahren nach Anspruch 5 oder 6, dadurch gekennzeichnet, daß nach dem Brennen ein Überfallrand (23) in Form eines den Kochplattenkörper (11) umgebenden Blechringes vorzugsweise mit Preßsitz über die Emailleschicht aufgebracht wird.
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE19503723A DE19503723A1 (de) | 1995-02-04 | 1995-02-04 | Kochplatte mit einem Gußköprer und Verfahren zu ihrer Herstellung |
| DE19503723 | 1995-02-04 |
Publications (3)
| Publication Number | Publication Date |
|---|---|
| EP0725254A2 EP0725254A2 (de) | 1996-08-07 |
| EP0725254A3 EP0725254A3 (de) | 1997-05-14 |
| EP0725254B1 true EP0725254B1 (de) | 2000-06-28 |
Family
ID=7753210
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP96100960A Expired - Lifetime EP0725254B1 (de) | 1995-02-04 | 1996-01-24 | Kochplatte mit einem Gusskörper und Verfahren zu ihrer Herstellung |
Country Status (6)
| Country | Link |
|---|---|
| EP (1) | EP0725254B1 (de) |
| AT (1) | ATE194218T1 (de) |
| AU (1) | AU708707B2 (de) |
| DE (2) | DE19503723A1 (de) |
| ES (1) | ES2150025T3 (de) |
| ZA (1) | ZA96821B (de) |
Family Cites Families (9)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE244615C (de) * | 1907-04-17 | |||
| US3816704A (en) * | 1972-03-20 | 1974-06-11 | Gen Electric | Surface heating apparatus |
| DE3045249A1 (de) * | 1980-12-01 | 1982-07-01 | Eisenwerke Fried. Wilh. Düker GmbH & Co, 8782 Karlstadt | Verfahren zum aufbringen eines resistenten schutzemailueberzugs auf duktile gusskoerper |
| DE3126989A1 (de) * | 1981-07-08 | 1983-01-27 | E.G.O. Elektro-Geräte Blanc u. Fischer, 7519 Oberderdingen | Kochplatte |
| DE3424635A1 (de) * | 1984-07-04 | 1986-01-16 | Württembergische Metallwarenfabrik AG, 7340 Geislingen | Emailliertes kochgeschirr |
| DE3545442A1 (de) * | 1985-12-20 | 1987-06-25 | Bosch Siemens Hausgeraete | Heizelement fuer thermische hausgeraete, insbesondere fuer kochstellen |
| DD244615A1 (de) * | 1985-12-20 | 1987-04-08 | Dessau Gas & Elektrogeraete | Verfahren zum emaillieren von gusskochplatten |
| DE3638807A1 (de) * | 1986-11-17 | 1988-05-19 | Westfalia Email | Gusseisenabgaskruemmer fuer zylinderbrennkraftmaschinen |
| US4746533A (en) * | 1986-12-19 | 1988-05-24 | Mobay Corporation | Process for coating a metallic surface with a vitreous enamel |
-
1995
- 1995-02-04 DE DE19503723A patent/DE19503723A1/de not_active Withdrawn
-
1996
- 1996-01-24 DE DE59605475T patent/DE59605475D1/de not_active Expired - Fee Related
- 1996-01-24 ES ES96100960T patent/ES2150025T3/es not_active Expired - Lifetime
- 1996-01-24 AU AU42165/96A patent/AU708707B2/en not_active Ceased
- 1996-01-24 AT AT96100960T patent/ATE194218T1/de not_active IP Right Cessation
- 1996-01-24 EP EP96100960A patent/EP0725254B1/de not_active Expired - Lifetime
- 1996-02-02 ZA ZA96821A patent/ZA96821B/xx unknown
Also Published As
| Publication number | Publication date |
|---|---|
| DE19503723A1 (de) | 1996-08-08 |
| ES2150025T3 (es) | 2000-11-16 |
| EP0725254A3 (de) | 1997-05-14 |
| ATE194218T1 (de) | 2000-07-15 |
| DE59605475D1 (de) | 2000-08-03 |
| AU708707B2 (en) | 1999-08-12 |
| AU4216596A (en) | 1996-08-15 |
| EP0725254A2 (de) | 1996-08-07 |
| ZA96821B (en) | 1996-08-12 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| DE3537027C2 (de) | ||
| DE69520563T3 (de) | Gefässe zum erhitzen von flüssigkeiten | |
| EP0229928B1 (de) | Heizelement für thermische Hausgeräte, insbesondere für Kochstellen | |
| EP3331319A1 (de) | Kochgerät mit einer kochplatte und einer heizeinrichtung darunter | |
| EP2427086B1 (de) | Induktionsgeschirr zum warmhalten von speisen | |
| CH292734A (de) | Elektrisch beheiztes Gerät, insbesondere zum Kochen, Braten oder Backen, und Verfahren zur Herstellung desselben. | |
| DE60112818T2 (de) | Kochgerät | |
| DE2729929A1 (de) | Strahlungs-heizeinheit fuer glaskeramik-elektrokochgeraete | |
| DE2729930A1 (de) | Strahlungs-heizeinheit fuer glaskeramik-elektrokochgeraete | |
| EP0567822B1 (de) | Verfahren und Vorrichtung zum Beschichten eines metallischen Körpers eines Haus-oder Küchengerätes sowie Verwendung des atmosphärischen Oxidierens einer Oberfläche eines metallischen Körpers | |
| DE10110789C1 (de) | Kochgerät mit einer nicht planaren, mehrdimensional geformten Kochfläche aus Glas- oder Glaskeramik | |
| EP0005486B1 (de) | Kochmulde mit einer die Kochfläche bildenden Glaskeramikplatte | |
| DE29805620U1 (de) | Kochmulde mit einem Gasbrenner | |
| DE29702813U1 (de) | Kontaktwärmeübertragendes Kochsystem mit einer Elektro-Kochplatte | |
| EP0785042B1 (de) | Emailliertes Kochgeschirr und Verfahren zu seiner Herstellung | |
| DE19503723A1 (de) | Kochplatte mit einem Gußköprer und Verfahren zu ihrer Herstellung | |
| EP0534202B1 (de) | Koch- oder Bratgeschirr aus Metall | |
| EP0990853B1 (de) | Gaskochgerät | |
| DE2760339C3 (de) | Elektrischer Strahlungsheizkörper für Glaskeramikkochplatten | |
| DE2225530B2 (de) | Selbstreinigender Brennerdeckel für gasbeheizte Haushaltsgeräte | |
| DE29807833U1 (de) | Elektrische Strahlungsheizungen | |
| EP1833281B1 (de) | Kochfeld mit einer Glaskeramik-Kochfläche | |
| DE69514079T2 (de) | Induktionskochgerät | |
| DE3423472A1 (de) | Kochgeschirr | |
| DE202022101796U1 (de) | Induktionsfähiges Essgeschirr |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| AK | Designated contracting states |
Kind code of ref document: A2 Designated state(s): AT DE ES FR GB IT SE |
|
| AX | Request for extension of the european patent |
Free format text: SI PAYMENT 960124 |
|
| RAX | Requested extension states of the european patent have changed |
Free format text: SI PAYMENT 960124 |
|
| RAP1 | Party data changed (applicant data changed or rights of an application transferred) |
Owner name: E.G.O. ELEKTRO-GERAETEBAU GMBH |
|
| PUAL | Search report despatched |
Free format text: ORIGINAL CODE: 0009013 |
|
| AK | Designated contracting states |
Kind code of ref document: A3 Designated state(s): AT DE ES FR GB IT SE |
|
| AX | Request for extension of the european patent |
Free format text: SI PAYMENT 960124 |
|
| 17P | Request for examination filed |
Effective date: 19970515 |
|
| 17Q | First examination report despatched |
Effective date: 19981016 |
|
| GRAG | Despatch of communication of intention to grant |
Free format text: ORIGINAL CODE: EPIDOS AGRA |
|
| GRAG | Despatch of communication of intention to grant |
Free format text: ORIGINAL CODE: EPIDOS AGRA |
|
| GRAH | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOS IGRA |
|
| GRAH | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOS IGRA |
|
| GRAH | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOS IGRA |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AT DE ES FR GB IT SE |
|
| AX | Request for extension of the european patent |
Free format text: SI PAYMENT 19960124 |
|
| REF | Corresponds to: |
Ref document number: 194218 Country of ref document: AT Date of ref document: 20000715 Kind code of ref document: T |
|
| ET | Fr: translation filed | ||
| REF | Corresponds to: |
Ref document number: 59605475 Country of ref document: DE Date of ref document: 20000803 |
|
| GBT | Gb: translation of ep patent filed (gb section 77(6)(a)/1977) |
Effective date: 20000815 |
|
| ITF | It: translation for a ep patent filed | ||
| REG | Reference to a national code |
Ref country code: ES Ref legal event code: FG2A Ref document number: 2150025 Country of ref document: ES Kind code of ref document: T3 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: AT Payment date: 20010123 Year of fee payment: 6 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| 26N | No opposition filed | ||
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: IF02 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: GB Payment date: 20020102 Year of fee payment: 7 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: AT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20020124 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: FR Payment date: 20020124 Year of fee payment: 7 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GB Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20030124 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: SE Payment date: 20030127 Year of fee payment: 8 |
|
| GBPC | Gb: european patent ceased through non-payment of renewal fee | ||
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FR Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20030930 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: ST |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20040125 |
|
| EUG | Se: european patent has lapsed | ||
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES;WARNING: LAPSES OF ITALIAN PATENTS WITH EFFECTIVE DATE BEFORE 2007 MAY HAVE OCCURRED AT ANY TIME BEFORE 2007. THE CORRECT EFFECTIVE DATE MAY BE DIFFERENT FROM THE ONE RECORDED. Effective date: 20050124 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: ES Payment date: 20080125 Year of fee payment: 13 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 20080123 Year of fee payment: 13 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20090801 |
|
| REG | Reference to a national code |
Ref country code: ES Ref legal event code: FD2A Effective date: 20090126 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: ES Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20090126 |