EP0523008A1 - Verfahren zur Herstellung einer Vorrichtung zur Schalldämpfung oder katalytischen Behandlung von Abgas - Google Patents
Verfahren zur Herstellung einer Vorrichtung zur Schalldämpfung oder katalytischen Behandlung von Abgas Download PDFInfo
- Publication number
- EP0523008A1 EP0523008A1 EP92810513A EP92810513A EP0523008A1 EP 0523008 A1 EP0523008 A1 EP 0523008A1 EP 92810513 A EP92810513 A EP 92810513A EP 92810513 A EP92810513 A EP 92810513A EP 0523008 A1 EP0523008 A1 EP 0523008A1
- Authority
- EP
- European Patent Office
- Prior art keywords
- wall part
- wall
- silencer
- wall parts
- housing
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
Images


Classifications
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F01—MACHINES OR ENGINES IN GENERAL; ENGINE PLANTS IN GENERAL; STEAM ENGINES
- F01N—GAS-FLOW SILENCERS OR EXHAUST APPARATUS FOR MACHINES OR ENGINES IN GENERAL; GAS-FLOW SILENCERS OR EXHAUST APPARATUS FOR INTERNAL-COMBUSTION ENGINES
- F01N13/00—Exhaust or silencing apparatus characterised by constructional features
- F01N13/18—Construction facilitating manufacture, assembly, or disassembly
- F01N13/1838—Construction facilitating manufacture, assembly, or disassembly characterised by the type of connection between parts of exhaust or silencing apparatus, e.g. between housing and tubes, between tubes and baffles
- F01N13/1844—Mechanical joints
- F01N13/185—Mechanical joints the connection being realised by deforming housing, tube, baffle, plate, or parts thereof
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F01—MACHINES OR ENGINES IN GENERAL; ENGINE PLANTS IN GENERAL; STEAM ENGINES
- F01N—GAS-FLOW SILENCERS OR EXHAUST APPARATUS FOR MACHINES OR ENGINES IN GENERAL; GAS-FLOW SILENCERS OR EXHAUST APPARATUS FOR INTERNAL-COMBUSTION ENGINES
- F01N1/00—Silencing apparatus characterised by method of silencing
- F01N1/24—Silencing apparatus characterised by method of silencing by using sound-absorbing materials
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F01—MACHINES OR ENGINES IN GENERAL; ENGINE PLANTS IN GENERAL; STEAM ENGINES
- F01N—GAS-FLOW SILENCERS OR EXHAUST APPARATUS FOR MACHINES OR ENGINES IN GENERAL; GAS-FLOW SILENCERS OR EXHAUST APPARATUS FOR INTERNAL-COMBUSTION ENGINES
- F01N13/00—Exhaust or silencing apparatus characterised by constructional features
- F01N13/14—Exhaust or silencing apparatus characterised by constructional features having thermal insulation
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F01—MACHINES OR ENGINES IN GENERAL; ENGINE PLANTS IN GENERAL; STEAM ENGINES
- F01N—GAS-FLOW SILENCERS OR EXHAUST APPARATUS FOR MACHINES OR ENGINES IN GENERAL; GAS-FLOW SILENCERS OR EXHAUST APPARATUS FOR INTERNAL-COMBUSTION ENGINES
- F01N13/00—Exhaust or silencing apparatus characterised by constructional features
- F01N13/18—Construction facilitating manufacture, assembly, or disassembly
- F01N13/1888—Construction facilitating manufacture, assembly, or disassembly the housing of the assembly consisting of two or more parts, e.g. two half-shells
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F01—MACHINES OR ENGINES IN GENERAL; ENGINE PLANTS IN GENERAL; STEAM ENGINES
- F01N—GAS-FLOW SILENCERS OR EXHAUST APPARATUS FOR MACHINES OR ENGINES IN GENERAL; GAS-FLOW SILENCERS OR EXHAUST APPARATUS FOR INTERNAL-COMBUSTION ENGINES
- F01N3/00—Exhaust or silencing apparatus having means for purifying, rendering innocuous, or otherwise treating exhaust
- F01N3/08—Exhaust or silencing apparatus having means for purifying, rendering innocuous, or otherwise treating exhaust for rendering innocuous
- F01N3/10—Exhaust or silencing apparatus having means for purifying, rendering innocuous, or otherwise treating exhaust for rendering innocuous by thermal or catalytic conversion of noxious components of exhaust
- F01N3/24—Exhaust or silencing apparatus having means for purifying, rendering innocuous, or otherwise treating exhaust for rendering innocuous by thermal or catalytic conversion of noxious components of exhaust characterised by constructional aspects of converting apparatus
- F01N3/28—Construction of catalytic reactors
- F01N3/2882—Catalytic reactors combined or associated with other devices, e.g. exhaust silencers or other exhaust purification devices
- F01N3/2885—Catalytic reactors combined or associated with other devices, e.g. exhaust silencers or other exhaust purification devices with exhaust silencers in a single housing
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F01—MACHINES OR ENGINES IN GENERAL; ENGINE PLANTS IN GENERAL; STEAM ENGINES
- F01N—GAS-FLOW SILENCERS OR EXHAUST APPARATUS FOR MACHINES OR ENGINES IN GENERAL; GAS-FLOW SILENCERS OR EXHAUST APPARATUS FOR INTERNAL-COMBUSTION ENGINES
- F01N2310/00—Selection of sound absorbing or insulating material
- F01N2310/02—Mineral wool, e.g. glass wool, rock wool, asbestos or the like
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F01—MACHINES OR ENGINES IN GENERAL; ENGINE PLANTS IN GENERAL; STEAM ENGINES
- F01N—GAS-FLOW SILENCERS OR EXHAUST APPARATUS FOR MACHINES OR ENGINES IN GENERAL; GAS-FLOW SILENCERS OR EXHAUST APPARATUS FOR INTERNAL-COMBUSTION ENGINES
- F01N2470/00—Structure or shape of exhaust gas passages, pipes or tubes
- F01N2470/02—Tubes being perforated
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F01—MACHINES OR ENGINES IN GENERAL; ENGINE PLANTS IN GENERAL; STEAM ENGINES
- F01N—GAS-FLOW SILENCERS OR EXHAUST APPARATUS FOR MACHINES OR ENGINES IN GENERAL; GAS-FLOW SILENCERS OR EXHAUST APPARATUS FOR INTERNAL-COMBUSTION ENGINES
- F01N2470/00—Structure or shape of exhaust gas passages, pipes or tubes
- F01N2470/10—Tubes having non-circular cross section
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F01—MACHINES OR ENGINES IN GENERAL; ENGINE PLANTS IN GENERAL; STEAM ENGINES
- F01N—GAS-FLOW SILENCERS OR EXHAUST APPARATUS FOR MACHINES OR ENGINES IN GENERAL; GAS-FLOW SILENCERS OR EXHAUST APPARATUS FOR INTERNAL-COMBUSTION ENGINES
- F01N2470/00—Structure or shape of exhaust gas passages, pipes or tubes
- F01N2470/24—Concentric tubes or tubes being concentric to housing, e.g. telescopically assembled
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F01—MACHINES OR ENGINES IN GENERAL; ENGINE PLANTS IN GENERAL; STEAM ENGINES
- F01N—GAS-FLOW SILENCERS OR EXHAUST APPARATUS FOR MACHINES OR ENGINES IN GENERAL; GAS-FLOW SILENCERS OR EXHAUST APPARATUS FOR INTERNAL-COMBUSTION ENGINES
- F01N2490/00—Structure, disposition or shape of gas-chambers
- F01N2490/02—Two or more expansion chambers in series connected by means of tubes
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F01—MACHINES OR ENGINES IN GENERAL; ENGINE PLANTS IN GENERAL; STEAM ENGINES
- F01N—GAS-FLOW SILENCERS OR EXHAUST APPARATUS FOR MACHINES OR ENGINES IN GENERAL; GAS-FLOW SILENCERS OR EXHAUST APPARATUS FOR INTERNAL-COMBUSTION ENGINES
- F01N2510/00—Surface coverings
- F01N2510/08—Surface coverings for corrosion prevention
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F01—MACHINES OR ENGINES IN GENERAL; ENGINE PLANTS IN GENERAL; STEAM ENGINES
- F01N—GAS-FLOW SILENCERS OR EXHAUST APPARATUS FOR MACHINES OR ENGINES IN GENERAL; GAS-FLOW SILENCERS OR EXHAUST APPARATUS FOR INTERNAL-COMBUSTION ENGINES
- F01N2530/00—Selection of materials for tubes, chambers or housings
- F01N2530/02—Corrosion resistive metals
- F01N2530/04—Steel alloys, e.g. stainless steel
Definitions
- the partition walls 10, the exhaust pipes 11 and the sound-absorbing material 12 are used during or after the bending.
- the intermediate walls 10 are designed as disks and have an angled edge area on the outside and on the holes 10a. These edge areas rest on the inner wall part 5 or on the exhaust pipes 11 and can form a press connection with them and / or be spot welded, for example.
- the ends of the two wall parts 4 and 5 running along a surface line are pressed together and folded over to form a longitudinal flange 14, shown in simplified form in FIG. 3, and possibly also spot welded to one another.
- the heating of the muffler, and in particular of the propellant 13 present between its wall parts 4 and 5, which serves to lodge the inner wall part 5 takes place, for example, in a workshop of the manufacturing plant.
- the muffler in the exhaust system of an internal combustion engine in the state shown in FIG. 1, that is to say with an inner wall part 5 that is not indented.
- the indentation of the inner wall part 5 and also the combustion of the propellant 13 is then triggered by the hot exhaust gas.
- the muffler shown as a whole in FIG. 6, 7 and 8 and also designated 23 has an elongated shape and has a housing which is formed by two identical shells, namely a first, lower shell 24 and a second, upper shell 25, each of which has an outer wall part 26 and an inner wall part 27.
- the shells 24 and 25 have two semicircular, outwardly projecting sections 24a and 25a at their ends. These sections 24a and 25a in pairs form a collar-shaped and circular openings 28.
- the shells 24 and 25 or their wall parts 26 and 27 also have on their elongated edge areas also outwardly projecting, adjacent and welded together edge sections 30.
- the gaps 31 in the wall of the silencer 23 can either be produced using the method described with reference to FIGS. 1 to 3 or using the method described using FIGS. 4 and 5 will.
Landscapes
- Engineering & Computer Science (AREA)
- Chemical & Material Sciences (AREA)
- Combustion & Propulsion (AREA)
- Mechanical Engineering (AREA)
- General Engineering & Computer Science (AREA)
- Chemical Kinetics & Catalysis (AREA)
- Health & Medical Sciences (AREA)
- Toxicology (AREA)
- Exhaust Silencers (AREA)
- Exhaust Gas After Treatment (AREA)
- Catalysts (AREA)
Abstract
Description
- Die Erfindung betrifft ein Verfahren zur Herstellung einer Vorrichtung zur Schalldämpfung oder katalytischen Behandlung von Abgas. Die Vorrichtung weist dabei ein längliches Gehäuse auf, das einen Aussenwandteil und einen Innenwandteil besitzt, wobei die beiden Wandteile an den beiden Enden des Gehäuses miteinander und allenfalls mit je einer Abschlusswand verbunden sind.
- Das Verfahren kann beispielsweise zur Herstellung einer einen Schalldämpfer oder Katalysator bildenden Vorrichtung verwendet werden, die als Teil einer Auspuffanlage eines Verbrennungsmotors dient und mit dem Abgasauslass eines solchen Motors verbunden wird.
- Ein bekannter und zum Einbau in die Abgasleitung eines Verbrennungsmotors vorgesehener Schalldämpfer besitzt ein längliches, im allgemeinen zylindrisches und im Querschnitt kreisförmiges doppelwandiges Gehäuse, deren beiden Wandteile annähernd spielfrei aneinander anliegen. Im Schalldämpfer werden die im Abgasstrom enthaltenen, pulsierenden Gasströme geglättet, so dass die Ansaug- und Auspuffgeräusche des Verbrennungsmotors gedämpft werden. Dies wird erreicht, indem der Abgasstrom durch mindestens eine Kammer und/oder mindestens ein perforiertes Abgasrohr, das mit einem schallschluckenden Material umhüllt ist, hindurchgeleitet wird. Beim Verfahren zur Herstellung eines derartigen Schalldämpfers werden zwei Blechstücke, die eine Dicke von 0,5 mm haben, übereinandergelegt und zur Längswand gebogen. Beim oder nach dem Biegen wird mindestens ein Abgasrohr und das schallschluckende Material in das Gehäuse eingesetzt. Nachher werden die entlang einer Mantellinie verlaufenden Rändern der beiden Wandteile miteinander zu einem Längsbördel umgeschlagen und an ihren Enden miteinander und mit je einer Abschlusswand verbunden.
- Da die beiden satt aneinanderliegenden metallischen Wandteile eine relativ hohe Schall- und Wärmeleitfähigkeit besitzen, weist dieser Schalldämpfer eine schlechte Schall- und Wärmeisolation auf.
- Ein zweiter bekannter Schalldämpfer, der sich nur geringfügig von dem vorstehend beschriebenen Schalldämpfer unterscheidet und nach dem gleichen Verfahren hergestellt wird, weist einen Zwischenraum zwischen den beiden Wandteilen auf. Die Wandteile werden dabei durch eine zwischen ihnen liegende Glasfaserschicht in Abstand gehalten, wobei der radiale Abstand zwischen der Aussenfläche des Innenwandteils und der Innenfläche des Aussenwandteils normalerweise etwa 1 mm bis 2 mm beträgt.
- Durch die Glasfaserschicht wird die Schall- und Wärmeisolation des Schalldämpfers verbessert. Diese Verbesserung ist jedoch nur gering, da die zur Verbesserung der Isolation verwendete Glasfaserschicht sehr dünn ist und eine verhältnismässig hohe Wärmeleitfähigkeit aufweist. Dazu kommt, dass die Glasfaserschicht relativ teuer ist.
- Ähnliche Probleme stellen sich auch bei der Herstellung von Katalysatoren.
- Der Erfindung liegt nun die Aufgabe zugrunde, ein Verfahren zu entwickeln, mit dem eine einen Schalldämpfer oder Katalysator bildende Vorrichtung hergestellt werden kann, die Nachteile der beschriebenen Schalldämpfer nicht aufweist.
- Diese Aufgabe wird durch ein Verfahren mit den Merkmalen des Anspruchs 1 gelöst.
- Die Erfindung betrifft ferner eine nach diesem Verfahren hergestellte Vorrichtung, die durch die Merkmale des Anspruchs 10 definiert ist.
- Vorteilhafte Ausgestaltungen des Verfahrens und der gemäss dem Verfahren hergestellten Vorrichtung sind in den abhängigen Ansprüchen definiert.
- Der Erfindungsgegenstand wird nun anhand dreier in der Zeichnung dargestellten Ausführungsbeispiele erläutert.
- In der Zeichnung zeigt
- die Figur 1 einen Längsschnitt durch einen Schalldämpfer mit einem Aussenwandteil sowie einem Innenwandteil vor dem Einbuchten des letzteren,
- die Figur 2 einen Längsschnitt durch den in Figur 1 dargestellten Schalldämpfer aber mit einem stellenweise eingebuchteten Innenwandteil,
- die Figur 3 einen Schnitt durch den Schalldämpfer nach der Linie III-III der Figur 2,
- die Figur 4 einen Längsschnitt durch einen anderen Schalldämpfer nach der Linie IV-IV
- der Figur 5, die ihrerseits einen Schnitt nach der Linie V-V des in der Figur 4 dargestellten Schalldämpfers wiedergibt,
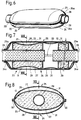
- die Figur 6 eine Ansicht eines weiteren Schalldämpfers, dessen Gehäuse aus Halbschalen besteht,
- die Figur 7 einen Längsschnitt durch den in der Figur 6 dargestellten Schalldämpfer, nach der Linie VII-VII
- der Figur 8, die ihrerseits einen Schnitt nach der Linie VIII-VIII des in der Figur 7 dargestellten Schalldämpfers darstellt.
- Die in den Figuren 1 bis 3 dargestellte Vorrichtung bildet einen Schalldämpfer 1 und weist ein Gehäuse mit einer horizontalen Achse 2 auf. Der Schalldämpfer 1 ist zum Einbau in die Auspuffanlage eines Verbrennungsmotors vorgesehen und kann beispielsweise direkt oder über einen Katalysator mit dem Abgasauslass eines Verbrennungsmotors verbunden werden. Das Gehäuse des Schalldämpfers 1 besitzt eine Wandung mit einer länglichen, hülsenartigen, im allgemeinen zylindrischen sowie im Querschnitt mehr oder weniger kreisförmigen Längswand 3, die einen Aussenwandteil 4 sowie einen Innenwandteil 5 aufweist. Zur Wandung gehören ferner zwei an beiden Enden der Längswand 3 angeordnete Abschlusswände 6. Die eine Abschlusswand weist einen zum Zuführen des Abgases dienenden Abgaseinlass 7 und die andere Abschlusswand einen zum Weiterleiten des Abgases dienenden Abgasauslass 8 auf.
- Der Innenraum 9 des Schalldämpfers 1 ist durch zwei Zwischenwände 10 in drei Bereiche unterteilt, wobei der mittlere als hohle Kammer ausgebildete Innenraumbereich durch je ein perforiertes Abgasrohr 11 mit dem Einlass 7 und dem Auslass 8 verbunden ist. Die beiden Abgasrohre 11 durchstossen dabei je eine Zwischenwand 10 sowie eine Abschlusswand 6 und sind in den beiden äusseren Bereichen des Innenraumes 9 durch ein schallschluckendes Material 12, das beispielsweise aus Steinwolle und/oder Basaltwolle besteht, umhüllt. Die beiden Wandteile 4 und 5 des Schalldämpfers 1 sind dabei miteinander entlang einer Mantellinie fest durch einen Längsbördel 14 und an ihren Enden ebenfalls fest miteinander sowie mit den Abschlusswänden 6 durch einen Endbördel 15 verbunden.
- Es sei hier bemerkt, dass die Wände in den Figuren 1 bis 3 sowie auch in den anderen noch beschriebenen Figuren aus zeichnerischen Gründen mit überproportionaler Dicke gezeichnet sind.
- Bei der Herstellung des in der Figur 1 dargestellten Schalldämpfers 1 werden zuerst zwei ebene Blechstücke auf die gewünschte Grösse der Längswand 3 zugeschnitten. Diese der Bildung der beiden Wandteile 4 und 5 dienenden Blechstücke haben eine Dicke von 0,5 mm bis 1,5 mm. Zur Herstellung eines Schalldämpfers 1 werden vozugsweise zwei Blechstücke verwendet, die gleich dick sind. Es besteht jedoch auch die Möglichkeit, dass das der Bildung des Innenwandteils 5 dienende Blechstück etwas dünner sein kann, als das der Bildung des Aussenwandteils 4 dienende Blechstück.
- Im nächsten Verfahrensschritt wird ein Treibmittel 13 in mehr oder weniger fliessfähigem, mindestens pastösem Zustand auf die äussere Fläche des den Innenwandteil 5 und/oder auf die innere Fläche des den Aussenwandteil 4 bildenden Blechstückes aufgebracht. Dies kann beispielsweise durch Aufsprühen oder Aufstreichen geschehen. Dabei wird vorzugsweise auf die zur Herstellung des Längsbördels 14 und des Endbördels 15 dienenden Randzonen der Blechstücke kein Treibmittel 13 aufgetragen. Das Treibmittel 13 kann beispielsweise aus einer Dispersion mit einem Dispersionsmittel und einem in diesem dispergierten, unter der Bezeichnung "Mikroperlen" von der Firma LEHMANN & FOSS & CO, Hamburg, Deutschland erhältlichen, kunststoffhaltigem Material bestehen, das beim Erhitzen expandiert und dabei eine 40 bis 70-fache Volumenzunahme erfährt. Das Treibmittel enthält dabei 5 Gew.% bis 20 Gew.% des dispergierten Materials und wird mit einer Schichtdicke von mindestens 0,1 mm aufgetragen.
- Danach werden die beiden Blechstücke übereinander gelegt und zur Längswand 3 gebogen. Beim oder nach dem Biegen werden die Zwischenwände 10, die Abgasrohre 11 und das schallschluckende Material 12 eingesetzt. Die Zwischenwände 10 sind dabei als Scheiben ausgebildet und weisen aussen und bei den Löchern 10a je einen abgewinkelten Randbereich auf. Diese Randbereiche liegen am Innenwandteil 5 bzw. an den Abgasrohren 11 an und können mit diesen eine Pressverbindung bilden und/oder beispielsweise punktuell verschweisst werden. Dann werden die entlang einer Mantellinie verlaufenden Enden der beiden Wandteile 4 und 5 miteinander verpresst und zu einem in der Figur 3 vereinfacht dargestellten Längsbördel 14 umgeschlagen und eventuell ebenfalls punktuell miteinander verschweisst. Die beiden Wandteile 4 und 5 kommen dabei über das zwischen ihnen liegende Treibmittel 13 vorzugsweise mit höchstens kleinem Spiel und wenn möglich annähernd spielfrei sowie satt passend aneinander zu liegen. Am Schluss werden die Abschlusswände 6 auf die zum Teil herausragenden Abgasrohre 11 aufgesetzt. Die Abschlusswände 6 sind wie die Zwischenwände 10 als Scheiben ausgebildet und weisen aussen und bei den Löchern 6a je einen abgewinkelten Randbereich auf. Der aussenliegende Randbereich wird dann mit den Wandteilen 4 und 5 zu je einem Endbördel 15 gefalzt und mit diesen verpresst sowie eventuell zusätzlich punktuell verschweisst. Die Abschlusswände 6 sowie auch die Zwischenwände 10 bestehen dabei aus Metallstücken, die vorzugsweise eine Dicke von 1,5 bis 2,5 mm haben.
- Nachdem die beiden Wandteile 4 und 5 miteinander und mit den Abschlusswänden 6 sowie den Zwischenwänden 10 verbunden wurden, wird das Treibmittel 13 auf eine mindestens 80°C, vorzugsweise mindestens 100°C und beispielsweise 120°C bis 140°C betragende Temperatur erhitzt. Das Treibmittel 13 wird dadurch aufgeschäumt und expandiert. Dabei erzeugt es einen Druck, durch den der Innenwandteil 5 stellenweise eingebuchtet wird, so dass dieser etwa die in den Figuren 2 und 3 dargestellte Form annimmt. Das heisst es entsteht in jedem Gebiet zwischen zwei benachbarten Wänden 6 und 10 bzw. 10 und 10 je ein Zwischenraum 16 zwischen den Wandteilen 4 und 5, wobei der Innenwandteil 5 bei den Abschlusswänden 6, den Zwischenwänden 10 und dem Längsbördel 14 immer noch am Aussenwandteil 4 anliegt. Der grösste radiale Abstand h zwischen der Aussenfläche des Innenwandteils 5 und der Innenfläche des Aussenwandteils 4 beträgt mindestens 3 mm und beispielsweise ungefähr 6 mm. Die Zwischenräume 16 sind zunächst durch geschäumtes Treibmittel 13 gefüllt. Der Schalldämpfer 1 kann nun nach dem Einbuchten des Innenwandteils 5 vorzugsweise auf eine mindestens 300°C und beispielsweise 400°C betragende Temperatur erhitzt werden. Durch diese zusätzliche Erhitzung wird das Treibmittel 13 mindestens zum Teil verbrannt. Die Zwischenräume 16 enthalten nach dem Verbrennen des Treibmittels 13 höchstens noch geringe Mengen der beim Verbrennen entstandenen Asche, also praktisch kein festes Material mehr.
- Das zum Einbuchten des Innenwandteils 5 dienende Erhitzen des Schalldämpfers und insbesondere des zwischen seinen Wandteilen 4 und 5 vorhandenen Treibmittels 13 erfolgt beispielsweise in einer Werkstatt des Herstellungswerkes. Es besteht jedoch auch die Möglichkeit, den Schalldämpfer in seinem in der Figur 1 dargestellten Zustand - das heisst mit einem nicht eingebuchteten Innnenwandteil 5 - in die Auspuffanlage eines Verbrennungsmotors einzubauen. Die Einbuchtung des Innenwandteils 5 sowie auch die Verbrennung des Treibmittels 13 wird dann durch das heisse Abgas ausgelöst.
- Der in den Figuren 4 und 5 dargestellte, als ganzes mit 17 bezeichnete Schalldämpfer ist teilweise ähnlich wie der anhand der Figuren 1 bis 3 beschriebene Schalldämpfer 1 ausgebildet, wobei das Gehäuse des Schalldämpfers 17 zwei, hier ebenfalls mit 4 und 5 bezeichnete Wandteile besitzt. Der Schalldämpfer 17 ist aber im Querschnitt oval und weist ovale, hier ebenfalls mit 6 bzw. 10 bezeichnete Abschluss- bzw. Zwischenwände auf. Seine beiden, mit 18 und 19 bezeichneten perforierten Abgasrohre sind im Querschnitt gegeneinander versetzt. Im Aussenwandteil 4 ist ferner ein Anschlussstutzen 20 eingesetzt, der zwischen die beiden Wandteile 4 und 5 mündet.
- Die Herstellung des Schalldämpfers 17 erfolgt teilweise ähnlich wie die Herstellung des in der Figur 1 dargestellten Schalldämpfers 1. Als wesentlicher Unterschied ist jedoch festzuhalten, dass kein Treibmittel zwischen den beiden Wandteilen 4 und 5 angebracht wird.
- Zur Bildung der Zwischenräume 16 des Schalldämpfers 17 wird in diesem Fall ein Fluid, nämlich Wasser 21, mit einer Pumpe 22 durch den Anschlussstutzen 20 zwischen die beiden Wandteile 4 und 5 der Längswand hineingepresst. Durch den erzeugten Druck wird dann der Innenwandteil 5 im Gebiet zwischen je zwei benachbarten Wänden 6 und 10 bzw. 10 und 10 eingebuchtet. Der dazu benötigte Fluiddruck ist dabei von den Querschnittsabmessungen der Wandteile 4 und 5 sowie von deren Dicken abhängig und kann beispielsweise 10 bis 50 MPa betragen. Nach dem Einbuchten des Innenwandteils 5 und dem Entfernen der Pumpe 22 kann das Wasser 21 über den Anschlussstutzen 20 und/oder eventuell die Längsbördel 14 sowie Endbördel 15 entweichen, so dass der Schalldämpfer 17 , wie in der Figur 5 dargestellt ist, Zwischenräume 16 aufweist, die kein Wasser 21 mehr enthalten.
- Anstelle von Wasser 21 kann selbstverständlich auch ein Gas, beispielsweise Luft, als Fluid zum Einbuchten des Innenwandteils 5 verwendet werden.
- Der in den Figuren 6, 7 und 8 dargestellte, als ganzes mit 23 bezeichnete Schalldämpfer hat eine ebenfalls längliche Form und besitzt ein Gehäuse, das durch zwei gleiche Schalen, nämlich eine erste, untere Schale 24 und eine zweite, obere Schale 25 gebildet ist, von denen jede einen Aussenwandteil 26 und einen Innenwandteil 27 aufweist. Die Schalen 24 und 25 weisen an ihren Enden zwei halbkreisförmige, nach aussen ragende Abschnitte 24a bzw 25a auf. Diese Abschnitte 24a bzw. 25a bilden dabei paarweise eine kragenförmige und kreisförmige Öffnungen 28. Die Schale 24 und 25 bzw. ihre Wandteile 26 und 27 weisen zudem an ihren länglichen Randbereichen ebenfalls nach aussen ragende, aneinander anliegende und miteinander verschweisste Randabschnitte 30 auf.
- Der Innenraum des Gehäuses ist genau gleich ausgebildet wie der Innenraum des in den Figuren 1 bis 3 dargestellten Schalldämpfers 1 und weist zwei Abgasrohre 29 auf, die die kreisförmigen Öffnungen 28 durchstossen und eventuell mit den nach aussen ragenden Abschnitten 24a, 25a des Gehäuses verschweisst sind.
- Die Zwischenräume 31 in der Wandung des Schalldämpfers 23 können entweder nach dem anhand der Figuren 1 bis 3, oder dem anhand der Figuren 4 und 5 beschriebenen Verfahren hergestellt werden.
- Die Verfahren zur Herstellung eines wie in den Figuren 1 bis 7 dargestellten Schalldämpfern können noch auf verschiedene Arten geändert werden. Hier sei zunächst erwähnt, dass die sichtbaren und auch die nicht sichtbaren Wandteile bzw. Wände der Schalldämpfer aus rostfreiem Stahl bestehen und eventuell mit einem dünnen Aluminiumüberzug versehen sein können.
- Ferner soll darauf hingewiesen werden, dass die Grösse und die Anzahl der Kammern sowie auch die Längen und die Durchlassquerschnitte der Abgasrohre frei wählbar sind, so dass die Möglichkeit besteht, Schalldämpfer der beschriebenen Art herzustellen, die dem Verwendungszweck, das heisst dem Hubvolumen des entsprechenden Verbrennungsmotors optimal angepasst werden können.
- Falls eine als Katalysator dienende Vorrichtung herzustellen ist, kann diese ein ähnliches Gehäuse aufweisen, wie die vorgängig anhand der Figuren 1 bis 8 beschriebenen Schalldämpfer. Dabei ist für eine als Katalysator dienende Vorrichtung ein aus zwei Halbschalen bestehendes Gehäuse der in den Figuren 6 bis 8 dargestellten Art besonders zweckmässig. Die beiden Halbschalen können dabei zu-sammen einen im wesentlichen zylindrischen, im Querschnitt kreisförmigen oder ovalen oder elliptischen Mantel bilden. Die Gehäuse können dann anstelle der Abgasrohre 11, 18 und 29 und anstelle des schallschluckenden Materials 12 mindestens einen Katalysatorkörper mit Durchgängen enthalten, deren Begrenzungsflächen mit einem katalytisch aktiven Material beschichtet sind.
Claims (12)
- Verfahren zur Herstellung einer Vorrichtung zur Schalldämpfung oder zur katalytischen Behandlung von Abgas, wobei die Vorrichtung ein Gehäuse aufweist, das einen Aussenwandteil (4, 26) sowie einen Innenwandteil (5, 27) besitzt und wobei die beiden Wandteile (4, 5; 26, 27) mindestens an den beiden Enden des Gehäuses miteinander verbunden sind und mindestens stellenweise in Abstand voneinander stehen, dadurch gekennzeichnet, dass zwischen dem Aussenwandteil (4, 26) und dem Innenwandteil (5, 27) mit einer Substanz ein Druck erzeugt wird, um den einen Wandteil (4, 5; 26, 27) mindestens stellenweise vom anderen Wandteil (4, 5; 26, 27) wegzubiegen.
- Verfahren nach Anspruch 1, dadurch gekennzeichnet, dass der Innenwandteil (5, 27) in den Innenraum (9) des Gehäuses eingebuchtet wird.
- Verfahren nach Anspruch 1 oder 2, dadurch gekennzeichnet, dass ein Treibmittel (13) zwischen die beiden Wandteile (4, 5) angeordnet und derart aufgeheizt wird, dass es expandiert und den Druck zum Biegen mindestens des einen Wandteils (4, 5) erzeugt.
- Verfahren nach Anspruch 3, dadurch gekennzeichnet, dass vor dem Verbinden der beiden Wandteile (4, 5) das Treibmittel (13) auf die dem anderen Wandteil (4, 5) zuzuwenden bestimmte Fläche mindestens des einen Wandteiles (4, 5) aufgetragen wird.
- Verfahren nach Anspruch 3 oder 4, dadurch gekennzeichnet, dass der Schalldämpfer (1) oder der Katalysator mit sich in unexpandiertem Zustand befindlichem Treibmittel (13) mit dem Abgasausgang eines Verbrennungsmotors verbunden und das Treibmittel (13) durch das Abgas des Verbrennungsmotors aufgeheizt und zum Expandieren gebracht wird.
- Verfahren nach einem der Ansprüche 3 bis 5, dadurch gekennzeichnet, dass das Treibmittel (13) nach dem Einbuchten des Innenwandteils (5) erhitzt und verbrannt wird.
- Verfahren nach Anspruch 1 oder 2, dadurch gekennzeichnet, dass der Druck zum Biegen mindestens des einen Wandteils (4, 5) erzeugt wird, indem ein Fluid zwischen die beiden Wandteile (4, 5) gepresst wird.
- Verfahren nach Anspruch 7, dadurch gekennzeichnet, dass als Fluid eine Flüssigkeit, beispielsweise Wasser (21), verwendet wird.
- Verfahren nach Anspruch 7, dadurch gekennzeichnet, dass als Fluid ein Gas, beispielsweise Luft, verwendet wird.
- Vorrichtung zur Schalldämpfung oder zur katalytischen Behandlung von Abgas, hergestellt nach dem Verfahren gemäss einem der Ansprüche 1 bis 9, dadurch gekennzeichnet, dass einer der beiden Wandteile (4, 5; 26, 27) zwischen den genannten Enden mindestens stellenweise vom anderen Wandteil (4, 5; 26, 27) weggebogen ist.
- Vorrichtung nach Anspruch 10, dadurch gekennzeichnet, dass der Abstand der beiden Wandtteile (4, 5; 26, 27) stellenweise mindestens 3 mm beträgt.
- Vorrichtung nach Anspruch 10 oder 11, dadurch gekennzeichnet, dass der Zwischenraum (16, 31) zwischen den beiden Wandteilen (4, 5; 26, 27) im wesentlichen frei von festem Material ist.
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CH2015/91 | 1991-07-08 | ||
| CH201591 | 1991-07-08 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP0523008A1 true EP0523008A1 (de) | 1993-01-13 |
| EP0523008B1 EP0523008B1 (de) | 1996-09-18 |
Family
ID=4223912
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP92810513A Expired - Lifetime EP0523008B1 (de) | 1991-07-08 | 1992-07-06 | Verfahren zur Herstellung einer Vorrichtung zur Schalldämpfung oder katalytischen Behandlung von Abgas |
Country Status (7)
| Country | Link |
|---|---|
| EP (1) | EP0523008B1 (de) |
| AT (1) | ATE143094T1 (de) |
| CA (1) | CA2072947A1 (de) |
| DE (1) | DE59207166D1 (de) |
| DK (1) | DK0523008T3 (de) |
| ES (1) | ES2092665T3 (de) |
| GR (1) | GR3021076T3 (de) |
Cited By (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| EP1598536A3 (de) * | 2004-05-17 | 2005-12-14 | Calsonic Kansei Corporation | Hohlkörper für Schalldämpfer |
| WO2006037409A1 (de) * | 2004-10-04 | 2006-04-13 | Thyssenkrupp Steel Ag | Rohrelement und verwendung eines solchen rohrelements |
| EP1691050A1 (de) * | 2005-01-17 | 2006-08-16 | J. Eberspächer GmbH & Co. KG | Schalldämpfer |
| FR2925584A1 (fr) * | 2007-12-21 | 2009-06-26 | Faurecia Sys Echappement | Element d'echappement pour le traitement acoustique des gaz d'echappement |
| EP2085581A1 (de) | 2008-01-28 | 2009-08-05 | Benteler Automobiltechnik GmbH | Verfahren zur Herstellung eines Abgasschalldämpfers und Abgasschalldämpfer |
| DE102019132097A1 (de) * | 2019-11-27 | 2021-05-27 | Eberspächer Exhaust Technology GmbH | Abgasschalldämpfer |
Families Citing this family (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE102018124198A1 (de) | 2017-10-05 | 2019-04-11 | Tenneco Automotive Operating Company Inc. | Akustisch abgestimmter Schalldämpfer |
| US11365658B2 (en) | 2017-10-05 | 2022-06-21 | Tenneco Automotive Operating Company Inc. | Acoustically tuned muffler |
| US11199116B2 (en) | 2017-12-13 | 2021-12-14 | Tenneco Automotive Operating Company Inc. | Acoustically tuned muffler |
| US11268430B2 (en) | 2019-01-17 | 2022-03-08 | Tenneco Automotive Operating Company Inc. | Diffusion surface alloyed metal exhaust component with welded edges |
| US11268429B2 (en) | 2019-01-17 | 2022-03-08 | Tenneco Automotive Operating Company Inc. | Diffusion surface alloyed metal exhaust component with inwardly turned edges |
| US10975743B1 (en) | 2020-03-13 | 2021-04-13 | Tenneco Automotive Operating Company Inc. | Vehicle exhaust component |
Citations (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US2761525A (en) * | 1950-07-26 | 1956-09-04 | Walker Mfg Company Of Wisconsi | Muffler |
| US3209787A (en) * | 1962-03-26 | 1965-10-05 | Walker Mfg Co | Exhaust system |
| US3945460A (en) * | 1974-09-03 | 1976-03-23 | Arvin Industries, Inc. | Muffler with rupture control means |
| EP0047525A1 (de) * | 1980-09-09 | 1982-03-17 | Nippon Steel Corporation | Zusammengesetztes Doppelwandrohr |
| DE3920600A1 (de) * | 1989-06-23 | 1991-01-10 | Audi Ag | Verfahren zum herstellen eines heissgase fuehrenden, doppelwandigen rohres |
| EP0431649A2 (de) * | 1989-12-07 | 1991-06-12 | V.W. WERKE VINCENZ WIEDERHOLT GMBH & CO KG | Verfahren zur Herstellung eines Doppelrohres, insbesondere für katalysatorbestückte Abgasanlagen von Brennkraftmaschinen. |
-
1992
- 1992-07-02 CA CA002072947A patent/CA2072947A1/en not_active Abandoned
- 1992-07-06 DK DK92810513.9T patent/DK0523008T3/da not_active Application Discontinuation
- 1992-07-06 EP EP92810513A patent/EP0523008B1/de not_active Expired - Lifetime
- 1992-07-06 DE DE59207166T patent/DE59207166D1/de not_active Expired - Fee Related
- 1992-07-06 ES ES92810513T patent/ES2092665T3/es not_active Expired - Lifetime
- 1992-07-06 AT AT92810513T patent/ATE143094T1/de not_active IP Right Cessation
-
1996
- 1996-09-19 GR GR960401771T patent/GR3021076T3/el unknown
Patent Citations (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US2761525A (en) * | 1950-07-26 | 1956-09-04 | Walker Mfg Company Of Wisconsi | Muffler |
| US3209787A (en) * | 1962-03-26 | 1965-10-05 | Walker Mfg Co | Exhaust system |
| US3945460A (en) * | 1974-09-03 | 1976-03-23 | Arvin Industries, Inc. | Muffler with rupture control means |
| EP0047525A1 (de) * | 1980-09-09 | 1982-03-17 | Nippon Steel Corporation | Zusammengesetztes Doppelwandrohr |
| DE3920600A1 (de) * | 1989-06-23 | 1991-01-10 | Audi Ag | Verfahren zum herstellen eines heissgase fuehrenden, doppelwandigen rohres |
| EP0431649A2 (de) * | 1989-12-07 | 1991-06-12 | V.W. WERKE VINCENZ WIEDERHOLT GMBH & CO KG | Verfahren zur Herstellung eines Doppelrohres, insbesondere für katalysatorbestückte Abgasanlagen von Brennkraftmaschinen. |
Non-Patent Citations (2)
| Title |
|---|
| PATENT ABSTRACTS OF JAPAN vol. 11, no. 160 (M-592)23. Mai 1987 & JP-A-61 294 116 ( HONDA MOTOR CO. LTD. ) 24. Dezember 1986 * |
| PATENT ABSTRACTS OF JAPAN vol. 11, no. 310 (M-630)(2757) 9. Oktober 1987 & JP-A-62 096 720 ( KAWASAKI HEAVY IND. LTD. ) 6. Mai 1987 * |
Cited By (12)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| EP1598536A3 (de) * | 2004-05-17 | 2005-12-14 | Calsonic Kansei Corporation | Hohlkörper für Schalldämpfer |
| US7293628B2 (en) | 2004-05-17 | 2007-11-13 | Calsonic Kansei Corporation | Shell main body for muffler |
| WO2006037409A1 (de) * | 2004-10-04 | 2006-04-13 | Thyssenkrupp Steel Ag | Rohrelement und verwendung eines solchen rohrelements |
| EP1691050A1 (de) * | 2005-01-17 | 2006-08-16 | J. Eberspächer GmbH & Co. KG | Schalldämpfer |
| FR2925584A1 (fr) * | 2007-12-21 | 2009-06-26 | Faurecia Sys Echappement | Element d'echappement pour le traitement acoustique des gaz d'echappement |
| EP2085581A1 (de) | 2008-01-28 | 2009-08-05 | Benteler Automobiltechnik GmbH | Verfahren zur Herstellung eines Abgasschalldämpfers und Abgasschalldämpfer |
| US7926615B2 (en) | 2008-01-28 | 2011-04-19 | Benteler Automobiltechnik Gmbh | Method of making an exhaust-noise attenuation muffler, and exhaust-noise attenuation muffler |
| DE102019132097A1 (de) * | 2019-11-27 | 2021-05-27 | Eberspächer Exhaust Technology GmbH | Abgasschalldämpfer |
| CN112855320A (zh) * | 2019-11-27 | 2021-05-28 | 埃贝斯佩歇排气技术有限公司 | 排气消声器 |
| EP3828396A1 (de) * | 2019-11-27 | 2021-06-02 | Eberspächer Exhaust Technology GmbH | Abgasschalldämpfer |
| CN112855320B (zh) * | 2019-11-27 | 2023-02-28 | 普瑞姆有限公司 | 排气消声器 |
| US11795847B2 (en) | 2019-11-27 | 2023-10-24 | Purem GmbH | Exhaust muffler |
Also Published As
| Publication number | Publication date |
|---|---|
| GR3021076T3 (en) | 1996-12-31 |
| DK0523008T3 (de) | 1997-03-03 |
| CA2072947A1 (en) | 1993-01-09 |
| ATE143094T1 (de) | 1996-10-15 |
| EP0523008B1 (de) | 1996-09-18 |
| DE59207166D1 (de) | 1996-10-24 |
| ES2092665T3 (es) | 1996-12-01 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| DE69613788T2 (de) | Schalldämpfer für einen Kühlmittelkompressor | |
| EP0992659A2 (de) | Abgasleitelement und Verfahren zur Herstellung eines Abgasleitelements | |
| EP0523008B1 (de) | Verfahren zur Herstellung einer Vorrichtung zur Schalldämpfung oder katalytischen Behandlung von Abgas | |
| DE19532291B4 (de) | Schalldämpfer | |
| EP0494049B1 (de) | Katalysator und Verfahren zur Herstellung eines Katalysators | |
| DE3724315A1 (de) | Schalldaempfer | |
| WO1996019647A1 (de) | Doppelwandiges gehäuse, insbesondere für abgas-katalysatoren von kraftfahrzeugen | |
| DE10060522B4 (de) | Abgas-Schalldämpfer für ein brennstoffbetriebenes Heizgerät | |
| WO2003006872A1 (de) | Isoliertes heizungs- und/oder sanitärrohr | |
| DE60118421T2 (de) | Abgaskatalysator, Verfahren zu seiner Herstellung und Halte-und Dichtungsmaterial für Katalysatoren | |
| EP0789807B1 (de) | Katalysator-trägerkörper mit einer innenisolierung | |
| EP0816648A1 (de) | Schalldämpfer für Kraftfahrzeuge | |
| WO1980002439A1 (fr) | Pot d'echappement en tole emaillee et son procede de fabrication | |
| DE102008006401A1 (de) | Verfahren zur Herstellung eines Abgasschalldämpfers und Abgasschalldämpfer | |
| DE2827237A1 (de) | Auspuff-schalldaempfer | |
| DE3437641C2 (de) | Abgaskatalysator | |
| EP1507071B2 (de) | Abgasschalldämpfer | |
| WO1999024700A1 (de) | Katalysator-trägerkörper mit freiliegenden wärmeabstrahlungsflächen | |
| DE19608273A1 (de) | Kombinierter Reflexions-Absorptions-Abgas-Schalldämpfer in Mehrkammerbauweise | |
| DE3505401A1 (de) | Schalldaempfendes rohr zum uebertragen gasfoermiger medien | |
| EP0174919A2 (de) | Katalytische Abgasreinigungseinrichtung | |
| DE202004013219U1 (de) | Abgasschalldämpfer für einen Verbrennungsmotor | |
| DE4403099A1 (de) | Schalldämpfer, insbesondere Abgasschalldämpfer, für ein motorunabhängiges Fahrzeugheizgerät | |
| DE19715559C1 (de) | Verfahren zur Herstellung eines Schalldämpfers für Heizungsanlagen | |
| DE29602196U1 (de) | Verformbares Rohr mit intermittierend variablen Querschnitt aufweisender Innenfläche |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AT BE CH DE DK ES FR GB GR IT LI |
|
| 17P | Request for examination filed |
Effective date: 19930114 |
|
| 17Q | First examination report despatched |
Effective date: 19930407 |
|
| GRAH | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOS IGRA |
|
| GRAH | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOS IGRA |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AT BE CH DE DK ES FR GB GR IT LI |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 19960918 |
|
| REF | Corresponds to: |
Ref document number: 143094 Country of ref document: AT Date of ref document: 19961015 Kind code of ref document: T |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: NV Representative=s name: PATENTANWALTSBUERO EDER AG |
|
| GBT | Gb: translation of ep patent filed (gb section 77(6)(a)/1977) |
Effective date: 19960919 |
|
| REF | Corresponds to: |
Ref document number: 59207166 Country of ref document: DE Date of ref document: 19961024 |
|
| REG | Reference to a national code |
Ref country code: GR Ref legal event code: FG4A Free format text: 3021076 |
|
| REG | Reference to a national code |
Ref country code: ES Ref legal event code: FG2A Ref document number: 2092665 Country of ref document: ES Kind code of ref document: T3 |
|
| ITF | It: translation for a ep patent filed | ||
| ET | Fr: translation filed | ||
| REG | Reference to a national code |
Ref country code: DK Ref legal event code: T3 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DK Payment date: 19970714 Year of fee payment: 6 Ref country code: AT Payment date: 19970714 Year of fee payment: 6 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: CH Payment date: 19970723 Year of fee payment: 6 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| 26N | No opposition filed | ||
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: AT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 19980706 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LI Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 19980731 Ref country code: DK Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 19980731 Ref country code: CH Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 19980731 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PL |
|
| REG | Reference to a national code |
Ref country code: DK Ref legal event code: EBP |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: ES Payment date: 20010704 Year of fee payment: 10 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: BE Payment date: 20010720 Year of fee payment: 10 |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: IF02 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: ES Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20020707 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: BE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20020731 |
|
| BERE | Be: lapsed |
Owner name: *SCAMBIA INDUSTRIAL DEVELOPMENTS A.G. Effective date: 20020731 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: GB Payment date: 20030728 Year of fee payment: 12 |
|
| REG | Reference to a national code |
Ref country code: ES Ref legal event code: FD2A Effective date: 20030811 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GB Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20040706 |
|
| GBPC | Gb: european patent ceased through non-payment of renewal fee |
Effective date: 20040706 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES;WARNING: LAPSES OF ITALIAN PATENTS WITH EFFECTIVE DATE BEFORE 2007 MAY HAVE OCCURRED AT ANY TIME BEFORE 2007. THE CORRECT EFFECTIVE DATE MAY BE DIFFERENT FROM THE ONE RECORDED. Effective date: 20050706 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 20050812 Year of fee payment: 14 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: FR Payment date: 20060725 Year of fee payment: 15 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20070201 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: ST Effective date: 20080331 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FR Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20070731 |