EP0435968B1 - Verfahren zur herstellung von coilbreak-freiem warmband und alterungsbeständigem feuerverzinktem kaltband - Google Patents
Verfahren zur herstellung von coilbreak-freiem warmband und alterungsbeständigem feuerverzinktem kaltband Download PDFInfo
- Publication number
- EP0435968B1 EP0435968B1 EP90906870A EP90906870A EP0435968B1 EP 0435968 B1 EP0435968 B1 EP 0435968B1 EP 90906870 A EP90906870 A EP 90906870A EP 90906870 A EP90906870 A EP 90906870A EP 0435968 B1 EP0435968 B1 EP 0435968B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- strip
- hot
- steel
- titanium
- coil
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Lifetime
Links
Images


Classifications
-
- C—CHEMISTRY; METALLURGY
- C21—METALLURGY OF IRON
- C21D—MODIFYING THE PHYSICAL STRUCTURE OF FERROUS METALS; GENERAL DEVICES FOR HEAT TREATMENT OF FERROUS OR NON-FERROUS METALS OR ALLOYS; MAKING METAL MALLEABLE, e.g. BY DECARBURISATION OR TEMPERING
- C21D8/00—Modifying the physical properties of ferrous metals or ferrous alloys by deformation combined with, or followed by, heat treatment
- C21D8/02—Modifying the physical properties of ferrous metals or ferrous alloys by deformation combined with, or followed by, heat treatment during manufacturing of plates or strips
Definitions
- the invention relates to a method for producing steel strip.
- the hot strip to be unwound between the unwinding system and the infeed rollers of a processing system can run both in a large arc and in a narrow arc, depending on whether it is leading or lagging behind.
- Coil breaks occur as serious damage to the belt surface, especially when running in a small arc and when there is a frequent change between leading and staying behind, which leads to severe blows in the belt.
- Fast uncoiling results in particularly strong beating and correspondingly strong coil breaks.
- Coil breaks between the straightening rolls can also occur. Due to the sinusoidal continuous bending of the band, the tension in the different band sections is distributed unevenly, so that flow can start at different loads.
- Coil breaks can no longer be eliminated by subsequent straightening, bending, pickling or skin-dressing.
- the tendency towards coil breaks increases the softer, thinner and narrower the hot strip to be unwound. The same applies to smaller coil diameters.
- the tape was coiled.
- the reel temperatures were, for example, 490, 500, 450, 430, 710 and 500 ° C.
- the mixture was cooled to room temperature and, after pickling, strips were reduced by cold rolling in various stages from 10% to 80% to sheet metal thickness and reeled.
- the coil was heated to 700 ° C in the bell annealing furnace, annealed to a crystallization rate of 1.1 t / h to 1.9 t / h and then cooled to 120 ° C in the furnace.
- the tape was then trained in order to avoid the appearance of flow figures (coil breaks) in the subsequent assembly into sheet metal. This material is not resistant to aging.
- the manufacturing process according to the invention for the hot strip provides for a defined titanium content in the steel to be made more uniform, which has the following analysis values in% by weight:
- Remainder iron and unavoidable impurities whereby the steel is cast into slabs in the continuous casting process and then finished from a slab heated from room temperature to over 1100 ° C, to 2 to 6 mm thick hot strip at temperatures above the Ars point, at temperatures from 550 to To reel at 400 ° C.
- the hot strip has an almost constant yield strength of less than 350 N / mm 2 in the freshly rolled state and after prolonged aging.
- the titanium content of the steel for the production of coilbreak-free steel strip with permanent yield point elongation is set so that it is stoichiometrically necessary for the setting of nitrogen but less than for the additional setting of carbon.
- the carbon on the other hand, is only partially bound with the remaining amount of titanium; the remaining carbon is obviously kept in solution.
- the treatment and titanium metering according to the invention can probably achieve a considerable delay in the rate of diffusion of the carbon.
- niobium and / or vanadium as an alloying element would also have resulted in a nitrogen setting in the steel, but only if a considerable hardening of the steel strip was accepted.
- the hot strip has a very uniform yield point elongation when there is a pronounced yield point, or in the stress-strain diagram or force-extension diagram in the region of the yield point elongation the tension has no alternating maxima and minima, that is to say one that is as smooth as possible Has course.
- This overcomes the previous prejudice that to avoid flow figures or coil breaks it is necessary to avoid the occurrence of a pronounced yield point.
- the hot strip according to the invention remains coilbreak-free even after prolonged cold or warm aging, has good mechanical properties and can be produced with a low consumption of alloying elements.
- hot-dip galvanizing is understood to mean the metallic molten bath coating of steel strip with zinc and its mixtures such as Galfan and Galvalume.
- Galfan and Galvalume are registered trademarks of ILZRO, New York.
- the hot strip shows practically no signs of aging.
- the subsequent treatment steps cold rolling with z. B. about 50 to 90% degree of deformation has no negative impact on the yield strength, provided that the recrystallizing annealing in the continuous furnace before the galvanizing bath provides a complete recrystallization of the structure in the steel strip.
- the quenching of the strip directly behind the galvanizing bath initially leads to a pronounced elongation limit with alternating minima and maxima in the course of the force.
- this band is trained to form a desired surface roughness and possibly better band flatness and, if necessary, stretch-oriented, eg. B. with 0.5 to 2% degree of deformation.
- stretch-oriented eg. B. with 0.5 to 2% degree of deformation.
- the force curve is again homogenized in the area of the elastic limit. The force curve remains after aging.
- coil break-free steel strip produced according to the invention and comparison strips are shown on the basis of the hot strip samples characterized in Table 1 according to their composition (extract from the melt analysis), finish rolling temperature and reel temperature.
- the steel strip is further processed into cold strip or assembled as hot strip or machined into cutting, stamped or bent parts after decoiling.
- coil breaks can be done Avoid if the hot strip has been previously trained or if a special additional, and therefore costly, wrapping process was used with the help of a so-called McKay roller system, with which consciously minimal, technically ineffective coil breaks can be generated.
- FIGS. 1 and 2 show pronounced yield point strains with a highly uneven course, both in the initial state and after aging.
- a comparison between the hot strip samples Z and Y shows that a low reel temperature alone does not lead to an equalization of the yield point elongation.
- the hot strips showed the same behavior with 0.04 to 0.05% by weight of Ti from the TQ melts with thicknesses of 2.09 to 4.20 mm at approximately the same final rolling temperatures of 870-880 ° C and reel temperatures of 490 to 535 ° C while samples V, U1, U2 were coiled at 450 and 430 ° C, respectively.
- the yield strength was approx. 300 ⁇ 20 N / mm 2
- the tensile strength approx. 390 ⁇ 15 N / mm 2 . Partial aging hardly changed the values and the strips could be processed excellently without showing coil breaks.
- the uniformity of the yield point elongation occurs in all examined sample layers.
- Table 2 in all sample layers with a steel with 0.033% by weight carbon, 0.20% by weight manganese and 0.04% by weight titanium and a reel temperature of 450 ° C., the yield strength and tensile strength values according to the method according to the invention achieved that correspond to those of the known soft, non-microalloyed grades according to US standard SAE 1006/1008.
- this material is characterized by high elongation values of around 45% (standard As sample).
- Oil filter covers with such a flat surface were produced from this tape that they did not need to be reworked.
- formed parts can advantageously be produced from the coilbreak-free hot strip, the surface of which has to meet increased requirements.
- Table 4 shows an analysis extract for the steel N and the steel L according to the invention as well as comparatively for the titanium-free steels P, K and an IF steel O.
- Table 5 shows a graphic representation of the yield strengths for the galvanized grades P, O, N before and after six months of aging and specific individual values for strips made of steels K, L before and after three months of aging.
- Table 6 shows comparison parameters of steels L, K for freshly rolled galvanized cold strip and a condition after three months of aging.
- Table 7 shows the temperatures in the furnace and on the strip in the course of a galvanizing process.
- the comparative strip K which has also been outsourced, shows an increase in the yield point from 231 to 309 N / mm 2.
- the extension is plotted on the abscissa and the force on the ordinate.
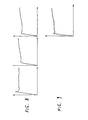
- the force curve for a hot-dip galvanized undressed strip L is shown on the left in FIG. 8, in the middle after a skin pass degree of 0.7% and on the right after three months of aging.
- the belt according to the invention maintains the homogeneous force curve after the skin pass, so that no disruptive flow figures become recognizable after processing.
- FIG. 9 shows an inhomogeneous force curve in the region of the yield point for the grade K galvanized strip after three months of aging, which is permanently noticeable in the form of coil break lines on the part produced from the strip after sheet metal processing.
- Table 6 also clearly shows that the good forming behavior (Aso-elongation) is practically retained in the steel according to the invention.
- the elongation decreases with the band L by 1.5% points, whereas the elongation with the steel K is reduced by 6.6% points after aging.
- the steel L according to the invention (analysis see Table 4) was melted with 0.06% titanium content in the oxygen inflation process and then cast in the strand.
- a separated slab was heated from room temperature to 1220 ° C. and rolled to a hot strip of 4 mm thickness with a final rolling temperature (T We ) of 870 ° C. and coiled after water cooling at 520 ° C. (T Ha ).
- the coil was rolled out with a degree of deformation of 70% to form a strip 1.2 mm thick and 1175 mm wide after it had previously been pickled.
- the cold strip was then run at a speed of 41 m / min. corresponding to 27.3 t / h throughput, preheated to 690 ° C in a continuous annealing furnace before the galvanizing bath and annealed at 900 ° C in the annealing zone (see table 7).
- the belt still had a temperature of 510 ° C in the trunk area before the bath inlet. At this temperature it was drawn through the galvanizing bath (460 ° C) and then quenched.
- the strip obtained the desired surface roughness through light skin-pass treatment with a 0.7% degree of deformation.
- the hot-dip galvanized strips treated in this way can be used for shaped parts such.
Landscapes
- Chemical & Material Sciences (AREA)
- Engineering & Computer Science (AREA)
- Materials Engineering (AREA)
- Thermal Sciences (AREA)
- Crystallography & Structural Chemistry (AREA)
- Mechanical Engineering (AREA)
- Physics & Mathematics (AREA)
- Metallurgy (AREA)
- Organic Chemistry (AREA)
- Heat Treatment Of Sheet Steel (AREA)
- Coating With Molten Metal (AREA)
- Heat Treatment Of Steel (AREA)
- Vessels, Lead-In Wires, Accessory Apparatuses For Cathode-Ray Tubes (AREA)
Description
- Die Erfindung betrifft ein Verfahren zur Herstellung von Stahlband.
- Unter bestimmten Verformungsbedingungen, wie sie z. B. beim Abhaspeln oder Richten von Warmband vorliegen können, neigen Bänder aus weichem Stahl mit niedrigem Kohlenstoff- und Mangangehalt zur Bildung von Fließfiguren. Dabei treten auf der Bandoberfläche Linien auf, die quer zur Zugrichtung, also quer zur Walzrichtung verlaufen. Diese Linien sind Unregelmäßigkeiten in der Warmbanddicke, die von leichten Schatten auf der Warmbandoberfläche bis zu schweren Knicken reichen. Sie werden im allgemeinen als Coilbreaks bezeichnet, weil sie unter bestimmten Voraussetzungen nur während des Abwickelvorganges des zu Coils aufgehaspelten Warmbandes bei dessen Weiterverarbeitung auftreten. Bei Abwickelanlagen, die ungebremst oder ohne ausreichenden Zug arbeiten, kann das abzuwickelnde Warmband zwischen Abrollanlage und den Einführungsrollen einer Verarbeitungsanlage sowohl in großem Bogen als auch in engem Bogen ablaufen, je nachdem ob es voreilt oder zurückbleibt. Insbesondere beim Ablauf in kleinem Bogen und bei häufigem Wechsel zwischen Voreilen und Rückbleiben, welches zu starken Schlägen im Band führt, treten Coilbreaks als schwerwiegende Beschädigungen der Bandoberfläche auf. Schnelles Abhaspeln hat ein besonders starkes Schlagen und dementsprechend starke Coilbreaks zur Folge.
- Außerdem können Coilbreaks zwischen den Richtrollen entstehen. Durch das sinusartige fortlaufende Biegen des Bandes wird die Spannung in den verschiedenen Band-Abschnitten ungleichmäßig verteilt, so daß ein Fließen bei unterschiedlichen Belastungen einsetzen kann.
- Coilbreaks sind durch ein nachträgliches Richten, Biegen, Beizen oder Dressieren nicht mehr zu beseitigen. Die Neigung zu Coilbreaks nimmt zu, je weicher, dünner und schmaler das abzuwickelnde Warmband ist. Gleiches gilt auch für kleiner werdende Coildurchmesser.
- Es ist bekannt, daß Fließfiguren bei sogenannten Dualphasen-Stählen nicht auftreten, weil diese Stähle keine ausgeprägte Streckgrenze (keine Streckgrenzendehnung) aufweisen. Es ist ferner bekannt, daß ein Dressieren ebenfalls die ausgeprägte Streckgrenze beseitigen kann, wodurch das Auftreten von Fließlinien vermieden wird. Diese Maßnahmen sind z. B. angegeben in Werkstoffkunde Stahl, Band 2, Seiten 97, 86, Springer Verlag, Berlin-Heidelberg-New-York-Tokyo, 1985, Verlag Stahl Eisen mbH, Düsseldorf.
- Aus einer Untersuchung des Alterungsverhaltens weicher Stähle ist andererseits bekannt, daß das Dressieren zur Beseitigung ausgeprägter Maxima und Minima der Streckgrenze keine dauerhafte Maßnahme zur Vermeidung von Coilbreaks sein kann, da mit zunehmender Lagerzeit schon bei Raumtemperatur die ausgeprägte Streckgrenze wieder erscheint (siehe Archiv für das Eisenhüttenwesen, 1955, Seite 72).
- Es ist weiterhin bekannt, einen alterungsfreien, kaltgewalzten Bandstahl mit guten Umformeigenschaften für eine spätere metallische Beschichtung im Schmelzbad auszulegen, der unter anderem
- 0,015 - 0,04 % C
- max. 0,04 % Mn
- 0,02 - 0,05 % S
- max. 0,01 % N
- In Technische Berichte, Thyssen Stahl AG, Heft 2/89, Seite 197-211 wird ausführlich über die Entwicklung feuerverzinkter, höherfester Stähle mit guter Kaltumformbarkeit berichtet. Insbesondere wird die Möglichkeit des Dressierens des feuerverzinkten Bandes für die vorübergehende, nicht dauerbeständige Konditionierung hinsichtlich Coilbreaks erwähnt. Im Hinblick auf die Alterungsbeständigkeit wird der negative Einfluß von:
- - N, der durch Bildung von Aluminiumnitrid vermeidbar sei sowie
- - hoher Haspeltemperatur,
- - Abschreckalterung durch die Feuerverzinkung aufgrund des Kohlenstoffgehaltes beschrieben.
- Versuche mit Niob, Titan und Phosphor als Legierungselemente mit Gehalten bis 0,1 % sowie C-Gehalten unter 0,1 % für Stähle mit einer oberen Streckgrenze von max. etwa 350 N/mm2 hätten ergeben, daß Titan im Gegensatz zu Niob nicht die erwünschte keimbildende Wirkung für interstitiell gelösten Kohlenstoff habe. Daher wurde empfohlen, diese Stähle einer Überalterungsbehandlung im Haubenglühofen bei 200 bis 300 ° C zu unterwerfen, um sie alterungsbeständiger zu machen.
- Bekannt ist weiterhin, daß bei IF-Stählen Kohlenstoff und Stickstoff durch Zusätze von Niob und/oder Titan in Gehalten von etwa 0,1 % stabil abgebunden werden können und der Stahl dadurch alterungsbeständig wird.
- Alle diese verfahren oder Stähle sind relativ teuer wegen hoher Titan- oder Niobgehalte bzw. wegen zusätzlicher Verfahrensschritte.
- Aus DE 38 03 064 C1 ist bekannt ein Stahlband mit der Zusammensetzung in Gew. %:
- 0,001 - 0,06 % Kohlenstoff
- 0,01 - 0,40 % Silizium
- 0,10 - 0,80 % Mangan
- 0,005 - 0,08 % Phosphor
- 0,005 - 0,02 % Schwefel
- max. 0,009 % Stickstoff
- 0,015 - 0,08 % Aluminium
- 0,01 - 0"04 % Titan
- max. 0,15 % von einem oder mehreren der Elemente Kupfer, Vanadium, Nickel
- Rest Eisen und unvermeidbare Verunreinigungen
- aus im Strang vergossenen Brammen von 210 mm Dicke durch Erwärmung im Stoßofen auf 1250 °C und Walzen auf 3 mm Dicke herzustellen. Die Walzendtemperaturen betragen zum Beispiel 860, 870, 880, 890 und 900 °C.
- Das Band wurde gehaspelt. die Haspeltemperaturen betrugen zum Beispiel 490, 500, 450, 430, 710 und 500 °C.
- Danach wurde auf Raumtemperatur gekühlt, und nach Beizen wurden Bänder durch Kaltwalzen in unterschiedlichen Stufen von 10 % bis zu 80 % auf Feinblechdicke reduziert und erneut gehaspelt. Das Bund wurde im Haubenglühofen auf 700 °C erwärmt, mit einem Durchsatz von 1.1 t/h bis 1.9 t/h verkristallisierend geglüht und anschließend im Ofen auf 120 ° C abgekühlt.
- Danach wurde das Band dressiert, um bei der anschließenden Konfektionierung zu Blechtafeln das Auftreten von Fließfiguren (Coilbreaks) zu vermeiden. Dieses Material ist nicht alterungsbeständig.
- Aufgabe der Erfindung ist es von daher, ein Verfahren zur Herstellung von weichem coilbreak-freien Stahlband mit zeitlich beständiger Streckgrenzendehnung und mit guten mechanischen Eigenschaften bei geringstmöglichem Verbrauch an Legierungselementen anzugeben sowie ein Verfahren zur Herstellung eines feuerverzinkten Stahlbandes, das die Nachteile des Standes der Technik vermeidet.
- Die Lösung dieser Aufgabe ist in Anspruch 1 angegeben. Die Unteransprüche geben zweckmäßige Weiterbildungen der erfindungsgemäßen Verfahren an.
- Das erfindungsgemäße Herstellverfahren für das Warmband sieht vor, zur Vergleichmäßigung der Streckgrenzendehnung einen definierten Titangehalt im Stahl, der folgende Analysenwerte in Gew. % aufweist, einzustellen:

- Rest Eisen und unvermeidliche Verunreinigungen, wobei der Stahl im stranggußverfahren zu Brammen vergossen wird und dann aus einer von Raumtemperatur auf über 1100°C erwärmten Bramme, zu 2 bis 6 mm dickem Warmband bei Temperaturen oberhalb des Ars-Punktes fertigzuwalzen, bei Temperaturen von 550 bis 400 °C zu haspeln. Das Warmband weist eine zeitlich nahezu konstante Streckgrenze von kleiner als 350 N/mm2 im walzfrischen Zustand und nach längerer Auslagerung auf.
- Der Titangehalt des Stahls zur Herstellung von coilbreak-freiem Stahlband mit zeitlich beständiger Streckgrenzendehnung wird erfindungsgemäß so eingestellt, daß er größer ist, als zur Abbindung von Stickstoff, aber weniger als zur zusätzlichen Abbindung von Kohlenstoff stöchiometrisch notwendig ist.
- Die konkrete Ursache für die vorteilhafte Wirkung der Titankomposition im Zusammenhang mit den übrigen Legierungselementen bei der Erzeugung eines Bandes nach dem angegebenen Verfahren ist nicht in letzter Konsequenz bekannt. Klar ist jedoch aus der Literatur, daß während der Stahlerschmelzung der Stickstoff vollständig abgebunden wird, so daß bei der Brammenerwärmung auf mindestens 1100°C und während des anschließenden Warmwalzens sich daher keine ausscheidungshärtenden Titannitride bilden können, was sonst zu unerwünschten Festigkeitssteigerungen des weichen Stahlbandes führen würde.
- Der Kohlenstoff wird dagegen mit der restlichen Titanmenge nur teilweise abgebunden; der restliche Kohlenstoff wird offensichtlich in Lösung gehalten. Durch die erfindungsgemäße Behandlung und Titandosierung kann wahrscheinlich eine erhebliche Verzögerung der Diffusionsgeschwindigkeit des Kohlenstoffes erreicht werden.
- Eine Zugabe von Niob und/oder Vanadin als Legierungselement hätte zwar auch eine Stickstoffabbindung im Stahl erbracht, jedoch nur unter Inkaufnahme einer erheblichen Verfestigung des Stahlbandes.
- Völlig überraschend also wurde gefunden, daß bei Warmband aus weichem Stahl, der zur Bildung einer ausgeprägten Streckgrenze neigt, es nicht darauf ankommt, wie bisher angenommen wurde, die Streckgrenzendehnung z. B. durch höheres Legieren des Stahles oder Dressieren des Bandes zu vermeiden bzw. zu ändern.
- Vielmehr kommt es erfindungsgemäß darauf an, daß das Warmband bei Bestehen einer ausgeprägten Streckgrenze eine möglichst gleichmäßige Streckgrenzendehnung aufweist, beziehungsweise im Spannungs-Dehnungs-Diagramm oder Kraft-Verlängerungs-Diagramm im Bereich der Streckgrenzendehnung die Spannung keine alternierenden Maxima und Minima, also einen möglichst glatten Verlauf hat. Damit wird das bisher bestehende Vorurteil überwunden, daß es zur Vermeidung von Fließfiguren oder Coilbreaks notwendig sei, das Auftreten einer ausgeprägten Streckgrenze zu vermeiden. Das erfindungsgemäße Warmband bleibt auch bei längerer kalter oder warmer Auslagerung coilbreak-frei, weist gute mechanische Eigenschaften auf und kann bei geringem Verbrauch an Legierungselementen hergestellt werden.
- Diese Erkenntnisse aus der Herstellung von coilbreak-freiem Warmband können erfindungsgemäß bei der Herstellung von alterungsbeständigem feuerverzinktem Kaltband genutzt werden.
- Unter Feuerverzinkung wird im folgenden die metallische Schmelzbad-Beschichtung von Stahlband mit Zink und dessen Mischungen wie Galfan und Galvalume verstanden. Galfan und Galvalume sind geschützte Marken der ILZRO, New York.
- Praxisversuche haben gezeigt, daß die Probleme nach dem Stand der Technik bei der Herstellung von feuerverzinktem Band durch die Verwendung des angegebenen Stahles gelöst werden, wenn die angegebenen Arbeitsschritte und Glühtemperaturen während des Verzinkungsprozesses eingehalten werden. Dabei werden Durchlaufgeschwindigkeiten für das Band eingestellt, die um ca. 30-40 % langsamer sind als die Durchlaufgeschwindigkeiten im Glühofen für Titan-freie Stähle. Derartige Durchlaufgeschwindigkeiten wie sie bei der Erfindung angewendet werden, werden im angegebenen Temperaturbereich normalerweise auch für die IF-Stähle angewendet.
- Aufgrund der durch die beschriebene Behandlung erreichten zeitlich beständigen Streckgrenzendehnung, ohne alternierende Minima und Maxima im Kraftverlauf, weist das Warmband praktisch keine Alterungserscheinungen auf. Überraschend wurde festgestellt, daß auch die nachfolgenden Behandlungsschritte Kaltwalzen mit z. B. etwa 50 bis 90 % Umformgrad keinen negativen Einfluß auf die Streckgrenzendehnung hat, sofern die rekristallisierende Glühung im Durchlaufofen vor dem Verzinkungsbad eine vollständige Rekristallisation des Gefüges im Stahlband erbringt. Die Abschreckung des Bandes direkt hinter dem Verzinkungsbad führt zunächst einer ausgeprägten Streckgrenzendehnung mit alternierenden Minima und Maxima im Kraftverlauf. Anschließend wird dieses Band zur Ausbildung einer gewünschten Oberflächenrauheit und gegebenenfalls besserer Bandebenheit dressiert und gegebenenfalls streckgerichtet, z. B. mit 0,5 bis 2 % Umformgrad. Dadurch wird der Kraftverlauf im Streckgrenzendehnungsbereich wieder homogenisiert. Der Kraftverlauf bleibt nach Alterung erhalten.
- Mit diesem Verfahren läßt sich also ein alterungsfreies und fließfigurenfreies feuerverzinktes Feinblech herstellen.
- Beispiele für das erfindungsgemäß hergestellte coilbreak-freie Stahlband und Vergleichsbänder werden anhand der in Tabelle 1 nach Zusammensetzung (Auszug aus der Schmelzanalyse), Endwalztemperatur und Haspeltemperatur charakterisierten Warmbandproben dargestellt.
- Tabelle 2 zeigt die für das Warmband U2 mit 2,9 mm Dicke in walzfrischem Zustand gemessenen mechanischen Eigenschaften, wobei die Proben an verschiedenen Stellen (Probenlage) des Warmbandes entnommen wurde. Es bedeuten:
- B 1/4 der Warmbandlänge ReH obere Streckgrenze
- M 1/2 der Warmbandlänge Rm Zugfestigkeit
- G 3/4 der Warmbandlänge
- E Ende des Warmbandes
- Tabelle 3 zeigt weitere technologische Werte für erfindungsgemäß hergestelltes Warmband unterschiedlicher Dicke, gehaspelt bei unterschiedlichen Temperaturen.
- In der Regel wird das Stahlband nach Abkühlung im Coil an ruhender Luft in relativ walzfrischem Zustand zu Kaltband weiterverarbeitet oder als Warmband konfektioniert bzw. zu Schneid-, Stanz- oder Biegeteilen nach Abcoilung maschinell zugerichtet. Wie eingangs beschrieben, lassen sich Coilbreaks dabei vermeiden, wenn das Warmband zuvor dressiert oder ein spezielles zusätzliches, und damit kostenaufwendiges, Umwickelverfahren mit Hilfe eines sogenannten McKay-Rollensystemes, mit dem bewußt minimale, technisch unwirksame Coilbreaks erzeugt werden können, angewendet wurde.
- Kritisch wird die Verarbeitung derartiger Bänder dann, wenn diese über längere Zeit z. B. drei bis zwölf Monate gelagert wurden, bevor sie weiterverarbeitet werden. Es entstehen dann wiederum Coilbreaks. Aus diesem Grunde wurden die erfindungsgemäß hergestellten Stahlbänder zwei Prüfungen unter Praxisbedingungen unterzogen.
- Für einige der in den Tabellen angegebenen Warmbandproben wurden nur die Kraft-Verlängerungs-Diagramme für den Ausgangszustand der Warmbandprobe und für weitere auch die nach künstlicher Alterung aufgenommen. In den Kraft-Verlängerungs-Diagrammen ist auf der Abszisse die Verlängerung, auf der Ordinate die Kraft aufgetragen. Die Alterung erfolgte auf künstlichem Weg durch Auslagerung des Probenmaterials bei 250 ° C für 8 Stunden.
- Es zeigen:
- Fig. 1 die gemessenen Kraft-Verlängerungs-Diagramme der Warmbandprobe Z im Ausgangszustand (linkes Teilbild) und im Zustand nach Auslagerung (rechtes Teilbild);
- Fig. 2 die gemessenen Kraft-Verlängerungs-Diagramme der Warmbandprobe Y im Ausgangszustand (linkes Teilbild) und im Zustand nach Auslagerung (rechtes Teilbild);
- Fig. 3 die gemessenen Kraft-Verlängerungs-Diagramme der Warmbandprobe X im Ausgangszustand (linkes Teilbild) und im Zustand nach Auslagerung (rechtes Teilbild);
- Fig. 4 die gemessenen Kraft-Verlängerungs-Diagramme der Warmbandprobe W im Ausgangszustand (linkes Teilbild) und im Zustand nach Auslagerung (rechtes Teilbild);
- Fig. 5 die gemessenen Kraft-Verlängerungs-Diagramme der Warmbandprobe V im Ausgangszustand (linkes Teilbild) und im Zustand nach Auslagerung (rechtes Teilbild);
- Fig. 6 die gemessenen Kraft-Verlängerungs-Diagramme der Warmbandprobe U1 im Ausgangszustand (linkes Teilbild) und im Zustand nach Auslagerung (rechtes Teilbild);
- Fig. 7 die gemessenen Kraft-Verlängerungs-Diagramme der Warmbandprobe U2 im Ausgangszustand (linkes Teilbild) und im Zustand nach Auslagerung (rechtes Teilbild) für die Probenlagen B, M, G und E.
- Die in Figur 1 und 2 dargestellten Kraft-Verlängerungs-Diagramme für die als Vergleichsbeispiel gedachten Warmbandproben Z und Y aus einem herkömmlichen Stahl zeigen, sowohl im Ausgangszustand wie nach Auslagerung, ausgeprägte Streckgrenzendehnungen mit stark ungleichmäßigem Verlauf. Ein Vergleich zwischen den Warmbandproben Z und Y zeigt, daß eine niedrige Haspeltemperatur allein nicht zu einer Vergleichmäßigung der Streckgrenzendehnung führt.
- Die in Figur 3 bis 6 dargestellten Kraft-Verlängerungs-Diagramme für die hergestellten Warmbandproben X, W, V und U1, die von 0,01 Gew.% bis 0,04 Gew.% ansteigende Titangehalte aufweisen, zeigen, daß mit zunehmendem Titangehalt bei relativ niedriger Haspeltemperatur eine wesentliche Vergleichmäßigung des Kraftverlaufes im Bereich der Streckgrenzendehnung erreicht wird.
- Die qualitative Darstellung zeigt deutlich, daß erst ab 0,03 % Titan (Fig. 5) eine Streckgrenzendehnung ohne ausgeprägte Maxima und Minima in alternierender Folge erreicht wird.
- Ein derart stetiger Kraftverlauf sowohl im walzfrischen als auch im gealterten Zustand undressierter Bänder war bisher vollkommen unbekannt.
- Ein gleiches Verhalten zeigten die Warmbänder mit 0,04 bis 0,05 Gew.% Ti aus den Schmelzen T-Q mit Dicken von 2,09 bis 4,20 mm bei annähernd gleichen Endwalztemperaturen von 870-880 ° C und Haspeltemperaturen von 490 bis 535 ° C während die Proben V, U1, U2 bei 450 bzw. 430 °C gehaspelt wurden. Trotz variierender C-, Ti-, N-Gehalte lag die Streckgrenze bei ca. 300 ± 20 N/mm2, die Zugfestigkeit bei etwa 390 ± 15 N/mm2. Eine teilweise vorgenommene Alterung veränderte die Werte kaum und die Bänder ließen sich hervorragend verarbeiten, ohne Coilbreaks zu zeigen.
- Wie in Figur 7 dargestellt, tritt die Vergleichmäßigung der Streckgrenzendehnung bei allen untersuchten Probenlagen auf. Wie aus Tabelle 2 hervorgeht, werden in allen Probenlagen bei einem Stahl mit 0,033 Gew.% Kohlenstoff, 0,20 Gew.% Mangan und 0,04 Gew.% Titan sowie eine Haspeltemperatur von 450 ° C nach dem erfindungsgemäßen Verfahren Streckgrenzen- und Zugfestigkeitswerte erreicht, die denen der bekannten weichen, nicht mikrolegierten Güten nach US-Norm SAE 1006/1008 entsprechen. Zudem zeichnet sich dieses Material durch hohe Dehnungswerte von etwa 45% (As-Normprobe) aus.
- Aus diesem Band wurden Ölfilterdeckel hergestellt, die eine derart plane Oberfläche hatten, daß sie nicht nachgearbeitet zu werden brauchten. Außerdem können aus dem coilbreak-freien Warmband vorteilhaft Umformteile hergestellt werden, deren Oberfläche erhöhten Anforderungen genügen muß.
- Anhand von weiteren Beispielen wird die erfindungsgemäße Herstellung von alterungsbeständigem feuerverzinkten Feinblech näher erläutert.
- Tabelle 4 zeigt einen Analysenauszug für den Stahl N und den erfindungsgemäßen Stahl L sowie vergleichsweise für die Titan-freien Stähle P, K und einen IF-Stahl O.
- Tabelle 5 zeigt eine graphische Darstellung der Streckgrenzen für die verzinkten Güten P, O, N vor und nach sechsmonatiger Alterung und konkrete Einzelwerte für Bänder aus den Stählen K, L vor und nach dreimonatiger Alterung.
- Tabelle 6 zeigt Vergleichsparameter der Stähle L, K für walzfrisches verzinktes Kaltband und einen Zustand nach dreimonatiger Alterung.
- Tabelle 7 zeigt die Temperaturen im Ofen und am Band im Verlauf eines Verzinkungsprozesses.
- Weiterhin zeigen
- Fig. 8 ein Kraft-Verlängerungs-Diagramm eines frisch verzinkten, eines dressierten und eines gealterten Stahlbandes L,
- Fig. 9 ein Kraft-Verlängerungs-Diagramm eines gealterten feuerverzinkten Stahlbandes K.
- Während das erfindungsgemäß verzinkte Band L direkt nach dem Feuerverzinken eine Streckgrenze von 298 N/mm2 hat und nach dreimonatiger Außenlagerung sich kaum verändert (302 N/mm2) zeigt das gleichfalls ausgelagerte Vergleichsband K einen Streckgrenzenanstieg von 231 auf 309 N/mm2.
- Sehr deutlich wird der Effekt der Erfindung auch an den Darstellungen in Figur 8 und 9.
- In beiden Figuren ist der auf der Abszisse die Verlängerung und auf der Ordinate die Kraft aufgetragen. Links in Figur 8 ist der Kraftverlauf für ein feuerverzinktes undressiertes Band L, in der Mitte nach einem Dressiergrad von 0,7 % und rechts nach dreimonatiger Auslagerung dargestellt.
- Der homogene Kraftverlauf nach dem Dressieren bleibt bei dem erfindungsgemäßen Band erhalten, so daß keine störenden Fließfiguren nach der Verarbeitung erkennbar werden.
- Im Gegensatz dazu zeigt Figur 9 für das verzinkte Band der Güte K nach dreimonatiger Auslagerung einen inhomogenen Kraftverlauf im Bereich der Streckgrenze, der sich am aus dem Band hergestellten Teil nach der Blechverarbeitung dauerhaft in Form von Coilbreaklinien bemerkbar macht.
- Tabelle 6 zeigt auch anschaulich, daß das gute Umformverhalten (Aso-Dehnung) beim erfindungsgemäßen Stahl praktisch erhalten bleibt. Die Dehnung nimmt bei dem Band L um 1,5 %Punkte ab, während für den Stahl K eine um 6,6 %Punkte geringere Dehnung nach Alterung festzustellen ist.
- Der Fertigungsprozeß soll am Beispiel des Stahles L verdeutlicht werden.
- Im Sauerstoffaufblasverfahren wurde der erfindungsgemäße Stahl L (Analyse siehe Tabelle 4) mit 0,06 % Titangehalt erschmolzen und anschließend im Strang vergossen. Eine abgetrennte Bramme wurde von Raumtemperatur auf 1220°C erwärmt und mit einer Endwalztemperatur (TWe) von 870 ° C zu Warmband von 4 mm Dicke ausgewalzt und nach einer Wasserabkühlung bei 520 °C (THa) gehaspelt.
- Nach Abkühlung an ruhender Luft wurde das Coil mit 70 % Umformgrad zu einem Band von 1,2 mm Dicke und 1175 mm Breite ausgewalzt, nachdem es zuvor gebeizt wurde. Das Kaltband wurde dann mit einer Geschwindigkeit von 41 m/min. entsprechend 27,3 t/h Durchsatzmenge, im Durchlaufglühofen vor dem Verzinkungsbad auf 690 °C vorgewärmt und in der Glühzone (siehe Tabelle 7) bei 900 °C rekristallisierend geglüht.
- Im Rüsselbereich vor Badeinlauf hatte das Band noch eine Temperatur von 510°C. Bei dieser Temperatur wurde es durch das Verzinkungsbad (460 ° C) gezogen und anschließend abgeschreckt.
- Am Ende der Verzinkungslinie erhielt das Band die gewünschte Oberflächenrauheit durch ein leichtes Dressieren mit 0,7 % Umformgrad.
- Die so behandelten feuerverzinkten Bänder können für Umformteile wie z. B. Sitzrahmen von PKW und Zierblenden verwendet werden.


Claims (3)

Applications Claiming Priority (3)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE3915445 | 1989-05-09 | ||
| DE3915445 | 1989-05-09 | ||
| PCT/DE1990/000338 WO1990013672A1 (de) | 1989-05-09 | 1990-05-09 | Verfahren zur herstellung von coilbreak-freiem warmband und alterungsbeständigem feuerverzinktem kaltband |
Publications (3)
| Publication Number | Publication Date |
|---|---|
| EP0435968A1 EP0435968A1 (de) | 1991-07-10 |
| EP0435968B1 true EP0435968B1 (de) | 1995-08-09 |
| EP0435968B2 EP0435968B2 (de) | 2002-06-05 |
Family
ID=6380474
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP90906870A Expired - Lifetime EP0435968B2 (de) | 1989-05-09 | 1990-05-09 | Verfahren zur herstellung von umformteilen aus coilbreak-freiem warmband |
Country Status (7)
| Country | Link |
|---|---|
| EP (1) | EP0435968B2 (de) |
| JP (1) | JPH04500541A (de) |
| AT (1) | ATE126276T1 (de) |
| DE (2) | DE4015248A1 (de) |
| DK (1) | DK0435968T3 (de) |
| ES (1) | ES2075899T3 (de) |
| WO (1) | WO1990013672A1 (de) |
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| EP0863222A1 (de) * | 1997-03-04 | 1998-09-09 | Sms Schloemann-Siemag Aktiengesellschaft | Verfahren und Anlage zum Herstellen von Metallband |
| EP1805339A4 (de) * | 2004-09-30 | 2009-03-25 | Posco Co Ltd | Hochfestes kaltgewalztes stahlblech mit hervorragender formerstarrung und herstellungsverfahren dafür |
Families Citing this family (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE19543804B4 (de) * | 1995-11-24 | 2004-02-05 | Salzgitter Ag | Verfahren zur Herstellung von feuerverzinktem Stahlband und damit hergestelltes feuerverzinktes Blech oder Band aus Stahl |
| RU2675891C1 (ru) * | 2018-05-22 | 2018-12-25 | Публичное акционерное общество "Северсталь" | Способ производства горячекатаных листов из низколегированной стали класса прочности К60 толщиной до 40 мм |
Family Cites Families (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS5241209B1 (de) * | 1970-12-19 | 1977-10-17 | ||
| US3947293A (en) * | 1972-01-31 | 1976-03-30 | Nippon Steel Corporation | Method for producing high-strength cold rolled steel sheet |
| JPS5669358A (en) * | 1979-10-18 | 1981-06-10 | Kobe Steel Ltd | Ultra low carbon cold rolled steel sheet with superior press formability |
| DE3603691A1 (de) * | 1986-02-06 | 1987-08-20 | Hoesch Stahl Ag | Alterungsfreier bandstahl |
| US4931106A (en) * | 1987-09-14 | 1990-06-05 | Kawasaki Steel Corporation | Hot rolled steel sheet having high resistances against secondary-work embrittlement and brazing embrittlement and adapted for ultra-deep drawing and a method for producing the same |
| DE3803064C2 (de) * | 1988-01-29 | 1995-04-20 | Preussag Stahl Ag | Kaltgewalztes Blech oder Band und Verfahren zu seiner Herstellung |
-
1990
- 1990-05-09 ES ES90906870T patent/ES2075899T3/es not_active Expired - Lifetime
- 1990-05-09 EP EP90906870A patent/EP0435968B2/de not_active Expired - Lifetime
- 1990-05-09 DK DK90906870.2T patent/DK0435968T3/da active
- 1990-05-09 AT AT90906870T patent/ATE126276T1/de active
- 1990-05-09 DE DE4015248A patent/DE4015248A1/de not_active Withdrawn
- 1990-05-09 DE DE59009505T patent/DE59009505D1/de not_active Expired - Fee Related
- 1990-05-09 JP JP2506903A patent/JPH04500541A/ja active Pending
- 1990-05-09 WO PCT/DE1990/000338 patent/WO1990013672A1/de not_active Ceased
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| EP0863222A1 (de) * | 1997-03-04 | 1998-09-09 | Sms Schloemann-Siemag Aktiengesellschaft | Verfahren und Anlage zum Herstellen von Metallband |
| EP1805339A4 (de) * | 2004-09-30 | 2009-03-25 | Posco Co Ltd | Hochfestes kaltgewalztes stahlblech mit hervorragender formerstarrung und herstellungsverfahren dafür |
Also Published As
| Publication number | Publication date |
|---|---|
| ATE126276T1 (de) | 1995-08-15 |
| ES2075899T3 (es) | 1995-10-16 |
| DE59009505D1 (de) | 1995-09-14 |
| EP0435968B2 (de) | 2002-06-05 |
| DK0435968T3 (da) | 1995-12-27 |
| JPH04500541A (ja) | 1992-01-30 |
| DE4015248A1 (de) | 1991-01-03 |
| WO1990013672A1 (de) | 1990-11-15 |
| EP0435968A1 (de) | 1991-07-10 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| DE60116477T2 (de) | Warm-, kaltgewalzte und schmelz-galvanisierte stahlplatte mit exzellentem reckalterungsverhalten | |
| EP1200635B1 (de) | Höherfestes stahlband oder -blech und verfahren zu seiner herstellung | |
| EP2690183B1 (de) | Warmgewalztes Stahlflachprodukt und Verfahren zu seiner Herstellung | |
| DE69329236T2 (de) | Kaltgewalztes stahlblech mit guter einbrennhärtbarkeit, ohne kaltalterungserscheinungen und exzellenter giessbarkeit, tauchzink-beschichtetes kaltgewalztes stahlblech und deren herstellungsverfahren | |
| EP3655560B1 (de) | Stahlflachprodukt mit guter alterungsbeständigkeit und verfahren zu seiner herstellung | |
| EP2924141B1 (de) | Kaltgewalztes Stahlflachprodukt und Verfahren zu seiner Herstellung | |
| DE2324788A1 (de) | Kohlenstoffarmer stahl und verfahren zu seiner herstellung | |
| EP3583238B1 (de) | Verfahren zum herstellen von stahlblechen, stahlblech und dessen verwendung | |
| DE69228403T2 (de) | Hochfestes, kaltgewalztes, bei Raumtemperatur alterungsbeständiges, tiefziehbares Stahlblech und Herstellungsverfahren | |
| DE69014532T2 (de) | Verfahren zur Herstellung eines Stahlbleches. | |
| EP2570509A1 (de) | Herstellverfahren für AlMgSi-Aluminiumband | |
| DE10023312C1 (de) | Galvannealed-Feinblech und Verfahren zum Herstellen von derartigem Feinblech | |
| DE3221840C2 (de) | ||
| DE2942338C2 (de) | ||
| DE68908991T2 (de) | Eine mit Zink beschichtete Stahlplatte mit einer Alterungsbeständigkeit beim Feuerverzinken und Verfahren für ihre Herstellung. | |
| DE69404338T2 (de) | Legiertes heiss-getauchtes galvanisiertes Stahlband | |
| EP3332048B1 (de) | Verfahren zum erzeugen eines zink-magnesium-galvannealed-schmelztauchüberzugs und mit einem solchen überzug versehenes stahlflachprodukt | |
| WO2018149961A1 (de) | Verfahren zum herstellen von stahlblechen, stahlblech und dessen verwendung | |
| EP1399598A1 (de) | Verfahren zum herstellen von hochfesten, aus einem warmband kaltverformten stahlprodukten mit guter dehnbarkeit | |
| DE69701070T2 (de) | Feuerverzinktes Stahlblech und Herstellungsverfahren dafür | |
| DE68917116T2 (de) | Verfahren zur Herstellung von Stahlblech mit hervorragender Tiefziehbarkeit. | |
| DE69909305T2 (de) | Ultraniedriggekohlte Stahlzusammensetzung, Verfahren zur Herstellung dieses einbrennhärtbaren Stahls, und das hergestellte Produkt | |
| EP0435968B2 (de) | Verfahren zur herstellung von umformteilen aus coilbreak-freiem warmband | |
| DE69012073T2 (de) | Hochfestes kaltgewalztes Stahlblech, entweder feuerverzinkt oder nicht, mit verbesserten Streckbördeleigenschaften und Herstellungsverfahren. | |
| DE69117876T3 (de) | Kaltgewalztes Stahlband mit hervorragender Pressverformbarkeit und Verfahren zur Herstellung |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| 17P | Request for examination filed |
Effective date: 19901018 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AT BE CH DE DK ES FR GB IT LI LU NL SE |
|
| RAP3 | Party data changed (applicant data changed or rights of an application transferred) |
Owner name: PREUSSAG STAHL AKTIENGESELLSCHAFT |
|
| 17Q | First examination report despatched |
Effective date: 19930331 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AT BE CH DE DK ES FR GB IT LI LU NL SE |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FR Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 19950809 |
|
| REF | Corresponds to: |
Ref document number: 126276 Country of ref document: AT Date of ref document: 19950815 Kind code of ref document: T |
|
| REF | Corresponds to: |
Ref document number: 59009505 Country of ref document: DE Date of ref document: 19950914 |
|
| GBT | Gb: translation of ep patent filed (gb section 77(6)(a)/1977) |
Effective date: 19950908 |
|
| REG | Reference to a national code |
Ref country code: ES Ref legal event code: FG2A Ref document number: 2075899 Country of ref document: ES Kind code of ref document: T3 |
|
| ITF | It: translation for a ep patent filed | ||
| ET | Fr: translation filed | ||
| REG | Reference to a national code |
Ref country code: DK Ref legal event code: T3 |
|
| PLBQ | Unpublished change to opponent data |
Free format text: ORIGINAL CODE: EPIDOS OPPO |
|
| PLBI | Opposition filed |
Free format text: ORIGINAL CODE: 0009260 |
|
| PLBQ | Unpublished change to opponent data |
Free format text: ORIGINAL CODE: EPIDOS OPPO |
|
| PLBI | Opposition filed |
Free format text: ORIGINAL CODE: 0009260 |
|
| 26 | Opposition filed |
Opponent name: FRIED. KRUPP AG HOESCH-KRUPP Effective date: 19960411 |
|
| PLBF | Reply of patent proprietor to notice(s) of opposition |
Free format text: ORIGINAL CODE: EPIDOS OBSO |
|
| 26 | Opposition filed |
Opponent name: THYSSEN STAHL AG Effective date: 19960425 Opponent name: FRIED. KRUPP AG HOESCH-KRUPP Effective date: 19960411 |
|
| NLR1 | Nl: opposition has been filed with the epo |
Opponent name: THYSSEN STAHL AG Opponent name: FRIED. KRUPP AG HOESCH-KRUPP |
|
| PLBF | Reply of patent proprietor to notice(s) of opposition |
Free format text: ORIGINAL CODE: EPIDOS OBSO |
|
| PLBF | Reply of patent proprietor to notice(s) of opposition |
Free format text: ORIGINAL CODE: EPIDOS OBSO |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DK Payment date: 19980414 Year of fee payment: 9 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: AT Payment date: 19980415 Year of fee payment: 9 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: SE Payment date: 19980416 Year of fee payment: 9 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: CH Payment date: 19980428 Year of fee payment: 9 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: NL Payment date: 19980430 Year of fee payment: 9 |
|
| RDAH | Patent revoked |
Free format text: ORIGINAL CODE: EPIDOS REVO |
|
| APAC | Appeal dossier modified |
Free format text: ORIGINAL CODE: EPIDOS NOAPO |
|
| APAE | Appeal reference modified |
Free format text: ORIGINAL CODE: EPIDOS REFNO |
|
| APAC | Appeal dossier modified |
Free format text: ORIGINAL CODE: EPIDOS NOAPO |
|
| RAP2 | Party data changed (patent owner data changed or rights of a patent transferred) |
Owner name: SALZGITTER AKTIENGESELLSCHAFT |
|
| NLT2 | Nl: modifications (of names), taken from the european patent patent bulletin |
Owner name: SALZGITTER AKTIENGESELLSCHAFT |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: GB Payment date: 19990419 Year of fee payment: 10 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: AT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 19990509 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 19990510 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: FR Payment date: 19990517 Year of fee payment: 10 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: LU Payment date: 19990520 Year of fee payment: 10 Ref country code: BE Payment date: 19990520 Year of fee payment: 10 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: ES Payment date: 19990521 Year of fee payment: 10 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LI Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 19990531 Ref country code: DK Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 19990531 Ref country code: CH Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 19990531 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: NL Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 19991201 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PL |
|
| EUG | Se: european patent has lapsed |
Ref document number: 90906870.2 |
|
| NLV4 | Nl: lapsed or anulled due to non-payment of the annual fee |
Effective date: 19991201 |
|
| REG | Reference to a national code |
Ref country code: DK Ref legal event code: EBP |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LU Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20000509 Ref country code: GB Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20000509 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: ES Free format text: THE PATENT HAS BEEN ANNULLED BY A DECISION OF A NATIONAL AUTHORITY Effective date: 20000510 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: BE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20000531 |
|
| BERE | Be: lapsed |
Owner name: PREUSSAG STAHL A.G. Effective date: 20000531 |
|
| GBPC | Gb: european patent ceased through non-payment of renewal fee |
Effective date: 20000509 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: ST |
|
| APAC | Appeal dossier modified |
Free format text: ORIGINAL CODE: EPIDOS NOAPO |
|
| PLAW | Interlocutory decision in opposition |
Free format text: ORIGINAL CODE: EPIDOS IDOP |
|
| REG | Reference to a national code |
Ref country code: ES Ref legal event code: FD2A Effective date: 20020204 |
|
| RTI2 | Title (correction) |
Free format text: PROCESS FOR MANUFACTURING SHAPED PARTS FROM COIL-BREAK-FREE HOT STRIP |
|
| PUAH | Patent maintained in amended form |
Free format text: ORIGINAL CODE: 0009272 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: PATENT MAINTAINED AS AMENDED |
|
| 27A | Patent maintained in amended form |
Effective date: 20020605 |
|
| AK | Designated contracting states |
Kind code of ref document: B2 Designated state(s): AT BE CH DE DK ES FR GB IT LI LU NL SE |
|
| EN | Fr: translation not filed | ||
| REG | Reference to a national code |
Ref country code: ES Ref legal event code: FD2A Effective date: 20030203 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES;WARNING: LAPSES OF ITALIAN PATENTS WITH EFFECTIVE DATE BEFORE 2007 MAY HAVE OCCURRED AT ANY TIME BEFORE 2007. THE CORRECT EFFECTIVE DATE MAY BE DIFFERENT FROM THE ONE RECORDED. Effective date: 20050509 |
|
| APAH | Appeal reference modified |
Free format text: ORIGINAL CODE: EPIDOSCREFNO |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 20070522 Year of fee payment: 18 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20081202 |