EP0402287B1 - Dispositif de traitement par anodisation de pistons en alliage d'aluminium utilisés dans les moteurs à combustion interne - Google Patents
Dispositif de traitement par anodisation de pistons en alliage d'aluminium utilisés dans les moteurs à combustion interne Download PDFInfo
- Publication number
- EP0402287B1 EP0402287B1 EP90420272A EP90420272A EP0402287B1 EP 0402287 B1 EP0402287 B1 EP 0402287B1 EP 90420272 A EP90420272 A EP 90420272A EP 90420272 A EP90420272 A EP 90420272A EP 0402287 B1 EP0402287 B1 EP 0402287B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- piston
- head
- anodising
- internal combustion
- combustion engines
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Lifetime
Links
- 238000007743 anodising Methods 0.000 title claims abstract description 10
- 229910000838 Al alloy Inorganic materials 0.000 title claims abstract description 7
- 238000002485 combustion reaction Methods 0.000 title claims abstract description 7
- 239000003792 electrolyte Substances 0.000 claims abstract description 13
- 238000011282 treatment Methods 0.000 claims abstract description 5
- 239000012777 electrically insulating material Substances 0.000 claims abstract description 4
- 230000001105 regulatory effect Effects 0.000 claims description 4
- 230000004888 barrier function Effects 0.000 abstract description 4
- 230000001627 detrimental effect Effects 0.000 abstract description 2
- 230000008646 thermal stress Effects 0.000 abstract description 2
- 238000004519 manufacturing process Methods 0.000 abstract 1
- 238000002048 anodisation reaction Methods 0.000 description 10
- MUBZPKHOEPUJKR-UHFFFAOYSA-N Oxalic acid Chemical compound OC(=O)C(O)=O MUBZPKHOEPUJKR-UHFFFAOYSA-N 0.000 description 6
- QAOWNCQODCNURD-UHFFFAOYSA-N Sulfuric acid Chemical compound OS(O)(=O)=O QAOWNCQODCNURD-UHFFFAOYSA-N 0.000 description 3
- 230000000694 effects Effects 0.000 description 3
- 239000000463 material Substances 0.000 description 3
- 235000011149 sulphuric acid Nutrition 0.000 description 3
- PXHVJJICTQNCMI-UHFFFAOYSA-N Nickel Chemical compound [Ni] PXHVJJICTQNCMI-UHFFFAOYSA-N 0.000 description 2
- 238000001816 cooling Methods 0.000 description 2
- 238000004090 dissolution Methods 0.000 description 2
- RYGMFSIKBFXOCR-UHFFFAOYSA-N Copper Chemical compound [Cu] RYGMFSIKBFXOCR-UHFFFAOYSA-N 0.000 description 1
- RTAQQCXQSZGOHL-UHFFFAOYSA-N Titanium Chemical compound [Ti] RTAQQCXQSZGOHL-UHFFFAOYSA-N 0.000 description 1
- 238000007605 air drying Methods 0.000 description 1
- 230000006835 compression Effects 0.000 description 1
- 238000007906 compression Methods 0.000 description 1
- 229910052802 copper Inorganic materials 0.000 description 1
- 239000010949 copper Substances 0.000 description 1
- 238000006073 displacement reaction Methods 0.000 description 1
- 238000009661 fatigue test Methods 0.000 description 1
- 239000007789 gas Substances 0.000 description 1
- 230000002706 hydrostatic effect Effects 0.000 description 1
- 238000007654 immersion Methods 0.000 description 1
- 238000005259 measurement Methods 0.000 description 1
- 229910052751 metal Inorganic materials 0.000 description 1
- 239000002184 metal Substances 0.000 description 1
- 238000000034 method Methods 0.000 description 1
- 239000000203 mixture Substances 0.000 description 1
- 229910052759 nickel Inorganic materials 0.000 description 1
- 235000006408 oxalic acid Nutrition 0.000 description 1
- 230000003647 oxidation Effects 0.000 description 1
- 238000007254 oxidation reaction Methods 0.000 description 1
- 230000002035 prolonged effect Effects 0.000 description 1
- 229910052710 silicon Inorganic materials 0.000 description 1
- 239000010703 silicon Substances 0.000 description 1
- 239000010936 titanium Substances 0.000 description 1
- 229910052719 titanium Inorganic materials 0.000 description 1
- XLYOFNOQVPJJNP-UHFFFAOYSA-N water Substances O XLYOFNOQVPJJNP-UHFFFAOYSA-N 0.000 description 1
Images
Classifications
-
- C—CHEMISTRY; METALLURGY
- C25—ELECTROLYTIC OR ELECTROPHORETIC PROCESSES; APPARATUS THEREFOR
- C25D—PROCESSES FOR THE ELECTROLYTIC OR ELECTROPHORETIC PRODUCTION OF COATINGS; ELECTROFORMING; APPARATUS THEREFOR
- C25D11/00—Electrolytic coating by surface reaction, i.e. forming conversion layers
- C25D11/02—Anodisation
- C25D11/04—Anodisation of aluminium or alloys based thereon
-
- C—CHEMISTRY; METALLURGY
- C25—ELECTROLYTIC OR ELECTROPHORETIC PROCESSES; APPARATUS THEREFOR
- C25D—PROCESSES FOR THE ELECTROLYTIC OR ELECTROPHORETIC PRODUCTION OF COATINGS; ELECTROFORMING; APPARATUS THEREFOR
- C25D11/00—Electrolytic coating by surface reaction, i.e. forming conversion layers
- C25D11/005—Apparatus specially adapted for electrolytic conversion coating
-
- C—CHEMISTRY; METALLURGY
- C25—ELECTROLYTIC OR ELECTROPHORETIC PROCESSES; APPARATUS THEREFOR
- C25D—PROCESSES FOR THE ELECTROLYTIC OR ELECTROPHORETIC PRODUCTION OF COATINGS; ELECTROFORMING; APPARATUS THEREFOR
- C25D17/00—Constructional parts, or assemblies thereof, of cells for electrolytic coating
- C25D17/008—Current shielding devices
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F05—INDEXING SCHEMES RELATING TO ENGINES OR PUMPS IN VARIOUS SUBCLASSES OF CLASSES F01-F04
- F05C—INDEXING SCHEME RELATING TO MATERIALS, MATERIAL PROPERTIES OR MATERIAL CHARACTERISTICS FOR MACHINES, ENGINES OR PUMPS OTHER THAN NON-POSITIVE-DISPLACEMENT MACHINES OR ENGINES
- F05C2201/00—Metals
- F05C2201/02—Light metals
- F05C2201/021—Aluminium
Definitions
- the present invention relates to a device for treating by anodizing aluminum alloy pistons used in internal combustion engines.
- This anodization is obtained in a conventional manner by immersion of the piston in an electrolyte bath and passage of alternating or direct electric current between said bath and said piston, the latter playing the role of anode in the case of the use of a direct current.
- the oxide layer must play its role of thermal barrier with sufficient efficiency, its thickness must be at least equal to 50 ⁇ m, hence the need to carry out anodization until establishment. high anode-cathode voltages. Under these conditions, there is a risk of damaging the layer by the burning phenomenon which is an accelerated and localized dissolution of said layer under the effect of a high concentration of current densities at certain points and which results in strong local temperature increases. . To eliminate this risk, one must limit oneself to the use of current densities of less than 10 A / dm2 and thereby extend the anodization time beyond half an hour to obtain a suitable thickness of oxide.
- This layer must also have good resistance to thermal fatigue and be sufficiently hard so as not to fall apart during the operation of the piston. To achieve this result, it is known to proceed after anodization to certain treatments such as a compression of the layer as is claimed for example in French patent 2,354,450.
- This solution consists in using a device for treating by anodizing aluminum alloy pistons used in internal combustion engines, characterized in that the cylindrical lateral surface of said piston is connected to the positive pole of a direct current source by at least two parts applied symmetrically on said surface, which it is equipped along a director located near the head of a deflector made of electrically insulating material, the periphery of which is curved downward, the surface of which head side is placed opposite an electrode connected to the negative pole of the current source and pierced with at least one opening allowing the passage of a regulated flow of electrolyte anodizing directed towards the head and whose surface facing said electrode is provided with a flexible seal which rests on the surface of the piston.
- the piston is therefore connected to the positive pole of a direct current source, by at least two parts placed symmetrically with respect to the axis of the piston and applied against its lateral surface so as to have a good distribution of the current. and to obtain a homogeneous anodized layer.
- the lateral surface of the piston is equipped with a deflector, a sort of preferably circular dish, the periphery of which is curved downwards according to a profile adapted to the flow of the electrolyte.
- This deflector is supported along a director of the piston located as close as possible to the head and has the function of shielding any passage of electrolyte towards the top of the piston and thus limiting the effect of anodization almost exclusively at the head.
- the material used to make this deflector can be any electrically insulating material capable of being suitably shaped.
- an electrode preferably having a circular shape and the periphery of which is slightly curved downwards.
- This electrode is connected to the negative pole of said current source and preferably pierced in its center by at least one opening.
- circuits in contact with the electrolyte are made of a material that is chemically inert towards the latter.
- the passage of a regulated flow of electrolyte towards the head makes it possible to achieve a hydrodynamic regime adapted to the dimensions of the surface to be anodized and ensures a high speed of evacuation of the calories so that one can notably increase anodizing current density without causing "burn".
- the almost entire mass of the piston being in the open air serves as a heat sink and also contributes to the possibility of using high current densities.
- Such a device also leads to the obtaining of thick oxide layers which can exceed 70 ⁇ m and this in less than 5 minutes and these layers have naturally, that is to say without any subsequent treatment, a hardness and adequate fatigue strength.
Landscapes
- Chemical & Material Sciences (AREA)
- Organic Chemistry (AREA)
- Chemical Kinetics & Catalysis (AREA)
- Electrochemistry (AREA)
- Materials Engineering (AREA)
- Metallurgy (AREA)
- Engineering & Computer Science (AREA)
- Pistons, Piston Rings, And Cylinders (AREA)
- Cylinder Crankcases Of Internal Combustion Engines (AREA)
- Catalysts (AREA)
- Manufacture And Refinement Of Metals (AREA)
- Electroplating Methods And Accessories (AREA)
- Percussion Or Vibration Massage (AREA)
- Exhaust Gas Treatment By Means Of Catalyst (AREA)
Description
- La présente invention est relative à un dispositif de traitement par anodisation de pistons en alliage d'aluminium utilisés dans les moteurs à combustion interne.
- On sait que, dans les moteurs à combustion interne, les parties des pistons situées à proximité de la zone de combustion et plus particulièrement les têtes sont en contact avec des gaz relativement chauds et donc soumises à de fortes contraintes thermiques qui peuvent provoquer notamment des déformations ou des évolutions de la structure métallurgique nuisibles au bon fonctionnement desdits moteurs.
- Pour atténuer l'effet de ces contraintes, notamment dans le cas de pistons réalisés en alliage d'aluminium, l'homme de l'art sait qu'il peut par exemple les traiter par oxydation électrolytique ou anodisation de manière à développer à leur surface une couche d'oxyde dite barrière thermique qui protégera le métal du piston de l'action défavorable de la chaleur.
- Cette anodisation est obtenue de manière classique par immersion du piston dans un bain d'électrolyte et passage de courant électrique alternatif ou continu entre ledit bain et ledit piston, ce dernier jouant le rôle d'anode dans le cas de l'utilisation d'un courant continu.
- Etant donné que c'est surtout la région de la tête qui doit être protégée, il paraît inutile et anti-économique de procéder à l'anodisation complète du piston d'autant que cette opération peut nuire à l'état de surface de certaines autres parties dudit piston. C'est pourquoi avant de procéder à l'anodisation on place généralement sur le piston des épargnes ou masques en cire ou en matière polymérique aux endroits où on souhaite maintenir la surface dans son état initial.
- Cette pratique exige une main d'oeuvre supplémentaire chargée d'abord de poser les masques puis de les enlever soit par dissolution ou tout autre moyen et conduit à une augmentation de la durée totale et du coût du traitement.
- Par ailleurs, pour que la couche d'oxyde joue son rôle de barrière thermique avec suffisamment d'efficacité, il faut que son épaisseur soit au moins égale à 50 µm d'où la nécessité de mener l'anodisation jusqu'à l'établissement de fortes tensions anode-cathode. Dans ces conditions, on risque de détériorer la couche par le phénomène de brûlure qui est une dissolution accélérée et localisée de ladite couche sous l'effet d'une concentration élevée des densités de courant en certains points et qui entraîne de fortes élévations locales de température. Pour supprimer ce risque, on doit se limiter à l'utilisation de densités de courant inférieures à 10 A/dm² et à prolonger de ce fait la durée d'anodisation au-delà d'une demi-heure pour obtenir une épaisseur convenable d'oxyde.
- Il faut encore que cette couche présente une bonne tenue à la fatigue thermique et qu'elle soit suffisamment dure afin de ne pas se disloquer lors du fonctionnement du piston. Pour parvenir à ce résultat, il est connu de procéder après anodisation à certains traitements tels qu'une compression de la couche comme cela est revendiqué par exemple dans le brevet français 2 354 450.
- Consciente des problèmes que pose l'obtention de pistons revêtus de barrières thermiques convenables, la demanderesse a cherché et trouvé une solution qui supprime à la fois l'utilisation des masques, les durées prolongées d'anodisation et qui confère à la couche d'oxyde les propriétés requises et ce sans avoir recours à d'autres opérations que l'anodisation proprement dite.
- Cette solution consiste à mettre en oeuvre un dispositif de traitement par anodisation de pistons en alliage d'aluminium utilisés dans les moteurs à combustion interne caractérisé en ce que la surface latérale cylindrique dudit piston est reliée au pôle positif d'une source de courant continu par au moins deux pièces appliquées symétriquement sur ladite surface, qu'elle est équipée le long d'une directrice située à proximité de la tête d'un déflecteur en matériau isolant de l'électricité dont le pourtour est recourbé vers le bas, dont la surface côté tête est placée en regard d'une électrode reliée au pôle négatif de la source de courant et percée d'au moins une ouverture permettant le passage d'un flux régulé d'électrolyte d'anodisation dirigé vers la tête et dont la surface en regard de ladite électrode est munie d'un joint souple qui s'appuie sur la surface du piston.
- Dans cette invention, le piston est donc relié au pôle positif d'une source de courant continu, par au moins deux pièces placées symétriquement par rapport à l'axe du piston et appliquées contre sa surface latérale de manière à avoir une bonne répartition du courant et à obtenir une couche anodisée homogène.
- La surface latérale du piston est équipée d'un déflecteur, sorte de plat de préférence circulaire et dont le pourtour est recourbé vers le bas suivant un profil adapté à l'écoulement de l'électrolyte. Ce déflecteur s'appuie le long d'une directrice du piston située le plus près possible de la tête et a pour fonction de faire écran à tout passage d'électrolyte vers le haut du piston et ainsi à limiter l'effet d'anodisation presque exclusivement à la tête.
- Comme il n'est pas aisé de réaliser une étanchéité totale entre le déflecteur et la surface latérale du piston, ni même de placer ce dernier au niveau de la tête, il est préférable de le munir d'un joint d'étanchéité qui vient s'appuyer sur ladite surface jusqu'au niveau de la tête.
- La matière utilisée pour réaliser ce déflecteur peut être tout matériau isolant de l'électricité susceptible d'être convenablement mis en forme.
- En regard de la surface de ce déflecteur, côté tête, est placée une électrode ayant de préférence une forme circulaire et dont le pourtour est légèrement recourbé vers le bas. Cette électrode est reliée au pôle négatif de ladite source de courant et percée de préférence en son centre par au moins une ouverture.
- Au travers de cette ouverture passe un flux régulé d'électrolyte amené par une tuyauterie d'alimentation et qui vient lécher la tête du piston et l'anodiser avant de s'échapper par l'espace annulaire existant entre le déflecteur et l'électrode dans une direction qui épouse le profil du d'alimentation éventuellement après avoir été refroidi. La régulation du flux d'électrolyte peut être obtenue par tout moyen connu tel que pompe volumétrique ou système d'alimentation sous pression hydrostatique constante.
- Il est évident que les circuits en contact avec l'électrolyte sont réalisés en un matériau inerte chimiquement vis-à-vis de ce dernier.
- Un tel dispositif permet de remédier aux inconvénients cités plus haut. En effet, d'une part, en raison de la présence du déflecteur et éventuellement du joint d'étanchéité, seule la tête du piston est anodisée et il n'est donc nul besoin de recourir à des masques ou épargnes.
- D'autre part, le passage d'un flux régulé d'électrolyte vers la tête permet de réaliser un régime hydrodynamique adapté aux dimensions de la surface à anodiser et assure une grande vitesse d'évacuation des calories de sorte qu'on peut augmenter notablement la densité de courant d'anodisation sans provoquer de "brûlure". De plus, la masse quasi entière du piston étant à l'air libre sert de dissipateur de calories et contribue également à la possibilité d'utilisation de fortes densités de courant.
- Un tel dispositif conduit en outre à l'obtention de couches d'oxyde de forte épaisseur pouvant dépasser 70 µm et ce en moins de 5 minutes et ces couches présentent naturellement, c'est-à-dire sans aucun traitement ultérieur, une dureté et une résistance à la fatigue convenables.
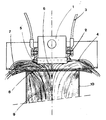
- L'invention sera mieux comprise à l'aide de la figure ci-jointe qui représente le dispositif en coupe axiale verticale.
On y distingue un piston 1 sur la paroi latérale duquel est fixé, au moyen des vis 2, l'alimentation 3 en courant reliée au pôle positif d'une source non représentée. Cette alimentation est solidaire du déflecteur 4 muni d'un joint souple 5. En regard de la tête 6 à anodiser est placée une électrode 7 percée en son centre de plusieurs ouvertures 8 à travers lesquelles passe un flux d'électrolyte 9 amené par la tuyauterie 10 reliée à un moyen de propulsion non représenté permettant d'assurer une alimentation régulière. - L'invention peut être illustrée à l'aide de l'exemple d'application suivant :
Sur la paroi latérale d'un piston en alliage d'aluminium du type AS12UN (c'est-à-dire contenant en poids environ 12 % de silicium, 1 % de cuivre et 1 % de nickel comme éléments principaux d'addition), on a fixé une alimentation en courant continu reliée au pôle positif d'une source. Cette alimentation était solidaire d'un déflecteur ajusté à la paroi du piston. Une électrode en titane mûnie de trous était placée à 5 cm de la tête et reliée à une tuyauterie dans laquelle circulait l'électrolyte contenant 180 g/l de H₂SO₄ à 5° C. On a fait passer une densité de courant de 50 A/dm² pendant 3 minutes et obtenu une couche d'oxyde d'épaisseur 65 µm ne présentant aucune trace de brûlure. Différentes mesures ont alors été effectuées sur le piston. On a noté d'abord que la couche avait une dureté comprise entre 200 et 300 HV. Ce piston a ensuite été soumis à des essais de fatigue thermique dont le cycle est indiqué ci-dessous : - passage de - 20° C à 350° C en 15 s.
- refroidissement air, 15 s.
- refroidissement eau, 15 s.
- séchage air, 15 s.
- Les essais ont été conduits jusqu 'à 6000 cycles. Après 1000 cycles, une légère porosité apparaissait. Mais ce n'est qu'après 5000 cycles que la couche commençait à se déliter. Des criques sont apparues à 6000 cycles, mais leur profondeur (0,5 mm) est moindre que dans un procédé conventionnel.
- Pour augmenter la dureté de la couche, des essais ont été repris dans les mêmes conditions et avec le même dispositif que précédemment, mais l'électrolyte avait la composition suivante :
- H₂SO₄
- 180 g/l
- H₂C₂O₄ (acide oxalique)
- 10 g/l
- Après anodisation à la même densité de courant, on a obtenu en moins de 5 min., une couche dont l'épaisseur est supérieure à 60 µm. Sa résistance en fatigue thermique était comparable à celle obtenue dans l'exemple précédent. Mais la dureté était supérieure à 400 HV, valeur qui est jugée suffisante pour l'application considérée.
et sa température était de 0°C.
Claims (1)
- Dispositif de traitement par anodisation de pistons (1) en alliage d'aluminium utilisés dans les moteurs à combustion interne caractérisé en ce que la surface latérale cylindrique dudit piston est reliée au pôle positif (3) d'une source de courant continu par au moins deux pièces appliquées symétriquement sur ladite surface, qu'elle est équipée le long d'une directrice située à proximité de la tête d'un déflecteur (4) en matériau isolant de l'électricité dont le pourtour est recourbé vers le bas, dont la surface côté tête est placée en regard d'une électrode (7) reliée au pôle négatif de la source de courant et percée d'au moins une ouverture (8) permettant le passage d'un flux régulé d'électrolyte (9) d'anodisation dirigé vers la tête et dont la surface en regard de ladite électrode est munie d'un joint souple (5) qui s'appuie sur la surface du piston.
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| AT90420272T ATE94917T1 (de) | 1989-06-07 | 1990-06-05 | Vorrichtung zur anodisierung von kolben aus aluminiumlegierungen, die in verbrennungsmotoren verwendet werden. |
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| FR8908138 | 1989-06-07 | ||
| FR8908138A FR2648187B1 (fr) | 1989-06-07 | 1989-06-07 | Dispositif de traitement par anodisation de pistons en alliage d'aluminium utilises dans les moteurs a combustion interne |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP0402287A1 EP0402287A1 (fr) | 1990-12-12 |
| EP0402287B1 true EP0402287B1 (fr) | 1993-09-22 |
Family
ID=9382898
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP90420272A Expired - Lifetime EP0402287B1 (fr) | 1989-06-07 | 1990-06-05 | Dispositif de traitement par anodisation de pistons en alliage d'aluminium utilisés dans les moteurs à combustion interne |
Country Status (16)
| Country | Link |
|---|---|
| US (1) | US5032244A (fr) |
| EP (1) | EP0402287B1 (fr) |
| JP (1) | JPH0394099A (fr) |
| KR (1) | KR910001092A (fr) |
| AT (1) | ATE94917T1 (fr) |
| AU (1) | AU622377B2 (fr) |
| BR (1) | BR9002666A (fr) |
| CA (1) | CA2018288A1 (fr) |
| DD (1) | DD298005B5 (fr) |
| DE (1) | DE69003456T2 (fr) |
| ES (1) | ES2044511T3 (fr) |
| FI (1) | FI902832A7 (fr) |
| FR (1) | FR2648187B1 (fr) |
| IS (1) | IS3581A7 (fr) |
| NO (1) | NO902507L (fr) |
| PT (1) | PT94280A (fr) |
Families Citing this family (14)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US5284554A (en) * | 1992-01-09 | 1994-02-08 | International Business Machines Corporation | Electrochemical micromachining tool and process for through-mask patterning of thin metallic films supported by non-conducting or poorly conducting surfaces |
| US5750014A (en) * | 1995-02-09 | 1998-05-12 | International Hardcoat, Inc. | Apparatus for selectively coating metal parts |
| US6126808A (en) * | 1998-03-23 | 2000-10-03 | Pioneer Metal Finishing | Method and apparatus for anodizing objects |
| JP2000277478A (ja) * | 1999-03-25 | 2000-10-06 | Canon Inc | 陽極化成装置、陽極化成システム、基板の処理装置及び処理方法、並びに基板の製造方法 |
| DE19960646A1 (de) * | 1999-12-16 | 2001-07-05 | Fed Mogul Deutschland Gmbh | Verfahren zur Herstellung einer hochbelastbaren Oberflächenschicht auf Bauteilen aus siliziumhaltigen Aluminiumlegierungen |
| JP4505928B2 (ja) * | 2000-02-29 | 2010-07-21 | 株式会社アドヴィックス | ホイールシリンダ |
| US6425364B1 (en) | 2000-11-28 | 2002-07-30 | Bombardier Motor Corporation Of America | Two-stroke direct fuel injected marine engine having anodized piston ring grooves |
| JP3921074B2 (ja) * | 2001-11-05 | 2007-05-30 | 株式会社日立製作所 | 陽極酸化処理方法および装置 |
| KR100715023B1 (ko) * | 2005-04-22 | 2007-05-09 | 임경락 | 차량용 피스톤 부분표면처리장치 |
| US7879217B2 (en) * | 2005-12-02 | 2011-02-01 | Greatbatch Ltd. | Method of forming valve metal anode pellets for capacitors using forced convection of liquid electrolyte during anodization |
| US20110284385A1 (en) | 2010-05-21 | 2011-11-24 | Pioneer Metal Finishing | Method and Apparatus For Anodizing Objects |
| KR100992560B1 (ko) | 2010-07-21 | 2010-11-05 | 주식회사 영산테크노 | 피스톤의 탑링부 및 헤드부 표면처리장치 |
| CN102719870B (zh) * | 2012-07-04 | 2014-11-12 | 石家庄金刚凯源动力科技有限公司 | 微弧氧化旋流组合装置 |
| JP6776656B2 (ja) * | 2016-06-28 | 2020-10-28 | いすゞ自動車株式会社 | アルミニウム系合金材の製造方法およびピストンの製造方法 |
Family Cites Families (7)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US2698832A (en) * | 1951-03-20 | 1955-01-04 | Standard Process Corp | Plating apparatus |
| GB727406A (en) * | 1951-11-16 | 1955-03-30 | Glacier Co Ltd | Improvements in or relating to aluminium or aluminium alloy journalled components |
| US2745805A (en) * | 1952-01-16 | 1956-05-15 | Jr Hiram Jones | Adjustable masking shield for electro-polisher |
| US3573176A (en) * | 1968-07-19 | 1971-03-30 | Rca Corp | Selective anodization apparatus and process |
| US3799848A (en) * | 1971-04-01 | 1974-03-26 | S Bereday | Method for electrolytically coating anodized aluminum with polymers |
| US4118303A (en) * | 1976-08-30 | 1978-10-03 | Burroughs Corporation | Apparatus for chemically treating a single side of a workpiece |
| EP0232211A1 (fr) * | 1986-02-05 | 1987-08-12 | Cegedur Pechiney Rhenalu | Procédé de traitement de surfaces en aluminium destinées à être revêtues d'un film fluocarbone |
-
1989
- 1989-06-07 FR FR8908138A patent/FR2648187B1/fr not_active Expired - Fee Related
-
1990
- 1990-05-25 US US07/528,544 patent/US5032244A/en not_active Expired - Fee Related
- 1990-05-31 IS IS3581A patent/IS3581A7/is unknown
- 1990-06-04 JP JP2146043A patent/JPH0394099A/ja active Granted
- 1990-06-05 AT AT90420272T patent/ATE94917T1/de not_active IP Right Cessation
- 1990-06-05 DE DE90420272T patent/DE69003456T2/de not_active Expired - Fee Related
- 1990-06-05 EP EP90420272A patent/EP0402287B1/fr not_active Expired - Lifetime
- 1990-06-05 AU AU56804/90A patent/AU622377B2/en not_active Ceased
- 1990-06-05 ES ES90420272T patent/ES2044511T3/es not_active Expired - Lifetime
- 1990-06-05 BR BR909002666A patent/BR9002666A/pt not_active IP Right Cessation
- 1990-06-05 CA CA002018288A patent/CA2018288A1/fr not_active Abandoned
- 1990-06-06 FI FI902832A patent/FI902832A7/fi not_active IP Right Cessation
- 1990-06-06 NO NO90902507A patent/NO902507L/no unknown
- 1990-06-06 DD DD34137390A patent/DD298005B5/de not_active IP Right Cessation
- 1990-06-06 PT PT94280A patent/PT94280A/pt not_active Application Discontinuation
- 1990-06-07 KR KR1019900008308A patent/KR910001092A/ko not_active Withdrawn
Also Published As
| Publication number | Publication date |
|---|---|
| DE69003456T2 (de) | 1994-01-20 |
| KR910001092A (ko) | 1991-01-30 |
| FR2648187B1 (fr) | 1994-04-15 |
| AU5680490A (en) | 1990-12-13 |
| US5032244A (en) | 1991-07-16 |
| ES2044511T3 (es) | 1994-01-01 |
| FR2648187A1 (fr) | 1990-12-14 |
| AU622377B2 (en) | 1992-04-02 |
| DE69003456D1 (de) | 1993-10-28 |
| EP0402287A1 (fr) | 1990-12-12 |
| NO902507D0 (no) | 1990-06-06 |
| BR9002666A (pt) | 1991-08-20 |
| IS3581A7 (is) | 1990-12-08 |
| DD298005B5 (de) | 1994-07-07 |
| NO902507L (no) | 1990-12-10 |
| FI902832A7 (fi) | 1990-12-08 |
| JPH0514796B2 (fr) | 1993-02-25 |
| PT94280A (pt) | 1991-12-31 |
| ATE94917T1 (de) | 1993-10-15 |
| CA2018288A1 (fr) | 1990-12-07 |
| FI902832A0 (fi) | 1990-06-06 |
| JPH0394099A (ja) | 1991-04-18 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP0402287A1 (fr) | Dispositif de traitement par anodisation de pistons en alliage d'aluminium utilisés dans les moteurs à combustion interne | |
| FR2575763A1 (fr) | Durcissement d'une surface metallique par formation de carbure | |
| WO2006085006A1 (fr) | Fil composite pour electroerosion | |
| EP2544190B1 (fr) | Câble électrique à corrosion limitée et à résistance au feu améliorée | |
| FR2646174A1 (fr) | Procede et dispositif de revetement en continu de substrats conducteurs de l'electricite par electrolyse a grande vitesse | |
| FR2979660A1 (fr) | Aube pour le dernier etage d'un moteur a turbine a vapeur | |
| EP1961265B1 (fr) | Canne chauffante pour pressuriseur de circuit primaire d'un reacteur nucleaire a eau sous pression | |
| EP0491641B1 (fr) | Dispositif de coulée continue de bandes minces de métal, notamment d'acier | |
| EP0879897B1 (fr) | Procédé de recuit d'un substrat métallique au défilé | |
| EP1106293B1 (fr) | Electrode pour l'usinage d'une pièce par électroérosion et son procédé de fabrication | |
| EP0734805B1 (fr) | Procédé et dispositif pour la fabrication de fil électrode pour étincelage érosif | |
| FR3040712A1 (fr) | Procede ameliore de formation d'un revetement de conduit de culasse et culasse ainsi obtenue | |
| EP3137656B1 (fr) | Dispositif destine a la mise en oeuvre d'un traitement d'anodisation et traitement d'anodisation | |
| WO2020128953A1 (fr) | Fil electrode a laiton en phase delta pour usinage par electroerosion, et procede pour sa fabrication | |
| EP0241387A1 (fr) | Lingotière permettant de régler le niveau suivant lequel elle est en contact avec la surface libre du métal dans une coulée verticale | |
| EP0049192A1 (fr) | Dispositif perfectionné pour l'oxydation anodique par électrolyse au tampon et électrolytes mis en oeuvre dans ce dispositif | |
| FR2576323A1 (fr) | Procede de traitement de profils conducteurs, notamment metalliques, installation pour sa mise en oeuvre et profils traites ainsi obtenus | |
| EP0232211A1 (fr) | Procédé de traitement de surfaces en aluminium destinées à être revêtues d'un film fluocarbone | |
| FR2557146A1 (fr) | Traitement thermique avant compression isostatique a chaud de pieces moulees en superalliage | |
| JPS62256961A (ja) | アルミニウム・又はアルミニウム合金への表面処理方法とその装置 | |
| FR2639049A1 (fr) | Electrode en carbone avec cloche de protection resistante a la temperature et etanche au gaz | |
| FR2585733A1 (fr) | Agencement de traitement electrolytique de pieces profilees | |
| FR2763604A1 (fr) | Procede pour la formation, par un traitement thermochimique sans plasma, d'une couche superficielle presentant une durete elevee | |
| FR2983674A1 (fr) | Torche a plasma d'arc avec isolation electrique amelioree | |
| FR3110605A1 (fr) | Procede et installation de traitement de pieces metalliques par oxydation micro-arc |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AT BE CH DE DK ES FR GB GR IT LI LU NL SE |
|
| 17P | Request for examination filed |
Effective date: 19910104 |
|
| 17Q | First examination report despatched |
Effective date: 19930310 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AT BE CH DE DK ES FR GB GR IT LI LU NL SE |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SE Effective date: 19930922 Ref country code: NL Effective date: 19930922 Ref country code: GR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 19930922 Ref country code: DK Effective date: 19930922 |
|
| REF | Corresponds to: |
Ref document number: 94917 Country of ref document: AT Date of ref document: 19931015 Kind code of ref document: T |
|
| GBT | Gb: translation of ep patent filed (gb section 77(6)(a)/1977) |
Effective date: 19930928 |
|
| REF | Corresponds to: |
Ref document number: 69003456 Country of ref document: DE Date of ref document: 19931028 |
|
| ITF | It: translation for a ep patent filed | ||
| REG | Reference to a national code |
Ref country code: ES Ref legal event code: FG2A Ref document number: 2044511 Country of ref document: ES Kind code of ref document: T3 |
|
| NLV1 | Nl: lapsed or annulled due to failure to fulfill the requirements of art. 29p and 29m of the patents act | ||
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: AT Effective date: 19940605 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LU Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 19940630 Ref country code: LI Effective date: 19940630 Ref country code: CH Effective date: 19940630 Ref country code: BE Effective date: 19940630 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| 26N | No opposition filed | ||
| BERE | Be: lapsed |
Owner name: PECHINEY RECHERCHE (GROUPEMENT D'INTERET ECONOMIQ Effective date: 19940630 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PL |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: GB Payment date: 19980515 Year of fee payment: 9 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 19980519 Year of fee payment: 9 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: FR Payment date: 19980610 Year of fee payment: 9 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: ES Payment date: 19980615 Year of fee payment: 9 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GB Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 19990605 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: ES Free format text: LAPSE BECAUSE OF EXPIRATION OF PROTECTION Effective date: 19990607 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FR Free format text: THE PATENT HAS BEEN ANNULLED BY A DECISION OF A NATIONAL AUTHORITY Effective date: 19990630 |
|
| GBPC | Gb: european patent ceased through non-payment of renewal fee |
Effective date: 19990605 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20000503 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: ST |
|
| REG | Reference to a national code |
Ref country code: ES Ref legal event code: FD2A Effective date: 20010601 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20050605 |