EP0296993B1 - Procédé, système et étui de conditionnement d'opercules - Google Patents
Procédé, système et étui de conditionnement d'opercules Download PDFInfo
- Publication number
- EP0296993B1 EP0296993B1 EP88420202A EP88420202A EP0296993B1 EP 0296993 B1 EP0296993 B1 EP 0296993B1 EP 88420202 A EP88420202 A EP 88420202A EP 88420202 A EP88420202 A EP 88420202A EP 0296993 B1 EP0296993 B1 EP 0296993B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- lids
- stack
- cylindrical portion
- retaining
- casing
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Lifetime
Links
Images

Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65B—MACHINES, APPARATUS OR DEVICES FOR, OR METHODS OF, PACKAGING ARTICLES OR MATERIALS; UNPACKING
- B65B35/00—Supplying, feeding, arranging or orientating articles to be packaged
- B65B35/30—Arranging and feeding articles in groups
- B65B35/50—Stacking one article, or group of articles, upon another before packaging
- B65B35/52—Stacking one article, or group of articles, upon another before packaging building-up the stack from the bottom
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65B—MACHINES, APPARATUS OR DEVICES FOR, OR METHODS OF, PACKAGING ARTICLES OR MATERIALS; UNPACKING
- B65B5/00—Packaging individual articles in containers or receptacles, e.g. bags, sacks, boxes, cartons, cans, jars
- B65B5/02—Machines characterised by incorporation of means for making the containers or receptacles
Definitions
- the present invention relates to a method for packaging lids, cut from a press for stacking lids provided with an outlet magazine delimited laterally by guide rods.
- the invention also relates to the corresponding packaging system as well as the protective case for the stacked lids used in this process and in this system.
- the lids in question are most often used for food containers, for example containing yogurts or creams.
- the Applicant has sought to eliminate these drawbacks, that is to say to develop a method and a packaging system making it possible to deliver lids without pollution, and preferably lids in counted stacks and of height which can be significantly larger than in the prior art.
- step (b2) consists in installing this rod or blade which will support the stack of lids during the extraction operation (c1).
- stop means are only used in practice when the thickness of the cylindrical portion is greater than 0.8 mm.
- the substantially cylindrical portion of the case is in 2 separate parts or else articulated with a hinge zone between them, provided with suitable closing or fixing means.
- step (b1) the stack of lids and the guide rods are then coated with this substantially cylindrical portion in 2 parts or foldable, usually obtained by conformation -typically by thermoforming-and this portion is closed by fixing it to using its closing or fixing means.
- the support means consist of cells which then come to bear on the mobile supports located at the base of the outlet magazine, and the stop means, intended to support the stack of lids when it is extracted from the magazine. outlet and handling, consisting of internal protuberances of said portion, located at the high level of the support cells or slightly lower.
- Such a shaped portion is usually made of plastic with a thickness of 0.2 to 0.5 mm, typically one of the materials in the group: PVC, cellulose acetate, polystyrene.
- the use of an intermediate magazine for stacking the lids allows this stacking to be done in masked time on the one hand and the coating and extraction of the outlet magazine from the stack of protected lids on the other hand, this which is interesting for productivity.
- the cylindrical portion of the case can, when it is of a type allowing it to be put in place by sliding along the guide rods, can be placed in the coating position before, during or after the ejection of the stack of lids in the outlet store.
- the introduction of the counting of the lids and of stopping the stacking when the number of lids chosen for the stack is reached makes it possible to provide stacks of lids in determined and reproducible numbers from one stack to another, protected and remaining intact during handling and transport.
- a second object of the invention is a system for packaging lids, comprising, following the cutting tool for a stacking press, means for conveying the lids to an outlet store, this outlet store was delimited laterally by guide rods and at its base by movable supports.
- this packaging system also comprises a case comprising a substantially cylindrical portion enveloping said guide rods and the stack of lids situated in said outlet magazine so as to immobilize this stack transversely relative to said cylindrical portion with a low clearance, means for supporting said portion on said movable supports and means for stopping the bar of the stack of lids as well as one or two end covers. This case makes it possible to protect the stack of lids when it is extracted from the outlet magazine and during subsequent handling.
- the protective case forming part of this system comprises a cylindrical portion obtained by extrusion, its means of support on the movable supports being cutouts or notches of an end portion of said portion, and its means for stopping the stack of lids contained being perforations associated with a rod or blade passing through said cylindrical portion by these perforations.
- the cylindrical portion of the case can then be placed in advance on the outlet magazine before introduction or constitution of the stack of lids.
- This cylindrical portion is typically made of extruded plastic 1 to 2 mm thick, for example PVC or polystyrene, and the end covers are also typically made of plastic.
- the protective case comprises a substantially cylindrical portion in 2 separate or foldable parts around a hinge zone, as has been described with regard to the method and as illustrated by one of the examples.
- the means of conveying the packaging system of the invention preferably comprises an intermediate stacking chamber delimited by the tools and / or by guide rods, means for pushing the lids cut up to in this stacking chamber, means for counting the lids, means for ejecting the stack formed in said chamber in the outlet magazine and means for controlling this ejection when the number of lids chosen for the stack is achieved.
- the means for pushing the lids one by one from the cutting tool to the stacking chamber and the means for ejecting the stack of lids can then be different, or else in an advantageous solution they are formed by the same ejector passing through the cutting tool and by means of controlling the stroke of this ejector.
- the longitudinal axis of the store is typically vertical or inclined at less than 45 ° relative to the vertical.
- the third object of the invention is the packaging case for the stack of lids according to claim 11 and its two variants previously described.
- the method, the packaging case and the system of which it is a part thus make it possible to supply stacks of lids protected from pollution from their cutting up to the packaging machine, for example a machine for filling a food product.
- the method and system of the invention also make it possible to provide stacks of lids of increased importance and preferably withheld.
- the cutting tool 1,2 can be seen comprising a circular punch or of movable annular shape 1 and an appropriate die 2 fixed on a support 3, the punch 1 lifting the blank (not shown) which is cut into cover 4 by shearing between the outer lateral edge of this punch 1 and the die 2.
- An ejector 5 passes through the punch 1 and lifts each cut lid 4 until it crosses lugs 6, fixed on the matrix support 3, biting about 0.6 mm in diameter around the periphery of the lid 4 which will cross these lugs 5 by local deformations and will thus be at the bottom of the intermediate magazine or stacking chamber 7.
- This chamber 7 is delimited laterally by a bore 8 of the support 3 and by the bottom of the three guide rods 9 of the outlet magazine 10 fixed on the support 3.
- Lids such as 40 are already present in the stacking chamber 7, and the beginning of the stack 41 which they form increases from below until the count of the short movements of the ejector 5, transporting the lids such as 4 until the lugs 6 are crossed with corresponding lifting from the start of the stack 41, reaches the number N of lids preselected for the stacks of lids to be delivered.
- the ejector 5 then automatically makes a long movement to transport the complete stack of N lids to the outlet magazine 10, with the entire stack passing through tiltable supports or fingers 11, which then return to the closed position in which they support the stack of lids 12 whose outline is shown schematically here by a broken line.
- the substantially cylindrical portion of the protective case according to the invention is placed around the guide rods 9 or by wrapping the guide rods 9 and the stack of lids 12 when it is a portion in two separate parts or articulated together, either by translation along the guide rods when it is a cylindrical portion, this translation can then take place before or after the introduction of the stack 12 in the magazine exit 10.
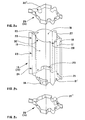
- the substantially cylindrical portion or body 13 of the case 14 of FIG. 2a comprises two parts 15 and 16 hinged together around a hinge zone 17 centered on a longitudinal folding edge 18, and it comprises two lower external cells 19 and 20 provided to cover the movable supports 11 of the stack of lids 12 ( Figure 1) during the coating operation.
- This portion 13 also carries 4 interior protuberances such as 21, obtained by permanent deformation of the wall and corresponding to hollows in the exterior surface. These protuberances or bulbs 21 located slightly below the top of the cells 19 and 20, serve as means for stopping the stack of lids coated with the portion 13 when extracted from the outlet store.
- the two parts 15 and 16 of the portion 13 of the case are closed by clipping at three points 22, 23 and 24. They then comprise three longitudinal cells 25, 26, 27 which have to surround the guide rods 9 externally (FIG. 1), one of these cells 25 being produced by closing the portion 13.
- the external recesses 21 ′ corresponding to the internal protuberances 21 serve for fixing the lower cover 28 (FIG. 2c) by interlocking, this cover 28 carrying similar protrusions 21 ".
- the upper cover 29 (FIG. 2a) has the same shape as the cover lower 28, the two covers are interchangeable, and the top of the case portion 13 and the cover 29 carry fixing reliefs 30 ' and 30 " similar to the reliefs 21 ' and 21".
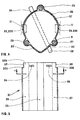
- the cylindrical portion 31 of this second case has, like the portion 13 of the first case, three longitudinal cells 25, 26, 27 externally enveloping the guide rods 9 (Figure 4). It has as support means on the mobile supports 11 of the outlet store two U-shaped notches 32 and 33 of its wall in its end part 325, the bottoms 320 and 330 of these notches then resting on the supports 11 when the The case is placed on the outlet magazine by sliding around the guide rods 9 ( Figures 3 and 4).
- the portion 31 also has two pairs of opposite incisions 34, 34 'and 35, 35', making it possible to thread a through stop blade 36 just below the stack of lids supported on the mobile supports 11, the doubling these incisions allowing the operator to use as the first incision 34 that which is best placed for him.
- FIG. 4 shows how the cylindrical portion 31 contains the outline 37 (dotted line) of the lids, independently of the three guide rods 9 and with a small clearance, here from 0.5 to 0.8 mm in diameter, depending on the zones included between the longitudinal cells 25,
- This case body 31 can be placed on the outlet magazine before, during or after it is filled with the lids, which gives flexibility for operator interventions. After extraction of the case body 31 filled with lids, it is provided with end covers fitted with forcing or with suitable fixing means.
- the case body 31 is here in extruded PVC 1.5 mm thick, its overall dimensions in cross section are 92x68.5 mm and its total height is 132 mm, the height of its support notches 32 and 33 being 10 mm. Its incisions 34 to 35 'are located 8.5 mm from its upper end, they have a height of 1.2 mm and a width or unit length of 10 mm, the stop blade 36 used being made of stainless steel with rounded angles of dimensions 95x8.5x 1 mm.
- This case was used with embossed and decorated 0.04 mm thick aluminum lids, which gave them an apparent thickness of 0.08 mm having the outline 37 of FIG. 4, corresponding to a circle with a diameter of 68 mm. connected to a radiated right angle sector (radius of 5 mm).
- the lids are packaged in stacks of 1,500 pre-stacked lids and counted automatically in the machine's stacking chamber, weighing 585 g and height 120 mm, in the cases provided with lids, and handled as such until put on the customer's packaging machine, described above, for which the case makes it possible to avoid any pollution of the lids.
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Architecture (AREA)
- Structural Engineering (AREA)
- Closing Of Containers (AREA)
- Container Filling Or Packaging Operations (AREA)
- Auxiliary Devices For And Details Of Packaging Control (AREA)
- External Artificial Organs (AREA)
- Solid-Sorbent Or Filter-Aiding Compositions (AREA)
- Position Input By Displaying (AREA)
- Coupling Device And Connection With Printed Circuit (AREA)
- Measurement Of Velocity Or Position Using Acoustic Or Ultrasonic Waves (AREA)
- Diaphragms For Electromechanical Transducers (AREA)
- Transition And Organic Metals Composition Catalysts For Addition Polymerization (AREA)
- Catching Or Destruction (AREA)
- Hydroponics (AREA)
- Cultivation Receptacles Or Flower-Pots, Or Pots For Seedlings (AREA)
- Stacking Of Articles And Auxiliary Devices (AREA)
Description
- La présente invention concerne un procédé de conditionnement d'opercules, découpés dans une presse à empilage d'opercules munie d'un magasin de sortie délimité latéralement par des tiges-guides. L'invention concerne également le système de conditionnement correspondant ainsi que l'étui de protection des opercules empilés utilisé dans ce procédé et dans ce système.
- On connaît, par la revue "Emballage et Conditionnement"- Novembre 1976-page 65, une presse avec empilage d'opercules, comportant un outillage de découpe d'opercules simple ou multiple et une ou plusieurs "gouttières" ou magasins de sortie correspondant aux lignes de découpe, dans laquelle ou dans lesquels les opercules sont poussés un à un pour former une ou des piles. Dans cette technique, lorsque chaque pile atteint une hauteur suffisante, habituellement inférieure à 10 cm, elle est extraite à la main des tiges-guides formant la gouttière ou magasin de sortie. Selon le document cité, les opercules peuvent être empilés directement dans un chargeur, qui est alors enlevé avec les opercules qu'il contient et remplacé sur la machine par un chargeur vide.
- Les opercules en question sont le plus souvent utilisés pour des récipients alimentaires, contenant par exemple des yaourts ou des crèmes. Dans le procédé ou le système précédent, il se produit une pollution des opercules par suite des contacts à main nue ou avec des gants lors de leur manutention, et par ailleurs les empilages ou piles d'opercules obtenus dans le cas courant d'un magasin de sortie ne se conservent pas tels quels dans la suite des manutentions et transports depuis la presse à empilage jusqu'à la machine de conditionnement du client, et en outre les nombres d'opercules livrés sont mal connus.
- La demanderesse a cherché à éliminer ces incon- véients, c'est-à-dire à mettre au point un procédé et un système de conditionnement permettant de livrer des opercules hors pollution, et de préférence des opercules en piles comptées et de hauteur pouvant être nettement plus importante que dans l'art antérieur.
- L'invention a pour premier objet un procédé de conditionnement dans lequel, comme il est connu :
- a) on découpe les opercules dans une presse munie d'un magasin de sortie délimité par des tiges-guides;
- b) on pousse ces opercules hors de l'outillage de découpe et jusque dans le magasin de sortie où ils forment une pile qui s'appuie par sa base sur des supports mobiles;
- c) on extrait ladite pile hors dudit magasin de sortie.
- Selon l'invention :
- b1) pendant ou après l'étape (b), on revêt ou on a revêtu les tiges-guides du magasin de sortie de la portion sensiblement cylindrique d'un étui, portion qui enveloppe ou enveloppera ladite pile d'opercules en l'immobilisant transversalement par rapport à ladite portion avec un faible jeu, et qui comporte des moyens d'appui sur lesdits supports mobiles ainsi que des moyens d'arrêt du bas de la pile;
- b2) après revêtement de la pile d'opercules par ladite portion cylindrique, on met éventuellement en place un ou des seconds moyens d'arrêt coopérant avec lesdits moyens d'arrêt du bas de la pile portés par ladite portion;
- c) on extrait la pile ainsi revêtue par la portion cylindrique de l'étui dudit magasin de sortie par translation le long de tiges guides;
- c1) on coiffe chacune des extrémités haut et bas de ladite portion cylindrique par un couvercle, les deux couvercles ainsi fixés complétant l'étui de protection;
- d) on manipule ensuite la pile d'opercules contenue ainsi dans ledit étui de protection.
- Lorsque les moyens d'arrêt portés par la portion sensiblement cylindrique de l'étui sont des perforations permettant la tranversée de ladite portion par une tige ou lame d'arrêt, l'étape (b2) consiste à mettre en place cette tige ou lame qui supportera la pile d'opercules lors de l'opération d'extraction (c1). De tels moyens d'arrêt ne sont utilisés en pratique que lorsque l'épaisseur de la portion cylindrique est supérieure à 0,8 mm.
- Selon une variante, la portion sensiblement cylindrique de l'étui est en 2 parties distinctes ou bien articulées avec entre elles une zone charnière, munies de moyens de fermeture ou de fixation appropriés. Dans l'étape (b1), on revêt alors la pile d'opercules et les tiges-guides de cette portion sensiblement cylindrique en 2 parties ou repliable, habituellement obtenue par conformation -typiquement par thermoformage-et on referme cette portion en la fixant à l'aide de ses moyens de fermeture ou de fixation. Les moyens d'appui consistent en des alvéoles qui viennent alors s'appuyer sur les supports mobiles situés à la base du magasin de sortie, et les moyens d'arrêt, destinés à supporter la pile d'opercules lors de son extraction du magasin de sortie et des manutentions, consistant en des excroissances intérieures de ladite portion, situées au niveau haut des alvéoles d'appui ou légèrement plus bas. Une telle portion conformée est habituellement en matière plastique d'épaisseur 0,2 à 0,5 mm, typiquement en l'une des matières du groupe : PVC, acétate de cellulose, polystyrène.
- De façon avantageuse pour la production d'opercules en piles protégées par étui selon l'invention, ces piles pouvant être nettement plus hautes que dans l'art antérieur et étant de préférence constituées d'un nombre connu d'opercules :
- - selon l'étape (b) et avant l'étape (b1), on pousse les opercules dans un magasin intermédiaire ou chambre d'empilage, on y forme une pile d'opercules, puis on éjecte la pile ainsi formée dans le magasin de sortie
- - de préférence, on compte les opercules lors de leur découpe, et on éjecte la pile d'opercules dans le magasin de sortie lorsque le nombre d'opercules choisi pour cette pile est atteint.
- L'utilisation d'un magasin intermédiaire pour l'empilage des opercules permet de faire en temps masqué cet empilage d'une part et le revêtement et l'extraction du magasin de sortie de la pile d'opercules protégée d'autre part, ce qui est intéressant pour la productivité. La portion cylindrique de l'étui peut lorsqu'elle est d'un type permettant sa mise en place par glissement le long des tiges guides, être placée en position de revêtement avant, pendant ou après l'éjection de la pile d'opercules dans le magasin de sortie. L'introduction du comptage des opercules et de l'arrêt de l'empilage lorsque le nombre d'opercules choisi pour la pile est atteint permet de fournir des piles d'opercules en nombres déterminés et reproductibles d'une pile à l'autre, protégées et restant intactes pendant les manutentions et transports.
- Ces manutentions et transports aboutissent typiquement à la mise des opercules dans un magasin d'entrée de la machine de conditionnement du client. Ce magasin d'entrée est délimité par des tiges-guides entourant et immobilisant la pile d'opercules de la même façon que les tiges-guides du magasin de sortie de la presse de découpe à empilage. Lorsque les tiges-guides de ce magasin d'entrée ont la même disposition que les tiges-guides de ce magasin de sortie, ou tout au moins sont inscriptibles dans la portion sensiblement cylindrique de l'étui, on introduit la pile d'opercules revêtue dans le magasin d'entrée après l'avoir débarrassé au moins de son couvercle d'extrémité basse, et on effectue successivement : l'enlèvement du couvercle haut s'il n'a pas déja été enlevé et l'extraction de la portion cylindrique précédée s'il y a lieu de l'extraction du moyen d'arrêt. La pile d'opercules est alors prête pour le processus de conditionnement, en ayant évité toute pollution depuis l'opération de découpe des opercules dans la presse à empilage.
- L'invention a comme deuxième objet un système de conditionnement d'opercules, comprenant, à la suite de l'outillage de découpe d'une presse à empilage, des moyens d'acheminement des opercules vers un magasin de sortie, ce magasin de sortie était délimité latéralement par des tiges-guides et à sa base par des supports mobiles. Selon l'invention, ce système de conditionnement comprend aussi un étui comportant une portion sensiblement cylindrique enveloppant lesdites tiges-guides et la pile d'opercules située dans ledit magasin de sortie de façon à immobiliser transversalement cette pile par rapport à ladite portion cylindrique avec un faible jeu, des moyens d'appui de ladite portion sur lesdits supports mobiles et des moyens d'arrêt du bar de la pile d'opercules ainsi que un ou deux couvercles d'extrémité(s). Cet étui permet d'assurer la protection de la pile d'opercules lors de son extraction du magasin de sortie et lors des manutentions ultérieures.
- Selon une variante avantageuse, l'étui de protection faisant partie de ce système comporte une portion cylindrique obtenue par extrusion, ses moyens d'appui sur les supports mobiles étant des découpes ou entailles d'une partie d'extrémité de ladite portion, et ses moyens d'arrêt de la pile d'opercules contenue étant des perforations associées à une tige ou lame traversant ladite portion cylindrique par ces perforations. La portion cylindrique de l'étui peut alors être disposée à l'avance sur le magasin de sortie avant introduction ou constitution de la pile d'opercules. Cette portion cylindrique est typiquement en matière plastique extrudée d'épaisseur 1 à 2 mm, par exemple en PVC ou en polystyrène et les couvercles d'extrémités sont également typiquement en matière plastique.
- Selon une deuxième variante, l'étui de protectin comporte une portion sensiblement cylindrique en 2 parties distinctes ou repliables autour d'une zone charnière, comme cela a été décrit au sujet du procédé et comme cela est illustré par un des exemples.
- Pour les fabrications de série, les moyens d'acheminement du système de conditonnement de l'invention comprennent de préférence une chambre intermédiaire d'empilage délimitée par l'outillage et/ou par des tiges-guides, des moyens de poussée des opercules découpés jusque dans cette chambre d'empilage, des moyens de comptage des opercules, des moyens d'éjection de la pile formée dans ladite chambre dans le magasin de sortie et des moyens de commande de cette éjection lorsque le nombre d'opercules choisi pour la pile est atteint.
- Les moyens de poussée des opercules un à un de l'outillage de découpe à la chambre d'empilage et les moyens d'éjection de la pile d'opercules peuvent être alors différents, ou bien dans une solution avantageuse ils sont formés par un même éjecteur passant au travers de l'outillage de découpe et par des moyens de commande de la course de cet éjecteur. L'axe longitudinal du magasin est typiquement vertical ou incliné à moins de 45° par rapport à la verticale.
- L'invention a comme troisième objet l'étui de conditionnement de la pile d'opercules selon la revendication 11 et ses deux variantes précédemment décrites.
- Le procédé, l'étui de conditionnement et le système dont il fait partie permettent ainsi de fournir des piles d'opercules protégées des pollutions depuis leur découpage jusqu'à la machine de conditionnement, par exemple une machine de remplissage d'un produit alimentaire. Le procédé et le système de l'invention permettent en outre de fournir des piles d'opercules d'importance accrue et de préférence précomptées.
-
- . La figure 1 représente un exemple de disposition d'un système de conditionnement selon l'invention.
- . Les figures 2a,2b,2c représentent un premier étui selon l'invention.
- . La figure 3 représente la portion cylindrique d'un deuxième étui selon l'invention.
- . La figure 4 représente en coupe la portin cylindrique de ce deuxième étui disposée sur un magasin de sortie.
- Sur la figure 1 qui représente schématiquement la disposition des moyens de découpe et des moyens de conditionnement, on voit l'outillage de découpe 1,2 comprenant un poinçon circulaire ou de forme annulaire mobile 1 et une matrice appropriée 2 fixée sur un support 3, le poinçon 1 soulevant le flan (non représenté) qui est découpé en opercule 4 par cisaillement entre le bord latéral extérieur de ce poinçon 1 et la matrice 2.
- Pour plus de clarté, le poinçon 1 et l'opercule découpé 4 sont représentés en arrière de la matrice 2.
- Un éjecteur 5 passe au travers du poinçon 1 et soulève chaque opercule découpé 4 jusqu'à franchir des ergots 6, fixés sur le support de matrice 3, mordant d'environ 0,6 mm au diamètre sur le pourtour de l'opercule 4 qui franchira ces ergots 5 par déformations locales et se trouvera ainsi au bas du magasin intermédiaire ou chambre d'empilage 7. Cette chambre 7 est délimitée latéralement par un alésage 8 du support 3 et par le bas des trois tiges-guides 9 du magasin de sortie 10 fixées sur le support 3.
- Des opercules tels que 40 sont déjà présents dans la chambre d'empilage 7, et le début de pile 41 qu'ils forment s'accroît par le bas jusqu'à ce que le comptage des déplacements courts de l'éjecteur 5, transportant les opercules tels que 4 jusqu'au franchissement des ergots 6 avec soulèvement correspondant du début de pile 41, atteigne le nombre N d'opercules présélectionné pour les piles d'opercules à livrer.
- L'éjecteur 5 fait ensuite automatiquement un déplacement long pour transporter la pile complète de N opercules jusque dans le magasin de sortie 10, avec franchissement par toute la pile des supports ou doigts basculables 11, qui reviennent ensuite en position fermée dans laquelle ils supportent la pile d'opercules 12 dont le contour est schématisé ici par un trait discontinu.
- La portion sensiblement cylindrique de l'étui de protection selon l'invention est mise en place autour des tiges-guides 9 soit par enveloppement des tiges-guides 9 et de la pile d'opercules 12 lorsqu'il s'agit d'une portion en deux parties distinctes ou articulées entre elles, soit par translation le long des tiges-guides lorsqu'ils s'agit d'une portion cylindrique, cette translation pouvant alors avoir lieu avant ou après l'introduction de la pile 12 dans le magasin de sortie 10.
- La portion sensiblement cylindrique ou corps 13 de l'étui 14 de la figure 2a comprend deux parties 15 et 16 articulées entre elles autour d'une zone charnière 17 centrée sur une arête longitudinale de pliage 18, et elle comprend deux alvéoles extérieurs inférieurs 19 et 20 prévus pour venir coiffer les supports mobiles 11 de la pile d'opercules 12 (figure 1) lors de l'opération de revêtement. Cette portion 13 porte aussi 4 excroissances intériieures telles que 21, obtenues par déformation permanente de la paroi et correspondant à des creux de la surface extérieure. Ces excroissances ou bulbes 21 situés légèrement au-dessous du haut des alvéoles 19 et 20, servent de moyens d'arrêt de la pile d'opercules revêtue de la portion 13 lorsqu'on l'extrait du magasin de sortie.
- Les deux parties 15 et 16 de la portion 13 d'étui sont refermées par clipsage en trois points 22, 23 et 24. Elles comprennent alors trois alvéoles longitudinaux 25, 26, 27 devant envelopper extérieurement les tiges-guides 9 (figure 1), l'une de ces alvéoles 25 étant réalisée par la fermeture de la portion 13.
- Les creux extérieurs 21' correspondant aux excroissances intérieures 21 servent à la fixation du couvercle inférieur 28 (figure 2c) par emboîtement, ce couvercle 28 portant des excroissances semblables 21". Le couvercle supérieur 29 (figure 2a) a la même forme que le couvercle inférieur 28, les deux couvercles sont interchangeables, et le haut de la portion d'étui 13 et le couvercle 29 portent des reliefs de fixation 30' et 30" semblables aux reliefs 21' et 21 ".
- La portion cylindrique 31 de ce deuxième étui a, comme la portion 13 du premier étui, trois alvéoles longitudinales 25, 26, 27 enveloppant extérieurement les tiges-guides 9 (figure 4). Elle a comme moyens d'appui sur les supports mobiles 11 du magasin de sortie deux encoches en U 32 et 33 de sa paroi dans sa partie d'extrémité 325, les fonds 320 et 330 de ces encoches reposant alors sur les supports 11 lorsque l'étui est placé sur le magasin de sortie par glissement autour des tiges-guides 9 (figures 3 et 4). La portion 31 a aussi deux couples d'incisions opposées 34, 34' et 35, 35', permettant d'enfiler une lame d'arrêt traversante 36 juste en-dessous de la pile d'opercules appuyée sur les supports mobiles 11, le doublement de ces incisions permettant à l'opérateur d'utiliser alors comme première incision 34 celle qui est la mieux placée pour lui. La figure 4 montre comment la portion cylindrique 31 contient le contour 37 (trait pointillé) des opercules, indépendamment des trois tiges-guides 9 et avec un jeu faible, ici de 0,5 à 0,8 mm au diamètre, selon des zones comprises entre les alvéoles longitudinales 25, 26, 27.
- Ce corps d'étui 31 peut être mis en place sur le magasin de sortie avant, pendant ou après son remplissage par les opercules, ce qui donne de la souplesse pour les interventions de l'opérateur. Après extraction du corps d'étui 31 rempli d'opercules, celui-ci est muni de couvercles d'extrémités emboîtés avec forcement ou avec des moyens de fixation appropriés.
- Le corps d'étui 31 est ici en PVC extrudé d'épaisseur 1,5 mm, ses dimensions hors-tout en section droite sont de 92x68,5 mm et sa hauteur totale est de 132 mm, la hauteur de ses encoches d'appui 32 et 33 étant de 10 mm. Ses incisions 34 à 35' sont situées à 8,5 mm de son extrémité supérieure, elles ont une hauteur de 1,2 mm et une largeur ou lon-gueur unitaire de 10 mm, la lame d'arrêt 36 utilisée étant en acier inoxydable à angles arrondis de dimensions 95x8,5x 1 mm.
- On a utilisé cet étui avec des opercules en aluminium d'épaisseur 0,04 mm gaufré et décoré, ce qui leur donnait une épaisseur apparente de 0,08 mm ayant le contour 37 de la figure 4, correspondant à un cercle de diamètre 68 mm raccordé à un secteur à angle droit rayonné (rayon de 5 mm). Les opercules sont conditionnés par piles de 1500 opercules préempilés et comptés automatiquement dans la chambre d'empilage de la machine, pesant 585 g et de hauteur 120 mm, dans les étuis munis de courver- cles, et manutentionnés tels quels jusqu'à la mise sur la machine de conditionnement du client, décrite plus haut, pour laquelle l'étui permet d'éviter toute pollution des opercules.
Claims (13)
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| AT88420202T ATE58691T1 (de) | 1987-06-17 | 1988-06-15 | Verpackungsverfahren, -system und -schachtel fuer deckel. |
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| FR8708894A FR2616749B1 (fr) | 1987-06-17 | 1987-06-17 | Procede, systeme et etui de conditionnement d'opercules |
| FR8708894 | 1987-06-17 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP0296993A1 EP0296993A1 (fr) | 1988-12-28 |
| EP0296993B1 true EP0296993B1 (fr) | 1990-11-28 |
Family
ID=9352456
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP88420202A Expired - Lifetime EP0296993B1 (fr) | 1987-06-17 | 1988-06-15 | Procédé, système et étui de conditionnement d'opercules |
Country Status (9)
| Country | Link |
|---|---|
| US (1) | US4942718A (fr) |
| EP (1) | EP0296993B1 (fr) |
| AT (1) | ATE58691T1 (fr) |
| CA (1) | CA1295347C (fr) |
| DE (1) | DE3861171D1 (fr) |
| DK (1) | DK163727C (fr) |
| ES (1) | ES2018884B3 (fr) |
| FI (1) | FI84798C (fr) |
| FR (1) | FR2616749B1 (fr) |
Families Citing this family (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US5211674A (en) * | 1992-03-11 | 1993-05-18 | Phoenix Enterprise Associates, Ltd. | Method and apparatus for packaging tape rolls |
| FR2730470B1 (fr) * | 1995-02-14 | 1997-03-21 | Pechiney Emballage Alimentaire | Procede de conditionnement d'opercules et etuis obtenus par le procede |
| ATE490941T1 (de) * | 2004-02-20 | 2010-12-15 | Arol Spa | Verschliesskopf für schraubkappen |
| CN111532463B (zh) * | 2020-04-16 | 2021-12-31 | 上海七感食品有限公司 | 一种菌种袋辅助液体接菌设备 |
Family Cites Families (11)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CA542433A (fr) * | 1957-06-18 | Ex-Cell-O Corporation | Mecanisme a emboiter des contenants | |
| US1098061A (en) * | 1909-03-03 | 1914-05-26 | Brown Binnian Company | Finishing, assorting, and packaging machine. |
| US1463229A (en) * | 1920-07-15 | 1923-07-31 | United Shoe Machinery Corp | Cutting machine |
| US2119561A (en) * | 1934-03-17 | 1938-06-07 | American Can Co | Method of measuring and packing press articles and press attachment used therein |
| US2433535A (en) * | 1944-08-12 | 1947-12-30 | Jacob J Treis | Apparatus for cutting and packaging sheets of material |
| US2556214A (en) * | 1946-10-30 | 1951-06-12 | American Can Co | Counting, stacking, and packing machine |
| GB908433A (en) * | 1959-10-28 | 1962-10-17 | Aluminum Co Of America | Article handling mechanism |
| US3261500A (en) * | 1964-04-15 | 1966-07-19 | Continental Can Co | Disposable foam plastic cup dispenser |
| FR1496782A (fr) * | 1966-08-23 | 1967-10-06 | Machine automatique d'empilage et de comptage d'objets | |
| US3466833A (en) * | 1966-11-22 | 1969-09-16 | Maryland Plastics Inc | Package,packaging machine and method |
| IT1125261B (it) * | 1976-02-13 | 1986-05-14 | Ind Macchine Automatiche Spa I | Procedimento per la produzione e il raggruppamento di tavolette termoformate in materiale plastico e macchina per attuare tale procedimento |
-
1987
- 1987-06-17 FR FR8708894A patent/FR2616749B1/fr not_active Expired
-
1988
- 1988-05-27 US US07/199,787 patent/US4942718A/en not_active Expired - Fee Related
- 1988-06-15 DE DE8888420202T patent/DE3861171D1/de not_active Expired - Lifetime
- 1988-06-15 EP EP88420202A patent/EP0296993B1/fr not_active Expired - Lifetime
- 1988-06-15 ES ES88420202T patent/ES2018884B3/es not_active Expired - Lifetime
- 1988-06-15 AT AT88420202T patent/ATE58691T1/de active
- 1988-06-16 CA CA000569648A patent/CA1295347C/fr not_active Expired - Fee Related
- 1988-06-16 FI FI882893A patent/FI84798C/fi not_active IP Right Cessation
- 1988-06-16 DK DK329788A patent/DK163727C/da not_active IP Right Cessation
Also Published As
| Publication number | Publication date |
|---|---|
| DK163727C (da) | 1992-09-07 |
| FR2616749A1 (fr) | 1988-12-23 |
| DE3861171D1 (de) | 1991-01-10 |
| ES2018884B3 (es) | 1991-05-16 |
| FI882893A7 (fi) | 1988-12-18 |
| FI882893A0 (fi) | 1988-06-16 |
| CA1295347C (fr) | 1992-02-04 |
| US4942718A (en) | 1990-07-24 |
| FI84798B (fi) | 1991-10-15 |
| FR2616749B1 (fr) | 1989-09-29 |
| EP0296993A1 (fr) | 1988-12-28 |
| DK329788D0 (da) | 1988-06-16 |
| DK163727B (da) | 1992-03-30 |
| FI84798C (fi) | 1992-01-27 |
| DK329788A (da) | 1988-12-18 |
| ATE58691T1 (de) | 1990-12-15 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP1312548B1 (fr) | Dispositif pour découper une rangée d'opercules dans une bande à opercules et les fixer sur une rangée de récipients remplis | |
| FR2948339A1 (fr) | Perfectionnement a une installation de palettisation combinee avec acces securise. | |
| FR2492318A1 (fr) | Procede et dispositif de dechargement d'emboutis en forme de coupe a partir d'une presse a decouper et a emboutir | |
| EP2809601B1 (fr) | Procede de prelevement d'echantillons dans une machine de conditionnement d'objets plats et machine de conditionnement pour la mise en oeuvre d'un tel procede | |
| EP0645309B1 (fr) | Procédé et dispositif pour adapter la hauteur d'un emballage à la hauteur de son contenu et dispositif de coupe pour la mise en oeuvre | |
| FR2600049A1 (fr) | Dispositif de retenue d'un objet a l'entree d'un canal d'empilement. | |
| EP0296993A1 (fr) | Procédé, système et étui de conditionnement d'opercules | |
| FR2513081A1 (fr) | Procede et dispositif pour sectionner transversalement des poissons | |
| EP3797968B1 (fr) | Machine de thermoformage, d'operculage et de decoupe de contenants multiformat | |
| FR2676941A1 (fr) | Module de case pour machine de tri. | |
| FR2730210A1 (fr) | Machine a poser des manchons de filets mailles sur des objets | |
| EP3339201B1 (fr) | Dispositf d'ouverture de balles | |
| FR2644425A1 (fr) | Dispositif de separation des recipients remplis dans une installation de conditionnement d'emballages a partir d'une bande thermoplastique | |
| FR2631924A1 (fr) | Procede automatique de pose de manchon etirable pour l'etiquetage d'emballages plastiques ou metalliques et dispositif de mise en oeuvre de ce procede | |
| EP3532389B1 (fr) | Procédés et dispositifs de remplissage de pots, lignes de conditionnement de pots | |
| EP0516556B1 (fr) | Procédé de thermoformage et de conditionnement ultérieur éventuel de récipients et machine pour l'exécution de ce procédé | |
| EP0352165B1 (fr) | Dispositif de moulage et retournement automatique de moules contenant du caillé | |
| EP0410835A1 (fr) | Procédé et installation pour le traitement de fûts contenant des déchets liquides | |
| FR2515140A1 (fr) | Procede pour le maintien d'articles relativement a un plateau et moyens pour sa mise en oeuvre | |
| FR2799433A1 (fr) | Procede et dispositif pour l'emballage de produit bobine, en particulier de rouleaux de film plastique | |
| FR2496599A1 (fr) | Emballage fractionnable | |
| EP4537868A1 (fr) | Outil à main de manipulation de seringues de substance pharmaceutique ou cosmétique | |
| FR2468507A1 (fr) | Machine automatique pour l'emballage et la mise en boite de fromages et produits similaires | |
| FR2941679A1 (fr) | Procede et machine pour le dechargement de palettes. | |
| FR2608559A1 (fr) | Chargeur destine a l'alimentation verticale du magasin d'une machine de traitement de produits en plaques, procede d'utilisation de ce chargeur et installation de mise en oeuvre de ce procede |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AT BE CH DE ES GB IT LI LU NL SE |
|
| 17P | Request for examination filed |
Effective date: 19890111 |
|
| 17Q | First examination report despatched |
Effective date: 19900511 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AT BE CH DE ES GB IT LI LU NL SE |
|
| REF | Corresponds to: |
Ref document number: 58691 Country of ref document: AT Date of ref document: 19901215 Kind code of ref document: T |
|
| ITF | It: translation for a ep patent filed | ||
| REF | Corresponds to: |
Ref document number: 3861171 Country of ref document: DE Date of ref document: 19910110 |
|
| GBT | Gb: translation of ep patent filed (gb section 77(6)(a)/1977) | ||
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| 26N | No opposition filed | ||
| ITTA | It: last paid annual fee | ||
| EPTA | Lu: last paid annual fee | ||
| EAL | Se: european patent in force in sweden |
Ref document number: 88420202.9 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: GB Payment date: 19960514 Year of fee payment: 9 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: SE Payment date: 19960520 Year of fee payment: 9 Ref country code: DE Payment date: 19960520 Year of fee payment: 9 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: AT Payment date: 19960523 Year of fee payment: 9 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: CH Payment date: 19960529 Year of fee payment: 9 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: BE Payment date: 19960531 Year of fee payment: 9 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: LU Payment date: 19960601 Year of fee payment: 9 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: ES Payment date: 19960627 Year of fee payment: 9 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: NL Payment date: 19960630 Year of fee payment: 9 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LU Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 19970615 Ref country code: GB Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 19970615 Ref country code: AT Effective date: 19970615 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SE Effective date: 19970616 Ref country code: ES Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 19970616 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LI Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 19970630 Ref country code: CH Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 19970630 Ref country code: BE Effective date: 19970630 |
|
| BERE | Be: lapsed |
Owner name: CEBAL Effective date: 19970630 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: NL Effective date: 19980101 |
|
| GBPC | Gb: european patent ceased through non-payment of renewal fee |
Effective date: 19970615 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PL |
|
| EUG | Se: european patent has lapsed |
Ref document number: 88420202.9 |
|
| NLV4 | Nl: lapsed or anulled due to non-payment of the annual fee |
Effective date: 19980101 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 19980303 |
|
| REG | Reference to a national code |
Ref country code: ES Ref legal event code: FD2A Effective date: 20000503 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES;WARNING: LAPSES OF ITALIAN PATENTS WITH EFFECTIVE DATE BEFORE 2007 MAY HAVE OCCURRED AT ANY TIME BEFORE 2007. THE CORRECT EFFECTIVE DATE MAY BE DIFFERENT FROM THE ONE RECORDED. Effective date: 20050615 |