EP0123567B1 - Préparation d'un papier pour emballage - Google Patents
Préparation d'un papier pour emballage Download PDFInfo
- Publication number
- EP0123567B1 EP0123567B1 EP84400211A EP84400211A EP0123567B1 EP 0123567 B1 EP0123567 B1 EP 0123567B1 EP 84400211 A EP84400211 A EP 84400211A EP 84400211 A EP84400211 A EP 84400211A EP 0123567 B1 EP0123567 B1 EP 0123567B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- fibers
- weight
- sheet
- parts
- dry weight
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired
Links
- 238000004806 packaging method and process Methods 0.000 title abstract description 15
- 238000002360 preparation method Methods 0.000 title description 4
- 239000000835 fiber Substances 0.000 claims abstract description 148
- 238000000034 method Methods 0.000 claims abstract description 66
- 239000003795 chemical substances by application Substances 0.000 claims abstract description 33
- 238000004519 manufacturing process Methods 0.000 claims abstract description 23
- 125000002091 cationic group Chemical group 0.000 claims abstract description 11
- 230000015572 biosynthetic process Effects 0.000 claims abstract description 8
- 239000002655 kraft paper Substances 0.000 claims description 94
- 239000000123 paper Substances 0.000 claims description 63
- 239000011122 softwood Substances 0.000 claims description 35
- 239000000203 mixture Substances 0.000 claims description 24
- 239000011230 binding agent Substances 0.000 claims description 21
- -1 amino fatty acids Chemical class 0.000 claims description 16
- 239000007900 aqueous suspension Substances 0.000 claims description 15
- 239000012736 aqueous medium Substances 0.000 claims description 11
- 238000007670 refining Methods 0.000 claims description 11
- XLYOFNOQVPJJNP-UHFFFAOYSA-N water Substances O XLYOFNOQVPJJNP-UHFFFAOYSA-N 0.000 claims description 11
- 239000011121 hardwood Substances 0.000 claims description 10
- 229920002472 Starch Polymers 0.000 claims description 7
- 235000019698 starch Nutrition 0.000 claims description 7
- 235000014113 dietary fatty acids Nutrition 0.000 claims description 5
- 239000000194 fatty acid Substances 0.000 claims description 5
- 229930195729 fatty acid Natural products 0.000 claims description 5
- 238000003825 pressing Methods 0.000 claims description 5
- 239000005871 repellent Substances 0.000 claims description 5
- 230000002940 repellent Effects 0.000 claims description 5
- 150000001875 compounds Chemical class 0.000 claims description 4
- 239000008107 starch Substances 0.000 claims description 4
- 239000010893 paper waste Substances 0.000 claims description 2
- 239000007787 solid Substances 0.000 claims 3
- 239000011256 inorganic filler Substances 0.000 claims 2
- 229910003475 inorganic filler Inorganic materials 0.000 claims 2
- 239000004753 textile Substances 0.000 claims 1
- 230000009172 bursting Effects 0.000 abstract description 3
- 239000006286 aqueous extract Substances 0.000 abstract description 2
- 229920000620 organic polymer Polymers 0.000 abstract 1
- 239000002491 polymer binding agent Substances 0.000 abstract 1
- 239000001913 cellulose Substances 0.000 description 26
- 229920002678 cellulose Polymers 0.000 description 26
- 239000000463 material Substances 0.000 description 24
- 239000000725 suspension Substances 0.000 description 24
- 239000002609 medium Substances 0.000 description 18
- 239000000243 solution Substances 0.000 description 17
- 230000008569 process Effects 0.000 description 12
- 229920005989 resin Polymers 0.000 description 12
- 239000011347 resin Substances 0.000 description 12
- 239000006185 dispersion Substances 0.000 description 11
- NLHHRLWOUZZQLW-UHFFFAOYSA-N Acrylonitrile Chemical compound C=CC#N NLHHRLWOUZZQLW-UHFFFAOYSA-N 0.000 description 10
- 239000000126 substance Substances 0.000 description 10
- 238000001035 drying Methods 0.000 description 9
- 238000011017 operating method Methods 0.000 description 8
- NIXOWILDQLNWCW-UHFFFAOYSA-N Acrylic acid Chemical compound OC(=O)C=C NIXOWILDQLNWCW-UHFFFAOYSA-N 0.000 description 7
- CNCOEDDPFOAUMB-UHFFFAOYSA-N N-Methylolacrylamide Chemical compound OCNC(=O)C=C CNCOEDDPFOAUMB-UHFFFAOYSA-N 0.000 description 7
- 239000004698 Polyethylene Substances 0.000 description 7
- PPBRXRYQALVLMV-UHFFFAOYSA-N Styrene Chemical compound C=CC1=CC=CC=C1 PPBRXRYQALVLMV-UHFFFAOYSA-N 0.000 description 7
- 239000002253 acid Substances 0.000 description 7
- 239000008394 flocculating agent Substances 0.000 description 7
- 229920000573 polyethylene Polymers 0.000 description 7
- 235000012211 aluminium silicate Nutrition 0.000 description 6
- 230000008901 benefit Effects 0.000 description 6
- 239000007767 bonding agent Substances 0.000 description 6
- 235000013305 food Nutrition 0.000 description 6
- 230000006872 improvement Effects 0.000 description 6
- RSWGJHLUYNHPMX-UHFFFAOYSA-N Abietic-Saeure Natural products C12CCC(C(C)C)=CC2=CCC2C1(C)CCCC2(C)C(O)=O RSWGJHLUYNHPMX-UHFFFAOYSA-N 0.000 description 5
- QTBSBXVTEAMEQO-UHFFFAOYSA-N Acetic acid Chemical compound CC(O)=O QTBSBXVTEAMEQO-UHFFFAOYSA-N 0.000 description 5
- 241001465754 Metazoa Species 0.000 description 5
- KHPCPRHQVVSZAH-HUOMCSJISA-N Rosin Natural products O(C/C=C/c1ccccc1)[C@H]1[C@H](O)[C@@H](O)[C@@H](O)[C@@H](CO)O1 KHPCPRHQVVSZAH-HUOMCSJISA-N 0.000 description 5
- 239000000654 additive Substances 0.000 description 5
- 239000003292 glue Substances 0.000 description 5
- 229910052500 inorganic mineral Inorganic materials 0.000 description 5
- 239000011707 mineral Substances 0.000 description 5
- 235000010755 mineral Nutrition 0.000 description 5
- 230000009467 reduction Effects 0.000 description 5
- 235000012222 talc Nutrition 0.000 description 5
- KHPCPRHQVVSZAH-UHFFFAOYSA-N trans-cinnamyl beta-D-glucopyranoside Natural products OC1C(O)C(O)C(CO)OC1OCC=CC1=CC=CC=C1 KHPCPRHQVVSZAH-UHFFFAOYSA-N 0.000 description 5
- NIXOWILDQLNWCW-UHFFFAOYSA-M Acrylate Chemical compound [O-]C(=O)C=C NIXOWILDQLNWCW-UHFFFAOYSA-M 0.000 description 4
- 239000005995 Aluminium silicate Substances 0.000 description 4
- JIGUQPWFLRLWPJ-UHFFFAOYSA-N Ethyl acrylate Chemical group CCOC(=O)C=C JIGUQPWFLRLWPJ-UHFFFAOYSA-N 0.000 description 4
- VYPSYNLAJGMNEJ-UHFFFAOYSA-N Silicium dioxide Chemical compound O=[Si]=O VYPSYNLAJGMNEJ-UHFFFAOYSA-N 0.000 description 4
- 229920001807 Urea-formaldehyde Polymers 0.000 description 4
- 229910052782 aluminium Inorganic materials 0.000 description 4
- 239000007864 aqueous solution Substances 0.000 description 4
- 229920001577 copolymer Polymers 0.000 description 4
- 239000003337 fertilizer Substances 0.000 description 4
- 239000012764 mineral filler Substances 0.000 description 4
- 230000007935 neutral effect Effects 0.000 description 4
- 238000011084 recovery Methods 0.000 description 4
- OKTJSMMVPCPJKN-UHFFFAOYSA-N Carbon Chemical compound [C] OKTJSMMVPCPJKN-UHFFFAOYSA-N 0.000 description 3
- CDBYLPFSWZWCQE-UHFFFAOYSA-L Sodium Carbonate Chemical compound [Na+].[Na+].[O-]C([O-])=O CDBYLPFSWZWCQE-UHFFFAOYSA-L 0.000 description 3
- QAOWNCQODCNURD-UHFFFAOYSA-L Sulfate Chemical compound [O-]S([O-])(=O)=O QAOWNCQODCNURD-UHFFFAOYSA-L 0.000 description 3
- 238000007792 addition Methods 0.000 description 3
- GZCGUPFRVQAUEE-SLPGGIOYSA-N aldehydo-D-glucose Chemical compound OC[C@@H](O)[C@@H](O)[C@H](O)[C@@H](O)C=O GZCGUPFRVQAUEE-SLPGGIOYSA-N 0.000 description 3
- XAGFODPZIPBFFR-UHFFFAOYSA-N aluminium Chemical compound [Al] XAGFODPZIPBFFR-UHFFFAOYSA-N 0.000 description 3
- 150000003863 ammonium salts Chemical class 0.000 description 3
- KAKZBPTYRLMSJV-UHFFFAOYSA-N butadiene group Chemical group C=CC=C KAKZBPTYRLMSJV-UHFFFAOYSA-N 0.000 description 3
- 238000000576 coating method Methods 0.000 description 3
- 238000007796 conventional method Methods 0.000 description 3
- 239000000839 emulsion Substances 0.000 description 3
- 230000002349 favourable effect Effects 0.000 description 3
- 235000013312 flour Nutrition 0.000 description 3
- 239000004615 ingredient Substances 0.000 description 3
- 239000000314 lubricant Substances 0.000 description 3
- 239000008267 milk Substances 0.000 description 3
- 238000006116 polymerization reaction Methods 0.000 description 3
- 239000000843 powder Substances 0.000 description 3
- 229920001059 synthetic polymer Polymers 0.000 description 3
- 239000000454 talc Substances 0.000 description 3
- 229910052623 talc Inorganic materials 0.000 description 3
- 238000012360 testing method Methods 0.000 description 3
- SMZOUWXMTYCWNB-UHFFFAOYSA-N 2-(2-methoxy-5-methylphenyl)ethanamine Chemical compound COC1=CC=C(C)C=C1CCN SMZOUWXMTYCWNB-UHFFFAOYSA-N 0.000 description 2
- XRKBQVGBWJWJJJ-UHFFFAOYSA-N 2-aminooctadecanoic acid Chemical class CCCCCCCCCCCCCCCCC(N)C(O)=O XRKBQVGBWJWJJJ-UHFFFAOYSA-N 0.000 description 2
- QGZKDVFQNNGYKY-UHFFFAOYSA-N Ammonia Chemical compound N QGZKDVFQNNGYKY-UHFFFAOYSA-N 0.000 description 2
- IJGRMHOSHXDMSA-UHFFFAOYSA-N Atomic nitrogen Chemical compound N#N IJGRMHOSHXDMSA-UHFFFAOYSA-N 0.000 description 2
- LSNNMFCWUKXFEE-UHFFFAOYSA-M Bisulfite Chemical compound OS([O-])=O LSNNMFCWUKXFEE-UHFFFAOYSA-M 0.000 description 2
- IAYPIBMASNFSPL-UHFFFAOYSA-N Ethylene oxide Chemical compound C1CO1 IAYPIBMASNFSPL-UHFFFAOYSA-N 0.000 description 2
- 241000238631 Hexapoda Species 0.000 description 2
- DGAQECJNVWCQMB-PUAWFVPOSA-M Ilexoside XXIX Chemical compound C[C@@H]1CC[C@@]2(CC[C@@]3(C(=CC[C@H]4[C@]3(CC[C@@H]5[C@@]4(CC[C@@H](C5(C)C)OS(=O)(=O)[O-])C)C)[C@@H]2[C@]1(C)O)C)C(=O)O[C@H]6[C@@H]([C@H]([C@@H]([C@H](O6)CO)O)O)O.[Na+] DGAQECJNVWCQMB-PUAWFVPOSA-M 0.000 description 2
- 241000500891 Insecta Species 0.000 description 2
- 240000004658 Medicago sativa Species 0.000 description 2
- 229920000881 Modified starch Polymers 0.000 description 2
- 229920002873 Polyethylenimine Polymers 0.000 description 2
- KWYUFKZDYYNOTN-UHFFFAOYSA-M Potassium hydroxide Chemical compound [OH-].[K+] KWYUFKZDYYNOTN-UHFFFAOYSA-M 0.000 description 2
- OFOBLEOULBTSOW-UHFFFAOYSA-N Propanedioic acid Natural products OC(=O)CC(O)=O OFOBLEOULBTSOW-UHFFFAOYSA-N 0.000 description 2
- 239000002174 Styrene-butadiene Substances 0.000 description 2
- NINIDFKCEFEMDL-UHFFFAOYSA-N Sulfur Chemical compound [S] NINIDFKCEFEMDL-UHFFFAOYSA-N 0.000 description 2
- QAOWNCQODCNURD-UHFFFAOYSA-N Sulfuric acid Chemical compound OS(O)(=O)=O QAOWNCQODCNURD-UHFFFAOYSA-N 0.000 description 2
- 150000007513 acids Chemical class 0.000 description 2
- 239000000853 adhesive Substances 0.000 description 2
- 230000001070 adhesive effect Effects 0.000 description 2
- 239000002671 adjuvant Substances 0.000 description 2
- 125000002947 alkylene group Chemical group 0.000 description 2
- PNEYBMLMFCGWSK-UHFFFAOYSA-N aluminium oxide Inorganic materials [O-2].[O-2].[O-2].[Al+3].[Al+3] PNEYBMLMFCGWSK-UHFFFAOYSA-N 0.000 description 2
- 150000001412 amines Chemical class 0.000 description 2
- 230000000181 anti-adherent effect Effects 0.000 description 2
- 239000003911 antiadherent Substances 0.000 description 2
- TZCXTZWJZNENPQ-UHFFFAOYSA-L barium sulfate Chemical compound [Ba+2].[O-]S([O-])(=O)=O TZCXTZWJZNENPQ-UHFFFAOYSA-L 0.000 description 2
- 230000004888 barrier function Effects 0.000 description 2
- 235000012216 bentonite Nutrition 0.000 description 2
- CQEYYJKEWSMYFG-UHFFFAOYSA-N butyl acrylate Chemical group CCCCOC(=O)C=C CQEYYJKEWSMYFG-UHFFFAOYSA-N 0.000 description 2
- 229910000019 calcium carbonate Inorganic materials 0.000 description 2
- ZCCIPPOKBCJFDN-UHFFFAOYSA-N calcium nitrate Chemical compound [Ca+2].[O-][N+]([O-])=O.[O-][N+]([O-])=O ZCCIPPOKBCJFDN-UHFFFAOYSA-N 0.000 description 2
- 235000012255 calcium oxide Nutrition 0.000 description 2
- 239000000292 calcium oxide Substances 0.000 description 2
- OSGAYBCDTDRGGQ-UHFFFAOYSA-L calcium sulfate Chemical compound [Ca+2].[O-]S([O-])(=O)=O OSGAYBCDTDRGGQ-UHFFFAOYSA-L 0.000 description 2
- 239000004568 cement Substances 0.000 description 2
- 239000011248 coating agent Substances 0.000 description 2
- 239000003086 colorant Substances 0.000 description 2
- 238000005056 compaction Methods 0.000 description 2
- 230000000052 comparative effect Effects 0.000 description 2
- 238000010276 construction Methods 0.000 description 2
- 238000010411 cooking Methods 0.000 description 2
- 239000003599 detergent Substances 0.000 description 2
- 239000000975 dye Substances 0.000 description 2
- 229920001971 elastomer Polymers 0.000 description 2
- 238000005516 engineering process Methods 0.000 description 2
- LEQAOMBKQFMDFZ-UHFFFAOYSA-N glyoxal Chemical compound O=CC=O LEQAOMBKQFMDFZ-UHFFFAOYSA-N 0.000 description 2
- 239000002917 insecticide Substances 0.000 description 2
- NLYAJNPCOHFWQQ-UHFFFAOYSA-N kaolin Chemical compound O.O.O=[Al]O[Si](=O)O[Si](=O)O[Al]=O NLYAJNPCOHFWQQ-UHFFFAOYSA-N 0.000 description 2
- 239000004816 latex Substances 0.000 description 2
- 229920000126 latex Polymers 0.000 description 2
- 238000011068 loading method Methods 0.000 description 2
- VZCYOOQTPOCHFL-UPHRSURJSA-N maleic acid Chemical compound OC(=O)\C=C/C(O)=O VZCYOOQTPOCHFL-UPHRSURJSA-N 0.000 description 2
- 239000011976 maleic acid Substances 0.000 description 2
- 238000010297 mechanical methods and process Methods 0.000 description 2
- 230000005226 mechanical processes and functions Effects 0.000 description 2
- FQPSGWSUVKBHSU-UHFFFAOYSA-N methacrylamide Chemical group CC(=C)C(N)=O FQPSGWSUVKBHSU-UHFFFAOYSA-N 0.000 description 2
- 235000013336 milk Nutrition 0.000 description 2
- 210000004080 milk Anatomy 0.000 description 2
- 235000019426 modified starch Nutrition 0.000 description 2
- 239000002245 particle Substances 0.000 description 2
- 239000000575 pesticide Substances 0.000 description 2
- 239000000049 pigment Substances 0.000 description 2
- 239000011505 plaster Substances 0.000 description 2
- 229920003023 plastic Polymers 0.000 description 2
- 239000004033 plastic Substances 0.000 description 2
- 229920000768 polyamine Polymers 0.000 description 2
- 229920000642 polymer Polymers 0.000 description 2
- 229940072033 potash Drugs 0.000 description 2
- BWHMMNNQKKPAPP-UHFFFAOYSA-L potassium carbonate Substances [K+].[K+].[O-]C([O-])=O BWHMMNNQKKPAPP-UHFFFAOYSA-L 0.000 description 2
- 235000015320 potassium carbonate Nutrition 0.000 description 2
- 238000012545 processing Methods 0.000 description 2
- 239000002994 raw material Substances 0.000 description 2
- 239000005060 rubber Substances 0.000 description 2
- 230000035945 sensitivity Effects 0.000 description 2
- 238000009958 sewing Methods 0.000 description 2
- 230000035939 shock Effects 0.000 description 2
- 239000011734 sodium Substances 0.000 description 2
- 229910052708 sodium Inorganic materials 0.000 description 2
- 239000011115 styrene butadiene Substances 0.000 description 2
- 229920003048 styrene butadiene rubber Polymers 0.000 description 2
- 125000003011 styrenyl group Chemical group [H]\C(*)=C(/[H])C1=C([H])C([H])=C([H])C([H])=C1[H] 0.000 description 2
- 229920003002 synthetic resin Polymers 0.000 description 2
- 239000000057 synthetic resin Substances 0.000 description 2
- VZCYOOQTPOCHFL-UHFFFAOYSA-N trans-butenedioic acid Natural products OC(=O)C=CC(O)=O VZCYOOQTPOCHFL-UHFFFAOYSA-N 0.000 description 2
- AWNXKZVIZARMME-UHFFFAOYSA-N 1-[[5-[2-[(2-chloropyridin-4-yl)amino]pyrimidin-4-yl]-4-(cyclopropylmethyl)pyrimidin-2-yl]amino]-2-methylpropan-2-ol Chemical compound N=1C(NCC(C)(O)C)=NC=C(C=2N=C(NC=3C=C(Cl)N=CC=3)N=CC=2)C=1CC1CC1 AWNXKZVIZARMME-UHFFFAOYSA-N 0.000 description 1
- FXNDIJDIPNCZQJ-UHFFFAOYSA-N 2,4,4-trimethylpent-1-ene Chemical group CC(=C)CC(C)(C)C FXNDIJDIPNCZQJ-UHFFFAOYSA-N 0.000 description 1
- KRQUFUKTQHISJB-YYADALCUSA-N 2-[(E)-N-[2-(4-chlorophenoxy)propoxy]-C-propylcarbonimidoyl]-3-hydroxy-5-(thian-3-yl)cyclohex-2-en-1-one Chemical compound CCC\C(=N/OCC(C)OC1=CC=C(Cl)C=C1)C1=C(O)CC(CC1=O)C1CCCSC1 KRQUFUKTQHISJB-YYADALCUSA-N 0.000 description 1
- 229920000945 Amylopectin Polymers 0.000 description 1
- 229920000856 Amylose Polymers 0.000 description 1
- QYLJIYOGHRGUIH-CIUDSAMLSA-N Arg-Ile Chemical compound CC[C@H](C)[C@@H](C(O)=O)NC(=O)[C@@H](N)CCCNC(N)=N QYLJIYOGHRGUIH-CIUDSAMLSA-N 0.000 description 1
- OYPRJOBELJOOCE-UHFFFAOYSA-N Calcium Chemical compound [Ca] OYPRJOBELJOOCE-UHFFFAOYSA-N 0.000 description 1
- 229920002134 Carboxymethyl cellulose Polymers 0.000 description 1
- UDHXJZHVNHGCEC-UHFFFAOYSA-N Chlorophacinone Chemical compound C1=CC(Cl)=CC=C1C(C=1C=CC=CC=1)C(=O)C1C(=O)C2=CC=CC=C2C1=O UDHXJZHVNHGCEC-UHFFFAOYSA-N 0.000 description 1
- 229920001353 Dextrin Polymers 0.000 description 1
- 239000004375 Dextrin Substances 0.000 description 1
- 108010082495 Dietary Plant Proteins Proteins 0.000 description 1
- 241000196324 Embryophyta Species 0.000 description 1
- BRLQWZUYTZBJKN-UHFFFAOYSA-N Epichlorohydrin Chemical compound ClCC1CO1 BRLQWZUYTZBJKN-UHFFFAOYSA-N 0.000 description 1
- VGGSQFUCUMXWEO-UHFFFAOYSA-N Ethene Chemical compound C=C VGGSQFUCUMXWEO-UHFFFAOYSA-N 0.000 description 1
- 239000005977 Ethylene Substances 0.000 description 1
- 244000166124 Eucalyptus globulus Species 0.000 description 1
- 235000019733 Fish meal Nutrition 0.000 description 1
- 241000861223 Issus Species 0.000 description 1
- 241001508691 Martes zibellina Species 0.000 description 1
- 235000017587 Medicago sativa ssp. sativa Nutrition 0.000 description 1
- 229920000877 Melamine resin Polymers 0.000 description 1
- 229910002651 NO3 Inorganic materials 0.000 description 1
- NHNBFGGVMKEFGY-UHFFFAOYSA-N Nitrate Chemical compound [O-][N+]([O-])=O NHNBFGGVMKEFGY-UHFFFAOYSA-N 0.000 description 1
- 229910019142 PO4 Inorganic materials 0.000 description 1
- 239000004952 Polyamide Substances 0.000 description 1
- 239000004743 Polypropylene Substances 0.000 description 1
- ZLMJMSJWJFRBEC-UHFFFAOYSA-N Potassium Chemical compound [K] ZLMJMSJWJFRBEC-UHFFFAOYSA-N 0.000 description 1
- GOOHAUXETOMSMM-UHFFFAOYSA-N Propylene oxide Chemical compound CC1CO1 GOOHAUXETOMSMM-UHFFFAOYSA-N 0.000 description 1
- 241000490025 Schefflera digitata Species 0.000 description 1
- 244000061456 Solanum tuberosum Species 0.000 description 1
- 235000002595 Solanum tuberosum Nutrition 0.000 description 1
- 241001080024 Telles Species 0.000 description 1
- 241000209140 Triticum Species 0.000 description 1
- 235000021307 Triticum Nutrition 0.000 description 1
- XSQUKJJJFZCRTK-UHFFFAOYSA-N Urea Chemical compound NC(N)=O XSQUKJJJFZCRTK-UHFFFAOYSA-N 0.000 description 1
- 230000009471 action Effects 0.000 description 1
- 230000000996 additive effect Effects 0.000 description 1
- 238000004026 adhesive bonding Methods 0.000 description 1
- 238000013019 agitation Methods 0.000 description 1
- 229920000615 alginic acid Polymers 0.000 description 1
- 235000010443 alginic acid Nutrition 0.000 description 1
- 239000004411 aluminium Substances 0.000 description 1
- DIZPMCHEQGEION-UHFFFAOYSA-H aluminium sulfate (anhydrous) Chemical compound [Al+3].[Al+3].[O-]S([O-])(=O)=O.[O-]S([O-])(=O)=O.[O-]S([O-])(=O)=O DIZPMCHEQGEION-UHFFFAOYSA-H 0.000 description 1
- 229910021529 ammonia Inorganic materials 0.000 description 1
- LFVGISIMTYGQHF-UHFFFAOYSA-N ammonium dihydrogen phosphate Chemical compound [NH4+].OP(O)([O-])=O LFVGISIMTYGQHF-UHFFFAOYSA-N 0.000 description 1
- 229940088990 ammonium stearate Drugs 0.000 description 1
- 150000008064 anhydrides Chemical class 0.000 description 1
- 230000000844 anti-bacterial effect Effects 0.000 description 1
- 239000002518 antifoaming agent Substances 0.000 description 1
- 239000003963 antioxidant agent Substances 0.000 description 1
- 239000003125 aqueous solvent Substances 0.000 description 1
- 239000010425 asbestos Substances 0.000 description 1
- 239000010426 asphalt Substances 0.000 description 1
- 230000003416 augmentation Effects 0.000 description 1
- JPNZKPRONVOMLL-UHFFFAOYSA-N azane;octadecanoic acid Chemical compound [NH4+].CCCCCCCCCCCCCCCCCC([O-])=O JPNZKPRONVOMLL-UHFFFAOYSA-N 0.000 description 1
- 239000003899 bactericide agent Substances 0.000 description 1
- 238000005452 bending Methods 0.000 description 1
- 239000004566 building material Substances 0.000 description 1
- MTAZNLWOLGHBHU-UHFFFAOYSA-N butadiene-styrene rubber Chemical compound C=CC=C.C=CC1=CC=CC=C1 MTAZNLWOLGHBHU-UHFFFAOYSA-N 0.000 description 1
- 235000012970 cakes Nutrition 0.000 description 1
- 239000011575 calcium Substances 0.000 description 1
- 229910052791 calcium Inorganic materials 0.000 description 1
- VTYYLEPIZMXCLO-UHFFFAOYSA-L calcium carbonate Substances [Ca+2].[O-]C([O-])=O VTYYLEPIZMXCLO-UHFFFAOYSA-L 0.000 description 1
- CJZGTCYPCWQAJB-UHFFFAOYSA-L calcium stearate Chemical compound [Ca+2].CCCCCCCCCCCCCCCCCC([O-])=O.CCCCCCCCCCCCCCCCCC([O-])=O CJZGTCYPCWQAJB-UHFFFAOYSA-L 0.000 description 1
- 235000013539 calcium stearate Nutrition 0.000 description 1
- 239000008116 calcium stearate Substances 0.000 description 1
- 239000001175 calcium sulphate Substances 0.000 description 1
- 235000011132 calcium sulphate Nutrition 0.000 description 1
- 238000003490 calendering Methods 0.000 description 1
- 239000004202 carbamide Substances 0.000 description 1
- 125000004432 carbon atom Chemical group C* 0.000 description 1
- 239000001768 carboxy methyl cellulose Substances 0.000 description 1
- 235000010948 carboxy methyl cellulose Nutrition 0.000 description 1
- 239000008112 carboxymethyl-cellulose Substances 0.000 description 1
- 239000005018 casein Substances 0.000 description 1
- BECPQYXYKAMYBN-UHFFFAOYSA-N casein, tech. Chemical compound NCCCCC(C(O)=O)N=C(O)C(CC(O)=O)N=C(O)C(CCC(O)=N)N=C(O)C(CC(C)C)N=C(O)C(CCC(O)=O)N=C(O)C(CC(O)=O)N=C(O)C(CCC(O)=O)N=C(O)C(C(C)O)N=C(O)C(CCC(O)=N)N=C(O)C(CCC(O)=N)N=C(O)C(CCC(O)=N)N=C(O)C(CCC(O)=O)N=C(O)C(CCC(O)=O)N=C(O)C(COP(O)(O)=O)N=C(O)C(CCC(O)=N)N=C(O)C(N)CC1=CC=CC=C1 BECPQYXYKAMYBN-UHFFFAOYSA-N 0.000 description 1
- 235000021240 caseins Nutrition 0.000 description 1
- 230000015556 catabolic process Effects 0.000 description 1
- 210000004027 cell Anatomy 0.000 description 1
- 239000000919 ceramic Substances 0.000 description 1
- 239000003610 charcoal Substances 0.000 description 1
- 238000001311 chemical methods and process Methods 0.000 description 1
- 239000003638 chemical reducing agent Substances 0.000 description 1
- CGDFXYRESJYAHL-UHFFFAOYSA-N chloromethyl-(3-hydroxypropyl)-dimethylazanium Chemical compound ClC[N+](C)(C)CCCO CGDFXYRESJYAHL-UHFFFAOYSA-N 0.000 description 1
- 239000004927 clay Substances 0.000 description 1
- 238000004040 coloring Methods 0.000 description 1
- 230000006835 compression Effects 0.000 description 1
- 238000007906 compression Methods 0.000 description 1
- 239000012141 concentrate Substances 0.000 description 1
- 230000003750 conditioning effect Effects 0.000 description 1
- 235000009508 confectionery Nutrition 0.000 description 1
- 238000006731 degradation reaction Methods 0.000 description 1
- 239000008367 deionised water Substances 0.000 description 1
- 229910021641 deionized water Inorganic materials 0.000 description 1
- 230000001627 detrimental effect Effects 0.000 description 1
- 238000011161 development Methods 0.000 description 1
- 235000019425 dextrin Nutrition 0.000 description 1
- BUACSMWVFUNQET-UHFFFAOYSA-H dialuminum;trisulfate;hydrate Chemical compound O.[Al+3].[Al+3].[O-]S([O-])(=O)=O.[O-]S([O-])(=O)=O.[O-]S([O-])(=O)=O BUACSMWVFUNQET-UHFFFAOYSA-H 0.000 description 1
- 239000002270 dispersing agent Substances 0.000 description 1
- 239000004815 dispersion polymer Substances 0.000 description 1
- 239000012153 distilled water Substances 0.000 description 1
- 235000013399 edible fruits Nutrition 0.000 description 1
- 230000000694 effects Effects 0.000 description 1
- 238000005265 energy consumption Methods 0.000 description 1
- 150000002148 esters Chemical class 0.000 description 1
- CCGKOQOJPYTBIH-UHFFFAOYSA-N ethenone Chemical compound C=C=O CCGKOQOJPYTBIH-UHFFFAOYSA-N 0.000 description 1
- 239000000284 extract Substances 0.000 description 1
- 238000000605 extraction Methods 0.000 description 1
- 238000001125 extrusion Methods 0.000 description 1
- 239000002979 fabric softener Substances 0.000 description 1
- 125000005313 fatty acid group Chemical group 0.000 description 1
- 150000004665 fatty acids Chemical class 0.000 description 1
- 239000000945 filler Substances 0.000 description 1
- 238000011049 filling Methods 0.000 description 1
- 239000004467 fishmeal Substances 0.000 description 1
- 238000007647 flexography Methods 0.000 description 1
- 230000003311 flocculating effect Effects 0.000 description 1
- 239000006260 foam Substances 0.000 description 1
- IVJISJACKSSFGE-UHFFFAOYSA-N formaldehyde;1,3,5-triazine-2,4,6-triamine Chemical compound O=C.NC1=NC(N)=NC(N)=N1 IVJISJACKSSFGE-UHFFFAOYSA-N 0.000 description 1
- 235000012055 fruits and vegetables Nutrition 0.000 description 1
- 239000000417 fungicide Substances 0.000 description 1
- 239000011521 glass Substances 0.000 description 1
- 125000002791 glucosyl group Chemical group C1([C@H](O)[C@@H](O)[C@H](O)[C@H](O1)CO)* 0.000 description 1
- 229940015043 glyoxal Drugs 0.000 description 1
- 239000004519 grease Substances 0.000 description 1
- 239000010440 gypsum Substances 0.000 description 1
- 229910052602 gypsum Inorganic materials 0.000 description 1
- 238000010438 heat treatment Methods 0.000 description 1
- 239000012943 hotmelt Substances 0.000 description 1
- 239000004572 hydraulic lime Substances 0.000 description 1
- 150000002466 imines Chemical class 0.000 description 1
- 238000010348 incorporation Methods 0.000 description 1
- 239000011810 insulating material Substances 0.000 description 1
- 125000000400 lauroyl group Chemical group O=C([*])C([H])([H])C([H])([H])C([H])([H])C([H])([H])C([H])([H])C([H])([H])C([H])([H])C([H])([H])C([H])([H])C([H])([H])C([H])([H])[H] 0.000 description 1
- 230000005087 leaf formation Effects 0.000 description 1
- 235000015250 liver sausages Nutrition 0.000 description 1
- 229920001684 low density polyethylene Polymers 0.000 description 1
- 239000004702 low-density polyethylene Substances 0.000 description 1
- FPYJFEHAWHCUMM-UHFFFAOYSA-N maleic anhydride Chemical compound O=C1OC(=O)C=C1 FPYJFEHAWHCUMM-UHFFFAOYSA-N 0.000 description 1
- 235000012054 meals Nutrition 0.000 description 1
- 235000013372 meat Nutrition 0.000 description 1
- 125000005395 methacrylic acid group Chemical group 0.000 description 1
- 239000002557 mineral fiber Substances 0.000 description 1
- 239000011490 mineral wool Substances 0.000 description 1
- 235000013379 molasses Nutrition 0.000 description 1
- 239000010813 municipal solid waste Substances 0.000 description 1
- 229910052757 nitrogen Inorganic materials 0.000 description 1
- 235000019198 oils Nutrition 0.000 description 1
- 150000007530 organic bases Chemical class 0.000 description 1
- 239000001254 oxidized starch Substances 0.000 description 1
- 235000013808 oxidized starch Nutrition 0.000 description 1
- 101150093826 par1 gene Proteins 0.000 description 1
- 235000019809 paraffin wax Nutrition 0.000 description 1
- 239000012188 paraffin wax Substances 0.000 description 1
- 235000015927 pasta Nutrition 0.000 description 1
- 235000014594 pastries Nutrition 0.000 description 1
- 230000035515 penetration Effects 0.000 description 1
- 230000035699 permeability Effects 0.000 description 1
- 239000003348 petrochemical agent Substances 0.000 description 1
- 235000019271 petrolatum Nutrition 0.000 description 1
- 239000010452 phosphate Substances 0.000 description 1
- NBIIXXVUZAFLBC-UHFFFAOYSA-K phosphate Chemical compound [O-]P([O-])([O-])=O NBIIXXVUZAFLBC-UHFFFAOYSA-K 0.000 description 1
- 239000004014 plasticizer Substances 0.000 description 1
- 229920002401 polyacrylamide Polymers 0.000 description 1
- 229920001281 polyalkylene Polymers 0.000 description 1
- 229920002647 polyamide Polymers 0.000 description 1
- 229920006122 polyamide resin Polymers 0.000 description 1
- 229920000728 polyester Polymers 0.000 description 1
- ODGAOXROABLFNM-UHFFFAOYSA-N polynoxylin Chemical compound O=C.NC(N)=O ODGAOXROABLFNM-UHFFFAOYSA-N 0.000 description 1
- 229920001155 polypropylene Polymers 0.000 description 1
- 229920002451 polyvinyl alcohol Polymers 0.000 description 1
- 235000019422 polyvinyl alcohol Nutrition 0.000 description 1
- 239000011591 potassium Substances 0.000 description 1
- 229910052700 potassium Inorganic materials 0.000 description 1
- 235000012015 potatoes Nutrition 0.000 description 1
- 238000005381 potential energy Methods 0.000 description 1
- 230000001376 precipitating effect Effects 0.000 description 1
- 125000002924 primary amino group Chemical group [H]N([H])* 0.000 description 1
- 238000007639 printing Methods 0.000 description 1
- 125000001453 quaternary ammonium group Chemical group 0.000 description 1
- 230000002787 reinforcement Effects 0.000 description 1
- 229910052895 riebeckite Inorganic materials 0.000 description 1
- 150000003839 salts Chemical class 0.000 description 1
- 239000004576 sand Substances 0.000 description 1
- 239000000565 sealant Substances 0.000 description 1
- 238000007493 shaping process Methods 0.000 description 1
- 239000000377 silicon dioxide Substances 0.000 description 1
- 239000002893 slag Substances 0.000 description 1
- 239000000344 soap Substances 0.000 description 1
- 229910000029 sodium carbonate Inorganic materials 0.000 description 1
- 239000002904 solvent Substances 0.000 description 1
- 125000003696 stearoyl group Chemical group O=C([*])C([H])([H])C([H])([H])C([H])([H])C([H])([H])C([H])([H])C([H])([H])C([H])([H])C([H])([H])C([H])([H])C([H])([H])C([H])([H])C([H])([H])C([H])([H])C([H])([H])C([H])([H])C([H])([H])C([H])([H])[H] 0.000 description 1
- 238000003756 stirring Methods 0.000 description 1
- 238000003860 storage Methods 0.000 description 1
- 235000000346 sugar Nutrition 0.000 description 1
- 150000008163 sugars Chemical class 0.000 description 1
- 239000011593 sulfur Substances 0.000 description 1
- 229910052717 sulfur Inorganic materials 0.000 description 1
- 229910021653 sulphate ion Inorganic materials 0.000 description 1
- 239000004094 surface-active agent Substances 0.000 description 1
- 229920003051 synthetic elastomer Polymers 0.000 description 1
- 239000005061 synthetic rubber Substances 0.000 description 1
- 230000008685 targeting Effects 0.000 description 1
- 235000013311 vegetables Nutrition 0.000 description 1
- 239000002699 waste material Substances 0.000 description 1
- 238000004078 waterproofing Methods 0.000 description 1
Classifications
-
- D—TEXTILES; PAPER
- D21—PAPER-MAKING; PRODUCTION OF CELLULOSE
- D21H—PULP COMPOSITIONS; PREPARATION THEREOF NOT COVERED BY SUBCLASSES D21C OR D21D; IMPREGNATING OR COATING OF PAPER; TREATMENT OF FINISHED PAPER NOT COVERED BY CLASS B31 OR SUBCLASS D21G; PAPER NOT OTHERWISE PROVIDED FOR
- D21H27/00—Special paper not otherwise provided for, e.g. made by multi-step processes
- D21H27/10—Packing paper
-
- D—TEXTILES; PAPER
- D21—PAPER-MAKING; PRODUCTION OF CELLULOSE
- D21H—PULP COMPOSITIONS; PREPARATION THEREOF NOT COVERED BY SUBCLASSES D21C OR D21D; IMPREGNATING OR COATING OF PAPER; TREATMENT OF FINISHED PAPER NOT COVERED BY CLASS B31 OR SUBCLASS D21G; PAPER NOT OTHERWISE PROVIDED FOR
- D21H17/00—Non-fibrous material added to the pulp, characterised by its constitution; Paper-impregnating material characterised by its constitution
- D21H17/03—Non-macromolecular organic compounds
- D21H17/05—Non-macromolecular organic compounds containing elements other than carbon and hydrogen only
- D21H17/07—Nitrogen-containing compounds
-
- D—TEXTILES; PAPER
- D21—PAPER-MAKING; PRODUCTION OF CELLULOSE
- D21H—PULP COMPOSITIONS; PREPARATION THEREOF NOT COVERED BY SUBCLASSES D21C OR D21D; IMPREGNATING OR COATING OF PAPER; TREATMENT OF FINISHED PAPER NOT COVERED BY CLASS B31 OR SUBCLASS D21G; PAPER NOT OTHERWISE PROVIDED FOR
- D21H17/00—Non-fibrous material added to the pulp, characterised by its constitution; Paper-impregnating material characterised by its constitution
- D21H17/03—Non-macromolecular organic compounds
- D21H17/05—Non-macromolecular organic compounds containing elements other than carbon and hydrogen only
- D21H17/17—Ketenes, e.g. ketene dimers
-
- D—TEXTILES; PAPER
- D21—PAPER-MAKING; PRODUCTION OF CELLULOSE
- D21H—PULP COMPOSITIONS; PREPARATION THEREOF NOT COVERED BY SUBCLASSES D21C OR D21D; IMPREGNATING OR COATING OF PAPER; TREATMENT OF FINISHED PAPER NOT COVERED BY CLASS B31 OR SUBCLASS D21G; PAPER NOT OTHERWISE PROVIDED FOR
- D21H17/00—Non-fibrous material added to the pulp, characterised by its constitution; Paper-impregnating material characterised by its constitution
- D21H17/20—Macromolecular organic compounds
- D21H17/21—Macromolecular organic compounds of natural origin; Derivatives thereof
- D21H17/24—Polysaccharides
- D21H17/28—Starch
-
- D—TEXTILES; PAPER
- D21—PAPER-MAKING; PRODUCTION OF CELLULOSE
- D21H—PULP COMPOSITIONS; PREPARATION THEREOF NOT COVERED BY SUBCLASSES D21C OR D21D; IMPREGNATING OR COATING OF PAPER; TREATMENT OF FINISHED PAPER NOT COVERED BY CLASS B31 OR SUBCLASS D21G; PAPER NOT OTHERWISE PROVIDED FOR
- D21H23/00—Processes or apparatus for adding material to the pulp or to the paper
Definitions
- the present invention relates to a new process for preparing a fibrous sheet by papermaking techniques from fibers, a binding agent, a flocculating agent and a particular additive, said sheet, which has properties improved mechanical properties, being useful in the field of packaging and in particular that of so-called small, medium and large capacity paper bags.
- the invention also relates to the sheet of paper obtained by this process as a new industrial product.
- the paper bag either with valve or with an open mouth, must meet a certain number of qualitative requirements: its shape must correspond to a certain volume of product; it must be adapted to the requirements of the transformer (machinability and printability), modern bagging techniques and rapid and automatic mechanization; it must withstand bagging constraints and shocks during various handling and overpressures; it must protect the content from physico-chemical attack and organoleptic degradation; it must also be suitable for palletizing and stacking with the minimum risk of slipperiness.
- the so-called semi-extensible, extensible or creped krafts according to the last two aforementioned solutions are obtained by using a fibrous suspension mainly composed of unbleached or bleached softwood fibers, with or without a small percentage of broadleaf fibers depending on the uses, combined with cellulose waterproofing agents, commonly called “bonding agents", to reduce sensitivity to leaf water.
- bonding agents are generally prepared from rosin constituted by different resin acids (in particular abietic, neoabietic and palustriic acids).
- rosin glues most often saponified with soda, sodium carbonate, potash, ammonia or organic bases, or reinforced rosin emulsions, that is to say composed modified rosin emulsified in the presence of a dispersing agent, of the resinate type or of a proteinaceous material.
- a dispersing agent of the resinate type or of a proteinaceous material.
- This acidity is commonly obtained by the use of sulfate aluminum alone or in combination with sulfuric acid.
- Aluminum sulphate acts as a flocculating and fixing agent for the bonding resin particles on the fibers.
- the weakly refined fibers include tackifying substances which tend to deposit on the pressing rolls, this circumstance resulting in intensive linting and consequently significant risks of breakage, and (ii) if, in an alkaline medium, the high rate of refining contributes to good adhesion or internal cohesion of the sheet, on the other hand a low rate of refining is unfavorable for internal membership.
- DE-A-2 809 422 also discloses a process for preparing wrapping paper according to which is incorporated before or at the headbox 0.01 to 3% by weight, relative to the weight of the final dry paper, of a composition comprising 2 to 15% by weight of an anti- adherent and 98 to 85% by weight of a synthetic rubber or a synthetic resin. Now it turns out that for the reasons given above, this process is carried out using highly refined fibers (SR degree of 68-70).
- a new technical solution is proposed which overcomes the aforementioned drawbacks and offers the advantage of leading to fibrous sheets having improved mechanical properties such as in particular impact resistance, energy at break, and the machinability, on the one hand, and savings in energy and raw materials, such as fibers and glue to laminate fibrous sheets when making bags, on the other hand.
- the saving in cellulose linked to the reduction in the number of sheets and / or in the grammage of paper making up the bag, can be between 5 and 35%, and especially between 10 and 15%; for adhesives, this saving can be of the order of 10 to 20%.
- the process for preparing a fibrous sheet according to the invention by papermaking techniques from an aqueous suspension of fibers, flocculant, binder and agent which reduces linting and adhesion on wet presses, which the '' is introduced into the headbox to form a sheet on a paper machine which is pressed and dried, is characterized in that an aqueous suspension is prepared having a pH between 6.2 and 9.5 and containing (a) 100 parts by dry weight of fibers chosen from (i) cellulosic fibers having an SR degree between 16 and 35, and (ii) mixtures of cellulosic fibers having an SR degree between 16 and 35 with non-fibers cellulosics in which the weight ratio of non-cellulosic fibers / cellulosic fibers is less than or equal to 0.1 (b) 0.05 to one part by dry weight of organic cationic flocculant, (c) 0.2 to 5 parts by dry weight of organic polymeric binder and (d) 0.01 to
- the pH to be used will be between 6.2 and 9.5, advantageously between 6.7 and 8.5, and preferably more than 7 and less than or equal to 8.5.
- the quantity of agent which reduces linting and the adhesion of the sheet to wet presses will advantageously be between 0.01 to 1 part by dry weight per 100 parts by dry weight of fibers.
- All cellulosic fibers are suitable, such as chemical, semi-chemical, mechanical, mechanochemical, softwood, hardwood, annual plant fibers, old paper recovery fibers and their mixtures. It is preferable to use unbleached, semi-bleached or bleached cellulosic fibers obtained by the chemical sulphate process called the kraft process. These fibers will be particularly chosen from kraft softwood fibers alone or in combination with kraft hardwood fibers. For certain applications, it will be possible to combine kraft softwood fibers, mixed where appropriate with kraft hardwood fibers, fibers originating from the recovery of old paper or fibers obtained by manufacturing processes different from the kraft process. It is also possible to mix the cellulosic fibers with synthetic organic fibers (polyamides, polyesters, polyalkylene such as polyethylene or polypropylene) and / or mineral fibers (glass, calcium sulphate, rock wool).
- synthetic organic fibers polyamides, polyesters, polyalkylene such as polyethylene or polypropylene
- the weight ratio of non-cellulosic fibers to cellulosic fibers will be less than or equal to 0.1.
- the cellulosic fibers are refined with care (that is to say with refining powers per tonne produced approximately 20 to 50% lower than those of conventional processes; i.e. for example 125 to 350 kWh - preferably 125 to 250 kWh according to the invention instead of 250 to 450 kWh according to conventional techniques per tonne of paper produced for an SR degree between 16 and 35).
- the flocculating agent will be chosen from organic cationic flocculants such as resins of the cationic synthetic organic product type such as polyamide-epichlorohydrin type resins, polyamide-polyamine-epichlorohydrin resins, polyamine resins such as those of polyethyleneimine, of polyethylene - modified imine, polypropylene-polyamide resins, glyoxal, quaternary ammonium derivatives such as chlorohydroxypropyltrimethyl-ammonium, modified polyacrylamides.
- the polyethylene-imine, polyamide-amine and crosslinked polyalkylamine resins are used in aqueous solution and at variable concentrations generally between 5 and 30% w / v.
- the amount of flocculating agent to be used will advantageously be between 0.05 to 1 part by dry weight per 100 parts by dry weight of fibers.
- Native starches with a linear or branched chain are preferably chosen (the linear fraction or amylose having glucose units linked together by alpha 1-4 bonds, the degree of polymerization possibly being between 100 and 3000; the branched fraction or amylopectin having alpha 1-4 and alpha 1-6 bonds and a degree of polymerization between 200 and 2000), chemically modified and cold soluble starches and aqueous dispersions of synthetic polymer, such as styrene-butadiene latexes carboxylated or non-carboxylated and acrylic latexes.
- synthetic polymer such as styrene-butadiene latexes carboxylated or non-carboxylated and acrylic latexes.
- the amount of binder to be used will advantageously be between 0.2 to 5 parts by dry weight per 100 parts by weight of fibers.
- the agent which reduces fluffing and adhesion on wet presses is chosen in particular from the group consisting of (i) amino fatty acids, (ii) amino fatty acids condensed with at least one polyfunctional compound (such as in particular l epichlorohydrin, polyamines and mixtures or precondensates of the epichlorohydrin-diamine or alkylene oxide-diamine type where the alkylene oxide is ethylene or propylene oxide), (iii) fabric softeners and (iv ) their mixtures.
- polyfunctional compound such as in particular l epichlorohydrin, polyamines and mixtures or precondensates of the epichlorohydrin-diamine or alkylene oxide-diamine type where the alkylene oxide is ethylene or propylene oxide
- a bonding agent in neutral medium also called water repellant to reduce the water sensitivity of the sheet.
- the water repellents are solutions of dimeric ketene at weight / volume concentrations between 5 and 12%, mixtures of ammonium salt of a copolymer of styrene and maleic anhydride (50:50) and a copolymer of acrylonitrile and acrylic acid in solution or dispersion at 20-60% (weight / volume), the ammonium salts of a copolymer of diisobutylene, maelic anhydride and maleic acid, in solution or dispersion at 20-60% (weight / volume), the ammonium salts of a copolymer of styrene, acrylic acid and maleic acid, in solution or dispersion at 20-60% (weight / volume), emulsions paraffin-wax at 30-50%.
- a mineral filler may be incorporated into the aqueous suspension of stage a) which contains the fibers, the mineral filler-fibers weight ratio being less than or equal to 0.1.
- the bonding agent in neutral medium can be introduced either after stage c) and before stage d), or again after stage b) and before stage c).
- the fibrous sheet obtained according to the method of the invention can advantageously be subjected to a mechanical extensibility treatment in the machine direction, intervening when it is still wet.
- This extensibility treatment can be carried out by (i) creping or (ii) by compacting between an elastic band and a heating roller.
- the contact times are generally between 15 seconds and 2 minutes.
- the organic binder ready for use if it is a synthetic polymer presented in the form of an aqueous dispersion of 300 to 600, is preferably incorporated continuously, in the resulting suspension containing the fibers and the flocculant. g / I of concentration or after cooking if it is in particular native or modified starches. The latter are generally sold in the form of aqueous compositions of 20 to 200 g / l.
- the resulting suspension has a concentration of between 15 and 50 g / l and usually between 15 and 30 g / l.
- the binder will be used in an amount between 0.2 and 5 parts by dry weight and in particular between 0.2 and 3 parts by dry weight per 100 parts by weight of fibers.
- the other auxiliary additives for obtaining the final properties of the sheet material can be added either to the storage tank for the refined paste, or continuously in the overhead circuits. .
- the agent reducing adhesion on wet presses is introduced continuously (by metering pump) into the head circuits of the paper machine, the resulting suspension having a concentration of between 2 and 30 g / I and in particular 2 and 20 g / I.
- the amount of agent reducing adhesion on wet presses can be between 0.01 and 1 part by dry weight per 100 parts by weight of fibers and in particular between 0.01 and 0.5 part by dry weight per 100 parts by weight of fibers.
- the resulting suspension which is at a pH between 6.2 and 9.5, is sent to the table of the paper machine for the sheet setting of the material, respecting certain conditions for wet pressing, partially damp drawing. and in the dryer.
- wet press sections with suitable coatings and a minimum hardness of 60 ° Shore.
- Dry and wet prints will be as low as possible to maximize the elasticity and energy at break of the sheet.
- the fibrous sheet obtained according to the invention has improved mechanical properties and is characterized in that the pH of its aqueous extract according to French standard NF Q03-005 (according to which one measures, after extraction of a sample of 2 g for 1 h with 100 ml of distilled or deionized water having a conductivity less than or equal to 0.1 mS / m, the pH of the extract at a temperature of 20-25 ° C) is greater than 7.
- the fibrous sheet according to the invention can be manufactured on a conventional table-top paper machine, with one or more jets, horizontal, vertical or inclined for the production of unbleached or bleached krafts intended for the packaging industry and in particular for manufacturers of small, medium and large capacity bags.
- These paper machines are generally equipped with drying cylinders.
- the material which is the subject of the invention can also be used on a machine equipped with a tunnel for airborne drying of the sheet, in order to further promote the mechanical properties of the material, but, as already mentioned previously, these conditions manufacturing will be much less economically attractive, given the high energy consumption required for airborne drying and this compared to traditional cylinder drying technologies.
- the fibrous sheet can be obtained on a paper machine with conventional dryers and, preferably associated with a known mechanical process for the improvement of elongation in the machine direction and of the energy at break like systems. creping or manufacturing semi-extensible or extensible krafts of the "CLUPAK" type mentioned above.
- the process which is the subject of the invention has the great advantage of eliminating the drawbacks mentioned above of extensibility techniques in the machine direction of a paper, while benefiting from the known advantages of these systems. This association therefore makes it possible to obtain an unbleached or bleached sheet material, endowed with mechanical characteristics and machinability or processing properties clearly higher than those of known materials intended for the packaging industry and in particular for manufacturers. of small, medium and large capacity bags.
- the sheet according to the invention can be used alone or in combination with other substances such as cellulose or its derivatives, plastic, aluminum.
- It can be coated, by conventional means, with products in an aqueous medium, solvent or hot-melt based on organic, vegetable, animal, synthetic binder, combined or not with usual additives in the processing industry such as fillers. mineral and / or organic, plasticizers, dyes, antioxidants, lubricants, special resins, etc.
- the sheet according to the invention can also be, as required, tarred, coated with foam, laminated, extruded, smoothed, calendered, grained, rubbed, glazed, glossy.
- the material can also lend itself to the usual methods of printing one or more colors, such as flexography, offset or rotogravure.
- the sheet according to the invention has good suitability for folding, creasing, gluing, sewing, and perforation operations. It can also receive different surfactants, such as colloidal silica derivatives in aqueous emulsion, to increase the anti-slip properties of the final bag and promote palletization.
- surfactants such as colloidal silica derivatives in aqueous emulsion
- kraft packaging was prepared in a first series (examples A-1 to A-8) according to known and conventional methods, with or without mechanical extensibility devices (of the "CLUPAK or creping” type).
- the materials obtained were tested (the results relating to the mechanical properties are recorded in Table I) and used for the manufacture of small, medium and large capacity bags.
- Unbleached kraft softwood fibers are refined in a combined chain of disc refiners - conical refiners.
- the refining energy is 300 to 350 kWh per tonne of paper produced.
- the level of fattening of the cellulose, controlled by the Shoepper Riegler degree, is between 16 and 30.
- a conventional glue based on saponified rosin is incorporated into the fibrous suspension, with a concentration of between 20 and 60 g / l. it is precipitated and fixed on the cellulose with alumina sulfate.
- the suspension which has a dry matter concentration of between 2 and 20 g / l and a pH of between 4.5 and 5, is sent to a conventional paper machine with a flat table, with a horizontal jet. (wet pressing, drying cylinders) for the production of krafts for large capacity bags. This machine was not equipped with a sheet extensibility system (of the "CLUPAK or crepe blade” type).
- the sheet is produced in 70 g / M 2 .
- a kraft sheet is made having a grammage of the order of 90 g / m2.
- Example A-1 a kraft sheet is produced in 100 g / m 2 .
- the fibrous suspension of Example A-1 contains a conventional urea-formaldehyde resin from the paper mill, at a dose of 0.6 parts by dry weight per 100 parts by weight of cellulose, in order to reinforce the mechanical properties in the state wet.
- Example A-1 All the other operating methods are those described in Example A-1.
- the sheet is produced in 70 g / m 2.
- the fibrous suspension of Example A-1 contains a urea-formaldehyde resin and a cationic starch incorporated in the mass by conventional stationery techniques and at the dose of 0.6 parts by dry weight and 0.3 parts by weight, respectively. dry weight per 100 parts by weight of cellulose. These additives are used to enhance the dry and wet properties of the sheet. All the other conditions respect those defined for example A-1; the sheet is produced in 70 g / m 2 .
- the preparation conditions are those of Example A-1, but the 90 g / m 2 sheet is compacted according to the "CLUPAK • technique.
- the target elongation at break is 4 to 6%.
- the sheet is produced in 90 g / m 2 .
- Example A-1 The operating methods are those of Example A-1, but the 90 g / m 2 sheet is compacted according to the "CLUPAK" technique.
- the target elongation at break is 8-10%.
- the sheet is produced in 90 g / m 2 .
- Example A-1 The sheet obtained in Example A-1, in 70 g / m 2 , is subjected to a polyethylene extrusion (the amount of low density polyethylene provided is approximately 15 g / m 2 ) to improve the barrier properties to the paper moisture.
- Unbleached 75 g / m 2 unbleached kraft obtained by a classic “CLUPAK • technique, the fibers of this paper are only unbleached kraft softwood fibers and this paper contains a wet strength reinforcement resin based urea-formaldehyde.
- Unbleached semi-extensible kraft of 100 g / m 2 obtained by a classic CLUPAK technique, the fibers of this paper are only unbleached kraft softwood fibers.
- Unbleached kraft crepe of 95 g / m 2 obtained by a classic papermaking technique
- the fibers in this paper are unbleached softwood fibers only.
- Standard bleached kraft of 75 g / m 2 This wrapping paper is made from bleached softwood fibers on a conventional flat table, single jet, paper machine not equipped with a sheet extensibility system.
- a sheet is prepared from old paper recovery fibers on a conventional machine with a flat table, with a jet, horizontal and equipped with a “CLUPAK” extensibility system, for a target grammage of 90 g / m 2 .
- the resulting aqueous suspension has a pH of between 6.7 and 9.5.
- the sheet setting is carried out on a flat table machine with a jet, horizontal and with conventional drying cylinders without system of sheet extensibility and respecting the conditions defined according to the preferred mode of implementation.
- the target grammage of the sheet is 90 g / m 2 .
- a sheet is prepared according to the methods of Example 1, the organic binder being a native starch, the degree of polymerization of which is between 100 and 3000. This binder is used at the rate of 2 parts by dry weight per 100 parts by weight fiber.
- the target grammage of the sheet is 70 g / m 2 .
- Example 2 The procedure is as in Example 2, the target grammage of the sheet being 85 g / m 2.
- Example 2 The procedure is as in Example 2, the target grammage of the sheet being 90 g / m 2 .
- Example 2 The procedure is as in Example 2, the target grammage of the sheet being 100 g / m2 .
- Example 2 The procedure is as in Example 2, the target grammage of the sheet being 120 g / m2.
- Example 1 The procedure of Example 1 is carried out using a mixture of 80 parts by weight of unbleached kraft softwood fibers and 20 parts by weight of unbleached kraft hardwood fibers (eucalyptus), instead of 100 parts by weight unbleached kraft softwood fibers, the use of short hardwood fibers may be useful in certain applications to improve leaf formation.
- the target grammage is 90 g / m 2 .
- a sheet is prepared according to the methods of Example 1, from a fibrous suspension constituted by a mixture of 80 parts by weight of unbleached kraft softwood fibers and 20 parts by weight of old paper fibers originating, essentially, of recycled packaging kraft, the use of old paper fibers being able to be useful in certain applications, in order to reduce the material cost.
- the target grammage is 70 g / m 2 .
- a sheet is prepared according to Example 1 but with a fibrous suspension of resinous fibers bleached kraft.
- the flocculating agent is a modified polyamine-polyethyleneimine resin, used at a rate of 0.4 parts by dry weight per 100 parts by weight of fibers.
- the organic binder is a polymer dispersion containing 60 to 75 parts by weight of ethyl acrylate unit, 5 to 15 parts by weight of acrylonitrile unit, 10 to 20 parts by weight of butyl acrylate unit, 1 to 6 parts by weight of N-methylolacrylamide motif. This binder is introduced into the resulting suspension in an amount of 1.5 parts by dry weight per 100 parts by weight of fibers.
- the target grammage is 70 g / m 2.
- a sheet of paper is prepared according to the methods of Example 2, but the sheet is laid on a machine with a flat table, with a jet, horizontal, with conventional drying cylinders and equipped with a system of extensibility of the "CLUPAK • type paper.
- the target elongation at break is 5 to 6%.
- the sheet is produced in 90 g / m 2 .
- Example 2 We proceed according to the operating methods of Example 2 but the sheet setting of the material is done on a flat table machine, with a jet, horizontal, with conventional drying cylinders and equipped with a paper extensibility system of the type "CLUPAK".
- the target machine direction elongation at break is 6 to 7%.
- the sheet is produced in 90 g / M 2 .
- the material according to the invention is prepared according to the methods of Example 11 but the elongation at break in the intended machine direction is 9-10%.
- a fibrous sheet is prepared according to the methods of Example 1, but the target grammage of the sheet is 60 g / m 2.
- Example 2 The procedure is as in Example 1, but incorporated into the fibrous suspension after the operation. and before the introduction of the flocculating agent, an anti-grease agent of the ammonium orthophosphate bis type [2-N-ethyl- (perfluorooctane-1-sulfonamido-ethyl)] at a rate of 0.3 parts by dry weight per 100 parts by weight of fiber, to give the sheet resistance to the penetration of fatty substances.
- an anti-grease agent of the ammonium orthophosphate bis type [2-N-ethyl- (perfluorooctane-1-sulfonamido-ethyl)] at a rate of 0.3 parts by dry weight per 100 parts by weight of fiber, to give the sheet resistance to the penetration of fatty substances.
- the target grammage of the sheet is 60 g / m 2 .
- the amount of dry matter deposited on one side is of the order of 10 to 12 g / M 2 .
- the sheet thus obtained is slightly smoothed (40 kg / cm) at the end of the paper machine.
- the final grammage of the targeted sheet is 75 g / m 2 .
- a sheet is prepared according to the operating methods of Example 10 from recovery fibers from old paper instead of unbleached kraft softwood fibers, for a target grammage of 90 g / M 2.
- a sheet is prepared according to the operating methods given in Example 2 from a fibrous composition comprising 70 parts by weight of unbleached kraft softwood fibers and 30 parts by weight of old paper fibers containing long fibers, short fibers and a mineral filler (talc), all the other ingredients being those referred to in Example 2.
- the sheet is produced on a paper machine under a compacting device, for a targeted grammage of 70 g / m 2 .
- the ash rate of this sheet is between 5 and 8% by weight relative to the weight of said dried sheet (this ash rate corresponds to a mineral filler-fiber weight ratio of less than 0.1).
- a sheet is prepared according to the operating methods of Example 10 from fibers B, C and respectively D instead of unbleached kraft softwood fibers, for a target grammage of 90 g / m 2 .
- the anti-flaking and anti-adherent agent used in Examples 1-16, 16 bis and 17-19 can be replaced by an amino derivative of fatty acids (where the fatty acid group comprises from 12 to 24 carbon atoms), by example a lubricant such as ammonium stearate, stearoyl - and lauroyl - aminopropylene-amines (oxyethylenated, if necessary, with 2 to 22 and in particular 7 molecules of ethylene oxide for 1 molecule of amine) and aminopropyleneamino - and amino - stearic, - oleic and - lauric acids, where appropriate oxyethylenated with 2 to 22 molecules of ethylene oxide.
- a lubricant such as ammonium stearate, stearoyl - and lauroyl - aminopropylene-amines (oxyethylenated, if necessary, with 2 to 22 and in particular 7 molecules of ethylene oxide for 1 molecule of amine) and amino
- the air volume in cm 3 passing through 1 cm 2 of paper in 1 second under a pressure difference of 1 millibar (NF Q 03-001) is the absolute porosity.
- the AFNOR porosity is equal to the product of the absolute porosity by the grammage of the paper expressed in g / m 2.
- the bursting strength is expressed in kilopascals and is determined according to standards NF Q 03-053 and NF Q 03-054.
- the tear resistance is expressed in millinewtons and is determined according to standard NF Q 03-011.
- test piece is subjected to the shock of an indenter (standard NF Q 03-034) attached to a pendulum whose drop height corresponds to the known potential energy.
- Example A-12 highlights the favorable action of creping on energy at break and tear but this technique is not at all effective for tensile strength and stiffness.
- the bags are classified into 3 main categories.
- Example 22 50 kg cement bag with valve -
- the standard bag consists of 2 unbleached semi-extensible krafts in 100 g / m 2 , of the type of that of example A-11.
- the new bag is made from 2 ecru krafts obtained according to Example 4.
- the light bags made with the fibrous sheet according to the invention are very efficient on a fast bagging machine, for example with 4 turbine spouts (25 to 40 bags per minute).
- the new bags are more rigid, which facilitates the opening of the valve, including the introduction of the bag into the spout of the bagger.
- the standard bag is generally made up of 3 extensible krafts of 75 g / m 2 of the type of example A-19.
- the new bag is made, ie from 3 unbleached krafts of 70 g / m 2 according to Example 2, (cellulose saving: 8%); or from 2 unbleached krafts of 90 g / m 2 obtained according to Example 1 (cellulose saving: 14 to 15%) on a turbine bagger, with 4 nozzles and at a bagging rate of 1,300 to 1 500 bags per hour.
- the breakage rates during bagging and handling are respectively as follows:
- Example 24 50 kg flour sack with open mouth
- the standard bag is generally made up of 3 stretch krafts of 75 g / m 2 obtained according to A-9.
- the new bag is made either from 3 unbleached krafts obtained according to Example 2 of 70 g / m 2 (cellulose saving: 8%), or from 2 unbleached krafts obtained according to Example 10, 11 or 12 (cellulose saving: 14-15%).
- Example 25 50 kg fertilizer bag with open mouth
- the standard bag is generally obtained with 3 unbleached kraft of 70 g / m 2 (example A-1) and 1 unbleached kraft of 70 g / m 2 coated with polyethylene (example A-8).
- the new bag is made with 2 unbleached kraft of 70 g / m 2 according to Example 2, associated with an unbleached kraft of 70 g / m 2 coated with polyethylene (type example A-8).
- Example 26 Large capacity trash bag
- the classic bag is, depending on the use, either made from 1 ecru kraft stretchy 100 g / m 2 (according to example A-11), or from 2 standard kraft 70 g / m 2 (according to example A-1).
- Example 27 25 kg open-milk powder packaging bag
- the classic bag is generally obtained from 1 kraft of 75 g / m 2 bleached, according to example A-13, and from 2 unbleached krafts of 70 g / m 2 of the type of that of example A-1 , and a polyethylene sheath.
- the new bag is obtained from 1 sheet of 75 g / m 2 , according to Example 15, from 1 sheet of 70 g / m 2 , according to Example 2, and from a polyethylene sheath.
- the cellulose economy is more than 30%.
- Example 28 10 kg bag of dog food
- the cellulose saving is at least 10%.
Landscapes
- Paper (AREA)
- Ultra Sonic Daignosis Equipment (AREA)
- Investigating Or Analyzing Materials By The Use Of Ultrasonic Waves (AREA)
- Laminated Bodies (AREA)
- Making Paper Articles (AREA)
- Wrappers (AREA)
Description
- La présente invention a trait à un nouveau procédé de préparation d'une feuille fibreuse par des techniques papetières à partir de fibres, d'un agent liant, d'un agent floculant et d'un additif particulier, ladite feuille, qui a des propriétés mécaniques améliorées, étant utile dans le domaine de l'emballage et notamment celui des sacs en papier dits de petite, moyenne et grande contenance. L'invention concerne également la feuille de papier obtenue selon ce procédé en tant que produit industriel nouveau.
- On sait que les papetiers et les transformateurs de krafts d'emballage ont à subir la concurrence de nombreux moyens d'emballage tels que les sacs en matières plastiques, et les conditionnements dits de livraisons en vrac ou semi-vrac. Par suite les papetiers et les transformateurs ont été amenés à mettre au point des produits plus techniques de poids inférieur par rapport aux matériaux traditionnels (réduction du grammage du papier ou diminution, par exemple, du nombre de plis des sacs) répondant tout à fait aux exigences qualitatives des utilisateurs finals, c'est-à-dire aux conditions automatiques contraignantes d'ensachage dans des secteurs industriels très variés tels que, selon le langage de l'homme de métier :
- a) les matériaux de construction :
- ciment, plâtre, chaux hydraulique, enduits, revêtements de sol, matériaux isolants, produits d'étanchéité ;
- b) les produits minéraux :
- argiles crues, kaolins, céramiques, produits réfractaires à base d'argile, d'amiante, les laves, les marbres, le silex broyé, les barytes, les blancs de craie et gypse, les ocres, les talcs, les produits siliceux et silices, les bentonites, les charbons actifs, le sable, le sel ;
- c) l'alimentation humaine :
- farine patissière et boulangère, les sucres, poudre de lait, les pâtes alimentaires, les pommes de terre, les fruits et légumes, les aliments déshydratés
- d) l'alimentation animale :
- aliments composés, les farines de viande, de poissons, mélasses, tourteaux, blé, farine de luzerne, pulpes, concentrés minéraux, aliments pour animaux domestiques, lait en poudre ;
- e) les produits chimiques :
- aluminium, sodium, soufre et combinaisons, lessives, savons détersifs, polymères issus de la pétrochimie ou de la carbochimie, insecticides, pesticides, résines synthétiques, dérivés de la cellulose ou de l'amidon, colorants, pigments ;
- f) les engrais :
- engrais azotés, phosphatés, le nitrate de chaux, les potasses, les engrais composés, les scories Thomas ou potassiques ; et,
- g) les produits divers :
- semences, sciure de bois, bitumes, charbon de bois, etc.
- En fonction des différents types d'usage, le sac papier, soit à valve, soit à gueule ouverte, doit répondre à un certain nombre d'exigences qualitatives : sa forme doit correspondre à un certain volume de produit ; il doit être adapté aux exigences du transformateur (machinabilité et imprimabilité), aux techniques modernes d'ensachage et à la mécanisation rapide et automatique ; il doit résister aux contraintes d'ensachage et aux chocs au cours des diverses manutentions et surpressions ; il doit protéger le contenu des agressions physico-chimiques et des dégradations organoleptiques ; il doit aussi se prêter à la palettisation et au gerbage avec le minimum de risques de glissance.
- Depuis de nombreuses années, les producteurs de kraft ont été amenés à définir les propriétés importantes du papier, d'une part, pour que celui-ci se machine correctement chez le transformateur, d'autre part, pour que le sac satisfasse aux exigences précitées. Ces études mettent en évidence que l'énergie à la rupture du papier, principalement liée à un allongement à la rupture et plus particulièrement dans le sens machine, est une propriété fondamentale pour la résistance finale du sac.
- On sait que dans ce but un certain nombre de solutions techniques ont été préconisées. On connaît en particulier la solution dite du « raffinage de la pâte cellulosique à haute concentration », voir notamment W.C. WEST, Tappi 47 (6), 313 (1964), le brevet français N° 1 453 806 et ses additions N° 91 978 et 91 979, qui à partir d'une teneur en cellulose de 20 à 35 % permet, en règle générale d'améliorer la résistance à la déchirure et l'allongement à la rupture de 5 à 10 %, mais qui a l'inconvénient majeur de consommer de grandes quantités d'énergie par rapport aux techniques classiques de raffinage.
- On connaît également la solution dite du « kraft aéroporté qui a l'avantage de limiter les tirages au cours de la fabrication du papier et d'améliorer ainsi l'énergie à la rupture, mais qui présente les inconvénients suivants : investissements importants, coûts énergétiques très élevés, irrégularités dans le sens travers, la machine équipée selon cette solution ne pouvant pas produire avec une bonne rentabilité des produits papetiers plus classiques sans exigence particulière pour l'énergie à la rupture.
- On connaît par ailleurs la solution dite du « kraft crêpé », voir notamment le brevet français N° 1261 100, qui conduit à des allongements à la rupture d'au moins 7 à 8 % dans le sens machine, mais qui est trop souple et de faible machinabilité aussi bien chez le transformateur que chez l'utilisateur remplissant le sac, surtout en raison du développement important de l'automatisation des chaînes d'ensachage.
- On sait que en raison des difficultés sérieuses rencontrées avec les papiers crêpés, on a proposé une autre solution d'extensibilité qui est notamment connue sous le nom de procédé « CLUPAK » (marque de la Société CLUPAK INC.) pour la préparation de krafts extensibles ou semi-extensibles, voir notamment le brevet américain N° 2 624 245, les brevets français 1 439 100, 1 442 574, et 1 550 049, et qui comprend le compactage de la feuille de papier encore humide entre la bande pressoir en caoutchouc et un rouleau sécheur, la bande en caoutchouc, en se rétractant, appliquant des forces de compression dans le sens machine et provoquant un compactage local d'où une certaine extensibilité de la feuille, le pourcentage d'allongement souhaité étant principalement obtenu en jouant sur la différence de vitesse avant et après le dispositif de compactage.
- Cette solution, dans le contexte actuel, est celle qui offre le meilleur compromis qualité/prix. Les actions d'allègement des sacs qu'elle peut permettre restent néanmoins limitées. En effet, les niveaux d'allongement à la rupture des krafts semi-extensibles sont généralement de l'ordre de 5 à 10 % dans le sens machine, et notamment de 5 à 7 %, car au-delà de ce seuil apparaissent les inconvénients majeurs de souplesse donc de machinabilité déjà cités pour les papiers crêpés. Dans ces conditions, cette solution a donc aussi ses limites pour l'énergie à la rupture. Il est également très important de souligner que l'action mécanique d'extensibilité, favorable sur les propriétés d'allongement du papier, a néanmoins un effet très négatif sur la résistance à la traction du papier, de l'ordre de 15 à 30 %.
- Par ailleurs, les krafts dits semi-extensibles, extensibles ou crêpés selon les deux dernières solutions précitées, comme d'ailleurs les krafts dits standards, pour la confection de sacs petite, moyenne ou grande contenance, sont obtenus en mettant en oeuvre une suspension fibreuse principalement composée de fibres de résineux écrues ou blanchies, sans ou avec un faible pourcentage de fibres de feuillu selon les utilisations, associées à des agents d'hydrofugation de la cellulose, communément appelés « agents de collage », pour réduire la sensibilité à l'eau de la feuille. Ces agents de collage sont généralement préparés à partir de colophane constituée par différents acides résiniques (notamment les acides abiétique, néoabiétique et palustrique). Ce sont, soit des colles de colophane saponifiée le plus souvent avec de la soude, du carbonate de sodium, de la potasse, de l'ammoniaque ou des bases organiques, soit des émulsions de colophane renforcées, c'est-à-dire composées de colophane modifiée émulsifiée en présence d'un agent dispersant, du type résinate ou d'une matière protéique. Or, il se trouve que ces colles doivent toujours être utilisées en milieu acide, c'est-à-dire à un pH compris entre 4 et 6, et le plus souvent entre 4 et 5. Cette acidité est couramment obtenue par emploi de sulfate d'aluminium seul ou combiné à de l'acide sulfurique. Le sulfate d'aluminium joue le rôle d'agent de floculation et de fixation des particules de résine de collage sur les fibres.
- La présence d'ions aluminium est aussi nécessaire dans les techniques antérieures pour précipiter et fixer sur les fibres les particules de résine résiduelle contenue dans la pâte après cuisson kraft des bois résineux. Dans le cas contraire, ces dépôts ou poix perturbent très sensiblement les conditions de fabrication : encrassement de la toile, des feutres, peluchage excessif aux presses humides avec des ruptures de feuille fréquentes, sur machine. L'ajout de sulfate d'alumine qui facilite les conditions de production est néfaste aux caractéristiques mécaniques d'ensemble du papier dans les conditions opératoires selon l'invention.
- Pour bien fixer les idées il est rappelé que d'une manière générale la formation de la feuille sur machine à papier est favorisée par un taux de raffinage élevé des fibres (il faut avoir un degré SR supérieur à 35, et de préférence un degré SR supérieur ou égal à 50). En revanche quand on fait appel à des fibres cellulosiques faiblement raffinées (degré SR inférieur ou égal à 35) on rencontre des difficultés : (i) les fibres faiblement raffinées comprennent des substances tackifiantes qui ont tendance à se déposer sur les cylindres presseurs, cette circonstance entraînant un peluchage intensif et par suite des risques importants de casse, et (ii) si, en milieu alcalin, le taux élevé de raffinage contribue à une bonne adhésion ou cohésion interne de la feuille, en revanche un faible taux de raffinage est défavorable pour l'adhésion interne.
- Ces difficultés expliquent pourquoi dans les techniques dites de « collage en milieu neutre » (à pH compris entre 6,5 et 8,5) décrites dans DE-A-3 000 367, FR-A-1 005 346 et FR-A-1 218 904 on fait appel à des fibres très raffinées (degré SR de 50) pour éviter les casses et favoriser la cohésion interne.
- On connaît par ailleurs de DE-A-2 809 422 un procédé de préparation de papier d'emballage selon lequel on incorpore avant la caisse de tête ou au niveau de celle-ci 0,01 à 3 % en poids, par rapport au poids du papier sec final, d'une composition comprenant 2 à 15 % en poids d'un agent anti-adhérent et 98 à 85 % en poids d'un caoutchouc synthétique ou d'une résine de synthèse. Or il se trouve que pour les raisons données ci-dessus ce procédé est mis en oeuvre à partir de fibres fortement raffinées (degré SR de 68-70).
- Selon l'invention on met en oeuvre une technique totalement différente. Pour réaliser des économies d'énergie on fait appel à des fibres faiblement raffinées et, pour compenser les inconvénients liés à l'utilisation de ces fibres, on préconise l'ajout d'un certain nombre d'ingrédients selon des modalités particulières. Cette technique qui est particulièrement avantageuse pour les papeteries dites intégrées qui fabriquent en continu la pâte et le papier, permet la préparation de papier kraft en vue de la réalisation de sacs d'emballage.
- Selon l'invention on propose une nouvelle solution technique qui permet de pallier les inconvénients précités et offre l'avantage de conduire à des feuilles fibreuses ayant des propriétés mécaniques améliorées telles que notamment la résistance au choc, l'énergie à la rupture, et la machinabilité, d'une part, et à des économies d'énergie et de matières premières, telles que les fibres et la colle pour contrecoller les feuilles fibreuses lors de la confection de sacs, d'autre part.
- A titre indicatif, selon l'invention, l'économie de cellulose, liée à la diminution du nombre de feuilles et/ou du grammage de papier composant le sac, peut être comprise selon les usages entre 5 et 35 %, et notamment entre 10 et 15 % ; pour les colles, cette économie peut être de l'ordre de 10 à 20 %.
- Le procédé de préparation d'une feuille fibreuse selon l'invention par des techniques papetières à partir d'une suspension aqueuse de fibres, de floculant, de liant et d'agent réduisant le peluchage et l'adhérence sur les presses humides, que l'on introduit dans la caisse de tête pour former une feuille sur machine à papier que l'on presse et sèche, est caractérisé en ce que l'on prépare une suspension aqueuse ayant un pH compris entre 6,2 et 9,5 et renfermant (a) 100 parties en poids sec de fibres choisies parmi (i) les fibres cellulosiques ayant un degré SR compris entre 16 et 35, et (ii) les mélanges de fibres cellulosiques ayant un degré SR compris entre 16 et 35 avec des fibres non cellulosiques dans lesquels le rapport pondéral fibres non cellulosiques/fibres cellulosiques est inférieur ou égal à 0,1 (b) 0,05 à une partie en poids sec de floculant cationique organique, (c) 0,2 à 5 parties en poids sec de liant organique polymère et (d) 0,01 à 1 partie en poids sec d'agent réduisant le peluchage et l'adhérence sur les presses humides de la feuille au cours de sa formation.
- Il est important que dans les circuits de tête et la caisse de tête le pH soit sensiblement neutre ou alcalin. Le pH à utiliser sera compris entre 6,2 et 9,5, de façon avantageuse entre 6,7 et 8,5, et de façon préférée supérieur à 7 et inférieur ou égal à 8,5.
- La quantité d'agent réduisant le peluchage et l'adhérence de la feuille sur les presses humides sera avantageusement comprise entre 0,01 à 1 partie en poids sec pour 100 parties en poids sec de fibres.
- Toutes les fibres cellulosiques conviennent comme par exemple les fibres chimiques, mi-chimiques, mécaniques, mécanochimiques, de résineux, de feuillus, de plantes annuelles, les fibres de récupération de vieux papiers et leurs mélanges. On utilisera de préférence des fibres cellulosiques écrues, mi- blanchies ou blanchies obtenues par le procédé chimique au sulfate appelé procédé kraft. Ces fibres seront particulièrement choisies parmi les fibres de résineux kraft seules ou en association avec des fibres de feuillu kraft. Pour certaines applications on pourra associer à des fibres de résineux kraft, mélangées le cas échéant avec des fibres de feuillu kraft, des fibres provenant de la récupération de vieux papier ou encore des fibres obtenues par des procédés de fabrication différents du procédé kraft. Il est également possible de mélanger les fibres cellulosiques à des fibres organiques synthétiques (polyamides, polyesters, polyalkylène tels que polyéthylène ou polypropylène) et/ou minérales (verre, sulfate de calcium, laine de roche).
- Les fibres préférées seront avantageusement choisies parmi l'ensemble constitué par
- A) les fibres cellulosiques faiblement raffinées, ayant un degré SR compris entre 16 et 35, et appartenant à l'ensemble des fibres de résineux kraft écrues, des fibres de résineux kraft blanchies et leurs mélanges ;
- B) les associations de fibres cellulosiques faiblement raffinées, ayant un degré SR compris entre 16 et 35, comprenant d'une part, 60 à 90% en poids de fibres appartenant à l'ensemble des fibres de résineux kraft écrues, des fibres de résineux kraft blanchies et leurs mélanges, et, d'autre part, 40 à 10 % en poids de fibres de feuillu kraft écrues, des fibres de feuillu kraft blanchies et leurs mélanges ;
- C) les associations de fibres comprenant, d'une part, 40 à 90 % en poids de fibres cellulosiques faiblement raffinées, ayant un degré SR compris entre 16 et 35 et appartenant à l'ensemble des fibres de résineux kraft écrues, des fibres de résineux kraft blanchies et leurs mélanges, et, d'autre part, 60 à 10 % en poids de fibres de récupération de vieux papier ; et
- D) les associations de fibres comprenant, d'une part, 30 à 90 % en poids de fibres cellulosiques faiblement raffinées, ayant un degré SR compris entre 16 et 35, et appartenant à l'ensemble des fibres de résineux kraft écrues, des fibres de résineux kraft blanchies et leurs mélanges, et d'autre part, 70 à 10 % en poids de fibres provenant de la fabrication de pates cellulosiques différentes de celles du procédé kraft (notamment des fibres obtenues par les procédés bisulfite, mécano-chimique ou mécanique de résineux ou de feuillus).
- Par ailleurs si on utilise des fibres non-cellulosiques en association avec des fibres cellulosiques faiblement raffinées, le rapport pondéral fibres non-cellulosiques-fibres cellulosiques sera inférieur ou égal à 0,1.
- Il.est important que les fibres cellulosiques soient raffinées avec ménagement (c'est-à-dire avec des puissances de raffinage à la tonne produite inférieures de 20 à 50 % environ à celles des procédés classiques ; soit par exemple 125 à 350 kWh - de préférence 125 à 250 kWh selon l'invention au lieu de 250 à 450 kWh selon les techniques classiques par tonne de papier produite pour un degré SR compris entre 16 et 35).
- L'agent floculant sera choisi parmi les floculants cationiques organiques tels que les résines du type produits organiques synthétiques cationiques comme les résines du type polyamide-épichlorhydrine, les résines polyamide-polyamine-épichlorhydrine, les résines polyamines comme celles de polyéthylène- imine, de polyéthylène-imine modifié, les résines de polypropylène-polyamide, le glyoxal, les dérivés d'ammonium quaternaires comme le chlorohydroxypropyltriméthyl-ammonium, les polyacrylamides modifiés. Les résines de polyéthylène-imine, de polyamide-amine, de polyalkylamine réticulée sont employées en solution aqueuse et à des concentrations variables généralement comprises entre 5 et 30 % p/v. La quantité d'agent floculant à utiliser sera avantageusement comprise entre 0,05 à 1 partie en poids sec pour 100 parties en poids sec de fibres.
- Les liants qui conviennent sont ceux qui sont couramment employés dans l'industrie papetière comme les amidons natifs à chaîne linéaire ou ramifiée, ou modifiés par voie chimique, enzymatique ou thermique, les dextrines, les alcools polyvinyliques, la caséine, la colle animale, les protéines végétales, les esters cellulosiques comme la carboxyméthylcellulose, les alginates, les dispersions de polymères synthétiques du marché présentés sous forme de dispersions aqueuses de 300 à 600 g/I, renfermant :
- - soit 87 à 90 parties en poids de motif acrylate d'éthyle, 1 à 8 parties en poids de motif acrylonitrile, 1 à 6 parties en poids de motif N-méthylolacrylamide et 1 à 6 parties en poids de motif acide acrylique,
- - soit 60 à .75 parties en poids de motif acrylate d'éthyle, 5 à 15 parties en poids de motif acrylonitrile, 10 à 20 parties en poids de motif acrylate de butyle, 1 à 6 parties en poids de motif N-méthylolacrylamide,
- - soit 60 à 65 parties en poids de motif butadiène, 35 à 40 parties en poids de motif acrylonitrile et 1 à 7 parties en poids de motif acide méthacrylique,
- - soit 38 à 50 parties en poids de motif styrène, 47 à 59 parties en poids de motif butadiène et 1 à 6 parties en poids de motif méthylacrylamide,
- - soit 53 à 65 parties en poids de motif styrène, 32 à 44 parties en poids de motif butadiène et 1 à 6 parties en poids de motif méthylacrylamide.
- On choisira de préférence les amidons natifs à chaîne linéaire ou ramifiée (la fraction linéaire ou amylose ayant des unités glucose reliées entre elles par des liaisons alpha 1-4, le degré de polymérisation pouvant être compris entre 100 et 3 000 ; la fraction ramifiée ou amylopectine ayant des liaisons alpha 1-4 et alpha 1-6 et un degré de polymérisation compris entre 200 et 2 000), les amidons modifiés par voie chimique et solubles à froid et les dispersions aqueuses de polymère synthétique, comme les latex styrène-butadiène carboxylés ou non carboxylés et les latex acryliques.
- La quantité de liant à utiliser sera avantageusement comprise entre 0,2 à 5 parties en poids sec pour 100 parties en poids de fibres.
- L'agent réduisant le peluchage et l'adhérence sur les presses humides est notamment choisi parmi l'ensemble constitué par (i) les acides gras aminés, (ii) les acides gras aminés condensés avec au moins un composé polyfonctionnel (tel que notamment l'épichlorhydrine, les polyamines et les mélanges ou précondensats du type épichlorhydrine-diamine ou oxyde d'alkylène-diamine où l'oxyde d'alkylène est l'oxyde d'éthylène ou de propylène), (iii) les assouplissants textiles et (iv) leurs mélanges.
- Outre les fibres, le liant, le floculant et l'agent réduisant l'adhérence de la feuille sur les presses humides, on peut incorporer, le cas échéant, divers adjuvants classiques en papeteries tels que ceux énumérés ci-après.
- 1. Un agent de collage en milieu neutre également appelé agent hydrofugeant pour réduire la sensibilité à l'eau de la feuille. Les agents hydrofugeants sont des solutions d'alkylcétène dimère à des concentrations poids/volume comprises entre 5 et 12%, les mélanges de sel d'ammonium d'un copolymère de styrène et d'anhydride maléique (50 : 50) et d'un copolymère d'acrylonitrile et d'acide acrylique en solution ou dispersion à 20-60 % (poids/volume), les sels d'ammonium d'un copolymère de diisobutylène, d'anhydride maélique et d'acide maléique, en solution ou dispersion à 20-60% (poids/volume), les sels d'ammonium d'un copolymère de styrène, d'acide acrylique et d'acide maléique, en solution ou dispersion à 20-60 % (poids/volume), les émulsions de paraffine-cire à 30-50 %.
- Les quantités d'agents hydrofugeants sont évidemment variables en fonction de la nature des produits utilisés et des objectifs qualitatifs visés, mais, en règle générale, cette quantité varie de 0,05 à 2 parties en poids sec pour 100 parties en poids de fibres.
- 2. Eventuellement un agent de coloration et de nuançage.
- 3. Eventuellement un agent antimousse.
- 4. Eventuellement des fongicides ou bactéricides.
- 5. Eventuellement un ou des additifs spéciaux pour conférer au matériau certaines propriétés spécifiques comme :
- - l'ingraissabilité
- - la plasticité (avec un agent plastifiant)
- - la résistance à l'attaque des insectes
- ― l'anti-glisse
- - l'anti-adhérence
- 6. Eventuellement une charge minérale classique telle que talc, kaolin, CaO ou CaC03. De façon pratique, pour obtenir d'une part les propriétés mécaniques améliorées, et réaliser, d'autre part les économies d'énergie et de matières premières, on recommande de procéder comme suit, à un pH compris entre 6,2 et 9,5 et avantageusement entre 6,7 et 8,5 :
- a) on prépare une suspension aqueuse renfermant 20 à 100 g/I de fibres choisies parmi l'ensemble constitué par les fibres A-E ci-dessus.
- b) on introduit dans la suspension aqueuse ainsi obtenue 0,05 à 1 partie en poids sec d'un floculant cationique organique pour 100 parties en poids de fibres, le milieu aqueux résultant ayant une teneur en matières sèches de 20 à 80 g/I ;
- c) on introduit dans le milieu aqueux résultant 0,2 à 5 parties en poids sec de liant organique polymère pour 100 parties en poids de fibres, le milieu aqueux ainsi obtenu ayant une teneur en matières sèches de 15 à 50 g/I ;
- d) on introduit dans le milieu aqueux résultant 0,01 à 1 partie en poids sec d'agent réduisant le peluchage et l'adhérence sur les presses humides de la feuille au cours de sa formation, pour 100 parties en poids de fibres, le milieu aqueux résultant ayant une teneur en matières sèches de 2 à 30 g/I ;
- e) on procède à la formation d'une feuille que l'on presse en partie humide au moyen d'un dispositif de pressage ayant un revêtement de presse de dureté supérieure ou égale à 60° Shore, et sèche.
- Le cas échéant, on pourra incorporer une charge minérale dans la suspension aqueuse du stade a) qui renferme les fibres, le rapport pondéral charge minérale-fibres étant inférieur ou égal à 0,1.
- L'agent de collage en milieu neutre peut être introduit soit après le stade c) et avant le stade d), soit encore après le stade b) et avant le stade c).
- La feuille fibreuse obtenue selon le procédé de l'invention peut avantageusement être soumise à un traitement mécanique d'extensibilité dans le sens machine, intervenant quand elle est encore humide.
- Ce traitement d'extensibilité peut être réalisé par (i) crêpage ou (ii) par compactage entre une bande élastique et un rouleau chauffant.
- Les temps de contact sont les suivants :
- - pour le floculant - au stade b) - de 15 secondes à 30 minutes et notamment de 15 secondes à 10 minutes,
- - pour le liant - au stade c) de 15 secondes à 30 minutes et notamment de 15 secondes à 10 minutes,
- - pour l'agent réduisant le peluchage et l'adhérence sur les presses humides - au stade c) - de 15 secondes à 20 minutes et notamment de 15 secondes à 10 minutes, et
- - pour l'agent de collage de 15 secondes à 20 minutes et notamment de 15 secondes à 10 minutes.
- Quand on opère en continu les temps de contact sont en général compris entre 15 secondes et 2 minutes.
- Le meilleur mode de mise en oeuvre du procédé selon l'invention est le suivant :
- 1. Les fibres en suspension aqueuse, provenant soit du défibrage dans un pulpeur (usine non intégrée), soit directement de l'usine de pâte (usine intégrée), sont stockées sous agitation dans un cuvier. La pâte est raffinée à une concentration papetière classique dans une chaîne combinée raffineurs à disques-raffineurs coniques, à une puissance de raffinage inférieure de 20 à 50 % à celle couramment utilisée dans un procédé de fabrication connu de kraft écru ou blanchi pour la confection de sacs. Le degré de raffinage souhaité de la pâte, exprimé en degrés Schoepper-Riegler, est compris entre 16 et 35 et notamment entre 17 et 25. A ce stade, la suspension fibreuse aura un pH compris entre 6,2 et 9,5 et une concentration de 20 à 100 g/I.
- 2. On incorpore en discontinu ou en continu dans la suspension fibreuse le floculant. A ce stade, la suspension résultante a une concentration comprise entre 20 et 80 g/I et notamment entre 20 et 60 g/I. Cet agent de floculation est utilisé en solution aqueuse à une dose comprise entre 0,05 et 1 partie en poids sec de préférence entre 0,05 et 0,8 partie en poids sec pour 100 parties en poids de fibres.
- La quantité exacte à utiliser dépend :
- - de la concentration du produit organique synthétique en solution aqueuse et de son pouvoir cationique ;
- - de la quantité de liant organique ; et
- - des propriétés finales requises pour le matériau en feuille et notamment ses caractéristiques de résistance à l'état humide.
- 3. On incorpore, de préférence en continu, dans la suspension résultante renfermant les fibres et le floculant, le liant organique prêt à l'emploi s'il s'agit d'un polymère synthétique présenté sous forme de dispersion aqueuse de 300 à 600 g/I de concentration ou après cuisson s'il s'agit notamment d'amidons natifs ou modifiés. Ces derniers sont généralement vendus sous forme de compositions aqueuses de 20 à 200 g/1.
- A ce stade, la suspension résultante a une concentration comprise entre 15 et 50 g/I et habituellement entre 15 et 30 g/l. Le liant sera employé en quantité comprise entre 0,2 et 5 parties en poids sec et notamment entre 0,2 et 3 parties en poids sec pour 100 parties en poids de fibres.
- 4. Les autres additifs auxiliaires pour l'obtention des propriétés finales du matériau en feuille, tel que l'agent de collage en particulier, peuvent être ajoutés soit dans le cuvier de stockage de la pâte raffinée, soit en continu dans les circuits de tête.
- 5. L'agent réduisant l'adhérence sur les presses humides, préalablement dilué de 1 à 10 fois, est introduit en continu (par pompe doseuse) dans les circuits de tête de la machine à papier, la suspension résultante ayant une concentration comprise entre 2 et 30 g/I et notamment 2 et 20 g/I.
- La quantité d'agent réduisant l'adhérence sur les presses humides peut être comprise entre 0,01 et 1 partie en poids sec pour 100 parties en poids de fibres et notamment entre 0,01 et 0,5 partie en poids sec pour 100 parties en poids de fibres.
- 6. La suspension résultante qui est à un pH compris entre 6,2 et 9,5 est envoyée sur la table de la machine à papier pour la mise en feuille du matériau en respectant certaines conditions pour le pressage humide, le tirage en partie humide et dans la sècherie.
- On choisira, de préférence, des sections presses humides avec des revêtements adaptés et de dureté minimum 60° Shore.
- Les tirages secs et humides seront les plus faibles possibles pour favoriser au maximum l'élasticité et l'énergie à la rupture de la feuille.
- La feuille fibreuse obtenue selon l'invention présente des propriétés mécaniques améliorées et est caractérisée en ce que le pH de son extrait aqueux selon la norme française NF Q03-005 (selon laquelle on mesure, après extraction d'un échantillon de 2 g pendant 1 h avec 100 ml d'eau distillée ou déionisée ayant une conductivité inférieure ou égale à 0,1 mS/m, le pH de l'extrait à une température de 20-25 °C) est supérieur à 7.
- La feuille fibreuse selon l'invention peut être fabriquée sur une machine à papier à table conventionnelle, à un ou plusieurs jets, horizontale, verticale ou inclinée pour la production de krafts écrus ou blanchis destinés à l'industrie de l'emballage et notamment aux fabricants de sacs de petite, moyenne et grande contenance. Ces machines à papier sont en général équipées de cylindres sécheurs.
- Le matériau objet de l'invention peut aussi être mis en oeuvre sur une machine équipée d'un tunnel pour séchage aéroporté de la feuille, afin de favoriser davantage les propriétés mécaniques du matériau mais, comme on l'a déjà mentionné précédemment, ces conditions de fabrication seront beaucoup moins intéressantes sur le plan économique, compte tenu de la forte consommation d'énergie nécessaire au séchage aéroporté et ceci comparativement aux technologies traditionnelles de séchage sur cylindres.
- Selon l'invention, la feuille fibreuse pourra être obtenue sur une machine à papier à sécheurs conventionnels et, de préférence associés à un procédé mécanique connu pour l'amélioration de l'allongement sens machine et de l'énergie à la rupture comme les systèmes de crêpage ou de fabrication de krafts semi-extensibles ou extensibles du type « CLUPAK précités. En effet, le procédé objet de l'invention a le gros avantage de supprimer les inconvénients cités précédemment des techniques d'extensibilité dans le sens machine d'un papier, en bénéficiant des avantages connus de ces systèmes. Cette association permet donc l'obtention d'un matériau en feuille écru ou blanchi, doté de caractéristiques mécaniques et de propriétés de machinabilité ou de transformation nettement plus élevées que celles des matériaux connus destinés à l'industrie de l'emballage et notamment aux fabricants de sacs petite, moyenne et grande contenance.
- La feuille selon l'invention peut être utilisée seule ou en association avec d'autres substances comme, la cellulose ou ses dérivés, le plastique, l'aluminium.
- Elle peut être enduite, par des moyens classiques, de produits en milieu aqueux, solvant ou hot-melt à base de liant organique, végétal, animal, synthétique, associé ou non à des additifs usuels de l'industrie de la transformation comme les charges minérales et/ou organiques, les plastifiants, les colorants, les agents anti-oxydants, les lubrifiants, les résines spéciales, etc.
- La feuille selon l'invention peut être aussi, selon les besoins, goudronnée, enduite de mousse, contrecollée, extrudée, lissée, calandrée, grainée, frictionnée, glacée, glossée.
- Le matériau selon l'invention peut aussi se prêter à des opérations de surfaçage et/ou d'enduction sur machine à papier ou hors machine à papier, avec des moyens classiques de la papeterie, comme la Size-Press, le racle Champion, la bill-blade, la trailing-blade, la lame d'air, pour conférer ou améliorer certaines propriétés spécifiques du matériau, comme :
- - l'ingraissabilité
- - l'hydrofugation
- - la résistance à l'attaque des insectes
- - les propriétés d'imputrescibilité
- - la résistance au feu
- - l'anti-glisse
- - l'augmentation de la résistance au pliage
- - les propriétés barrières vis-à-vis de certains produits chimiques ou solvants.
- Le matériau peut aussi se prêter aux procédés habituels d'impression une ou plusieurs couleurs, comme la flexographie, l'offset ou l'héliogravure.
- Dans le cadre plus particulier de la confection des sacs, la feuille selon l'invention a une bonne aptitude aux opérations de pliage, de rainage, de collage, de couture, de perforation. Elle peut aussi recevoir différents agents de surface, comme les dérivés de silice colloïdale en émulsion aqueuse, pour augmenter les propriétés antiglisse du sac final et favoriser la palettisation.
- La diminution du nombre de plis d'un sac petite, moyenne ou grande contenance, liée aux propriétés mécaniques intéressantes de la feuille selon l'invention, est également très favorable à la désaération rapide des sacs après ensachage, donc aux opérations de palettisation et de chargement avant expédition.
- D'autres avantages et caractéristiques seront mieux compris à la lecture qui va suivre d'exemples non limitatifs donnés à titre d'illustration.
- Pour comparaison on a préparé dans une première série (exemples A-1 à A-8), des krafts d'emballage selon des méthodes connues et classiques, avec ou sans dispositifs mécaniques d'extensibilité (du type « CLUPAK ou crêpage). Les matériaux obtenus ont été testés (les résultats relatifs aux propriétés mécaniques sont consignés dans le tableau I) et utilisés pour la confection de sacs petite, moyenne et grande contenance.
- Des fibres de résineux kraft écrues sont raffinées dans une chaîne combinée raffineurs à disques - raffineurs coniques. L'énergie de raffinage est de 300 à 350 kWh à la tonne de papier produite. Le niveau d'engraissement de la cellulose, contrôlée par le degré Shoepper Riegler, est compris entre 16 et 30. On incorpore dans la suspension fibreuse, de concentration comprise entre 20 et 60 g/1, une colle classique à base de colophane saponifiée que l'on précipite et fixe sur la cellulose avec du sulfate d'alumine. A ce stade, la suspension, qui a une concentration en matières sèches comprise entre 2 et 20 g/l et un pH compris entre 4,5 et 5, est envoyée sur une machine à papier classique à table plate, à un jet, horizontale (pressage humide, cylindres sécheurs) pour la fabrication de krafts pour sacs grande contenance. Cette machine n'était pas équipée de système d'extensibilité de la feuille (du type « CLUPAK ou lame crêpeuse).
- La feuille est fabriquée en 70 g/M 2.
- Selon les modalités de l'exemple A-1 on fabrique une feuille kraft ayant un grammage de l'ordre de 90 g/m2.
- Selon les modalités de l'exemple A-1 on fabrique une feuille kraft en 100 g/m2.
- La suspension fibreuse de l'exemple A-1 renferme une résine urée-formol classique de la papeterie, à la dose de 0,6 partie en poids sec pour 100 parties en poids de cellulose, afin de renforcer les propriétés mécaniques à l'état humide.
- Toutes les autres modalités opératoires sont celles décrites à l'exemple A-1. La feuille est fabriquée en 70 g/m2.
- La suspension fibreuse de l'exemple A-1 renferme une résine urée-formol et un amidon cationique incorporés dans la masse par des techniques classiques de la papeterie et respectivement à la dose de 0,6 partie en poids sec et 0,3 partie en poids sec pour 100 parties en poids de cellulose. Ces adjuvants sont utilisés afin de renforcer les propriétés à l'état sec et à l'état humide de la feuille. Toutes les autres conditions respectent celles définies pour l'exemple A-1 ; la feuille est fabriquée en 70 g/m2.
- Les conditions de préparation sont celles de l'exemple A-1 mais la feuille de 90 g/m2 subit un compactage selon la technique « CLUPAK •. L'allongement à la rupture sens marche visé est de 4 à 6 %.
- La feuille est fabriquée en 90 g/m2.
- Les modalités opératoires sont celles de l'exemple A-1 mais la feuille de 90 g/m2 subit un compactage selon la technique « CLUPAK ». L'allongement à la rupture sens marche visé est de 8-10%.
- La feuille est fabriquée en 90 g/m2.
- La feuille obtenue à l'exemple A-1, en 70 g/m2, est soumise à une extrusion polyéthylène (la quantité de polyéthylène basse densité apportée est d'environ 15 g/m2) pour améliorer les propriétés barrière à l'humidité du papier.
- Egalement pour comparaison on a préparé dans une deuxième série (exemples A-9 à A-14) des matériaux existant sur le marché et utilisés couramment pour la confection de sacs de contenance de 50 ou 25 kg dans des secteurs industriels très variés (matériaux de construction, alimentation humaine ou animale, engrais, etc.). Ces matériaux en feuille ont été testés (les résultats relatifs aux propriétés mécaniques sont consignés dans le tableau II) et utilisés pour fabriquer des sacs.
- Kraft écru extensible de 75 g/m2, obtenu par une technique classique « CLUPAK •, les fibres de ce papier sont uniquement des fibres de résineux kraft écrues et ce papier renferme une résine de renforcement de la résistance à l'état humide à base d'urée-formaldéhyde.
- Kraft extensible préparé selon l'exemple A-9 en 90 g/m2
- Kraft écru semi-extensible de 100 g/m2, obtenu par une technique classique CLUPAK, les fibres de ce papier sont uniquement des fibres de résineux kraft écrues.
- Kraft écru crêpé de 95 g/m2, obtenu par une technique papetière classique. Les fibres de ce papier sont uniquement des fibres de résineux écrues.
- Kraft blanchi standard de 75 g/m2. Ce papier d'emballage est fabriqué, à partir de fibres de résineux blanchies, sur une machine à papier classique à table plate, à un jet, horizontale non équipée de système d'extensibilité de la feuille.
- On prépare une feuille à partir de fibres de récupération de vieux papier sur une machine classique à table plate, à un jet, horizontale et équipée d'un système d'extensibilité « CLUPAK », pour un grammage visé de 90 g/m2.
- Tous les produits des exemples A-1 à A-14 sont obtenus à partir d'une suspension fibreuse en milieu acide, c'est-à-dire à pH compris entre 4 et 6 et, plus souvent, entre 4 et 5.
- Dans une troisième série, on a préparé des feuilles fibreuses selon l'invention qui ont été testées (les résultats relatifs aux propriétés mécaniques sont consignés dans le tableau III) et utilisées dans la fabrication de sacs en papier.
- Des fibres de résineux kraft écrues, sont raffinées dans une chaîne combinée raffineurs à disques-raffineurs coniques, du type de celle de l'exemple A-1. L'énergie de raffinage est de 160 kWh à 180 kWh/à la tonne de papier produite. Le niveau d'engraissement de la cellulose, contrôlée par le degré Schoepper-Riegler, sera compris entre 16 et 30. A ce stade, la suspension fibreuse aura un pH compris entre 6,7 et 9.5. On incorpore dans la suspension aqueuse qui renferme 20 à 60 g/I de fibres, les ingrédients suivants :
- - 0,2 partie en poids sec de floculant (résine polyamide-polyamine-épichlorhydrine en solution aqueuse) pour 100 parties en poids de fibres ;
- - 1,5 parties en poids sec de liant pour 100 parties en poids de fibres, le liant étant constitué par une dispersion aqueuse d'un polymère renfermant 90 parties en poids de motif acrylate d'éthyle, 1 à 8 parties en poids de motif acrylonitrile, 1 à 6 parties en poids de motif N-méthylolacrylamide et 1 à 6 parties en poids de motif acide acrylique
- - 0,15 partie en poids sec d'alkylcétène dimère pour 100 parties en poids de fibres ; et
- - 0,05 partie en poids sec d'agent réduisant le petuchage et l'adhérence de la feuille sur les presses humides pour 100 parties en poids de fibres, ledit agent étant un dérivé d'acide stéarique aminé (acide stéarique aminé et modifié par oxyéthylènediamine puis solubilisé avec de l'acide acétique).
- A ce stade, la suspension aqueuse résultante a un pH compris entre 6,7 et 9,5.
- La mise en feuille est réalisée sur une machine à table plate à un jet, horizontale et à cylindres sécheurs classiques sans système d'extensibilité de la feuille et en respectant les conditions définies selon le mode préféré de mise en oeuvre.
- Le grammage visé de la feuille est 90 g/m2.
- On prépare une feuille selon les modalités de l'exemple 1, le liant organique étant un amidon natif dont le degré de polymérisation est compris entre 100 et 3 000. Ce liant est utilisé à raison de 2 parties en poids sec pour 100 parties en poids de fibres.
- Le grammage visé de la feuille est de 70 g/m2.
- On procède selon les modalités opératoires de l'exemple 2, le grammage visé de la feuille étant de 85 g/m2.
- On procède selon les modalités opératoires de l'exemple 2, le grammage visé de la feuille étant de 90 g/m2.
- On procède selon les modalités opératoires de l'exemple 2, le grammage visé de la feuille étant de 100 g/m2.
- On procède selon les modalités opératoires de l'exemple 2, le grammage visé de la feuille étant de 120 g/m2.
- On procède selon les modalités opératoires de l'exemple 1 à partir d'un mélange de 80 parties en poids de fibres de résineux kraft écrues et 20 parties en poids de fibres de feuillus kraft écrues (eucalyptus), au lieu de 100 parties en poids de fibres de résineux kraft écrues, l'utilisation de fibres courtes de feuillus pouvant être utiles dans certaines applications afin d'améliorer la formation de la feuille.
- Le grammage visé est de 90 g/m2.
- On prépare une feuille selon les modalités de l'exemple 1, à partir d'une suspension fibreuse constituée par un mélange de 80 parties en poids de fibres de résineux kraft écrues et de 20 parties en poids de fibres de vieux papier provenant, essentiellement, de kraft d'emballage recyclé, l'utilisation de fibres de vieux papier pouvant être utiles dans certaines applications, afin de diminuer le coût matières.
- Le grammage visé est de 70 g/m2.
- On prépare une feuille selon l'exemple 1 mais avec une suspension fibreuse de fibres de résineux kraft blanchies. L'agent de floculation est une résine polyamine-polyéthylèneimine modifiée, utilisée à raison de 0,4 partie en poids sec pour 100 parties en poids de fibres.
- Le liant organique est une dispersion de polymère renfermant 60 à 75 parties en poids de motif acrylate d'éthyle, 5 à 15 parties en poids de motif acrylonitrile, 10 à 20 parties en poids de motif acrylate de butyle, 1 à 6 parties en poids de motif N-méthylolacrylamide. Ce liant est introduit dans la suspension résultante à raison de 1,5 parties en poids sec pour 100 parties en poids de fibres.
- Les autres adjuvants et modalités opératoires sont ceux décrits à l'exemple 1.
- Le grammage visé est de 70 g/m2.
- On prépare une feuille de papier selon les modalités de l'exemple 2 mais la mise en feuille du matériau se fait sur une machine à table plate, à un jet, horizontale, avec cylindres sécheurs classiques et équipée d'un système d'extensibilité du papier du type « CLUPAK •. L'allongement à la rupture sens marche visé est de 5 à 6 %.
- La feuille est fabriquée en 90 g/m2.
- On procède selon les modalités opératoires de l'exemple 2 mais la mise en feuille du matériau se fait sur une machine à table plate, à un jet, horizontale, avec cylindres sécheurs classiques et équipée d'un système d'extensibilité du papier du type « CLUPAK ». L'allongement à la rupture sens machine visé est de 6 à 7 %.
- La feuille est fabriquée en 90 g/M 2.
- Le matériau selon l'invention est préparé selon les modalités de l'exemple 11 mais l'allongement à la rupture sens machine visé est de 9-10 %.
- On prépare une feuille fibreuse selon les modalités de l'exemple 1 mais le grammage visé de la feuille est de 60 g/m2.
- On procède selon les modalités opératoires de l'exemple 1 mais on incorpore dans la suspension fibreuse, après l'opération. de raffinage et avant l'introduction de l'agent floculant, un agent antigraisse du type orthophosphate d'ammonium bis [2-N-éthyl-(perfluorooctane-1-sulfonamido-éthyle)] à raison de 0,3 partie en poids sec pour 100 parties en poids de fibres, pour conférer à la feuille une résistance à la pénétration des corps gras.
- Le grammage visé de la feuille est de 60 g/m2.
- On prépare une feuille selon les modalités de l'exemple 9 puis on lui fait subir un traitement une face sur machine à papier pour améliorer ses propriétés superficielles. Le bain de surfaçage, du type de ceux couramment employés en impression-écriture a la composition suivante :
- - kaolin : 80 parties en poids sec ;
- - carbonate de calcium : 20 parties en poids sec ; (ces charges minérales étant préalablement dispersées en milieu alcalin (pH 8-8,5) et à une concentration comprise entre 500 et 650 g/I) ;
- - amidon oxydé : 10 parties en poids sec (utilisé après cuisson à 90 °C) ;
- - latex styrène butadiène (en dispersion aqueuse) : 20 parties en poids sec ;
- - lubrifiant à base de stéarate de calcium : 1 partie en poids sec.
- La quantité de matières sèches déposée sur une face est de l'ordre de 10 à 12 g/M 2.
- La feuille ainsi obtenue est légèrement lissée (40 kg/cm) en bout de machine à papier. Le grammage final de la feuille visé est de 75 g/m2.
- On prépare une feuille selon les modalités opératoires de l'exemple 10 à partir de fibres de récupération de vieux papier au lieu de fibres de résineux kraft écrues, pour un grammage visé de 90 g/M 2.
- On prépare une feuille selon les modalités opératoires données à l'exemple 2 à partir d'une composition fibreuse comprenant 70 parties en poids de fibres de résineux kraft écrues et 30 parties en poids de fibres de vieux papier renfermant des fibres longues, des fibres courtes et une charge minérale (talc), tous les autres ingrédients étant ceux visés à l'exemple 2. La feuille est produite sur une machine à papier sous dispositif de compactage, pour un grammage visé de 70 g/m2. Le taux de cendres de cette feuille est compris entre 5 et 8 % en poids par rapport au poids de ladite feuille séchée (ce taux de cendre correspond à un rapport pondéral charge minérale-fibres inférieur à 0,1).
- On prépare une feuille selon les modalités opératoires de l'exemple 10 à partir des fibres B, C et respectivement D au lieu de fibres de résineux kraft écrues, pour un grammage visé de 90 g/m2.
- Sans sortir du cadre de l'invention, en suivant les modalités opératoires décrites ci-dessus, notamment à l'exemple 10, on peut obtenir des grammages plus faibles, de l'ordre de 40 à 60 g/m2, ou plus élevés, de l'ordre de 100 à 200 g/m2, voire plus de 200 g/m2.
- Par ailleurs l'agent antipeluchant et antiadhérent utilisé dans les exemples 1-16, 16 bis et 17-19 peut être remplacé par un dérivé aminé d'acides gras (où le groupe acide gras comprend de 12 à 24 atomes de carbone), par exemple un lubrifiant tel que le stéarate d'ammonium, les stéaroyl - et lauroyl - aminopropylène-amines (oxyéthylénées, le cas échéant, avec 2 à 22 et notamment 7 molécules d'oxyde d'éthylène pour 1 molécule d'amine) et les acides aminopropylèneamino - et amino - stéariques, - oléiques et - lauriques, le cas échéant oxyéthylénés avec 2 à 22 molécules d'oxyde d'éthylène.
- Les résultats des essais comparatifs donnés dans les tableaux I, Il et III avec les produits antérieurs (A-1 à A-14), et avec les produits selon l'invention (Ex 1 à Ex 16), ont été obtenus après conditionnement à 65 % HR et 20 °C et selon les conditions suivantes :
- Le volume d'air en cm3 traversant 1 cm2 de papier en 1 seconde sous une différence de pression de 1 millibar (NF Q 03-001) est la porosité absolue.
- La porosité AFNOR est égale au produit de la porosité absolue par le grammage du papier exprimé en g/m2.
- La charge de rupture (déterminée selon NF Q 03-004) est exprimée sous forme de longueur de rupture selon la relation
- L (en m) = 1/9,81 x RT/G x 106/15
- RT = résistance à la rupture par traction moyenne exprimée en newtons pour une éprouvette de 15 mm,
- L = Longueur de rupture moyenne exprimée en m,
- G = Grammage de la feuille exprimé en g/m2.
- La résistance à l'éclatement est exprimée en kilopascal et est déterminée selon les normes NF Q 03-053 et NF Q 03-054.
- La résistance au déchirement est exprimée en millinewtons et est déterminée selon la norme NF Q 03-011.
- L'éprouvette est soumise au choc d'un pénétrateur (norme NF Q 03-034) fixé à un pendule dont la hauteur de chute correspond à l'énergie potentielle connue.
- Le travail absorbé par la perforation du matériau à tester est exprimé en décijoule (dJ).
- L'éprouvette encastrée à une extrémité est amenée par réglage de sa longueur libre à vibrer en résonnance à une fréquence connue. On calcule la rigidité à partir de la masse au m2 et de la longueur libre de résonnance, selon l'équation :
- R = 20 (L/100)4 x M/100
- R = Rigidité Kodak exprimée en 10-3 mN,
- L = Longueur en mm,
- M = grammage en g/m2.
- Les constatations qui résultent de l'étude et de la comparaison des propriétés des produits des tableaux I, II et III ont été données ci-après.
-


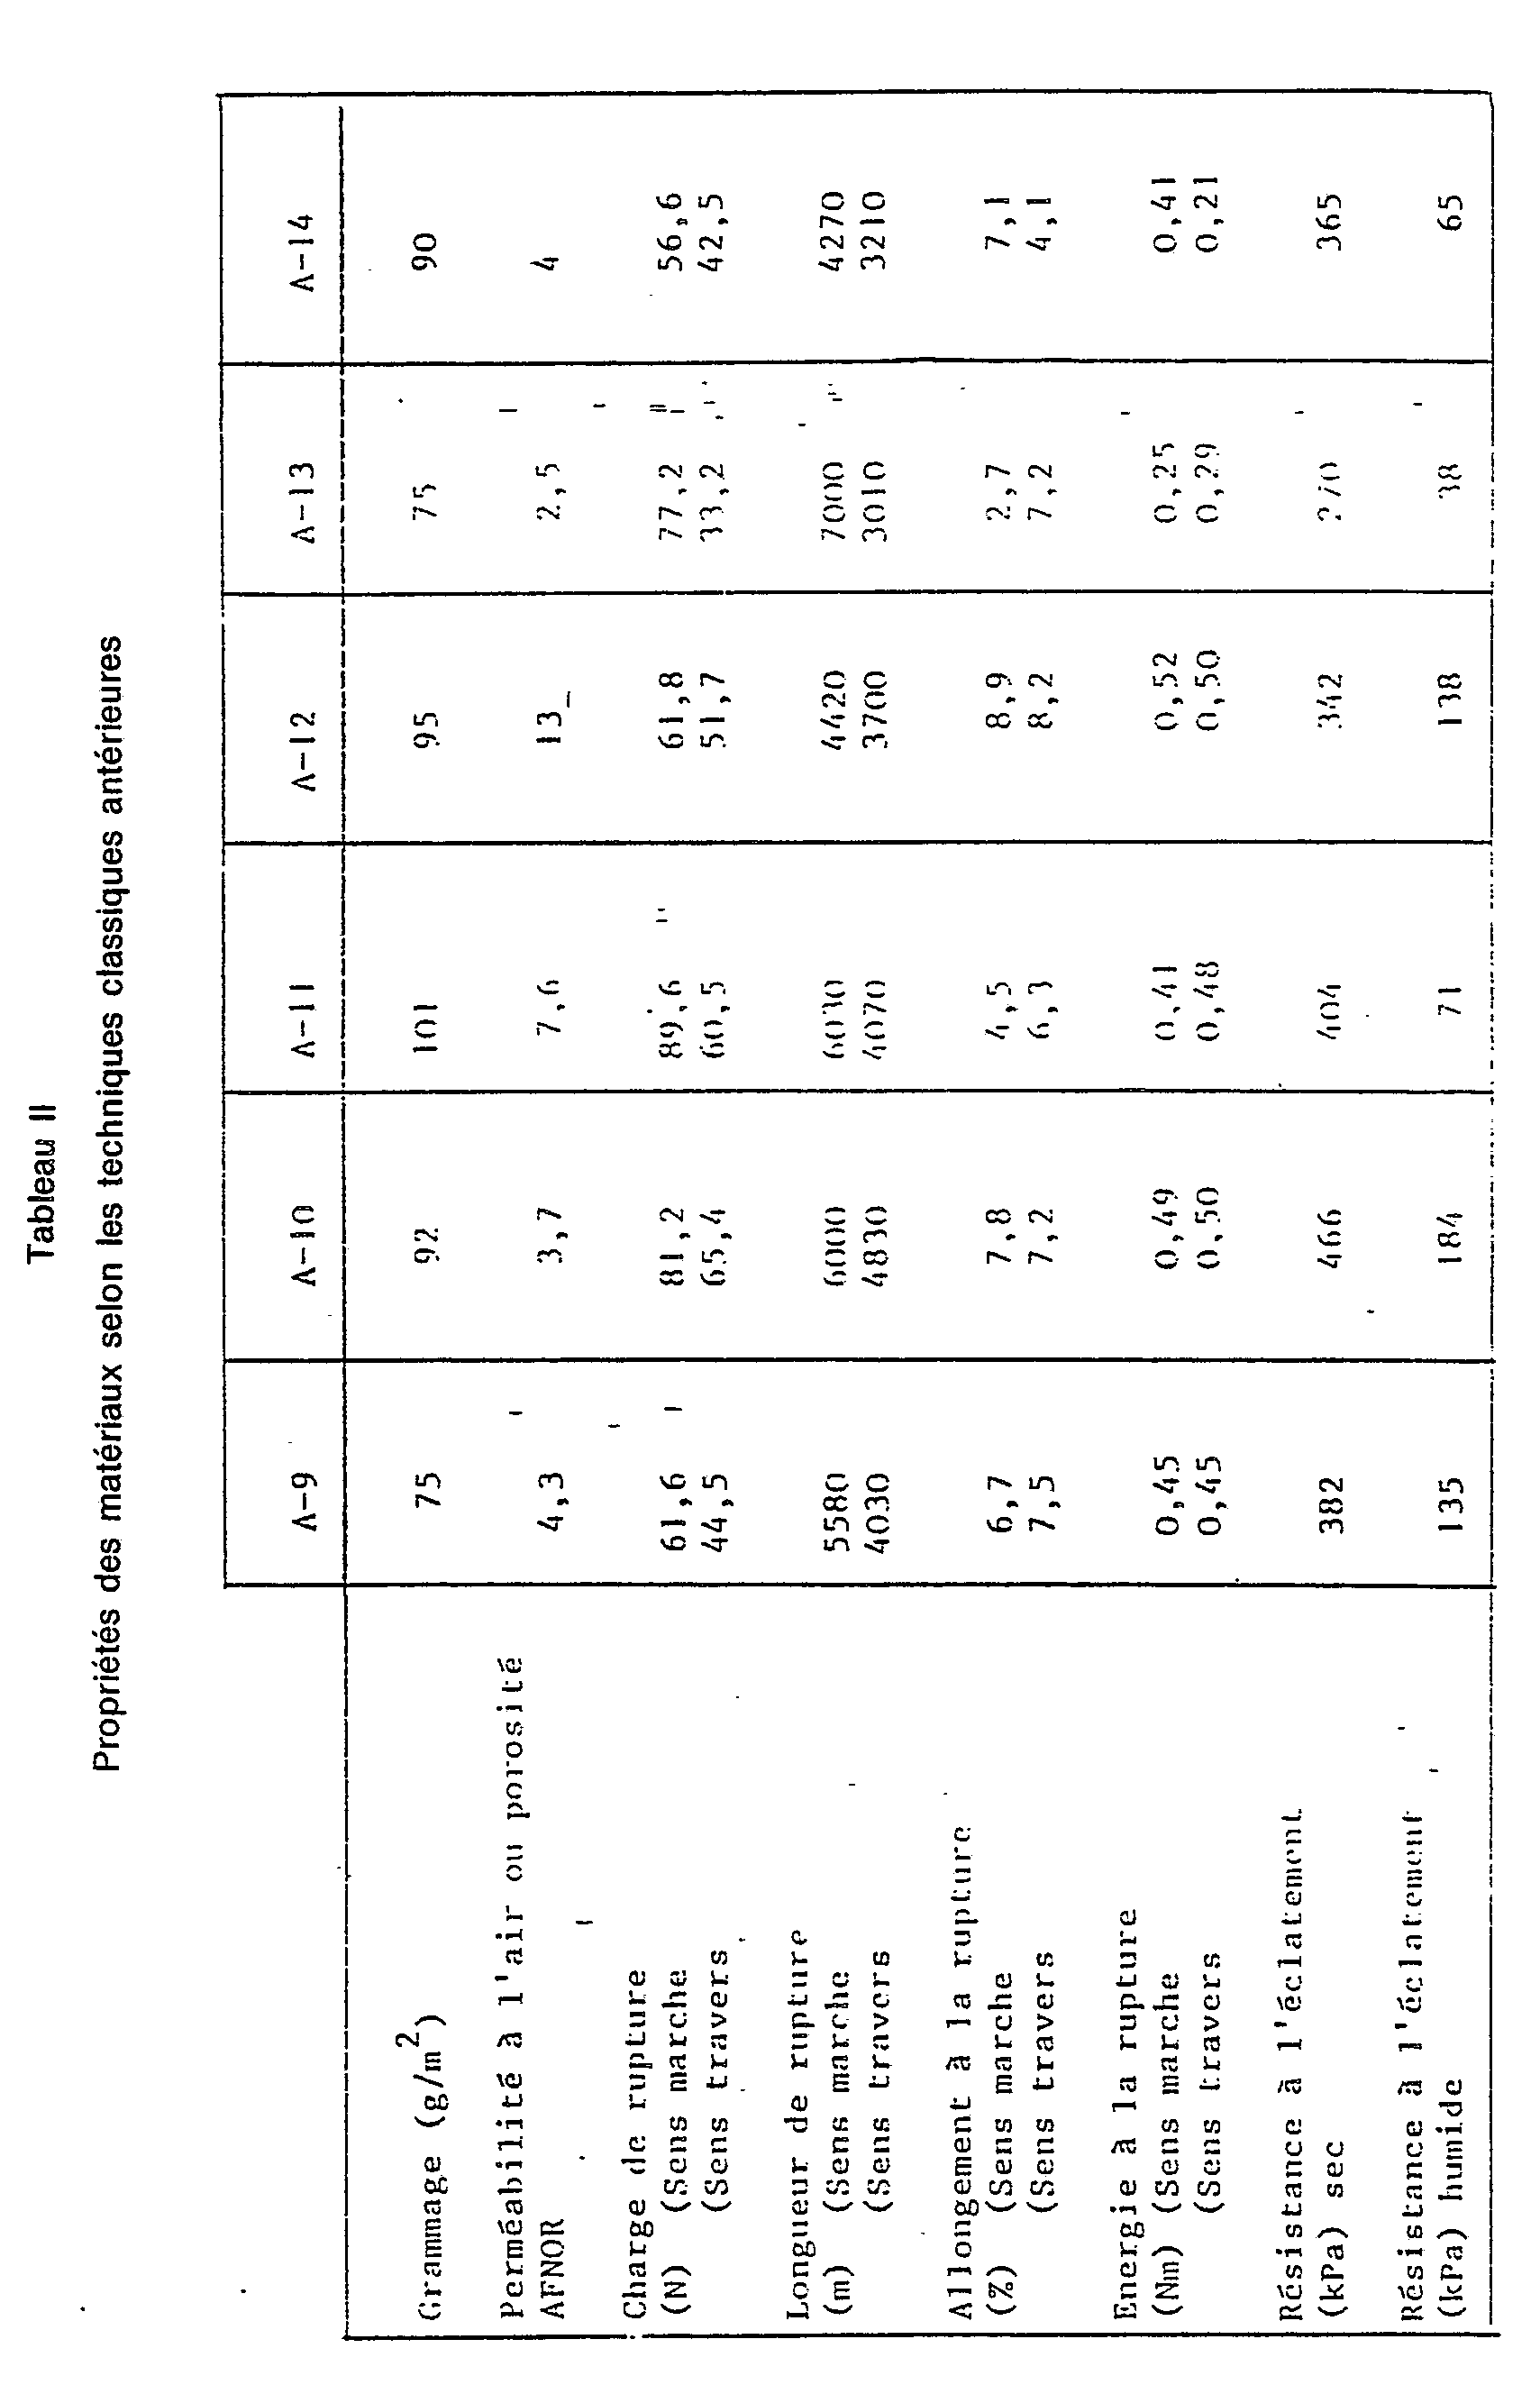


-
- - La comparaison de l'exemple A-1 avec les exemples A-4 et A-5 met en évidence que l'incorporation dans la masse d'une résine urée-formaldéhyde avec ou sans amidon cationique en milieu acide joue principalement sur l'amélioration des propriétés à l'état humide (+ 60 à 70 %), par contre, les résistances à la traction, à l'éclatement et les énergies à la rupture n'augmentent respectivement que de 5 à 7 %, 3 à 7 % et 7 à 15 %. Dans ces conditions, la résistance au déchirement est affectée de 20 % en moyenne. La feuille obtenue est plus fragile au pli.
- - La comparaison de l'exemple A-2 avec les exemples A-6 et A-7 met en évidence, comme cela a été mentionné précédemment, que la technique d'extensibilité de la feuille du type « CLUPAK permet une amélioration de l'énergie à la rupture de 50 % pour un allongement sens marche de 5-6 % et de 70 % pour un allongement sens marche de 8-9 %, mais la résistance à la traction peut chuter de 25-30 %. On rappelle aussi que le compactage excessif de la feuille (allongement sens machine supérieur à 8 %) a une influence défavorable sur les propriétés de machinabilité du matériau fini.
-
- - Les propriétés mesurées sur différents matériaux, utilisés principalement pour la confection de sacs petite, moyenne et grande contenance, mettent encore en évidence (exemples A-9, A-10 et A-11) l'intérêt du système « CLUPAK pour l'énergie à la rupture mais les niveaux de résistances à la traction, mesurés sur ces papiers, restent relativement faibles (longueur de rupture - moyenne sens marche et sens travers - de 5 000 à 5 500 m).
- Dès que cette technologie, très classique sur des machines à papier qui produisent des krafts écrus ou blanchis pour sacs, est combinée à un traitement dans la masse cellulosique du type urée - ou mélamine-formaldéhyde en milieu acide pour améliorer les propriétés à l'état humide de la feuille, la résistance à la déchirure est dégradée de 10-15 % alors que l'énergie à la rupture et la longueur de rupture restent sensiblement équivalentes (comparaison des exemples A-6 et A-7 avec l'exemple A-10).
- - L'exemple A-12 met en évidence l'action favorable du crêpage sur l'énergie à la rupture et la déchirure mais cette technique n'est pas du tout performante pour la résistance à la traction et la rigidité.
-
- - Les résultats consignés dans le tableau III mettent en évidence le caractère surprenant et inattendu des propriétés mécaniques que présentent les produits obtenus selon l'invention par rapport aux réalisations antérieures.
- - Si, en premier lieu, on compare les propriétés mécaniques des feuilles obtenues en 70, 90 et, respectivement, 100 g/rn2 selon le procédé de l'invention (exemples 2, 4 et, respectivement, 5) sur machine à papier non équipée d'un système d'extensibilité, avec celles des feuilles voisines réalisées selon une technique classique antérieure (produits A-1, A-2 et, respectivement, A-3) également sur machine à papier non équipée d'un système d'extensibilité, on observe les améliorations apportées par l'invention et données dans le tableau IV ci-après.
-

- - Si, en deuxième lieu, on compare les propriétés mécaniques des feuilles obtenues selon le procédé de l'invention sur machine à papier non équipée d'un système d'extensibilité, avec celles des feuilles standards préparées en milieu acide selon une technique antérieure couramment utilisée par les fabricants de krafts d'emballage sur machine à papier équipée d'un dispositif d'extensibilité, on observe les améliorations apportées par l'invention et données dans le tableau V ci-après..

- - Si, en troisième lieu, on compare les propriétés mécaniques des feuilles obtenues selon le procédé de l'invention sur machine à papier avec dispositif d'extensibilité, avec celles des feuilles standards préparées selon une technique antérieure couramment utilisée par les fabricants de krafts d'emballage sur machine à papier également équipée d'un dispositif d'extensibilité, on observe, notamment pour les feuilles en 90 g/m2 comme indiqué dans le tableau VI, les importantes améliorations conférées par l'invention.
-

- Les exemples d'application qui suivent illustrent notamment les économies de matières réalisées avec les produits de l'invention.
- Ces exemples ont été choisis dans un secteur de l'emballage où l'invention a des applications très importantes : les sacs en papier.
- Les sacs sont classés en 3 grandes catégories.

- Sac farine de 1 kg
- - Le sac standard est généralement fabriqué à partir d'1 kraft blanchi de 75 g/m2 (selon l'exemple A-13).
- - Le nouveau sac sera constitué par 1 kraft blanchi obtenu selon le procédé de l'invention en 70 g/m2 (selon l'exemple 9).
- Sac S.O.S. de 5 kg pour l'alimentation animale
- - Le sac standard est généralement fabriqué à partir :
- d'1 kraft blanchi de 75 g/m2 (selon exemple A-13) et
- d'1 kraft écru de 70 g/m2 (selon exemple A-1).
- - Le nouveau sac est constitué par :
- 1 kraft blanchi de 70 g/m2 (selon exemple 9) et
- 1 kraft écru de 60 g/m2 (selon exemple 13).
- Le domaine des sacs de grande contenance qui est très important a fait l'objet d'une étude comparative plus approfondie.
- Le sac standard est constitué par 2 krafts écrus semi-extensibles en 100 g/m2, du type de celui de l'exemple A-11.
- Le nouveau sac est fabriqué à partir de 2 krafts écrus obtenus selon l'exemple 4.
- Les sacs allégés réalisés avec la feuille fibreuse selon l'invention sont très performants sur une ensacheuse rapide, par exemple à 4 becs à turbine (25 à 40 sacs à la minute). Le taux de casse enregistré à l'ensachage et au cours des diverses manutentions : chutes sur les tapis transporteurs, palettisation, chargement, ..., est inférieur à 3 pour 1 000 sacs alors que le taux habituel est de 5 à 8 pour 1 000 sacs.
- Les nouveaux sacs sont plus rigides, ce qui facilite l'ouverture de la valve, dont l'introduction du sac dans le bec de l'ensacheuse. Pour cette application, il serait aussi possible d'envisager la confection du sac avec 2 feuilles du type des exemples 10, 11 ou 12 mais en 80 g/m2.
- Le sac standard est généralement constitué par 3 krafts extensibles de 75 g/m2 du type de l'exemple A-19.
- Le nouveau sac est fabriqué, soit à partir de 3 krafts écrus de 70 g/m2 selon l'exemple 2, (économie de cellulose : 8 %) ; soit à partir de 2 krafts écrus de 90 g/m2 obtenus selon l'exemple 1 (économie de cellulose : 14 à 15 %) sur une ensacheuse à turbine, à 4 becs et à une cadence d'ensachage de 1 300 à 1 500 sacs à l'heure. Les taux de casse au cours de l'ensachage et des manutentions sont respectivement les suivants :
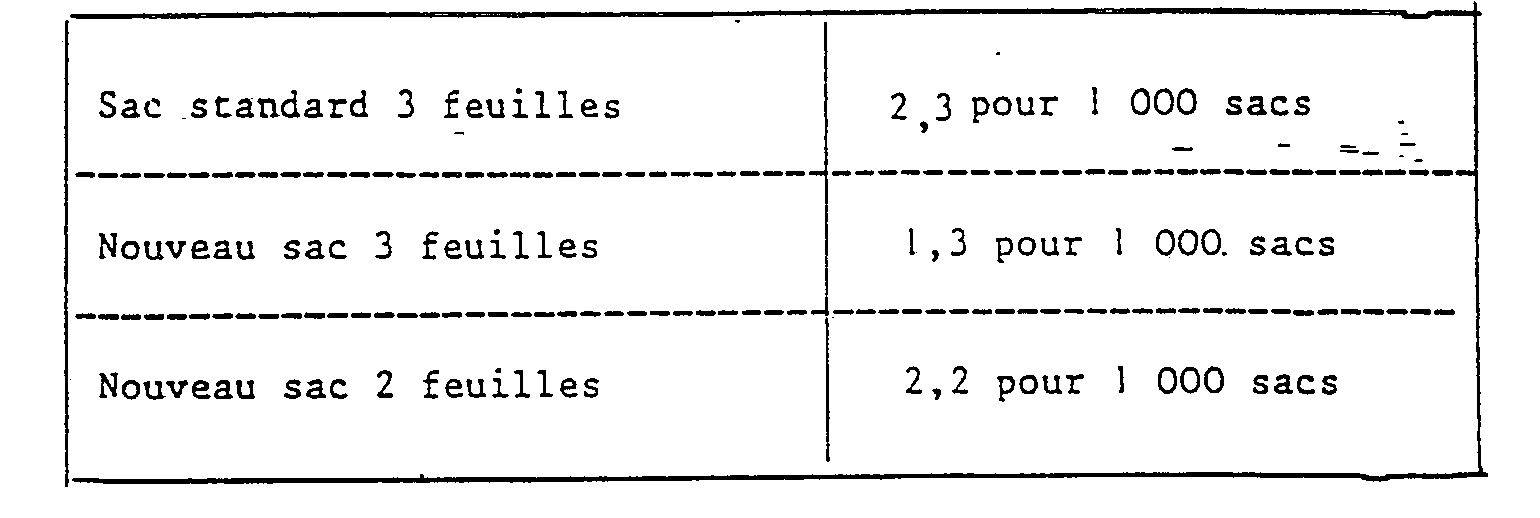
- Le sac standard est généralement constitué par 3 krafts extensibles de 75 g/m2 obtenus selon A-9.
- Le nouveau sac est fabriqué, soit à partir de 3 krafts écrus obtenus selon l'exemple 2 de 70 g/m2 (économie de cellulose : 8 %), soit à partir de 2 krafts écrus obtenus selon l'exemple 10, 11 ou 12 (économie de cellulose : 14-15%).
- Sur une ensacheuse à 6 goulottes, avec 3 vibreurs latéraux pour le tassage (cadence d'ensachage de 600 à 800 sacs/heure par exemple), avec conformation et couture automatiques, les résultats, obtenus avec les nouveaux sacs allégés, sont particulièrement performants comparativement aux sacs standards obtenus avec des krafts extensibles. Il est à noter que les manutentions sont généralement, dans les grands moulins, extrêmement sévères. Un sac constitué de 3 feuilles obtenues selon les conditions de l'exemple 12 mais en visant un grammage de 60 g/m2 peut convenir.
- Le sac standard est généralement obtenu avec 3 krafts écrus de 70 g/m2 (exemple A-1) et d'1 kraft écru de 70 g/m2 enduit de polyéthylène (exemple A-8).
- Le nouveau sac est fabriqué avec 2 krafts écrus de 70 g/m2 selon l'exemple 2, associés à un kraft écru de 70 g/m2 enduit de polyéthylène (type exemple A-8).
- Economie de cellulose : 25 %.
- Le sac classique est, selon les usages, soit constitué à partir d'1 kraft écru extensible de 100 g/m2 (selon l'exemple A-11), soit à partir de 2 krafts standards de 70 g/m2 (selon l'exemple A-1).
- Avec les feuilles fibreuses selon l'invention, on réalise les combinaisons suivantes :
- Le sac 1 feuille 100 g/m2 est remplacé par un nouveau sac d'1 feuille 90 g/m2 (selon exemple 8) ;
- Le sac 2 feuilles 70 g/m2 est remplacé soit par un nouveau sac 1 feuille 120 g/m2 (selon exemple 6) soit par un sac 2 feuilles 60 g/m2 (selon exemple 13).
- Les économies de cellulose sont comprises entre 10 et 15 %.
- Le sac classique est généralement obtenu à partir d'1 kraft de 75 g/m2 blanchi, selon l'exemple A-13, et de 2 krafts écrus de 70 g/m2 du type de celui de l'exemple A-1, et d'une gaine de polyéthylène.
- Le nouveau sac est obtenu à partir d'1 feuille de 75 g/m2, selon l'exemple 15, d'1 feuille en 70 g/m2, selon l'exemple 2, et d'une gaine de polyéthylène.
- L'économie de cellulose est supérieure à 30 %.
- Le contenu des sacs d'aliments pour chien a en général une teneur élevée en matières grasses (de l'ordre de 10 à 12% en poids). Pour cet usage nécessitant l'emploi d'1 kraft écru ingraissable, la composition du sac est la suivante :
- - 1 kraft blanchi extérieur, selon l'exemple 15, associé à 1 kraft écru interne de 60 g/m2, selon l'exemple 14.
- Dans cette application, l'économie de cellulose est au minimum de 10%.
- Dans ces exemples d'applications, on n'a mentionné que les économies de cellulose qui sont rapidement chiffrables mais il est évident qu'un sac fabriqué à partir de 2 feuilles au lieu de 3 feuilles consommera moins de colle, sera plus facile à fabriquer (réduction des coûts de production - moins de déchets et de manutention). Par ailleurs, les coûts de transport, seront également plus faibles.
où
où
Economie de cellulose : 7-8 %.
obtenus par le procédé objet de l'invention.
Claims (11)
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| AT84400211T ATE25118T1 (de) | 1983-01-31 | 1984-01-31 | Herstellung eines papiers fuer verpackung. |
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| FR8301471A FR2540152B1 (fr) | 1983-01-31 | 1983-01-31 | Procede de preparation d'une feuille de papier ayant des proprietes mecaniques ameliorees, utile dans le domaine de l'emballage et notamment celui des sacs, et feuille de papier obtenue selon ce procede |
| FR8301471 | 1983-01-31 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP0123567A1 EP0123567A1 (fr) | 1984-10-31 |
| EP0123567B1 true EP0123567B1 (fr) | 1987-01-21 |
Family
ID=9285450
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP84400211A Expired EP0123567B1 (fr) | 1983-01-31 | 1984-01-31 | Préparation d'un papier pour emballage |
Country Status (7)
| Country | Link |
|---|---|
| EP (1) | EP0123567B1 (fr) |
| JP (1) | JPS60500504A (fr) |
| AT (1) | ATE25118T1 (fr) |
| DE (1) | DE3462162D1 (fr) |
| FI (1) | FI79580C (fr) |
| FR (1) | FR2540152B1 (fr) |
| WO (1) | WO1984002936A1 (fr) |
Families Citing this family (14)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP6198376B2 (ja) * | 2012-09-12 | 2017-09-20 | 日本製紙株式会社 | クラフト紙 |
| US11834240B2 (en) | 2013-09-06 | 2023-12-05 | David P. Goodrich | Expanded slit sheet cushioning products with novel alternating expansion patterns |
| US10669086B2 (en) | 2017-06-26 | 2020-06-02 | David Paul Goodrich | Extensible paper and its use in the production of expanded slit packaging and void fill products |
| US11702261B2 (en) | 2017-06-26 | 2023-07-18 | David Paul Goodrich | Expanded slit sheet cushioning products with novel reduced dimension slit patterns |
| US11401090B2 (en) | 2017-06-26 | 2022-08-02 | David Paul Goodrich | Expanded slit sheet cushioning products with novel slit pattern and paper properties |
| EP3694791B1 (fr) | 2017-10-12 | 2023-12-20 | David P. Goodrich | Boîte de chargement et de distribution pour matériau en feuille fendue |
| CN112805148A (zh) | 2018-08-05 | 2021-05-14 | D·P·古德里奇 | 封套等具有膨胀狭缝片纸的内部衬垫的单一组合的保护产品 |
| CA3139692A1 (fr) | 2019-05-08 | 2020-11-12 | David P. Goodrich | Papier gaufre en combinaison avec un rembourrage en papier pour des enveloppes d'expedition |
| ES3045833T3 (en) | 2019-07-15 | 2025-12-01 | Goodrich David P | Improved expanded slit sheet cushioning products with novel slit pattern and paper properties |
| EP4045309A4 (fr) | 2019-10-16 | 2023-11-22 | David P. Goodrich | Bloc de distribution de matériau en feuille fendu |
| WO2021163453A1 (fr) | 2020-02-12 | 2021-08-19 | Goodrich David P | Systèmes et procédés de distribution du remplissage de vides de feuilles fendues et étendues |
| FR3125025B1 (fr) * | 2021-07-08 | 2023-12-22 | Sidel Participations | Lot compact de récipients groupés et son procédé de conditionnement |
| BR102021013935A2 (pt) * | 2021-07-15 | 2023-01-24 | Klabin S.A. | Papel dispersível, processo de produção do mesmo, embalagem e uso do dito papel |
| CN114592380B (zh) * | 2022-04-07 | 2023-04-18 | 临朐玉龙造纸有限公司 | 一种适用于机械化移栽的育苗用纸及其制备方法 |
Family Cites Families (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| FR1005346A (fr) * | 1947-07-05 | 1952-04-09 | Perfectionnement à la fabrication des papiers et cartons | |
| FR1218904A (fr) * | 1958-03-26 | 1960-05-13 | Basf Ag | Procédé pour le collage du papier |
| US3908071A (en) * | 1972-10-10 | 1975-09-23 | Clupak Inc | External sizing of extensible paper |
| DE2809422C3 (de) * | 1978-03-04 | 1980-09-11 | Beiersdorf Ag, 2000 Hamburg | Verfahren zur Herstellung eines dehnbaren glatten oder gekreppten Papiers mit hoher Rupf- und Spaltfestigkeit und dessen Verwendung als Trägermaterial für druckempfindliche Klebschichten |
| GR65316B (en) * | 1978-06-20 | 1980-08-02 | Arjomari Prioux | Method for the preparation of fibrous leaf |
| DE3000367A1 (de) * | 1980-01-07 | 1981-07-09 | Basf Ag, 6700 Ludwigshafen | Verfahren zur herstellung von papier mit verbesserter trockenfestigkeit |
-
1983
- 1983-01-31 FR FR8301471A patent/FR2540152B1/fr not_active Expired
-
1984
- 1984-01-31 WO PCT/FR1984/000022 patent/WO1984002936A1/fr not_active Ceased
- 1984-01-31 JP JP59500718A patent/JPS60500504A/ja active Pending
- 1984-01-31 AT AT84400211T patent/ATE25118T1/de not_active IP Right Cessation
- 1984-01-31 DE DE8484400211T patent/DE3462162D1/de not_active Expired
- 1984-01-31 EP EP84400211A patent/EP0123567B1/fr not_active Expired
- 1984-09-28 FI FI843838A patent/FI79580C/fi not_active IP Right Cessation
Also Published As
| Publication number | Publication date |
|---|---|
| FI79580B (fi) | 1989-09-29 |
| FI843838L (fi) | 1984-09-28 |
| WO1984002936A1 (fr) | 1984-08-02 |
| EP0123567A1 (fr) | 1984-10-31 |
| FR2540152B1 (fr) | 1986-11-21 |
| JPS60500504A (ja) | 1985-04-11 |
| ATE25118T1 (de) | 1987-02-15 |
| DE3462162D1 (en) | 1987-02-26 |
| FI79580C (fi) | 1990-01-10 |
| FI843838A0 (fi) | 1984-09-28 |
| FR2540152A1 (fr) | 1984-08-03 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| KR102782754B1 (ko) | 화학적으로 처리된 종이를 포함하는 주름진 페이퍼보드 및 카드보드의 제조 | |
| US10865526B2 (en) | Method for improving the resistance of paper and paperboard to aqueous penetrants | |
| JP4907086B2 (ja) | 製紙で用いられるアルキルケテン二量体及びアルキルコハク酸無水物を含有する被覆組成物 | |
| EP0742316B1 (fr) | Composition et procédé pour le collage du papier | |
| EP0123567A1 (fr) | Préparation d'un papier pour emballage | |
| US20020100566A1 (en) | Hydroxy-phenoxyether polymers in papermaking | |
| CN109415875A (zh) | 微原纤化的膜 | |
| CN109629303B (zh) | 一种高挺度吸管衬纸及其制备方法 | |
| FI4101980T3 (fi) | Pakkauspaperi sekä menetelmä sen valmistamiseksi | |
| CN102154928A (zh) | 一种高白复印纸及其制备方法 | |
| EP3449057B1 (fr) | Procédés et compositions pour améliorer l'encollage dans un processus de fabrication de papier | |
| US20210310193A1 (en) | Process for Producing Paper or Paperboard, in Particular Label Paper or Paperboard Suited for Use as Packaging Material for Beverage Containers, and Paper or Paperboard Produced by This Process | |
| FR2533949A1 (fr) | Procede de fabrication de papier et matieres d'emballage pour envelopper des produits metalliques | |
| US3644167A (en) | Preparation of corrugating linerboard | |
| AU2004303511B2 (en) | Paper comprising quaternary nitrogen containing cellulose ether | |
| FR2624531A1 (fr) | Procede de preparation d'un materiau contenant une charge vegetale, utilisation notamment dans le domaine des papiers et cartons | |
| CN102869830A (zh) | 纸张和纸板生产用纤维状组合物 | |
| CN110846934A (zh) | 一种冷链运输专用防潮箱纸板的生产系统及生产方法 | |
| Mentzer | Starch in the paper industry | |
| GB2169323A (en) | Making paper for wallboard | |
| FI68692C (fi) | Avfibermaterial framstaelld skiva | |
| NO163417B (no) | Fremgangsmaate for fremstilling av en fiberholdig bane vedhjelp av papirfremstillingsteknikk. | |
| NO149073B (no) | Fremgangsmaate ved fremstilling av papir | |
| CN107059480A (zh) | 一种由非木材类纸浆制得的书写纸及其制备方法 | |
| FR2494321A1 (fr) | Procede de collage des papiers-cartons et papiers-cartons obtenus |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| AK | Designated contracting states |
Designated state(s): AT BE CH DE FR GB IT LI LU NL SE |
|
| 17P | Request for examination filed |
Effective date: 19840913 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AT BE CH DE FR GB IT LI LU NL SE |
|
| REF | Corresponds to: |
Ref document number: 25118 Country of ref document: AT Date of ref document: 19870215 Kind code of ref document: T |
|
| ITF | It: translation for a ep patent filed | ||
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LU Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 19870131 |
|
| REF | Corresponds to: |
Ref document number: 3462162 Country of ref document: DE Date of ref document: 19870226 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| 26N | No opposition filed | ||
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: NL Payment date: 19890131 Year of fee payment: 7 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: BE Payment date: 19891127 Year of fee payment: 7 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: CH Payment date: 19891129 Year of fee payment: 7 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: LU Payment date: 19891206 Year of fee payment: 7 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: GB Payment date: 19891231 Year of fee payment: 7 |
|
| ITTA | It: last paid annual fee | ||
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LI Effective date: 19910131 Ref country code: GB Effective date: 19910131 Ref country code: CH Effective date: 19910131 Ref country code: BE Effective date: 19910131 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: NL Effective date: 19910801 |
|
| NLV4 | Nl: lapsed or anulled due to non-payment of the annual fee | ||
| GBPC | Gb: european patent ceased through non-payment of renewal fee | ||
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PL |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 19920327 Year of fee payment: 9 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: FR Payment date: 19921223 Year of fee payment: 10 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: AT Payment date: 19930112 Year of fee payment: 10 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: SE Payment date: 19930126 Year of fee payment: 10 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DE Effective date: 19931001 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: AT Effective date: 19940131 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SE Effective date: 19940201 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FR Effective date: 19940930 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: ST |
|
| EUG | Se: european patent has lapsed |
Ref document number: 84400211.3 Effective date: 19940910 |