EP0122861B1 - Bac et ébauche monobloc pour ampoules en verre - Google Patents
Bac et ébauche monobloc pour ampoules en verre Download PDFInfo
- Publication number
- EP0122861B1 EP0122861B1 EP19840420001 EP84420001A EP0122861B1 EP 0122861 B1 EP0122861 B1 EP 0122861B1 EP 19840420001 EP19840420001 EP 19840420001 EP 84420001 A EP84420001 A EP 84420001A EP 0122861 B1 EP0122861 B1 EP 0122861B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- container according
- portions
- piece container
- side walls
- ampoules
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired
Links
- 239000011521 glass Substances 0.000 title claims description 5
- 229910052782 aluminium Inorganic materials 0.000 claims description 17
- XAGFODPZIPBFFR-UHFFFAOYSA-N aluminium Chemical compound [Al] XAGFODPZIPBFFR-UHFFFAOYSA-N 0.000 claims description 17
- 229910000838 Al alloy Inorganic materials 0.000 claims description 11
- 238000005452 bending Methods 0.000 claims description 5
- 238000005096 rolling process Methods 0.000 claims description 3
- 230000001186 cumulative effect Effects 0.000 claims description 2
- 239000004411 aluminium Substances 0.000 claims 3
- 238000004519 manufacturing process Methods 0.000 claims 1
- 229910045601 alloy Inorganic materials 0.000 description 7
- 239000000956 alloy Substances 0.000 description 7
- 230000000694 effects Effects 0.000 description 6
- 239000011888 foil Substances 0.000 description 5
- 238000007789 sealing Methods 0.000 description 4
- 208000027418 Wounds and injury Diseases 0.000 description 2
- 238000004140 cleaning Methods 0.000 description 2
- 230000006378 damage Effects 0.000 description 2
- 208000014674 injury Diseases 0.000 description 2
- 238000000034 method Methods 0.000 description 2
- 238000002360 preparation method Methods 0.000 description 2
- 230000001681 protective effect Effects 0.000 description 2
- 238000004064 recycling Methods 0.000 description 2
- 230000009897 systematic effect Effects 0.000 description 2
- 208000010392 Bone Fractures Diseases 0.000 description 1
- 206010017076 Fracture Diseases 0.000 description 1
- 230000003749 cleanliness Effects 0.000 description 1
- 238000005336 cracking Methods 0.000 description 1
- 238000005520 cutting process Methods 0.000 description 1
- 238000010586 diagram Methods 0.000 description 1
- 239000012535 impurity Substances 0.000 description 1
- 238000007373 indentation Methods 0.000 description 1
- 239000000203 mixture Substances 0.000 description 1
- 238000004806 packaging method and process Methods 0.000 description 1
- 230000003014 reinforcing effect Effects 0.000 description 1
- 230000003252 repetitive effect Effects 0.000 description 1
- 238000005482 strain hardening Methods 0.000 description 1
Images
Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65D—CONTAINERS FOR STORAGE OR TRANSPORT OF ARTICLES OR MATERIALS, e.g. BAGS, BARRELS, BOTTLES, BOXES, CANS, CARTONS, CRATES, DRUMS, JARS, TANKS, HOPPERS, FORWARDING CONTAINERS; ACCESSORIES, CLOSURES, OR FITTINGS THEREFOR; PACKAGING ELEMENTS; PACKAGES
- B65D85/00—Containers, packaging elements or packages, specially adapted for particular articles or materials
- B65D85/30—Containers, packaging elements or packages, specially adapted for particular articles or materials for articles particularly sensitive to damage by shock or pressure
- B65D85/42—Containers, packaging elements or packages, specially adapted for particular articles or materials for articles particularly sensitive to damage by shock or pressure for ampoules; for lamp bulbs; for electronic valves or tubes
Definitions
- the present invention relates to a packaging intended for handling fragile objects, and more specifically a container or crystallizer used for handling, vacuum filling and sealing of pharmaceutical glass ampoules.
- Patent application FR-A-2 505 300 describes a crystallizer of this type, consisting of a plastic container having a bottom and side walls substantially perpendicular to the bottom, in which two opposite side walls are extended upwards by panels folded inwards and welded according to their lateral edges in order to produce opposite upper double walls reinforcing the rigidity of the crystallizer and ensuring the setting of the bulbs at the upper part of this crystallizer.
- the two other opposite walls of the crystallizer can have panels folded inwardly of the crystallizer and welded along a line parallel to their upper edge, thus contributing to the setting of the bulbs.
- the applicant has developed a “crystallizer” or monobloc container made of aluminum sheet or aluminum alloy of small thickness folded, this product making it possible to meet the requirements of cleanliness, and its low cost. allowing it to be used, for example, as a disposable container after the treatment of each batch of ampoules, with systematic recycling to recover the aluminum.
- the supply in the form of blanks of unfolded containers piled up in packages is facilitated, and the cleaning of rigid plastic containers is replaced by the systematic rejection and recycling of aluminum containers.
- the high resilience of the aluminum alloy sheet used eliminates any risk of fracture or cracking of the trays during handling.
- the invention thus relates to a single-piece container for glass bulbs, comprising, as is known, a bottom and side walls perpendicular to the bottom or slightly inclined.
- this tray is made of aluminum foil or folded aluminum alloy.
- one or more ribs located at least in part at the level of the body of the bulbs protrude towards the inside of the tank from 1.5 to 4 mm. Indeed, smooth walls are not enough to keep tight the bulbs placed in the tray, and the ribs obtained by local deformation of the aluminum foil or alloy constitute elastic supports for the bulbs around.
- the depth of the container is most often greater than the half-height of the bulbs contained, and the support ribs located at the level of the body of the bulbs are advantageously placed in the upper third of the side wall of the container.
- the support ribs can be doubled by ribs placed a little lower, for example at a level between 35% and 50% of the height of the tank from the bottom.
- the elastic support or elastic belt effect obtained by the support ribs can be reinforced by the bending inward of at least two portions of the side wall, preferably substantially opposite, the cumulative length of these portions affected by the bending being at least 25% of the length of the periphery or perimeter of the side wall, and the deflection of each bend being at least 1.5 mm marked with respect to the position of the upper edge of the wall lateral before bending.
- the work hardening of the aluminum foil or alloy used gives it elastic properties, and the curved portions retain in the stresses of placing and handling the bulbs a curvature and elasticity which accentuates the tightening of the bulbs in a "package". compact.
- the side wall To increase the stiffness of the side wall, it is advantageous to provide, in addition to the support ribs on which the bodies of the bulbs located outside the "package" come, one or more stiffening ribs located downwards of the bin, and on which the bulbs do not carry.
- the stiffening of the side wall by the ribs makes it possible, for example, to reduce the thickness of the aluminum sheet or alloy used, or to reinforce the tray and the clamping effect already obtained with a sheet quality. aluminum or alloy determined.
- the container of the invention can also be stiffened at its upper edge by one or more rolled edges, which also make it possible to avoid injuries on the sharp edges.
- the rolled edge or edges preferably extend outwards, they then play a protective role with respect to lateral impacts and facilitate gripping of the container filled with bulbs.
- the rolled edge (s) cover either all or only part - preferably at least 25% - of the perimeter of the upper edge of the tank.
- the shape of the tank is partly determined by the shape of its bottom.
- the bottom of the tank can be polygonal, and in particular rectangular or square.
- the side faces of the tank, fixed in position by folding the blank, are orthogonal to the bottom or slightly inclined.
- the container (1) has support ribs such as (2) on which the bulbs such as (3) and (4) are located located outside the compact package formed by light bulbs.
- the support ribs are slightly pushed outward by the placement of the package of bulbs, and they then exert a clamping effect due to their elastic behavior.
- the bulbs are placed in staggered rows and along two opposite walls (5) and (6); all the bulbs such as (3) and (4) are at the same level, and can rest on the rib (2) if this is long enough, while along the other two walls (7) and (8 ), one bulb in two such as (4) is likely to rest on the rib (9).
- rolled edges such as (10) projecting outward, contribute to the stiffening of the lateral faces and play a useful protective role, while facilitating the gripping of the container, particularly when it is full of bulbs .
- two opposite walls (7) and (8) are bent inward over the greater part of their width, the arrow of each curve being 3 mm at their upper edges.
- the bottom of the tank is a square of approximately 200 x 200 mm, the height of the side walls is approximately 60 mm, and the tank is made of aluminum alloy sheet "5052" (designation of the Aluminum Association), of average composition AI-Mg 2.5% by mass-CrO, 25% with the usual impurities, in the semi-hard state.
- the rolled edge (10) projects outward from the upper edge (14), it is present over the entire length of this upper edge (14) and has a bending radius of approximately 1.5 mm.
- the presence of the rolled edges eliminates the risk of injury on the rough upper cutting edges, and gives the possibility of lifting the tank (1) by two opposite rolled edges such as (10) and (15) (figure 1), an interesting possibility. when the bin is filled with ampoules.
- Figure 3 which shows a side wall (5) of the tank (1) seen from the outside, we see the contours of the indentations of the ribs (2) and (11) and the outline of the opening of flow (13). These ribs affect most of the width of the wall.
- the support rib (2) is long enough that the bodies of all the bulbs located along this side wall (5) come to rest on said rib (2) .
- the stiffening rib (11) can be shorter, its possible presence and its importance are part of the overall compromise between: thickness and hardness of the aluminum alloy sheet used on the one hand, and stiffening or stiffening by a single or several of the means of the invention on the other hand.
- FIG. 4 shows the one-piece blank (18) flat, in top view, the bottom (19) and the side walls such as (5) are then seen from the inside, and the ribs such as (2) and ( 11) appear in relief.
- the side walls (5) and (17) are connected by a corner portion (20) on which there are folding primers: two reverse folds (21) and (22) and three intermediate folds (23) (24) ( 25), the fold (24) corresponding to the overlap of the junction of the walls (5) and (17), and the folds (23) and (25) corresponding to the folding in two of the parts between (21) and (24) on the one hand and between (22) and (24) on the other hand.
- FIG. 5 explains, in view from below, the method of folding the portion (20) and the other corner portions of the container.
- the folds around the bottom such as (26) are also prepared by primers, recesses such as (27) ( Figures 3 and 4) may be present at the junction of the folds such as (21), (23), ( 24), (25), (22) and (26), that is to say in the future interior angles of the container, so as to facilitate the closing folding of the container.
- This folding can be manual or automatic.
- Aluminum alloys of the 1000, 5000 and 6000 series are preferably used according to the designations of the Aluminum Association.
- the state may vary between the annealed state and the 3/4 hard state.
- the thickness of the aluminum sheet or alloy is preferably between 0.1 and 0.25 mm.
- the support ribs are preferably provided on each side and they each have a length at least equal to the third of the width of the corresponding side face. These ribs, placed at the level of the body of the bulbs, protrude inwards from 1.5 to 4 mm.
- Stiffening ribs can be provided as in the example cited. Located below the bodies of the bulbs, they preferably protrude inwards from 1.5 to 5 mm, and they can have a variable length, depending on the extent of the desired stiffening.
- the upper edges of the rectangular monobloc container can be provided, for the interesting effects already described, with rolled edges affecting either a non-negligible part of the width of each upper edge - at least 50% -, or the entire width of each upper edge.
- the rolling radius is between 0.8 and 3 mm, the choice depending in particular on the thickness and quality of aluminum foil or alloy used.
- the principle of the supporting or stiffening ribs can be further transposed to wavy lateral faces over at least 25% of their height. Effects roughly comparable to those of the ribs are then obtained with undulations of total amplitude between 3 and 10 mm.
- the present invention also relates to the blank of aluminum or aluminum alloy giving directly by folding, manual or mechanized, simultaneous or successive, the "crystallizer or tank of the invention.
- the preparation of such a blank comprises cutouts, ribbing, creases in place and / or upside down, possibly rolling of the rolled edges, possibly also preparations of corrugations by successive bends or by any other method known to those skilled in the art. job.
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Packaging Frangible Articles (AREA)
- Packages (AREA)
- Medical Preparation Storing Or Oral Administration Devices (AREA)
Description
- La présente invention concerne un emballage destiné à la manutention d'objets fragiles, et plus précisément un bac ou cristallisoir utilisé pour les manutentions, le remplissage sous vide et le scellage d'ampoules pharmaceutiques en verre.
- Pour la manutention, le remplissage et le scellage des ampoules pharmaceutiques en verre, il est important que les ampoules placées côte à côte dans un bac ou cristallisoir - ne puissent pas bouger les unes par rapport aux autres et que leurs axes restent parallèles et conservent leurs écartements, de sorte que les casses par chocs des ampoules entre elles soient évitées et que le repérage des extrémités des ampoules soit facilité pour le remplissage et le scellage.
- La demande de brevet FR-A-2 505 300 décrit un cristallisoir de ce type, constitué par un récipient en matière plastique comportant un fond et des parois latérales sensiblement perpendiculaires au fond, dans lequel deux parois latérales opposées sont prolongées vers le haut par des panneaux repliés vers l'intérieur et soudés selon leurs arêtes latérales afin de réaliser des doubles parois supérieures opposées renforçant la rigidité du cristallisoir et assurant le calage des ampoules à la partie supérieure de ce cristallisoir. En outre, les deux autres parois opposées du cristallisoir peuvent comporter des panneaux rabattus vers l'intérieur du cristallisoir et soudés selon une ligne parallèle à leur rebord supérieur, contribuant ainsi au calage des ampoules. Le problème du maintien correct des ampoules pour les manutentions et le scellage semble ainsi résolu, mais de tels cristallisoirs ou bacs en matière plastique présentent divers inconvénients ; ils sont coûteux. leur utilisation répétitive impose des nettoyages difficiles, et enfin ces bacs en matière plastique dure se cassent facilement.
- De façon à éviter de tels inconvénients, la demanderesse a mis au point un «cristallisoir» ou bac monobloc en feuille d'aluminium ou alliage d'aluminium de faible épaisseur pliée, ce produit permettant de satisfaire aux exigences de propreté, et son coût modique permettant de l'utiliser par exemple comme bac jetable après le traitement de chaque lot d'ampoules, avec recyclage systématique de récupération de l'aluminium. Dans cette conception, l'approvisionnement sous forme d'ébauches de bacs non pliées et entassées en paquets est facilité, et les nettoyages des bacs en plastique rigide sont remplacés par le rejet et le recyclage systématique des bacs en aluminium. La résilience élevée de la feuille d'alliage d'aluminium employée élimine tout risque de fracture ou de fissure des bacs à l'occasion des manipulations.
- L'invention a ainsi pour objet un bac monobloc pour ampoules en verre, comportant comme il est connu un fond et des parois latérales perpendiculaires au fond ou légèrement inclinées. De façon nouvelle, ce bac est réalisé en feuille d'aluminium ou d'alliage d'aluminium pliée et. sur au moins deux portions de deux parois latérales opposées, une ou plusieurs nervures situées en partie au moins au niveau des corps des ampoules font saillie vers l'intérieur du bac de 1,5 à 4 mm. En effet, des parois lisses ne suffisent pas à maintenir serrées les ampoules placées dans le bac, et les nervures obtenues par déformation locale de la feuille d'aluminium ou alliage constituent des appuis élastiques pour les ampoules du pourtour. La profondeur du bac est le plus souvent supérieure à la demi-hauteur des ampoules contenues, et les nervures d'appui situées au niveau du corps des ampoules sont avantageusement placées au tiers supérieur de la paroi latérale du bac. Mais, les nervures d'appui peuvent être doublées par des nervures placées un peu plus bas, par exemple à un niveau compris entre 35 % et 50 % de la hauteur du bac en partant du fond.
- L'effet d'appui élastique ou de ceinture élastique obtenu par les nervures d'appui peut être renforcé par le cintrage vers l'intérieur d'au moins deux portions de la paroi latérale, de préférence sensiblement opposées, la longueur cumulée de ces portions affectées par le cintrage étant d'au moins 25 % de la longueur du pourtour ou périmètre de la paroi latérale, et la flèche de chaque incurvation étant d'au moins 1,5 mm repérés par rapport à la position du bord supérieur de la paroi latérale avant incurvation. L'écrouissage de la feuille d'aluminium ou alliage utilisée lui confère des propriétés élastiques, et les portions incurvées conservent dans les sollicitations de mise en place et de manutention des ampoules une incurvation et une élasticité qui accentuent le serrage des ampoules en un « paquet compact.
- Pour augmenter la raideur de la paroi latérale, il est avantageux de prévoir, en plus des nervures d'appui sur lesquelles viennent porter les corps des ampoules situées à l'extérieur du « paquet ·, une ou plusieurs nervures de raidissement situées vers le bas du bac, et sur lesquelles ne portent pas les ampoules. Le raidissement de la paroi latérale par les nervures, permet, par exemple, de diminuer l'épaisseur de la feuille d'aluminium ou alliage utilisée, ou de renforcer le bac et l'effet de serrage déjà obtenu avec une qualité de feuille d'aluminium ou alliage déterminée.
- Le bac de l'invention peut encore être raidi au niveau de son bord supérieur par un ou plusieurs bords roulés, qui permettent en outre d'éviter des blessures sur les bords vifs.
- Le ou les bords roulés débordent de préférence vers l'extérieur, ils jouent alors un rôle protecteur vis-à-vis des chocs latéraux et facilitent la préhension du bac rempli d'ampoules. Le ou les bords roulés intéressent soit la totalité, soit seulement une partie - de préférence au moins 25 % - du périmètre du bord supérieur du bac.
- La forme du bac est déterminée en partie par la forme de son fond. Le fond du bac peut être polygonal, et en particulier rectangulaire ou carré. Les faces latérales du bac, fixées en position par le pliage de l'ébauche, sont orthogonales au fond ou légèrement inclinées.
- Dans le cas d'un bac rectangulaire, l'invention sera expliquée plus en détail à l'aide d'un exemple.
- La figure 1 représente le bac en vue de dessus.
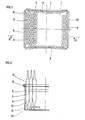
- La figure 2 représente une coupe du bac par un plan parallèle à un plan de symétrie.
- La figure 3 représente une vue latérale du bac.
- La figure 4 représente l'ébauche de bac non pliée en vue de dessus.
- La figure 5 représente schématiquement le verrouillage d'une face latérale du bac avec l'extrémité de la face latérale voisine par deux doubles plis, en vue de dessous.
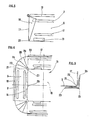
- Sur la figure 1, on peut voir que le bac (1) comporte des nervures d'appui telles que (2) sur lesquelles s'appuient les ampoules telles que (3) et (4) situées à l'extérieur du paquet compact formé par les ampoules.
- Les nervures d'appui sont légèrement repoussées vers l'extérieur par la mise en place du paquet d'ampoules, et elles exercent alors un effet de serrage dû à leur comportement élastique. Les ampoules sont placées en quinconce et le long de deux parois opposées (5) et (6) ; toutes les ampoules telles que (3) et (4) sont au même niveau, et peuvent s'appuyer sur la nervure (2) si celle-ci est suffisamment longue, tandis que le long des deux autres parois (7) et (8), une ampoule sur deux telle que (4) est susceptible de s'appuyer sur la nervure (9). On peut voir également que des bords roulés tels que (10) débordant vers l'extérieur, contribuent au raidissement des faces latérales et jouent un rôle protecteur utile, tout en facilitant la préhension du bac, particulièrement lorsque celui-ci est plein d'ampoules. Enfin, deux parois opposées (7) et (8) sont cintrées vers l'intérieur sur la plus grande partie de leur largeur, la flèche de chaque incurvation étant de 3 mm au niveau de leurs bords supérieurs.
- Le fond du bac est un carré d'environ 200 x 200 mm, la hauteur des parois latérales est de 60 mm environ, et le bac est en feuille d'alliage d'aluminium « 5052 » (désignation de l'Aluminium Association), de composition moyenne AI-Mg 2,5 % en masse-CrO,25 %avec les impuretés habituelles, dans l'état demi-dur.
- Sur la figure 2,' on voit que le corps de l'ampoule (3) vient s'appuyer sur la nervure (2), située dans le cas présent à peu près à mi-hauteur du corps de l'ampoule, et dans le tiers supérieur de la paroi latérale (5). La nervure (2) a ici une hauteur de 8 mm, et fait saillie vers l'intérieur de 3 mm. Une nervure de raidissement (11) est située à la partie inférieure des ampoules, au droit de leurs parties effilées telles que (12), elle a pour hauteur 6 mm, et fait saillie vers l'intérieur de 2,5 mm. A la partie inférieure de la paroi latérale (5) sont présentes des ouvertures d'écoulement telles que (13), de longueur limitée pour ne pas compromettre la solidité et la rigidité de la paroi latérale (5). Le bord roulé (10) déborde vers l'extérieur du bord supérieur (14), il est présent sur toute la longueur de ce bord supérieur (14) et a un rayon de cintrage de 1,5 mm environ. La présence des bords roulés élimine le risque de blessure sur les bords supérieurs bruts de découpe, et donne la possibilité de soulever le bac (1) par deux bords roulés opposés tels que (10) et (15) (figure 1), possibilité intéressante lorsque le bac est rempli d'ampoules.
- Sur la figure 3, qui représente une paroi latérale (5) du bac (1) vue de l'extérieur, on voit les contours des empreintes en creux des nervures (2) et (11) et le contour de l'ouverture d'écoulement (13). Ces nervures affectent la plus grande partie de la largeur de la paroi. Comme on peut le voir également sur la figure 1, la nervure d'appui (2) est suffisamment longue pour que les corps de toutes les ampoules situées le long de cette paroi latérale (5) viennent s'appuyer sur ladite nervure (2). La nervure de raidissement (11) peut être plus courte, sa présence éventuelle et son importance font partie du compromis global entre : épaisseur et dureté de la feuille en alliage d'aluminium employée d'une part, et rigidification ou raidissement par un seul ou plusieurs des moyens de l'invention d'autre part.
- On voit enfin un double pli (16) de verrouillage de la face latérale (5) avec la face latérale contiguë (17), ce double pli est replié sur l'extérieur de la face (5).
- La figure 4 représente l'ébauche monobloc (18) à plat, en vue de dessus, le fond (19) et les parois latérales telles que (5) sont alors vus du côté intérieur, et les nervures telles que (2) et (11) apparaissent en relief. Les parois latérales (5) et (17) sont reliées par une portion d'angle (20) sur laquelle figurent des amorces de pliage : deux plis envers (21) et (22) et trois plis intermédiaires (23) (24) (25), le pli (24) correspondant au recouvrement de la jonction des parois (5) et (17), et les plis (23) et (25) correspondant au repliage en deux des parties comprises entre (21) et (24) d'une part et entre (22) et (24) d'autre part.
- Le schéma de la figure 5 explicite, en vue de dessous, le mode de pliage de la portion (20) et des autres portions d'angle du bac. Les plis du pourtour du fond tels que (26) sont également préparés par des amorces, des évidements tels que (27) (figures 3 et 4) peuvent être présents à la jonction des plis tels que (21), (23), (24), (25), (22) et (26), c'est-à-dire dans les futurs angles intérieurs du bac, de façon à faciliter le pliage de fermeture du bac. Ce pliage peut être manuel ou automatique.
- Dans le cas le plus général des bacs monoblocs de l'invention, on peut employer des qualités diverses de feuille d'aluminium ou alliage d'aluminium. On emploie de préférence les alliages d'aluminium des séries 1 000, 5 000 et 6 000 selon les désignations de l'Aluminium Association.
- Suivant l'alliage et l'épaisseur de feuille utilisés, l'état peut varier entre l'état recuit et l'état 3/4 dur. L'épaisseur de la feuille d'aluminium ou alliage est de préférence comprise entre 0,1 et 0,25 mm.
- Pour des bacs rectangulaires ayant des parois latérales de largeurs comprises entre 100 et 300 mm, et une profondeur comprise entre 30 et 120 mm, les nervures d'appui sont prévues de préférence, sur chaque face et elles ont chacune une longueur au minimum égale au tiers de la largeur de la face latérale correspondante. Ces nervures, placées au niveau des corps des ampoules, font saillie vers l'intérieur de 1,5 à 4 mm.
- Des nervures de raidissement peuvent être prévues comme dans l'exemple cité. Situées en dessous des corps des ampoules, elles font de préférence saillie vers l'intérieur de 1,5 à 5 mm, et elles peuvent avoir une longueur variable, dépendant de l'importance du raidissement recherché.
- Les bords supérieurs du bac monobloc rectangulaire peuvent être pourvus, pour les effets intéressants déjà décrits, de bords roulés affectant soit une partie non négligeable de la largeur de chaque bord supérieur - au moins 50 % -, soit toute la largeur de chaque bord supérieur. Pour avoir des effets pratiques optimaux, le rayon de roulage est compris entre 0,8 et 3 mm, le choix dépendant en particulier de l'épaisseur et de la qualité de feuille d'aluminium ou alliage utilisée.
- Le principe des nervures d'appui ou de raidissement, peut être encore transposé à des faces latérales ondulées sur au moins 25 % de leur hauteur. Des effets à peu près comparables à ceux des nervures sont alors obtenus avec des ondulations d'amplitude totale comprise entre 3 et 10 mm.
- La présente invention concerne également l'ébauche d'aluminium ou alliage d'aluminium donnant directement par pliages, manuels ou mécanisés, simultanés ou successifs, le " cristallisoir ou bac de l'invention.
- La préparation d'une telle ébauche comporte des découpes, des nervurages, des rainages endroit et/ou envers, éventuellement des roulages des bords roulés, éventuellement aussi des préparations d'ondulations par cintrages successifs ou par tout autre méthode connue de l'homme de métier.
Claims (12)
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| FR8306322 | 1983-04-13 | ||
| FR8306322A FR2544290B1 (fr) | 1983-04-13 | 1983-04-13 | Bac et ebauche monobloc pour ampoules en verre |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP0122861A1 EP0122861A1 (fr) | 1984-10-24 |
| EP0122861B1 true EP0122861B1 (fr) | 1986-07-30 |
Family
ID=9287973
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP19840420001 Expired EP0122861B1 (fr) | 1983-04-13 | 1984-01-06 | Bac et ébauche monobloc pour ampoules en verre |
Country Status (4)
| Country | Link |
|---|---|
| EP (1) | EP0122861B1 (fr) |
| DE (1) | DE3460349D1 (fr) |
| FR (1) | FR2544290B1 (fr) |
| IE (1) | IE54951B1 (fr) |
Family Cites Families (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE2421886A1 (de) * | 1974-05-07 | 1975-11-20 | Apparate Spezial Technik Gmbh | Rechteck-buette fuer weintrauben |
| SE7415580L (sv) * | 1974-12-12 | 1976-06-14 | Akerlund & Rausing Ab | Laminatforpackning |
| FR2498569A3 (fr) * | 1981-01-23 | 1982-07-30 | Ampoules Meca Ste Fse | Cristallisoir pour ampoules remplies sous vide |
| FR2505300A1 (fr) * | 1981-05-11 | 1982-11-12 | Ampoules Mecaniques Ste Fse | Cristallisoir pour ampoules mecaniques |
-
1983
- 1983-04-13 FR FR8306322A patent/FR2544290B1/fr not_active Expired
-
1984
- 1984-01-06 EP EP19840420001 patent/EP0122861B1/fr not_active Expired
- 1984-01-06 DE DE8484420001T patent/DE3460349D1/de not_active Expired
- 1984-01-10 IE IE3784A patent/IE54951B1/en unknown
Also Published As
| Publication number | Publication date |
|---|---|
| FR2544290B1 (fr) | 1985-09-27 |
| DE3460349D1 (en) | 1986-09-04 |
| FR2544290A1 (fr) | 1984-10-19 |
| IE840037L (en) | 1984-10-13 |
| IE54951B1 (en) | 1990-03-28 |
| EP0122861A1 (fr) | 1984-10-24 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP0317379B1 (fr) | Dispositif d'emballage du type à plateau pour une pluralité d'objets, notamment des pots enfermant des produits laitiers frais comme des yaourts ou analogues | |
| FR2500413A1 (fr) | Carton d'emballage d'un ensemble d'articles en forme de bouteilles, disposes en deux rangees | |
| WO1997010137A2 (fr) | Contenant livre a plat, puis mis en volume en deux phases distinctes, et portant de l'adhesif a effet prolonge | |
| EP1281622B1 (fr) | Corps d'emballage en un matériau semi-rigide, pour le conditionnement et l'exposition en vente d'articles divers. | |
| FR2634461A1 (fr) | Flan pour coiffe de groupage et procede le mettant en jeu | |
| FR2521527A1 (fr) | Plateau cloisonne pour l'emballage d'articles tels que bouteilles, procede pour sa fabrication, et dispositif pour la mise en oeuvre de ce procede | |
| FR2656591A1 (fr) | Boite modulaire et empilable. | |
| EP0122861A1 (fr) | Bac et ébauche monobloc pour ampoules en verre | |
| CA2036986A1 (fr) | Groupe de recipients perfectionne et procede pour sa realisation | |
| EP0941944B1 (fr) | Boíte à oeufs en matière synthétique | |
| FR2692233A1 (fr) | Emballage de type fourreau pour un groupe d'objets tels que des contenants primaires. | |
| BE904404A (fr) | Dispositif de support ou de maintien pour godet ou recipient analogue. | |
| EP0669257B1 (fr) | Boíte en carton ou analogue, notamment destinée à contenir des pots pour produits laitiers, et flan pour la réalisation d'une telle boíte | |
| FR2653410A1 (fr) | Caisse de transport et de presentation pour un ensemble d'objets. | |
| EP2829486B1 (fr) | Emballage comprenant un élément en matériau semi rigide et un film thermorétractable, flan et méthode fabrication | |
| EP0220975B1 (fr) | Emballage-présentoir pour verre et article similaire | |
| FR2488568A1 (fr) | Boite en carton ondule pour l'emballage des produits en general | |
| FR3011228A1 (fr) | Plateau en matiere en feuille de carton, flan, dispositif et procede pour la realisation d'un tel plateau. | |
| FR2726248A1 (fr) | Boite destinee a un puzzle | |
| FR2498564A1 (fr) | Carton-palette perfectionne | |
| FR2581038A1 (fr) | Procede de fabrication d'une coiffe en carton ondule destinee a venir recouvrir des produits lors du conditionnement de ceux-ci et dispositif pour sa mise en oeuvre | |
| FR2733740A1 (fr) | Emballage ferme pour le groupage d'un ensemble d'objets tels que des contenants de boissons | |
| EP1595803B1 (fr) | Barquette formant présentoir | |
| EP0225232A1 (fr) | Plateau de conditionnement | |
| FR2600307A1 (fr) | Emballage pour bouteilles couchees tete-beche |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| AK | Designated contracting states |
Designated state(s): BE CH DE GB IT LI LU NL |
|
| 17P | Request for examination filed |
Effective date: 19841113 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): BE CH DE GB IT LI LU NL |
|
| REF | Corresponds to: |
Ref document number: 3460349 Country of ref document: DE Date of ref document: 19860904 |
|
| ITF | It: translation for a ep patent filed | ||
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LU Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 19870131 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| 26N | No opposition filed | ||
| ITTA | It: last paid annual fee | ||
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: GB Payment date: 19901214 Year of fee payment: 8 Ref country code: CH Payment date: 19901214 Year of fee payment: 8 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 19901215 Year of fee payment: 8 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: LU Payment date: 19901231 Year of fee payment: 8 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: BE Payment date: 19910128 Year of fee payment: 8 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: NL Payment date: 19910131 Year of fee payment: 8 |
|
| EPTA | Lu: last paid annual fee | ||
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GB Effective date: 19920106 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LI Effective date: 19920131 Ref country code: CH Effective date: 19920131 Ref country code: BE Effective date: 19920131 |
|
| BERE | Be: lapsed |
Owner name: CEBAL Effective date: 19920131 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: NL Effective date: 19920801 |
|
| GBPC | Gb: european patent ceased through non-payment of renewal fee | ||
| NLV4 | Nl: lapsed or anulled due to non-payment of the annual fee | ||
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PL |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DE Effective date: 19921001 |