EP0120762B1 - Procédé de fabrication d'un dissipateur thermique et un dissipateur thermique obtenu par ce procédé - Google Patents
Procédé de fabrication d'un dissipateur thermique et un dissipateur thermique obtenu par ce procédé Download PDFInfo
- Publication number
- EP0120762B1 EP0120762B1 EP19840400503 EP84400503A EP0120762B1 EP 0120762 B1 EP0120762 B1 EP 0120762B1 EP 19840400503 EP19840400503 EP 19840400503 EP 84400503 A EP84400503 A EP 84400503A EP 0120762 B1 EP0120762 B1 EP 0120762B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- base
- ribs
- grooves
- heat sink
- edges
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired
Links
- 238000000034 method Methods 0.000 title claims description 19
- 238000004519 manufacturing process Methods 0.000 title claims description 8
- 229910001095 light aluminium alloy Inorganic materials 0.000 claims description 11
- RYGMFSIKBFXOCR-UHFFFAOYSA-N Copper Chemical compound [Cu] RYGMFSIKBFXOCR-UHFFFAOYSA-N 0.000 claims description 9
- 229910052802 copper Inorganic materials 0.000 claims description 9
- 239000010949 copper Substances 0.000 claims description 9
- 239000000956 alloy Substances 0.000 claims description 8
- ATJFFYVFTNAWJD-UHFFFAOYSA-N Tin Chemical compound [Sn] ATJFFYVFTNAWJD-UHFFFAOYSA-N 0.000 claims description 7
- 238000001816 cooling Methods 0.000 claims description 7
- 238000000151 deposition Methods 0.000 claims description 6
- 238000005476 soldering Methods 0.000 claims description 6
- 230000004927 fusion Effects 0.000 claims description 2
- 230000017525 heat dissipation Effects 0.000 claims 1
- 238000010438 heat treatment Methods 0.000 claims 1
- 239000010410 layer Substances 0.000 description 7
- XLOMVQKBTHCTTD-UHFFFAOYSA-N Zinc monoxide Chemical compound [Zn]=O XLOMVQKBTHCTTD-UHFFFAOYSA-N 0.000 description 4
- CDBYLPFSWZWCQE-UHFFFAOYSA-L Sodium Carbonate Chemical compound [Na+].[Na+].[O-]C([O-])=O CDBYLPFSWZWCQE-UHFFFAOYSA-L 0.000 description 3
- 230000008021 deposition Effects 0.000 description 2
- 238000001125 extrusion Methods 0.000 description 2
- 238000003801 milling Methods 0.000 description 2
- 238000000465 moulding Methods 0.000 description 2
- 150000003839 salts Chemical class 0.000 description 2
- 239000011787 zinc oxide Substances 0.000 description 2
- 229910000838 Al alloy Inorganic materials 0.000 description 1
- NLXLAEXVIDQMFP-UHFFFAOYSA-N Ammonia chloride Chemical compound [NH4+].[Cl-] NLXLAEXVIDQMFP-UHFFFAOYSA-N 0.000 description 1
- XFXPMWWXUTWYJX-UHFFFAOYSA-N Cyanide Chemical compound N#[C-] XFXPMWWXUTWYJX-UHFFFAOYSA-N 0.000 description 1
- HCHKCACWOHOZIP-UHFFFAOYSA-N Zinc Chemical compound [Zn] HCHKCACWOHOZIP-UHFFFAOYSA-N 0.000 description 1
- 229910045601 alloy Inorganic materials 0.000 description 1
- KXZJHVJKXJLBKO-UHFFFAOYSA-N chembl1408157 Chemical compound N=1C2=CC=CC=C2C(C(=O)O)=CC=1C1=CC=C(O)C=C1 KXZJHVJKXJLBKO-UHFFFAOYSA-N 0.000 description 1
- 239000012809 cooling fluid Substances 0.000 description 1
- DOBRDRYODQBAMW-UHFFFAOYSA-N copper(i) cyanide Chemical compound [Cu+].N#[C-] DOBRDRYODQBAMW-UHFFFAOYSA-N 0.000 description 1
- 238000009826 distribution Methods 0.000 description 1
- 239000003792 electrolyte Substances 0.000 description 1
- 238000007654 immersion Methods 0.000 description 1
- FBAFATDZDUQKNH-UHFFFAOYSA-M iron chloride Chemical compound [Cl-].[Fe] FBAFATDZDUQKNH-UHFFFAOYSA-M 0.000 description 1
- 229910001234 light alloy Inorganic materials 0.000 description 1
- 238000003754 machining Methods 0.000 description 1
- 238000007567 mass-production technique Methods 0.000 description 1
- 239000000463 material Substances 0.000 description 1
- 238000012986 modification Methods 0.000 description 1
- 230000004048 modification Effects 0.000 description 1
- 238000005554 pickling Methods 0.000 description 1
- 239000011734 sodium Substances 0.000 description 1
- 229910000029 sodium carbonate Inorganic materials 0.000 description 1
- 229910000679 solder Inorganic materials 0.000 description 1
- 239000002344 surface layer Substances 0.000 description 1
- 239000011701 zinc Substances 0.000 description 1
- 229910052725 zinc Inorganic materials 0.000 description 1
- GTLDTDOJJJZVBW-UHFFFAOYSA-N zinc cyanide Chemical compound [Zn+2].N#[C-].N#[C-] GTLDTDOJJJZVBW-UHFFFAOYSA-N 0.000 description 1
Images
Classifications
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F28—HEAT EXCHANGE IN GENERAL
- F28F—DETAILS OF HEAT-EXCHANGE AND HEAT-TRANSFER APPARATUS, OF GENERAL APPLICATION
- F28F21/00—Constructions of heat-exchange apparatus characterised by the selection of particular materials
- F28F21/08—Constructions of heat-exchange apparatus characterised by the selection of particular materials of metal
- F28F21/081—Heat exchange elements made from metals or metal alloys
- F28F21/084—Heat exchange elements made from metals or metal alloys from aluminium or aluminium alloys
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23P—METAL-WORKING NOT OTHERWISE PROVIDED FOR; COMBINED OPERATIONS; UNIVERSAL MACHINE TOOLS
- B23P15/00—Making specific metal objects by operations not covered by a single other subclass or a group in this subclass
- B23P15/26—Making specific metal objects by operations not covered by a single other subclass or a group in this subclass heat exchangers or the like
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F28—HEAT EXCHANGE IN GENERAL
- F28F—DETAILS OF HEAT-EXCHANGE AND HEAT-TRANSFER APPARATUS, OF GENERAL APPLICATION
- F28F3/00—Plate-like or laminated elements; Assemblies of plate-like or laminated elements
- F28F3/02—Elements or assemblies thereof with means for increasing heat-transfer area, e.g. with fins, with recesses, with corrugations
- F28F3/025—Elements or assemblies thereof with means for increasing heat-transfer area, e.g. with fins, with recesses, with corrugations the means being corrugated, plate-like elements
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23P—METAL-WORKING NOT OTHERWISE PROVIDED FOR; COMBINED OPERATIONS; UNIVERSAL MACHINE TOOLS
- B23P2700/00—Indexing scheme relating to the articles being treated, e.g. manufactured, repaired, assembled, connected or other operations covered in the subgroups
- B23P2700/10—Heat sinks
Definitions
- the present invention relates to a method of manufacturing a heat sink and a heat sink obtained by this method.
- radiators are generally constituted by radiators with fins and comprise a flat base support or sole on which the fins are arranged perpendicular to this support.
- Several manufacturing methods are known for producing such radiators. These processes use molding, extrusion, milling and / or assembly techniques.
- Milling in the mass introduces a significant loss of material and requires a relatively long execution time, incompatible with mass production techniques.
- the other assembly techniques in particular the assembly technique of aluminum alloy dissipators welded to the salt bath, are expensive to carry out, because they require special tools and a significant investment due to the high cost of the salt bath.
- the object of the invention is to overcome the precipitated disadvantages.
- the subject of the invention is a method of manufacturing a heat sink formed by a sole made of light aluminum alloy forming a support for cooling fins, characterized in that it consists in producing the sole and the fins in a light aluminum alloy material, to make grooves in the sole, each groove being dimensioned to allow the engagement of a fin by one of its edges, to electrolytically cover the sole and the fins with a layer surface of copper, to engage the edges of each fin to be made integral with the sole in the corresponding grooves and to weld by fusion of a contribution of tin the edges of the fins engaged in the grooves, to achieve the permanent assembly of fins on the sole.
- the invention also relates to a heat sink formed by a sole made of light aluminum alloy on which cooling fins are fixed by at least one of their edges inside grooves, characterized in that the sole and the fins are covered with a layer of copper and the fins are held soldered in the grooves by soldering with tin.
- the method consists in a first step to be machined in a plate 1 of light aluminum alloy of the AU4G type forming a sole, grooves 2 1 to 2 n , of sufficient depth and width to allow the engagement and the fixing of fins. cooling 3 1 to 3 n-1 .
- a surface layer of copper 4 of about 60 microns is deposited on the surface of the plate 1 so as to completely cover it.
- This operation is carried out for example, after having formed on the plate 1 a zinc adhesion layer by immersion of the plate 1 in a bath at 25 ° C. of OHNa soda at 450 gr. per liter, zinc oxide, ZnO, at 50 gr. per liter and iron chloride to 1 gr. per liter.
- the copper deposit can be obtained using an electrolyte composed of CNCu copper cyanide at 52 gr. per liter, CNZn zinc cyanide at 12 gr. per liter, sodium cyanide CN Na at 85 gr. per liter of sodium carbonate Na 2 C0 3 at 30 gr. per liter, NH 4 CI ammonia chloride at 28 gr. per liter and free cyanide at 5 gr. per liter.
- the third step of the process consists in manufacturing the fins in AU4G light alloy plates.
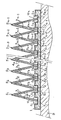
- a possible and not compulsory embodiment of the fins is shown in the single figure where the fins 3 1 to 3 n-1 are obtained by folding the plates around fold lines numbered respectively 5 1 to 5 n . i .
- the next step of the process consists in electrolitically depositing a copper layer 4 on the fins using the process previously described for the deposition of the copper layer on the plate 1.
- the edges of the fins 7 1 to 7 n-1 and 8 1 to 8 n-1 opposite respectively to the fold lines 5 1 to 5 n-1 are engaged in the corresponding grooves 2 1 to 2 p of the plate 1.
- L final step of the process consists in depositing tin solder rods facing the grooves 2 1 to 2 n and depositing the assembly on a hot plate so as to melt the tin which, by filling the grooves, will make a once the tin layer has cooled down, (10) ... 10 n ) the fins secured to plate 1.
- An additional step consists in slightly pickling the dissipator thus obtained and in tinning the surfaces of the dissipator to perfect its surface condition.
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Physics & Mathematics (AREA)
- Thermal Sciences (AREA)
- General Engineering & Computer Science (AREA)
- Cooling Or The Like Of Semiconductors Or Solid State Devices (AREA)
Description
- La présente invention concerne un procédé de fabrication d'un dissipateur thermique et un dissipateur thermique obtenu par ce procédé.
- Elle s'applique plus particulièrement à la réalisation de dissipateurs thermiques en convection naturelle, facilement intégrables sur des platines d'appareils électroniques.
- Les dissipateurs thermiques connus (voir par exemple DE-A-2 502472) sont généralement constitués par des radiateurs à ailettes et comprennent un support de base plan ou semelle sur lequel les ailettes sont disposées perpendiculairement à ce support. Plusieurs procédés de fabrication sont connus pour réaliser de tels radiateurs. Ces procédés font appel aux techniques de moulage, d'extrusion, de fraisage et/ou d'assemblage.
- Dans la technique du moulage, les alliages à bonne conductibilité thermique présentent généralement une mauvaise coulabilité ce qui conduit à reduire la hauteur des ailettes de refroidissement et leur densité de répartition, limitant de ce fait la surface de contact avec le fluide de refroidissement. D'autre part, la nécessite de prévoir le démoulage limite les formes que peut revêtir un radiateur. A ces inconvénients s'ajoute le coût élevé d'un moule et les difficultés rencontrées pour obtenir les modifications des caractéristiques du radiateur.
- Les procedés d'extrusion ne permettent pas d'obtenir des bandes extrudées de grandes largeurs et imposent dans le cas où les puissances à dissiper sont importantes de prévoir l'assemblage de plusieurs radiateurs, ce qui augmente le prix de revient des réalisations faisant usage de ces dissipateurs.
- Le fraisage dans la masse introduit une perte importante de matière et demande un temps d'exécution relativement long, incompatible avec les techniques de fabrication en série. Les autres techniques d'assemblage, notamment la technique d'assemblage des dissipateurs en alliage d'aluminium soudés au bain de sel sont coûteuses à réaliser, car elles nécessitent un outillage particulier et un investissement important dûs au coût élevé du bain de sel.
- Le but de l'invention est de pallier les inconvenients précipés.
- A cet effet l'invention a pour objet un procédé de fabrication d'un dissipateur thermique formé par une semelle en alliage léger d'aluminium formant support à des ailettes de refroidissement caractérisé en ce qu'il consiste à réaliser la semelle et les ailettes dans un matériau en alliage léger d'aluminium, à pratiquer des rainures dans la semelle, chaque rainure étant dimensionnée pour permettre l'engagement d'une ailette par un de ses bords, à recouvrir par voie électrolytique la semelle et les ailettes d'une couche superficielle de cuivre, à engager les bords de chaque ailette devant être rendus solidaires de la semelie dans les rainures correspondantes et à souder par fusion d'un apport d'étain les bords des ailettes engagés dans les rainures, pour réaliser l'assemblage permanent des ailettes sur la semelle.
- L'invention a également pour objet un dissipateur thermique formé par une semelle en alliage léger d'aluminium sur laquelle des ailettes de refroidissement sont fixées par au moins un de leur bord à l'intérieur de rainures, caractérisé en ce que la semelle et les ailettes sont recouvertes d'une couche de cuivre et que les ailettes sont maintenues soudées dans les rainures par une soudure à l'étain.
- D'autres caractéristiques et avantages de l'invention apparaîtront au cours de la description faite au regard de la figure unique jointe donnée uniquement à titre d'exemple et qui représente un mode de réalisation du dissipateur thermique obtenu par le procédé de fabrication selon l'invention.
- Le procédé consiste dans une première étape à usiner dans une plaque 1 en alliage léger d'aluminium du type AU4G formant semelle, des rainures 21 à 2n, de profondeur et de largeur suffisantes pour permettre l'engagement et la fixation d'ailettes de refroidissement 31 à 3n-1.
- Dans une deuxième étape, une couche superficielle de cuivre 4 d'environ 60 microns est déposée sur la superficie de la plaque 1 de façon à la recouvrir entièrement. Cette opération est effectuée par exemple, après avoir constitué sur la plaque 1 une couche d'adhérence de zinc par immersion de la plaque 1 dans un bain à 25°C de soude OHNa à 450 gr. par litre, d'oxyde de zinc, ZnO, à 50 gr. par litre et de chlorure de fer à 1 gr. par litre.
- Le dépôt du cuivre pourra être obtenu en utilisant un électrolyte composé de cyanure de cuivre CNCu à 52 gr. par litre, de cyanure de zinc CNZn à 12 gr. par litre, de cyanure de sodium CN Na à 85 gr. par litre, de carbonate de sodium Na2 C03 à 30 gr. par litre, de chlorure d'ammoniaque NH4CI à 28 gr. par litre et de cyanure libre à 5 gr. par litre.
- La troisième étape du procédé consiste à fabriquer les ailettes dans des plaques d'alliage léger AU4G. Un mode de réalisation possible et non obligatoire des ailettes est représenté sur la figure unique où les ailettes 31 à 3n-1 sont obtenues par pliage des plaques autour de lignes de pliage numérotées respectivement 51 à 5n.i. L'étape suivante du procédé consiste à déposer par voie électrolitique une couche de cuivre 4 sur les ailettes à l'aide du procédé précédemment décrit pour le dépôt de la couche de cuivre sur la plaque 1. Lorsque le dépôt de la couche de cuivre est terminé, les bords des ailettes 71 à 7n-1 et 81 à 8n-1 opposés respectivement aux lignes de pliage 51 à 5n-1 sont engagés dans les rainures correspondantes 21 à 2p de la plaque 1. L'étape finale du procédé consiste à déposer des baguettes de soudure en étain en regard des rainures 21 a 2n et à déposer l'ensemble sur une plaque chauffante de façon à faire fondre l'étain qui en remplissant les rainures, rendra, une fois la couche d'étain refroidie, (10)... 10n) les ailettes solidaires de la plaque 1.
- Une étape complémentaire consiste à décaper légèrement le dissipateur ainsi obtenu et a procéder a un étamage des surfaces du dissipateur pour parfaire son état de surface.
- La détermination des caractéristiques dimensionnelles du dissipateur ainsi réalisé n'offre pas de difficultés, elle sera obtenue dans tous les cas à partir des caractéristiques de puissance à dissiper P, des écarts de température δT souhaités entre la température ambiante et les éléments électroniques placés sur le dissipateur, ainsi que du coefficient de convection hc. Lorsque ces trois paramètres sont connus, la surface de dissipation est déterminée par la formule s =

- Bien que le principe de la présente invention ait été décrit ci-dessus en relation avec un seul exemple de réalisation, il faut comprendre que la description n'a été faite qu'à titre d'exemple. D'autres variantes de réalisation sont en effet possibles notamment en modifiant la forme et les moyens d'obtention des ailettes de refroidissement. C'est ainsi qu'il sera tout aussi possible, de donner aux ailettes une forme plate rectangulaire, que de fabriquer les ailettes par pliage d'une bande d'alliage léger d'aluminium plusieurs fois sur elles-mêmes et alternativement autour de deux directions de pliage pour former une bande ondulée. Ce dernier mode de réalisation offre pour principal avantage de permettre d'obtenir une bande d'ailettes en une seule operation d'usinage, cette opération pouvant être effectuée par simple emboutissage d'une plaque en AU4C. On comprendra également que l'invention n'est pas limitée à une réalisation plate de la semelle, des formes cylindriques ou autres sont également envisageables.
Claims (10)
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| FR8304979 | 1983-03-25 | ||
| FR8304979A FR2543397B1 (fr) | 1983-03-25 | 1983-03-25 | Procede de fabrication d'un dissipateur thermique et un dissipateur thermique obtenu par ce procede |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP0120762A1 EP0120762A1 (fr) | 1984-10-03 |
| EP0120762B1 true EP0120762B1 (fr) | 1987-06-10 |
Family
ID=9287257
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP19840400503 Expired EP0120762B1 (fr) | 1983-03-25 | 1984-03-13 | Procédé de fabrication d'un dissipateur thermique et un dissipateur thermique obtenu par ce procédé |
Country Status (3)
| Country | Link |
|---|---|
| EP (1) | EP0120762B1 (fr) |
| DE (1) | DE3464194D1 (fr) |
| FR (1) | FR2543397B1 (fr) |
Families Citing this family (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US6347901B1 (en) * | 1999-11-01 | 2002-02-19 | International Business Machines Corporation | Solder interconnect techniques |
Family Cites Families (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US3212564A (en) * | 1962-10-05 | 1965-10-19 | Harry M Passman | Heat conductive resiliently compressible structure for space electronics package modules |
| GB1254372A (en) * | 1969-03-04 | 1971-11-24 | Rootes Motors Ltd | Improvements in or relating to methods of making heat exchangers |
| DE2502472C2 (de) * | 1975-01-22 | 1982-09-02 | Siemens AG, 1000 Berlin und 8000 München | Kühlkörper für Thyristoren |
| JPS5461015A (en) * | 1977-10-25 | 1979-05-17 | Kobe Steel Ltd | Manufacture of aluminum-soldered fin heat exchanger |
-
1983
- 1983-03-25 FR FR8304979A patent/FR2543397B1/fr not_active Expired
-
1984
- 1984-03-13 DE DE8484400503T patent/DE3464194D1/de not_active Expired
- 1984-03-13 EP EP19840400503 patent/EP0120762B1/fr not_active Expired
Also Published As
| Publication number | Publication date |
|---|---|
| FR2543397A1 (fr) | 1984-09-28 |
| DE3464194D1 (en) | 1987-07-16 |
| EP0120762A1 (fr) | 1984-10-03 |
| FR2543397B1 (fr) | 1985-06-28 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JP4828635B2 (ja) | 熱電素子、熱電モジュール及び熱電素子の製造方法 | |
| EP0634794B1 (fr) | Matériau composite thermoconducteur | |
| JPH1174614A (ja) | 冷媒流路を含む熱消散体とその製造方法 | |
| CN102510702A (zh) | 用于电子或电气产品的散热器及其制造方法 | |
| FR2849804A1 (fr) | Materiau composite et procede pour le produire | |
| CA2026437C (fr) | Methode de fabrication d'un dispositif calporteur par semiconductivite pour tuyau de chauffe | |
| JP3432477B2 (ja) | ヒートシンク | |
| EP0120762A1 (fr) | Procédé de fabrication d'un dissipateur thermique et un dissipateur thermique obtenu par ce procédé | |
| JP2004528702A5 (fr) | ||
| JP2001358480A (ja) | 複合式ヒートシンク及びその製造方法 | |
| CN202374616U (zh) | 用于电子或电气产品的散热器、平板显示设备和led灯 | |
| JPS5948978A (ja) | 半導体レ−ザ用ベ−スおよびその製造方法 | |
| CN116742468A (zh) | 一种半导体激光器的封装结构及封装方法 | |
| JPH04273484A (ja) | ペルチェ素子組み込み熱交換器及びその製造方法 | |
| CA2269016A1 (fr) | Echangeur de chaleur, notamment pour le refroidissement d'un composant electronique de puissance, et son procede de fabrication | |
| CN2763970Y (zh) | 散热器 | |
| US10892206B2 (en) | Methods of forming power electronic assemblies using metal inverse opal structures and encapsulated-polymer spheres | |
| JP2000135559A (ja) | 面接合方法及びヒ―トシンク | |
| JPH05329844A (ja) | 金 型 | |
| JP2002368169A (ja) | ヒートシンクの製造方法 | |
| JP2619744B2 (ja) | ヒートパイプ式冷却器 | |
| FR2640404A1 (fr) | Procede de fabrication d'une plaque a rainures destinee a positionner des cartes electroniques et plaque obtenue par ce procede | |
| JPS6322681Y2 (fr) | ||
| RU2336594C1 (ru) | Система монтажа полупроводникового кристалла к основанию корпуса | |
| JPS6360548A (ja) | 半導体搭載用基板の製造方法 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| AK | Designated contracting states |
Designated state(s): DE GB |
|
| 17P | Request for examination filed |
Effective date: 19850328 |
|
| 17Q | First examination report despatched |
Effective date: 19860818 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): DE GB |
|
| REF | Corresponds to: |
Ref document number: 3464194 Country of ref document: DE Date of ref document: 19870716 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| 26N | No opposition filed | ||
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 19920218 Year of fee payment: 9 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: GB Payment date: 19920226 Year of fee payment: 9 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GB Effective date: 19930313 |
|
| GBPC | Gb: european patent ceased through non-payment of renewal fee |
Effective date: 19930313 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DE Effective date: 19931201 |