EP0087382A1 - Verfahren zum Messen des Füllstandes von flüssigen Metallen in Stranggiesskokillen - Google Patents
Verfahren zum Messen des Füllstandes von flüssigen Metallen in Stranggiesskokillen Download PDFInfo
- Publication number
- EP0087382A1 EP0087382A1 EP83630023A EP83630023A EP0087382A1 EP 0087382 A1 EP0087382 A1 EP 0087382A1 EP 83630023 A EP83630023 A EP 83630023A EP 83630023 A EP83630023 A EP 83630023A EP 0087382 A1 EP0087382 A1 EP 0087382A1
- Authority
- EP
- European Patent Office
- Prior art keywords
- level
- voltage
- values
- secondary coils
- coils
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Withdrawn
Links
- 238000000034 method Methods 0.000 title claims abstract description 21
- 229910001338 liquidmetal Inorganic materials 0.000 title claims abstract description 6
- 238000009749 continuous casting Methods 0.000 title claims description 4
- 238000005266 casting Methods 0.000 claims abstract description 14
- 239000002184 metal Substances 0.000 claims abstract description 11
- 229910052751 metal Inorganic materials 0.000 claims abstract description 11
- 230000004913 activation Effects 0.000 claims abstract description 5
- 238000005259 measurement Methods 0.000 claims description 10
- 230000002123 temporal effect Effects 0.000 claims 1
- 230000001105 regulatory effect Effects 0.000 abstract 1
- 239000004020 conductor Substances 0.000 description 4
- 238000011156 evaluation Methods 0.000 description 2
- RYGMFSIKBFXOCR-UHFFFAOYSA-N Copper Chemical compound [Cu] RYGMFSIKBFXOCR-UHFFFAOYSA-N 0.000 description 1
- 229910000831 Steel Inorganic materials 0.000 description 1
- 229910052802 copper Inorganic materials 0.000 description 1
- 239000010949 copper Substances 0.000 description 1
- 230000007812 deficiency Effects 0.000 description 1
- 230000006698 induction Effects 0.000 description 1
- 238000009434 installation Methods 0.000 description 1
- 230000035945 sensitivity Effects 0.000 description 1
- 239000010959 steel Substances 0.000 description 1
Images

Classifications
-
- G—PHYSICS
- G01—MEASURING; TESTING
- G01F—MEASURING VOLUME, VOLUME FLOW, MASS FLOW OR LIQUID LEVEL; METERING BY VOLUME
- G01F23/00—Indicating or measuring liquid level or level of fluent solid material, e.g. indicating in terms of volume or indicating by means of an alarm
- G01F23/22—Indicating or measuring liquid level or level of fluent solid material, e.g. indicating in terms of volume or indicating by means of an alarm by measuring physical variables, other than linear dimensions, pressure or weight, dependent on the level to be measured, e.g. by difference of heat transfer of steam or water
- G01F23/26—Indicating or measuring liquid level or level of fluent solid material, e.g. indicating in terms of volume or indicating by means of an alarm by measuring physical variables, other than linear dimensions, pressure or weight, dependent on the level to be measured, e.g. by difference of heat transfer of steam or water by measuring variations of capacity or inductance of capacitors or inductors arising from the presence of liquid or fluent solid material in the electric or electromagnetic fields
Definitions
- the present invention relates to a method for measuring the level of liquid metal in continuous casting molds, which is functional both in the casting operation itself and when starting up the continuous casting installation, in which the metal level is far from its normal operating position.
- FR 2.251.811 describes a measuring method which provides that a contactless induction measuring device determines the position of the boundary between two phases which have different densities and conductivities, at least one of the phases conducting the current without being magnetic.
- the measuring device has working and measuring coils, which are directed towards the border in an open arrangement. It is essential here that the measuring system consists of two open U-shaped magnetic cores which are arranged parallel to one another, the measuring coils being connected to one another.
- Switching off the mold can be carried out using a method which the applicant has described in his European patent application no. 0010 539 and which provides that a field-generating primary coil and two secondary coils of the same type which are arranged symmetrically to one another, and the liquid metal form an arrangement, in which the position of the metal mirror to the secondary coils can cause a voltage in these, which is used as a measure of the level.
- the primary coil and the secondary coils are placed coaxially around the vessel without contact, in addition to the voltage induced in the secondary coils, the conductivity of the metal is measured and the position of the metal mirror is determined from the voltage value corrected taking into account the measured conductivity value.
- the aim of the invention was to propose a method which makes it possible to remedy this deficiency.
- the method according to the invention which provides that in an arrangement consisting of primary and secondary coils, the position of the metal mirror in relation to the secondary coils can cause an induced voltage therein, which is measured.
- the method is characterized in that in at least one coil arrangement (SP1) coaxially surrounding the mold (K), the a field-generating primary coil (P1) and at least three paired secondary coils (S1, S2, S3 ... Sn) understands the voltage characteristics (Sl-S2), (Sl-S3) .. (Sl-Sn); (S2-S3) .. (S2-Sn); ...; (Sn-l-Sn) and determines the position (L) of the pouring level from the measured voltage values.
- the basic idea of the invention is based on the fact that the individual voltage characteristics of the secondary coils connected against one another (mV - casting level) have a certain course, which is neither linear overall, nor even unambiguous, but which has linear sections.
- 3 characteristic curves are available, namely the characteristic curves (S1-S2), (S1-S3) and (S2-S3). According to the invention, one will proceed in such a way that all stress characteristic curves are examined with regard to their course as a function of the height of the pouring level and the extent of the linear and non-linear sections on each characteristic curve is determined and registered.
- the voltage values on the characteristic curves (S1-S2), (S1-S3), (S2-S3) are recorded almost simultaneously and that the value is in each case on a linear characteristic curve in the vicinity of the measuring point used as the actual measurement signal and the characteristic to be selected and its linear range are determined using the values of the other characteristics.
- a coil arrangement coaxially encloses the mold (K), in which the position of the casting level (L) is to be determined.
- a primary coil (P1) and any number of secondary coils can be provided.
- the total secondary voltage is zero. If the bath level rises, the induced voltages are first preferably reduced in the lower coil (Sn), so that the amounts of the resulting voltage (Sn-1-Sn) or (S1-Sn) increase. With maximum asymmetry, i.e. when the bath level is between a pair of secondary coils, a maximum of the total secondary voltage is achieved. If the bath level continues to rise, the asymmetry and total secondary voltage disappear again. The individual voltage values result in the characteristic curve of a pair of secondary coils, which is registered.
- FIG. 2 shows, several measuring arrangements can be provided; a measuring arrangement is shown that comprehends 2 coil systems (SP1) and (SP2), each of which consists of a primary coil (P1) or (P2) and 3 secondary coils (S1,1, Sl, 2, S1,3) or (S2.1, S2.2, S2.3) exists.
- SP1 and SP2 each of which consists of a primary coil (P1) or (P2) and 3 secondary coils (S1,1, Sl, 2, S1,3) or (S2.1, S2.2, S2.3) exists.
- SP1 and SP2 consists of a primary coil (P1) or (P2) and 3 secondary coils (S1,1, Sl, 2, S1,3) or (S2.1, S2.2, S2.3) exists.
- SP1 and SP2 consists of a primary coil (P1) or (P2) and 3 secondary coils (S1,1, Sl, 2, S1,3) or (S2.1, S2.2, S2.3) exists.
- P1 or P2 primary coil
- S1,3 secondary coils
- FIG. 3 shows the mold wall (K) and the coil arrangement (SP1) coaxially enclosing it.
- the latter consists of a primary coil (P1) and 3 secondary coils (S1, S2, S3).
- the characteristic curves of the individual secondary coil pairs (S1-S2), (S2-S3) and (S1-S3) are also shown.
- the middle coil is offset so that the entire measuring range is covered with 3 almost straight sections.
- the method according to the invention permits a permanent check of the system in that, according to the representation in FIG. 3, for example, in the area under consideration an increase in the value of (X1) must necessarily be associated with a decrease in the value of (X2) and an increase in the Casting level position (L) signals.
- the individual values not only the individual values but also their time derivatives can be used for the measurements. Since one usually only measures the effective value of the differential voltages, negative differences are not shown in the lower half-plane, but are folded around the abscissa. As a rule, there are kinks in the characteristic curves, the tips of which lie on the abscissa. The angle of incidence and the angle of exit are the same. The kinks occur only in the edge areas of the bell curve; they can be avoided by raising or lowering one of the measuring voltages.
Landscapes
- Physics & Mathematics (AREA)
- Engineering & Computer Science (AREA)
- Electromagnetism (AREA)
- Power Engineering (AREA)
- Thermal Sciences (AREA)
- Fluid Mechanics (AREA)
- General Physics & Mathematics (AREA)
- Measurement Of Levels Of Liquids Or Fluent Solid Materials (AREA)
- Continuous Casting (AREA)
Abstract
Ein Verfahren zum Messen des Füllstandes von flüssigen Metallen in Stranggiesskokillen, sieht vor, dass in einer Anordnung, bestehend aus dem flüssigen Metall sowie aus Primär- und Sekundärspulen entsprechend der Lage des Metallspiegels zu den Sekundärspulen in diesen Spannungen induziert werden, die man messen kann, indem man in zumindest einer das Gefäss (K) koaxial umschliessenden Spulenanordnung (SP1), die eine felderzeugende Primärspule (P1) und wenigstens drei paarweise gegeneinander geschaltete Sekundärspulen (S1, S2, S3 ....Sn) begreift, die Spannungskennlinien (S1-S2), (S1-S3). (S2-S3), ... aufnimmt und aus den gemessenen Spannungswerten die Lage (L) des Giesspiegels bestimmt. Sämtliche Spannungskennlinien werden im Hinblick auf ihren Verlauf in Abhängigkeit von der Giesspiegelhöhe untersucht und die Ausdehnung der linearen sowie der nichtlinearen Teilstrecken auf jeder Kennlinie bestimmt und registriert und der Spiegel durch Auswertung der Information der Messpunkte auf mehreren Kennlinien eindeutig ermittelt. Zum Beeinflussen der Giesspiegellage wirkt man im Fall einer Aktivierung der Spannung an den Spulen (S1,S2...) auf die Abzugsgeschwindigkeit des Stranges ein. Im Fall einer Aktivierung der Spannung an den Spulen (.... S3, Sn) wird die Menge an zugeführtem Frischmetall geregelt.
Description
- Die vorliegende Erfindung betrifft ein Verfahren zum Messen des Füllstandes von flüssigem Metall in Stranggiesskokillen, welches sowohl im Giessbetrieb selbst, als auch beim Anfahren der Stranggiessanlage funktionsfähig ist, bei dem der Metallpegel weit von seiner normalen Betriebsposition entfernt ist.
- Es ist bekannt, dass durch Aenderungen der einen Leiter durchsetzenden magnetischen Felder im Leiter Ströme induziert werden und dass aus den Sekundärfeldern dieser Ströme auf die Anwesenheit des Leiters geschlossen werden kann. Bekannt ist auch, dass sich die Impedanz einer Spule ändert, wenn man einen Leiter in das Feld der Spule bringt.
- Die FR 2.251.811 beschreibt eine Messmethode die vorsieht, dass ein kontaktloses Induktionsmessgerät die Lage der Grenze zwischen zwei Phasen bestimmt, die unterschiedliche Dichten sowie Leitfähigkeiten aufweisen, wobei zumindest eine der Phasen den Strom leitet ohne magnetisch zu sein. Das Messgerät weist Arbeits- sowie Messspulen auf, die in offener Anordnung auf die Grenze gerichtet sind. Wesentlich ist hierbei, dass das Messystem aus zwei offenen U- förmigen Magnetkernen besteht, die parallel zueinander angeordnet sind, wobei die Messpulen gegeneinander geschaltet sind.
- Doch versagen solche Messmethoden beim Stranggiessen von Stahl, da die gut leitende Kupferkokille die Felder so stark abschirmt, dass die Empfindlichkeit der Messeinrichtung nicht befriedigen kann.
- Um den Einfluss des Gefässes, z.B. der Kokille auszuschalten kann man ein Verfahren anwenden, das der Anmelder in seiner europäischen Patentanmeldung no. 0010 539 beschrieben hat und das vorsieht, dass eine felderzeugende Primärspule und zwei symmetrisch zu dieser liegende, gegeneinander geschaltete gleichartige Sekundärspulen, sowie das flüssige Metall eine Anordnung bilden, in der die Lage des Metallspiegels zu den Sekundärspulen in diesen eine Spannung hervorrufen kann, die man als Mass für den Füllstand verwendet. Die Primärspule sowie die Sekundärspulen werden berührungslos koaxial um das Gefäss gelegt, es wird zusät.zlich zu der in den Sekundärspulen induzierten Spannung die Leitfähigkeit des Metalls gemessen und aus dem unter Berücksichtigung des gemessenen Leitfähigkeitswertes korrigierten Spannungswert die Lage des Metallspiegels bestimmt.
- Will man die Lage des Giesspiegels nicht nur im Betrieb, sondern auch während des Anfahrens der Stranggiessanlage verfolgen, so könnte man einfach mehrere Anordnungen gemäss der o.e. Anmeldung vorsehen und entsprechend positionieren.
- Obwohl das bekannte Verfahren funktionsfähig ist und eine verlässliche Giesspiegelkontrolle erlaubt, erscheint die gebotene Genauigkeit der Messung durchaus verbesserungsfähig. So ist die Auswertung der gemessenen Spannungswerte zweideutig, da die Spannung über der Giesspiegelhöhe eine Glockenkurve ist, was ausserdem zur Folge hat, dass man im Bereich des Maximums eine unbefriedigende Genauigkeit in Kauf nehmen muss.
- Das Ziel der Erfindung bestand darin, ein Verfahren vorzuschlagen, das es erlaubt diesem Mangel abzuhelfen.
- Dieses Ziel wird erreicht durch das erfindungsgemässe Verfahren, das vorsieht, dass in einer Anordnung bestehend aus Primär- und Sekundärspulen die Lage des Metallspiegels zu den Sekundärspulen in diesen eine induzierte Spannung hervorrufen kann,die gemessen wird. Das Verfahren ist dadurch gekennzeichnet, dass man in zumindest einer die Kokille (K) koaxial umschliessenden Spulenanordnung (SP1), die eine felderzeugende Primärspule (P1) und wenigstens drei paarweise gegeneinander geschaltete Sekundärspulen (S1, S2, S3...Sn) begreift, die Spannungskennlinien (Sl-S2),(Sl-S3)..(Sl-Sn) ; (S2-S3)..(S2-Sn); ...; (Sn-l-Sn) aufnimmt und aus den gemessenen Spannungswerten die Lage (L) des Giesspiegels bestimmt.
- Der Grundgedanke der Erfindung beruht darauf, dass die einzelnen Spannungskennlinien der gegeneinander geschalteten Sekundärspulen (mV - Giesspiegelhöhe) einen gewissen Verlauf aufweisen, der zwar weder insgesamt linear, ja nicht einmal eindeutig ist,' der jedoch lineare Teilstrecken aufweist. So stehen bei einer erfindungsgemässen Anordnung von 1 Primär- und 3 Sekundärspulen, 3 Kennlinien zur Verfügung und zwar die Kennlinien (S1-S2), (S1-S3) und (S2-S3). Erfindungsgemäss wird man so vorgehen, dass man sämtliche Spannungskennlinien im Hinblick auf Ihren Verlauf in Abhängigkeit von der Giesspiegelhöhe untersucht und die Ausdehnung der linearen sowie der nichtlinearen Teilstrecken auf jeder Kennlinie bestimmt und registriert.
- Gemäss der Erfindung genügt es im Betrieb, dass man nahezu simultan die Spannungswerte auf den Kennlinien (S1-S2), (S1-S3), (S2-S3) aufnimmt und dass man jeweils den Wert auf einer in der Umgebung des Messpunktes linearen Kennlinie als eigentliches Messignal verwendet und die zu wählende Kennlinie und deren linearen Bereich mit Hilfe der Werte der übrigen Kennlinien bestimmt.
- Hierdurch lässt sich in sämtlichen Bereichen eine gute Messgenauigkeit erzielen; der Kokille zu erzielen; es lassen sich Unterschiede in der Giessspiegelhöhe mit einer Genauigkeit von 1 mm erfassen.
- Weitere Vorteile und Merkmale gehen aus der Beschreibung der Zeichnungen hervor, in denen
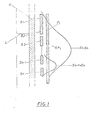
- - die Fig. 1 eine schematisierte Darstellung einer möglichen Ausführungsform der Anordnung zeigt, mit deren Hilfe die erfindungsgemässe Methode durchgeführt werden kann, während
- - die Fig. 2 eine weitere schematisierte Darstellung einer möglichen Ausführungsform zeigt, in welcher 2 Spulenanordnungen mit je 1 Primär- und 3 Sekundärspulen zur Anwendung vorgesehen sind; und
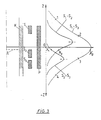
- - die Fig. 3 eine Ausführungsform zeigt, in welcher eine Spulenanordnung vorgesehen ist, die 1 Primär- und 3 Sekundärspulen begreift, wobei die Zeichnung zur Veranschaulichung des Verfahrensprinzips nach der Erfindung dient und die Beschreibung von Auswertungsbeispielen unterstützt. Im Gegensatz zur Fig.1 sind hier die Sekundärspulen nicht äquidistant.
- Wie aus der Fig. 1 ersichtlich, umschliesst eine Spulenanordnung (SP1) koaxial die Kokille (K), in der die Lage des Giesspiegels (L) bestimmt werden soll. Es kennen in einer Anordnung (SP1) eine Primärspule (P1) und beliebig viele Sekundärspulen (S1, S2, ...Sn) vorgesehen sein.
- Befindet sich kein Metall in der Kokille, so ist die Gesamtsekundärspannung gleich Null. Steigt der Badspiegel, so werden zunächst bevorzugt in der unteren Spule (Sn) die induzierten Spannungen verringert,so dass die Beträge der resultierenden Spannung (Sn-1-Sn) bzw. (S1-Sn) ansteigt. Bei maximaler Asymmetrie, also wenn sich der Badspiegel zwischen einem Paar von Sekundärspulen befindet, wird ein Maximum der Gesamtsekundärspannung erzielt. Steigt der Badspiegel weiter an, so verschwinden Asymmetrie und Gesamtsekundärspannung wieder. Die einzelnen Spannungswerte ergeben die Kennlinie eines Sekundärspulenpaares, die registriert wird.
- Wie die Fig. 2 zeigt, kann man mehrere Messanordnungen vorsehen; dargestellt ist eine Messanordnung die 2 Spulensysteme (SP1) und (SP2) begreift, wovon jedes aus je einer Primärspule (P1) bzw. (P2) sowie aus je 3 Sekundärspulen (S1,1, Sl,2, S1,3) bzw. (S2,1, S2,2, S2,3) besteht. Selbstverständlich kann man, insbesondere zum Erfassen der Giesspiegellage beim Angiessen, mehrere Spulensysteme vorsehen und entsprechend entlang der Kokillenachse positionieren. Man kann aber auch Spulensysteme vorsehen, in denen n Primär- und m Sekundärspulen vorliegen, wobei m zumindest in einem der insgesamt vorgesehenen Spulensysteme mindestens gleich 3 ist.
- In der Fig. 3 erkennt man die Kokillenwand (K) und die sie koaxial umschliessende Spulenanordnung (SP1). Letztere besteht aus einer Primärspule (P1) und 3 Sekundärspulen (S1, S2, S3). Die Kennlinien der einzelnen Sekundärspulenpaare (S1-S2), (S2-S3) sowie (S1-S3) sind ebenfalls dargestellt. Die mittlere Spule ist so versetzt, dass der gesamte Messbereich mit 3 nahezu geraden Strecken erfasst wird.
- Die einzelnen Kennlinien erinnern in ihren Formen an Gauss'sche Verteilungskurven und es ist klar, dass diese Kurven sich nicht in ihrer Gesamtheit als Messkurven zum Bestimmen der Lage (L) des Giesspiegels eignen. So sind in der Linie (S1-S3) lediglich die Strecken zwischen den Punkten (1 und 2) sowie (3 und 4) näherungsweise linear oder zumindest leicht linearisierbar, was auf die zwischen den Punkten (2 und 3) gelegene Strecke nicht zutrifft. Aehnlich verhält es sich bezüglich der Linie (S1-S2) sowie der Linie (S2-S3), in welchen nur gewisse Strecken, z.B. zwischen den Punkten (5 und 6) nahezu gerade und damit zur präzisen Messung geeignet sind.
- Befindet sich der Giesspiegel in der dargestellten Lage (L), so ist, wie leicht einzusehen, eine Messung auf der Kennlinie (S1-S3), so wie dies dem Stand der Technik entspricht, nicht präzise genug, da sich der Messpunkt (X3) nahe dem Maximum der Kennlinie befindet, wo die Anderungen des Messwertes mit der Höhe sehr klein sind. Im Maximum selbst verschwinden sie sogar.Greift man jedoch erfindungsgemäss auf die Linien (S1-S2) sowie (S2-S3) zurück, so erhält man die Mess-punkte (X1) sowie(X2), die beide auf linearen Strecken liegen und demnach die Voraussetzungen zu einer präzisen Messung erfüllen. Hierbei sei bemerkt, dass selbstverständlich das Vorhandensein eines einzigen, auf einer linearen Strecke gelegenen Messpunktes bereits zur gültigen Aussage führt, jedoch liefert die Existenz von 2 individuellen, auswertbaren Messpunkten eine willkommene zusätzliche Messgenauigkeit, indem man nicht nur einen Spannungswert verfolgt, sondern auch die Differenz zwischen (X1) und (X2) bilden und auswerten kann und auch den Vergleich zwischen den absoluten Grössen von (X1) gegenüber (X2) als Information heranziehen kann.
- Stellt man durch einen Vergleich fest, dass der Wert (S1-S2) grösser ist als die Werte in den Punkten 2 und 3, so weiss man zumindest den Bereich in dem sich der Badspiegel befindet. Man kann dann mit diesem zusätzlichen Wissen den genauen Wert von der Kennlinie (S2-S3) ablesen.
- Weiter erlaubt die erfindungsgemässe Methode eine Dauerüberprüfung des Systems, indem gemäss der Darstellung in der Fig. 3 bspw. in dem betrachteten Bereich ein Anstieg des Wertes von (X1) unbedingt mit einem Abklingen des Wertes von (X2) verbunden sein muss und einen Anstieg der Giesspiegellage (L) signalisiert. Allgemein lassen sich nicht nur die einzelnen Werte sondern auch deren zeitliche Ableitungen für die Messungen heranziehen. Da man üblicherweise nur den Effektivwert der Differenzspannungen misst, werden negative Differenzen nicht in der unteren Halbebene dargestellt, sondern um die Abszisse geklappt. Dabei entstehen in der Regel Knicke in den Kennlinien, deren Spitzen auf der Abszisse liegen. Einfall- und Ausfallwinkel sind jeweils gleich. Die Knicke treten nur in den Randbereichen der Glockenkurve auf; sie lassen sich vermeiden, indem man eine der Messpannungen anhebt bzw. absenkt.
- Selbstverständlich werden diese Schlüsse und Ueberlegungen durch einen entsprechend programmierten Mikroprozessor angestellt. Dieser übernimmt auch Steuerfunktionen, die z.B. darin bestehen, dass man zum Beeinflussen der Giesspiegellage im Fall einer Aktivierung der Spannung an den Spulen (Sl, S2 ...) auf die Abzugsgeschwindigkeit des Stranges einwirkt und im Fall einer Aktivierung der Spannung an den Spulen (..S3, Sn) die Menge an zugeführtem Frischmetall regelt.
Claims (8)
1. Verfahren zum Messen des Füllstandes von flüssigen Metallen in Stranggiesskokillen, welches vorsieht, dass in einer Anordnung, bestehend aus dem flüssigen Metall sowie aus Primär- und Sekundärspulen entsprechend der Lage des Metallspiegels zu den Sekundärspulen in diesen Spannungen induziert werden, die gemessen werden, dadurch gekennzeichnet, dass man in zumindest einer das Gefäss (K) koaxial umschliessenden Spulenanordnung (SP1), die eine felderzeugende Primärspule (P1) und wenigstens drei paarweise gegeneinander geschaltete Sekundärspulen (S1, S2, S3 ...Sn) begreift, die Spannungskennlinien (S1-S2), (S1-S3 , (S2-S3), ... aufnimmt und aus den gemessenen Spannungswerten die Lage (L) des Giesspiegels bestimmt.
2. Verfahren nach dem Anspruch 1, dadurch gekennzeichnet, dass man sämtliche Spannungskennlinien im Hinblick auf ihren Verlauf in Abhängigkeit von der Giesspiegelhöhe untersucht und die Ausdehnung der linearen sowie der nichtlinearen Teilstrecken auf jeder Kennlinie bestimmt und registriert und den Spiegel durch Auswertung der Information der Messpunkte auf mehreren Kennlinien eindeutig ermittelt.
3. Verfahren nach den Ansprüchen 1 und 2, dadurch gekennzeichnet, dass man jeweils ein gerades Kennlinienstück zur Messung heranzieht, die übrigen Werte nicht exakt bestimmt, sondern nur feststellt, ob sie grösser oder kleiner als Vergleichswerte sind, und damit festlegt, auf welchem Kennlinienstück sich der Messpunkt befindet und somit die Zweideutigkeit eliminiert.
4. Verfahren nach den Ansprüchen 1-3, dadurch gekennzeichnet, dass man die Sekundärspulen so zueinander anordnet, dass der gesamte Messbereich mit wenigen, möglichst geraden Stücken, im einfachsten Falle also mit dreien, erfasst wird.
5. Verfahren nach den Ansprüchen 1-4, dadurch gekennzeichnet, dass man einerseits die absoluten Spannungswerte der Kennlinien (S1-S2),... und andererseits die Differenzen zwischen den einzelnen, auf benachbarten Kennlinien abgelesenen Werten aufnimmt bzw. bildet und zum Bestimmen der Giesspiegellage benutzt.
6. Verfahren nach den Ansprüchen 1-5, dadurch gekennzeichent, dass man aus der relativen Aenderung von Werten die auf benachbarten Kennlinien abgelesen werden zueinander, auf ein Steigen bzw. ein Fallen des Giesspiegels schliesst.
7. Verfahren nach den Ansprüchen 1-6, dadurch gekennzeichnet, dass man auch die zeitlichen Anderungen der Werte auf den einzelnen Kennlinien bildet und als Messwerte heranzieht.
8. Verfahren nach den Ansprüchen 1-7, dadurch gekennzeichnet, dass man zum Beeinflussen der Giesspiegellage im Fall einer Aktivierung der Spannung an den Spulen (S1, S2 ..) auf die Abzugsgeschwindigkeit des Stranges einwirkt und im Fall einer Aktivierung der Spannung an den Spulen (.. S3, Sn) die Menge an zugeführtem Frischmetall regelt.
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| LU83969A LU83969A1 (de) | 1982-02-23 | 1982-02-23 | Verfahren zum messen des fuellstandes von fluessigen metallen in stranggiessanlagen |
| LU83969 | 1982-02-23 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| EP0087382A1 true EP0087382A1 (de) | 1983-08-31 |
Family
ID=19729823
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP83630023A Withdrawn EP0087382A1 (de) | 1982-02-23 | 1983-02-15 | Verfahren zum Messen des Füllstandes von flüssigen Metallen in Stranggiesskokillen |
Country Status (4)
| Country | Link |
|---|---|
| EP (1) | EP0087382A1 (de) |
| JP (1) | JPS58198727A (de) |
| CA (1) | CA1198293A (de) |
| LU (1) | LU83969A1 (de) |
Cited By (8)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| EP0192043A1 (de) * | 1985-02-01 | 1986-08-27 | Arbed S.A. | Vorrichtung zur Füllstandsmessung in Behältern, insbesondere Stranggiesskokillen |
| FR2580801A1 (fr) * | 1985-04-23 | 1986-10-24 | Novatome | Dispositif de mesure de niveau d'un milieu conducteur electrique contenu dans une enveloppe et ses applications |
| EP0223901A1 (de) * | 1985-11-27 | 1987-06-03 | Siemens Aktiengesellschaft | Flacher induktiver Füllstandsfühler für flüssige Metalle |
| EP0312799A1 (de) * | 1987-10-21 | 1989-04-26 | CEDA S.p.A. COSTRUZIONI ELETTROMECCANICHE E DISPOSITIVI D'AUTOMAZIONE | Gerät zur Messung des Niveaus eines flüssigen Metalles in einem Kristallisierer einer Stranggiesskokille |
| EP0419104A3 (en) * | 1989-09-19 | 1993-03-31 | Nippon Steel Corporation | Method and apparatus for detecting level of molten metal |
| US6577118B2 (en) | 2001-02-02 | 2003-06-10 | B.D.H. Industries Inc. | System and method for measuring liquid metal levels or the like |
| EP1229313A3 (de) * | 2001-02-02 | 2003-09-03 | Bdh Industries Inc. | Vorrichtung und Verfahren zur Messung des Füllstandes von Flüssigmetall |
| WO2007085481A1 (en) | 2006-01-27 | 2007-08-02 | Ergolines Lab S.R.L. | Device and method for measuring and monitoring the level of liquid metal in a crystalliser |
Families Citing this family (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN109186687B (zh) * | 2018-10-30 | 2021-04-27 | 锦州艾德自动控制系统有限公司 | 盐池浓度和液位检测装置套装 |
Citations (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| AT326285B (de) * | 1972-10-17 | 1975-12-10 | Concast Ag | Verfahren und einrichtung zum regeln der füllstandshohe von schmelze in kokillen von stranggiessanlagen |
| DE2436681B2 (de) * | 1973-08-30 | 1976-04-15 | Mine Safety Appliances Co., Pittsburgh, Pa. (V.St.A.) | Stellungsanzeigevorrichtung nach dem induktionsprinzip |
| AT342325B (de) * | 1973-11-21 | 1978-03-28 | Inst Elektroswarki Patona | Kontaktloser induktionsgeber zur bestimmung der trenngrenze zwischen zwei medien |
| DE2839953A1 (de) * | 1977-09-19 | 1979-03-29 | Concast Ag | Verfahren und vorrichtung zur regelung der badspiegelhoehe in einer stranggiesskokille |
| EP0010539A1 (de) * | 1978-10-25 | 1980-04-30 | Arbed S.A. | Verfahren zur Messung des Füllstandes von flüssigen Metallen in Gefässen, insbesondere in Stranggiesskokillen |
-
1982
- 1982-02-23 LU LU83969A patent/LU83969A1/de unknown
-
1983
- 1983-02-01 CA CA000420648A patent/CA1198293A/en not_active Expired
- 1983-02-15 EP EP83630023A patent/EP0087382A1/de not_active Withdrawn
- 1983-02-23 JP JP2784483A patent/JPS58198727A/ja active Pending
Patent Citations (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| AT326285B (de) * | 1972-10-17 | 1975-12-10 | Concast Ag | Verfahren und einrichtung zum regeln der füllstandshohe von schmelze in kokillen von stranggiessanlagen |
| DE2436681B2 (de) * | 1973-08-30 | 1976-04-15 | Mine Safety Appliances Co., Pittsburgh, Pa. (V.St.A.) | Stellungsanzeigevorrichtung nach dem induktionsprinzip |
| AT342325B (de) * | 1973-11-21 | 1978-03-28 | Inst Elektroswarki Patona | Kontaktloser induktionsgeber zur bestimmung der trenngrenze zwischen zwei medien |
| DE2839953A1 (de) * | 1977-09-19 | 1979-03-29 | Concast Ag | Verfahren und vorrichtung zur regelung der badspiegelhoehe in einer stranggiesskokille |
| EP0010539A1 (de) * | 1978-10-25 | 1980-04-30 | Arbed S.A. | Verfahren zur Messung des Füllstandes von flüssigen Metallen in Gefässen, insbesondere in Stranggiesskokillen |
Non-Patent Citations (1)
| Title |
|---|
| r t p, REGELUNGSTECHNISCHE PRAXIS UND PROZESSRECHENTECHNIK, Heft 2, 1969 K. EWE, "Kokillenfullstandsregelung an Brammen-Stranggiessanlagen" Seiten 68-71 * |
Cited By (10)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| EP0192043A1 (de) * | 1985-02-01 | 1986-08-27 | Arbed S.A. | Vorrichtung zur Füllstandsmessung in Behältern, insbesondere Stranggiesskokillen |
| FR2580801A1 (fr) * | 1985-04-23 | 1986-10-24 | Novatome | Dispositif de mesure de niveau d'un milieu conducteur electrique contenu dans une enveloppe et ses applications |
| EP0200619A1 (de) * | 1985-04-23 | 1986-11-05 | Novatome | Einrichtung zum Messen des Niveaus von in einem Behälter enthaltenem elektrisch leitendem Material und ihre Anwendungen |
| EP0223901A1 (de) * | 1985-11-27 | 1987-06-03 | Siemens Aktiengesellschaft | Flacher induktiver Füllstandsfühler für flüssige Metalle |
| EP0312799A1 (de) * | 1987-10-21 | 1989-04-26 | CEDA S.p.A. COSTRUZIONI ELETTROMECCANICHE E DISPOSITIVI D'AUTOMAZIONE | Gerät zur Messung des Niveaus eines flüssigen Metalles in einem Kristallisierer einer Stranggiesskokille |
| EP0419104A3 (en) * | 1989-09-19 | 1993-03-31 | Nippon Steel Corporation | Method and apparatus for detecting level of molten metal |
| US6577118B2 (en) | 2001-02-02 | 2003-06-10 | B.D.H. Industries Inc. | System and method for measuring liquid metal levels or the like |
| EP1229313A3 (de) * | 2001-02-02 | 2003-09-03 | Bdh Industries Inc. | Vorrichtung und Verfahren zur Messung des Füllstandes von Flüssigmetall |
| WO2007085481A1 (en) | 2006-01-27 | 2007-08-02 | Ergolines Lab S.R.L. | Device and method for measuring and monitoring the level of liquid metal in a crystalliser |
| US8018227B2 (en) | 2006-01-27 | 2011-09-13 | Ergolines Lab S.R.L. | Device and method for measuring and monitoring the level of liquid metal in a crystalliser |
Also Published As
| Publication number | Publication date |
|---|---|
| JPS58198727A (ja) | 1983-11-18 |
| LU83969A1 (de) | 1983-09-02 |
| CA1198293A (en) | 1985-12-24 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| DE3614220C1 (de) | Steuermagnetanordnung fuer eine Mustervorrichtung an Strickmaschinen zur elektrisch gesteuerten Nadelauswahl | |
| EP0061520B2 (de) | Magnetkernloser Messwandler zum berührungslosen Messen eines Messstromes | |
| DE3788429T2 (de) | Verfahren und gerät zur messung von grössen bezüglich elektrisch leitender materialien. | |
| EP0760931B1 (de) | Drehwinkel- oder drehzahlgeber | |
| EP0010539B1 (de) | Verfahren zur Messung des Füllstandes von flüssigen Metallen in Gefässen, insbesondere in Stranggiesskokillen | |
| DE2839953C3 (de) | Vorrichtung und Verfahren zum Messen der Badspiegelhöhe in einer Stranggießkokille | |
| DE3235114A1 (de) | Muenzpruefgeraet | |
| DE69209017T2 (de) | Winkelposition-Sensor mit fortlaufender geschlossener Widerstandsspur und Messverfahren dafür | |
| EP0190178B1 (de) | Einrichtung zur elektromagnetischen füllstandsmessung für metallurgische gefässe | |
| DE3408318A1 (de) | Verfahren und vorrichtung zur kontinuierlichen abstandsmessung mittels wirbelstroms | |
| EP0077747A2 (de) | Verfahren zum Überwachen einer Stranggiesskokille im Betrieb | |
| EP0814321B1 (de) | Induktiver Wegsensor | |
| EP0060800B1 (de) | Verfahren und Vorrichtung zum Messen des Füllstandes in Stranggiesskokillen | |
| DE69223721T2 (de) | Magnetoresistive Vorrichtung und Verfahren zum Lesen von Zeichen aus magnetischer Tinte | |
| LU83969A1 (de) | Verfahren zum messen des fuellstandes von fluessigen metallen in stranggiessanlagen | |
| DE2652433B2 (de) | Vorrichtung zur Bestimmung des Badspiegels in einer Stranggießkokille | |
| DD296770A5 (de) | Verfahren zum pruefen von muenzen | |
| DE1959406A1 (de) | Wirbelstrommessvorrichtung | |
| DE69315340T2 (de) | Magnetisch messverfahren und vorrichtung zur bestimmung von grösse und form eines schlitzes | |
| DE69618623T2 (de) | Induktive vorrichtung zur bestimmung der lage und der abmessungen von messobjekten aus elektrisch leitfähigem material | |
| DE2855511A1 (de) | Wirbelstrom-pruefvorrichtung | |
| DE4231346A1 (de) | Einzelrad-Steuervorrichtung | |
| DE69209648T2 (de) | Verfahren und Vorrichtung zur Messung des Abstandes zwischen zwei gegenüberliegenden Oberflächen mittels eines Reluktanzverfahrens | |
| DE2020749A1 (de) | Messvorrichtung fuer Querschnittsflaechen | |
| DE2142351B2 (de) | Vorrichtung zur Verwechslungs- und Gefügeprüfung von ferromagnetischen Werkstoffen |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| AK | Designated contracting states |
Designated state(s): BE DE FR GB IT |
|
| 17P | Request for examination filed |
Effective date: 19840223 |
|
| RAP1 | Party data changed (applicant data changed or rights of an application transferred) |
Owner name: STOPINC AKTIENGESELLSCHAFT |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE APPLICATION HAS BEEN WITHDRAWN |
|
| 18W | Application withdrawn |
Withdrawal date: 19861229 |
|
| RIN1 | Information on inventor provided before grant (corrected) |
Inventor name: ANGEL, LEON Inventor name: BLOCK, FRANZ-RUDOLF, DR. RER. NAT. Inventor name: LIESCH, JEAN |