-
GEBIET DER ERFINDUNG
-
Der Gegenstand der vorliegenden Anmeldung betrifft Schneidwerkzeuge der Art, die drehende spanabhebende Bearbeitungen an einem rotierenden Werkstück durchführen, insbesondere Einpunkt-gewindeschneidende Bearbeitungen.
-
HINTERGRUND DER ERFINDUNG
-
Wie auf dem Gebiet des Einpunkt-Gewindeschneidens bekannt, führt ein Schneidwerkzeug mit einer Schneide einen Drehschneidvorgang an einem (rotierenden) Werkstück durch, um ein Gewinde zu bilden, typischerweise unter Verwendung einer CNC-Drehmaschine. Um die Zähne (insbesondere die Gewindenuten) des Gewindes auf die gewünschte Höhe zu bringen, wird eine Reihe von Durchgängen durchgeführt. Bei jedem Durchgang bewegt sich das Schneidwerkzeug in einer Vorschubrichtung und die Schneide schneidet in das Werkstück, wobei Späne entstehen. Optional kann das Schneidewerkzeug bei jedem Durchgang auch zu dem Werkstück hin- und von diesem wegschwingen. Durch die Schwingungen tritt die Schneide in das Werkstück ein und aus. Während des Zeitraums, in dem die Schneide aus dem Werkstück austritt, und bis sie wieder in das Werkstück eintritt, wird ein Luftschnitt durchgeführt. Durch den Luftschnitt werden die Späne gebrochen, was vorteilhaft verhindert, dass die Späne zu lang werden. Beispiele für solche Schneidwerkzeuge werden unter anderem in
EP 3892405 ,
US 2018/281090 und
US 2017/304920 offenbart.
-
DARSTELLUNG DER ERFINDUNG
-
Gemäß einem ersten Aspekt des Gegenstands der vorliegenden Anmeldung wird ein Verfahren zum Schneiden eines Gewindes an einem Werkstück mit einer Werkstückdrehachse mittels eines Schneidwerkzeugs mit einer Schneide bereitgestellt, wobei das Verfahren umfasst:
- Drehen des Werkstücks um die Werkstückdrehachse; und
- sequenzielles Durchführen von insgesamt N schwingenden bzw. oszillierenden Durchgängen, wobei N eine ganze Zahl größer oder gleich drei ist, m eine variable ganze Zahl ist, so dass 1 ≤ m ≤ N und Pm den m-ten schwingenden bzw. oszillierenden Durchgang bezeichnet, wobei die N schwingenden bzw. oszillierenden Durchgänge einen anfänglichen schwingenden bzw. oszillierenden Durchgang und einen finalen schwingenden bzw. oszillierenden Durchgang umfassen, wobei jedes Paar von sequenziellen schwingenden Durchgängen einen aktuellen schwingenden bzw. oszillierenden Durchgang und einen unmittelbar vorhergehenden schwingenden bzw. oszillierenden Durchgang umfasst, der diesem zugeordnet ist, wobei jeder aktuelle schwingende bzw. oszillierenden Durchgang sequenziell auf seinen unmittelbar vorhergehenden schwingenden bzw. oszillierenden Durchgang folgt; wobei:
- jeder schwingende bzw. oszillierenden Durchgang die folgenden Schritte umfasst: Bewegen des Schneidwerkzeugs und/oder des Werkstücks relativ zueinander entlang einer Vorschubachse, die eine Vorschubrichtung definiert; und
- Aufbringen einer Schwingung Oszillation auf das Schneidwerkzeug in entgegengesetzten Schwingungseinwärts- und -auswärtsrichtungen hin zu der bzw. weg von der Werkstückdrehachse, so dass:
- eine Bewegungsbahn der Schneide eine schwingende bzw. oszillierende Bewegungsbahnkontur in Bezug auf eine horizontale Achse, die sich parallel zu der Vorschubachse erstreckt, und eine vertikale Achse, die sich senkrecht zu der Vorschubachse erstreckt, definiert, wobei die schwingende bzw. oszillierende Bewegungsbahnkontur eine zyklische Wellenform aufweist, die eine Vielzahl von Scheitelpunkten und eine Vielzahl von Tälern aufweist, wobei jeder Scheitelpunkt einen am weitesten entfernten Scheitelpunktabschnitt umfasst, der sich in einem am weitesten entfernten Abstand von der horizontalen Achse befindet und von dieser in Richtung der vertikalen Achse durch einen Scheitelpunktabstand beabstandet ist, und jedes Tal einen am nächsten gelegenen Talabschnitt umfasst, der sich in einem am nächsten gelegenen Abstand von der horizontalen Achse befindet und von dieser in Richtung der vertikalen Achse durch einen Talabstand beabstandet ist; wobei:
- die schwingende bzw. oszillierende Bewegungsbahnkontur jedes aktuellen Schwingenden bzw. Oszillierenden Durchgangs eine Phasenverschiebung von 180° in Bezug auf die schwingende bzw. oszillierenden Bewegungsbahnkonturkontur des unmittelbar vorhergehenden schwingenden bzw. oszillierenden Durchgangs aufweist;
- wobei die schwingende bzw. oszillierende Bewegungsbahnkontur jedes aktuellen schwingenden bzw. oszillierenden Durchgangs die schwingende bzw. oszillierende Bewegungsbahnkontur seines unmittelbar vorhergehenden schwingenden bzw. oszillierende Durchgangs einmal in jedem der vollständigen Zyklen des ersteren schneidet, um eine Vielzahl von Spanabtrennungsabschnitten und eine Vielzahl von Spanbildungsabschnitten zu bilden, die sich mit der Vielzahl von Spanabtrennungsabschnitten in der Vorschubrichtung abwechseln, wobei jeder Spanabtrennungsabschnitt eine Spanabtrennungslänge aufweist und jeder Spanbildungsabschnitt eine Spanbildungslänge aufweist, die beide in der Richtung der horizontalen Achse gemessen werden; und
- die Spanbildungslänge jedes Spanbildungsabschnitts eines finalen Paars von sequenziellen schwingenden bzw. oszillierenden Durchgängen kürzer ist als die Spanbildungslänge jedes Spanbildungsabschnitts eines anderen Paars von sequenziellen schwingenden bzw. oszillierenden Durchgängen.
-
Gemäß einem zweiten Aspekt des Gegenstands der vorliegenden Anmeldung wird ein Verfahren zum Schneiden eines Gewindes an einem Werkstück mit einer Werkstückdrehachse mittels eines Schneidwerkzeugs mit einer Schneide bereitgestellt, wobei das Verfahren umfasst:
- Drehen des Werkstücks um die Werkstückdrehachse; und
- sequenzielles Durchführen von insgesamt N schwingenden Durchgängen, wobei N eine ganze Zahl größer oder gleich drei ist, m eine variable ganze Zahl ist, so dass 1 ≤ m ≤ N und Pm den m-ten schwingenden Durchgang bezeichnet, wobei die N schwingenden Durchgänge einen anfänglichen schwingenden Durchgang und einen finalen schwingenden Durchgang umfassen, wobei jedes Paar von sequenziellen schwingenden Durchgängen einen aktuellen schwingenden Durchgang und einen unmittelbar vorhergehenden schwingenden Durchgang umfasst, der diesem zugeordnet ist, wobei jeder aktuelle schwingende Durchgang sequenziell auf seinen unmittelbar vorhergehenden schwingenden Durchgang folgt; wobei:
- jeder schwingende Durchgang die folgenden Schritte umfasst:
- Bewegen des Schneidwerkzeugs und/oder des Werkstücks relativ zueinander entlang einer Vorschubachse, die eine Vorschubrichtung definiert; und
- Aufbringen einer Schwingung auf das Schneidwerkzeug in entgegengesetzten Schwingungseinwärts- und -auswärtsrichtungen hin zu der oder weg von der Werkstückdrehachse, so dass:
- eine Bewegungsbahn der Schneide eine schwingende Bewegungsbahnkontur in Bezug auf eine horizontale Achse, die sich parallel zu der Vorschubachse erstreckt, und eine vertikale Achse, die sich senkrecht zu der Vorschubachse erstreckt, definiert, wobei die schwingende Bewegungsbahnkontur eine zyklische Wellenform aufweist, die eine Vielzahl von Scheitelpunkten und eine Vielzahl von Tälern umfasst, wobei jeder Scheitelpunkt einen am weitesten entfernten Scheitelpunktabschnitt umfasst, der sich in einem am weitesten entfernten Abstand von der horizontalen Achse befindet und von dieser in Richtung der vertikalen Achse durch einen Scheitelpunktabstand beabstandet ist, und jedes Tal einen am nächsten gelegenen Talabschnitt umfasst, der sich in einem am nächsten gelegenen Abstand von der horizontalen Achse befindet und von dieser in Richtung der vertikalen Achse durch einen Talabstand beabstandet ist; wobei:
- die schwingende Bewegungsbahnkontur jedes aktuellen schwingenden Durchgangs eine 180°-Phasenverschiebung gegenüber der schwingenden Bewegungsbahnkontur ihres unmittelbar vorhergehenden schwingenden Durchgangs aufweist;
- die Scheitelpunktabstände der schwingenden Bewegungsbahnkontur jedes aktuellen schwingenden Durchgangs größer sind als die Talabstände der schwingenden Bewegungsbahnkontur ihres unmittelbar vorhergehenden schwingenden Durchgangs;
- die Talabstände der schwingenden Bewegungsbahnkontur jedes aktuellen schwingenden Durchgangs kleiner sind als die Scheitelpunktabstände der schwingenden Bewegungsbahnkontur ihres unmittelbar vorhergehenden schwingenden Durchgangs;
- die zyklische Wellenform jeder schwingenden Bewegungsbahnkontur eine konstante Wellenfrequenz und eine konstante Wellenamplitude aufweist, wobei die Wellenfrequenz und die Wellenamplitude für alle schwingenden Durchgänge gleich sind;
- die schwingenden Bewegungsbahnkonturen jedes Paars von sequenziellen gleichparitätischen schwingenden Durchgängen durch eine Paarlücke in Richtung der vertikalen Achse voneinander beabstandet sind; und
- der Paarabstand zwischen den schwingenden Bewegungsbahnkonturen eines finalen Paars von sequenziellen gleichparitätischen schwingenden Durchgängen kleiner ist als ein entsprechender Paarabstand zwischen den schwingenden Bewegungsbahnkonturen aller anderen Paare von sequenziellen gleichparitätischen schwingenden Durchgängen.
-
Es wird angemerkt, dass das oben Gesagte eine Kurzdarstellung ist und dass die nachfolgend beschriebenen Merkmale in jeder Kombination auf den Gegenstand der vorliegenden Anmeldung anwendbar sein können, zum Beispiel kann jedes der folgenden Merkmale auf ds Verfahren anwendbar sein:
-
Die Spanbildungslänge jedes Spanbildungsabschnitts des finalen Paars sequenzieller schwingender Durchgänge kann gleich der Spanabtrennungslänge jedes Spanabtrennungsabschnitts des finalen Paars sequenzieller schwingender Durchgänge sein.
-
Die zyklische Wellenform jeder schwingenden Bewegungsbahnkontur kann eine konstante Wellenfrequenz und eine konstante Wellenamplitude aufweisen. Die Wellenfrequenz und die Wellenamplitude können für alle schwingenden Durchgänge gleich sein.
-
Die Scheitelpunkt- und Talabstände der schwingenden Bewegungsbahnkonturen des finalen Paars sequenzieller schwingender Durchgänge können jeweils gleich sein. Die Scheitelpunkt- und Talabstände der schwingenden Bewegungsbahnkontur jedes aktuellen geradzahligen schwingenden Durchgangs, der nicht der finale schwingende Durchgang ist, können geringer sein als die entsprechenden Scheitelpunkt- und Talabstände der schwingenden Bewegungsbahnkontur des unmittelbar vorhergehenden ungeradzahligen schwingenden Durchgangs.
-
Die Scheitelpunkt- und Talabstände der schwingenden Bewegungsbahnkontur jedes aktuellen ungeradzahligen schwingenden Durchgangs, der nicht der finale schwingende Durchgang ist, können geringer sein als die entsprechenden Scheitelpunkt- und Talabstände der schwingenden Bewegungsbahnkontur des unmittelbar vorhergehenden geradzahligen schwingenden Durchgangs.
-
Die Scheitelpunkt- und Talabstände der schwingenden Bewegungsbahnkontur jedes aktuellen ungeradzahligen schwingenden Durchgangs, der nicht der finale schwingende Durchgang ist, können gleich den entsprechenden Scheitelpunkt- und Talabständen der schwingenden Bewegungsbahnkontur des unmittelbar vorhergehenden geradzahligen schwingenden Durchgangs sein.
-
Der Schritt des Bewegens des Schneidwerkzeugs und/oder des Werkstücks relativ zueinander entlang der Vorschubachse kann das Bewegen nur des Schneidwerkzeugs umfassen.
-
Die Vorschubachse kann parallel zur Werkstückdrehachse verlaufen.
-
Die Schneide kann in jedem vollständigen Zyklus des anfänglichen schwingenden Durchgangs einmal aus dem Werkstück austreten.
-
N kann eine gerade Zahl sein.
-
Jeder Spanabtrennungsabschnitt wird durch eine Spanabtrennungsabschnittsgrenze begrenzt, die einen Abschnitt des Scheitelpunkts der schwingenden Bewegungsbahnkontur eines der aktuellen Schwingungsdurchgänge, der nicht der anfängliche Schwingende Durchgang ist, und einen Teil des Talpunkts der schwingenden Bewegungsbahnkontur des unmittelbar vorhergehenden schwingenden Durchgangs des aktuellen schwingenden Durchgangs umfassen kann.
-
Der besagte Abschnitt des Scheitelpunkts kann den am weitesten entfernten Scheitelabschnitt enthalten und der besagte Abschnitt des Tals kann den am nächsten gelegenen Talabschnitt enthalten.
-
Der am weitesten entfernte Scheitelpunkt und der nächstgelegene Talpunkt können beide Punkte sein.
-
Die zyklische Wellenform kann eine Dreieckswelle oder eine Sinuswelle sein.
-
Die zyklische Wellenform kann eine Dreieckswelle sein.
-
Jeder Scheitelpunkt kann eine Spiegelsymmetrie um eine entsprechende Scheitelpunkt-Symmetrieebene aufweisen, die senkrecht zu der horizontalen Achse ausgerichtet ist und den am weitesten entfernten Scheitelabschnitt schneidet. Jedes Tal kann eine Spiegelsymmetrie um eine entsprechende Talsymmetrieebene aufweisen, die senkrecht zu der horizontalen Achse ausgerichtet ist und den nächstgelegenen Talabschnitt schneidet.
-
N kann gleich sechs sein.
-
N kann gleich fünf sein.
-
Die schwingenden Bewegungsbahnkonturen jedes Paars sequenzieller schwingender Durchgänge gleicher Parität können durch eine Paarlücke in Richtung der vertikalen Achse voneinander beabstandet sein.
-
Der Paarabstand zwischen den Schwingenden Bewegungsbahnkonturen eines finalen Paars von sequenziellen gleichparitätischen Durchgängen kann geringer sein als ein entsprechender Paarabstand zwischen den schwingenden Bewegungsbahnkonturen aller anderen Paare von sequenziellen gleichparitätischen Durchgängen.
-
Der Paarabstand zwischen den schwingenden Bewegungsbahnkonturen aller Paare von sequenziellen gleichparitätischen schwingenden Durchgängen kann gleich sein.
-
Das Schneidwerkzeug kann bei jeder Umdrehung des Werkstücks eine Schwingung ausführen.
-
Das Verfahren kann ferner die Durchführung eines anfänglichen geraden Durchgangs und optional die Durchführung eines finalen geraden Durchgangs nach der Durchführung von N schwingenden Durchgängen umfassen. Jeder gerade Durchgang kann das Bewegen des Schneidwerkzeugs und/oder des Werkstücks relativ zueinander entlang der Vorschubachse umfassen, ohne das Schneidwerkzeug hin zu der oder weg von der Werkstückdrehachse zu schwingen bzw. zu schwingen, so dass die Bewegungsbahn der Schneide einer geraden Bewegungsbahnkontur mit einer geraden Linienform folgt.
-
Die gerade Bewegungsbahnkontur des ersten geraden Durchlaufs kann die schwingende Bewegungsbahnkontur des finalen schwingenden Durchlaufs einmal in jedem vollständigen Zyklus des finalen schwingenden Durchlaufs schneiden.
-
Das Verfahren kann ferner die Durchführung sowohl des anfänglichen geraden Durchgangs als auch des finalen geraden Durchgangs umfassen. Die gerade Bewegungsbahnkontur des finalen geraden Durchlaufs darf die gerade Bewegungsbahnkontur des ersten geraden Durchlaufs nicht schneiden.
-
KURZBESCHREIBUNG DER ZEICHNUNGEN
-
Zum besseren Verständnis der vorliegenden Anmeldung und zur Veranschaulichung ihrer praktischen Umsetzung wird nun auf die beigefügten Zeichnungen verwiesen, in denen
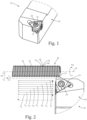
- 1 eine perspektivische Ansicht eines Schneidwerkzeugs ist, die eine Schneide zeigt;
- 2 eine Seitenansicht des Schneidwerkzeugs und eines Werkstücks ist und ein Verfahren zum Schneiden eines Gewindes an einem rotierenden Werkstück zeigt, wobei eine Reihe von schwingenden Durchgängen dargestellt ist;
- 3 eine schematische Darstellung des Schneidwerkzeugs und des Werkstücks ist, das deren Ausrichtung in Bezug auf eine x-Achse und eine z-Achse einer CNC-Drehmaschine veranschaulicht;
- 4A eine schematische Darstellung ist, die schwingende Bewegungsbahnkonturen für die Anzahl der schwingenden Durchgänge und gerade Bewegungsbahnkonturen für zwei gerade Durchgänge gemäß einer ersten Ausführungsform der vorliegenden Erfindung veranschaulicht;
- 4B die gleiche schematische Darstellung wie 4A ist und zwei Spanabtrennungsabschnitte und zwei Spanbildungsabschnitte zeigt;
- 5 eine schematische Darstellung ist, welche die schwingenden Bewegungsbahnkonturen für die Anzahl der schwingenden Durchgänge und die geraden Bewegungsbahnkonturen für zwei gerade Durchgänge gemäß einer zweiten Ausführungsform der vorliegenden Erfindung zeigt; und
- 6 eine schematische Darstellung zur Veranschaulichung der Bewegungsbahnen der Schneide ist, für die Anzahl der schwingenden Durchgänge, in einem Gewinde an dem Werkstück in einer Richtung entlang einer Werkstückdrehachse gesehen, gemäß der ersten Ausführungsform der Erfindung.
-
Der Einfachheit und Klarheit halber sind die in den Figuren dargestellten Elemente nicht unbedingt maßstabsgetreu dargestellt. So können beispielsweise die Abmessungen mancher Elemente zur Verdeutlichung im Vergleich zu anderen Elementen übertrieben sein, oder es können mehrere physische Komponenten in einem Funktionsblock oder Element enthalten sein. Wo es angebracht erscheint, können Bezugszeichen in den Figuren wiederholt werden, um sich entsprechende oder analoge Elemente zu kennzeichnen.
-
AUSFÜHRLICHE BESCHREIBUNG DER ERFINDUNG
-
In der folgenden Beschreibung werden verschiedene Aspekte des Gegenstands der vorliegenden Anmeldung beschrieben. Zu Erklärungszwecken werden spezifische Konfigurationen und Details in ausreichender Ausführlichkeit dargelegt, um ein umfassendes Verständnis des Gegenstands der vorliegenden Anmeldung zu ermöglichen. Der Fachmann wird jedoch erkennen, dass der Gegenstand der vorliegenden Anmeldung auch ohne die hier dargestellten spezifischen Konfigurationen und Details ausgeführt werden kann.
-
Die Aufmerksamkeit wird zunächst auf 1 gelenkt, die ein Schneidwerkzeug 20 zur Spanabfuhr gemäß den Ausführungsformen des Gegenstands der vorliegenden Anmeldung zeigt. Das Schneidwerkzeug 20 weist eine Schneide 22 auf. Das Schneidwerkzeug 20 ist ein Einpunkt-Gewindeschneidwerkzeug zum Schneiden eines Gewindes 30 in ein rotierendes Werkstück W. In diesem in den Zeichnungen dargestellten, nicht einschränkenden Beispiel hat das Schneidwerkzeug 20 einen Schneideinsatz 24, der typischerweise aus Sinterkarbid hergestellt werden kann. Die Schneide 22 ist an dem Schneideinsatz 24 ausgebildet. Das Schneidwerkzeug 20 weist ebenfalls einen Schneidplattenhalter 26 auf, der typischerweise aus Stahl hergestellt werden kann. Der Schneideinsatz 24 ist mittels eines Befestigungselements 28 lösbar an dem Einsatzhalter 26 befestigt.
-
Als nächstes wird auf 2 verwiesen, die das Schneidwerkzeug 20 und das Werkstück W zeigt. Das Werkstück W ist mit einer Spindel (nicht dargestellt) verbunden, die das Werkstück W um eine Werkstückdrehachse B in einer Werkstückdrehrichtung RD dreht. Das Werkstück W weist eine radial nach außen gerichtete Werkstückumfangsfläche 34 auf. Vor dem Schneiden ist die Werkstückumfangsfläche 34 typischerweise zylindrisch (siehe 3). Das Gewinde 30 umfasst eine Werkstückgewindefläche 32, die sich um die Werkstückdrehachse B erstreckt. Die Werkstückgewindefläche 32 kann an der Werkstückumfangsfläche 34 des Werkstücks W ausgebildet werden, so dass das entstehende Gewinde 30 ein Außengewinde ist. Alternativ kann die Werkstückgewindefläche 32 durch eine radial nach innen weisende Wandfläche gebildet werden, die in einer Ausnehmung des Werkstücks W (nicht dargestellt) ausgebildet ist, und somit ist das gebildete Gewinde 30 ein Innengewinde. Die Werkstückgewindefläche 32 umfasst einen Gewindegrat 36, der sich schraubenförmig um die Werkstückdrehachse B erstreckt. Das Gewinde 30 umfasst eine Gewindenut 38, die sich schraubenförmig um die Werkstückdrehachse B erstreckt. Der Gewindegrat 36 ist mit der Gewindenut 38 durch zwei gegenüberliegende Gewindeflanken 40 verbunden.
-
Die Spindel und das Schneidwerkzeug 20 bilden zusammen einen Teil einer CNC-Drehmaschine (nicht dargestellt). Die CNC-Drehmaschine wird durch ein Computerprogramm gesteuert. Das Computerprogramm enthält Konstruktionsanweisungen. Die Konstruktionsanweisungen enthalten Informationen über Relativbewegungen des Schneidwerkzeugs 20 in Bezug auf die Spindel (und das Werkstück W) zumindest in den Richtungen der x-Achse und der z-Achse der CNC-Drehmaschine sowie in Bezug auf die Drehung des Werkstücks W um die Werkstückdrehachse B.
-
Ein erster Aspekt der vorliegenden Anmeldung umfasst ein Verfahren zum Schneiden des Gewindes an dem Werkstück W durch das Schneidwerkzeug 20. Das Verfahren umfasst den Schritt des Drehens des Werkstücks W um die Werkstückdrehachse B. Insbesondere unter Bezugnahme auf 2 umfasst das Verfahren ferner das sequenzielle Durchführen von insgesamt N schwingenden Durchgängen Pm (m = 1, 2, 3, ..., N), wobei N eine ganze Zahl größer oder gleich drei ist, m eine variable ganze Zahl ist und 1 ≤ m ≤ N gilt, und Pm den m-ten schwingenden Durchgang darstellt. Im Folgenden kann sich der Ausdruck „Pm“ je nach Kontext auf einen einzelnen oder auf alle schwingenden Durchgänge beziehen. Die Gesamtzahl N der Schwingungsdurchgänge Pm umfasst einen anfänglichen schwingenden Durchgang P1, der der erste schwingende Durchgang ist (d.h. m = 1), und einen finalen schwingenden Durchgang PN, der der finale schwingende Durchgang ist (d.h. m = N). Jeder Schwingende Durchgang Pm hat entweder ungerade Parität (d.h. m ist eine ungerade ganze Zahl) oder gerade Parität (d.h. m ist eine gerade ganze Zahl). Es wird darauf hingewiesen, dass die Begriffe ungerade Parität und gerade Parität gleichbedeutend mit den Begriffen ungerade nummeriert bzw. gerade nummeriert sind und mit diesen ausgetauscht werden können. Während jedes schwingenden Durchgangs Pm wird ein Schneidvorgang an dem Werkstück durchgeführt.
-
Für m = 2, 3, ... , N, umfasst jedes Paar von sequenziellen schwingenden Durchgängen einen aktuellen schwingenden Durchgang Pm und einen unmittelbar vorhergehenden schwingenden Durchgang Pm-1. Jeder aktuelle schwingende Durchgang Pm folgt sequenziell auf den unmittelbar vorhergehenden schwingenden Durchgang Pm-1. Für m = 2, 3, ... , N, hat jeder aktuelle schwingende Durchgang Pm, der der m-ten-Schwingende Durchgang ist, einen unmittelbar vorhergehenden schwingenden Durchgang Pm-1, der der (m-1)-te schwingende Durchgang ist. Auch für m = 2, 3, ... , N, hat ein unmittelbar vorhergehender schwingender Durchgang Pm-1, der der (m-1)-te schwingende Durchgang ist, einen aktuellen schwingenden Durchgang Pm, der der m-1-te schwingende Durchgang ist. In analoger Weise kann für m = 1, 2, ... , N-1, jeder aktuelle schwingende Durchgang Pm einen nachfolgenden schwingenden Durchgang Pm+1 haben. Aus den obigen Ausführungen wird deutlich, dass die Mitglieder jedes Paars von sequenziellen schwingenden Durchgängen Pm, Pm+1 eine unterschiedliche Parität haben.
-
Gemäß manchen Ausführungsformen des Gegenstands der vorliegenden Anmeldung kann die Gesamtzahl der Durchgänge N eine gerade Zahl sein. In den 4A und 4B, die eine erste Ausführungsform des Gegenstands der vorliegenden Anmeldung zeigen, kann die Zahl N gleich sechs sein (d.h. N = 6).
-
Alternativ kann gemäß manchen anderen Ausführungsformen des Gegenstands der vorliegenden Anmeldung die Gesamtzahl der Durchgänge N eine ungerade Zahl sein. In 5, die eine zweite Ausführungsform des Gegenstands der vorliegenden Anmeldung zeigt, kann die Zahl N gleich fünf sein (d.h. N = 5).
-
Wie in 3 gezeigt umfasst jeder schwingende Durchgang Pm den Schritt des Bewegens des Schneidwerkzeugs 20 und/oder des Werkstücks W relativ zueinander entlang einer Vorschubachse F. Bevorzugt umfasst der Schritt des Bewegens des Schneidwerkzeugs 20 und/oder des Werkstücks W relativ zueinander entlang der Vorschubachse F das Bewegen nur des Schneidwerkzeugs 20. Die Vorschubachse F definiert eine Vorschubrichtung FD. Gemäß manchen Ausführungsformen des Gegenstands der vorliegenden Anmeldung kann die Vorschubachse F parallel zur Drehachse B des Werkstücks verlaufen, so dass das hergestellte Gewinde 30 ein gerades Gewinde ist. Es wird jedoch darauf hingewiesen, dass die Vorschubachse F nicht parallel zu der Werkstückdrehachse B verlaufen kann, so dass das hergestellte Gewinde 30 ein kegelförmiges (konisches) Gewinde ist.
-
Jeder schwingende Durchgang Pm umfasst auch den Schritt des Aufbringens einer Schwingung (Vibration) auf das Schneidwerkzeug 20 in entgegengesetzten Schwingungseinwärts- und -auswärtsrichtungen V1, Vo entlang einer Vibrationsachse VA, in Richtung der Werkstückdrehachse B bzw. von dieser weg. Die Schwingungseinwärts- und - auswärtsrichtungen VI, Vo können radiale Richtungen sein (in Bezug auf die Werkstückdrehachse B). Der Schritt des Aufbringens der Schwingung auf das Schneidwerkzeug 20 wird während (d.h. gleichzeitig mit) dem Schritt des Bewegens des Schneidwerkzeugs 20 und/oder des Werkstücks W relativ zueinander durchgeführt. Gemäß manchen Ausführungsformen des Gegenstands der vorliegenden Anmeldung wird das Schneidwerkzeug 20 während jedes schwingenden Durchgangs Pm bei jeder Drehung des Werkstücks W einer Schwingung unterzogen.
-
Unter Bezugnahme auf 4A definiert eine Bewegungsbahn der Schneide 22 während jedes der schwingenden Durchgänge Pm eine schwingende Bewegungsbahnkontur OC in Bezug auf die horizontalen und vertikalen Achsen H, V. Die vertikale Achse V stellt die Position der Schneide 22 von der Werkstückdrehachse B dar (d.h. den radialen Abstand der Schneide 22 von der Werkstückdrehachse B). Die horizontale Achse H stellt die Position der Schneide 22 entlang der Vorschubachse F (in Vorschubrichtung FD) dar. Alternativ kann die horizontale Achse H auch als Zeit verstanden werden. In der Konfiguration, in der die Vorschubachse F parallel zur Werkstückdrehachse B verläuft, entspricht die vertikale Achse V der x-Achse der CNC-Drehmaschine und die horizontale Achse H der z-Achse der CNC-Drehmaschine.
-
Aufgrund der beiden vorgenannten Schritte (d.h. der Schritt des Bewegens des Schneidwerkzeugs 20 und/oder des Werkstücks W relativ zueinander und der Schritt des Aufbringens einer Schwingung auf das Schneidwerkzeug 20) hat die schwingende Bewegungsbahnkontur OC eine zyklische Wellenform. Jede schwingende Bewegungsbahnkontur OC erstreckt sich in der Vorschubrichtung FD.
-
Gemäß manchen Ausführungsformen des Gegenstands der vorliegenden Anmeldung kann die zyklische Wellenform jeder schwingenden Bewegungsbahnkontur OC eine konstante Wellenamplitude A aufweisen. Die Wellenamplitude A kann für alle schwingenden Durchgänge Pm gleich sein. Eine konstante Wellenamplitude A für alle schwingenden Durchgänge bedeutet, dass die inkrementelle Schnitttiefe (in Richtung der x-Achse) für jeden dieser Durchgänge gleich ist.
-
Die zyklische Wellenform jeder schwingenden Bewegungsbahnkontur OC kann eine konstante Wellenperiode λ (Wellenlänge) haben. Die Wellenperiode λ kann für alle schwingenden Durchgänge Pm gleich sein. Unter der Annahme einer konstanten Vorschubgeschwindigkeit für jeden Durchgang kann die zyklische Wellenform jeder schwingenden Bewegungsbahnkontur OC eine konstante Wellenfrequenz aufweisen. Die Wellenfrequenz kann für alle schwingenden Durchgänge Pm gleich sein. Eine konstante Wellenperiode λ und eine konstante Wellenfrequenz für alle schwingenden Durchgänge bedeutet, dass die Vorschubgeschwindigkeit (in Vorschubrichtung FD) über alle Durchgänge hinweg konstant ist.
-
Die zyklische Wellenform umfasst eine Vielzahl von Scheitelpunkten C und eine Vielzahl von Tälern T. Die Vielzahl von Scheitelpunkten C und die Vielzahl von Tälern T wechseln sich in Vorschubrichtung FD ab. Jeder Scheitelpunkt C umfasst einen am weitesten entfernten Scheitelabschnitt CP, der am weitesten von der horizontalen Achse H entfernt ist und in Richtung der vertikalen Achse V um einen Scheitelabstand CD davon beabstandet ist. Jedes Tal T umfasst einen nächstgelegenen Talabschnitt TP, der sich in nächstem Abstand zur horizontalen Achse H befindet und von dieser in Richtung der vertikalen Achse V durch einen Talabstand TD beabstandet ist. Gemäß manchen Ausführungsformen des Gegenstands der vorliegenden Anmeldung können sowohl der am weitesten entfernte Scheitelpunkt CP als auch der nächstgelegene Talabschnitt TP Punkte sein. Die zyklische Wellenform kann eine Dreieckswelle oder eine Sinuswelle sein. Bevorzugt ist die zyklische Wellenform eine Dreieckswelle. Jeder Scheitelpunkt C kann eine Spiegelsymmetrie um eine entsprechende Scheitelpunkt-Symmetrieebene PC aufweisen, die senkrecht zu der horizontalen Achse H ausgerichtet ist und den am weitesten entfernten Scheitelabschnitt CP schneidet. Jedes Tal T kann eine Spiegelsymmetrie um eine entsprechende Talsymmetrieebene PT aufweisen, die senkrecht zu der horizontalen Achse H ausgerichtet ist und den nächstgelegenen Talabschnitt TP schneidet.
-
Die schwingende Bewegungsbahnkontur OC jedes aktuellen schwingenden Durchgangs Pm hat eine Phasenverschiebung von 180° gegenüber der schwingenden Bewegungsbahnkontur OC des unmittelbar vorhergehenden schwingenden Durchgangs Pm-1. Somit haben die Konturen der Schwingungsbahn OC aller Schwingungsdurchgänge Pm mit gleicher Parität die gleiche Phase und die Phasen wechseln von einem Durchgang zum nächsten.
-
Gemäß manchen Ausführungsformen des Gegenstands der vorliegenden Anmeldung können die Scheitelpunkt- und Talabstände CD, TD der schwingenden Bewegungsbahnkontur OC des finalen Paars von sequenziellen schwingenden Durchgängen PN-1, PN gleich sein. Das heißt, die Scheitelpunktabstände CD der schwingenden Bewegungsbahnkontur OC des finalen Paars von sequenziellen schwingenden Durchgängen PN-1, PN können gleich sein und die Talabstände TD der schwingenden Bewegungsbahnkontur OC des finalen Paars von sequenziellen schwingenden Durchgängen PN-1, PN können gleich sein.
-
Die Scheitelpunkt- und Talabstände CD, TD der schwingenden Bewegungsbahnkontur OC jedes aktuellen Durchgangs Pm, der ein geradzahliger Durchgang (m = 2, 4, 6 usw.) und nicht der finale Durchgang PN ist, können kleiner sein als die Scheitelpunkt- und Talabstände CD, TD der schwingenden Bewegungsbahnkontur OC des jeweils unmittelbar vorhergehenden (ungeradzahligen) Durchgangs Pm-1.
-
Gemäß der ersten Ausführungsform des Gegenstands der vorliegenden Anmeldung können die Scheitelpunkt- und Talabstände CD, TD der schwingenden Bewegungsbahnkontur OC jedes aktuellen schwingenden Durchgangs Pm, der ein schwingender Durchgang ungerader Ordnung größer als 1 (m = 3, 5, 7 usw.) und nicht der finale schwingende Durchgang PN ist, kleiner sein als die Scheitelpunkt- und Talabstände CD, TD der schwingenden Bewegungsbahnkontur OC des jeweils unmittelbar vorhergehenden (geradzahligen) schwingenden Durchgangs Pm-1.
-
Gemäß der zweiten Ausführungsform des Gegenstands der vorliegenden Anmeldung können die Scheitelpunkt- und Talabstände CD, TD der schwingenden Bewegungsbahnkontur OC jedes aktuellen schwingenden Durchgangs Pm, der ein schwingender Durchgang ungerader Ordnung größer als 1 (m = 3, 5, 7 usw.) und nicht der finale schwingende Durchgang PN ist, gleich den Scheitelpunkt- und Talabständen CD, TD der schwingenden Bewegungsbahnkontur OC des jeweils unmittelbar vorhergehenden (geradzahligen) schwingenden Durchgangs Pm-1 sein.
-
Die schwingenden Bewegungsbahnkonturen OC eines jeden Paars von sequenziellen gleichparitätischen schwingenden Durchgängen Pm, Pm+2 (für m = 1, 2, ..., N-2) sind in Richtung der vertikalen Achse V durch einen Paarabstand G voneinander beabstandet. Gemäß der ersten Ausführungsform des Gegenstands der vorliegenden Anmeldung kann der Paarabstand G zwischen den schwingenden Bewegungsbahnkonturen OC eines finalen Paars von sequenziellen gleichparitätischen schwingenden Durchgängen PN-2, PN kleiner sein als ein entsprechender Paarabstand G zwischen den schwingenden Bewegungsbahnkonturen OC aller anderen (früheren) Paare von sequenziellen gleichparitätischen schwingenden Durchgängen Pm, Pm+2 (für m = 1, 2, ..., N-3). Alternativ kann gemäß der zweiten Ausführungsform des Gegenstands der vorliegenden Anmeldung der Paarabstand G zwischen den schwingenden Bewegungsbahnkonturen OC aller Paare von sequenziellen gleichparitätischen schwingenden Durchgängen Pm, Pm+2 (für m = 1, 2, ..., N-2) gleich sein.
-
Gemäß manchen Ausführungsformen des Gegenstands der vorliegenden Anmeldung können die Scheitelpunktabstände CD der schwingenden Bewegungsbahnkontur OC jedes aktuellen schwingenden Durchgangs Pm (für m = 2, 3, 4 usw.) größer sein als die Talabstände TD der schwingenden Bewegungsbahnkontur OC des unmittelbar vorhergehenden schwingenden Durchgangs Pm-1 (für m = 1, 2, 3 usw.). Darüber hinaus können die Talabstände TD der schwingenden Bewegungsbahnkontur OC jedes aktuellen schwingenden Durchgangs Pm (m = 2, 3, 4 usw.) kleiner sein als die Scheitelpunktabstände CD der schwingenden Bewegungsbahnkontur OC des unmittelbar vorhergehenden schwingenden Durchgangs Pm-1 (für m = 1, 2, 3 usw.).
-
Die schwingende Bewegungsbahnkontur OC jedes aktuellen schwingenden Durchgangs Pm (für m = 2, 3, ..., N) schneidet die schwingende Bewegungsbahnkontur OC des unmittelbar vorhergehenden schwingenden Durchgangs Pm-1 einmal in jedem vollständigen Zyklus des ersteren, um eine Vielzahl von Spanabtrennungsabschnitten SS und eine Vielzahl von Spanbildungsabschnitten FS zu bilden. Die Vielzahl von Spanabtrennungsabschnitten SS und die Vielzahl von Spanbildungsabschnitten FS wechseln sich in der Vorschubrichtung FD ab. Zur Veranschaulichung sind zwei Spanabtrennungsabschnitte SS mit diagonaler Schraffur und zwei Spanbildungsabschnitte FS mit vertikaler und horizontaler Schraffur dargestellt. Es wird angemerkt, dass a) die 180°-Phasenverschiebung, b) die Scheitelpunktabstände CD größer als die Talabstände TD und c) die Talabstände TD kleiner als die Scheitelpunktabstände CD sind, bezogen auf die schwingenden Bewegungsbahnkonturen OC eines beliebigen aktuellen schwingenden Durchgangs Pm (für m = 2, 3, .... N) und seines unmittelbar vorhergehenden schwingenden Durchgangs Pm-1 (d.h. die Konfiguration gemäß der ersten Ausführungsform) ermöglicht, dass sich die aktuellen Schwingungsbahnkonturen Pm und sein unmittelbar vorhergehender schwingender Durchgang Pm-1 wie oben beschrieben schneiden.
-
Jeder Spanabtrennungsabschnitt SS wird durch eine Spanabtrennungsabschnittsgrenze BS begrenzt (d.h. abgegrenzt). Wie in den 4B und 5 zu sehen ist, wird die Spantrennschnittgrenze BS aus einem Teil der schwingenden Bewegungsbahnkontur OC eines der aktuellen Schwingungsdurchgänge Pm, der nicht der anfängliche schwingende Durchgang (P1) ist (d.h. für m = 2, 3, ..., N), und einem Teil der schwingenden Bewegungsbahnkontur OC des jeweils unmittelbar vorhergehenden schwingenden Durchgangs Pm-1 (der darunter liegt) gebildet. Jeder Spanabtrennungsabschnitt SS stellt einen Luftschnitt dar (d.h. die Schneide 22 ist vom Werkstück gelöst und der Schneidvorgang ist ein unterbrochener Schnitt). Während des Luftschnittes bricht der Span (d.h. er trennt sich vom Werkstück). Jeder Spanabtrennungsabschnitt SS hat eine Spanabtrennungslänge LS, gemessen in der Richtung der horizontalen Achse H (d.h. entlang der Vorschubachse F). Gemäß manchen Ausführungsformen des Gegenstands der vorliegenden Anmeldung kann die Spanabtrennungsabschnittsgrenze BS einen Abschnitt des Scheitelpunkts C der schwingenden Bewegungsbahnkontur OC eines der aktuellen Schwingungsdurchgänge Pm, der nicht der anfängliche schwingende Durchgang (P1) ist (d.h. für m = 2, 3, ..., N), und einen Abschnitt des Tals T der schwingenden Bewegungsbahnkontur OC des jeweils unmittelbar vorhergehenden Schwingenden Durchgangs Pm-1 umfassen. Bevorzugt kann der Abschnitt des Scheitelpunkts C den am weitesten entfernten Scheitelpunktabschnitt CP und der Abschnitt des Tals T den am nächsten gelegenen Talabschnitt TP enthalten.
-
Unter Bezugnahme auf die 4A - 5 kann die Schneide 22 gemäß manchen Ausführungsformen des Gegenstands der vorliegenden Anwendung das Werkstück W verlassen (zum Beispiel kann die Werkstückgewindefläche 32 radial außerhalb der Werkstückumfangsfläche 34, wie durch die Bewegungsbahnvorsprünge EX in 5 angedeutet) einmal in jedem vollständigen Zyklus P1 des anfänglichen schwingenden Durchgangs liegen.
-
Jeder Spanbildungsabschnitt FS wird durch eine Spanbildungsabschnittsgrenze BF begrenzt (d.h. abgegrenzt). Wie in den 4B und 5 zu sehen ist, wird die Spanbildungsabschnittsgrenze BF aus einem Teil der schwingenden Bewegungsbahnkontur OC jedes aktuellen schwingenden Durchgangs Pm (für m = 2, 3, ..., N) und einem Teil der schwingenden Bewegungsbahnkontur OC des jeweils unmittelbar vorhergehenden schwingenden Durchgangs Pm-1 (der darüber liegt) gebildet. Jeder Spanbildungsabschnitt FS stellt einen „Schnitt“ dar (d.h. die Schneide 22 ist mit dem Werkstück in Eingriff). Während des „Schnitts“ wird der Span aus einem entfernten Teil des Werkstücks gebildet. Jeder Spanbildungsabschnitt FS hat eine Spanbildungslänge LF, gemessen in Richtung der horizontalen Achse H (d.h. entlang der Vorschubachse F). Die Spanbildungsabschnittsgrenze BF kann einen Teil der schwingenden Bewegungsbahnkontur OC eines der Täler T des aktuellen schwingenden Durchgangs Pm (m = 2, 3, ..., N) und einen Teil des Scheitelpunkts C der schwingenden Bewegungsbahnkontur OC des jeweils unmittelbar vorhergehenden Schwingenden Durchgangs Pm-1 umfassen.
-
Bei Verfahren zum Schneiden eines Gewindes an einem rotierenden Werkstück gemäß der ersten und zweiten Ausführungsform des Gegenstands der vorliegenden Anmeldung ist die Spanbildungslänge LF jedes Spanbildungsabschnitts FS eines finalen Paars sequenzieller schwingender Durchgänge PN-1, PN kürzer als die Spanbildungslänge LF jedes Spanbildungsabschnitts FS jedes anderen vorhergehenden Paars sequenzieller schwingender Durchgänge Pm-1, Pm (m = 2, 3, ..., N-l). Somit sind die Späne in dem finalen schwingenden Durchgang PN kürzer als im vorhergehenden schwingenden Durchgang PN-1. Dies ist vorteilhaft für die Spanabfuhr beim Schneiden des Gewindegrundes (d.h. bei der Durchführung des finalen schwingenden Durchgangs), da die Gewindeflanken 40 in der Gewindenut 38 die Spanabfuhr behindern. Gemäß manchen Ausführungsformen des Gegenstands der vorliegenden Anmeldung kann die Spanbildungslänge LF jedes Spanbildungsabschnitts FS des finalen Paars sequenzieller schwingender Durchgänge PN-1, PN gleich der Spanabtrennungslänge LS jedes Spanabtrennungsabschnitts SS des finalen Paars sequenzieller schwingender Durchgänge PN-1, PN sein.
-
Gemäß der ersten Ausführungsform des Gegenstands der vorliegenden Anmeldung ist 6 ein schematisches Diagramm, das die von der Schneide 22 in einem in 4A und 4B dargestellten Gewinde verfolgten Bewegungsbahnen in Richtung der z-Achse des Werkstücks W zeigt. Wie in 6 dargestellt, hat, weil der in 4A und 4B dargestellte Schneidvorgang so angepasst ist, dass die Anzahl der Schwingungen der Schneide 22 in Bezug auf eine Umdrehung der Spindel eins beträgt, das Werkstück W eine ovale Form, in Richtung der Werkstückdrehachse B betrachtet, und ein Luftschnitt AC tritt in Bezug auf den Umfang des Werkstücks W auf (eine Umdrehung des Werkstücks W).
-
Unter nochmaliger Bezugnahme auf 4A kann gemäß manchen Ausführungsformen des Gegenstands der vorliegenden Anmeldung das Verfahren ferner den Schritt des Durchführens von einem oder zwei geraden Durchgängen S1, S2 nach dem Durchführen der Gesamtzahl N von schwingenden Durchgängen Pm (m = 1, 2, 3, ..., N) umfassen. Wenn zwei gerade Durchgänge durchgeführt werden, kann es einen anfänglichen geraden Durchgang S1, der der erste gerade Durchgang ist, und einen finalen geraden Durchgang S2, der der zweite gerade Durchgang ist, geben. In der Konfiguration mit nur einem geraden Durchgang S1 ist der eine gerade Durchgang S1 sowohl der anfängliche gerade Durchgang S1 als auch der finale anfängliche gerade Durchgang S1. Bevorzugt werden zwei gerade Durchgänge S1, S2 durchgeführt.
-
Gemäß manchen Ausführungsformen des Gegenstands der vorliegenden Anmeldung kann jeder gerade Durchgang S1, S2 den Schritt umfassen, das Schneidwerkzeug 20 und/oder das Werkstück W relativ zueinander entlang der Vorschubachse F zu bewegen, ohne den Schritt des Schwingendes des Schneidwerkzeugs 20 auf die Werkstückdrehachse B zu und von dieser weg durchzuführen, so dass die Bewegungsbahn der Schneide 22 einer geraden Bewegungsbahnkontur SC mit einer geraden Linienform folgt.
-
Gemäß manchen Ausführungsformen des Gegenstands der vorliegenden Anmeldung kann die gerade Bewegungsbahnkontur SC des anfänglichen geraden Durchlaufs S1 die schwingende Bewegungsbahnkontur OC des finalen schwingenden Durchlaufs PN einmal in jedem der vollständigen 360°-Zyklen des letzteren schneiden. In der Konfiguration mit zwei geraden Durchgängen S1, S2 darf die gerade Bewegungsbahnkontur SC des finalen geraden Durchgangs S2 die gerade Bewegungsbahnkontur SC des ersten geraden Durchgangs S1 nicht schneiden. In manchen Ausführungsformen können die beiden geraden Durchgänge S1, S2 parallel zueinander verlaufen, wobei der zweite gerade Durchgang S2 näher an der Werkstückdrehachse B liegt.
-
In 6 ist der Verlauf der Schneide 22 der geraden Durchgänge S1, S2 kreisförmig.
-
Obwohl der Gegenstand der vorliegenden Anmeldung mit einem gewissen Grad an Genauigkeit beschrieben wurde, können verschiedene Änderungen und Modifikationen vorgenommen werden, ohne dass der Kern oder der Schutzumfang der nachstehend beanspruchten Erfindung beeinträchtigt wird.
-
ZITATE ENTHALTEN IN DER BESCHREIBUNG
-
Diese Liste der vom Anmelder aufgeführten Dokumente wurde automatisiert erzeugt und ist ausschließlich zur besseren Information des Lesers aufgenommen. Die Liste ist nicht Bestandteil der deutschen Patent- bzw. Gebrauchsmusteranmeldung. Das DPMA übernimmt keinerlei Haftung für etwaige Fehler oder Auslassungen.
-
Zitierte Patentliteratur
-
- EP 3892405 [0002]
- US 2018/281090 [0002]
- US 2017/304920 [0002]