-
Die Erfindung betrifft eine Karosserie eines Personenkraftwagens der im Oberbegriff des Patentanspruchs 1 angegebenen Art. Des Weiteren betrifft die Erfindung ein Verfahren zur Reparatur einer solchen Karosserie gemäß dem Oberbegriff des Patentanspruchs 6.
-
Im Serienfahrzeugbau für Personenkraftwagen werden üblicherweise eine Vielzahl von Karosseriebauteilen beispielsweise durch Schweiß- oder Klebverbindungen miteinander zur Herstellung der Fahrzeugstruktur verbunden. Dabei ist es des Weiteren bekannt, einzelne Karosseriebauteile der Karosserie mit einem Kunststoff zu versehen, so dass diese als Hybridbauteile ausgestaltet sind. Derartige Hybridbauteile kommen beispielsweise bei Instrumententrägern, Türträgern oder anderen Trägerbauteilen zum Einsatz.
-
Bei solchen Karosserien besteht üblicherweise das Problem, dass die Reparatur von unfallbedingten Deformationen der Karosserie zumeist äußert aufwendig ist.
-
Aufgabe der vorliegenden Erfindung ist es daher, eine Karosserie eines Personenkraftwagens sowie ein Verfahren zur Reparatur einer solchen Karosserie der eingangs genannten Art zu schaffen, mittels welcher sich die Reparatur im Schadensfall deutlich vereinfachen lässt.
-
Diese Aufgabe wird erfindungsgemäß durch eine Karosserie eines Personenkraftwagens sowie durch ein Verfahren zur Reparatur einer solchen Karosserie mit den Merkmalen der Patentansprüche 1 bzw. 6 gelöst. Vorteilhafte Ausgestaltungen mit zweckmäßigen und nicht-trivialen Weiterbildungen der Erfindung sind in den übrigen Patentansprüchen angegeben.
-
Um eine Karosserie der eingangs genannten Art zu schaffen, welche im Schadensfall auf einfachere Weise repariert werden kann, sind an der Karosserie erfindungsgemäß eine Mehrzahl von vorbestimmten Reparaturtrennstellen vorgesehen, an welchen ein entsprechend unfallbedingt deformierter Karosserieteil von der übrigen Karosserie trennbar ist. Somit es erfindungsgemäß vorgesehen, an der Karosserie eine Mehrzahl von Reparaturtrennstellen zu definieren, wobei ein beschädigter Karosserieteil dann dadurch von der übrigen Karosserie abgetrennt wird, dass die jeweiligen Karosseriebauteile an den entsprechenden Reparaturtrennstellen, welche den beschädigten Karosserieteil eingrenzen, abgetrennt werden. Dies hat den Vorteil, dass zur Reparatur vorgesehene Karosserieteile, welche den jeweils unfallbedingt deformierten ein Karosserieteil zu ersetzen bestimmt sind, entsprechend vorkonfektioniert werden können. Somit muss dies nicht mehr in der Werkstatt erfolgen, mit der Gefahr, dass eine ungünstige Reparaturtrennstelle gewählt wird, oder beispielsweise eine zu geringe Überlappung zwischen dem neu angesetzten Karosserieteil und angrenzenden Karosseriebauteilen der übrigen Karosserie. Zudem ergibt sich eine einfachere Herstellung und Logistik der Ersatzteile.
-
In weiterer vorteilhafter Ausgestaltung ist es vorgesehen, dass zumindest im Bereich der entsprechenden Reparaturtrennstellen ein thermoplastischer Kunststoff zum Einsatz kommt. Dies hat beispielsweise den Vorteil, dass bei der Reparatur der Karosserie bzw. beim Einsetzen eines neuen Karosserieteils der Kunststoff im Bereich der Reparaturtrennstellen auf einfache Weise durch Erhitzen, beispielsweise durch Schweißen oder Heißluftumformen, genutzt werden kann, um die beiden aneinander angrenzenden Karosserieteile zu fügen.
-
Weiterhin vorteilhaft ist es, wenn ein Reparaturkarosserieteil vorgesehen ist, welches mit der übrigen Karosserie im Bereich der abgetrennten Reparaturtrennstellen eine jeweilige Überlappung aufweist. Dabei kann diese Überlappung aufgrund der Vorkonfektionierbarkeit die jeweiligen Reparaturkarosserieteils bzw. aufgrund der definierten Lage in der korrespondierenden Reparaturtrennstellen, an welchen der unfallbedingt deformierte Karosserieteil herausgetrennt wird, so gewählt werden, dass die nötige Festigkeit und Steifigkeit im Bereich der Reparaturtrennstellen erreicht wird. Vorzugsweise werden diese Überlappungen überdimensioniert, um eine entsprechende Festigkeit bzw. Steifigkeit zu erreichen.
-
Weist die Karosserie des Weiteren jeweilige Anschlussstellen für Leitungssätze oder dergleichen auf, welche im Bereich einer Reparaturtrennstelle und/oder im Bereich eines Anschlussbauteils vorgesehen sind, so kann beispielsweise ein unfallbedingt deformierter Karosserieteil oder aber die gesamte Karosserie getauscht werden, ohne dass der komplette Leitungssatz zuvor ausgebaut werden muss. Vielmehr können dann in das Reparaturkarosserieteil oder in die gesamte Karosserie integrierte Leitungssätze verwendet werden, welche beim Austausch eines unfallbedingt deformierten Karosserieteils bzw. der gesamten Karosserie an den jeweiligen Anschlussteilen mit den angrenzenden Leitungen verbunden werden können.
-
Schließlich hat es sich als vorteilhaft gezeigt, wenn die Karosserie ein Schadenserkennungssystem aufweist. Somit können auf einfache Weise Beschädigungen rechtzeitig ermittelt werden, weil des Weiteren insbesondere der Ort des Schadens auf einfache Weise bestimmbar ist. Somit lässt sich auf einfache Weise auswerten, wie groß der Schaden ist und welche Teile bzw. Bereiche der Karosserie aufgebaut oder repariert werden müssen.
-
Die vorstehend im Zusammenhang mit der erfindungsgemäßen Karosserie erläuterten Vorteile gelten ebenso für das Verfahren zur Reparatur einer Karosserie gemäß Patentanspruch 6.
-
Dieses zeichnet sich gemäß Patentanspruch 9 des Weiteren dadurch aus, dass im Bereich einer Deformationsstelle ein zusätzliches Karosserieteil an die Karosserie angefügt wird. Dies kann beispielsweise auf mechanischem Wege oder aber durch eine Fügeverbindung erfolgen, wobei der Kunststoff der Karosserie zusätzlich zum Fügen des zusätzlichen Karosserieteils mit der Karosserie herangezogen werden kann.
-
Schließlich hat es sich als vorteilhaft gezeigt, wenn im Bereich eine Deformationsstelle eine Heißumformung, insbesondere eine Heißluftumformung, des thermoplastischen Kunststoffs der Karosserie vorgenommen wird. Kleinere Schäden können somit zumindest teilweise ausgebessert werden.
-
Weitere Vorteile, Merkmale und Einzelheiten der Erfindung ergeben sich aus der nachfolgenden Beschreibung bevorzugter Ausführungsbeispiele sowie anhand der Zeichnungen; diese zeigen in:
-
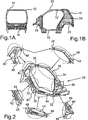
1a, 1b eine schematische Vorderansicht und eine schematische Seitenansicht auf eine Karosserie eines Personenkraftwagens mit einer Mehrzahl von miteinander verbundenen Karosseriebauteilen, welche zumindest teilweise mit einem Kunststoff versehen oder über diesen miteinander verbunden sind;
-
2 eine ausschnittweise perspektivische Seitenansicht auf die Karosserie gemäß den 1a und 1b, welche eine Mehrzahl von vorbestimmten Reparaturtrennstellen umfasst, welchen ein entsprechend unfallbedingt deformierter Karosserieteil von der übrigen Karosserie trennbar ist, so dass an die übrige Karosserie eines der in Explosionsdarstellung gezeigten Reparaturkarosserieteile anfügbar ist, welches mit der übrigen Karosserie im Bereich der abgetrennten Reparaturtrennstelle eine jeweilige Überlappung aufweist;
-
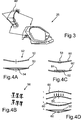
3 eine weitere Seitenansicht auf die Karosserie gemäß den 1a bis 2, wobei wiederum jeweilige Reparaturtrennstellen erkennbar sind, an welchen ein unfallbedingt deformierter Karosserieteil von der übrigen Karosserie trennbar ist und ein ebenfalls in Seitenansicht dargestellter Reparaturkarosserieteil ansetzbar ist;
-
4a, 4b, 4c, 4d eine schematische Schnittansicht eines Karosserieteils zur Erläuterung der Reparatur mittels eines weiteren Karosserieteils, eine Abfolge von sechs Darstellungen, welche dem Befestigungsvorgang einer faserschonenden selbst formenden Schraube zum Einschrauben in ein ans Faserverbundkunststoffteil ausgebildeten Karosserieteils darstellt, eine weitere Schnittansicht durch ein Karosserieteil zur Erläuterung einer möglichen Verbindung eines Reparaturkarosserieteils mit einem Karosserieteil der ursprünglichen Karosserie und jeweilige Schnittansichten durch ein Karosserieteil zur Erläuterung der Reparatur mittels einer Heißumformung;
-
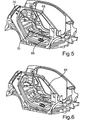
5 eine Perspektivansicht auf die Karosserie gemäß den 1a bis 3, wobei eine Mehrzahl von Leitungssätzen in die Karosserie integriert sind, welche jeweilige Anschlussstellen im Bereich einer zugehörigen Reparaturtrennstelle und/oder im Bereich eines Anschlussbauteils aufweisen; und in
-
6 eine Perspektivansicht auf die Karosserie gemäß den 1a bis 3, wobei ein Schadenserkennungssystem mit einer Mehrzahl von in die Karosserie integrierten Sensoren erkennbar ist.
-
In den 1a und 1b ist in einer schematischen Vorderansicht bzw. einer schematischen Seitenansicht eine Karosserie für einen Personenkraftwagen dargestellt. Im vorliegenden Fall handelt es sich dabei um ein zweisitziges Fahrzeug in Einvolumenform, wobei die nachfolgend beschriebene Erfindung auch bei anderen Bauarten von Kraftwagen-Karosserien zum Einsatz kommen könnte. Fremde Karosseriebauteile sind dabei in 1 erkennbar: Ein Hinterrahmenprofil 10, ein jeweiliges Seitenrahmenprofil 12 und ein jeweiliges Seitenschwellerprofil 14. Diese Karosseriebauteile 10, 12, 14 sind jeweils als Innenhochdruckumform-Spritzgießbauteile auf im Weiteren noch näher beschriebene Weise gestaltet. Des Weiteren erkennbar ist ein kunststoffumspritztes Bodenblech 16, ein kunststoffumspritztes vorderes Seitenstrukturblech 18. Ein jeweiliges kunststoffumspritztes hinteres Seitenstrukturblech 20 sowie ein als Dachrahmenaufnahme ausgebildetes Knotenblech 22.
-
Bei den Karosseriebauteilen 10 bis 22 kann es sich also im Wesentlichen um Rohr- bzw. Hohlprofile oder aber um flächige Elemente wie Bleche aus Stahl, Leichtmetall oder auf Basis einer trockenen Textilie sowie Organobleche oder dergleichen handeln. Es ist sogar denkbar, die Rohr- bzw. Hohlprofile aus einem FVK (Faserverbundwerkstoff), insbesondere CFK herzustellen.
-
Die Karosseriebauteile 10 bis 20 sind beispielsweise über Hybridverbindungsknoten miteinander verbunden. Diese Verbindungen könnten beispielsweise auf mechanischem Weg durch Hydroclinchen oder andere mechanische Verbindungsmittel hergestellt werden, welche anschließend zumindest partiell noch mit einem Kunststoff 24 versehen werden.
-
Die Besonderheit der vorliegenden Karosserie ist darin zu sehen, dass diese im Wesentlichen in einem einzigen Werkzeug und in einem Arbeitsgang hergestellt wird. Dies erfolgt vorliegend in einem kombinierten Innenhochdruckumform- und Spritzgießverfahren in einer Anlage, welche jeweilige Einrichtungen zum Innenhochdruckumformen der Karosseriebauteile 10 bis 20 sowie Spritzgießeinrichtung umfasst. Dabei werden die Karosseriebauteile 10 bis 20 beispielsweise zunächst auf einem Werkzeugkern angeordnet, entsprechend durch Innenhochdruckumformen umgeformt, miteinander gefügt und beispielsweise durch großflächiges Umspritzen mit Kunststoff 24 versehen. Somit soll die Karosserie vorzugsweise in einem so genannten „One-Shot-Verfahren” hergestellt werden. Als im Rahmen der Erfindung mit umfasst ist es jedoch zu betrachten, dass auch andere Herstellungsweisen denkbar sind.
-
In den 2 und 3 ist eine demzufolge hergestellte Karosserie eines Personenkraftwagens in einer ausschnittsweisen und perspektivischen Seitenansicht einer Seitenwand 26 bzw. in einer schematischen Seitenansicht der Seitenwand 26 dargestellt. Diese Karosserie ist nach Art der im Zusammenhang mit den 1a und 1b beschriebenen Weise hergestellt.
-
Die Besonderheit dieser Karosserie liegt darin, dass an dieser eine Mehrzahl von vorbestimmten Reparaturtrennstellen 28, 30, 32, 34 vorgesehen sind, an welchen ein entsprechend unfallbedingt deformierter Karosserieteil von der übrigen Karosserie trennbar ist.
-
Wird demzufolge ein entsprechender Karosserieteil 38, 40, 42, 44, 46 bei einer unfallbedingten Kraftbeaufschlagung deformiert, so wird dieser beispielsweise jeweils an der nächsten unbeschädigten Reparaturtrennstelle (28–34) herausgetrennt. Es ist also beispielsweise durchaus denkbar, zwei Karosserieteile 38 bis 46, also beispielsweise die benachbart zueinander liegenden Karosserieteile 42 und 44 von der übrigen Karosserie herauszutrennen und diese dann auf im Weiteren noch näher beschriebene Weise zu ersetzen.
-
In den 2 und 3 sind jeweils in Explosionsdarstellung jeweilige Reparaturkarosserieteile 38', 40', 42', 44' und 46' dargestellt, durch welche das entsprechend auszutauschende Karosserieteil 38 bis 46 ersetzt werden kann. Wenn – wie oben beschrieben – ein größeres Karosserieteil 38 bis 46, also beispielsweise die beiden Karosserieteile 42 und 44 herausgetrennt werden sollten, können die Reparaturkarosserieteile 42' und 44' entweder zweiteilig oder aber auch einteilig gestaltet sein.
-
Bevorzugterweise weist dabei das jeweilige Reparaturkarosserieteil 38' bis 46' mit der übrig gebliebenen Karosserie im Bereich der jeweils durchtrennten Reparaturtrennstelle 28 bis 34 eine jeweilige Überlappung 48 auf. Mit anderen Worten ist bevorzugterweise das Reparaturkarosserieteil 38' bis 46' größer ausgebildet wie das herausgetrennte jeweilige Karosserieteil 38 bis 46, so dass sich im Bereich der Reparaturtrennstellen 28 bis 34 die entsprechende Überlappung ergibt. Diese Überlappungen werden dabei überdimensioniert, damit die nötige Festigkeit und Steifigkeit vorhanden ist und gegebenenfalls mit Reparaturanschlusselementen ergänzt.
-
Da die vorliegende Karosserie im Wesentlichen einteilig gebildet ist, ist zudem zu entscheiden, auf welcher Schadenshöhe die komplette Karosserie zu wechseln ist. Liegt darüber hinaus der jeweilige Schaden bzw. die unfallbedingte Deformation im Bereich einer Reparaturtrennstelle 28 bis 34, so muss darüber hinaus entschieden werden, ob sich der Schaden reparieren lässt oder ob ein kompletter Austausch der Karosserie notwendig ist. Im Falle eines Totalschadens können die unbeschädigten Teile der Karosserie für den Reparaturaufbau verwendet werden.
-
Im Folgenden sind nun anhand der 4a bis 4d verschieden Reparatur- und Fügeverfahren dargestellt, mittels welchen eine Beschädigung der Karosserie repariert oder aber ein entsprechendes Reparaturkarosserieteil 38' bis 46' mit der übrigen Karosserie verbunden werden kann.
-
Zunächst sei angemerkt, dass es verschiedene Möglichkeiten gibt, diese Karosserieschäden zu reparieren. Durch die Verwendung von thermoplastischen Kunststoffen 24 können zum einen bei geringeren Schäden die Verfahren der Heißumformung, insbesondere der Heißluftumformung bzw. Thermoumformung und zu anderen bei größeren Schäden das Kunststoffschweißen eingesetzt werden. Das Schweißen von Thermoplasten erfolgt dabei im hochviskosen Zustand unter Anwendung von Druck, wobei sich dabei die Kettenmoleküle des Kunststoffes an den Grenzflächen durchdringen und miteinander verknäulen sollen. Vorzugsweise werden nur gleichartige Kunststoffe miteinander verbunden. Für das Schweißen von Kunststoffen kommen dabei beispielsweise folgende Verfahren in Betracht:
- 1. Warmgasschweißen und Extrusionsschweißen
- 2. Direktes und indirektes Heißelementschweißen
- 3. Frequenzschweißen
- 4. Ultraschallschweißen
- 5. Reibschweißen
- 6. Strahlschweißen
-
Aus 4a ist dabei zunächst ein Karosseriebauteil 50 erkennbar, welches als Bauteil der vorbeschriebenen Karosserie ausgebildet ist und demzufolge mit Faserverbundkunststoff 24 versehen ist. Aus 4a ist dabei erkennbar, dass das Karosseriebauteil 50 eine entsprechende Deformation 52 aufweist. Diese Deformation in Form einer Sicke bzw. einer Eindellung wird dadurch repariert, im Bereich der Deformationsstelle 52 ein zusätzliches Karosserieteil 54 (Reparatur-Patch) angefügt wird. Dieses Anfügen kann insbesondere durch eine der vorbeschriebenen Kunststoffschweißverbindungen erfolgen. Gegebenenfalls kann die Deformation 52 auch vor dem Anfügen des Karosserieteils 54 ein- oder ausgeschnitten werden.
-
Während im vorliegenden Ausführungsbeispiel gemäß 4a also beispielsweise der ohnehin vorhandene Kunststoff 24 der Karosserie zum Fixieren des Karosserieteils 54 herangezogen wird, kann darüber hinaus auch eine Fügetechnikkombination vorgenommen werden.
-
Die 4b zeigt hierzu eine Abfolge von sechs Verfahrensschritten um eine Fließlochformschraube 56 in ein entsprechendes Karosserieteil 54 einzuschrauben. In Verfahrensschritt 1 erfolgt dabei ein Erwärmen des Blechs durch eine Andrückkraft und eine hohe Drehzahl, in Verfahrensschritt 2 das Durchdringen des Materials mit der konischen Schraubenspitze, in Verfahrensschritt 3 das Ausformen des zylindrischen Durchzugs, in Verfahrensschritt 4 das spanlose Furchen des metrischen leerhaltigen Mutterngewindes, in Verfahrensschritt 5 das Durchschrauben und schließlich in Verfahrensschritt 6 das Anziehen der Schraube 56 mit eingestelltem Drehmoment. Somit kann faserschonend diese selbstformende Schraube 56 in Karosserie bzw. das Karosserieteil 54 eingebracht werden.
-
In 4c ist erkennbar, wie an einer korrespondierenden Trennstelle 58 ein beschädigtes Karosserieteil 50 entsprechend abgetrennt und durch ein Reparaturkarosserieteil 60' ersetzt wird. Im vorliegenden Fall erfolgt dies durch ein Reparaturanschlusselement 62, welches beispielsweise durch Kleben entlang einer Klebestelle 64 mit der Karosserie bzw. dem Reparaturkarosserie 60' verbunden wird. Gegebenenfalls kann auch eine Überlappung wie vorbeschrieben vorgesehen werden. Ebenfalls ist es denkbar zusätzlich zu dem Kleben Poppnieten und -kleben vorzusehen.
-
In 4d ist in einer weiteren Schnittansicht in einer Abfolge von Verfahrensschritten die Reparatur eines Karosserieteils 60 durch Heißumformung, insbesondere Heißluftumformung, dargestellt. Eine entsprechende Deformation 52 wird dabei gemäß Verfahrensschritt 2 durch Erwärmung des defekten Karosserieteils 60 erhitzt und gemäß Verfahrensschritt 3 formgebend bearbeitet. Hierbei kommt zugute, dass das Karosserieteil 60 gegebenenfalls mit einem entsprechenden Thermoplast als Kunststoff 24 versehen ist. Dellen lassen sich infolge der Erhitzung wieder in die richtige Form pressen. Nach Abkühlung erhält das betroffene Karosserieteil seine alte Stabilität. Gemäß Verfahrensschritt 4 kann zudem ein Karosseriebauteil 50 nach Art der in 4a beschriebenen Weise an dem Karosserieteil 60 angebracht werden.
-
Insgesamt ist somit erkennbar, dass vorliegend eine Karosserie bzw. ein Verfahren zur Reparatur einer solchen Karosserie geschaffen ist, welche auf einfache Weise eine Reparatur ermöglicht. Zunächst muss entschieden werden, ob der vorhandene Schaden noch lohnend zu reparieren ist oder ob ein Totalschaden vorliegt.
-
Für die Reparatur der Karosserie werden beispielsweise zu den normal benötigten Karosserien zusätzliche Reparatur-Karosserien bei Bedarf gefertigt. Diese werden zentral gelagert und deren Daten beispielsweise zur Art ihrer Ausgestaltung mittels Softwaretools gespeichert. Mit diesem Tool werden auch Reparaturanweisungen an die Fachwerkstätten erteilt. Dabei handelt es sich unter anderem um Anweisungen für das Ausschneiden der beschädigten Teile. Diese Anweisungen für die Werkstatt für den Roboter, der die Teile im Werk ausschneidet, sind unterschiedlich zueinander, damit die beschriebenen Überlappungen 48 für das spätere Zusammenfügen der jeweiligen Reparaturkarosserieteile 38' bis 46', vorhanden sind. Die Werkstatt gibt den Schadensfall und die genaue Position des Schadens in das System ein und die Software sucht das entsprechende Ersatz-Karosserieteil, beispielsweise 38' bis 46', heraus. In der Reparatursoftware ist die Karosserie als eine Art Puzzle aufgebaut, bei der die Puzzleteile eine ganz bestimmte Form haben, nämlich diejenigen der Reparaturkarosserie 38' bis 46' beispielsweise. Je nach Größe des Schadens ermittelt die Software die optimale Größe für die Reparaturkarosserieteile 38' bis 46'. Dieses jeweilige Reparaturkarosserieteil 38' bis 46' kann die Größe eines kleinen Blechs oder einer ganzen Karosserieseite besitzen oder aber auch eine noch größere Ausgestaltung haben.
-
5 zeigt in einer schematischen Perspektivansicht die Karosserie gemäß dem vorbeschriebenen Ausführungsbeispiel. Bei einem Wechsel zum Beispiel der Seitenwand 26 bzw. eines Seitenwandteils müssen jegliche Anbauteile zuvor abmontiert werden. Diese Vorarbeiten müssen sowohl bei der herkömmlichen Karosserie als auch bei der hier beschriebenen, mit Kunststoff 24 versehenen Karosserie gemacht werden. dieser Aufwand bzw. dies Abläufe sind zueinander vergleichbar und bei beiden Karosserien führbar. Der weitaus größere Aufwand bei einem Wechsel der Karosserie bzw. eines Reparaturkarosserieteils, beispielsweise 38' bis 46', besteht im Wechsel jeweiliger Leitungssätze 68. Um diese Leitungssätze 68 freizulegen, muss die komplette Innenausstattung ausgebaut werden.
-
Aus diesem Grund weisen die Leitungssätze 68 vorliegend jeweilige Anschlussstellen 70 im Bereich einer korrespondierenden Reparaturtrennstelle 28 bis 34 und/oder im Bereich eines Anschlussbauteils, beispielsweise einer Klappe, Haube oder dergleichen, auf. Hinsichtlich einer erhöhten Modularität lässt sich somit der jeweilige Leitungssatz 68 an der Karosserie bzw. dem entsprechenden Karosseriebauteil 38' bis 46' oder dem zugehörigen Reparaturbauteil 38' bis 46' vorinstallieren bzw. integrieren. Somit lässt sich bei einem unfallbedingten Wechsel des jeweiligen Teils auf einfache Weise der jeweils integrierte Leitungssatz 68 oder dergleichen über jeweilige Anschlussstellen 70 mit jeweiligen Leitungssätzen der vorzugsweise modularen Anschlussbauteile wie beispielsweise Tür und Heckklappe verbinden. Die Anschlussstellen 70 können in einfacher Weise als Steckverbindung ausgebildet sein. Somit lässt sich der Werkstattaufenthalt bei einem kompletten Wechsel der Karosserie auf ein Minimum reduzieren.
-
6 zeigt schließlich die Karosserie analog zu 5, wobei ein Schadenserkennungssystem mit einer Mehrzahl von Sensoren 66 in die Karosserie, insbesondere in den Kunststoff 24, integriert ist. Die Sensoren 66 sind dabei so angeordnet, um an besonders belasteten bzw. markanten Stellen rechtzeitig Beschädigungen beispielsweise in Form von Rissen oder Verformungen entdecken zu können. Durch die entsprechende Anordnung der Sensoren 66, welche mit einer entsprechenden Auswerte- und Bewertungssoftware verbunden werden können, lässt sich erkennen, wie groß der Schaden ist und somit bestimmen, welche Teile ausgebaut oder repariert werden müssen. Die Schadensmeldung kann als Anzeige auf dem Bordcomputer erscheinen und/oder mittels eines Diagnosegeräts in der Werkstatt ausgelesen werden.
-
Alternativ hierzu kann die komplette Karosserie-Schadenserkennung als zentrales Gerät in der Werkstatt ausgebildet sein, mittels welchem durch beispielsweise Computertomographie (CT) die gesamte Karosserie geprüft werden kann. Darüber hinaus sind kleinere Geräte nach dieser Art denkbar, um eine lokale Prüfung vorzunehmen. Hierbei ist insbesondere ein kleines Computertomographiegerät oder ein kleines Ultraschall-Gerät denkbar.
-
Als Basismaterial für die Reparatur können Karosseriebauteile, die aus thermoplastischem FVK bestehen und in der Produktion des Halbzeugs als Ausschuss ausgesondert oder nach Einbau in das Kraftfahrzeug beispielsweise in einem Unfall beschädigt wurden, der Wiederverwendung zugeführt werden. Hierbei wird das fertige Halbzeug aufgeschmolzen, wobei der Kunststoff, vorzugsweise das Polyamid herausgelöst wird. Die übrig gebliebenen Fasermatten können dem Herstellungsprozess zugeleitet werden. Gegebenenfalls kann das herausgelöste Polyamid ebenfalls weiterverwendet und eventuell aufbereitet in den Herstellungsprozess eingeschleust werden. Alternativ kann der FVK geschreddert und als kurzfaseriger FVK dem Spritzguss im Herstellungsprozess als Verstärkung zugeführt werden.