CN217146489U - 玻瓶排列设备 - Google Patents
玻瓶排列设备 Download PDFInfo
- Publication number
- CN217146489U CN217146489U CN202220556732.9U CN202220556732U CN217146489U CN 217146489 U CN217146489 U CN 217146489U CN 202220556732 U CN202220556732 U CN 202220556732U CN 217146489 U CN217146489 U CN 217146489U
- Authority
- CN
- China
- Prior art keywords
- pushing
- glass bottles
- conveying mechanism
- fixed
- glass
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
- 239000011521 glass Substances 0.000 title claims abstract description 102
- 230000007246 mechanism Effects 0.000 claims abstract description 114
- 238000007599 discharging Methods 0.000 claims abstract description 8
- 230000000903 blocking effect Effects 0.000 claims abstract description 3
- 230000007306 turnover Effects 0.000 claims description 31
- 238000002955 isolation Methods 0.000 claims description 20
- 238000005192 partition Methods 0.000 claims description 12
- 230000007723 transport mechanism Effects 0.000 claims description 6
- 238000000034 method Methods 0.000 claims 1
- XEEYBQQBJWHFJM-UHFFFAOYSA-N Iron Chemical compound [Fe] XEEYBQQBJWHFJM-UHFFFAOYSA-N 0.000 description 4
- 238000004519 manufacturing process Methods 0.000 description 3
- 238000000151 deposition Methods 0.000 description 2
- 229910052742 iron Inorganic materials 0.000 description 2
- 238000012856 packing Methods 0.000 description 2
- 230000005540 biological transmission Effects 0.000 description 1
- 238000004806 packaging method and process Methods 0.000 description 1
- 230000032258 transport Effects 0.000 description 1
- 239000002699 waste material Substances 0.000 description 1
Images




Classifications
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y02—TECHNOLOGIES OR APPLICATIONS FOR MITIGATION OR ADAPTATION AGAINST CLIMATE CHANGE
- Y02P—CLIMATE CHANGE MITIGATION TECHNOLOGIES IN THE PRODUCTION OR PROCESSING OF GOODS
- Y02P40/00—Technologies relating to the processing of minerals
- Y02P40/50—Glass production, e.g. reusing waste heat during processing or shaping
- Y02P40/57—Improving the yield, e-g- reduction of reject rates
Landscapes
- Wrapping Of Specific Fragile Articles (AREA)
Abstract
本实用新型公开了一种玻瓶排列设备。所述玻瓶排列设备包传送机构,具有入料端和出料端,所述出料端具有推移区域,将玻瓶从入料端传送至推移区域;定位机构,位于传送机构上方,用于阻挡玻瓶使玻瓶停止在推移区域内,所述定位机构可改变玻瓶在推移区域排列的基准点;计数器,设于传送机构上,统计通过的玻瓶的数量;隔离机构,设于传送机构上,待通过的玻瓶数量达到预设值后阻挡玻瓶跟随传送机构移动;推移机构,位于传送机构的一侧,用于沿着传送机构宽度方向推出位于推移区域内传送机构上的玻瓶;存放台,位于传送机构的另一侧,与推移机构对应设置,用于存放推移机构推出的玻瓶。本实用新型玻瓶排列设备能够自动排列玻瓶,效率高。
Description
技术领域
本实用新型涉及玻瓶整理技术领域,特别是涉及一种玻瓶排列设备。
背景技术
玻瓶生产完成后需要排列整齐后装箱,现有的玻瓶排列是通过传送设备传送到一个传送台上,然后人工将相应的数量手动排成一排,然后放入中转的铁箱中,待铁箱装满后再放置包装箱内,需要人工清点,费时费力,效率底下,且长时间后人的视觉容易出错,导致清点数量时容易出错。
发明内容
本实用新型要解决的技术问题是提供一种机械化操作的玻瓶排列设备。
为解决上述问题,本实用新型提供一种玻瓶排列设备,所述玻瓶排列设备包括:
传送机构,具有入料端和出料端,所述出料端具有推移区域,将玻瓶从入料端传送至推移区域;
定位机构,位于传送机构上方,用于阻挡玻瓶使玻瓶停止在推移区域内,所述定位机构可改变玻瓶在推移区域排列的基准点;
计数器,设于传送机构上,统计通过的玻瓶的数量;
隔离机构,设于传送机构上,待通过的玻瓶数量达到预设值后阻挡玻瓶跟随传送机构移动;
推移机构,位于传送机构的一侧,用于沿着传送机构宽度方向推出位于推移区域内传送机构上的玻瓶;
存放台,位于传送机构的另一侧,与推移机构对应设置,用于存放推移机构推出的玻瓶。
进一步的,所述定位机构包括定位缸和定位板,所述定位板固定在所述定位缸的伸缩杆上。
进一步的,所述隔离机构包括隔离缸和隔板,所述隔板固定在所述隔离缸的伸缩杆上。
进一步的,所述推移机构包括推移缸、推板和推移安装板,所述推移缸固定在所述推移安装板上,所述推移缸的伸缩杆与所述推板固定。
进一步的,还包括升降安装板、活动挡板和升降缸,所述升降安装板固定在推板上,所述升降缸固定在安装板上,所述升降缸的伸缩杆与所述活动挡板固定。
进一步的,还包括翻转机构,所述翻转机构包括翻转电机和翻转件,所述翻转件固定在所述翻转电机的输出轴上,所述翻转件用于承接玻瓶。
进一步的,所述翻转件包括连接杆和放置块,所述连接杆与所述翻转电机的输出轴固定,所述放置块与所述连接杆固定,所述放置块上设置有放置槽。
进一步的,还包括转运机构,所述转运机构用于将外部设备上的玻瓶转运到翻转机构上。
本实用新型玻瓶排列设备通过翻转机构将水平状态的玻瓶翻转为竖直状态,然后传送机构将翻转后的玻瓶传送到推移区域,待进入推移区域的玻瓶达到预设数量后,隔离机构阻挡玻瓶进入推移区域,然后推移机构将推移区域内的玻瓶推至存放台,而后推移机构和隔离机构复位,同时定位机构改変玻瓶在推移区域内的基准点,如此下一列推入的玻瓶与上一列推入存放台的玻瓶错位,实现了自动排列,一个工人可装多条生产线的玻瓶,减少了人工,采用机械计数更精准,确保了装入包装箱的玻瓶数量准确,采用机械排列,效率更高。
附图说明
图1是本实用新型玻瓶排列设备的较佳实施方式的结构示意图。
图2是本实用新型玻瓶排列设备不含翻转机构的俯视图。
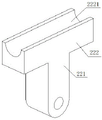
图3是翻转件的结构示意图。
图4是隔离机构的结构示意图。
图5是推移机构的侧视图。
图6是定位机构的结构示意图。
具体实施方式
下面结合附图对本实用新型作进一步说明。
如图1和图2所示,本实用新型玻瓶排列设备的较佳实施方式包括转运机构1、翻转机构2、计数器3、隔离机构4、推移机构5、传送机构6、定位机构7和存放台8,所述转运机构1将玻瓶从传送带9上转运到翻转机构2上,所述传送带9为外部设备,所述传送机构6具有入料端和出料端,所述出料端具有推移区域,所述翻转机构2安装在传送带9上,位于传送机构6的入料端,所述翻转机构2将水平状态的玻瓶翻转为竖直状态并放置到传送机构6的入料端,所述传送机构6用于将竖直状态的玻瓶传送到推移区域,所述计数器3、隔离机构4、推移机构5和定位机构7均设在所述传送机构6上,所述计数器3通过计数安装板固定在定位机构7上,所述计数器3用于统计传送到推移区域的玻瓶,所述隔离机构4用于阻挡玻瓶传送至推移区域,当位于推移区域的玻瓶数量达到预设值后,所述隔离机构4隔断玻瓶的传送。所述推移机构5用于将位于推移区域的玻瓶推至存放台8,所述存放台8和推移机构5分别位于传送机构6的两侧,且存放台8和推移机构5对应设置。所述定位机构7用于改变玻瓶在推移区域内的基准点,如此能够实现相邻两次推出的玻瓶错位排列在存放台8上。所述传送机构6优选皮带式传送带9。
所述转运机构1包括升降装置、水平移动装置以及负压吸嘴11,所述升降装置设在水平移动装置上,所述水平移动装置用于带动升降装置水平移动;所述负压吸嘴11设在升降装置上,所述负压吸嘴11用于吸取玻瓶,所述升降装置用于带动负压吸嘴11升降,从而调节了负压吸嘴11的垂直位置。当水平移动装置带动升降装置水平移动时,负压吸嘴11跟随升降装置水平移动,从而调节了负压吸嘴11的水平位置。所述升降装置、水平装置为气缸、油缸或丝杠和电机组合等常规设备。
如图3所示,所述翻转机构2包括翻转电机21和翻转件22,所述翻转件22固定在所述翻转电机21的输出轴上。所述翻转件22包括连接杆221和放置块222,所述连接杆221与所述翻转电机21的输出轴固定,所述放置块222与所述连接杆221固定,所述放置块222上设置有放置槽2221,所述放置槽2221用于放置玻瓶。所述翻转电机21驱动翻转件22转动,所述翻转件22带动玻瓶从水平状态翻转为竖直状态,且玻瓶沿着放置槽2221滑落至传送机构6上,而后复位以待下一次翻转。
如图4所示,所述隔离机构4包括隔离缸41和隔板42,所述隔板42固定在所述隔离缸41的伸缩杆上,所述隔离缸41通过隔离安装板43固定在传送支架的一侧。所述隔离缸41驱动隔板42移动,从而将传送机构6上的玻瓶分隔开。
如图5所示,所述推移机构5包括推移缸51、推板52、活动挡板53、升降缸54、推移安装板55和升降安装板56,所述推移缸51固定在所述推移安装板55上,所述推移缸51的伸缩杆与所述推板52固定,所述升降安装板56固定在推板52上,所述升降缸54固定在安装板上,所述升降缸54的伸缩杆与所述活动挡板53固定。所述活动挡板53用于限位玻瓶,防止玻瓶直接落入存放台8;所述活动挡板53与推板52之间的距离大于一个玻瓶的直径小于两个玻瓶的直径,可防止玻瓶重叠堆积,即形成两排玻瓶。需要将玻瓶推移至存放台8上时,所述升降缸54拉动活动挡板53上移,而后推移缸51推动推板52将玻瓶推入存放台8上。所述传送机构6与推板52对应的区域为推移区域。
如图6所示,所述定位机构7包括定位缸71和定位板72,所述定位板72固定在所述定位缸71的伸缩杆上,所述定位缸71安装在推板52上。所述定位板72用于阻挡玻瓶,玻瓶被传送机构6传送到推移区域时,玻瓶与定位板72抵接。需要改变排列的玻瓶的基准点时,所述定位缸71驱动定位板72移动,从而改变了定位板72位置,从而改变玻瓶在推移区域排列的基准点,定位缸71复位时,定位板72复位,又将玻瓶的排列的基准点变回初始位置,实现了两个排列基准点,能够让相邻两次推出的玻瓶错位排列,错位排列的玻瓶能够起到相互限制的作用,可有效防止玻瓶在包装箱内晃动。
使用时,转运机构1将传送带9上水平放置的玻瓶转运到翻转结构的翻转件22上,所述翻转电机21驱动翻转件22转动90°,将翻转件22上的玻瓶从水平状态翻转为竖直状态,且玻瓶落到传送机构6上,传送机构6将玻瓶传送至推移区域,计数器3统计进入推移区域的玻瓶数量。当位于推移区域处的玻瓶数量达到预设值后隔离缸41驱动隔板42,隔板42伸入到传送机构6上方将玻璃阻挡,即所述传送机构6继续工作被隔板42阻挡的玻瓶无法传送到推移区域,而翻转机构2送入到传送机构6上的玻瓶仍可继续往隔板42传送。隔断后,升降缸54拉动活动挡板53上移,而后推移缸51推动推板52将玻瓶推入存放台8上。推移机构5复位后,隔断机构也复位,使玻瓶继续被传送机构6送至推移区域处,同时定位机构7动作,调整排列的基准点,而后待下次推移区域的玻瓶数量达到预设值,以此循环。无需人工排列,操作简单方便,可节省人工成本,一个工人可操作多条产线的装箱。
以上仅为本实用新型的实施方式,并非因此限制本实用新型的专利范围,凡是利用本实用新型说明书及附图内容所作的等效结构,直接或间接运用在其他相关的技术领域,均同理在本实用新型的专利保护范围之内。
Claims (8)
1.一种玻瓶排列设备,其特征在于:包括:
传送机构,具有入料端和出料端,所述出料端具有推移区域,将玻瓶从入料端传送至推移区域;
定位机构,位于传送机构上方,用于阻挡玻瓶使玻瓶停止在推移区域内,所述定位机构可改变玻瓶在推移区域排列的基准点;
计数器,设于传送机构上,统计通过的玻瓶的数量;
隔离机构,设于传送机构上,待通过的玻瓶数量达到预设值后阻挡玻瓶跟随传送机构移动;
推移机构,位于传送机构的一侧,用于沿着传送机构宽度方向推出位于推移区域内传送机构上的玻瓶;
存放台,位于传送机构的另一侧,与推移机构对应设置,用于存放推移机构推出的玻瓶。
2.如权利要求1所述的玻瓶排列设备,其特征在于:所述定位机构包括定位缸和定位板,所述定位板固定在所述定位缸的伸缩杆上。
3.如权利要求1所述的玻瓶排列设备,其特征在于:所述隔离机构包括隔离缸和隔板,所述隔板固定在所述隔离缸的伸缩杆上。
4.如权利要求1所述的玻瓶排列设备,其特征在于:所述推移机构包括推移缸、推板和推移安装板,所述推移缸固定在所述推移安装板上,所述推移缸的伸缩杆与所述推板固定。
5.如权利要求4所述的玻瓶排列设备,其特征在于:还包括升降安装板、活动挡板和升降缸,所述升降安装板固定在推板上,所述升降缸固定在安装板上,所述升降缸的伸缩杆与所述活动挡板固定。
6.如权利要求1所述的玻瓶排列设备,其特征在于:还包括翻转机构,所述翻转机构包括翻转电机和翻转件,所述翻转件固定在所述翻转电机的输出轴上,所述翻转件用于承接玻瓶。
7.如权利要求6所述的玻瓶排列设备,其特征在于:所述翻转件包括连接杆和放置块,所述连接杆与所述翻转电机的输出轴固定,所述放置块与所述连接杆固定,所述放置块上设置有放置槽。
8.如权利要求6所述的玻瓶排列设备,其特征在于:还包括转运机构,所述转运机构用于将外部设备上的玻瓶转运到翻转机构上。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202220556732.9U CN217146489U (zh) | 2022-03-15 | 2022-03-15 | 玻瓶排列设备 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202220556732.9U CN217146489U (zh) | 2022-03-15 | 2022-03-15 | 玻瓶排列设备 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| CN217146489U true CN217146489U (zh) | 2022-08-09 |
Family
ID=82695548
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| CN202220556732.9U Active CN217146489U (zh) | 2022-03-15 | 2022-03-15 | 玻瓶排列设备 |
Country Status (1)
| Country | Link |
|---|---|
| CN (1) | CN217146489U (zh) |
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN116788576A (zh) * | 2022-03-15 | 2023-09-22 | 重庆正川永成医药材料有限公司 | 玻瓶排列设备 |
| CN117228098A (zh) * | 2023-10-20 | 2023-12-15 | 潍坊考伯自动化科技有限公司 | 一种具有自动计数打包功能的餐盒生产线 |
-
2022
- 2022-03-15 CN CN202220556732.9U patent/CN217146489U/zh active Active
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN116788576A (zh) * | 2022-03-15 | 2023-09-22 | 重庆正川永成医药材料有限公司 | 玻瓶排列设备 |
| CN117228098A (zh) * | 2023-10-20 | 2023-12-15 | 潍坊考伯自动化科技有限公司 | 一种具有自动计数打包功能的餐盒生产线 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| US3225891A (en) | Method of and apparatus for transferring articles | |
| CN102795482B (zh) | 低位进出的码瓶机 | |
| CN110615142B (zh) | 一种内盒装箱流水线及其相关的内盒装箱方法 | |
| US5498122A (en) | Work supply method and apparatus therefor | |
| CN205169843U (zh) | 酒瓶码垛系统 | |
| CN109159968B (zh) | 多列自动化整理生产线 | |
| CN102774659B (zh) | 高位码瓶机 | |
| CN206375013U (zh) | 可立袋自动装箱机 | |
| CN106586053A (zh) | 可立袋自动装箱机 | |
| CN116002127B (zh) | 安瓿瓶卧转立理瓶线及其应用的卧式安瓶包装机 | |
| CN105059598B (zh) | 一种纸盒装箱机构 | |
| CN108946182B (zh) | 一种智能盒体码垛机 | |
| CN214934100U (zh) | 摆盘机 | |
| CN213443302U (zh) | 吹塑瓶自动装箱机 | |
| CN210555781U (zh) | 一种自动装箱机构 | |
| CN118343353B (zh) | 物料自动装箱机及其自动装箱方法 | |
| CN218198993U (zh) | 预灌封自动装盒设备 | |
| CN222158053U (zh) | 一种软袋包装设备 | |
| CN113184313A (zh) | 一种装箱流水线 | |
| CN219668655U (zh) | 一种软包装产品自动装箱放隔板设备 | |
| CN109969478B (zh) | 包装方法及其在片状物包装上的应用 | |
| CN108946183B (zh) | 高效盒体码垛机 | |
| CN115416904B (zh) | 预灌封自动装盒设备及装盒方法 | |
| CN116788576A (zh) | 玻瓶排列设备 | |
| CN116534358A (zh) | 菌棒自动下架脱袋码垛装置 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| GR01 | Patent grant | ||
| GR01 | Patent grant |