CN211915626U - 车用空调压缩机缸体加工用的刀具 - Google Patents
车用空调压缩机缸体加工用的刀具 Download PDFInfo
- Publication number
- CN211915626U CN211915626U CN201922413123.9U CN201922413123U CN211915626U CN 211915626 U CN211915626 U CN 211915626U CN 201922413123 U CN201922413123 U CN 201922413123U CN 211915626 U CN211915626 U CN 211915626U
- Authority
- CN
- China
- Prior art keywords
- tool
- blade
- locking
- groove
- processing
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Fee Related
Links
Images

Landscapes
- Compressor (AREA)
Abstract
本实用新型涉及车用空调压缩机生产加工领域,尤其涉及一种加工车用空调压缩机缸体上的密封槽用的刀具。为提高车用空调压缩机缸体上的密封槽的加工效率及加工质量,本实用新型提出一种车用空调压缩机缸体加工用的刀具,其包括刀体、刀架和刀片,刀体的连接端设置有连接柄,刀体的工作端设置有呈轴对称的安装槽,安装槽上设置有固定螺孔;刀架通过插装在固定螺孔中的固定螺栓安装固定在安装槽中,刀架背离刀体的侧面上设置有刀槽,刀架上设置有锁紧孔;刀片位于刀槽中并通过安装在锁紧孔中的锁紧件锁紧固定。采用本实用新型车用空调压缩机缸体加工用的刀具加工车用空调压缩机缸体上的密封槽时,加工速度快,加工效率高,加工成本低。
Description
技术领域
本实用新型涉及车用空调压缩机生产加工领域,尤其涉及一种加工车用空调压缩机缸体上的密封槽用的刀具。
背景技术
目前,通常是在数控加工中心设备上利用铣刀刀具加工如1所示的车用空调压缩机缸体上的密封槽01,且铣刀刀具的直径与密封槽01的槽宽一致。但是,这样加工出的缸体上的密封槽01的加工面上留有刀痕,加工面粗糙度过大,影响使用,且采用这种方式加工一个缸体的密封槽01所需的时间为120s,加工速度慢,加工效率低,加工成本高。
实用新型内容
为提高车用空调压缩机缸体上的密封槽的加工效率及加工质量,本实用新型提出一种车用空调压缩机缸体加工用的刀具,该刀具包括刀体、刀架和刀片,所述刀体的连接端设置有连接柄,所述刀体的工作端设置有呈轴对称的安装槽,且所述安装槽上设置有固定螺孔;所述刀架通过插装在所述固定螺孔中的固定螺栓安装固定在所述安装槽中,所述刀架背离所述刀体的侧面上设置有刀槽,且所述刀架上设置有锁紧孔;所述刀片位于所述刀槽中并通过安装在所述锁紧孔中的锁紧件锁紧固定。
在使用本实用新型车用空调压缩机缸体加工用的刀具加工车用空调压缩机缸体上的密封槽时,可用呈轴对称设置的刀片同时对车用空调压缩机缸体进行加工,可有效提高加工速度和加工效率,降低加工成本。另外,本实用新型车用空调压缩机缸体加工用刀具中的刀片呈轴对称设置,在加工时,同时抵在在待加工的车用空调压缩机缸体上,可避免车用空调压缩机缸体在加工过程中受力不均而倾斜甚至偏移错位,影响加工效果。
优选地,所述安装槽的卡角处设置有弧形槽。这样,在将刀架安装在安装槽内时,可使刀架的定位棱角插置在弧形槽中,避免刀架的定位棱角在安装时与安装槽的槽壁干涉受损。
优选地,所述刀架的远离所述刀体的自由端上设置有支撑所述刀片用的支撑凸块。这样,利用支撑凸块支撑刀片,可避免刀片在加工过程中因刀刃端受力而受到损伤,甚至折断,延长刀片的使用寿命。
优选地,所述锁紧件包括锁紧螺栓和锁紧片,所述锁紧片的固定端设置有安装通孔和限位柱,所述锁紧螺栓穿过所述安装通孔并插装在所述锁紧孔中,所述限位柱插装在所述刀架上的限位槽中,所述锁紧螺栓旋紧时,所述锁紧片的锁紧端压置在所述刀片上锁紧所述刀片。这样的锁紧件结构简单,组装时,只需将锁紧片上的限位柱插装在刀架上的限位槽中并旋紧锁紧螺栓即可将刀片锁紧固定在刀架上,简单方便。
附图说明
图1为待加工的车用空调压缩机缸体的结构示意图;
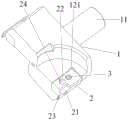
图2为本实用新型车用空调压缩机缸体加工用的刀具未安装刀片时的结构示意图;
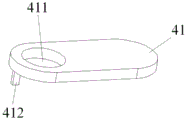
图3为本实用新型车用空调压缩机缸体加工用的刀具中的锁紧件中的锁紧片的结构示意图。
具体实施方式
下面,结合图2和3对本实用新型车用空调压缩机缸体加工用的刀具进行详细说明。
如图2所示,本实用新型种车用空调压缩机缸体加工用的刀具包括刀体1、刀架2和刀片(图中未示出),其中,刀体1的连接端设置有连接柄11,刀体1的工作端设置有安装刀架用的安装槽(图中未指出),安装槽在刀体上呈轴对称设置,且安装槽中设置有固定螺孔(图中未示出)。优选地,根据加工需要,可将安装槽的数量设置为2、4、6或8。优选地,安装槽的卡角处设置有弧形槽121。这样,在将刀架2安装在安装槽内时,可使刀架2的定位棱角插置在弧形槽121中,避免刀架的定位棱角在安装时与安装槽的槽壁干涉受损。刀架2通过插装在固定螺孔中的固定螺栓3安装固定在安装槽中,刀架2背离刀体1的侧面上设置有刀槽21,且刀架2上设置有锁紧孔22。优选地,刀架2的远离刀体1的自由端上设置有支撑刀片用的支撑凸块23。这样,利用支撑凸块支撑刀片,可避免刀片在加工过程中因刀刃端受力而受到损伤,甚至折断,延长刀片的使用寿命。刀片位于刀槽21中并通过安装在锁紧孔22中的锁紧件锁紧固定。优选地,锁紧件包括锁紧螺栓(图中未示出)和如图3所示的锁紧片41,锁紧片41的固定端设置有安装通孔411和限位柱412,锁紧螺栓穿过安装通孔411并插装在锁紧孔22中,限位柱412插装在刀架2上的限位槽24中,锁紧螺栓旋紧时,锁紧片41的锁紧端压置在刀片上锁紧刀片。这样的锁紧件结构简单,组装时,只需将锁紧片上的限位柱412插装在刀架2上的限位槽24中并旋紧锁紧螺栓即可将刀片锁紧固定在刀架2上,简单方便。优选地,锁紧片41上设置有卡块(图中未示出),且该卡块与限位柱412位于锁紧片41的同一侧面上并远离限位柱412,用于卡住刀片,避免刀片在使用时受力从锁紧片41和刀架2之间飞出,影响加工效率,甚至伤人。
在使用本实用新型车用空调压缩机缸体加工用的刀具加工车用空调压缩机缸体上的密封槽时,可用呈轴对称设置的刀片同时对车用空调压缩机缸体进行加工,可有效提高加工速度和加工效率,降低加工成本。另外,本实用新型车用空调压缩机缸体加工用刀具中的刀片呈轴对称设置,在加工时,同时抵在在待加工的车用空调压缩机缸体上,可避免车用空调压缩机缸体在加工过程中受力不均而倾斜甚至偏移错位,影响加工效果。另外,经试验发现,采用本实用新型车用空调压缩机缸体加工用的刀具加工车用空调压缩机缸体上的密封槽,当刀体上设置有两个刀片时,加工一个缸体的密封槽仅需15s,相对于现有技术,加工速度大大提高,有效降低了车用空调压缩机缸体上的密封槽的加工成本,进而有效降低车用空调压缩机缸体的加工成本。
Claims (4)
1.一种车用空调压缩机缸体加工用的刀具,其特征在于,该刀具包括刀体、刀架和刀片,所述刀体的连接端设置有连接柄,所述刀体的工作端设置有呈轴对称的安装槽,且所述安装槽上设置有固定螺孔;所述刀架通过插装在所述固定螺孔中的固定螺栓安装固定在所述安装槽中,所述刀架背离所述刀体的侧面上设置有刀槽,且所述刀架上设置有锁紧孔;所述刀片位于所述刀槽中并通过安装在所述锁紧孔中的锁紧件锁紧固定。
2.根据权利要求1所述的车用空调压缩机缸体加工用的刀具,其特征在于,所述安装槽的卡角处设置有弧形槽。
3.根据权利要求1或2所述的车用空调压缩机缸体加工用的刀具,其特征在于,所述刀架的远离所述刀体的自由端上设置有支撑所述刀片用的支撑凸块。
4.根据权利要求3所述的车用空调压缩机缸体加工用的刀具,其特征在于,所述锁紧件包括锁紧螺栓和锁紧片,所述锁紧片的固定端设置有安装通孔和限位柱,所述锁紧螺栓穿过所述安装通孔并插装在所述锁紧孔中,所述限位柱插装在所述刀架上的限位槽中,所述锁紧螺栓旋紧时,所述锁紧片的锁紧端压置在所述刀片上锁紧所述刀片。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN201922413123.9U CN211915626U (zh) | 2019-12-29 | 2019-12-29 | 车用空调压缩机缸体加工用的刀具 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN201922413123.9U CN211915626U (zh) | 2019-12-29 | 2019-12-29 | 车用空调压缩机缸体加工用的刀具 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| CN211915626U true CN211915626U (zh) | 2020-11-13 |
Family
ID=73326062
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| CN201922413123.9U Expired - Fee Related CN211915626U (zh) | 2019-12-29 | 2019-12-29 | 车用空调压缩机缸体加工用的刀具 |
Country Status (1)
| Country | Link |
|---|---|
| CN (1) | CN211915626U (zh) |
-
2019
- 2019-12-29 CN CN201922413123.9U patent/CN211915626U/zh not_active Expired - Fee Related
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN109954915A (zh) | 一种便于调节刀片安装位置的铣刀盘及其使用方法 | |
| CN108817418B (zh) | 一种电机壳体加工系统及利用其加工电机壳体的方法 | |
| KR102508104B1 (ko) | 간접 가압방식에 기인한 안전 고정형 콜렛 홀더 | |
| CN203621587U (zh) | 一种刀夹轴向高度可调的铣削刀具 | |
| US8905691B2 (en) | Arc surface milling assistant processing device | |
| CN113369940B (zh) | 一种铣削平板类零件的通用夹具 | |
| US20260084253A1 (en) | Crown molding cutting jig | |
| CN210334507U (zh) | 双面盘铣刀 | |
| CN110757215A (zh) | 电永磁磁台辅助固定装置 | |
| CN217701389U (zh) | 车刀及车床 | |
| CN213673221U (zh) | 柴油机曲轴磨床驱动工装 | |
| CN210081246U (zh) | 一种高效气动通用铣床夹具 | |
| CN222059574U (zh) | 一种液压传动后盖卧式加工中心用夹具 | |
| CN207026664U (zh) | 线切割用圆柱工件切片夹具 | |
| CN108188799A (zh) | 一种五轴加工中心角度头固定装置 | |
| CN216502599U (zh) | 挤压下模铣面定位装置 | |
| CN218397715U (zh) | 一种高精度板件加工用夹固装置 | |
| CN218775757U (zh) | 一种机床刀具固定机构 | |
| CN224209482U (zh) | 一种集流体用加工夹具 | |
| CN222588279U (zh) | 异形工件固定机构 | |
| CN223084627U (zh) | 异形件定位工装 | |
| CN219724615U (zh) | 一种制动盘面车削刀具 | |
| CN222001886U (zh) | 一种反车外圆的刀具 | |
| CN219725514U (zh) | 刀具修磨组件 | |
| CN217540340U (zh) | 一种精密钣金折弯件 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| GR01 | Patent grant | ||
| GR01 | Patent grant | ||
| CF01 | Termination of patent right due to non-payment of annual fee |
Granted publication date: 20201113 |
|
| CF01 | Termination of patent right due to non-payment of annual fee |