CN210523925U - 一种同轴双刃刀具斜插加工工装 - Google Patents
一种同轴双刃刀具斜插加工工装 Download PDFInfo
- Publication number
- CN210523925U CN210523925U CN201921153044.2U CN201921153044U CN210523925U CN 210523925 U CN210523925 U CN 210523925U CN 201921153044 U CN201921153044 U CN 201921153044U CN 210523925 U CN210523925 U CN 210523925U
- Authority
- CN
- China
- Prior art keywords
- cutting
- double
- cutter
- processing
- tool
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Fee Related
Links
- 238000003754 machining Methods 0.000 title claims abstract description 17
- 238000003780 insertion Methods 0.000 title claims description 5
- 238000005520 cutting process Methods 0.000 claims abstract description 57
- 238000003801 milling Methods 0.000 claims abstract description 10
- 230000003014 reinforcing effect Effects 0.000 claims description 2
- 238000005728 strengthening Methods 0.000 abstract description 2
- 238000004519 manufacturing process Methods 0.000 abstract 1
- 150000001875 compounds Chemical class 0.000 description 2
- 229910000838 Al alloy Inorganic materials 0.000 description 1
- 239000000956 alloy Substances 0.000 description 1
- 230000009286 beneficial effect Effects 0.000 description 1
- 229910052751 metal Inorganic materials 0.000 description 1
- 239000002184 metal Substances 0.000 description 1
- 238000000034 method Methods 0.000 description 1
- 238000003672 processing method Methods 0.000 description 1
Images



Landscapes
- Milling Processes (AREA)
Abstract
本实用新型公开了一种同轴双刃刀具斜插加工工装,所述同轴双刃刀具斜插加工工装由工装本体、双刃刀具组成,所述工装本体由底座、尾座和分度头组成,所述底座顶面左端设有尾座,所述底座顶面右端设有分度头,所述尾座与分度头之间卡装有工件,所述工件的上方设有用于铣槽用的双刃刀具,所述双刃刀具由夹持部、连接部和切削体组成,所述夹持部底端设有连接部,所述连接部的底端中心位置设有切削体,所述切削体两侧外壁的顶端与底端均设有加强筋,所述切削体刀刃一端端部为圆角切削刃,另一端端部为直角切削刃。本实用新型结构简单,加工生产时减少操作流程,有效的提高了加工效率,保证质量,降低费用。
Description
技术领域
本实用新型属于金属切削加工技术领域,具体涉及一种同轴双刃刀具斜插加工工装。
背景技术
该零件为整体铝合金材质,结构复杂,零件上的槽结构槽宽约5mm,深约70mm,具有倒扣面及需要清根的倾斜面是加工难点,再用直径5加长立铣刀L=150粗精铣槽底倾斜部分侧刃加工,然后再用直径5短立铣刀L=65精铣槽上部倾斜定位面底刃加工,该加工方法主要存在以下问题:1、对机床要求高,所用加工的设备必须为五轴加工中心,设备投入大;2、对机床摆程有要求,摆程较小的机床加工时易出现超程报警;3、工件的装夹要考虑到机床摆轴与回转工作台之间的关系,否则会出现机床主轴与工作台干涉,或者工件外形与内槽不能一次装夹加工完成的情况; 4、工件在五轴机床上加工时,只能一端固定,装夹刚性差;5、对加长铣刀的强度、锋利程度及长度有要求,且刀具价格较高;6、加工槽底倾斜面时,受刀具自身条件的影响,加工效率低,加工质量差。
发明内容
本实用新型的目的在于克服现有技术的不足,提供了一种利用刀具在两个方向的同时运动所形成的复合斜线运动,来对工件进行插削加工的同轴双刃刀具斜插加工工装。
为解决上述技术问题,本实用新型采用如下技术方案 :一种同轴双刃刀具斜插加工工装,所述同轴双刃刀具斜插加工工装由工装本体、双刃刀具组成,所述工装本体由底座、尾座和分度头组成,所述底座顶面左端设有尾座,所述底座顶面右端设有分度头,所述尾座与分度头之间卡装有工件,所述工件的上方设有用于铣槽用的双刃刀具,所述双刃刀具由夹持部、连接部和切削体组成,所述夹持部底端设有连接部,所述连接部的底端中心位置设有切削体,所述切削体两侧外壁的顶端与底端均设有加强筋,所述切削体刀刃一端端部为圆角切削刃,另一端端部为直角切削刃。
所述双刃刀具的夹持部为直径25mm圆柱体,适用于多种型号的加工设备。
所述切削体为4.5mm ~5mm厚的片状结构。
所述切削体底部的圆角切削刃与直角切削刃均与夹持部轴线对称。
本实用新型有益效果:本实用新型利用刀具在两个方向的同时运动所形成的复合斜线运动,来对工件进行插削加工,在加工中,由于刀具具有两个切削刃,并且两切削刃对称于刀柄轴线,当一个切削刃加工完毕后,刀具绕自身轴线旋转180度,即可用另一个切削刃继续加工。该加工方式以插削代替铣削,在工件不用二次装夹的情况下同时加工两处待加工部位,有效的解决了针对槽顶倾斜面及槽底倒扣面加工难的问题,该加工方式可直接在四轴加工中心或三轴加工中心得电动分度头或高精度手动分度头上进行,而无需依赖五轴加工设备,大大降低了设备的投入,有利于产品的批量加工;在加工操作时,可采用一夹一顶的装夹方式,有效的提高了加工灵活的特点。本实用新型结构简单,且具有效率高,精度好,成本低,加工灵活的特点。
附图说明
图1为本实用新型一种半封闭槽曲线加工工装整体结构示意图;
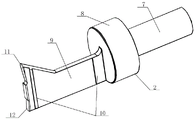
图2为本实用新型双刃刀具示意图;
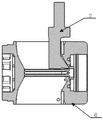
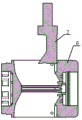
图3为本实用新型双刃刀具圆角切削刃加工时示意图;
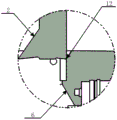
图4为本实用新型双刃刀具圆角切削刃加工时局部放大示意图;
图5为本实用新型双刃刀具圆角切削刃加工时轨迹及运动方向图;
图6为本实用新型双刃刀具旋转示意图;
图7为本实用新型双刃刀具直角切削刃加工时示意图;
图8为本实用新型双刃刀具直角切削刃加工时局部放大示意图。
具体实施方式
下面结合附图对发明的具体实施方式做详细描述。如图1-8所示的:一种同轴双刃刀具斜插加工工装,所述同轴双刃刀具斜插加工工装由工装本体1、双刃刀具2组成,所述工装本体1由底座3、尾座4和分度头5组成,所述底座3顶面左端设有尾座4,所述底座3顶面右端设有分度头5,所述尾座4与分度头5之间卡装有工件6,所述工件6的上方设有用于铣槽用的双刃刀具2,所述双刃刀具2由夹持部7、连接部8和切削体9组成,所述夹持部7底端设有连接部8,所述连接部8的底端中心位置设有切削体9,所述切削体9两侧外壁的顶端与底端均设有加强筋10,所述切削体9刀刃一端端部为圆角切削刃11,另一端端部为直角切削刃12。
所述双刃刀具2的夹持部7为直径25mm圆柱体,适用于多种型号的加工设备。
所述切削体9为4.5mm ~5mm厚的片状结构。
所述切削体底部的圆角切削刃11与直角切削刃12均与夹持部7轴线对称。
本实用新型使用时:将工件卡装于同轴双刃刀具斜插加工工装的尾座4与分度头5之间,然后将双刃刀具2通过夹持部7连接于加工设备上,在加工中,由于双刃刀具2切削体9底端有圆角切削刃11与直角切削刃12两个切削刃,并且两切削刃对称于夹持部7轴线,当一个切削刃加工完毕后,刀具绕自身轴线旋转180度,即可用另一个切削刃继续加工。该加工方式以插削代替铣削,在工件不用二次装夹的情况下即可同时加工两处待加工部位。
Claims (4)
1.一种同轴双刃刀具斜插加工工装,其特征在于:所述同轴双刃刀具斜插加工工装由工装本体、双刃刀具组成,所述工装本体由底座、尾座和分度头组成,所述底座顶面左端设有尾座,所述底座顶面右端设有分度头,所述尾座与分度头之间卡装有工件,所述工件的上方设有用于铣槽用的双刃刀具,所述双刃刀具由夹持部、连接部和切削体组成,所述夹持部底端设有连接部,所述连接部的底端中心位置设有切削体,所述切削体两侧外壁的顶端与底端均设有加强筋,所述切削体刀刃一端端部为圆角切削刃,另一端端部为直角切削刃。
2.根据权利要求1所述的一种同轴双刃刀具斜插加工工装,其特征在于:所述双刃刀具的夹持部 为直径25mm圆柱体,适用于多种型号的加工设备。
3.根据权利要求1所述的一种同轴双刃刀具斜插加工工装,其特征在于:所述切削体为4.5mm ~5mm厚的片状结构。
4.根据权利要求1所述的一种同轴双刃刀具斜插加工工装,其特征在于:所述切削体底部的圆角切削刃与直角切削刃均与夹持部轴线对称。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN201921153044.2U CN210523925U (zh) | 2019-07-22 | 2019-07-22 | 一种同轴双刃刀具斜插加工工装 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN201921153044.2U CN210523925U (zh) | 2019-07-22 | 2019-07-22 | 一种同轴双刃刀具斜插加工工装 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| CN210523925U true CN210523925U (zh) | 2020-05-15 |
Family
ID=70598760
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| CN201921153044.2U Expired - Fee Related CN210523925U (zh) | 2019-07-22 | 2019-07-22 | 一种同轴双刃刀具斜插加工工装 |
Country Status (1)
| Country | Link |
|---|---|
| CN (1) | CN210523925U (zh) |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN110394491A (zh) * | 2019-07-22 | 2019-11-01 | 河南北方红阳机电有限公司 | 一种同轴双刃刀具斜插加工工装及加工方法 |
-
2019
- 2019-07-22 CN CN201921153044.2U patent/CN210523925U/zh not_active Expired - Fee Related
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN110394491A (zh) * | 2019-07-22 | 2019-11-01 | 河南北方红阳机电有限公司 | 一种同轴双刃刀具斜插加工工装及加工方法 |
| CN110394491B (zh) * | 2019-07-22 | 2024-08-02 | 河南北方红阳机电有限公司 | 一种同轴双刃刀具斜插加工工装及加工方法 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN110394491B (zh) | 一种同轴双刃刀具斜插加工工装及加工方法 | |
| CN209886751U (zh) | 钻孔及正面倒角复合刀具 | |
| CN115722709A (zh) | 一种用于cnc机床加工清角的插铣刀 | |
| CN110695374A (zh) | 一种凹槽切削加工方法 | |
| CN206677204U (zh) | 一种粗精一体化镗孔组合刀具 | |
| CN211052552U (zh) | 一种环形盲槽切削刀具 | |
| CN218460881U (zh) | 一种带端面刃的小孔镗刀 | |
| CN204053054U (zh) | 内外复合倒角刀 | |
| CN208261942U (zh) | 一种复合双环槽铣刀 | |
| CN207710013U (zh) | 一种pcd铰刀 | |
| CN213827195U (zh) | 铣刀 | |
| CN211218865U (zh) | 一种单面角度槽形工件快速铣削刀具 | |
| CN202861481U (zh) | 组合刀具 | |
| CN210172626U (zh) | 一种带有轴向前角的pcd槽铣刀 | |
| CN208303918U (zh) | 一种成型铲刀 | |
| CN222133574U (zh) | 一种高强度钢的加工刀具 | |
| CN222268714U (zh) | 一种镗外圆以及端面圆角一体刀具 | |
| CN201052555Y (zh) | 机夹可重磨刀具 | |
| CN211889041U (zh) | 一种精密阀座室成型刀 | |
| CN212239454U (zh) | 一种转向架止口反刮刀具 | |
| CN221110030U (zh) | 一种无毛刺t型铣刀 | |
| CN205733030U (zh) | 一种环向沟槽加工刀具 | |
| CN218135234U (zh) | 一种用于铣削加工法兰止口的非标成型刀具 | |
| CN218983221U (zh) | 一种轴承加工用切削刀具 | |
| CN222520525U (zh) | 一种复合刀具 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| GR01 | Patent grant | ||
| GR01 | Patent grant | ||
| CF01 | Termination of patent right due to non-payment of annual fee | ||
| CF01 | Termination of patent right due to non-payment of annual fee |
Granted publication date: 20200515 Termination date: 20210722 |