CN202547547U - 一种检测曲轴工艺孔位置度的检具 - Google Patents
一种检测曲轴工艺孔位置度的检具 Download PDFInfo
- Publication number
- CN202547547U CN202547547U CN2012201653798U CN201220165379U CN202547547U CN 202547547 U CN202547547 U CN 202547547U CN 2012201653798 U CN2012201653798 U CN 2012201653798U CN 201220165379 U CN201220165379 U CN 201220165379U CN 202547547 U CN202547547 U CN 202547547U
- Authority
- CN
- China
- Prior art keywords
- crankshaft
- cover plate
- auxiliary hole
- displacement
- sliding block
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Lifetime
Links
Images

Landscapes
- A Measuring Device Byusing Mechanical Method (AREA)
Abstract
一种曲轴工艺孔位置度检具,用于曲轴工艺孔位置度检测。左顶尖与右顶尖分别顶在曲轴中心孔内,标准销套内装有插销;表座和盖板通过螺栓连接,表座内设有可使V形滑块上下滑动的槽,V形滑块装在槽内,通过盖板锁紧,底座与盖板间装有可将V形滑块在盖板内上下限位的弹簧,V形滑块一端与弹簧接触,另一端与百分表接触,锁紧螺栓压紧胀套使百分表固定在盖板上;校对柱与标准销套中心高相同,校对柱通过螺钉装在校对柱底座上,校对柱底座通过螺钉与检具台连接。本实用新型可实现曲轴工艺孔位置度检测数据适时显示,结构简单,使用快捷方便,检测结果准确度高,可有效指导曲轴工艺孔位置度调整,有利于控制曲轴工艺孔位置度精度。
Description
技术领域
本实用新型涉及汽车零部件检测技术领域,具体说是一种曲轴工艺孔位置度的检具。
背景技术
在曲轴加工过程中,曲轴工艺孔位置度是较难控制的项目之一。主要表现为:1、工艺孔作为精磨连杆颈的角向定位基准,工艺孔位置度决定精磨连杆颈是否能均匀磨削。工艺孔位置度过大时,连杆颈外圆一侧没有加工余量,导致连杆颈外圆形状无法保证,粗糙度达不到技术要求;2、工艺孔位置度过大时,精磨连杆颈工序出现外圆余量不均,磨削过程中砂轮吃刀深度过大,造成砂轮的损坏;连杆颈一侧无法磨到,粗糙的轴颈表面对机床测量仪器形成损坏。3、工艺孔位置度过大时,曲轴即使加工完成,也会由于淬火层深度不均也会造成曲轴疲劳强度下降。鉴于以上三个原因,曲轴工艺孔位置度控制精度要求很高,往往需要在控制在Φ0.1mm左右,远高于曲轴其他部位的孔的位置度要求。
目前国内外曲轴工艺孔检测均采用插销配合标准销套,检测插销是否能通过孔并插入工艺孔来确定工艺孔位置度是否超差的检测方法。但这种检测方法存在以下蔽端:
1、无法检测出工艺孔位置度的实际数值。
传统工艺孔位置度检具无法检测出工艺孔位置度的实际数值,只能通过插销是否能插入工艺孔来判定工艺孔位置度是否超差;同时,合格范围内,位置度的好坏只能通过插销在工艺孔内的松紧程度来判定,而且工艺孔位置偏向哪一侧无法通过检具检测出来,更无法对生产调整做出指导。
2、检具易磨损,造成检测精度丧失
传统工艺孔位置度检具的精度主要靠插销与标准销套的配合间隙来保证。但由于插销与标准销套的配合属于动配合,在实际使用过程中,插销和标准销套都会磨损,经过日积月累,磨损后的插销和标准销套随配合的间隙增大而丧失检测精度;同时,由于插销具有一定的韧性,在工艺孔位置度超差不多的情况下,通过外力仍然可以将插销插入工艺孔。这样,最终导致检测结果不准确。
发明内容
为克服现有技术的不足,本实用新型的发明目的在于提供一种检测曲轴工艺孔位置度的检具,以方便、准确地检测曲轴工艺孔位置度,实现曲轴工艺孔位置度检测的可读性及精确性。
为实现上述目的,本实用新型的左顶尖与右顶尖分别顶在曲轴左右两端的中心孔内,其特征在于:标准销套内装有用于将曲轴工艺孔固定在标准位置的插销;表座和盖板通过螺栓连接,表座内设有可使V形滑块上下滑动的槽,V形滑块装在槽内,通过盖板锁紧,表座与盖板间装有可将V形滑块在盖板内上下限位的弹簧,V形滑块的一端与弹簧接触,另一端与百分表接触,锁紧螺栓压紧胀套使百分表固定在盖板上;校对柱与标准销套的中心高相同,校对柱通过螺钉装在校对柱底座上,校对柱底座通过螺钉与检具台连接。
左顶尖与右顶尖将曲轴固定在水平位置,插销与标准销套配合将曲轴工艺孔固定在标准位置,表座上的百分表通过与校对柱对零,校对柱与标准销套的中心高相同;将校对好的表座以垂直于曲轴轴线的方向靠近连杆颈,使V形滑块与曲轴连杆颈紧密配合,在配合过程中,V形滑块上下滑动带动百分表显示连杆颈的位置度,该示值即为曲轴工艺孔相对连杆颈的位置度。
本实用新型与现有技术相比,可实现曲轴工艺孔位置度检测数据的适时显示,结构简单,使用快捷方便,检测结果准确度高,可有效指导曲轴工艺孔的位置度调整,有利于控制曲轴工艺孔的位置度精度。
附图说明
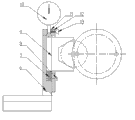
图1是本发明的结构简图。
图2是本发明的应用简图。
图3是图2的俯视图。
具体实施方式
如图1所示,表座6和盖板12通过螺栓8连接,表座6内设有可使V形滑块9上下滑动的槽,V形滑块9装在槽内,通过盖板12锁紧将V形滑块9前后左右固定,使V形滑块9只能上下滑动;表座6与盖板12间装有可将V形滑块9在盖板12内上下限位的弹簧7,V形滑块9的一端与弹簧7接触,另一端与百分表10接触,V形滑块9通过弹簧7和盖板12上下限位;百分表10与胀套11配合,通过锁紧螺栓13压紧胀套11使百分表10固定在盖板12上,百分表10与V形滑块9连接,通过V形滑块9的上下滑动带动百分表10示值;百分表10通过校对柱5对零;校对柱5与标准销套4的中心高相同,校对柱5通过螺钉14装在校对柱底座15上,校对柱底座15通过螺钉16与检具台连接。
图2是本发明的应用简图,不包括校对部分;图3是图2的俯视图,增加了左顶尖1和右顶尖2、标准销套4部分。左顶尖1和右顶尖2将曲轴固定在水平位置,插销3与标准销套4配合将曲轴工艺孔固定在标准位置;V形滑块9与校对柱5配合后,将百分表10对零,校对柱5与标准销套4的中心高相同,这样百分表10指向零位时,工艺孔相对连杆颈的位置度为零;将校对好的表座6以垂直于曲轴轴线的方向靠近连杆颈,使V形滑块9与曲轴连杆颈紧密配合;在配合过程中,V形滑块9上下滑动带动百分表10显示连杆颈的位置度,该示值即为曲轴工艺孔相对连杆颈的上下位置度。
Claims (1)
1.一种检测曲轴工艺孔位置度的检具,左顶尖(1)与右顶尖(2)分别顶在曲轴左右两端的中心孔内,其特征在于:标准销套(4)内装有用于将曲轴工艺孔固定在标准位置的插销(3);表座(6)和盖板(12)通过螺栓(8)连接,表座(6)内设有可使V形滑块(9)上下滑动的槽,V形滑块(9)装在槽内,通过盖板(12)锁紧,表座(6)与盖板(12)间装有可将V形滑块(9)在盖板(12)内上下限位的弹簧(7),V形滑块(9)的一端与弹簧(7)接触,另一端与百分表(10)接触,锁紧螺栓(13)压紧胀套(11)使百分表(10)固定在盖板(12)上;校对柱(5)与标准销套(4)的中心高相同,校对柱(5)通过螺钉(14)装在校对柱底座(15)上,校对柱底座(15)通过螺钉(16)与检具台连接。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN2012201653798U CN202547547U (zh) | 2012-04-18 | 2012-04-18 | 一种检测曲轴工艺孔位置度的检具 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN2012201653798U CN202547547U (zh) | 2012-04-18 | 2012-04-18 | 一种检测曲轴工艺孔位置度的检具 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| CN202547547U true CN202547547U (zh) | 2012-11-21 |
Family
ID=47168165
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| CN2012201653798U Expired - Lifetime CN202547547U (zh) | 2012-04-18 | 2012-04-18 | 一种检测曲轴工艺孔位置度的检具 |
Country Status (1)
| Country | Link |
|---|---|
| CN (1) | CN202547547U (zh) |
Cited By (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN103245265A (zh) * | 2013-05-09 | 2013-08-14 | 天润曲轴股份有限公司 | 曲轴端面孔检具 |
| CN103376041A (zh) * | 2012-04-18 | 2013-10-30 | 襄樊福达东康曲轴有限公司 | 一种检测曲轴工艺孔位置度的检具及检测方法 |
| CN103411504A (zh) * | 2013-08-27 | 2013-11-27 | 天津博信汽车零部件有限公司 | 孔位测量装置 |
| CN111054944A (zh) * | 2019-12-12 | 2020-04-24 | 襄阳福达东康曲轴有限公司 | 曲轴钻直油孔或钻斜油孔专用设备 |
-
2012
- 2012-04-18 CN CN2012201653798U patent/CN202547547U/zh not_active Expired - Lifetime
Cited By (7)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN103376041A (zh) * | 2012-04-18 | 2013-10-30 | 襄樊福达东康曲轴有限公司 | 一种检测曲轴工艺孔位置度的检具及检测方法 |
| CN103376041B (zh) * | 2012-04-18 | 2016-06-08 | 襄阳福达东康曲轴有限公司 | 一种检测曲轴工艺孔位置度的检具及检测方法 |
| CN103245265A (zh) * | 2013-05-09 | 2013-08-14 | 天润曲轴股份有限公司 | 曲轴端面孔检具 |
| CN103411504A (zh) * | 2013-08-27 | 2013-11-27 | 天津博信汽车零部件有限公司 | 孔位测量装置 |
| CN103411504B (zh) * | 2013-08-27 | 2015-12-02 | 天津博信汽车零部件有限公司 | 孔位测量装置 |
| CN111054944A (zh) * | 2019-12-12 | 2020-04-24 | 襄阳福达东康曲轴有限公司 | 曲轴钻直油孔或钻斜油孔专用设备 |
| CN111054944B (zh) * | 2019-12-12 | 2024-06-04 | 襄阳福达东康曲轴有限公司 | 曲轴钻直油孔或钻斜油孔专用设备 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN103697797B (zh) | 一种微米量级精度测量盲孔深度的检具 | |
| CN203011313U (zh) | 一种用于测量孔深度的检具 | |
| CN204944414U (zh) | 汽车前轴综合检具 | |
| CN103376041B (zh) | 一种检测曲轴工艺孔位置度的检具及检测方法 | |
| CN107514958B (zh) | 一种多功能的轴组装形位公差测量仪及测量方法 | |
| CN103341789B (zh) | 用于主轴回转误差检测的传感器位置调节装置 | |
| CN204154200U (zh) | 一种深度尺检校装置 | |
| CN104501695B (zh) | 链节止口尺寸测量仪 | |
| CN108267055B (zh) | 叉轴的综合检具 | |
| CN205228353U (zh) | 一种轴承内外圈圆度检测装置 | |
| CN204988096U (zh) | 一种模具滑动旋转测量装置 | |
| CN203298707U (zh) | 一种轴类零件对称度检查仪 | |
| CN119374453B (zh) | 一种叶片摇臂角度测量工装及方法 | |
| CN201764939U (zh) | 空压机传动轴与燃油泵轴同轴度平行度检具 | |
| CN209459562U (zh) | 一种抗磨环在线小批量检测检具 | |
| CN203418369U (zh) | 用于主轴回转误差检测的传感器位置调节装置 | |
| CN109443163B (zh) | 一种五瓣内孔直径的快速检测方法 | |
| CN216593102U (zh) | 一种用于检测壳体制品高度值的测量装置 | |
| CN205940373U (zh) | 一种镶边止推轴瓦检测工装 | |
| CN205505933U (zh) | 壁厚卡钳 | |
| CN211824144U (zh) | 简易轴颈跳动检测检具 | |
| CN202582458U (zh) | 用于大锥孔工件的锥形孔测量装置 | |
| CN202947581U (zh) | 一种曲轴端面连接孔位置度检具 | |
| CN201440064U (zh) | 一种用于测量两孔间距的测量装置 | |
| CN202304801U (zh) | 曲轴相位角检具的差动表座 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| C14 | Grant of patent or utility model | ||
| GR01 | Patent grant | ||
| AV01 | Patent right actively abandoned |
Granted publication date: 20121121 Effective date of abandoning: 20160608 |
|
| AV01 | Patent right actively abandoned |
Granted publication date: 20121121 Effective date of abandoning: 20160608 |
|
| C25 | Abandonment of patent right or utility model to avoid double patenting |