CN115945708B - 一种提高工件加工稳定性的钢珠车削机床 - Google Patents
一种提高工件加工稳定性的钢珠车削机床 Download PDFInfo
- Publication number
- CN115945708B CN115945708B CN202310248267.1A CN202310248267A CN115945708B CN 115945708 B CN115945708 B CN 115945708B CN 202310248267 A CN202310248267 A CN 202310248267A CN 115945708 B CN115945708 B CN 115945708B
- Authority
- CN
- China
- Prior art keywords
- hole
- machine tool
- steel ball
- piece
- spherical workpiece
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
- 230000007246 mechanism Effects 0.000 claims abstract description 47
- 238000003860 storage Methods 0.000 claims abstract description 40
- 239000000463 material Substances 0.000 claims abstract description 30
- 229910000831 Steel Inorganic materials 0.000 claims abstract description 25
- 239000010959 steel Substances 0.000 claims abstract description 25
- 230000000087 stabilizing effect Effects 0.000 claims abstract description 22
- 239000000696 magnetic material Substances 0.000 claims abstract description 21
- 238000007789 sealing Methods 0.000 claims description 49
- 239000003921 oil Substances 0.000 claims description 28
- 239000010720 hydraulic oil Substances 0.000 claims description 27
- 238000003754 machining Methods 0.000 claims description 22
- 238000009826 distribution Methods 0.000 claims description 4
- 238000009434 installation Methods 0.000 claims 1
- 238000005520 cutting process Methods 0.000 abstract description 8
- 238000000034 method Methods 0.000 description 19
- 238000001179 sorption measurement Methods 0.000 description 12
- 230000008569 process Effects 0.000 description 5
- 230000008859 change Effects 0.000 description 3
- 230000001276 controlling effect Effects 0.000 description 3
- 230000000694 effects Effects 0.000 description 3
- 230000001105 regulatory effect Effects 0.000 description 3
- 238000005266 casting Methods 0.000 description 2
- 230000008878 coupling Effects 0.000 description 2
- 238000010168 coupling process Methods 0.000 description 2
- 238000005859 coupling reaction Methods 0.000 description 2
- 238000006073 displacement reaction Methods 0.000 description 2
- 239000007788 liquid Substances 0.000 description 2
- 238000005299 abrasion Methods 0.000 description 1
- 230000004308 accommodation Effects 0.000 description 1
- 230000009286 beneficial effect Effects 0.000 description 1
- 238000007599 discharging Methods 0.000 description 1
- 238000001125 extrusion Methods 0.000 description 1
- 230000006872 improvement Effects 0.000 description 1
- 238000004519 manufacturing process Methods 0.000 description 1
- 238000003801 milling Methods 0.000 description 1
- 230000035515 penetration Effects 0.000 description 1
- 238000003672 processing method Methods 0.000 description 1
- 239000002994 raw material Substances 0.000 description 1
Images

Classifications
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y02—TECHNOLOGIES OR APPLICATIONS FOR MITIGATION OR ADAPTATION AGAINST CLIMATE CHANGE
- Y02P—CLIMATE CHANGE MITIGATION TECHNOLOGIES IN THE PRODUCTION OR PROCESSING OF GOODS
- Y02P70/00—Climate change mitigation technologies in the production process for final industrial or consumer products
- Y02P70/10—Greenhouse gas [GHG] capture, material saving, heat recovery or other energy efficient measures, e.g. motor control, characterised by manufacturing processes, e.g. for rolling metal or metal working
Landscapes
- Machine Tool Units (AREA)
- Gripping On Spindles (AREA)
Abstract
本发明涉及机床加工领域,公开了一种提高工件加工稳定性的钢珠车削机床,包括机身,机身的内部固定连接安装板,安装板的顶部活动安装稳定机构;稳定机构包括转盘,转盘的左侧转动连接拾取件,拾取件的左侧开设收纳槽,拾取件的内部开设蓄油腔和压力腔,蓄油腔和收纳槽之间开设滑动孔,滑动孔的内部滑动连接顶杆,顶杆的左端采用磁性材料,蓄油腔和压力腔之间开设连接孔;通过在料棒的右侧设置稳定机构,在球形工件被切下时,由于球形工件右端被固定,不会在应高速转动或车削设备的推压出现晃动、偏移,保证了球形工件的加工精度,同时在切断的瞬间,也不会因转动被抛出,保护了球形工件和机床内部设施。
Description
技术领域
在本发明涉及机床加工领域,特别是涉及一种提高工件加工稳定性的钢珠车削机床。
背景技术
机床是运用最广泛的零件生产、加工设备之一,机床分为铣床、车床、镗床等多个种类,其工作原理都是通过程序编码,控制刀具在三维坐标空间内移动,将工件原料加工成需要的形状;
钢珠是一种常见的工业零件,在轴承件、滑动件、密封件中都有使用,钢珠的加工方法一般为车削法、铸造法或滴液法,由于铸造法或滴液法的加工精度低,所以在生产高精度钢珠时,大都采用车削法;
车削法就是通过车床将料棒车削成球形,具体为:将料棒安装到夹具上,程序控制刀具先对料棒进行粗加工,形成初步轮廓,在进行精加工,形成表面光滑、尺寸精准的球形工件,最后将球形工件与料棒切离,得到成品钢珠;
而这在球形工件与料棒切离过程中,由于球形工件与料棒的连接部分逐渐变小,后期无法对球形工件起到很好的固定作用,可能在切离的过程中发生轻微晃动,如此会影响球形工件的加工精度,同时在球形工件被切断的瞬间会因转动产生的离心力被甩出,撞击在机床内部,造成球形工件或机床内部机构损坏,因此我们提出了一种提高工件加工稳定性的钢珠车削机床来解决问题。
发明内容
1.要解决的技术问题
针对现有技术中存在的问题,本发明的目的在于提供一种提高工件加工稳定性的钢珠车削机床,本设计具有本方案通过在料棒的右侧设置稳定机构,加工时,球形工件挤压顶杆,顶杆凹陷将球形工件包裹,使大量顶杆和球形工件接触,通过磁性材料的吸附力和弧形面的支撑力,牢牢抓取球形工件;
同时连接孔被平封板封闭,蓄油腔成为密封环境,顶杆均不能在移动,如此球形工件被完全固定;
在球形工件被切下时,由于球形工件右端被固定,不会在应高速转动或车削设备的推压出现晃动、偏移,保证了球形工件的加工精度,同时在切断的瞬间,也不会因转动被抛出,保护了球形工件和机床内部设施。
球形工件被切下后,稳定机构复位,与球形工件接触的顶杆数量减少,无法形成有效吸附后,球形工件滑落,掉入缓冲管内平稳落地,这样通过控制接触顶杆数量的方法调节拾取件对球形工件的抓取力,拾取抓取时有力,投放时轻松,减少机构各处零件没必要的受力,让设备工作更加顺畅,使用更加持久。
2.技术方案
为解决上述问题,本发明采用如下的技术方案。
一种提高工件加工稳定性的钢珠车削机床,包括机身,所述机身的正面安装数控电脑,机身的内部固定连接安装板,所述机身的内壁固定连接驱动设备,所述驱动设备的右侧固定连接夹具,所述夹具的右侧夹持钢质料棒,所述安装板的顶部活动安装车削设备,所述车削设备将料棒车削成球形工件,所述安装板的顶部活动安装稳定机构;
所述稳定机构包括滑动连接在安装板顶部的滑动块,所述滑动块的左侧固定连接连接杆,所述连接杆的左侧固定连接转盘,所述转盘的左侧转动连接拾取件,所述拾取件和转盘之间安装轴承,所述拾取件的轴心线与料棒的轴心延长线重合;
所述拾取件的左侧开设收纳槽,所述拾取件的内部开设蓄油腔和压力腔,所述蓄油腔和压力腔内均填充液压油,蓄油腔和收纳槽之间开设滑动孔,所述滑动孔分层环绕分布,所述滑动孔的内部滑动连接顶杆,所述顶杆的左端采用磁性材料,磁性材料对球形工件有一定的吸附力,所述蓄油腔和压力腔之间开设连接孔,位于所述拾取件轴心处的顶杆从右侧延伸出滑动孔,且延伸出的一端固定连接平封板,所述平封板的左侧设置复位弹簧,所述压力腔的右壁固定连接压力气囊,所述压力气囊连接大气,压力气囊的囊壁具有弹性;
所述滑动块和安装板之间安装动力设备;
所述球形工件至少与十分之一至六分之一(其变化根据球形工件重量而定)的顶杆上磁性材料接触,才能形成有效吸附,即不会滑落或被抛出;
所述安装板的顶部固定连接延伸到机身内壁底部的缓冲管,所述缓冲管位于拾取件的下方,使稳定机构复位后,球形工件正好落入缓冲管中,缓冲管的底端设置斜坡;
进一步的,所述滑动孔的内部设置限位块,滑动孔越往外圈数量也越多,滑动孔最外圈直径大于料棒直径,所述收纳槽的深度不小于最外环滑动孔分布直径的三分之一。
进一步的,所述顶杆外侧设置限位环,顶杆左端与收纳槽开口平齐时,限位块与限位环接触,顶杆的右端设置密封圈,所述顶杆左端磁性材料的外侧包裹粘性橡胶材料;
所述平封板的直径大于连接孔的直径。
进一步的,所述复位弹簧套接在对应顶杆的外侧,复位弹簧处于平衡状态时,对应顶杆的左端与收纳槽开口平齐,平封板不与连接孔接触。
进一步的,所述复位弹簧拉伸时所需的力小于磁性材料对料棒的吸引力。
进一步的,所述拾取件内部设置平衡机构;
所述平衡机构包括开设在蓄油腔右壁和连接孔之间的滑动孔,所述滑动孔和由内向外第二圈滑动孔之间固定连接侧流管,相邻所述侧流管之间均保持间隙
进一步的,所述平衡机构还包括固定连接在平封板右侧的侧封板。
进一步的,所述侧流孔位于连接孔内的开口到蓄油腔右壁的最大距离设定为X,所述侧封板的数量和位置与侧流孔对应,侧封板的长度与X相同。
进一步的,所述压力腔的内部设置延时机构;
所述延时机构包括固定连接在连接孔右侧开口处的套管,所述套管的内部固定连接拉伸弹簧,所述拉伸弹簧的右侧固定连接活动封板,所述活动封板的侧面开设限流孔。
进一步的,所述活动封板的直径大于套管的内径,活动封板封闭套管右侧开口,液压油从左侧流过时,会将活动封板打开,且打开的面积大于限流孔的面积,所述限流孔的直径小于连接孔的直径。
进一步的,所述数控电脑内置控制系统和程序,所述驱动设备和车削设备均内置驱动单元,所述稳定机构内置控制单元,所述控制单元和驱动单元均与数控电脑电连接,并受系统控制。
有益效果
相比于现有技术,本发明的优点在于:
(1)本方案通过在料棒的右侧设置稳定机构,加工时,球形工件挤压顶杆,顶杆凹陷将球形工件包裹,使大量顶杆和球形工件接触,通过磁性材料的吸附力和弧形面的支撑力,牢牢抓取球形工件;
同时连接孔被平封板封闭,蓄油腔成为密封环境,顶杆均不能在移动,如此球形工件被完全固定;
在球形工件被切下时,由于球形工件右端被固定,不会在应高速转动或车削设备的推压出现晃动、偏移,保证了球形工件的加工精度,同时在切断的瞬间,也不会因转动被抛出,保护了球形工件和机床内部设施;
球形工件被切下后,稳定机构复位,与球形工件接触的顶杆数量减少,无法形成有效吸附后,球形工件滑落,掉入缓冲管内平稳落地,这样通过控制接触顶杆数量的方法调节拾取件对球形工件的抓取力,拾取抓取时有力,投放时轻松,减少机构各处零件没必要的受力,让设备工作更加顺畅,使用更加持久;
同时通过密集排料的顶杆固定球形工件,可以使用不同大小的球形工件,使用范围广,适应性强。
(2)通过在顶杆左端磁性材料的外侧包裹粘性橡胶材料,如此可以增加顶杆和球形工件之间的摩擦力,这样再配合磁性材料对球形工件的吸附力,可以减少球形工件转动时和顶杆之间发生的相对位移,更多的通过拾取件和转盘之间的轴承转动,有效的减少了球形工件在加工过程中的磨损,进一步提高了球形工件的加工精度。
(3)通过使复位弹簧拉伸时所需的力小于磁性材料对料棒的吸引力,如此可以防止稳定机构复位时,复位弹簧带动中心处顶杆迅速复位,导致拾取件还没到达指定位置,球形工件便被顶落,这样提高了设备运行的可靠性。
(4)通过将由内向外第二圈的滑动孔全部独立隔断,如此抓取时,平封板将连接孔封闭,侧封板将侧流孔封闭,如此与各侧流管接通的滑动孔均为独立的密封空间,与之对应的顶杆被锁死,无法移动,这样保证了球形工件加工的时的稳定性,无论什么方向的力均无法使其偏移,提高了加工精度。
(5)通过在连接孔的开口处安装延时机构,在抓取过程中,液压油从蓄油腔向压力腔流动,这过程中活动封板被流动的液压油顶开,如此液压油可以快速流动,使抓取工作完成迅速,提高工作效率,投放过程中,液压油从压力腔向蓄油腔流动,拉伸弹簧带动活动封板复位,液压油只能从狭窄的限流孔通过,如此液压油流动变慢,投放工作相对缓慢进行,给滑动块、连接杆、拾取件足够的复位时间,防止球形工件提前滑落,这样通过改动液压油往返的流动速度,形成较大的流速差,使其工作效率得到保证的同时,设备运行依旧稳定。
附图说明
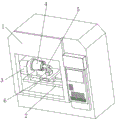
图1为本发明的机身外部示意图;
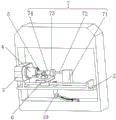
图2为本发明的稳定机构抓取状态示意图;
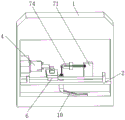
图3为本发明的稳定机构投放状态示意图;
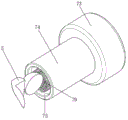
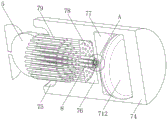
图4为本发明图2中拾取件外部示意图;
图5为本发明图2中拾取件外部示意图;
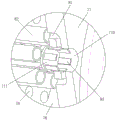
图6为本发明图5中A处放大图;
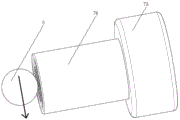
图7为本发明图3中拾取件外部示意图;
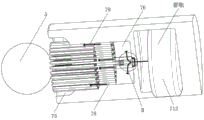
图8为本发明图3中拾取件外部示意图;
图9为本发明图8中B处放大图;
图10为本发明的延时机构抓取状态示意图;
图11为本发明的延时机构投放状态示意图。
图中标号说明:
1、机身;2、安装板;3、驱动设备;4、夹具;5、料棒;6、车削设备;7、稳定机构;71、滑动块;72、连接杆;73、转盘;74、拾取件;75、收纳槽;76、蓄油腔;77、压力腔;78、滑动孔;79、顶杆;710、连接孔;711、平封板;712、压力气囊;8、平衡机构;81、侧流孔;82、侧流管;83、侧封板;9、延时机构;91、套管;92、拉伸弹簧;93、活动封板;94、限流孔;10、缓冲管。
实施方式
本实施例将结合公开的附图,对技术方案进行清楚、完整地描述,使本公开实施例的目的、技术方案和有益效果更加清楚。显然,所描述的实施例是本公开的一部分实施例,而不是全部的实施例。基于所描述的本公开的实施例,本领域普通技术人员在无需创造性劳动的前提下所获得的所有其他实施例,都属于本公开保护的范围。
除非另外定义,本公开使用的技术术语或者科学术语应当为本公开所属技术人员所理解的常规意义。本公开中使用的“第一”、“第二”以及类似的词语并不表示任何顺序、数量或者重要性,而只是用来区分不同的组成部分。“包括”等类似的词语意指出现该词前面的元件或者物件涵盖出现在该词后面列举的元件或者物件及其等同,而不排除其他元件或者物件。“上”、“下”、“ 内”、“外”等仅用于表示相对位置关系,当被描述对象的绝对位置改变后,则该相对位置关系也可能相应地改变。
实施例
请参阅图1-9,一种提高工件加工稳定性的钢珠车削机床,包括机身1,机身1的正面安装数控电脑,机身1的内部固定连接安装板2,机身1的内壁固定连接驱动设备3,驱动设备3的右侧固定连接夹具4,夹具4的右侧夹持钢质料棒5,安装板2的顶部活动安装车削设备6,车削设备6将料棒5车削成球形工件,安装板2的顶部活动安装稳定机构7;
稳定机构7包括滑动连接在安装板2顶部的滑动块71,滑动块71的左侧固定连接连接杆72,连接杆72的左侧固定连接转盘73,转盘73的左侧转动连接拾取件74,拾取件74和转盘73之间安装轴承,拾取件74的轴心线与料棒5的轴心延长线重合,使拾取件74可以准确抓取球形工件;
拾取件74的左侧开设收纳槽75,拾取件74的内部开设蓄油腔76和压力腔77,蓄油腔76和压力腔77内均填充液压油,起到传输动力、减小摩擦的作用,蓄油腔76和收纳槽75之间开设滑动孔78,滑动孔78分层环绕分布,滑动孔78的内部滑动连接顶杆79,顶杆79的左端采用磁性材料,磁性材料对球形工件有一定的吸附力,这样在切断料棒5后,对球形工件有一定的抓取力,防止球形工件被甩出,蓄油腔76和压力腔77之间开设连接孔710,位于拾取件74轴心处的顶杆79从右侧延伸出滑动孔78,且延伸出的一端固定连接平封板711,平封板711的左侧设置复位弹簧,复位弹簧帮助平封板711复位,压力腔77的右壁固定连接压力气囊712,压力气囊712连接大气,压力气囊712的囊壁具有弹性,如此受到挤压时,压力气囊712将内部空气排出,失去挤压时,通过自身的弹性复位;
滑动块71和安装板2之间安装动力设备,为安装板2提供动力;
球形工件至少与十分之一至六分之一(其变化根据球形工件重量而定)的顶杆79上磁性材料接触,才能形成有效吸附,即不会滑落或被抛出;
安装板2的顶部固定连接延伸到机身1内壁底部的缓冲管10,缓冲管10位于拾取件74的下方,使稳定机构7复位后,球形工件正好落入缓冲管10中,缓冲管10的底端设置斜坡,减小球形工件下落时的冲击力;
数控电脑内置控制系统和程序,驱动设备3和车削设备6均内置驱动单元,稳定机构7内置控制单元,控制单元和驱动单元均与数控电脑电连接,并受系统控制。
通过在料棒5的右侧设置稳定机构7,加工时,控制程序开始运行,驱动单元启动,驱动设备3先带动夹具4和料棒5高速转动,车削设备6再靠近料棒5,根据程序设定情况,经过粗、精两轮加工将其车削成对应大小球形工件;
精加工程序运行完毕后,控制单元启动,动力设备带动滑动块71向左移动,滑动块71通过连接杆72和转盘73带动拾取件74靠近球形工件,顶杆79与球形工件接触后继续移动,球形工件将顶杆79向滑动孔78深处推动,顶杆79移动过程中将滑动孔78和蓄油腔76内的液压油通过连接孔710推入压力腔77,压力腔77内压力变大挤压压力气囊712,压力气囊712收缩;
随着球形工件向收纳槽75的深入,顶杆79按内外环分布顺序,依次和球形工件接触并被推动,直至中心处顶杆79将平封板711顶在连接孔710的开口,此时顶杆79在左侧排列形成一个和球形工件表面贴合的弧形面,大片顶杆79与球形工件直接接触,通过磁性材料的吸附力和弧形面的支撑力,牢牢抓取球形工件,同时连接孔710被平封板711封闭,蓄油腔76成为密封环境,顶杆79均不能在移动,如此球形工件被完全固定,拾取件74也跟随球形工件转动,此时车削设备6在启动将球形工件切下,由于球形工件右端被固定,不会在应高速转动或车削设备6的推压出现晃动、偏移,保证了球形工件的加工精度,同时在切断的瞬间,也不会因转动被抛出,保护了球形工件和机床内部设施;
球形工件被切下后,稳定机构7复位,滑动块71带动拾取件74移动到缓冲管10上方,而球形工件与料棒5主体分离后,失去对顶杆79的挤压力,压力气囊712开始膨胀将压力腔77内的液压油缓缓向蓄油腔76内推动,平封板711被推开,复位弹簧带动中心处顶杆79复位,液压油进入滑动孔78推动周围的顶杆79移动,顶杆79推动球形工件离开收纳槽75,这过程中最外侧顶杆79最先移动到收纳槽75开口处,限位块和限位环阻止其继续移动与球形工件分离,如此由外圈向内圈顶杆79逐渐与球形工件分离,当与球形工件接触的顶杆79数量过少,无法形成有效吸附后,球形工件滑落,掉入缓冲管10内平稳落地,这样通过控制接触顶杆79数量的方法调节拾取件74对球形工件的抓取力,拾取抓取时有力,投放时轻松,减少机构各处零件没必要的受力,让设备工作更加顺畅,使用更加持久。
滑动孔78的内部设置限位块,滑动孔78越往外圈数量也越多,使可安装顶杆79数量充足,能通过充足的吸附力,滑动孔78最外圈直径大于料棒5直径,收纳槽75的深度不小于最外环滑动孔78分布直径的三分之一,保证收纳槽75有足够的容纳空间。
顶杆79外侧设置限位环,顶杆79左端与收纳槽75开口平齐时,限位块与限位环接触,顶杆79的右端设置密封圈,防止液压油泄露。
顶杆79左端磁性材料的外侧包裹粘性橡胶材料,如此可以增加顶杆79和球形工件之间的摩擦力,这样再配合磁性材料对球形工件的吸附力,可以减少球形工件转动时和顶杆79之间发生的相对位移,更多的通过拾取件74和转盘73之间的轴承转动,有效的减少了球形工件在加工过程中的磨损,进一步提高了球形工件的加工精度。
平封板711的直径大于连接孔710的直径,使其可以完全密封连接孔710。
复位弹簧套接在对应顶杆79的外侧,复位弹簧处于平衡状态时,对应顶杆79的左端与收纳槽75开口平齐,平封板711不与连接孔710接触;
复位弹簧拉伸时所需的力小于磁性材料对料棒5的吸引力,如此可以防止稳定机构7复位时,复位弹簧带动中心处顶杆79迅速复位,导致拾取件74还没到达指定位置,球形工件便被顶落,这样提高了设备运行的可靠性;
进一步的,拾取件74内部设置平衡机构8;
平衡机构8包括开设在蓄油腔76右壁和连接孔710之间的侧流孔81,侧流孔81和由内向外第二圈滑动孔78之间固定连接侧流管82,相邻侧流管82之间均保持间隙,使液压油可以顺利流通;
平衡机构8还包括固定连接在平封板711右侧的侧封板83。
侧流孔81位于连接孔710内的开口到蓄油腔76右壁的最大距离设定为X,侧封板83的数量和位置与侧流孔81对应,侧封板83的长度与X相同,可以正好将侧流孔81封闭。
由于在球形工件出现向圆周转动方向偏移的力时,可能会出现球形工件向受力方向偏移,挤压对应位置的顶杆79,而被顶杆79推出滑动孔78的液压油,补充到其对称方向的滑动孔78内,此次滑动孔78内的顶杆79向往深处,如此还会降低加工精度;
通过将由内向外第二圈的滑动孔78全部独立隔断,如此抓取时,平封板711将连接孔710封闭,侧封板83将侧流孔81封闭,如此与各侧流管82接通的滑动孔78均为独立的密封空间,与之对应的顶杆79被锁死,无法移动,这样保证了球形工件加工的时的稳定性,无论什么方向的力均无法使其偏移,提高了加工精度;
同时因为被锁死的顶杆79位于内圈,如此对加工各种大小的球形工件都适用。
请参阅图9-11,一种提高工件加工稳定性的钢珠车削机床,压力腔77的内部设置延时机构9;
延时机构9包括固定连接在连接孔710右侧开口处的套管91,套管91的内部固定连接拉伸弹簧92,拉伸弹簧92的右侧固定连接活动封板93,活动封板93的侧面开设限流孔94。
活动封板93的直径大于套管91的内径,活动封板93封闭套管91右侧开口,液压油从左侧流过时,会将活动封板93打开,且打开的面积大于限流孔94的面积,保证液压油从左流时比右流时快,限流孔94的直径小于连接孔710的直径,控制不同方向液压油的流速。
通过在连接孔710的开口处安装延时机构9,在抓取过程中,液压油从蓄油腔76向压力腔77流动,这过程中活动封板93被流动的液压油顶开,如此液压油可以快速流动,使抓取工作完成迅速,提高工作效率,投放过程中,液压油从压力腔77向蓄油腔76流动,拉伸弹簧92带动活动封板93复位,液压油只能从狭窄的限流孔94通过,如此液压油流动变慢,投放工作相对缓慢进行,给滑动块71、连接杆72、拾取件74足够的复位时间,防止球形工件提前滑落,这样通过改动液压油往返的流动速度,形成较大的流速差,使其工作效率得到保证的同时,设备运行依旧稳定。
以上所述,仅为本发明较佳的具体实施方式;但本发明的保护范围并不局限于此。任何熟悉本技术领域的技术人员在本发明揭露的技术范围内,根据本发明的技术方案及其改进构思加以等同替换或改变,都应涵盖在本发明的保护范围内。
Claims (10)
1.一种提高工件加工稳定性的钢珠车削机床,包括机身(1),所述机身(1)的正面安装数控电脑,机身(1)的内部固定连接安装板(2),所述机身(1)的内壁固定连接驱动设备(3),所述驱动设备(3)的右侧固定连接夹具(4),所述夹具(4)的右侧夹持钢质料棒(5),所述安装板(2)的顶部活动安装车削设备(6),其特征在于:所述安装板(2)的顶部活动安装稳定机构(7);
所述稳定机构(7)包括滑动连接在安装板(2)顶部的滑动块(71),所述滑动块(71)的左侧固定连接连接杆(72),所述连接杆(72)的左侧固定连接转盘(73),所述转盘(73)的左侧转动连接拾取件(74);
所述拾取件(74)的左侧开设收纳槽(75),所述拾取件(74)的内部开设蓄油腔(76)和压力腔(77),所述蓄油腔(76)和压力腔(77)内均填充液压油,蓄油腔(76)和收纳槽(75)之间开设滑动孔(78),所述滑动孔(78)分层环绕分布,所述滑动孔(78)的内部滑动连接顶杆(79),所述顶杆(79)的左端采用磁性材料,所述蓄油腔(76)和压力腔(77)之间开设连接孔(710),位于所述拾取件(74)轴心处的顶杆(79)从右侧延伸出滑动孔(78),且延伸出的一端固定连接平封板(711),所述平封板(711)的左侧设置复位弹簧,所述压力腔(77)的右壁固定连接压力气囊(712),所述压力气囊(712)连接大气,压力气囊(712)的囊壁具有弹性;
所述滑动块(71)和安装板(2)之间安装动力设备;
所述安装板(2)的顶部固定连接延伸到机身(1)内壁底部的缓冲管(10),所述缓冲管(10)位于拾取件(74)的下方。
2.根据权利要求1所述的一种提高工件加工稳定性的钢珠车削机床,其特征在于:所述滑动孔(78)的内部设置限位块,滑动孔(78)越往外圈数量也越多,滑动孔(78)最外圈直径大于料棒(5)直径,所述收纳槽(75)的深度不小于最外环滑动孔(78)分布直径的三分之一。
3.根据权利要求2所述的一种提高工件加工稳定性的钢珠车削机床,其特征在于:所述顶杆(79)外侧设置限位环,顶杆(79)左端与收纳槽(75)开口平齐时,限位块与限位环接触,顶杆(79)的右端设置密封圈。
4.根据权利要求1所述的一种提高工件加工稳定性的钢珠车削机床,其特征在于:所述顶杆(79)左端磁性材料的外侧包裹粘性橡胶材料,所述平封板(711)的直径大于连接孔(710)的直径。
5.根据权利要求1所述的一种提高工件加工稳定性的钢珠车削机床,其特征在于:所述复位弹簧套接在对应顶杆(79)的外侧,复位弹簧处于平衡状态时,对应顶杆(79)的左端与收纳槽(75)开口平齐,平封板(711)不与连接孔(710)接触;复位弹簧拉伸时所需的力小于磁性材料对料棒(5)的吸引力。
6.根据权利要求3所述的一种提高工件加工稳定性的钢珠车削机床,其特征在于:所述拾取件(74)内部设置平衡机构(8);
所述平衡机构(8)包括开设在蓄油腔(76)右壁和连接孔(710)之间的侧流孔(81),所述侧流孔(81)和由内向外第二圈的滑动孔(78)之间固定连接侧流管(82);
所述平衡机构(8)还包括固定连接在平封板(711)右侧的侧封板(83)。
7.根据权利要求6所述的一种提高工件加工稳定性的钢珠车削机床,其特征在于:所述侧流孔(81)位于连接孔(710)内的开口到蓄油腔(76)右壁的最大距离设定为X,所述侧封板(83)的数量和位置与侧流孔(81)对应,侧封板(83)的长度与X相同。
8.根据权利要求1所述的一种提高工件加工稳定性的钢珠车削机床,其特征在于:所述压力腔(77)的内部设置延时机构(9);
所述延时机构(9)包括固定连接在连接孔(710)右侧开口处的套管(91),所述套管(91)的内部固定连接拉伸弹簧(92),所述拉伸弹簧(92)的右侧固定连接活动封板(93),所述活动封板(93)的侧面开设限流孔(94)。
9.根据权利要求8所述的一种提高工件加工稳定性的钢珠车削机床,其特征在于:所述活动封板(93)的直径大于套管(91)的内径,活动封板(93)封闭套管(91)右侧开口,所述限流孔(94)的直径小于连接孔(710)的直径。
10.根据权利要求1所述的一种提高工件加工稳定性的钢珠车削机床,其特征在于:所述数控电脑内置控制系统和程序,所述驱动设备(3)和车削设备(6)均内置驱动单元,所述稳定机构(7)内置控制单元,所述控制单元和驱动单元均与数控电脑电连接,并受系统控制。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202310248267.1A CN115945708B (zh) | 2023-03-15 | 2023-03-15 | 一种提高工件加工稳定性的钢珠车削机床 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202310248267.1A CN115945708B (zh) | 2023-03-15 | 2023-03-15 | 一种提高工件加工稳定性的钢珠车削机床 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| CN115945708A CN115945708A (zh) | 2023-04-11 |
| CN115945708B true CN115945708B (zh) | 2023-06-13 |
Family
ID=85903352
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| CN202310248267.1A Active CN115945708B (zh) | 2023-03-15 | 2023-03-15 | 一种提高工件加工稳定性的钢珠车削机床 |
Country Status (1)
| Country | Link |
|---|---|
| CN (1) | CN115945708B (zh) |
Families Citing this family (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN120382356B (zh) * | 2025-06-30 | 2025-08-29 | 靖江市新博液压件有限公司 | 一种阀门芯车削装置及阀门芯生产工艺 |
Family Cites Families (8)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE1777084C3 (de) * | 1968-09-03 | 1974-10-31 | Reuter Technologie Gmbh, 2844 Lemfoerde | Einrichtung zum Fertigdrehen des Halsabschnitts sowie der Kugel eines Kugelzapfen-Rohlings auf einer Drehmaschine |
| US4887500A (en) * | 1987-04-27 | 1989-12-19 | Kummer Freres Sa Fabrique De Machines | Ball turner for turning lathes |
| CN209811759U (zh) * | 2018-12-21 | 2019-12-20 | 歌尔科技有限公司 | 顶针线切割固定治具 |
| CN210254287U (zh) * | 2019-08-06 | 2020-04-07 | 滕州市大恒机床有限公司 | 一种具有定位卡紧结构的数控车床 |
| CN110948266A (zh) * | 2019-11-28 | 2020-04-03 | 安徽耐科装备科技股份有限公司 | 一种自动装夹夹具 |
| CN111941101A (zh) * | 2020-06-23 | 2020-11-17 | 江苏宏德特种部件股份有限公司 | 大型风电高速齿轮箱箱体的切割加工装置 |
| CN113231857A (zh) * | 2021-04-28 | 2021-08-10 | 梁超 | 一种基于不锈钢切割的固定装置 |
| CN115302286B (zh) * | 2022-08-16 | 2024-03-12 | 成都吉豪汽车部件有限公司 | 用于弧形零件的磁吸工装及其定位方法 |
-
2023
- 2023-03-15 CN CN202310248267.1A patent/CN115945708B/zh active Active
Also Published As
| Publication number | Publication date |
|---|---|
| CN115945708A (zh) | 2023-04-11 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JP2018183871A5 (zh) | ||
| CN111203742B (zh) | 一种斜角摆头插补换刀机构和方法 | |
| EP0174799B1 (en) | Machine tools, in particular grinding machines with apparatus for changing grinding wheel tools and workpieces | |
| CN113001572B (zh) | 一种防止物体旋转时掉落的工业机器人夹持装置 | |
| CN201275717Y (zh) | 球面滚子磨床自动上下料装置 | |
| JP2017052055A (ja) | ワーク搬送装置および工作機械 | |
| CN209799888U (zh) | 一种连续管钻井用反扭矩平衡装置 | |
| CN107972046B (zh) | 一种酒宴机器人 | |
| CN115945708A (zh) | 一种提高工件加工稳定性的钢珠车削机床 | |
| CN109910039A (zh) | 气动手指夹持与指根转位及电动指根转动的敏捷机械手 | |
| SE452348B (sv) | Matningsforrad for borrstenger i en langhalsborranordning | |
| JPH1043916A (ja) | 偏心可能なスピンドルを有する工作機械 | |
| CN104368835B (zh) | 一种浮动卡盘 | |
| CN113514220A (zh) | 一种挂载物投放风洞试验的悬挂解锁机构及方法 | |
| JP2005111660A (ja) | 工具取り扱いデバイス | |
| CN212287662U (zh) | 一种机器人夹爪 | |
| CN203003567U (zh) | 一种刀套 | |
| US5108789A (en) | Method for manufacturing disk-shaped recording media | |
| CN113650039A (zh) | 一种多目标复合柔性机械手爪 | |
| CN113119154A (zh) | 夹爪装置 | |
| CN119187632A (zh) | 一种分度卡盘 | |
| KR101992092B1 (ko) | 초경인서트 픽업 툴 | |
| Frank et al. | Throwing or shooting-a new technology for logistic chains within production systems | |
| CN108188670A (zh) | 一种用于加工撑开式球面闸阀的支架加工工艺 | |
| CN110293247B (zh) | 并联型钻床的刚度增强装置及其控制方法 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PB01 | Publication | ||
| PB01 | Publication | ||
| SE01 | Entry into force of request for substantive examination | ||
| SE01 | Entry into force of request for substantive examination | ||
| GR01 | Patent grant | ||
| GR01 | Patent grant | ||
| PE01 | Entry into force of the registration of the contract for pledge of patent right | ||
| PE01 | Entry into force of the registration of the contract for pledge of patent right |
Denomination of invention: A steel ball turning machine tool for improving the stability of workpiece processing Granted publication date: 20230613 Pledgee: Haian Xinyuan rural small loan Co.,Ltd. Pledgor: Nantong Renlong scientific research instrument Co.,Ltd. Registration number: Y2024980053153 |