WO2024147334A1 - ガラス積層体、表示装置およびガラス積層体の製造方法 - Google Patents
ガラス積層体、表示装置およびガラス積層体の製造方法 Download PDFInfo
- Publication number
- WO2024147334A1 WO2024147334A1 PCT/JP2023/047215 JP2023047215W WO2024147334A1 WO 2024147334 A1 WO2024147334 A1 WO 2024147334A1 JP 2023047215 W JP2023047215 W JP 2023047215W WO 2024147334 A1 WO2024147334 A1 WO 2024147334A1
- Authority
- WO
- WIPO (PCT)
- Prior art keywords
- resin
- glass
- substrate
- laminate
- glass substrate
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Ceased
Links
Images








Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B17/00—Layered products essentially comprising sheet glass, or glass, slag, or like fibres
- B32B17/06—Layered products essentially comprising sheet glass, or glass, slag, or like fibres comprising glass as the main or only constituent of a layer, next to another layer of a specific material
- B32B17/10—Layered products essentially comprising sheet glass, or glass, slag, or like fibres comprising glass as the main or only constituent of a layer, next to another layer of a specific material of synthetic resin
-
- C—CHEMISTRY; METALLURGY
- C03—GLASS; MINERAL OR SLAG WOOL
- C03C—CHEMICAL COMPOSITION OF GLASSES, GLAZES OR VITREOUS ENAMELS; SURFACE TREATMENT OF GLASS; SURFACE TREATMENT OF FIBRES OR FILAMENTS MADE FROM GLASS, MINERALS OR SLAGS; JOINING GLASS TO GLASS OR OTHER MATERIALS
- C03C21/00—Treatment of glass, not in the form of fibres or filaments, by diffusing ions or metals in the surface
-
- G—PHYSICS
- G09—EDUCATION; CRYPTOGRAPHY; DISPLAY; ADVERTISING; SEALS
- G09F—DISPLAYING; ADVERTISING; SIGNS; LABELS OR NAME-PLATES; SEALS
- G09F9/00—Indicating arrangements for variable information in which the information is built-up on a support by selection or combination of individual elements
- G09F9/30—Indicating arrangements for variable information in which the information is built-up on a support by selection or combination of individual elements in which the desired character or characters are formed by combining individual elements
Definitions
- cover members made of glass or resin to protect them. These cover members protect the display device from impacts and scratches, and are required to have strength, impact resistance, scratch resistance, etc.
- Glass cover members are characterized by high surface hardness, scratch resistance, and high transparency, while resin cover members are characterized by being lightweight and shatter-resistant. In general, the thicker the cover member, the better it is at protecting the display device from impacts, and the material and thickness of the cover member are appropriately selected based on the weight, cost, size of the display device, etc.
- the thinner the glass the less impact resistance it has, especially at the edges.
- the cut surface of the glass does not have a compressive stress layer formed on the surface of the chemically strengthened glass, and the strength of the cut surface of the glass is reduced.
- This disclosure was made in consideration of the above situation, and its main objective is to provide a glass laminate with good impact resistance at the edges.
- Another embodiment of the present disclosure provides a display device comprising a display panel and the above-described glass laminate disposed on the viewer side of the display panel.
- Another embodiment of the present disclosure provides a method for manufacturing a glass laminate, the method comprising: a laminate preparation step for preparing a laminate having a glass substrate which is chemically strengthened glass; a bonding layer disposed on at least one main surface side of the glass substrate; and a resin substrate disposed on the side of the bonding layer opposite the glass substrate, the bonding layer and the resin substrate being larger in size than the glass substrate; and a resin portion formation step for forming a resin portion so as to cover an end of the laminate, the distance from the end of the glass substrate to the end of the resin substrate and the distance from the end of the glass substrate to the end of the bonding layer being set so that the ends of the bonding layer and the resin substrate disposed on one main surface side of the glass substrate hang down due to their own weight, and the end of the bonding layer disposed on one main surface side of the glass substrate does not contact another layer disposed on the other main surface side of the glass substrate.
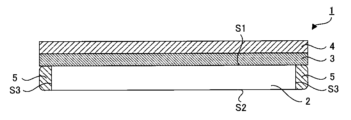
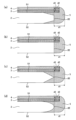
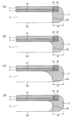
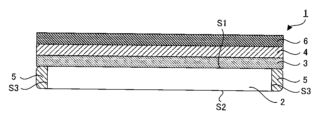
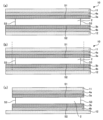
- FIG. 1 is a schematic cross-sectional view illustrating a glass laminate according to the present disclosure.
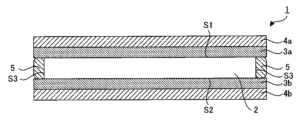
- FIG. 1 is a schematic cross-sectional view illustrating a glass laminate according to the present disclosure.
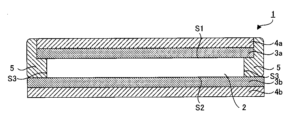
- FIG. 1 is a schematic cross-sectional view illustrating a glass laminate according to the present disclosure.
- FIG. 1 is a schematic cross-sectional view illustrating a glass laminate according to the present disclosure.
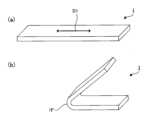
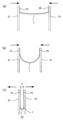
- FIG. 1 is a schematic diagram for explaining a dynamic bending test.
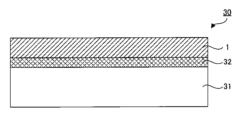
- 1 is a schematic cross-sectional view illustrating a display device according to the present disclosure.
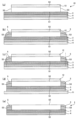
- FIG. 2 is a process diagram illustrating a method for producing a glass laminate in the present disclosure.
- FIG. 2 is a process diagram illustrating a method for producing a glass laminate in the present disclosure.
- FIG. 1 is a process diagram illustrating a method for producing a glass laminate in the present disclosure.
- the glass laminate in the present disclosure has a glass substrate which is a chemically strengthened glass, a bonding layer arranged on at least one main surface side of the glass substrate, a resin substrate arranged on the surface side of the bonding layer opposite to the glass substrate, and a resin portion covering the side surface of the glass substrate, and the size of the bonding layer and the size of the resin substrate are larger than the size of the glass substrate.
- the side surface of the glass substrate is covered with a resin portion, thereby increasing the strength of the side surface of the glass substrate. Furthermore, when the resin portion is disposed directly on the side surface of the glass substrate, the resin portion can fill microcracks on the side surface of the glass substrate, thereby increasing the strength of the side surface of the glass substrate. This increases the impact resistance of the end portion of the glass laminate.
- the size of the bonding layer and the size of the resin substrate are larger than the size of the glass substrate, so that the contact area between the resin portion and the bonding layer can be increased compared to when the size of the bonding layer is the same as the size of the glass substrate and the size of the resin substrate is larger than the size of the glass substrate and the size of the bonding layer.
- the size of the bonding layer is the same as the size of the glass substrate and the size of the resin substrate is larger than the size of the glass substrate and the bonding layer, if the side of the glass substrate, the side of the bonding layer, and the side of the resin substrate are covered with the resin portion, the resin portion contacts only the side of the bonding layer in the positional relationship between the resin portion and the bonding layer.
- the resin portion contacts not only the side of the bonding layer but also the peripheral portion of the surface of the bonding layer on the glass substrate side in the positional relationship between the resin portion and the bonding layer. Therefore, the contact area between the resin portion and the bonding layer is increased. This improves the adhesion of the resin part and prevents the resin part from peeling off.
- Resin Part 1 is a member that covers the side surface of the glass substrate.
- the distance from the edge of the glass substrate to the edge of the resin portion is measured from a cross section of the glass laminate in the thickness direction observed with a scanning electron microscope (SEM).
- the distance from the end of the glass substrate to the end of the resin substrate for the upper resin substrate is set as described above, the end of the upper bonding layer can be prevented from adhering to the lower bonding layer.
- the end of the lower resin substrate will not sag due to its own weight. Therefore, for the lower resin substrate, the distance from the end of the glass substrate to the end of the resin substrate is not particularly limited.
- a protective film is arranged on the surface of the resin substrate opposite the bonding layer in the laminate, and when a laser is irradiated from the protective film side, the heat of the laser is mitigated by the protective film, so it is believed that the resin substrate is not easily affected by the heat of the laser, and a protrusion is not easily formed.
- R 7 and R 8 each independently represent a hydrogen atom, an alkyl group, or a perfluoroalkyl group.
- R9 represents at least one tetravalent group selected from the group consisting of a cyclohexanetetracarboxylic acid residue, a cyclopentanetetracarboxylic acid residue, a dicyclohexane-3,4,3',4'-tetracarboxylic acid residue, and a 4,4'-(hexafluoroisopropylidene)diphthalic acid residue
- R10 represents a divalent group which is a diamine residue
- n' represents the number of repeating units and is 1 or more.
- R 5 in the above general formula (1) from the viewpoint of improving transparency and improving rigidity, it is preferable to include at least one selected from the group consisting of 4,4'-(hexafluoroisopropylidene)diphthalic acid residue, 3,3',4,4'-biphenyltetracarboxylic acid residue, pyromellitic acid residue, 2,3',3,4'-biphenyltetracarboxylic acid residue, 3,3',4,4'-benzophenonetetracarboxylic acid residue, 3,3',4,4'-diphenylsulfonetetracarboxylic acid residue, 4,4'-oxydiphthalic acid residue, cyclohexanetetracarboxylic acid residue, and cyclopentanetetracarboxylic acid residue, and further, it is preferable to include at least one selected from the group consisting of 4,4'-(hexafluoroisopropylidene)diphthalic acid residue, 4,4
- R5 preferably contains these suitable residues in a total amount of 50 mol % or more, more preferably 70 mol % or more, and even more preferably 90 mol % or more.
- R 6 in the above general formula (1) from the viewpoints of improving transparency and improving rigidity, it is preferable that R 6 is at least one divalent group selected from the group consisting of 4,4'-diaminodiphenyl sulfone residue, 3,4'-diaminodiphenyl sulfone residue, and divalent groups represented by the above general formula (2), and further it is preferable that R 6 is at least one divalent group selected from the group consisting of 4,4'-diaminodiphenyl sulfone residue, 3,4'-diaminodiphenyl sulfone residue, and divalent groups represented by the above general formula (2) in which R 7 and R 8 are perfluoroalkyl groups.
- R9 in the above general formula (3) it is preferable to include a 4,4'-(hexafluoroisopropylidene)diphthalic acid residue, a 3,3',4,4'-diphenylsulfonetetracarboxylic acid residue, and an oxydiphthalic acid residue, in particular, from the viewpoints of improving transparency and improving rigidity.
- R9 preferably contains these suitable residues in an amount of 50 mol % or more, more preferably 70 mol % or more, and even more preferably 90 mol % or more.
- the polyimide may also contain a polyamide structure in part.
- examples of the polyamide structure that may be contained include a polyamideimide structure containing a tricarboxylic acid residue such as trimellitic anhydride, and a polyamide structure containing a dicarboxylic acid residue such as terephthalic acid.
- the polyimide contains at least one selected from a tetracarboxylic acid residue having an aromatic ring and a diamine residue having an aromatic ring
- the molecular skeleton becomes rigid, the orientation is enhanced, and the surface hardness is improved, but the rigid aromatic ring skeleton tends to have an absorption wavelength which extends to a long wavelength, and the transmittance in the visible light region tends to decrease.
- the polyimide contains (i) a fluorine atom, the transparency is improved because the electronic state in the polyimide skeleton can be made difficult to charge transfer.
- the conjugation of ⁇ electrons in the polyimide skeleton can be broken to inhibit the movement of charges in the skeleton, thereby improving transparency.
- the polyimide contains (iii) a structure in which aromatic rings are linked together by a sulfonyl group or an alkylene group which may be substituted with fluorine, the conjugation of ⁇ electrons in the polyimide skeleton can be broken to inhibit the movement of charges in the skeleton, thereby improving transparency.
- At least one of the tetravalent groups which are tetracarboxylic acid residues of R5 and R9 and the divalent groups which are diamine residues of R6 and R10 contains an aromatic ring and a fluorine atom, and it is preferable that the divalent groups which are diamine residues of R6 and R10 contain an aromatic ring and a fluorine atom.
- polyimides include those having the specific structure described in WO 2018/070523.
- the weight-average molecular weight of polyimide can be measured by gel permeation chromatography (GPC). Specifically, polyimide is dissolved in N-methylpyrrolidone (NMP) at a concentration of 0.1% by mass, and a 30 mmol% LiBr-NMP solution with a water content of 500 ppm or less is used as the developing solvent. Measurements are performed using a Tosoh GPC device (HLC-8120, column used: SHODEX GPC LF-804) with a sample injection volume of 50 ⁇ L, a solvent flow rate of 0.4 mL/min, and a temperature of 37°C. The weight-average molecular weight is determined based on a polystyrene standard sample of the same concentration as the sample.
- NMP N-methylpyrrolidone
- the polyamideimide is not particularly limited as long as it has transparency, and examples thereof include those having a first block containing a dianhydride-derived structural unit and a diamine-derived structural unit, and a second block containing an aromatic dicarbonyl compound-derived structural unit and an aromatic diamine-derived structural unit.
- the dianhydride can include, for example, biphenyltetracarboxylic dianhydride (BPDA) and 2-bis(3,4-dicarboxyphenyl)hexafluoropropane dianhydride (6FDA).
- the diamine can include bistrifluoromethylbenzidine (TFDB).
- the polyamideimide has a structure obtained by imidizing a polyamideimide precursor having a first block in which a monomer containing a dianhydride and a diamine is copolymerized, and a second block in which a monomer containing an aromatic dicarbonyl compound and an aromatic diamine is copolymerized.
- the polyamideimide has excellent optical properties as well as excellent thermal and mechanical properties due to the first block containing an imide bond and the second block containing an amide bond.
- the use of bistrifluoromethylbenzidine (TFDB) as the diamine forming the first block can improve thermal stability and optical properties.
- the dianhydride forming the first block includes two types of dianhydrides, namely, 6FDA and BPDA.
- the first block may contain a polymer in which TFDB and 6FDA are bonded and a polymer in which TFDB and BPDA are bonded, each of which may be separated based on a separate repeating unit, or may be regularly arranged within the same repeating unit, or may be completely randomly arranged.
- BPDA and 6FDA are included as dianhydrides in a molar ratio of 1:3 to 3:1. This is because it is possible to not only ensure optical properties, but also to suppress deterioration of mechanical properties and heat resistance, and to provide excellent birefringence.
- the molar ratio of the first block to the second block is preferably from 5:1 to 1:1.
- the content of the second block is extremely low, the effect of improving the thermal stability and mechanical properties by the second block may not be sufficiently obtained.
- the content of the second block is higher than the content of the first block, the thermal stability and mechanical properties can be improved, but the optical properties may be deteriorated, such as a decrease in yellowness and transmittance, and the birefringence properties may also be increased.
- the first block and the second block may be a random copolymer or a block copolymer.
- the repeating unit of the block is not particularly limited.
- the aromatic dicarbonyl compound forming the second block may be, for example, one or more selected from the group consisting of p-terephthaloyl chloride (TPC), terephthalic acid, isophthaloyl dichloride, and 4,4'-benzoyl dichloride.
- TPC p-terephthaloyl chloride
- TPC p-terephthaloyl chloride
- isophthaloyl dichloride 4,4'-benzoyl dichloride.
- it may be one or more selected from p-terephthaloyl chloride (TPC) and isophthaloyl dichloride.
- Diamines forming the second block include, for example, 2,2-bis(4-(4-aminophenoxy)phenyl)hexafluoropropane (HFBAPP), bis(4-(4-aminophenoxy)phenyl)sulfone (BAPS), bis(4-(3-aminophenoxy)phenyl)sulfone (BAPSM), 4,4'-diaminodiphenylsulfone (4DDS), 3,3'-diaminodiphenylsulfone (3DDS), 2,2-bis(4-(4-aminophenoxy)phenylpropane (BAPP), 4,4'-diaminodiphenylpropane (6HDA), 1,3-bis(4-aminophenoxy)benzene (134APB), 1 , 3-bis(3-aminophenoxy)benzene (133APB), 1,4-bis(4-aminophenoxy)biphenyl (BAPB), 4,4'-bis
- the diamine is one or more diamines selected from bis(4-(3-aminophenoxy)phenyl)sulfone (BAPSM), 4,4'-diaminodiphenylsulfone (4DDS), and 2,2-bis(4-(4-aminophenoxy)phenyl)hexafluoropropane (HFBAPP).
- BAPSM bis(4-(3-aminophenoxy)phenyl)sulfone
- 4DDS 4,4'-diaminodiphenylsulfone
- HFBAPP 2,2-bis(4-(4-aminophenoxy)phenyl)hexafluoropropane
- the polyamideimide precursor which contains in its molecular structure a first block in which a dianhydride containing biphenyltetracarboxylic dianhydride (BPDA) and 2-bis(3,4-dicarboxyphenyl)hexafluoropropane dianhydride (6FDA) is copolymerized with a diamine containing bistrifluoromethylbenzidine (TFDB), and a second block in which an aromatic dicarbonyl compound and an aromatic diamine are copolymerized, preferably has a weight average molecular weight measured by GPC of, for example, 200,000 or more and 215,000 or less, and a viscosity of, for example, 2400 poise or more and 2600 poise or less.
- GPC weight average molecular weight measured by GPC of, for example, 200,000 or more and 215,000 or less
- a viscosity for example, 2400 poise or more and 2600 poise or less.
- Polyamideimide can be obtained by imidizing a polyamideimide precursor, and a polyamideimide film can be obtained by using the polyamideimide.
- a method for imidizing a polyamideimide precursor and a method for producing a polyamideimide film for example, JP-T-2018-506611 can be referred to.
- the resin substrate may contain an ultraviolet absorbing agent.
- the resin substrate may be prevented from being deteriorated by ultraviolet rays.
- the resin substrate contains polyimide, the color change of the resin substrate over time may be prevented.
- the deterioration of a member arranged on the display panel side of the glass laminate, such as a polarizer, caused by ultraviolet rays may be prevented.
- the ultraviolet absorbing agent is not particularly limited, and a general ultraviolet absorbing agent may be used.
- the resin substrate preferably has impact absorption properties.
- the composite elastic modulus of the resin substrate is, for example, preferably 4 GPa or more, more preferably 5 GPa or more, and even more preferably 6 GPa or more.
- the composite elastic modulus of the resin substrate is within the above range, the cracking of the glass substrate due to impact can be suppressed.
- the surface hardness of the surface of the glass laminate on the resin substrate side can be increased, and the scratch resistance can be improved.
- the composite elastic modulus of the resin substrate is, for example, preferably 40 GPa or less, more preferably 30 GPa or less, and even more preferably 20 GPa or less.
- the composite elastic modulus of the resin substrate is, for example, preferably 4 GPa or more and 40 GPa or less, more preferably 5 GPa or more and 30 GPa or less, and even more preferably 6 GPa or more and 20 GPa or less.
- the composite elastic modulus of the resin substrate is calculated using the contact projection area A p obtained when measuring the indentation hardness (H IT ) of the resin substrate.
- the "indentation hardness” is a value obtained from a load-displacement curve from loading to unloading of the indenter obtained by hardness measurement using the nanoindentation method.
- the composite elastic modulus of the resin substrate is an elastic modulus including the elastic deformation of the resin substrate and the elastic deformation of the indenter.
- the indentation hardness (H IT ) is measured using a BRUKER "TI950 TriboIndenter". Specifically, a glass laminate cut to 1 mm x 10 mm is embedded in an embedding resin to prepare a block, and a uniform slice having a thickness of 50 nm to 100 nm without holes is cut out from this block by a general slice preparation method. An "Ultramicrotome EM UC7" (Leica Microsystems) or the like can be used to prepare the slice. The remaining block from which the uniform slice without holes is cut out is used as the measurement sample.
- the indentation hardness (H IT ) is calculated by P max /A p using the maximum load P max ( ⁇ N) and the contact projected area A p (nm 2 ).
- the contact projected area is the contact projected area corrected for the indenter tip curvature by the Oliver-Pharr method using a standard sample of fused quartz (5-0098 manufactured by BRUKER).
- the indentation hardness (H IT ) is the arithmetic average value of the values obtained by measuring at 10 points.
- any of the measured values deviate from the arithmetic mean by more than ⁇ 20% they are excluded and remeasured. Whether or not any of the measured values deviate from the arithmetic mean by more than ⁇ 20% is determined by whether the value (%) calculated by (A-B)/Bx100, where A is the measured value and B is the arithmetic mean, is more than ⁇ 20%.
- the composite elastic modulus E r of the resin substrate is determined using the contact projected area A p determined during the measurement of indentation hardness according to the following formula (1).
- the composite elastic modulus is determined by measuring the indentation hardness at 10 points, determining the composite elastic modulus each time, and calculating the arithmetic average value of the composite elastic moduli at the 10 points.
- the total light transmittance of the resin substrate is measured in accordance with JIS K7361-1.
- the total light transmittance can be measured, for example, using a haze meter HM150 manufactured by Murakami Color Research Laboratory.
- the haze of the resin substrate is, for example, preferably 2% or less, more preferably 1.5% or less, and even more preferably 1% or less.
- the detector When taking a cross-sectional photograph using a scanning electron microscope (S-4800 manufactured by Hitachi High-Technologies Corporation), the detector is set to "Lower”, the acceleration voltage is set to "3 kV”, and the emission current is set to "10 ⁇ A" to perform cross-sectional observation.
- the magnification is adjusted by adjusting the focus, and while observing whether the contrast and brightness of each layer can be distinguished, the magnification is appropriately adjusted within a range of 100 times to 100,000 times, preferably within a range of 1,000 times to 50,000 times, and more preferably within a range of 5,000 times to 10,000 times.
- the size of the bonding layer is larger than the size of the glass substrate. That is, the end of the bonding layer is located outside the end of the glass substrate. This can improve the impact resistance of the end of the glass laminate.
- the size of the bonding layer and the size of the resin substrate are larger than the size of the glass substrate, so that the contact area between the resin part and the bonding layer can be increased compared to when the size of the bonding layer is the same as the size of the glass substrate and the size of the resin substrate is larger than the size of the glass substrate and the size of the bonding layer. This improves the adhesion of the resin part and suppresses peeling of the resin part.
- the end of the bonding layer refers to the most protruding part on the side of the bonding layer, i.e., the tip part on the side of the bonding layer.
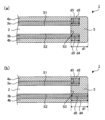
- Figures 7(a)-(d) and 8(a)-(d) show examples of the distance d3 from the end of the glass substrate 2 to the end of the bonding layer 3 when the bonding layer 3 and the resin substrate 4 are disposed only on one main surface S1 side of the glass substrate 2.
- Figures 9(a) and (b) show examples of the distance d3 from the end of the glass substrate 2 to the end of the bonding layer 3a and the distance d5 from the end of the glass substrate 2 to the end of the bonding layer 3b when the bonding layers 3a, 3b and the resin substrates 4a, 4b are disposed on both main surfaces S1, S2 of the glass substrate 2, respectively.
- the heat-sensitive adhesive layer contains a heat-sensitive adhesive such as a heat sealant.
- resins contained in the heat-sensitive adhesive include thermoplastic resins that can be thermally welded.
- thermoplastic resins are not particularly limited, and examples include acrylic resins, vinyl chloride-vinyl acetate copolymers, polyamide resins, polyester resins, polyester urethane resins, chlorinated polypropylene, chlorinated rubber, urethane resins, epoxy resins, styrene resins, polyolefin resins, silicone resins, polyvinyl acetal resins such as polyvinyl butyral (PVB), and polyether urethane resins.
- PVB polyvinyl butyral
- the heat-sensitive adhesive may further contain a curing agent. This can improve heat resistance and adhesiveness.
- curing agents include isocyanate-based curing agents, epoxy-based curing agents, and melamine-based curing agents.
- the curing agents may be used alone or in combination of two or more.
- the heat-sensitive adhesive contains a curing agent
- the heat-sensitive adhesive layer contains the cured product of the heat-sensitive adhesive.
- thermosetting adhesive is an adhesive that hardens when heated.
- thermosetting adhesives include epoxy adhesives, acrylic adhesives, urethane adhesives, polyester adhesives, and silicone adhesives.
- the curable adhesive may also contain additives as necessary.
- additives include light stabilizers, ultraviolet absorbers, infrared absorbers, antioxidants, plasticizers, coupling agents, defoamers, fillers, inorganic or organic particles for adjusting the refractive index, antistatic agents, colorants such as blue and purple dyes, leveling agents, surfactants, lubricants, various sensitizers, flame retardants, adhesion promoters, polymerization inhibitors, and surface modifiers.
- additives can be appropriately selected from those commonly used.
- the content of the additives can be appropriately set.
- the pressure-sensitive adhesive layer includes a pressure-sensitive adhesive.
- pressure-sensitive adhesives include optically clear adhesives (OCA). Specific examples include acrylic adhesives, urethane adhesives, silicone adhesives, epoxy adhesives, vinyl acetate adhesives, and polyvinyl acetal adhesives such as polyvinyl butyral (PVB).
- Chemically strengthened glass can be produced by subjecting a glass sheet to a chemical strengthening treatment, followed by washing and drying.
- a chemical strengthening treatment typically, the glass sheet is brought into contact with a melt of a metal salt (e.g., potassium nitrate) containing a metal ion with a large ionic radius (typically, K ion) by immersion or other methods.
- a metal salt e.g., potassium nitrate
- K ion a metal ion with a large ionic radius
- Examples of functional layers include a hard coat layer, a protective layer, an anti-reflection layer, and an anti-glare layer.
- the functional layer may be a single layer or may have multiple layers.
- the functional layer may be a layer having a single function or may have multiple layers having different functions.
- the glass laminate in the present disclosure may have, in order from the resin substrate side, a hard coat layer and a protective layer as functional layers.
- liquid repellency By containing an antifouling agent in the outermost layer, liquid repellency can be imparted to the outermost layer.
- the resin composition when a resin composition for forming a resin part is applied to the end of the laminate, the resin composition is repelled by the liquid repellency of the outermost layer and tends to gather on the side of the glass substrate. Therefore, a resin part can be easily formed so as to cover the side of the glass substrate.
- the impact resistance of the end of the glass laminate can be improved.
- Resin Part Trimming Step In the resin part trimming step in this embodiment, the peripheral edge of the resin part is cut off.
- the resin part trimming step is the same as the resin part trimming step in the first embodiment.
- Laminate preparation process As a glass substrate, a chemically strengthened glass (100 mm x 100 mm) was prepared by chemically strengthening a 50 ⁇ m thick glass (AS@87 eco manufactured by Schott). The laminated film with the protective film was attached to one main surface of the glass substrate via the heat-sensitive adhesive layer. Then, air was removed and aging was performed. Next, a second protective film was laminated on the other main surface of the glass substrate. This resulted in a laminate. In the laminate, the size of each layer constituting the laminated film was made larger than the size of the glass substrate.
- Resin part formation step A resin composition was dropped from above onto the second protective film near the end of the laminate using a needle nozzle, and then the resin composition was cured by UV exposure to form a resin part. Next, the first protective film and the second protective film were peeled off to obtain a glass laminate.
- Example 2 to 8 A glass laminate was produced in the same manner as in Example 1, except that the distance from the end of the glass substrate to the end of the resin portion was set to a distance shown in Table 1 below.
- Example 1 The glass substrate used in Example 1 was used as Comparative Example 1.
- Example 9 (1) Preparation of Laminated Film Two laminated films were obtained in the same manner as in Example 1. Next, a first protective film was laminated on the surface of one of the laminated films facing the hard coat layer to obtain a laminated film with a first protective film. In addition, a second protective film and a third protective film were laminated in this order on the surface of the other laminated film facing the hard coat layer to obtain a laminated film with a second protective film.
- Example 2 Laminate preparation process The same glass substrate as in Example 1 was used. The laminate film with the first protective film was attached to one main surface of the glass substrate via a heat-sensitive adhesive layer. Next, the laminate film with the second protective film was attached to the other main surface of the glass substrate via a heat-sensitive adhesive layer. Then, air was removed and aging was performed. In this way, a laminate was obtained. In the laminate, the size of each layer constituting the laminate film was made larger than the size of the glass substrate.
- Example 10 to 16 A glass laminate was produced in the same manner as in Example 9, except that the distance from the end of the glass substrate to the end of the resin portion was set to the distance shown in Table 2 below.
- Example 17 to 19 A glass laminate was produced in the same manner as in Example 10, except that the resin substrate of the laminate film on the laser irradiated side in the trimming process was a polyimide substrate and the resin substrate of the other laminate film was a polyethylene terephthalate substrate, and the size of the laminate film after the trimming process was changed.
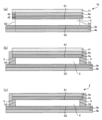
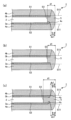
- FIGS 23(a) to (c) Schematic diagrams of the cross sections of the periphery of the glass laminate of Examples 17 to 19 are shown in Figures 23(a) to (c), respectively.
- Figures 23(a) to (c) are schematic cross-sectional photographs of the periphery of the glass laminate.
- the resin substrate 4b side is the laser irradiation side.
- d1 is the distance from the end of the glass substrate 2 to the end of the resin portion 5.
- one of the resin substrates 4a had a protrusion 4x at the periphery.
- the distance dx1 from the end of the protrusion 4x to the end of the resin portion 5 was longer than the distance dx2 from the end of the resin substrate 4a to the end of the resin portion 5.
- neither of the resin substrates 4a and 4b had protrusions on the periphery.
- the resin substrates 4a and 4b had protrusions 4x and 4y on the periphery.
- the distance dx1 from the end of the protrusion 4x to the end of the resin part 5 was longer than the distance dx2 from the end of the resin substrate 4a to the end of the resin part 5.
- the distance dy1 from the end of the protrusion 4y to the end of the resin part 5 was longer than the distance dy2 from the end of the resin substrate 4b to the end of the resin part 5.
- the resin part formability was evaluated according to the following criteria.
- a glass substrate which is chemically strengthened glass A bonding layer disposed on at least one main surface side of the glass substrate; a resin substrate disposed on a surface of the bonding layer opposite to the glass substrate; A resin portion covering a side surface of the glass substrate, A glass laminate, in which the bonding layer and the resin substrate are larger than the glass substrate.
- a distance from an end of the glass substrate to an end of the resin substrate, and a distance from the end of the glass substrate to an end of the bonding layer, in the laminate, are set so that ends of the bonding layer and the resin substrate arranged on one main surface side of the glass substrate sag due to their own weight, and an end of the bonding layer arranged on one main surface side of the glass substrate does not contact another layer arranged on the other main surface side of the glass substrate.
- a laminate preparation process for preparing a laminate including a glass substrate which is a chemically strengthened glass, a bonding layer disposed on at least one main surface side of the glass substrate, and a resin substrate disposed on a surface side of the bonding layer opposite to the glass substrate, the bonding layer and the resin substrate being larger than the glass substrate; a trimming step of cutting peripheral portions of the resin base material and the bonding layer of the laminate; and after the trimming step, forming a resin part so as to cover an end portion of the laminate.
Landscapes
- Engineering & Computer Science (AREA)
- Chemical & Material Sciences (AREA)
- General Physics & Mathematics (AREA)
- Theoretical Computer Science (AREA)
- Physics & Mathematics (AREA)
- Chemical Kinetics & Catalysis (AREA)
- Life Sciences & Earth Sciences (AREA)
- General Chemical & Material Sciences (AREA)
- Geochemistry & Mineralogy (AREA)
- Materials Engineering (AREA)
- Organic Chemistry (AREA)
- Laminated Bodies (AREA)
- Joining Of Glass To Other Materials (AREA)
Abstract
本開示は、化学強化ガラスであるガラス基材と、上記ガラス基材の少なくとも一方の主面側に配置された接合層と、上記接合層の上記ガラス基材とは反対の面側に配置された樹脂基材と、上記ガラス基材の側面を覆う樹脂部と、を有し、上記接合層の大きさおよび上記樹脂基材の大きさが、上記ガラス基材の大きさよりも大きい、ガラス積層体を提供する。
Description
本開示は、ガラス積層体、それを用いた表示装置、およびガラス積層体の製造方法に関する。
従来、表示装置には、表示装置を保護する目的で、ガラス製や樹脂製のカバー部材が用いられている。このカバー部材は、表示装置を衝撃や傷から保護するものであり、強度、耐衝撃性、耐傷性等が求められる。ガラス製のカバー部材は、表面硬度が高く傷が付きにくい、透明度が高い等の特徴があり、樹脂製のカバー部材は、軽量、割れにくいといった特徴がある。また、一般にカバー部材の厚さが厚いほど表示装置を衝撃から保護する機能が高く、重量やコスト、表示装置のサイズ等から、カバー部材の材質や厚さが適宜選択されて用いられている。
近年、超薄板ガラス(Ultra-Thin Glass;UTG)等のようにガラスを薄くすることで折り曲げることができるようにしたガラス製のカバー部材の検討が進められている。ガラスの中でも、特に、耐屈曲性が高いのは、化学強化ガラスといわれるもので、ガラス表面に膨張する応力を内在させることにより、ガラス表面に生じた微小な傷が屈曲時に大きくならないようにすることで、ガラスを割れにくくしている。
しかし、ガラスが薄くなるほど、耐衝撃性が低下し、特に端部の耐衝撃性が低下する。
また、化学強化ガラスであっても、化学強化ガラスを切断加工すると、ガラスの切断面には、化学強化ガラスの表面に形成される圧縮応力層が存在しないことになるため、ガラスの切断面では強度が低下する。
また、化学強化ガラスであっても、化学強化ガラスを切断加工すると、ガラスの切断面には、化学強化ガラスの表面に形成される圧縮応力層が存在しないことになるため、ガラスの切断面では強度が低下する。
耐衝撃性の向上の観点から、ガラス基材に接合層を介して樹脂基材を貼り合わせ、ガラス積層体とする場合がある。
本開示は、上記実情に鑑みてなされたものであり、端部の耐衝撃性が良好なガラス積層体を提供することを主目的とする。
本開示の一実施形態は、化学強化ガラスであるガラス基材と、上記ガラス基材の少なくとも一方の主面側に配置された接合層と、上記接合層の上記ガラス基材とは反対の面側に配置された樹脂基材と、上記ガラス基材の側面を覆う樹脂部と、を有し、上記接合層の大きさおよび上記樹脂基材の大きさが、上記ガラス基材の大きさよりも大きい、ガラス積層体を提供する。
本開示の他の実施形態は、表示パネルと、上記表示パネルの観察者側に配置された、上述のガラス積層体と、を備える表示装置を提供する。
本開示の他の実施形態は、化学強化ガラスであるガラス基材と、上記ガラス基材の少なくとも一方の主面側に配置された接合層と、上記接合層の上記ガラス基材とは反対の面側に配置された樹脂基材とを有し、上記接合層の大きさおよび上記樹脂基材の大きさが、上記ガラス基材の大きさよりも大きい、積層体を準備する積層体準備工程と、上記積層体の端部を覆うように樹脂部を形成する樹脂部形成工程と、を有し、上記積層体において、上記ガラス基材の端部から上記樹脂基材の端部までの距離、および、上記ガラス基材の端部から上記接合層の端部までの距離が、上記ガラス基材の一方の主面側に配置された上記接合層および上記樹脂基材の端部が自重によって垂れ下がり、上記ガラス基材の一方の主面側に配置された上記接合層の端部が、上記ガラス基材の他方の主面側に配置された他の層に接しないように設定されている、ガラス積層体の製造方法を提供する。
本開示の他の実施形態は、化学強化ガラスであるガラス基材と、上記ガラス基材の少なくとも一方の主面側に配置された接合層と、上記接合層の上記ガラス基材とは反対の面側に配置された樹脂基材とを有し、上記接合層の大きさおよび上記樹脂基材の大きさが、上記ガラス基材の大きさよりも大きい、積層体を準備する積層体準備工程と、上記積層体の上記樹脂基材および上記接合層の周縁部を切断するトリミング工程と、上記トリミング工程後、上記積層体の端部を覆うように樹脂部を形成する樹脂部形成工程と、を有する、ガラス積層体の製造方法を提供する。
本開示においては、端部の耐衝撃性が良好なガラス積層体を提供できるという効果を奏する。
下記に、図面等を参照しながら本開示の実施の形態を説明する。ただし、本開示は多くの異なる態様で実施することが可能であり、下記に例示する実施の形態の記載内容に限定して解釈されない。また、図面は説明をより明確にするため、実際の形態に比べ、各部の幅、厚さ、形状等について模式的に表わされる場合があるが、あくまで一例であって、本開示の解釈を限定しない。また、本明細書と各図において、既出の図に関して前述したものと同様の要素には、同一の符号を付して、詳細な説明を適宜省略することがある。
本明細書において、ある部材の上に他の部材を配置する態様を表現するにあたり、単に「上に」、あるいは「下に」と表記する場合、特に断りの無い限りは、ある部材に接するように、直上、あるいは直下に他の部材を配置する場合と、ある部材の上方、あるいは下方に、さらに別の部材を介して他の部材を配置する場合との両方を含む。また、本明細書において、ある部材の面に他の部材を配置する態様を表現するにあたり、単に「面側に」または「面に」と表記する場合、特に断りの無い限りは、ある部材に接するように、直上、あるいは直下に他の部材を配置する場合と、ある部材の上方、あるいは下方に、さらに別の部材を介して他の部材を配置する場合との両方を含む。
以下、本開示におけるガラス積層体、表示装置およびガラス積層体の製造方法について詳細に説明する。
A.ガラス積層体
本開示におけるガラス積層体は、化学強化ガラスであるガラス基材と、上記ガラス基材の少なくとも一方の主面側に配置された接合層と、上記接合層の上記ガラス基材とは反対の面側に配置された樹脂基材と、上記ガラス基材の側面を覆う樹脂部と、を有し、上記接合層の大きさおよび上記樹脂基材の大きさが、上記ガラス基材の大きさよりも大きい。
本開示におけるガラス積層体は、化学強化ガラスであるガラス基材と、上記ガラス基材の少なくとも一方の主面側に配置された接合層と、上記接合層の上記ガラス基材とは反対の面側に配置された樹脂基材と、上記ガラス基材の側面を覆う樹脂部と、を有し、上記接合層の大きさおよび上記樹脂基材の大きさが、上記ガラス基材の大きさよりも大きい。
図1および図2は、本開示におけるガラス積層体の一例を示す概略断面図である。図1において、ガラス積層体1は、化学強化ガラスであるガラス基材2と、ガラス基材2の一方の主面S1側に配置された接合層3と、接合層3のガラス基材2とは反対の面側に配置された樹脂基材4と、ガラス基材2の側面S3を覆う樹脂部5とを有する。ガラス積層体1において、接合層3の大きさおよび樹脂基材4の大きさは、ガラス基材2の大きさよりも大きい。図2において、ガラス積層体1は、ガラス基材2と、ガラス基材2の両方の主面S1、S2側にそれぞれ配置された接合層3a、3bと、接合層3a、3bのガラス基材2とは反対の面側に配置された樹脂基材4a、4bと、ガラス基材2の側面S3を覆う樹脂部5とを有する。ガラス積層体1において、接合層3a、3bの大きさおよび樹脂基材4a、4bの大きさは、ガラス基材2の大きさよりも大きい。
本開示においては、ガラス基材の少なくとも一方の主面側に接合層を介して樹脂基材が配置されていることにより、ガラス積層体に衝撃が加わった際に、樹脂基材が衝撃を吸収し、ガラス基材の割れを抑制でき、耐衝撃性を高めることができる。さらに、接合層の大きさおよび樹脂基材の大きさが、ガラス基材の大きさよりも大きいことにより、ガラス基材の少なくとも一方の主面がその周縁部まで接合層および樹脂基材で覆われるので、ガラス積層体の端部の耐衝撃性を高めることができる。
ここで、ガラス基材は、加工時にマイクロクラックが生じやすく、特にガラス基材の切断加工時にガラス基材の端部にマイクロクラックが生じやすい。ガラス基材にマイクロクラックがあると、このマイクロクラックを起点に割れが発生しやすくなる。また、ガラス基材として化学強化ガラスを用いると、耐衝撃性や耐屈曲性を高めることができるが、この場合においても、化学強化ガラスからなるガラス基材を切断加工する場合には、ガラス基材の切断面、つまり側面には、化学強化ガラスの表面に形成される圧縮応力層が存在しないことになるため、ガラス基材の側面では強度が低下してしまう。
これに対し、本開示においては、ガラス基材の側面が樹脂部で覆われていることにより、ガラス基材の側面の強度を高めることができる。また、ガラス基材の側面に直に樹脂部が配置されている場合には、樹脂部によって、ガラス基材の側面のマイクロクラックを埋めることができ、ガラス基材の側面の強度を高めることができる。よって、ガラス積層体の端部の耐衝撃性を高めることができる。
したがって、本開示においては、耐衝撃性、特に端部の耐衝撃性が良好なガラス積層体とすることが可能である。よって、本開示におけるガラス積層体は、多種多様な表示装置に用いることができる。
また、上述したように、接合層の大きさおよび樹脂基材の大きさが、ガラス基材の大きさよりも大きいことにより、ガラス基材の少なくとも一方の主面がその周縁部まで接合層および樹脂基材で覆われる。そのため、後述するように、ガラス積層体が、樹脂基材の接合層とは反対の面側に機能層をさらに有する場合、ガラス基材の少なくとも一方の主面の周縁部にも機能層を配置できる。
また、接合層の大きさおよび樹脂基材の大きさが、ガラス基材の大きさよりも大きいことにより、接合層の大きさがガラス基材の大きさと同じであり、樹脂基材の大きさがガラス基材の大きさおよび接合層の大きさよりも大きい場合と比較して、樹脂部と接合層との接触面積を増やすことができる。具体的には、接合層の大きさがガラス基材の大きさと同じであり、樹脂基材の大きさがガラス基材の大きさおよび接合層の大きさよりも大きい場合、ガラス基材の側面および接合層の側面を樹脂部で覆うと、樹脂部および接合層の位置関係において、樹脂部は、接合層の側面にしか接しない。一方、図1および図2に示すように、接合層の大きさおよび樹脂基材の大きさが、ガラス基材の大きさよりも大きい場合、ガラス基材の側面を樹脂部で覆うと、樹脂部および接合層の位置関係において、樹脂部は、接合層のガラス基材側の面の周縁部に接することになる。そのため、樹脂部と接合層との接触面積が増える。よって、樹脂部の密着性が向上し、樹脂部の剥がれを抑制できる。
また、後述するように、ガラス基材の側面だけでなく、接合層の側面および樹脂基材の側面も樹脂部で覆われている場合、接合層の大きさおよび樹脂基材の大きさが、ガラス基材の大きさよりも大きいことにより、接合層の大きさがガラス基材の大きさと同じであり、樹脂基材の大きさがガラス基材の大きさおよび接合層の大きさよりも大きい場合と比較して、樹脂部と接合層との接触面積を増やすことができる。具体的には、接合層の大きさがガラス基材の大きさと同じであり、樹脂基材の大きさがガラス基材の大きさおよび接合層の大きさよりも大きい場合、ガラス基材の側面、接合層の側面および樹脂基材の側面を樹脂部で覆うと、樹脂部および接合層の位置関係において、樹脂部は、接合層の側面にしか接しない。一方、接合層の大きさおよび樹脂基材の大きさが、ガラス基材の大きさよりも大きい場合、ガラス基材の側面、接合層の側面および樹脂基材の側面を樹脂部で覆うと、樹脂部および接合層の位置関係において、樹脂部は、接合層の側面だけでなく、接合層のガラス基材側の面の周縁部にも接することになる。そのため、樹脂部と接合層との接触面積が増える。よって、樹脂部の密着性が向上し、樹脂部の剥がれを抑制できる。
以下、本開示におけるガラス積層体の各構成について説明する。
1.樹脂部
本開示における樹脂部は、ガラス基材の側面を覆う部材である。
本開示における樹脂部は、ガラス基材の側面を覆う部材である。
なお、本明細書において、ガラス基材の「側面」とは、ガラス基材の対向する2つの主面以外の全ての面をいう。また、例えば、ガラス基材が面取り加工が施されたものである場合には、ガラス基材の側面は面取り部を有していてもよい。
(1)樹脂部の配置
樹脂部は、ガラス基材の側面を覆っていればよいが、中でも、ガラス基材の側面だけでなく、接合層の側面も覆うことが好ましく、接合層の側面および樹脂基材の側面も覆うことがより好ましい。これにより、ガラス積層体の端部において、ガラス基材からの接合層および樹脂基材の浮きや剥がれを抑制できる。
樹脂部は、ガラス基材の側面を覆っていればよいが、中でも、ガラス基材の側面だけでなく、接合層の側面も覆うことが好ましく、接合層の側面および樹脂基材の側面も覆うことがより好ましい。これにより、ガラス積層体の端部において、ガラス基材からの接合層および樹脂基材の浮きや剥がれを抑制できる。
ガラス基材の両方の主面側にそれぞれ接合層および樹脂基材が配置されている場合、樹脂部は、一方の接合層および樹脂基材の側面を覆っていてもよく、両方の接合層および樹脂基材の側面を覆っていてもよい。中でも、樹脂部は、両方の接合層および樹脂基材の側面を覆うことが好ましい。両方の接合層および樹脂基材について、浮きや剥がれを抑制できる。
例えば図3においては、ガラス基材2の一方の主面S1側のみに接合層3および樹脂基材4が配置されており、樹脂部5は、ガラス基材2の側面S3、接合層3の側面、および樹脂基材4の側面を覆っている。また、例えば図4においては、ガラス基材2の両方の主面S1、S2側にそれぞれ接合層3a、3bおよび樹脂基材4a、4bが配置されており、樹脂部5は、ガラス基材2の側面S3、接合層3a、3bの側面、および樹脂基材4a、4bの側面を覆っている。また、例えば図5においては、ガラス基材2の両方の主面S1、S2側にそれぞれ接合層3a、3bおよび樹脂基材4a、4bが配置されており、樹脂部5は、ガラス基材2の側面S3、接合層3aの側面、および樹脂基材4aの側面を覆っている。
また、後述するように、樹脂基材の接合層とは反対の面側に機能層が配置されている場合、樹脂部は、機能層の側面を覆うことが好ましい。
ガラス基材の両方の主面側にそれぞれ接合層、樹脂基材および機能層が順に配置されている場合、樹脂部は、一方の接合層、樹脂基材、機能層の側面を覆っていてもよく、両方の接合層、樹脂基材、機能層の側面を覆っていてもよい。
ただし、後述するように、機能層の樹脂基材とは反対側の面の最表面に位置する層が防汚剤を含有する場合、機能層の側面は樹脂部で覆われにくくなる。ここで、本開示におけるガラス積層体を、後述のガラス積層体の製造方法により製造する場合、ガラス基材に、接合層および樹脂基材を有する積層フィルムを貼り合わせた積層体を準備した後、積層体の端部を覆うように樹脂部を形成する。この場合、接合層の大きさおよび樹脂基材の大きさが、ガラス基材の大きさよりも大きいことにより、ガラス基材の端部と接合層の端部および樹脂基材の端部とで段差が生じ、この段差により上記積層体の端部に溝が生じる。この場合において、機能層の樹脂基材とは反対側の面の最表面に位置する層が防汚剤を含有する場合には、上記積層体の端部の溝に樹脂部がおさまりやすくなる。
また、樹脂部によるガラス基材の側面の被覆の程度としては、ガラス基材の側面を樹脂部で覆うことによってガラス基材の側面の強度を高めることが可能であれば特に限定されない。中でも、ガラス基材の厚さ方向に沿って、ガラス基材の側面の50%以上が樹脂部で覆われていることが好ましく、ガラス基材の側面の70%以上が樹脂部で覆われていることがより好ましく、ガラス基材の側面の全部が樹脂部で覆われていることがさらに好ましい。
ここで、ガラス基材の形状は、通常、直方体状であり、六面体である。また、例えばガラス基材が面取り加工が施されたものである場合においても、ガラス基材の形状は、通常、直方体状であり、概ね六面体であるとみなすことができる。この場合、ガラス基材は、対向する2つの主面と、4つの側面とを有する。このような場合、ガラス基材の主面方向における、樹脂部によるガラス基材の側面の被覆の程度としては、ガラス基材の4つの側面のうち、少なくとも1つの側面が樹脂部で覆われていればよい。すなわち、この場合、ガラス基材の4つの側面のうち、1つの側面が樹脂部で覆われていてもよく、2つの側面が樹脂部で覆われていてもよく、3つの側面が樹脂部で覆われていてもよく、4つの側面が樹脂部で覆われていてもよい。
中でも、ガラス基材の4つの側面のうち、対向する2つの側面が樹脂部で覆われていることが好ましく、ガラス基材の4つの側面のうち、ガラス積層体の屈曲方向に対して略平行な2つの側面が樹脂部で覆われていることが好ましい。例えば図6(a)、(b)に示すように、ガラス積層体1を屈曲させる場合、ガラス積層体1の屈曲部1Fにおいてガラス基材に割れが生じやすいからである。
特に、ガラス基材の4つの側面のすべてが樹脂部で覆われていることが好ましい。ガラ積層体の端部の耐衝撃性を向上させることができる。
樹脂部による接合層の側面の被覆の程度および樹脂部による樹脂基材の側面の被覆の程度は、上記の樹脂部によるガラス基材の側面の被覆の程度と同様である。
ガラス基材の端部から樹脂部の端部までの距離は、例えば、0.01mm以上が好ましく、0.03mm以上がより好ましく、0.05mm以上がさらに好ましい。上記距離が上記範囲であることにより、ガラス積層体の端部の耐衝撃性を向上させることができる。
一方、ガラス基材の端部から樹脂部の端部までの距離は、例えば、2.0mm以下が好ましく、1.6mm以下がより好ましく、1.5mm以下がさらに好ましい。ガラス基材の側面は樹脂部で覆われているため、平面視において、ガラス積層体の端部には、ガラス基材が存在しない領域がある。上記距離が長くなると、ガラス積層体の端部において、ガラス基材が存在しない領域の幅が広くなる。そのため、上記距離が長すぎると、かえってガラス積層体の端部の耐衝撃性が低下する可能性がある。ガラス基材の端部から樹脂部の端部までの距離は、例えば、0.01mm以上2.0mm以下が好ましく、0.03mm以上1.6mm以下がより好ましく、0.05mm以上1.5mm以下がさらに好ましい。
一方、ガラス基材の端部から樹脂部の端部までの距離は、例えば、2.0mm以下が好ましく、1.6mm以下がより好ましく、1.5mm以下がさらに好ましい。ガラス基材の側面は樹脂部で覆われているため、平面視において、ガラス積層体の端部には、ガラス基材が存在しない領域がある。上記距離が長くなると、ガラス積層体の端部において、ガラス基材が存在しない領域の幅が広くなる。そのため、上記距離が長すぎると、かえってガラス積層体の端部の耐衝撃性が低下する可能性がある。ガラス基材の端部から樹脂部の端部までの距離は、例えば、0.01mm以上2.0mm以下が好ましく、0.03mm以上1.6mm以下がより好ましく、0.05mm以上1.5mm以下がさらに好ましい。
ここで、ガラス基材の端部とは、ガラス基材の側面において最も突出している部分、つまりガラス基材の側面における先端部分をいう。また、樹脂部の端部とは、樹脂部の外側の端部であって、平面視において、樹脂部の最も突出している部分、つまり樹脂部の先端部分をいう。
ガラス基材の端部から樹脂部の端部までの距離は、ガラス基材の端部の形状等に応じて適宜決定される。図7(a)~(d)および図8(a)~(d)に、ガラス基材2の端部の断面形状に応じた、ガラス基材2の端部から樹脂部5の端部までの距離d1の例を示す。図7(a)において、ガラス基材2の端部の断面形状が台形状である。図7(b)において、ガラス基材2の端部の断面形状が矩形状である。図7(c)において、ガラス基材2の端部の断面形状が三角形状である。図7(d)において、ガラス基材2の端部の断面形状が半楕円形状である。図8(a)において、ガラス基材2の端部の断面形状が略矩形状である。図8(b)において、ガラス基材2の端部の断面形状が糸面取り形状である。
図8(c)において、ガラス基材2の端部の断面形状が四分円形状である。図8(d)において、ガラス基材2の端部の断面形状が半円形状である。
図8(c)において、ガラス基材2の端部の断面形状が四分円形状である。図8(d)において、ガラス基材2の端部の断面形状が半円形状である。
図7(a)~(d)および図8(a)~(d)は、ガラス基材2の一方の主面S1側のみに接合層3および樹脂基材4が配置されている例であるが、ガラス基材の両方の主面側にそれぞれ接合層および樹脂基材が配置されている場合も同様である。図9(a)、(b)に、ガラス基材2の両方の主面S1、S2側にそれぞれ接合層3a、3bおよび樹脂基材4a、4bが配置されている場合の、ガラス基材2の端部から樹脂部5の端部までの距離d1の例を示す。
上述したように、ガラス基材の端部から樹脂部の端部までの距離が所定の範囲内である場合において、ガラス基材が直方体状である場合には、ガラス基材の4つの側面のうち、少なくとも1つの側面において、上記距離が上記範囲内であることが好ましい。中でも、ガラス基材の4つの側面のうち、対向する2つの側面において、上記距離が上記範囲内であることが好ましく、ガラス基材の4つの側面のすべてにおいて、上記距離が上記範囲内であることがより好ましい。
なお、ガラス基材の端部から樹脂部の端部までの距離は、走査型電子顕微鏡(SEM)により観察されるガラス積層体の厚さ方向の断面から測定する。
(2)樹脂部の材料
樹脂部の材料は、ガラス基材の側面を覆うことができれば特に限定されないが、中でも、硬化性樹脂組成物の硬化物であることが好ましい。硬化性樹脂組成物に含まれる硬化性樹脂としては、例えば、電離放射線硬化性樹脂、熱硬化性樹脂が挙げられる。
樹脂部の材料は、ガラス基材の側面を覆うことができれば特に限定されないが、中でも、硬化性樹脂組成物の硬化物であることが好ましい。硬化性樹脂組成物に含まれる硬化性樹脂としては、例えば、電離放射線硬化性樹脂、熱硬化性樹脂が挙げられる。
本明細書において、電離放射線とは、電磁波又は荷電粒子線のうち、分子を重合あるいは架橋し得るエネルギー量子を有するものを意味し、通常、紫外線または電子線が用いられるが、その他、X線、γ線等の電磁波、α線、イオン線等の荷電粒子線も含まれる。
中でも、電離放射線硬化性樹脂が好ましく、紫外線硬化性樹脂が好ましい。樹脂部の形成が容易である。
電離放射線硬化性樹脂は、電離放射線硬化性官能基を有する。電離放射線硬化性官能基としては、例えば、(メタ)アクリロイル基、ビニル基、アリル基等のエチレン性二重結合を有する官能基が挙げられる。電離放射線硬化性樹脂としては、特に限定されず、電離放射線硬化性樹脂として慣用されている重合性モノマー、重合性オリゴマーの中から適宜選択して用いることができる。具体的には、アリル系樹脂、エポキシ系樹脂、アクリル系樹脂、チオール系樹脂が挙げられる。中でも、密着性、変色しにくさ、信頼性等の観点から、アリル系樹脂が好ましい。
熱硬化性樹脂としては、特に限定されず、例えば、エポキシ樹脂、アクリルポリオール樹脂、アクリル樹脂、ウレタン樹脂、フェノール樹脂、メラミン樹脂、不飽和ポリエステル樹脂、シリコーン樹脂が挙げられる。
(3)樹脂部の特性
樹脂部は、透明性を有することが好ましい。具体的には、樹脂部の全光線透過率およびヘイズは、後述の樹脂基材の全光線透過率およびヘイズと同様である。
樹脂部は、透明性を有することが好ましい。具体的には、樹脂部の全光線透過率およびヘイズは、後述の樹脂基材の全光線透過率およびヘイズと同様である。
樹脂部は、衝撃吸収性を有することが好ましい。具体的には、樹脂部の複合弾性率は、樹脂基材の複合弾性率と同様である。なお、樹脂部の複合弾性率の測定方法は、樹脂基材の複合弾性率と同様である。
2.樹脂基材
本開示における樹脂基材は、ガラス基材の少なくとも一方の主面側に配置される。樹脂基材は、衝撃吸収性を有する衝撃吸収層や、ガラス基材が割れたときのガラスの飛散を抑制する飛散防止層としても機能できる。ガラス基材の一方の主面側のみに接合層および樹脂基材が配置されている場合において、ガラス積層体を表示装置の表示パネルの観察者側に配置する場合には、樹脂基材は、ガラス基材よりも観察者側に配置される。
本開示における樹脂基材は、ガラス基材の少なくとも一方の主面側に配置される。樹脂基材は、衝撃吸収性を有する衝撃吸収層や、ガラス基材が割れたときのガラスの飛散を抑制する飛散防止層としても機能できる。ガラス基材の一方の主面側のみに接合層および樹脂基材が配置されている場合において、ガラス積層体を表示装置の表示パネルの観察者側に配置する場合には、樹脂基材は、ガラス基材よりも観察者側に配置される。
(1)樹脂基材の配置
樹脂基材の大きさは、ガラス基材の大きさよりも大きい。すなわち、樹脂基材の端部は、ガラス基材の端部よりも外側に位置する。これにより、ガラス積層体の端部の耐衝撃性を向上させることができる。
樹脂基材の大きさは、ガラス基材の大きさよりも大きい。すなわち、樹脂基材の端部は、ガラス基材の端部よりも外側に位置する。これにより、ガラス積層体の端部の耐衝撃性を向上させることができる。
本開示におけるガラス積層体は、後述のガラス積層体の製造方法により製造することが好ましい。ガラス基材の側面だけでなく、接合層の側面および樹脂基材の側面を覆うように樹脂部を形成できるからである。この場合、ガラス基材に接合層を介して樹脂基材を貼り合わせた積層体を準備した後、積層体の端部を覆うように樹脂部を形成する。このような積層体においては、ガラス基材の端部から樹脂基材の端部までの距離が長くなると、接合層および樹脂基材の端部が自重によって垂れ下がるようになる。この場合、ガラス基材の一方の主面側に配置された接合層の端部が、ガラス基材の他方の主面側に配置された他の層に密着する場合がある。また、ガラス基材の両面に接合層を介して樹脂基材が貼り合わされた積層体においては、上記距離が長くなると、上側の接合層および樹脂基材の端部が自重によって垂れ下がり、上側の接合層の端部が下側の接合層に密着する場合がある。
このような場合、積層体の端部の溝がふさがれてしまう。そのため、上記距離が長すぎると、積層体の端部を覆うように樹脂部を形成するのが困難になる可能性がある。よって、ガラス基材の端部から樹脂基材の端部までの距離は、ガラス基材の一方の主面側に配置された接合層および樹脂基材の端部が自重によって垂れ下がり、ガラス基材の一方の主面側に配置された接合層の端部が、ガラス基材の他方の主面側に配置された他の層に接しないように設定されていることが好ましい。
このような場合、積層体の端部の溝がふさがれてしまう。そのため、上記距離が長すぎると、積層体の端部を覆うように樹脂部を形成するのが困難になる可能性がある。よって、ガラス基材の端部から樹脂基材の端部までの距離は、ガラス基材の一方の主面側に配置された接合層および樹脂基材の端部が自重によって垂れ下がり、ガラス基材の一方の主面側に配置された接合層の端部が、ガラス基材の他方の主面側に配置された他の層に接しないように設定されていることが好ましい。
ここで、樹脂基材の端部とは、樹脂基材の側面において最も突出している部分、つまり樹脂基材の側面における先端部分をいう。
ガラス基材の端部から樹脂基材の端部までの距離は、ガラス基材の端部の形状等に応じて適宜決定される。図7(a)~(d)および図8(a)~(d)に、ガラス基材2の端部の断面形状に応じた、ガラス基材2の端部から樹脂基材4の端部までの距離d2の例を示す。図7(a)~(d)および図8(a)~(d)に示すガラス基材の端部の断面形状は、上述した通りである。
図7(a)~(d)および図8(a)~(d)は、ガラス基材2の一方の主面S1側のみに接合層3および樹脂基材4が配置されている例であるが、ガラス基材の両方の主面側にそれぞれ接合層および樹脂基材が配置されている場合も同様である。図9(a)、(b)に、ガラス基材2の両方の主面S1、S2側にそれぞれ接合層3a、3bおよび樹脂基材4a、4bが配置されている場合の、ガラス基材2の端部から樹脂基材4aの端部までの距離d2およびガラス基材2の端部から樹脂基材4bの端部までの距離d4の例を示す。
ガラス基材の両方の主面側にそれぞれ接合層および樹脂基材が配置されている場合、ガラス基材の端部から一方の樹脂基材の端部までの距離と、ガラス基材の端部から他方の樹脂基材の端部までの距離とは、同じであってもよく、異なっていてもよい。例えば図9(a)において、ガラス基材2の端部から樹脂基材4aの端部までの距離d2と、ガラス基材2の端部から樹脂基材4bの端部までの距離d4とは、同じである。一方、例えば図9(b)において、ガラス基材2の端部から樹脂基材4aの端部までの距離d2と、ガラス基材2の端部から樹脂基材4bの端部までの距離d4とは、異なる。
ガラス基材の両方の主面側にそれぞれ接合層および樹脂基材が配置されている場合、ガラス基材の端部から一方の樹脂基材の端部までの距離は、上記のように設定されていることが好ましい。この場合、ガラス基材の端部から他方の樹脂基材の端部までの距離は、特に限定されない。上述したように、ガラス基材の両面に接合層を介して樹脂基材が貼り合わされた積層体においては、上側の接合層および樹脂基材の端部が自重によって垂れ下がり、上側の接合層の端部が下側の接合層に密着するのを抑制できればよい。そのため、上側の樹脂基材について、ガラス基材の端部から樹脂基材の端部までの距離が上記のように設定されていれば、上側の接合層の端部が下側の接合層に密着するのを抑制できる。一方、例えば上記積層体が台の上に置かれている場合、下側の樹脂基材の端部が自重によって垂れ下がることはない。そのため、下側の樹脂基材については、ガラス基材の端部から樹脂基材の端部までの距離は、特に限定されない。
上述したように、ガラス基材の端部から樹脂基材の端部までの距離が上記のように設定されている場合において、ガラス基材が直方体状である場合には、ガラス基材の4つの側面のうち、少なくとも1つの側面において、上記距離が上記のように設定されていることが好ましい。中でも、ガラス基材の4つの側面のうち、対向する2つの側面において、上記距離が上記のように設定されていることが好ましく、ガラス基材の4つの側面のすべてにおいて、上記距離が上記のように設定されていることがより好ましい。
なお、ガラス基材の端部から樹脂基材の端部までの距離は、透過型電子顕微鏡(TEM)、走査型電子顕微鏡(SEM)又は走査透過型電子顕微鏡(STEM)により観察されるガラス積層体の厚さ方向の断面から測定することができる。
(2)樹脂基材の形状
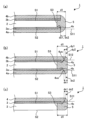
樹脂基材は、周縁部に、樹脂基材の接合層側の面に対して接合層側に突出した突出部を有していてもよい。例えば図10(a)において、ガラス基材2の両方の主面S1、S2側にそれぞれ接合層3a、3bおよび樹脂基材4a、4bが配置されており、一方の樹脂基材4aが、周縁部に、樹脂基材4aの接合層3a側の面S11に対して接合層3a側に突出した突出部4xを有する。また、例えば図10(b)において、ガラス基材2の両方の主面S1、S2側にそれぞれ接合層3a、3bおよび樹脂基材4a、4bが配置されており、一方の樹脂基材4aが、周縁部に、樹脂基材4aの接合層3a側の面S11に対して接合層3a側に突出した突出部4xを有し、他方の樹脂基材4bが、周縁部に、樹脂基材4bの接合層3b側の面S12に対して接合層3b側に突出した突出部4yを有する。
また、例えば図10(c)において、ガラス基材2の一方の主面S1側に接合層3および樹脂基材4が配置されており、樹脂基材4が、周縁部に、樹脂基材4の接合層3側の面S11に対して接合層3側に突出した突出部4xを有する。なお、図10(a)~(c)において、上述したように、d1は、ガラス基材2の端部から樹脂部5の端部までの距離である。
本開示におけるガラス積層体を、後述のガラス積層体の製造方法により製造する場合、ガラス基材に、接合層および樹脂基材を有する積層フィルムを貼り合わせた積層体を準備した後、積層体の端部を覆うように樹脂部を形成する。この場合において、積層体の端部に、滴下法により樹脂組成物を付与して樹脂部を形成する場合、樹脂基材が周縁部に上記突出部を有することにより、積層体の端部の溝に樹脂組成物を溜まりやすくし、樹脂組成物の液だれを抑制できる。よって、ガラス基材の側面を覆うように樹脂部を形成しやすくなる。
また、ガラス基材の両方の主面側に接合層および樹脂基材が配置されている場合、一方の樹脂基材が、周縁部に、樹脂基材の接合層側の面に対して接合層側に突出した突出部を有していてもよく、両方の樹脂基材が、周縁部に、樹脂基材の接合層側の面に対して接合層側に突出した突出部を有していてもよい。
突出部は、樹脂基材の周縁部に配置される。通常、突出部は、樹脂基材の周縁部であって、平面視においてガラス基材と重ならない位置に配置される。
突出部の高さは、樹脂部の形成時に、積層体の端部の溝をふさがない高さであれば特に限定されない。
突出部の端部から樹脂部の端部までの距離は、樹脂基材の端部から樹脂部の端部までの距離より長くてもよい。例えば図10(b)において、突出部4xの端部から樹脂部5の端部までの距離dx1は、樹脂基材4aの端部から樹脂部5の端部までの距離dx2よりも長い。また、突出部4yの端部から樹脂部5の端部までの距離dy1は、樹脂基材4bの端部から樹脂部5の端部までの距離dy2よりも長い。また、例えば図10(c)において、突出部4xの端部から樹脂部5の端部までの距離dx1は、樹脂基材4の端部から樹脂部5の端部までの距離dx2よりも長い。この場合、樹脂基材の側面の面積が大きくなるため、樹脂基材と樹脂部との接触面積を増やすことができる。これにより、樹脂部の剥がれをより抑制できる。また、上述したように、本開示におけるガラス積層体を、後述のガラス積層体の製造方法により製造する場合、積層体の端部の溝に樹脂組成物が入りやすくなり、樹脂組成物の液だれを抑制できる。
ここで、ガラス積層体の中央部における樹脂基材の接合層側の面を基準面としたとき、突出部の端部は、上記基準面における突出部の端部であって、突出部の外側の端部をいう。例えば図10(b)において、突出部4xについて、基準面はS11で示され、突出部4xの端部は4xeで示される。また、突出部4yについて、基準面はS12で示され、突出部4yの端部は4yeで示される。
また、突出部の端部から樹脂部の端部までの距離は、樹脂基材の端部から樹脂部の端部までの距離と同一であってもよい。例えば図10(a)において、突出部4xの端部から樹脂部5の端部までの距離dx1は、樹脂基材4aの端部から樹脂部5の端部までの距離dx2と同じである。
樹脂基材が、周縁部に、樹脂基材の接合層側の面に対して接合層側に突出した突出部を有するようにするには、後述の「B.ガラス積層体の製造方法」に記載するように、ガラス基材に、接合層および樹脂基材を有する積層フィルムを貼り合わせた積層体を準備した後、レーザー加工により、積層体における樹脂基材の周縁部および接合層の周縁部を切断するトリミングを行う方法が挙げられる。レーザーの熱により、樹脂基材が溶融し、突出部が形成されると考えられる。また、樹脂基材の耐熱性が低い場合、レーザーの熱による影響を受けやすく、突出部が形成されやすい。一方、樹脂基材の耐熱性が高い場合、レーザーの熱による影響を受けにくく、突出部が形成されにくい。また、後述の「B.ガラス積層体の製造方法」に記載するように、積層体において、樹脂基材の接合層とは反対の面側に保護フィルムが配置されており、保護フィルム側からレーザーを照射する場合、保護フィルムによってレーザーの熱が緩和されるため、樹脂基材はレーザーの熱による影響を受けにくく、突出部が形成されにくいと考えられる。一方、ガラス基材の両方の主面側に接合層および樹脂基材が配置されている場合、レーザー照射側とは反対側に位置する樹脂基材は、ガラス基材の厚さ分の空間を経てレーザーが照射されることになる。この空間には熱が溜まりやすいため、レーザー照射側とは反対側に位置する樹脂基材は、レーザーの熱による影響を受けやすく、突出部が形成されやすいと考えられる。
また、樹脂基材の周縁部は内側に湾曲していてもよい。樹脂部が硬化性樹脂組成物の硬化物を含有する場合、樹脂部形成時に、硬化性樹脂組成物の硬化収縮によって、樹脂基材の周縁部が内側に湾曲すると考えられる。この場合、樹脂部の剥がれをさらに抑制できる。
また、樹脂基材の接合層側の面は平坦であってもよい。例えば図1および図3において、ガラス基材2の一方の主面S1側に接合層3および樹脂基材4が配置されており、樹脂基材4の接合層3側の面は、周縁部に突出部を有さず、平坦である。また、例えば図2および図4において、ガラス基材2の両方の主面S1、S2側にそれぞれ接合層3a、3bおよび樹脂基材4a、4bが配置されており、樹脂基材4a、4bの接合層3a、3b側の面は、周縁部に突出部を有さず、平坦である。
(3)樹脂基材の材料
(a)樹脂
樹脂基材を構成する樹脂は、透明性を有することが好ましい。このような樹脂としては、例えば、ポリイミド系樹脂、ポリアミド系樹脂、ポリエステル系樹脂、セルロース系樹脂、アクリル系樹脂、ポリカーボネート系樹脂が挙げられる。ポリイミド系樹脂としては、例えば、ポリイミド、ポリアミドイミド、ポリエーテルイミド、ポリエステルイミドが挙げられる。ポリエステル系樹脂としては、例えば、ポリエチレンテレフタレート(PET)、ポリプロピレンテレフタレート、ポリブチレンテレフタレート、ポリエチレンナフタレート(PEN)が挙げられる。セルロース系樹脂としては、例えば、トリアセチルセルロース(TAC)が挙げられる。アクリル系樹脂としては、例えば、ポリ(メタ)アクリル酸メチル、ポリ(メタ)アクリル酸エチルが挙げられる。
樹脂基材は、単層であってもよく、共押出フィルム等の多層であってもよい。
中でも、優れた硬度および透明性を有し、耐屈曲性を有することから、ポリイミド系樹脂が好ましい。ポリイミド系樹脂は、透明性を有していれば特に限定されないが、上記の中でも、ポリイミド、ポリアミドイミドが好ましい。以下、ポリイミドおよびポリアミドイミドを例に挙げて説明する。
(i)ポリイミド
ポリイミドは、テトラカルボン酸成分とジアミン成分とを反応させて得られるものである。ポリイミドとしては、透明性を有するものであれば特に限定されないが、例えば、優れた透明性および優れた剛性を有する点から、下記一般式(1)および下記一般式(3)で表される構造からなる群から選ばれる少なくとも1種の構造を有することが好ましい。
ポリイミドは、テトラカルボン酸成分とジアミン成分とを反応させて得られるものである。ポリイミドとしては、透明性を有するものであれば特に限定されないが、例えば、優れた透明性および優れた剛性を有する点から、下記一般式(1)および下記一般式(3)で表される構造からなる群から選ばれる少なくとも1種の構造を有することが好ましい。
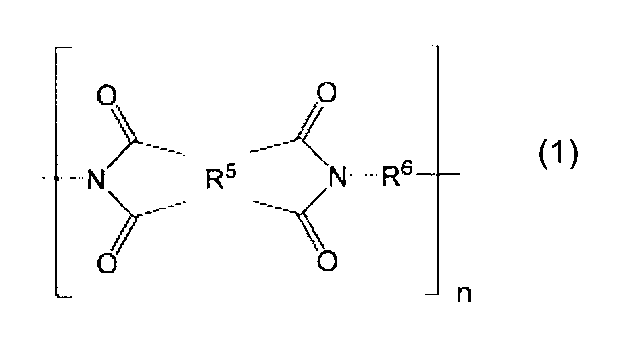
上記一般式(1)において、R5はテトラカルボン酸残基である4価の基、R6は、trans-シクロヘキサンジアミン残基、trans-1,4-ビスメチレンシクロヘキサンジアミン残基、4,4’-ジアミノジフェニルスルホン残基、3,4’-ジアミノジフェニルスルホン残基、および下記一般式(2)で表される2価の基からなる群から選ばれる少なくとも1種の2価の基を表す。nは繰り返し単位数を表し、1以上である。
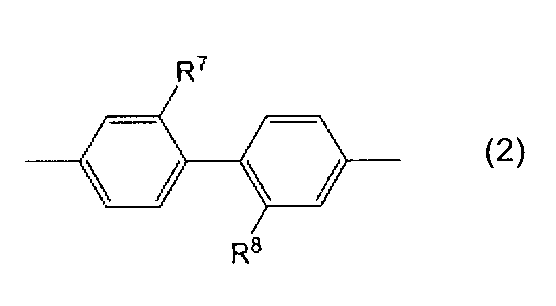
上記一般式(2)において、R7およびR8はそれぞれ独立して、水素原子、アルキル基、またはパーフルオロアルキル基を表す。

上記一般式(3)において、R9はシクロヘキサンテトラカルボン酸残基、シクロペンタンテトラカルボン酸残基、ジシクロヘキサン-3,4,3’,4’-テトラカルボン酸残基、および4,4'-(ヘキサフルオロイソプロピリデン)ジフタル酸残基からなる群から選ばれる少なくとも1種の4価の基、R10は、ジアミン残基である2価の基を表す。n’は繰り返し単位数を表し、1以上である。
なお、「テトラカルボン酸残基」とは、テトラカルボン酸から、4つのカルボキシル基を除いた残基をいい、テトラカルボン酸二無水物から酸二無水物構造を除いた残基と同じ構造を表す。また、「ジアミン残基」とは、ジアミンから2つのアミノ基を除いた残基をいう。
上記一般式(1)における、R5はテトラカルボン酸残基であり、テトラカルボン酸二無水物から酸二無水物構造を除いた残基とすることができる。テトラカルボン酸二無水物としては、例えば国際公開第2018/070523号に記載のものを挙げることができる。上記一般式(1)におけるR5としては、中でも、透明性が向上し、かつ剛性が向上する点から、4,4’-(ヘキサフルオロイソプロピリデン)ジフタル酸残基、3,3’,4,4’-ビフェニルテトラカルボン酸残基、ピロメリット酸残基、2,3’,3,4’-ビフェニルテトラカルボン酸残基、3,3’,4,4’-ベンゾフェノンテトラカルボン酸残基、3,3’,4,4’-ジフェニルスルホンテトラカルボン酸残基、4,4'-オキシジフタル酸残基、シクロヘキサンテトラカルボン酸残基、およびシクロペンタンテトラカルボン酸残基からなる群から選択される少なくとも1種を含むことが好ましく、さらに、4,4’-(ヘキサフルオロイソプロピリデン)ジフタル酸残基、4,4’-オキシジフタル酸残基、および3,3’,4,4’-ジフェニルスルホンテトラカルボン酸残基からなる群から選択される少なくとも1種を含むことが好ましい。
R5において、これらの好適な残基を合計で、50モル%以上含むことが好ましく、さらに70モル%以上含むことが好ましく、よりさらに90モル%以上含むことが好ましい。
また、R5として、3,3’,4,4’-ビフェニルテトラカルボン酸残基、3,3’,4,4’-ベンゾフェノンテトラカルボン酸残基、およびピロメリット酸残基からなる群から選択される少なくとも1種のような剛直性を向上するのに適したテトラカルボン酸残基群(グループA)と、4,4’-(ヘキサフルオロイソプロピリデン)ジフタル酸残基、2,3’,3,4’-ビフェニルテトラカルボン酸残基、3,3’,4,4’-ジフェニルスルホンテトラカルボン酸残基、4,4'-オキシジフタル酸残基、シクロヘキサンテトラカルボン酸残基、およびシクロペンタンテトラカルボン酸残基からなる群から選択される少なくとも1種のような透明性を向上するのに適したテトラカルボン酸残基群(グループB)とを混合して用いることも好ましい。
この場合、上記の剛直性を向上するのに適したテトラカルボン酸残基群(グループA)と、透明性を向上するのに適したテトラカルボン酸残基群(グループB)との含有比率は、透明性を向上するのに適したテトラカルボン酸残基群(グループB)1モルに対して、剛直性を向上するのに適したテトラカルボン酸残基群(グループA)が0.05モル以上9モル以下であることが好ましく、さらに0.1モル以上5モル以下であることが好ましく、よりさらに0.3モル以上4モル以下であることが好ましい。
上記一般式(1)におけるR6としては、中でも、透明性が向上し、かつ剛性が向上する点から、4,4’-ジアミノジフェニルスルホン残基、3,4’-ジアミノジフェニルスルホン残基、および上記一般式(2)で表される2価の基からなる群から選ばれる少なくとも1種の2価の基であることが好ましく、さらに、4,4’-ジアミノジフェニルスルホン残基、3,4’-ジアミノジフェニルスルホン残基、ならびに、R7およびR8がパーフルオロアルキル基である上記一般式(2)で表される2価の基からなる群から選ばれる少なくとも1種の2価の基であることが好ましい。
上記一般式(3)におけるR9としては、中でも、透明性が向上し、かつ剛性が向上する点から、4,4'-(ヘキサフルオロイソプロピリデン)ジフタル酸残基、3,3’,4,4’-ジフェニルスルホンテトラカルボン酸残基、およびオキシジフタル酸残基を含むことが好ましい。
R9において、これらの好適な残基を、50モル%以上含むことが好ましく、さらに70モル%以上含むことが好ましく、よりさらに90モル%以上含むことが好ましい。
上記一般式(3)におけるR10はジアミン残基であり、ジアミンから2つのアミノ基を除いた残基とすることができる。ジアミンとしては、例えば国際公開第2018/070523号に記載のものを挙げることができる。上記一般式(3)におけるR10としては、中でも、透明性が向上し、かつ剛性が向上する点から、2,2’-ビス(トリフルオロメチル)ベンジジン残基、ビス[4-(4-アミノフェノキシ)フェニル]スルホン残基、4,4’-ジアミノジフェニルスルホン残基、2,2-ビス[4-(4-アミノフェノキシ)フェニル]ヘキサフルオロプロパン残基、ビス[4-(3-アミノフェノキシ)フェニル]スルホン残基、4,4’-ジアミノ-2,2’-ビス(トリフルオロメチル)ジフェニルエーテル残基、1,4-ビス[4-アミノ-2-(トリフルオロメチル)フェノキシ]ベンゼン残基、2,2-ビス[4-(4-アミノ-2-トリフルオロメチルフェノキシ)フェニル]ヘキサフルオロプロパン残基、4,4’-ジアミノ-2-(トリフルオロメチル)ジフェニルエーテル残基、4,4’-ジアミノベンズアニリド残基、N,N’-ビス(4-アミノフェニル)テレフタルアミド残基、および9,9-ビス(4-アミノフェニル)フルオレン残基からなる群から選ばれる少なくとも1種の2価の基を含むことが好ましく、さらに、2,2’-ビス(トリフルオロメチル)ベンジジン残基、ビス[4-(4-アミノフェノキシ)フェニル]スルホン残基、および4,4’-ジアミノジフェニルスルホン残基からなる群から選ばれる少なくとも1種の2価の基を含むことが好ましい。
R10において、これらの好適な残基を合計で、50モル%以上含むことが好ましく、さらに70モル%以上含むことが好ましく、よりさらに90モル%以上含むことが好ましい。
また、R10として、ビス[4-(4-アミノフェノキシ)フェニル]スルホン残基、4,4’-ジアミノベンズアニリド残基、N,N’-ビス(4-アミノフェニル)テレフタルアミド残基、パラフェニレンジアミン残基、メタフェニレンジアミン残基、および4,4’-ジアミノジフェニルメタン残基からなる群から選択される少なくとも1種のような剛直性を向上するのに適したジアミン残基群(グループC)と、2,2’-ビス(トリフルオロメチル)ベンジジン残基、4,4’-ジアミノジフェニルスルホン残基、2,2-ビス[4-(4-アミノフェノキシ)フェニル]ヘキサフルオロプロパン残基、ビス[4-(3-アミノフェノキシ)フェニル]スルホン残基、4,4’-ジアミノ-2,2’-ビス(トリフルオロメチル)ジフェニルエーテル残基、1,4-ビス[4-アミノ-2-(トリフルオロメチル)フェノキシ]ベンゼン残基、2,2-ビス[4-(4-アミノ-2-トリフルオロメチルフェノキシ)フェニル]ヘキサフルオロプロパン残基、4,4’-ジアミノ-2-(トリフルオロメチル)ジフェニルエーテル残基、および9,9-ビス(4-アミノフェニル)フルオレン残基からなる群から選択される少なくとも1種のような透明性を向上するのに適したジアミン残基群(グループD)とを混合して用いることも好ましい。
この場合、上記の剛直性を向上するのに適したジアミン残基群(グループC)と、透明性を向上するのに適したジアミン残基群(グループD)との含有比率は、透明性を向上するのに適したジアミン残基群(グループD)1モルに対して、剛直性を向上するのに適したジアミン残基群(グループC)が0.05モル以上9モル以下であることが好ましく、さらに0.1モル以上5モル以下であることが好ましく、0.3モル以上4モル以下であることがより好ましい。
上記一般式(1)および上記一般式(3)で表される構造において、nおよびn’はそれぞれ独立に、繰り返し単位数を表し、1以上である。ポリイミドにおける繰り返し単位数nは、構造に応じて適宜選択されれば良く、特に限定されない。平均繰り返し単位数は、例えば10以上2000以下とすることができ、15以上1000以下であることが好ましい。
また、ポリイミドは、その一部にポリアミド構造を含んでいても良い。含んでいても良いポリアミド構造としては、例えば、トリメリット酸無水物のようなトリカルボン酸残基を含むポリアミドイミド構造や、テレフタル酸のようなジカルボン酸残基を含むポリアミド構造が挙げられる。
透明性を向上させ、且つ、表面硬度を向上させる点から、R5およびR9のテトラカルボン酸残基である4価の基、及び、R6およびR10のジアミン残基である2価の基の少なくとも1つは、芳香族環を含み、且つ、(i)フッ素原子、(ii)脂肪族環、及び(iii)芳香族環同士をスルホニル基又はフッ素で置換されていてもよいアルキレン基で連結した構造、からなる群から選択される少なくとも1つを含むことが好ましい。ポリイミドが、芳香族環を有するテトラカルボン酸残基及び芳香族環を有するジアミン残基から選ばれる少なくとも一種を含むことにより、分子骨格が剛直となり配向性が高まり、表面硬度が向上するが、剛直な芳香族環骨格は吸収波長が長波長に伸びる傾向があり、可視光領域の透過率が低下する傾向がある。一方で、ポリイミドが(i)フッ素原子を含むと、ポリイミド骨格内の電子状態を電荷移動し難くすることができる点から透明性が向上する。また、ポリイミドが(ii)脂肪族環を含むと、ポリイミド骨格内のπ電子の共役を断ち切ることで骨格内の電荷の移動を阻害することができる点から透明性が向上する。また、ポリイミドが(iii)芳香族環同士をスルホニル基又はフッ素で置換されていてもよいアルキレン基で連結した構造を含むと、ポリイミド骨格内のπ電子の共役を断ち切ることで骨格内の電荷の移動を阻害することができる点から透明性が向上する。
中でも、透明性を向上させ、且つ、表面硬度を向上させる点から、R5およびR9のテトラカルボン酸残基である4価の基、及び、R6およびR10のジアミン残基である2価の基の少なくとも1つは、芳香族環とフッ素原子とを含むことが好ましく、R6およびR10のジアミン残基である2価の基が、芳香族環とフッ素原子とを含むことが好ましい。
このようなポリイミドの具体例としては、国際公開第2018/070523号に記載の特定の構造を有するものが挙げられる。
ポリイミドは、公知の方法により合成することができる。また、ポリイミドは、市販のものを用いても良い。ポリイミドの市販品としては、例えば、三菱ガス化学社製のネオプリム(登録商標)等が挙げられる。
ポリイミドの重量平均分子量は、例えば、3000以上50万以下であることが好ましく、5000以上30万以下であることがより好ましく、1万以上20万以下であることがさらに好ましい。重量平均分子量が小さすぎると、充分な強度が得られない場合があり、重量平均分子量が大きすぎると、粘度が上昇し、溶解性が低下するため、表面が平滑で厚み均一な樹脂基材が得られない場合がある。
なお、ポリイミドの重量平均分子量は、ゲル浸透クロマトグラフィー(GPC)によって測定できる。具体的には、ポリイミドを0.1質量%の濃度のN-メチルピロリドン(NMP)溶液とし、展開溶媒は、含水量500ppm以下の30mmol%LiBr-NMP溶液を用い、東ソー製GPC装置(HLC-8120、使用カラム:SHODEX製GPC LF-804)を用い、サンプル打ち込み量50μL、溶媒流量0.4mL/分、37℃の条件で測定を行う。重量平均分子量は、サンプルと同濃度のポリスチレン標準サンプルを基準に求める。
(ii)ポリアミドイミド
ポリアミドイミドとしては、透明性を有するものであれば特に限定されるものではなく、例えば、ジアンヒドリド由来の構成単位およびジアミン由来の構成単位を含む第1ブロックと、芳香族ジカルボニル化合物由来の構成単位および芳香族ジアミン由来の構成単位を含む第2ブロックと、を有するものを挙げることができる。上記ポリアミドイミドにおいて、上記ジアンヒドリドは、例えば、ビフェニルテトラカルボン酸二無水物(BPDA)および2-ビス(3,4-ジカルボキシフェニル)ヘキサフルオロプロパン二無水物(6FDA)を含むことができる。また、上記ジアミンは、ビストリフルオロメチルベンジジン(TFDB)を含むことができる。すなわち、上記ポリアミドイミドは、ジアンヒドリドおよびジアミンを含む単量体が共重合された第1ブロックと、芳香族ジカルボニル化合物および芳香族ジアミンを含む単量体が共重合された第2ブロックとを有するポリアミドイミド前駆体をイミド化させた構造を有するものである。上記ポリアミドイミドは、イミド結合を含む第1ブロックとアミド結合を含む第2ブロックとを有することにより、光学特性だけでなく、熱的、機械的特性に優れたものとなる。特に、第1ブロックを形成するジアミンとして、ビストリフルオロメチルベンジジン(TFDB)を使用することにより、熱安定性および光学特性を向上させることができる。また、第1ブロックを形成するジアンヒドリドとして、2-ビス(3,4-ジカルボキシフェニル)ヘキサフルオロプロパン二無水物(6FDA)およびビフェニルテトラカルボン酸二無水物(BPDA)を使用することにより、複屈折の向上および耐熱性の確保を図ることができる。
ポリアミドイミドとしては、透明性を有するものであれば特に限定されるものではなく、例えば、ジアンヒドリド由来の構成単位およびジアミン由来の構成単位を含む第1ブロックと、芳香族ジカルボニル化合物由来の構成単位および芳香族ジアミン由来の構成単位を含む第2ブロックと、を有するものを挙げることができる。上記ポリアミドイミドにおいて、上記ジアンヒドリドは、例えば、ビフェニルテトラカルボン酸二無水物(BPDA)および2-ビス(3,4-ジカルボキシフェニル)ヘキサフルオロプロパン二無水物(6FDA)を含むことができる。また、上記ジアミンは、ビストリフルオロメチルベンジジン(TFDB)を含むことができる。すなわち、上記ポリアミドイミドは、ジアンヒドリドおよびジアミンを含む単量体が共重合された第1ブロックと、芳香族ジカルボニル化合物および芳香族ジアミンを含む単量体が共重合された第2ブロックとを有するポリアミドイミド前駆体をイミド化させた構造を有するものである。上記ポリアミドイミドは、イミド結合を含む第1ブロックとアミド結合を含む第2ブロックとを有することにより、光学特性だけでなく、熱的、機械的特性に優れたものとなる。特に、第1ブロックを形成するジアミンとして、ビストリフルオロメチルベンジジン(TFDB)を使用することにより、熱安定性および光学特性を向上させることができる。また、第1ブロックを形成するジアンヒドリドとして、2-ビス(3,4-ジカルボキシフェニル)ヘキサフルオロプロパン二無水物(6FDA)およびビフェニルテトラカルボン酸二無水物(BPDA)を使用することにより、複屈折の向上および耐熱性の確保を図ることができる。
第1ブロックを形成するジアンヒドリドは、2種類のジアンヒドリド、すなわち、6FDAおよびBPDAを含む。第1ブロックには、TFDBおよび6FDAが結合された重合体とTFDBおよびBPDAが結合された重合体とが、別途の繰り返し単位を基準にそれぞれ区分されて含まれていてもよく、同じ繰り返し単位内に規則的に配列されていてもよく、あるいは完全にランダムに配列されて含まれていてもよい。
第1ブロックを形成する単量体のうち、ジアンヒドリドとして、BPDAおよび6FDAが1:3~3:1のモル比で含まれることが好ましい。光学的特性の確保だけでなく、機械的特性及び耐熱性の低下を抑制することができ、優れた複屈折を有することができるからである。
第1ブロックおよび第2ブロックのモル比は、5:1~1:1であることが好ましい。
第2ブロックの含有量が著しく低い場合、第2ブロックによる熱的安定性及び機械的特性の向上の効果が十分に得られない場合がある。また、第2ブロックの含有量が第1ブロックの含有量よりもさらに高い場合、熱的安定性及び機械的特性は向上できるものの、黄色度や透過度等が低下する等、光学特性が悪くなり、複屈折特性も高まる場合がある。なお、第1ブロックおよび第2ブロックは、ランダム共重合体であってもよく、ブロック共重合体であってもよい。ブロックの繰り返し単位は特に限定されない。
第2ブロックの含有量が著しく低い場合、第2ブロックによる熱的安定性及び機械的特性の向上の効果が十分に得られない場合がある。また、第2ブロックの含有量が第1ブロックの含有量よりもさらに高い場合、熱的安定性及び機械的特性は向上できるものの、黄色度や透過度等が低下する等、光学特性が悪くなり、複屈折特性も高まる場合がある。なお、第1ブロックおよび第2ブロックは、ランダム共重合体であってもよく、ブロック共重合体であってもよい。ブロックの繰り返し単位は特に限定されない。
第2ブロックを形成する芳香族ジカルボニル化合物としては、例えば、テレフタロイルクロリド(p-Terephthaloyl chloride、TPC)、テレフタル酸(Terephthalic acid)、イソフタロイルジクロリド(Iso-phthaloyl dichloride)及び4,4’-ベンゾイルジクロリド(4,4’-benzoyl chloride)からなる群から選択される1種以上を挙げることができる。好ましくは、テレフタロイルクロリド(p-Terephthaloyl chloride、TPC)及びイソフタロイルジクロリド(Iso-phthaloyl dichloride)の中から選択される1種以上とすることができる。
第2ブロックを形成するジアミンとしては、例えば、2,2-ビス(4-(4-アミノフェノキシ)フェニル)ヘキサフルオロプロパン(HFBAPP)、ビス(4-(4-アミノフェノキシ)フェニル)スルホン(BAPS)、ビス(4-(3-アミノフェノキシ)フェニル)スルホン(BAPSM)、4,4’-ジアミノジフェニルスルホン(4DDS)、3,3’-ジアミノジフェニルスルホン(3DDS)、2,2-ビス(4-(4-アミノフェノキシ)フェニルプロパン(BAPP)、4,4’-ジアミノジフェニルプロパン(6HDA)、1,3-ビス(4-アミノフェノキシ)ベンゼン(134APB)、1,3-ビス(3-アミノフェノキシ)ベンゼン(133APB)、1,4-ビス(4-アミノフェノキシ)ビフェニル(BAPB)、4,4’-ビス(4-アミノ-2-トリフルオロメチルフェノキシ)ビフェニル(6FAPBP)、3,3-ジアミノ-4,4-ジヒドロキシジフェニルスルホン(DABS)、2,2-ビス(3-アミノ-4-ヒドロキシロキシフェニル)プロパン(BAP)、4,4’-ジアミノジフェニルメタン(DDM)、4,4’-オキシジアニリン(4-ODA)及び3,3’-オキシジアニリン(3-ODA)からなる群から選択される1種以上の柔軟基を有するジアミンを挙げることができる。
芳香族ジカルボニル化合物を使用する場合、高い熱安定性及び機械的物性を実現するには容易であるが、分子構造内のベンゼン環によって高い複屈折を示すことがある。そのため、第2ブロックによる複屈折の低下を抑制するために、ジアミンは、分子構造に柔軟基が導入されたものを使用することが好ましい。具体的には、ジアミンは、ビス(4-(3-アミノフェノキシ)フェニル)スルホン(BAPSM)、4,4’-ジアミノジフェニルスルホン(4DDS)及び2,2-ビス(4-(4-アミノフェノキシ)フェニル)ヘキサフルオロプロパン(HFBAPP)の中から選択される1種以上のジアミンであることがより好ましい。特に、BAPSMのように柔軟基の長さが長く、置換基の位置がメタ位にあるジアミンであるほど、優れた複屈折率を示すことができる。
ビフェニルテトラカルボン酸二無水物(BPDA)および2-ビス(3,4-ジカルボキシフェニル)ヘキサフルオロプロパン二無水物(6FDA)を含むジアンヒドリドと、ビストリフルオロメチルベンジジン(TFDB)を含むジアミンとが共重合された第1ブロック、ならびに、芳香族ジカルボニル化合物と芳香族ジアミンとが共重合された第2ブロックを分子構造内に含むポリアミドイミド前駆体は、GPCによって測定した重量平均分子量が例えば200,000以上215,000以下であることが好ましく、粘度が例えば2400poise以上2600poise以下であることが好ましい。
ポリアミドイミドは、ポリアミドイミド前駆体をイミド化することにより得ることができる。また、ポリアミドイミドを用いてポリアミドイミドフィルムを得ることができる。
ポリアミドイミド前駆体をイミド化する方法およびポリアミドイミドフィルムの製造方法については、例えば、特表2018-506611号公報を参照することができる。
ポリアミドイミド前駆体をイミド化する方法およびポリアミドイミドフィルムの製造方法については、例えば、特表2018-506611号公報を参照することができる。
(b)添加剤
樹脂基材は、紫外線吸収剤を含有していてもよい。樹脂基材の紫外線による劣化を抑制できる。中でも、樹脂基材がポリイミドを含有する場合、樹脂基材の経時的な色変化を抑制できる。また、ガラス積層体を備える表示装置において、ガラス積層体よりも表示パネル側に配置されている部材、例えば偏光子等の紫外線による劣化を抑制できる。紫外線吸収剤としては、特に限定されず、一般的な紫外線吸収剤を用いることができる。
樹脂基材は、紫外線吸収剤を含有していてもよい。樹脂基材の紫外線による劣化を抑制できる。中でも、樹脂基材がポリイミドを含有する場合、樹脂基材の経時的な色変化を抑制できる。また、ガラス積層体を備える表示装置において、ガラス積層体よりも表示パネル側に配置されている部材、例えば偏光子等の紫外線による劣化を抑制できる。紫外線吸収剤としては、特に限定されず、一般的な紫外線吸収剤を用いることができる。
樹脂基材は、必要に応じて、添加剤をさらに含有できる。添加剤としては、例えば、無機粒子、巻き取りを円滑にするためのシリカフィラー、製膜性や脱泡性を向上させる界面活性剤、密着性向上剤等が挙げられる。
(4)樹脂基材の特性
樹脂基材は、衝撃吸収性を有することが好ましい。具体的には、樹脂基材の複合弾性率が、例えば、4GPa以上が好ましく、5GPa以上がより好ましく、6GPa以上がさらに好ましい。樹脂基材の複合弾性率が上記範囲であることにより、衝撃によるガラス基材の割れを抑制できる。また、ガラス積層体の樹脂基材側の面の表面硬度を高めることができ、耐傷性を向上させることができる。一方、樹脂基材の複合弾性率は、例えば、40GPa以下が好ましく、30GPa以下がより好ましく、20GPa以下がさらに好ましい。樹脂基材の複合弾性率は、例えば、4GPa以上40GPa以下が好ましく、5GPa以上30GPa以下がより好ましく、6GPa以上20GPa以下がさらに好ましい。
樹脂基材は、衝撃吸収性を有することが好ましい。具体的には、樹脂基材の複合弾性率が、例えば、4GPa以上が好ましく、5GPa以上がより好ましく、6GPa以上がさらに好ましい。樹脂基材の複合弾性率が上記範囲であることにより、衝撃によるガラス基材の割れを抑制できる。また、ガラス積層体の樹脂基材側の面の表面硬度を高めることができ、耐傷性を向上させることができる。一方、樹脂基材の複合弾性率は、例えば、40GPa以下が好ましく、30GPa以下がより好ましく、20GPa以下がさらに好ましい。樹脂基材の複合弾性率は、例えば、4GPa以上40GPa以下が好ましく、5GPa以上30GPa以下がより好ましく、6GPa以上20GPa以下がさらに好ましい。
ここで、樹脂基材の複合弾性率は、樹脂基材のインデンテーション硬さ(HIT)を測定する際に求められる接触投影面積Apを用いて算出する。「インデンテーション硬さ」とは、ナノインデンテーション法による硬度測定によって得られる圧子の負荷から除荷までの荷重-変位曲線から求められる値である。樹脂基材の複合弾性率は、樹脂基材の弾性変形および圧子の弾性変形が含まれた弾性率である。
インデンテーション硬さ(HIT)の測定は、測定サンプルについてBRUKER社製の「TI950 TriboIndenter」を用いて行うものとする。具体的には、まず、1mm×10mmに切り出したガラス積層体を包埋樹脂によって包埋したブロックを作製し、このブロックから一般的な切片作製方法によって穴等がない均一な、厚さ50nm以上100nm以下の切片を切り出す。切片の作製には、「ウルトラミクロトーム EM UC7」(ライカ マイクロシステムズ社製)等を用いることができる。そして、この穴等がない均一な切片が切り出された残りのブロックを測定サンプルとする。次いで、このような測定サンプルにおける上記切片が切り出されることによって得られた断面において、以下の測定条件で、上記圧子としてバーコビッチ(Berkovich)圧子(三角錐、BRUKER社製のTI-0039)を樹脂基材の断面中央に10秒かけて最大押し込み荷重25μNまで垂直に押し込む。ここで、バーコビッチ圧子は、ガラス基材等の他の層の影響を避けるためおよび樹脂基材の側縁の影響を避けるために、樹脂基材と他の層との界面から樹脂基材の中央側に500nm離れ、樹脂基材の両側端からそれぞれ樹脂基材の中央側に500nm離れた樹脂基材の部分内に押し込むものとする。その後、一定保持して残留応力の緩和を行った後、10秒かけて除荷させて、緩和後の最大荷重を計測し、該最大荷重Pmax(μN)と接触投影面積Ap(nm2)とを用い、Pmax/Apにより、インデンテーション硬さ(HIT)を算出する。上記接触投影面積は、標準試料の溶融石英(BRUKER社製の5-0098)を用いてOliver-Pharr法で圧子先端曲率を補正した接触投影面積である。インデンテーション硬さ(HIT)は、10箇所測定して得られた値の算術平均値とする。なお、測定値の中に算術平均値から±20%以上外れるものが含まれている場合は、その測定値を除外し再測定を行う。測定値の中に算術平均値から±20%以上外れているものが存在するか否かは、測定値をAとし、算術平均値をBとしたとき、(A-B)/B×100によって求められる値(%)が±20%以上であるかによって判断する。
(測定条件1)
・荷重速度:2.5μN/秒
・保持時間:5秒
・荷重除荷速度:2.5μN/秒
・測定温度:25℃
・荷重速度:2.5μN/秒
・保持時間:5秒
・荷重除荷速度:2.5μN/秒
・測定温度:25℃
なお、上記測定条件1でインデンテーション硬さの測定を行った場合に、最大荷重での押し込み深さが500nm以上となる場合には、以下の測定条件2に変更して測定を行う。上述したように、インデンテーション硬さの測定においては、樹脂基材に10秒かけて押し込みを行うため、測定条件1では最大荷重が25μN、測定条件2では最大荷重が5μNとなる。
(測定条件2)
・荷重速度:0.5μN/秒
・保持時間:5秒
・荷重除荷速度:0.5μN/秒
・測定温度:25℃
・荷重速度:0.5μN/秒
・保持時間:5秒
・荷重除荷速度:0.5μN/秒
・測定温度:25℃
樹脂基材の複合弾性率Erは、下記数式(1)によって、インデンテーション硬さの測定の際に求められた接触投影面積Apを用いて求める。複合弾性率は、インデンテーション硬さを10箇所測定し、その都度複合弾性率を求め、得られた10箇所の複合弾性率の算術平均値とする。
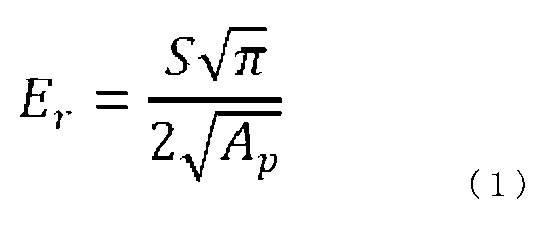
(上記数式(1)中、Apは接触投影面積であり、Erは樹脂基材の複合弾性率であり、Sは接触剛性である。)
樹脂基材の複合弾性率は、例えば、樹脂基材に含まれる材料の種類や組成等によって調整できる。
本開示におけるガラス積層体を例えば表示装置に用いる場合、樹脂基材は、透明性を有することが好ましい。具体的には、樹脂基材の全光線透過率は、80%以上が好ましく、85%以上がより好ましく、88%以上がさらに好ましい。
ここで、樹脂基材の全光線透過率は、JIS K7361-1に準拠して測定する。全光線透過率は、例えば村上色彩技術研究所製のヘイズメーターHM150により測定することができる。
また、樹脂基材のヘイズは、例えば2%以下が好ましく、1.5%以下がより好ましく、1%以下がさらに好ましい。
ここで、樹脂基材のヘイズは、JIS K-7136に準拠して測定する。ヘイズは、例えば村上色彩技術研究所製のヘイズメーターHM150により測定することができる。
(5)樹脂基材の厚さ
樹脂基材の厚さは、耐衝撃性および耐屈曲性を満たすことができるように、適宜選択される。
樹脂基材の厚さは、耐衝撃性および耐屈曲性を満たすことができるように、適宜選択される。
ここで、各層の厚さは、走査型電子顕微鏡(SEM)により観察されるガラス積層体の厚さ方向の断面から測定して得られた任意の10箇所の厚さの算術平均値とする。具体的な断面写真の撮影方法を以下に示す。まず、ガラス積層体を2cm×2cmの大きさに切り出し、ガラス積層体を包埋樹脂によって包埋したブロックを作製し、研磨機を用いて断面を作製する。研磨機としては、Struers社製のTegraPol-35を用いることができる。
その後、走査型電子顕微鏡を用いて、測定サンプルの断面写真を撮影する。走査型電子顕微鏡としては、日立ハイテクノロジーズ社製のS-4800を用いることができる。走査型電子顕微鏡(日立ハイテクノロジーズ社製のS-4800)を用いて断面写真を撮影する際には、検出器を「Lower」、加速電圧を「3kV」、エミッション電流を「10μA」に設定して断面観察を行う。倍率については、フォーカスを調節し、コントラストおよび明るさを各層が見分けられるか観察しながら、100倍以上10万倍以下の範囲内、好ましくは1000倍以上5万倍以下の範囲内、さらに好ましくは5000倍以上1万倍以下の範囲内で、適宜調節する。なお、走査型電子顕微鏡(日立ハイテクノロジーズ社製のS-4800)を用いて断面写真を撮影する際には、さらに、ビームモニタ絞りを「1」に設定し、対物レンズ絞りを「3」に設定し、またW.D.を「8mm」に設定してもよい。また、界面のコントラストは、高倍率であると分かりにくい場合がある。その場合には、低倍率も同時に観察する。例えば、2000倍と1万倍や、5000倍と2万倍など、高低の2つの倍率で観察する。そして、両倍率の断面写真において、上記算術平均値を求め、さらにその平均値を各層の厚さとする。なお、特に断りの無い限りは、本開示における他の層の厚さの測定方法についても同様とする。
その後、走査型電子顕微鏡を用いて、測定サンプルの断面写真を撮影する。走査型電子顕微鏡としては、日立ハイテクノロジーズ社製のS-4800を用いることができる。走査型電子顕微鏡(日立ハイテクノロジーズ社製のS-4800)を用いて断面写真を撮影する際には、検出器を「Lower」、加速電圧を「3kV」、エミッション電流を「10μA」に設定して断面観察を行う。倍率については、フォーカスを調節し、コントラストおよび明るさを各層が見分けられるか観察しながら、100倍以上10万倍以下の範囲内、好ましくは1000倍以上5万倍以下の範囲内、さらに好ましくは5000倍以上1万倍以下の範囲内で、適宜調節する。なお、走査型電子顕微鏡(日立ハイテクノロジーズ社製のS-4800)を用いて断面写真を撮影する際には、さらに、ビームモニタ絞りを「1」に設定し、対物レンズ絞りを「3」に設定し、またW.D.を「8mm」に設定してもよい。また、界面のコントラストは、高倍率であると分かりにくい場合がある。その場合には、低倍率も同時に観察する。例えば、2000倍と1万倍や、5000倍と2万倍など、高低の2つの倍率で観察する。そして、両倍率の断面写真において、上記算術平均値を求め、さらにその平均値を各層の厚さとする。なお、特に断りの無い限りは、本開示における他の層の厚さの測定方法についても同様とする。
3.接合層
本開示における接合層は、ガラス基材の少なくとも一方の主面側に配置され、ガラス基材と樹脂基材とを接合するための部材である。
本開示における接合層は、ガラス基材の少なくとも一方の主面側に配置され、ガラス基材と樹脂基材とを接合するための部材である。
(1)接合層の配置
接合層の大きさは、ガラス基材の大きさよりも大きい。すなわち、接合層の端部は、ガラス基材の端部よりも外側に位置する。これにより、ガラス積層体の端部の耐衝撃性を向上させることができる。また、上述したように、ガラス基材の側面だけでなく、接合層の側面および樹脂基材の側面も樹脂部で覆われている場合、接合層の大きさおよび樹脂基材の大きさが、ガラス基材の大きさよりも大きいことにより、接合層の大きさがガラス基材の大きさと同じであり、樹脂基材の大きさがガラス基材の大きさおよび接合層の大きさよりも大きい場合と比較して、樹脂部と接合層との接触面積を増やすことができる。これにより、樹脂部の密着性が向上し、樹脂部の剥がれを抑制できる。
接合層の大きさは、ガラス基材の大きさよりも大きい。すなわち、接合層の端部は、ガラス基材の端部よりも外側に位置する。これにより、ガラス積層体の端部の耐衝撃性を向上させることができる。また、上述したように、ガラス基材の側面だけでなく、接合層の側面および樹脂基材の側面も樹脂部で覆われている場合、接合層の大きさおよび樹脂基材の大きさが、ガラス基材の大きさよりも大きいことにより、接合層の大きさがガラス基材の大きさと同じであり、樹脂基材の大きさがガラス基材の大きさおよび接合層の大きさよりも大きい場合と比較して、樹脂部と接合層との接触面積を増やすことができる。これにより、樹脂部の密着性が向上し、樹脂部の剥がれを抑制できる。
ガラス基材の端部から接合層の端部までの距離は、上記のガラス基材の端部から樹脂基材の端部までの距離と同様である。
ここで、接合層の端部とは、接合層の側面において最も突出している部分、つまり接合層の側面における先端部分をいう。
図7(a)~(d)および図8(a)~(d)に、ガラス基材2の一方の主面S1側のみに接合層3および樹脂基材4が配置されている場合の、ガラス基材2の端部から接合層3の端部までの距離d3の例を示す。図9(a)、(b)に、ガラス基材2の両方の主面S1、S2側にそれぞれ接合層3a、3bおよび樹脂基材4a、4bが配置されている場合の、ガラス基材2の端部から接合層3aの端部までの距離d3およびガラス基材2の端部から接合層3bの端部までの距離d5の例を示す。
ガラス基材の端部から接合層の端部までの距離は、上記のガラス基材の端部から樹脂基材の端部までの距離と同じであってもよく、異なっていてもよい。例えば、後述のガラス積層体の製造方法の項に記載するように、樹脂基材および接合層の周縁部を切断するトリミング工程を行う場合、ガラス基材の端部から接合層の端部までの距離は、上記のガラス基材の端部から樹脂基材の端部までの距離と同じになる。
(2)接合層の材料
接合層は、ガラス基材と樹脂基材とを接合できるものであれば特に限定されず、例えば、感熱接着層、硬化型接着層、感圧接着層、感光性接着層が挙げられる。中でも、感熱接着層が好ましい。感熱接着層であれば、湿熱環境下においてもガラス基材と樹脂基材との間の密着性が良好である。
接合層は、ガラス基材と樹脂基材とを接合できるものであれば特に限定されず、例えば、感熱接着層、硬化型接着層、感圧接着層、感光性接着層が挙げられる。中でも、感熱接着層が好ましい。感熱接着層であれば、湿熱環境下においてもガラス基材と樹脂基材との間の密着性が良好である。
感熱接着層は、ヒートシール剤等の感熱接着剤を含む。感熱接着剤に含まれる樹脂としては、例えば、熱溶着可能な熱可塑性樹脂が挙げられる。このような熱可塑性樹脂としては、特に限定されず、例えば、アクリル樹脂、塩化ビニル-酢酸ビニル共重合体、ポリアミド樹脂、ポリエステル樹脂、ポリエステルウレタン樹脂、塩素化ポリプロピレン、塩素化ゴム、ウレタン樹脂、エポキシ樹脂、スチレン樹脂、ポリオレフィン樹脂、シリコーン樹脂、ポリビニルブチラール(PVB)等のポリビニルアセタール樹脂、ポリエーテルウレタン樹脂が挙げられる。これらの熱可塑性樹脂は、単独で使用してもよく、2種以上を組み合わせてもよい。
また、感熱接着剤は、硬化剤をさらに含有することができる。これにより、耐熱性や接着性を向上させることができる。硬化剤としては、例えば、イソシアネート系硬化剤、エポキシ系硬化剤、メラミン系硬化剤が挙げられる。硬化剤は、単独で使用してもよく、2種以上を組み合わせてもよい。感熱接着剤が硬化剤を含有する場合、感熱接着層は、感熱接着剤の硬化物を含有することになる。
また、感熱接着剤は、必要に応じて添加剤を含有していてもよい。添加剤としては、例えば、光安定剤、紫外線吸収剤、赤外線吸収剤、酸化防止剤、可塑剤、カップリング剤、消泡剤、充填剤、屈折率を調整するための無機または有機粒子、帯電防止剤、青色色素や紫色色素等の着色剤、レベリング剤、界面活性剤、易滑剤、各種増感剤、難燃剤、接着付与剤、重合禁止剤、表面改質剤が挙げられる。これらの添加剤は、常用のものから適宜選択して用いることができる。添加剤の含有量は、適宜設定することができる。中でも、感熱接着剤は、ガラス基材との密着性を高めるために、シランカップリング剤を含有することが好ましい。
硬化型接着層は、硬化型接着剤を含有する。硬化型接着剤としては、例えば、熱硬化型接着剤、紫外線硬化型接着剤が挙げられる。
熱硬化型接着剤は、加熱により硬化する接着剤である。熱硬化型接着剤としては、例えば、エポキシ系接着剤、アクリル系接着剤、ウレタン系接着剤、ポリエステル系接着剤、シリコーン系接着剤が挙げられる。
紫外線硬化型接着剤は、紫外線の照射により硬化する接着剤である。紫外線硬化型接着剤としては、例えば、エポキシ系接着剤、アクリル系接着剤、ウレタンアクリレート系接着剤が挙げられる。
また、硬化型接着剤は、必要に応じて添加剤を含有していてもよい。添加剤としては、例えば、光安定剤、紫外線吸収剤、赤外線吸収剤、酸化防止剤、可塑剤、カップリング剤、消泡剤、充填剤、屈折率を調整するための無機または有機粒子、帯電防止剤、青色色素や紫色色素等の着色剤、レベリング剤、界面活性剤、易滑剤、各種増感剤、難燃剤、接着付与剤、重合禁止剤、表面改質剤等が挙げられる。これらの添加剤は、常用のものから適宜選択して用いることができる。添加剤の含有量は、適宜設定することができる。
感圧接着層は、感圧接着剤を含む。感圧接着剤としては、例えば、光学透明粘着剤(OCA; Optical Clear Adhesive)が挙げられる。具体的には、アクリル系粘着剤、ウレタン系粘着剤、シリコーン系粘着剤、エポキシ系粘着剤、酢酸ビニル系粘着剤、ポリビニルブチラール(PVB)等のポリビニルアセタール系粘着剤が挙げられる。
(3)接合層の厚さ
接合層の厚さは、例えば、30μm以下であり、20μm以下であってもよく、15μm以下であってもよく、10μm以下であってもよい。接合層の厚さが上記範囲であることにより、ガラス積層体の樹脂基材側の面の表面硬度を高くし、耐傷性を向上させることができる。一方、接合層の厚さは、例えば、1.0μm以上であり、1.5μm以上であってもよく、2.0μm以上であってもよく、2.5μm以上であってもよく、3.0μm以上であってもよい。接合層の厚さが薄すぎると、接着性が弱くなり耐衝撃性や耐屈曲性が低下するおそれがある。接合層の厚さは、例えば、1.0μm以上30μm以下であり、1.5μm以上20μm以下であってもよく、2.0μm以上15μm以下であってもよく、2.5μm以上10μm以下であってもよく、3.0μm以上10μm以下であってもよい。
接合層の厚さは、例えば、30μm以下であり、20μm以下であってもよく、15μm以下であってもよく、10μm以下であってもよい。接合層の厚さが上記範囲であることにより、ガラス積層体の樹脂基材側の面の表面硬度を高くし、耐傷性を向上させることができる。一方、接合層の厚さは、例えば、1.0μm以上であり、1.5μm以上であってもよく、2.0μm以上であってもよく、2.5μm以上であってもよく、3.0μm以上であってもよい。接合層の厚さが薄すぎると、接着性が弱くなり耐衝撃性や耐屈曲性が低下するおそれがある。接合層の厚さは、例えば、1.0μm以上30μm以下であり、1.5μm以上20μm以下であってもよく、2.0μm以上15μm以下であってもよく、2.5μm以上10μm以下であってもよく、3.0μm以上10μm以下であってもよい。
4.ガラス基材
本開示におけるガラス基材は、化学強化ガラスである。上述したように、化学強化ガラスは、非強化ガラスと比較して、耐衝撃性および耐屈曲性が良好である。また、化学強化ガラスは機械的強度に優れており、その分薄くできるという効果を有する。
本開示におけるガラス基材は、化学強化ガラスである。上述したように、化学強化ガラスは、非強化ガラスと比較して、耐衝撃性および耐屈曲性が良好である。また、化学強化ガラスは機械的強度に優れており、その分薄くできるという効果を有する。
化学強化ガラスは、ガラスの表面近傍において、例えばナトリウムイオンをカリウムイオンに一部交換することで、化学的な方法によって機械的物性を強化したガラスであり、表面に圧縮応力層を有する。すなわち、化学強化ガラスは、表面にカリウムが多く存在しており、表面に圧縮応力がかかっているガラスである。特に、表面圧縮応力値(CS)が450MPa以上である化学強化ガラスが好ましい。
ここで、化学強化ガラスの表面圧縮応力値(CS)は、屈折計法により測定する。具体的には、ルケオ社製の屈折計型ガラス表面応力計 FSM-6000LEを用いて測定することがきる。
ガラス基材の形状は、通常、直方体状であり、六面体である。ガラス基材は、2つの主面(第1面および第2面)と、4つの側面とを有する。ガラス基材は、通常、全ての面に化学強化処理が施された6面強化ガラスである。6面強化ガラスは、例えば、ガラス基材に化学強化処理を施すことによって得ることができる。また、ガラス基材は、6面強化ガラスを所望のサイズに切断することにより得られる2面強化ガラスであってもよい。
化学強化ガラス基材を構成するガラスとしては、例えば、アルミノシリケートガラス、ソーダライムガラス、ホウ珪酸ガラス、鉛ガラス、アルカリバリウムガラス、アルミノホウ珪酸ガラスが挙げられる。
化学強化ガラスは、ガラス板に化学強化処理を施した後、洗浄および乾燥することにより、製造できる。通常、化学強化処理においては、大きなイオン半径の金属イオン(典型的には、Kイオン)を含む金属塩(例えば、硝酸カリウム)の融液に、浸漬等によってガラス板を接触させる。これにより、ガラス板中の小さなイオン半径の金属イオン(典型的には、Naイオン)が大きなイオン半径の金属イオン(典型的には、Kイオン)と置換される。
化学強化ガラスは、表層のカリウムイオン濃度が、中心近傍におけるカリウムイオン濃度よりも多い。そのため、以下の方法により、ガラス基材が化学強化ガラスであることを特定できる。例えば、ガラス基材を厚さ方向に10分割し、それぞれの領域におけるカリウムイオン濃度を、最表面側からd1,d2,d3…d10とした場合に、カリウムイオン濃度がd1>d5およびd10>d5の少なくともいずれかを満たす場合に、化学強化ガラスであることを特定できる。厚さ方向のカリウムの濃度分布は、例えば、エネルギー分散型X線分析(EDX)により測定する。具体的には、ガラス基材の側面に対して、オックスフォード・インストゥルメンツ社製 X-MaxNを用いて、加速電圧10kVでガラス基材の側面の厚さ方向に対してEDXマッピングを行い、カリウム濃度の定量を行う。
ガラス基材は、UTGであることが好ましい。ガラス基材の厚さは、耐衝撃性および耐屈曲性を満たすことができるように、適宜選択される。
5.機能層
本開示におけるガラス積層体は、上記樹脂基材の上記接合層とは反対の面側に機能層をさらに有していてもよく、有さなくてもよい。例えば図11において、ガラス基材2の一方の主面S1側のみに接合層3および樹脂基材4が配置されており、樹脂基材4の接合層3とは反対の面側に機能層6が配置されている。また、例えば図12において、ガラス基材2の両方の主面S1、S2側にそれぞれ接合層3a、3bおよび樹脂基材4a、4bが配置されており、樹脂基材4aの接合層3aとは反対の面側に機能層6が配置されている。この場合、図示しないが、樹脂基材4bの接合層3bとは反対の面側にも機能層が配置され得る。
本開示におけるガラス積層体は、上記樹脂基材の上記接合層とは反対の面側に機能層をさらに有していてもよく、有さなくてもよい。例えば図11において、ガラス基材2の一方の主面S1側のみに接合層3および樹脂基材4が配置されており、樹脂基材4の接合層3とは反対の面側に機能層6が配置されている。また、例えば図12において、ガラス基材2の両方の主面S1、S2側にそれぞれ接合層3a、3bおよび樹脂基材4a、4bが配置されており、樹脂基材4aの接合層3aとは反対の面側に機能層6が配置されている。この場合、図示しないが、樹脂基材4bの接合層3bとは反対の面側にも機能層が配置され得る。
機能層としては、例えば、ハードコート層、保護層、反射防止層、防眩層が挙げられる。また、機能層は、単層であってもよく、複数の層を有していてもよい。また、機能層は、単一の機能を有する層であってもよく、互いに異なる機能を有する複数の層を有していてもよい。例えば、本開示におけるガラス積層体は、機能層として、上記樹脂基材側から順に、ハードコート層および保護層を有していてもよい。
(1)機能層の樹脂基材とは反対側の面の最表面に位置する層
機能層が、単層である場合であっても、複数の層を有する場合であっても、樹脂基材とは反対側の面の最表面に位置する層は、防汚剤を含有することが好ましい。以下、機能層の樹脂基材とは反対側の面の最表面に位置する層を、最表層と称する。本開示におけるガラス積層体を、後述のガラス積層体の製造方法により製造する場合、ガラス基材に、接合層と樹脂基材と機能層とを有する積層フィルムを貼り合わせた積層体を準備した後、積層体の端部を覆うように樹脂部を形成する。最表層が防汚剤を含有することにより、最表層に撥液性を付与できる。この場合、上記積層体の端部に、樹脂部を形成するための樹脂組成物を付与すると、樹脂組成物が、最表層の撥液性によりはじかれて、ガラス基材の側面に集まりやすくなる。そのため、ガラス基材の側面を覆うように樹脂部を容易に形成できる。
機能層が、単層である場合であっても、複数の層を有する場合であっても、樹脂基材とは反対側の面の最表面に位置する層は、防汚剤を含有することが好ましい。以下、機能層の樹脂基材とは反対側の面の最表面に位置する層を、最表層と称する。本開示におけるガラス積層体を、後述のガラス積層体の製造方法により製造する場合、ガラス基材に、接合層と樹脂基材と機能層とを有する積層フィルムを貼り合わせた積層体を準備した後、積層体の端部を覆うように樹脂部を形成する。最表層が防汚剤を含有することにより、最表層に撥液性を付与できる。この場合、上記積層体の端部に、樹脂部を形成するための樹脂組成物を付与すると、樹脂組成物が、最表層の撥液性によりはじかれて、ガラス基材の側面に集まりやすくなる。そのため、ガラス基材の側面を覆うように樹脂部を容易に形成できる。
防汚剤としては、特に限定されず、例えば、シリコーン系防汚剤、フッ素系防汚剤、シリコーン系かつフッ素系防汚剤、アクリル系防汚剤であってもよい。防汚剤は、1種を単独で使用してもよく、2種以上を混合して使用してもよい。
シリコーン系防汚剤やフッ素系防汚剤を含む最表層は、指紋が付きにくく(目立ちにくく)、拭き取り性が良好である。また、シリコーン系防汚剤やフッ素系防汚剤が含まれる場合、最表層を形成するための樹脂組成物の塗布時の表面張力を下げることができるので、レベリング性が良く、得られる最表層の外観が良好になる。
また、シリコーン系防汚剤を含む最表層は、滑り性が良く、耐擦傷性が良好である。このようなシリコーン系防汚剤を含む最表層を有するガラス積層体を備える表示装置では、指やペン等で接触したときの滑りが良くなるため、触感が良くなる。
防汚剤は、最表層に均一に分散されていてもよく、最表層の表面側に偏在していてもよい。
防汚剤の含有量は、最表層の機能を阻害しない範囲で、適宜調整される。
防汚剤の含有の有無は、X線光電子分光法(XPS)により分析する。
(2)ハードコート層
本開示におけるハードコート層は、表面硬度を高めるための部材である。ハードコート層が配置されていることにより、耐傷性を向上させることができる。
本開示におけるハードコート層は、表面硬度を高めるための部材である。ハードコート層が配置されていることにより、耐傷性を向上させることができる。
ここで、「ハードコート層」とは、表面硬度を高めるための部材であり、具体的には、本開示におけるガラス積層体がハードコート層を有する構成において、JIS K 5600-5-4(1999)で規定される鉛筆硬度試験を行った場合に、「H」以上の硬度を示すものをいう。
本開示におけるガラス積層体が、上記樹脂基材のガラス基材とは反対の面側にハードコート層を有する場合、ガラス積層体のハードコート層側の表面の鉛筆硬度は、H以上が好ましく、2H以上がより好ましく、3H以上がさらに好ましい。
ここで、鉛筆硬度は、JIS K5600-5-4(1999)で規定される鉛筆硬度試験で測定される。具体的には、JIS-S-6006が規定する試験用鉛筆を用いて、JIS K5600-5-4(1999)に規定する鉛筆硬度試験をガラス積層体のハードコート層側の表面に行い、傷が付かない最も高い鉛筆硬度を評価することにより行う。
測定条件としては、角度45°、荷重750g、速度0.5mm/秒以上1mm/秒以下、温度23±2℃とすることができる。鉛筆硬度試験機としては、例えば、東洋精機(株)製 鉛筆引っかき塗膜硬さ試験機を用いることができる。
測定条件としては、角度45°、荷重750g、速度0.5mm/秒以上1mm/秒以下、温度23±2℃とすることができる。鉛筆硬度試験機としては、例えば、東洋精機(株)製 鉛筆引っかき塗膜硬さ試験機を用いることができる。
ハードコート層は、単層であってもよく、2層以上の多層構造を有していてもよい。ハードコート層が多層構造を有する場合、表面硬度を向上し、かつ、耐屈曲性および弾性率のバランスを良好にするために、ハードコート層は、鉛筆硬度を充足させるための層と、動的屈曲試験を充足させるための層(耐擦傷性を充足させるための層)とを有することが好ましい。
ハードコート層の材料としては、例えば、有機材料、無機材料、有機無機複合材料等を用いることができる。中でも、ハードコート層の材料は有機材料であることが好ましい。
具体的には、ハードコート層は、重合性化合物を含む樹脂組成物の硬化物を含むことが好ましい。重合性化合物を含む樹脂組成物の硬化物は、重合性化合物を、必要に応じて重合開始剤を用い、公知の方法で重合反応させることにより得ることができる。ハードコート層は、無機粒子または有機粒子を含有することが好ましい。ハードコート層の硬度を向上させることができる。また、ハードコート層は紫外線吸収剤を含有していてもよい。樹脂基材の紫外線による劣化を抑制できる。また、ハードコート層は、防汚剤を含有していてもよい。ガラス積層体に防汚性を付与できる。ハードコート層は、必要に応じて、添加剤をさらに含有することができる。
具体的には、ハードコート層は、重合性化合物を含む樹脂組成物の硬化物を含むことが好ましい。重合性化合物を含む樹脂組成物の硬化物は、重合性化合物を、必要に応じて重合開始剤を用い、公知の方法で重合反応させることにより得ることができる。ハードコート層は、無機粒子または有機粒子を含有することが好ましい。ハードコート層の硬度を向上させることができる。また、ハードコート層は紫外線吸収剤を含有していてもよい。樹脂基材の紫外線による劣化を抑制できる。また、ハードコート層は、防汚剤を含有していてもよい。ガラス積層体に防汚性を付与できる。ハードコート層は、必要に応じて、添加剤をさらに含有することができる。
ハードコート層の厚さは、ハードコート層の材料や、ハードコート層が有する機能及びガラス積層体の用途により適宜選択されればよい。
ハードコート層の形成方法としては、ハードコート層の材料等に応じて適宜され、例えば、樹脂基材上に、重合性化合物等を含む硬化性樹脂組成物を塗布し、硬化させる方法や、蒸着法、スパッタリング法等が挙げられる。また、ハードコート層の形成方法として、基材層の一方の面にハードコート層が配置されたハードコートフィルムを用い、上記樹脂基材上に層間接着層を介してハードコートフィルムを貼り合わせる方法を用いることもできる。
(3)保護層
保護層は、透明性を有することが好ましい。具体的には、保護層の全光線透過率は、85%以上が好ましく、88%以上がより好ましく、90%以上がさらに好ましい。
保護層は、透明性を有することが好ましい。具体的には、保護層の全光線透過率は、85%以上が好ましく、88%以上がより好ましく、90%以上がさらに好ましい。
保護層は、透明性を有するものであれば特に限定されず、例えば樹脂を含むことができる。保護層に用いられる樹脂としては、透明性を有する保護層を得ることができる樹脂であれば特に限定されず、一般的な樹脂を使用することができる。
樹脂基材上に保護層を配置する方法としては、例えば、保護層として保護フィルムを用い、層間接着層を介して樹脂基材および保護フィルムを貼り合わせる方法や、樹脂基材上に保護層を形成する方法等が挙げられる。
(4)反射防止層
反射防止層は、単層で構成されていてもよく、多層で構成されていてもよい。
反射防止層は、単層で構成されていてもよく、多層で構成されていてもよい。
反射防止層としては、一般的な反射防止層を適用することができ、例えば、ハードコート層よりも屈折率が低い材料を含有する単層膜や、樹脂基材側から高屈折率層と低屈折率層とを有する多層膜、樹脂基材側から高屈折率層と低屈折率層とが交互に積層されている多層膜、樹脂基材側から順に中屈折率層と高屈折率層と低屈折率層とを有する多層膜等が挙げられる。
6.その他の構成
本開示におけるガラス積層体は、上記の各層以外に、必要に応じて他の層を有していてもよい。本開示において、ガラス基材の一方の主面側のみに接合層および樹脂基材が順に配置されている場合、ガラス基材の接合層とは反対の面側には、必要に応じて他の層を有していてもよい。
本開示におけるガラス積層体は、上記の各層以外に、必要に応じて他の層を有していてもよい。本開示において、ガラス基材の一方の主面側のみに接合層および樹脂基材が順に配置されている場合、ガラス基材の接合層とは反対の面側には、必要に応じて他の層を有していてもよい。
上記ガラス基材と上記接合層との間に、加飾層が配置されていてもよい。また、ガラス基材の一方の主面側のみに接合層および樹脂基材が順に配置されている場合、ガラス基材の接合層とは反対の面側に、加飾層が配置されていてもよい。加飾層は、通常、ガラス基材の一方の主面の一部に配置される。また、加飾層は、パターン形状を有していてもよい。
7.ガラス積層体
(1)全光線透過率
本開示におけるガラス積層体の全光線透過率は、例えば82%以上が好ましく、85%以上がより好ましく、88%以上がさらに好ましい。このように全光線透過率が高いことにより、透明性が良好なガラス積層体とすることができる。
(1)全光線透過率
本開示におけるガラス積層体の全光線透過率は、例えば82%以上が好ましく、85%以上がより好ましく、88%以上がさらに好ましい。このように全光線透過率が高いことにより、透明性が良好なガラス積層体とすることができる。
ここで、ガラス積層体の全光線透過率は、JIS K7361-1に準拠して測定する。全光線透過率は、例えば村上色彩技術研究所製のヘイズメーターHM150により測定することができる。
(2)耐屈曲性
本開示におけるガラス積層体は、ガラス基材に化学強化ガラスを用いていることから、耐屈曲性を有することが好ましい。具体的には、本開示におけるガラス積層体においては、ガラス積層体に対して下記に説明する動的屈曲試験を行った場合に、ガラス積層体に割れ、破断、または剥がれが生じないことが好ましい。
本開示におけるガラス積層体は、ガラス基材に化学強化ガラスを用いていることから、耐屈曲性を有することが好ましい。具体的には、本開示におけるガラス積層体においては、ガラス積層体に対して下記に説明する動的屈曲試験を行った場合に、ガラス積層体に割れ、破断、または剥がれが生じないことが好ましい。
ガラス基材の一方の主面側のみに接合層および樹脂基材が配置されている場合、動的屈曲試験では、ガラス基材が外側となるようにガラス積層体を折りたたんでもよく、あるいは、ガラス基材が内側となるようにガラス積層体を折りたたんでもよいが、いずれの場合であっても、ガラス積層体に割れまたは破断が生じないことが好ましい。
動的屈曲試験は、以下のようにして行われる。図13(a)に示すように動的屈曲試験においては、まず、20mm×100mmの大きさのガラス積層体1の短辺部1Cと、短辺部1Cと対向する短辺部1Dとを、平行に配置された固定部21でそれぞれ固定する。
また、図13(a)に示すように、固定部21は水平方向にスライド移動可能になっている。次に、図13(b)に示すように、固定部21を互いに近接するように移動させることで、ガラス積層体1の折りたたむように変形させ、更に、図13(c)に示すように、ガラス積層体1の固定部21で固定された対向する2つの短辺部1C、1Dの間隔dが所定の値となる位置まで固定部21を移動させた後、固定部21を逆方向に移動させてガラス積層体1の変形を解消させる。図13(a)~(c)に示すように固定部21を移動させることで、ガラス積層体1を180°折りたたむことができる。また、ガラス積層体1の屈曲部1Eが固定部21の下端からはみ出さないように動的屈曲試験を行い、かつ固定部21が最接近したときの間隔dを制御することで、ガラス積層体1の対向する2つの短辺部1C、1Dの間隔dを所定の値にできる。例えば、対向する2つの短辺部1C、1Dの間隔dが10mmである場合には、屈曲部1Eの外径を10mmとみなす。
また、図13(a)に示すように、固定部21は水平方向にスライド移動可能になっている。次に、図13(b)に示すように、固定部21を互いに近接するように移動させることで、ガラス積層体1の折りたたむように変形させ、更に、図13(c)に示すように、ガラス積層体1の固定部21で固定された対向する2つの短辺部1C、1Dの間隔dが所定の値となる位置まで固定部21を移動させた後、固定部21を逆方向に移動させてガラス積層体1の変形を解消させる。図13(a)~(c)に示すように固定部21を移動させることで、ガラス積層体1を180°折りたたむことができる。また、ガラス積層体1の屈曲部1Eが固定部21の下端からはみ出さないように動的屈曲試験を行い、かつ固定部21が最接近したときの間隔dを制御することで、ガラス積層体1の対向する2つの短辺部1C、1Dの間隔dを所定の値にできる。例えば、対向する2つの短辺部1C、1Dの間隔dが10mmである場合には、屈曲部1Eの外径を10mmとみなす。
ガラス積層体においては、ガラス積層体1の対向する短辺部1C、1Dの間隔dが10mmとなるように180°折りたたむ試験を20万回繰り返し行った場合に、割れ、破断、または剥がれが生じないことが好ましい。
ここで、動的屈曲試験において、「割れ」とは、ガラス積層体にクラックが生じる現象をいう。また、「破断」とは、ガラス積層体が完全に2つに割れる現象をいう。また、「剥がれ」とは、ガラス積層体を構成するいずれかの層が剥がれるまたは浮く現象をいう。
なお、本開示において、ガラス積層体の耐屈曲性は、樹脂部の有無によらないと考えられる。
8.ガラス積層体の用途
本開示におけるガラス積層体は、表示装置において、表示パネルよりも観察者側に配置される部材として用いることができる。本開示におけるガラス積層体は、例えば、スマートフォン、タブレット端末、ウェアラブル端末、パーソナルコンピュータ、テレビジョン、デジタルサイネージ、パブリックインフォメーションディスプレイ(PID)、車載ディスプレイ等の表示装置に用いることができる。中でも、本開示におけるガラス積層体は、フォルダブルディスプレイ、ローラブルディスプレイ、ベンダブルディスプレイ、スライダブルディスプレイ等のフレキシブルディスプレイに好ましく用いることができ、フォルダブルディスプレイにより好ましく用いることができる。
本開示におけるガラス積層体は、表示装置において、表示パネルよりも観察者側に配置される部材として用いることができる。本開示におけるガラス積層体は、例えば、スマートフォン、タブレット端末、ウェアラブル端末、パーソナルコンピュータ、テレビジョン、デジタルサイネージ、パブリックインフォメーションディスプレイ(PID)、車載ディスプレイ等の表示装置に用いることができる。中でも、本開示におけるガラス積層体は、フォルダブルディスプレイ、ローラブルディスプレイ、ベンダブルディスプレイ、スライダブルディスプレイ等のフレキシブルディスプレイに好ましく用いることができ、フォルダブルディスプレイにより好ましく用いることができる。
本開示におけるガラス積層体は、ガラス基材の一方の主面側のみに接合層および樹脂基材が配置されている場合であって、表示装置の表面に配置する場合、ガラス基材側の面が表示パネル側、樹脂基材側の面が外側になるように配置される。
本開示におけるガラス積層体を表示装置の表面に配置する方法としては、特に限定されず、例えば、接着層を介する方法等が挙げられる。接着層としては、ガラス積層体の接着に使用される公知の接着層を用いることができる。
B.表示装置
本開示における表示装置は、表示パネルと、上記表示パネルの観察者側に配置された、上述のガラス積層体と、を備える。
本開示における表示装置は、表示パネルと、上記表示パネルの観察者側に配置された、上述のガラス積層体と、を備える。
図14は、本開示における表示装置の一例を示す概略断面図である。図14に示すように、表示装置30は、表示パネル31と、表示パネル31の観察者側に配置されたガラス積層体1と、を備える。表示装置30において、ガラス積層体1は表示装置30の表面に配置される部材として用いられており、ガラス積層体1と表示パネル31との間には接着層32が配置されている。
本開示におけるガラス積層体については、上述のガラス積層体と同様とすることができる。
本開示における表示パネルとしては、例えば、液晶表示装置、有機EL表示装置、LED表示装置等の表示装置に用いられる表示パネルを挙げることができる。
本開示における表示装置は、表示パネルとガラス積層体との間にタッチパネル部材を有することができる。
本開示における表示装置としては、例えば、スマートフォン、タブレット端末、ウェアラブル端末、パーソナルコンピュータ、テレビジョン、デジタルサイネージ、パブリックインフォメーションディスプレイ(PID)、車載ディスプレイを挙げることができる。
本開示における表示装置は、フレキシブルディスプレイであることが好ましい。中でも、本開示における表示装置は、折りたたみ可能であることが好ましい。すなわち、本開示における表示装置は、フォルダブルディスプレイであることがより好ましい。本開示における表示装置は、上述のガラス積層体を有することから、耐衝撃性に優れており、フレキシブルディスプレイ、さらにはフォルダブルディスプレイとして好適である。
C.ガラス積層体の製造方法
本開示におけるガラス積層体の製造方法は、3つの実施態様を有する。以下、各実施態様について説明する。
本開示におけるガラス積層体の製造方法は、3つの実施態様を有する。以下、各実施態様について説明する。
1.ガラス積層体の製造方法の第1実施態様
本実施態様のガラス積層体の製造方法は、化学強化ガラスであるガラス基材と、上記ガラス基材の少なくとも一方の主面側に配置された接合層と、上記接合層の上記ガラス基材とは反対の面側に配置された樹脂基材とを有し、上記接合層の大きさおよび上記樹脂基材の大きさが、上記ガラス基材の大きさよりも大きい、積層体を準備する積層体準備工程と、上記積層体の端部を覆うように樹脂部を形成する樹脂部形成工程と、を有し、上記積層体において、上記ガラス基材の端部から上記樹脂基材の端部までの距離、および、上記ガラス基材の端部から上記接合層の端部までの距離が、上記ガラス基材の一方の主面側に配置された上記接合層および上記樹脂基材の端部が自重によって垂れ下がり、上記ガラス基材の一方の主面側に配置された上記接合層の端部が、上記ガラス基材の他方の主面側に配置された他の層に接しないように設定されている。
本実施態様のガラス積層体の製造方法は、化学強化ガラスであるガラス基材と、上記ガラス基材の少なくとも一方の主面側に配置された接合層と、上記接合層の上記ガラス基材とは反対の面側に配置された樹脂基材とを有し、上記接合層の大きさおよび上記樹脂基材の大きさが、上記ガラス基材の大きさよりも大きい、積層体を準備する積層体準備工程と、上記積層体の端部を覆うように樹脂部を形成する樹脂部形成工程と、を有し、上記積層体において、上記ガラス基材の端部から上記樹脂基材の端部までの距離、および、上記ガラス基材の端部から上記接合層の端部までの距離が、上記ガラス基材の一方の主面側に配置された上記接合層および上記樹脂基材の端部が自重によって垂れ下がり、上記ガラス基材の一方の主面側に配置された上記接合層の端部が、上記ガラス基材の他方の主面側に配置された他の層に接しないように設定されている。
図15(a)~(c)は、本実施態様のガラス積層体の製造方法を例示する工程図である。まず、図15(a)に示すように、ガラス基材2と、ガラス基材2の一方の主面S1側に配置された接合層3と、接合層3のガラス基材2とは反対の面側に配置された樹脂基材4とを有し、接合層3の大きさおよび樹脂基材4の大きさが、ガラス基材2の大きさよりも大きい、積層体10を準備する。積層体10において、ガラス基材2の端部から樹脂基材4の端部までの距離d2、および、ガラス基材2の端部から接合層3の端部までの距離d3は、上記のように設定されている。図15(a)において、積層体10は、樹脂基材4の接合層4とは反対の面側に第1保護フィルム11をさらに有し、ガラス基材2の接合層3とは反対の面側に第2保護フィルム12をさらに有している。次に、図15(b)に示すように、積層体10の端部を覆うように樹脂部5を形成する。次に、図15(c)に示すように、第1保護フィルム11および第2保護フィルム12を剥離する。これにより、ガラス基材2の一方の主面S1側に接合層3および樹脂基材4が配置され、ガラス基材2の側面S3、接合層3の側面、および樹脂基材4の側面が樹脂部5で覆われたガラス積層体1が得られる。
図16(a)~(c)は、本実施態様のガラス積層体の製造方法を例示する工程図である。まず、図16(a)に示すように、ガラス基材2と、ガラス基材2の両方の主面S1、S2側にそれぞれ配置された接合層3a、3bと、接合層3a、3bのガラス基材2とは反対の面側に配置された樹脂基材4a、4bとを有し、接合層3a、3bの大きさおよび樹脂基材4a、4bの大きさが、ガラス基材2の大きさよりも大きい、積層体10を準備する。積層体10において、ガラス基材2の端部から樹脂基材4a、4bの端部までの距離d2、d4、および、ガラス基材2の端部から接合層3a、3bの端部までの距離d3、d5は、上記のように設定されている。図16(a)において、積層体10は、樹脂基材4a、4bの接合層3a、3bとは反対の面側に第1保護フィルム11および第2保護フィルム12をそれぞれさらに有している。次に、図16(b)に示すように、積層体10の端部を覆うように樹脂部5を形成する。次に、図16(c)に示すように、第1保護フィルム11および第2保護フィルム12を剥離する。これにより、ガラス基材2の両方の主面S1、S2側に接合層3a、3bおよび樹脂基材4a、4bが配置され、ガラス基材2の側面S3、接合層3a、3bの側面、および樹脂基材4a、4bの側面が樹脂部5で覆われたガラス積層体1が得られる。
本実施態様においては、積層体準備工程にて準備する積層体において、接合層の大きさおよび樹脂基材の大きさが、ガラス基材の大きさよりも大きいことにより、図15(a)および図16(a)に例示するように、ガラス基材の端部と接合層の端部および樹脂基材の端部とで段差が生じ、この段差により積層体の端部に溝が生じる。そのため、積層体の端部に、樹脂組成物を付与して樹脂部を形成する場合、積層体の端部の溝に樹脂組成物を溜まりやすくすることができる。よって、樹脂部が形成しやすくなる。
また、本実施態様においては、ガラス基材の端部から樹脂基材の端部までの距離、および、ガラス基材の端部から接合層の端部までの距離が、上記のように設定されていることによっても、樹脂部が形成しやすくなる。積層体においては、上記距離が長くなると、ガラス基材の一方の主面側に配置された接合層および樹脂基材の端部が自重によって垂れ下がるようになる。ガラス基材の一方の主面側のみに接合層および樹脂基材が配置されている場合、積層体では、接合層および樹脂基材の端部が自重によって垂れ下がると、接合層の端部が第1保護フィルムに密着する場合がある。また、ガラス基材の両方の主面側に接合層および樹脂基材が配置されている場合、積層体では、上側の接合層および樹脂基材の端部が自重によって垂れ下がると、上側の接合層の端部が下側の接合層に密着する場合がある。このような場合、積層体の端部の溝がふさがれてしまい、樹脂部形成時に、積層体の端部の溝に樹脂組成物が入りにくくなってしまう。そのため、上記距離が上記のように設定されていることにより、樹脂部の形成が容易になる。
また、本実施態様においては、積層体の端部を覆うように樹脂部を形成することにより、ガラス積層体の端部の耐衝撃性を向上させることができる。
以下、本実施態様のガラス積層体の製造方法の各工程について説明する。
(1)積層体準備工程
本実施態様の積層体準備工程では、ガラス基材と、上記ガラス基材の少なくとも一方の主面側に配置された接合層と、上記接合層の上記ガラス基材とは反対の面側に配置された樹脂基材とを有し、上記接合層の大きさおよび上記樹脂基材の大きさが、上記ガラス基材の大きさよりも大きい、積層体を準備する。
本実施態様の積層体準備工程では、ガラス基材と、上記ガラス基材の少なくとも一方の主面側に配置された接合層と、上記接合層の上記ガラス基材とは反対の面側に配置された樹脂基材とを有し、上記接合層の大きさおよび上記樹脂基材の大きさが、上記ガラス基材の大きさよりも大きい、積層体を準備する。
積層体準備工程では、例えば、接合層と樹脂基材とを有する積層フィルムを準備し、ガラス基材の少なくとも一方の主面に、接合層を介して積層フィルムを貼合する。
積層フィルムの接合層側の面をガラス基材に貼合する方法としては、特に限定されず、例えば、真空貼合装置またはロールラミネート装置を使用して貼合する方法が挙げられる。貼合後は、エージングを行ってもよい。また、エージング前に、エア抜きを行ってもよい。エア抜きおよびエージングの際は、ハンドリングでの傷を防止するため、後述の保護フィルムを配置した状態でエア抜きおよびエージングを行ってもよい。
積層フィルムは、樹脂基材の接合層とは反対の面側に機能層を有していてもよい。
ガラス基材、接合層、樹脂基材、および機能層については、上述の「A.ガラス積層体」の項に記載したものと同様である。
積層体において、ガラス基材の端部から樹脂基材の端部までの距離、および、ガラス基材の端部から接合層の端部までの距離は、ガラス基材の一方の主面側に配置された接合層および樹脂基材の端部が自重によって垂れ下がり、ガラス基材の一方の主面側に配置された接合層の端部が、ガラス基材の他方の主面側に配置された他の層に接しないように設定されている。これらの距離については、上述の「A.ガラス積層体」の項に記載したので、ここでの説明は省略する。
積層体において、ガラス基材の端部から樹脂基材の端部までの距離、および、ガラス基材の端部から接合層の端部までの距離を上記のように設定する方法としては、例えば、上記の距離が上記設定となるように、積層体の絶縁層の周縁部および樹脂基材の周縁部を切断するトリミングを行う方法、上記の距離が上記設定となるように、ガラス基材および積層フィルムをアライメント貼合する方法が挙げられる。上記の距離が短い場合には、中でも、レーザー加工によりトリミングを行うことが好ましい。レーザー加工によりトリミングを行う場合、精度が高いからである。積層体の絶縁層の周縁部および樹脂基材の周縁部を切断する方法については、後述のガラス積層体の製造方法の第2実施態様の項に記載する。
ガラス基材の一方の主面側のみに接合層および樹脂基材が配置されている場合、積層体は、樹脂基材の接合層とは反対の面側に第1保護フィルムを有することが好ましい。また、積層体は、ガラス基材の接合層とは反対の面側に第2保護フィルムを有することが好ましい。第2保護フィルムにより、積層体の端部に溝を生じさせることができる。この場合、図15(a)に例示するように、第2保護フィルム12の大きさが、接合層3の大きさおよび樹脂基材4の大きさよりも大きいことが好ましい。すなわち、第2保護フィルム12の端部が、接合層3の端部および樹脂基材4の端部よりも外側に位置することが好ましい。樹脂組成物を付与して樹脂部を形成する場合に、樹脂組成物が濡れ広がってしまうと、ガラス基材の側面を覆う樹脂組成物の量が少なくなり、ガラス基材の側面を樹脂部で覆うことが困難になる場合がある。第2保護フィルムの端部が、接合層の端部および樹脂基材の端部よりも外側に位置する場合、第2保護フィルムにより、樹脂組成物をせき止めることができ、ガラス基材の側面だけでなく、接合層の側面および樹脂基材の側面も覆うように樹脂部を形成できるようになる。
また、ガラス基材の両方の主面側にそれぞれ接合層および樹脂基材が配置されている場合、積層体は、樹脂基材の接合層とは反対の面側にそれぞれ保護フィルムを有することが好ましい。この場合、図16(a)に例示するように、下側の第2保護フィルム12の大きさが、接合層3a、3bの大きさおよび樹脂基材4a、4bの大きさよりも大きいことが好ましい。これにより、上記の場合と同様に、第2保護フィルムにより、樹脂組成物をせき止めることができ、ガラス基材の側面だけでなく、接合層の側面および樹脂基材の側面も覆うように樹脂部を形成できるようになる。
また、ガラス基材の両方の主面側にそれぞれ接合層および樹脂基材が配置されている場合、図17(a)~(c)に例示するように、下側の接合層3bの大きさおよび樹脂基材4bの大きさが、上側の接合層3aの大きさおよび樹脂基材4aの大きさよりも大きくてもよい。これにより、上記の場合と同様に、下側の接合層および樹脂基材により、樹脂組成物をせき止めることができ、ガラス基材の側面だけでなく、上側の接合層の側面および樹脂基材の側面も覆うように樹脂部を形成できるようになる。
トリミングを行う場合、上記の保護フィルムが配置されていることが好ましい。トリミング時に、積層体を保護できる。
一方、アライメント貼合を行う場合も、上記の保護フィルムが配置されていることが好ましいが、保護フィルムは配置されていなくてもよい。
また、後述の樹脂部形成工程において、浸漬法を行う場合、上記の保護フィルムが配置されていることが好ましい。余分な樹脂組成物が付着するのを抑制できる。
保護フィルムは、剥離可能なものであれば特に限定されない。
(2)樹脂部形成工程
本実施態様における樹脂部形成工程では、上記積層体の端部を覆うように樹脂部を形成する。
本実施態様における樹脂部形成工程では、上記積層体の端部を覆うように樹脂部を形成する。
樹脂部については、上述の「A.ガラス積層体」の項に記載したものと同様である。
樹脂部の形成方法としては、例えば、積層体の端部に硬化性樹脂組成物を付与し、硬化させる方法が挙げられる。積層体の端部に硬化性樹脂組成物を付与する方法としては、例えば、滴下法、浸漬法が挙げられる。滴下法の場合、ガラス積層体の主面方向が水平になるように積層体を置いてもよく、ガラス積層体の主面方向が垂直になるように積層体を置いてもよい。ガラス積層体の主面方向が水平になるように積層体を置く場合、上方から硬化性樹脂組成物を滴下してもよく、横方向から硬化性樹脂組成を吐出してもよい。上方から硬化性樹脂組成物を滴下する場合、シリンジディスペンサを用いることができる。横方向から硬化性樹脂組成を吐出する場合、ジェットディスペンサを用いることができる。
硬化性樹脂組成物の粘度は、高いことが好ましく、具体的には、1000mP・s以上100000mP・s以下であり、3000mPa・s以上50000mPa・s以下であってもよい。上記粘度が低すぎると、硬化性樹脂組成物が塗れ広がってしまい、ガラス基材の側面を覆うように樹脂部を形成するのが困難になる可能性がある。また、上記粘度が高すぎると、滴下法を適用するのが困難になる可能性がある。滴下法の場合、上記粘度は、60000mPa・s以下が好ましい。
硬化性樹脂組成物の硬化方法としては、硬化性樹脂組成物の種類に応じて適宜選択され、例えば、電離放射線を照射する方法、加熱する方法が挙げられる。
(3)樹脂部トリミング工程
上記樹脂部形成工程後に、樹脂部の周縁部を切断する樹脂部トリミング工程を行ってもよい。例えば図18(a)~(e)に示すガラス積層体の製造方法においては、図18(c)に示すように、樹脂部形成工程後、樹脂部5の周縁部を切断する。樹脂部トリミング工程を行うことにより、ガラス基材の端部から樹脂部の端部までの距離を調整できる。
上記樹脂部形成工程後に、樹脂部の周縁部を切断する樹脂部トリミング工程を行ってもよい。例えば図18(a)~(e)に示すガラス積層体の製造方法においては、図18(c)に示すように、樹脂部形成工程後、樹脂部5の周縁部を切断する。樹脂部トリミング工程を行うことにより、ガラス基材の端部から樹脂部の端部までの距離を調整できる。
樹脂部の周縁部を切断する方法としては、上記の積層体の絶縁層の周縁部および樹脂基材の周縁部を切断する方法と同様である。
ガラス基材の端部から樹脂部の端部までの距離については、上述の「A.ガラス積層体」の項に記載したので、ここでの説明は省略する。
(4)剥離工程
上記積層体において、保護フィルムが配置されている場合、上記樹脂部形成工程後に、保護フィルムを剥離する剥離工程を行う。
上記積層体において、保護フィルムが配置されている場合、上記樹脂部形成工程後に、保護フィルムを剥離する剥離工程を行う。
2.ガラス積層体の製造方法の第2実施態様
本実施態様のガラス積層体の製造方法は、化学強化ガラスであるガラス基材と、上記ガラス基材の少なくとも一方の主面側に配置された接合層と、上記接合層の上記ガラス基材とは反対の面側に配置された樹脂基材とを有し、上記接合層の大きさおよび上記樹脂基材の大きさが、上記ガラス基材の大きさよりも大きい、積層体を準備する積層体準備工程と、上記積層体の上記樹脂基材および上記接合層の周縁部を切断するトリミング工程と、上記トリミング工程後、上記積層体の端部を覆うように樹脂部を形成する樹脂部形成工程と、を有する。
本実施態様のガラス積層体の製造方法は、化学強化ガラスであるガラス基材と、上記ガラス基材の少なくとも一方の主面側に配置された接合層と、上記接合層の上記ガラス基材とは反対の面側に配置された樹脂基材とを有し、上記接合層の大きさおよび上記樹脂基材の大きさが、上記ガラス基材の大きさよりも大きい、積層体を準備する積層体準備工程と、上記積層体の上記樹脂基材および上記接合層の周縁部を切断するトリミング工程と、上記トリミング工程後、上記積層体の端部を覆うように樹脂部を形成する樹脂部形成工程と、を有する。
図19(a)~(e)は、本実施態様のガラス積層体の製造方法を例示する工程図である。まず、図19(a)に示すように、化学強化ガラスであるガラス基材2と、ガラス基材2の一方の主面S1側に配置された接合層3と、接合層3のガラス基材2とは反対の面側に配置された樹脂基材4とを有し、接合層3の大きさおよび樹脂基材4の大きさが、ガラス基材2の大きさよりも大きい、積層体10を準備する。図19(a)において、積層体10は、樹脂基材4の接合層4とは反対の面側に第1保護フィルム11をさらに有し、ガラス基材2の接合層3とは反対の面側に第2保護フィルム12をさらに有している。次に、図19(b)~(c)に示すように、積層体10の樹脂基材4および接合層3の周縁部を切断するトリミングを行う。この際、第1保護フィルム11の周縁部も切断する。次に、図19(d)に示すように、積層体10の端部を覆うように樹脂部5を形成する。次に、図19(e)に示すように、第1保護フィルム11および第2保護フィルム12を剥離する。これにより、ガラス基材2の一方の主面S1側に接合層3および樹脂基材4が配置され、ガラス基材2の側面S3、接合層3の側面、および樹脂基材4の側面が樹脂部5で覆われたガラス積層体1が得られる。
図20(a)~(c)および図21(a)~(b)は、本実施態様のガラス積層体の製造方法を例示する工程図である。まず、図20(a)に示すように、化学強化ガラスであるガラス基材2と、ガラス基材2の両方の主面S1、S2側にそれぞれ配置された接合層3a、3bと、接合層3a、3bのガラス基材2とは反対の面側に配置された樹脂基材4a、4bとを有し、接合層3a、3bの大きさおよび樹脂基材4a、4bの大きさが、ガラス基材2の大きさよりも大きい、積層体10を準備する。図20(a)において、積層体10は、樹脂基材4a、4bの接合層3a、3bとは反対の面側に第1保護フィルム11および第2保護フィルム12をそれぞれさらに有している。次に、図20(b)~(c)に示すように、積層体10の樹脂基材4a、4bおよび接合層3a、3bの周縁部を切断するトリミングを行う。この際、第1保護フィルム11の周縁部も切断する。次に、図21(a)に示すように、積層体10の端部を覆うように樹脂部5を形成する。次に、図21(b)に示すように、第1保護フィルム11および第2保護フィルム12を剥離する。これにより、ガラス基材2の両方の主面S1、S2側に接合層3a、3bおよび樹脂基材4a、4bが配置され、ガラス基材2の側面S3、接合層3a、3bの側面、および樹脂基材4a、4bの側面が樹脂部5で覆われたガラス積層体1が得られる。
本実施態様においては、積層体準備工程にて準備する積層体において、接合層の大きさおよび樹脂基材の大きさが、ガラス基材の大きさよりも大きいことにより、図19(a)および図20(a)に例示するように、ガラス基材の端部と接合層の端部および樹脂基材の端部とで段差が生じ、この段差により積層体の端部に溝が生じる。そのため、積層体の端部に、樹脂組成物を付与して樹脂部を形成する場合、積層体の端部の溝に樹脂組成物を溜まりやすくすることができる。よって、樹脂部が形成しやすくなる。
また、本実施態様においては、積層体の樹脂基材の周縁部および接合層の周縁部を切断するトリミングを行うことにより、ガラス基材の端部から樹脂基材の端部までの距離、および、ガラス基材の端部から接合層の端部までの距離を調整できる。よって、トリミングを行うことにより、第1実施態様と同様に、積層体において、接合層および樹脂基材の端部が自重によって垂れ下がることを抑制できる。したがって、樹脂部の形成が容易になる。
また、本実施態様においては、積層体の端部を覆うように樹脂部を形成することにより、ガラス積層体の端部の耐衝撃性を向上させることができる。
以下、本実施態様のガラス積層体の製造方法の各工程について説明する。
(1)積層体準備工程
本実施態様の積層体準備工程では、ガラス基材と、上記ガラス基材の少なくとも一方の主面側に配置された接合層と、上記接合層の上記ガラス基材とは反対の面側に配置された樹脂基材とを有し、上記接合層の大きさおよび上記樹脂基材の大きさが、上記ガラス基材の大きさよりも大きい、積層体を準備する。
本実施態様の積層体準備工程では、ガラス基材と、上記ガラス基材の少なくとも一方の主面側に配置された接合層と、上記接合層の上記ガラス基材とは反対の面側に配置された樹脂基材とを有し、上記接合層の大きさおよび上記樹脂基材の大きさが、上記ガラス基材の大きさよりも大きい、積層体を準備する。
積層体準備工程については、積層体において、ガラス基材の端部から樹脂基材の端部までの距離、および、ガラス基材の端部から接合層の端部までの距離を所定の設定としなくてもよいこと以外は、上記第1実施態様の積層体準備工程と同様である。
本実施態様においては、トリミング工程を行うため、ガラス基材の一方の主面側のみに接合層および樹脂基材が配置されている場合、積層体は、樹脂基材の接合層とは反対の面側に第1保護フィルムを有し、ガラス基材の接合層とは反対の面側に第2保護フィルムを有することが好ましい。また、ガラス基材の両方の主面側にそれぞれ接合層および樹脂基材が配置されている場合、積層体は、樹脂基材の接合層とは反対の面側にそれぞれ保護フィルムを有することが好ましい。
(2)トリミング工程
本実施態様におけるトリミング工程では、上記積層体の上記樹脂基材および上記接合層の周縁部を切断する。
本実施態様におけるトリミング工程では、上記積層体の上記樹脂基材および上記接合層の周縁部を切断する。
積層体の樹脂基材および接合層の周縁部を切断する方法としては、特に限定されず、例えば、レーザー加工、打ち抜き加工が挙げられる。
中でも、レーザー加工が好ましい。ガラス基材の端部から樹脂基材の端部までの距離、および、ガラス基材の端部から接合層の端部までの距離を短くすることができる。レーザー加工に使用されるレーザーは、特に限定されないが、樹脂基材および接合層を切断しやすい点から、CO2レーザーが好ましい。
レーザー加工の場合、ハンドリングでの傷を防止するため、上記積層体のレーザー照射側の面に保護フィルムが配置された状態で、トリミングを行うことが好ましい。レーザーによる熱溶融の影響を緩和できると考えられる。また、レーザーによる装置の台座への傷防止のため、上記積層体のレーザー照射側とは反対側の面に保護フィルムが配置された状態で、トリミングを行うことが好ましい。ただし、レーザーの出力を制御すれば、上記積層体のレーザー照射側とは反対側の面に、保護フィルムではなく、無塵紙等の合紙が配置された状態であっても、装置の台座への傷を抑制できる。
トリミング工程後において、ガラス基材の端部から樹脂基材の端部までの距離、および、ガラス基材の端部から接合層の端部までの距離は、所定の設定であることが好ましい。これらの距離については、上述の「A.ガラス積層体」の項に記載したので、ここでの説明は省略する。
(3)樹脂部形成工程
本実施態様における樹脂部形成工程では、上記トリミング工程後、上記積層体の端部を覆うように樹脂部を形成する。樹脂部形成工程については、上記第1実施態様の樹脂部形成工程と同様である。
本実施態様における樹脂部形成工程では、上記トリミング工程後、上記積層体の端部を覆うように樹脂部を形成する。樹脂部形成工程については、上記第1実施態様の樹脂部形成工程と同様である。
(4)樹脂部トリミング工程
上記樹脂部形成工程後に、樹脂部の周縁部を切断する樹脂部トリミング工程を行ってもよい。樹脂部トリミング工程を行うことにより、ガラス基材の端部から樹脂部の端部までの距離を調整できる。樹脂部トリミング工程については、上記第1実施態様の樹脂部トリミング工程と同様である。
上記樹脂部形成工程後に、樹脂部の周縁部を切断する樹脂部トリミング工程を行ってもよい。樹脂部トリミング工程を行うことにより、ガラス基材の端部から樹脂部の端部までの距離を調整できる。樹脂部トリミング工程については、上記第1実施態様の樹脂部トリミング工程と同様である。
(5)剥離工程
上記積層体において、保護フィルムが配置されている場合、上記樹脂部形成工程後に、保護フィルムを剥離する剥離工程を行う。
上記積層体において、保護フィルムが配置されている場合、上記樹脂部形成工程後に、保護フィルムを剥離する剥離工程を行う。
3.ガラス積層体の製造方法の第3実施態様
本実施態様のガラス積層体の製造方法は、化学強化ガラスであるガラス基材と、上記ガラス基材の少なくとも一方の主面側に配置された接合層と、上記接合層の上記ガラス基材とは反対の面側に配置された樹脂基材とを有し、上記接合層の大きさおよび上記樹脂基材の大きさが、上記ガラス基材の大きさよりも大きい、積層体を準備する積層体準備工程と、上記積層体の端部を覆うように樹脂部を形成する樹脂部形成工程と、上記樹脂部の周縁部を切断する樹脂部トリミング工程と、を有する。
本実施態様のガラス積層体の製造方法は、化学強化ガラスであるガラス基材と、上記ガラス基材の少なくとも一方の主面側に配置された接合層と、上記接合層の上記ガラス基材とは反対の面側に配置された樹脂基材とを有し、上記接合層の大きさおよび上記樹脂基材の大きさが、上記ガラス基材の大きさよりも大きい、積層体を準備する積層体準備工程と、上記積層体の端部を覆うように樹脂部を形成する樹脂部形成工程と、上記樹脂部の周縁部を切断する樹脂部トリミング工程と、を有する。
図22(a)~(e)は、本実施態様のガラス積層体の製造方法を例示する工程図である。まず、図22(a)に示すように、化学強化ガラスであるガラス基材2と、ガラス基材2の一方の主面S1側に配置された接合層3と、接合層3のガラス基材2とは反対の面側に配置された樹脂基材4とを有し、接合層3の大きさおよび樹脂基材4の大きさが、ガラス基材2の大きさよりも大きい、積層体10を準備する。図22(a)において、積層体10は、樹脂基材4の接合層4とは反対の面側に第1保護フィルム11をさらに有し、ガラス基材2の接合層3とは反対の面側に第2保護フィルム12をさらに有している。次に、図22(b)に示すように、積層体10の端部を覆うように樹脂部5を形成する。次に、図22(c)~(d)に示すように、樹脂部5の周縁部を切断する樹脂部トリミングを行う。この際、接合層3および樹脂基材4の周縁部も切断する。次に、図22(e)に示すように、第1保護フィルム11および第2保護フィルム12を剥離する。これにより、ガラス基材2の一方の主面S1側に接合層3および樹脂基材4が配置され、ガラス基材2の側面S3が樹脂部5で覆われたガラス積層体1が得られる。
本実施態様においては、積層体準備工程にて準備する積層体において、接合層の大きさおよび樹脂基材の大きさが、ガラス基材の大きさよりも大きいことにより、図22(a)に例示するように、ガラス基材が上側、樹脂基材が下側に位置するように積層体を置くと、積層体の端部に、樹脂組成物を付与して樹脂部を形成する場合、積層体の端部に樹脂組成物を溜まりやすくすることができる。よって、樹脂部が形成しやすくなる。
また、本実施態様においては、樹脂部の周縁部を切断するトリミングを行うことにより、ガラス基材の端部から樹脂部の端部までの距離を調整できる。よって、トリミングを行うことにより、ガラス積層体の端部の耐衝撃性を向上させることができる。
また、本実施態様においては、積層体の端部を覆うように樹脂部を形成することにより、ガラス積層体の端部の耐衝撃性を向上させることができる。
以下、本実施態様のガラス積層体の製造方法の各工程について説明する。
(1)積層体準備工程
本実施態様の積層体準備工程では、ガラス基材と、上記ガラス基材の少なくとも一方の主面側に配置された接合層と、上記接合層の上記ガラス基材とは反対の面側に配置された樹脂基材とを有し、上記接合層の大きさおよび上記樹脂基材の大きさが、上記ガラス基材の大きさよりも大きい、積層体を準備する。
本実施態様の積層体準備工程では、ガラス基材と、上記ガラス基材の少なくとも一方の主面側に配置された接合層と、上記接合層の上記ガラス基材とは反対の面側に配置された樹脂基材とを有し、上記接合層の大きさおよび上記樹脂基材の大きさが、上記ガラス基材の大きさよりも大きい、積層体を準備する。
積層体準備工程については、積層体において、ガラス基材の端部から樹脂基材の端部までの距離、および、ガラス基材の端部から接合層の端部までの距離を所定の設定としなくてもよいこと以外は、上記第1実施態様の積層体準備工程と同様である。
本実施態様においては、樹脂部トリミング工程を行うため、ガラス基材の一方の主面側のみに接合層および樹脂基材が配置されている場合、積層体は、樹脂基材の接合層とは反対の面側に第1保護フィルムを有し、ガラス基材の接合層とは反対の面側に第2保護フィルムを有することが好ましい。また、ガラス基材の両方の主面側にそれぞれ接合層および樹脂基材が配置されている場合、積層体は、樹脂基材の接合層とは反対の面側にそれぞれ保護フィルムを有することが好ましい。
(2)樹脂部形成工程
本実施態様における樹脂部形成工程では、上記積層体の端部を覆うように樹脂部を形成する。樹脂部形成工程については、上記第1実施態様の樹脂部形成工程と同様である。
本実施態様における樹脂部形成工程では、上記積層体の端部を覆うように樹脂部を形成する。樹脂部形成工程については、上記第1実施態様の樹脂部形成工程と同様である。
(3)樹脂部トリミング工程
本実施態様における樹脂部トリミング工程では、樹脂部の周縁部を切断する。樹脂部トリミング工程については、上記第1実施態様の樹脂部トリミング工程と同様である。
本実施態様における樹脂部トリミング工程では、樹脂部の周縁部を切断する。樹脂部トリミング工程については、上記第1実施態様の樹脂部トリミング工程と同様である。
(4)剥離工程
上記積層体において、保護フィルムが配置されている場合、上記樹脂部トリミング工程後に、保護フィルムを剥離する剥離工程を行う。
上記積層体において、保護フィルムが配置されている場合、上記樹脂部トリミング工程後に、保護フィルムを剥離する剥離工程を行う。
なお、本開示は、上記実施形態に限定されるものではない。上記実施形態は、例示であり、本開示の特許請求の範囲に記載された技術的思想と実質的に同一な構成を有し、同様な作用効果を奏するものは、いかなるものであっても本開示の技術的範囲に包含される。
以下、実施例および比較例を示し、本開示をさらに説明する。
[実施例1]
(1)積層フィルムの準備
樹脂基材として、厚さ50μmのポリイミド基材を準備した。樹脂基材上に、下記ハードコート層用組成物を、硬化後の膜厚が15μmとなるように塗布し、70℃で1分間乾燥させた後、照射量200mJ/cm2で紫外線を照射して硬化させ、ハードコート層を形成した。これにより、ハードコートフィルムを得た。次に、上記ハードコートフィルムの樹脂基材側の面に、下記感熱接着層用樹脂組成物を乾燥後の膜厚が5μmとなるように塗布し、70℃で1分間乾燥させて、感熱接着層(接合層)を形成し、積層フィルムを得た。
(1)積層フィルムの準備
樹脂基材として、厚さ50μmのポリイミド基材を準備した。樹脂基材上に、下記ハードコート層用組成物を、硬化後の膜厚が15μmとなるように塗布し、70℃で1分間乾燥させた後、照射量200mJ/cm2で紫外線を照射して硬化させ、ハードコート層を形成した。これにより、ハードコートフィルムを得た。次に、上記ハードコートフィルムの樹脂基材側の面に、下記感熱接着層用樹脂組成物を乾燥後の膜厚が5μmとなるように塗布し、70℃で1分間乾燥させて、感熱接着層(接合層)を形成し、積層フィルムを得た。
<ハードコート層用組成物>
・ジペンタエリスリトールペンタアクリレートとジペンタエリスリトールヘキサアクリレートの混合物(M403、東亜合成社製) 25質量部
・ジペンタエリスリトールEO変性ヘキサアクリレート(A-DPH-6E、新中村化学社製) 25質量部
・異型シリカ微粒子(平均粒径25nm、日揮触媒化成社製) 50質量部(固形換算)・光重合開始剤(1-ヒドロキシシクロヘキシルフェニルケトン、製品名「Omnirad184」、IGM Resins B.V.社製) 4質量部
・フッ素系レベリング剤(F568、DIC社製) 0.2質量部(固形換算)
・溶剤(MIBK) 150質量部
・ジペンタエリスリトールペンタアクリレートとジペンタエリスリトールヘキサアクリレートの混合物(M403、東亜合成社製) 25質量部
・ジペンタエリスリトールEO変性ヘキサアクリレート(A-DPH-6E、新中村化学社製) 25質量部
・異型シリカ微粒子(平均粒径25nm、日揮触媒化成社製) 50質量部(固形換算)・光重合開始剤(1-ヒドロキシシクロヘキシルフェニルケトン、製品名「Omnirad184」、IGM Resins B.V.社製) 4質量部
・フッ素系レベリング剤(F568、DIC社製) 0.2質量部(固形換算)
・溶剤(MIBK) 150質量部
<感熱接着層用樹脂組成物>
・非晶性ポリエステル系樹脂(バイロンGK-830、東洋紡社製) 100質量部
・イソシアネート(D-160N、三井化学社製) 5質量部
・シランカップリング剤(KBM-403、信越化学工業社製) 5質量部
・フッ素系レベリング剤(F568、DIC社製) 0.2質量部(固形換算)
・溶剤(MEK) 310質量部
・溶剤(トルエン) 310質量部
・非晶性ポリエステル系樹脂(バイロンGK-830、東洋紡社製) 100質量部
・イソシアネート(D-160N、三井化学社製) 5質量部
・シランカップリング剤(KBM-403、信越化学工業社製) 5質量部
・フッ素系レベリング剤(F568、DIC社製) 0.2質量部(固形換算)
・溶剤(MEK) 310質量部
・溶剤(トルエン) 310質量部
次に、上記積層フィルムのハードコート層側の面に、第1の保護フィルムを積層し、保護フィルム付き積層フィルムを得た。
(2)積層体準備工程
ガラス基材として、厚さ50μmのガラス(Schott社製AS@87 eco)を化学強化した化学強化ガラス(100mm×100mm)を準備した。ガラス基材の一方の主面に、上記保護フィルム付き積層フィルムを上記感熱接着層を介して貼り付けた。その後、エア抜きおよびエージングを行った。次に、ガラス基材の他方の主面に第2の保護フィルムを積層した。これにより、積層体を得た。積層体において、積層フィルムを構成する各層の大きさは、ガラス基材の大きさよりも大きくした。
ガラス基材として、厚さ50μmのガラス(Schott社製AS@87 eco)を化学強化した化学強化ガラス(100mm×100mm)を準備した。ガラス基材の一方の主面に、上記保護フィルム付き積層フィルムを上記感熱接着層を介して貼り付けた。その後、エア抜きおよびエージングを行った。次に、ガラス基材の他方の主面に第2の保護フィルムを積層した。これにより、積層体を得た。積層体において、積層フィルムを構成する各層の大きさは、ガラス基材の大きさよりも大きくした。
(3)トリミング工程
CO2レーザーを用いて、上記積層体の積層フィルム側の面からレーザーを照射し、ハートコート層の周縁部、樹脂基材の周縁部および感熱接着層の周縁部を切断した。この際、積層フィルムを構成する各層の端部が、ガラス基材の端部よりも外側に位置するように、積層フィルムを構成する各層をレーザーで切断した。このとき、第1の保護フィルムの周縁部も切断され、第2の保護フィルムの周縁部はハーフカットされた。次いで、第1の保護フィルム、ハードコート層、樹脂基材および感熱接着層の切断部分を取り除いた。
CO2レーザーを用いて、上記積層体の積層フィルム側の面からレーザーを照射し、ハートコート層の周縁部、樹脂基材の周縁部および感熱接着層の周縁部を切断した。この際、積層フィルムを構成する各層の端部が、ガラス基材の端部よりも外側に位置するように、積層フィルムを構成する各層をレーザーで切断した。このとき、第1の保護フィルムの周縁部も切断され、第2の保護フィルムの周縁部はハーフカットされた。次いで、第1の保護フィルム、ハードコート層、樹脂基材および感熱接着層の切断部分を取り除いた。
(4)樹脂部形成工程
上記積層体の端部付近の第2の保護フィルム上に、上方から、ニードルノズルを用いて樹脂組成物を滴下した後、UV露光により樹脂組成物を硬化させ、樹脂部を形成した。次いで、第1の保護フィルムおよび第2の保護フィルムを剥離し、ガラス積層体を得た。
上記積層体の端部付近の第2の保護フィルム上に、上方から、ニードルノズルを用いて樹脂組成物を滴下した後、UV露光により樹脂組成物を硬化させ、樹脂部を形成した。次いで、第1の保護フィルムおよび第2の保護フィルムを剥離し、ガラス積層体を得た。
[実施例2~8]
ガラス基材の端部から樹脂部の端部までの距離を下記表1に示す距離としたこと以外は、実施例1と同様にしてガラス積層体を作製した。
ガラス基材の端部から樹脂部の端部までの距離を下記表1に示す距離としたこと以外は、実施例1と同様にしてガラス積層体を作製した。
[比較例1]
実施例1で用いたガラス基材を、比較例1とした。
実施例1で用いたガラス基材を、比較例1とした。
[比較例2]
樹脂部を形成しなかったこと以外は、実施例1と同様にしてガラス積層体を作製した。
樹脂部を形成しなかったこと以外は、実施例1と同様にしてガラス積層体を作製した。
[実施例9]
(1)積層フィルムの準備
実施例1と同様にして、2枚の積層フィルムを得た。次に、一方の積層フィルムのハードコート層側の面に、第1の保護フィルムを積層し、第1の保護フィルム付き積層フィルムを得た。また、他方の積層フィルムのハードコート層側の面に、第2の保護フィルムおよび第3の保護フィルムを順に積層し、第2の保護フィルム付き積層フィルムを得た。
(1)積層フィルムの準備
実施例1と同様にして、2枚の積層フィルムを得た。次に、一方の積層フィルムのハードコート層側の面に、第1の保護フィルムを積層し、第1の保護フィルム付き積層フィルムを得た。また、他方の積層フィルムのハードコート層側の面に、第2の保護フィルムおよび第3の保護フィルムを順に積層し、第2の保護フィルム付き積層フィルムを得た。
(2)積層体準備工程
実施例1と同様のガラス基材を用いた。第1の保護フィルム付き積層フィルムを、感熱接着層を介してガラス基材の一方の主面に貼り付けた。次に、第2の保護フィルム付き積層フィルムを、感熱接着層を介してガラス基材の他方の主面に貼り付けた。その後、エア抜きおよびエージングを行った。これにより、積層体を得た。積層体において、積層フィルムを構成する各層の大きさは、ガラス基材の大きさよりも大きくした。
実施例1と同様のガラス基材を用いた。第1の保護フィルム付き積層フィルムを、感熱接着層を介してガラス基材の一方の主面に貼り付けた。次に、第2の保護フィルム付き積層フィルムを、感熱接着層を介してガラス基材の他方の主面に貼り付けた。その後、エア抜きおよびエージングを行った。これにより、積層体を得た。積層体において、積層フィルムを構成する各層の大きさは、ガラス基材の大きさよりも大きくした。
(3)トリミング工程
CO2レーザーを用いて、上記積層体の第1の保護フィルム側の面からレーザーを照射し、ハードコート層の周縁部、樹脂基材の周縁部および感熱接着の周縁部を切断した。この際、積層フィルムを構成する各層の端部が、ガラス基材の端部よりも外側に位置するように、積層フィルムを構成する各層をレーザーで切断した。このとき、第1の保護フィルムの周縁部および第2の保護フィルムの周縁部も切断され、第3の保護フィルムの周縁部はハーフカットされた。その後、第3の保護フィルムを剥離した。
CO2レーザーを用いて、上記積層体の第1の保護フィルム側の面からレーザーを照射し、ハードコート層の周縁部、樹脂基材の周縁部および感熱接着の周縁部を切断した。この際、積層フィルムを構成する各層の端部が、ガラス基材の端部よりも外側に位置するように、積層フィルムを構成する各層をレーザーで切断した。このとき、第1の保護フィルムの周縁部および第2の保護フィルムの周縁部も切断され、第3の保護フィルムの周縁部はハーフカットされた。その後、第3の保護フィルムを剥離した。
(4)樹脂部形成工程
上記積層体の端部に対して、横方向から、ジェットノズルを用いて樹脂組成物を吐出した後、UV露光により樹脂組成物を硬化させ、樹脂部を形成した。次いで、第1の保護フィルムおよび第2の保護フィルムを剥離し、ガラス積層体を得た。
上記積層体の端部に対して、横方向から、ジェットノズルを用いて樹脂組成物を吐出した後、UV露光により樹脂組成物を硬化させ、樹脂部を形成した。次いで、第1の保護フィルムおよび第2の保護フィルムを剥離し、ガラス積層体を得た。
[実施例10~16]
ガラス基材の端部から樹脂部の端部までの距離を下記表2に示す距離としたこと以外は、実施例9と同様にしてガラス積層体を作製した。
ガラス基材の端部から樹脂部の端部までの距離を下記表2に示す距離としたこと以外は、実施例9と同様にしてガラス積層体を作製した。
[比較例3]
ガラス基材の端部から樹脂部の端部までの領域に樹脂部を形成しなかったこと以外は実施例9と同様にしてガラス積層体を作製した。
ガラス基材の端部から樹脂部の端部までの領域に樹脂部を形成しなかったこと以外は実施例9と同様にしてガラス積層体を作製した。
[評価1]
(1)端部衝撃性(落球試験)
まず、水平から15°に保ったレールを備えるレール付き治具を作成した。次に、厚さ2mm、10cm×10cmのポリカーボネート板に粘着シートを貼合した。次いで、2枚の粘着シート付きポリカーボネート板の間にガラス積層体を挟み、四隅を固定し、サンプルを作製した。続いて、ステージ上に上記サンプルをテープで固定した。次に、レール付き治具を用いて、サンプルの端部に対して、直径19mm、重さ28gの鉄球を5cmの距離から落とした。ガラス基材に割れが発生しなければ、サンプルの衝突箇所をずらして、落球距離を5cm刻みで増し、鉄球を落とした。そして、ガラス基材に割れまたは剥がれが生じた落球距離を記録した。
(2)端部衝撃性(ペンドロップ試験)
実施例および比較例のガラス積層体ならびに比較例のガラス基材に対して、衝撃試験としてペンドロップ試験を行った。まず、ガラス積層体のガラス基材の面またはガラス基材に、厚さ50μmの光学粘着フィルム(OCA)と、厚さ100μmのPETフィルムとをこの順に貼り合わせて、試験用積層体を作製した。この試験用積層体のPETフィルム側が厚さ30mmの金属プレートに接するように、金属プレート上に試験用積層体を置いた。次に、試験用積層体の中央部および端部に対して、それぞれ、試験高さ50cmより、ペンをその先端を下にして試験用積層体上に落下させた。ペンには、ゼブラ社製のブレン0.5BAS88-BK(重量12g、ペン先0.5mmφ)を用いた。ペンドロップ試験の結果は、下記の基準で評価した。
A:試験用積層体の端部では、中央部と同様に、外観に変化がなかった。
B:実体顕微鏡を用いて5倍の倍率で観察した場合、試験用積層体の端部にて、打痕が観察された。
C:目視で観察した場合、試験用積層体の端部にて、打痕が観察された。
(3)端部の浮き
実施例および比較例のガラス積層体について、上記落球試験後の外観を目視にて観察した。ガラス積層体の端部におけるガラス基材からの積層フィルムの浮きは、下記の基準で評価した。
A:端部の浮きがなかった。
B:端部の浮きがあった。
実施例および比較例のガラス積層体について、上記落球試験後の外観を目視にて観察した。ガラス積層体の端部におけるガラス基材からの積層フィルムの浮きは、下記の基準で評価した。
A:端部の浮きがなかった。
B:端部の浮きがあった。
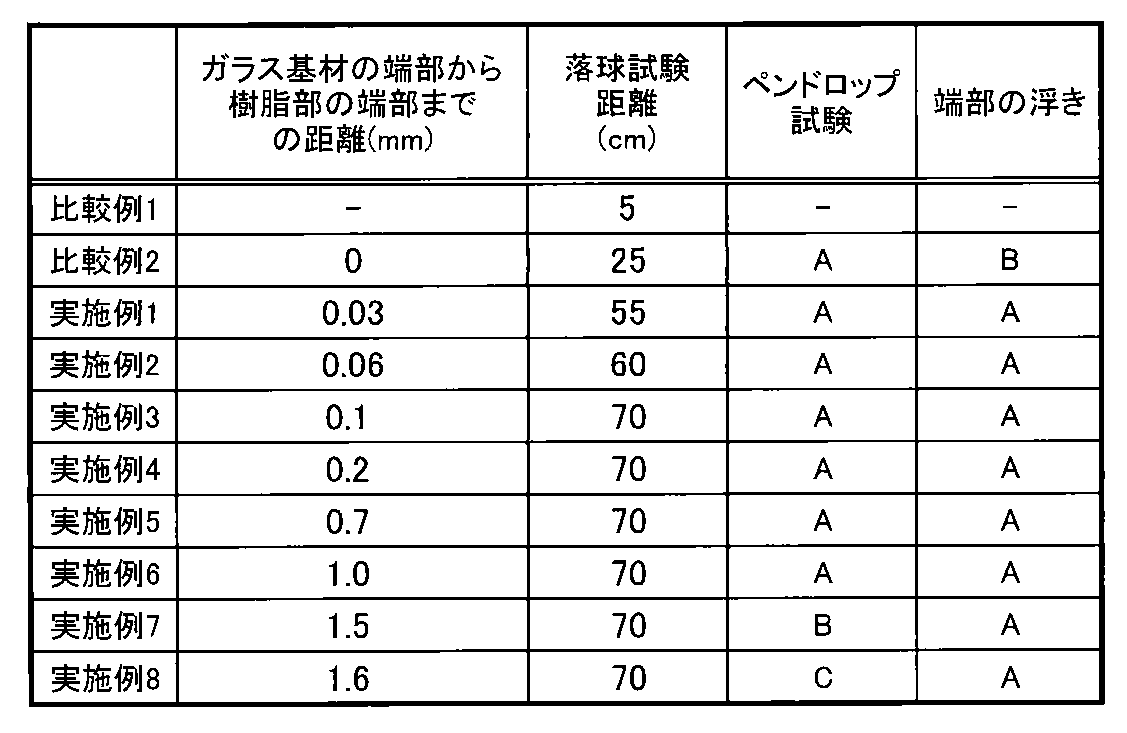
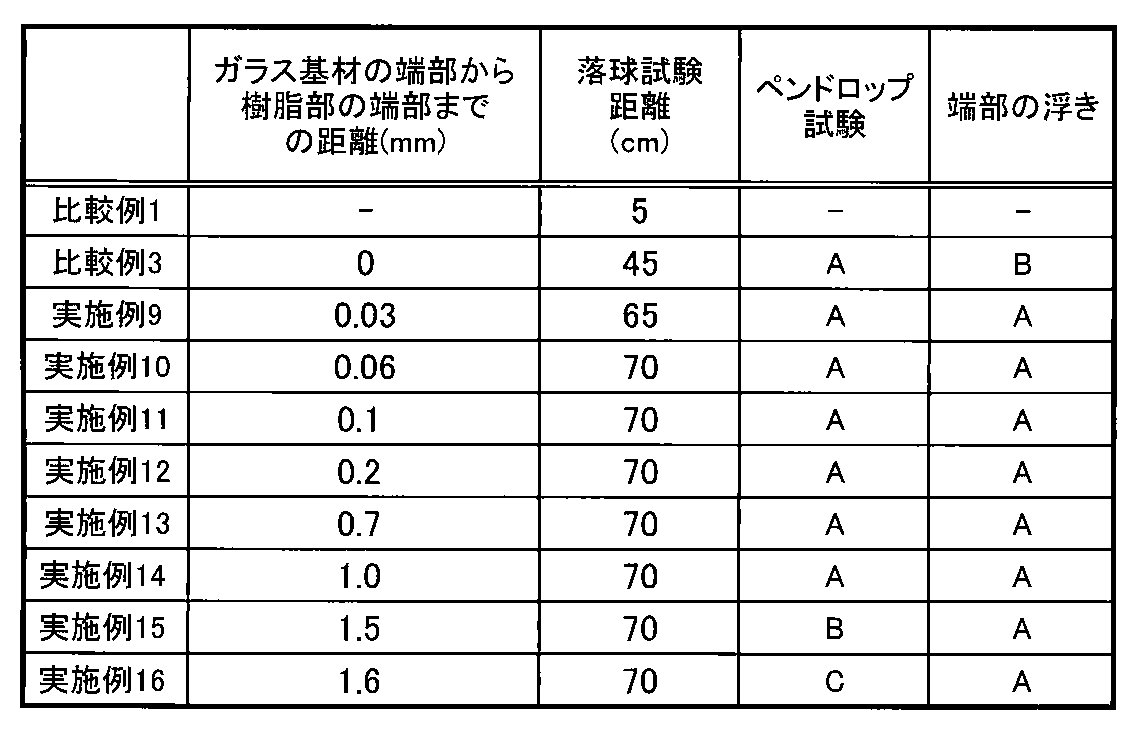
[実施例17~19]
トリミング工程でのレーザー照射側の積層フィルムの樹脂基材をポリイミド基材とし、他方の積層フィルムの樹脂基材をポリエチレンテレフタレート基材としたこと、およびトリミング工程後の積層フィルムの大きさを変更したこと以外は、実施例10と同様にして、ガラス積層体を作製した。
トリミング工程でのレーザー照射側の積層フィルムの樹脂基材をポリイミド基材とし、他方の積層フィルムの樹脂基材をポリエチレンテレフタレート基材としたこと、およびトリミング工程後の積層フィルムの大きさを変更したこと以外は、実施例10と同様にして、ガラス積層体を作製した。
樹脂基材の周縁部での突出部の有無、および樹脂部について観察した。実施例17~19のガラス積層体の周縁部の断面の模式図をそれぞれ図23(a)~(c)に示す。図23(a)~(c)は、ガラス積層体の周縁部の断面写真を模式的に表したものである。図23(a)~(c)において、樹脂基材4b側をレーザー照射側とする。なお、図23(a)~(c)において、上述したように、d1は、ガラス基材2の端部から樹脂部5の端部までの距離である。実施例17では、図23(a)に示すように、一方の樹脂基材4aが周縁部に突出部4xを有していた。また、突出部4xの端部から樹脂部5の端部までの距離dx1が、樹脂基材4aの端部から樹脂部5の端部までの距離dx2よりも長くなっていた。実施例18では、図23(b)に示すように、樹脂基材4a、4bはいずれも周縁部に突出部を有さなかった。実施例19では、図23(c)に示すように、樹脂基材4a、4bがそれぞれ周縁部に突出部4x、4yを有していた。また、突出部4xの端部から樹脂部5の端部までの距離dx1が、樹脂基材4aの端部から樹脂部5の端部までの距離dx2よりも長くなっていた。また、突出部4yの端部から樹脂部5の端部までの距離dy1が、樹脂基材4bの端部から樹脂部5の端部までの距離dy2よりも長くなっていた。
樹脂部形成性は、下記基準にて評価した。
A:樹脂部形成時に、積層体の端部の溝に樹脂組成物が溜まりやすく、液だれが抑制されていた。その結果、ガラス基材の側面が樹脂部により十分に被覆されていた。
B:樹脂部形成時に、積層体の端部の溝に樹脂組成物が溜まりにくかったが、ガラス基材の側面は樹脂部により被覆されていた。
A:樹脂部形成時に、積層体の端部の溝に樹脂組成物が溜まりやすく、液だれが抑制されていた。その結果、ガラス基材の側面が樹脂部により十分に被覆されていた。
B:樹脂部形成時に、積層体の端部の溝に樹脂組成物が溜まりにくかったが、ガラス基材の側面は樹脂部により被覆されていた。
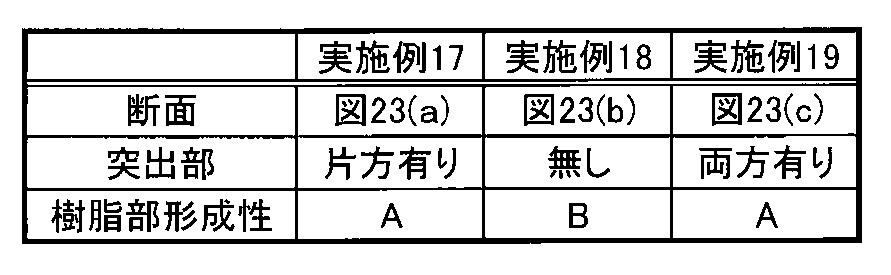
本開示においては、例えば、以下の発明が提供される。
[1]
化学強化ガラスであるガラス基材と、
上記ガラス基材の少なくとも一方の主面側に配置された接合層と、
上記接合層の上記ガラス基材とは反対の面側に配置された樹脂基材と、
上記ガラス基材の側面を覆う樹脂部と、を有し、
上記接合層の大きさおよび上記樹脂基材の大きさが、上記ガラス基材の大きさよりも大きい、ガラス積層体。
[2]
上記樹脂部が、上記接合層の側面および上記樹脂基材の側面を覆う、[1]に記載のガラス積層体。
[3]
上記樹脂基材の上記接合層とは反対の面側に機能層を有する、[1]または[2]に記載のガラス積層体。
[4]
上記機能層が防汚剤を含有する、[3]に記載のガラス積層体。
[5]
上記ガラス基材の両方の主面側に、上記接合層および上記樹脂基材をこの順に有する、[1]から[4]までのいずれかに記載のガラス積層体。
[6]
上記樹脂基材が、周縁部に、上記樹脂基材の上記接合層側の面に対して上記接合層側に突出した突出部を有する、[1]から[5]までのいずれかに記載のガラス積層体。
[7]
表示パネルと、
上記表示パネルの観察者側に配置された、[1]から[6]までのいずれかに記載のガラス積層体と、
を備える表示装置。
[8]
化学強化ガラスであるガラス基材と、上記ガラス基材の少なくとも一方の主面側に配置された接合層と、上記接合層の上記ガラス基材とは反対の面側に配置された樹脂基材とを有し、上記接合層の大きさおよび上記樹脂基材の大きさが、上記ガラス基材の大きさよりも大きい、積層体を準備する積層体準備工程と、
上記積層体の端部を覆うように樹脂部を形成する樹脂部形成工程と、を有し、
上記積層体において、上記ガラス基材の端部から上記樹脂基材の端部までの距離、および、上記ガラス基材の端部から上記接合層の端部までの距離が、上記ガラス基材の一方の主面側に配置された上記接合層および上記樹脂基材の端部が自重によって垂れ下がり、上記ガラス基材の一方の主面側に配置された上記接合層の端部が、上記ガラス基材の他方の主面側に配置された他の層に接しないように設定されている、ガラス積層体の製造方法。
[9]
化学強化ガラスであるガラス基材と、上記ガラス基材の少なくとも一方の主面側に配置された接合層と、上記接合層の上記ガラス基材とは反対の面側に配置された樹脂基材とを有し、上記接合層の大きさおよび上記樹脂基材の大きさが、上記ガラス基材の大きさよりも大きい、積層体を準備する積層体準備工程と、
上記積層体の上記樹脂基材および上記接合層の周縁部を切断するトリミング工程と、
上記トリミング工程後、上記積層体の端部を覆うように樹脂部を形成する樹脂部形成工程と、を有する、ガラス積層体の製造方法。
[10]
上記積層体が、上記樹脂基材の上記接合層とは反対の面側に機能層を有する、[8]または[9]に記載のガラス積層体の製造方法。
[11]
上記機能層が防汚剤を含有する、[10]に記載のガラス積層体の製造方法。
[12]
上記積層体が、上記ガラス基材の両方の主面側に、上記接合層および上記樹脂基材をこの順に有する、[8]から[11]までのいずれかに記載のガラス積層体の製造方法。
[13]
上記積層体が、上記樹脂基材の上記接合層とは反対の面側に保護フィルムを有し、
上記樹脂部形成工程後、上記保護フィルムを剥離する剥離工程を有する、[8]から[12]までのいずれかに記載のガラス積層体の製造方法。
[14]
上記樹脂部の周縁部を切断する樹脂部トリミング工程を有する、[8]から[13]までのいずれかに記載のガラス積層体の製造方法。
1 … ガラス積層体
2 … ガラス基材
S1、S2 … ガラス基材の主面
S3 … ガラス基材の側面
3 … 接合層
4 … 樹脂基材
5 … 樹脂部
6 … 機能層
10 … 積層体
11 … 第1保護フィルム
12 … 第2保護フィルム
30 … 表示装置
31 … 表示パネル
2 … ガラス基材
S1、S2 … ガラス基材の主面
S3 … ガラス基材の側面
3 … 接合層
4 … 樹脂基材
5 … 樹脂部
6 … 機能層
10 … 積層体
11 … 第1保護フィルム
12 … 第2保護フィルム
30 … 表示装置
31 … 表示パネル
Claims (14)
- 化学強化ガラスであるガラス基材と、
前記ガラス基材の少なくとも一方の主面側に配置された接合層と、
前記接合層の前記ガラス基材とは反対の面側に配置された樹脂基材と、
前記ガラス基材の側面を覆う樹脂部と、を有し、
前記接合層の大きさおよび前記樹脂基材の大きさが、前記ガラス基材の大きさよりも大きい、ガラス積層体。 - 前記樹脂部が、前記接合層の側面および前記樹脂基材の側面を覆う、請求項1に記載のガラス積層体。
- 前記樹脂基材の前記接合層とは反対の面側に機能層を有する、請求項1または請求項2に記載のガラス積層体。
- 前記機能層が防汚剤を含有する、請求項3に記載のガラス積層体。
- 前記ガラス基材の両方の主面側に、前記接合層および前記樹脂基材をこの順に有する、請求項1または請求項2に記載のガラス積層体。
- 前記樹脂基材が、周縁部に、前記樹脂基材の前記接合層側の面に対して前記接合層側に突出した突出部を有する、請求項1または請求項2に記載のガラス積層体。
- 表示パネルと、
前記表示パネルの観察者側に配置された、請求項1または請求項2に記載のガラス積層体と、
を備える表示装置。 - 化学強化ガラスであるガラス基材と、前記ガラス基材の少なくとも一方の主面側に配置された接合層と、前記接合層の前記ガラス基材とは反対の面側に配置された樹脂基材とを有し、前記接合層の大きさおよび前記樹脂基材の大きさが、前記ガラス基材の大きさよりも大きい、積層体を準備する積層体準備工程と、
前記積層体の端部を覆うように樹脂部を形成する樹脂部形成工程と、を有し、
前記積層体において、前記ガラス基材の端部から前記樹脂基材の端部までの距離、および、前記ガラス基材の端部から前記接合層の端部までの距離が、前記ガラス基材の一方の主面側に配置された前記接合層および前記樹脂基材の端部が自重によって垂れ下がり、前記ガラス基材の一方の主面側に配置された前記接合層の端部が、前記ガラス基材の他方の主面側に配置された他の層に接しないように設定されている、ガラス積層体の製造方法。 - 化学強化ガラスであるガラス基材と、前記ガラス基材の少なくとも一方の主面側に配置された接合層と、前記接合層の前記ガラス基材とは反対の面側に配置された樹脂基材とを有し、前記接合層の大きさおよび前記樹脂基材の大きさが、前記ガラス基材の大きさよりも大きい、積層体を準備する積層体準備工程と、
前記積層体の前記樹脂基材および前記接合層の周縁部を切断するトリミング工程と、
前記トリミング工程後、前記積層体の端部を覆うように樹脂部を形成する樹脂部形成工程と、を有する、ガラス積層体の製造方法。 - 前記積層体が、前記樹脂基材の前記接合層とは反対の面側に機能層を有する、請求項8または請求項9に記載のガラス積層体の製造方法。
- 前記機能層が防汚剤を含有する、請求項10に記載のガラス積層体の製造方法。
- 前記積層体が、前記ガラス基材の両方の主面側に、前記接合層および前記樹脂基材をこの順に有する、請求項8または請求項9に記載のガラス積層体の製造方法。
- 前記積層体が、前記樹脂基材の前記接合層とは反対の面側に保護フィルムを有し、
前記樹脂部形成工程後、前記保護フィルムを剥離する剥離工程を有する、請求項8または請求項9に記載のガラス積層体の製造方法。 - 前記樹脂部の周縁部を切断する樹脂部トリミング工程を有する、請求項8または請求項9に記載のガラス積層体の製造方法。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2024568922A JPWO2024147334A1 (ja) | 2023-01-06 | 2023-12-28 |
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2023001389 | 2023-01-06 | ||
| JP2023-001389 | 2023-01-06 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| WO2024147334A1 true WO2024147334A1 (ja) | 2024-07-11 |
Family
ID=91804015
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| PCT/JP2023/047215 Ceased WO2024147334A1 (ja) | 2023-01-06 | 2023-12-28 | ガラス積層体、表示装置およびガラス積層体の製造方法 |
Country Status (3)
| Country | Link |
|---|---|
| JP (1) | JPWO2024147334A1 (ja) |
| TW (1) | TW202440325A (ja) |
| WO (1) | WO2024147334A1 (ja) |
Citations (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPH08138870A (ja) * | 1994-11-09 | 1996-05-31 | Idemitsu Kosan Co Ltd | 有機薄膜el装置 |
| JP2015131741A (ja) * | 2014-01-10 | 2015-07-23 | 株式会社Nsc | 端面保護層付きガラス基板の製造方法 |
| JP2015142987A (ja) * | 2014-01-31 | 2015-08-06 | Dic株式会社 | ガラスパネル、タッチパネル装置及び電子機器 |
| JP2016521676A (ja) * | 2013-06-14 | 2016-07-25 | コーニング インコーポレイテッド | エッジの状態が改善された積層ガラス物品を製造する方法 |
| JP2022058298A (ja) * | 2020-09-30 | 2022-04-11 | 大日本印刷株式会社 | ガラス積層体、表示装置、電子機器および樹脂層 |
-
2023
- 2023-12-28 JP JP2024568922A patent/JPWO2024147334A1/ja active Pending
- 2023-12-28 TW TW112151215A patent/TW202440325A/zh unknown
- 2023-12-28 WO PCT/JP2023/047215 patent/WO2024147334A1/ja not_active Ceased
Patent Citations (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPH08138870A (ja) * | 1994-11-09 | 1996-05-31 | Idemitsu Kosan Co Ltd | 有機薄膜el装置 |
| JP2016521676A (ja) * | 2013-06-14 | 2016-07-25 | コーニング インコーポレイテッド | エッジの状態が改善された積層ガラス物品を製造する方法 |
| JP2015131741A (ja) * | 2014-01-10 | 2015-07-23 | 株式会社Nsc | 端面保護層付きガラス基板の製造方法 |
| JP2015142987A (ja) * | 2014-01-31 | 2015-08-06 | Dic株式会社 | ガラスパネル、タッチパネル装置及び電子機器 |
| JP2022058298A (ja) * | 2020-09-30 | 2022-04-11 | 大日本印刷株式会社 | ガラス積層体、表示装置、電子機器および樹脂層 |
Also Published As
| Publication number | Publication date |
|---|---|
| JPWO2024147334A1 (ja) | 2024-07-11 |
| TW202440325A (zh) | 2024-10-16 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JP7750032B2 (ja) | 積層体および表示装置 | |
| JP7800630B2 (ja) | 表示装置用部材、光学積層体および表示装置 | |
| JP7815675B2 (ja) | ガラス基材、ガラス積層体、表示装置、電子機器、およびガラス積層体の製造方法 | |
| JP7544063B2 (ja) | 表示装置用前面板、フレキシブル有機エレクトロルミネッセンス表示装置、表示装置用積層体、および積層体 | |
| JP7830873B2 (ja) | ガラス積層体、表示装置、電子機器および樹脂層 | |
| TWI920273B (zh) | 顯示裝置用積層體及顯示裝置 | |
| JP7615613B2 (ja) | 積層体および表示装置 | |
| JP7782610B2 (ja) | 表示装置用部材、表示装置および電子機器 | |
| JP2022165392A (ja) | 表示装置用積層体および表示装置 | |
| JP2022159116A (ja) | 表示装置用積層体および表示装置 | |
| TW202440325A (zh) | 玻璃積層體、顯示裝置及玻璃積層體之製造方法 | |
| TWI889773B (zh) | 可撓性顯示裝置用積層體、顯示裝置用積層體、及可撓性顯示裝置 | |
| JP2024097718A (ja) | ガラス積層体の製造方法、ガラス積層体および表示装置 | |
| US20260098136A1 (en) | Laminate, touch panel member, and display device | |
| WO2022239821A1 (ja) | 表示装置用積層体および表示装置 | |
| TW202243897A (zh) | 顯示裝置用積層體及顯示裝置 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| 121 | Ep: the epo has been informed by wipo that ep was designated in this application |
Ref document number: 23914819 Country of ref document: EP Kind code of ref document: A1 |
|
| WWE | Wipo information: entry into national phase |
Ref document number: 2024568922 Country of ref document: JP |
|
| NENP | Non-entry into the national phase |
Ref country code: DE |
|
| 122 | Ep: pct application non-entry in european phase |
Ref document number: 23914819 Country of ref document: EP Kind code of ref document: A1 |