WO2016181955A1 - クロムめっき部品の製造方法およびクロムめっき装置 - Google Patents
クロムめっき部品の製造方法およびクロムめっき装置 Download PDFInfo
- Publication number
- WO2016181955A1 WO2016181955A1 PCT/JP2016/063834 JP2016063834W WO2016181955A1 WO 2016181955 A1 WO2016181955 A1 WO 2016181955A1 JP 2016063834 W JP2016063834 W JP 2016063834W WO 2016181955 A1 WO2016181955 A1 WO 2016181955A1
- Authority
- WO
- WIPO (PCT)
- Prior art keywords
- chromium
- range
- pulse
- current
- chromium plating
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Ceased
Links
Images



Classifications
-
- C—CHEMISTRY; METALLURGY
- C25—ELECTROLYTIC OR ELECTROPHORETIC PROCESSES; APPARATUS THEREFOR
- C25D—PROCESSES FOR THE ELECTROLYTIC OR ELECTROPHORETIC PRODUCTION OF COATINGS; ELECTROFORMING; APPARATUS THEREFOR
- C25D5/00—Electroplating characterised by the process; Pretreatment or after-treatment of workpieces
- C25D5/18—Electroplating using modulated, pulsed or reversing current
-
- C—CHEMISTRY; METALLURGY
- C25—ELECTROLYTIC OR ELECTROPHORETIC PROCESSES; APPARATUS THEREFOR
- C25D—PROCESSES FOR THE ELECTROLYTIC OR ELECTROPHORETIC PRODUCTION OF COATINGS; ELECTROFORMING; APPARATUS THEREFOR
- C25D17/00—Constructional parts, or assemblies thereof, of cells for electrolytic coating
- C25D17/007—Current directing devices
-
- C—CHEMISTRY; METALLURGY
- C25—ELECTROLYTIC OR ELECTROPHORETIC PROCESSES; APPARATUS THEREFOR
- C25D—PROCESSES FOR THE ELECTROLYTIC OR ELECTROPHORETIC PRODUCTION OF COATINGS; ELECTROFORMING; APPARATUS THEREFOR
- C25D17/00—Constructional parts, or assemblies thereof, of cells for electrolytic coating
- C25D17/06—Suspending or supporting devices for articles to be coated
-
- C—CHEMISTRY; METALLURGY
- C25—ELECTROLYTIC OR ELECTROPHORETIC PROCESSES; APPARATUS THEREFOR
- C25D—PROCESSES FOR THE ELECTROLYTIC OR ELECTROPHORETIC PRODUCTION OF COATINGS; ELECTROFORMING; APPARATUS THEREFOR
- C25D17/00—Constructional parts, or assemblies thereof, of cells for electrolytic coating
- C25D17/10—Electrodes, e.g. composition, counter electrode
- C25D17/12—Shape or form
-
- C—CHEMISTRY; METALLURGY
- C25—ELECTROLYTIC OR ELECTROPHORETIC PROCESSES; APPARATUS THEREFOR
- C25D—PROCESSES FOR THE ELECTROLYTIC OR ELECTROPHORETIC PRODUCTION OF COATINGS; ELECTROFORMING; APPARATUS THEREFOR
- C25D17/00—Constructional parts, or assemblies thereof, of cells for electrolytic coating
- C25D17/16—Apparatus for electrolytic coating of small objects in bulk
-
- C—CHEMISTRY; METALLURGY
- C25—ELECTROLYTIC OR ELECTROPHORETIC PROCESSES; APPARATUS THEREFOR
- C25D—PROCESSES FOR THE ELECTROLYTIC OR ELECTROPHORETIC PRODUCTION OF COATINGS; ELECTROFORMING; APPARATUS THEREFOR
- C25D3/00—Electroplating: Baths therefor
- C25D3/02—Electroplating: Baths therefor from solutions
- C25D3/04—Electroplating: Baths therefor from solutions of chromium
- C25D3/08—Deposition of black chromium, e.g. hexavalent chromium, CrVI
-
- C—CHEMISTRY; METALLURGY
- C25—ELECTROLYTIC OR ELECTROPHORETIC PROCESSES; APPARATUS THEREFOR
- C25D—PROCESSES FOR THE ELECTROLYTIC OR ELECTROPHORETIC PRODUCTION OF COATINGS; ELECTROFORMING; APPARATUS THEREFOR
- C25D3/00—Electroplating: Baths therefor
- C25D3/02—Electroplating: Baths therefor from solutions
- C25D3/04—Electroplating: Baths therefor from solutions of chromium
- C25D3/10—Electroplating: Baths therefor from solutions of chromium characterised by the organic bath constituents used
-
- C—CHEMISTRY; METALLURGY
- C25—ELECTROLYTIC OR ELECTROPHORETIC PROCESSES; APPARATUS THEREFOR
- C25D—PROCESSES FOR THE ELECTROLYTIC OR ELECTROPHORETIC PRODUCTION OF COATINGS; ELECTROFORMING; APPARATUS THEREFOR
- C25D5/00—Electroplating characterised by the process; Pretreatment or after-treatment of workpieces
- C25D5/60—Electroplating characterised by the structure or texture of the layers
- C25D5/605—Surface topography of the layers, e.g. rough, dendritic or nodular layers
- C25D5/611—Smooth layers
-
- C—CHEMISTRY; METALLURGY
- C25—ELECTROLYTIC OR ELECTROPHORETIC PROCESSES; APPARATUS THEREFOR
- C25D—PROCESSES FOR THE ELECTROLYTIC OR ELECTROPHORETIC PRODUCTION OF COATINGS; ELECTROFORMING; APPARATUS THEREFOR
- C25D5/00—Electroplating characterised by the process; Pretreatment or after-treatment of workpieces
- C25D5/60—Electroplating characterised by the structure or texture of the layers
- C25D5/615—Microstructure of the layers, e.g. mixed structure
- C25D5/617—Crystalline layers
Definitions
- Patent Document 1 As a technique for forming a chromium plating layer having high corrosion resistance on the surface of a metal part, a technique using a pulse current is known (see Patent Document 1). Moreover, in order to form the chromium plating layer which suppressed the crack, the technique which forms the chromium plating layer which has a compressive residual stress of 100 Mpa or more using a pulse current is known (refer patent document 2, 3).
- a plurality of the cathode electrodes may be installed in the treatment tank to immerse a plurality of workpieces in an aligned state in the chromium plating bath.
- a plurality of anode electrodes may be installed in the treatment tank so as to correspond to the individual workpieces.
- the cathode electrode may be connected to a pulse power source through an anode holder and an anode bus bar.
- the anode electrode may be connected to a pulse power source via a cathode holder and a cathode side bus bar.
- chrome plating is widely used as industrial chrome plating for parts that require wear resistance because it can obtain a hard metal film (chromium layer) having a low friction coefficient.
- chromium layer a hard metal film having a low friction coefficient.
- many cracks that reach the metal substrate occur in the resulting chromium layer, and if this is the case, the medium that causes corrosion reaches the metal substrate and corrosion occurs. In such a case, rust may be generated.
- the chrome-plated parts are usually used after a plating process such as buffing to make the surface smooth, but during this polishing process, plastic flow occurs on the surface of the chrome layer, and the cracks are generated. May be blocked. For this reason, conventionally, general-purpose chrome-plated parts have been generally used after being polished without any special rust prevention treatment.
- a high compressive residual stress of 100 MPa or more can be reliably applied to the chromium plating layer generated according to the setting of the pulse current.
- the rest time and energization time of the pulse current are set according to the position of the workpiece W in the plating bath. There is a possibility not to become. For example, when as many as 40 workpieces W are immersed in the plating bath B, this tendency appears strongly.
- a round bar having a diameter of 12.5 mm (JIS standard S25C quenching / tempering material) was used as a workpiece.
- This work was set to 298 g / L of chromic acid, a plurality of sulfate radicals (SO 4 2 ⁇ ) at a plurality of concentrations between 3.0 and 7.0 g / L, and a plurality of organic sulfonic acids set to 5.5 g / L. It was immersed in a plating bath.
- the compressive residual stress value is 100 MPa or more for the chromium plating layer obtained when the energization time (ms) and the rest time (ms) shown in Table 1 are adjusted.
- the range of the desirable energization time and the downtime for the purpose will be described again.
- FIG. 11 is a graph in which the energization time shown in Table 1 is plotted on the horizontal axis, and the rest time shown in Table 1 is plotted on the vertical axis. In this graph, a chromium plating layer having a compressive residual stress value of 100 MPa or more is obtained.
- the scope to be developed is as follows.
- the energization time 0.8 ms and the rest time 3 ms are defined as the D point, Energizing time 0.8ms, rest time 0.3ms is defined as point E, The energization time is 1.2 ms and the rest time is 0.3 ms as the F point.
- the energizing time 1.4 ms and the resting time 0.4 ms are defined as the G point, The energization time 1.6 ms and the rest time 0.4 ms are defined as the H point,
- the energization time is 1.8 ms and the rest time is 0.5 ms as the I point.
- the energizing time is 2 ms and the resting time is 0.6 ms as J point.
- the current density which becomes the range which has the said compression residual stress is a range which does not exceed 25 A / dm ⁇ 2 > from the said plating precipitation minimum current density.
- the DC superimposed current density is in a range of 10 to 35 A / dm 2 .
- the frequency of the pulse current is 100 to 700 Hz.
Landscapes
- Chemical & Material Sciences (AREA)
- Engineering & Computer Science (AREA)
- Chemical Kinetics & Catalysis (AREA)
- Electrochemistry (AREA)
- Materials Engineering (AREA)
- Metallurgy (AREA)
- Organic Chemistry (AREA)
- Crystallography & Structural Chemistry (AREA)
- Electroplating Methods And Accessories (AREA)
- Automation & Control Theory (AREA)
Abstract
Description
本願は、2015年5月12日に、日本に出願された特願2015-097272号に基づき優先権を主張し、その内容をここに援用する。
ところが、特許文献2、3に記載されているパルス電流の印加条件において、クロムめっき層の圧縮残留応力を100MPa以上に調整できる通電時間、休止時間等のめっき処理条件は、極めて範囲が狭い。また、休止時間が長すぎるとクロムめっき層にクロム水素化物が生成し易くなり、目的の圧縮残留応力が得られなくなる可能性がある。
また、200MPa以上の圧縮残留応力を有する更にクラック発生の少ないクロムめっき層を形成するには、特許文献2、3に記載の技術では1000Hz以上の高い周波数のパルス電流を選択する必要がある。このため、誘導加熱によってめっき浴の温度が上昇し、めっき浴を冷却するための大型の冷却装置が必要になる。
以下、本発明の第1実施形態について添付図面に示す実施形態に基づいて説明する。
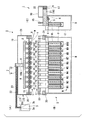
図1は、本発明の第1実施形態に係るクロムめっき部品の製造方法を実施するために用いるクロムめっき装置の一例を示す断面図である。
本実施形態で用いるクロムめっき装置1は、有機スルフォン酸を含むクロムめっき浴Bを収容した電気的絶縁材料からなるバッチ式の処理槽2を有する。クロムめっき浴B中に、10個のワークW(W1~W10)を浸漬し、パルス電源3から出力されるパルス電流を利用してワークWの表面に所望の圧縮残留応力を有するクロムめっき層を析出させる。なお、クロムめっき装置1に収容可能なワークWの数について特に制限はなく、図1はその一例である。クロムメッキ装置1に収容可能なワークWの数は、10個~数10個、あるいはそれ以上の数を収容できる規模に構成できるのは勿論である。
処理槽2には、個々のワークWに対応するように筒状のアノード電極Y(陽極)が1列に所定間隔をあけて複数配置されている。各アノード電極Yの上方にそれぞれ、各アノード電極Yに対応する短冊板状のカソード電極Xが配置される。各カソード電極Xの下部にワークWがそれぞれ吊り下げ支持され、各ワークWがクロムめっき浴Bに浸漬される。
各ワークWは、筒状のアノード電極Yの内側に挿入され、アノード電極Yの内周壁に対向するように配置されている。
陰極側ブスバー延長部18は、板状の延長部本体19と、延長部本体19の両端部に直交して連接された直交板とから構成されている。第1直交板20、第2直交板21がそれぞれ陰極保持体15の端部に接続されている。以下、便宜上、図1の(A)部および(B)部の左側の直交板を第1直交板20、図1の(A)部および(B)部の右側の直交板を第2直交板21と呼称する。
ところが、汎用の硬質クロムめっきにあっては、得られるクロム層に金属素地に達するクラックが多数発生し、そのままでは腐食原因となる媒体が金属素地に到達して腐食が発生し、鋼を金属素地とする場合に錆が発生する可能性がある。
また、クロムめっき部品は、通常、めっき処理後にバフ研磨等の研磨加工を行って表面を平滑な状態としてから使用されるが、この研磨加工に際し、クロム層表面に塑性流動が起こり、前記クラックが閉塞される場合がある。このため、従来、汎用のクロムめっき部品は、特別の防錆処理を施すことなく研磨加工を行ってから使用するのが一般的であった。
このため従来、クロムめっきを施す際にパルス電流を供給してクラックの無いクロム層を得ようとする技術が知られている。しかしながら、単にパルスめっきを行ったのでは、クロム層に引張応力が残留し、熱履歴を受けてクロム層に大きなクラックが発生する可能性が有る。
特許文献2に記載のクロムめっき技術によれば、パルス電流の波形を調整しながらクロムめっき層を形成し、クロム層に100MPa以上の圧縮残留応力を付与することで、熱履歴を経ても新たなクラックの発生を抑制できる。しかし、特許文献2に記載の技術では、クロムめっきをめっき浴でバッチ処理すると、同じ処理ロットの中でも得られるクロム層の圧縮残留応力値にばらつきが大きく、100MPa以上の圧縮残留応力を有するクロムめっき層を安定的に得ることは難しかった。
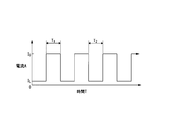
図2において、パルス電流の波形は、最大電流密度IUと最小電流密度ILとの間を交番し、かつ最大電流密度IUを所定時間、例えばT1時間保持し、かつ、最小電流密度ILを所定時間、例えば、T2時間保持する形態を採用する。
最小電流密度ILは、本実施形態ではめっき析出下限電流密度から前記クロムめっき層に圧縮残留応力を付与できる範囲となる電流密度の間に設定する。また、保持時間T1については、同一の値に設定しても異なる値に設定してもよい。
本実施形態において、パルス電流の休止時間を0.5ms以上とする必要がある。
パルス電流の休止時間が0.5ms未満の短い場合は、直流電流を重畳しなくても、発生期の水素(H)がクロム(Cr)原子と結び付いてCrHを含むクロムめっき層を形成することはない。しかし、休止時間が長くなると、発生期の水素がクロムと結び付き易くなり、CrHを含むクロムめっき層となる確率が高くなる。このため、パルス電流の休止時間が0.5msを超えて以下のように長くなる場合に直流電流をパルス電流に重畳することが重要となる。
例えば、通電時間0.8msの場合、休止時間は0.3ms~3msの範囲で選択することができ、通電時間1.0msの場合、休止時間は0.3ms~3msの範囲で選択することができ、通電時間1.2msの場合、休止時間は0.3ms~4msの範囲で選択することができる。
例えば、通電時間1.4msの場合、休止時間は0.4ms~4msの範囲で選択することができ、通電時間1.6msの場合、休止時間は0.4ms~4msの範囲で選択することができ、通電時間1.8msの場合、休止時間は0.5ms~4msの範囲で選択することができ、通電時間2.0msの場合、休止時間は0.6ms~4msの範囲で選択することができる。
例えば、通電時間3.0msの場合、休止時間は0.8ms~4msの範囲で選択することができ、通電時間4.0msの場合、休止時間は1.0ms~4msの範囲で選択することができ、通電時間5.0msの場合、休止時間は1.5ms~4msの範囲で選択することができる。
また、パルス電流の休止時間に直流の重畳を行わない従来の電解条件では、めっき浴の硫酸根濃度(SO4 2-)が6.0g/Lを超えると、100MPa以上の圧縮残留応力のクロムめっき層を析出させることが困難となり、めっき浴の管理も煩雑となる。これに対し、上述の条件で直流を重畳したパルス電流を用いるならば、6~8g/Lの範囲の硫酸根濃度であっても100MPa以上の圧縮残留応力、更には200MPa以上の圧縮残留応力のクロムめっき層を析出させることができる。また、条件によっては更に高い400MPaレベルの圧縮残留応力を示すクロムめっき層Sを生成することができる。
設定より休止時間が短いと、クロムめっき層の残留応力は引張側になり易い。設定より休止時間が長いと、上述のようにCrとHが結び付き、CHを含んだCrめっき層が生成し易くなる。しなしながら、上述の条件で直流電流を重畳したパルス電流を用いて電解するならば、休止時間の長短に対しCrとHが結び付く確率を低くすることができ、CrとHの結び付きを防止できる。
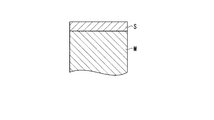
しかも、このクロムめっき層Sは、高い圧縮残留応力を有しているので、熱履歴を経ても新たなクラックの発生を引き起こすことはなく、優れた耐食性が維持される。
パルス電流の通電時間にワークWの表面に析出したクロム原子は、パルス電流の休止時間の間にもワークの表面を活発に拡散し、他のクロム原子と出会い、結晶を形成する。また、クロムめっき層の結晶粒界は不整合となり、結晶粒界には空孔が生じる。また、パルス電流の休止時間中に落ち着く場所が見つからずにワークの表面を活発に拡散しているクロム原子は、不整合となった結晶粒界の空孔にも到達してこれを埋めることができる。
空孔における原子間隔がクロム原子1個入るには狭い場合であっても、このクロム原子にとってはワークWの表面を拡散するよりもエネルギー的に小さくて済む場合(表面自己拡散の活性化エネルギー>結晶粒界の空孔に割り込むように侵入する原子の形成エネルギー)の関係があるので、空孔に割り込むようにクロム原子が侵入する結果、圧縮応力が高まると考えられる。
パルス電流に直流を重畳させない場合、休止時間中にワークWの表面を動き回っていたクロム原子と発生期の水素(H)とが結び付く可能性があるが、パルス電流に直流を重畳することで休止時間中も金属製のワークWはわずかに負の電位に保たれ、水素原子の発生が常に続く状態となる。
このため、クロム原子と発生期の水素(H)とが結び付いてクロム水素化物(CrH)を形成する反応に必要なエネルギーよりも、水素原子どうしが結び付いて水素分子を形成し反応界面より離れる反応に必要なエネルギーの方が低いと考えられる。従って、パルス電流の通電時間中に生じたクロム原子は、発生期の水素(H)と結び付くことなく、不整合となった格子欠陥(空孔)に自由に割り込むように侵入することができると考えられる。従って、パルス電流による電解において広範囲の休止時間で圧縮残留応力値の高いクロムめっき層を生成できると考えられる。
前述の条件で直流を重畳したパルス電流で電解するならば、圧縮残留応力とするためのデューティ比として、通電時間を延ばす方向に対して鈍感であるが、休止時間を延ばす方向に対して従来のパルス電流印加の場合に敏感であった条件を、休止時間についても従来より鈍感にすることができ、従来よりも幅を持たせた電解条件を選択できるようになる。
このため、バッチ式の処理槽2において多くのワークWを同時電解処理してクロムめっき層Sを形成する場合、いずれのワークに対しても100MPaを超える圧縮残留応力を付与できる効果を得ることができる。
図4に示すようにパルス電源装置30と直流電源装置31を並列接続し、パルス電源装置30からの出力をハイパスフィルタ32を介して出力し、直流電源装置31からの出力をローパスフィルタ33を介して出力できるように構成する。
パルス電源装置30からの出力はパルス波形のみを通過させるハイパスフィルタ32を通過し、直流電源装置31からの出力は直流波形のみを通過させるローパスフィルタ33を通過した後に出力できるようにして両者の出力を合成し出力する。相互の電流の逆流を防止するパルスの波形の形状は、パルス電源装置30で調整し、直流重畳分は直流電源装置31で調整する。
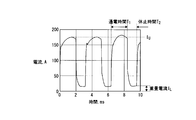
図4にパルス電源装置30からの出力と直流電源装置31からの出力と、パルス電流に直流を重畳した後のパルス電流波形をそれぞれ示す。
図4に示す回路を適用することで、パルス電流印加の休止時間中に直流を重畳したパルス電流を出力することができ、図1に示すめっき処理装置1において、目的を達成することができる。
φ12.5mmの丸棒(JIS規定S25C焼入・焼戻材)をワークとして用いる。このワークを、クロム酸(308g/L)、硫酸根(SO4 2-)3.0g/L、有機スルフォン酸6.0g/Lのめっき浴に浸漬した。このめっき浴中においてパルス電解におけるピーク電流密度を210A/dm2、浴温度を75℃、パルス通電時間0.8~10.0ms、休止時間0.1~10.0ms、重畳電流密度を0A/dm2、16A/dm2のいずれかに設定し、ワークの表面にクラックを抑制した厚さ20μmのクロムめっき層を析出させた。
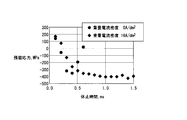
図6に上述の範囲のクロムめっき処理条件において、通電時間1.2ms、休止時間0.1~1.5ms、重畳電流密度0A/dm2、16A/dm2のいずれかに設定してクロムめっき処理を行った場合に得られたクロムめっき層について、その残留応力の値とパルス電流の休止時間との関係を示す。
これに対し、重畳電流密度16A/dm2とした場合、即ち、休止時間に電流を重畳したパルス電流を用いてクロムめっき処理を行った場合、0.3msにおいて-100MPaを超える-137MPaの圧縮残留応力値となり、休止時間を順次1.5msまで増加させても-250~-400MPa前後の高い圧縮残留応力値を示す。即ち、パルス電流の休止時間の選択幅を大幅に拡げることができた。
休止時間が長すぎる条件では、クロム水素化物(CH)が混在したクロムめっき層が生成する。これは、電解に伴って生じる発生期の水素(H)がめっき面近傍に多数存在しているため、休止時間が長すぎてクロムめっき浴からのクロム原子(Cr原子)の供給が不足すると、析出したCr原子と発生期の水素(H)とが結び付き、CrHを生じるためであると考えられる。


表1から、100MPa以上の圧縮残留応力値を得るためには、通電時間0.8msの場合に休止時間は0.3ms~3msの範囲で選択することができ、通電時間1.0msの場合に休止時間は0.3ms~3msの範囲で選択することができ、通電時間1.2msの場合に休止時間は0.3ms~4msの範囲で選択することがわかった。
また、100MPa以上の圧縮残留応力値を得るためには、通電時間1.4msの場合に休止時間は0.4ms~4msの範囲で選択することができ、通電時間1.6msの場合に休止時間は0.4ms~4msの範囲で選択することができ、通電時間1.8msの場合に休止時間は0.5ms~4msの範囲で選択することができ、通電時間2.0msの場合に休止時間は0.6ms~4msの範囲で選択できることがわかった。
また、100MPa以上の圧縮残留応力値を得るためには、通電時間3.0msの場合に休止時間は0.8ms~4msの範囲で選択することができ、通電時間4.0msの場合に休止時間は1.0ms~4msの範囲で選択することができ、通電時間5.0msの場合に休止時間は1.5ms~4msの範囲で選択できることがわかった。これらの領域は表1において灰色に示している。
表2に示す結果から、100MPa以上の圧縮残留応力値を得るためには、通電時間0.8msの場合に休止時間は0.3ms~0.4msの範囲、通電時間1.0ms、1.2msの場合に休止時間は0.3ms~0.5msの範囲、通電時間1.4、1.6msの場合に休止時間は0.4ms~0.6msの範囲で選択できることがわかった。
また、100MPa以上の圧縮残留応力値を得るためには、通電時間1.8msの場合に休止時間は0.4ms~0.5msの範囲、通電時間2msの場合に休止時間は0.5~0.8msの範囲、通電時間3msの場合に休止時間は0.8~1msの範囲で選択できることがわかった。これらの領域は表2において灰色に示している。
表1のように広い範囲で残留圧縮応力値の高いクロムめっき層を得られることは、めっき浴に多くのワークを浸漬してめっき処理を行った場合に、いずれのワークにおいても残留圧縮応力値の高いクロムめっき層を形成する上で重要である。
例えば、図1に示すめっき浴Bを用いて多くのワークWを収容してパルス電流によりめっきする場合、全てのワークWに表2のように0.2~0.3msの休止時間を維持してパルス電流を印加することは難しいので、ワークに応じて残留圧縮応力値に大きなばらつきを生じる可能性がある。これに対し、直流を重畳したパルス電流を用いることで表1のように極めて広い範囲の休止時間で100MPa以上のクロムめっき層を形成できることから、1つのめっき浴Bで多くのワークWをめっき処理しても、いずれのワークに対しても圧縮残留応力値の高いクロムめっき層を形成できる効果を得られることがわかる。
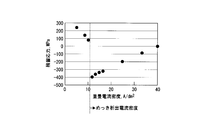
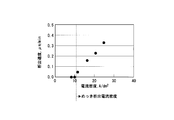
このため、図7に示す圧縮残留応力値に変化する場合の境界値が示す重畳電流密度は、図8に示すクロムめっきの析出速度が立ち上がる電流密度であることがわかる。
このため、クロムめっき層の圧縮残留応力値を100MPa以上にするための重畳電流の閾値は、クロムめっきを析出させる場合のめっき析出下限電流密度であることがわかる。
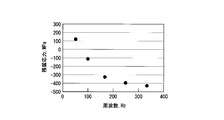
周波数50Hzの場合、パルス通電時間/休止時間の関係は10.0ms/10.0ms、周波数100Hzの場合、パルス通電時間/休止時間の関係は5.0ms/5.0ms、周波数167Hzの場合、パルス通電時間/休止時間の関係は3.0ms/3.0ms、周波数250Hzの場合、パルス通電時間/休止時間の関係は2.0ms/2.0ms、周波数333Hzの場合、パルス通電時間/休止時間の関係は1.5ms/1.5msとなっている。
パルス周波数を100Hz以上に設定した場合においてクロムめっき層の圧縮残留応力値100MPa以上を得られることがわかる。
図10に示す結果から、パルス電流に直流を重畳することで、硫酸根(SO4 2-)濃度の上昇に伴うクロムめっき層の残留応力値の引張方向へのシフト量を1/5程度に低減できることがわかる。また、硫酸根(SO4 2-)濃度7.0g/Lにおいても、-200MPa程度の圧縮残留応力を有するクロムめっき層を得ることができた。
図11は、表1に示す通電時間を横軸にプロットし、表1に示す休止時間を縦軸にプロットしたグラフであり、このグラフ内において、圧縮残留応力値100MPa以上のクロムめっき層が得られる範囲を以下のように策定する。
図11のグラフにおいて、通電時間0.8ms、休止時間0.3msをE点と規定し、通電時間1.2ms、休止時間0.3msをF点と規定し、通電時間1.4ms、休止時間0.4msをG点と規定し、通電時間1.6ms、休止時間0.4msをH点と規定し、通電時間1.8ms、休止時間0.5msをI点と規定した。
図11のグラフにおいて、通電時間2ms、休止時間0.6msをJ点と規定し、通電時間3ms、休止時間0.8msをK点と規定し、通電時間4ms、休止時間1sをL点と規定し、通電時間5ms、休止時間1.5msをM点と規定した。
通電時間5ms、休止時間4msをA点と規定し、
通電時間1.2ms、休止時間4msをB点と規定し、
通電時間1ms、休止時間3msをC点と規定し、
通電時間0.8ms、休止時間3msをD点と規定し、
通電時間0.8ms、休止時間0.3msをE点と規定し、
通電時間1.2ms、休止時間0.3msをF点と規定し、
通電時間1.4ms、休止時間0.4msをG点と規定し、
通電時間1.6ms、休止時間0.4msをH点と規定し、
通電時間1.8ms、休止時間0.5msをI点と規定し、
通電時間2ms、休止時間0.6msをJ点と規定し、
通電時間3ms、休止時間0.8msをK点と規定し、
通電時間4ms、休止時間1sをL点と規定し、
通電時間5ms、休止時間1.5msをM点と規定した場合、
図11のグラフにおいて、A、B、C、D、E、F、G、H、I、J、K、L、Mの各点を結ぶ線分で囲まれる範囲内で選択される通電時間と休止時間を選択したパルス電流が用いられる。
通電時間5ms、休止時間4msをA点と規定し、
通電時間1.2ms、休止時間4msをB点と規定し、
通電時間1ms、休止時間3msをC点と規定し、
通電時間0.8ms、休止時間3msをD点と規定し、
通電時間0.8ms、休止時間0.3msをE点と規定し、
通電時間1.2ms、休止時間0.3msをF点と規定し、
通電時間1.4ms、休止時間0.4msをG点と規定し、
通電時間1.6ms、休止時間0.4msをH点と規定し、
通電時間1.8ms、休止時間0.5msをI点と規定し、
通電時間2ms、休止時間0.6msをJ点と規定し、
通電時間3ms、休止時間0.8msをK点と規定し、
通電時間4ms、休止時間1sをL点と規定し、
通電時間5ms、休止時間1.5msをM点と規定した場合、
図11のグラフにおいて、A、B、C、D、E、F、G、H、I、J、K、L、Mの各点を結ぶ線分で囲まれる範囲内で選択される通電時間と休止時間を選択可能なパルス電流が用いられる。
以上説明した実施形態に基づくクロムめっき部品の製造方法およびクロムめっき装置として、例えば以下に述べる態様のものが考えられる。クロムめっき部品の製造方法の第1態様としては、クロムめっき浴中に複数のワークを浸漬しする工程と、パルス電流を利用してめっき処理を行いう工程と、前記複数のワーク表面に圧縮残留応力を有するクラックを抑制したクロムめっき層を析出させる析出工程と、を備え、前記パルス電流印加の休止時間中に、めっき析出下限電流密度から前記クロムめっき層に圧縮残留応力を有する範囲となる電流密度の直流を重畳させる。
第2の態様としては、第1の態様において、前記圧縮残留応力を有する範囲となる電流密度は、前記めっき析出下限電流密度から25A/dm2を超えない範囲である。
第3の態様としては、第1の態様において、前記直流重畳電流密度は、10~35A/dm2の範囲である。
第4の態様としては、第1乃至第3の態様において、前記パルス電流の周波数が100~700Hzである。
第5の態様としては、第1乃至第4の態様において、前記クロムめっき浴中に複数のワークを整列状態で浸漬し、個々のワークにそれぞれ対応するカソード電極から通電するとともに、個々のワークの近傍に個別に配置したアノード電極から通電する。
クロムめっき部品の製造装置の第6態様としては、クロムめっき浴を収容する処理槽と、金属製のワークを前記処理層中に吊下しながら前記ワークに通電するためのカソード電極と、前記処理槽内に吊下される前記ワークの近傍に配置されたアノード電極と、前記カソード電極及び前記アノード電極に接続されてこれらにパルス電流を印加するためのパルス電源と、を備え、前記パルス電源は、前記パルス電流の休止時間中に、めっき析出下限電流密度から圧縮残留応力を有する範囲となる電流密度の直流を重畳させる。
第7の態様としては、第6の態様において、前記パルス電源は、前記圧縮残留応力を有する範囲となる電流密度として、前記めっき析出下限電流密度から25A/dm2を超えない範囲の電流密度を前記パルス電流に印加する。
第8の態様としては、第6乃至第8の態様において、前記パルス電源は、前記直流重畳電流密度として、10~35A/dm2の範囲を選択する。
第9の態様としては、第6乃至第8の態様において、前記パルス電源は、前記パルス電流の周波数として100~700Hzの範囲を選択する。
第10の態様としては、第6乃至第9の態様において、前記カソード電極は、前記クロムめっき浴中に複数のワークを整列状態で浸漬するため複数前記処理槽に設置され、前記アノード電極は、前記処理槽内において前記個々のワークにそれぞれ対応するように複数設置され、前記カソード電極は、陽極保持体と陽極側ブスバーを介しパルス電源に接続され、前記アノード電極が陰極保持体と陰極側ブスバーを介しパルス電源に接続される。
2 処理槽
3 パルス電源
6 陽極保持体
7 陽極側ブスバー
15 陰極保持体
16 陰極側ブスバー
W(W1~W10) ワーク
S クロムめっき層
Y アノード電極
X カソード電極
Claims (10)
- クロムめっき浴中に複数のワークを浸漬する工程と、
パルス電流を利用してめっき処理を行う工程と、
前記複数のワーク表面に圧縮残留応力を有するクラックを抑制したクロムめっき層を析出させる析出工程と、
を備え、
前記パルス電流印加の休止時間中に、めっき析出下限電流密度から前記クロムめっき層に圧縮残留応力を有する範囲となる電流密度の直流を重畳させる
クロムめっき部品の製造方法。 - 前記圧縮残留応力を有する範囲となる電流密度は、前記めっき析出下限電流密度から25A/dm2を超えない範囲である請求項1に記載のクロムめっき部品の製造方法。
- 前記直流重畳電流密度は、10~35A/dm2の範囲である請求項1に記載のクロムめっき部品の製造方法。
- 前記パルス電流の周波数が100~700Hzである請求項1~請求項3のいずれか一項に記載のクロムめっき部品の製造方法。
- 前記クロムめっき浴中に複数のワークを整列状態で浸漬し、個々のワークにそれぞれ対応するカソード電極から通電するとともに、個々のワークの近傍に個別に配置したアノード電極から通電する請求項1~請求項4のいずれか一項に記載のクロムめっき部品の製造方法。
- クロムめっき浴を収容する処理槽と、
金属製のワークを前記処理層中に吊下しながら前記ワークに通電するためのカソード電極と、
前記処理槽内に吊下される前記ワークの近傍に配置されたアノード電極と、
前記カソード電極及び前記アノード電極に接続されてこれらにパルス電流を印加するためのパルス電源と、
を備え、
前記パルス電源は、前記パルス電流の休止時間中に、めっき析出下限電流密度から圧縮残留応力を有する範囲となる電流密度の直流を重畳させる
クロムめっき装置。 - 前記パルス電源は、前記圧縮残留応力を有する範囲となる電流密度として、前記めっき析出下限電流密度から25A/dm2を超えない範囲の電流密度を前記パルス電流に印加する請求項6に記載のクロムめっき装置。
- 前記パルス電源は、前記直流重畳電流密度として、10~35A/dm2の範囲を選択する請求項6に記載のクロムめっき装置。
- 前記パルス電源は、前記パルス電流の周波数として100~700Hzの範囲を選択する請求項6~請求項8のいずれか一項に記載のクロムめっき装置。
- 前記カソード電極は、前記クロムめっき浴中に複数のワークを整列状態で浸漬するため複数前記処理槽に設置され、
前記アノード電極は、前記処理槽内において前記個々のワークにそれぞれ対応するように複数設置され、
前記カソード電極は、陽極保持体と陽極側ブスバーを介しパルス電源に接続され、
前記アノード電極が陰極保持体と陰極側ブスバーを介しパルス電源に接続される
請求項6~請求項9のいずれか一項に記載のクロムめっき装置。
Priority Applications (5)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE112016002153.4T DE112016002153T5 (de) | 2015-05-12 | 2016-05-10 | Verfahren zur Erzeugung von Chrom-plattierten Teilen und Chrom-Plattieranlage |
| US15/560,270 US10851464B1 (en) | 2015-05-12 | 2016-05-10 | Method for producing chromium plated parts, and chromium plating apparatus |
| KR1020177032643A KR102197508B1 (ko) | 2015-05-12 | 2016-05-10 | 크롬 도금 부품의 제조 방법 및 크롬 도금 장치 |
| CN201680031857.7A CN107636206B (zh) | 2015-05-12 | 2016-05-10 | 镀铬零件的制造方法及镀铬装置 |
| JP2017517944A JP6450838B2 (ja) | 2015-05-12 | 2016-05-10 | クロムめっき部品の製造方法 |
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2015097272 | 2015-05-12 | ||
| JP2015-097272 | 2015-05-12 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| WO2016181955A1 true WO2016181955A1 (ja) | 2016-11-17 |
Family
ID=57247967
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| PCT/JP2016/063834 Ceased WO2016181955A1 (ja) | 2015-05-12 | 2016-05-10 | クロムめっき部品の製造方法およびクロムめっき装置 |
Country Status (6)
| Country | Link |
|---|---|
| US (1) | US10851464B1 (ja) |
| JP (1) | JP6450838B2 (ja) |
| KR (1) | KR102197508B1 (ja) |
| CN (1) | CN107636206B (ja) |
| DE (1) | DE112016002153T5 (ja) |
| WO (1) | WO2016181955A1 (ja) |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2023121053A (ja) * | 2022-02-18 | 2023-08-30 | オテック株式会社 | 複合化クロムめっき物品 |
Families Citing this family (12)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| BR122013014461B1 (pt) | 2009-06-08 | 2020-10-20 | Modumetal, Inc | revestimento de multicamadas resistente à corrosão em um substrato e método de eletrodeposição para produção de um revestimento de multicamada |
| CA2905575C (en) | 2013-03-15 | 2022-07-12 | Modumetal, Inc. | A method and apparatus for continuously applying nanolaminate metal coatings |
| CN105189826B (zh) | 2013-03-15 | 2019-07-16 | 莫杜美拓有限公司 | 通过添加制造工艺制备的制品的电沉积的组合物和纳米层压合金 |
| WO2016044712A1 (en) | 2014-09-18 | 2016-03-24 | Modumetal, Inc. | Methods of preparing articles by electrodeposition and additive manufacturing processes |
| EA201790643A1 (ru) | 2014-09-18 | 2017-08-31 | Модьюметал, Инк. | Способ и устройство для непрерывного нанесения нанослоистых металлических покрытий |
| CA3036191A1 (en) | 2016-09-08 | 2018-03-15 | Modumetal, Inc. | Processes for providing laminated coatings on workpieces, and articles made therefrom |
| WO2018075156A1 (en) | 2016-09-09 | 2018-04-26 | Modumetal, Inc. | Manufacturing of molds by deposition of material layers on a workpiece, molds and articles obtained by said process |
| WO2018053158A1 (en) | 2016-09-14 | 2018-03-22 | Modumetal, Inc. | System for reliable, high throughput, complex electric field generation, and method for producing coatings therefrom |
| EP3535118A1 (en) | 2016-11-02 | 2019-09-11 | Modumetal, Inc. | Topology optimized high interface packing structures |
| US11286575B2 (en) | 2017-04-21 | 2022-03-29 | Modumetal, Inc. | Tubular articles with electrodeposited coatings, and systems and methods for producing the same |
| WO2019210264A1 (en) | 2018-04-27 | 2019-10-31 | Modumetal, Inc. | Apparatuses, systems, and methods for producing a plurality of articles with nanolaminated coatings using rotation |
| CN121250493B (zh) * | 2025-10-24 | 2026-06-23 | 海宁新艺精密机械科技有限公司 | 槽针及槽针的电镀方法 |
Citations (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2000199095A (ja) * | 1998-11-06 | 2000-07-18 | Tokico Ltd | クロムめっき部品およびクロムめっき方法 |
| JP2008542552A (ja) * | 2005-06-07 | 2008-11-27 | マサチューセッツ インスティテュート オブ テクノロジー | 負の電流をパルスする電着を用いた合金堆積物の製造及びそのナノ構造の制御方法、並びにそのような堆積物を組み入れる物品 |
| JP2010226065A (ja) * | 2009-03-21 | 2010-10-07 | Masazumi Okido | 放熱部材の製造方法、放熱部材 |
Family Cites Families (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US4092226A (en) * | 1974-12-11 | 1978-05-30 | Nikolaus Laing | Process for the treatment of metal surfaces by electro-deposition of metal coatings at high current densities |
| JPH02274892A (ja) * | 1989-04-17 | 1990-11-09 | Mitsubishi Heavy Ind Ltd | 高硬度・高耐摩耗性製品の製造方法 |
| DE3933896C1 (ja) * | 1989-10-11 | 1990-10-11 | Lpw-Chemie Gmbh, 4040 Neuss, De | |
| JP4206798B2 (ja) | 2003-03-31 | 2009-01-14 | 株式会社日立製作所 | クロムめっき部品およびその製造方法 |
| US20070068821A1 (en) * | 2005-09-27 | 2007-03-29 | Takahisa Hirasawa | Method of manufacturing chromium plated article and chromium plating apparatus |
| BRPI0710028B1 (pt) * | 2006-03-31 | 2018-02-14 | Atotech Deutschland Gmbh | Depósito de cromo funcional cristalino, seu processo de eletrodeposição, e banho de eletrodeposição |
-
2016
- 2016-05-10 CN CN201680031857.7A patent/CN107636206B/zh active Active
- 2016-05-10 KR KR1020177032643A patent/KR102197508B1/ko active Active
- 2016-05-10 US US15/560,270 patent/US10851464B1/en active Active
- 2016-05-10 DE DE112016002153.4T patent/DE112016002153T5/de active Pending
- 2016-05-10 WO PCT/JP2016/063834 patent/WO2016181955A1/ja not_active Ceased
- 2016-05-10 JP JP2017517944A patent/JP6450838B2/ja active Active
Patent Citations (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2000199095A (ja) * | 1998-11-06 | 2000-07-18 | Tokico Ltd | クロムめっき部品およびクロムめっき方法 |
| JP2008542552A (ja) * | 2005-06-07 | 2008-11-27 | マサチューセッツ インスティテュート オブ テクノロジー | 負の電流をパルスする電着を用いた合金堆積物の製造及びそのナノ構造の制御方法、並びにそのような堆積物を組み入れる物品 |
| JP2010226065A (ja) * | 2009-03-21 | 2010-10-07 | Masazumi Okido | 放熱部材の製造方法、放熱部材 |
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2023121053A (ja) * | 2022-02-18 | 2023-08-30 | オテック株式会社 | 複合化クロムめっき物品 |
| JP7523483B2 (ja) | 2022-02-18 | 2024-07-26 | オテック株式会社 | 複合化クロムめっき物品 |
Also Published As
| Publication number | Publication date |
|---|---|
| KR20180005180A (ko) | 2018-01-15 |
| JPWO2016181955A1 (ja) | 2018-03-01 |
| CN107636206B (zh) | 2019-09-17 |
| US10851464B1 (en) | 2020-12-01 |
| JP6450838B2 (ja) | 2019-01-09 |
| KR102197508B1 (ko) | 2020-12-31 |
| CN107636206A (zh) | 2018-01-26 |
| US20200370192A1 (en) | 2020-11-26 |
| DE112016002153T5 (de) | 2018-01-18 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JP6450838B2 (ja) | クロムめっき部品の製造方法 | |
| KR100407201B1 (ko) | 크롬 도금 부품의 제조 방법 및 크롬 도금 장치 | |
| US8603315B2 (en) | Tin and tin alloy electroplating method with controlled internal stress and grain size of the resulting deposit | |
| CN113818053B (zh) | 含三价铬的电镀槽液和沉积铬的方法 | |
| EP3684966B1 (en) | Method of producing an electrocatalyst | |
| US10100423B2 (en) | Electrodeposition of chromium from trivalent chromium using modulated electric fields | |
| KR20080015820A (ko) | 합금 전착층 생성방법 및 음극 펄스전류 전착법을 이용한나노구조 제어방법, 및 전착물을 구비하는 제품 | |
| US8187432B2 (en) | Anodizing apparatus | |
| SI9420006A (en) | Process for the galvanic application of a surface coating | |
| Duhin et al. | Electroless plating of rhenium-based alloys with nickel, cobalt and iron | |
| Cesiulis et al. | Electrodeposition of CoMo and CoMoP alloys from the weakly acidic solutions | |
| JP2004035930A (ja) | アルミニウム合金材及びその陽極酸化処理方法 | |
| US10240246B2 (en) | Enhanced efficiency electro-enhancement process for surfaces | |
| US11247434B2 (en) | Articles including a nickel and chromium layer and methods of forming the same | |
| KR20220043575A (ko) | 크롬 도금 부품의 제조 방법 및 크롬 도금 장치 | |
| CN114207191A (zh) | 用于借助于脉冲技术电解涂覆钢带的方法和设备 | |
| US20150197870A1 (en) | Method for Plating Fine Grain Copper Deposit on Metal Substrate | |
| US10301735B2 (en) | Method of forming metal coating | |
| JP3752675B2 (ja) | バッチ式クロムめっき方法および装置 | |
| Xu et al. | Pulse reverse plating of Zn-Ni on aluminum and steel | |
| US20020096434A1 (en) | Continuous anodizing and coloring process | |
| RU2655481C2 (ru) | Способ получения гальванопокрытий на магнетите | |
| JP2006265735A (ja) | 微細Viaホールを有する基板への電解めっき方法 | |
| RU2630994C1 (ru) | Способ электролитического осаждения медных покрытий | |
| Wahab et al. | Research Article Quantitative Analysis of Electroplated Nickel Coating on Hard Metal |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| 121 | Ep: the epo has been informed by wipo that ep was designated in this application |
Ref document number: 16792680 Country of ref document: EP Kind code of ref document: A1 |
|
| ENP | Entry into the national phase |
Ref document number: 2017517944 Country of ref document: JP Kind code of ref document: A Ref document number: 20177032643 Country of ref document: KR Kind code of ref document: A |
|
| WWE | Wipo information: entry into national phase |
Ref document number: 112016002153 Country of ref document: DE |
|
| 122 | Ep: pct application non-entry in european phase |
Ref document number: 16792680 Country of ref document: EP Kind code of ref document: A1 |