JP7516182B2 - 光ファイバの製造方法および装置 - Google Patents
光ファイバの製造方法および装置 Download PDFInfo
- Publication number
- JP7516182B2 JP7516182B2 JP2020156571A JP2020156571A JP7516182B2 JP 7516182 B2 JP7516182 B2 JP 7516182B2 JP 2020156571 A JP2020156571 A JP 2020156571A JP 2020156571 A JP2020156571 A JP 2020156571A JP 7516182 B2 JP7516182 B2 JP 7516182B2
- Authority
- JP
- Japan
- Prior art keywords
- optical fiber
- pressure
- fiber preform
- melt
- preform
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
Images




Classifications
-
- C—CHEMISTRY; METALLURGY
- C03—GLASS; MINERAL OR SLAG WOOL
- C03B—MANUFACTURE, SHAPING, OR SUPPLEMENTARY PROCESSES
- C03B37/00—Manufacture or treatment of flakes, fibres, or filaments from softened glass, minerals, or slags
- C03B37/01—Manufacture of glass fibres or filaments
- C03B37/02—Manufacture of glass fibres or filaments by drawing or extruding, e.g. direct drawing of molten glass from nozzles; Cooling fins therefor
- C03B37/025—Manufacture of glass fibres or filaments by drawing or extruding, e.g. direct drawing of molten glass from nozzles; Cooling fins therefor from reheated softened tubes, rods, fibres or filaments, e.g. drawing fibres from preforms
- C03B37/027—Fibres composed of different sorts of glass, e.g. glass optical fibres
- C03B37/02772—Fibres composed of different sorts of glass, e.g. glass optical fibres shaping the preform lower end or bulb, e.g. pre-gobbing, controlling draw bulb shape, or preform draw start-up procedures
-
- C—CHEMISTRY; METALLURGY
- C03—GLASS; MINERAL OR SLAG WOOL
- C03C—CHEMICAL COMPOSITION OF GLASSES, GLAZES OR VITREOUS ENAMELS; SURFACE TREATMENT OF GLASS; SURFACE TREATMENT OF FIBRES OR FILAMENTS MADE FROM GLASS, MINERALS OR SLAGS; JOINING GLASS TO GLASS OR OTHER MATERIALS
- C03C3/00—Glass compositions
- C03C3/04—Glass compositions containing silica
- C03C3/06—Glass compositions containing silica with more than 90% silica by weight, e.g. quartz
-
- C—CHEMISTRY; METALLURGY
- C03—GLASS; MINERAL OR SLAG WOOL
- C03B—MANUFACTURE, SHAPING, OR SUPPLEMENTARY PROCESSES
- C03B37/00—Manufacture or treatment of flakes, fibres, or filaments from softened glass, minerals, or slags
- C03B37/01—Manufacture of glass fibres or filaments
- C03B37/02—Manufacture of glass fibres or filaments by drawing or extruding, e.g. direct drawing of molten glass from nozzles; Cooling fins therefor
- C03B37/025—Manufacture of glass fibres or filaments by drawing or extruding, e.g. direct drawing of molten glass from nozzles; Cooling fins therefor from reheated softened tubes, rods, fibres or filaments, e.g. drawing fibres from preforms
- C03B37/027—Fibres composed of different sorts of glass, e.g. glass optical fibres
-
- C—CHEMISTRY; METALLURGY
- C03—GLASS; MINERAL OR SLAG WOOL
- C03B—MANUFACTURE, SHAPING, OR SUPPLEMENTARY PROCESSES
- C03B37/00—Manufacture or treatment of flakes, fibres, or filaments from softened glass, minerals, or slags
- C03B37/01—Manufacture of glass fibres or filaments
- C03B37/02—Manufacture of glass fibres or filaments by drawing or extruding, e.g. direct drawing of molten glass from nozzles; Cooling fins therefor
- C03B37/025—Manufacture of glass fibres or filaments by drawing or extruding, e.g. direct drawing of molten glass from nozzles; Cooling fins therefor from reheated softened tubes, rods, fibres or filaments, e.g. drawing fibres from preforms
- C03B37/029—Furnaces therefor
-
- C—CHEMISTRY; METALLURGY
- C03—GLASS; MINERAL OR SLAG WOOL
- C03C—CHEMICAL COMPOSITION OF GLASSES, GLAZES OR VITREOUS ENAMELS; SURFACE TREATMENT OF GLASS; SURFACE TREATMENT OF FIBRES OR FILAMENTS MADE FROM GLASS, MINERALS OR SLAGS; JOINING GLASS TO GLASS OR OTHER MATERIALS
- C03C25/00—Surface treatment of fibres or filaments made from glass, minerals or slags
- C03C25/10—Coating
- C03C25/104—Coating to obtain optical fibres
- C03C25/106—Single coatings
-
- G—PHYSICS
- G02—OPTICS
- G02B—OPTICAL ELEMENTS, SYSTEMS OR APPARATUS
- G02B6/00—Light guides; Structural details of arrangements comprising light guides and other optical elements, e.g. couplings
- G02B6/02—Optical fibres with cladding with or without a coating
- G02B6/02395—Glass optical fibre with a protective coating, e.g. two layer polymer coating deposited directly on a silica cladding surface during fibre manufacture
-
- C—CHEMISTRY; METALLURGY
- C03—GLASS; MINERAL OR SLAG WOOL
- C03B—MANUFACTURE, SHAPING, OR SUPPLEMENTARY PROCESSES
- C03B2201/00—Type of glass produced
- C03B2201/06—Doped silica-based glasses
- C03B2201/08—Doped silica-based glasses doped with boron or fluorine or other refractive index decreasing dopant
- C03B2201/12—Doped silica-based glasses doped with boron or fluorine or other refractive index decreasing dopant doped with fluorine
-
- C—CHEMISTRY; METALLURGY
- C03—GLASS; MINERAL OR SLAG WOOL
- C03B—MANUFACTURE, SHAPING, OR SUPPLEMENTARY PROCESSES
- C03B2201/00—Type of glass produced
- C03B2201/06—Doped silica-based glasses
- C03B2201/20—Doped silica-based glasses doped with non-metals other than boron or fluorine
-
- C—CHEMISTRY; METALLURGY
- C03—GLASS; MINERAL OR SLAG WOOL
- C03B—MANUFACTURE, SHAPING, OR SUPPLEMENTARY PROCESSES
- C03B2201/00—Type of glass produced
- C03B2201/06—Doped silica-based glasses
- C03B2201/30—Doped silica-based glasses doped with metals, e.g. Ga, Sn, Sb, Pb or Bi
- C03B2201/31—Doped silica-based glasses doped with metals, e.g. Ga, Sn, Sb, Pb or Bi doped with germanium
-
- C—CHEMISTRY; METALLURGY
- C03—GLASS; MINERAL OR SLAG WOOL
- C03B—MANUFACTURE, SHAPING, OR SUPPLEMENTARY PROCESSES
- C03B2201/00—Type of glass produced
- C03B2201/06—Doped silica-based glasses
- C03B2201/30—Doped silica-based glasses doped with metals, e.g. Ga, Sn, Sb, Pb or Bi
- C03B2201/50—Doped silica-based glasses doped with metals, e.g. Ga, Sn, Sb, Pb or Bi doped with alkali metals
-
- C—CHEMISTRY; METALLURGY
- C03—GLASS; MINERAL OR SLAG WOOL
- C03B—MANUFACTURE, SHAPING, OR SUPPLEMENTARY PROCESSES
- C03B2203/00—Fibre product details, e.g. structure, shape
- C03B2203/10—Internal structure or shape details
- C03B2203/22—Radial profile of refractive index, composition or softening point
-
- C—CHEMISTRY; METALLURGY
- C03—GLASS; MINERAL OR SLAG WOOL
- C03B—MANUFACTURE, SHAPING, OR SUPPLEMENTARY PROCESSES
- C03B2205/00—Fibre drawing or extruding details
- C03B2205/10—Fibre drawing or extruding details pressurised
-
- C—CHEMISTRY; METALLURGY
- C03—GLASS; MINERAL OR SLAG WOOL
- C03B—MANUFACTURE, SHAPING, OR SUPPLEMENTARY PROCESSES
- C03B2205/00—Fibre drawing or extruding details
- C03B2205/47—Shaping the preform draw bulb before or during drawing
-
- C—CHEMISTRY; METALLURGY
- C03—GLASS; MINERAL OR SLAG WOOL
- C03B—MANUFACTURE, SHAPING, OR SUPPLEMENTARY PROCESSES
- C03B2205/00—Fibre drawing or extruding details
- C03B2205/55—Cooling or annealing the drawn fibre prior to coating using a series of coolers or heaters
-
- C—CHEMISTRY; METALLURGY
- C03—GLASS; MINERAL OR SLAG WOOL
- C03B—MANUFACTURE, SHAPING, OR SUPPLEMENTARY PROCESSES
- C03B2205/00—Fibre drawing or extruding details
- C03B2205/60—Optical fibre draw furnaces
- C03B2205/62—Heating means for drawing
-
- C—CHEMISTRY; METALLURGY
- C03—GLASS; MINERAL OR SLAG WOOL
- C03C—CHEMICAL COMPOSITION OF GLASSES, GLAZES OR VITREOUS ENAMELS; SURFACE TREATMENT OF GLASS; SURFACE TREATMENT OF FIBRES OR FILAMENTS MADE FROM GLASS, MINERALS OR SLAGS; JOINING GLASS TO GLASS OR OTHER MATERIALS
- C03C2201/00—Glass compositions
- C03C2201/06—Doped silica-based glasses
- C03C2201/08—Doped silica-based glasses containing boron or halide
- C03C2201/11—Doped silica-based glasses containing boron or halide containing chlorine
-
- C—CHEMISTRY; METALLURGY
- C03—GLASS; MINERAL OR SLAG WOOL
- C03C—CHEMICAL COMPOSITION OF GLASSES, GLAZES OR VITREOUS ENAMELS; SURFACE TREATMENT OF GLASS; SURFACE TREATMENT OF FIBRES OR FILAMENTS MADE FROM GLASS, MINERALS OR SLAGS; JOINING GLASS TO GLASS OR OTHER MATERIALS
- C03C2201/00—Glass compositions
- C03C2201/06—Doped silica-based glasses
- C03C2201/08—Doped silica-based glasses containing boron or halide
- C03C2201/12—Doped silica-based glasses containing boron or halide containing fluorine
-
- C—CHEMISTRY; METALLURGY
- C03—GLASS; MINERAL OR SLAG WOOL
- C03C—CHEMICAL COMPOSITION OF GLASSES, GLAZES OR VITREOUS ENAMELS; SURFACE TREATMENT OF GLASS; SURFACE TREATMENT OF FIBRES OR FILAMENTS MADE FROM GLASS, MINERALS OR SLAGS; JOINING GLASS TO GLASS OR OTHER MATERIALS
- C03C2201/00—Glass compositions
- C03C2201/06—Doped silica-based glasses
- C03C2201/30—Doped silica-based glasses containing metals
- C03C2201/50—Doped silica-based glasses containing metals containing alkali metals
Landscapes
- Chemical & Material Sciences (AREA)
- Engineering & Computer Science (AREA)
- Life Sciences & Earth Sciences (AREA)
- Organic Chemistry (AREA)
- Geochemistry & Mineralogy (AREA)
- Materials Engineering (AREA)
- General Life Sciences & Earth Sciences (AREA)
- Manufacturing & Machinery (AREA)
- Physics & Mathematics (AREA)
- General Chemical & Material Sciences (AREA)
- Chemical Kinetics & Catalysis (AREA)
- General Physics & Mathematics (AREA)
- Optics & Photonics (AREA)
- Manufacture, Treatment Of Glass Fibers (AREA)
Description
1a 圧力容器
1b 加圧部
2 ヒータ
3 光ファイバ母材収容機構
4 冷却部
5 被覆層形成機構
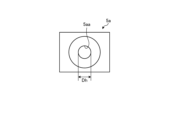
5a、5b ダイス
5aa 孔
5c 紫外線照射装置
6a プライマリ樹脂供給部
6b セカンダリ樹脂供給部
7 ガイドロール
8 巻取装置
9 チャック
10 回転軸体
11 光ファイバ母材保護部
100 製造装置
F1 ガラス光ファイバ
F2 光ファイバ
P 光ファイバ母材
Pa 出発材
Pb 溶融変形部
Claims (9)
- 光ファイバ母材の一端部を加熱して溶融変形し、光ファイバを引き出す線引き工程を含み、前記線引き工程では、前記溶融変形させる溶融変形部を1MPa以上の圧力で加圧しながら線引きを行うことを特徴とする光ファイバの製造方法。
- 前記線引き工程では、前記溶融変形させる溶融変形部を10MPa以上の圧力で加圧しながら線引きを行うことを特徴とする請求項1に記載の光ファイバの製造方法。
- 前記線引き工程では、前記溶融変形させる溶融変形部を100MPa以上の圧力で加圧しながら線引きを行うことを特徴とする請求項1に記載の光ファイバの製造方法。
- 前記溶融変形部を加圧媒体によって加圧することを特徴とする請求項1~3のいずれか1つに記載の光ファイバの製造方法。
- 前記光ファイバ母材の一端部を2000℃以上に加熱して前記溶融変形部を形成することを特徴とする請求項1~4のいずれか1つに記載の光ファイバの製造方法。
- 前記光ファイバは、コア部と、前記コア部の外周を取り囲むクラッド部とを含み、前記コア部は、ゲルマニウム,塩素,フッ素,カリウム,ナトリウムのいずれか1つ以上が添加されたシリカガラスからなり、
前記コア部の前記シリカガラスに対する比屈折率差が-0.2%以上0.2%以下であり、
前記クラッド部の前記シリカガラスに対する比屈折率差が0%より小さいことを特徴とする請求項1~5のいずれか1つに記載の光ファイバの製造方法。 - 波長1550nmにおける伝送損失が0.15dB/km以下であることを特徴とする請求項1~6のいずれか1つに記載の光ファイバの製造方法。
- 光ファイバ母材の一端部を加熱して溶融変形する加熱器と、
前記光ファイバ母材を収容する圧力容器を備え、前記光ファイバ母材の溶融変形された溶融変形部を1MPa以上の圧力で加圧する加圧機構と、
前記溶融変形部から引き出された光ファイバに被覆層を形成する被覆層形成機構と、
を備えることを特徴とする光ファイバの製造装置。 - 前記光ファイバ母材を保護する光ファイバ母材保護部と、
前記光ファイバ母材保護部で保護した光ファイバ母材を収容する光ファイバ母材収容機構と、
をさらに備えることを特徴とする請求項8に記載の光ファイバの製造装置。
Priority Applications (3)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2020156571A JP7516182B2 (ja) | 2020-09-17 | 2020-09-17 | 光ファイバの製造方法および装置 |
| PCT/JP2021/033980 WO2022059718A1 (ja) | 2020-09-17 | 2021-09-15 | 光ファイバの製造方法および装置 |
| US18/183,385 US12570566B2 (en) | 2020-09-17 | 2023-03-14 | Optical fiber manufacturing method and apparatus |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2020156571A JP7516182B2 (ja) | 2020-09-17 | 2020-09-17 | 光ファイバの製造方法および装置 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2022050142A JP2022050142A (ja) | 2022-03-30 |
| JP7516182B2 true JP7516182B2 (ja) | 2024-07-16 |
Family
ID=80776733
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2020156571A Active JP7516182B2 (ja) | 2020-09-17 | 2020-09-17 | 光ファイバの製造方法および装置 |
Country Status (3)
| Country | Link |
|---|---|
| US (1) | US12570566B2 (ja) |
| JP (1) | JP7516182B2 (ja) |
| WO (1) | WO2022059718A1 (ja) |
Families Citing this family (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US12623949B2 (en) * | 2021-10-29 | 2026-05-12 | Corning Incorporated | Optical fiber draw production systems, pressure devices and methods applying pressure to optical fiber |
| CN114966958B (zh) * | 2022-04-18 | 2024-03-15 | 武汉睿芯特种光纤有限责任公司 | 匀化光纤及其制备方法 |
| US20250026675A1 (en) * | 2023-07-21 | 2025-01-23 | Corning Incorporated | High pressure draw furnace and methods of producing optical fibers |
Citations (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2006083003A (ja) | 2004-09-15 | 2006-03-30 | Sumitomo Electric Ind Ltd | 光ファイバの製造方法 |
| JP2020169113A (ja) | 2019-04-05 | 2020-10-15 | 古河電気工業株式会社 | 光ファイバの製造方法および装置 |
Family Cites Families (9)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US3890127A (en) * | 1973-05-29 | 1975-06-17 | American Optical Corp | Optical fiber drawing apparatus |
| JPS61191535A (ja) * | 1985-02-20 | 1986-08-26 | Sumitomo Electric Ind Ltd | ガラスロツドの線引方法とその装置 |
| JPH05221674A (ja) | 1992-02-05 | 1993-08-31 | Fujikura Ltd | 光ファイバ母材の製造方法 |
| JP2003527299A (ja) * | 2000-03-10 | 2003-09-16 | フロー・フォーカシング・インコーポレーテッド | 高粘性液体を収束させることにより光ファイバを製作する方法 |
| CN105473518B (zh) * | 2013-08-15 | 2019-11-05 | Agc株式会社 | 低散射石英玻璃和石英玻璃的热处理方法 |
| US10322963B2 (en) * | 2014-12-02 | 2019-06-18 | Corning Incorporated | Low attenuation optical fiber |
| CN105271706B (zh) * | 2015-11-13 | 2018-07-06 | 成都中住光纤有限公司 | 一种高压氩气光纤拉丝炉 |
| CN108698907B (zh) * | 2015-12-22 | 2021-04-30 | 康宁股份有限公司 | 掺杂溴的氧化硅玻璃光纤及其制备方法 |
| JP2022191535A (ja) | 2019-11-25 | 2022-12-28 | 村田機械株式会社 | スタッカクレーン |
-
2020
- 2020-09-17 JP JP2020156571A patent/JP7516182B2/ja active Active
-
2021
- 2021-09-15 WO PCT/JP2021/033980 patent/WO2022059718A1/ja not_active Ceased
-
2023
- 2023-03-14 US US18/183,385 patent/US12570566B2/en active Active
Patent Citations (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2006083003A (ja) | 2004-09-15 | 2006-03-30 | Sumitomo Electric Ind Ltd | 光ファイバの製造方法 |
| JP2020169113A (ja) | 2019-04-05 | 2020-10-15 | 古河電気工業株式会社 | 光ファイバの製造方法および装置 |
Also Published As
| Publication number | Publication date |
|---|---|
| US12570566B2 (en) | 2026-03-10 |
| US20230212057A1 (en) | 2023-07-06 |
| WO2022059718A1 (ja) | 2022-03-24 |
| JP2022050142A (ja) | 2022-03-30 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| US12570566B2 (en) | Optical fiber manufacturing method and apparatus | |
| CN103988103B (zh) | 光纤、光传输系统和光纤制造方法 | |
| JP3301602B2 (ja) | 1385nmにおいて低損失を有する光ファイバとその作製法 | |
| JP6048031B2 (ja) | 光ファイバ製造方法 | |
| US9128236B2 (en) | Optical fiber | |
| US9656902B2 (en) | Method of manufacturing preforms for optical fibres having low water peak | |
| JP3393120B2 (ja) | 紫外光伝送用光ファイバー及びその製造方法 | |
| JP6916235B2 (ja) | 光ファイバの製造方法 | |
| CN116626805B (zh) | 超低损耗光纤及其制备方法 | |
| US12455412B2 (en) | Multicore fiber | |
| JP7097325B2 (ja) | 光ファイバの製造方法および装置 | |
| WO2023286737A1 (ja) | 光ファイバの製造方法および光ファイバ | |
| JP4459720B2 (ja) | 光ファイバ素線の製造方法 | |
| US11059737B2 (en) | Method for manufacturing multicore optical fiber | |
| JP3968355B2 (ja) | 深紫外光伝送用光ファイバ及びその製造方法 | |
| JP6174092B2 (ja) | 光ファイバ製造装置、光ファイバ製造方法、および光ファイバ | |
| JP6175467B2 (ja) | 光ファイバ母材製造方法、光ファイバ母材及び光ファイバ | |
| JP5329347B2 (ja) | 紫外線伝送用光ファイバ及びその製造方法 | |
| JP4213091B2 (ja) | 紫外光伝送用光ファイバーの製造方法 | |
| JP2026016309A (ja) | 光ファイバ、光ファイバ母材、および光ファイバの製造方法 | |
| CN119689632A (zh) | 一种衰减稳定的高元素掺杂光纤及其制备方法 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20230523 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20240416 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20240523 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20240618 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20240703 |
|
| R150 | Certificate of patent or registration of utility model |
Ref document number: 7516182 Country of ref document: JP Free format text: JAPANESE INTERMEDIATE CODE: R150 |