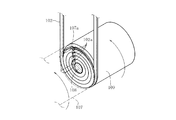
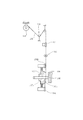
次に、本発明を実施するための最良の形態を図面に基づいて説明する。
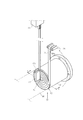
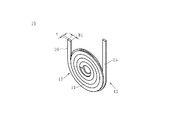
図12に、本発明の線材巻き取り治具により得られるコイル10を示す。このコイル10は、線材11を巻回した第一、第二コイル12,13を有する。この実施の形態における線材11は、断面が長方形を成して厚さtより幅W1が広い、いわゆる平角線11であって、第一、第二コイル12,13は、それぞれその平角線11を幅W1方向に巻回することにより得られる渦巻き状のものとする。従って、この第一及び第二コイル12,13の内周端部は連結され、第一及び第二コイル12,13の外周端部は接線方向に延びるリード部15,16となるものである。
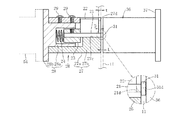
図1に示すように、このようなコイル10を得る本発明の線材巻き取り治具20は、端面から回転軸Cに沿って線材11を巻取る芯材21が没入可能に突出して設けられた回転体26と、その回転体26と同軸であって、芯材21に対向して線材11を巻取る対向芯材31が端面から突出して設けられた対向回転体36を備える。
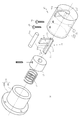
図2に示すように、この実施の形態における回転体26は、筒部27aと底部27bを有する有底円筒状の本体部27と、この本体部27の開口端に進入する進入筒部28aとその進入筒部28aを封止してこの回転体26を取付けるためのフランジ28bが形成されたフランジ部材28を有する。そして、この本体部27における底部27bには、その中心軸上に芯材21が挿通可能な中央孔27cが形成される。
芯材21は棒状部材であって、この実施の形態における芯材21は、断面円形の丸棒21aと、断面が略半円状を成す半円棒21cとを備える。半円棒21cの平面部21dには、その幅方向の片側に、丸棒21aを収容する溝21bが長手方向に連続して形成される。図6に示すように、溝21bは、断面が円形の丸棒21aを収容するような断面が円弧を成すように形成され、半円棒21cの凹溝21bを除く平面部21dの幅S1は平角線11の幅W1(図12)に等しくなるように形成される。
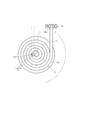
従って、図11に示すように、棒状部材である芯材21の断面は、直径の異なる二つの半円をその一端を一致させて連続させた渦巻き状の外周と成り、直径の異なる二つの半円のそれぞれの他端を連結する平面部21dが直線となるような断面形状となる。そして、その凹溝21bを除く平面部21dの幅S1は平角線11の幅W1に略等しく形成されるので、その平面部21dから小さな半円の外周に平角線11を幅W1方向に湾曲させて巻回すると、2周目(2層目)の巻線の平角線11は、段差なくちょうど1周目(1層目)の平角線11の上に巻線され、渦巻き状に線材11を巻回可能に構成される。
図2に示すように、本体部27の底部27bに形成される中央孔27cは芯材21の断面形状と同様な断面に形成され、この底部27bには、その中央孔27cの外周から接線方向に延びる線材引き込み用切り欠き27dが形成される。具体的に、この線材引き込み用切り欠き27dは、中央孔27cに挿通された芯材21の平面部21dから、その平面部21dに直交するように、本体部27の外周方向に延びて形成される。
線材として平角線11を用いるこの実施の形態では、線材引き込み用切り欠き27dの幅W2は平角線11の幅W1(図12)より僅かに広く形成され、この線材引き込み用切り欠き27dには、駒22が回転体26の軸方向に移動可能に収容される。この実施の形態における駒22は、線材引き込み用切り欠き27dの幅W2より僅かに薄い厚さE、即ち、平角線11の幅W1と略等しい厚さEを有する方形状の板材であって、芯材21に一体的に形成される。
具体的に、方形状の駒22は芯材21を構成する半円棒21cの溝21bに隣接する平面部21dに立設される。そして、半円棒21cとその溝21bに収容された丸棒21aから成る芯材21が中央孔27cに挿通されて、図3に示すように、その芯材21が回転体26、即ち本体部27の先端面から線材11の厚さtに等しいか、又は僅かに多く突出した状態で、その芯材21と一体的に設けられた駒22は、線材引き込み用切り欠き27dを埋めて、その端面が回転体26、即ち本体部27の端面と面一を成すように構成される。
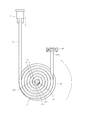
図2及び図3に示すように、芯材21の基端には進入筒部28aに進入可能な円柱部材23が同軸に設けられ、コイルスプリング24が挿入された進入筒部28aにその円柱部材23が挿入される。この状態で芯材21が本体部27における中央孔27cに挿通され、その芯材21に一体的に設けられた駒22が線材引き込み用切り欠き27dに収容される。そして、フランジ部材28における進入筒部28aを本体部27に開口端から進入させてネジ29を用いて固定される。
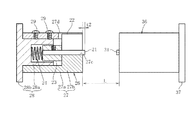
ここで、図3に示すように、コイルスプリング24は、芯材21を回転体26の先端面から突出させる方向に付勢するものであるけれども、芯材21の回転体26の先端面からの突出量が線材11の厚さtに等しいか、又は僅かに多く突出した状態で、円柱部材23が本体部27における底部27bに当接し、それ以上の突出を防止するように構成される。
そして、芯材21が回転体26の先端面から線材11の厚さtに等しいか、又は僅かに多く突出すると、その芯材21と一体的に設けられた駒22は、線材引き込み用切り欠き27dを埋めて、その端面が回転体26の端面と面一を成す第一位置になるように構成される。
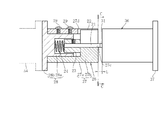
一方、コイルスプリング24の付勢力に抗して、芯材21を回転体26の先端面から没入させることもできる。この点で、回転体26には、芯材21が端面から出没可能に設けられる。そして、図5に示すように、芯材21が回転体26に没入すると、その芯材21と一体的に設けられた駒22も回転体26の軸方向に移動して線材引き込み用切り欠き27dの内部に没入し、回転体26の先端面には、その駒22を底面とする切り欠き27dから成る溝が形成される。
ここで、図3に示すように、方形状の駒22が線材引き込み用切り欠き27dを埋めて回転体26の端面と面一を成す第一位置では、芯材21は、回転体26の端面からの突出量が線材11の厚さtに等しいか、又は僅かに多く突出する程度なので、図5に示すように、芯材21が回転体26に没入してその端面が回転体26の端面と面一になると、駒22を底とする線材引き込み用切り欠き27dの端面からの深さDは線材11の厚さtに略等しく成るか、或いは僅かに深くなるように構成される。
従って、線材引き込み用切り欠き27dに回転体26の軸方向に移動可能に設けられた駒22は、線材引き込み用切り欠き27dを埋めて回転体26の端面と面一を成す第一位置と、線材引き込み用切り欠き27dに線材11を収容可能な第二位置との間で移動可能に構成されたものとなる。
図1に戻って、この回転体26と対を成す対向回転体36は、回転体26と同様に中心軸を回転軸Cとする円柱状部材であって、その先端面からはその回転軸Cに沿って芯材21に対向する対向芯材31が突出して設けられる。そして、この対向回転体36の基端には、この対向回転体36を取付けるためのフランジ37がその周囲に形成される。
対向芯材31にあっても、いわゆる平角線11を幅W1方向に湾曲させて巻取るものであって、芯材21と同様に、その断面は、直径の異なる二つの半円をその一端を一致させて連続させた渦巻き状の外周と成り、直径の異なる二つの半円のそれぞれの他端を連結する平面部31dが直線となるような断面形状となる。そして、直線となる平面部31dの幅S2は平角線11の幅W1に略等しく形成され、対向回転体36の先端面からの対向芯材31の突出量dは、線材11の厚さtに等しく成るように形成される。
このため、図9に示すように、この対向芯材31には、平面部31dから小さな半円の外周に平角線11を幅W1方向に湾曲させて巻回すると、その後大きな半円の外周に巻回され、その線材11が1周して再び小さな半円の外周に達すると、先に巻回された線材11の外周に巻かれることに成り、結果的に渦巻き状に線材11を巻回可能なものとなる。
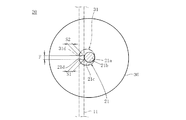
但し、対向芯材31の断面における直径の異なる二つの半円の重なり方向は、芯材21におけるものと異なる。即ち、図6に示すように、芯材21に対向芯材31を対向させて軸方向から観察すると、例えば、対向芯材31の断面における直径の大きな半円が上側にあるとするならば、芯材21の断面における直径の大きな半円は下側に成るように構成される。
また、芯材21に対向芯材31を対向させて接触させると、芯材21における丸棒21aの端縁が対向芯材31の端縁に接触するけれども、半円棒21cの端面は対向芯材31の端縁に接触しないような位置関係となる。
そして、それらの平面部21d,31dは平角線11の厚さt以上の隙間Fを空けて上下にずれるように構成される。よって、平角線11の厚さt以上の隙間Fを空けて対向する平面部21d,31dに線材11が連通するようにその線材11を芯材21と対向芯材31により挟み、その状態で芯材21を対向芯材31に接近させると、図5に示すように、線材11は、それらの平面部21d,31dの間を通過してクランク状に変形させるようなものとなる。
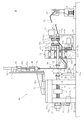
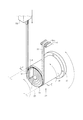
図7に、このような線材巻き取り治具20を備える巻線装置50を示す。
この巻線装置50は、基台51に、対向回転体36が端縁に取付けられる第一スピンドル52を支持する第一支持台53と、回転体26が端縁に取付けられる第二スピンドル54を支持する第二支持台55が設けられる。
第一支持台53には、筒状のフライヤスピンドル56が、軸受け57を介して回動自在に支持され、このフライヤスピンドル56にL字型のフライヤ58が固設される。また、このフライヤスピンドル56の内周には、同軸的に、第一スピンドル52が、軸受け59を介して回転自在に支持され、この第一スピンドル52の先端に、対向回転体36が同軸的に取付けられる。
そして、基台51にはフライヤスピンドル56を回転させるフライヤ駆動モータ61が取付けられ、フライヤ駆動モータ61の駆動軸61aには、プーリ62が取付られる。フライヤスピンドル56にも同軸的にプーリ63が取付けられ、これらのプーリ62,63間にベルト64が掛け回されることにより、駆動軸61a及びフライヤスピンドル56が、フライヤ駆動モータ61で回転駆動され、フライヤ58の先端部は、対向回転体36の先端から突出した対向芯材31の回りを回転するように構成される。
また、基台51には第一スピンドル52を回転させる第一駆動モータ65が取付部材66を介して取付けられ、この第一駆動モータ65の駆動軸65aには、プーリ67aが取付られる。第一スピンドル52にも同軸的にプーリ67bが取付けられ、このプーリ67bと駆動軸65aに取付けられたプーリ67aとは、複数の中間プーリ67c〜67f及びベルト67g〜67iにより連結され、第一駆動モータ65が駆動すると、フライヤ58と別に、第一スピンドル52を対向回転体36と共に回転させるように構成される。
第一支持台53の後方には、線材源68が配置される。この線材源68から繰り出された線材である平角線11は、テンション装置69により所定のテンションが与えられた後、中間プーリ67c,67dの中空中心軸67jに導かれる。その後、平角線11は、フライヤスピンドル56を軸方向に貫通する貫通孔56aに至り、この貫通孔56aから抜け出た平角線11は、フライヤ58先端のプーリ58aに導かれる。
なお、フライヤ58下方の基台51には下側チャック装置70が移動装置70aを介して設けられ、フライヤ58先端のプーリ58aを通過した平角線11の先端は、この下側チャック装置70により把持することができるようになっている。
一方、第二スピンドル54を支持する第二支持台55は、第二スピンドル54の軸心が第一スピンドル52の軸心に一致するように基台51に取付けられる。具体的に、この実施の形態における第二支持台55は一対の支持壁55a,55bからなり、基台51にはその一対の支持壁55a,55bが所定の間隔を空けて立設され、この一対の支持壁55a,55bに第二スピンドル54が第一スピンドル52と同軸であって、かつ長手方向に移動可能に架設される。
一方の支持壁55aには第二スピンドル54を回転させる第二駆動モータ71が取付けられる。第二スピンドル54及び第二駆動モータ71の回転軸71aにはそれぞれプーリ72a,72bが設けられ、それらのプーリ72a,72bにベルト72cが架設される。
第二スピンドル54に設けられるプーリ72bはその第二スピンドル54の長手方向に移動可能であって、一方の支持壁55aに設けられる。これにより第二駆動モータ71が駆動してその回転軸71aが回転すると、ベルト72cを介してその回転が第二スピンドル54に伝達され、これにより第二スピンドル54を回転体26とともに回転可能に構成される。
この第二支持台55には、第二スピンドル54を回転体26とともにそれらを軸方向に移動させて、回転体26と対向回転体36の間に生じる隙間Lを変える間隔可変機構75が備えられる。
この実施の形態における間隔可変機構75は、一対の支持壁55a,55bに第二スピンドル54に平行になるように架設されたボールネジ76と、そのボールネジ76を回転させるサーボモータ77と、そのボールネジ76に螺合してY軸方向に移動する可動台78とを有する。そして、第二スピンドル54が、その可動台78に軸方向に移動不能であってかつ回転可能に取付けられる。
これにより、サーボモータ77が駆動してボールネジ76が回転し、可動台78が移動すると、その可動台78とともに第二スピンドル54も軸方向に移動する。ここで、対向回転体36の軸方向の移動はないので、第二スピンドル54が回転体26と共に軸方向に移動すると、その回転体26と対向回転体36の間に生じる隙間Lは変更し、例えば図5に示すようにその長さLが狭くなったり、図3に示すように広くなったりするように構成される。
一対の支持壁55a,55bからなる第二支持台55の上部には、蓄線手段である蓄線ユニット80が備えられる。この蓄線ユニット80は、シリンダ支持台81と、線材引き出しシリンダ82と、ストッパシリンダ83と、上側チャック装置84と、前後駆動シリンダ85とから構成される。具体的に説明すると、シリンダ支持台81は、第二支持台55に対して前後方向(図7の左右方向)に移動自在に設けられる。このシリンダ支持台81には前後駆動シリンダ85のロッド85aが取り付けられ、シリンダ支持台81の移動は、前後駆動シリンダ85により駆動される。
また、シリンダ支持台81には、エアシリンダである線材引き出しシリンダ82が取り付けられる。この線材引き出しシリンダ82から下方に延び出すロッド82aの先端に、上側チャック装置84が固定される。後述するように、上側チャック装置84に把持された平角線11が、線材引き出しシリンダ82の収縮とともに引き出され、この引き出された平角線11が蓄線されることになる。
また、シリンダ支持台81には、線材引き出しシリンダ82と並列に、ストッパシリンダ83が設けられる。このストッパシリンダ83は、平角線11に弛みが生じないように、線材引き出しシリンダ82の最収縮位置を規定するものである。詳しくは、このストッパシリンダ83のロッド83aの下端は、上側チャック装置84の上方に固定された連結部材86の上部に当接し、ロッド83aの伸縮により、上側チャック装置84の最上昇位置、すなわち線材引き出しシリンダ82の最収縮位置が調節可能に構成される。
次に、上記線材巻き取り治具を用いた線材の巻線方法について説明する。
本発明における線材の巻線方法は、上記線材巻き取り治具20の回転体26の端面と対向回転体36の端面の間の隙間Lを線材11の厚さtに略等しくさせるとともに駒22を第二位置として線材引き込み用切り欠き27dに引き込んだ線材11に連続する線材11を対向芯材31に巻回して第一コイル12を得る第一コイル形成工程と、回転体26の端面と対向回転体36の端面との間の隙間Lを線材11の厚さtの二倍に略等しくさせるとともに駒22を第一位置にして線材引き込み用切り欠き27dから線材11を押し出す線材押し出し工程と、線材引き込み用切り欠き27dから押し出された線材11及びそれに連続する線材11を回転体26の端面から突出させた芯材21に巻回して第二コイル13を得る第二コイル形成工程とを有する方法である。
上記巻線装置50により巻線するときには、第一コイル形成工程以前に線材11を引き出して蓄線する必要があるので、最初に蓄線工程が行われることになる。この実施の形態では、上記巻線装置50により巻線が成されるものとして、以下に、各工程を詳説する。
<蓄線工程>
図7に示すように、上記巻線装置50により巻線するときには、線材源68から繰り出された平角線11を、テンション装置69、中空中心軸67j、貫通孔56aを経て、フライヤ58先端のプーリ58aに導く。さらに、この平角線11の先端部を、このプーリ58aの先で、下側チャック装置70により把持させておく。
次に、蓄線ユニット80の線材引き出しシリンダ82を作動させ、ロッド82a先端の上側チャック装置84を、定位値から、下側チャック装置70の近傍まで下降させ、上側チャック装置84によりプーリ58aを通過した平角線11を把持させる。
続いて、下側チャック装置70による平角線11の把持を解消した後、線材引き出しシリンダ82のロッド76aを収縮させて、平角線11を引き出して、蓄線として蓄える。
引き上げられた平角線11は、回転体26の先端における線材引き込み用切り欠き27dが形成された部分と、対向回転体36の先端面の対向巻芯31における平面部31dが形成された部分の間に挟み込まれるように、かつ幅W1の広い面をそれら回転体26及び対向回転体36の端面に向けるようにして配置される(図6)。
<第一コイル形成工程>
この工程では、先ず、図5に示すように、上記線材巻き取り治具20の回転体26の端面と対向回転体36の端面の間の隙間Lを線材11の厚さtに略等しくさせる。
図7に示す巻線装置50では、、サーボモータ77を駆動させてボールネジ76を回転させ、可動台78とともに第二スピンドル54を軸方向に移動させる。対向回転体36の軸方向の移動はないので、第二スピンドル54を軸方向に移動させて、その第二スピンドル54に同軸に設けられた回転体26と対向回転体36の間に生じる隙間Lを線材11の厚さtに略等しくさせる。
この回転体26の移動に際して、フライヤ58を対向回転体36の下方に位置させ、フライヤ58の先端から蓄線ユニット80における上側チャック装置84に延びる平角線11を回転体26における線材引き込み用切り欠き27dに対向させておく。
この状態で回転体26を移動させると、図5に示すように、対向芯材31の対向回転体36の端面からの突出量は線材11の厚さt相当であるので、その対向芯材31の先端面は芯材21の先端面に当接することに成り、芯材21はコイルスプリングの付勢力に抗して回転体26に没入することになる。これにより、回転体26と対向回転体36の間に露出するのは、平角線11の厚みと等しい突出量の対向芯材36のみとなる。
芯材21が回転体26に没入すると、その芯材21と一体的に設けられた駒22も回転体26の軸方向に移動して線材引き込み用切り欠き27dの内部に没入して第二位置と成り、回転体26の先端面には、その駒22を底面とする切り欠き27dから成る溝が形成される。そして、回転体26と対向回転体36の間の平角線11であって、対向芯材31より上方の平角線11は、対向芯材31における平面部によりその切り欠き27dから成る溝に押し込まれてその溝に収容されることになる。
この場合、図6に示すように、芯材21における平面部21dと対向芯材31における平面部31dとの間には、平角線11の厚さt以上の隙間Fが形成されており、平角線11はこの隙間Fを通って図5に示すようにクランク状に折り曲げられる。そして、芯材21より上方の線材11は、その平面部21dから駒22を底面とする切り欠き27dから成る溝に収容されることになる。
次に、図8に示すように、線材引き込み用切り欠き27dに引き込んだ線材11に連続する線材11を対向芯材31に巻回して第一コイル12を得る。
図7に示す巻線装置50では、フライヤ駆動モータ61の駆動により、フライヤ58先端を線材巻き取り治具20の回りで公転させ、平角線11を回転体26と対向回転体36の間の対向芯材31の外周に所定のターン数に達するまで巻き付けて行くことで、図8に示す第一コイル12を得る。
なお、本巻線装置50での巻線は、この第一コイル形成工程及び後述する第二コイル形成工程ともに、平角線11の厚み側の側面(幅の狭い側面)を重ね合わせるようにしてなされる、いわゆるエッジワイズコイルを得るものとする。
ここで、回転体26と対向回転体36の間の隙間Lは平角線11の厚さtと同様であり(図5)、その間にある対向芯材31に平角線11が巻取られるので、その巻き取られる平角線11が対向芯材31の軸方向にずれるようなことはない。
また、平角線11は、上方で上側チャック装置84に把持されているので、フライヤ58が公転したとき巻始め部分が線材引き込み用切り欠き27dからずれることなく、正しく巻線がなされる。
また、図9に示すように、対向芯材31の平面部31dの幅S2は、ちょうど平角線11の幅W1と等しくなっているので、線材引き込み用切り欠き27dに連続するその平面部31dから始まった巻線がちょうど1回転して来ると、2周目(2層目)の巻線の平角線11は、段差なくちょうど1周目(1層目)の巻始めの平角線11の上に巻線されるようになっている。これにより、平角線11は整列状態で正しく渦巻き状に巻線されることになる。
そして、図5及び図8に示すように、駒22を底とする線材引き込み用切り欠き27dの端面からの深さDは平角線11の厚さtに略等しく成るので、線材引き込み用切り欠き27dに平角線11収容されると、その平角線11は回転体26の端面と面一となる。この回転体26の端面と面一となる平角線11により、この第一コイル形成工程において、対向芯材31に巻回される平角線11が線材引き込み用切り欠き27dに進入することは防止され、線材11が線材引き込み用切り欠き27dに進入することに起因して、得られる渦巻き状の第一コイル12が変形してしまう様な事態は回避される。
<線材押し出し工程>
この工程では、図4に示すように、回転体26の端面と対向回転体36の端面との間の隙間Lを線材11の厚さtの二倍に略等しくさせるとともに、第二位置の駒22を第一位置にして線材引き込み用切り欠き27dから線材11を押し出す。
図7に示す巻線装置では、サーボモータ77を再び駆動させてボールネジ76を回転させ、可動台78とともに第二スピンドル54を軸方向に移動させて、その第二スピンドル54に同軸に設けられた回転体26と対向回転体36の間に生じる隙間Lを広げて線材11の厚さtの二倍に略等しくさせる。
図4に示すように、回転体26と対向回転体36の間に生じる隙間Lを広げると、対向芯材31の先端面に先端面が当接する芯材21は、コイルスプリング24の付勢力により回転体26の端面から平角線11の厚さtに相当する長さだけ突出することになる。これにより、回転体26と対向回転体36の間に平角線11の厚さtと等しい突出量の新たな芯材26が出現する。
芯材21が回転体26の先端縁から突出すると、その芯材21と一体的に設けられた駒22も回転体26の軸方向に移動して第一位置に戻り、その駒22は、線材引き込み用切り欠き27dを埋めて回転体26の端面と面一を成す。
このため、第一コイル形成工程において、その駒22を底面とする切り欠き27dに収容されていた平角線11は、軸方向に移動する駒22によりその切り欠き27dから回転体26と対向回転体36の間に押し出されることになる。
そして、対向芯材31に巻回された平角線11から成る第一コイル12は、芯材21に押されて対向芯材31の周囲に維持されることになる。
<第二コイル形成工程>
この工程では、図10に示すように、線材引き込み用切り欠き27dから押し出された線材11及びそれに連続する線材11を回転体26の端面から突出させた芯材21に巻回して第二コイル13を得る。
図7に示す巻線装置では、第一駆動モータ65及び第二駆動モータ71の双方を駆動して、第一及び第二スピンドル52,54を同期して同方向に同一の速度で回転させ、それらに設けられた線材巻き取り治具20に、切り欠き27dから押し出された平角線11及びそこから蓄線ユニット80側に蓄えられていた平角線11を巻き取る。
図10に示すように、平角線11の巻き取りは回転体26の端面から突出した新たな芯材26の周囲に所定のターン数に達するまで巻き付けられ、この場合、フライヤスピンドル56(図7)も線材巻き取り治具20と同期回転させ、フライヤ58と線材巻き取り治具20との位置関係を一定としておく。
この蓄線ユニット80側に蓄えられていた平角線11の巻き取りにあっては、図7に示す蓄線ユニット80の線材引き出しシリンダ82は、空圧回路の切り換えによりフリーの状態にされ、ロッド76a先端の上側チャック装置84は下降自由としておく。これにより、第一コイル形成工程時に蓄線として蓄えられていた平角線11が、上側チャック装置84の下降とともに巻線用に供給されるとともに、ロッド76aの伸長に伴い線材引き出しシリンダ82のシリンダ部から空気が排出されるときの抵抗が、平角線11に適度なテンションを与えることになる。
芯材21の周囲への平角線11の巻き取りにあっては、図4に示すように、回転体26と対向回転体36の間の隙間Lは平角線11の厚さtの二倍であって、図10に示すように、対向回転体36側には既に第一コイル12が形成されていることから、第一コイル12と回転体26と間の隙間は平角線11の厚さtに等しくなる。このため、第一コイル12と回転体26の間の芯材21に平角線11を巻取るこの第二コイル形成工程では、その巻き取られる平角線11が芯材31の軸方向にずれるようなことはない。
また、芯材21の周囲への平角線11の巻き取りにあっては、図11に示すように、芯材21の平面部21dは、ちょうど平角線11の幅W1と等しくなっているので、線材引き込み用切り欠き27dから押し出された平角線11は、その平面部21dからちょうど1回転芯材21に巻回されると、2周目(2層目)の巻線の平角線11は、段差なくちょうど1周目(1層目)の巻始めの平角線11の上に巻線されることになる。これにより、平角線11は整列状態で正しく渦巻き状に巻線された第二コイル13が得られることになる。
また、図10に示すように、この芯材21の周囲への平角線11の巻き取りにあっては、駒22を回転体26の端面と面一にさせた状態で線材である平角線11を巻回することになり、その線材11が線材引き込み用切り欠き27dに進入することは防止される。この結果、線材11が線材引き込み用切り欠き27dに進入することに起因して、得られる渦巻き状の第二コイル13が変形してしまう様な事態を回避することができる。
特に、この実施の形態に示すように、断面が長方形を成して厚さtより幅W1が広い平角線11をその幅方向に巻線する、いわゆるエッジワイズコイルの巻線であっても、その平角線11が線材引き込み用切り欠き27dに進入することを防止することができるので、所望の形状の平角線エッジワイズアルファ巻コイル10を得ることが可能となる。
図7に示す巻線装置50では、線材巻き取り治具20に、第一コイル12と第二コイル13の2列から成る平角線エッジワイズアルファ巻コイル10が得られたならば、上側チャック装置84による平角線11端部の把持が解除される。そして、フライヤ駆動モータ61及び第一駆動モータ65の駆動により、フライヤ58と線材巻き取り治具20を一体として逆回転させることにより、フライヤ58の公転により線材源68とフライヤ58の間に生じた平角線11の捩れを解消する。その後、図示されないカッター装置によりフライヤ58側で平角線11がカットされる。
そして、第二スピンドル54を移動させて、回転体26と対向回転体36の間の隙間Lを拡大させ、芯材21及び対向芯材31にそれぞれ巻回された線材11から成るコイル10を排出させる。
図12には、このようにして完成したコイル10を示す。図示されるように、このコイル10では、両端部がともにコイル10の最外周層に接線方向に延びるリード部15,16となる。
なお、上述した実施の形態では、断面が長方形を成す平角線11を用いて説明したが、線材11はその断面が円形を成すいわゆる丸線であっても良い。