EP4355948B1 - Papiermaschinenbespannung und verwendung einer solchen bespannung - Google Patents
Papiermaschinenbespannung und verwendung einer solchen bespannung Download PDFInfo
- Publication number
- EP4355948B1 EP4355948B1 EP22732130.4A EP22732130A EP4355948B1 EP 4355948 B1 EP4355948 B1 EP 4355948B1 EP 22732130 A EP22732130 A EP 22732130A EP 4355948 B1 EP4355948 B1 EP 4355948B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- clothing
- threads
- longitudinal
- transverse
- contact
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
Images

Classifications
-
- D—TEXTILES; PAPER
- D21—PAPER-MAKING; PRODUCTION OF CELLULOSE
- D21F—PAPER-MAKING MACHINES; METHODS OF PRODUCING PAPER THEREON
- D21F1/00—Wet end of machines for making continuous webs of paper
- D21F1/0027—Screen-cloths
- D21F1/0036—Multi-layer screen-cloths
- D21F1/0045—Triple layer fabrics
-
- D—TEXTILES; PAPER
- D21—PAPER-MAKING; PRODUCTION OF CELLULOSE
- D21F—PAPER-MAKING MACHINES; METHODS OF PRODUCING PAPER THEREON
- D21F1/00—Wet end of machines for making continuous webs of paper
- D21F1/0027—Screen-cloths
- D21F1/0036—Multi-layer screen-cloths
-
- D—TEXTILES; PAPER
- D03—WEAVING
- D03D—WOVEN FABRICS; METHODS OF WEAVING; LOOMS
- D03D11/00—Double or multi-ply fabrics not otherwise provided for
Definitions
- the invention relates to a clothing, in particular a forming fabric, for a machine for producing or processing a material web, in particular a tissue web, comprising a first fabric layer providing a web material contact side and formed by weaving first longitudinal threads running in the longitudinal direction of the clothing with first transverse threads running in the transverse direction of the clothing, and a second fabric layer providing a machine contact side and formed by weaving second longitudinal threads running in the longitudinal direction of the clothing with second transverse threads running in the transverse direction of the clothing, wherein the first fabric layer and the second fabric layer are connected to one another by binding threads, wherein the clothing has more first longitudinal threads than second longitudinal threads, but the number of first longitudinal threads is at most twice as large as the number of second longitudinal threads, and wherein the weaving pattern of the clothing is repeated in repeats and in each repeat the second transverse threads form at least two contact flotations on the machine contact side.
- the invention further relates to the use of such a clothing for producing a tissue web.
- Such a covering is known, for example, from the publication WO 2008/068317 A1 known.
- the first longitudinal threads can be finer than the second longitudinal threads, thus providing a particularly low-marking web material contact side.
- the tensile stresses to which the clothing is exposed in the longitudinal direction can be absorbed primarily by the second longitudinal threads with a larger cross-section.
- the clothing is designed so that contact with the machine occurs primarily at the contact floats of the second transverse threads.
- Flat-woven clothings are referred to as "weft walkers.” This means that the second transverse threads are particularly exposed to wear during normal use. Since it is generally assumed that local wear decreases as the contact area increases, the floats of the second transverse threads on the machine side are usually relatively long.
- Transverse stability is important to prevent the fabric from reducing its cross-machine dimension when subjected to tensile loads in the machine direction.
- the closer connection also results in a reduction of the free volume within the covering, through which free volume unwanted drag water is transported.
- Reducing the free volume within the fabric also facilitates dewatering of the material web transported on it. This is particularly advantageous when the material web is a fibrous web, especially tissue web, with a low specific weight per unit area.
- the production of such tissue webs requires forming fabrics with particularly fast dewatering.
- the object of the present invention is to solve this problem, i.e. to improve the drainage performance without compromising the running time and the transverse stability with the aforementioned advantages of such a covering.
- the generic covering is characterized in that the first longitudinal threads and the second longitudinal threads are arranged in each repeat in several groups, namely at least one first group and a second Group, wherein the first group is formed from a first longitudinal thread and a second longitudinal thread, which are arranged exactly one above the other in the thickness direction of the fabric, while the second group is formed from two first longitudinal threads and a second longitudinal thread, wherein neither of the two longitudinal threads of the second group is arranged exactly above the first longitudinal thread of the second group in the thickness direction of the fabric.
- This special arrangement of the first and second longitudinal threads makes it possible for water which has passed from the tissue web through the first fabric layer to also flow relatively easily and directly through the second fabric layer. This promotes rapid drainage.
- first longitudinal threads and the second longitudinal threads are dimensioned and arranged relative to one another in such a way that, viewed projected in the thickness direction of the covering, they form at least one free longitudinal strip within a repeat, wherein such a strip is preferably formed everywhere where individual groups adjoin one another.
- each repeat contains a different number of first and second groups. Since the first and second groups have different drainage and thus marking behavior, it has been shown that the different number of first and second groups in the repeat can create an irregularity in the marking pattern, making the markings significantly less visible.
- this design offers the possibility of influencing the dewatering behavior of the screen. Therefore, in an advantageous development of this idea of the invention, it is proposed that the number of of the first groups differs from the number of second groups. For example, if more first groups are used than second groups, a fabric with higher dewatering performance can be created than if more second groups are used than first. Conversely, if more second groups are used than first groups, this has the advantage that the fabric provides more support points for the fibrous web.
- this type of arrangement of the first and second longitudinal threads in different groups can specifically influence the appearance of the fibrous web, especially a tissue web, particularly through the interactions of the diagonally directed and longitudinally directed hydraulic markings.
- hydraulic marking refers to a disruption in the homogeneous flow of the white water through the screen during dewatering and sheet formation, triggered by the presence of the longitudinal and transverse threads and their thread crossings.
- the second cross threads in each repeat to form a maximum of six contact flotations on the machine contact side. Typically, between two and four such contact flotations per repeat are sufficient.
- binding threads always run in pairs next to each other in the cross-facing direction of the fabric, preferably alternating between the weave pattern on the side in contact with the web material.
- fabrics are also referred to in the trade as SSB fabrics, where the abbreviation SSB stands for "sheet support binder.”
- the first fabric layer be plain weave.
- the binding threads contribute to the weave pattern of the first layer.
- the plain weave is preferably achieved not only by the first longitudinal and the first transverse threads alone, but also by the binding threads, which further preferably also extend substantially in the transverse direction of the fabric.
- the first fabric layer can have a different weave, in particular a 3-shaft twill weave or 4-shaft twill weave or a weave derived therefrom. This is particularly advantageous if a certain structuring of the fibrous web is even desired, as is the case with tissue webs, for example.
- the binding threads can have substantially the same diameter as the first transverse threads and/or the first longitudinal threads. The term "substantially" in this context means that the diameters of these thread systems do not differ from one another by more than 30%.
- the second fabric layer which does not come into contact with the material web, can have a plain weave or a twill weave.
- the twill weave is characterized by the presence of a diagonally running burr. This burr can continue across the entire fabric without interruption, in which case it is referred to as a regular, uninterrupted twill weave, or it can exhibit certain deviations, in particular interruptions or offsets, in which case it is referred to as a broken or interrupted twill weave. Both types of twill weave have proven to be well suited to practical use with the fabric according to the invention. Regular twill weaves result in thinner fabrics than broken twill weaves, since interruptions in the twill burr lead to a greater flotation height in this area.
- Regular twill weaves can, through hydraulic interaction, reproduce the diagonal they form in the dewatered fibrous web, which is advantageous when a structured fibrous web is desired.
- Broken twill burrs on the other hand, generally form less hydraulically in the dewatered fiber web. Multi-burr twills with different twill burr widths can also optimize the hydraulic marking potential.
- binding threads are generally not taken into account when defining the weave pattern of the second layer, unlike the weave pattern of the first layer.
- two adjacent contact flotations of a second transverse thread can be separated from each other by a maximum of two second longitudinal threads. Due to the numerous intersection points in the second fabric layer, its thickness can be relatively small, and the second longitudinal threads can also be protected from wear.
- the second fabric layer can be designed to be relatively flat, meaning that there are no significant protrusions on the web contact side that would be particularly exposed to wear.
- a further aspect of the present invention relates to the use of a previously described fabric according to the invention for producing a tissue web, wherein the advantages of the fabric according to the invention are particularly evident when the tissue web has a low specific weight per unit area, ie a specific weight per unit area of at most 30 g/m 2 , preferably between 8 g/m 2 and 30 g/m 2 .
- the fabric according to the invention is used as a forming fabric in a so-called crescent former of a tissue machine.
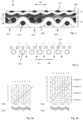
- Figure 1 shows a schematic representation of a first embodiment of a covering 10 according to the invention in cross-section.
- the section plane shown is defined by the covering transverse direction CD and the thickness direction T.
- This embodiment is particularly characterized by having three contact flotations KF1, KF2, and KF3 per repeat, which have lengths of two, two, and one, respectively.
- the first fabric layer L1 comprises first transverse threads QF1, which are interwoven with first longitudinal threads LF1.
- first transverse threads QF1 can be woven with the first longitudinal threads LF1 to form the first fabric layer L1 using a plain weave.
- the second fabric layer L2 comprises second transverse threads QF2 which are woven with second longitudinal threads LF2.
- the fabric 10 according to the invention further has the special feature that it comprises more first longitudinal threads LF1 than second longitudinal threads LF2, namely in this exemplary embodiment 1.5 times as many first longitudinal threads LF1 as second longitudinal threads LF2.
- Both the first longitudinal threads LF1 and the first transverse threads QF1 have a noticeably smaller cross-section than the second longitudinal threads LF2 and second transverse threads QF2, respectively. This allows a particularly fine and low-marking paper contact surface to be provided by the first fabric layer L1, while the tensile loads acting on the covering 10 during intended use are primarily absorbed by the second fabric layer L2.
- the second cross threads QF2 point on the machine contact side (bottom in Figure 1 ) of the covering 10 has flotations, namely so-called contact flotations KF1, KF2 and KF3, which are all kept short, ie they are guided only under a second longitudinal thread or at most under two second longitudinal threads arranged directly next to each other.
- This has a beneficial effect on the transverse stability of the covering 10.
- the thickness of the covering 10 in the area of the contact flotations KF1, KF2 and KF3 is compared to the WO 2008/068317 A1 known covering with longer contact flotations reduced.
- Figure 2 shows in a schematic representation per repeat only the first longitudinal threads LF1 and the second longitudinal threads LF2 from Figure 1 , but not the various transverse threads.
- first longitudinal threads LF1 and the second longitudinal threads LF2 are arranged in each repeat in a plurality of groups G1 and G2, namely at least a first group G1 and a second group G2, the first group G1 being formed from a first longitudinal thread LF1 and a second longitudinal thread LF2, which are arranged exactly one above the other in the thickness direction T of the clothing 10, while the second group G2 is formed from two first longitudinal threads LF1 and a second longitudinal thread LF2, none of the two first longitudinal threads LF1 of the second group G2 being arranged exactly above the one second longitudinal thread LF2 of the second group G2 in the thickness direction T of the clothing 10.
- the two groups G1 and G2 alternate continuously with one another.
- the first longitudinal threads LF1 and the second longitudinal threads LF2 are dimensioned and arranged relative to one another in such a way that, viewed projected in the thickness direction T of the fabric 10, they form at least one free longitudinal strip within a repeat pattern, wherein such a strip is preferably formed everywhere where different groups G1, G2 adjoin one another.
- the free longitudinal strips facilitate the drainage of the material web on the material contact side (top in Figure 1 ) to the machine contact side (bottom in Figure 1 ), which in Figure 2 is shown with dashed arrows.
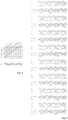
- the Figures 3a and 3b show two different variants of the weaving pattern of the second layer L2 of the covering 10 from the Figures 1 and 2
- the columns of this checkerboard representation of the weaving pattern correspond to the second longitudinal threads LF2
- the rows correspond to the second transverse threads QF2.
- the corresponding second transverse thread QF2 is guided above, i.e. towards the web contact side of the clothing 10, over a corresponding second longitudinal thread LF2.
- the corresponding second transverse thread QF2 is guided under the corresponding second longitudinal thread LF2 and thus forms a contact flotation KF1, KF2 or KF3 on the machine contact side of the clothing 10.
- the course of the weaving path of a second transverse thread QF2 is shown again for illustration purposes, namely the second transverse thread with the number 1 in the weaving pattern shown above.
- the two in the Figures 3a and 3b The variants shown differ from each other in that the second layer L2 in the first variant is Figure 3a has a regular, uninterrupted twill weave, whereas the second layer L2 in the second variant according to Figure 3b has an interrupted twill weave.
- the ridge of the respective twill weave is indicated by a diagonal, dashed line in the Figures 3a and 3b
- the 12 second cross threads QF2 of the repeat can be divided into 4 groups or sections of equal size, whereby each group or section in itself has a regular, uninterrupted twill weave.
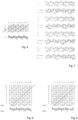
- FIGs 4 and 5 show once again in more detail the weaving pattern of the first variant according to Figure 3a , where "more detailed” here means that in Figure 5 the weaving paths of all threads in a repeat of the fabric 10 are shown, including the weaving paths of the first longitudinal threads LF1 and the first transverse threads QF1 of the first layer L1, as well as the weaving paths of the binding threads connecting the two layers L1 and L2. Accordingly, Figure 4 compared to Figure 3a to a different numbering of the second longitudinal threads LF2 and second transverse threads QF2 of the second layer L2, whereby the Figure 4 otherwise the Figure 3a corresponds.
- Every second pair of threads extending essentially in the transverse direction is a pair of binding threads, with each binding thread from the pair of binding threads being represented by a dotted line.
- the binding threads form a plain weave on the web material contact side together with the first transverse threads QF1 and the first longitudinal threads LF1.
- Figure 4 shows that in the case of the first variant of the first embodiment, the second fabric layer L2 is also a multi-ridge twill, since there are two twill ridges of different widths.
- the Figures 6 and 7 show the weaving paths of a second embodiment of the fabric according to the invention. This differs from the first embodiment primarily in that the second layer has four contact flotations per repeat, with each individual contact flotation having a length of one. Thus, the second layer has a plain weave.
- the representation of the second embodiment corresponds to that of the Figures 4 or 5 for the first embodiment.
- FIG. 8 Two further embodiments of the covering according to the invention are shown in the Figures 8 and 9 shown, whereby the representation of those in the Figures 3a and 3b corresponds, since here too only the weave pattern of the second layer per repeat is shown.
- the third embodiment according to Figure 8 is characterized by the fact that there are four contact floatations per repeat, which have the lengths two, one, two and one.
- the fourth embodiment according to Figure 9 is characterized by the fact that there are only three contact flotations, each with a length of two.
- the second fabric layer has a regular, uninterrupted multi-ridge twill weave.
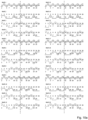
- the Figures 10a , 10b and 11 describe a third, particularly preferred embodiment of the present invention.
- the Figures 10a and 10b show the entire course of the first transverse threads QF1, the second transverse threads QF2 and the binding threads relative to the first longitudinal threads LF1 and the second longitudinal threads LF2 in two complete repeats of the covering 10.
- the first transverse threads QF1, the second transverse threads QF2 and the binding threads, which all extend in the transverse direction of the fabric, are designated Weft 1 to Weft 40, whereas the first longitudinal threads LF1 and the second longitudinal threads are simply numbered 1 to 26.
- a complete repeat thus comprises eight first longitudinal threads LF1, namely the longitudinal threads with the numbers 1, 3, 4, 6, 8, 9, 11 and 13, whereas the longitudinal threads with the numbers 14, 16, 17, 19, 21, 22, 24 and 26 represent only a first repetition, and five second longitudinal threads LF2, namely the longitudinal threads with the numbers 2, 5, 7, 10 and 12, whereas the longitudinal threads with the numbers 15, 18, 20, 23 and 25 represent only a first repetition.
- first longitudinal threads LF1 to second longitudinal threads LF2 is 8:5. This distinguishes the third embodiment from the first two embodiments, in which this ratio was 3:2. This allows particularly fine surfaces to be formed on the web material contact side.
- Figure 11 shows, similar to this in Figure 4 As described for the first embodiment, only the weave pattern of the second fabric layer L2 is shown twice next to each other.
- every second transverse thread QF2 of a complete repeat of the second layer L2 has two contact flotations, namely one of length 1 and one of length 2.
- Figure 11 As an example, a concrete weaving path is shown again, namely that of the second cross thread QF2 with the number 2, according to the top line in the checkerboard-like representation above.
- the second layer L2 has a regular, uninterrupted twill weave, although the widths of the ridges differ. Thus, this is also a multi-ridge body.
Landscapes
- Engineering & Computer Science (AREA)
- Textile Engineering (AREA)
- Woven Fabrics (AREA)
Description
- Die Erfindung betrifft eine Bespannung, insbesondere Formiersieb, für eine Maschine zur Herstellung oder Verarbeitung einer Materialbahn, insbesondere einer Tissuebahn, umfassend eine eine Bahnmaterialkontaktseite bereitstellende und durch Verweben von in Bespannungslängsrichtung verlaufenden ersten Längsfäden mit in Bespannungsquerrichtung verlaufenden ersten Querfäden gebildete erste Gewebelage und eine eine Maschinenkontaktseite bereitstellende und durch Verweben von in Bespannungslängsrichtung verlaufenden zweiten Längsfäden mit in Bespannungsquerrichtung verlaufenden zweiten Querfäden gebildete zweite Gewebelage, wobei die erste Gewebelage und die zweite Gewebelage durch Bindefäden miteinander verbunden sind, wobei die Bespannung mehr erste Längsfäden als zweite Längsfäden aufweist, jedoch die Anzahl der ersten Längsfäden maximal doppelt so groß ist wie die Anzahl der zweiten Längsfäden, und wobei sich das Webmuster der Bespannung in Rapporten wiederholt und in jedem Rapport die zweiten Querfäden wenigstens zwei Kontaktflotationen auf der Maschinenkontaktseite ausbilden. Ferner betrifft die Erfindung die Verwendung einer solchen Bespannung für die Herstellung einer Tissuebahn.
- Da derartige Bespannungen zumeist flach gewoben werden, handelt es sich bei den Längsfäden in der Regel um die Kettfäden und bei den Querfäden um die Schussfäden der Bespannung. Für den Fall, dass die Bespannung hingegen rund gewoben wird, verhält es sich genau umgekehrt.
- Eine solche Bespannung ist beispielsweise aus der Druckschrift
WO 2008/068317 A1 bekannt. Indem die Bespannung mehr erste Längsfäden als zweite Längsfäden aufweist, können die ersten Längsfäden feiner ausgebildet sein als die zweiten Längsfäden und es kann somit eine besonders markierungsarme Bahnmaterialkontaktseite bereitgestellt werden. Die Zugspannungen, denen die Bespannung in Längsrichtung ausgesetzt ist, können primär von den zweiten Längsfäden mit größerem Querschnitt aufgenommen werden. - Um die auf Zugspannung stark belasteten zweiten Längsfäden vor Verschleiß zu schützen, ist die Bespannung derart ausgebildet, dass ein Kontakt mit der Maschine primär an den Kontaktflotationen der zweiten Querfäden eintritt. Bei flach gewobenen Bespannungen spricht man von so genannten "Schussläufern". Damit sind die zweiten Querfäden im bestimmungsgemäßen Einsatz der Bespannung einem besonderen Verschleiß ausgesetzt. Da allgemein die Annahme gilt, dass der lokale Verschleiß kleiner wird, wenn die Kontaktfläche größer wird, sind die Flotationen der zweiten Querfäden auf der Maschinenseite zumeist relativ lang ausgebildet.
- Ein Problem, welches bei derartigen bekannten Bespannungen beobachtet wurde, ist, dass die Querstabilität besser sein könnte. Die Querstabilität ist wichtig, um zu vermeiden, dass die Bespannung, wenn sie in Maschinenrichtung auf Zug belastet wird, ihre Abmessung in Maschinenquerrichtung verringert.
- Die Druckschriften
US2009205740A1 undUS2008196784A1 offenbaren bereits gattungsgemäße Bespannungen, nämlich eingangs beschriebene Bespannungen, bei denen alle Kontaktflotationen der zweiten Querfäden eine Länge von maximal zwei aufweisen. Mit anderen Worten sollen die zweiten Querfäden pro Kontaktflotation nur unter einem zweiten Längsfaden oder maximal unter zwei unmittelbar benachbarten zweiten Längsfäden geführt werden. Es hat sich gezeigt, dass durch eine Verringerung der Kontaktflotationslänge und damit einhergehend eine Erhöhung der Anzahl der Kontaktflotationen gegenüber jener, die bei der Bespannung aus derWO 2008/068317 A1 vorliegt, die Querstabilität erhöht werden kann, ohne dass jedoch der Verschleiß an den zweiten Querfäden nennenswert oder überhaupt messbar zunimmt. Letzteres gilt insbesondere dann, wenn die Bespannung bestimmungsgemäß als Formiersieb in Tissuemaschinen verwendet wird. Es wird vermutet, dass dies daran liegt, dass bei der Tissueproduktion keine oder nur sehr geringe Mengen an Füllstoffen verwendet werden, wobei Füllstoffe eine abrasive Wirkung auf die Bespannung haben. - Gleichzeitig bewirkt die Tatsache, dass mehr und kürzere Kontaktflotationen als im Stand der Technik vorhanden sind, dass die Kontaktflotationen durch die straffere Bindung enger angebunden sind. Mit anderen Worten wird die Dicke der Bespannung im Bereich der Kontaktflotationen reduziert. Dieser Effekt wird als Ursache für die verbesserte Querstabilität vermutet, die sich in erhöhter Siebbreitenstabilität auf der Papiermaschine zeigt.
- Als vorteilhaften Nebeneffekt ergibt sich zudem durch die engere Anbindung eine Reduktion des freien Volumens innerhalb der Bespannung, durch welches freie Volumen unerwünschtes Schleppwasser transportiert wird.
- Eine Reduktion des freien Volumens innerhalb der Bespannung erleichtert auch die Entwässerung der auf dieser transportierten Materialbahn. Dies ist insbesondere dann vorteilhaft, wenn es sich bei dieser Materialbahn um eine Faserstoffbahn, insbesondere Tissuebahn, mit niedrigem spezifischem Flächengewicht handelt. Die Herstellung solcher Tissuebahnen erfordert besonders schnell entwässernde Formiersiebe.
- Allerdings könnte die Entwässerungsleistung bei den Bespannungen, die in der
US2009205740A1 undUS2008196784A1 noch besser sein. - Es ist Aufgabe der vorliegenden Erfindung, dieses Problem zu lösen, d.h. die Entwässerungsleistung zu verbessern, ohne jedoch die Laufzeit und die Querstabilität mit den zuvor genannten Vorteilen einer solchen Bespannung zu kompromittieren.
- Die Aufgabe wird durch die Vorrichtung mit den Merkmalen gemäße Anspruch 1 gelöst. Weitere vorteilhafte Merkmale sind in den abhängigen Ansprüchen genannt.
- Erfindungsgemäß zeichnet sich die gattungsgemäße Bespannung dadurch aus, dass die ersten Längsfäden und die zweiten Längsfäden in jedem Rapport in mehreren Gruppen angeordnet sind, nämlich wenigstens einer ersten Gruppe und einer zweiten Gruppe, wobei die erste Gruppe aus einem ersten Längsfaden und einem zweiten Längsfaden gebildet ist, welche in Dickenrichtung der Bespannung genau übereinander angeordnet sind, während die zweite Gruppe aus zwei ersten Längsfäden und einem zweiten Längsfaden gebildet ist, wobei keine der zwei Längsfäden der zweiten Gruppe in Dickenrichtung der Bespannung genau über dem ersten Längsfaden der zweiten Gruppe angeordnet ist. Durch diese spezielle Anordnung der ersten und zweiten Längsfäden kann erreicht werden, dass Wasser, welches von der Tissuebahn durch die erste Gewebelage hindurchgetreten ist, auch relativ leicht und auf direktem Weg durch die zweite Gewebelage hindurchfließen kann. Hierdurch wird eine rasche Entwässerung gefördert.
- Dies gilt insbesondere dann, wenn die ersten Längsfäden und die zweiten Längsfäden derart dimensioniert und relativ zueinander angeordnet sind, dass sie in Dickenrichtung der Bespannung projiziert betrachtet innerhalb eines Rapports wenigstens einen freien Längsstreifen bilden, wobei vorzugsweise überall ein solcher Streifen gebildet wird, wo einzelne Gruppen aneinander angrenzen.
- Mit "genau übereinander angeordnet" ist im Sinne dieser Erfindung zu verstehen, dass der erste Längsfaden - in Dickenrichtung der Bespannung projiziert betrachtet - seitlich den zweiten Längsfaden nicht überragen soll. Von lokal eventuell auftretenden, kleineren Verschiebungen soll hier jedoch abgesehen sein.
- Vorzugsweise ist in jedem Rapport eine zueinander unterschiedliche Anzahl von ersten und zweiten Gruppen vorgesehen. Da die ersten und zweiten Gruppen ein zueinander unterschiedliches Entwässerungs- und damit Markierungsverhalten haben, hat sich gezeigt, dass durch die unterschiedliche Anzahl von ersten und zweiten Gruppen im Rapport eine Unregelmäßigkeit im Markierungsmuster erzeugt werden kann, wodurch die Markierungen deutlich weniger sichtbar sind.
- Zudem bietet diese Ausgestaltung die Möglichkeit, das Entwässerungsverhalten des Siebs zu beeinflussen. Es wird daher in einer vorteilhaften Weiterbildung dieses Gedankens der Erfindung vorgeschlagen, dass sich in der Bespannung die Anzahl der ersten Gruppen von der Anzahl der zweiten Gruppe unterscheidet. Werden zum Beispiel mehr erste Gruppen als zweite Gruppen eingesetzt, kann ein Sieb mit höherer Entwässerungsleistung geschaffen werden, als wenn mehr zweite als erste Gruppen zum Einsatz kommen. Wenn jedoch umgekehrt mehr zweite Gruppen als erste Gruppen eingesetzt werden, so hat dies den Vorteil, dass das Sieb der Faserstoffbahn mehr Unterstützungspunkte bereitstellt.
- Speziell im Hinblick auf eine regelmäßige Köperbindung in der zweiten Gewebelage kann mit dieser Art Anordnung der ersten und zweiten Längsfäden in unterschiedlichen Gruppen das Erscheinungsbild der Faserstoffbahn, insbesondere einer Tissuebahn, gezielt beeinflusst werden, insbesondere über die Wechselwirkungen der diagonal gerichteten und längs gerichteten hydraulischen Markierungen. Der Begriff "hydraulische Markierung" bezieht sich dabei auf eine Störung im homogenen Durchfluss des Siebwassers durch das Sieb während der Entwässerung und Blattbildung, ausgelöst durch das Vorhandensein der Längs- und Querfäden und deren Fadenkreuzungen.
- Um das Webmuster nicht zu komplex werden zu lassen, wird es bevorzugt, wenn in jedem Rapport die zweiten Querfäden höchstens sechs Kontaktflotationen auf der Maschinenkontaktseite ausbilden. In der Regel reichen zwischen zwei und vier solcher Kontaktflotationen pro Rapport aus.
- Zudem wird vorgeschlagen, dass die Bindefäden immer paarweise nebeneinander in Bespannungsquerrichtung verlaufen, wobei sie vorzugsweise abwechselnd auf der Bahnmaterialkontaktseite ein Webmuster fortsetzen. Solche Bespannungen werden in der Fachwelt auch als SSB-Siebe bezeichnet, wobei die Abkürzung SSB für "sheet support binder" steht.
- Um möglichst viele Faserunterstützungspunkte auf der Bahnkontaktseite bereitzustellen und somit die Bespannung möglichst markierungsarm auszubilden, wird vorgeschlagen, dass die erste Gewebelage eine Leinwandbindung aufweist. Dabei sei angemerkt, dass die Bindefäden zum Webmuster der ersten Lage mit beitragen können sollen. Somit wird die Leinwandbindung vorzugsweise nicht nur durch die ersten Längs- und die ersten Querfäden alleine, sondern auch durch die Bindefäden erzielt, welche sich weiter vorzugsweise im Wesentlichen auch in Gewebequerrichtung erstrecken. Alternativ ist es aber auch möglich, dass die erste Gewebelage eine andere Bindung aufweist, insbesondere eine 3-Schaft-Köperbindung oder 4-Schaft-Köperbindung oder eine daraus abgeleitete Bindung. Dies ist insbesondere dann vorteilhaft, wenn eine gewisse Strukturierung der Faserstoffbahn sogar gewünscht ist, wie zum Beispiel bei Tissuebahnen. Die Bindefäden können im Wesentlichen denselben Durchmesser wie die ersten Querfäden und/oder die ersten Längsfäden aufweisen. Mit dem Begriff "im Wesentlichen" ist in diesem Zusammenhang gemeint, dass die Durchmesser dieser Fadensysteme um nicht mehr als 30% voneinander abweichen.
- Die zweite Gewebelage, welche mit der Materialbahn nicht in Kontakt gelangt, kann eine Leinwandbindung oder eine Köperbindung aufweisen. Die Köperbindung zeichnet sich dadurch aus, dass an ihr ein schräg verlaufender Grat zu erkennen ist. Dieser Grat kann sich überall über die gesamte Bespannung ohne Unterbrechungen fortsetzen, so dass man in diesem Fall von einer regulären, nicht-unterbrochenen Köperbindung spricht, oder aber er kann gewisse Abweichungen, insbesondere Unterbrechungen bzw. Versatze aufweisen, so dass man in einem solchen Fall von einer gebrochenen oder unterbrochenen Köperbindung spricht. Beide Arten von Köperbindungen haben sich als gut praxistauglich für die erfindungsgemäße Bespannung erwiesen. Reguläre Köperbindungen führen zu dünneren Bespannungen als gebrochene Köperbindungen, da Unterbrechungen im Köpergrat zu einer größeren Höhe der Flotation in diesem Bereich führen. Reguläre Köperbindungen können über hydraulische Interaktion die durch sie ausgebildete Diagonale in der entwässerten Faserstoffbahn abbilden, was vorteilhaft ist, wenn eine strukturierte Faserstoffbahn gewünscht ist. Gebrochene Köpergrate bilden sich hingegen in der Regel weniger stark hydraulisch in der entwässerten Faserstoffbahn ab. Mehrgratköper mit unterschiedlichen Köpergratbreiten können zudem das hydraulische Markierpotential optimieren.
- Es sei angemerkt, dass die Bindefäden bei der Definition des Webmusters der zweiten Lage grundsätzlich nicht mit berücksichtigt werden, anders als beim Webmuster der ersten Lage.
- Zudem kann vorgesehen sein, dass zwei benachbarte Kontaktflotationen eines zweiten Querfadens durch maximal zwei zweite Längsfäden voneinander getrennt sind. Durch die vielen Kreuzungspunkte in der zweiten Gewebelage kann deren Dicke relativ gering ausfallen und es können auch die zweiten Längsfäden vor Verschleiß geschützt werden. Insbesondere kann erreicht werden, dass die zweite Gewebelage relativ eben ausgebildet ist, d.h. dass dadurch auch auf der Bahnkontaktseite keine nennenswerten Vorsprünge vorliegen, die einem besondere Verschleiß ausgesetzt wären.
- In Weiterbildung dieser Idee kann sogar vorgesehen sein, dass zwei benachbarte Kontaktflotationen eines zweiten Querfadens durch jeweils immer nur einen zweiten Längsfäden voneinander getrennt sind.
- Ein weiterer Aspekt der vorliegenden Erfindung betrifft die Verwendung einer zuvor beschriebenen, erfindungsgemäßen Bespannung zur Herstellung einer Tissuebahn, wobei die Vorteile der erfindungsgemäßen Bespannung insbesondere dann zum Tragen kommen, wenn die Tissuebahn niedriges spezifisches Flächengewicht, d.h. ein spezifisches Flächengewicht von höchstens 30 g/m2 aufweist, vorzugsweise zwischen 8g/m2 und 30g/m2.
- Vorteilhafter Weise wird die erfindungsgemäße Bespannung als Formiersieb in einem so genannten Crescent-Former einer Tissuemaschine verwendet.
- Anhand von Ausführungsbeispielen werden weitere vorteilhafte Merkmale der Erfindung erläutert unter Bezugnahme auf die Zeichnungen.
- Fig. 1
- schematische Darstellung einer ersten Ausführungsform einer erfindungsgemäßen Bespannung im Querschnitt, welche pro Rapport drei Kontaktflotationen der Länge zwei, zwei und eins aufweist;
- Fig. 2
- schematische Darstellung lediglich der ersten und zweiten Längsfäden von
Fig. 1 , welche in Gruppen angeordnet sind; - Fig. 3a
- das Webmuster einer ersten Variante der zweiten Lage des Gewebes von
Figur 1 mit einer regulären, nicht-unterbrochenen Köperbindung; - Fig. 3b
- das Webmuster einer zweiten Variante der zweiten Lage des Gewebes von
Figur 1 , mit einer unterbrochenen Köperbindung; - Fig. 4
- das Webmuster wie in
Figur 3a , jedoch mit etwas anderer Nummerierung; - Fig. 5
- die vollständigen Webpfade sämtlicher in Bespannungsquerrichtung verlaufenden Fäden, inklusive der Bindefäden, der erfindungsgemäßen Bespannung gemäß
Figur 4 innerhalb eines Rapports; - Fig. 6
- das Webmuster der zweiten Lage einer zweiten Ausführungsform der erfindungsgemäßen Bespannung, welche pro Rapport vier Kontaktflotationen mit jeweils der Länge von eins aufweist, mit einer Leinwandbindung;
- Fig. 7
- die vollständigen Webpfade sämtlicher in Bespannungsquerrichtung verlaufenden Fäden, inklusive der Bindefäden, der erfindungsgemäßen Bespannung gemäß
Figur 6 innerhalb eines Rapports; - Fig. 8
- das Webmuster der zweiten Lage einer dritten Ausführungsform der erfindungsgemäßen Bespannung, welche pro Rapport vier Kontaktflotationen mit Länge zwei, eins, zwei und eins aufweist, mit einer regulären, nicht-unterbrochenen Köperbindung;
- Fig. 9
- das Webmuster der zweiten Lage einer vierten Ausführungsform der erfindungsgemäßen Bespannung, welche pro Rapport vier Kontaktflotationen mit Länge zwei, zwei, zwei und eins aufweist, mit einer regulären, nicht-unterbrochenen Köperbindung;
- Fig. 10a-b
- die vollständigen Webpfade sämtlicher in Bespannungsquerrichtung verlaufenden Fäden, inklusive der Bindefäden, der erfindungsgemäßen Bespannung gemäß einer dritten Ausführungsform;
- Fig. 11
- das Webmuster nur der zweiten Lage des Gewebes der dritten Ausführungsform gemäß
Figur 10a-b mit einer regulären, nicht-unterbrochenen Köperbindung. -
Figur 1 zeigt in einer schematischen Darstellung eine erste Ausführungsform einer erfindungsgemäßen Bespannung 10 im Querschnitt. Die gezeigte Schnittebene wird dabei durch die Bespannungsquerrichtung CD und die Dickenrichtung T definiert. Diese Ausführungsform zeichnet sich dadurch besonders aus, dass sie pro Rapport drei Kontaktflotationen KF1, KF2 und KF3 ausweist, welche respektive die Länge zwei, zwei und eins haben. - In
Figur 1 erkennt man eine Bahnkontaktseite (oben inFigur 1 ) bereitstellende erste Gewebelage L1 und eine darunter angeordnete, eine Maschinenkontaktseite (unten inFigur 1 ) bereitstellende zweite Gewebelage L2. Beide Gewebelagen L1 und L2 sind durch sich im Wesentlichen in Gewebequerrichtung CD erstreckende Paare von Bindefäden miteinander verbunden. Die erste Gewebelage L1 umfasst erste Querfäden QF1, die mit ersten Längsfäden LF1 verwoben sind. Wie inFigur 1 gezeigt, können die ersten Querfäden QF1 mit den ersten Längsfäden LF1 zur Ausbildung der ersten Gewebelage L1 mit einer Leinwandbindung miteinander verwoben sein. Ähnlich umfasst die zweite Gewebelage L2 zweite Querfäden QF2, die mit zweiten Längsfäden LF2 verwoben sind. Das erfindungsgemäße Gewebe 10 weist dabei weiterhin die Besonderheit auf, dass es mehr erste Längsfäden LF1 als zweite Längsfäden LF2 umfasst, nämlich in diesem Ausführungsbeispiel 1,5 mal so viele ersten Längsfäden LF1 wie zweite Längsfäden LF2. Sowohl die ersten Längsfäden LF1 als auch die ersten Querfäden QF1 weisen einen merklich kleiner Querschnitt als die zweiten Längsfäden LF2 bzw. zweiten Querfäden QF2 auf. Damit kann eine besonders feine und markierungsarme Papierkontaktfläche von der ersten Gewebelage L1 bereitgestellt werden, während die Zugbelastungen, die im bestimmungsgemäßen Gebrauch auf die Bespannung 10 wirken, primär von der zweiten Gewebelage L2 aufgenommen werden. - Die zweiten Querfäden QF2 weisen auf der Maschinenkontaktseite (unten in
Figur 1 ) der Bespannung 10 Flotationen, nämlich so genannte Kontaktflotationen KF1, KF2 und KF3, auf, die allesamt kurz gehalten sind, d.h. lediglich unter einem zweiten Längsfaden oder maximal unter zwei unmittelbar nebeneinander angeordneten zweiten Längsfäden geführt sind. Dies wirkt sich vorteilhaft auf die Querstabilität der Bespannung 10 aus. Die Dicke der Bespannung 10 im Bereich der Kontaktflotationen KF1, KF2 und KF3 ist gegenüber der aus derWO 2008/068317 A1 bekannten Bespannung mit längeren Kontaktflotationen reduziert. -
Figur 2 zeigt in einer schematischen Darstellung pro Rapport lediglich die ersten Längsfäden LF1 und die zweiten Längsfäden LF2 ausFigur 1 , nicht jedoch die verschiedenen Querfäden. Durch diese Darstellung wird verdeutlicht, dass die ersten Längsfäden LF1 und die zweiten Längsfäden LF2 in jedem Rapport in mehreren Gruppen G1 und G2 angeordnet sind, nämlich wenigstens einer ersten Gruppe G1 und einer zweiten Gruppe G2, wobei die erste Gruppe G1 aus einem ersten Längsfaden LF1 und einem zweiten Längsfaden LF2 gebildet ist, welche in Dickenrichtung T der Bespannung 10 genau übereinander angeordnet sind, während die zweite Gruppe G2 aus zwei ersten Längsfäden LF1 und einem zweiten Längsfaden LF2 gebildet ist, wobei keine der zwei ersten Längsfäden LF1 der zweiten Gruppe G2 in Dickenrichtung T der Bespannung 10 genau über dem einen zweiten Längsfaden LF2 der zweiten Gruppe G2 angeordnet ist. In dem vorliegenden Ausführungsbeispiel wechseln sich die beiden Gruppen G1 und G2 stetig miteinander ab. Dabei sind die ersten Längsfäden LF1 und die zweiten Längsfäden LF2 derart dimensioniert und relativ zueinander angeordnet, dass sie in Dickenrichtung T der Bespannung 10 projiziert betrachtet innerhalb eines Rapports wenigstens einen freien Längsstreifen bilden, wobei vorzugsweise überall ein solcher Streifen gebildet wird, wo verschiedene Gruppen G1, G2 aneinander angrenzen. Die freien Längsstreifen erleichtern die Entwässerung von der Materialbahn auf der Materialkontaktseite (oben inFigur 1 ) hin zur Maschinenkontaktseite (unten inFigur 1 ), was inFigur 2 mit gestrichelten Pfeilen dargestellt ist. Der Begriff "freier Längsstreifen" lässt bewusst unberücksichtigt, dass die inFigur 2 nicht gezeigten Querfäden die freie Entwässerung behindern können, bzw. einer geradlinigen Entwässerung in Dickenrichtung T der Bespannung 10 von der Bahnkontaktseite der Bespannung 10 zu der Maschinenkontaktseite der Bespannung 10 zumindest abschnittsweise in Längsrichtung der Bespannung 10 (orthogonal zur Bildebene inFigur 1 oder 2 ) entgegensteht. - Die
Figuren 3a und 3b zeigen zwei unterschiedliche Varianten des Webmusters von der zweiten Lage L2 der Bespannung 10 aus denFiguren 1 und 2 . Die Spalten dieser schachbrettartigen Darstellung des Webmusters entsprechen den zweiten Längsfäden LF2, wohingegen die Zeilen den zweiten Querfäden QF2 entsprechen. Dort, wo in den Kästchen ein "x" eingezeichnet ist, ist der entsprechende zweite Querfaden QF2 oben, d.h. zur Bahnkontaktseite der Bespannung 10 hin, über einen entsprechenden zweiten Längsfaden LF2 geführt. Andersherum ist der entsprechende zweite Querfaden QF2 dort, wo sich in dem Kästchen kein "x" befindet bzw. das Kästchen leer ist, unter dem entsprechenden zweiten Längsfaden LF2 geführt und bildet somit auf der Maschinenkontaktseite der Bespannung 10 eine Kontaktflotation KF1, KF2 oder KF3. Unterhalb des Webmusters ist zur Veranschaulichung noch einmal der Verlauf des Webpfads eines zweiten Querfadens QF2, nämlich jenes zweiten Querfadens mit der Nr. 1 in dem darüber dargestellten Webmuster, gezeigt. - Die beiden in den
Figuren 3a und 3b gezeigten Varianten unterschieden sich darin voneinander, dass die zweite Lage L2 bei der ersten Variante gemäßFigur 3a eine reguläre, nicht-unterbrochene Köperbindung aufweist, wohingegen die zweite Lage L2 bei der zweiten Variante gemäßFigur 3b eine unterbrochene Köperbindung aufweist. Der Grat der jeweiligen Köperbindung ist durch eine diagonal verlaufende, gestrichelte Linie in denFiguren 3a und 3b angedeutet. Bei der zweiten Variante gemäßFigur 3b lassen sich die 12 zweiten Querfäden QF2 des Rapports in 4 gleich große Gruppen bzw. Abschnitte unterteilen, wobei jede Gruppe bzw. jeder Abschnitt für sich genommen wieder eine reguläre, nicht-unterbrochene Köperbindung aufweist. - Die
Figuren 4 und 5 zeigen noch einmal ausführlicher das Webmuster der ersten Variante gemäßFigur 3a , wobei mit "ausführlicher" hier gemeint ist, dass inFigur 5 die Webpfade aller Fäden in einem Rapport der Bespannung 10 dargestellt sind, also auch die Webpfade der ersten Längsfäden LF1 und der ersten Querfäden QF1 der ersten Lage L1, sowie die Webpfade der die beiden Lagen L1 und L2 verbindenden Bindefäden. Dementsprechend kommt es inFigur 4 im Vergleich zurFigur 3a zu einer anderen Nummerierung der zweiten Längsfäden LF2 und zweiten Querfäden QF2 der zweiten Lage L2, wobei dieFigur 4 ansonsten derFigur 3a entspricht. InFigur 5 ist jedes zweite Paar von sich im Wesentlichen in Querrichtung erstreckenden Fäden ein Paar von Bindefäden, wobei jeweils ein Bindefaden aus dem Paar von Bindefäden mit einer gepunkteten Linie dargestellt ist. Die Bindefäden bilden auf der Bahnmaterialkontaktseite zusammen mit den ersten Querfäden QF1 und den ersten Längsfäden LF1 eine Leinwandbindung aus. -
Figur 4 zeigt, dass es sich auch im Fall der ersten Variante der ersten Ausführungsform bei der zweiten Gewebelage L2 um einen Mehrgratköper handelt, da es zwei unterschiedlich breite Köpergrate gibt. - Die
Figuren 6 und 7 zeigen die Webpfade einer zweiten Ausführungsform der erfindungsgemäßen Bespannung. Diese unterscheidet sich von der ersten Ausführungsform primär darin, dass die zweite Lage pro Rapport vier Kontaktflotationen aufweist, wobei jede einzelne Kontaktflotation die Länge eins aufweist. Damit weist die zweite Lage eine Leinwandbindung auf. Die Art der Darstellung der zweiten Ausführungsform entspricht jener derFiguren 4 bzw. 5 für die erste Ausführungsform. - Zwei weitere Ausführungsformen der erfindungsgemäßen Bespannung sind in den
Figuren 8 und 9 dargestellt, wobei die Darstellung jener in denFiguren 3a und 3b entspricht, da auch hier nur das Webmuster der zweiten Lage pro Rapport gezeigt ist. Die dritte Ausführungsform gemäßFigur 8 zeichnet sich dadurch aus, dass es pro Rapport vier Kontaktflotationen gibt, welche die Längen zwei, eins, zwei und eins aufweisen. Die vierte Ausführungsform gemäßFigur 9 zeichnet sich hingegen dadurch aus, dass es lediglich drei Kontaktflotationen gibt, welche jeweils eine Länge von zwei aufweisen. Sowohl bei der dritten als auch bei der vierten Ausführungsform weist die zweite Gewebelage jeweils eine reguläre, nicht-unterbrochene Mehrgrat-Köperbindung auf. - Die
Figuren 10a ,10b und 11 beschreiben eine dritte, besonders bevorzugte Ausführungsform der vorliegenden Erfindung. DieFiguren 10a und10b zeigen den gesamten Verlauf der ersten Querfäden QF1, der zweiten Querfäden QF2 und der Bindefäden relativ zu den ersten Längsfäden LF1 und den zweiten Längsfäden LF2 in zwei vollständigen Rapporten der Bespannung 10. In denFiguren 10a und10b sind dabei die ersten Querfäden QF1, die zweiten Querfäden QF2 und die Bindefäden, welche sich allesamt in Querrichtung der Bespannung erstrecken, mit Weft 1 bis Weft 40 bezeichnet, wohingegen die ersten Längsfäden LF1 und die zweiten Längsfäden einfach nur mit den Ziffern 1 bis 26 durchnummeriert sind. Wie man diesen Figuren entnehmen kann, umfasst ein vollständiger Rapport somit acht erste Längsfäden LF1, nämlich die Längsfäden mit den Nummern 1, 3, 4, 6, 8, 9, 11 und 13, wohingegen die Längsfäden mit den Nummern 14, 16, 17, 19, 21, 22, 24 und 26 lediglich eine erste Wiederholung darstellen, und fünf zweite Längsfäden LF2, nämlich die Längsfäden mit den Nummern 2, 5, 7, 10 und 12, wohingegen die Längsfäden mit den Nummern 15, 18, 20, 23 und 25 lediglich eine erste Wiederholung darstellen. Somit beträgt das Verhältnis von ersten Längsfäden LF1 zu zweiten Längsfäden LF2 gleich 8:5. Dies unterscheidet die dritte Ausführungsform von den ersten beiden Ausführungsformen, bei denen dieses Verhältnis 3:2 betragen hat. Damit lassen sich besonders feine Oberflächen auf der Bahnmaterialkontaktseite bilden. -
Figur 11 zeigt, ähnlich wie dies inFigur 4 für die erste Ausführungsform beschrieben wurde, nur das Webmuster der zweiten Gewebelage L2 zweimal nebeneinander dargestellt. In dem vorliegenden dritten Ausführungsbeispiel weist jeder zweite Querfaden QF2 eines vollständigen Rapports der zweiten Lage L2 jeweils zwei Kontaktflotationen auf, nämlich eine von der Länge 1 und eine von der Länge 2. Unten inFigur 11 ist exemplarisch nochmals ein konkreter Webpfad dargestellt, nämlich jener von dem zweiten Querfäden QF2 mit der Nummer 2, gemäß der obersten Zeile in der schachbrettartigen Darstellung darüber. - Wie sich
Figur 11 weiter entnehmen lässt, weist die zweite Lage L2 eine reguläre, nicht-unterbrochene Köperbindung auf, wobei sich die Breiten der Grate jedoch voneinander unterscheiden. Es handelt sich also auch hier um einen Mehrgratkörper. -
- 10
- Bespannung
- CD
- Bespannungsquerrichtung
- G1
- erste Gruppe
- G2
- zweite Gruppe
- KF1
- erste Kontaktflotation
- KF2
- zweite Kontaktflotation
- KF3
- dritte Kontaktflotation
- L1
- erste Lage
- L2
- zweite Lage
- LF1
- erster Längsfaden
- LF2
- zweiter Längsfaden
- QF1
- erster Querfaden
- QF2
- zweiter Querfaden
- T
- Dickenrichtung
Claims (12)
- Bespannung (10), insbesondere Formiersieb, für eine Maschine zur Herstellung oder Verarbeitung einer Materialbahn, insbesondere einer Tissuebahn, umfassend eine eine Bahnmaterialkontaktseite bereitstellende und durch Verweben von in Bespannungslängsrichtung verlaufenden ersten Längsfäden (LF1) mit in Bespannungsquerrichtung (CD) verlaufenden ersten Querfäden (QF1) gebildete erste Gewebelage (L1) und eine eine Maschinenkontaktseite bereitstellende und durch Verweben von in Bespannungslängsrichtung verlaufenden zweiten Längsfäden (LF2) mit in Bespannungsquerrichtung (CD) verlaufenden zweiten Querfäden (QF2) gebildete zweite Gewebelage (L2), wobei die erste Gewebelage (L1) und die zweite Gewebelage (L2) durch Bindefäden miteinander verbunden sind,wobei die Bespannung (10) mehr erste Längsfäden (LF1) als zweite Längsfäden (LF2) aufweist, jedoch die Anzahl der ersten Längsfäden (LF1) maximal doppelt so groß ist wie die Anzahl der zweiten Längsfäden (LF2), undwobei sich das Webmuster der Bespannung (10) in Rapporten wiederholt und in jedem Rapport die zweiten Querfäden (QF2) wenigstens zwei Kontaktflotationen (KF1, KF2, KF3) auf der Maschinenkontaktseite ausbilden,wobei alle Kontaktflotationen (KF1, KF2, KF3) der zweiten Querfäden (QF2) eine Länge von maximal zwei aufweisen,dadurch gekennzeichnet, dass die ersten Längsfäden (LF1) und die zweiten Längsfäden (LF2) in jedem Rapport in mehreren Gruppen (G1, G2) angeordnet sind, nämlich wenigstens einer ersten Gruppe (G1) und einer zweiten Gruppe (G2), wobei die erste Gruppe (G1) aus einem ersten Längsfaden (LF1) und einem zweiten Längsfaden (LF2) gebildet ist, welche in Dickenrichtung (T) der Bespannung (10) genau übereinander angeordnet sind, während die zweite Gruppe (G2) aus zwei ersten Längsfäden (LF1) und einem zweiten Längsfaden (LF2) gebildet ist, wobei keine der zwei ersten Längsfäden (LF1) der zweiten Gruppe (G2) in Dickenrichtung (T) der Bespannung (10) genau über dem einen zweiten Längsfaden (LF2) der zweiten Gruppe (G2) angeordnet ist.
- Bespannung (10) nach Anspruch 1,
dadurch gekennzeichnet, dass die ersten Längsfäden (LF1) und die zweiten Längsfäden (LF2) derart dimensioniert und relativ zueinander angeordnet sind, dass sie in Dickenrichtung (T) der Bespannung (10) projiziert betrachtet innerhalb eines Rapports wenigstens einen freien Längsstreifen bilden, wobei vorzugsweise überall ein solcher Streifen gebildet wird, wo verschiedene Gruppen (G1, G2) aneinander angrenzen. - Bespannung (10) nach Anspruch 1 oder 2,
dadurch gekennzeichnet, dass sich in der Bespannung (10) die Anzahl der ersten Gruppe (G1) von der Anzahl der zweiten Gruppe (G2) unterscheidet. - Bespannung (10) nach einem der vorherigen Ansprüche,
dadurch gekennzeichnet, dass in jedem Rapport die zweiten Querfäden (QF2) höchstens sechs Kontaktflotationen (KF1, KF2, KF3) auf der Maschinenkontaktseite ausbilden. - Bespannung (10) nach einem der vorherigen Ansprüche,
dadurch gekennzeichnet, dass die Bindefäden immer paarweise nebeneinander in Bespannungsquerrichtung (CD) verlaufen, wobei sie vorzugsweise abwechselnd auf der Bahnmaterialkontaktseite ein Webmuster fortsetzen. - Bespannung (10) nach einem der vorherigen Ansprüche,
dadurch gekennzeichnet, dass die erste Gewebelage (L1) eine Leinwandbindung aufweist. - Bespannung (10) nach einem der Ansprüche 1 bis 5,
dadurch gekennzeichnet, dass die erste Gewebelage (L1) eine Köperbindung, insbesondere ein 3-Schaft-Köperbindung oder eine 4-Schaft-Köperbindung, bevorzugt eine gebrochene oder unterbrochene Köperbindung aufweist. - Bespannung (10) nach einem der vorherigen Ansprüche,
dadurch gekennzeichnet, dass die zweite Gewebelage (L2) eine nicht-unterbrochene Köperbindung aufweist. - Bespannung nach einem der Ansprüche 1 bis 7,
dadurch gekennzeichnet, dass die zweite Gewebelage (L2) eine unterbrochene Köperbindung aufweist. - Bespannung (10) nach einem der vorherigen Ansprüche,
dadurch gekennzeichnet, dass zwei benachbarte Kontaktflotationen (KF1, KF2, KF3) eines zweiten Querfadens (QF2) durch maximal zwei zweite Längsfäden (LF2) voneinander getrennt sind. - Bespannung (10) nach Anspruch 10,
dadurch gekennzeichnet, dass zwei benachbarte Kontaktflotationen (KF1, KF2, KF3) eines zweiten Querfadens (QF2) durch jeweils immer nur einen zweiten Längsfäden (LF2) voneinander getrennt sind. - Verwendung einer Bespannung (10) nach einem der vorhergehenden Ansprüche zur Herstellung einer Tissuebahn, wobei die Tissuebahn vorzugsweise ein spezifisches Flächengewicht zwischen 8g/m2 und 30 g/m2 aufweist.
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE102021115275.5A DE102021115275A1 (de) | 2021-06-14 | 2021-06-14 | Papiermaschinenbespannung und Verwendung einer solchen Bespannung |
| PCT/EP2022/065176 WO2022263208A1 (de) | 2021-06-14 | 2022-06-03 | Papiermaschinenbespannung und verwendung einer solchen bespannung |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP4355948A1 EP4355948A1 (de) | 2024-04-24 |
| EP4355948B1 true EP4355948B1 (de) | 2025-04-23 |
Family
ID=82117690
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP22732130.4A Active EP4355948B1 (de) | 2021-06-14 | 2022-06-03 | Papiermaschinenbespannung und verwendung einer solchen bespannung |
Country Status (6)
| Country | Link |
|---|---|
| US (1) | US12305330B2 (de) |
| EP (1) | EP4355948B1 (de) |
| CN (1) | CN117500973A (de) |
| DE (1) | DE102021115275A1 (de) |
| FI (1) | FI4355948T3 (de) |
| WO (1) | WO2022263208A1 (de) |
Family Cites Families (17)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US5544678A (en) * | 1995-04-14 | 1996-08-13 | Jwi Ltd. | Composite forming fabric woven with an Nx2N machine side layer |
| US6179013B1 (en) * | 1999-10-21 | 2001-01-30 | Weavexx Corporation | Low caliper multi-layer forming fabrics with machine side cross machine direction yarns having a flattened cross section |
| US20040102118A1 (en) * | 2002-11-27 | 2004-05-27 | Hay Stewart Lister | High permeability woven members employing paired machine direction yarns for use in papermaking machine |
| US7059357B2 (en) * | 2003-03-19 | 2006-06-13 | Weavexx Corporation | Warp-stitched multilayer papermaker's fabrics |
| DE102006022235A1 (de) * | 2006-05-12 | 2007-11-15 | Voith Patent Gmbh | Papiermacher-Trockensieb |
| EP2106477B1 (de) * | 2006-12-08 | 2014-06-25 | Voith Patent GmbH | Gewebeband für eine maschine zur herstellung von bahnmaterial, insbesondere papier oder karton |
| US7743795B2 (en) * | 2006-12-22 | 2010-06-29 | Voith Patent Gmbh | Forming fabric having binding weft yarns |
| US7604025B2 (en) * | 2006-12-22 | 2009-10-20 | Voith Patent Gmbh | Forming fabric having offset binding warps |
| US20080196784A1 (en) | 2007-02-15 | 2008-08-21 | Scott Quigley | Wear side weave pattern of a composite forming fabric |
| US7861747B2 (en) | 2008-02-19 | 2011-01-04 | Voith Patent Gmbh | Forming fabric having exchanging and/or binding warp yarns |
| US7878224B2 (en) * | 2008-02-19 | 2011-02-01 | Voith Patent Gmbh | Forming fabric having binding warp yarns |
| DE102010017055A1 (de) * | 2010-05-21 | 2011-11-24 | Andritz Technology And Asset Management Gmbh | Blattbildungssieb |
| DE102012207044A1 (de) * | 2012-04-27 | 2013-10-31 | Voith Patent Gmbh | Formiersieb |
| DE102013106327B4 (de) * | 2013-06-18 | 2015-01-08 | Andritz Technology And Asset Management Gmbh | Papiermaschinensieb |
| CN108291363A (zh) * | 2015-09-30 | 2018-07-17 | 艾斯登强生股份有限公司 | 高稳定性堆叠经干燥器织物 |
| JP7199820B2 (ja) * | 2018-03-30 | 2023-01-06 | 日本フイルコン株式会社 | 工業用二層織物 |
| US11591722B2 (en) * | 2021-07-12 | 2023-02-28 | Voith Patent Gmbh | Woven structured fabric with crossing twill lines |
-
2021
- 2021-06-14 DE DE102021115275.5A patent/DE102021115275A1/de active Pending
-
2022
- 2022-06-03 CN CN202280042634.6A patent/CN117500973A/zh active Pending
- 2022-06-03 FI FIEP22732130.4T patent/FI4355948T3/fi active
- 2022-06-03 EP EP22732130.4A patent/EP4355948B1/de active Active
- 2022-06-03 US US18/570,214 patent/US12305330B2/en active Active
- 2022-06-03 WO PCT/EP2022/065176 patent/WO2022263208A1/de not_active Ceased
Also Published As
| Publication number | Publication date |
|---|---|
| US20240279873A1 (en) | 2024-08-22 |
| DE102021115275A1 (de) | 2022-12-15 |
| EP4355948A1 (de) | 2024-04-24 |
| FI4355948T3 (fi) | 2025-07-23 |
| WO2022263208A1 (de) | 2022-12-22 |
| US12305330B2 (en) | 2025-05-20 |
| CN117500973A (zh) | 2024-02-02 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP2106477B1 (de) | Gewebeband für eine maschine zur herstellung von bahnmaterial, insbesondere papier oder karton | |
| DE69117305T2 (de) | Gewebe für eine papiermaschine oder dergleichen und verfahren zur herstellung eines solchen gewebes | |
| EP2841646B1 (de) | Formiersieb | |
| EP1991735B1 (de) | Gewebeband für eine maschine zur herstellung von bahnmaterial, insbesondere papier oder karton | |
| EP2470716B1 (de) | Blattbildungssieb | |
| DE102013108399B3 (de) | Papiermaschinensieb, dessen laufseite querfäden mit unterschiedlicher flottierungslänge aufweist | |
| EP1985749A2 (de) | Formiersieb | |
| EP0079431B2 (de) | Einlagiges Papiermaschinensieb | |
| EP4306710B1 (de) | Gewebeband | |
| EP2764157B1 (de) | Papiermaschinensieb | |
| DE102013218465B4 (de) | Formiersieb | |
| DE202014001502U1 (de) | Gewobenes Sieb mit flachen Kettfäden | |
| EP1936025B1 (de) | Gewebeband für eine Maschine zur Herstellung von Bahnmaterial | |
| EP4306708B1 (de) | Gewebeband | |
| EP2510151B1 (de) | Gewebeband für eine maschine zur herstellung von bahnmaterial, insbesondere papier oder karton | |
| WO2022263208A1 (de) | Papiermaschinenbespannung und verwendung einer solchen bespannung | |
| DE102007058369A1 (de) | Gewebeband für eine Maschine zur Herstellung von Bahnmaterial, insbesondere Papier oder Karton | |
| DE112015001650T5 (de) | Papiermaschinenbespannungsgewebe | |
| EP1798336B1 (de) | Papiermaschinensieb | |
| DE102018107075A1 (de) | Bespannung für eine Maschine zur Herstellung einer Faserstoffbahn und Verfahren zur Herstellung einer solchen Bespannung | |
| DE102022117301B3 (de) | Gewebeband | |
| DE102006008812A1 (de) | Gewebeband für eine Maschine zur Herstellung von Bahnmaterial, insbesondere Papier oder Karton | |
| DE102015206287A1 (de) | Gewebeband | |
| DE102010029447A1 (de) | Gewebeband, insbesondere Formiersieb | |
| DE102006028630A1 (de) | Gewebeband für eine Maschine zur Herstellung von Bahnmaterial, insbesondere Papier oder Karton |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: UNKNOWN |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE INTERNATIONAL PUBLICATION HAS BEEN MADE |
|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: REQUEST FOR EXAMINATION WAS MADE |
|
| 17P | Request for examination filed |
Effective date: 20240115 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| DAV | Request for validation of the european patent (deleted) | ||
| DAX | Request for extension of the european patent (deleted) | ||
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: GRANT OF PATENT IS INTENDED |
|
| INTG | Intention to grant announced |
Effective date: 20250128 |
|
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE PATENT HAS BEEN GRANTED |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: FG4D Free format text: NOT ENGLISH |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: EP |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R096 Ref document number: 502022003688 Country of ref document: DE |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FG4D Free format text: LANGUAGE OF EP DOCUMENT: GERMAN |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: FI Payment date: 20250627 Year of fee payment: 4 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 20250618 Year of fee payment: 4 |
|
| REG | Reference to a national code |
Ref country code: SE Ref legal event code: TRGR |
|
| REG | Reference to a national code |
Ref country code: FI Ref legal event code: FGE |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: AT Payment date: 20250721 Year of fee payment: 4 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: SE Payment date: 20250618 Year of fee payment: 4 |
|
| REG | Reference to a national code |
Ref country code: NL Ref legal event code: MP Effective date: 20250423 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: NL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250423 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: PT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250825 Ref country code: ES Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250423 |
|
| REG | Reference to a national code |
Ref country code: LT Ref legal event code: MG9D |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: NO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250723 Ref country code: GR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250724 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: PL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250423 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: IT Payment date: 20250630 Year of fee payment: 4 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: BG Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250423 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: HR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250423 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: RS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250723 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250823 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LV Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250423 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250423 Ref country code: SM Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250423 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CZ Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250423 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: EE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250423 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R097 Ref document number: 502022003688 Country of ref document: DE |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250423 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: H13 Free format text: ST27 STATUS EVENT CODE: U-0-0-H10-H13 (AS PROVIDED BY THE NATIONAL OFFICE) Effective date: 20260127 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MC Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250423 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LU Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20250603 |
|
| REG | Reference to a national code |
Ref country code: BE Ref legal event code: MM Effective date: 20250630 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: L10 Free format text: ST27 STATUS EVENT CODE: U-0-0-L10-L00 (AS PROVIDED BY THE NATIONAL OFFICE) Effective date: 20260304 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: RO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250423 |
|
| 26N | No opposition filed |
Effective date: 20260126 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20250603 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: BE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20250630 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FR Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20250623 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CH Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20250630 |