EP4308314B1 - Vorrichtung zum trennen von aufgabegut - Google Patents
Vorrichtung zum trennen von aufgabegut Download PDFInfo
- Publication number
- EP4308314B1 EP4308314B1 EP22798255.0A EP22798255A EP4308314B1 EP 4308314 B1 EP4308314 B1 EP 4308314B1 EP 22798255 A EP22798255 A EP 22798255A EP 4308314 B1 EP4308314 B1 EP 4308314B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- spiral shaft
- last
- last spiral
- spiral
- discharge area
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
Images



Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B07—SEPARATING SOLIDS FROM SOLIDS; SORTING
- B07B—SEPARATING SOLIDS FROM SOLIDS BY SIEVING, SCREENING, SIFTING OR BY USING GAS CURRENTS; SEPARATING BY OTHER DRY METHODS APPLICABLE TO BULK MATERIAL, e.g. LOOSE ARTICLES FIT TO BE HANDLED LIKE BULK MATERIAL
- B07B1/00—Sieving, screening, sifting, or sorting solid materials using networks, gratings, grids, or the like
- B07B1/12—Apparatus having only parallel elements
- B07B1/14—Roller screens
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B07—SEPARATING SOLIDS FROM SOLIDS; SORTING
- B07B—SEPARATING SOLIDS FROM SOLIDS BY SIEVING, SCREENING, SIFTING OR BY USING GAS CURRENTS; SEPARATING BY OTHER DRY METHODS APPLICABLE TO BULK MATERIAL, e.g. LOOSE ARTICLES FIT TO BE HANDLED LIKE BULK MATERIAL
- B07B13/00—Grading or sorting solid materials by dry methods, not otherwise provided for; Sorting articles otherwise than by indirectly controlled devices
- B07B13/14—Details or accessories
- B07B13/16—Feed or discharge arrangements
Definitions
- the invention relates to a device for separating feed material with a plurality of spiral shafts arranged next to one another.
- the spiral shafts can also be referred to as worm shafts and are ultimately rotating elements that are mounted so they can rotate around a rotation axis.
- the spiral shafts form a separation deck for separating the feed material.
- feed material to be separated.
- feed material include commercial waste, household waste, bulky waste, mixed construction waste, building rubble, organic waste, waste wood, rolled goods and/or feed material that tends to wrap, in particular film goods that tend to wrap.
- the invention relates in particular to the technical field of sorting and/or classifying feed material, particularly in the area of waste separation.
- a clean or sufficiently precise separation of the feed material into different fractions makes it possible to use different fractions of the feed material directly or to subject them to different post-treatment processes. For example, large or elongated parts can be separated from smaller particles or components of the feed material.
- the term "separation” includes both classification and sorting.
- Classification is understood to mean a mechanical separation process for solid mixtures, whereby different geometric characteristics, such as size, are used for the separation process. This can involve dividing the material into coarse and fine material, among other things.
- Sorting in this context is understood to mean a mechanical separation process in which a solid mixture with different material characteristics is divided into fractions with the same material characteristics. The density, color, shape, wettability or magnetizability of the feed material are suitable for sorting, for example.
- the term separation in the present invention includes a separation of the feed material so that it can be divided into different fractions. This separation or separation is usually used to process recycled material or to classify at least essentially solid material.
- a device for sorting essentially solid material whereby in the known device so-called spiral rollers rotate as rotation elements around their longitudinal axis.
- the spiral rollers are arranged parallel to each other in approximately one plane.
- the spiral rollers are only supported on one side, engage with each other and have the same direction of rotation.
- the feed material is fed laterally to the longitudinal axes of the spiral rollers.
- the EP 1 570 919 B1 The known device is designed to separate the materials to be sorted into two fractions above the spiral rollers, namely a long part fraction and a fraction of cubic parts above the spiral rollers.
- a third fraction can be separated below the spiral rollers, whereby the third fraction can include, for example, the fines of the feed material.
- soil or clay can serve as fines, among other things.
- At least one fraction above the spiral rollers can be discharged via the open side transverse to the longitudinal axis of the spiral rollers, since these are only held on one side.
- the BE 1 023 502 B1 relates to a device for separating ferrous and non-ferrous materials according to the preamble of claim 1.
- This device has a screening device which is provided with rotating shafts arranged at an angle to the ground plane.
- the DE 10 2019 117 744 B3 relates to a dosing conveyor for solid mixtures.
- the solid mixture contains solids of different sizes and weights, optionally also of different types.
- the DE 10 2017 009 495 B3 relates to a device for separating feed material, with a plurality of rotating elements, wherein the rotating elements form a deck.
- the JP 2016 022 456 A relates to a waste sorter with a screening section formed by the arrangement of a plurality of helical axes.
- the object of the present invention is to provide a device for separating, the separation method being improved.
- a device according to the invention according to claim 1 for separating feed material preferably mixed material flows, in particular commercial waste, domestic waste, bulky waste, mixed construction waste, rubble, biowaste, waste wood, rolled goods and/or film goods tending to wrap, at least into an oversize fraction and an undersize fraction.
- the device has a plurality of spiral shafts arranged next to one another.
- the spiral shafts arranged next to one another which can also be referred to as screw shafts and/or spiral rollers, form a separation deck.
- the last spiral shaft of the separation deck in relation to the feeding of the feed material onto the separation deck, is assigned a guide device for removing the oversize fraction essentially in the longitudinal direction of the last spiral shaft and for discharging the oversize fraction, preferably immediately below the last spiral shaft.
- oversize fraction refers to at least part of the oversize of the oversize fraction.
- the last spiral shaft is also the last spiral shaft in the conveying direction of the oversize fraction.
- the guide device is designed in such a way that the oversize fraction can be removed at the last spiral shaft.
- the guide device therefore not only serves to "catch" the oversize fraction that hits the last spiral shaft, but also enables such an interaction with the last spiral shaft that the oversize or oversize fraction can be removed via the guide device.
- the guide device encloses the last spiral shaft at least in part and/or surrounds the spiral shaft at least in part.
- the guide device surrounds the last spiral shaft on the underside - that is, facing the substrate on which the separating device is arranged.
- the guide device can also form an abutment for the last spiral shaft or for the oversize grain hitting the last spiral shaft.
- the oversize grain conveyed up to the last spiral shaft can hit the guide device and be enclosed between the guide device and the last spiral shaft in such a way that the oversize grain, which is initially still above the last spiral shaft, is conveyed by rotation of the last spiral shaft and by striking the guide device in the area below the last spiral shaft, so that the oversize grain can then be discharged below the last spiral shaft via the guide device.
- the discharge of the oversize grain fraction which is made possible by the guide device, therefore takes place at least partially and preferably directly below the last spiral shaft.
- the oversize grain can be diverted by the interaction of the guide device with the last spiral shaft - from above the spiral shafts or the separating deck level to the area below the spiral shafts. In this way, a diversion of approximately 180° can preferably be achieved - especially with regard to the conveying direction of the oversize grain.
- the guide device can therefore drastically simplify the removal of the oversized grain that hits the last spiral shaft. Conveyor belts or similar are not required to remove this oversized grain due to the presence of the guide device. However, conveyor belts or similar can generally be used if required.
- the guide device offers another significant advantage.
- the spiral shafts are ultimately designed in such a way that they have an outer screw helix or a helix. Spiral shafts arranged directly next to one another can thus bring about a self-cleaning effect for the respective spiral shafts by the screw helixes intermeshing. However, this self-cleaning effect is then no longer present for the last spiral shaft.
- the last spiral shaft is ultimately only cleaned "on one side" by the second to last spiral shaft - that is, the spiral shaft immediately adjacent to the last spiral shaft. On the other side, no further screw helix is then provided that could enable self-cleaning. Due to the arrangement or assignment of the guide device according to the invention to the last spiral shaft, the cleaning effect of the last spiral shaft can also be safely guaranteed.
- the self-combing effect can also be ensured for the last spiral shaft through the interaction between the guide device and the last spiral shaft, so that feed material that has a tendency to coil, which can be released from the spiral roller by this self-cleaning, can also be conveyed away by the last spiral shaft.
- spiral shafts have a core tube and a spiral helix running around the core tube, which can also be referred to as a worm helix.
- spiral shafts can be arranged parallel to one another and preferably interlock or mesh with one another.
- the meshing arrangement of the spiral shafts can achieve separation of the feed material.
- screw spirals or worm spirals of adjacent spiral shafts preferably mesh with one another.
- a plurality of spiral shafts are present in the device for separating, wherein the device has at least two spiral shafts, preferably 2 to 30, more preferably 3 to 25, more preferably 5 to 20 spiral shafts.
- the invention also makes it possible to significantly simplify and improve the separation process, i.e. the classification and sorting process, particularly since the oversize particles that hit the last spiral shaft can be easily removed in the axial direction of the last spiral shaft or coaxially to it. This also leads to an improvement in the separation result - i.e. the classification and/or sorting result.
- the degree of separation which characterizes the efficiency of the separation, can also be increased. Compared to the state of the art, this degree of separation can be increased by at least 20%, which results in a higher process quality.
- the separation of the feed material does not necessarily involve crushing the feed material, and accordingly, non-crushed material or feed material can also be separated well.
- Materials to be separated can be so-called cable harnesses, matted composite materials and construction waste with pipes or cables.
- the device according to the invention can avoid complex pre-classification or pre-treatment of the feed material, since the feed material can be completely separated by the separation device.
- the separating device can of course also be coupled to a shredding device or assigned to a shredding device.
- material that has already been shredded by the shredding device can be fed to the separating device via appropriate conveying means, in particular conveyor belts.
- the separating device can also be arranged stationary or mobile.
- the guide device has a stop wall that adjoins the last spiral shaft in the feed direction and runs along the last spiral shaft as a stop for the oversize fraction.
- the oversize fraction has to be conveyed to the last spiral shaft.
- components of the oversize fraction can also be thrown off via the free, non-bearing end of the spiral shafts.
- the spiral shafts are in particular only supported on one side, so that the oversize fraction or another oversize fraction can be thrown off via the open ends of the spiral shafts. At least part of the oversize fraction is conveyed to the last spiral shaft.
- the stop wall can also serve as a support for the last spiral shaft or for the oversize grain conveyed to the last spiral shaft, so that the oversize grain fraction can be contained between the stop wall and the last spiral shaft by striking the stop wall and can be removed by rotating the last Spiral shaft is deflected or conveyed underneath the last spiral shaft and can then be discharged via the guide device.
- the guide device preferably has a discharge area provided below the stop wall and extending into the area below the last spiral shaft for collecting and discharging the oversize fraction.
- the discharge area is arranged below the last spiral shaft in such a way that the oversize that has been conveyed into the discharge area by striking the stop wall can also be discharged via the discharge area to the open end or discharge end of the spiral shaft. The discharge area can thus ensure the discharge of the oversize.
- the stop wall and/or the discharge area extend at least substantially over the length of the last spiral shaft.
- the stop wall and the discharge area extend over the entire length of the last spiral shaft running in the longitudinal direction of the last spiral shaft. The functioning of the discharge area and the stop wall can thus be enabled over the entire length of the spiral shaft.
- the stop wall projects beyond the last spiral shaft on the top and/or that the upper edge of the stop wall projects beyond the clear diameter of the last spiral shaft, preferably by at least 30 cm, preferably by at least 50 cm, more preferably by at least 100 cm.
- the clear diameter of the last spiral shaft is to be understood as referring to the outer diameter of the last spiral shaft, which can also include the screw spiral in addition to the core tube.
- the stop wall therefore projects not only beyond the core tube of the last spiral shaft, but also beyond the screw spiral of the last spiral shaft, in particular by at least 50 cm. Such a design also allows larger oversize grain to be safely removed via the guide device.
- the stop wall has a clearance from the spiral shaft of more than 1 cm, preferably between 1 cm and 50 cm, more preferably between 2 cm and 10 cm.
- the The distance between the stop wall and the spiral shaft can be adjusted using a corresponding adjusting device. The adjustment of the gap width can be useful in order to be able to react to the special features of a particular feed material.
- the guide device or the stop wall can form the previously explained abutment due to the aforementioned distances according to the invention between the last spiral shaft and the stop wall, whereby the previously described cleaning function can be ensured.
- the discharge area can have a longitudinal edge that faces the penultimate spiral shaft.
- This outer longitudinal edge can extend in particular in the longitudinal direction of the last spiral shaft and be arranged between the last spiral shaft and the penultimate spiral shaft.
- the outer longitudinal edge of the discharge area is arranged in such a way that the discharge area at least partially surrounds and/or encloses the last spiral shaft at least on the underside.
- the outer shape of the discharge area can be adapted to the shape of the last spiral shaft, whereby it is understood that a sufficient distance must be provided between the discharge area and the spiral shaft to accommodate the separated feed material.
- the outer longitudinal edge of the discharge area can also be guided into the area of the penultimate spiral shaft and in particular extend over the entire length of the penultimate spiral shaft.
- the outer longitudinal edge of the discharge region runs parallel to the axis of rotation of the penultimate spiral shaft.
- the outer longitudinal edge can also have a distance from the penultimate spiral shaft that runs constantly along the longitudinal direction of the last spiral shaft.
- the discharge area is preferably designed in the form of a channel, in particular with an at least partially, preferably completely, curved cross-section.
- the channel shape of the discharge area ensures efficient and safe discharge of the oversize grain below the last spiral shaft, which is then brought out of the separating device via the discharge channel. can.
- the arched shape of the discharge area is adapted to the cross-sectional shape of the penultimate and/or the cross-sectional shape of the last spiral shaft.
- the arched shape of the discharge area is in particular such that the outer longitudinal edge runs parallel to the axis of rotation of the penultimate spiral shaft and at the same time encloses the last spiral shaft on the underside.
- the discharge area can be designed in the shape of a cone section at least in some areas. Such a shape can also be referred to as conical in the sense of the invention.
- the clear distance from the lowest point of the discharge area to the axis of rotation of the last spiral shaft increases due to the conical shape of the discharge area, starting from the supported end to the discharge end or free spiral shaft end of the last spiral shaft. In other words, this means that the discharge slot of the discharge area becomes larger towards the discharge end.
- the clear distance of the last spiral shaft increases in a vertical direction to the lowest point of the discharge area over the length of the last spiral shaft to the discharge end (i.e. starting from the stored end) of the last spiral shaft.
- the increase is particularly linear and/or strictly monotonous. In particular, a linear increase in the distance is provided.
- the distance preferably increases so that the discharge area towards the discharge end encloses a larger distance to the screw flight of the last spiral shaft. This allows the oversize particles discharged via the discharge area to be easily discharged or thrown away via the discharge end - i.e. the end not supported - of the spiral shaft.
- the gradient of the clear and/or minimum distance of the discharge area to the axis of rotation of the last spiral shaft has a gradient angle of at least 0.3°, preferably between 0.5° and 10°, more preferably between 1° and 5°.
- the gradient is particularly preferably between 0.5% and 3%, preferably between 1.5% and 2.5%.
- the gradient relates in particular to the minimum distance of the lowest point of the discharge area to the screw helix of the last spiral shaft or to the outer edge of the screw helix of the last spiral shaft. Due to the gradient in the aforementioned order of magnitude, the discharge of oversized particles can be reliably guaranteed.
- the guide device and/or the discharge area and the stop wall are formed in one piece.
- a one-piece design is to be understood in particular in such a way that the guide device or the discharge area together with the stop wall consist of either a single piece or a multi-piece component and are in particular made from a common material.
- the stop wall and/or the discharge area is impermeable to the oversize fraction.
- the stop wall and/or the discharge area is designed as a sheet and/or plate.
- a grid structure can also be provided. However, this grid structure is then selected such that the grid size and/or mesh size is smaller than the average particle size of the oversize fraction.
- the stop wall and/or the discharge area is/are designed in such a way that they are impermeable to the oversize fraction.
- the guide device can be designed as a one-piece guide plate which is groove-shaped on the underside of the last spiral shaft.
- the spiral shaft has at least one bearing pin and/or a continuous bearing means, in particular a bearing tube, arranged inside the core tube on the front side at least one end.
- the bearing pin and/or the bearing means can serve to support the spiral shaft.
- the spiral shaft can in particular only be supported on one side and driven at the supported end.
- the opposite front end can, as previously explained, form the discharge end of the spiral shaft.
- the device can also have a machine frame.
- the spiral shafts can be rotatably mounted on the machine frame.
- the guide device can also be arranged on the machine frame, preferably detachably, in particular force-fitting.
- the guide device is preferably screwed and/or riveted and/or welded to the machine frame.
- the spiral shafts are elastically mounted on one side.
- the elastic mounting of the spiral shafts also enables an evasive movement of the spiral shafts, which in turn means that if the feed material has become jammed in the screen gap between the spiral shafts, the evasive movement enables the jammed feed material to be removed. This can prevent machine damage or the like. This leads to long-term and safe use of the entire device.
- the sieve gap which is also adjustable in a preferred embodiment, can also specify the separation grain size for the undersize or undersize fraction.
- the supported ends are supported in a corresponding holder.
- the oversize fraction can be discharged via the free ends of the spiral shafts, whereby this fraction then does not fall into the area of the storage, which could cause possible contamination or even damage in the area of the storage.
- the conveying direction is designed in such a way that the feed material is conveyed away from the holder or storage or from the storage location, so that the feed material does not reach the area of the storage as far as possible.
- the separation deck can be designed such that the undersize fraction is separated below the separation deck, facing a substrate, and that the oversize fraction is separated above the separation deck, wherein both the undersize and the oversize fraction are thrown downwards after separation.
- the device is designed in such a way that a separation into at least three fractions takes place.
- a separation into at least three fractions it is understood that in addition to the conveying direction of the oversize fraction, other conveying directions relating to the other fractions can also be provided.
- the undersize fraction or the fraction that is discharged below the spiral shafts has a further conveying direction directed downwards.
- the third fraction which can form the further oversize fraction, can be separated above the separating deck and have a further conveying direction running obliquely to the conveying direction. Components of the third fraction or the further oversize fraction reach in particular, at least not essentially, to the last spiral shaft. In particular, only parts of the oversize fraction reach the last spiral shaft.
- the conveying direction of the oversize fraction can - depending on the feed material - be arranged at an angle to the rotation axes of the spiral shafts, preferably at an angle between 40° and 90°, more preferably 60° and 80°.
- the further conveying direction of the additional oversize fraction can also be arranged at an angle to the rotation axes of the spiral shafts and preferably enclose an angle to them of between 10° and 80°, preferably between 20° and 60°.
- the further conveying direction can also be arranged at an angle to the conveying direction of the oversize fraction.
- the conveying direction of the undersize fraction is preferably orthogonal to the rotation axes of the spiral shafts.
- the undersize can be broken up or separated in such a way that the undersize falls through the gaps or free spaces between two adjacent spiral shafts.
- the components of the further oversize fraction preferably have an at least substantially less elongated shape.
- the parts of the oversize fraction can have an at least substantially elongated shape or can be classified as a long part fraction.
- the undersize fraction is separated across the width of the deck in the conveying direction.
- spiral shafts are at least substantially structurally identical.
- undersize and/or oversize grain can also be removed by other conveying means, in particular conveyor belts, chutes, vibrating chutes, etc.
- appropriate collecting containers such as containers or the like, can be provided at the discharge or collection points.
- the spiral shafts can be designed in such a way that they work both reliably and are not susceptible to wear.
- the core tube can have an at least essentially cylindrical structure. It is preferably provided that the core tube has a constant outer diameter over the length of its cylindrical base body.
- the spiral shaft can be made of high-strength steel and/or high-strength plastic, with the material requirement safe operation of the device and a good separation result should be ensured.
- the selection of the suitable material is basically dependent on the intended use of the separation device according to the invention, in such a way that the selected materials can withstand the high stresses on the spiral shafts during operation of the separation device.
- the spiral shafts each have at least substantially the same length and the same external diameter.
- the spiral shafts which are arranged parallel to one another with respect to their axis of rotation, are also arranged parallel to the contact surface or parallel to the substrate, so that a flat or level covering surface is created which forms the separating deck onto which the feed material can be fed.
- the axes of rotation of the spiral shafts can be arranged in one plane, whereby the plane of the spiral shafts can also determine the plane of the separating deck and thus the surface for separating the feed material.
- a feeding device can be provided for feeding the feed material.
- the feeding device can be arranged or designed in such a way that the feed material is fed laterally to the axes of rotation of the spiral shafts, in particular onto the spiral shafts that are arranged directly adjacent to the feeding device.
- the feeding of the feed material can be provided in such a way that it also takes place orthogonally to the axes of rotation of the spiral shafts.
- a lateral feed also includes any feeding direction that runs obliquely to the rotation or axes of rotation of the spiral shafts.
- the feeding device preferably has at least one feeding means.
- the feeding means can be designed as a vibrating chute, conveyor belt and/or chute. Furthermore, the feeding speed of the feeding means can also be designed to be adjustable so that different feed quantities of the feed material can be set on the separating deck of the device.
- the invention relates to a non-claimed method for separating feed material using a device of the aforementioned type, wherein a separation into at least two fractions takes place.
- the feed material and/or at least a fraction of the feed material can be transported longitudinally in the conveying direction and/or above the spiral shafts.
- the method can provide for the oversize fraction that hits the last spiral shaft to be conveyed or removed via the guide device.
- the oversize fraction can initially hit or strike the stop wall.
- the oversize fraction is then diverted and removed below the device via the removal area (which is located below the last spiral shaft).
- the oversize fraction can be discharged at the discharge end of the last spiral shaft and otherwise below the last spiral shaft.
- the spiral shafts all have the same direction of rotation.
- the Fig. 1 shows a device 1 for separating feed material 2.
- feed material 2 in particular commercial waste, household waste, bulky waste, mixed construction waste, rubble, organic waste, waste wood, rolled goods and/or film goods that tend to wrap.
- the feed material 2 is separated into at least an oversize fraction 3 and an undersize fraction 4.
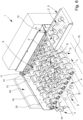
- a separation of the feed material 2 in this respect which is carried out for example via suitable feeding means 5 - in the embodiment shown according to Fig. 6 a conveyor belt - is fed to the separating device 1, can be separated accordingly into an oversize fraction 3 and an undersize fraction 4.
- Fig. 6 also shows that the separating device 1 has a plurality of spiral shafts 7 arranged next to one another.
- the spiral shafts 7 are preferably arranged with their axes of rotation 8 parallel to one another and preferably parallel to a base 10.
- the spiral shafts 7 arranged next to one another form a Separating deck 9.
- the feed material 2 can be thrown onto the separating deck 9, in particular via the feeding means 5.
- the conveying direction F of the oversize fraction 3 essentially initially follows the feed conveying direction A, which can be specified by the feeding means 5, but the conveying direction F then - depending on the feed material - runs at an angle oblique to the feed direction A and/or oblique to the rotation axes 8.
- the undersize or the undersize fraction 4 can be separated below the spiral shafts 7, so that the conveying direction U of the undersize fraction 4 runs in particular orthogonal to the rotation axes 8 of the spiral shafts 7 and is directed downwards, facing the substrate 10.
- the feeding means 5 can be assigned to the device 1 in such a way that the feed material 2 is fed laterally to the axes of rotation 8 or to the longitudinal axes L of the spiral shafts 7.
- the feed can be carried out at an angle, if necessary orthogonally, to the axes of rotation 8 or to the longitudinal axes L.
- the feed material 2 is fed onto the separating deck 9 in such a way that it initially moves in the conveying direction F, which initially runs transversely or at a small angle to the axes of rotation 8 of the spiral shafts 7, and can be separated into different fractions, preferably at least two fractions, during transport across the width of the separating deck 9.
- the feeding means 5 feeds the feed material 2 onto the separating deck 9 in such a way that the feeding direction is ultimately parallel or in the same direction as the conveying direction F. This ultimately also includes the case where oversize particles are conveyed at an oblique angle to the feed conveying direction A.
- the feeding means 5 does not necessarily have to be designed as a conveyor belt, it can also be a vibrating chute and/or a chute.
- the feeding speed of the feeding means 5 can also be adjustable and/or the feeding means 5 can be adjustable in its height and/or inclination.
- the last or rearmost spiral shaft 12 with respect to the feeding of the feed material 2 onto the separating deck 9 has a guide device 11 for removing the oversize fraction 3 essentially in the longitudinal direction L of the last spiral shaft 12 and for discharging the oversize fraction 3 below, in particular immediately below, the last spiral shaft 12.
- Fig. 1 it is shown that the guide device 11 surrounds and/or encloses the last spiral shaft 12 at least in regions.
- Fig. 6 that the oversize fraction 3 is separated by the interaction of the guide device 11 and the last spiral shaft 12.
- the oversize fraction 3 that hits the last spiral shaft 12 can be diverted by striking the guide device 11 and conveyed away under the last spiral shaft 12.
- the conveying away of a further oversize fraction 6 in conveying direction X in front of the last spiral shaft 12 does not conflict with this.
- the further oversize fraction 6 can have a conveying direction X that runs obliquely to the conveying direction F and/or obliquely to the axes of rotation 8.
- the device 1 shown is designed such that a separation into at least three fractions of the feed material 2 takes place.
- the separation is provided such that a separation into at least two fractions takes place above the separation deck 9.
- one fraction, namely the oversize fraction 3 can be separated in the conveying direction F and another fraction, namely the further oversize fraction 6, can be separated obliquely to the conveying direction F in the further conveying direction X of the further oversize fraction 6.
- a third fraction (undersize fraction 4) can be discharged below the separation deck 9 or below the spiral shafts 7, whereby this fraction, also called fines, can be separated due to the gap created between two adjacent spiral shafts 7.
- Fig. 6 that above the separation deck 9 a separation into at least two fractions takes place in such a way that elongated components (components of the oversize fraction 3) of the feed material 2 interact with the guide device 11, wherein at least essentially a few elongated components can form parts of the further oversize fraction 6.
- the undersize fraction 4 is, as previously explained, separated between the individual spiral shafts 7.
- the spiral shafts 7 can have a core tube 13 and a helix or screw spiral 14 that runs, preferably symmetrically, spirally around the core tube 13.
- the screw spiral 14 preferably has a constant web height.
- a plurality of spiral shafts 7 are provided, which are preferably of identical construction. In particular, between 3 and 25, preferably between 8 and 20, spiral shafts 7 are provided.
- spiral shaft 7 has a bearing journal for support.
- a continuous bearing means 26 arranged inside the core tube 13 and designed as a bearing tube for supporting the spiral shaft 7 is in Fig. 5 shown.
- the spiral shafts 7 are mounted on one side in a holder 15.
- the mounted end is opposite the discharge end 16 of the spiral shafts.
- the oversize fractions 3, 6 can be discharged via the discharge end or free end 16.
- the spiral shafts 7 are elastically and unilaterally mounted in the holder 15.
- the spiral shafts 7 can also be driven via corresponding drive means (not shown in detail), which are preferably arranged in the holder 15.
- all spiral shafts 7 have the same direction of rotation.
- the direction of rotation results in the previously discussed conveying direction F, which can extend obliquely to the respective rotation axes or axes of rotation 8 of the spiral shafts 7.
- the conveying direction F can be arranged transversely to the longitudinal axis L of the spiral shafts 7.
- An oblique and/or transverse arrangement of the conveying direction F does not necessarily mean that the conveying direction F is arranged at a 90° angle to the axis of rotation 8 or to the longitudinal axis L of the spiral shaft 7.
- the conveying direction F can run laterally or obliquely to the respective axis of rotation 8 and/or longitudinal axis L.
- the spiral shafts 7 of the device 1 have at least substantially the same length.
- the length of the separating deck 9 can correspond to the length of the spiral shafts 7.
- the particle size or the particle diameter of the undersize fraction 4 is particularly dependent on the gap or free space (also called sieve gap) between immediately adjacent spiral shafts 7 and accordingly also dependent on the distance between the spiral shafts 7.
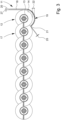
- Fig. 2 shows that the screw flights 14 of adjacent spiral shafts 7 interlock so that the adjacent spiral shafts 7 mesh with each other.
- the guide device 11 is furthermore designed in such a way that Fig. 6 In the embodiment shown, the guide device 11 is arranged on the last spiral shaft 12 so that the guide device 11 can functionally take over the self-cleaning effect of an adjacent spiral shaft 7. In this case, the last spiral shaft 12 has only one immediately adjacent spiral shaft 7, namely the penultimate spiral shaft 17.
- a drive device is not shown in detail.
- the drive device can be designed such that the spiral shafts 7 can be driven at a synchronous rotational speed. Furthermore, the drive device can ensure that the spiral shafts 7 can all have the same direction of rotation or the same sense of rotation.
- a motor can also be used to drive the spiral shafts 7.
- further conveying means can also be provided for the different fractions to be conveyed away, which can be designed as a vibrating chute, conveyor belt and/or chute.
- the Fig. 1 shows that the guide device 11 has a stop wall 18 which adjoins the last spiral shaft 12 in the feed direction A and runs along the last spiral shaft 12.
- the stop wall 18 serves as a stop for the oversize fraction 3.
- the guide device 11 forms with the stop wall 18 also an abutment for the last spiral shaft 12, which can be used to deflect the oversize fraction 3 at the last spiral shaft 12.
- the stop wall 18 is also in Fig. 7 shown.
- Fig. 7 also shows that the guide device 11 has a discharge area 19 provided below the stop wall 18 and extending in the area below the last spiral shaft 12 for collecting and discharging oversize grain.
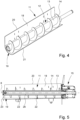
- the discharge area 19 is also shown in the Fig. 4 as well as in the Fig. 1 visible.
- the Fig. 4 clarifies that the discharge area 19 extends over the length of the last spiral shaft 12.
- the oversize fraction 3 is discharged via the discharge area 19 and can be conveyed along the discharge area 19 so that it can be discharged via the free end 16 of the spiral shaft 7.
- stop wall 18 and the discharge region 19 extend at least substantially over the entire length of the last spiral shaft 12.
- Fig. 1 it is shown that the stop wall 18 projects beyond the top of the last spiral shaft 12.
- the upper edge 20 of the stop wall 18 can project beyond the clear diameter of the last spiral shaft 12, preferably by at least 30 cm, preferably by at least 100 cm.
- Fig. 3 shows that the stop wall 18 has a clear distance 27 to the last spiral shaft 12.
- the clear distance 27 can be greater than 1 cm, preferably between 2 cm and 10 cm.
- Fig. 8 It is shown that the outer longitudinal edge 21 of the discharge area 19 extends to the penultimate spiral shaft 17.
- the outer longitudinal edge 21 can extend parallel to the axis of rotation 8 of the penultimate spiral shaft 17, as is also shown in Fig. 8 is shown.
- Fig. 8 shows a side view of the Fig. 1 Device 1 shown. Fig. 8 not the penultimate spiral shaft 17, but the parallel arrangement of the longitudinal edge 21 and the rotation axes 8 of the spiral shafts 7.
- Fig. 3 shows the constant distance 25 between the penultimate spiral shaft 17 and the longitudinal edge 21.
- the distance 25 can be greater than 0.5 cm, preferably between 1 cm and 10 cm.
- outer longitudinal edge 21 extends at least substantially over the entire length of the last spiral shaft 12, as does the Fig. 4 shows.
- the Fig. 3 4 - illustrated device 1 is provided such that the outer longitudinal edge 21 has a constant distance 25 from the penultimate spiral shaft 17, extending along the longitudinal direction L of the last spiral shaft 12. Ultimately, the distance 25 of the outer longitudinal edge 12 from the immediately adjacent spiral shaft 17 does not vary.
- the discharge region 19 is channel-shaped and has an arcuate cross-section provided at least in sections.
- Fig. 4 shows that the arched shape of the discharge area 19 is adapted to the cross-sectional shape of the last spiral shaft 12.
- the arched shape can also be adapted to the shape of the penultimate spiral shaft 17, as shown in the Fig. 8 shows.
- the slope 23 of the distance 22 as shown in Fig. 5 is shown, at least 0.3°, preferably between 1° and 5°.
- the slope 23 of the distance 22 can be at least 1% to 3%.
- the slope 23 of the distance 22 results in an increased distance to the discharge end 16 of the last spiral shaft 12, whereby the area with which the oversize grain can be removed from the guide device 11 becomes larger.
- the discharge area 19 is designed as a cone cutout at least in sections. Such a design can also be referred to as conical, particularly in the sense of the present invention.
- the conical shape results from the fact that the discharge area 19 has an arcuate cross-section at least in sections and in the longitudinal direction L of the last spiral shaft 12 there is an increase in the distance 22 to the last spiral shaft 12, wherein the outer longitudinal edge 21 encloses a constant distance to the penultimate spiral shaft 17.
- the pitch 23 refers in particular to the clear and/or minimum distance 22 which is taken up between the lowest point of the discharge area 19 and the last spiral shaft 7.
- the guide device 11 is formed in one piece.
- the stop wall 18 is formed in one piece with the discharge region 19.
- stop wall 18 and/or the discharge area 19 is impermeable to the oversize fraction 3.
- the guide device 11 can ultimately be designed as a guide plate.
- a machine frame 24 is also shown.
- the guide device 11 is detachably and/or firmly connected to the machine frame 24.
- the machine frame 24 is arranged on the base 10.
- the guide device 11 can in particular be connected to the machine frame 24 in a force-fitting and/or material-fitting manner.
- the spiral shafts 7 can also be mounted on the machine frame 24 via the holder 15.
- the feeding means 5 can - but does not have to - be attached to the machine frame 24.
Landscapes
- Screw Conveyors (AREA)
Description
- Die Erfindung betrifft eine Vorrichtung zum Trennen von Aufgabegut mit einer Mehrzahl von nebeneinander angeordneten Spiralwellen.
- Die Spiralwellen können auch als Schneckenwellen bezeichnet werden und sind letztlich Rotationselemente, die um eine Drehachse drehbar gelagert sind. Die Spiralwellen bilden ein Trenndeck zur Trennung des Aufgabeguts.
- Als zu trennendes Aufgabegut sind unterschiedliche gemischte Materialströme möglich. Hierzu gehören Gewerbeabfall, Hausmüll, Sperrmüll, Baumischabfall, Bauschutt, Bioabfall, Altholz, Rollenware und/oder zum Wickeln neigendes Aufgabegut, insbesondere zum Wickeln neigende Folienware.
- Die Erfindung betrifft insbesondere das technische Gebiet der Sortierung und/oder Klassierung von Aufgabegut, insbesondere im Bereich der Abfalltrennung. Eine saubere bzw. hinreichende genaue Trennung des Aufgabegutes in unterschiedliche Fraktionen ergibt die Möglichkeit, unterschiedliche Fraktionen des Aufgabegutes unmittelbar verwerten oder unterschiedlichen Nachbehandlungsverfahren zuführen zu können. So können beispielsweise große oder langgestreckte Teile von kleineren Partikeln bzw. Bestandteilen des Aufgabegutes getrennt werden.
- Im Zusammenhang mit der Erfindung umfasst der Begriff "Trennen" sowohl das Klassieren als auch das Sortieren. Dabei ist unter Klassieren ein mechanisches Trennverfahren für Feststoffgemische zu verstehen, wobei unterschiedliche geometrische Merkmale, beispielsweise die Größe, für den Trennprozess ausgenutzt werden. Dabei kann eine Aufteilung unter anderem in Grob- und Feingut erfolgen. Als Sortieren wird in diesem Zusammenhang ein mechanisches Trennverfahren verstanden, bei dem ein Feststoffgemisch mit unterschiedlichen stofflichen Merkmalen in Fraktionen mit gleichen stofflichen Merkmalen aufgeteilt wird. Zum Sortieren eignen sich beispielsweise die Dichte, Farbe, Form sowie Benetzbarkeit oder Magnetisierbarkeit des Aufgabegutes. Demzufolge umfasst der Begriff Trennung in der vorliegenden Erfindung eine Auftrennung des Aufgabegutes, so dass eine Einteilung in unterschiedliche Fraktionen erfolgen kann. Meist wird diese Trennung bzw. Auftrennung zur Aufbereitung von Recyclingmaterial oder zur Klassierung von zumindest im Wesentlichen festen Material verwendet.
- Aus der
EP 1 570 919 B1 ist eine Vorrichtung zum Sortieren von im Wesentlichen festen Material bekannt, wobei bei der bekannten Vorrichtung sogenannte Spiralwalzen als Rotationselemente um ihre Längsachse rotieren. Dabei sind die Spiralwalzen parallel zueinander in annähernd einer Ebene angeordnet. Außerdem sind die Spiralwalzen lediglich einseitig gelagert, greifen ineinander und weisen dieselbe Drehrichtung auf. Eine Zuführung des Aufgabeguts erfolgt bei der bekannten Vorrichtung seitlich zu den Längsachsen der Spiralwalzen. Die aus derEP 1 570 919 B1 bekannte Vorrichtung ist zur Trennung der zu sortierenden Materialien in zwei Fraktionen oberhalb der Spiralwalzen, und zwar in einer Langteilfraktion und eine Fraktion aus kubischen Teilen oberhalb der Spiralwalzen ausgebildet. Eine dritte Fraktion kann unterhalb der Spiralwalzen abgetrennt werden, wobei die dritte Fraktion beispielsweise das Feingut des Aufgabegutes umfassen kann. Im Zusammenhang mit der Sortierung bzw. Trennung von Abfall kann als Feingut unter anderem Erde oder Lehm dienen. Ein Abwurf wenigstens einer Fraktion oberhalb der Spiralwalzen kann über die offene Seite quer zur Längsachse der Spiralwalzen erfolgen, da diese lediglich einseitig gehalten sind. - Nachteilig bei der aus der
EP 1 570 919 B1 bekannten Trennvorrichtung ist, dass insbesondere zum Wickeln neigendes Aufgabegut, wie Rollenware und/oder Folienware, nicht hinreichend getrennt werden kann. So kann insbesondere die Folienware nicht entsprechend aufgetrennt werden, was das Trennergebnis verschlechtert. Auch wickelt sich die Folienware um einzelne Spiralwalzen und muss anschließend händisch gelöst werden. Dies geht damit einher, dass der Betrieb der Trennvorrichtung gestoppt werden muss, was zu höheren Wartungs- und Betriebskosten führt und die Effektivität herabsetzt. - Die
BE 1 023 502 B1 - Diese Vorrichtung weist eine Siebvorrichtung, die mit schräg zur Bodenebene angeordneten Rotationswellen versehen ist, auf.
- Die
DE 10 2019 117 744 B3 betrifft einen Dosierförderer für Feststoffgemische. Das Feststoffgemisch enthält Feststoffe unterschiedlicher Größe und Gewicht, optional auch unterschiedlicher Art. - Die
DE 10 2017 009 495 B3 betrifft eine Vorrichtung zum Trennen von Aufgabegut, mit einer Mehrzahl von Rotationselementen, wobei die Rotationselemente ein Deck bilden. - Die
JP 2016 022 456 A - Die vorgenannte Aufgabe ist durch eine erfindungsgemäße Vorrichtung nach Anspruch 1 zum Trennen von Aufgabegut, bevorzugt von gemischten Materialströmen, insbesondere Gewerbeabfall, Hausmüll, Sperrmüll, Baumischabfall, Schutt, Bioabfall, Altholz, Rollenware und/oder zum Wickeln neigende Folienware, zumindest in eine Überkornfraktion und eine Unterkornfraktion gelöst.
- Die Vorrichtung weist eine Mehrzahl von nebeneinander angeordneten Spiralwellen auf. Die nebeneinander angeordneten Spiralwellen, die auch als Schneckenwellen und/oder Spiralwalzen bezeichnet werden können, bilden ein Trenndeck.
- Erfindungsgemäß ist vorgesehen, dass der bezogen auf die Aufgabe des Aufgabeguts auf das Trenndeck letzten Spiralwelle des Trenndecks eine Leiteinrichtung zur Abführung der Überkornfraktion im Wesentlichen in Längsrichtung der letzten Spiralwelle und zum Abwurf der Überkornfraktion, vorzugsweise unmittelbar, unterhalb der letzten Spiralwelle zugeordnet ist. Dabei bezeichnet der Begriff "Überkornfraktion" zumindest einen Teil des Überkorns der Überkornfraktion.
- Bevorzugt ist die letzte Spiralwelle auch die in Förderrichtung der Überkornfraktion letzte Spiralwelle.
- Insbesondere ist die Leiteinrichtung derart ausgebildet, dass eine Abführung der Überkornfraktion bei der letzten Spiralwelle ermöglicht wird. Die Leiteinrichtung dient demnach nicht nur lediglich zum "Auffangen" der Überkornfraktion, die auf die letzte Spiralwelle trifft, sondern ermöglicht eine solche Wechselwirkung mit der letzten Spiralwelle, so dass das Überkorn bzw. die Überkornfraktion über die Leiteinrichtung abgeführt werden kann.
- Bevorzugt umschließt die Leiteinrichtung die letzte Spiralwelle zumindest bereichsweise und/oder umgibt die Spiralwelle zumindest bereichsweise. Insbesondere umgibt die Leiteinrichtung die letzte Spiralwelle unterseitig - das heißt dem Untergrund zugewandt, auf dem die Trennvorrichtung angeordnet ist.
- Die Leiteinrichtung kann ferner auch ein Widerlager für die letzte Spiralwelle bzw. für das auf die letzte Spiralwelle treffende Überkorn bilden. Letztlich kann das bis zur letzten Spiralwelle geförderte Überkorn auf die Leiteinrichtung treffen und zwischen Leiteinrichtung und letzter Spiralwelle derart eingefasst werden, dass das Überkorn, das sich zunächst noch oberhalb der letzten Spiralwelle befindet, durch Drehung der letzten Spiralwelle und durch Anschlagen an die Leiteinrichtung in dem Bereich unterhalb der letzten Spiralwelle gefördert wird, so dass das Überkorn anschließend unterhalb der letzten Spiralwelle über die Leiteinrichtung abgeführt werden kann. Insbesondere erfolgt daher die Abführung der Überkornfraktion, die mittels der Leiteinrichtung ermöglicht wird, zumindest teilweise und bevorzugt unmittelbar unterhalb der letzten Spiralwelle.
- Letztlich kann das Überkorn durch Wechselwirkung der Leiteinrichtung mit der letzten Spiralwelle umgelenkt werden - und zwar von oberhalb der Spiralwellen bzw. der Trenndeckebene in dem Bereich unterhalb der Spiralwellen. Somit kann bevorzugt eine Umlenkung um circa 180° - insbesondere im Hinblick auf die Förderrichtung des Überkorns - erreicht werden.
- Durch die Leiteinrichtung kann somit die Abführung des auf die letzte Spiralwelle treffenden Überkorns drastisch vereinfacht werden. Förderbänder oder dergleichen werden nicht zur Abführung dieses Überkorns aufgrund des Vorhandenseins der Leiteinrichtung benötigt. Bedarfsweise können Förderbänder oder dergleichen jedoch grundsätzlich eingesetzt werden.
- Darüber hinaus bietet die Leiteinrichtung einen weiteren wesentlichen Vorteil. Die Spiralwellen sind letztlich insbesondere derart ausgebildet, dass sie eine äußere Schneckenwendel bzw. eine Helix aufweisen. Unmittelbar nebeneinander angeordnete Spiralwellen können somit durch Ineinandergreifen der Schneckenwendeln einen Selbstreinigungseffekt für die jeweiligen Spiralwellen herbeiführen. Dieser Selbstreinigungseffekt ist dann aber nicht mehr für die letzte Spiralwelle vorhanden. Die letzte Spiralwelle wird bei bekannten Spiralwellendecks letztlich nur "einseitig" durch die vorletzte Spiralwelle - das heißt also die unmittelbar zur letzten Spiralwelle benachbarte Spiralwelle - gereinigt. Auf der anderen Seite ist dann keine weitere Schneckenwendel vorgesehen, die eine Selbstreinigung ermöglichen könnte. Durch die Anordnung bzw. die Zuordnung der erfindungsgemäßen Leiteinrichtung zur letzten Spiralwelle kann der Reinigungseffekt auch der letzten Spiralwelle sicher gewährleistet werden.
- Erfindungsgemäß wird eine einfache, effiziente Materialumlenkung erreicht. Der Selbstkämmungseffekt kann zudem, wie zuvor erläutert, durch die Wechselwirkung zwischen der Leiteinrichtung und der letzten Spiralwelle auch für die letzte Spiralwelle gewährleistet werden, so dass auch insbesondere zum Wickeln neigendes Aufgabegut, das durch diese Selbstreinigung von der Spiralwalze gelöst werden kann, auch von der letzten Spiralwelle abgefördert werden kann.
- Wie zuvor erläutert, ist es bei Spiralwellen insbesondere so, dass die Spiralwelle ein Kernrohr und eine spiralförmig um das Kernrohr umlaufende Wendel, die auch als Schneckenwendel bezeichnet werden kann, aufweist.
- Außerdem können die Spiralwellen zueinander parallel angeordnet sein und vorzugsweise ineinandergreifen bzw. miteinander kämmen. Durch die kämmende Anordnung der Spiralwellen kann eine Trennung des Aufgabegutes erreicht werden. In diesem Zusammenhang ist vorgesehen, dass bevorzugt die Schraubenwendeln bzw. Schneckenwendeln benachbarter Spiralwellen ineinandergreifen.
- Erfindungsgemäß ist vorgesehen, dass eine Mehrzahl von Spiralwellen in der Vorrichtung zum Trennen vorhanden ist, wobei die Vorrichtung wenigstens zwei Spiralwellen, bevorzugt 2 bis 30, weiter bevorzugt 3 bis 25, weiter bevorzugt 5 bis 20 Spiralwellen, aufweist.
- Durch die Erfindung kann zudem das Trennverfahren, das heißt das Klassier- und Sortierverfahren, deutlich vereinfacht und verbessert werden, insbesondere da eine einfache Abführung des Überkorns, das auf die letzte Spiralwelle trifft, in Achsrichtung der letzten Spiralwelle bzw. koaxial dazu gewährleistet werden kann. Dies führt auch zu einer Verbesserung des Trennergebnisses - das heißt des Klassier- und/oder Sortierergebnisses.
- Darüber hinaus kann insbesondere auch der Trenngrad erhöht werden, der die Effizienz der Trennung charakterisiert. Im Vergleich zum Stand der Technik kann dieser Trenngrad insbesondere um wenigstens 20 % erhöht werden, was eine höhere Prozessqualität bedingt.
- In diesem Zusammenhang versteht es sich, dass bei der Trennung des Aufgabeguts nicht notwendigerweise eine Zerkleinerung des Aufgabeguts erfolgt, und dementsprechend auch nicht zerkleinerbares Material bzw. Aufgabegut gut getrennt werden kann. Zu trennende Materialien können sogenannte Kabelbäume, verfilzte Verbundmaterialien und Bauschutt mit Rohrleitungen oder Kabeln sein.
- Insbesondere kann durch die erfindungsgemäße Vorrichtung eine aufwendige Vorabklassierung bzw. Vorbehandlung des Aufgabegutes vermieden werden, da eine Trennung des Aufgabeguts vollständig durch die Trennvorrichtung möglich ist.
- Zudem kann natürlich auch die Trennvorrichtung mit einer Zerkleinerungsvorrichtung gekoppelt bzw. einer Zerkleinerungsvorrichtung zugeordnet sein. Beispielsweise kann durch die Zerkleinerungsvorrichtung bereits zerkleinertes Material über entsprechende Fördermittel, insbesondere Förderbänder, der Trennvorrichtung zugeführt werden.
- Die Trennvorrichtung kann ferner stationär oder mobil angeordnet werden.
- Erfindungsgemäß ist vorgesehen, dass die Leiteinrichtung eine sich in Aufgaberichtung an die letzte Spiralwelle anschließende und längs der letzten Spiralwelle verlaufende Anschlagswandung als Anschlag für die Überkornfraktion aufweist. In diesem Zusammenhang versteht es sich, dass nicht die gesamte Überkornfraktion bis zur letzten Spiralwelle gefördert werden muss. So können auch Bestandteile der Überkornfraktion über das freie, nicht gelagerte Ende der Spiralwellen abgeworfen werden. Die Spiralwellen sind nämlich insbesondere nur einseitig gelagert, so dass über die offenen Enden der Spiralwellen ein Abwurf der Überkornfraktion oder einer weiteren Überkornfraktion durchgeführt werden kann. Zumindest aber ein Teil der Überkornfraktion wird bis zur letzten Spiralwelle gefördert. Auf diesen Teil der Überkornfraktion beziehen sich die nachfolgenden und vorstehenden Ausführungen zur Wechselwirkung dieses Teils der Überkornfraktion mit der Leiteinrichtung und der letzten Spiralwelle.
- Die Anschlagswandung kann darüber hinaus auch als Widerlager für die letzte Spiralwelle bzw. für das bis zur letzten Spiralwelle geförderte Überkorn dienen, so dass durch Anschlag an die Anschlagswandung die Überkornfraktion zwischen Anschlagwandung und letzter Spiralwelle eingefasst und durch Drehung der letzten Spiralwelle unterseitig der letzten Spiralwelle umgelenkt bzw. gefördert wird und anschließend über die Leiteinrichtung abgeführt werden kann.
- Vorzugsweise weist die Leiteinrichtung einen unterhalb der Anschlagswandung vorgesehenen und sich bis in den Bereich unterhalb der letzten Spiralwelle erstreckenden Abführbereich zum Auffangen und Abführen der Überkornfraktion auf. Der Abführbereich ist dabei derart unter der letzten Spiralwelle angeordnet, dass das Überkorn, das durch Anschlagen an die Anschlagswandung in den Abführbereich gefördert worden ist, über den Abführbereich auch zum offenen Ende bzw. Abwurfende der Spiralwelle hin abgeführt werden kann. Der Abführbereich kann somit die Abführung des Überkorns sicherstellen.
- Bei einer besonders bevorzugten Ausführungsform der Erfindung erstreckt/erstrecken sich die Anschlagswandung und/oder der Abführbereich zumindest im Wesentlichen über die Länge der letzten Spiralwelle. Vorzugsweise erstreckt sich die Anschlagswandung sowie der Abführbereich über die gesamte in Längsrichtung der letzten Spiralwelle verlaufende Länge der letzten Spiralwelle. Somit kann die Funktionsweise des Abführbereichs und der Anschlagswandung über die gesamte Länge der Spiralwelle ermöglicht werden.
- Ferner ist bei einer weiteren bevorzugten Ausführungsform vorgesehen, dass die Anschlagswandung oberseitig über die letzte Spiralwelle hinausragt und/oder dass die Oberkante der Anschlagswandung über den lichten Durchmesser der letzten Spiralwelle übersteht, vorzugsweise um wenigstens 30 cm, bevorzugt um wenigstens 50 cm, weiter bevorzugt um wenigstens 100 cm. Der lichte Durchmesser der letzten Spiralwelle ist derart zu verstehen, dass sich dieser auf den Außendurchmesser der letzten Spiralwelle bezieht, der neben dem Kernrohr auch das Schneckenwendel umfassen kann. Somit steht die Anschlagswandung insbesondere nicht nur über das Kernrohr der letzten Spiralwelle, sondern auch über die Schneckenwendel der letzten Spiralwelle über, insbesondere um wenigstens 50 cm. Durch eine solche Ausbildung kann auch größeres Überkorn sicher über die Leiteinrichtung abgeführt werden.
- Bei einer weiteren bevorzugten Ausführungsform der Erfindung ist vorgesehen, dass die Anschlagswandung einen lichten Abstand zur Spiralwelle von größer 1 cm, vorzugsweise zwischen 1 cm und 50 cm, weiter bevorzugt zwischen 2 cm bis 10 cm, aufweist. In diesem Zusammenhang kann auch vorgesehen sein, dass der Abstand zwischen der Anschlagswandung und der Spiralwelle einstellbar über eine entsprechende Stelleinrichtung sein kann. Die Einstellung der Spaltweite kann sich anbieten, um auf Besonderheiten eines bestimmten Aufgabegutes reagieren zu können. Im Übrigen kann durch die vorgenannten, erfindungsgemäßen Abstände zwischen der letzten Spiralwelle und der Anschlagswandung die Leiteinrichtung bzw. die Anschlagswandung das zuvor erläuterte Widerlager bilden, wodurch die zuvor beschriebene Reinigungsfunktion gewährleistet werden kann.
- Der Abführbereich kann eine Längskante aufweisen, die der vorletzten Spiralwelle zugewandt ist. Diese äußere Längskante kann sich insbesondere in Längsrichtung der letzten Spiralwelle erstrecken und zwischen der letzten Spiralwelle und der vorletzten Spiralwelle angeordnet sein. Insbesondere ist die äußere Längskante des Abführbereichs derart angeordnet, dass der Abführbereich zumindest unterseitig jedenfalls teilweise die letzte Spiralwelle umgibt und/oder umschließt. Dabei kann die Außenform des Abführbereichs an die Form der letzten Spiralwelle angepasst sein, wobei es sich versteht, dass zwischen dem Abführbereich und der Spiralwelle ein hinreichender Abstand zur Aufnahme des getrennten Aufgabegutes vorgesehen sein muss. Die äußere Längskante des Abführbereiches kann ferner bis in den Bereich der vorletzten Spiralwelle geführt sein und sich insbesondere über die gesamte Länge der vorletzten Spiralwelle erstrecken. Durch ein entsprechendes Heranragen der äußere Längskante bis in den Bereich der vorletzten Spiralwelle kann ferner sichergestellt werden, dass das über den Abführbereich abgeführte Überkorn nicht in den Bereich der vorletzten Spiralwelle gelangt bzw. nicht die Drehung der vorletzten Spiralwelle beeinträchtigt. Durch diese Ausgestaltung kann auch ein ungewolltes vorzeitiges Abwerfen des sich im Abführbereich befindenden Materials verhindert werden.
- Besonders bevorzugt verläuft die äußere Längskante des Abführbereichs parallel zur Drehachse der vorletzten Spiralwelle. Die äußere Längskante kann darüber hinaus einen konstant über die Längsrichtung der letzten Spiralwelle verlaufenden Abstand zur vorletzten Spiralwelle aufweisen.
- Vorzugweise ist der Abführbereich rinnenförmig insbesondere mit zumindest abschnittsweise, bevorzugt vollständig, bogenförmigem Querschnitt ausgebildet. Durch die Rinnenform des Abführbereiches kann ein effizientes und sicheres Abführen des Überkorns unterhalb der letzten Spiralwelle gewährleistet werden, das entsprechend über die Abführrinne aus der Trennvorrichtung herausgebracht werden kann. Vorzugsweise ist die Bogenform des Abführbereichs der Querschnittsform der vorletzten und/oder der Querschnittsform der letzten Spiralwelle angepasst. Die Bogenform des Abführbereiches ist dabei insbesondere dergestalt, dass die äußere Längskante parallel zur Drehachse der vorletzten Spiralwelle verläuft und gleichzeitig die letzte Spiralwelle unterseitig umschließt.
- Insbesondere kann der Abführbereich zumindest bereichsweise konusabschnittsförmig ausgebildet sein. Eine solche Form kann auch im Sinne der Erfindung als konusförmig bezeichnet werden. Insbesondere vergrößert sich der lichte Abstand vom tiefsten Punkt des Abführbereiches zur Drehachse der letzten Spiralwelle durch die Konusform des Abführbereiches ausgehend von dem gelagerten Ende zum Abwurfende bzw. freien Spiralwellenende der letzten Spiralwelle. Mit anderen Worten bedeutet dies, dass der Austragsschlitz des Abführbereichs zum Abwurfende hin größer wird.
- Vorzugsweise steigt der lichte Abstand der letzten Spiralwelle in senkrechter Richtung zum tiefsten Punkt des Abführbereiches über die Länge der letzten Spiralwelle zum Abwurfende (das heißt ausgehend vom gelagerten Ende) der letzten Spiralwelle an. Das Ansteigen erfolgt insbesondere linear und/oder streng monoton. Insbesondere ist ein linearer Anstieg des Abstandes vorgesehen.
- Der Abstand vergrößert sich dabei bevorzugt so, dass der Abführbereich zum Abwurfende hin linear einen größeren Abstand zur Schneckenwendel der letzten Spiralwelle einschließt. Dies ermöglicht es, dass das über den Abführbereich abgeführte Überkorn über das Abwurfende - das heißt das nicht gelagerte Ende - der Spiralwelle problemlos abgeführt bzw. abgeworfen werden kann.
- Ferner kann vorgesehen sein, dass die Steigung des lichten und/oder minimalen Abstandes des Abführbereiches zur Drehachse der letzten Spiralwelle einen Steigungswinkel von wenigstens 0,3°, bevorzugt zwischen 0,5° bis 10°, weiter bevorzugt zwischen 1° bis 5°, aufweist. Besonders bevorzugt beträgt die Steigung zwischen 0,5 % bis 3 %, vorzugsweise zwischen 1,5 % bis 2,5 %. Die Steigung bezieht sich dabei insbesondere auf den minimalen Abstand des tiefsten Punktes des Abführbereiches zur Schneckenwendel der letzten Spiralwelle bzw. zur äußeren Kante der Schneckenwendel der letzten Spiralwelle. Aufgrund der Steigung in der vorgenannten Größenordnung kann eine Abführung des Überkorns sicher gewährleistet werden.
- Des Weiteren ist bei einer besonders bevorzugten Ausführungsform vorgesehen, dass die Leiteinrichtung und/oder der Abführbereich und die Anschlagswandung einstückig ausgebildet ist/sind. Eine einstückige Ausbildung ist insbesondere derart zu verstehen, dass die Leiteinrichtung oder der Abführbereich gemeinsam mit der Anschlagswandung aus einem entweder insgesamt einstückigen oder aber mehrteilig zusammengesetzten Bauteil bestehen und insbesondere aus einem gemeinsamen Material gefertigt worden sind.
- Insbesondere ist die Anschlagswandung und/oder der Abführbereich undurchgängig für die Überkornfraktion. Demnach ist insbesondere vorgesehen, dass die Anschlagswandung und/oder der Abführbereich als Blech und/oder Platte ausgebildet ist. Alternativ kann auch eine Gitterstruktur vorgesehen sein. Diese Gitterstruktur ist aber dann derart gewählt, dass die Gittergröße und/oder Maschengröße kleiner als die mittlere Partikelgröße der Überkornfraktion ist. Letztlich ist/sind die Anschlagswandung und/oder der Abführbereich insbesondere derart ausgebildet, dass sie nicht passierbar für das Überkorn sind.
- Ferner kann die Leiteinrichtung bei einer besonders bevorzugten Ausführungsform als einstückiges Leitblech ausgebildet sein, das unterseitig der letzten Spiralwelle rinnenförmig ausgebildet ist.
- Vorzugsweise kann vorgesehen sein, dass die Spiralwelle stirnseitig an wenigstens einem Ende wenigstens ein Lagerzapfen und/oder ein durchgehendes, im Inneren des Kernrohr angeordnetes Lagermittel, insbesondere Lagerrohr, aufweist. Der Lagerzapfen und/oder das Lagermittel kann zur Lagerung der Spiralwelle dienen. Die Spiralwelle kann insbesondere nur einseitig gelagert und an dem gelagerten Ende angetrieben werden. Das gegenüberliegende stirnseitige Ende kann, wie zuvor erläutert, das Abwurfende der Spiralwelle bilden.
- Außerdem kann die Vorrichtung einen Maschinenrahmen aufweisen. Die Spiralwellen können drehbar am Maschinenrahmen gelagert sein. Auch die Leiteinrichtung kann am Maschinenrahmen, vorzugsweise lösbar, insbesondere kraftschlüssig, angeordnet sein. Vorzugsweise ist die Leiteinrichtung mit dem Maschinenrahmen verschraubt und/oder vernietet und/oder verschweißt.
- Besonders bevorzugt ist, dass die Spiralwellen einseitig elastisch gelagert sind. Durch die elastische Lagerung der Spiralwellen wird auch eine Ausweichbewegung der Spiralwellen ermöglicht, was wiederum dazu führt, dass, sofern sich Aufgabegut in der Sieblücke zwischen den Spiralwellen verklemmt hat, durch die Ausweichbewegung eine Abförderung des verklemmten Aufgabegutes ermöglicht wird. So können Maschinenschäden oder dergleichen vermieden werden. Dies führt zu einem langfristigen und sicheren Einsatz der gesamten Vorrichtung.
- Die Sieblücke, die bei einer bevorzugten Ausgestaltung auch einstellbar ist, kann zudem die Trennkorngröße für das Unterkorn bzw. die Unterkornfraktion vorgeben.
- Bei der einseitigen Lagerung der Spiralwellen sind die gelagerten Enden in einer entsprechenden Halterung gelagert sind. Ein Abwurf der Überkornfraktion kann über die freien Enden der Spiralwellen erfolgen, wobei diese Fraktion dann nicht in dem Bereich der Lagerung fallen, die eine mögliche Verschmutzung oder gar Beschädigung im Bereich der Lagerung verursachen kann. Vorzugsweise kann dabei vorgesehen sein, dass die Förderrichtung derart ausgebildet ist, dass das Aufgabegut von der Halterung bzw. Lagerung bzw. von der Lagerstelle weggefördert wird, so dass das Aufgabegut möglichst nicht in den Bereich der Lagerung gelangt.
- Ferner kann das Trenndeck derart ausgebildet sein, dass die Unterkornfraktion unterhalb, einem Untergrund zugewandt, des Trenndecks abgeschieden wird und dass die Überkornfraktion oberhalb des Trenndecks abgeschieden wird, wobei sowohl die Unterkorn- als auch die Überkornfraktion nach der Trennung nach unten hin abgeworfen werden.
- Bei einer weiteren besonders bevorzugten Ausführungsform ist die Vorrichtung derart ausgebildet, dass eine Trennung in wenigstens drei Fraktionen erfolgt. Bei einer Auftrennung in wenigstens drei Fraktionen versteht es sich, dass neben der Förderrichtung der Überkornfraktion auch weitere Förderrichtungen, die die weiteren Fraktionen betreffen, vorgesehen sein können. Die Unterkornfraktion bzw. diejenige Fraktion, die unterhalb der Spiralwellen abgeworfen wird, weist eine nach unten gerichtete weitere Förderrichtung auf. Die dritte Fraktion, die die weitere Überkornfraktion bilden kann, kann oberhalb des Trenndecks abgeschieden werden und eine schräg zur Förderrichtung verlaufende weitere Förderrichtung aufweisen. Bestandteile der dritten Fraktion bzw. der weiteren Überkornfraktion gelangen insbesondere zumindest im Wesentlichen nicht zur letzten Spiralwelle. An die letzte Spiralwelle treten insbesondere nur Teile der Überkornfraktion.
- Die Förderrichtung der Überkornfraktion kann - je nach Aufgabegut - schräg zu den Drehachsen der Spiralwellen angeordnet sein, bevorzugt in einem Winkel zwischen 40° bis 90°, weiter bevorzugt 60° bis 80°. Die weitere Förderrichtung der weiteren Überkornfraktion kann ebenfalls schräg zu den Drehachsen der Spiralwellen angeordnet sein und zu diesen bevorzugt einen Winkel zwischen 10° bis 80°, bevorzugt zwischen 20° bis 60°, einschließen. Die weitere Förderrichtung kann zudem auch schräg zur Förderrichtung der Überkornfraktion angeordnet sein. Die Förderrichtung der Unterkornfraktion ist bevorzugt orthogonal zu den Drehachsen der Spiralwellen.
- Insbesondere kann eine Auftrennung bzw. Separierung des Unterkorns derart vollzogen werden, dass das Unterkorn durch die Zwischenräume bzw. Freiräume zwischen zwei benachbarten Spiralwellen hindurch fällt. Bevorzugt weisen die Bestandteile der weiteren Überkornfraktion eine zumindest im Wesentlichen weniger langgestreckte Form auf. Zudem können die Teile der Überkornfraktion eine zumindest im Wesentlichen langgestreckte Form aufweisen bzw. können als Langteilfraktion klassifiziert werden. Die Unterkornfraktion wird über die Breite des Decks in Förderrichtung abgetrennt.
- Besonders bevorzugt ist, dass die Spiralwellen zumindest im Wesentlichen baugleich ausgebildet sind.
- Das Unterkorn und/oder das Überkorn kann darüber hinaus auch durch weitere Fördermittel, insbesondere Förderbänder, Schurren, Rüttelrinnen etc. abgefördert werden. Alternativ oder zusätzlich können auch entsprechende Auffangbehälter, wie Container oder dergleichen, an den Abwurf- bzw. Auffangstellen, vorgesehen sein.
- Vorzugsweise können die Spiralwellen derart ausgebildet sein, dass sie sowohl zuverlässig als auch verschleißunanfällig arbeiten. Im Übrigen kann das Kernrohr einen zumindest im Wesentlichen zylinderförmigen Aufbau aufweisen. Bevorzugt ist vorgesehen, dass das Kernrohr einen konstanten Außendurchmesser über die Länge seines zylinderförmigen Grundkörpers aufweist. Die Spiralwelle kann aus hochfestem Stahl und/oder hochfestem Kunststoff ausgebildet sein, wobei als Materialanforderung ein sicherer Betrieb der Vorrichtung sowie ein gutes Trennergebnis gewährleistet sein sollte. Die Auswahl des geeigneten Materials erfolgt grundsätzlich in Abhängigkeit vom Einsatzzweck der erfindungsgemäßen Trennvorrichtung, und zwar derart, dass die ausgewählten Materialien den hohen Beanspruchungen der Spiralwellen während des Betriebs der Trennvorrichtung standhalten. Im Übrigen ist gemäß einer bevorzugten Ausgestaltung der Erfindung vorgesehen, dass die Spiralwellen jeweils zumindest im Wesentlichen dieselbe Länge und denselben Außendurchmesser aufweisen.
- Insbesondere sind die zueinander parallel im Hinblick auf ihre Drehachse angeordneten Spiralwellen auch parallel zur Aufstandsfläche bzw. parallel zu dem Untergrund angeordnet, so dass sich eine ebene bzw. plane Deckfläche ergibt, die das Trenndeck bildet, auf die das Aufgabegut aufgegeben werden kann. Die Rotationsachsen der Spiralwellen können in einer Ebene angeordnet sein, wobei die Ebene der Spiralwellen auch die Ebene des Trenndecks und somit die Fläche zum Trennen des Aufgabeguts bestimmen kann.
- Des Weiteren kann eine Beschickungseinrichtung zur Aufgabe des Aufgabeguts vorgesehen sein. Zudem kann die Beschickungseinrichtung derart angeordnet bzw. ausgebildet sein, dass das Aufgabegut seitlich zu den Drehachsen der Spiralwellen aufgegeben wird, insbesondere auf die Spiralwellen, die unmittelbar benachbart zur Beschickungseinrichtung angeordnet sind. Die Aufgabe des Aufgabegutes kann dabei derart vorgesehen sein, dass diese auch orthogonal zu den Drehachsen der Spiralwellen erfolgt. Eine seitliche Aufgabe schließt auch jegliche schräg zu den Rotations- bzw. Drehachsen der Spiralwellen verlaufende Aufgaberichtung mit ein.
- Vorzugsweise weist die Beschickungseinrichtung wenigstens ein Beschickungsmittel auf. Das Beschickungsmittel kann dabei als Rüttelrinne, Förderband und/oder Schorre ausgebildet sein. Ferner kann auch die Beschickungsgeschwindigkeit des Beschickungsmittels verstellbar ausgebildet sein, so dass unterschiedliche Aufgabemengen des Aufgabeguts auf das Trenndeck der Vorrichtung eingestellt werden können.
- Darüber hinaus betrifft die Erfindung ein nicht beanspruchtes Verfahren zum Trennen von Aufgabegut unter Verwendung einer Vorrichtung der vorgenannten Art, wobei eine Trennung in wenigstens zwei Fraktionen erfolgt. Verfahrensgemäß ist dabei vorgesehen, dass das Aufgabegut und/oder wenigstens eine Fraktion des Aufgabeguts längs in Förderrichtung und/oder oberhalb der Spiralwellen transportiert werden kann.
- Bei dem Verfahren kann vorgesehen sein, dass die Überkornfraktion, die auf die letzte Spiralwelle trifft, über die Leiteinrichtung abgefördert bzw. abgeführt werden kann. Dabei kann die Überkornfraktion zunächst auf die Anschlagswandung auftreffen bzw. an diese anschlagen. Anschließend wird die Überkornfraktion umgelenkt und unterhalb der Vorrichtung über den Abführbereich (der sich unterhalb der letzten Spiralwelle befindet) abgeführt. Ein Abwurf der Überkornfraktion kann an dem Abwurfende der letzten Spiralwelle und im Übrigen unterhalb der letzten Spiralwelle erfolgen.
- Vorzugsweise weisen die Spiralwellen alle den gleichen Drehsinn auf.
- Des Weiteren wird ausdrücklich darauf hingewiesen, dass alle vorgenannten und nachstehenden Intervalle sämtliche darin enthaltene Zwischenintervalle und auch Einzelwerte enthalten und diese Zwischenintervalle und Einzelwerte als erfindungswesentlich anzusehen sind, auch wenn diese Zwischenintervalle oder Einzelwerte im Einzelnen nicht konkret angegeben sind.
- Weitere Merkmale, Vorteile und Anwendungsmöglichkeiten der vorliegenden Erfindung ergeben sich aus der nachfolgenden Beschreibung von Ausführungsbeispielen anhand der Zeichnung und der Zeichnung selbst.
- Es zeigt:
- Fig. 1
- eine schematische perspektivische Darstellung einer erfindungsgemäßen Trennvorrichtung,
- Fig. 2
- eine schematische Aufsicht auf die in
Fig. 1 dargestellte Trennvorrichtung, - Fig. 3
- eine schematische Querschnittsdarstellung längs des Schnittes III-III aus
Fig. 2 , - Fig. 4
- eine schematische perspektivische Darstellung einer letzten Spiralwelle und einer Leiteinrichtung,
- Fig. 5
- eine schematische Querschnittsdarstellung längs des Schnittes V-V aus
Fig. 2 , - Fig. 6
- eine schematische perspektivische Darstellung einer weiteren Ausführungsform einer erfindungsgemäßen Trennvorrichtung,
- Fig. 7
- eine schematische perspektivische Darstellung einer erfindungsgemäßen Leiteinrichtung und
- Fig. 8
- eine schematische Seitenansicht auf die in
Fig. 1 gezeigte Trennvorrichtung. - Die
Fig. 1 zeigt eine Vorrichtung 1 zum Trennen von Aufgabegut 2. - Als Aufgabegut 2 können verschiedene Materialströme vorgesehen sein, insbesondere Gewerbeabfall, Hausmüll, Sperrmüll, Baumischabfall, Bauschutt, Bioabfall, Altholz, Rollenware und/oder zum Wickeln neigende Folienware.
- Das Aufgabegut 2 wird zumindest in eine Überkornfraktion 3 und eine Unterkornfraktion 4 getrennt. Eine diesbezügliche Auftrennung des Aufgabegutes 2, das beispielsweise über geeignete Beschickungsmittel 5 - im dargestellten Ausführungsbeispiel nach
Fig. 6 ein Förderband - der Trennvorrichtung 1 zugeführt wird, kann entsprechend in eine Überkornfraktion 3 und eine Unterkornfraktion 4 aufgetrennt werden. - Darüber hinaus wird gemäß dem in
Fig. 6 dargestellten Ausführungsbeispiel noch eine weitere Überkornfraktion 6 abgeschieden, auf die im Folgenden noch eingegangen werden wird. -
Fig. 6 zeigt auch, dass die Trennvorrichtung 1 eine Mehrzahl von nebeneinander angeordneten Spiralwellen 7 aufweist. Die Spiralwellen 7 sind vorzugsweise mit ihren Drehachsen 8 parallel zueinander und bevorzugt parallel zu einem Untergrund 10 angeordnet. Letztlich bilden die nebeneinander angeordneten Spiralwellen 7 ein Trenndeck 9. Auf das Trenndeck 9 kann das Aufgabegut 2, insbesondere über das Beschickungsmittel 5, aufgeworfen werden. - Dabei können unterschiedliche Förderrichtungen vorgesehen sein. Die Förderrichtung F der Überkornfraktion 3 schließt sich im dargestellten Ausführungsbeispiel im Wesentlichen zunächst an die Aufgabeförderrichtung A, die durch das Beschickungsmittel 5 vorgegeben werden kann, an, wobei die Förderrichtung F dann aber - je nach Aufgabegut - in einem Winkel schräg zur Aufgaberichtung A und/oder schräg zu den Drehachsen 8 verläuft. Das Unterkorn bzw. die Unterkornfraktion 4 kann unterhalb der Spiralwellen 7 abgeschieden werden, so dass die Förderrichtung U der Unterkornfraktion 4 insbesondere orthogonal zu den Drehachsen 8 der Spiralwellen 7 verläuft und nach unten, dem Untergrund 10 zugewandt, gerichtet ist.
- Das Beschickungsmittel 5 kann dabei der Vorrichtung 1 derart zugeordnet sein, dass das Aufgabegut 2 seitlich zu den Drehachsen 8 bzw. zu den Längsachsen L der Spiralwellen 7 aufgegeben wird. Die Aufgabe kann schräg, gegebenenfalls orthogonal, zu den Drehachsen 8 bzw. zu den Längsachsen L erfolgen. Das Aufgabegut 2 wird dabei derart auf das Trenndeck 9 aufgegeben, dass es sich zunächst in Förderrichtung F, die zunächst quer oder unter einem kleinen Winkel schräg zu den Rotations- bzw. Drehachsen 8 der Spiralwellen 7 verläuft, fortbewegt und während des Transportes über die Breite des Trenndecks 9 in unterschiedliche Fraktionen, bevorzugt wenigstens zwei Fraktionen, abgetrennt werden kann. Dabei gibt das Beschickungsmittel 5 das Aufgabegut 2 so auf das Trenndeck 9 auf, dass die Beschickungsrichtung letztlich parallel bzw. in gleicher Richtung wie die Förderrichtung F ist. Dies schließt letztlich auch den Fall ein, bei der Überkorn in einem schrägen Winkel zur Aufgabeförderrichtung A gefördert wird.
- Das Beschickungsmittel 5 muss nicht notwendigerweise als Förderband ausgebildet sein, es kann sich auch um eine auch als Rüttelrinne und/oder Schurre handeln. Auch kann die Beschickungsgeschwindigkeit des Beschickungsmittels 5 verstellbar ausgebildet sein und/oder das Beschickungsmittel 5 kann in seiner Höhe und/oder Neigung einstellbar ausgebildet sein.
- In
Fig. 6 ist darüber hinaus dargestellt, dass der bezogen auf die Aufgabe des Aufgabeguts 2 auf das Trenndeck 9 letzten bzw. hintersten Spiralwelle 12 eine Leiteinrichtung 11 zur Abführung der Überkornfraktion 3 im Wesentlichen in Längsrichtung L der letzten Spiralwelle 12 und zum Abwurf der Überkornfraktion 3 unterhalb, insbesondere unmittelbar unterhalb, der letzten Spiralwelle 12 zugeordnet ist. - In
Fig. 1 ist dargestellt, dass die Leiteinrichtung 11 zumindest bereichsweise die letzte Spiralwelle 12 umgibt und/oder umschließt. - Darüber hinaus zeigt
Fig. 6 , dass die Überkornfraktion 3 durch Zusammenwirken der Leiteinrichtung 11 und der letzten Spiralwelle 12 abgeschieden wird. Dabei kann die Überkornfraktion 3, die auf die letzte Spiralwelle 12 trifft, durch Anschlagen an die Leiteinrichtung 11 umgelenkt und unterseitig der letzten Spiralwelle 12 abgefördert werden. Die Abförderung einer weiteren Überkornfraktion 6 in Förderrichtung X vor der letzten Spiralwelle 12 steht dem nicht entgegen. Die weitere Überkornfraktion 6 kann eine Förderrichtung X aufweisen, die schräg zur Förderrichtung F und/oder schräg zu den Drehachsen 8 verläuft. - Aus
Fig. 6 wird ersichtlich, dass die dargestellten Vorrichtung 1 derart ausgebildet ist, dass eine Trennung in wenigstens drei Fraktionen des Aufgabegutes 2 erfolgt. Dabei ist die Trennung in dem dargestellten Ausführungsbeispiel derart vorgesehen, dass oberhalb des Trenndecks 9 eine Trennung in wenigstens zwei Fraktionen erfolgt. Dabei kann beispielsweise eine Fraktion, nämlich die Überkornfraktion 3, in Förderrichtung F und eine weitere Fraktion, nämlich die weitere Überkornfraktion 6, schräg zur Förderrichtung F in der weiteren Förderrichtung X der weiteren Überkornfraktion 6 abgetrennt werden. - Letztlich erfolgt ein Abwurf zumindest eines Teils der Überkornfraktion 3 - nämlich desjenigen Teils, der auf die letzte Spiralwelle 12 trifft - am Ende der letzten Spiralwelle 12 über die Leiteinrichtung 11, die zur Abführung der Überkornfraktion 3 dient.
- Eine dritte Fraktion (Unterkornfraktion 4) kann unterhalb des Trenndecks 9 bzw. unterhalb der Spiralwellen 7 abgeworfen werden, wobei diese Fraktion, auch Feingut genannt, aufgrund des sich zwischen zwei benachbarten Spiralwellen 7 ergebenden Zwischenraums separierbar ist.
- Weiterhin zeigt
Fig. 6 , dass oberhalb des Trenndecks 9 eine Auftrennung in wenigstens zwei Fraktionen derart erfolgt, dass langgestreckte Bestandteile (Bestandteile der Überkornfraktion 3) des Aufgabegutes 2 mit der Leiteinrichtung 11 zusammenwirken, wobei zumindest im Wesentlichen wenige langgestreckte Bestandteile Teile der weiteren Überkornfraktion 6 bilden können. Die Unterkornfraktion 4 wird dabei, wie zuvor erläutert, zwischen den einzelnen Spiralwellen 7 abgeschieden. - Die Spiralwellen 7 können ein Kernrohr 13 und eine, vorzugsweise symmetrisch, spiralförmig um das Kernrohr 13 verlaufende Helix bzw. Schneckenwendel 14 aufweisen. Die Schneckenwendel 14 weist vorzugweise eine konstante Steghöhe auf.
- Insbesondere ist eine Mehrzahl von Spiralwellen 7 vorgesehen, die bevorzugt baugleich ausgebildet sind. Insbesondere sind zwischen 3 bis 25, vorzugsweise zwischen 8 bis 20, Spiralwellen 7 vorgesehen.
- Nicht dargestellt ist, dass die Spiralwelle 7 einen Lagerzapfen zur Lagerung aufweist. Ein im Inneren des Kernrohr 13 angeordnetes, durchgehendes als Lagerrohr ausgebildetes Lagermittel 26 zur Lagerung der Spiralwelle 7 ist in
Fig. 5 gezeigt. - In den dargestellten Ausführungsbeispielen sind die Spiralwellen 7 einseitig in einer Halterung 15 gelagert. Das gelagerte Ende liegt dem Abwurfende 16 der Spiralwellen gegenüber. Die Überkornfraktionen 3, 6 können über das Abwurfende bzw. freie Ende 16 abgeworfen werden.
- Vorzugsweise sind die Spiralwellen 7 elastisch und einseitig in der Halterung 15 gelagert. Ein Antrieb der Spiralwellen 7 kann auch über entsprechende, nicht näher dargestellte Antriebsmittel erfolgen, die bevorzugt in der Halterung 15 angeordnet sind.
- Insbesondere weisen alle Spiralwellen 7 den gleichen Drehsinn auf.
- Aufgrund des Rotationsdrehsinns ergibt sich die zuvor diskutierte Förderrichtung F, die sich schräg zu den jeweiligen Rotationsachsen bzw. Drehachsen 8 der Spiralwellen 7 erstrecken kann. Die Förderrichtung F kann quer zur Längsachse L der Spiralwellen 7 angeordnet sein. Eine schräge und/oder quer ausgerichtete Anordnung der Förderrichtung F muss nicht zwingend bedeuten, dass die Förderrichtung F in einem 90°-Winkel zu der Drehachse 8 bzw. zu der Längsachse L der Spiralwelle 7 angeordnet ist. Die Förderrichtung F kann seitlich bzw. schräg zu der jeweiligen Drehachse 8 und/oder Längsachse L verlaufen.
- In den dargestellten Ausführungsbeispielen weisen die Spiralwellen 7 der Vorrichtung 1 zumindest im Wesentlichen dieselbe Länge auf. Die Länge des Trenndecks 9 kann der Länge der Spiralwellen 7 entsprechen.
- Die Partikelgröße bzw. der Partikeldurchmesser der Unterkornfraktion 4 ist insbesondere abhängig von dem Zwischenraum bzw. Freiraum (auch Sieblücke genannt) zwischen unmittelbar benachbarten Spiralwellen 7 und dementsprechend auch abhängig von dem Abstand der Spiralwellen 7 zueinander.
Fig. 2 zeigt, dass die Schneckenwendeln 14 benachbarter Spiralwellen 7 ineinandergreifen, so dass die benachbarten Spiralwellen 7 miteinander kämmen. - Durch das Ineinandergreifen der Schneckenwendeln 14 wird ein selbstreinigender Effekt der Spiralwellen 7 erreicht, da eine Verstopfung, beispielsweise mit dem Unterkorn, an der Außenseite der Spiralwellen 7 verhindert werden kann.
- Die Leiteinrichtung 11 ist ferner derart bei dem in
Fig. 6 dargestellten Ausführungsbeispiel an die letzte Spiralwelle 12 angeordnet, dass die Leiteinrichtung 11 den Selbstreinigungseffekt funktional gesehen einer benachbarten Spiralwelle 7 übernehmen kann. Dabei ist es nämlich so, dass die letzte Spiralwelle 12 nur eine unmittelbar benachbarte Spiralwelle 7, nämlich die vorletzte Spiralwelle 17 hat. - Nicht näher dargestellt ist eine Antriebseinrichtung. Die Antriebseinrichtung kann derart ausgebildet sein, dass die Spiralwellen 7 mit einer synchronen Drehgeschwindigkeit angetrieben werden können. Ferner kann die Antriebseinrichtung gewährleisten, dass die Spiralwellen 7 alle die Rotationsrichtung bzw. denselben Drehsinn aufweisen können. Auch kann ein Motor zum Antrieb der Spiralwellen 7 genutzt werden.
- Nicht dargestellt ist, dass für die unterschiedlichen Fraktionen zur Abförderung neben der Leiteinrichtung 11 auch weitere Fördermittel vorgesehen sein können, die als Rüttelrinne, Förderband und/oder Schorre ausgebildet sein können.
- Die
Fig. 1 zeigt, dass die Leiteinrichtung 11 eine sich in Aufgaberichtung A an die letzte Spiralwelle 12 anschließende und längs der letzten Spiralwelle 12 verlaufende Anschlagswandung 18 aufweist. Die Anschlagswandung 18 dient als Anschlag für die Überkornfraktion 3. Letztlich bildet die Leiteinrichtung 11 mit der Anschlagswandung 18 auch ein Widerlager für die letzte Spiralwelle 12, das zur Umlenkung der Überkornfraktion 3 an der letzten Spiralwelle 12 genutzt werden kann. - Die Anschlagswandung 18 ist ferner in
Fig. 7 dargestellt.Fig. 7 zeigt auch, dass die Leiteinrichtung 11 einen unterhalb der Anschlagswandung 18 vorgesehenen und sich in dem Bereich unterhalb der letzten Spiralwelle 12 erstreckenden Abführbereich 19 zum Auffangen und Abführen von Überkorn aufweist. Der Abführbereich 19 wird ebenfalls in derFig. 4 sowie in derFig. 1 ersichtlich. DieFig. 4 verdeutlicht, dass sich der Abführbereich 19 über die Länge der letzten Spiralwelle 12 erstreckt. Über den Abführbereich 19 wird die Überkornfraktion 3 abgeführt, die längs des Abführbereiches 19 gefördert werden kann, so dass sie über das freie Ende 16 der Spiralwelle 7 abgeworfen werden kann. - Ferner zeigt die
Fig. 4 , dass sich die Anschlagswandung 18 und der Abführbereich 19 zumindest im Wesentlichen über die gesamte Länge der letzten Spiralwelle 12 erstrecken. - In
Fig. 1 ist dargestellt, dass die Anschlagwandung 18 oberseitig über die letzte Spiralwelle 12 hinausragt. Dabei kann die Oberkante 20 der Anschlagswandung 18 über den lichten Durchmesser der letzten Spiralwelle 12 überstehen, vorzugsweise um wenigstens 30 cm, bevorzugt um wenigstens 100 cm. -
Fig. 3 zeigt, dass die Anschlagswandung 18 einen lichten Abstand 27 zur letzten Spiralwelle 12 aufweist. Der lichte Abstand 27 kann größer 1 cm, bevorzugt zwischen 2 cm bis 10 cm, betragen. - In
Fig. 8 ist dargestellt, dass die äußere Längskante 21 des Abführbereiches 19 an die vorletzte Spiralwelle 17 heranragt. Dabei kann sich die äußere Längskante 21 parallel zur Drehachse 8 der vorletzten Spiralwelle 17 erstrecken, wie dies auch inFig. 8 dargestellt ist.Fig. 8 zeigt eine Seitenansicht auf die inFig. 1 dargestellte Vorrichtung 1. Zwar zeigtFig. 8 nicht die vorletzte Spiralwelle 17, jedoch die parallele Anordnung der Längskante 21 und der Drehachsen 8 der Spiralwellen 7.Fig. 3 zeigt den konstanten Abstand 25 zwischen vorletzter Spiralwelle 17 und Längskante 21. Der Abstand 25 kann größer 0,5 cm sein, bevorzugt zwischen 1 cm bis 10 cm betragen. - Außerdem erstreckt sich die äußere Längskante 21 zumindest im Wesentlichen über die gesamte Länge der letzten Spiralwelle 12, wie dies auch die
Fig. 4 zeigt. - Zudem ist bei der in
Fig. 3 4 - dargestellten Vorrichtung 1 vorgesehen, dass die äußere Längskante 21 einen über die Längsrichtung L der letzten Spiralwelle 12 verlaufenden konstanten Abstand 25 zur vorletzten Spiralwelle 17 aufweist. Letztlich variiert der Abstand 25 der äußeren Längskante 12 zur unmittelbar benachbarten Spiralwelle 17 nicht. - In
Fig. 4 undFig. 7 ist weiter dargestellt, dass der Abführbereich 19 rinnenförmig ausgebildet ist und einen zumindest abschnittsweise vorgesehenen bogenförmigen Querschnitt aufweist.Fig. 4 zeigt dabei, dass die Bogenform des Abführbereiches 19 der Querschnittsform der letzten Spiralwelle 12 angepasst ist. Die Bogenform kann darüber hinaus auch der Form der vorletzten Spiralwelle 17 angepasst sein, wie dies dieFig. 8 zeigt. - In
Fig. 5 ist ersichtlich, dass der lichte Abstand 22 der letzten Spiralwelle 12 in senkrechter Richtung zum tiefsten Punkt des Abführbereiches 19 über die Länge der letzten Spiralwelle 12 zum Abwurfende 16 der letzten Spiralwelle 12 ansteigt. Die Steigung 23 des Abstandes 22 ist bei dem inFig. 5 dargestellten Ausführungsbeispiel streng monoton bzw. linear. - Insbesondere beträgt die Steigung 23 des Abstandes 22, wie er in
Fig. 5 dargestellt ist, wenigstens 0,3° bevorzugt zwischen 1° bis 5°. Außerdem kann die Steigung 23 des Abstandes 22 wenigstens 1 % bis 3 % betragen. - Durch die Steigung 23 des Abstandes 22 ergibt sich eine zum Abwurfende 16 der letzten Spiralwelle 12 vergrößerter Abstand zur letzten Spiralwelle 12, wodurch der Bereich, mit dem das Überkorn aus der Leiteinrichtung 11 herausgefordert werden kann, größer wird.
- In
Fig. 7 ist dargestellt, dass der Abführbereich 19 zumindest abschnittsweise als Konusausschnitt ausgebildet ist. Eine solche Ausbildung kann insbesondere im Sinne der vorliegenden Erfindung auch als konusförmig bezeichnet werden. Letztlich ergibt sich die Konusform dadurch, dass der Abführbereich 19 zumindest abschnittsweise einen bogenförmigen Querschnitt aufweist und sich in Längsrichtung L der letzten Spiralwelle 12 eine Vergrößerung des Abstandes 22 zur letzten Spiralwelle 12 ergibt, wobei die äußere Längskante 21 zur vorletzten Spiralwelle 17 einen konstanten Abstand einschließt. - Die Steigung 23 bezieht sich insbesondere auf den lichten und/oder minimalen Abstand 22 der zwischen dem tiefsten Punkt des Abführbereiches 19 und der letzten Spiralwelle 7 eingenommen wird. In dem in
Fig. 1 dargestellten Ausführungsbeispiel ist vorgesehen, dass die Leiteinrichtung 11 einstückig ausgebildet ist. Alternativ oder zusätzlich kann in weiteren Ausführungsformen auch vorgesehen sein, dass die Anschlagswandung 18 mit dem Abführbereich 19 einstückig ausgebildet ist. - Darüber hinaus kann vorgesehen sein, dass die Anschlagswandung 18 und/oder der Abführbereich 19 undurchgängig für die Überkornfraktion 3 ist.
- Bei dem in
Fig. 7 dargestellten Ausführungsbeispiel der Leiteinrichtung 11 ist vorgesehen, dass die Leiteinrichtung 11 letztlich als Leitblech ausgebildet sein kann. - Darüber hinaus wird in der
Fig. 6 auch ein Maschinenrahmen 24 gezeigt. Die Leiteinrichtung 11 ist lösbar und/oder fest mit dem Maschinenrahmen 24 verbunden. Der Maschinenrahmen 24 ist auf dem Untergrund 10 angeordnet. Die Leiteinrichtung 11 kann insbesondere mit dem Maschinenrahmen 24 kraftschlüssig und/oder stoffschlüssig verbunden sein. An den Maschinenrahmen 24 können ferner auch die Spiralwellen 7 über die Halterung 15 gelagert sein. Das Beschickungsmittel 5 kann - muss aber nicht - an dem Maschinenrahmen 24 befestigt sein. -
- 1
- Vorrichtung zum Trennen
- 2
- Aufgabegut
- 3
- Überkornfraktion
- 4
- Unterkornfraktion
- 5
- Beschickungsmittel
- 6
- weitere Überkornfraktion
- 7
- Spiralwelle
- 8
- Drehachse
- 9
- Trenndeck
- 10
- Untergrund
- 11
- Leiteinrichtung
- 12
- letzte Spiralwelle
- 13
- Kernrohr
- 14
- Schneckenwendel
- 15
- Halterung
- 16
- freies Spiralwellenende
- 17
- vorletzte Spiralwelle
- 18
- Anschlagswandung
- 19
- Abführbereich
- 20
- Oberkante von 18
- 21
- äußere Längskante
- 22
- Abstand
- 23
- Steigung
- 24
- Maschinenrahmen
- 25
- Abstand
- 26
- Lagermittel
- 27
- Abstand
- F
- Förderrichtung von 3
- A
- Aufgaberichtung
- U
- Förderrichtung von 4
- L
- Längsrichtung/Längsachse
- X
- Förderrichtung von 6
Claims (11)
- Vorrichtung (1) zum Trennen von Aufgabegut (2), bevorzugt von gemischten Materialströmen, insbesondere Gewerbeabfall, Hausmüll, Sperrmüll, Baumischabfall, Bauschutt, Bioabfall, Altholz, Rollenware und/oder zum Wickeln neigende Folienware, zumindest in eine Überkornfraktion (3) und eine Unterkornfraktion (4), mit einem eine Mehrzahl von nebeneinander angeordneten Spiralwellen (7) aufweisenden Trenndeck (9),wobei der bezogen auf die Aufgabe des Aufgabeguts (2) auf das Trenndeck (9) letzten Spiralwelle (12) des Trenndecks (9) eine Leiteinrichtung (11) zur Abführung der Überkornfraktion (3) im Wesentlichen in Längsrichtung (L) der letzten Spiralwelle (12) und zum Abwurf der Überkornfraktion (3) unterhalb der letzten Spiralwelle (12) zugeordnet ist unddadurch gekennzeichnet, dassdie Leiteinrichtung (11) eine sich in Aufgaberichtung (A) an die letzte Spiralwelle (12) anschließende und längs der letzten Spiralwelle (12) verlaufende Anschlagswandung (18) als Anschlag für die Überkornfraktion (3) aufweist.
- Vorrichtung nach Anspruch 1, dadurch gekennzeichnet, dass die Leiteinrichtung (11) einen unterhalb der Anschlagswandung (18) vorgesehenen und sich bis in den Bereich unterhalb der letzten Spiralwelle (12) erstreckenden Abführbereich (19) zum Auffangen und Abführen von Überkorn aufweist.
- Vorrichtung nach einem der vorhergehenden Ansprüche, dadurch gekennzeichnet, dass sich die Anschlagswandung (18) und/oder der Abführbereich (19) zumindest im Wesentlichen über die Länge der letzten Spiralwelle (12) erstrecken.
- Vorrichtung nach einem der vorhergehenden Ansprüche, dadurch gekennzeichnet, dass die Anschlagswandung (18) oberseitig über die letzte Spiralwelle (12) hinausragt und/oder dass die Oberkante (20) der Anschlagswandung (18) über den lichten Durchmesser der letzten Spiralwelle (12) übersteht, vorzugsweise um wenigstens 30 cm, bevorzugt wenigstens 50 cm, weiter bevorzugt wenigstens 100 cm.
- Vorrichtung nach einem der vorhergehenden Ansprüche, dadurch gekennzeichnet, dass die Anschlagswandung (18) einen lichten Abstand (27) zur letzten Spiralwelle (12) von größer 1 cm, vorzugsweise zwischen 1 cm und 50 cm, weiter bevorzugt zwischen 2 cm und 10 cm, aufweist.
- Vorrichtung nach einem der vorhergehenden Ansprüche, dadurch gekennzeichnet, dass die äußere Längskante (21) des Abführbereichs (19) parallel zur Drehachse (8) der vorletzten Spiralwelle (17) verläuft und/oder dass die äußere Längskante (21) einen konstant über die Längsrichtung (L) der letzten Spiralwelle (12) verlaufenden Abstand (25) zur vorletzten Spiralwelle (17) aufweist.
- Vorrichtung nach einem der vorhergehenden Ansprüche, dadurch gekennzeichnet, dass der Abführbereich (19) rinnenförmig insbesondere mit zumindest abschnittsweise, bevorzugt vollständig, bogenförmigem Querschnitt ausgebildet ist, und dass, vorzugsweise, die Bogenform des Abführbereichs (19) der Querschnittsform der vorletzten Spiralwelle (17) angepasst ist.
- Vorrichtung nach Anspruch 2, dadurch gekennzeichnet, dass der lichte Abstand (22) der letzten Spiralwelle (12) in senkrechter Richtung zum tiefsten Punkt des Abführbereichs (19) über die Länge der letzten Spiralwelle (12) zum, vorzugsweise das Abwurfende bildenden, freien Spiralwellenende (16) der letzten Spiralwelle (12), vorzugsweise streng monoton und/oder linear, ansteigt.
- Vorrichtung nach Anspruch 8, dadurch gekennzeichnet, dass die Steigung (23) des lichten und/oder minimalen Abstandes (22) des Abführbereichs (19) zur Drehachse (8) der letzten Spiralwelle (12) einen Steigungswinkel von wenigstens 0,3°, bevorzugt zwischen 0,5° und 10°, weiter bevorzugt zwischen 1° und 5°, aufweist.
- Vorrichtung nach einem der vorhergehenden Ansprüche, dadurch gekennzeichnet, dass die Leiteinrichtung (11) und/oder der Abführbereich (19) und die Anschlagswandung (18) einstückig ausgebildet ist/sind.
- Vorrichtung nach einem der vorhergehenden Ansprüche, dadurch gekennzeichnet, dass die Spiralwelle (7) ein eine äußere Schraubenwendel (14) aufweisendes Kernrohr (13) und/oder wenigstens einen Lagerzapfen, und/oder ein im Inneren des Kernrohrs (13) angeordnetes Lagermittel (26), aufweist.
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE102022000538.7A DE102022000538B3 (de) | 2022-02-11 | 2022-02-11 | Vorrichtung zum Trennen von Aufgabegut |
| PCT/EP2022/077011 WO2023151836A1 (de) | 2022-02-11 | 2022-09-28 | Vorrichtung zum trennen von aufgabegut |
Publications (3)
| Publication Number | Publication Date |
|---|---|
| EP4308314A1 EP4308314A1 (de) | 2024-01-24 |
| EP4308314C0 EP4308314C0 (de) | 2024-11-06 |
| EP4308314B1 true EP4308314B1 (de) | 2024-11-06 |
Family
ID=83692029
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP22798255.0A Active EP4308314B1 (de) | 2022-02-11 | 2022-09-28 | Vorrichtung zum trennen von aufgabegut |
Country Status (4)
| Country | Link |
|---|---|
| EP (1) | EP4308314B1 (de) |
| CN (1) | CN117222484A (de) |
| DE (1) | DE102022000538B3 (de) |
| WO (1) | WO2023151836A1 (de) |
Families Citing this family (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN117920587A (zh) * | 2024-02-08 | 2024-04-26 | 天津大学 | 微球筛分装置和微球筛分的方法 |
| CN118236750B (zh) * | 2024-05-28 | 2024-08-27 | 河南豫通泵阀科技有限公司 | 一种水利清淤自清洗装置 |
| CN118988702B (zh) * | 2024-09-14 | 2025-02-25 | 云南凯瑞特工程机械设备有限公司 | 一种模块式固废处理螺旋式筛分站 |
Family Cites Families (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| ATE375824T1 (de) | 2004-03-02 | 2007-11-15 | Anlagenbau Guenther Gmbh | Vorrichtung zum sortieren von im wesentlichen festen materialien |
| JP5850991B1 (ja) * | 2014-07-24 | 2016-02-03 | 株式会社御池鐵工所 | 廃棄物の選別機 |
| BE1023502B1 (nl) * | 2016-03-21 | 2017-04-10 | Recuperatie- en Transportmaatschappij NV | Inrichtingen en werkwijzen voor het scheiden en opsplitsen van ferro en non-ferro materiaal verkregen uit een versnipperaar |
| CN107262354A (zh) * | 2017-08-15 | 2017-10-20 | 青海洁神环境能源产业有限公司 | 一种分拣装置 |
| DE102017009495B3 (de) | 2017-10-12 | 2018-08-09 | Doppstadt Familienholding Gmbh | Trennvorrichtung |
| DE102019117744B3 (de) * | 2019-07-01 | 2020-07-02 | Günther Holding GmbH & Co. KG | Dosierförderer zum Fördern und Dosieren eines Feststoffgemisches |
-
2022
- 2022-02-11 DE DE102022000538.7A patent/DE102022000538B3/de active Active
- 2022-09-28 EP EP22798255.0A patent/EP4308314B1/de active Active
- 2022-09-28 CN CN202280031983.8A patent/CN117222484A/zh active Pending
- 2022-09-28 WO PCT/EP2022/077011 patent/WO2023151836A1/de not_active Ceased
Also Published As
| Publication number | Publication date |
|---|---|
| EP4308314C0 (de) | 2024-11-06 |
| EP4308314A1 (de) | 2024-01-24 |
| WO2023151836A1 (de) | 2023-08-17 |
| DE102022000538B3 (de) | 2022-11-10 |
| CN117222484A (zh) | 2023-12-12 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| DE102012110361B4 (de) | Vorrichtung zum Sortieren | |
| EP2704838B1 (de) | Vorrichtung zur prallzerkleinerung und ausbringung von materialien, insbesondere von holz, in mehreren fraktionen | |
| DE102022000538B3 (de) | Vorrichtung zum Trennen von Aufgabegut | |
| DE102018006507B4 (de) | Trommelsiebmaschine | |
| EP1570919B1 (de) | Vorrichtung zum Sortieren von im Wesentlichen festen Materialien | |
| EP3714981B1 (de) | Aufbereitungsanlage, insbesondere brechanlage, insbesondere gesteinsbrecher | |
| EP2329891B1 (de) | Vorrichtung und Verfahren zum Trennen von Material, insbesondere Grüngut, sowie Verwendung hierfür | |
| EP1144137B1 (de) | Siebvorrichtung für feststoff und verfahren zum sieben von feststoff | |
| DE102017009162B3 (de) | Trennvorrichtung | |
| EP0265669A2 (de) | Sortiermaschine | |
| CH715151A2 (de) | Verfahren und Vorrichtung zur Abtrennung von Langteilen. | |
| EP0492259B1 (de) | Verfahren und Vorrichtung zum Aufbereiten von kleinstückigem Material | |
| EP1566219B1 (de) | Vorrichtung zum Waschen und Sortieren von Schwergut und Leichtgut enthaltendem Schüttgut | |
| DE102017009495B3 (de) | Trennvorrichtung | |
| DE102005030041A1 (de) | Siebvorrichtung für eine Siebmaschine | |
| EP2233217A2 (de) | Vorrichtung und Verfahren zum Trennen von Material, insbesondere Grüngut, sowie Verwendung hierfür | |
| EP1330951A2 (de) | Futtermischer | |
| WO1986001580A1 (fr) | Tremie de chargement pour usines d'incineration d'ordures | |
| AT398392B (de) | Siebvorrichtung, insbesondere zum sortieren von abfallmaterial | |
| DE102007018092A1 (de) | Vorrichtung zum Trennen oder Klassieren von Aufgabegut | |
| DE102022004864B3 (de) | Vorrichtung zum Trennen von Aufgabegut | |
| DE3123484C2 (de) | Zerkleinerungsvorrichtung für faseriges Gut | |
| DE4001268A1 (de) | Siebtrommel zum behandeln von kompost, biomasse oder dergleichen aufgabegut sowie vorrichtung dafuer | |
| DE102022214335A1 (de) | Vorrichtung und Verfahren zum Abtrennen einer Flüssigkeit von einem Aufgabegut | |
| DE202025102841U1 (de) | Vorrichtung zum Dosieren und Verteilen eines Schüttguts |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: UNKNOWN |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE INTERNATIONAL PUBLICATION HAS BEEN MADE |
|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: REQUEST FOR EXAMINATION WAS MADE |
|
| 17P | Request for examination filed |
Effective date: 20230822 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: GRANT OF PATENT IS INTENDED |
|
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE PATENT HAS BEEN GRANTED |
|
| DAV | Request for validation of the european patent (deleted) | ||
| DAX | Request for extension of the european patent (deleted) | ||
| INTG | Intention to grant announced |
Effective date: 20240913 |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: FG4D Free format text: NOT ENGLISH |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: EP |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R096 Ref document number: 502022002097 Country of ref document: DE |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FG4D Free format text: LANGUAGE OF EP DOCUMENT: GERMAN |
|
| U01 | Request for unitary effect filed |
Effective date: 20241106 |
|
| U07 | Unitary effect registered |
Designated state(s): AT BE BG DE DK EE FI FR IT LT LU LV MT NL PT RO SE SI Effective date: 20241112 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: HR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20241106 Ref country code: IS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250306 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: ES Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20241106 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: NO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250206 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250207 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: PL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20241106 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: RS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250206 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SM Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20241106 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20241106 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CZ Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20241106 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| 26N | No opposition filed |
Effective date: 20250807 |
|
| U20 | Renewal fee for the european patent with unitary effect paid |
Year of fee payment: 4 Effective date: 20250923 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: H13 Free format text: ST27 STATUS EVENT CODE: U-0-0-H10-H13 (AS PROVIDED BY THE NATIONAL OFFICE) Effective date: 20260504 |