EP4241946B1 - Stanzwerkzeug - Google Patents
Stanzwerkzeug Download PDFInfo
- Publication number
- EP4241946B1 EP4241946B1 EP23160177.4A EP23160177A EP4241946B1 EP 4241946 B1 EP4241946 B1 EP 4241946B1 EP 23160177 A EP23160177 A EP 23160177A EP 4241946 B1 EP4241946 B1 EP 4241946B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- cutting
- punching
- perforation
- areas
- section
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
Images

Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B26—HAND CUTTING TOOLS; CUTTING; SEVERING
- B26F—PERFORATING; PUNCHING; CUTTING-OUT; STAMPING-OUT; SEVERING BY MEANS OTHER THAN CUTTING
- B26F1/00—Perforating; Punching; Cutting-out; Stamping-out; Apparatus therefor
- B26F1/38—Cutting-out; Stamping-out
- B26F1/44—Cutters therefor; Dies therefor
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B26—HAND CUTTING TOOLS; CUTTING; SEVERING
- B26F—PERFORATING; PUNCHING; CUTTING-OUT; STAMPING-OUT; SEVERING BY MEANS OTHER THAN CUTTING
- B26F1/00—Perforating; Punching; Cutting-out; Stamping-out; Apparatus therefor
- B26F1/18—Perforating by slitting, i.e. forming cuts closed at their ends without removal of material
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B26—HAND CUTTING TOOLS; CUTTING; SEVERING
- B26F—PERFORATING; PUNCHING; CUTTING-OUT; STAMPING-OUT; SEVERING BY MEANS OTHER THAN CUTTING
- B26F1/00—Perforating; Punching; Cutting-out; Stamping-out; Apparatus therefor
- B26F1/38—Cutting-out; Stamping-out
- B26F1/44—Cutters therefor; Dies therefor
- B26F2001/4427—Cutters therefor; Dies therefor combining cutting and forming operations
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B26—HAND CUTTING TOOLS; CUTTING; SEVERING
- B26F—PERFORATING; PUNCHING; CUTTING-OUT; STAMPING-OUT; SEVERING BY MEANS OTHER THAN CUTTING
- B26F1/00—Perforating; Punching; Cutting-out; Stamping-out; Apparatus therefor
- B26F1/38—Cutting-out; Stamping-out
- B26F1/44—Cutters therefor; Dies therefor
- B26F2001/4472—Cutting edge section features
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B26—HAND CUTTING TOOLS; CUTTING; SEVERING
- B26F—PERFORATING; PUNCHING; CUTTING-OUT; STAMPING-OUT; SEVERING BY MEANS OTHER THAN CUTTING
- B26F1/00—Perforating; Punching; Cutting-out; Stamping-out; Apparatus therefor
- B26F1/38—Cutting-out; Stamping-out
- B26F1/44—Cutters therefor; Dies therefor
- B26F2001/4481—Cutters therefor; Dies therefor having special lateral or edge outlines or special surface shapes, e.g. apertures
Definitions
- Punching tool for cutting plastic-based film elements with a punching stamp unit which has a plurality of knife carriers, to each of which at least one punching knife having a cutting wedge tapering towards a cutting edge is fastened, and with a die assigned to the punching stamp unit and opposite it for receiving the film element to be processed, wherein the punching stamp unit is mounted relatively movably relative to the die during a punching stroke taking place in a stroke direction between a starting position and a processing position, wherein the cutting wedges of the punching knives dip into the film element to be processed in the processing position and, depending on their immersion depth, produce a cutting line or breaking line in the film element along an edge length of the cutting edge.
- Such punching tools have been known for a long time.
- the task of such punching tools is to cut/perforate large-area plastic film elements, which can be, for example, a two-dimensional large-area film or a three-dimensional film element.
- Such three-dimensional film elements can be, for example, yoghurt pots, which have to be packaged in a certain way after production, for example, to be separated or in certain, for example Groups of four, six or eight can be cut out.
- Important components of such punching tools are punching knives, which, depending on the depth of penetration into the foil element, create either a cutting line or alternatively a breaking line. If a cutting line is created, the foil element is cut completely. If a breaking line is created, the foil element to be processed is weakened along it.
- Useful break lines or predetermined breaking lines are characterized by small, weakened material bridges that alternate with completely cut areas. When creating such break lines or predetermined breaking lines, however, it can happen that non-weakened material bridges remain at the transition between the punching knife and another component of the punching stamp unit, such as a contour stamp, for example if the punching knife cannot enter deep enough into the die. Then, when neighboring cavities, such as yogurt cups, are bent, they can get stuck together at these points.
- EP-A-3885085 discloses a punching tool according to the preamble of claim 1.
- the object of the invention is therefore to create a punching tool of the type mentioned at the outset, in which the processing of plastic-based film elements, in particular those consisting of thermoplastic material, is more reliable than with conventional punching tools.
- the punching tool according to the invention is characterized in that the cutting edge has a perforation section for producing a breaking line or predetermined breaking line and a cutting section on both sides of the perforation section for producing a cutting line, wherein the cutting sections protrude in the stroke direction relative to the perforation section.
- the cutting sections of the cutting edge first penetrate the film element to be processed before the perforation section comes into contact with the film element. This ensures that the edge areas, particularly at the transition of the punching knife with another component of the punching stamp unit, for example a contour stamp, are completely cut, thus avoiding weakened material bridges.
- the trailing or downstream perforation section of the cutting edge then ensures that a breaking line or predetermined breaking line is created as it continues to move into the die. This ensures that connected cavities, for example yogurt pots, can be completely separated from one another quickly and easily when bent along the predetermined breaking line or breaking line. This ensures product optimization in downstream processes, particularly in the downstream separation process, which is carried out by the user (end customer).
- the punching tool according to the invention is thus characterized by at least one punching knife with a stepped cutting edge.
- the perforation section and the cutting sections are aligned with each other in such a way that the breaking line produced by the perforation section or predetermined breaking line and the cutting lines created to the left and right of the breaking line by means of the cutting sections lie on one line.
- the cutting edge has a perforation edge part associated with the perforation section and a cutting section edge part associated with the cutting sections.
- the perforation edge part and the cutting section edge part of the cutting edge are aligned with one another when viewed from below onto the cutting edge. This ensures that the breaking line or predetermined breaking line and the cutting lines adjacent to it on the left and right are in a line.
- the cutting sections are designed like teeth.
- the cutting sections could therefore also be referred to as cutting teeth.
- the cutting wedge has a wedge surface that is oriented obliquely to the stroke direction and the cutting sections are raised relative to the wedge surface.
- the cutting sections therefore not only protrude in the stroke direction relative to the perforation section, but also obliquely to the stroke direction relative to the wedge surface.
- the perforation section has several cutting areas along the perforation edge section for producing cutting lines and several perforation areas set back from the cutting areas for producing material weakenings in the The combination of the cutting lines and the material weakenings along the perforation edge section of the cutting edge then creates the breaking line or the predetermined breaking line.
- the cutting areas and the perforation areas are arranged alternately.
- the cutting areas expediently all have the same length.
- the perforation areas also preferably all have the same length.
- the cutting areas are longer, in particular significantly longer, than the perforation areas.
- the perforation areas are formed by recesses aligned in the stroke direction and open towards the cutting edge.
- the cutting edge is set back in the area of these recesses so that when the perforation section dips into the film element, the cutting areas create cutting lines, while the perforation areas with the set-back cutting edge merely form a material weakening in the film element.
- the punch unit has contour punches adjacent to the punching blades, with the cutting sections being located on the cutting edge of the punching blade at the transition from the punching blade to the contour punch. This is where critical areas are located in particular, which in "normal" punching blades without leading cutting sections ensure that there are not weakened areas where adjacent cavities can get caught when bending along the breaking line.
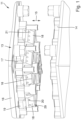
- the Figures 1 to 3 show a preferred embodiment of the punching tool 11 according to the invention for cutting/perforating plastic-based film elements 12.
- the punching tool according to the invention is described below using a three-dimensional PET-based film element 12 as an example, which can be a yoghurt cup, for example. It is of course possible to use the punching tool 11 according to the invention to cut or perforate and manufacture completely different plastic-based film elements 12, for example two-dimensional plastic films. It is also possible to use the punching tool 11 according to the invention to process plastic-based film elements 12 that consist of a base film, for example of mono-material, for example mono-PET, mono-PP, and a sealing film on top.
- a base film for example of mono-material, for example mono-PET, mono-PP, and a sealing film on top.
- the aim of the punching process of the plastic/in particular PET-based film elements 12 is to assemble the film elements 12 from a virtually endless raw strand into individual groups or individual elements.
- the punching tool 11 has a punching unit 13, which forms the movable part of the punching tool 11.
- a die 14 for receiving the film element 12 to be processed is arranged opposite the punching unit 13, wherein the punching unit 13 is mounted so as to be relatively movable relative to the die 14 during a punching stroke in a stroke direction 15 between a starting position and a processing position.
- the punching unit 13 has a base plate 16, which is shown as an example in a rectangular shape. Several functional components of the punching unit 13 are attached to the base plate 16.
- the functional components include several punching knife modules 17, each of which has at least one punching knife 18, which is mounted on a knife carrier, for example in a height-adjustable manner, wherein the knife carrier is connected to the base plate 16 via a base body 19.
- the punching knives 18 are each detachably fastened to an associated knife seat (not shown) of the knife carrier by means of fastening means.
- punching knives 18 are explained on a single punching knife 18.
- the other punching knives 18 of the punching stamp unit 13 or at least one group of punching knives 18 of the punching stamp unit 13 are designed in the same way.
- Fastening elements such as fastening screws 20 ( Figure 1 ) is used, the associated through holes 21 ( Figure 1 ) in the punching knife 18 and are sunk into associated recesses (not shown) in a bearing section of the knife carrier.
- the fastening screws and through holes 20, 21 are in the Figures 2 and 3 shown embodiment of the punching knife 18 is not shown.
- a tuning element in the form of a relatively thin tuning disk can be arranged between the seat surface of the knife seat and the punching knife 18.
- the punching knife 18 has a bearing or clamping section 22, which is penetrated transversely to the stroke direction by the two through holes (not shown).
- the clamping section has a front side 23 and a rear side 24 arranged opposite the front side 23.
- the front side 23 and rear side 24 of the clamping section 22 extend in the width direction 25 of the punching blade 18 and are preferably aligned parallel to one another.
- the front side 23 is connected to the rear side 24 by a flank section 26.
- the flank section extends in the depth direction 27 of the punching blade 18.
- the two flank sections 26 converge from the rear side to the front side 23.
- a cutting wedge 28 which tapers towards a cutting edge 29.
- the cutting wedge 28 has a first wedge surface 30 facing the die 14 and a second wedge surface 31 which is aligned obliquely to the first wedge surface 30, facing away from the die 14 and aligned obliquely to the stroke direction 15.
- the first wedge surface 30 and the rear side 24 of the clamping section 22 are aligned flush with one another and merge into one another.
- the cutting edge 29 has a perforation section 32 for producing a breaking line or predetermined breaking line and a cutting section 33 on each side of the perforation section 32 for producing a cutting line.
- the cutting sections 33 protrude in the stroke direction 15 relative to the perforation section 32.
- the perforation section 32 has a perforation edge section 34 at its lower end which is part of the cutting edge 29, i.e. the edge line of the cutting edge 29. When immersed in the film element 12 to be processed, the perforation edge section 24 creates a breaking line or predetermined breaking line.
- the perforation section 32 has several cutting areas 35 along the perforation edge section 34 for creating cutting lines and several perforation areas 36 set back from the cutting areas 35 for creating material weakenings in the film element 12 to be processed.
- the cutting areas 35 have a straight course and are aligned perpendicular to the stroke direction 15.
- the cutting areas 35 have a significantly greater extent than the perforation areas 36, for example the cutting areas 35 extend over several millimeters, while the perforation areas 36 are in particular significantly less than one millimeter long.
- the cutting areas 35 and the perforation areas 36 of the perforation section 32 are arranged alternately. This means that one cutting area 35 is flanked by two perforation areas 36.
- the cutting areas 35 are expediently the same length as one another.
- the perforation areas 36 are also expediently the same length as one another.
- the perforation areas 36 are formed by open recesses 37 aligned in the stroke direction towards the cutting edge 29, wherein the cutting edge 29 is set back in the area of the recesses 37 compared to the cutting areas 35.
- the cutting areas 35 therefore create a cutting line, while the perforation areas 36 only partially penetrate into the film element 12 to be processed and weaken the material there, but do not cut through it completely.
- An essential element of the invention are the already mentioned cutting sections 33, which precede the perforation section 32 in the stroke direction 15. This means that during the punching stroke of the punching knife 18, the cutting sections 33 first dip into the film element to be processed before the perforation section 36 even comes into contact with the film element 12 to be processed.
- the perforation section 32 and the cutting sections 33 are aligned with each other such that the breaking line or predetermined breaking line generated by the perforation section 32 and the cutting lines generated to the left and right of the breaking line by means of the cutting sections 33 lie on one line.
- the cutting sections have cutting section edge parts 38 at their free end, which in a view of are aligned at the bottom with the perforation edge section 34.
- the cutting sections 33 are tooth-like.
- the cutting sections 33 could therefore also be referred to as incisors.
- the cutting sections 33 protrude both in the stroke direction 15 or height direction from the perforation section 32 and in the depth direction 27, ie the cutting sections 33 are raised relative to the second wedge surface 31 of the cutting wedge 28.
- the cutting sections 33 each have cutting section outer surfaces 39 which are aligned parallel to the first wedge surface 30.
- the punching unit 13 has contour punches 40 adjacent to the punching knives 18, wherein the cutting sections 33 are located on the cutting edge 29 of the punching knife 18 at the transition from the punching knife 18 to the contour punch 40.
- the method according to the invention for cutting or perforating plastic-based film elements 12 using the punching tool 11 according to the invention proceeds according to the following steps: Initially, the punching unit 13 is in the raised starting position. Depending on the assembly task, groups of punching knives are then arranged so that, for example, a group of four, for example four-pack yogurt cups, or other groups can be cut out of the film element 12 to be processed and at the same time within the group in the following Predetermined breaking lines or break lines are introduced as described.
- the foil element 12 to be processed is placed in the die 14. As shown in particular in the Figures 2 and 3 As shown, the die 14 has a die cavity 41 into which the punching knife 18 can move during the cutting or perforation process.
- the punching unit 13 and the die 14 are moved relative to one another, for example by moving the punching unit 13 downwards towards the die 14.
- the two cutting sections 33 of the cutting edge 29 of the punching knife first come into contact with the film element 12 to be processed and create a cutting line there, i.e. the two cutting sections or cutting teeth ensure that the film element 12 or the base film is completely severed at these points.
- the perforation section 32 of the cutting edge 29 is not yet in contact with the film element 12 to be processed.
- the punching knives are immersed further into the die cavity 41 so that the perforation section 32 comes into contact with the film element 12 to be processed.
- the perforation edge section 34 with its cutting areas 35 and perforation areas 36 creates a breaking line or predetermined breaking line, ie cutting lines are created in the area of the cutting areas 35, while the perforation areas 36 only ensure a material weakening in these areas.
- the punching process i.e. a prefabricated group of three-dimensional film elements 12, for example yoghurt cups.
- the film elements 12 are then still connected to one another along the breaking lines or predetermined breaking lines because the perforation areas 36 have not been completely cut. If the three-dimensional film elements 12 are to be separated from one another within the group, they must be bent along the breaking line. Because the cutting sections 33 to the left and right of the breaking line have already created cutting lines, i.e. complete breaks, it is possible to reliably separate the connected three-dimensional film elements 12 from one another in a simple manner without remaining material bridges interfering with the separation.
Landscapes
- Life Sciences & Earth Sciences (AREA)
- Forests & Forestry (AREA)
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Perforating, Stamping-Out Or Severing By Means Other Than Cutting (AREA)
Description
- Stanzwerkzeug zum Schneiden von kunststoffbasierten Folienelementen, mit einer Stanzstempeleinheit, die mehrere Messerträger aufweist, an denen jeweils wenigstens ein einen sich zu einer Schneidkante hin verjüngenden Schneidkeil aufweisendes Stanzmesser befestigt ist, und mit einer der Stanzstempeleinheit zugeordneten, dieser gegenüberliegenden Matrize zur Aufnahme des zu bearbeitenden Folienelements, wobei die Stanzstempeleinheit gegenüber der Matrize bei einem in einer Hubrichtung erfolgenden Stanzhub zwischen einer Ausgangsposition und einer Bearbeitungsposition relativ beweglich gelagert ist, wobei die Schneidkeile der Stanzmesser in der Bearbeitungsposition in das zu bearbeitende Folienelement eintauchen und in Abhängigkeit von deren Eintauchtiefe entlang einer Kantenlänge der Schneidkante eine Schnittlinie oder Brechlinie im Folienelement erzeugen.
- Derartige Stanzwerkzeuge sind bereits seit langem bekannt. Aufgabe solcher Stanzwerkzeuge ist es, großflächige aus Kunststoff bestehende Folienelemente, bei denen es sich beispielsweise um eine zweidimensionale großflächige Folie oder um ein dreidimensionales Folienelement handeln kann zu schneiden/perforieren. Solche dreidimensionale Folienelemente können beispielsweise Joghurt-Becher sein, die nach der Herstellung auf bestimmte Weise zu konfektionieren sind, beispielsweise zu vereinzeln oder in bestimmten, beispielsweise Vierer-, Secher- oder Achtergruppen auszuschneiden. Wichtige Komponenten solcher Stanzwerkzeuge sind Stanzmesser, die in Abhängigkeit von der Eintauchtiefe in das Folienelement entweder eine Schnittlinie oder alternativ eine Brechlinie erzeugen. Wird eine Schnittlinie erzeugt, wird das Folienelement vollständig geschnitten. Wird eine Brechlinie erzeugt, wird das zu bearbeitende Folienelement entlang dieser geschwächt.
- Brauchbare Brechlinien oder Sollbruchlinien zeichnen sich durch kleine, geschwächte Materialbrücken aus, die sich mit komplett geschnittenen Bereichen abwechseln. Bei der Erzeugung solcher Brechlinien bzw. Sollbruchlinien kommt es jedoch vor, dass nicht geschwächte Materialbrücken am Übergang zwischen dem Stanzmesser und an einer anderen Komponente der Stanzstempeleinheit, beispielsweise einem Konturstempel, zurückbleiben können, beispielsweise dann, wenn das Stanzmesser nicht tief genug in die Matrize einfahren kann. Dann kann es beim Knicken benachbarter Kavitäten, beispielsweise Joghurt-Becher, dazu kommen, dass diese an diesen Stellen aneinander hängen bleiben. Die
EP-A-3885085 offenbart ein Stanzwerkzeug gemäss dem Oberbegriff von Anspruch 1. - Aufgabe der Erfindung ist es daher, ein Stanzwerkzeug der eingangs erwähnten Art zu schaffen, bei dem die Bearbeitung kunststoffbasierter Folienelemente, insbesondere solche, die aus thermoplastischen Kunststoff bestehen, gegenüber herkömmlichen Stanzwerkzeugen prozesssicherer ist.
- Diese Aufgabe wird durch ein Stanzwerkzeug mit den Merkmalen des unabhängigen Anspruchs 1 gelöst. Weiterbildungen der Erfindung sind in den Unteransprüchen dargestellt.
- Das erfindungsgemäße Stanzwerkzeug zeichnet sich dadurch aus, dass die Schneidkante einen Perforationsabschnitt zur Erzeugung einer Brechlinie bzw. Sollbruchlinie und beidseits des Perforationsabschnitts jeweils einen Schneidabschnitt zur Erzeugung einer Schnittlinie aufweist, wobei die Schneidabschnitte in Hubrichtung gegenüber dem Perforationsabschnitt vorstehen.
- Beim Stanzhub dringen die Schneidabschnitte der Schneidkante also als erstes in das zu bearbeitende Folienelement ein bevor der Perforationsabschnitt in Kontakt mit dem Folienelement kommt. Dies sorgt dafür, dass die Randbereiche insbesondere am Übergang des Stanzmessers mit einer anderen Komponente der Stanzstempeleinheit, beispielsweise einem Konturstempel, komplett geschnitten sind, wodurch nicht geschwächte Materialbrücken vermieden werden. Der nachlaufende bzw. nachgelagerte Perforationsabschnitt der Schneidkante sorgt dann beim weiteren Einfahren in die Matrize für die Erzeugung einer Brechlinie bzw. Sollbruchlinie. Damit ist gewährleistet, dass zusammenhängende Kavitäten, beispielsweise Joghurt-Becher beim Knicken entlang der Sollbruchlinie bzw. Brechlinie einfach und schnell vollständig voneinander getrennt werden können. Dies sorgt für eine Produktoptimierung in nachgelagerten Prozessen, insbesondere im nachgelagerten Vereinzelungsprozess, der vom Nutzer (Endkunde) durchgeführt wird.
- Das erfindungsgemäße Stanzwerkzeug zeichnet sich also durch wenigstens ein Stanzmesser mit einer gestuften Schneidkante aus.
- Bei einer Weiterbildung der Erfindung sind der Perforationsabschnitt und die Schneidabschnitte derart zueinander ausgerichtet, dass die vom Perforationsabschnitt erzeugte Brechlinie bzw. Sollbruchlinie und die links und rechts der Brechlinie mittels den Schneidabschnitten erzeugten Schnittlinien auf einer Linie liegen.
- In besonders bevorzugter Weise weist die Schneidkante eine dem Perforationsabschnitt zugeordnete Perforations-Kantenpartie und eine den Schneidabschnitten zugeordnete Schneidabschnitts-Kantenpartie auf.
- In besonders bevorzugter Weise sind die Perforations-Kantenpartie und die Schneidabschnitts-Kantenpartie der Schneidkante in einer Sicht von unten auf die Schneidkante fluchtend zueinander ausgerichtet. Dadurch wird erzielt, dass die Brechlinie bzw. Sollbruchlinie und die links und rechts daran angrenzenden Schnittlinien auf einer Linie liegen.
- In besonders bevorzugter Weise sind die Schneidabschnitte zahnartig ausgebildet. Die Schneidabschnitte könnten daher auch als Schneidzähne bezeichnet werden.
- Bei einer Weiterbildung der Erfindung weist der Schneidkeil eine schräg zur Hubrichtung ausgerichtete Keilfläche auf und die Schneidabschnitte sind gegenüber der Keilfläche erhaben ausgebildet. In bevorzugter Weise stehen die Schneidabschnitte also nicht nur in Hubrichtung gegenüber dem Perforationsabschnitt vor, sondern auch schräg zur Hubrichtung gegenüber der Keilfläche.
- Bei einer Weiterbildung der Erfindung weist der Perforationsabschnitt entlang der Perforations-Kantenpartie mehrere Schneiden-Bereiche zur Erzeugung von Schnittlinien und mehrere gegenüber den Schneiden-Bereichen zurückgesetzte Perforationsbereiche zur Erzeugung von Materialschwächungen im zu bearbeitenden Folienelement auf. Die Kombination der Schnittlinien und der Materialschwächungen entlang der Perforations-Kantenpartie der Schneidkante erzeugt dann insgesamt die Brechlinie bzw. die Sollbruchlinie.
- In besonders bevorzugter Weise sind die Schneiden-Bereiche und die Perforationsbereiche alternierend angeordnet. Zweckmäßigerweise weisen die Schneiden-Bereiche alle dieselbe Länge auf. Bevorzugt weisen auch die Perforationsbereiche alle dieselbe Länge auf.
- In besonders bevorzugter Weise sind jedoch die Schneiden-Bereiche länger, insbesondere deutlich länger als die Perforationsbereiche ausgebildet.
- In besonders bevorzugter Weise sind die Perforationsbereiche durch in Hubrichtung ausgerichtete zur Schneidkante hin offene Aussparungen gebildet. Die Schneidkante ist im Bereich dieser Aussparungen zurückversetzt, so dass beim Eintauchen des Perforationsabschnitts in das Folienelement die Schneiden-Bereiche Schnittlinien erzeugen, während die Perforationsbereiche mit der zurückgesetzten Schneidkante lediglich eine Materialschwächung in das Folienelement einformen.
- Bei einer Weiterbildung der Erfindung weist die Stanzstempeleinheit benachbart zu den Stanzmessern jeweils Konturstempel auf, wobei sich die Schneidabschnitte an der Schneidkante des Stanzmessers am Übergang von Stanzmesser zu Konturstempel befinden. Insbesondere dort sind kritische Bereiche, die bei "normalen" Stanzmessern ohne vorauseilende Schneidabschnitte für nicht geschwächte Bereiche sorgen, an denen aneinander angrenzende Kavitäten beim Knicken entlang der Brechlinie hängenbleiben können.
- Die Erfindung umfasst ferner ein Verfahren zum Schneiden von kunststoffbasierten Folienelementen unter Verwendung eines Stanzwerkzeugs nach einem der vorhergehenden Ansprüche, wobei das Verfahren folgende Schritte umfasst:
- Einlegen des zu bearbeitenden Folienelementes in die Matrize,
- Relativbewegung von Stanzstempeleinheit und Matrize zueinander,
- Eindringen der Schneidabschnitts-Kantenpartien der Schneidabschnitte der Schneidkante in das zu bearbeitende Folienelement zur Erzeugung einer Schnittlinie im Folienelement,
- Weiterbewegung der Stanzstempeleinheit und Eindringen der Perforations-Kantenpartie des Perforationsabschnitts der Schneidkante in das zu bearbeitende Folienelement zur Erzeugung von Schnittlinien durch die Schneiden-Bereiche und Materialschwächungen durch die Perforationsbereiche im Folienelement.
- Ein bevorzugtes Ausführungsbeispiel der Erfindung ist in der Zeichnung dargestellt und wird im Folgenden näher erläutert. In der Zeichnung zeigen:
- Figur 1
- eine perspektivische Darstellung eines bevorzugten Ausführungsbeispiels des erfindungsgemäßen Stanzwerkzeugs, ausgestattet mit nicht zur Erfindung gehörenden Stanzmessern,
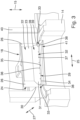
- Figur 2
- eine perspektivische Darstellung einer bevorzugten Ausführungsform eines Stanzmessers des erfindungsgemäßen Stanzwerkzeugs außer Kontakt mit dem zu bearbeitenden Folienelement und
- Figur 3
- eine perspektivische Darstellung des Stanzmessers von
Figur 2 beim Eindringen der Schneidabschnitte der Schneidkante in das zu bearbeitende Folienelement, wobei das Folienelement nicht dargestellt ist. - Die
Figuren 1 bis 3 zeigen ein bevorzugtes Ausführungsbeispiel des erfindungsgemäßen Stanzwerkzeugs 11 zum Schneiden/Perforieren von kunststoffbasierten Folienelementen 12. Das erfindungsgemäße Stanzwerkzeug wird im Folgenden beispielhaft anhand eines dreidimensionalen PET-basierten Folienelementes 12 beschrieben, bei dem es sich beispielsweise um Joghurt-Becher handeln kann. Selbstverständlich ist es möglich, mit dem erfindungsgemäßen Stanzwerkzeug 11 auch ganz andere kunststoffbasierte Folienelemente 12 zu schneiden bzw. zu perforieren und zu konfektionieren, beispielsweise zweidimensionale Kunststoff-Folien. Ferner ist es möglich, mit dem erfindungsgemäßen Stanzwerkzeug 11 kunststoffbasierte Folienelemente 12 zu bearbeiten, die aus einer Bodenfolie, beispielsweise aus mono-Material, beispielsweise mono-PET, mono-PP, besteht und einer darüber liegenden Siegelfolie zu bearbeiten. - Ziel bei der Stanzbearbeitung der Kunststoff-/ insbesondere PET-basierten Folienelemente 12 ist die Konfektionierung der Folienelemente 12 aus einem quasi endlosen Rohstrang zu einzelnen Gruppen oder Einzelelementen.
- Wie insbesondere in
Figur 1 gezeigt, weist das Stanzwerkzeug 11 eine Stanzstempeleinheit 13 auf, die den beweglichen Teil des Stanzwerkzeugs 11 bildet. Der Stanzstempeleinheit 13 gegenüberliegend ist eine Matrize 14 zur Aufnahme des zu bearbeitenden Folienelements 12 angeordnet, wobei die Stanzstempeleinheit 13 gegenüber der Matrize 14 bei einem in einer Hubrichtung 15 erfolgenden Stanzhub zwischen einer Ausgangsposition und einer Bearbeitungsposition relativ beweglich gelagert ist. - Wie ferner in
Figur 1 gezeigt, besitzt die Stanzstempeleinheit 13 eine Grundplatte 16, die beispielhaft in rechteckiger Form dargestellt ist. An der Grundplatte 16 sind mehrere Funktionskomponenten der Stanzstempeleinheit 13 befestigt. - Zu den Funktionskomponenten zählen mehrere Stanzmessermodule 17, die jeweils wenigstens ein Stanzmesser 18 aufweisen, das an einem Messerträger beispielsweise höhenverstellbar gelagert ist, wobei der Messerträger über einen Basiskörper 19 mit der Grundplatte 16 verbunden ist. Die Stanzmesser 18 sind jeweils mittels Befestigungsmitteln lösbar an einem zugeordneten Messersitz (nicht dargestellt) des Messerträgers befestigt.
- Im Folgenden wird die Funktionalität und der Aufbau bzw. die Geometrie und Kontur der Stanzmesser 18 an einem einzelnen Stanzmesser 18 erläutert. Selbstverständlich sind auch die anderen Stanzmesser 18 der Stanzstempeleinheit 13 oder zumindest eine Gruppe der Stanzmesser 18 der Stanzstempeleinheit 13 in derselben Weise ausgebildet.
- Als Befestigungsmittel sind beispielsweise Befestigungsschrauben 20 (
Figur 1 ) verwendet, die zugeordnete Durchgangslöcher 21 (Figur 1 ) im Stanzmesser 18 durchsetzen und in zugeordnete Ausnehmungen (nicht dargestellt) in einem Lagerabschnitt des Messerträgers versenkt sind. Die Befestigungsschrauben und Durchgangslöcher 20, 21 sind in denFiguren 2 und3 gezeigten Ausführungsform des Stanzmessers 18 nicht dargestellt. - Zwischen der Sitzfläche des Messersitzes und dem Stanzmesser 18 kann ein Abstimmelement (nicht dargestellt) in Form einer relativ dünnen Abstimmscheibe angeordnet sein.
- Von besonderem Interesse sind die Geometrie und die Kontur des Stanzmessers 18, die im Folgenden näher beschrieben werden:
Wie insbesondere in denFiguren 2 und3 gezeigt, besitzt das Stanzmesser 18 einen Lager- oder Klemmabschnitt 22, der quer zur Hubrichtung von den beiden Durchgangslöchern (nicht dargestellt) durchsetzt ist. - Wie insbesondere in den
Figuren 2 und3 gezeigt, besitzt der Klemmabschnitt eine Vorderseite 23 und einer der Vorderseite 23 entgegengesetzt angeordnete Rückseite 24. Vorderseite 23 und Rückseite 24 des Klemmabschnitts 22 erstrecken sich in Breitenrichtung 25 des Stanzmessers 18 und sind vorzugsweise parallel zueinander ausgerichtet. Die Vorderseite 23 ist mit der Rückseite 24 jeweils durch einen Flankenabschnitt 26 verbunden. Der Flankenabschnitt erstreckt sich in Tiefenrichtung 27 des Stanzmessers 18. Wie ferner inFigur 2 und3 gezeigt, konvergieren die beiden Flankenabschnitte 26 ausgehend von der Rückseite hin zur Vorderseite 23. - An dem Klemmabschnitt 22 schließt sich entlang der Hubrichtung 15, die auch als Höhenrichtung bezeichnet werden kann, ein Schneidkeil 28 an, der sich zu einer Schneidkante 29 hin verjüngt. Der Schneidkeil 28 besitzt eine der Matrize 14 zugewandte erste Keilfläche 30 und eine schräg zur ersten Keilfläche 30 ausgerichtete, der Matrize 14 abgewandte und schräg zur Hubrichtung 15 ausgerichtete zweite Keilfläche 31. Die erste Keilfläche 30 und die Rückseite 24 des Klemmabschnitts 22 sind fluchtend zueinander ausgerichtet und gehen ineinander über.
- Wie insbesondere die Zusammenschau der
Figuren 2 und3 zeigt, weist die Schneidkante 29 einen Perforationsabschnitt 32 zur Erzeugung einer Brechlinie bzw. Sollbruchlinie um beidseits des Perforationsabschnitts 32 jeweils einen Schneidabschnitt 33 zur Erzeugung einer Schnittlinie auf. Die Schneidabschnitte 33 stehen in Hubrichtung 15 gegenüber dem Perforationsabschnitt 32 vor. - Der Perforationsabschnitt 32 besitzt an seinem unteren Ende eine Perforations-Kantenpartie 34 die Teil der Schneidkante 29 also der Kantenlinie der Schneidkante 29 ist. Beim Eintauchen in das zu bearbeitende Folienelement 12 erzeugt die Perforations-Kantenpartie 24 eine Brechlinie bzw. Sollbruchlinie. Der Perforationsabschnitt 32 besitzt entlang der Perforations-Kantenpartie 34 mehrere Schneiden-Bereiche 35 zur Erzeugung von Schnittlinien und mehrere gegenüber den Schneiden-Bereichen 35 zurückgesetzte Perforationsbereiche 36 zur Erzeugung von Materialschwächungen im zu bearbeitenden Folienelement 12. Die Schneiden-Bereiche 35 haben einen geraden Verlauf und sind senkrecht zur Hubrichtung 15 ausgerichtet. Die Schneiden-Bereiche 35 besitzen gegenüber den Perforationsbereichen 36 eine insbesondere deutlich größere Erstreckung, beispielsweise erstrecken sich die Schneiden-Bereiche 35 über mehrere Millimeter, während die Perforationsbereiche 36 insbesondere deutlich unter einem Millimeter lang sind.
- Wie ferner in den
Figuren 2 und3 gezeigt, sind die Schneiden-Bereiche 35 und die Perforationsbereiche 36 des Perforationsabschnitts 32 alternierend angeordnet. Das heißt ein Schneiden-Bereich 35 wird von zwei Perforationsbereichen 36 flankiert. Zweckmäßigerweise sind die Schneiden-Bereiche 35 untereinander gleich lang. Zweckmäßigerweise sind auch die Perforationsbereiche 36 untereinander gleich lang. Die Perforationsbereiche 36 werden im gezeigten Ausführungsbeispiel durch in Hubrichtung ausgerichtete zur Schneidkante 29 in offene Aussparungen 37 gebildet, wobei die Schneidkante 29 im Bereich der Aussparungen 37 gegenüber den Schneiden-Bereichen 35 zurückversetzt ist. Bei einem Stanzhub erzeugen also die Schneiden-Bereiche 35 eine Schnittlinie, während die Perforationsbereiche 36 lediglich teilweise in das zu bearbeitende Folienelement 12 eintauchen und das Material dort schwächen, jedoch nicht vollständig durchschneiden. - Ein wesentliches Element der Erfindung sind die bereits erwähnten Schneidabschnitte 33, die in Hubrichtung 15 dem Perforationsabschnitt 32 vorauseilen. Das heißt beim Stanzhub des Stanzmessers 18 tauchen zunächst die Schneidabschnitte 33 in das zu bearbeitende Folienelement ein, bevor der Perforationsabschnitt 36 überhaupt in Kontakt mit dem zu bearbeitenden Folienelementes 12 kommt.
- Der Perforationsabschnitt 32 und die Schneidabschnitte 33 sind derart zueinander ausgerichtet, dass die vom Perforationsabschnitt 32 erzeugte Brechlinie bzw. Sollbruchlinie und die links und rechts der Brechlinie mittels den Schneidabschnitten 33 erzeugten Schnittlinien auf eine Linie liegen.
- Hierzu weisen die Schneidabschnitte an ihrem freien Ende Schneidabschnitt-Kantenpartien 38 auf, die in einer Sicht von unten fluchtend zur Perforation-Kantenpartie 34 ausgerichtet sind.
- Die Schneidabschnitte 33 sind zahnartig ausgebildet. Die Schneidabschnitte 33 könnten daher auch als Schneidezähne bezeichnet werden.
- Wie ferner in
Figur 2 oder3 gezeigt, stehen die Schneidabschnitte 33 sowohl in Hubrichtung 15 bzw. Höhenrichtung vom Perforationsabschnitt 32 hervor als auch in Tiefenrichtung 27, d. h. die Schneidabschnitte 33 sind gegenüber der zweiten Keilfläche 31 des Schneidkeils 28 erhaben ausgebildet. Die Schneidabschnitte 33 besitzen jeweils Schneidabschnitts-Außenflächen 39, die parallel zur ersten Keilfläche 30 ausgerichtet sind. - Wie ferner in den
Figuren 2 und3 gezeigt, besitzt die Stanzstempeleinheit 13 benachbart zu den Stanzmessern 18 jeweils Konturstempel 40, wobei sich die Schneidabschnitte 33 an der Schneidkante 29 des Stanzmessers 18 am Übergang von Stanzmesser 18 zu Konturstempel 40 befinden. - Das erfindungsgemäße Verfahren zum Schneiden bzw. Perforieren von kunststoffbasierten Folienelementen 12 unter Verwendung des erfindungsgemäßen Stanzwerkzeugs 11 läuft nach folgenden Schritten ab:
Zunächst befindet sich die Stanzstempeleinheit 13 in der angehobenen Ausgangsposition. Je nach Konfektionierungsaufgabe werden dann Gruppen von Stanzmessern angeordnet, so dass beispielsweise eine Vierer-Gruppierung, beispielsweise Vierer-Joghurtbecher, oder auch andere Gruppierungen aus dem zu bearbeitenden Folienelement 12 ausgeschnitten werden können und dabei gleichzeitig innerhalb der Gruppierung in nachfolgend beschriebener Weise Sollbruchlinien bzw. Brechlinien eingebracht werden. - Das zu bearbeitende Folienelement 12 wird in die Matrize 14 eingelegt. Wie insbesondere in den
Figuren 2 und3 gezeigt, besitzt die Matrize 14 eine Matrizenkavität 41, in die das Stanzmesser 18 beim Schneidvorgang bzw. Perorationsvorgang einfahren kann. - Nach dem Einlegen des zu bearbeitenden Folienelements 12 werden Stanzstempeleinheit 13 und Matrize 14 relativ zueinander bewegt, beispielsweise indem die Stanzstempeleinheit 13 abwärts in Richtung Matrize 14 bewegt wird.
- Dabei kommen zunächst die beiden Schneidabschnitte 33 der Schneidkante 29 des Stanzmessers in Kontakt mit dem zu bearbeitenden Folienelement 12 und erzeugen dort eine Schnittlinie, d. h. die beiden Schneidabschnitte bzw. Schneidzähne sorgen für eine komplette Durchtrennung des Folienelements 12 bzw. der Bodenfolie an diesen Stellen.
- Der Perforationsabschnitt 32 der Schneidkante 29 befindet sich dabei noch nicht in Kontakt mit dem zu bearbeitenden Folienelement 12. Nachdem die Schneidabschnitte die Schnittlinien erzeugt haben, tauchen die Stanzmesser weiter in die Matrizenkavität 41 ein, so dass der Perforationsabschnitt 32 in Kontakt mit dem zu bearbeitenden Folienelement 12 kommt. Dabei erzeugt die Perforations-Kantenpartie 34 mit ihren Schneiden-Bereichen 35 und Perforationsbereichen 36 eine Brechlinie bzw. Sollbruchlinie, d. h. im Bereich der Schneiden-Bereiche 35 werden Schnittlinien erzeugt, während die Perforationsbereiche 36 lediglich für eine Materialschwächung in diesen Bereichen sorgen. Nach dem Stanzvorgang entsteht also eine vorkonfektionierte Gruppe aus insbesondere dreidimensionalen Folienelementen 12, beispielsweise Joghurt-Becher. Die Folienelemente 12 hängen dann noch entlang der Brechlinien bzw. Sollbruchlinien miteinander zusammen da im Bereich der Perforationsbereiche 36 nicht komplett geschnitten wurde. Sollen die dreidimensionalen Folienelemente 12 innerhalb der Gruppierung voneinander getrennt werden, so Bedarf es eines Abknickens entlang der Brechlinie. Dadurch, dass die Schneidabschnitte 33 links und rechts der Brechlinie bereits Schnittlinien also vollständige Durchbrechungen erzeugt haben, ist es möglich, die zusammenhängende dreidimensionalen Folienelemente 12 in einfacher Weise zuverlässig voneinander zu trennen, ohne dass stehenbleibende Materialbrücken das Trennen stören.
Claims (13)
- Stanzwerkzeug zum Schneiden von kunststoffbasierten Folienelementen (12), mit einer Stanzstempeleinheit (13), die mehrere Messerträger aufweist, an denen jeweils wenigstens ein einen sich zu einer Schneidkante (29) hin verjüngenden Schneidkeil (28) aufweisendes Stanzmesser (18) befestigt ist, und mit einer der Stanzstempeleinheit (13) zugeordneten, dieser gegenüberliegenden Matrize (14) zur Aufnahme des zu bearbeitenden Folienelements (12), wobei die Stanzstempeleinheit (13) gegenüber der Matrize (14) bei einem in einer Hubrichtung (15) erfolgenden Stanzhub zwischen einer Ausgangsposition und einer Bearbeitungsposition relativ beweglich gelagert ist, wobei die Schneidkeile (28) der Stanzmesser (18) in der Bearbeitungsposition in das zu bearbeitende Folienelement (12) eintauchen und in Abhängigkeit von deren Eintauchtiefe entlang einer Kantenlänge der Schneidkante (29) eine Schnittlinie oder Brechlinie im Folienelement (12) erzeugen, dadurch gekennzeichnet, dass die Schneidkante (29) einen Perforationsabschnitt (32) zur Erzeugung einer Brechlinie und beidseits des Perforationsabschnitts (32) jeweils einen Schneidabschnitt (33) zur Erzeugung einer Schnittlinie aufweist, wobei die Schneidabschnitte (33) in Hubrichtung (15) gegenüber dem Perforationsabschnitt (32) vorstehen.
- Stanzwerkzeug nach Anspruch 1, dadurch gekennzeichnet, dass der Perforationsabschnitt (32) und die Schneidabschnitte (33) derart zueinander ausgerichtet sind, dass die vom Perforationsabschnitt (32) erzeugte Brechlinie und die links und rechts der Brechlinie mittels den Schneidabschnitten (33) erzeugten Schnittlinien auf einer Linie liegen.
- Stanzwerkzeug nach Anspruch 1 oder 2, dadurch gekennzeichnet, dass die Schneidkante (29) eine dem Perforationsabschnitt (32) zugeordnete Perforations-Kantenpartie (34) und eine den Schneidabschnitten (33) zugeordnete Schneidabschnitts-Kantenpartie (38) aufweist.
- Stanzwerkzeug nach Anspruch 3, dadurch gekennzeichnet, dass die Perforations-Kantenpartie (34) und die Schneidabschnitts-Kantenpartie (38) der Schneidkante (29) in einer Sicht von unten auf die Schneidkante (29) fluchtend zueinander ausgerichtet sind.
- Stanzwerkzeug nach einem der vorhergehenden Ansprüche, dadurch gekennzeichnet, dass die Schneidabschnitte (33) zahnartig ausgebildet sind.
- Stanzwerkzeug nach einem der vorhergehenden Ansprüche, dadurch gekennzeichnet, dass der Schneidkeil (28) eine schräg zur Hubrichtung (15) ausgerichtete Keilfläche (31) aufweist und die Schneidabschnitte (33) gegenüber der Keilfläche (31) erhaben ausgebildet sind.
- Stanzwerkzeug nach Anspruch 6, dadurch gekennzeichnet, dass die Schneidabschnitte (33) jeweils Schneidabschnitts-Außenflächen (39) aufweisen, die parallel zur Keilfläche (31) ausgerichtet sind.
- Stanzwerkzeug nach einem der Ansprüche 3 bis 7, dadurch gekennzeichnet, dass der Perforationsabschnitt (32) entlang der Perforations-Kantenpartie (34) mehrere Schneiden-Bereiche (35) zur Erzeugung von Schnittlinien und mehrere gegenüber den Schneiden-Bereichen (35) zurückgesetzte Perforationsbereiche zur Erzeugung von Materialschwächungen im zu bearbeitenden Folienelement (12) aufweist.
- Stanzwerkzeug nach Anspruch 8, dadurch gekennzeichnet, dass die Schneiden-Bereiche (35) und die Perforationsbereiche (36) alternierend angeordnet sind.
- Stanzwerkzeug nach Anspruch 8 oder 9, dadurch gekennzeichnet, dass die Schneiden-Bereiche (35) länger insbesondere deutlich länger als die Perforationsbereiche (36) sind.
- Stanzwerkzeug nach einem der Ansprüche 8 bis 10, dadurch gekennzeichnet, dass die Perforationsbereiche (36) durch in Hubrichtung (15) ausgerichtete zur Schneidkante (28) hin offene Aussparungen (37) gebildet sind.
- Stanzwerkzeug nach einem der vorhergehenden Ansprüche, dadurch gekennzeichnet, dass die Stanzstempeleinheit (13) benachbart zu den Stanzmessern (18) jeweils Konturstempel (40) aufweist und sich die Schneidabschnitte (33) an der Schneidkante (29) des Stanzmessers (18) am Übergang von Stanzmesser (18) zu Konturstempel (40) befinden.
- Verfahren zum Schneiden von kunststoffbasierten Folienelementen (12) unter Verwendung eines Stanzwerkzeugs (11) nach einem der vorhergehenden Ansprüche, das Verfahren mit folgenden Schritten:- Einlegen des zu bearbeitenden Folienelementes (12) in die Matrize (14),- Relativbewegung von Stanzstempeleinheit (13) und Matrize (14) zueinander,- Eindringen der Schneidabschnitts-Kantenpartien (38) der Schneidabschnitte (33) der Schneidkante (29) in das zu bearbeitende Folienelement (12) zur Erzeugung einer Schnittlinie im Folienelement (12),- Weiterbewegung der Stanzstempeleinheit (13) und Eindringen der Perforations-Kantenpartie (34) des Perforationsabschnitts (32) der Schneidkante (29) in das zu bearbeitende Folienelement (12) zur Erzeugung von Schnittlinien durch die Schneiden-Bereiche (35) und Materialschwächungen durch die Perforationsbereiche (36) im Folienelement (12).
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE102022105660.0A DE102022105660A1 (de) | 2022-03-10 | 2022-03-10 | Stanzwerkzeug |
Publications (4)
| Publication Number | Publication Date |
|---|---|
| EP4241946A2 EP4241946A2 (de) | 2023-09-13 |
| EP4241946A3 EP4241946A3 (de) | 2023-10-11 |
| EP4241946C0 EP4241946C0 (de) | 2025-01-29 |
| EP4241946B1 true EP4241946B1 (de) | 2025-01-29 |
Family
ID=85505634
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP23160177.4A Active EP4241946B1 (de) | 2022-03-10 | 2023-03-06 | Stanzwerkzeug |
Country Status (3)
| Country | Link |
|---|---|
| EP (1) | EP4241946B1 (de) |
| DE (1) | DE102022105660A1 (de) |
| ES (1) | ES3015273T3 (de) |
Family Cites Families (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE4304951C2 (de) * | 1993-02-18 | 1997-09-11 | Wachsmuth & Co Werkzeugbau | Werkzeug zum Stanzen von Einfach- und Mehrfachbehältern aus Kunststoffolie |
| EP3717188B1 (de) * | 2017-11-29 | 2024-05-08 | I.M.A. Industria Macchine Automatiche S.p.A | Vorrichtung zum selektiven perforieren eines halterungelementes, vorzugsweise eines kontinuierlichen streifens |
| ES2786824B2 (es) * | 2019-04-10 | 2021-05-11 | Ind Tecnologicas De Mecanizacion Y Automatizacion S A | Envase multiple y maquina para su fabricacion |
| DE102020203752B4 (de) * | 2020-03-24 | 2021-10-07 | Rohrer Tools AG | Stanzwerkzeug |
-
2022
- 2022-03-10 DE DE102022105660.0A patent/DE102022105660A1/de active Pending
-
2023
- 2023-03-06 ES ES23160177T patent/ES3015273T3/es active Active
- 2023-03-06 EP EP23160177.4A patent/EP4241946B1/de active Active
Also Published As
| Publication number | Publication date |
|---|---|
| EP4241946C0 (de) | 2025-01-29 |
| EP4241946A2 (de) | 2023-09-13 |
| ES3015273T3 (en) | 2025-04-30 |
| DE102022105660A1 (de) | 2023-09-14 |
| EP4241946A3 (de) | 2023-10-11 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP3885085B1 (de) | Stanzwerkzeug | |
| DE60204973T2 (de) | Verfahren zur herstellung einer innenklinge für einen elektrischen rasierapparat | |
| EP1598276B1 (de) | Verpackungsmaschine und Verfahren zum Schneiden von Packungen | |
| DE4304951C2 (de) | Werkzeug zum Stanzen von Einfach- und Mehrfachbehältern aus Kunststoffolie | |
| DE2633733A1 (de) | Oberer anschlag fuer einen reissverschluss sowie verfahren und vorrichtung zur herstellung eines solchen anschlages | |
| EP4074478B1 (de) | Stanzwerkzeug | |
| DE102011054648A1 (de) | Verfahren zum Herstellen von Sägeblättern durch Stanzen | |
| EP1010503B1 (de) | Schneidvorrichtung mit einer ersten und einer zweiten Messerreihe, die parallel zueinander verschiebbar sind | |
| EP3790681B1 (de) | Vorrichtung und verfahren zum heraustrennen eines werkstücks | |
| EP1293310B1 (de) | Vorrichtung zum spanlosen Trennen von Kunstoffprofielen | |
| DE102014000299B3 (de) | Verfahren zur Erzeugung von Durchgängen in einem metallischen Körper mittels Hochgeschwindigkeitsscherschneiden sowie dessen Verwendung | |
| DE2725187C2 (de) | Einrichtung zum Durchtrennen von I-Profilen oder verwandten Profilen | |
| EP3403782B1 (de) | Werkzeug sowie verfahren zur herstellung eines nutzens aus einem kartonbogen | |
| EP4241946A2 (de) | Stanzwerkzeug | |
| DE4327197C2 (de) | Vorrichtung zum Schneiden von Folien | |
| DE10117761A1 (de) | Verfahren und Vorrichtung zum Formen von Gegenständen aus einem Materialstrang und zum Vereinzeln der Gegenstände | |
| DE2646140C2 (de) | Vorrichtung zum vereinzelnden oder gruppenweisen Ausstanzen von an einem thermoplatischen Folienband durch Tiefziehen angeformten, mit einer Deckfolie versiegelten und in Reihen quer zur Folienbandlängsrichtung angeordneten Behältern | |
| DE4425837C2 (de) | Verfahren zur Herstellung von Sicherungsscheiben | |
| DE10322302B4 (de) | Anlage zur Herstellung von Platinen aus bandförmigem Material | |
| EP0427068B1 (de) | Vorrichtung zur Herstellung von Einlagen für Versandhüllen | |
| EP4650125A1 (de) | Stanzwerkzeug | |
| EP1555096A2 (de) | Gegenwerkzeug zum Schneiden von bahnartigem Material sowie Verfahren zur Erzeugung von Querschnitten in einem bahnartigen Material mit einem solchen Gegenwerkzeug | |
| DE1903840A1 (de) | Verfahren und Vorrichtung zur Herstellung von Saegen | |
| WO1994009967A1 (de) | Verfahren und vorrichtung zum ausstanzen von formkörpern | |
| EP2384273B1 (de) | Verfahren und vorrichtung zur herstellung von markierungsschildern |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE APPLICATION HAS BEEN PUBLISHED |
|
| PUAL | Search report despatched |
Free format text: ORIGINAL CODE: 0009013 |
|
| AK | Designated contracting states |
Kind code of ref document: A2 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC ME MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| AK | Designated contracting states |
Kind code of ref document: A3 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC ME MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| RIC1 | Information provided on ipc code assigned before grant |
Ipc: B26F 1/18 20060101ALI20230906BHEP Ipc: B26F 1/44 20060101AFI20230906BHEP |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: REQUEST FOR EXAMINATION WAS MADE |
|
| 17P | Request for examination filed |
Effective date: 20240409 |
|
| RBV | Designated contracting states (corrected) |
Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC ME MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: GRANT OF PATENT IS INTENDED |
|
| INTG | Intention to grant announced |
Effective date: 20240903 |
|
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE PATENT HAS BEEN GRANTED |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC ME MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: FG4D Free format text: NOT ENGLISH |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: EP |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R096 Ref document number: 502023000497 Country of ref document: DE |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FG4D Free format text: LANGUAGE OF EP DOCUMENT: GERMAN |
|
| U01 | Request for unitary effect filed |
Effective date: 20250226 |
|
| U07 | Unitary effect registered |
Designated state(s): AT BE BG DE DK EE FI FR IT LT LU LV MT NL PT RO SE SI Effective date: 20250304 |
|
| U20 | Renewal fee for the european patent with unitary effect paid |
Year of fee payment: 3 Effective date: 20250311 |
|
| REG | Reference to a national code |
Ref country code: ES Ref legal event code: FG2A Ref document number: 3015273 Country of ref document: ES Kind code of ref document: T3 Effective date: 20250430 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: RS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250429 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: PL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250129 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: ES Payment date: 20250401 Year of fee payment: 3 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250529 Ref country code: NO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250429 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: HR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250129 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250430 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SM Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250129 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MC Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250129 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CZ Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250129 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250129 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| 26N | No opposition filed |
Effective date: 20251030 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20250306 |
|
| U20 | Renewal fee for the european patent with unitary effect paid |
Year of fee payment: 4 Effective date: 20260205 |