EP3815801B1 - Reinigungsverfahren zum reinigen einer oberfläche und vakuumverbindungsverfahren sowie nachrüstsatz für eine oberflächenreinigungsvorrichtung, oberflächenreinigungsvorrichtung und vakuumverbindungsvorrichtung mit oberflächenreinigungsvorrichtung - Google Patents
Reinigungsverfahren zum reinigen einer oberfläche und vakuumverbindungsverfahren sowie nachrüstsatz für eine oberflächenreinigungsvorrichtung, oberflächenreinigungsvorrichtung und vakuumverbindungsvorrichtung mit oberflächenreinigungsvorrichtung Download PDFInfo
- Publication number
- EP3815801B1 EP3815801B1 EP19206111.7A EP19206111A EP3815801B1 EP 3815801 B1 EP3815801 B1 EP 3815801B1 EP 19206111 A EP19206111 A EP 19206111A EP 3815801 B1 EP3815801 B1 EP 3815801B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- cleaning
- gas
- process gas
- proportion
- vacuum
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
Images
Classifications
-
- C—CHEMISTRY; METALLURGY
- C23—COATING METALLIC MATERIAL; COATING MATERIAL WITH METALLIC MATERIAL; CHEMICAL SURFACE TREATMENT; DIFFUSION TREATMENT OF METALLIC MATERIAL; COATING BY VACUUM EVAPORATION, BY SPUTTERING, BY ION IMPLANTATION OR BY CHEMICAL VAPOUR DEPOSITION, IN GENERAL; INHIBITING CORROSION OF METALLIC MATERIAL OR INCRUSTATION IN GENERAL
- C23G—CLEANING OR DE-GREASING OF METALLIC MATERIAL BY CHEMICAL METHODS OTHER THAN ELECTROLYSIS
- C23G5/00—Cleaning or de-greasing metallic material by other methods; Apparatus for cleaning or de-greasing metallic material with organic solvents
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B08—CLEANING
- B08B—CLEANING IN GENERAL; PREVENTION OF FOULING IN GENERAL
- B08B5/00—Cleaning by methods involving the use of air flow or gas flow
Definitions
- the invention relates to a cleaning method for cleaning a surface, in which the surface is cleaned with a process gas, wherein a feed gas containing the process gas is directed to the surface. Furthermore, the invention relates to a vacuum joining method for firmly joining two surfaces to one another, in which at least one of the surfaces to be joined is first cleaned and then joined to the other surface. Furthermore, the invention relates to a retrofit kit for a surface cleaning device for cleaning surfaces with a process gas. Furthermore, the invention relates to a surface cleaning device for cleaning a surface with a process gas, comprising a cleaning chamber for accommodating an element whose surface is to be cleaned. Finally, the invention relates to a vacuum joining device for firmly joining two surfaces to one another in a vacuum, comprising a surface cleaning device.
- Firmly joining surfaces in a vacuum chamber is generally known.
- metallic surfaces are soldered together in a vacuum or firmly joined by sintering.
- the process gas is used to clean the surfaces of contaminants, in particular oxide layers.
- concentration of the process gas in a feed gas which can be a carrier gas, such as an inert gas such as nitrogen
- other parameters such as the temperature of the surface to be cleaned, influence the cleaning process. For example, these parameters can influence the cleaning progress, i.e. the speed at which the contamination is removed from the surface. If the concentration is too low or the temperature too low, cleaning takes longer than planned, thus reducing the cost-effectiveness of the cleaning process.
- the invention is therefore based on the object of providing a cleaning method that enables simple and efficient assessment of the cleaning. Furthermore, the invention is based on the object of providing a vacuum connection method that can be carried out simply and efficiently. In addition, the invention is based on the object of providing a retrofit kit for a surface cleaning device that makes it possible to retrofit an existing surface cleaning device in such a way that cleaning carried out with the surface cleaning device can be assessed simply and efficiently. Furthermore, the invention is based on the object of providing a surface cleaning device with which it is possible to assess surface cleaning carried out with the surface cleaning device simply and efficiently. Finally, the invention is based on the object of providing a vacuum connection device with which vacuum connections can be produced simply and efficiently.
- the proportion of process gas and/or the proportion of reaction products in the exhaust gas is measured as the composition of the components of the exhaust gas.
- the proportion of process gas and the proportion of reaction products in the exhaust gas can be determined as the concentration of the process gas or the reaction products in the exhaust gas.
- the ratio of the process gas in the feed gas to the concentration of the process gas and/or the reaction products in the exhaust gas is formed to evaluate the cleaning process.
- An advantage of this An embodiment may be that the cleaning process can be evaluated based on only one parameter, namely the ratio.
- cleaning process parameters are changed if the current cleaning progress is not within an expected range.
- the temperature of the surface to be cleaned or the concentration of the process gas in the feed gas can be changed during cleaning.
- additional process gas can be added or the gas already supplied can be removed as exhaust gas and feed gas with a changed process gas concentration can be fed to the surface again.
- the cleaning time i.e. the time during which the process gas is in contact with the surface, can be changed, i.e., extended or shortened.
- the exhaust gas is directed away from the surface if a comparison of the concentration of the process gas in the feed gas with the composition of at least the components of the exhaust gas shows that the purification corresponds to a predetermined minimum purification level.
- An advantage of this embodiment may be that the duration of the purification is optimized and undesirable effects, such as salt formation, are avoided.
- the process gas is methane or hydrogen gas.
- An advantage of this embodiment may be that such process gases can be easily measured in the feed gas or in the exhaust gas. Furthermore, their reaction products can also be easily measured in the exhaust gas.
- the two surfaces to be joined are soldered together or firmly bonded by sintering.
- An advantage of this embodiment may be that vacuum joining processes, such as vacuum soldering and sintering, can be readily followed by the cleaning process according to the invention if the cleaning process according to the invention uses vacuum to keep atmospheric oxygen away from the surfaces to be cleaned and optionally also from the cleaned surfaces.
- Vacuum joining processes can be carried out in a cleaning chamber in which the cleaning process was carried out or in a vacuum joining chamber adjoining the cleaning chamber, whereby the chambers can be connected to one another in a vacuum-maintaining manner, for example by means of a vacuum lock.
- the cleaning evaluation device has at least one signal output, and the cleaning evaluation device is configured to output control signals for controlling cleaning process parameters of the surface cleaning via the signal output.
- An advantage of this embodiment may be that the parameters of the cleaning method can be automatically controlled based on the at least one evaluation parameter.
- the cleaning evaluation device is configured to output a cleaning end signal when the comparison of the concentration of the process gas in the feed gas with the composition of at least the components of the exhaust gas shows that the cleaning corresponds to a predetermined minimum cleaning level.
- the vacuum joining device comprises the surface cleaning device or is connected to it, maintaining a vacuum.
- An advantage of this embodiment may be that the joining process can be carried out without intermediate storage of the cleaned elements to be joined. Intermediate storage of cleaned elements carries the significant risk of exposing the cleaned surface to oxygen, which may necessitate recleaning.
- the vacuum joining device is a vacuum brazing or vacuum sintering device.
- Vacuum sintering devices can also be referred to as vacuum sintering systems.
- An advantage of this embodiment may be that, in particular, vacuum soldering or vacuum sintering systems can be easily connected to the surface cleaning device according to the invention if the surface cleaning device according to the invention uses a vacuum to keep atmospheric oxygen away from the surfaces to be cleaned and, optionally, also from the cleaned surfaces.
- the surface cleaning device according to the invention can even be integrated into the vacuum connection device or be connected upstream of it.
- the surface cleaning device can be a cleaning chamber in which the cleaning process is carried out or in a vacuum connection chamber adjoining the cleaning chamber.
- the chambers can be connected to one another to maintain a vacuum, for example, by a vacuum lock.
- the gas pressure during cleaning in the area of the surface to be cleaned can be up to 2000 mbar absolute and, for example, at least 500 mbar, 750 mbar, 1000 mbar, 1250 mbar, 1500 mbar or 1750 mbar.
- At least one of the two sensor devices is an optical spectral sensor comprising a light source, in particular an infrared light source, and a light sensor which converts the intensity of the received light into a sensor signal depending on the wavelength of the light.
- Absorption peaks for methane acid can be at wavelengths of 3.4 ⁇ m and 5.6 ⁇ m, for water at a wavelength of 3.2 ⁇ m and for carbon dioxide at a wavelength of 4.2 ⁇ m.
- At least one of the sensor devices uses light for optically determining the concentration/proportion with wavelengths in the range of 1 ⁇ m to 10 ⁇ m.
- the moisture, i.e., the water content, in the feed gas is determined during the supply of the feed gas and/or after its supply and measured, for example, using one of the sensor devices.
- An advantage of this embodiment may be that already present water that was not produced by the purification reaction does not impair the assessment of the purification process.
- the process gas remains on the surface to be cleaned for the cleaning time.
- the process gas can be continuously or repeatedly passed over the surface to be cleaned, and the components of the exhaust gas can be continuously or repeatedly determined after passing over the surface.
- repeated means at intervals between 1 s and 600 s, for example intervals of at least 25 s, 50 s, 100 s, 200 s, 300 s, 400 s or 500 s or of at most 500 s, 400 s, 300 s, 200 s, 100 s, 50 s or 25 s.
- the surface to be cleaned is brought and heated, for example, to a temperature between 100 °C and 500 °C, for example from temperatures of up to 120 °C, 140 °C, 150 °C, 180 °C, 200 °C, 250 °C, 300 °C, 350 °C, or 400 °C, for cleaning with methane acid or with hydrogen as process gas.
- the invention relates to the cleaning of surfaces to be joined from interfering impurities, such as oxides, using a process gas.
- concentration of the process gas is adjusted before contact of the process gas with the surface. in a feed gas and the composition of at least parts of an exhaust gas containing reaction products of the cleaning and to use the process gas concentration and the exhaust gas composition to evaluate the current cleaning progress.
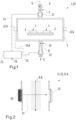
- Figure 1 shows the surface cleaning device 1 schematically in a sectional view.
- the surface cleaning device 1 has a cleaning chamber 2, which can be designed as a vacuum chamber.
- Two elements 3 to be connected to one another are removably arranged in the cleaning chamber 2, the surfaces 4 of which are to be cleaned.
- the surface cleaning device 1 may have a supply line 5 for supplying a supply gas 6 containing the process gas to the cleaning chamber 2.
- a supply line 5 for supplying a supply gas 6 containing the process gas to the cleaning chamber 2.
- the supply line 5 can have a supply valve 7 through which the supply gas 6 can flow into the cleaning chamber 2.
- the surface cleaning device 1 is further shown with a first sensor device 21, a second sensor device 22, 22A and a cleaning evaluation device 23.
- the second sensor device 22 can be an optical sensor device which spectrographically measures the exhaust gas 9 in order to determine the composition of at least parts of the exhaust gas 9 containing reaction products of the cleaning.
- the second sensor device 22 is connected to the cleaning evaluation device 23 in a sensor signal-transmitting manner or is at least connectable, for example by means of a signal line 25.
- the sensor device 22A can be provided.
- the sensor device 22A is designed to measure the composition of at least parts of the gas resting above the surface 4 or the surfaces 4 or flowing past the surface 4 or the surfaces 4, which gas already contains reaction products and can thus be referred to as exhaust gas.
- the sensor device 22A can be positioned in the flow direction of the supply gas 6 pointing into the cleaning chamber 2 and/or in the flow direction of the exhaust gas 9 pointing out of the cleaning chamber 2 such that the sensor device 22A measures the exhaust gas 9 behind the surface or surfaces 4 and in particular between the surface or surfaces 4 and the discharge line 8.
- the sensor device 22A can be an optical sensor device that spectrographically measures the exhaust gas 9 in order to determine the composition of at least parts of the exhaust gas 9 containing the reaction products of the purification.
- the sensor device 22A is connected to the purification evaluation device 23 in a sensor signal-transmitting manner, or at least connectable, for example, via a signal line 25A.
- the sensor device 22A can be referred to as the second or third sensor device 22A.
- the cleaning evaluation device 23 can have a signal output 26 and can be designed to output control signals for controlling cleaning process parameters, for example process gas concentration and/or surface temperature, of the surface cleaning via the signal output 26.
- Figure 2 shows an embodiment of one of the sensor devices 21, 22, 22A of the surface cleaning device 1 according to the invention of the embodiment of the Figure 1 in a schematic sectional view.
- the sensor device 21, 22, 22A may be an optical sensor device 21, 22, 22A and include a light source 30.
- the light source 30 emits measuring light 31, which passes through the supply gas 6 or the exhaust gas 9 and strikes a light sensor 31.
- the light sensor 31 measures the received measuring light 31 and transmits a sensor signal representing the received measuring light 31 to the cleaning evaluation device 23.
- the light source 30 emits measuring light 31 in the infrared spectrum, i.e., with a wavelength between 800 nm and 1 mm or, for example, between 1 ⁇ m and 10 ⁇ m.
- the light sensor 31 generates the sensor signal depending on the wavelength and intensity of the received measuring light 31.
- Each or selected ones of the sensor devices 21, 22, 22A can thus be designed as infrared spectrometers.
- process step 45 begins, and thus the actual cleaning of the surface 4 by reaction of the process gas with oxides on the surface 4.
- the feed gas 6 containing the process gas can remain on the surface 4 or be guided along it continuously or repeatedly.
- the sensor device 22A can measure the composition of at least parts of the exhaust gas 9 containing the cleaning reaction products during process step 45, as long as the exhaust gas 9 is located in the cleaning chamber 2.
Landscapes
- Chemical & Material Sciences (AREA)
- Chemical Kinetics & Catalysis (AREA)
- General Chemical & Material Sciences (AREA)
- Engineering & Computer Science (AREA)
- Materials Engineering (AREA)
- Mechanical Engineering (AREA)
- Metallurgy (AREA)
- Organic Chemistry (AREA)
- Drying Of Semiconductors (AREA)
Description
- Die Erfindung betrifft ein Reinigungsverfahren zum Reinigen einer Oberfläche, bei dem die Oberfläche mit einem Prozessgas gereinigt wird, wobei ein das Prozessgas enthaltendes Zufuhrgas zu der Oberfläche geleitet wird. Ferner betrifft die Erfindung ein Vakuumverbindungsverfahren zum festen Verbinden zweier Oberflächen aneinander, bei dem zumindest eine der zu verbindenden Oberflächen zunächst gereinigt und danach mit der anderen Oberfläche verbunden wird. Darüber hinaus betrifft die Erfindung einen Nachrüstsatz für eine Oberflächenreinigungsvorrichtung zur Reinigung von Oberflächen mit einem Prozessgas. Des Weiteren betrifft die Erfindung eine Oberflächenreinigungsvorrichtung zur Reinigung einer Oberfläche mit einem Prozessgas, mit einer Reinigungskammer zur Aufnahme eines Elementes, dessen Oberfläche gereinigt werden soll. Schließlich betrifft die Erfindung eine Vakuumverbindungsvorrichtung zur festen Verbindung zweier Oberflächen aneinander in einem Vakuum, mit einer Oberflächenreinigungsvorrichtung. Oberflächen in einer Vakuumkammer miteinander fest zu verbinden ist allgemein bekannt. Insbesondere werden metallische Oberflächen im Vakuum miteinander verlötet oder durch Sintern fest miteinander verbunden. Vor oder sogar während des Verbindens der Oberflächen wird das Prozessgas verwendet, um die Oberflächen von Verunreinigungen, insbesondere von Oxidschichten, zu reinigen. Die Konzentration des Prozessgases in einem Zufuhrgas, das ein Trägergas, etwa ein inertes Gas wie Stickstoff, und andere Parameter, beispielsweise die Temperatur der zu reinigenden Oberfläche, beeinflussen jedoch die Reinigung. Zum Beispiel können die Parameter den Reinigungsfortschritt, also die Geschwindigkeit, mit der die Verunreinigung von der Oberfläche entfernt wird, beeinflussen. Ist die Konzentration zu gering oder die Temperatur zu niedrig, dauert die Reinigung länger als geplant, sodass die Wirtschaftlichkeit des Reinigungsverfahrens abnimmt. Ist die Konzentration des Prozessgases jedoch zu hoch, können ungewünschte Effekte auftreten. Beispielsweise können sich Salze auf der Oberfläche bilden, welche den Verbindungsvorgang behindern. Reinigungsverfahren und -vorrichtungen für Oberflächen sind beispielsweise in
EP 3 006 602 A1 undDE 10 2004 061 269 A1 offenbart. - Die oben genannten Parameter Konzentration und Temperatur sind nur ausgewählte einer Vielzahl von Parametern, die die Reinigung beeinflussen und die zur Beurteilung des Reinigungsverfahrens heranzuziehen sind. Die Beurteilung des Reinigungsverfahrens oder -prozesses ist also komplex.
- Der Erfindung liegt daher die Aufgabe zugrunde, ein Reinigungsverfahren bereitzustellen, das eine einfache und effiziente Beurteilung der Reinigung ermöglicht. Ferner liegt der Erfindung die Aufgabe zugrunde, ein Vakuumverbindungsverfahren bereitzustellen, das einfach und effizient durchführbar ist. Darüber hinaus liegt der Erfindung die Aufgabe zugrunde, einen Nachrüstsatz für eine Oberflächenreinigungsvorrichtung bereitzustellen, der es ermöglicht, eine bestehende Oberflächenreinigungsvorrichtung so nachzurüsten, dass eine mit der Oberflächenreinigungsvorrichtung durchgeführte Reinigung einfach und effizient beurteilt werden kann. Des Weiteren liegt der Erfindung die Aufgabe zugrunde, eine Oberflächenreinigungsvorrichtung bereitzustellen, mit der es möglich ist, eine mit der Oberflächenreinigungsvorrichtung durchgeführte Oberflächenreinigung einfach und effizient zu beurteilen. Schließlich liegt der Erfindung die Aufgabe zugrunde, eine Vakuumverbindungsvorrichtung bereitzustellen, mit der Vakuumverbindungen einfach und effizient herstellbar sind.
- Für das eingangs genannte Reinigungsverfahren wird die Aufgabe gemäß Anspruch 1 gelöst. Für das eingangs genannte Vakuumverbindungsverfahren wird die Aufgabe dadurch gelöst, dass zum Reinigen zumindest der einen der zu verbindenden Oberflächen das erfindungsgemäße Reinigungsverfahren durchgeführt wird. Für den eingangs genannten Nachrüstsatz ist die Aufgabe gemäß Anspruch 7 gelöst. Für die eingangs genannte Oberflächenreinigungsvorrichtung ist die Aufgabe dadurch gelöst, dass die Oberflächenreinigungsvorrichtung den erfindungsgemäßen Nachrüstsatz aufweist. Schließlich ist für die eingangs genannte Vakuumverbindungsvorrichtung die Aufgabe dadurch gelöst, dass die Oberflächenreinigungsvorrichtung die erfindungsgemäße Oberflächenreinigungsvorrichtung ist.
- Der Vergleich des Anteils des Prozessgases im Zufuhrgas mit dem Anteil des Prozessgases und/oder dem Anteil der Reaktionsprodukte im Abgas verwendet also lediglich zwei Parameter zur Bewertung der Reinigung, was besonders einfach und effizient und beispielsweise mit lediglich zwei Sensoren zu bewerkstelligen ist.
- Die erfindungsgemäße Lösung kann durch verschiedene, jeweils für sich vorteilhafte und, sofern nicht anders ausgeführt, beliebig miteinander kombinierbare Ausgestaltungen weiter verbessert werden. Auf diese Ausgestaltungsformen und die mit ihnen verbundenen Vorteile ist im Folgenden eingegangen.
- Gemäß einer möglichen Ausführungsform wird als Zusammensetzung der Teile des Abgases der Anteil des Prozessgases und/oder der Anteil der Reaktionsprodukte im Abgas gemessen. Der Anteil des Prozessgases sowie der Anteil der Reaktionsprodukte im Abgas können als Konzentration des Prozessgases oder der Reaktionsprodukte im Abgas bestimmt werden. Durch den Vergleich der Konzentration des Prozessgases und/oder der Reaktionsprodukte im Abgas mit der Konzentration des Prozessgases im Zufuhrgas lässt sich der Verbrauch des Prozessgases durch die Reinigung ermitteln. Ein Vorteil dieser Ausführungsform kann sein, dass das Reinigungsverfahren anhand lediglich eines Parameters, nämlich der Verbrauch, bewertet werden kann.
- Gemäß einer möglichen Ausführungsform wird das Verhältnis des Prozessgases im Zufuhrgas mit der Konzentration des Prozessgases und/oder der Reaktionsprodukte im Abgas gebildet, um das Reinigungsverfahren zu bewerten. Ein Vorteil dieser Ausführungsform kann sein, dass das Reinigungsverfahren anhand lediglich eines Parameters, nämlich das Verhältnis, bewertet werden kann.
- Gemäß einer möglichen Ausführungsform werden Reinigungsprozessparameter geändert, wenn der aktuelle Reinigungsfortschritt nicht in einem erwarteten Bereich liegt. Beispielsweise kann die Temperatur der zu reinigenden Oberfläche oder die Konzentration des Prozessgases im Zufuhrgas während der Reinigung geändert werden. Beispielsweise kann zusätzlich Prozessgas hinzugefügt oder das bereits zugeführte Gas als Abgas entfernt und erneut Zufuhrgas mit einer geänderten Prozessgaskonzentration zur Oberfläche geleitet werden. Alternativ oder zusätzlich kann die Reinigungszeit, also die Zeit, in der das Prozessgas mit der Oberfläche in Kontakt steht, geändert, also verlängert oder verkürzt werden. Ein Vorteil dieser Ausführungsform kann sein, dass das Reinigungsverfahren basierend auf einer geringen Anzahl an Bewertungsparametern oder sogar lediglich einem Bewertungsparameter optimal und mit geringem Messaufwand geregelt werden kann.
- Gemäß einer möglichen Ausführungsform wird das Abgas von der Oberfläche weg geleitet, wenn der Vergleich der Konzentration des Prozessgases im Zufuhrgas mit der Zusammensetzung zumindest von den Teilen des Abgases ergibt, dass die Reinigung einer vorgegebenen Mindestreinigung entspricht. Ein Vorteil dieser Ausführungsform kann sein, dass die für die Reinigung aufgebrachte Dauer optimiert wird und unerwünschte Effekte, beispielsweise Salzbildung, vermieden werden.
- Gemäß einer möglichen Ausführungsform ist das Prozessgas Methansäure oder Wasserstoffgas. Ein Vorteil dieser Ausführungsform kann sein, dass derartige Prozessgase einfach im Zufuhrgas oder im Abgas zu messen sind. Ferner können auch deren Reaktionsprodukte einfach im Abgas zu messen sein.
- Gemäß einer möglichen Ausführungsform werden die beiden aneinander zu verbindenden Oberflächen miteinander verlötet oder durch Sintern miteinander fest verbunden. Ein Vorteil dieser Ausführungsform kann sein, dass sich insbesondere Vakuumverbindungsverfahren, wie Vakuumlöten und- sintern, ohne weiteres an das erfindungsgemäße Reinigungsverfahren anschließen, wenn das erfindungsgemäße Reinigungsverfahren Vakuum verwendet, um Luftsauerstoff von den zu reinigenden und optional auch den gereinigten Oberflächen fernzuhalten. Das Vakuumverbindungsverfahren kann in einer Reinigungskammer, in der das Reinigungsverfahren durchgeführt wurde, oder in einer sich an die Reinigungskammer anschließenden Vakuumverbindungskammer durchgeführt werden, wobei die Kammern Vakuum haltend miteinander verbunden sein können, etwa durch eine Vakuumschleuse.
- Gemäß einer möglichen Ausführungsform weist die Reinigungsbewertungseinrichtung mindestens einen Signalausgang auf und die Reinigungsbewertungseinrichtung ist ausgebildet, über den Signalausgang Steuersignale zur Steuerung von Reinigungsprozessparametern der Oberflächenreinigung auszugeben. Ein Vorteil dieser Ausführungsform kann sein, dass die Parameter des Reinigungsverfahrens automatisch anhand des wenigstens einen Bewertungsparameters geregelt werden können.
- Gemäß einer möglichen Ausführungsform ist die Reinigungsbewertungseinrichtung ausgebildet, ein Reinigungsendsignal auszugeben, wenn der Vergleich der Konzentration des Prozessgases im Zufuhrgas mit der Zusammensetzung zumindest von den Teilen des Abgases ergibt, dass die Reinigung einer vorgegebenen Mindestreinigung entspricht. Ein Vorteil dieser Ausführungsform kann sein, dass die für die Reinigung aufgebrachte Dauer optimiert wird und unerwünschte Effekte, beispielsweise Salzbildung, vermieden werden, wobei dies sogar automatisiert erfolgen kann.
- Gemäß einer möglichen Ausführungsform umfasst die Vakuumverbindungsvorrichtung die Oberflächenreinigungsvorrichtung oder schließt sich Vakuum haltend daran an. Ein Vorteil dieser Ausführungsform kann sein, dass sich das Verbindungsverfahren ohne Zwischenlagerung von zu verbindenden, gereinigten Elementen durchführen lässt. Zwischenlagerungen von gereinigten Elementen beinhalten das nicht unerhebliche Risiko einer Beaufschlagung der gereinigten Oberfläche mit Sauerstoff, was eine erneute Reinigung nötig machen kann.
- Gemäß einer möglichen Ausführungsform ist die Vakuumverbindungsvorrichtung eine Vakuumlöt- oder Vakuumsintervorrichtung. Vakuumsintervorrichtungen können auch als Vakuumsinteranlagen bezeichnet werden.
- Ein Vorteil dieser Ausführungsform kann sein, dass sich insbesondere Vakuumlöt- oder Vakuumsinteranlagen einfach an die erfindungsgemäße Oberflächenreinigungsvorrichtung anbinden lassen, wenn die erfindungsgemäße Oberflächenreinigungsvorrichtung Vakuum verwendet, um Luftsauerstoff von den zu reinigenden und optional auch den gereinigten Oberflächen fernzuhalten. Die erfindungsgemäße Oberflächenreinigungsvorrichtung kann sogar in die Vakuumverbindungsvorrichtung integriert oder dieser vorgeschaltet sein. Die Oberflächenreinigungsvorrichtung kann eine Reinigungskammer, in der das Reinigungsverfahren durchgeführt wird, oder in einer sich an die Reinigungskammer anschließenden Vakuumverbindungskammer durchgeführt werden, wobei die Kammern Vakuum haltend miteinander verbunden sein können, etwa durch eine Vakuumschleuse.
- Gemäß einer möglichen Ausführungsform ist die Oberflächenreinigungsvorrichtung der Vakuumverbindungseinrichtung entlang eines Verarbeitungspfades der Vakuumverbindungsvorrichtung vorgeschaltet oder in die Vakuumverbindungseinrichtung integriert. Ein Vorteil dieser Ausführungsform kann sein, dass die Vakuumverbindungsvorrichtung mit der Oberflächenreinigungsvorrichtung einfach als Fertigungslinie oder in einer Fertigungslinie oder sogar miteinander integriert aufgebaut sein kann.
- Gemäß einer möglichen Ausführungsform ist der Nachrüstsatz ausgebildet, das erfindungsgemäße Reinigungsverfahren durchzuführen. Insbesondere können die Sensoreinrichtungen ausgebildet sein, die Konzentration des Prozessgases in einem Zufuhrgas die Zusammensetzung zumindest von Teilen eines Reaktionsprodukte der Reinigung enthaltenen Abgases zu messen, wenn die Sensoreinrichtungen Zufuhr- und Abgas leitend mit der Oberflächenreinigungsvorrichtung verbunden sind.
- Die Reinigungsbewertungseinrichtung kann zum Ausführen des Reinigungsverfahrens ausgebildet sein, den aktuellen Reinigungsfortschritt der Oberfläche basierend auf einem Vergleich der Konzentration des Prozessgases im Zufuhrgas mit der Zusammensetzung zumindest von den Teilen des Abgases zu bewerten, insbesondere wenn die Sensorsignaleingänge Signal empfangend mit den Sensoreinrichtungen verbunden sind.
- Gemäß einer möglichen Ausführungsform weist die zu reinigende Oberfläche eine Metalloxidschicht auf, die ein darunter liegendes Metall verdeckt. Die gereinigte Metalloberfläche soll verbunden und beispielsweise verlötet oder versintert werden. Zumindest die gereinigte Oberfläche des Elementes weist also ein verlöt- oder versinterbares Metall, beispielsweise Kupfer, Nickel oder ein anderes verlöt- oder versinterbares Metall auf. Ist die zu verlötende Oberfläche mit Lot versehen, etwa verzinnt, kann das Lot von einer Metalloxidschicht, etwa Zinnoxid, gereinigt werden.
- Gemäß einer möglichen Ausführungsform, in der das Prozessgas Methansäure (HCOOH oder auch CH2O2) oder Wasserstoff (H2) ist, kann die Reinigungsreaktion wie folgt ablaufen (MeO = Metalloxid, zum Beispiel Kupfer- oder Nickeloxid):
- ab einer Prozesstemperatur von beispielsweise 150°C:
MeO + HCOOH -> Me(COOH)2 + H2O
- ab einer Prozesstemperatur von beispielsweise 250°C:
Me(COOH)2 -> Me + CO2 + H2
MeO + H2 -> Me + H2O
- Kohlendioxid (CO2) und/oder Wasser (H2O) können als Reaktionsprodukte angesehen werden.
- Das Zufuhrgas kann zur Oberfläche geleitet werden und dort verbleiben, um die Oberfläche zu reinigen. Soll das Prozessgas entfernt werden, beispielsweise weil die Oberfläche ausreichend gereinigt ist und/oder um ungewünschte Effekte zu vermeiden, kann das Prozessgas mit den Reaktionsprodukten und dem Trägergas entfernt, also zum Beispiel abgesaugt oder ausgespült werden. Die Konzentration des Prozessgases im Zufuhrgas kann während der Zufuhr zur Oberfläche und/oder im Anschluss daran bestimmt werden. Die Zusammensetzung zumindest von den Teilen des Abgases kann während der Reinigung bestimmt werden. Die Teile können das noch nicht reagierte Prozessgas und/oder Reaktionsprodukte der Reinigung sein. Die Teile können als Konzentration im Abgas bestimmt werden. Die Konzentration des Prozessgases im Zufuhrgas kann mit der Konzentration der Teile im Abgas verglichen und zum Beispiel ins Verhältnis gesetzt werden, um die Reinigung zu beurteilen. Insbesondere der zeitliche Verlauf der Konzentration der Teile im Abgas kann mit der ursprünglichen Konzentration des Prozessgases im Zufuhrgas verglichen oder ins Verhältnis gesetzt werden, um den aktuellen Reinigungsfortschritt zu beurteilen.
- Zusätzlich zu dem Prozessgas weist das Zufuhrgas gemäß einer möglichen Ausführungsform ein Trägergas, beispielsweise Stickstoff, Argon und/oder Helium, auf. Das Trägergas nimmt nicht an der Reinigungsreaktion teil. Ferner kann das Methansäure enthaltende Zufuhrgas Wasserstoff enthalten. Das Wasserstoff als Prozessgas aufweisende Zufuhrgas kann im Wesentlichen ausschließlich Wasserstoff oder zusätzlich das Trägergas und zum Beispiel Argon und/oder Helium aufweisen. Die Wasserstoffkonzentration kann im Zufuhrgas zwischen 4 % und 100 % liegen und zum Beispiel mindestens 5 %, 10 %, 20 %, 50 % oder 75 % oder höchstens 75 %, 50 %, 20 %, 10 % oder 5 % betragen
- Die Methansäurekonzentration kann im Zufuhrgas zwischen 0,1 % und 30 % liegen und zum Beispiel mindestens 1 %, 5 %, 10 %, 15 % oder 20 % oder höchstens 20 %, 15 %, 10 %, 5 % oder 1 % betragen.
- Gemäß einer möglichen Ausführungsform wird die Umgebung der zu reinigenden Oberfläche evakuiert, sodass der Umgebungsdruck vor der Zufuhr des Zufuhrgases zur Oberfläche zwischen 0,01 mbar und 500 mbar absolut liegt. Beispielsweise liegt der Umgebungsdruck vor der Zufuhr des Zufuhrgases bei 0,05 mbar, 0,1 mbar, 0,25 mbar, 0,5 mbar, 1 mbar, 10 mbar, 25 mbar, 50 mbar, 100 mbar oder 250 mbar.
- Gemäß einer möglichen Ausführungsform kann der Gasdruck während der Reinigung im Bereich der zu reinigenden Oberfläche bei bis zu 2000 mbar absolut und beispielsweise bei mindestens 500 mbar, 750 mbar, 1000 mbar, 1250 mbar, 1500 mbar oder 1750 mbar liegen.
- Gemäß einer möglichen Ausführungsform ist zumindest eine der beiden Sensoreinrichtungen ein optischer Spektralsensor, der eine Lichtquelle, insbesondere eine Infrarotlichtquelle, und einen Lichtsensor, der in Abhängigkeit der Wellenlänge des empfangenen Lichtes dessen Intensität in ein Sensorsignal wandelt, sein.
- Absorptions-Peaks für Methansäure können bei Wellenlängen von 3,4 µm und 5,6 µm liegen, für Wasser bei einer Wellenlänge von 3,2 µm und für Kohlendioxid bei einer Wellenlänge von 4,2 µm liegen.
- Gemäß einer möglichen Ausführungsform verwendet zumindest eine der Sensoreinrichtungen Licht zur optischen Bestimmung der Konzentration / des Anteils mit Wellenlängen im Bereich von 1 µm bis 10 µm.
- Zusätzlich wird gemäß einer möglichen Ausführungsform die Feuchte, also der Wassergehalt, im Zufuhrgas beim Zuführen des Zufuhrgases und/oder im Anschluss an dessen Zuführung bestimmt und zum Beispiel mit einer der Sensoreinrichtungen gemessen werden. Ein Vorteil dieser Ausführungsform kann sein, dass bereits vorhandenes Wasser, das nicht durch die Reinigungsreaktion entstanden ist, die Beurteilung des Reinigungsverfahrens nicht beeinträchtigt.
- Gemäß einer möglichen Ausführungsform verbleibt das Prozessgas für die Reinigungszeit an der zu reinigenden Oberfläche. Alternativ kann das Prozessgas kontinuierlich oder wiederholt über die zu reinigende Oberfläche geführt werden und die Teile des Abgases nach dem Passieren der Oberfläche kontinuierlich oder wiederholt bestimmt werden.
- Wiederholt bedeutet gemäß einer möglichen Ausführungsform in Intervallen zwischen 1 s und 600 s, beispielsweise Intervalle von mindestens 25 s, 50 s, 100 s, 200 s, 300 s, 400 s oder 500 s oder von höchstens 500 s, 400 s, 300 s, 200 s, 100 s, 50 s oder 25 s.
- Gemäß einer möglichen Ausführungsform wird die zu reinigende Oberfläche für eine Reinigung mit Methansäure oder mit Wasserstoff als Prozessgas auf eine Temperatur zwischen 100 °C und 500 °C, zum Beispiel von Temperaturen von bis zu 120 °C, 140 °C, 150 °C, 180 °C, 200 °C, 250 °C, 300 °C, 350 °C, oder 400 °C gebracht und zum Beispiel aufgeheizt.
- Zusammenfassend betrifft die Erfindung also die Reinigung von zu verbindenden Oberflächen von störenden Verunreinigungen, beispielsweise Oxiden, mit einem Prozessgas. Um die Reinigung effizient und unter Verringerung oder gar Vermeidung von ungewünschten Effekten durchführen zu können, ist vorgesehen, vor dem Kontakt des Prozessgases mit der Oberfläche die Konzentration des Prozessgases in einem Zufuhrgas und die Zusammensetzung zumindest von Teilen eines Reaktionsprodukte der Reinigung enthalten Abgases zu messen und die Prozessgaskonzentration sowie die Abgaszusammensetzung zu verwenden, um den der aktuelle Reinigungsfortschritt zu bewerten.
- Die Erfindung ist nachfolgend in Ausführungsbeispielen anhand der zugehörigen Zeichnungen erläutert. Es zeigen:
- Figur 1
- ein Ausführungsbeispiel einer erfindungsgemäßen Oberflächenreinigungsvorrichtung in einer schematischen Schnittansicht,
- Figur 2
- ein Ausführungsbeispiel einer erfindungsgemäßen Sensoreinrichtung der erfindungsgemäßen Oberflächenreinigungsvorrichtung des Ausführungsbeispiels der
Figur 1 in einer schematischen Schnittansicht, und - Figur 3
- ein Ausführungsbeispiel eines erfindungsgemäßen Reinigungsverfahrens schematisch als Flussdiagramm.
- Im Folgenden ist die Erfindung beispielhaft anhand von Ausführungsformen mit Bezug auf die Zeichnungen erläutert. Die unterschiedlichen Merkmale der Ausführungsformen können dabei unabhängig voneinander kombiniert werden, wie es bei den einzelnen vorteilhaften Ausgestaltungen bereits dargelegt wurde.
- Zunächst sind Aufbau und Funktion einer erfindungsgemäßen Oberflächenreinigungsvorrichtung mit Bezug auf das Ausführungsbeispiel der
Figur 1 beschrieben. -
Figur 1 zeigt die Oberflächenreinigungsvorrichtung 1 schematisch in einer Schnittansicht. Die Oberflächenreinigungsvorrichtung 1 weist eine Reinigungskammer 2 auf, die als eine Vakuumkammer ausgebildet sein kann. In der Reinigungskammer 2 sind zwei miteinander zu verbindende Elemente 3 entnehmbar angeordnet, deren Oberflächen 4 zu reinigen sind. - Die Oberflächenreinigungsvorrichtung 1 kann eine Zufuhrleitung 5 aufweisen, um der Reinigungskammer 2 ein das Prozessgas enthaltendes Zufuhrgas 6 zuzuführen. Um die Zufuhr des Zufuhrgases 6 beginnen, beenden oder beschleunigen sowie verlangsamen zu können, kann die Zufuhrleitung 5 ein Zufuhrventil 7 aufweisen, durch das das Zufuhrgas 6 in die Reinigungskammer 2 strömen kann.
- Die Oberflächenreinigungsvorrichtung 1 kann eine Abfuhrleitung 8 aufweisen, um ein Abgas 9 aus der der Reinigungskammer 2 abzuführen. Um die Abfuhr des Abgases 9 beginnen, beenden oder beschleunigen sowie verlangsamen zu können, kann die Abfuhrleitung 8 ein Abfuhrventil 10 aufweisen, durch das das Abgas 9 aus der Reinigungskammer 2 strömen kann.
- Die folgenden Elemente der Oberflächenreinigungsvorrichtung 1 können als ein Nachrüstsatz 20 für die bisher beschriebene Oberflächenreinigungsvorrichtung 1 oder als Bestandteil der Oberflächenreinigungsvorrichtung 1 bereitgestellt sein.
- Die Oberflächenreinigungsvorrichtung 1 ist ferner mit einer ersten Sensoreinrichtung 21, einer zweiten Sensoreinrichtung 22, 22A und einer Reinigungsbewertungseinrichtung 23 dargestellt.
- Die erste Sensoreinrichtung 21 ist ausgebildet, die Konzentration des Prozessgases in einem Zufuhrgas 6 zu messen. Beispielsweise ist die erste Sensoreinrichtung 21 ausgebildet, das durch die Zufuhrleitung 5 strömende Zufuhrgas 6 zu vermessen. Hierzu kann die erste Sensoreinrichtung 21 in einer sich durch die Zufuhrleitung 5 in Richtung auf die Reinigungskammer 2 erstreckenden Strömungsrichtung hinter dem Zufuhrventil 7 angeordnet sein. Alternativ kann die erste Sensoreinrichtung 21 in der sich durch die Zufuhrleitung 5 in Richtung auf die Reinigungskammer 2 erstreckenden Strömungsrichtung vor dem Zufuhrventil 7 angeordnet sein.
- Die erste Sensoreinrichtung 21 kann eine optische Sensoreinrichtung sein, die das Zufuhrgas 6 spektrografisch vermisst, um die Konzentration des Prozessgases zu ermitteln. Die erste Sensoreinrichtung 21 ist Sensorsignal übertragend mit der Reinigungsbewertungseinrichtung 23 verbunden oder zumindest verbindbar, etwa mittels einer Signalleitung 24.
- Die zweite Sensoreinrichtung 22 ist ausgebildet, die Zusammensetzung zumindest von Teilen eines Reaktionsprodukte der Reinigung enthaltenen Abgases zu messen.
- Beispielsweise ist die zweite Sensoreinrichtung 22 ausgebildet, das durch die Abfuhrleitung 8 strömende Abgas 9 zu vermessen. Hierzu kann die zweite Sensoreinrichtung 22 in einer sich durch die Abfuhrleitung 8 in Richtung von der Reinigungskammer 2 weg erstreckenden Strömungsrichtung vor dem Abfuhrventil 10 angeordnet sein. Alternativ kann die zweite Sensoreinrichtung 22 in der sich durch die Abfuhrleitung 8 in Richtung von der Reinigungskammer 2 weg erstreckenden Strömungsrichtung hinter dem Abfuhrventil 10 angeordnet sein.
- Die zweite Sensoreinrichtung 22 kann eine optische Sensoreinrichtung sein, die das Abgas 9 spektrografisch vermisst, um die Zusammensetzung zumindest von Teilen des Reaktionsprodukte der Reinigung enthaltenen Abgases 9 zu ermitteln Die zweite Sensoreinrichtung 22 ist Sensorsignal übertragend mit der Reinigungsbewertungseinrichtung 23 verbunden oder zumindest verbindbar, etwa mittels einer Signalleitung 25.
- Alternativ oder zusätzlich zur zweiten Sensoreinrichtung 22 kann die Sensoreinrichtung 22A vorgesehen sein. Beispielsweise ist die Sensoreinrichtung 22A ausgebildet, die Zusammensetzung zumindest von Teilen des über der Oberfläche 4 oder den Oberflächen 4 ruhenden oder an der Oberfläche 4 oder den Oberflächen 4 vorbeiströmenden Gases, das bereits Reaktionsprodukte enthalten und somit als Abgas bezeichnet werden kann, zu messen. Alternativ zur dargestellten Position kann die Sensoreinrichtung 22A in der in die Reinigungskammer 2 hinein weisenden Strömungsrichtung des Zufuhrgases 6 und/oder in der aus der Reinigungskammer 2 hinaus weisenden Strömungsrichtung des Abgases 9 so positioniert sein, dass die Sensoreinrichtung 22A das Abgas 9 hinter der Oberfläche oder den Oberflächen 4 und insbesondere zwischen der Oberfläche oder den Oberflächen 4 und der Abführleitung 8 vermisst.
- Die Sensoreinrichtung 22A kann eine optische Sensoreinrichtung sein, die Abgas 9 spektrografisch vermisst, um die Zusammensetzung zumindest von Teilen des Reaktionsprodukte der Reinigung enthaltenen Abgases 9 zu ermitteln. Die Sensoreinrichtung 22A ist Sensorsignal übertragend mit der Reinigungsbewertungseinrichtung 23 verbunden oder zumindest verbindbar, etwa mittels einer Signalleitung 25A.
- Abhängig davon, ob die Sensoreinrichtung 22A alternativ oder zusätzlich zur zweiten Sensoreinrichtung 22 vorgesehen ist, kann die Sensoreinrichtung 22A als zweite oder als dritte Sensoreinrichtung 22A bezeichnet werden.
- Ferner kann die Reinigungsbewertungsvorrichtung 23 einen Signalausgang 26 aufweisen und ausgebildet sein, über den Signalausgang 26 Steuersignale zur Steuerung von Reinigungsprozessparametern, zum Beispiel Prozessgaskonzentration und/oder Oberflächentemperatur, der Oberflächenreinigung auszugeben.
- Der Oberflächenreinigungsvorrichtung 1 kann eine Vakuumverbindungseinrichtung nachgeschaltet sein. Alternativ kann die Oberflächenreinigungsvorrichtung 1 in eine Vakuumverbindungseinrichtung integriert sein, sodass die Reinigungskammer auch als Heizofen zur thermischen Verbindung von zu verbindenden Oberflächen ausgebildet sein kann.
-
Figur 2 zeigt ein Ausführungsbeispiel einer der Sensoreinrichtungen 21, 22, 22A der erfindungsgemäßen Oberflächenreinigungsvorrichtung 1 des Ausführungsbeispiels derFigur 1 in einer schematischen Schnittansicht. - Die Sensoreinrichtung 21, 22, 22A kann eine optische Sensoreinrichtung 21, 22, 22A sein und eine Lichtquelle 30 aufweisen. Im Betrieb emittiert die Lichtquelle 30 Messlicht 31, das durch das Zufuhrgas 6 oder das Abgas 9 hindurch auf einen Lichtsensor 31 trifft. Der Lichtsensor 31 vermisst das empfangene Messlicht 31 und leitet ein das empfangene Messlicht 31 repräsentierendes Sensorsignal an die Reinigungsbewertungseinrichtung 23.
- Beispielsweise emittiert die Lichtquelle 30 Messlicht 31 im infraroten Spektrum, also mit einer Wellenlänge zwischen 800 nm bis 1 mm oder zum Beispiel zwischen 1 µm und 10 µm. Der Lichtsensor 31 bildet das Sensorsignal abhängig von der Wellenlänge und der Intensität des empfangenen Messlichtes 31. Jede oder ausgewählte der Sensoreinrichtungen 21, 22, 22A können also als Infrarotspektrometer ausgebildet sein.
-
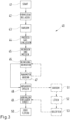
Figur 3 zeigt ein Ausführungsbeispiel eines erfindungsgemäßen Reinigungsverfahrens 40 zum Reinigen einer Oberfläche 4, bei dem die Oberfläche 4 mit einem Prozessgas gereinigt wird, schematisch als Flussdiagramm. - In einem ersten Verfahrensschritt 41 kann das Reinigungsverfahren 40 starten, beispielsweise durch Bereitstellung des Elementes 3 mit der zu reinigenden Oberfläche 4. Im folgenden Verfahrensschritt 42 kann das Element 3 mit der zu reinigenden Oberfläche 4 der Oberflächenreinigungsvorrichtung 1 zugeführt und/oder vorgeheizt werden. Im nun folgenden Verfahrensschritt 43 kann die Umgebung der zu reinigenden Oberfläche 4 evakuiert werden, bis der Umgebungsdruck, beispielsweise innerhalb der Reinigungskammer 2, einen vorbestimmten absoluten Wert einnimmt.
- Ist der vorgegebene Umgebungsdruck erreicht, kann im nun folgenden Verfahrensschritt 44 das Prozessgas der Oberfläche 4 zugeführt werden. Beispielsweise wird das das Prozessgas enthaltene Zufuhrgas 6 durch die Zufuhrleitung 5 und vorbei an der ersten Sensoreinheit 21 in die Reinigungskammer 2 geleitet. Während des Verfahrensschrittes 44 wird die Konzentration des Prozessgases im Zufuhrgas 6 mit der ersten Sensoreinrichtung 21 gemessen.
- Erreicht das das Prozessgas enthaltene Zufuhrgas 6 die Oberfläche 4, beginnt der Verfahrensschritt 45 und somit die eigentliche Reinigung der Oberfläche 4 durch Reaktion des Prozessgases mit Oxiden an der Oberfläche 4. Das das Prozessgas enthaltene Zufuhrgas 6 kann dabei an der Oberfläche 4 verweilen oder kontinuierlich oder wiederholt entlanggeführt werden. Ist die Sensoreinrichtung 22A vorgesehen, kann die Sensoreinrichtung 22A während des Verfahrensschrittes 45 die Zusammensetzung zumindest von Teilen des Reaktionsprodukte der Reinigung enthaltenen Abgases 9 messen, solange sich das Abgas 9 in der Reinigungskammer 2 befindet.
- Alternativ kann das Abgas 9 zumindest teilweise durch die Abfuhrleitung 8 und vorbei an der Sensoreinrichtung 22 geleitet werden, um die Zusammensetzung zumindest von Teilen des Reaktionsprodukte der Reinigung enthaltenen Abgases 9 zu messen. Das abgeführte Abgas 9 kann durch Zufuhrgas 6, dessen Prozessgaskonzentration von der Sensoreinrichtung 21 vermessen werden kann, ersetzt werden.
- Anhand der Prozessgaskonzentration und der Zusammensetzung zumindest von Teilen des Reaktionsprodukte der Reinigung enthaltenen Abgases 9 kann im nun folgenden Verfahrensschritt 46 die Reinigung bewertet werden. Sollte die Bewertung ergeben, dass die Reinigung nicht wie vorgesehen abläuft, können im optionalen Verfahrensschritt 47 Prozessparameter, etwa die Temperatur der Oberfläche 4 oder die Prozessgaskonzentration im Zufuhrgas 6 oder in der Reinigungskammer 2, angepasst werden. Ergibt die Bewertung hingegen, dass die Reinigung erwartungsgemäß, als gemäß eines vorbestimmten Reinigungsfortschrittes, verläuft, können die Prozessparameter unverändert bleiben. Falls die Bewertung ergibt, dass die Reinigung abgeschlossen ist, beispielsweise weil neue Reaktionsprodukte nur mit einer geringen Rate oder nicht mehr nennenswert entstehen, so kann das Verfahren 40 mit den Verfahrensschritt 48 fortfahren, in dem das Abgas aus der Reinigungskammer 2 entfernt und beispielsweise abgesaugt oder mit einem sauerstofffreien Gas, beispielsweise Sticksoff, ausgespült wird.
- Das die nunmehr gereinigte Oberfläche 4 aufweisende Element 3 kann dann im Verfahrensschritt 49 abgekühlt und/oder aus der Reinigungskammer 2 entnommen und dem Vakuumverbindungsverfahren, also beispielsweise der Vakuumverbindungsvorrichtung, zugeführt und im Verfahrensschritt 50 verlötet werden.
- Sollte die Oberflächenreinigungsvorrichtung 1 Teil der Vakuumverbindungsvorrichtung sein, kann auf den Verfahrensschritt 48 der Verfahrensschritt 51 folgen, in dem die Umgebung der Oberfläche 4, also zum Beispiel die Reinigungskammer 2, evakuiert wird. Im folgenden Verfahrensschritt 52 kann die Oberfläche 4, optional nach Übergabe an die Vakuumverbindungsvorrichtung oder in der Reinigungskammer 2 im Vakuum mit einer anderen Oberfläche fest verbunden werden, beispielsweise durch Löten oder Sintern. Ist der Verbindungsschritt 52 abgeschlossen, kann die Umgebung der nun verbundenen Oberfläche 4 belüftet werden, etwa mit Stickstoff oder Luft und das Verfahren kann mit dem Entladen des Elementes 3 im Verfahrensschritt 49 enden.
- Beispielsweise kann das eigentliche Be- und Entladen außerhalb der Lötvorrichtung, beispielsweise ein Lötofen, stattfinden. Wenn es sich um eine 1-Kammerlötvorrichtung handelt, kann direkt im Anschluss an die Reinigung in derselben Kammer gelötet werden. Wenn es sich um eine Mehrkammerlötvorrichtung handelt, kann "Entladen" bedeuten, dass das Lötgut im Anschluss an die Reinigung in die nächste Kammer transportiert und dort verlötet wird.
-
- 1
- Oberflächenreinigungsvorrichtung
- 2
- Reinigungskammer
- 3
- Element
- 4
- Oberfläche
- 5
- Zufuhrleitung
- 6
- Zufuhrgas
- 7
- Zufuhrventil
- 8
- Abfuhrleitung
- 9
- Abgas
- 10
- Abfuhrventil
- 20
- Nachrüstsatz
- 21
- erste Sensoreinrichtung
- 22
- zweite Sensoreinrichtung
- 22A
- zweite/dritte Sensoreinrichtung
- 23
- Reinigungsbewertungseinrichtung
- 24, 25 25A
- Signalleitung
- 30
- Lichtquelle
- 31
- Messlicht
- 32
- Lichtsensor
- 40
- Reinigungsverfahren
- 41
- Start
- 42
- Beladen/Vorheizen
- 43
- Vakuum formen
- 44
- Prozessgas zuführen
- 45
- Reinigen und messen
- 46
- Reinigung bewerten
- 47
- Parameter ändern
- 48
- Absaugen/spülen
- 49
- Entladen/Abkühlen (oder Ende)
- 50
- Ende (Löten)
- 51
- Vakuum formen
- 52
- Löten
- 53
- Belüften
Claims (14)
- Reinigungsverfahren (40) zum Reinigen einer Oberfläche (4), bei dem die Oberfläche (4) mit einem Prozessgas gereinigt wird (45), wobeiein das Prozessgas enthaltendes Zufuhrgas (6) zu der Oberfläche (4) geleitet wird (44) und beim Reinigen der Oberfläche (4) ein Reaktionsprodukte der Reinigung enthaltenen Abgases (9) erzeugt wird,der Anteil des Prozessgases im Zufuhrgas (6) gemessen wird (44),der Anteil des Prozessgases und/oder der Anteil der Reaktionsprodukte im Abgas (9) gemessen wird (45), undder aktuelle Reinigungsfortschritt der Oberfläche (4) basierend auf einem Vergleich des Anteils des Prozessgases im Zufuhrgas (6) mit dem Anteil des Prozessgases und/oder der Anteil der Reaktionsprodukte im Abgas (9) bestimmt wird (46).
- Reinigungsverfahren (40) nach Anspruch 1, dadurch gekennzeichnet, dass Reinigungsprozessparameter geändert werden (47), wenn der aktuelle Reinigungsfortschritt nicht in einem erwarteten Bereich liegt.
- Reinigungsverfahren (40) nach Anspruch 1 oder 2, dadurch gekennzeichnet, dass das Abgas (9) von der Oberfläche (4) weggeleitet wird, wenn der Vergleich der Anteile ergibt, dass die Reinigung einer vorgegebenen Mindestreinigung entspricht.
- Reinigungsverfahren (40) nach einem der Ansprüche 1 bis 3, dadurch gekennzeichnet, dass das Prozessgas Methansäure oder Wasserstoffgas ist.
- Vakuumverbindungsverfahren zum festen Verbinden zweier Oberflächen (4) aneinander, bei dem zumindest eine der zu verbindenden Oberflächen (4) zunächst gereinigt (45) und danach mit der anderen Oberfläche (4) verbunden wird (50, 52), dadurch gekennzeichnet, dass zum Reinigen zumindest der einen der zu verbindenden Oberflächen das Reinigungsverfahren (40) nach einem der Ansprüche 1 bis 4 durchgeführt wird.
- Vakuumverbindungsverfahren nach Anspruch 5, dadurch gekennzeichnet, dass die beiden aneinander zu verbindenden Oberflächen (4) stoffschlüssig miteinander, insbesondere verlötet oder durch Sintern miteinander fest verbunden werden.
- Nachrüstsatz (20) für eine Oberflächenreinigungsvorrichtung (1) zur Reinigung von Oberflächen (4) mit einem Prozessgas, wobeider Nachrüstsatz (20) eine erste Sensoreinrichtung (21), eine zweite Sensoreinrichtung (22, 22A) und eine Reinigungsbewertungseinrichtung (23) aufweist, und wobeidie erste Sensoreinrichtung (21) ausgebildet ist, den Anteil des Prozessgases in einem Zufuhrgas (6) zu messen,die zweite Sensoreinrichtung (22, 22A) ausgebildet ist, den Anteil des Prozessgases und/oder der Anteil der Reaktionsprodukte in einem bei der Reinigung einer Oberfläche (4) mit dem Prozessgas entstehenden Abgas (9) zu messen, unddie Reinigungsbewertungseinrichtung (23) einen Sensorsignaleingang für jede der Sensoreinrichtungen (21, 22, 22A) aufweist und ausgebildet ist, den aktuellen Reinigungsfortschritt der Oberfläche (4) basierend auf einem Vergleich des Anteils des Prozessgases im Zufuhrgas (6) mit dem Anteil des Prozessgases und/oder dem Anteil der Reaktionsprodukte im Abgas (9) zu bewerten.
- Nachrüstsatz (20) nach Anspruch 7, dadurch gekennzeichnet, dass die Reinigungsbewertungseinrichtung (23) mindestens einen Signalausgang (26) aufweist und die Reinigungsbewertungseinrichtung (23) ausgebildet ist, über den Signalausgang (26) Steuersignale zur Steuerung von Reinigungsprozessparametern der Oberflächenreinigung auszugeben.
- Nachrüstsatz (20) nach Anspruch 7 oder 8, dadurch gekennzeichnet, dass die Reinigungsbewertungseinrichtung (23) ausgebildet ist, ein Reinigungsendsignal auszugeben, wenn der Vergleich des Anteils des Prozessgases im Zufuhrgas (6) mit dem Anteil des Prozessgases und/oder dem Anteil der Reaktionsprodukte im Abgas (9) ergibt, dass die Reinigung einer vorgegebenen Mindestreinigung entspricht.
- Oberflächenreinigungsvorrichtung (1) zur Reinigung einer Oberfläche (4) mit einem Prozessgas, mit einer Reinigungskammer (2) zur Aufnahme eines Elementes (3), dessen Oberfläche (4) zu reinigen ist, dadurch gekennzeichnet, dass die Oberflächenreinigungsvorrichtung (1) den Nachrüstsatz (20) eines der Ansprüche 7 bis 9 aufweist.
- Vakuumverbindungsvorrichtung zur festen Verbindung zweier Oberflächen (4) aneinander in einem Vakuum, mit einer Oberflächenreinigungsvorrichtung (1), dadurch gekennzeichnet, dass die Oberflächenreinigungsvorrichtung (1) die Oberflächenreinigungsvorrichtung nach Anspruch 10 ist.
- Vakuumverbindungsvorrichtung nach Anspruch 11, dadurch gekennzeichnet, dass die Vakuumverbindungsvorrichtung die Oberflächenreinigungsvorrichtung (1) umfasst oder sich Vakuum haltend daran anschließt.
- Vakuumverbindungsvorrichtung nach Anspruch 12, dadurch gekennzeichnet, dass die Vakuumverbindungsvorrichtung eine Vakuumlötvorrichtung oder eine Vakuumsinteranlage ist.
- Vakuumverbindungsvorrichtung nach Anspruch 12 oder 13, dadurch gekennzeichnet, dass die Oberflächenreinigungsvorrichtung (1) der Vakuumverbindungseinrichtung entlang eines Verarbeitungspfades der Vakuumverbindungsvorrichtung vorgeschaltet oder in die Vakuumverbindungseinrichtung integriert ist.
Priority Applications (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| EP19206111.7A EP3815801B1 (de) | 2019-10-30 | 2019-10-30 | Reinigungsverfahren zum reinigen einer oberfläche und vakuumverbindungsverfahren sowie nachrüstsatz für eine oberflächenreinigungsvorrichtung, oberflächenreinigungsvorrichtung und vakuumverbindungsvorrichtung mit oberflächenreinigungsvorrichtung |
| PCT/EP2020/078550 WO2021083644A1 (de) | 2019-10-30 | 2020-10-12 | Reinigungsverfahren zum reinigen einer oberfläche und vakuumverbindungsverfahren sowie nachrüstsatz für eine oberflächenreinigungsvorrichtung, oberflächenreinigungsvorrichtung und vakuumverbindungsvorrichtung mit oberflächenreinigungsvorrichtung |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| EP19206111.7A EP3815801B1 (de) | 2019-10-30 | 2019-10-30 | Reinigungsverfahren zum reinigen einer oberfläche und vakuumverbindungsverfahren sowie nachrüstsatz für eine oberflächenreinigungsvorrichtung, oberflächenreinigungsvorrichtung und vakuumverbindungsvorrichtung mit oberflächenreinigungsvorrichtung |
Publications (3)
| Publication Number | Publication Date |
|---|---|
| EP3815801A1 EP3815801A1 (de) | 2021-05-05 |
| EP3815801C0 EP3815801C0 (de) | 2025-06-25 |
| EP3815801B1 true EP3815801B1 (de) | 2025-06-25 |
Family
ID=68502796
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP19206111.7A Active EP3815801B1 (de) | 2019-10-30 | 2019-10-30 | Reinigungsverfahren zum reinigen einer oberfläche und vakuumverbindungsverfahren sowie nachrüstsatz für eine oberflächenreinigungsvorrichtung, oberflächenreinigungsvorrichtung und vakuumverbindungsvorrichtung mit oberflächenreinigungsvorrichtung |
Country Status (2)
| Country | Link |
|---|---|
| EP (1) | EP3815801B1 (de) |
| WO (1) | WO2021083644A1 (de) |
Family Cites Families (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US7819981B2 (en) * | 2004-10-26 | 2010-10-26 | Advanced Technology Materials, Inc. | Methods for cleaning ion implanter components |
| DE102004061269A1 (de) * | 2004-12-10 | 2006-06-14 | Siemens Ag | Verfahren zum Reinigen eines Werkstückes mit Halogenionen |
| JP5554252B2 (ja) * | 2011-01-20 | 2014-07-23 | 株式会社東芝 | 半導体製造装置およびそのクリーニング方法 |
| EP3006602B1 (de) * | 2014-10-09 | 2017-04-12 | Airbus DS GmbH | Verfahren zur Reinigung von Turbinenschaufeln |
| JP2017183472A (ja) * | 2016-03-30 | 2017-10-05 | 東芝メモリ株式会社 | チャンバ洗浄装置およびチャンバ洗浄方法 |
-
2019
- 2019-10-30 EP EP19206111.7A patent/EP3815801B1/de active Active
-
2020
- 2020-10-12 WO PCT/EP2020/078550 patent/WO2021083644A1/de not_active Ceased
Also Published As
| Publication number | Publication date |
|---|---|
| EP3815801C0 (de) | 2025-06-25 |
| EP3815801A1 (de) | 2021-05-05 |
| WO2021083644A1 (de) | 2021-05-06 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| DE112008000561B4 (de) | Heizofen und Heizverfahren unter Verwendung eines Heizofens | |
| EP1896247B1 (de) | Verfahren und vorrichtung zur herstellung eines dreidimensionalen gegenstands durch ein generatives 3d-verfahren | |
| DE3916622C2 (de) | ||
| DE102007032176B4 (de) | Induktiv gekoppeltes Plasmamassenspektrometer | |
| DE3820848C2 (de) | ||
| DE2140092C3 (de) | Verfahren zur Herstellung dünner Schichten auf Substraten | |
| DE102009028165A1 (de) | Verfahren und Vorrichtung zur automatisierten Bestimmung des chemischen Sauerstoffbedarfs einer Flüssigkeitsprobe | |
| EP3851235B1 (de) | Vorrichtung und verfahren zur gesteuerten wärmeübertragung, insbesondere durch eine kondensierende flüssigkeit auf werkstücke grösserer abmessungen und massen | |
| DE112008000853B4 (de) | Dekompressions-Heizgerät und Verfahren zum Temperatur-geregelten Erwärmen eines Objekts | |
| WO2021105364A2 (de) | Steuerungssystem für eine industrielle anlage, insbesondere für eine anlage zur herstellung oder verarbeitung von metallischen bändern oder blechen und verfahren zum steuern einer industriellen anlage, insbesondere einer anlage zur herstellung oder verarbeitung von metallischen bändern oder blechen | |
| EP2643688B1 (de) | Vorrichtung und verfahren zur verbrennungsanalyse mittels induktionsöfen | |
| DE69414028T2 (de) | Lasersystem und Verwendung des Lasersystems | |
| DE68902126T2 (de) | Verfahren und vorrichtung zum verbinden von werkstuecken mittels hart- oder weichloeten. | |
| DE2908829C2 (de) | Verfahren zum Hartlöten von Aluminium | |
| EP1008842B1 (de) | Vorrichtung und Verfahren zur Entnahme von Abgasen | |
| EP3815801A1 (de) | Reinigungsverfahren zum reinigen einer oberfläche und vakuumverbindungsverfahren sowie nachrüstsatz für eine oberflächenreinigungsvorrichtung, oberflächenreinigungsvorrichtung und vakuumverbindungsvorrichtung mit oberflächenreinigungsvorrichtung | |
| WO2017202904A1 (de) | Vorrichtung und verfahren zum ermitteln einer mikrostruktur eines metallprodukts sowie metallurgische anlage | |
| DE102009003023A1 (de) | Verfahren zum Betreiben eines Durchlauf-Lötofens und Vorrichtung | |
| DE102015114900A1 (de) | Verfahren und System zum Steuern von Plasma in einer Halbleiterfertigung | |
| DE102006015383B4 (de) | Vorrichtung und Verfahren zur Laserverschweißung eines ersten Werkstücks mit einem zweiten Werkstück | |
| DE3913143A1 (de) | Loet- oder schweissvorrichtung | |
| DE10216837C5 (de) | Wärmebehandlungsverfahren und dabei verwendeter Wärmebehandlungsofen | |
| DE3936955C1 (en) | Plasma treating conductor plates for electronic elements - with process gas e.g. oxygen, hydrogen, fluoro-(chloro)-hydrocarbon, etc. before soldering | |
| EP1819846B1 (de) | Verfahren zum reinigen eines werkstückes mit halogenionen | |
| WO2020030340A1 (de) | Verfahren und vorrichtung zur reparatur einer prüfkontaktanordnung |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE APPLICATION HAS BEEN PUBLISHED |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: REQUEST FOR EXAMINATION WAS MADE |
|
| 17P | Request for examination filed |
Effective date: 20211105 |
|
| RBV | Designated contracting states (corrected) |
Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| RAP1 | Party data changed (applicant data changed or rights of an application transferred) |
Owner name: HUTZLER, AARON |
|
| RAP1 | Party data changed (applicant data changed or rights of an application transferred) |
Owner name: HUTZLER, AARON |
|
| RAP1 | Party data changed (applicant data changed or rights of an application transferred) |
Owner name: BOND PULSE GMBH |
|
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: GRANT OF PATENT IS INTENDED |
|
| INTG | Intention to grant announced |
Effective date: 20250123 |
|
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE PATENT HAS BEEN GRANTED |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: FG4D Free format text: NOT ENGLISH |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: EP |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: EP |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FG4D Free format text: LANGUAGE OF EP DOCUMENT: GERMAN |
|
| U01 | Request for unitary effect filed |
Effective date: 20250625 |
|
| U07 | Unitary effect registered |
Designated state(s): AT BE BG DE DK EE FI FR IT LT LU LV MT NL PT RO SE SI Effective date: 20250701 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: NO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250925 Ref country code: GR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250926 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: HR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250625 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: RS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250925 |
|
| U20 | Renewal fee for the european patent with unitary effect paid |
Year of fee payment: 7 Effective date: 20250929 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20251025 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SM Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250625 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CZ Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250625 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: PL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250625 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250625 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: ES Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250625 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: L10 Free format text: ST27 STATUS EVENT CODE: U-0-0-L10-L00 (AS PROVIDED BY THE NATIONAL OFFICE) Effective date: 20260507 |