EP3752302B1 - Verfahren und vorrichtung zur herstellung dünnwandiger hohlräder mit innen- und aussenverzahnung - Google Patents
Verfahren und vorrichtung zur herstellung dünnwandiger hohlräder mit innen- und aussenverzahnung Download PDFInfo
- Publication number
- EP3752302B1 EP3752302B1 EP19705746.6A EP19705746A EP3752302B1 EP 3752302 B1 EP3752302 B1 EP 3752302B1 EP 19705746 A EP19705746 A EP 19705746A EP 3752302 B1 EP3752302 B1 EP 3752302B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- toothing
- section
- workpiece
- longitudinal axis
- internal
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
Images

Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21H—MAKING PARTICULAR METAL OBJECTS BY ROLLING, e.g. SCREWS, WHEELS, RINGS, BARRELS, BALLS
- B21H5/00—Making gear wheels, racks, spline shafts or worms
- B21H5/02—Making gear wheels, racks, spline shafts or worms with cylindrical outline, e.g. by means of die rolls
- B21H5/025—Internally geared wheels
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D—WORKING OR PROCESSING OF SHEET METAL OR METAL TUBES, RODS OR PROFILES WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D53/00—Making other particular articles
- B21D53/26—Making other particular articles wheels or the like
- B21D53/28—Making other particular articles wheels or the like gear wheels
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D—WORKING OR PROCESSING OF SHEET METAL OR METAL TUBES, RODS OR PROFILES WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D22/00—Shaping without cutting, by stamping, spinning, or deep-drawing
- B21D22/02—Stamping using rigid devices or tools
- B21D22/025—Stamping using rigid devices or tools for tubular articles
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21H—MAKING PARTICULAR METAL OBJECTS BY ROLLING, e.g. SCREWS, WHEELS, RINGS, BARRELS, BALLS
- B21H5/00—Making gear wheels, racks, spline shafts or worms
- B21H5/02—Making gear wheels, racks, spline shafts or worms with cylindrical outline, e.g. by means of die rolls
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21K—MAKING FORGED OR PRESSED METAL PRODUCTS, e.g. HORSE-SHOES, RIVETS, BOLTS OR WHEELS
- B21K1/00—Making machine elements
- B21K1/28—Making machine elements wheels; discs
- B21K1/30—Making machine elements wheels; discs with gear-teeth
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y10—TECHNICAL SUBJECTS COVERED BY FORMER USPC
- Y10T—TECHNICAL SUBJECTS COVERED BY FORMER US CLASSIFICATION
- Y10T29/00—Metal working
- Y10T29/49—Method of mechanical manufacture
- Y10T29/49462—Gear making
Definitions
- the invention relates to the field of producing impeller gear teeth in ring gears and, more precisely, to corresponding internal gear teeth.
- Impeller gears and in particular involute gears are used in gear drives and in particular in planetary gears, for example in those of automatic transmissions for automobiles, but also in other areas of vehicle construction and mechanical engineering.
- Broaching is also used to create tooth hub profiles such as internal gearing according to DIN 5480, DIN 5482, etc.
- pot-shaped workpieces with impeller teeth are to be created by broaching, the impeller teeth must first be created in a part corresponding to the pot wall and then this part must be connected to a pot bottom part, for example by laser or electron beam welding.
- impeller teeth are to be machined into a pot-shaped workpiece, slotting is used, but this is less economical than broaching.
- the residual wall thickness of such a thick-walled ring gear is at least 0.25 times as large or, as a rule, at least 0.5 times as large as the toothing depth of the internal toothing.
- splines also known as "fitting splines”
- splines can be created by cold forming by inserting an externally profiled mandrel into a hollow-cylindrical workpiece and then creating an internal profile of the workpiece that corresponds to the profiling of the mandrel by machining the workpiece from the outside by impact rollers using planetary-type driven unprofiled tools that periodically act on the workpiece.
- Such procedures are, for example, from DE 37 15 393 C2 , CH 670 970 A5 , CH 675 840 A5 , CH 685 542 A5 and EP 0 688 617 B1 known.
- impeller gears It is, however, difficult to produce internal impeller gears by cold forming, since impeller gears have significantly greater tooth heights, at least in comparison with splines, and also generally place higher demands on the accuracy of the tooth shape.
- a method for creating an inside and outside profile in thin-walled cylindrical hollow parts is in WO 2007/009267 A1 described.
- the thin-walled hollow part sits on an externally profiled mandrel and is cold-formed by at least one profiling tool that suddenly acts on the hollow part from the outside.
- the profiling tool is moved perpendicularly to the surface, ie radially, and the hollow part is moved relative to the profiling tool shifted axially with constant radial infeed depth.
- the profiling specified by the mandrel can be transferred to the internal toothing of the thin-walled hollow part, and a shape specified by the profiling tool can be transferred to the external toothing of the thin-walled hollow part.
- the inventor has recognized that efforts towards lightweight construction can also affect ring gears that are provided with internal teeth, which are running wheel teeth. In addition, he has developed a way of manufacturing ring gears of this type economically and yet with a high level of accuracy.
- the ring gear produced with the method according to the invention not only has an internal toothing, which is an impeller toothing, but also an external toothing.
- a residual wall thickness (which is measured in the area of a tooth root of the internal toothing) can be provided that is sufficient for the planned use of the ring gear
- a material thickness of the ring gear can be provided in the area of the tooth tips of the internal toothing which is significantly less than would be the case if the ring gear described the shape of a (non-toothed) cylinder jacket surface on the outside.
- the ring gear has a material thickness that is significantly reduced compared to the ring gears known from the prior art that have inner impeller teeth and are rotationally symmetrical on the outside, without profile, so that the weight of the ring gear is significantly reduced.
- a dimensional stability that is sufficient for a planned use can be achieved.
- the external toothing can be used, for example, in order to connect another body to the ring gear in a torsion-proof manner.
- ring gears could be produced which have both internal teeth (as running wheel teeth) and external teeth. In this case, too, the ring gear can have a relatively low mass. But for applications in which the ring gear is exposed to greater mechanical loads, these are likely to be unsuitable.
- One aspect of the invention relating to the manufacturing method and the device for manufacturing is that in order to achieve a sufficiently high degree of accuracy, as is necessary for impeller gearing, the workpiece needs to be stabilized during the manufacturing process. If a workpiece is subjected to cold-forming hammering with the method described here, this can lead to undesired deformations, for example to deviations from cylindrical symmetry, which in turn can lead to insufficiently precisely formed flank shapes of the impeller teeth.
- At least one stabilization section is provided, which counteracts such problems.
- a die which has internal die teeth, so that a workpiece that is to be formed into the ring gear is formed in such a way that impeller teeth are created as internal teeth and another tooth system as external teeth.
- an embossing tool By hammering the workpiece from the inside using an embossing tool, a tooth gap of the internal toothing is produced where the embossing tool (with its protruding effective area) comes into contact, and at the same time a tooth of the external toothing is produced there (i.e. at the same circumferential position), namely by the material of the workpiece being driven into a tooth gap of the matrix toothing by means of the embossing tool.
- the adjoining tips of the teeth of the die toothing prevent a material flow directed radially outwards, so that the roots of the teeth of the external toothing can form there.
- the embossing tool can have calibrating areas that simultaneously limit a material flow radially inward, so that a tooth tip forming next to a tooth gap of the internal toothing does not protrude too far radially inward.
- the internal toothing (designed as impeller toothing) has a greater toothing depth than the external toothing.
- the toothing depth of a toothing is defined as half the difference between the tip circle diameter and root circle diameter of the toothing. It also results from the sum of the addendum and root height of the toothing.
- a further object of the invention is the production of ring gears with a particularly low weight.
- a further object of the invention is to be able to manufacture ring gears which have internal impeller teeth of high quality.
- a further object of the invention is to provide a very economical method of manufacturing ring gears with internal impeller teeth and, in particular, to achieve short machining times.
- a further object of the invention is to create a possibility of producing internal impeller toothing with large toothing depths. It should be possible to produce impeller gearing with slim teeth in ring gears.
- a further object of the invention is to create a possibility of producing inner impeller toothings in cup-shaped ring gears, in particular while ensuring a precise alignment of the bottom of the cup with respect to the toothing.
- a further object of the invention is to create a possibility of producing internal impeller helical gears.
- a further object of the invention is to create a possibility of producing internal impeller herringbones.
- the method is a method for producing a ring gear that has internal teeth and external teeth, the internal teeth being impeller teeth, and a workpiece being machined by at least one stamping tool.
- the workpiece has a tubular section with a longitudinal axis.
- the tubular section can have cylindrical symmetry and in particular can be in the form of a cylindrical tube.
- the workpiece also has at least one first stabilization section connected to the tubular section. This serves to stabilize the shape of the tubular section during processing by the at least one embossing tool.
- the first stabilization section can be connected directly to the tubular section, that is to say directly adjoin it.
- the tubular section can also be connected to the tubular section indirectly, namely via a transition area.
- a die which has a tubular opening in which internal die teeth are formed.
- the tubular Aperture is provided to receive the tubular portion.
- the tubular section is introduced into the tubular opening and the workpiece is then machined on the inside of the tubular section by the at least one embossing tool. Namely, so that the internal toothing and the external toothing are produced at the same time.
- the workpiece performs a rotational movement with a rotational speed that varies over time about the longitudinal axis mentioned; for example an intermittent rotation.
- the workpiece and the die can (jointly) carry out the rotational movement mentioned.
- the at least one embossing tool performs radially oscillating movements that are synchronized with the rotational movement mentioned.
- radial denotes alignments perpendicular to the longitudinal axis.
- axial denotes orientations parallel to the longitudinal axis.
- Said synchronization is designed such that the at least one embossing tool molds the tubular section into the matrix toothing to produce the external toothing while simultaneously producing the internal toothing by repeatedly hammering the tubular section.
- the die has such a rotational orientation that there is a tooth gap in the die toothing at the circumferential position at which the embossing tool engages.
- the process makes it possible to produce impeller gearing of quality 8 or 7 or, under certain circumstances, 6 according to DIN 3961 / DIN 3962. And this in a very economical way, for example because very short processing times are made possible.
- the material is relatively inexpensive, because the material properties are improved by the cold forming described. For example, the material can be given greater strength.
- the embossing tool can repeatedly machine the tubular section at those circumferential positions at which the internal die toothing has tooth gaps. As a result, the tubular section can be successively molded into the internal die toothing. In this way, teeth of the external toothing and tooth gaps of the internal toothing can be formed at the specified circumferential positions (where the internal matrix toothing has tooth gaps). And at the same time, tooth gaps of the external teeth and teeth of the internal teeth can be formed at intermediate circumferential positions where the internal die teeth have teeth.
- the rotational speed of the workpiece which varies over time, forms successive phases of relatively higher rotational speed and relatively lower rotational speed, it being possible in particular to provide that the workpiece comes to a (rotational) standstill at least momentarily in the phases of the relatively lower rotational speed (rotational standstill also has a rotational speed, namely zero).
- the processing of the workpiece by an embossing tool normally takes place during one of the phases of relatively lower rotational speed. The slower the workpiece rotates during the engagement of the respective embossing tool or the longer the workpiece rotates slowly or stands still in the phases of relatively lower rotational speed, the better a high precision of the impeller toothing ultimately produced can be achieved.
- the embossing tool can process the workpiece in those phases of the rotational movement in which the workpiece is at least momentarily stationary.
- the rotational movement of the workpiece can be an intermittent rotation, and the embossing tool processes the workpiece in phases when the workpiece is not rotating. The embossing tool is then in phases of cessation of the intermittent workpiece rotation movement with the workpiece in engagement.
- intermittent rotation implies that between phases of rotation phases of rotation standstill are provided, phases denoting periods of time, whereby phases of standstill differ from instantaneous standstill.
- the workpiece is formed within the times when the rotation is stationary, and that during the rotation of the workpiece the embossing tool is far enough away from the workpiece (or all embossing tools are far enough away from the workpiece) that the workpiece can rotate without coming into contact with the (or one) embossing tool or even being prevented from rotating by the (or one) embossing tool.
- the time-varying rotational speed of the workpiece is normally a rotational speed that varies periodically, at least in sections.
- the rotary movement of the workpiece is carried out by the die.
- the workpiece and the die are fixed to each other so that they perform the same rotational movement.
- Workpiece and die are aligned at least essentially coaxially with one another and also (at least essentially) aligned coaxially with the longitudinal axis.
- Material of the tubular section is shaped by processing with the at least one embossing tool and formed into the tooth gaps of the die toothing such that its shape on the outside adapts to the shape of the tooth tips and to the shape of sections of the tooth flanks of the die toothing adjoining the tooth tips.
- the internal toothing is formed, the flank shapes of which correspond to a negative of flank shapes of the embossing tool, and the tooth root shape of which corresponds to a negative of a tool head shape of the embossing tool.
- the workpiece is hammered by the embossing tool. It can be processed periodically by the radially oscillating hammering movement of the embossing tool.
- the internal and external teeth can be formed successively.
- the gullets of the internal teeth get deeper and deeper over time (due to the increasing number of hammering operations per gullet of the internal teeth), and at the same time the teeth of the external teeth get taller and taller.
- the embossing tool is used for periodic action on the workpiece, so that the toothing can be produced broken down into a large number of individual embossing processes.
- the formation of the internal toothing and the external toothing by the at least one embossing tool does not result in any material being removed. As a result, no chip removal takes place.
- the tubular section is only cold-formed by the embossing tool. Machining of one of the gears produced is usually not necessary.
- a cross-sectional area of the tubular section in a plane perpendicular to the longitudinal axis remains essentially unchanged when the toothings are created, ie it is the same before and after the toothings are introduced, at least within 2% or at least within 5%.
- the workpiece is typically made of metal, for example a steel, for example alloyed heat-treatable steel (typically with at least 0.3% carbon content), which is then typically inductively hardened or laser-hardened, or alloyed case-hardening steel (typically with a maximum of 0.3% carbon content), which is subsequently typically hardened by gas nitriding or nitrocarburizing.
- metal for example a steel, for example alloyed heat-treatable steel (typically with at least 0.3% carbon content), which is then typically inductively hardened or laser-hardened, or alloyed case-hardening steel (typically with a maximum of 0.3% carbon content), which is subsequently typically hardened by gas nitriding or nitrocarburizing.
- the die is typically metal.
- the material thickness of the workpiece in the tubular section is less than twice, in particular less than 1.5 times, the toothing depth of the internal toothing.
- the material thickness of the workpiece in the tubular section is at least 0.2 times, in particular at least a quarter of, a toothing depth of the internal toothing.
- the material of the tubular section no longer has sufficient stability to be formed into the desired shape (toothed on the inside and outside).
- the at least one embossing tool has an effective area which has a tool head and two tool flanks adjacent thereto.
- the shape of the flanks of the internal gearing is determined by the tool flanks.
- the shape of the roots of the internal teeth is determined by the tool head.
- the active area can have a shape that is a negative of a shape of a tooth gap of the internal toothing or, more precisely: a negative of a shape of a tooth root including the adjacent tooth flanks of the internal toothing.
- the at least one embossing tool can have two calibration areas each adjoining one of the two tool flanks.
- Their shape can be a negative of a shape of a section of a tooth tip of the internal toothing.
- the tooth tip shape of the internal toothing and also the respective area of the internal toothing can be precisely defined by the calibration areas, where a tooth tip of the internal toothing borders on tooth flanks of the internal toothing.
- the internal toothing has a longitudinal crowning.
- the tool flanks are shaped in such a way that the internal toothing has a longitudinal crowning.
- the tool flanks have a concavity. More specifically, this is a concavity relative to the shape of tool flanks designed to form the same internal gear without longitudinal crowning.
- the embossing tool (and more precisely: the effective area of the embossing tool) has a concavity on both tool flanks in a section running through the tool flanks, which runs perpendicular to a plane running centrally between the tool flanks. In the section mentioned, both tool flanks each describe a concave line.
- the embossing tool (and more precisely: the effective area of the embossing tool) has a waist in this section.
- the internal gearing produced Due to the concavity of the tool flanks, the internal gearing produced has a corresponding convexity: the longitudinal crowning.
- the ring gears described here are thin-walled. This can result in large mechanical loads on these ring gears are more likely to lead to elastic deformation than would be the case with thick-walled ring gears of the same residual wall thickness.
- the mentioned longitudinal crowning can be provided for better running behavior, for example for smoother running. Edge supports can thus be avoided; a well-defined contact of an externally toothed wheel running in the ring gear, for example essentially in the middle of the length toothed by the internal toothing, can be ensured.
- the embossing tool In the running direction of the tool head (corresponding to the toothing direction, ie the running direction of the tooth gaps of the internal toothing), the embossing tool can be at least as long as, in particular even longer, than the tooth gaps of the impeller toothing.
- this relates to the effective area of the embossing tool, where the embossing tool engages with the workpiece, i.e. comes into (forming) contact with it. This can help ensure that the impeller spline is created with high precision throughout its length. And the process can be particularly economical.
- the (periodic) machining of the workpiece by means of the embossing tool causes the internal and external teeth to be progressively formed in the toothing direction until a predetermined toothed length is reached.
- the at least one embossing tool and the workpiece are typically moved in the axial direction relative to one another (during the rotational movement of the workpiece and during the radially oscillating movement of the embossing tool).
- the relative movement of the workpiece and the embossing tool thus describes, for example, a helical spatial curve overlaid by the radially oscillating movement of the embossing tool mentioned.
- the tubular section is provided with the toothing, ie with the internal toothing and the external toothing.
- the area of the workpiece provided with the internal and external teeth is identical to the tubular section.
- the internal and external teeth merge into a residual toothing in a transition area that adjoins the tubular section. More on that below.
- the already mentioned first stabilizing section can be formed in one piece together with the tubular section.
- the workpiece whose tubular section is introduced into the tubular opening can be a deep-drawn sheet metal part, for example one made of sheet steel.
- the first stabilizing section can also form a collar of the ring gear, in particular a collar which is formed in one piece together with the tubular section.
- the first stabilizing section (or the named collar) has neither the named internal toothing nor the named external toothing.
- the collar can be a non-interlocking collar.
- the collar may be directed towards or away from the longitudinal axis.
- the first stabilizing section can thus bring about a stiffening of the workpiece. Undesirable deformations of the workpiece, in particular also in the area of the toothing, can thus be drastically reduced, so that the forming can take place with high precision using the at least one embossing tool. And a basically circular cross-section of the tubular section can be retained during the forming and also in the finished ring gear.
- the shape stabilization by the first stabilization section makes it possible to minimize deformations in the radial direction that are uneven over the circumference. For example, undesired deformations of the tubular section into an oval can be prevented or at least greatly reduced.
- the provision of two stabilizing sections can prevent or greatly reduce deformations of the tubular section that might otherwise occur and lead to a conicity of the tubular section, i.e. for example to a change in the diameter of the tubular section along a direction parallel to the longitudinal axis.
- a first stabilization section which remains on the ring gear, can also serve to stabilize the shape of the tubular section during use, for example on the one hand (i) under load, such as when loaded by at least one planet wheel running in the ring gear, and/or on the other hand (ii) to stabilize against centrifugal forces during rapid rotation of the ring gear.
- the first stabilization section forms a stabilization collar.
- the first stabilization section forms a stabilization rib.
- the first stabilization section is directed towards the longitudinal axis. It can be directed inwards from the tubular section be. In this way, the expansion of the ring gear in the longitudinal direction can be kept small. In addition, this can simplify the removal of the tubular section from the die after the serrations have been created.
- the first stabilizing section may be oriented away from the longitudinal axis, for example oriented inward. It can be directed outwards from the tubular section. Relatively good shape stabilization can thus be achieved even with a rather small radial extent of the first stabilization section. And the first stabilizing section can be designed in such a way that it does not impede access to the interior of the ring gear.
- the first stabilization section (or the collar mentioned) can be designed to be circumferential, in particular completely circumferential. It can be completely around the circumference of the tubular section.
- first stabilizing section (or said collar) can be rotationally symmetrical about the longitudinal axis. In this way, all radial directions are equally stabilized.
- the first stabilizing section forms a circumferential end face of the ring gear that is angled relative to the tubular section.
- the end face can lie, for example, in a plane on which the longitudinal axis is perpendicular. In this way, particularly good shape stabilization can be achieved relative to the amount of material used for the first stabilization section.
- the workpiece in the first stabilization section is widened or narrowed relative to the tubular section or is directed inwards or outwards by at least 90°.
- the workpiece including the first (and optionally also a second) stabilization section, can be obtained from a tubular base body, for example by forming, for example cold forming.
- the workpiece can be widened in the first stabilization section compared to the tubular section, and in particular can have a diameter that increases with increasing distance from the tubular section; or it may be tapered, and in particular have a decreasing diameter with increasing distance from the tubular section.
- the first stabilization section can describe a rotationally symmetrical truncated cone shape.
- the first stabilization section can be designed in such a way that it describes a straight line aligned at an angle to the longitudinal axis in one, for example in each, cross section perpendicular to the longitudinal axis.
- the first stabilization section describes a circular ring shape. In this way, the space required by the first stabilization section in the axial direction can be kept very small.
- the first stabilizing section can extend essentially at right angles to the longitudinal axis.
- the circular ring described can have an inner diameter which essentially corresponds to the outer diameter of the tubular section.
- the annulus may have an outside diameter substantially equal to the inside diameter of the tubular portion.
- the first stabilization section is directly connected to a first end of the tubular section. In other embodiments, the first stabilization section is connected indirectly, namely via a transition region, to a first end of the tubular section.
- the first stabilization section (or the corresponding collar) has a minimum distance from the longitudinal axis that is less, in particular at least 0.25 times (for example at least 0.4 times) a toothing depth of the internal toothing is less than a minimum distance that the tubular section (before the toothings are produced) has from the longitudinal axis.
- the first stabilization section (or corresponding collar) be rotationally symmetrical about the longitudinal axis, just like the tubular section, and its inner diameter is smaller than the inner diameter of the tubular section (before the toothings are produced), for example by at least 0.5 times (in particular by at least 0.8 times) a toothing depth of the internal toothing.
- a suitable dimensional stability can thereby be realizable.
- the first stabilization section (or the corresponding collar) has a minimum distance from the longitudinal axis that is less, in particular at least 0.2 times (for example at least 0.4 times) a toothing depth of the internal toothing less than a minimum distance that a tooth tip of the internal toothing has from the longitudinal axis.
- the first stabilization section (or the corresponding collar) can be rotationally symmetrical about the longitudinal axis, and its inner diameter is smaller than the tip circle diameter of the internal toothing, for example by at least 0.3 times or 0.4 times (in particular by at least 0.8 times) a toothing depth of the internal toothing less than the tip circle diameter of the internal toothing.
- a suitable dimensional stability can thereby be realizable.
- the first stabilization section (or the corresponding collar) has a maximum distance from the longitudinal axis that is greater, in particular at least 0.25 times (for example at least 0.4 times) a toothing depth of the internal toothing is greater than a maximum distance that the tubular section (before the toothings are produced) has from the longitudinal axis.
- the first stabilization section (or the corresponding collar) can be rotationally symmetrical about the longitudinal axis, just like the tubular section, and its outside diameter is larger than the outside diameter of the tubular section (before the toothings are produced), for example by at least 0.5 times (in particular by at least 0.8 times) a toothing depth of the internal toothing.
- a suitable dimensional stability can thereby be realizable.
- the first stabilizing section has a maximum distance from the longitudinal axis that is greater, in particular by at least 0.2 times (for example at least 0.4 times) a toothing depth of the internal toothing is greater than a maximum distance that a tooth tip of the internal toothing has from the longitudinal axis.
- the first stabilization section can be rotationally symmetrical about the longitudinal axis, and its outer diameter is larger than the tip circle diameter of the internal toothing, for example by at least 0.3 times or 0.4 times (in particular by at least 0.8 times) a toothing depth of the internal toothing larger than the tip circle diameter of the external toothing.
- a suitable dimensional stability can thereby be realizable.
- the precise dimensioning of the first stabilization section depends on many details, for example on the material properties of the tubular section and on its material thickness.
- the first stabilization section forms a bottom part of the workpiece.
- the tubular section can be pot-shaped together with the base part, with the tubular section forming a pot wall and the base part forming a pot bottom.
- the base part can have an opening, in particular a central opening.
- the workpiece can also have a second stabilization section.
- the properties and functions described for the second stabilization section can be the same as described for the first stabilization section. With the exception that it is not generally envisaged that both stabilizing sections will be contiguous to one and the same end of the tubular section. On the other hand, it can be provided, for example, that the first stabilization section adjoins a first end of the tubular section (either directly or via a first transition area), and that the second stabilization section adjoins a second end of the tubular section (either directly or via a second transition area).
- the two stabilizing sections can each be provided (directly or indirectly) at one of the opposite ends of the tubular section. Provision can therefore be made for at least part of the internal toothing and at least part of the external toothing to be arranged between the first and the second stabilizing section with regard to their axial position.
- first stabilization section or the corresponding collar
- this first stabilization section has the dimensions specified above with regard to its minimum distance from the longitudinal axis or with regard to its inner diameter. This can make it easier to remove the tubular section from the die after it has been processed by the at least one embossing tool.
- the workpiece (or the ring gear) has a second stabilization section, which is directed towards the longitudinal axis, and a minimum distance that this has from the longitudinal axis is less than a minimum distance that a tooth tip of the internal toothing has from the longitudinal axis.
- a second stabilization section which is directed towards the longitudinal axis, and a minimum distance that this has from the longitudinal axis is less than a minimum distance that a tooth tip of the internal toothing has from the longitudinal axis.
- the tubular section and the first stabilization section have the same material thickness before being processed by the embossing tool.
- Corresponding workpieces or blanks are quite cheap and easy to manufacture.
- the internal toothing is designed as a high toothing, with a toothing depth of more than 2.0 times a normal module of the internal toothing, for example with a toothing depth of more than 2.2 times a normal module of the internal toothing.
- the internal toothing can have a toothing depth of at least 2.4 times a normal module of the internal toothing. Large toothing depths allow a large degree of overlap, which makes the corresponding ring gears particularly resilient.
- a gear depth that corresponds to 2.2 times a normal module of an impeller gear corresponds to a common value for impeller involute gears.
- the internal toothing has a module between 0.5 and 5, in particular between 1 and 3 and/or a module of at least 1.25.
- the internal toothing has a pitch circle diameter and a toothed length for which the pitch circle diameter is at least 2 times and at most 20 times as large, in particular at least 3 times and at most 15 times as large or at least 4 times and at most 10 times as large as the toothed length.
- ms Td/p
- ms t/ ⁇
- ⁇ denotes the circuit number and t the pitch (face pitch) of the gearing.
- the internal toothing and the external toothing can be straight teeth.
- the internal teeth and the external teeth are helical gears.
- the following can apply in particular to the helix angle: 40° ⁇
- the internal toothing and the external toothing are herringbone gears.
- the internal toothing can be an involute toothing. However, other impeller toothings can also be produced.
- the internal toothing can be a cycloidal toothing.
- a toothing depth of the external toothing is smaller than a toothing depth of the matrix toothing.
- a corresponding dimensioning of the die (or the tooth gaps of the die toothing) can facilitate the production of the ring gear and in particular the forming.
- a toothing depth of the external toothing is smaller than a toothing depth of the internal toothing.
- a corresponding dimensioning of the embossing tool (or its effective area) and the die (or the tooth gaps of the die toothing) can facilitate the production of the ring gear and in particular the forming.
- the die can be made of a metal. It can be designed in one piece.
- the first stabilizing section can be tooth-free. And it can be integrally formed together with the tubular portion. It can form a collar of the ring gear.
- the collar can in particular be directed towards the longitudinal axis or away from the longitudinal axis.
- the collar may be directly adjacent to the tubular portion or may be adjacent to a transition area which in turn is directly adjacent to the tubular portion.
- the tubular section can be in the form of a cylindrical tube.
- the first stabilization section can be rotationally symmetrical with respect to the longitudinal axis.
- a relative thin-walled ring gear can be described by the fact that the difference between the root circle diameter of the external toothing and the addendum circle diameter of the internal toothing is less than twice, in particular less than 1.5 times, the toothing depth of the internal toothing.
- a difference between the root circle diameter of the external toothing and the addendum circle diameter of the internal toothing is more than 0.2 times, in particular more than 0.3 times, the toothing depth of the internal toothing.
- characteristic shapes can arise, the existence and form of which can depend, among other things, on how the first stabilizing section is arranged relative to the internal toothing and the external toothing. However, you can see from the finished product that the ring gear was manufactured in the manner described - except perhaps the characteristic shapes were subsequently removed.
- the engagement of the at least one embossing tool extends to where the first stabilization section begins with respect to its axial position, a material flow directed radially outward through the first stabilization section is greatly impeded. Accordingly, the material has to find other paths during cold forming. In the arrangement described, this means, on the one hand, that the material flows radially inwards (on both sides of the effective area of the embossing tool), so that the tip circle diameter of the residual toothing on the inside is reduced. And on the other hand, the material also flows approximately in the axial direction away from the tubular section, so that the bulges are formed.
- an outer residual toothing adjoining the external toothing is formed, with a toothing depth of the outer remaining toothing steadily decreasing from a toothing depth of the external toothing to zero in the transitional area.
- teeth of the outer residual toothing in the transition area in particular in a section of the transition area adjoining the tubular section, can have a rounded shoulder.
- the collar of the first stabilization section can be directed towards the longitudinal axis; but the first The stabilizing section can also be designed differently and, for example, have a collar pointing outwards.
- a section of the transition region adjoining the tubular section can be tubular, in particular cylindrical.
- the transition area can (as a whole) be tubular.
- an angle describing the decrease is less than 80°, in particular less than 70°. Furthermore, this angle can be greater than 5°, in particular greater than 10°.
- the angle can be defined, for example, by determining a first point in the above section at which the tooth (in the area of the remaining toothing) still has 90% of the height it has in the tubular section, and a second point is determined at which the tooth (in the area of the remaining toothing) still has 10% of the height it has in the tubular section, and the angle that a straight line connecting these two points encloses with the longitudinal axis is the angle mentioned.
- the diameter (pitch circle diameter) of the internal toothing is typically in the range of 50 mm to 500 mm, in particular in the range of 100 mm to 400 mm and often in the range of 150 mm to 350 mm.
- a ring gear component This has a ring gear of the type described and also a body.
- the body is secured against rotation with respect to the ring gear in that it has an inner profile that matches the outer toothing.
- the external toothing can thus serve, for example, to receive the ring gear in a rotationally secure manner.
- the rotation lock concerns a rotation around the longitudinal axis.
- the body can be positively connected to the external toothing.
- the body can be cast onto the external teeth.
- a step in the production of said body can thus be, for example, that the external toothing is cast in, as a result of which at least a part of said body is formed.
- the ring gear is a transmission ring gear.
- the ring gear can be used in planetary gears.
- the planetary gear has a ring gear of the type described and at least one externally toothed gear wheel that is introduced into the ring gear. This is toothed in a suitable manner for interaction with the ring gear.
- a sun gear and at least two planetary gears are incorporated into the ring gear.
- the method for producing a planetary gear includes that a ring gear is produced in the manner described, and it further comprises the provision of at least one externally toothed gear wheel and its incorporation into the ring gear.
- Said gear has external teeth that match the internal teeth of the ring gear.
- a sun gear and at least two planetary gears are incorporated into the ring gear.
- the device has a loading device for inserting a tubular section of a workpiece to be received in the die into the tubular opening of the die.
- the loading device has a further drive for a relative movement of the workpiece and die parallel to the longitudinal axis. In this way, the introduction of the tubular section into the tubular opening of the die can be automated.
- the device can have a holding device for fixing a position of a workpiece accommodated in the die relative to the die during said rotation of the die holder.
- a contact pressure can be generated by means of the holding device, by means of which the workpiece and die are pressed towards one another in the axial direction. In this way, the workpiece and die perform the same rotational movement.
- the pressing device can be rotatable with said rotation of the die holder.
- the fixing can take place, for example, by applying pressure to a stabilizing section of the workpiece.
- the workpiece can be pressed axially against the die or the die can be pressed against the workpiece.
- the holding device can be provided for the additional drive. However, it is also possible for at least part of the holding device to be identical to at least part of the further drive.
- the device described can be used to simultaneously create an internal toothing and an external toothing in a tubular section of a workpiece, the internal toothing being an impeller toothing.
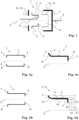
- a workpiece 1 shows details of a device for the production of ring gears, in a highly schematic sectional view.
- a workpiece 1 is thin-walled and can be provided with an internal toothing and an external toothing by means of the device, the internal toothing being a rotor toothing, for example an involute toothing.
- the workpiece 1 has a longitudinal axis Z and a tubular section 3, which is cylindrical and is aligned coaxially to the longitudinal axis Z, and in which the two toothings mentioned are introduced by means of an embossing tool 2.
- the device also has a die 5 which has internal die teeth 5z and a tubular opening 5o for receiving the workpiece 1 .
- the die 5 is held in a die holder 15, which can be driven to rotate about an axis of rotation, for example by means of a driven headstock 8.
- the embossing tool 2 is held by means of a tool holder 12, by means of which a workpiece 1 can be processed periodically.
- the tool holder 12 performs an oscillating movement in the radial direction (symbolized by the small double arrow in 2 ).
- Directions perpendicular to the longitudinal axis Z are referred to as radial.
- the workpiece 1 is introduced into the tubular opening 5o of the die 5 by means of a loading device 16, as symbolized by the open arrows in the axial direction.
- a holding device 18 which can be partially identical to the loading device 16, the workpiece 1 is then held in a fixed position relative to the die 5, typically before and during the workpiece and die rotation, for example by pressing the two parts against one another in the axial direction.
- the die 5 (and in particular its die toothing 5z), the workpiece 1 (and in particular its tubular section 3 and its longitudinal axis Z) and the axis of rotation of the die holder 15 are aligned coaxially with one another. And the workpiece 1 rotates with the die holder 15, for example by the holding device 18 being rotatably mounted.
- the longitudinal axis Z of the workpiece 1 coincides with the axis of rotation of the rotatable die holder 15 during machining, the corresponding axes are both referred to below as the longitudinal axis Z or as the Z axis for the sake of simplicity.
- the die holder 15 does not have to be able to be driven directly to rotate.
- the holding device 18 can also be driven (for example directly) to rotate, and the die holder 15 is rotatably mounted and rotates, including the die 5 and workpiece 1, with the holding device 18.
- Said rotation takes place at a rotational speed that varies over time, synchronized with the radially oscillating movement of the embossing tool 2.
- the tool holder 12 can have a shaft, as shown, which is driven to perform an oscillating movement.
- the stamping tool 2 thus repeatedly, generally periodically, engages the workpiece.
- the workpiece 1 is rotated about the axis Z with varying rotational speed, in particular rotated intermittently (symbolized by the dashed circular arrow in 1 ).
- the workpiece 1 can be further rotated (typically by one pitch) once the tool holder 12 has been displaced far enough (in the radial direction) that no stamping tool comes into contact with the workpiece 1 during workpiece rotation.
- the speed profile temporary variation of the rotation speed
- the embossing tool 2 engages again in the workpiece 1, for the development of the next tooth gap of the toothing to be produced, etc.
- the toothings are thus produced by cold forming by performing a large number of embossing steps one after the other.
- the forces acting on the thin-walled workpiece 1 during the embossing deformation by the embossing tool 2 are so great that undesired deformations of the tubular section 3 can occur without further precautions.
- the tubular portion 3 may develop an oval or elliptical cross-section and result in inaccuracy of the serrations, which is highly undesirable.
- An undesired taper of the tubular section 3 can also form, so that its diameter would increase in a direction along the longitudinal axis.
- the workpiece (during its processing) has at least one stabilization section.
- the example off 1 has the workpiece 1 after inwards (towards the longitudinal axis) directed stabilization section 4 and an outwards (away from the longitudinal axis) directed stabilization section 4 ⁇ , both of which are connected to one end of the tubular section 3 respectively.
- the stabilizing sections 4, 4 ⁇ form collars of the workpiece 1 and are designed in one piece with the tubular section 3.
- the stabilizing sections 4, 4' bring about a dimensional stabilization, so that the deformations mentioned can be prevented or at least reduced to an acceptable level.
- the thin-walled workpiece 1 is formed into the matrix toothing 5z of the matrix 5 by means of the embossing tool in the manner described. This is based on the Figures 2a, 2b illustrated.
- Figure 2a Fig. 12 is a schematic illustration of the method before a first stamping tool engagement in the workpiece 1, in a section perpendicular to the longitudinal axis; and Figure 2b Fig. 12 is a schematic illustration of the process during a stamping die engagement upon completion of the ring gear 1a, in the same section.
- FIG. 2a Before the first embossing tool intervention ( Figure 2a ) the still toothless workpiece 1 is in the opening 5o of the die 5.
- a tooth crest 5a, a tooth root 5b and a tooth flank 5f of the inner die toothing are in Figure 2a marked.
- Many hammering engagements of the stamping tool 2 at each of the circumferential positions where the gullets of the die teeth are, later the internal and external teeth are completed.
- Figure 2b shows the workpiece, which is now a toothed ring gear 1a, during a final forming engagement of the stamping tool 2.
- the thick dashed line in figs 2a, 2b denotes a radial direction along which the periodic linear movement of the embossing tool 2 for forming the workpiece runs.
- the thin dashed lines in Figure 2b indicate the root circle diameter or the tip circle diameter of the internal gearing.
- the open arrow in Figure 2b indicates the toothing depth t6 of the internal toothing.
- 2b is the material thickness D of the toothless tubular section 3 ( Figure 2a ) about 0.4 times the toothing depth t6 of the internal toothing.
- the embossing tool 2 has an effective area 2w, which has a tool head 2k and two tool flanks 2f.
- the effective area 2w has a shape that is a negative of a shape of a tooth gap of the internal toothing to be produced ( Figure 2b ).
- the embossing tool 2 has two calibration areas 2x, through which the tooth tips 6a ( Figure 2b ) of the internal toothing can be formed, for example it can be provided that the shape of a section of a calibration area 2x is a negative of the shape of a section of a tooth crest 6a of the internal toothing.
- the tool flanks 2f have the form of a negative of a flank 6f of the internal toothing
- the tool head 2k has the form of a negative of a tooth root 6b of the internal toothing ( Figure 2b ).
- the shape of the internal toothing is essentially determined by the shape of the embossing tool 2
- the shape of the external toothing is essentially determined by the shape of the die toothing.
- the shape of a tooth crest 5a of the matrix toothing corresponds to a negative of the shape of a tooth root 7b of the external toothing to be produced.
- the shape of the tooth flanks 5f of the matrix toothing corresponds to a negative of the shape of tooth flanks 7f of the external toothing.
- the shape of the tooth tip 7a of the external toothing is determined by the free flow of material. A distance remains between the tooth tips 7a of the external toothing and the respective tooth roots 5b of the matrix toothing. It is only a section of the tooth flanks 5f of the die toothing that comes into contact with the workpiece and thus determines the shape of the flanks 7f of the external toothing.
- a hammering molding of the initially toothless tubular section 3 into the matrix toothing takes place at those points distributed over the circumference of the tubular section 3 where tooth gaps of the matrix toothing are located, i.e. where the teeth of the external toothing and tooth gaps of the internal toothing come to lie (arise).
- the workpiece 1 can first be machined once in each tooth gap of the die toothing 5z by the embossing tool 2 (i.e. absorb exactly one radial hammering impact and thereby be formed), before it is machined again in one of the tooth gaps of the die toothing 5z.
- the internal toothing is produced while the external toothing is produced at the same time.
- the number of teeth and the number of tooth gaps is identical for the internal toothing and for the external toothing and for the matrix toothing.
- the roots 6b of the internal teeth are located at the same positions along the circumference of the tubular portion as the tips 7a of the external teeth.
- the tips 6a of the internal teeth are at the same positions along the circumference of the tubular portion 3 as the roots 7b of the external teeth.
- embossing tool This can have the same shape as the other embossing tool, at least with regard to the effective area and the calibration area.
- the embossing tool is again spaced radially from the workpiece.
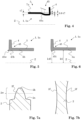
- Figure 3a shows a workpiece 1 with two stabilization sections 4, 4′ directed towards the longitudinal axis Z, in a section running through the longitudinal axis Z.
- the stabilizing sections 4, 4' each form a collar, which is also the case in the other embodiments.
- the properties described below can also be attributed to the corresponding collar.
- Figure 3b shows a workpiece 1 with a stabilization section 4' directed towards the longitudinal axis and a stabilization section 4 directed away from the longitudinal axis, in a section running through the longitudinal axis Z.
- the stabilizing sections shown each form annular end faces 4f of the workpiece 1.
- an opening angle of the end faces 4f does not have to be 90°, as in FIG figs 1 and 3a and 3b .
- high dimensional stability can be achieved with very small dimensions along the longitudinal axis Z.
- 3c shows a detail of another rotationally symmetrical workpiece 1 with a stabilization section 4′ pointing towards the longitudinal axis Z and a stabilization section 4 pointing away from the longitudinal axis Z, in a section running through the longitudinal axis Z, this having an opening angle of about 45°.
- the end face 4f which forms the stabilizing section 4, is a rotationally symmetrical truncated cone shape.
- a stabilizing section does not have to show a straight line; other shapes are also possible. 3d shows an example
- 3d shows a detail of a workpiece 1, which has already been formed into a toothed internal gear 1a, with a stabilizing section 4' pointing towards the longitudinal axis Z and one pointing away from the longitudinal axis Stabilizing section 4, in a section running through the longitudinal axis Z.
- the stabilizing section 4 has the shape of a funnel with a curved, conical wall.
- a tooth tip 7a of the external toothing and a tooth tip 6a of the internal toothing are indicated (even if they do not lie exactly in the same sectional plane).
- the toothed length can be seen; this does not have to extend over the entire length of the tubular section 3 .
- 3d also illustrates that a maximum distance d4, which a part of the stabilizing section 4 has from the longitudinal axis Z, which corresponds to half an outer diameter of the stabilizing section 4 given the rotational symmetry assumed here, is greater than half k7 of the tip circle diameter of the external toothing.
- a minimum distance d4' which a part of the stabilization section 4 ⁇ has from the longitudinal axis Z, which corresponds to half an inner diameter of the stabilization section 4 ⁇ with the rotational symmetry assumed here, is smaller than a minimum distance k6, which a tooth tip 6a of the internal toothing has from the longitudinal axis Z, i.e. is smaller than half k6 of the tip circle diameter of the internal toothing.
- the typically one or two stabilizing sections are generally untoothed (toothless); at least they are free of the internal toothing to be produced and free of the external toothing to be produced.
- FIG. 4 shows a detail of a ring gear 1a to illustrate an outer remaining toothing 45a, in a section running through the longitudinal axis Z through a tooth head 7a of the outer toothing.
- Such an outer residual toothing 45a forms due to the selected cold-forming manufacturing process, due to the free flow of material not only in the radial but also in the axial direction within tooth gaps of the matrix toothing.
- the stabilization section 4 could also be directed inwards instead of outwards
- an external remaining toothing with tooth heads 45a adjoining the external toothing in which the toothing depth of the remaining toothing slowly decreases, namely from the toothing depth t7 of the external toothing to zero.
- An angle of the reduction in the toothing depth can be defined, for example, as described above: The points at which the remaining toothing has a toothing depth of 90% of the toothing depth t7 of the external toothing or only 10% of the toothing depth t7 of the external toothing are in 4 where the dotted lines change direction at right angles.
- the thick dashed line forms the same angle with the longitudinal axis Z as a straight line through the two points mentioned, but is not drawn there for the sake of clarity. The angle is in 4 about 20°.
- transition region 45 which otherwise describes a region that extends along the longitudinal axis Z, can have an untoothed section and/or can have a region that has not been machined with the embossing tool 2.
- figure 5 shows a detail of a workpiece 1, which has already been formed into the toothed ring gear 1a, with a stabilizing section 4 directed away from the longitudinal axis Z to illustrate an internal remaining toothing with a bead 45w, in a section running through the longitudinal axis Z through a tooth root 6b of the internal toothing. The cut thus also runs through one Tooth root 45b of the internal residual toothing.
- a bead 45w is formed per tooth base 6b of the internal toothing. This can as in figure 5 illustrated, projecting axially.
- FIG. 6 shows a detail of a workpiece 1, which has already been formed into the toothed ring gear 1a, with a stabilization section 4 directed away from the longitudinal axis Z to illustrate an internal residual toothing, in a section running through the longitudinal axis Z through a tooth tip 6a of the internal toothing. The cut thus also runs through a tooth tip 45i of the internal residual toothing.
- the residual toothing on the inside has a tip circle diameter that is smaller than a tip circle diameter of the internal toothing.
- the smallest tip circle diameter of the remaining toothing is smaller than the tip circle diameter of the internal toothing.
- Half the minimum tip circle diameter of the remaining internal gearing is in 6 written as k45, and half the tip circle diameter of the internal gear is written as k6.
- the ring gears described are thin-walled, they can tend towards elastic deformation under load. For good running behavior, it can therefore be beneficial to provide a longitudinal crowning of the internal teeth. Edge carriers can be avoided in this way. This can be achieved by a corresponding design of the embossing tool 2.
- Figure 7a shows a detail of an embossing tool 2, in a section perpendicular to the course of the tool head 2k, i.e. in the same way as in FIG figs 2a, 2b .
- Figure 7b shows a detail of the embossing tool 2 Figure 7a , but in a section parallel to the course of the tool head 2k, along the dashed line Figure 7a through the tool flanks 2f.
- Figure 7b a concavity of the embossing tool 2 can be seen, by means of which the longitudinal crowning can be produced. This is in Figure 7b however exaggeratedly large. Due to their concavity, the tool flanks 2f are designed to form the longitudinal crowning of the internal toothing.
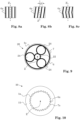
- figs 8a to 8c illustrate a spur gear, a helical gear or a herringbone gear. All of these and other gearings can be produced using the method described.
- the thick black lines show the position of the tooth tips 6a of the internal toothing.
- the drawn dashed line corresponds to an axis Z', which runs parallel to the longitudinal axis Z.
- the representation can be understood in such a way that it can be obtained mentally by cutting open the ring gear and then pressing it (flattened) onto a plane with the external teeth pointing downwards.
- ⁇ denotes the helix angle of the helical gearing.
- 9 12 shows an illustration of a planetary gear 20 with a sun gear 22, three planetary gears 24 and a ring gear 1a of the type described here.
- the corresponding external teeth of the gears 22, 24, 1a are illustrated by the thick lines.
- the thin circular line drawn on the outside illustrates the external teeth 7 of the ring gear 1a. Stabilizing sections are in 9 not shown.
- a ring gear component 10 illustrates a ring gear component 10, comprising a ring gear 1a, which is shown in 10 shown exaggeratedly thin-walled and without a stabilizing section, and a body 11 positively connected thereto, in a section perpendicular to the longitudinal axis Z.
- the body 11 can be made of a plastic.
- the body 11 can, for example, be cast onto the ring gear 1a, more precisely onto its external teeth.
- novel ring gears, components and transmissions that are particularly suitable for lightweight construction can be created.
- the corresponding internal cylinder gearing can be produced economically and with great precision.
- the at least one collar, whether directed inwards or outwards, enables dimensional stability during production, which is necessary for high-precision toothing.
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Gears, Cams (AREA)
- General Engineering & Computer Science (AREA)
- Forging (AREA)
- Shaping Metal By Deep-Drawing, Or The Like (AREA)
- Pens And Brushes (AREA)
Description
- Die Erfindung bezieht sich auf das Gebiet der Erzeugung von Laufradverzahnungen in Hohlrädern und genauer auf entsprechende Innenverzahnungen. Laufradverzahnungen und insbesondere Evolventenverzahnungen finden Anwendung in Zahnradgetrieben und insbesondere in Planetengetrieben, zum Beispiel in solchen von Automatikgetrieben für Automobile, aber auch in anderen Bereichen des Fahrzeugbaus und des Maschinenbaus.
- Innenliegende Laufradverzahnungen werden heute vor allem durch spanabhebende Verfahren erzeugt, insbesondere durch Räumen.
- Räumen wird auch zur Erzeugung von Zahnnabenprofilen wie Innenverzahnungen nach DIN 5480, DIN 5482, usw. eingesetzt.
- Wenn durch Räumen topfförmig ausgebildete Werkstücke mit einer Laufradverzahnung erstellt werden sollen, muss zunächst in einem der Topfwandung entsprechenden Teil die Laufradverzahnung erstellt und danach dieser Teil mit einem Topfbodenteil verbunden werden, beispielsweise durch Laser- oder Elektronenstrahlschweissen.
- Wenn in einem topfförmig ausgebildeten Werkstück eine Laufradverzahnung spanabhebend erzeugt werden soll, kommt das Stossen zur Anwendung, welches gegenüber dem Räumen jedoch eine geringere Wirtschaftlichkeit aufweist.
- Für mechanisch wenig belastete Teile ist das Herstellen von innenverzahnten Hohlrädern durch Sintern eine Alternative, die es ausserdem erlaubt, topfförmig ausgebildete Hohlräder einstückig auszubilden, ohne dass ein anschliessender Verbindungsschritt für Topfboden und Wandung durchgeführt werden müsste.
- Ein alternatives, auf Kaltumformen basierendes Verfahren zum Erstellen von innenliegenden Laufradverzahnungen ist aus
WO 2013/159 241 A1 bekannt. Dort ist beschrieben, wie durch radial hämmerndes Bearbeiten eines dickwandigen Werkstücks von innen mittels eines Prägewerkzeugs eine innenliegende Laufradverzahnung in dem Werkstück erzeugt werden kann. - Aus dem Stand der Technik sind allem Anschein nach ausschliesslich dickwandige Hohlräder bekannt. Dadurch wird eine hohe Formstabilität des Hohlrades erreicht, wenn es, beispielsweise in einem Planetengetriebe, zum Einsatz kommt. Allerdings resultiert daraus auch ein relativ hohes Gewicht des Hohlrades. Aussen behält ein solches Hohlrad in seinem innenverzahnten Bereich meist die Form, die es schon als unverzahnter Rohling hatte, so dass bei zylinderverzahnten Hohlrädern, die ausgehend von entsprechend zylinderrohrförmigen Rohlingen gefertigt werden, meist auch das mit der Innenverzahnung versehene Hohlrad aussen eine Zylindermantelfäche aufweist. Deren Durchmesser ist um das Doppelte der Restwandstärke der Innenverzahnung grösser als der Fusskreisdurchmesser der Innenverzahnung. Die Restwandstärke eines solchen dickwandigen Hohlrades ist mindestens 0.25 mal so gross bzw. in der Regel eher mindestens 0.5 mal so gross wie die Verzahnungstiefe der Innenverzahnung. Trotz des Jahrzehnten bestehenden allgemeinen Bedürfnisses nach Leichtbaukomponenten, vor allem auch im Fahrzeugbau scheint die Idee, ein laufradverzahntes Hohlrad als ein Leichtbau-Teil auszuführen, noch nicht aufgekommen zu sein oder zumindest nicht realisiert worden zu sein. Natürlich kann beim Gewicht eines Hohlrades gespart werden, wenn sehr geringe Restwandstärken gewählt werden, beispielsweise wie im Falle der zuvor genannten Restwandstärke im Bereich zwischen 0.25 mal und 0.5 mal die Verzahnungstiefe. Allerdings sind der Restwandstärke nach unten Grenzen gesetzt durch Fertigungstauglichkeit und auch durch die im Einsatz erforderliche Formstabilität.
- Aus einem anderen technischen Gebiet, nämlich der Erstellung von Steckverzahnungen, sind weitere kaltumformende Fertigungsverfahren bekannt. Beispielsweise können Steckverzahnungen (auch als "Passverzahnungen" bekannt) kaltumformend erstellt werden, indem in ein hohlzylindrisches Werkstück ein aussenprofilierter Dorn eingebracht wird und dann eine der Profilierung des Dornes entsprechende Innenprofilierung des Werkstückes dadurch erzeugt wird, dass das Werkstück von aussen durch Schlagwalzen mittels planetenartig angetriebener und periodisch auf das Werkstück einwirkender unprofilierter Werkzeuge bearbeitet wird. Solche Verfahren sind beispielsweise aus
DE 37 15 393 C2 ,CH 670 970 A5 CH 675 840 A5 CH 685 542 A5 EP 0 688 617 B1 bekannt. - Eine Erstellung von innenliegenden Laufradverzahnungen durch Kaltumformung ist allerdings nur schwer zu realisieren, da Laufradverzahnungen, zumindest im Vergleich mit Steckverzahnungen wesentlich grössere Zahnhöhen aufweisen und ausserdem im allgemeinen höhere Genauigkeitsanforderungen an die Zahnform stellen.
- Ein Verfahren zum Erstellen einer Innen- und Aussenprofilierung in dünnwandigen zylindrischen Hohlteilen ist in
WO 2007/009267 A1 beschrieben. Das dünnwandige Hohlteil sitzt auf einem aussenprofilierten Dorn und wird durch mindestens ein von aussen auf das Hohlteil schlagartig einwirkendes Profilierungswerkzeug kaltumformend bearbeitet. Dabei wird das Profilierungswerkzeug senkrecht zur Oberfläche, also radial, bewegt und das Hohlteil relativ gegenüber dem Profilierungswerkzeug bei gleichbleibender radialer Zustelltiefe axial verschoben. Durch dieses Verfahren kann die durch den Dorn vorgegebene Profilierung auf die Innenverzahnnung des dünnwandigen Hohlteils übertragen werden, und eine durch das Profilierungswerkzeug vorgegebene Form kann auf die Aussenverzahnung des dünnwandigen Hohlteils übertragen werden. Zur Erstellung von Steckverzahnungen ist das Verfahren sehr gut geeignet, aber zur Erstellung einer innenliegenden Laufradverzahnung ist es völlig ungeeignet, da es nur bei dünnwandigen Blechteilen angewendet werden kann, wodurch weder eine für Laufradverzahnungen ausreichende Fertigungsgenauigkeit noch eine ausreichende Belastbarkeit im Einsatz erreichbar ist. - Es ist eine Aufgabe der Erfindung, ein alternatives Verfahren zu schaffen, durch das eine innenliegende Laufradverzahnung erzeugbar ist. Weiter soll eine entsprechende Vorrichtung zur Erzeugung entsprechender Hohlräder geschaffen werden. Und damit einhergehend soll eine Verwendung der Vorrichtung geschaffen werden.
- Insbesondere ist es eine Aufgabe der Erfindung, Verfahren und Vorrichtungen zu schaffen, welche die Nachteile der Verfahren und Vorrichtungen des Standes der Technik nicht aufweisen.
- Der Erfinder hat erkannt, dass Bemühungen um Leichtbau auch Hohlräder betreffen können, die mit einer Innenverzahnung versehen sind, bei der es sich um eine Laufradverzahnung handelt. Und darüber hinaus hat er eine Möglichkeit entwickelt, solche Hohlräder wirtschaftlich und dennoch mit hoher Genauigkeit herzustellen.
- Und ausserdem ergeben sich aus der erfinderischen Idee Bauteile und Anwendungen, die mit aus dem Stand der Technik bekannten Hohlrädern nicht durchführbar sind oder sich nur mit relativ grossem Aufwand und somit vermutlich nicht wirtschaftlich umsetzen bzw. herstellen lassen.
- Das mit dem erfindungsgemäßen Verfahren hergestellte Hohlrad weist nicht nur eine Innenverzahnung auf, die eine Laufradverzahnung ist, sondern auch noch eine Aussenverzahnung.
- Dadurch kann einerseits eine solche Restwandstärke (die ja im Bereich eines Zahnfusses der Innenverzahnung gemessen wird) vorgesehen werden, die ausreichend ist für den geplanten Einsatz des Hohlrades, aber andererseits kann im Bereich der Zahnköpfe der Innenverzahnung eine Materialstärke des Hohlrades vorgesehen sein, die deutlich geringer ist, als es der Fall wäre, wenn das Hohlrad aussen die Form einer (unverzahnten) Zylindermantelfläche beschriebe. Dort, im Bereich der Zahnköpfe der Innenverzahnung, hat das Hohlrad also eine gegenüber den aus dem Stand der Technik bekannten innen laufradverzahnten und aussen rotationssymmetrischen, unprofilierten Hohlrädern deutlich verringerte Materialstärke, so dass das Gewicht des Hohlrades deutlich verringert ist. Und dennoch kann eine Formstabilität erreichbar sein, die für einen geplanten Einsatz ausreichend ist.
- Ausserdem ist die Aussenverzahnung nutzbar, beispielsweise um damit einen weiteren Körper verdrehsicher mit dem Hohlrad zu verbinden.
- Mittels der oben genannten bekannten Sinterverfahren könnten Hohlräder hergestellt werden, die sowohl eine Innenverzahnung (als Laufradverzahnung) als auch eine Aussenverzahnung aufweisen. Auch in dem Fall kann das Hohlrad eine relativ geringe Masse aufweisen. Aber für Anwendungen, in denen das Hohlrad grösseren mechanischen Belastungen ausgesetzt ist, dürften diese ungeeignet sein.
- Ferner ist davon auszugehen, dass ein Herstellen eines innen und aussen verzahnten Hohlrades mittels spanabhebender Verfahren wenig wirtschaftlich ist, da nicht nur die innenliegende Laufradverzahnung, sondern zusätzlich noch die Aussenverzahnung spanabhebend erstellt werden muss, was in erster Näherung einen verdoppelten Fertigungsaufwand bedeutet.
- Und auch das aus
WO 2013/159 241 A1 bekannte Kaltumformverfahren regt nicht dazu an, zu der vorliegenden Erfindung weiterentwickelt zu werden. - Ein das Herstellungsverfahren und die Vorrichtung zur Herstellung betreffender Aspekt der Erfindung ist, dass es zum Erreichen einer ausreichend grossen Genauigkeit, wie sie für Laufradverzahnungen nötig ist, eine Stabilisierung des Werkstücks während des Herstellungsprozesses braucht. Wenn mit dem hierin beschriebenen Verfahren kaltumformend hämmernd auf ein Werkstück eingewirkt wird, kann dies zu unerwünschten Verformungen führen, zum Beispiel zu Abweichungen von der Zylindersymmetrie, was wiederum zu nicht ausreichend genau ausgebildeten Flankenformen der Laufradverzahnung führen kann.
- Entsprechend ist mindestens ein Stabilisierungsabschnitt vorgesehen, der derartigen Problemen entgegenwirkt.
- Noch ein weiterer das Herstellungsverfahren und die Vorrichtung zur Herstellung betreffender Aspekt der Erfindung ist, dass eine Matrize verwendet wird, die eine innenliegende Matrizenverzahnung aufweist, so dass ein Werkstück, das zu dem Hohlrad umgeformt werden soll, derart umgeformt wird, dass gleichzeitig eine Laufradverzahnung als Innenverzahnung und eine weitere Verzahnung als Aussenverzahnung entstehen. Durch ein hämmerndes Bearbeiten des Werkstücks von innen mittels eines Prägewerkzeuges wird dort, wo das Prägewerkzeug (mit seinem vorstehenden Wirkbereich) zum Eingriff kommt, eine Zahnlücke der Innenverzahnung erzeugt, und gleichzeitig wird dort (also an der gleichen Umfangsposition) ein Zahn der Aussenverzahnung erzeugt, nämlich indem das Material des Werkstücks mittels des Prägewerkzeugs in eine Zahnlücke der Matrizenverzahnung getrieben wird. Durch die angrenzenden Zahnköpfe der Matrizenverzahnung hingegen wird ein radial nach aussen gerichteter Materialfluss unterbunden, so dass sich dort die Zahnfüsse der Aussenverzahnung ausbilden können.
- Für eine gut definierte Ausbildung der Zahnköpfe der Innenverzahnung kann das Prägewerkzeug Kalibrierbereiche aufweisen, die gleichzeitig einen Materialfluss radial nach innen begrenzen, so dass ein neben einer Zahnlücke der Innenverzahnung ausbildender Zahnkopf radial nicht zu weit nach innen ragt.
- Die Umfangspositionen der Zähne der Innenverzahnung und der Zahnlücken der Aussenverzahnung sind gleich. Und die Umfangspositionen der Zahnlücken der Innenverzahnung und der Zähne der Aussenverzahnung sind ebenfalls gleich. Typischerweise hat die (als Laufradverzahnung ausgebildete) Innenverzahnung eine grössere Verzahnungstiefe als die Aussenverzahnung. Die Verzahnungstiefe einer Verzahnung ist definiert als die Hälfte der Differenz zwischen Kopfkreisdurchmesser und Fusskreisdurchmesser der Verzahnung. Sie ergibt sich auch als Summe von Kopfhöhe und Fusshöhe der Verzahnung.
- Eine weitere Aufgabe der Erfindung ist das Herstellen von Hohlrädern mit besonders geringem Gewicht.
- Eine weitere Aufgabe der Erfindung ist es, Hohlräder fertigen zu können, die eine innenliegende Laufradverzahnung von hoher Qualität aufweisen.
- Eine weitere Aufgabe der Erfindung ist es, eine sehr wirtschaftliche Fertigungsweise für Hohlräder mit einer innenliegenden Laufradverzahnung bereitzustellen und insbesondere, kurze Bearbeitungszeiten zu erreichen.
- Eine weitere Aufgabe der Erfindung ist es, eine Möglichkeit zu schaffen, innenliegende Laufradverzahnungen mit grossen Verzahnungstiefen zu erzeugen. Laufradverzahnungen mit schlanken Zähnen sollen in Hohlrädern erzeugbar sein.
- Eine weitere Aufgabe der Erfindung ist es, eine Möglichkeit zu schaffen, innenliegende Laufradverzahnungen in topfförmig ausgebildeten Hohlrädern zu erzeugen, insbesondere unter Sicherstellung einer präzisen Ausrichtung des Topfbodens gegenüber der Verzahnung.
- Eine weitere Aufgabe der Erfindung ist es, eine Möglichkeit zu schaffen, innenliegende Laufrad-Schrägverzahnungen zu erzeugen.
- Eine weitere Aufgabe der Erfindung ist es, eine Möglichkeit zu schaffen, innenliegende Laufrad-Pfeilverzahnungen zu erzeugen.
- Mindestens eine dieser Aufgaben wird zumindest teilweise durch , Verfahren und Vorrichtung gemäss den unabhängigen Patentansprüchen gelöst.
- Das Verfahren ist ein Verfahren zur Herstellung eines Hohlrades, das eine Innenverzahnung und eine Aussenverzahnung aufweist, wobei die Innenverzahnung eine Laufradverzahnung ist, und wobei ein Werkstück durch mindestens ein Prägewerkzeug bearbeitet wird.
- Das Werkstück weist einen rohrförmigen Abschnitt mit einer Längsachse auf.
- Dieser kann einen runden (kreisförmigen) Querschnitt aufweisen. Entsprechend kann der rohrförmige Abschnitt Zylindersymmetrie aufweisen und insbesondere zylinderrohrförmig sein.
- Zusätzlich weist das Werkstück noch mindestens einen mit dem röhrförmigen Abschnitt verbundenen ersten Stabilisierungsabschnitt auf. Dieser dient der Formstabilisierung des rohrförmigen Abschnitts während der Bearbeitung durch das mindestens eine Prägewerkzeug .
- Beispielsweise können Verformungen, die aus einem kreisförmigen Querschnitt des rohrförmigen Abschnitts einen ovalen Querschnitt machen würden, verhindert werden. Der erste Stabilisierungsabschnitt kann direkt mit dem rohrförmigen Abschnitt verbunden sein, also direkt an diesen anschliessen. Der rohrförmige Abschnitt kann aber auch indirekt, nämlich über einen Übergangsbereich, mit dem rohrförmigen Abschnitt verbunden sein.
- Weiter wird eine Matrize bereitgestellt, die eine röhrförmige Öffnung aufweist, in welcher eine innenliegende Matrizenverzahnung ausgebildet ist. Die röhrförmige Öffnung ist zur Aufnahme des rohrförmigen Abschnitts vorgesehen.
- Sie kann dieselbe Anzahl Zähne aufweisen wie die zu erzeugenden Verzahnungen, also wie die Innenverzahnung und wie die Aussenverzahnung.
- Der rohrförmige Abschnitt wird in die röhrförmige Öffnung eingebracht, und anschliessend wird das Werkstück an der Innenseite des rohrförmigen Abschnittes durch das mindestens eine Prägewerkzeug bearbeitet. Und zwar, so dass gleichzeitig die Innenverzahnung und die Aussenverzahnung erzeugt wird.
- Dazu führt das Werkstück eine Rotationsbewegung mit zeitlich variierender Rotationsgeschwindigkeit um die genannte Längsachse durch; beispielsweise eine intermittierende Rotation. Insbesondere können das Werkstück und die Matrize doe genannte Rotationsbewegung (gemeinsam) durchführen. Und das mindestens eine Prägewerkzeug führt radial oszillierende Bewegungen durch, die mit der genannten Rotationsbewegung synchronisiert sind. Dabei kennzeichnet der Begriff "radial" Ausrichtungen senkrecht zu der Längsachse. Der Begriff "axial" kennzeichnet Ausrichtungen parallel zu der Längsachse.
- Die genannte Synchronisation ist so ausgestaltet, dass das mindestens eine Prägewerkzeug den rohrförmigen Abschnitt zum Erzeugen der Aussenverzahnung bei gleichzeitigem Erzeugen der Innenverzahnung durch wiederholtes hämmerndes Bearbeiten des rohrförmigen Abschnitts in die Matrizenverzahnung einformt.
- So kann also vorgesehen sein, dass - jeweils zum Zeitpunkt eines hämmernden Eingriffs des mindestens einen Prägewerkzeugs in das Werkstück - die Matrize eine solche Drehausrichtung hat, dass an der Umfangsposition, an welcher der Eingriff des Prägewerkzeuges stattfindet, eine Zahnlücke der Matrizenverzahnung vorhanden ist.
- Und dies kann für jede Zahnlücke des Matrizenverzahnung vorgesehen sein, und zwar insbesondere so, dass das Prägewerkzeug den rohrförmgen Abschnitt an jeder der beschriebenen Umfangspositionen mehrmals in der beschriebenen Weise bearbeitet.
- Das Verfahren ermöglicht es, Laufradverzahnungen der Qualität 8 oder 7 oder unter Umständen auch 6 nach DIN 3961 / DIN 3962 zu erzeugen. Und dies auf sehr wirtschaftliche Weise, beispielsweise weil sehr kurze Bearbeitungszeiten ermöglicht werden.
- Und weiter kann von relativ preisgünstigem Material ausgegangen werden, denn durch das beschriebene Kaltumformen werden die Materialeigenschaften verbessert. Beispielsweise kann das Material eine höhere Festigkeit erhalten.
- Das Prägewerkzeug kann den rohrförmigen Abschnitt wiederholt an solchen Umfangspositionen bearbeiten, an denen die innenliegende Matrizenverzahnung Zahnlücken aufweist. Dadurch kann der rohrförmige Abschnitt sukzessive in die innenliegende Matrizenverzahnung eingeformt werden. So können Zähne der Aussenverzahnung und Zahnlücken der Innenverzahnung an den genannten Umfangspositionen (wo die innenliegende Matrizenverzahnung Zahnlücken aufweist) ausgebildet werden. Und gleichzeitig können Zahnlücken der Aussenverzahnung und Zähne der Innenverzahnung ausgebildet werden, und zwar an dazwischenliegenden Umfangspositionen, an denen die innenliegende Matrizenverzahnung Zähne aufweist.
- Die zeitlich variierende Rotationsgeschwindigkeit des Werkstücks bildet aufeinanderfolgende Phasen relativ höherer Rotationsgeschwindigkeit und relativ geringerer Rotationsgeschwindigkeit, wobei insbesondere vorgesehen werden kann, dass das Werkstück in den Phasen der relativ geringeren Rotationsgeschwindigkeit zumindest momentan zum (Rotations-) Stillstand kommt (Rotationsstillstand hat auch eine Rotationsgeschwindigkeit, nämlich null). Die Bearbeitung des Werkstückes durch ein Prägewerkzeug findet normalerweise jeweils während einer der Phasen relativ geringerer Rotationsgeschwindigkeit statt. Je langsamer das Werkstück während des Eingriffs des jeweiligen Prägewerkzeuges rotiert bzw. je länger das Werkstück in den Phasen relativ geringerer Rotationsgeschwindigkeit langsam rotiert oder stillsteht, desto besser kann eine hohe Präzision der letztlich erzeugten Laufradverzahnung erreicht werden.
- Zum Beispiel kann das Prägewerkzeug das Werkstück in solchen Phasen der Rotationsbewegung bearbeiten, in denen das Werkstück zumindest momentan stillsteht. Insbesondere kann die Rotationsbewegung des Werkstücks eine intermittierende Rotation sein, und das Prägewerkzeug bearbeitet das Werkstück in Phasen des Rotationsstillstandes des Werkstückes. Das Prägewerkzeug ist dann also in Phasen des Stillstandes der intermittierenden Werkstückkrotationsbewegung mit dem Werkstück in Eingriff. Es ist zu bemerken, dass eine intermittierende Rotation beinhaltet, dass zwischen Phasen der Rotation Phasen des Rotationsstillstandes vorgesehen sind, wobei Phasen Zeitdauern kennzeichnen, wodurch sich Stillstandsphasen von momentanem Stillstand unterscheiden. Normalerweise ist dann vorgesehen, dass innerhalb der Zeiten des Rotationsstillstandes das Werkstück umgeformt wird, und dass während der Rotation des Werkstückes das Prägewerkzeug so weit vom Werkstück entfernt ist (bzw. alle Prägewerkzeuge so weit vom Werkstück entfernt sind), dass sich das Werkstück drehen kann, ohne mit dem (bzw. mit einem) Prägewerkzeug in Kontakt zu kommen oder gar von mit dem (bzw. einem) Prägewerkzeug an der Rotation gehindert zu werden.
- Die zeitlich variierende Rotationsgeschwindigkeit des Werkstücks ist normalerweise eine zumindest abschnittsweise periodisch variierende Rotationsgeschwindigkeit.
- Die Rotationsbewegung des Werkstücks wird von der Matrize mit ausgeführt. Zum Beispiel sind Werkstück und Matrize aneinander fixiert, so dass sie dieselbe Rotationsbewegung ausführen.
- Werkstück und Matrize sind dabei zueinander zumindest im wesentlichen koaxial ausgerichtet sowie auch (zumindest im wesentlichen) koaxial zu der Längsachse ausgerichtet.
- Material des rohrförmigen Abschnitts wird durch das Bearbeiten durch das mindestens eine Prägewerkzeug so umgeformt und in die Zahnlücken der Matrizenverzahnung eingeformt, dass es aussen seine Form an die Form der Zahnköpfe und an die Form von an die Zahnköpfe angrenzenden Abschnitten der Zahnflanken der Matrizenverzahnung anpasst. So entsteht die Aussenverzahnung, mit Flankenformen, die einem Negativ von Flankenformen (oder von Abschnitten von Flankenformen) der Matrizenverzahnung entsprechen und deren Zahnfussform einem Negativ der Zahnkopfform der Matrizenverzahnung entspricht.
- Gleichzeitig wird die Innenverzahnung ausgebildet, deren Flankenformen einem Negativ von Flankenformen des Prägewerkzeugs entspricht, und deren Zahnfussform einem Negativ einer Werkzeugkopfform des Prägewerkzeugs entspricht.
- Das Werkstück wird durch das Prägewerkzeug hämmernd bearbeitet. Es kann durch die radial oszillierende hämmernde Bewegung des Prägewerkzeuges periodisch bearbeitet werden.
- Auf diese Weise können die Innen- und die Aussenverzahnung sukzessive ausgebildet werden. Die Zahnlücken der Innenverzahnung werden mit der Zeit (aufgrund der zunehmenden Anzahl hämmernder Eingriffe pro Zahnlücke der Innenverzahnung) immer tiefer, und gleichzeitig werden die Zähne der Aussenverzahnung immer höher.
- Das Prägewerkzeug dient der periodischen Einwirkung auf das Werkstück, so dass die Erzeugung der Verzahnungen in eine Vielzahl von Einzel-Prägevorgängen zerlegt stattfinden kann.
- Durch das Ausbilden der Innenverzahnung und der Aussenverzahnung durch das mindestens eine Prägewerkzeug entsteht kein Materialabtrag. Es findet dadurch keine Spanabtragung statt. Der rohrförmige Abschnitt wird durch das Prägewerkzeug lediglich kaltumgeformt. Ein spanabhebendes Nachbearbeiten einer der erzeugten Verzahnungen ist in der Regel nicht nötig.
- Eine Querschnittsfläche des rohrförmigen Abschnitts in einer zu der Längsachse senkrecht ausgerichteten Ebene bleibt bei dem Erstellen der Verzahnungen im wesentlichen unverändert, sie ist also vor und nach den Einbringen der Verzahnungen gleich, zumindest innerhalb von 2% oder wenigstens innerhalb von 5%.
- Es kann vorgesehen sein, dass das Werkstück nach Erstellen der Verzahnungen durch Wärmeeinwirkung gehärtet wird. Aufgrund der kaltumformenden Bearbeitung mittels des Prägewerkzeuges ist ein Härteverzug, dem ein Hohlrad bei einer Härtung durch Wärmeeinwirkung unterliegt, deutlich geringer als bei einem Hohlrad, bei dem die Laufradverzahnung spanabhebend erzeugt wurde.
- Das Werkstück ist typischerweise aus Metall beispielsweise aus einem Stahl, zum Beispiel aus legiertem Vergütungsstahl (mit typischweise mindestens 0.3% Kohlenstoffgehalt), der nachher typischweise induktiv gehärtet oder lasergehärtet wird, oder aus legiertem Einsatzstahl (mit typischweise höchstens 0.3% Kohlenstoffgehalt), der nachher typischweise durch Gasnitrieren oder Nitrokarborieren gehärtet wird.
- Die Matrize ist typischerweise aus Metall.
- In einer Ausführungsform beträgt vor dem Einbringen des rohrförmigen Abschnitts in die röhrförmige Öffnung eine Materialstärke des Werkstücks in dem rohrförmigen Abschnitt weniger als das Doppelte, insbesondere weniger als das 1.5-fache einer Verzahnungstiefe der Innenverzahnung.
- Bei allzu grossen Materialstärken kommt es zu keiner Ausbildung der Aussenverzahnung mehr.
- In einer Ausführungsform beträgt vor dem Einbringen des rohrförmigen Abschnitts in die röhrförmige Öffnung eine Materialstärke des Werkstücks in dem rohrförmigen Abschnitt mindestens 0.2 mal, insbesondere mindestens ein Viertel einer Verzahnungstiefe der Innenverzahnung.
- Bei allzu geringen Materialstärken hat das Material des rohrförmigen Abschnitts keine ausreichende Stabilität mehr, um in die gewünschte (innen und aussen verzahnte) Form umgeformt zu werden.
- In einer Ausführungsform weist das mindestens eine Prägewerkzeug einen Wirkbereich auf, der einen Werkzeugkopf und zwei daran angrenzende Werkzeugflanken aufweist. Durch die Werkzeugflanken wird die Form der Flanken der Innenverzahnung bestimmt. Durch den Werkzeugkopf wird die Form der Zahnfüsse der Innenverzahnung bestimmt.
- Entsprechend kann der Wirkbereich eine Form aufweisen, die ein Negativ einer Form einer Zahnlücke der Innenverzahnung ist oder genauer: ein Negativ einer Form eines Zahnfusses einschliesslich der angrenzenden Zahnflanken der Innenverzahnung.
- Weiter kann das mindestens eine Prägewerkzeug zwei jeweils an eine der zwei Werkzeugflanken angrenzende Kalibrierbereiche aufweisen. Deren Form kann jeweils ein Negativ einer Form eines Abschnittes eines Zahnkopfes der Innenverzahnung sein.
- Dadurch ist es möglich, auch die Zahnköpfe der Innenverzahnung in definierter Art formen. Der Materialfluss, der sich aufgrund des hämmernden Bearbeitens ergibt, kann mittels der Kalibrierbereiche entsprechend gelenkt und begrenzt werden.
- Durch die Kalibrierbereiche kann die Zahnkopfform der Innenverzahnung und auch der jeweilige Bereich der Innenverzahnung genau definiert werden, wo ein Zahnkopf der Innenverzahnung an Zahnflanken der Innenverzahnung angrenzt.
- In einer Ausführungsform weist die Innenverzahnung eine Längsballigkeit auf.
- In einer Ausführungsform sind die Werkzeugflanken derart geformt, dass die Innenverzahnung eine Längsballigkeit aufweist.
- Entsprechend weisen die Werkzeugflanken eine Konkavität auf. Genauer ist dies eine Konkavität relativ zu der Form von Werkzeugflanken, die zur Ausbildung derselben Innenverzahnungs ohne Längsballigkeit ausgebildet sind.
- Beispielsweise für den Fall, dass die Innenverzahnung eine Geradverzahnung ist, weist das Prägewerkzeug (und genauer: der Wirkbereich des Prägewerkzeuges) in einem durch die Werkzeugflanken verlaufenden Schnitt, der senkrecht zu einer mittig zwischen den Werkzeugflanken verlaufenden Ebene verläuft, an beiden Werkzeugflanken eine Konkavität auf. In dem genannten Schnitt beschreiben beide Werkzeugflanken je eine konkave Linie. Das Prägewerkzeug (und genauer: der Wirkbereich des Prägewerkzeuges) weist in diesem Schnitt eine Taille auf.
- Wegen der Konkavität der Werkzeugflanken weist die erzeugte Innenverzahnung eine entsprechende Konvexität auf: die Längsballigkeit.
- Relativ zu den aus dem Stand der Technik bekannten dickwandigen Hohlräder (ohne eine entsprechende Aussenverzahnung) sind die hier beschriebenen Hohlräder dünnwandig. Dadurch können grosse mechanische Belastungen bei diesen Hohlrädern eher zu elastischen Verformungen führen, als es bei dickwandigen Hohlrädern gleicher Restwandstärke der Fall wäre. Für ein besseres Laufverhalten, zum Beispiel für mehr Laufruhe, kann die genannte Längsballigkeit vorgesehen werden. Kantenträger können so vermieden werden; ein gut definierter Kontakt eines in dem Hohlrad laufenden aussenverzahnten Rades, beispielsweise im wesentlichen in der Mitte der durch die Innenverzahnung verzahnten Länge, kann sichergestellt werden.
- Das Prägewerkzeug kann in Verlaufsrichtung des Werkzeugkopfes (entsprechend der Verzahnungsrichtung, also der Verlaufsrichtung der Zahnlücken der Innenverzahnung) mindestens so lang sein wie, insbesondere sogar länger sein, als die Zahnlücken der Laufradverzahnung. Dies bezieht sich natürlich auf den Wirkbereich des Prägewerkzeuges, wo ja das Prägewerkzeug in das Werkstück eingreift, also mit diesem in (umformenden) Kontakt kommt. Dies kann dazu beitragen, sicherzustellen, dass die Laufradverzahnung über ihre gesamte Länge mit hoher Präzision erstellt wird. Und das Verfahren kann besonders wirtschaftlich sein. Und es kann vereinfachen, die oben beschriebene Längsballigkeit der Innenverzahnung zu erzeugen, insbesondere nämlich, indem ein Prägewerkzeug verwendet wird und bei jedem der hämmernden Eingriffe über die gesamte Verzahnungslänge der Innenverzahnung mit dem Werkstück in umformenden Kontakt kommt, das die oben beschriebene Konkavität der Werkzeugflanken aufweist.
- Es ist möglich, das Verfahren mit den beschriebenen Bearbeitungsschritten so durchzuführen, dass anschliessend keine zusätzlichen Schritte zur Kalibrierung oder Nachformung der Laufradverzahnung mehr durchgeführt werden müssen.
- In einer Ausführungsform wird in einer Vielzahl von Umläufen der Rotation des Werkstückes durch die (periodische) Bearbeitung des Werkstücks mittels des Prägewerkzeugs eine in Verzahnungsrichtung fortschreitende Ausbildung der Innen- und der Aussenverzahnung bewirkt, bis eine vorgegebene verzahnte Länge erreicht ist. Typischerweise werden in dem Fall das mindestens eine Prägewerkzeug und das Werkstück (während der Rotationsbewegung des Werkstückes und während der radial oszillierenden Prägewerkzeugbewegung) in Axialrichtung relativ zueinander bewegt.
- Die Relativbewegung von Werkstück und Prägewerkzeug beschreibt somit beispielsweise eine von der radial oszillierenden Bewegung des genannten Prägewerkzeuges überlagerte schraubenförmige Raumkurve.
- Unabhängig davon, ob beispielsweise die Umformung des Werkstücks bei jedem hämmernden Eingriff über die gesamte Verzahnungslänge stattfindet oder ob das Werkstück bei jedem hämmernden Eingriff nur in einem Bereich umgeformt wird, der sich nur entlang eines Bruchteils der Verzahnungslänge erstreckt, ist es möglich, das Verfahren mit einem einzigen Prägewerkzeug durchzuführen oder auch zwei Prägewerkzeuge zu verwenden.
- So oder so wird der rohrförmige Abschnitt mit den Verzahnungen, also mit der Innenverzahnung und der Aussenverzahnung, versehen.
- In manchen Ausführungsformen ist der mit der Innen- und der Aussenverzahnung versehene Bereich des Werkstücks identisch mit dem rohrförmigen Abschnitt.
- In manchen Ausführungsformen gehen die Innen- und die Aussenverzahnung über in eine Restverzahnung in einem Übergangsbereich, der an den rohrförmigen Abschnitt anschliesst. Mehr dazu weiter unten.
- Der bereits erwähnte erste Stabilisierungsabschnitt kann mit dem röhrförmigen Abschnitt zusammen einstückig ausgebildet sein. Beispielsweise kann das Werkstück, dessen rohrförmiger Abschnitt in die röhrförmige Öffnung eingebracht wird, ein tiefgezogenes Blechteil sein, zum Beispiel eines aus Stahlblech.
- Auch kann der erste Stabilisierungsabschnitt einen Kragen des Hohlrades bilden, insbesondere einen Kragen, der mit dem röhrförmigen Abschnitt zusammen einstückig ausgebildet ist.
- Es kann insbesondere auch vorgesehen sein, dass der erste Stabilisierungsabschnitt (oder der genannte Kragen) weder die genannte Innenverzahnung noch die genannte Aussenverzahnung aufweist.
- Der Kragen kann ein nicht-verzahnter Kragen sein.
- Der Kragen kann auf die Längsachse zu oder von der Längsachse weg gerichtet sein.
- So kann der erste Stabilisierungsabschnitt eine Versteifung des Werkstücks bewirken. unerwünschte Verformungen des Werkstücks, insbesondere auch im Bereich der Verzahnungen, können somit drastisch verringert werden, so dass die Umformung mittels des mindestens einen Prägewerkzeuges mit hoher Präzision stattfinden kann. Und ein grundsätzlich kreisrunder Querschnitt des rohrförmigen Abschnitt kann während des Umformens und auch im fertigen Hohlrad erhalten bleiben.
- Die Formstabilisierung durch den ersten Stabilisierungsabschnitt ermöglicht es, Verformungen in radiale Richtung, die ungleichmässig über den Umfang sind, zu minimieren. Beispielsweise können unerwünschte Verformungen des rohrförmigen Abschnitts zu einem Oval verhindert oder wenigstens stark reduziert werden.
- Weiter kann insbesondere das Vorsehen zweier Stabilisierungsabschnitte, beispielsweise an gegenüberliegenden Enden des rohrförmigen Abschnitts, Verformungen des rohrförmigen Abschnitts verhindern oder stark verringern, die eventuell anderenfalls auftreten und zu einer Konizität des rohrförmigen Abschnitts führen könnten, also zum Beispiel zu einer Veränderung des Durchmessers des rohrförmigen Abschnitts entlang einer Richtung parallel zur Längsachse.
- Ein erster Stabilisierungsabschnitt, der am Hohlrad verbleibt, kann auch der Formstabilisierung des rohrförmigen Abschnittes im Einsatz dienen, zum Beispiel einerseits (i) unter Last, wie beispielsweise bei Belastung durch mindestens ein in dem Hohlrad laufenden Planetenrad, und/oder andererseits (ii) zur Stabilisierung gegen Fliehkräfte bei schneller Rotation des Hohlrades.
- In manchen Ausführungsformen bildet der erste Stabilisierungsabschnitt einen Stabilisierungskragen.
- In manchen Ausführungsformen bildet der erste Stabilisierungsabschnitt eine Stabilisierungsrippe.
- In manchen Ausführungsformen ist der erste Stabilisierungsabschnitt auf die Längsachse zu gerichtet. Er kann vom rohrförmigen Abschnitt aus nach innen gerichtet sein. So kann die Ausdehnung des Hohlrades in Längsrichtung klein gehalten werden. Ausserdem kann dies das Entfernen des rohrförmigen Abschnitts aus der Matrize nach Erstellen der Verzahnungen vereinfachen.
- Andererseits kann manchen Ausführungsformen der erste Stabilisierungsabschnitt von der Längsachse weg gerichtet sein, zum Beispiel gerichtet ein. Er kann vom rohrförmigen Abschnitt aus nach aussen gerichtet sein. So kann auch bei einer eher geringen radialen Ausdehnung des ersten Stabilisierungsabschnitts eine relativ gute Formstabilisierung erreicht werden. Und der erste Stabilisierungsabschnitt kann so ausgestaltet sein, dass durch ihn der Zugang zum Inneren des Hohlrades nicht behindert wird.
- Der erste Stabilisierungsabschnitt (oder der genannte Kragen) kann umlaufend, insbesondere vollständig umlaufend ausgebildet sein. Er kann vollständig um den Umfang des rohrförmigen Abschnitts umlaufend sein.
- Weiter kann der erste Stabilisierungsabschnitt (oder der genannte Kragen) rotationssymmetrisch um die Längsachse sein. Auf diese Weise werden alle radialen Richtungen gleichermassen stabilisiert.
- In manchen Ausführungsformen bildet der erste Stabilisierungsabschnitt eine umlaufende, gegenüber dem rohrförmigen Abschnitt gewinkelte Stirnfläche des Hohlrades. Die Stirnfläche kann beispielsweise in einer Ebene liegen, auf der die Längsachse senkrecht steht. So kann relativ zur Menge des für den ersten Stabilisierungsabschnitt aufgewendeten Materials eine besonders gute Formstabilisierung erreicht werden.
- In manchen Ausführungsformen ist das Werkstück in dem ersten Stabilisierungsabschnitt relativ zu dem rohrförmigen Abschnitt aufgeweitet oder verengt oder um mindestens 90° nach innen oder nach aussen gerichtet.
- Das Werkstück einschliesslich des ersten (und ggf. auch eines zweiten) Stabilisierungsabschnitts kann beispielsweise durch Umformung, zum Beispiel kaltumformend, aus einem rohrförmigen Grundkörper gewonnen.
- Beispielsweise kann das Werkstück in dem ersten Stabilisierungsabschnitt gegenüber dem rohrförmigen Abschnitt aufgeweitet sein, und insbesondere einen sich mit zunehmendem Abstand von dem rohrförmigen Abschnitt vergrössernden Durchmesser aufweisen; oder er kann sich verjüngen, und insbesondere einen sich mit zunehmendem Abstand von dem rohrförmigen Abschnitt verkleinernden Durchmesser aufweisen.
- Zum Beispiel kann der erste Stabilisierungsabschnitt eine rotationssymmetrische Kegelstumpfmantelform beschreiben. Insbesondere kann der erste Stabilisierungsabschnitt so ausgebildet sein, dass er in einem, beispielsweise in jedem, Querschnitt senkrecht zur Längsache eine zu der Längsachse gewinkelt ausgerichtete gerade Linie beschreibt.
- In manchen Ausführungsformen hingegen beschreibt der erste Stabilisierungsabschnitt eine Kreisringform. Auf diese Weise kann ein Platzbedarf des ersten Stabilisierungsabschnitts in axiale Richtung sehr klein gehalten werden. Der erste Stabilisierungsabschnitt kann im wesentlich rechtwinklig zur Längsachse erstreckt sein.
- Der beschriebene Kreisring kann einen Innendurchmesser aufweisen, der im wesentlichen dem Aussendurchmesser des rohrförmigen Abschnitts entspricht. In anderen Ausführungsformen kann der Kreisring einen Aussendurchmesser haben, der im wesentlichen dem Innendurchmesser des rohrförmigen Abschnitts entspricht.
- In manchen Ausführungsformen ist der erste Stabilisierungsabschnitt mit einem ersten Ende des rohrförmigen Abschnittes direkt verbunden. In anderen Ausführungsformen ist der erste Stabilisierungsabschnitt indirekt, nämlich über einen Übergangsbereich, mit einem erste Ende des rohrförmigen Abschnittes verbunden.
- In einer Ausführungsform hat der erste Stabilisierungsabschnitt (oder der entsprechende Kragen) einen minimalen Abstand von der Längsachse, der geringer ist, insbesondere der um mindestens das 0.25-fache (zum Beispiel mindestens um das 0.4-fache) einer Verzahnungstiefe der Innenverzahnung geringer ist, als ein minimaler Abstand, den der rohrförmige Abschnitt (vor Erzeugung der Verzahnungen) von der Längsachse hat. Zum Beispiel kann der erste Stabilisierungsabschnitt (oder der entsprechende Kragen) rotationssymmetrisch um die Längsachse sein, ebenso wie der rohrförmige Abschnitt, und sein Innendurchmesser ist geringer als der Innendurchmesser des rohrförmigen Abschnitts (vor Erzeugung der Verzahnungen), beispielsweise um mindestens das 0.5-fache (insbesondere um mindestens das 0.8-fache) einer Verzahnungstiefe der Innenverzahnung. Dadurch kann eine geeignete Formstabilität realisierbar sein.
- Und/oder der erste Stabilisierungsabschnitt (oder der entsprechende Kragen) hat einen minimalen Abstand von der Längsachse, der geringer ist, insbesondereder um mindestens das 0.2-fache (zum Beispiel mindestens um das 0.4-fache) einer Verzahnungstiefe der Innenverzahnung geringer ist, als ein minimaler Abstand, den ein Zahnkopf der Innenverzahnung von der Längsachse hat. Zum Beispiel kann der erste Stabilisierungsabschnitt (oder der entsprechende Kragen) rotationssymmetrisch um die Längsachse sein, und sein Innendurchmesser ist geringer als der Kopfkreisdurchmesser der Innenverzahnung, beispielsweise um mindestens das 0.3-fache oder 0.4-fache (insbesondere um mindestens das 0.8-fache) einer Verzahnungstiefe der Innenverzahnung geringer als der Kopfkreisdurchmesser der Innenverzahnung. Dadurch kann eine geeignete Formstabilität realisierbar sein.
- In einer Ausführungsform hat der erste Stabilisierungsabschnitt (oder der entsprechende Kragen) einen maximalen Abstand von der Längsachse, der grösser ist, insbesondere der um mindestens das 0.25-fache (zum Beispiel mindestens um das 0.4-fache) einer Verzahnungstiefe der Innenverzahnung grösser ist, als ein maximaler Abstand, den der rohrförmige Abschnitt (vor Erzeugung der Verzahnungen) von der Längsachse hat. Zum Beispiel kann der erste Stabilisierungsabschnitt (oder der entsprechende Kragen) rotationssymmetrisch um die Längsachse sein, ebenso wie der rohrförmige Abschnitt, und sein Aussendurchmesser ist grösser als der Aussendurchmesser des rohrförmigen Abschnitts (vor Erzeugung der Verzahnungen), beispielsweise um mindestens das 0.5-fache (insbesondere um mindestens das 0.8-fache) einer Verzahnungstiefe der Innenverzahnung. Dadurch kann eine geeignete Formstabilität realisierbar sein.
- Und/oder der erste Stabilisierungsabschnitt (oder der entsprechende Kragen) hat einen maximalen Abstand von der Längsachse, der grösser ist, insbesondere der um mindestens das 0.2-fache (zum Beispiel mindestens um das 0.4-fache) einer Verzahnungstiefe der Innenverzahnung grösser ist, als ein maximaler Abstand, den ein Zahnkopf der Innenverzahnung von der Längsachse hat. Zum Beispiel kann der erste Stabilisierungsabschnitt (oder der entsprechende Kragen) rotationssymmetrisch um die Längsachse sein, und sein Aussendurchmesser ist grösser als der Kopfkreisdurchmesser der Innenverzahnung, beispielsweise um mindestens das 0.3-fache oder 0.4-fache (insbesondere um mindestens das 0.8-fache) einer Verzahnungstiefe der Innenverzahnung grösser als der Kopfkreisdurchmesser der Aussenverzahnung. Dadurch kann eine geeignete Formstabilität realisierbar sein.
- Die genaue Dimensionierung des ersten Stabilisierungsabschnittes hängt von vielen Details ab, beispielsweise von den Materialeingeschaften des rohrfömigen Abschnitts und von dessen Materialstärke.
- In manchen Ausführungsformen bildet der erste Stabilisierungsabschnitt einen Bodenteil des Werkstücks. Der rohrförmige Abschnitt kann zusammen mit dem Bodenteil topfförmig ausgebildet sind, wobei der rohrförmige Abschnitt eine Topfwandung und der Bodenteil einen Topfboden bildet. Der Bodenteil kann eine Öffnung aufweisen, insbesondere eine zentrale Öffnung.
- Das Werkstück kann zusätzlich zu dem ersten Stabilisierungsabschnitt noch einen zweiten Stabilisierungsabschnitt aufweisen. Die für den zweiten Stabilisierungsabschnitt beschriebenen Eigenschaften und Funktionen können dieselben sein, wie sie für den ersten Stabilisierungsabschnitt beschriebenen sind. Mit der Ausnahme, dass im allgemeinen nicht vorgesehen ist, dass beide Stabilisierungsabschnitte an ein und dasselbe Ende des rohrförmigen Abschnitts anschliessend sind. Hingegen kann zum Beispiel vorgesehen sein, dass der erste Stabilisierungsabschnitt an ein erstes Ende des rohrförmigen Abschnitts anschliessend ist (sei es direkt oder über einen ersten Übergangsbereich), und dass der zweite Stabilisierungsabschnitt an ein zweite Ende des rohrförmigen Abschnitts anschliessend ist (sei es direkt oder über einen zweiten Übergangsbereich).
- Es können zum Beispiel die beiden Stabilisierungsabschnitte je an einem der gegenüberliegenden Enden des rohrförmigen Abschnitts anschliessend vorgesehen sein (direkt oder indirekt). Es kann also vorgesehen sein, dass zumindest ein Teil der Innenverzahnung und zumindest ein Teil der Aussenverzahnung bezüglich ihrer axialen Position zwischen dem ersten und den zweiten Stabilisierungsabschnitt angeordnet ist.
- Wenn zwei Stabilisierungabschnitte vorgesehen sind, kann vorgesehen sein, dass mindestens einer davon, zum Beispiel der erste Stabilisierungsabschnitt (oder der entsprechende Kragen) auf die Längsachse zu gerichtet ist. Und/oder dieser erste Stabilisierungsabschnitt (oder der entsprechende Kragen) weist die weiter oben angegebenen Dimensionen auf bezüglich dessen Minimalabstand zur Längsachse bzw. bezüglich seines Innendurchmessers. Ein Entfernen des rohrförmigen Abschnitts aus der Matrize nach Bearbeitung durch das mindestens eine Prägewerkzeug kann dadurch erleichtert werden.
- Im Falle zweier Stabilisierungsabschnitte können also beispielsweise
- beide Stabilisierungsabschnitte nach innen gerichtet sein; oder
- einer der Stabilisierungsabschnitte nach innen und ein weiterer nach aussen gerichtet sein.
- In manchen Ausführungformen weist das Werkstück (bzw. das Hohlrad) einen zweiten Stabilisierungsabschnitt auf, wobei dieser auf die Längsachse zu gerichtet ist, und wobei ein minimaler Abstand, den dieser von der Längsachse hat, geringer ist als ein minimaler Abstand, den ein Zahnkopf der Innenverzahnung von der Längsachse hat. Für mögliche Dimensionierungen wird auf die weiter oben angegebenen Dimensionierungen für den ersten Stabilisierungsabschnitt verwiesen.
- In einer Ausführungsform haben der rohrförmige Abschnitt und der erste Stabilisierungsabschnitt vor dem Bearbeiten durch das Prägewerkzeug die gleiche Materialstärke. Entsprechende Werkstücke bzw. Rohlinge sind recht günstig und einfach zu fertigen.
- In manchen Ausführungsformen ist die Innenverzahnung als eine Hochverzahnung ausgebildet, mit einer Verzahnungstiefe von mehr als dem 2.0-fachen eines Normalmoduls der Innenverzahnung, beispielsweise mit einer Verzahnungstiefe von mehr als dem 2.2-fachen eines Normalmoduls der Innenverzahnung. Insbesondere kann die Innenverzahnung eine Verzahnungstiefe von mindestens dem 2.4-fachen eines Normalmoduls der Innenverzahnung haben. Grosse Verzahnungstiefen ermöglichen einen grossen Überdeckungsgrad, was die entsprechenden Hohlräder besonders belastbar macht.
- Eine Verzahnungstiefe, die dem 2.2-fachen eines Normalmoduls einer Laufradverzahnung entspricht, entspricht einem gebräuchlichen Wert für Laufrad-Evolventenverzahnungen.
- In manchen Ausführungsformen hat die Innenverzahnung einen Modul zwischen 0.5 und 5, insbesondere zwischen 1 und 3 und/oder einen Modul von mindestens 1.25.
- In manchen Ausführungsformen weist die Innenverzahnung einen Teilkreisdurchmesser und eine verzahnte Länge auf, für die gilt, dass der Teilkreisdurchmesser mindestens 2 mal und höchstens 20 mal so gross ist, insbesondere mindestens 3 mal und höchstens 15 mal so gross ist oder mindestens 4 mal und höchstens 10 mal so gross ist wie die verzahnte Länge.
- Bekanntermassen gilt für den Stirn-Modul ms: ms = Td/p, wobei Td den Teilkreisdurchmesser bezeichnet und p die Anzahl Zähne der Verzahnung. Und es gilt für den Stirn-Modul ms: ms = t/π, wobei π die Kreiszahl und t die Teilung (Stirnteilung) der Verzahnung bezeichnet. Und der Normalmodul mN ergibt sich als mN = ms cos β, wobei β der Schrägungswinkel einer Schrägverzahnung ist; für Geradverzahnungen ist β = 0°.
- Die Innenverzahnung und die Aussenverzahnung können Geradverzahnungen sein.
- In manchen Ausführungsformen aber sind die Innenverzahnung und die Aussenverzahnung Schrägverzahnungen. Dabei kann für den Schrägungswinkel insbesondere gelten: 40° ≥ |β| ≥ 5°.
- In weiteren Ausführungsformen sind die Innenverzahnung und die Aussenverzahnung Pfeilverzahnungen.
- Die Innenverzahnung kann eine Evolventenverzahnung sein. Aber auch andere Laufradverzahnungen sind herstellbar. Beispielsweise kann die Innenverzahnung eine Zykloidenverzahnung sein.
- In manchen Ausführungsformen ist eine Verzahnungstiefe der Aussenverzahnung kleiner als eine Verzahnungstiefe der Matrizenverzahnung. Eine entsprechende Dimensionierung der Matrize (bzw. der Zahnlücken der Matrizenverzahnung) kann die Herstellung des Hohlrades und insbesondere das Umformen erleichtern.
- In manchen Ausführungsformen ist eine Verzahnungstiefe der Aussenverzahnung kleiner als eine Verzahnungstiefe der Innenverzahnung. Eine entsprechende Dimensionierung des Prägewerkzeugs (bzw. dessen Wirkbereichs) und der Matrize (bzw. der Zahnlücken der Matrizenverzahnung) kann die Herstellung des Hohlrades und insbesondere das Umformen erleichtern.
- Die Matrize kann aus einem Metall gefertig sein. Sie kann einstückig ausgebildet sein.
- Die meisten das Werkstück betreffenden Merkmale können auf das (fertiggestellte) Hohlrad übertragen werden. Auch wenn manche der Eigenschaften des Werkstücks bzw. des Hohlrades, wie zum Beispiel die Eigenschaften des ersten Stabilisierungsbereichs, zumindest scheinbar in einem speziellen Zusammenhang, wie zum Beispiel im Zusammenhang mit dem Herstellungsverfahren, beschrieben sind, können diese grundsätzlich ebenso Eigenschaften des fertiggestellten Hohlrades sein. Um den Text knapp zu fassen, werden die meisten dieser Eigenschaften darum nicht nochmals als explizit das fertiggestellte Hohlrad betreffende Merkmale wiederholt. Dennoch:
Das Hohlrad weist auf: - einen rohrförmigen Abschnitt mit einer Längsachse, der eine Innenverzahnung und eine Aussenverzahnung aufweist, wobei die Innenverzahnung eine Laufradverzahnung ist;
- einen ersten Stabilisierungsabschnitt.
- Der erste Stabilisierungsabschnitt kann verzahnungsfrei sein. Und er kann mit dem röhrförmigen Abschnitt zusammen einstückig ausgebildet sein. Er kann einen Kragen des Hohlrades bilden. Dabei kann der Kragen insbesondere auf die Längsachse zu oder von der Längsachse weg gerichtet sein. Der Kragen kann direkt an den rohrförmigen Abschnitt angrenzend sein oder an einen Übergangsbereich angrenzen, der seinerseits direkt an den rohrförmigen Abschnitt angrenzt. Der rohrförmige Abschnitt kann grundsätzlich zylinderrohrförmig sein. Der erste Stabilisierungsabschnitt kann rotationssymmetrisch bezüglich der Längsachse sein.
- Eine relative Dünnwandigkeit des Hohlrades kann dadurch beschrieben werden, dass eine Differenz von Fusskreisdurchmesser der Aussenverzahnung und Kopfkreisdurchmesser der Innenverzahnung weniger als das Doppelte, insbesondere weniger als das 1.5-fache einer Verzahnungstiefe der Innenverzahnung beträgt.
- Weiter kann vorgesehen sein, dass eine Differenz von Fusskreisdurchmesser der Aussenverzahnung und Kopfkreisdurchmesser der Innenverzahnung mehr als das 0.2-fache, insbesondere mehr als das 0.3-fache einer Verzahnungstiefe der Innenverzahnung beträgt.
- Wenn ein Hohlrad in der beschriebenen Weise hergestellt wird, können charakteristische Formen entstehen, deren Existenz und Ausprägung unter anderem davon abhängen können, wie der erste Stabilisierungsabschnitt relativ zu den Innenverzahnung und der Aussenverzahnung augeordnet ist. Sie können aber am fertigen Produkt Hohlrad erkennen lassen, dass dieses in der beschriebenen Weise gefertigt wurde - ausser vielleicht, die charakteristische Formen wurden anschliessend entfernt.
- In einer Ausführungsform des Hohlrades ist der Kragen von der Längsachse weg gerichtet, und in einem Übergangsbereich zwischen dem rohrförmigen Abschnitt und dem ersten Stabilisierungsabschnitt ist eine an die Innenverzahnung anschliessende innenliegende Restverzahnung ausgebildet. Und weiter ist
- ein Kopfkreisdurchmesser der innenliegenden Restverzahnung kleiner als ein Kopfkreisdurchmesser der Innenverzahnung;
und/oder - an jedem Zahnfuss der innenliegenden Restverzahnung ein axial vorstehender Wulst ausgebildet.
- Wenn der Eingriff des mindestens einen Prägewerkzeuges sich bis dort erstreckt, wo bezüglich seiner axialen Position der erste Stabilisierungsabschnitt beginnt, ist dort ein radial nach aussen gerichteter Materialfluss durch den ersten Stabilisierungsabschnitt stark erschwert. Entsprechend muss sich das Material beim Kaltumformen andere Wege suchen. In der beschriebenen Anordnung bedeutet das einerseits Materialfluss radial nach innen (beidseitig des Wirkbereichs des Prägewerkzeugs), so dass es zu den verkleinerten Kopfkreisdurchmesser der innenliegenden Restverzahnung kommt. Und andererseits fliesst das Material auch ungefähr in die axiale Richtung, die vom rohrförmigen Abschnitt wegweist, so dass sich die Wulste bilden.
- In einer anderen Ausführungsform des Hohlrades ist in einem Übergangsbereich zwischen dem rohrförmigen Abschnitt und dem ersten Stabilisierungsabschnitt eine an die Aussenverzahnung anschliessende äussere Restverzahnung ausgebildet, wobei in dem Übergangsbereich eine Verzahnungstiefe der äusseren Restverzahnung von einer Verzahnungstiefe der Aussenverzahnung auf null stetig abnimmt. Insbesondere können Zähne der äusseren Restverzahnung in dem Übergangsbereich, insbesondere in einem an den rohrförmigen Abschnitt angrenzenden Abschnitt des Übergangsbereichs eine abgerundete Schulter aufweisen. Dabei kann der Kragen des ersten Stabilisierungsabschnitts auf die Längsachse zu gerichtet sein; aber der erste Stabilisierungsabschnitt kann auch anders ausgebildet sein und zum Beispiel einen nach aussen gerichteten Kragen aufweisen.
- Es kann vorgesehen sein, dass ein Abschnitt des Übergangsbereich rohrförmig, insbesondere zylinderrohrförmig, ausgebildet sein kann. Zum Beispiel kann ein an den rohrförmigen Abschnitt angrenzender Abschnitt des Übergangsbereiches rohrförmig, insbesondere zylinderrohrförmig, ausgebildet sein.
- Der Übergangsbereich kann (als Ganzes) rohrförmig ausgebildet sein.
- Um den genannte stetige Abnahme quantitativ genauer zu beschreiben, kann man sagen, dass in einem die Längsachse enthaltenden Schnitt durch einen Zahn der Aussenverzahnung ein Winkel, der die Abnahme beschreibt, kleiner als 80°, inbesondere kleiner als 70° ist. Und weiter kann dieser Winkel grösser als 5° sein, insbesondere grösser as 10°. Der Winkel lässt sich zum Beispiel so definieren, dass man in dem genannten Schnitt einen ersten Punkt bestimmt, an dem der Zahn (im Bereich der Restverzahnung) noch 90% der Höhe hat, die er im rohrförmigen Abschnitt hat, und einen zweiten Punkt bestimmt, an dem der Zahn (im Bereich der Restverzahnung) noch 10% der Höhe hat, die er im rohrförmigen Abschnitt hat, und der Winkel, den eine diese beiden Punkte verbindende Gerade mit der Längsachse einschliesst, ist der genannte Winkel.
- Selbstverständlich kann ein Werkstück sowohl
- in einem Übergangsbereich zwischen dem rohrförmigen Abschnitt und einem von der Längsachse weg gerichteten Kragen eines Stabilisierungsabschnitts eine innere Restverzahnung (mit dem Wulst oder den genannten Kopfkreisdurchmesserverhältnissen) als auch
- in einem anderen Übergangsbereich zwischen dem rohrförmigen Abschnitt und einem anderen Stabilisierungsabschnitt eine äussere Restverzahnung (mit abgerundeter Schulter)
- Der Durchmesser (Teilkreisdurchmesser) der Innenverzahnung liegt typischerweise im Bereich 50 mm bis 500 mm, insbesondere im Bereich 100 mm bis 400 mm und oft im Bereich 150 mm bis 350 mm.
- Weiter beschreiben wir noch ein Hohlradbauteil. Dieses weist ein Hohlrad der beschriebenen Art auf sowie zusätzlich noch einen Körper. Der Körper ist dadurch gegenüber dem Hohlrad drehgesichert ist, dass er eine zu der Aussenverzahnung passende Innenprofilierung aufweist.
- Die Aussenverzahnung kann also beispielsweise einer drehsicheren Aufnahme des Hohlrades dienen.
- Die Drehsicherung betrifft eine Drehung um die Längsachse.
- Beispielsweise kann der Körper formschlüssig mit der Aussenverzahnung verbunden sein. Zum Beispiel kann der Körper an die Aussenverzahnung angegossen sein.
- Ein Schritt bei der Herstellung des genannten Körpers kann also beispielsweise sein, dass die Aussenverzahnung eingegossen wird, wodurch zumindest ein Teil des genannten Körpers gebildet wird.
- In manchen Ausführungsformen ist das Hohlrad ein Getriebehohlrad.
- Das Hohlrad kann in Planetengetrieben Anwendung finden.
- Das Planetengetriebe weist ein Hohlrad der beschriebenen Art auf sowie mindestens ein in das Hohlrad eingebrachtes aussenverzahntes Zahnrad. Dieses ist für ein Zusammenwirken mit dem Hohlrad in geeigneter Weise verzahnt.
- Typischerweise werden ein Sonnenrad und mindestens zwei Planetenräder in das Hohlrad eingebracht.
- Entsprechend beinhaltet das Verfahren zum Herstellen eines Planetengetriebes, dass ein Hohlrad in der beschriebenen Art und Weise hergestellt wird, und es umfasst weiter das Bereitstellen mindestens eines aussenverzahnten Zahnrades und ein Einbringen dessen in das Hohlrad.
- Das genannte Zahnrad weist eine Aussenverzahnung auf, die zu der Innenverzahnung des Hohlrades passend ist. Und typischerweise werden ein Sonnenrad und mindestens zwei Planetenräder in das Hohlrad eingebracht.
- Weiter betrifft die Erfindung auch eine Vorrichtung, die zur Durchführung des Herstellungsverfahrens geeignet ist bzw. eine Vorrichtung mit den folgenden Eigenschaften:
Vorrichtung zur Herstellung von Hohlrädern, die eine Innenverzahnung und eine Aussenverzahnung aufweisen, wobei die Innenverzahnung eine Laufradverzahnung ist, und die Vorrichtung weist auf: - eine Matrize, die zur Aufnahme eines rohrförmigen Abschnitts eines Werkstücks eine röhrförmige Öffnung aufweist, in welcher eine innenliegende Matrizenverzahnung ausgebildet ist;
- einen um eine Längsachse rotierbaren Matrizenhalter zur Halterung der Matrize, derart, dass ein rohrförmiger Abschnitt eines in die Matrize aufgenommenen Werkstücks an seiner Innenseite bearbeitbar ist;
- einen Drehantrieb für die Rotation des Matrizenhalters, der ausgelegt ist zur Erzeugung einer Rotation mit zeitlich variierender Rotationsgeschwindigkeit, insbesondere zur Erzeugung einer intermittierenden Rotation;
- einen Werkzeughalter zum Halten mindestens eines Prägewerkzeuges, der zu einer senkrecht zu der Längsachse verlaufenden oszillierenden Bewegung antreibbar ist, so dass der rohrförmige Abschnitt an seiner Innenseite durch das mindestens eine Prägewerkzeug wiederholt, insbesondere periodisch bearbeitbar ist;
- eine Synchronisationsvorrichtung zur Synchronisation der mittels des Drehantriebs erzeugbaren Rotation des Matrizenhalters mit der senkrecht zu der Längsachse verlaufenden oszillierenden Bewegung des Werkzeughalters.
- Viele weitere Details der Vorrichtung ergeben sich direkt aus dem oben beschriebenen Verfahren. Diese werden hier darum nicht wiederholt.
- In einer Ausführungsform weist die Vorrichtung eine Ladevorrichtung zum Einführen eines rohrförmigen Abschnitts eines in die Matrize aufzunehmenden Werkstücks in die röhrförmige Öffnung der Matrize auf. Die Ladevorrichtung weist einen weiteren Antrieb auf, für eine parallel zu der Längsachse verlaufende Relativbewegung von Werkstück und Matrize. So lässt sich das Einführen des rohrförmigen Abschnitts in die röhrförmige Öffnung der Matrize automatisieren.
- Weiter kann es relevant sein, sicherzustellen, dass zumindest zu Beginn der kaltumformenden Bearbeitung durch das Prägewerkzeug eine Relativposition von Werkstück und Matrize (axial und/oder radial) fixiert ist.
- Entsprechend kann die Vorrichtung eine Haltevorrichtung zum Fixieren einer Position eines in die Matrize aufgenommenen Werkstücks relativ zu der Matrize während der genannten Rotation des Matrizenhalters aufweisen. Beispielsweise kann mittels der Haltevorrichtung ein Anpressdruck erzeugbar sein, durch welchen Werkstück und Matrize in axialer Richtung aufeinander zu gepresst werden. So führen Werkstück und Matrize dieselbe Rotationsbewegung durch.
- Die Anpressvorrichtung kann mit der genannten Rotation des Matrizenhalters mitrotierbar sein.
- Das Fixieren kann zum Beispiel durch Druckbeaufschlagung an einem Stabilisierungsabschnitt des Werkstücks erfolgen.
- Beispielsweise kann ein axiales Anpressen des Werkstücks an die Matrize oder der Matrize an das Werkstück stattfinden.
- Die Haltevorrichtung kann zu dem zusätzlichen Antrieb vorgesehen sein. Es ist aber auch möglich, dass mindestens ein Teil der Haltevorrichtung mit mindestens einem Teil des weiteren Antriebs identisch ist.
- Die beschriebene Vorrichtung kann zum gleichzeitigen Erstellen einer Innenverzahnung und einer Aussenverzahnung in einem rohrförmigen Abschnitt eines Werkstücks verwendet werden, wobei die Innenverzahnung eine Laufradverzahnung ist.
- Weiter Details der Verwendung der Vorrichtung ergeben sich aus der obigen Beschreibung des Herstellungsverfahrens, des Hohlrades und der Vorrichtung.
- Weitere Ausführungsformen und Vorteile gehen aus den abhängigen Patentansprüchen und den Figuren hervor.
- Im folgenden wird der Erfindungsgegenstand anhand von Ausführungsbeispielen und den beiliegenden Zeichnungen näher erläutert. Es zeigen schematisch:
- Fig. 1
- Details einer Vorrichtung zur Herstellung von Hohlrädern, in einem durch die Längsachse verlaufenden Schnitt;
- Fig. 2a
- eine Veranschaulichung des Verfahrens vor einem ersten Prägewerkzeugeingriff in das Werkstück, in einem Schnitt senkrecht zur Längsachse;
- Fig. 2b
- eine Veranschaulichung des Verfahrens während eines Prägewerkzeugeingriffs bei Fertigstellung eines Hohlrades, in einem Schnitt senkrecht zur Längsachse;
- Fig. 3a
- ein Werkstück mit zwei auf die Längsachse zu gerichteten Stabilisierungsabschnitten, in einem durch die Längsachse verlaufenden Schnitt;
- Fig. 3b
- ein Werkstück mit einem auf die Längsachse zu gerichteten Stabilisierungsabschnitt und einem von der Längsachse weg gerichteten Stabilisierungsabschnitt, in einem durch die Längsachse verlaufenden Schnitt;
- Fig. 3c
- ein Detail eines Werkstücks mit einem auf die Längsachse zu gerichteten Stabilisierungsabschnitt und einem von der Längsachse weg gerichteten Stabilisierungsabschnitt, in einem durch die Längsachse verlaufenden Schnitt;
- Fig. 3d
- ein Detail eines Hohlrades mit einem auf die Längsachse zu gerichteten Stabilisierungsabschnitt und einem von der Längsachse weg gerichteten Stabilisierungsabschnitt, in einem durch die Längsachse verlaufenden Schnitt;
- Fig. 4
- ein Detail eines Hohlrades zur Veranschaulichung einer äusseren Restverzahnung, in einem durch die Längsachse verlaufenden Schnitt;
- Fig. 5
- ein Detail eines Hohlrades mit einem von der Längsachse weg gerichteten Stabilisierungsabschnitt zur Veranschaulichung einer innenliegenden Restverzahnung mit Wulst, in einem durch die Längsachse verlaufenden Schnitt durch einen Zahnfuss der Innenverzahnung;
- Fig. 6
- ein Detail eines Hohlrades mit einem von der Längsachse weg gerichteten Stabilisierungsabschnitt zur Veranschaulichung einer innenliegenden Restverzahnung, in einem durch die Längsachse verlaufenden Schnitt durch einen Zahnkopf der Innenverzahnung;
- Fig. 7a
- ein Detail eines Prägewerkzeuges, in einem Schnitt senkrecht zum Verlauf des Werkzeugkopfes;
- Fig. 7b
- ein Detail des Prägewerkzeuges aus
Fig. 7a in einem Schnitt parallel zum Verlauf des Werkzeugkopfes entlang der gestrichelten Linie ausFig. 7 durch die Werkzeugflanken; - Fig. 8a
- eine Veranschaulichung einer Geradverzahnung;
- Fig. 8b
- eine Veranschaulichung einer Schrägverzahnung;
- Fig. 8c
- eine Veranschaulichung einer Pfeilverzahnung;
- Fig. 9
- eine Veranschaulichung eines Planetengetriebes;
- Fig. 10
- ein Hohlradbauteil aufweisend ein Hohlrad und einen damit formschlüssig verbundenen Körper, in einen Schnitt senkrecht zur Längsachse.
- Für das Verständnis der Erfindung nicht wesentliche Teile sind zum Teil nicht dargestellt. Die beschriebenen Ausführungsbeispiele stehen beispielhaft für den Erfindungsgegenstand oder dienen seiner Erläuterung und haben keine beschränkende Wirkung. Die meisten der folgenden Ausführungen beziehen sich der Einfachheit halber implizit oder explizit auf Geradverzahnungen, sind aber auf andere Verzahnungstypen übertragbar.
-
Fig. 1 zeigt Details einer Vorrichtung zur Herstellung von Hohlrädern, in einer stark schematisierten Schnittdarstellung. Ein Werkstück 1 ist dünnwandig und kann mittels der Vorrichtung mit einer Innenverzahnung und einer Aussenverzahnung versehen werden, wobei die Innenverzahnung eine Laufradverzahnung ist, beispielsweise eine Evolventenverzahnung. - Das Werkstück 1 hat eine Längsachse Z und einen rohrförmigen Abschnitt 3, der zylindrisch ist und koaxial zu der Längsachse Z ausgerichtet ist, und in den mittels eines Prägewerkzeuges 2 die beiden genannten Verzahnungen eingebracht werden.
- Der in
Fig. 1 dargestellte Schnitt verläuft durch die Längsachse Z. - Die Vorrichtung weist weiter eine Matrize 5 auf, die eine innenliegende Matrizenverzahnung 5z sowie eine rohrförmige Öffnung 5o zur Aufnahme des Werkstücks 1 aufweist. Die Matrize 5 ist in einem Matrizenhalter 15 gehaltert, der zu Rotationen um eine Drehachse antreibbar ist, beispielsweise mittels eines angetribenen Spindelstocks 8.
- Mittels eines Werkzeughalters 12 ist das Prägewerkzeug 2 gehaltert, durch den ein Werkstück 1 periodisch bearbeitet werden kann. Dazu führt der Werkzeughalter 12 eine oszillierende Bewegung in radialer Richtung durch (versinnbildlicht durch den kleinen Doppelpfeil in
Fig. 2 ). Richtungen, die senkrecht zu der Längsachse Z verlaufen, werden als radial bezeichnet. - Mittels einer Ladevorrichtung 16 wird das Werkstück 1 in die rohrförmige Öffnung 5o der Matrize 5 eingeführt, wie durch die offenen Pfeile symbolisiert in axialer Richtung. Mittels einer Haltevorrichtung 18, die teilweise mit der Ladevorrichtung 16 identisch sein kann, wird das Werkstück 1 dann in einer fixen Position relativ zur Matrize 5 gehalten, typischerweise vor und während der Werkstück- und Matrizen-Rotation, beispielsweise durch Gegeneinanderpressen der beiden Teile in axialer Richtung.
- Während der Bearbeitung des Werkstücks 1 durch das Prägewerkzeug 2 sind die Matrize 5 (und insbesondere ihre Matrizenverzahnung 5z), das Werkstück 1 (und insbesondere dessen rohrförmiger Abschnitt 3 und seine Längsachse Z) und die Drehachse des Matrizenhalters 15 koaxial zueinander ausgerichtet. Und das Werkstück 1 dreht sich mit dem Matrizenhalter 15 mit, beispielsweise, indem die Haltevorrichtung 18 drehbar gelagert ist.
- Weil also während der Bearbeitung die Längsachse Z des Werkstücks 1 mit der Rotationsachse des drehbaren Matrizenhalters 15 zusammenfällt, werden der Einfachheit halber die entsprechenden Achsen im weiteren beide als Längsachse Z oder als als Achse Z bezeichnet.
- Der Matrizenhalter 15 muss nicht direkt zu seiner Rotation antreibbar sein. Beispielsweise kann auch die Haltevorrichtung 18 (beispielsweise direkt) zur Rotation angetrieben sein, und der Matrizenhalter 15 ist drehbar gelagert und dreht sich, einschliesslich Matrize 5 und Werkstück 1 mit der Haltevorrichtung 18 mit.
- Die genannte Rotation findet mit zeitlich variierender Rotationsgeschwindigkeit statt, synchronisiert mit der radial oszillierenden Bewegung des Prägewerkzeugs 2.
- Zur Erzeugung der radial oszillierenden Bewegung des Prägewerkzeugs 2 kann der Werkzeughalter 12 wie dargestellt einen Schaft aufweisen, der zu einer oszillierenden Bewegung angetrieben ist. Das Prägewerkzeug 2 kommt auf diese Weise wiederholt, im allgemeinen periodisch, in Eingriff mit dem Werkstück. Das Werkstück 1 seinerseits wird um die Achse Z mit variierender Rotationsgeschwindigkeit gedreht, insbesondere intermittierend gedreht (versinnbildlicht durch den gestrichelten Kreispfeil in
Fig. 1 ). Die oszillierende Bewegung des Werkzeughalters 12, die einer oszillierenden Bewegung des Prägewerkzeugs 2 entspricht, ist mit der Rotation des Werkstückes 1 so synchronisiert, dass in Phasen minimaler Werkstückrotationsgeschwindigkeit (im Falle einer intermittierenden Werkstückrotation: in Phasen des Stillstandes der intermittierenden Rotation des Werkstückes) das Prägewerkzeug 2 mit dem Werkstück 1 in Eingriff kommt. Im Falle einer intermittierenden Werkstückrotation kann das Werkstück 1 weiterrotiert werden (typischerweise um eine Teilung), sobald der Werkzeughalter 12 weit genug (in radiale Richtung) verschoben ist, dass kein Prägewerkzeug während der Werkstückrotation mit dem Werkstück 1 in Kontakt kommt. Bei einer nicht-intermittierenden Werkstückrotation ist das Geschwindigkeitsprofil (zeitliche Variation der Rotationsgeschwindigkeit) entsprechend zu wählen. - Danach - also im Falle intermittierender Rotation innerhalb der nächsten Stillstandsphase - greift das Prägewerkzeug 2 wieder in das Werkstück 1 ein, zur Weiterbildung der nächsten Zahnlücke der zur erzeugenden Verzahnungen usw. Die Verzahnungen werden somit durch ein Nacheinanderausführen einer Vielzahl von Prägesschritten kaltumformend erzeugt.
- Die bei der prägenden Umformung durch das Prägewerkzeug 2 auf das dünnwandige Werkstück 1 wirkenden Kräfte sind so gross, dass ohne weitere Vorkehrungen unerwünschte Deformationen des rohrförmigen Abschnitts 3 auftreten können. Statt seinen grundsätzlich kreisförmigen Querschnitt zu behalten, kann sich ein ovaler oder elliptischer Querschnitt des rohrförmigen Abschnitts 3 ausbilden und zu mangelnder Genauigkeit der Verzahnungen führen, was sehr unerwünscht ist. Auch kann sich eine unerwünschte Konizität des rohrförmigen Abschnitts 3 ausbilden, so dass sich dessen Durchmesser in einer Richtung entlang der Längsachse zunehmend wäre.
- Darum weist da Werkstück (während seiner Bearbeitung) mindestens einen Stabilisierungsabschnitt auf. Im Beispiel aus
Fig. 1 hat das Werkstück 1 einen nach innen (auf die Längsachse zu) gerichteten Stabilisierungsabschnitt 4 und einen nach aussen (von der Längsachse weg) gerichteten Stabilisierungsabschnitt 4`, die beide jeweils an ein Ende des rohrförmigen Abschnitts 3 anschliessend sind. Die Stabilisierungsabschnitte 4, 4` bilden Krägen des Werkstücks 1 und sind mit dem rohrförmigen Abschnitt 3 einstückig ausgebildet. - Durch ihre Ausdehnung in radiale Richtung bewirken die Stabilisierungsabschnitte 4, 4` eine Formstabilisierung, so dass die genannten Deformationen verhindert oder zumindest auf ein akzeptables Mass reduziert werden können.
- Zur gleichzeitigen Erstellung der Innen- und der Aussenzverzahnung in dem rohrförmigen Abschnitt 3 wird das dünnwandige Werkstück 1 mittels des Prägewerkzeugs in der beschriebenen Weise in die Matrizenverzahnung 5z der Matrize 5 eingeformt. Dies wird anhand der
Figuren 2a, 2b veranschaulicht. -
Fig. 2a ist eine schematische Veranschaulichung des Verfahrens vor einem ersten Prägewerkzeugeingriff in das Werkstück 1, in einem Schnitt senkrecht zur Längsachse; undFig. 2b ist eine schematische Veranschaulichung des Verfahrens während eines Prägewerkzeugeingriffs bei Fertigstellung des Hohlrades 1a, in dem gleichen Schnitt. - Vor dem ersten Prägewerkzeugeingriff (
Fig. 2a ) befindet sich das noch unverzahnte Werkstück 1 in der Öffnung 5o der Matrize 5. Ein Zahnkopf 5a, ein Zahnfuss 5b und eine Zahnflanke 5f der innenliegenden Matrizenverzahnung sind inFig. 2a gekennzeichnet. Viele hämmernde Eingriffe des Prägewerkzeugs 2 an jeder der Umfangspositionen, an denen die Zahnlücken der Matrizenverzahnung sind, später sind die Innen- und die Aussenverzahnung fertiggestellt.Fig. 2b zeigt das Werkstück, das nun ein verzahntes Hohlrad 1a ist, während eines letzten umformenden Eingriffs des Prägewerkzeugs 2. - Die dicke gestrichelte Linie in
Figs. 2a, 2b kennzeichnet eine radiale Richtung, entlang welcher die periodische Linearbewegung des Prägewerkzeuges 2 zum Umformen des Werkstücks verläuft. - Die dünnen gestrichelten Linien in
Fig. 2b kennzeichnen den Fusskreisdurchmesser bzw. den Kopfkreisdurchmesser der Innenverzahnung. Der offene Pfeil inFig. 2b kennzeichnet die Verzahnungstiefe t6 der Innenverzahnung. In dem Ausführungsbeispiel vonFigs. 2a, 2b beträgt die Materialstärke D des unverzahnten rohrförmigen Abschnitts 3 (Fig. 2a ) etwa 0.4 mal die Verzahnungstiefe t6 der Innenverzahnung. - Das Prägewerkzeug 2 weist einen Wirkbereich 2w auf, der einen Werkzeugkopf 2k und zwei Werkzeugflanken 2f aufweist. Der Wirkbereich 2w weist eine Form auf, die ein Negativ einer Form einer Zahnlücke der zu erzeugenden Innenverzahnung ist (
Fig. 2b ). Weiter weist das Prägewerkzeug 2 zwei Kalibrierbereiche 2x auf, durch welche die Zahnköpfe 6a (Fig. 2b ) der Innenverzahnung geformt werden, zum Beispiel kann vorgesehen sein, dass die Form eines Abschnittes eines Kalibrierbereichs 2x ein Negativ der Form eines Abschnittes eines Zahnkopfes 6a der Innenverzahnung ist. - Die Werkzeugflanken 2f haben die Form eines Negativs einer Flanke 6f der Innenverzahnung, und der Werkzeugkopf 2k hat die Form eines Negativs eines Zahnfusses 6b der Innenverzahnung (
Fig. 2b ). - Während die Form der Innenverzahnung im wesentlichen durch die Form des Prägewerkzeugs 2 bestimmt wird, wird die Form der Aussenverzahnung im wesentlichen durch die Form der Matrizenverzahnung bestimmt.
- Die Form eines Zahnkopfes 5a der Matrizenverzahnung entspricht einem Negativ der Form eines Zahnfusses 7b der zu erzeugenden Aussenverzahnung. Und die Form der Zahnflanken 5f der Matrizenverzahnung entspricht einem Negativ der Form von Zahnflanken 7f der Aussenverzahnung. Allerdings ist die Form des Zahnkopfes 7a der Aussenverzahnung durch freien Materialfluss bestimmt. Zwischen den Zahnköpfen 7a der Aussenverzahnung und den jeweiligen Zahnfüssen 5b der Matrizenverzahnung verbleibt ein Abstand. Von den Zahnflanken 5f der Matrizenverzahnung ist es nur ein Abschnitt, der mit dem Werkstück in Kontakt kommt und somit die Form der Flanken 7f der Aussenverzahnung bestimmt.
- Ein hämmerndes Einformen des zunächst unverzahnten rohrförmigen Abschnitts 3 in die Matrizenverzahnung findet an solchen über den Umfang des rohrförmigen Abschnitts 3 verteilten Stellen statt, an denen sich Zahnlücken der Matrizenverzahnung befinden, also dort, wo die Zähne der Aussenverzahnung und Zahnlücken der Innenverzahnung zu liegen kommen (entstehen). Beispielsweise kann das Werkstück 1 durch das Prägewerkzeug 2 zunächst in jeder Zahnlücke der Matrizenverzahnung 5z einmal bearbeitet werden (also genau einen radial hämmernden Schlag aufnehmen und dadurch umgeformt werden), bevor es bei einer der Zahnlücken der Matrizenverzahnung 5z ein weiteres mal bearbeitet wird.
- Es findet ein Erzeugen der Innnenverzahnung bei gleichzeitigem Erzeugen der Aussenverzahnung statt.
- Die Anzahl Zähne und die Anzahl Zahnlücken ist identisch für die Innenverzahnung und für die Aussenverzahnung und für die Matrizenverzahnung. Und die Zahnfüsse 6b der Innenverzahnung befinden sich an den gleichen Positionen entlang des Umfangs des rohrförmigen Abschnitts wie die Zahnköpfe 7a der Aussenverzahnung. Und entsprechend befinden sich die Zahnköpfe 6a der Innenverzahnung an den gleichen Positionen entlang des Umfangs des rohrförmigen Abschnitts 3 wie die Zahnfüsse 7b der Aussenverzahnung.
- Es ist auch möglich, ein zweites Prägewerkzeug einzusetzen. Dieses kann, zumindest bezüglich des Wirkbereichs und des Kalibrierbereichs, dieselbe Form aufweisen wie das andere Prägewerkzeug.
- Zwischen den einzelnen hämmernden Bearbeitungsschritten wird das Prägewerkzeug jeweils wieder vom Werkstück radial beabstandet.
- Im Gegensatz zu manchen, als "Abwälzen" bezeichneten Verfahren zur Profilierung von Werkstücken findet in dem hier beschriebenen Verfahren kein Wälzen des Prägewerkzeuges am Werkstück statt. Und das Werkzeug ist auch nicht dauerhaft mit dem Werkstück in Kontakt, sondern immer nur kurzzeitig mit einer anschliessenden Phase, in der kein Kontakt und keine Umformung stattfindet. Und das Werkzeug hat nicht eine Vielzahl von über seinen Umfang verteilten Zähnen, sondern, wie dargestellt, nur einen zahnartigen Wirkbereich oder allenfalls zwei (nicht dargestellt).
-
Fig. 3a zeigt ein Werkstück 1 mit zwei auf die Längsachse Z zu gerichteten Stabilisierungsabschnitten 4, 4', in einem durch die Längsachse Z verlaufenden Schnitt. Die Stabilisierungsabschnitte 4, 4' bilden jeweils einen Kragen, was auch bei den weiteren Ausführungsformen der Fall ist. Die im folgenden beschriebenen Eigenschaften können auch dem entsprechenden Kragen zugeschrieben werden. -
Fig. 3b zeigt ein Werkstück 1 mit einem auf die Längsachse zu gerichteten Stabilisierungsabschnitt 4' und einem von der Längsachse weg gerichteten Stabilisierungsabschnitt 4, in einem durch die Längsachse Z verlaufenden Schnitt. - Die in
Figs. 3a, 3b gezeigten Stabilisierungsabschnitte bilden jeweils kreisringförmige Stirnflächen 4f des Werkstücks 1. Ein Öffnungswinkel der Stirnflächen 4f muss allerdings nicht 90° betragen, wie inFigs. 1 und 3a und 3b . Allerdings ist bei 90° eine hohe Formstabilität bei sehr geringen Aussmassen entlang der Längsachse Z erreichbar. -
Fig. 3c zeigt ein Detail eines weiteren rotationssymetrischen Werkstücks 1 mit einem auf die Längsachse Z zu gerichteten Stabilisierungsabschnitt 4' und einem von der Längsachse Z weg gerichteten Stabilisierungsabschnitt 4, in einem durch die Längsachse Z verlaufenden Schnitt, wobei dieser einen Öffnungswinkel von etwa 45° aufweist. Dort vergrössert sich der Durchmesser des Werkstücks 1 mit zunehmendem Abstand vom rohrförmigen Abschnitt 3. Die Stirnfläche 4f, die Stabilisierungsabschnitt 4 bildet, ist eine rotationssymmetrische Kegelstumpfmantelform. - In den dargestellten Schnitten, die die Längsachse Z enthalten muss ein Stabilisierungsabschnitt aber keine gerade Linie zeigen; es sind auch andere Formen möglich.
Fig. 3d zeigt ein Beispiel -
Fig. 3d zeigt ein Detail eines Werkstücks 1, das bereits zu einem verzahnten Hohlrad 1a umgeformt ist, mit einem auf die Längsachse Z zu gerichteten Stabilisierungsabschnitt 4' und einem von der Längsachse weg gerichteten Stabilisierungsabschnitt 4, in einem durch die Längsachse Z verlaufenden Schnitt. Der Stabilisierungsabschnitt 4 hat die Form eines Trichters mit gebogener, konischer Wandung. - Unabhängig von der Form der Stabiliiserungsabschnitte 4, 4` sind in
Fig. 3d ein Zahnkopf 7a der Aussenverzahnung und ein Zahnkopf 6a der Innenverzahnung angedeutet (auch wenn diese nicht genau in derselben Schnittebene liegen). Die verzahnte Länge ist zu erkennen; diese muss sich nicht über die Gesamtlänge des rohrförmigen Abschnitts 3 erstrecken. -
Fig. 3d illustriert auch, dass ein Maximalabstand d4, den ein Teil des Stabilisierungsabschnitts 4 von der Längsachse Z hat, was bei der hier angenommenen Rotationssymmetrie der Hälfte eines Aussendurchmessers des Stabilisierungsabschnitts 4 entspricht, grösser ist, als die Hälfte k7 des Kopfkreisdurchmesser der Aussenverzahnung. - Und
Fig. 3d illustriert auch, dass ein Minimalabstand d4', den ein Teil des Stabilisierungsabschnitts 4` von der Längsachse Z hat, was bei der hier angenommenen Rotationssymmetrie der Hälfte eines Innendurchmessers des Stabilisierungsabschnitts 4` entspricht, kleiner ist als ein minimaler Abstand k6, den ein Zahnkopf 6a der Innenverzahnung von der Längsachse Z hat, also kleiner ist, als die Hälfte k6 des Kopfkreisdurchmesser der Innenverzahnung. - Die typischerweise ein oder zwei Stabilisierungsabschnitte sind im allgemeinen unverzahnt (verzahnungsfrei); zumindest sind sie frei von der zu erzeugenden Innenverzahnung und frei von der zu erzeugenden Aussenzverzahnung.
-
Fig. 4 zeigt ein Detail eines Hohlrades 1a zur Veranschaulichung einer äusseren Restverzahnung 45a, in einem durch die Längsachse Z verlaufenden Schnitt durch einen Zahnkopf 7a der Aussenverzahnung. Eine solche äussere Restverzahnung 45a bildet sich aufgrund des gewählten kaltumformenden Herstellungsverfahrens, begründet durch den freien Materialfluss nicht nur in radialer sondern auch in axialer Richtung innerhalb von Zahnlücken der Matrizenverzahnung. - In diesem Ausführungsbeispiel, bei dem im übrigen der Stabilisierungsabschnitt 4 auch nach innen statt nach aussen gerichtet sein könnte, gibt es einen Übergangsbereich 45 zwischen dem rohrförmigen Abschnitt 3 und dem Stabilisierungsabschnitt 4. In dem Übergangsbereich gibt es eine an die Aussenverzahnung anschliessende äussere Restverzahnung mit Zahnköpfen 45a, in welcher die Verzahnungstiefe der Restverzahnung langsam abnimmt, nämlich von der Verzahnungstiefe t7 der Aussenverzahnung auf null. Ein Winkel der Abnahme der Verzahnungstiefe kann beispielsweise wie weiter oben beschrieben definiert werden: Die Punkte, an denen die Restverzahnung eine Verzahnungstiefe von 90% der Verzahnungstiefe t7 der Aussenverzahnung hat bzw. nur noch 10% der Verzahnungstiefe t7 der Aussenverzahnung hat, sind in
Fig. 4 dort, wo die gepunkteten Linien rechtwinklig die Richtung ändern. Die dicke gestrichelte Linie bildet mit der Längsachse Z denselben Winkel wie eine Gerade durch die beiden genannten Punkte, ist aber der Übersichtlichkeit halber nicht dort gezeichnet. Der Winkel beträgt inFig. 4 etwa 20°. - In
Fig. 4 ist unabhängig davon auch noch dargestellt, dass der Übergangsbereich 45, der im übrigen einen Bereich beschreibt, der entlang der Längsachse Z erstreckt ist, einen unverzahnten Abschnitt aufweisen kann und/oder einen nicht mit dem Prägewerkzeug 2 bearbeiteten Bereich aufweisen kann. - Wie weiter oben schon erwähnt, bilden sich weitere für das Herstellungverfahren charakteristische Strukturen auch dort in einem Übergangsbereich 45 aus, wo nahe einem Stabilisierungsabschnitt eine innenliegende Restverzahnung erzeugt wird, zum Beispiel weil für das Erzeugen der Innen- und der Aussenverzahnung ein Prägewerkzeug verwendet wird, das länger ist als die Länge der Innenverzahnung.
Figs. 5 und 6 zeigen entsprechende Beispiele. -
Fig. 5 zeigt ein Detail eines Werkstücks 1, das bereits zum verzahnten Hohlrad 1a umgeformt ist, mit einem von der Längsachse Z weg gerichteten Stabilisierungsabschnitt 4 zur Veranschaulichung einer innenliegenden Restverzahnung mit Wulst 45w, in einem durch die Längsachse Z verlaufenden Schnitt durch einen Zahnfuss 6b der Innenverzahnung. Der Schnitt verläuft somit auch durch einen Zahnfuss 45b der innenliegenden Restverzahnung. Pro Zahnfuss 6b der Innenverzahnung bildet sich ein Wulst 45w. Diese kann wie inFig. 5 illustriert, axial vorstehen. -
Fig. 6 zeigt ein Detail eines Werkstücks 1, das bereits zum verzahnten Hohlrad 1a umgeformt ist, mit einem von der Längsachse Z weg gerichteten Stabilisierungsabschnitt 4 zur Veranschaulichung einer innenliegenden Restverzahnung, in einem durch die Längsachse Z verlaufenden Schnitt durch einen Zahnkopf 6a der Innenverzahnung. Der Schnitt verläuft somit auch durch einen Zahnkopf 45i der innenliegenden Restverzahnung. Wie inFig. 6 ersichtlich ist, weist die innenliegende Restverzahnung einen Kopfkreisdurchmesser auf, der kleiner ist als ein Kopfkreisdurchmesser der Innenverzahnung. Insbesondere ist der kleinste Kopfkreisdurchmesser der Restverzahnung kleiner als der Kopfkreisdurchmesser der Innenverzahnung. Der halbe minimale Kopfkreisdurchmesser der innenliegenden Restverzahnung ist inFig. 6 als k45 angeschrieben, und der halbe Kopfkreisdurchmesser der Innenverzahnung ist als k6 angeschrieben. - Weil die beschriebenen Hohlräder dünnwandig sind, können diese unter Belastung eher zu elastischen Verformungen neigen. Für ein gutes Laufverhalten kann es darum zuträglich sein, eine Längsballigkeit der Innenverzahnung vorzusehen. Kantenträger sind auf diese Weise vermeidbar. Dies kann erreicht werden durch eine entsprechende Ausbildung des Prägewerkzeugs 2.
-
Fig. 7a zeigt ein Detail eines Prägewerkzeuges 2, in einem Schnitt senkrecht zum Verlauf des Werkzeugkopfes 2k, also in der gleichen Weise wie inFigs. 2a, 2b . -
Fig. 7b zeigt ein Detail des Prägewerkzeuges 2 ausFig. 7a , aber in einem Schnitt parallel zum Verlauf des Werkzeugkopfes 2k, entlang der gestrichelten Linie ausFig. 7a durch die Werkzeugflanken 2f. InFig. 7b ist eine Konkavität des Prägewerkzeugs 2 zu erkennen, mittels der die Längsballigkeit erzeugt werden kann. Diese ist inFig. 7b allerdings übertrieben gross dargestellt. Die Werkzeugflanken 2f sind durch ihre Konkavität zur Ausbildung der Längsballigkeit der Innenverzahnung ausgebildet. -
Figs. 8a bis 8c veranschaulichen ein Geradverzahnung, eine Schrägverzahnung bzw. eine Pfeilverzahnung. All diese und noch weitere Verzahnungen lassen sich mittels des beschriebenen Verfahrens herstellen. Die breiten schwarzen Linien geben die Lage der Zahnköpfe 6a der Innenverzahnung wieder. Die eingezeichnete gestrichelte Linie entspricht einer Achse Z' an, die parallel zur Längsachse Z verläuft. Die Darstellung kann so verstanden werden, dass sie gedanklich gewonnen werden kann, indem das Hohlrad aufgeschnitten wird und dann mit nach unten zeigender Aussenverzahnung auf eine Ebene gedrückt (flachgedrückt) wird. - In
Fig. 8b bezeichnet β den Schrägungswinkel der Schrägverzahnung. -
Fig. 9 zeigt eine Veranschaulichung eines Planetengetriebes 20 mit einem Sonnenrad 22, drei Planetenrädern 24 und einem Hohlrad 1a der hier beschriebenen Art. Die entsprechenden Aussenverzahnungen der Räder 22, 24, 1a sind durch die dicken Linien veranschaulicht. Die dünn gezeichnete Kreislinie aussen illustriert die Aussenverzahnung 7 des Hohlrades 1a. Stabilisierungsabschnitte sind inFig. 9 nicht dargestellt. -
Fig. 10 veranschaulicht ein Hohlradbauteil 10, aufweisend ein Hohlrad 1a, das inFig. 10 übertrieben dünnwandig und ohne Stabilisierungsabschnitt dargestellt ist, und einen damit formschlüssig verbundenen Körper 11, in einen Schnitt senkrecht zur Längsachse Z. Zum Beispiel kann der Körper 11 aus einem Kunststoff sein. Der Körper 11 kann beispielsweise an das Hohlrad 1a, genauer: an dessen Aussenverzahnung, angegossen sein. - In der beschriebenen Weise können neuartige, insbesondere leichtbaugeeignete Hohlräder, Bauteile und Getriebe geschaffen werden. Die entsprechenden innenliegenden Zylinderverzahnungen können wirtschaftlich und mit grosser Präzision erzeugt werden. Der mindestens eine Kragen, sei er nach innen oder nach aussen gerichtet, ermöglicht eine Formstabilität während der Fertigung, die für hochgenaue Verzahnungen notwendig ist.
Claims (15)
- Verfahren zur Herstellung eines Hohlrades (1a), das eine Innenverzahnung und eine Aussenverzahnung aufweist, wobei die Innenverzahnung eine Laufradverzahnung ist, wobei ein Werkstück durch mindestens ein Prägewerkzeug (2) bearbeitet wird, wobei das Werkstück einen rohrförmigen Abschnitt (3) mit einer Längsachse (Z) aufweist sowie mindestens einen mit dem röhrförmigen Abschnitt (3) verbundenen ersten Stabilisierungsabschnitt (4; 4') zur Formstabilisierung des rohrförmigen Abschnitts (3) während der Bearbeitung durch das mindestens eine Prägewerkzeug (2), wobei eine Matrize (5) bereitgestellt wird, die zur Aufnahme des rohrförmigen Abschnitts (3) eine röhrförmige Öffnung (5o) aufweist, in welcher eine innenliegende Matrizenverzahnung (5z) ausgebildet ist, und der rohrförmige Abschnitt (3) in die röhrförmige Öffnung (5o) eingebracht wird und anschliessend das Werkstück durch das mindestens eine Prägewerkzeug (2) zur gleichzeitigen Erzeugung der Innenverzahnung und der Aussenverzahnung an der Innenseite des in die röhrförmige Öffnung (5o) eingebrachten rohrförmigen Abschnittes (3) bearbeitet wird, indem das Werkstück eine Rotationsbewegung mit zeitlich variierender Rotationsgeschwindigkeit um die genannte Längsachse (Z) durchführt und das mindestens eine Prägewerkzeug (2) radial oszillierende Bewegungen durchführt, die mit der genannten Rotationsbewegung synchronisiert sind, so dass das mindestens eine Prägewerkzeug (2) den rohrförmigen Abschnitt (3) zum Erzeugen der Aussenverzahnung bei gleichzeitigem Erzeugen der Innenverzahnung durch wiederholtes hämmerndes Bearbeiten des rohrförmigen Abschnitts (3) in die Matrizenverzahnung (5z) einformt, wobei der Begriff radial Ausrichtungen senkrecht zu der Längsachse (Z) kennzeichnet.
- Verfahren gemäss Anspruch 1, wobei vor dem Einbringen des rohrförmigen Abschnitts (3) in die röhrförmige Öffnung (5o) eine Materialstärke des Werkstücks in dem rohrförmigen Abschnitt (3) weniger als das Doppelte, insbesondere weniger als das 1.5-fache einer Verzahnungstiefe (t6) der Innenverzahnung beträgt.
- Verfahren gemäss Anspruch 1 oder Anspruch 2, wobei das mindestens eine Prägewerkzeug (2) einen Wirkbereich (2w) aufweist, der einen Werkzeugkopf (2k) und zwei daran angrenzende Werkzeugflanken (2f) aufweist, insbesondere wobei der Wirkbereich (2w) eine Form aufweist, die ein Negativ einer Form einer Zahnlücke der Innenverzahnung ist.
- Verfahren gemäss Anspruch 3, wobei das mindestens eine Prägewerkzeug (2) zwei jeweils an eine der zwei Werkzeugflanken (2f) angrenzende Kalibrierbereiche (2x) aufweist, deren Form jeweils ein Negativ einer Form eines Abschnittes eines Zahnkopfes (6a) der Innenverzahnung ist.
- Verfahren gemäss einem der Ansprüche 1 bis 4, wobei der erste Stabilisierungsabschnitt (4; 4')- einen mit dem röhrförmigen Abschnitt (3) zusammen einstückig ausgebildeten nicht-verzahnten Kragen des Hohlrades (1a) bildet, der auf die Längsachse zu oder von der Längsachse (Z) weg gerichtet ist,
und/oder- eine umlaufende, gegenüber dem rohrförmigen Abschnitt (3) gewinkelte Stirnfläche des Hohlrades (1a) bildet, insbesondere wobei der erste Stabilisierungsabschnitt (4; 4') eine Kreisringform oder eine rotationssymmetrische Kegelstumpfmantelform beschreibt. - Verfahren gemäss einem der Ansprüche 1 bis 5, wobei- der erste Stabilisierungsabschnitt (4; 4') einen maximalen Abstand von der Längsachse (Z) aufweist, der um mindestens das 0.25-fache einer Verzahnungstiefe (t6) der Innenverzahnung grösser ist als ein maximaler Abstand, den der rohrförmige Abschnitt (3) von der Längsachse (Z) hat, insbesondere wobei der erste Stabilisierungsabschnitt (4; 4') einen Aussendurchmesser hat, der um mindestens das 0.5-fache einer Verzahnungstiefe (t6) der Innenverzahnung grösser ist als ein Aussendurchmesser des rohrförmigen Abschnitts (3);
oder- der erste Stabilisierungsabschnitt (4; 4') einen minimalen Abstand von der Längsachse (Z) hat, der um mindestens das 0.25-fache einer Verzahnungstiefe (t6) der Innenverzahnung geringer ist als ein minimaler Abstand, den der rohrförmige Abschnitt (3) von der Längsachsev hat, insbesondere wobei der erste Stabilisierungsabschnitt (4; 4') einen Innendurchmesser hat, der um mindestens das 0.5-fache einer Verzahnungstiefe (t6) der Innenverzahnung geringer als der Innendurchmesser des rohrförmigen Abschnitts (3). - Verfahren gemäss einem der Ansprüche 1 bis 6, wobei das Werkstück (1) einen zweiten Stabilisierungsabschnitt (4; 4') aufweist, und wobei mindestens einer der zwei Stabilisierungsabschnitte (4; 4') auf die Längsachse (Z) zu gerichtet ist, und insbesondere wobei ein minimaler Abstand, den dieser von der Längsachse (Z) hat, geringer ist als ein minimaler Abstand, den ein Zahnkopf (6a) der Innenverzahnung von der Längsachse (Z) hat.
- Verfahren gemäss einem der Ansprüche 1 bis 7, wobei die Innenverzahnung als eine Hochverzahnung ausgebildet ist mit einer Verzahnungstiefe (t6) von mehr als dem 2.0-fachen eines Normalmoduls der Innenverzahnung, insbesondere mit einer Verzahnungstiefe (t6) von mindestens dem 2.4-fachen eines Normalmoduls der Innenverzahnung.
- Verfahren gemäss einem der Ansprüche 1 bis 8, wobei eine Verzahnungstiefe (t7) der Aussenverzahnung kleiner ist als eine Verzahnungstiefe der Matrizenverzahnung (5z) und kleiner ist als eine Verzahnungstiefe (t6) der Innenverzahnung.
- Verfahren gemäss einem der Ansprüche 1 bis 9, wobei die Innenverzahnung eine Geradverzahnung oder eine Schrägverzahnung oder eine Pfeilverzahnung ist.
- Verfahren zum Herstellen eines Planetengetriebes (20), umfassend, dass ein Hohlrad (1a) durch ein Verfahren gemäss einem der Ansprüche 1 bis 10 hergestellt wird, und weiter umfassend das Bereitstellen mindestens eines aussenverzahnten Zahnrades und ein Einbringen des Zahnrades in das Hohlrad (1a).
- Vorrichtung zur Herstellung von Hohlrädern, die eine Innenverzahnung und eine Aussenverzahnung aufweisen, wobei die Innenverzahnung eine Laufradverzahnung ist, aufweisend- eine Matrize (5), die zur Aufnahme eines rohrförmigen Abschnitts (3) eines Werkstücks (1) eine röhrförmige Öffnung (5o) aufweist, in welcher eine innenliegende Matrizenverzahnung (5z) ausgebildet ist;- einen um eine Längsachse (Z) rotierbaren Matrizenhalter (15) zur Halterung der Matrize (5), derart, dass ein rohrförmiger Abschnitt (3) eines in die Matrize (5) aufgenommenen Werkstücks an seiner Innenseite bearbeitbar ist;- einen Drehantrieb für die Rotation des Matrizenhalters (15), der ausgelegt ist zur Erzeugung einer Rotation mit zeitlich variierender Rotationsgeschwindigkeit, insbesondere zur Erzeugung einer intermittierenden Rotation;- einen Werkzeughalter (12) zum Halten mindestens eines Prägewerkzeuges (2), der zu einer senkrecht zu der Längsachse (Z) verlaufenden oszillierenden Bewegung antreibbar ist, so dass der rohrförmige Abschnitt (3) an seiner Innenseite durch das mindestens eine Prägewerkzeug (2) wiederholt, insbesondere periodisch bearbeitbar ist;- eine Synchronisationsvorrichtung zur Synchronisation der mittels des Drehantriebs erzeugbaren Rotation des Matrizenhalters (15) mit der senkrecht zu der Längsachse (Z) verlaufenden oszillierenden Bewegung des Werkzeughalters (12).
- Vorrichtung gemäss Anspruch 12, aufweisend eine Ladevorrichtung (16) zum Einführen eines rohrförmigen Abschnitts (3) eines in die Matrize (5) aufzunehmenden Werkstücks in die röhrförmige Öffnung (5o) der Matrize (5), aufweisend einen weiteren Antrieb für eine parallel zu der Längsachse (Z) verlaufende Relativbewegung von Werkstück und Matrize (5).
- Vorrichtung gemäss Anspruch 12 oder Anspruch 13, aufweisend eine Haltevorrichtung (18) zum Fixieren einer Position eines in die Matrize (5) aufgenommenen Werkstücks relativ zu der Matrize (5) während der genannten Rotation des Matrizenhalters (15), insbesondere wobei mittels der Haltevorrichtung (18) ein Anpressdruck erzeugbar ist, durch welchen Werkstück und Matrize (5) in axialer Richtung aufeinander zu gepresst werden.
- Verwendung einer Vorrichtung gemäss einem der Ansprüche 12 bis 14 zum gleichzeitigen Erstellen einer Innenverzahnung und einer Aussenverzahnung in einem rohrförmigen Abschnitt (3) eines Werkstücks, wobei die Innenverzahnung eine Laufradverzahnung ist.
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CH00193/18A CH714660A1 (de) | 2018-02-16 | 2018-02-16 | Vorrichtung und Verfahren zur Herstellung eines Hohlrades mit Innen- und Aussenverzahnung sowie Hohlrad. |
| PCT/EP2019/053712 WO2019158656A1 (de) | 2018-02-16 | 2019-02-14 | Dünnwandige hohlräder mit innen- und aussenverzahnung sowie vorrichtung und verfahren zu deren herstellung |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP3752302A1 EP3752302A1 (de) | 2020-12-23 |
| EP3752302B1 true EP3752302B1 (de) | 2023-07-26 |
Family
ID=61827455
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP19705746.6A Active EP3752302B1 (de) | 2018-02-16 | 2019-02-14 | Verfahren und vorrichtung zur herstellung dünnwandiger hohlräder mit innen- und aussenverzahnung |
Country Status (8)
| Country | Link |
|---|---|
| US (1) | US11498114B2 (de) |
| EP (1) | EP3752302B1 (de) |
| JP (1) | JP7324762B2 (de) |
| KR (1) | KR102674695B1 (de) |
| CN (1) | CN111727091B (de) |
| CH (1) | CH714660A1 (de) |
| TW (1) | TWI791091B (de) |
| WO (1) | WO2019158656A1 (de) |
Families Citing this family (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE102021006255B4 (de) * | 2021-12-20 | 2025-01-16 | Mercedes-Benz Group AG | Elektrische Antriebseinrichtung für ein Kraftfahrzeug, insbesondere für einen Kraftwagen |
Family Cites Families (19)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CH579427A5 (de) * | 1975-02-24 | 1976-09-15 | Grob Ernst Fa | |
| CH670970A5 (de) | 1986-09-18 | 1989-07-31 | Grob Ernst Fa | |
| CH670782A5 (de) | 1986-08-19 | 1989-07-14 | Grob Ernst Fa | |
| CH675840A5 (de) | 1988-10-05 | 1990-11-15 | Grob Ernst Fa | |
| CH685542A5 (de) | 1992-07-16 | 1995-08-15 | Grob Ernst Fa | Verfahren zum Herstellen eines hohlen Werkstücks, das wenigstens innen gerade oder schräg zur Werkstückachse profiliert ist. |
| ATE155717T1 (de) | 1994-06-25 | 1997-08-15 | Grob Ernst Fa | Verfahren und vorrichtung zum walzen von hohlteilen |
| JPH08105518A (ja) * | 1994-09-30 | 1996-04-23 | Aichi Mach Ind Co Ltd | 歯 車 |
| JP3557678B2 (ja) * | 1994-12-20 | 2004-08-25 | アイシン・エィ・ダブリュ株式会社 | スプライン部品の成形方法およびその成形装置 |
| JP3429711B2 (ja) * | 1999-08-23 | 2003-07-22 | 株式会社メタルアート | カップ状歯車の製造装置 |
| JP3418180B2 (ja) * | 2001-01-10 | 2003-06-16 | 株式会社飯塚製作所 | リングギアの製造方法 |
| US7191626B2 (en) * | 2005-06-07 | 2007-03-20 | Profiroll Technologies Gmbh | Method for producing an inner contour with an internal arbor acting on the inside wall of a workpiece |
| KR101292287B1 (ko) | 2005-07-15 | 2013-08-01 | 에른스트 그로브 아게 | 박벽의 원통형 중공부에 내측 및 외측 치형부를 형성하는방법 |
| DE102008017608B3 (de) * | 2008-04-06 | 2009-04-30 | Aweba Werkzeugbau Gmbh Aue | Verfahren zur Herstellung eines innen- und außenverzahnten topfförmigen Blechteiles und eine Vorrichtung hierzu |
| JP5544655B2 (ja) * | 2010-03-11 | 2014-07-09 | 株式会社エフ・シー・シー | 打抜き加工方法、プレス成形品の製造方法、打抜き加工用金型およびプレス成形品 |
| CN102500690A (zh) * | 2011-12-26 | 2012-06-20 | 天津天海同步科技股份有限公司 | 一种薄壁旋转体零件的加工刀具及应用其的加工设备 |
| CH706436A1 (de) * | 2012-04-25 | 2013-10-31 | Grob Ernst Fa | Verfahren und Vorrichtung zur Herstellung von mit einer innenliegenden Laufradverzahnung versehenen dickwandigen Hohlrädern. |
| WO2015058314A2 (de) * | 2013-10-23 | 2015-04-30 | Ernst Grob Ag | Verbundbremsscheibe sowie verfahren und vorrichtung zur herstellung derselben |
| BR112017012576A2 (pt) * | 2015-01-19 | 2017-12-26 | Nippon Steel & Sumitomo Metal Corp | método de fabricação de parte mecânica e parte mecânica |
| US20180036791A1 (en) * | 2016-08-04 | 2018-02-08 | Schaeffler Technologies AG & Co. KG | Tool and method for forming surface features onto a workpiece |
-
2018
- 2018-02-16 CH CH00193/18A patent/CH714660A1/de not_active Application Discontinuation
-
2019
- 2019-02-13 TW TW108104765A patent/TWI791091B/zh active
- 2019-02-14 US US16/969,585 patent/US11498114B2/en active Active
- 2019-02-14 KR KR1020207023869A patent/KR102674695B1/ko active Active
- 2019-02-14 CN CN201980013458.1A patent/CN111727091B/zh active Active
- 2019-02-14 EP EP19705746.6A patent/EP3752302B1/de active Active
- 2019-02-14 WO PCT/EP2019/053712 patent/WO2019158656A1/de not_active Ceased
- 2019-02-14 JP JP2020543502A patent/JP7324762B2/ja active Active
Also Published As
| Publication number | Publication date |
|---|---|
| JP2021514307A (ja) | 2021-06-10 |
| JP7324762B2 (ja) | 2023-08-10 |
| TW201936290A (zh) | 2019-09-16 |
| US11498114B2 (en) | 2022-11-15 |
| CH714660A1 (de) | 2019-08-30 |
| KR20200119822A (ko) | 2020-10-20 |
| CN111727091A (zh) | 2020-09-29 |
| CN111727091B (zh) | 2022-10-04 |
| KR102674695B1 (ko) | 2024-06-12 |
| TWI791091B (zh) | 2023-02-01 |
| US20210054917A1 (en) | 2021-02-25 |
| WO2019158656A1 (de) | 2019-08-22 |
| EP3752302A1 (de) | 2020-12-23 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| DE102010024565B4 (de) | Wellgetriebe | |
| EP3043945B1 (de) | Wälzschälverfahren und zugehörige vorrichtung | |
| EP1864740B1 (de) | Verfahren und Vorrichtung zur Erzeugung eines Gewindes in wenigstens zwei Arbeitsschritten | |
| EP3409392B1 (de) | Verfahren zur herstellung von stanzteilen | |
| DE102010052691A1 (de) | Kegel- und Hypoidrad und Herstellungsverfahren | |
| EP2314405B1 (de) | Verfahren zum Erzeugen von Kegelrädern mit Hypozykloidverzahnung im kontinuierlichen Formverfahren unter Verwendung entsprechender Werkzeuge | |
| EP1915225B1 (de) | Verfahren zur erzeugung von innen- und aussenverzahnungen an dünnwandigen, zylindrischen hohlteilen | |
| WO2024213349A1 (de) | Wälzschälwerkzeug und verfahren zum bearbeiten von zahnflanken einer verzahnung | |
| DE19723073C2 (de) | Verfahren zur Herstellung eines rotationssymmetrischen Werkstücks | |
| DE19912841B4 (de) | Verfahren zur Herstellung eines Getriebeteils | |
| DD297091A5 (de) | Verfahren zum herstellen von profilierten werkstuecken | |
| EP3976303B1 (de) | Zahnradfräser und verfahren zur herstellung eines doppelschrägverzahnten zahnrads, sowie verwendung des zahnradfäsers zur fertigung des doppelschrägverzahnten zahnrads | |
| DE102011102288B4 (de) | Vorrichtung und Verfahren zur Herstellung eines Stirnrads mit einer Schrägverzahnung | |
| EP2841218B1 (de) | Vorrichtung und verfahren zur herstellung von mit einer innenliegenden laufradverzahnung versehenen dickwandigen hohlrädern | |
| WO2019158656A1 (de) | Dünnwandige hohlräder mit innen- und aussenverzahnung sowie vorrichtung und verfahren zu deren herstellung | |
| DE102013109981A1 (de) | Wälzschälverfahren und zugehörige Vorrichtung | |
| DE102019212221A1 (de) | Wellgetriebe | |
| EP3362705A1 (de) | Hohlrad mit innenverzahnung und kronenverzahnung, sowie verfahren zu dessen herstellung und schaltgetriebe mit solchem hohlrad | |
| EP1125655A2 (de) | Verfahren und Vorrichtung zur Herstellung einer Aussenverzahnung an einem rotatorisch gelagerten Werkstück | |
| DE4321779B4 (de) | Verfahren zur Herstellung eines Starterkranz-Zahnrads aus Blech und nach dem Verfahren hergestelltes Starterkranz-Zahnrad | |
| DE19713440C2 (de) | Verfahren und Vorrichtung zur Herstellung eines rotationssymmetrischen Werkstücks | |
| DE102016212841A1 (de) | Flexibles Getriebebauteil | |
| DE102019212220B4 (de) | Wellgetriebe | |
| EP0555631B1 (de) | Verfahren zur Herstellung eines aussen verzahnten Getriebeteiles | |
| AT526762B1 (de) | Zahnrad |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: UNKNOWN |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE INTERNATIONAL PUBLICATION HAS BEEN MADE |
|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: REQUEST FOR EXAMINATION WAS MADE |
|
| 17P | Request for examination filed |
Effective date: 20200817 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| AX | Request for extension of the european patent |
Extension state: BA ME |
|
| DAV | Request for validation of the european patent (deleted) | ||
| DAX | Request for extension of the european patent (deleted) | ||
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: GRANT OF PATENT IS INTENDED |
|
| INTG | Intention to grant announced |
Effective date: 20230217 |
|
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE PATENT HAS BEEN GRANTED |
|
| P01 | Opt-out of the competence of the unified patent court (upc) registered |
Effective date: 20230526 |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: EP |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FG4D Free format text: LANGUAGE OF EP DOCUMENT: GERMAN |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R096 Ref document number: 502019008651 Country of ref document: DE |
|
| REG | Reference to a national code |
Ref country code: LT Ref legal event code: MG9D |
|
| REG | Reference to a national code |
Ref country code: NL Ref legal event code: MP Effective date: 20230726 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: NL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20230726 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20231027 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20231126 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20230726 Ref country code: RS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20230726 Ref country code: PT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20231127 Ref country code: NO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20231026 Ref country code: LV Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20230726 Ref country code: LT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20230726 Ref country code: IS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20231126 Ref country code: HR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20230726 Ref country code: GR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20231027 Ref country code: FI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20230726 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: PL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20230726 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: ES Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20230726 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R097 Ref document number: 502019008651 Country of ref document: DE |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SM Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20230726 Ref country code: RO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20230726 Ref country code: ES Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20230726 Ref country code: EE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20230726 Ref country code: DK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20230726 Ref country code: CZ Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20230726 Ref country code: SK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20230726 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| 26N | No opposition filed |
Effective date: 20240429 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20230726 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MC Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20230726 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LU Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20240214 |
|
| GBPC | Gb: european patent ceased through non-payment of renewal fee |
Effective date: 20240214 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LU Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20240214 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: BG Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20230726 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: BG Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20230726 |
|
| REG | Reference to a national code |
Ref country code: BE Ref legal event code: MM Effective date: 20240229 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: BE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20240229 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GB Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20240214 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FR Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20240229 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20240214 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20240214 Ref country code: GB Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20240214 Ref country code: FR Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20240229 Ref country code: BE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20240229 |
|
| REG | Reference to a national code |
Ref country code: AT Ref legal event code: MM01 Ref document number: 1591357 Country of ref document: AT Kind code of ref document: T Effective date: 20240214 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: AT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20240214 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: IT Payment date: 20250224 Year of fee payment: 7 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CY Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT; INVALID AB INITIO Effective date: 20190214 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: HU Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT; INVALID AB INITIO Effective date: 20190214 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: TR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20230726 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: U11 Free format text: ST27 STATUS EVENT CODE: U-0-0-U10-U11 (AS PROVIDED BY THE NATIONAL OFFICE) Effective date: 20260301 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 20260218 Year of fee payment: 8 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: CH Payment date: 20260301 Year of fee payment: 8 |