EP3663039B1 - Poliermaschine zur bearbeitung einer optischen fläche eines brillenglases, verfahren zur polierbearbeitung von optischen flächen von brillengläsern und verfahren zum herstellen eines brillenglases - Google Patents
Poliermaschine zur bearbeitung einer optischen fläche eines brillenglases, verfahren zur polierbearbeitung von optischen flächen von brillengläsern und verfahren zum herstellen eines brillenglases Download PDFInfo
- Publication number
- EP3663039B1 EP3663039B1 EP18209783.2A EP18209783A EP3663039B1 EP 3663039 B1 EP3663039 B1 EP 3663039B1 EP 18209783 A EP18209783 A EP 18209783A EP 3663039 B1 EP3663039 B1 EP 3663039B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- polishing
- elastic bearing
- tool
- designed
- spectacle lens
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
Images
Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B24—GRINDING; POLISHING
- B24B—MACHINES, DEVICES, OR PROCESSES FOR GRINDING OR POLISHING; DRESSING OR CONDITIONING OF ABRADING SURFACES; FEEDING OF GRINDING, POLISHING, OR LAPPING AGENTS
- B24B13/00—Machines or devices designed for grinding or polishing optical surfaces on lenses or surfaces of similar shape on other work; Accessories therefor
- B24B13/005—Blocking means, chucks or the like; Alignment devices
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B24—GRINDING; POLISHING
- B24B—MACHINES, DEVICES, OR PROCESSES FOR GRINDING OR POLISHING; DRESSING OR CONDITIONING OF ABRADING SURFACES; FEEDING OF GRINDING, POLISHING, OR LAPPING AGENTS
- B24B13/00—Machines or devices designed for grinding or polishing optical surfaces on lenses or surfaces of similar shape on other work; Accessories therefor
- B24B13/0006—Machines or devices designed for grinding or polishing optical surfaces on lenses or surfaces of similar shape on other work; Accessories therefor for intraocular lenses
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B24—GRINDING; POLISHING
- B24B—MACHINES, DEVICES, OR PROCESSES FOR GRINDING OR POLISHING; DRESSING OR CONDITIONING OF ABRADING SURFACES; FEEDING OF GRINDING, POLISHING, OR LAPPING AGENTS
- B24B41/00—Component parts such as frames, beds, carriages, headstocks
- B24B41/007—Weight compensation; Temperature compensation; Vibration damping
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B24—GRINDING; POLISHING
- B24B—MACHINES, DEVICES, OR PROCESSES FOR GRINDING OR POLISHING; DRESSING OR CONDITIONING OF ABRADING SURFACES; FEEDING OF GRINDING, POLISHING, OR LAPPING AGENTS
- B24B41/00—Component parts such as frames, beds, carriages, headstocks
- B24B41/04—Headstocks; Working-spindles; Features relating thereto
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B24—GRINDING; POLISHING
- B24B—MACHINES, DEVICES, OR PROCESSES FOR GRINDING OR POLISHING; DRESSING OR CONDITIONING OF ABRADING SURFACES; FEEDING OF GRINDING, POLISHING, OR LAPPING AGENTS
- B24B13/00—Machines or devices designed for grinding or polishing optical surfaces on lenses or surfaces of similar shape on other work; Accessories therefor
- B24B13/01—Specific tools, e.g. bowl-like; Production, dressing or fastening of these tools
- B24B13/012—Specific tools, e.g. bowl-like; Production, dressing or fastening of these tools conformable in shape to the optical surface, e.g. by fluid pressure acting on an elastic membrane
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B24—GRINDING; POLISHING
- B24B—MACHINES, DEVICES, OR PROCESSES FOR GRINDING OR POLISHING; DRESSING OR CONDITIONING OF ABRADING SURFACES; FEEDING OF GRINDING, POLISHING, OR LAPPING AGENTS
- B24B13/00—Machines or devices designed for grinding or polishing optical surfaces on lenses or surfaces of similar shape on other work; Accessories therefor
- B24B13/02—Machines or devices designed for grinding or polishing optical surfaces on lenses or surfaces of similar shape on other work; Accessories therefor by means of tools with abrading surfaces corresponding in shape with the lenses to be made
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B24—GRINDING; POLISHING
- B24B—MACHINES, DEVICES, OR PROCESSES FOR GRINDING OR POLISHING; DRESSING OR CONDITIONING OF ABRADING SURFACES; FEEDING OF GRINDING, POLISHING, OR LAPPING AGENTS
- B24B41/00—Component parts such as frames, beds, carriages, headstocks
- B24B41/002—Grinding heads
Definitions
- the present invention relates to the field of optics and in particular to a polishing machine for processing an optical surface of a spectacle lens and a holding device for use in the polishing machine.
- the invention further relates to a method for polishing an optical surface of a spectacle lens and a method for producing a spectacle lens with an optical surface.
- the industrial polishing of progressive lenses made of plastic or mineral materials involves removing processing structures such as micro-roughness, turning grooves, grinding marks, waviness and center defects from a previously To eliminate the distortion of the free-form surface produced by turning, milling or grinding processes and thus to produce surfaces with the required optical properties. In particular, it is desirable to achieve surfaces of high optical quality.
- the polishing head has a polishing plate that is connected to a rotary drive shaft.
- the polishing plate is connected to the drive shaft in an articulated and rotationally fixed manner
- a ball-and-socket joint can be provided for the articulated, rotationally fixed connection.
- the articulated connection allows the polishing plate to rotate and follow the surface of the workpiece to be machined, for which the polishing coating always rests on the surface over a maximum area.
- a pressure chamber is also provided. Pressurization of the pressure chamber results in a translatory movement of the polishing plate along a center axis of the polishing head.
- a device for the fine machining of optically effective surfaces on, in particular, spectacle lenses as workpieces comprises a workpiece spindle that projects into a work area and via which a workpiece to be polished can be driven in rotation about a workpiece rotation axis.
- the device also has two tool spindles assigned to the workpiece spindle and projecting into the work area opposite one another.
- a polishing tool can be driven on each of the tool spindles in rotation about a tool rotation axis and is held so that it can be axially fed along the tool rotation axis.
- a tool for polishing optical surfaces has a base body which has an active surface facing the optical surface.
- the tool also has an intermediate layer arranged on the active surface of the base body and a polishing agent carrier arranged on the intermediate layer.
- the intermediate layer projects radially beyond the active surface of the base body.
- the polishing agent carrier projects radially beyond the intermediate layer. Due to the axial deformability of the intermediate layer, a polishing surface formed by a polishing agent carrier can adapt to a certain extent to a height profile of a glass to be processed in the axial direction.
- a polishing plate for a tool for fine machining of optically effective surfaces on spectacle lenses with a base body having a central axis, to which an intermediate layer made of an elastic material is attached that is softer than the base body and on which a polishing agent carrier rests.
- the intermediate layer has at least two areas of different hardness that are arranged one behind the other in the direction of the central axis and are formed by different foam layers.
- the area adjacent to the base body Foam layer is softer than the foam layer on which the polishing agent carrier rests. Determined for the case of full-surface compression, the static E-modulus of the harder foam layer is between 0.40 and 1.50 N/mm 2 , while the static E-modulus of the softer foam layer is between 0.25 and 0.45 N/mm 2 .
- US 7,033,261 B2 discloses a tool for surface machining of an optical surface.
- the tool comprises a carrier with a transverse end surface and an elastically compressible interface.
- DE 199 26 414 A1 discloses a combination tool for machining optical lenses, comprising a pot tool and a forming tool.
- the forming tool is axially displaceable and has a certain angular mobility.
- the combination tool is connected to a driven tool spindle that rotates in the same direction as the lens to be machined.
- the forming tool has a spherical peripheral surface that is connected to a cylindrical peripheral surface in the cavity of the combination tool with little bearing play.
- the back of the membrane is connected to a bore and this in turn is connected to a bore.
- the bore is in turn connected to a rotary feedthrough and other devices of the processing machine with which the bore can be subjected to negative or positive pressure.
- US 5,291,692 discloses a workpiece holder comprising a holder body, a recess portion, and a lens holder having a hole connected to a suction hole for sucking and holding a lens on an end surface.
- DE 39 34 180 A1 discloses a holding device for an element to be ground. This is designed in such a way that the pressure exerted on a receiving surface of the optical element on a holding base can be made different in the radial direction. is used to prevent deformation, positional deviation or inclination of the optical element which may occur due to the grinding resistance during grinding or due to high-pressure grinding.
- An elastic member is provided as a receiving member or a receiving member which can compensate for the positional deviation, inclination or the like of the optical element during grinding is used.
- DE 12 35 179 B discloses a guide device for grinding toric lenses by means of a rotating tool corresponding to the toric surface to be produced, the carrier of which has resilient and laterally attached torsion-free connecting elements for the lens holder, which convert the circular orbital movements for the workpiece generated by a pin seated eccentrically in a drive spindle into synchronous rotary movements and movements that keep the workpiece aligned with the toric meridians.
- Freeform surfaces with a combination of a progressive lens surface and a prescription surface with toric curvatures, which are applied to the back of the lens, represent a particular challenge in polishing. It is desirable to achieve highly precise processing with as few form errors as possible, with minimal processing time for economic reasons and using simple, inexpensive polishing tools.
- the inventors have recognized that in devices known from the prior art, significant shape errors can occur during the polishing process, particularly in surface areas of a curved torus main axis of the glass, which impair the quality of the manufactured product.
- the inventors have also recognized that conventional polishing devices can cause vibrations and rattling of the polishing machine as further adverse effects in addition to an uneven removal distribution of the glass surface.
- Vibration and chatter effects can also have a negative impact on the service life of the spindles and thus cause additional follow-up costs.
- one object of the present invention may be to provide a polishing machine for processing optical surfaces of spectacle lenses, which enables more uniform material removal during polishing.
- a polishing machine for processing an optical surface of a spectacle lens is proposed according to claim 1.
- the polishing machine has two receiving devices and an elastic bearing.
- Each of the two receiving devices has a receiving element for reversibly receiving a body.
- the elastic bearing is arranged between the two receiving devices.
- the elastic bearing can be arranged in a mechanical connection between the two receiving devices, which connects the two receiving devices to one another.
- a rigid coupling between two holding devices is considered advantageous, for example between a workpiece holder and a milling head.
- Such a rigid coupling ensures a high positional accuracy between the tool and the workpiece.
- Especially in the free-form machining of optical Surfaces can thus ensure that the specified and actual travel paths of the machine match.
- the inventors have recognized that a supposedly desirable very high positioning accuracy in a polishing machine for optical surfaces can, however, have exactly the opposite effect. Instead, a damping coupling and thus a departure from rigid coupling can be advantageous in a polishing machine. This is surprising in that the quality and shape accuracy of an optical surface can be improved by allowing larger path deviations instead of smaller path deviations of a processing machine. This can be achieved by providing an elastic bearing between the two holding devices (e.g. tool holder and workpiece holder) in the proposed polishing machine.
- At least one of the two receiving devices can have the elastic bearing.
- the elastic bearing can be arranged on or in a mechanical connection between the two receiving elements.
- the elastic bearing may be arranged between two rigid elements.
- One of the two rigid elements may be a first rigid element and the other rigid element may be a second rigid element.
- the first rigid element and/or the second rigid element can, for example, have a compression modulus selected from the group of at least 2 GPa, at least 35 GPa, at least 70 GPa, at least 100 GPa and at least 150 GPa.
- the first rigid element and/or the second rigid element can, for example, have a modulus of elasticity selected from the group of at least 1 GPa, at least 8 GPa, at least 50 GPa, at least 100 GPa and at least 200 GPa.
- the first rigid element and/or the second rigid element can in particular be designed independently of a machine bed or machine frame.
- the first rigid element and/or the second rigid element can be designed to create a reversible connection to a machine bed and/or to a machine frame.
- the elastic bearing can enable a relative movement between the two holding devices selected from the group of 250 ⁇ m to 1 cm, and from 500 ⁇ m to 4 mm.
- a value from the group of 250 ⁇ m, 500 ⁇ m, 750 ⁇ m, 1 mm, 2 mm or 3 mm can be selected as the lower limit.
- a value from the group of 1 cm, 7 mm, 5 mm, 3 mm, 2 mm or 1 mm can be selected as the upper limit.
- the relative movement can in particular be a range of motion.
- the relative movement can preferably be carried out perpendicular to an axis of a holding device.
- the axis can be an axis of rotation for a rotary polishing movement of one of the holding elements.
- One of the two receiving devices can be designed for the reversible reception of a polishing tool and the other of the two receiving devices can be designed for the reversible reception of a workpiece, in particular for the reversible reception of a spectacle lens.
- the elastic bearing can, for example, have a modulus of elasticity selected from the group of 0.5 N/mm 2 to 25 N/mm 2 , from 1.0 N/mm 2 to 2 N/mm 2 , and from 1.5 N/mm 2 to 2 N/mm 2 .
- the elastic bearing can, for example, have a compression modulus selected from the group of less than 2 GPa, less than 1 MPa, less than 1 kPa, and less than 1 Pa.
- the elastic bearing can, for example, be configured to guide a movement of a first element relative to a second element.
- the elastic bearing can be configured to guide a movement of the first rigid element relative to the second rigid element.
- At least one of the receiving elements can, for example, be designed to receive the respective body, for example a tool or a workpiece.
- the receiving element can be designed to reversibly connect the body to the receiving device, for example by means of a screw connection and/or by means of a clamp connection and/or by means of a click connection.
- a "reversible recording of the body” can be understood in particular to mean that the body can be connected to and separated from the recording element without damaging the body and/or the recording element, preferably as often as desired.
- the inventors have recognized that even in a static case, an elastic tool subjected to pressure is compressed to varying degrees locally on an irregularly curved glass surface. Taking into account the locally varying compression rate of the elastic tool and the resulting locally varying pressure, a glass area located under a tool experiences locally varying pressure stress depending on the curvature. Such an effect also works analogously in a dynamic case of the ongoing polishing process. In concrete terms, this effect can lead to local valleys in a concave or convex surface or those surfaces from which the polishing tool moves away always experiencing less pressure and thus also less polishing removal.
- this effect of inhomogeneous pressure stress can be particularly pronounced in toric surfaces and in freeform surfaces that have strong radii of curvature, for example due to a large toric surface area.
- height differences between a flat and a curved main axis in the outer area of the glass can easily amount to several millimeters.
- a polishing tool that is subjected to polishing pressure and compressed accordingly is additionally compressed in both strongly curved areas of the more strongly curved torus main axis during one glass revolution, twice per glass revolution. During a single glass revolution The tool therefore describes an approximately sinusoidal vertical movement.
- the tool is guided twice to the lowest point and twice to the highest point of the respective radial position of the glass, following the surface contour.
- a glass with a higher toric surface area usually rotates at a speed of 700 to 1000 rpm, for example, which results in a compression frequency of around 23 to 33 Hz. In such a polishing process, corresponding pressure peaks usually occur in the locally strongly curved areas of the glass.
- components of the pressure peaks that act at a high frequency at right angles to a workpiece axis or axis of rotation, i.e. horizontal, are not taken into account in devices known from the state of the art or are even cushioned by elements of the spindle construction. They act entirely at the corresponding points on the glass surface and cause additional, highly undesirable material removal there.
- a polishing machine wherein an elastic bearing can be arranged between two rigid elements, and wherein the elastic bearing can be arranged on a side facing away from or opposite to a receiving element.
- the polishing machine can be set up to compensate for sideways and/or high-frequency pressure peaks by means of a corresponding tilting movement.
- the sideways pressure peaks can be pressure peaks that act at an angle of 10° to 170°, in particular 45° to 135°, in particular 90° to an axis, for example an axis of symmetry or an axis of rotation of the receiving device, for example on the first rigid element and/or on the second rigid element.
- the high-frequency pressure peaks can be pressure peaks with a frequency of 5 Hz to 100 kHz, in particular 10 Hz to 40 Hz, in particular 23 Hz to 33 Hz.
- the polishing machine in particular at least one of the receiving devices, can also compensate for pressure peaks acting in the axial direction.
- the disclosed elastic bearing can in particular have a damping effect. effect.
- horizontally directed pressure peaks can be absorbed elastically.
- the polishing machine can be set up in particular to reduce impacts and/or lateral force peaks on a spectacle lens to be polished or on an optical surface of a spectacle lens and thus achieve a better surface quality.
- a higher amount of material could be removed at those locations where a higher force is applied during a polishing process.
- the shape of a high-precision, free-form surface of a spectacle lens could be distorted again during the polishing process.
- the elastic bearing can be designed in particular to absorb airborne sound and/or structure-borne sound, in particular by converting kinetic energy into thermal energy, for example through friction effects within the elastic bearing.
- the elastic bearing can be designed to define a natural frequency of the receiving device in such a way that no resonance phenomena can occur or resonance phenomena can be suppressed by means of a rotational movement of the body or a motor of a polishing machine.
- vibrations can be dampened by converting kinetic energy into thermal energy, for example through friction effects within the elastic bearing.
- a method for polishing an optical surface of a spectacle lens according to claim 8 is proposed.
- the first body can be the spectacle lens.
- the second body can be the polishing tool.
- the method can further comprise the step of: providing a polishing machine for processing an optical surface of a spectacle lens, wherein the polishing machine has two receiving devices and an elastic bearing, wherein each of the two receiving devices has a receiving element, wherein the elastic bearing is arranged between the two receiving devices.
- a fourth aspect of the present invention there is proposed a method for producing a spectacle lens having an optical surface, wherein a polishing processing of the optical surface of the spectacle lens is carried out by the above-mentioned polishing processing method.
- the receiving device can, for example, be a substantially rotationally symmetrical device.
- the receiving device can have a layer structure along an axis of symmetry.
- the receiving device can be designed like a spindle, for example as a tool spindle or as a workpiece spindle.
- An optical surface can be understood as a front surface or object-side surface of a spectacle lens.
- the front surface of a spectacle lens is the surface of a spectacle lens that is intended to face away from the eye in the spectacles.
- an optical surface can be understood as a rear surface or eye-side surface of a spectacle lens.
- the rear surface of a spectacle lens is the surface of a spectacle lens that is intended to face the eye in the spectacles.
- the optical surfaces can be free-form surfaces, in particular toric free-form surfaces.
- a free-form surface is understood to be a complex surface that can be represented in particular using exclusively (in particular piecewise) polynomial functions (in particular polynomial splines, such as bicubic splines, higher-order splines of fourth degree or higher, Zernike polynomials, Forbes surfaces, Chebyshev polynomials, Fourier series, polynomial non-uniform rational B-splines (NURBS)).
- polynomial splines such as bicubic splines, higher-order splines of fourth degree or higher, Zernike polynomials, Forbes surfaces, Chebyshev polynomials, Fourier series, polynomial non-uniform rational B-splines (NURBS)
- the freeform surface can also be a freeform surface in the narrower sense according to section 2.1.2 of DIN SPEC 58194 from December 2015, namely a surface manufactured using freeform technology that is mathematically described within the limits of differential geometry and is neither point-symmetric nor axially symmetric.
- the freeform surface cannot have any point symmetry, any axial symmetry, any rotational symmetry or any symmetry with respect to a plane of symmetry.
- the optical surface can be a front and/or back surface of a progressive lens made of plastic, e.g. CR39, polycarbonate, or a material with a higher refractive index.
- the optical surfaces can be surfaces of progressive lenses made of mineral materials.
- the optical surface can be a surface that is designed to change the optical properties of incident light, e.g. with regard to a direction of propagation.
- the receiving device can have the receiving element for reversibly receiving a body at one end of the receiving device.
- the expression "at one end” can be understood in particular to mean that the receiving element is a last element along an axis, for example a rotation axis, of the receiving device.
- the receiving element can, for example, have at least one element selected from the group comprising a workpiece holder, clamping jaws, a click connection, a lens holder, and a mirror holder.
- the term "reversible holder” can be understood in particular to mean that the body can be fixed to the holder element in such a way that the body can be released again without destroying the body or the holder device.
- the body can be, for example, a workpiece.
- the body can be the workpiece with the optical surface to be machined.
- the body can be, for example, a lens or a mirror or another optical element.
- the body can be a tool, for example a polishing tool.
- the body can DE 10 2013 220 973 A1 described tool for polishing optical surfaces.
- the body can therefore comprise a base body which has an active surface facing the optical surface.
- the body can have an elastic intermediate layer arranged on the active surface of the base body and a polishing agent carrier arranged on the elastic intermediate layer.
- the elastic intermediate layer can project radially beyond the active surface of the base body and the polishing agent carrier can project radially beyond the elastic intermediate layer.
- a body can be understood to mean, in particular, a polishing tool.
- a body can also be understood to mean a spectacle lens.
- a first body can be a polishing tool and a second body can be a spectacle lens (with an optical surface to be processed).
- the elastic bearing can be arranged on the side of the receiving device opposite the receiving element.
- the side opposite the receiving element can in particular be a section furthest away from the receiving element, for example a half of the receiving device furthest away from the receiving element, in particular a third of the receiving device furthest away from the receiving element, in particular a quarter of the receiving device furthest away from the receiving element.
- the elastic bearing can in particular be arranged at least partially, preferably completely, on the side opposite the receiving element.
- the receiving device can have the elastic bearing on the end opposite the receiving element.
- On the side opposite the receiving element In particular, it can be a side which, after the body has been received by the receiving element, is arranged opposite the body and the receiving element.
- the elastic bearing can be designed, for example, as an elastic layer.
- the elastic bearing can be designed to prevent or dampen vibrations.
- the elastic bearing can have an elastic and dampening effect.
- the elastic bearing can, for example, enable a tilting movement of a bottom side of the elastic bearing relative to a top side of the elastic bearing, in particular without deforming a surface of the bottom side of the elastic bearing and/or without deforming a surface of the top side of the elastic bearing.
- the bottom side of the elastic bearing can point away from the receiving element.
- the top side of the elastic bearing can point towards the receiving element.
- the elastic bearing can, for example, be an elastic base, in particular to serve as a barrier for vibrations to or from an environment.
- the elastic bearing can isolate the receiving device from the environment with regard to vibrations.
- the elastic bearing can be arranged between two rigid elements.
- the elastic bearing can be arranged between a first rigid element and a second rigid element.
- the first rigid element and/or the second rigid element can be part of the receiving device.
- the first rigid element and/or the second rigid element can be part of the polishing machine.
- the first rigid element and/or the second rigid element can be part of an environment of the receiving device.
- the body is not one of the two rigid elements.
- the spectacle lens cannot be counted among the two rigid elements.
- the first rigid element and/or the second rigid element can be the receiving element.
- a rigid element can be an inelastic element.
- At least one of the two rigid elements, or both rigid elements can be designed such that an upper side and/or a lower side of the elastic bearing cannot be deformed.
- the first rigid element and/or the second rigid element can be a rigid Layer, e.g. made of metal.
- the first rigid element and/or the second rigid element can in particular be designed in such a way that when the elastic bearing is elastically deformed, the top and bottom of the elastic bearing are not deformed (or not significantly deformed).
- the top can in particular be the side that faces the receiving element.
- the bottom can preferably be the side that faces opposite the receiving element.
- the first rigid element and/or the second rigid element can cover the entire bottom of the elastic bearing and/or the entire top of the elastic bearing.
- the first rigid element and/or the second rigid element can cover, for example, at least 80%, in particular at least 50%, in particular at least 30% of the top of the elastic bearing and/or the bottom of the elastic bearing.
- the first rigid element and/or the second rigid element can be an element which cannot perform any relative movement to the top of the elastic bearing and/or to the bottom of the elastic bearing.
- the first rigid element and/or the second rigid element can in particular be designed to prevent deformation of the top of the elastic bearing and/or the bottom of the elastic bearing.
- the polishing machine can be and/or have a horseshoe-shaped or a U-shaped device.
- the elastic bearing can be arranged between the two arms of the U-shaped device or in a mechanical connection between the two arms.
- the first of the two receiving devices can be arranged on a first of the two arms.
- the second of the two receiving devices can be arranged on a second of the two arms.
- the elastic bearing can be arranged, for example, inside the polishing tool holder or inside the workpiece holder. Alternatively, the elastic bearing can be arranged outside the polishing tool holder or the polishing tool. For example, the elastic bearing can be arranged on a mechanical coupling between a holder device for holding the polishing tool and a holder device for holding the workpiece.
- the polishing machine can have a connecting element such as an arm.
- the connecting element or arm can be designed to mechanically couple the two receiving devices to one another.
- the elastic bearing can be arranged in the connecting element or arm.
- the elastic bearing can be arranged in such a way that an (elastic) lateral movement is possible between a receiving element designed as a tool holder and a receiving element designed as a workpiece holder.
- the receiving element can be designed for the reversible reception of a polishing tool and/or for the reversible reception of a workpiece, for example a free-form surface, in particular a lens, in particular a spectacle lens.
- the elastic bearing can in particular be designed to dissolve a fixed positional relationship between the two rigid elements, for example between the polishing tool and a further receiving element and/or between the tool holder and the workpiece holder.
- the inventors have recognized that the greater play caused by the elastic bearing can advantageously reduce force peaks when polishing spectacle lenses, especially when using optical free-form surfaces.
- the inventors have recognized that in a method for polishing optical surfaces of spectacle lenses, in contrast to shaping processing, for example, a highly precise positioning of the polishing tool holder in relation to the workpiece holder does not have to be ensured, especially not in every phase of processing.
- the inventors have recognized in particular that a tool spindle deviating from a workpiece spindle at the moment of a peak in stress on precisely operating milling, grinding or lathe machines can lead to an undesirable shape error on the workpiece.
- a vibration-damping coupling between a tool spindle and a workpiece spindle would be a disadvantage in contrast to polishing processing.
- the inventors have recognized that during polishing with an elastic, large-area polishing tool, for example with the polishing tool, in particular when polishing a free-form lens, a slight evasive movement can or even should be permitted in phases of extreme pressure peaks.
- the vibration-damping coupling of the polishing tool to the workpiece holder can even be advantageous.
- the evasive movement that this enables can reduce short-term pressure peaks. This can lead to a smaller form error over the entire polishing process compared to a rigid construction.
- the receiving device can be a polishing tool holder.
- the receiving element can be designed for reversible receiving of a polishing tool.
- the receiving device can be an elastically mounted tool holder, for example for a polishing tool.
- the polishing tool holder can be drivable.
- the receiving device or a part of the receiving device, for example the receiving element can be drivable.
- at least a part of the receiving device can be drivable by a motor included in the receiving device or by an external motor.
- the receiving device can, in particular the receiving element can be passively driven, for example by contact with a rotating device.
- the body can be, for example, a polishing plate for polishing.
- the body can be a polishing tool.
- the receiving element can be a holder for the polishing tool.
- the receiving device can be, for example, an elastically mounted tool holder for polishing free-form surfaces.
- the holding device can have a joint.
- the joint can be an element which is designed to reversibly change an angle between two elements of the holding device.
- the angle can be fixed or fixable, for example, during a polishing process. Alternatively, the angle can follow the topography of the optical surface during a polishing process.
- the joint can be a ball joint.
- the joint can be arranged between the receiving element and the elastic bearing.
- the joint can be arranged between the first rigid element and the receiving element.
- the joint can be arranged between the second rigid element and the receiving element.
- the first rigid element and/or the second rigid element can be part of the joint, in particular a part of the joint which cannot perform any relative movement to the surface of the elastic bearing and/or to the underside of the elastic bearing.
- the receiving device can have a bellows.
- the bellows can be designed to protect the joint, for example against liquids or dust. Furthermore, the bellows can be designed to enable movement of the joint.
- the bellows can be arranged, for example, between the receiving element and the elastic bearing. In particular, the bellows can be arranged between the first rigid element and the receiving element or between the second rigid element and the receiving element.
- the bellows can be arranged, for example, around the joint, in particular to protect the joint, for example against liquids or dust.
- the bellows can protect the first rigid element and/or the second rigid element.
- the first rigid element and/or the second rigid element can be designed to fix the bellows to the elastic bearing.
- the bellows can be arranged such that it serves to transmit a torque from a driven element, for example a driven tool spindle or a driven workpiece spindle, to the body, for example a polishing body or a workpiece.
- the receiving device can, for example, have a clamping device which is designed to fasten the receiving device to a drive unit.
- the drive unit can be a motor, in particular an electric motor.
- the clamping device can, for example, be designed to reversibly connect the receiving device to the drive unit.
- the receiving device can have a shaft for fastening to a spindle at the end opposite the receiving element.
- the elastic bearing can be arranged, for example, between the shaft and the joint or between the shaft and the bellows.
- the first rigid element and/or the second rigid element can be the shaft or the clamping device.
- the elastic bearing can be designed with closed cells.
- the elastic bearing can, for example, have a structure having a large number of cells or cavities.
- the elastic bearing can have essentially spherical cavities.
- the cavities can lie close to one another or at least partially merge into one another.
- the cavities can, for example, be filled with air or another gas.
- the closed-cell elastic bearing can, in particular, essentially have cavities which are separate from one another. Cavities that are separate from one another can, in particular, have the effect that an exchange of air between the cavities or between the elastic bearing and the environment is prevented or suppressed.
- the elastic bearing can be designed with closed cells in such a way that a capillary effect on liquids is suppressed or excluded.
- the elastic bearing can be impermeable to liquids, especially polishing paste.
- At least one of the two receiving devices of the polishing machine can have an axis, for example.
- the term "axis" can be understood to mean a longitudinal axis.
- the longitudinal axis can indicate the direction of the greatest extent of the receiving device.
- the axis can be a virtual line.
- the axis can extend between the end with the receiving element and the side with the elastic bearing.
- the axis can be an axis of symmetry, for example.
- the axis can be a mirror symmetry axis or a rotational symmetry axis.
- the axis can be an axis of rotation.
- the axis can be arranged in particular parallel to a shaft or a spindle.
- the elastic bearing can be designed in particular to absorb forces perpendicular to the axis.
- the axis can be an axis of symmetry of the joint when the joint is fully extended.
- the elastic bearing can, for example, be designed to absorb both forces that act perpendicular to the axis and forces that act parallel to the axis.
- the elastic bearing can, for example, be set up to absorb pressure peaks directed sideways.
- the elastic bearing can absorb forces that act via the ball joint on a side of the receiving device remote from the receiving element.
- the elastic bearing can be designed in particular to absorb and dampen vibrations, wherein the vibrations can act on the elastic bearing via the receiving element and/or from the environment.
- the elastic bearing can, in particular, be designed to absorb pressure peaks perpendicular to the axis.
- the receiving device can, for example, have a shaft.
- the shaft can be designed to transmit a torque from the drive unit to the receiving device, in particular to the body.
- the shaft can, for example, be guided through a hole in the elastic bearing.
- the shaft can be inserted into the receiving device from the end of the receiving device opposite the receiving element. protrude, for example, to the first rigid element or to the elastic bearing or to the second rigid element or to the joint or to the receiving element.
- the shaft can be driven, for example, by the drive unit.
- the drive unit can, for example, drive the shaft at up to 1000 rpm.
- the elastic bearing can, for example, be designed to dampen an imbalance of the receiving device, in particular an imbalance of the shaft.
- the elastic bearing can, for example, be designed to convert kinetic energy into thermal energy, for example by means of friction effects.
- the elastic bearing can be designed in particular to dampen vibrations, in particular elastic vibrations, in particular by converting kinetic energy into thermal energy, for example by means of friction effects.
- the elastic bearing can be designed in particular to prevent the receiving device from being set into resonant vibrations, in particular by damping absorbed vibrations, for example by converting kinetic energy into thermal energy.
- the elastic bearing can be designed to define natural frequencies of the receiving device in such a way that they cannot be excited by vibrations that usually occur when the receiving device is used, for example by engine vibrations and/or ambient noise.
- the elastic bearing can be designed in particular to suspend the receiving device from another element in a dampening manner, for example by converting kinetic energy, for example from a motor of a polishing machine, into thermal energy.
- the elastic bearing can, for example, bring about a springy suspension.
- the elastic bearing can in particular be a barrier for vibrations, for example transverse vibrations and/or longitudinal vibrations, for example by converting kinetic energy, for example from a motor of a polishing machine, into thermal energy.
- the elastic bearing can for example be designed to be anisotropic with regard to the absorption of vibrations.
- cavities in a foam can be non-spherical and can be arranged in a directed manner on the average, which can result in different friction effects in different directions, for example.
- the elastic bearing can have a low compression modulus, as described above, and can therefore be suitable, for example, for longitudinal to absorb vibrations.
- the elastic bearing can have a low modulus of elasticity and thus be suitable, for example, to absorb transverse vibrations.
- the elastic bearing can have at least one element selected from the group of foam, rubber, elastomer and a spring element.
- the foam can have closed-cell polyether urethane.
- the elastic bearing can be, for example, a foam mat, preferably a closed-pore, i.e. closed-cell, foam mat.
- the body can be a polishing tool, whereby the polishing tool can have an elastic layer.
- the elastic bearing can in particular be made of a different foam than the elastic layer.
- the elastic bearing can in particular have a stiffer foam than the elastic layer.
- the elastic layer of the polishing tool can consist of open-pore foam, in particular to absorb liquid, e.g. polishing paste, for example to ensure that there is always enough polishing paste on the optical surface during the polishing process.
- the use of closed-cell foam for the elastic bearing can in particular serve to prevent wear and/or ensure the longevity of the elastic bearing.
- the elastic bearing can preferably be permanently fixed to the receiving device. In one embodiment, the elastic bearing cannot be separated from the rest of the receiving device without causing destruction of the elastic bearing or another element of the receiving device.
- the elastic bearing can be a rubber mat.
- the elastic bearing can be an elastomer damper.
- the spring element can, for example, be selected from the group comprising a spiral spring, a disc spring, and a gas pressure spring.
- the elastic bearing can, for example, be constructed from several of the materials mentioned, for example as a layered structure.
- the elastic bearing can be glued to at least one other element of the receiving device, preferably by means of an adhesive film.
- the elastic bearing can be glued to the first rigid element and/or to the second rigid element, for example, in particular by means of the adhesive film.
- the adhesive film can be, for example, a PSA (pressure-sensitive adhesive) film.
- the elastic bearing can be glued to the other element of the receiving device, for example, by a connection between foam and steel.
- only the top or only the bottom of the elastic bearing can be glued to another element.
- both the top and the bottom of the elastic bearing can be glued to another element.
- the top of the elastic bearing can be glued to the first rigid element and the bottom of the elastic bearing can be glued to the second rigid element.
- the elastic bearing can be designed, for example, as a plate or a bushing.
- the top of the elastic bearing can be aligned parallel to the bottom of the elastic bearing when the elastic bearing is relaxed.
- the plate can have a hole, for example.
- the hole can be designed, for example, to guide a shaft, in particular for torque transmission, through the plate.
- torque transmission can be enabled by the elastic bearing.
- the elastic bearing can be, for example, circular or ring-shaped, in particular with regard to a cross section perpendicular to the axis.
- the elastic bearing can be designed to be rotationally symmetrical, in particular around the hole.
- the cross section perpendicular to the axis of the elastic bearing can have the shape of a circular section or a ring section.
- the elastic bearing can, for example, have a thickness of at least 4 mm, in particular at least 20 mm, parallel to the axis.
- the elastic bearing can, for example, be a rubber bearing.
- the elastic bearing can be a gimbal rubber bushing.
- the elastic bearing can, for example, have a modulus of elasticity from the group of 0.5 N/mm 2 to 25 N/mm 2 , from 1.0 N/mm 2 to 2 N/mm 2 , and from 1.5 N/mm 2 to 2 N/mm 2 .
- the elastic bearing can have several zones with different moduli of elasticity.
- the elastic bearing can have two layers with different moduli of elasticity.
- the modulus of elasticity of the elastic bearing can in particular be selected such that optimal damping of vibrations, in particular damping of resonant vibrations, can be achieved.
- the modulus of elasticity can be selected such that torque transmission via the elastic bearing can be ensured, in particular in cases where the torque transmission takes place exclusively via the elastic bearing, for example without a shaft or torque transmission through the bellows.
- the receiving device can be, for example, a workpiece holder.
- the receiving element can be designed for reversibly receiving a workpiece, in particular for reversibly receiving a spectacle lens.
- the workpiece holder can be, for example, drivable or non-drivable or passively drivable.
- the body can be, for example, a spectacle lens.
- the receiving element can be designed, for example, to reversibly fix the spectacle lens or a lens to the receiving device, in particular for the duration of the polishing process.
- the receiving element can have a lens holder or a mirror holder.
- the receiving element can be designed, for example, to fix the lens, in particular the spectacle lens, by means of at least one screw.
- the receiving device can be designed, for example, as a workpiece spindle.
- the proposed polishing machine can, for example, have the elastic bearing on the tool spindle or on the workpiece spindle, wherein the elastic bearing can be a force-fitting structural element that acts elastically and dampens pressure peaks acting in the horizontal plane. It can be advantageous to mount the upper part of the tool holder on the elastic bearing in the form of a horizontally arranged plate made of a suitable foam material on the tool spindle.
- the elastic bearing can be designed to compensate for sideways pressure peaks, in particular high-frequency pressure peaks and/or pressure peaks acting in the axial direction, by means of a corresponding tilting movement. Alternatively, a damping effect can be achieved by means of an elastic bushing. In both cases, in addition to foam mats, other construction elements and materials with elastic properties can also be conceivable as elastic bearings.
- the elastic bearing can, for example, be designed as a compensation and damping element.
- the receiving device can be, for example, a non-driven polishing tool holder.
- the receiving device can be a passively driven receiving device, in particular by an opposing element, for example an opposing driven receiving device.
- the holding device can have the following elements: a driven side of the tool spindle, the elastic bearing, for example designed as an elastic element to compensate for pressure peaks directed sideways, a ball joint bearing with bellows for torque transmission, a polishing tool base body, and a polishing tool foam.
- the elements mentioned can, for example, be arranged in the order mentioned.
- the holding device can be designed in particular to hold spectacle lenses made of plastic materials.
- the proposed polishing machine can have a holding device as described above.
- the polishing machine can be set up in particular for polishing free-form spectacle lenses.
- the polishing machine can have two or more of the proposed holding devices.
- the elastic bearing can in particular be designed to elastically couple the two receiving devices to one another.
- At least one of the two receiving devices can be reversibly connected to a machine frame.
- the at least one receiving device can be mechanically coupled to the machine frame in an inelastically manner or can be coupled.
- the polishing machine can have a receiving device as a workpiece holder and/or a receiving device as a polishing tool holder.
- the polishing machine can also have only a receiving device as a tool holder.
- the polishing machine can comprise the body or bodies, in particular the polishing tool.
- the polishing machine can have a workbench or a CNC machine.
- the polishing machine can have two oppositely arranged or opposite receiving devices, wherein the axes of the receiving devices are offset or can be displaced relative to one another. The axes of the receiving devices can be arranged parallel to one another.
- the polishing machine can, for example, be designed to hold a rotating tool, in particular the Polishing tool, over a glass surface that is also rotating, for example the spectacle lens, optionally with the aid of a polishing suspension.
- the polishing machine can be designed in particular to generate a defined relative movement between the optical surface and the tool, for example the polishing tool.
- the polishing machine can, for example, have a control device.
- the control device can be set up to at least partially carry out the proposed method for polishing.
- One of the two rigid elements can be at least a part of the arm of the polishing machine.
- both rigid elements can be parts of the arm of the polishing machine.
- the elastic bearing can be irreversibly connected to the two rigid elements.
- the elastic bearing can be irreversibly connected to the arm of the polishing machine.
- the elastic bearing can be designed to support at least one of the two receiving devices elastically relative to the arm.
- the arm can, for example, be firmly connected to a machine frame.
- the polishing machine can be designed such that at least one of the two receiving devices is reversibly connected to a remaining part of the polishing machine.
- At least one of the two rigid elements can be designed to realize a reversible connection to a machine bed and/or a machine frame.
- the inventors have recognized that in the process for polishing optical surfaces of spectacle lenses, in contrast to, for example, a shaping processes, particularly in a milling process, a turning process or a grinding process, precise guidance from tool to workpiece is not required to the same extent.
- the inventors have particularly recognized that a tolerance field for a path deviation in processes for polishing optical surfaces of spectacle lenses can be approximately 1 mm and thus up to a factor of 1000 larger than in shaping processes.
- the elastic bearing can be designed independently of a machine bed and/or a machine frame.
- the two rigid elements cannot be part of the machine frame and/or the machine bed.
- the two rigid elements and/or at least one of the two receiving devices can only be reversibly connected or connectable to the machine bed or the machine frame.
- the polishing process can have one or more further steps, for example applying polishing paste or water to the polishing machine, in particular the polishing tool.
- material removal on a glass surface in particular on organic glass materials, can be approximately 8 ⁇ m to 10 ⁇ m. Material removal on mineral materials can be 15 ⁇ m to 20 ⁇ m.
- the machine can be set up so that the amplitude of an elastic movement permitted by the elastic bearing is greater than the amount of material removal provided by the polishing process.
- the machine can be designed so that the amplitude of the elastic movement permitted by the elastic bearing in the lateral direction is greater than a height of material removal in the vertical direction, in particular greater than a height of maximum material removal during polishing of a spectacle lens.
- the removal of material from each surface element during the polishing process can depend on various locally effective physical factors.
- the determining factors here can be the relative speed between the glass and the polishing tool, a local processing pressure and a local surface curvature.
- the material properties of the glass, the polishing tool and the polishing suspension can be considered constant in the sense of the process.
- Material removal can be the integral of a local Removal rate over polishing time, whereby this can be proportional to the product of the local relative speeds and the local processing pressure according to the so-called Preston equation.
- a proportionality factor is summarized in the Preston constant.
- the local relative speeds can be determined approximately using model calculations and can be largely regulated to constant values via the variable glass and tool speeds and oscillation movements, for example using the control device.
- a set processing pressure on the other hand, can act globally on a flat polishing tool, for example.
- the polishing of the optical surface can be carried out in particular in such a way that an evasive movement between the two holding devices can be carried out by means of the elastic bearing.
- the proposed solution can have numerous advantages. For example, a higher level of accuracy and surface quality can be achieved when polishing optical surfaces by means of the holding device and/or by means of the polishing machine and/or by means of the polishing process. Furthermore, a damping effect can be achieved. For example, resonance frequencies can be prevented from being excited. This can lead, for example, to a reduction in noise. Furthermore, a reduced service life of at least one element of the polishing machine resulting from resonance vibrations can be prevented. Furthermore, noise emissions can be optimized, in particular reduced.
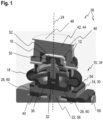
- Fig. 1 shows part of an embodiment of a polishing machine 36.
- the polishing machine 36 has two receiving devices 10 and an elastic bearing 14.
- Each of the two receiving devices 10 has a receiving element 12 for reversibly receiving a body 42.
- the elastic bearing 14 is arranged between the two receiving devices 10.
- the embodiment shown of a receiving device 10 for an embodiment of a polishing machine 36 for processing optical surfaces of spectacle lenses has, in particular at one end, a receiving element 12 for reversibly receiving a body 42.
- the body 42 can in particular be designed as a polishing tool 44.
- the polishing tool 44 can, for example, have an elastic layer 46.
- the polishing tool 44 can also have a polishing plate 48.
- the elastic layer 46 can in particular be designed to achieve an adaptation of the polishing plate 48 to the optical surface of the spectacle lens during the process.
- the polishing plate 48 is preferably designed such that the surface of the polishing tool 44 can adapt to the optical surface 62 of the spectacle lens.
- the receiving device 10 has an elastic bearing 14.
- the elastic bearing 14 can, for example, have foam 26, in particular an elastic foam layer, which can be circular or ring-shaped.
- the elastic foam layer can preferably be closed-cell.
- the top and/or the bottom of the foam layer can, for example, be glued.
- the elastic bearing 14 is arranged between two rigid elements 38 and 40.
- the elastic bearing 14 can in particular be glued to the top with a first rigid element 38 and a bottom of the elastic bearing 14 can be glued to a second rigid element 40.
- the receiving device 10 can be designed as a polishing tool holder 34.
- the elastic bearing 14 can be arranged on the side opposite the receiving element 12.
- the receiving device 10 can have a joint 16.
- the joint 16 can have a ball pin 50 and a ball socket 52.
- the joint 16 can be arranged between the receiving element 12 and the elastic bearing 14.
- the receiving device 10 can have a bellows 18.
- the bellows 18 can be arranged between the receiving element 12 and the elastic bearing 14.
- the bellows 18 can in particular be a rubber bellows.
- the bellows 18 can be designed to transmit a torque.
- the holding device 10 shown can in particular be an elastically mounted tool holder for polishing free-form surfaces.
- the holding element 12 can, for example, be a holder for a polishing tool 44.
- the holding device 10 can, for example, have a lower part 54 of a tool holder.
- the first rigid element 38 can be the lower part 54 of the tool holder.
- the elastic bearing 14 can preferably be closed-cell.
- the receiving device 10 can have an axis 24.
- the axis 24 can in particular be a rotation axis.
- the elastic bearing 14 can be designed to absorb forces perpendicular to the axis 24.
- the receiving device 10 can for example have a spindle 22, in particular a driven tool spindle 56.
- the receiving device 10 can be designed to be connected to a driven tool spindle 56.
- the tool spindle 56 can be attached to the receiving device 10 by means of a clamping device 58.
- the Clamping device 58 can in particular also be designed for fastening the complete tool carrier.
- the top of the elastic bearing 14 and/or the bottom of the elastic bearing 14 can be glued to the first rigid element 38 and/or to the second rigid element 40, for example by means of a PSA adhesive film 60.
- the top of the elastic bearing 14 can in particular point in the direction of the receiving element 12.
- the bottom can in particular point away from the receiving element 12.
- the receiving device 10 can, for example, have a shaft 32.
- the elastic bearing 14 can be designed to dampen vibrations.
- the elastic bearing 14 can be glued to at least one other element of the receiving device 10, preferably by means of an adhesive film 28.
- the elastic bearing 14 can preferably be designed as a plate 30.
- the elastic bearing 14 can have a modulus of elasticity of 0.5 N/mm 2 to 25 N/mm 2 , in particular of 1.0 N/mm 2 to 2 N/mm 2 , in particular of 1.5 N/mm 2 to 2 N/mm 2 .
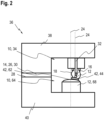
- Fig. 2 shows another embodiment of a polishing machine 36.
- the polishing machine 36 can be or include a horseshoe-shaped or a U-shaped device.
- the elastic bearing 14 can be designed to couple the two receiving devices 10 to one another, in particular in a vibration-damping and/or elastic manner.
- a receiving element 12 of the polishing machine 36 can be a polishing tool holder 34.
- a further receiving element 86 of the polishing machine can be designed to reversibly receive a spectacle lens.
- the further receiving element 68 can be a workpiece holder 64, for example.
- the embodiment shown of a polishing machine 36 for processing optical surfaces of spectacle lenses has, in particular at one end, a receiving element 12 for reversibly receiving a body 42.
- the body 42 can in particular be designed as a polishing tool 44.
- the polishing tool 44 can, for example, have an elastic layer 46.
- the polishing tool 44 can also have a polishing plate 48.
- the elastic layer 46 can be designed in particular to achieve an adaptation of the polishing plate 48 to the spectacle lens during the process.
- the polishing plate 48 is preferably designed such that the surface of the polishing tool 44 can adapt to the optical surface 62 of the spectacle lens.
- the polishing machine 36 has an elastic bearing 14.
- the elastic bearing 14 can, for example, have foam 26, in particular an elastic foam layer, which can be circular or ring-shaped.
- the elastic foam layer can preferably be closed-cell.
- the top and/or the bottom of the foam layer can, for example, be glued, for example by means of an adhesive film 28.
- the elastic bearing 14 is arranged between two rigid elements 38 and 40, which can be part of an arm of the polishing machine 36, for example.
- the elastic bearing 14 can in particular be glued to the top side with a first rigid element 38 and a bottom side of the elastic bearing 14 can be glued to a second rigid element 40.
- the polishing machine 36 can have a polishing tool holder 34 and a workpiece holder 68.
- At least one of the two receiving devices 10 can have a joint 16.
- the joint 16 can have a ball pin and a ball socket.
- the joint 16 can be arranged between the receiving element 12 and a shaft 32.
- At least one of the two receiving devices 10 can have a bellows 18.
- the bellows 18 can in particular be a rubber bellows.
- the bellows 18 can be designed to transmit a torque.
- the holding devices 10 shown can in particular be an elastically mounted tool holder for polishing free-form surfaces.
- the holding element 12 can, for example, be a holder for a polishing tool 44.
- the elastic bearing 14 can preferably be closed-cell. At least one of the two receiving devices 10, preferably both receiving devices 10, can have an axis 24. The axis 24 can in particular be a rotation axis.
- the elastic bearing 14 can be designed to absorb forces perpendicular to the axis 24.
- the receiving device 10 can, for example, have a spindle, in particular a driven tool spindle. Alternatively, the receiving device 10 can be set up to be connected to a driven tool spindle. For example, the tool spindle can be fastened to the receiving device 10 by means of a clamping device. The clamping device can in particular also be designed to fasten the entire tool carrier.
- the top of the elastic bearing 14 and/or the bottom of the elastic bearing 14 can, for example, be glued to the first rigid element 38 and/or to the second rigid element 40 by means of a PSA adhesive film 60.
- the top of the elastic bearing 14 can point in particular in the direction of the receiving element 12.
- the bottom can point away from the receiving element 12.
- the bottom can point towards the further receiving element 68, in particular along the horseshoe-shaped device.
- the receiving device 10 can, for example, have a shaft 32.
- the elastic bearing 14 can be designed to dampen vibrations.
- the elastic bearing 14 can be glued to at least one other element of the receiving device 10, preferably by means of an adhesive film 28.
- the elastic bearing 14 can preferably be designed as a plate 30.
- the elastic bearing 14 can have a modulus of elasticity of 0.5 N/mm 2 to 25 N/mm 2 , in particular of 1.0 N/mm 2 to 2 N/mm 2 , in particular of 1.5 N/mm 2 to 2 N/mm 2 .
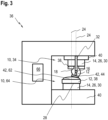
- Fig. 3 shows a further embodiment of a polishing machine 36 for processing an optical surface of a spectacle lens 62.
- the optical surface 62 can be, for example, a front and/or rear surface of a spectacle lens, in particular a free-form spectacle lens.
- the polishing machine 36 can have a receiving device 10, as described above.
- the in Fig. 3 The polishing machine 36 shown in FIG. 1 shows how the polishing machine 36 in Fig. 2 , two embodiments of the receiving devices 10.
- the polishing machine 36 can have a receiving device 10 as a polishing tool holder 34, in particular a receiving device 10 as already in Fig. 1 shown and described above.
- the polishing machine 36 may comprise a receiving device 10 as in Fig. 2 shown.
- the polishing machine 36 can have a receiving device 10 as a workpiece holder 64.
- the receiving device 10 as a polishing tool holder 34 can receive the polishing tool 44 as a body 42.
- the receiving device 10 as a workpiece holder 64 can receive the spectacle lens with the optical surface or the lens 62 as a body 42.
- the polishing machine 36 can, for example, have further receiving devices 10, for example a total of four receiving devices 10, in order to polish, for example, two spectacle lenses in parallel.
- Both receiving devices 10 can be arranged opposite one another, for example.
- Axes 24 of the two receiving devices 10 can be arranged parallel, but offset from one another, for example.
- the axes 24 can be displaceable.
- the polishing machine 36 can have a control device 66, for example.
- the control device 66 can be designed, for example, to regulate a number of revolutions and/or a pressure application.
- the polishing machine can have at least one clamping device 58, for example for the reversible fastening of a receiving device 10.
- the polishing machine can have two clamping devices 58 for the reversible fastening of two receiving devices 10.
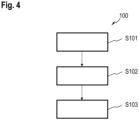
- Fig. 4 shows a flow chart of a method 100 for polishing an optical surface 62 of a spectacle lens.
- a polishing machine 36 can be provided, as described above.
- the polishing machine 36 can have two receiving devices 10 and an elastic bearing 14.
- Each of the two receiving devices 10 can have a receiving element 12.
- the elastic bearing 14 can be arranged between the two receiving devices 10.
- a first and a second body 42 such as a spectacle lens with a surface 62 to be polished and a polishing tool 44, are received by means of two elastically connected receiving devices 10.
- the first body can have or be the spectacle lens 62.
- the second body can have or be a polishing tool 44.
- the optical surface 62 of the spectacle lens is polished with the polishing tool 44 or with the polishing machine 36.
- the control device 66 can be used in the method to regulate the polishing process, for example to regulate a rotation frequency or a pressure application or a relative movement of the two receiving elements 12 or an application of polishing paste or water.
- the advantages of the solutions proposed herein can be to further improve the surface quality of a spectacle lens and to enable a more uniform material removal, in particular during polishing.
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Health & Medical Sciences (AREA)
- General Health & Medical Sciences (AREA)
- Ophthalmology & Optometry (AREA)
- Grinding And Polishing Of Tertiary Curved Surfaces And Surfaces With Complex Shapes (AREA)
Description
- Die vorliegende Erfindung betrifft das Gebiet der Optik und insbesondere eine Poliermaschine zur Bearbeitung einer optischen Fläche eines Brillenglases und eine Aufnahmevorrichtung zur Verwendung in der Poliermaschine. Die Erfindung betrifft ferner ein Verfahren zur Polierbearbeitung einer optischen Fläche eines Brillenglases und ein Verfahren zum Herstellen eines Brillenglases mit einer optischen Fläche.
- Bei der industriellen Polierbearbeitung von Gleitsichtbrillengläsern aus Kunststoff oder mineralischen Materialien geht es darum, Bearbeitungsstrukturen, wie Mikrorauigkeiten, Drehrillen, Schleifriefen, Welligkeiten und Mittendefekte einer zuvor im Dreh-, Fräs-, oder Schleifverfahren hergestellten Freiformfläche, zu beseitigen und so Flächen mit den erforderlichen optischen Eigenschaften zu erzeugen. Insbesondere ist es wünschenswert Oberflächen von hoher optischer Güte zu erreichen.
- Aus der
DE 101 00 860 A1 ist ein Polierkopf für Poliermaschinen bekannt. Der Polierkopf weist einen Polierteller auf, der mit einer rotatorisch antreibbaren Antriebswelle verbunden ist. Der Polierteller ist mit der Antriebswelle gelenkig und drehfest verbunden. Für die gelenkige drehfeste Verbindung kann ein Kugelimbusgelenk vorgesehen sein. Der Polierteller kann durch die gelenkige Verbindung rotierend der Oberfläche des zu bearbeitenden Werkstücks folgen, für das stets der Polierbelag auf einer maximal großen Fläche auf der Oberfläche aufliegt. Weiterhin ist eine Druckkammer vorgesehen. Aus einer Druckbeaufschlagung der Druckkammer resultiert eine translatorische Bewegung des Poliertellers entlang einer Mittenachse des Polierkopfes. - Aus der
DE 10 2014 015 053 A1 ist eine Vorrichtung zur Feinbearbeitung von optisch wirksamen Flächen an insbesondere Brillengläsern als Werkstücken bekannt. Die Vorrichtung umfasst eine in einen Arbeitsraum hineinragende Werkstückspindel, über die ein zu polierendes Werkstück um eine Werkstückdrehachse drehend antreibbar ist. Die Vorrichtung weist weiterhin zwei der Werkstückspindel zugeordnete und gegenüberliegend in den Arbeitsraum hineinragende Werkzeugspindeln auf. An den Werkzeugspindeln ist jeweils ein Polierwerkzeug um eine Werkzeugdrehachse drehend antreibbar und entlang der Werkzeugdrehachse axial zustellbar gehalten. - Aus der
DE 10 2013 220 973 A1 ist ein Werkzeug zur Polierbearbeitung von optischen Flächen bekannt. Das Werkzeug weist einen Grundkörper auf, der eine der optischen Fläche zugewandte Wirkfläche aufweist. Weiterhin weist das Werkzeug eine auf der Wirkfläche des Grundkörpers angeordnete Zwischenschicht und einen auf der Zwischenschicht angeordneten Poliermittelträger auf. Die Zwischenschicht überragt die Wirkfläche des Grundkörpers radial. Der Poliermittelträger überragt die Zwischenschicht radial. Infolge der axialen Verformbarkeit der Zwischenschicht kann sich eine durch einen Poliermittelträger gebildete Polierfläche in gewissem Umfang an ein Höhenprofil eines zu bearbeitenden Glases in axialer Richtung anpassen. -
DE 20 2015 009 504 U1 offenbart einen Polierteller für ein Werkzeug zur Feinbearbeitung von optisch wirksamen Flächen an Brillengläsern, mit einem eine Mittelachse aufweisenden Grundkörper, an dem eine im Verhältnis zum Grundkörper weichere Zwischenschicht aus einem elastischen Material befestigt ist, auf der ein Poliermittelträger aufliegt. Die Zwischenschicht weist wenigstens zwei Bereiche unterschiedlicher Härte auf, die in Richtung der Mittelachse hintereinander angeordnet sind und durch voneinander verschiedene Schaumstoffschichten ausgebildet sind. Die an dem Grundkörper angrenzende Schaumstoffschicht ist weicher als die Schaumstoffschicht, auf der der Poliermittelträger aufliegt. Ermittelt für den Fall einer ganzflächigen Kompression, beträgt der statische E-Modul der härteren Schaumstoffschicht zwischen 0,40 und 1,50 N/mm2, während der statische E-Modul der weicheren Schaumstoffschicht zwischen 0,25 und 0,45 N/mm2 liegt. -
US 7,033,261 B2 offenbart ein Werkzeug zur Oberflächenbearbeitung einer optischen Oberfläche. Das Werkzeug umfasst einen Träger mit einer transversalen Endfläche und eine elastisch kompressible Schnittstelle. -
DE 199 26 414 A1 offenbart ein Kombiwerkzeug zum Bearbeiten optischer Linsen umfassend ein Topfwerkzeug und ein Formwerkzeug. Das Formwerkzeug ist axial verschieblich und weist eine gewisse Winkelbeweglichkeit auf. Das Kombiwerkzeug ist mit einer angetriebenen Werkzeugspindel verbunden, die gleichsinnig wie die zu bearbeitende Linse rotiert. Das Formwerkzeug hat eine ballige Umfangsfläche, die mit einer zylindrischen Umfangsfläche im Hohlraum des Kombiwerkzeugs mit geringem Lagerspiel in Verbindung steht. Zwischen dem Zentralkörper und dem Formwerkzeug ist eine elastische Membran vorhanden, die mit dem Zentralkörper fest verbunden ist. Die Rückseite der Membran steht mit einer Bohrung und diese wiederum mit einer Bohrung in Verbindung. Die Bohrung steht ihrerseits mit einer Drehdurchführung und anderen Einrichtungen der Bearbeitungsmaschine in Verbindung, mit denen die Bohrung mit Unter- oder Überdruck beaufschlagt werden kann. Es ist mindestens ein Anschlag vorhanden, der den Vorwärtshub des Formwerkzeugs begrenzt. -
US 5,291,692 offenbart einen Werkstückhalter umfassend einen Halterkörper, einen Aussparungsabschnitt und eine Linsenaufnahme mit einem mit einem Saugloch verbundenen Loch, um eine Linse an einer Endfläche anzusaugen und zu halten. -
DE 39 34 180 A1 offenbart eine Haltevorrichtung für ein zu schleifendes Element. Diese ist so ausgebildet, dass der auf eine Aufnahmefläche des optischen Elements an einer Haltebasis ausgeübte Druck in radialer Richtung verschieden gemacht wird, um eine Deformation, Positionsabweichung oder Schrägstellung des optischen Elements zu verhindern, die aufgrund des Schleifwiderstands während des Schleifens oder aufgrund des Hochdruckschleifens auftreten können. Ein elastisches Element ist als Aufnahmeelement vorgesehen oder es wird ein Aufnahmeelement verwendet, welches die Positionsabweichung, die Schrägstellung oder dergleichen des optischen Elements während des Schleifens ausgleichen kann. -
DE 12 35 179 B offenbart eine Führungseinrichtung zum Schleifen torischer Linsen mittels eines rotierenden, der herzustellenden Torusfläche entsprechenden Werkzeuges, dessen Träger federnde und seitlich von ihm angebrachte torsionsfreie Verbindungsglieder für den Linsenhalter aufweist, die die von einem exzentrisch in einer Antriebsspindel sitzenden Stift erzeugten kreisförmigen Umlaufbewegungen für das Werkstück in synchrone Dreh- und auf die Torusmeridiane ausgerichtet haltende Bewegungen umsetzen. - Eine besondere Herausforderung bei der Polierbearbeitung stellen Freiformflächen mit einer Kombination aus einer progressiven Gleitsichtglasfläche und einer Rezeptfläche mit torischen Wölbungen dar, die auf eine Rückseite des Brillenglases eingebracht werden. Es ist wünschenswert hierbei eine hochgenaue, möglichst formfehlerfreie Bearbeitung zu realisieren, mit einer aus wirtschaftlichen Gründen minimalen Bearbeitungszeit und Verwendung von einfachen, kostengünstig herstellbaren Polierwerkzeugen.
- Die Erfinder haben erkannt, dass es bei aus dem Stand der Technik bekannten Vorrichtungen während des Polierprozesses insbesondere in Flächenbereichen einer krummen Torushauptachse des Glases zu deutlichen Formfehlern kommen kann, die die Qualität des gefertigten Produktes verschlechtern.
- Die Erfinder haben ferner erkannt, dass es bei herkömmlichen Poliervorrichtungen neben einer ungleichmäßigen Abtragsverteilung der Glasoberfläche als weitere nachteilige Effekte zu Vibrationen und Rattern der Poliermaschine kommen kann.
- Vibrations- und Rattereffekte können sich hierbei auch negativ auf die Lebensdauer der Spindeln auswirken und somit zusätzliche Folgekosten verursachen.
- Vor diesem Hintergrund kann eine Aufgabe der vorliegenden Erfindung darin bestehen, eine Poliermaschine zur Bearbeitung von optischen Flächen von Brillengläsern bereitzustellen, welche einen gleichmäßigeren Materialabtrag bei der Polierbearbeitung ermöglicht. Alternativ oder zusätzlich, wäre es wünschenswert eine Poliermaschine bereitzustellen, welche einen geringeren Wartungsaufwand, insbesondere hinsichtlich der Lebensdauer der Spindeln, erfordert.
- Zur Lösung dieser Aufgabe werden eine Poliermaschine zur Bearbeitung einer optischen Fläche eines Brillenglases und ein Verfahren zur Polierbearbeitung von optischen Flächen entsprechend der unabhängigen Ansprüche vorgeschlagen.
- Gemäß einem ersten Aspekt der Erfindung wird eine Poliermaschine zur Bearbeitung einer optischen Fläche eines Brillenglases gemäß Anspruch 1 vorgeschlagen. Die Poliermaschine weist zwei Aufnahmevorrichtungen und ein elastisches Lager auf. Jede der beiden Aufnahmevorrichtungen weist ein Aufnahmeelement zur reversiblen Aufnahme eines Körpers auf. Das elastische Lager ist zwischen den zwei Aufnahmevorrichtungen angeordnet. Das elastische Lager kann in einer mechanischen Verbindung zwischen den zwei Aufnahmevorrichtungen angeordnet sein, welche die zwei Aufnahmevorrichtungen miteinander verbindet.
- Bei spanenden Bearbeitungsverfahren, wie Drehen oder Fräsen, wird eine starre Koppelung zwischen zwei Aufnahmevorrichtungen als vorteilhaft angesehen, beispielsweise zwischen einer Werkstückaufnahme und einem Fräskopf. Durch eine solche starre Kopplung wird eine hohe Positionsgenauigkeit zwischen Werkezeug und Werkstück sichergestellt. Insbesondere bei der Freiformbearbeitung von optischen Oberflächen kann so sichergestellt werden, dass die vorgegebenen und die tatsächlichen Verfahrwege der Maschine übereinstimmen.
- Die Erfinder haben erkannt, eine vermeintlich wünschenswerte sehr hohe Positioniergenauigkeit bei einer Poliermaschine für optische Oberflächen jedoch genau den gegenteiligen Effekt haben kann. Stattdessen kann bei einer Poliermaschine eine dämpfende Koppelung und somit eine Abkehr von der starren Koppelung vorteilhaft sein. Dies ist insofern überraschend, als eine Güte und Formtreue einer optischen Oberfläche dadurch verbessert werden kann, dass größere Pfadabweichungen statt kleinere Pfadabweichungen einer Bearbeitungsmaschine ermöglicht werden. Dies kann dadurch erreicht werden, dass in der vorgeschlagenen Poliermaschine nunmehr ein elastisches Lager zwischen den zwei Aufnahmevorrichtungen (z.B. Werkzeughalter und Werkstückhalter) vorgesehen sein kann.
- Beispielsweise kann zumindest eine der zwei Aufnahmevorrichtungen das elastische Lager aufweisen. Alternativ oder zusätzlich hierzu kann das elastische Lager an bzw. in einer mechanischen Verbindung zwischen den zwei Aufnahmeelementen angeordnet sein.
- Das elastische Lager kann zwischen zwei starren Elementen angeordnet sein. Eines der zwei starren Elemente kann ein erstes starres Element sein und das andere starre Element kann ein zweites starres Element sein.
- Das erste starre Element und/oder das zweite starre Element kann beispielsweise einen Kompressionsmodul ausgewählt aus der Gruppe von mindestens 2 GPa, mindestens 35 GPa, mindestens 70 GPa, mindestens 100 GPa und mindestens 150 GPa aufweisen. Das erste starre Element und/oder das zweite starre Element kann beispielsweise einen Elastizitätsmodul ausgewählt aus der Gruppe von mindestens 1 GPa, mindestens 8 GPa, mindestens 50 GPa, mindestens 100 GPa, und mindestens 200 GPa aufweisen.
- Das erste starre Element und/oder das zweite starre Element können insbesondere unabhängig von einem Maschinenbett oder Maschinengestell ausgestaltet sein. Beispielsweise kann das erste starre Element und/oder das zweite starre Element eingerichtet sein, um eine reversible Verbindung mit einem Maschinenbett und/oder mit einem Maschinengestell zu erzeugen.
- Das elastische Lager kann eine Relativbewegung zwischen den beiden Aufnahmevorrichtungen ausgewählt aus der Gruppe von 250 µm bis 1 cm, und von 500 µm bis 4 mm ermöglichen. Optional kann als Untergrenze ein Wert aus der Gruppe von 250 µm, 500µm, 750µm, 1 mm, 2 mm oder 3 mm gewählt werden. Optional kann als Obergrenze ein Wert aus der Gruppe von 1 cm, 7 mm, 5mm, 3 mm, 2 mm oder 1 mm gewählt werden. Bei der Relativbewegung kann es sich insbesondere um einen Bewegungsspielraum handeln. Die Relativbewegung kann bevorzugt senkrecht zu einer Achse einer Aufnahmevorrichtung ausführbar sein. Die Achse kann eine Drehachse für eine rotatorische Polierbewegung eines der Aufnahmeelemente sein.
- Eine der zwei Aufnahmevorrichtungen kann zur reversiblen Aufnahme eines Polierwerkzeugs ausgebildet sein und die andere der zwei Aufnahmevorrichtungen kann zur reversiblen Aufnahme eines Werkstücks, insbesondere zur reversiblen Aufnahme eines Brillenglases, ausgebildet sein.
- Das elastische Lager kann beispielsweise einen Elastizitätsmodul ausgewählt aus der Gruppe von 0,5 N/mm2 bis 25 N/mm2, von 1,0 N/mm2 bis 2 N/mm2, und von 1,5 N/mm2 bis 2 N/mm2 aufweisen. Das elastische Lager kann beispielsweise einen Kompressionsmodul ausgewählt aus der Gruppe von weniger als 2 GPa, weniger als 1 MPa, weniger als 1 kPa, und weniger als 1 Pa aufweisen.
- Das elastische Lager kann beispielsweise eingerichtet sein, um eine Bewegung eines ersten Elements relativ zu einem zweiten Element zu führen. Insbesondere kann das elastische Lager eingerichtet sein, um eine Bewegung des ersten starren Elements relativ zu dem zweiten starren Element zu führen.
- Zumindest eines der Aufnahmeelemente kann beispielsweise eingerichtet sein, um den jeweiligen Körper, beispielsweise ein Werkzeug oder ein Werkstück, aufzunehmen. Insbesondere kann das Aufnahmeelement eingerichtet sein, um den Körper reversibel mit der Aufnahmevorrichtung zu verbinden, beispielsweise mittels einer Schraubverbindung und/oder mittels einer Klemmverbindung und/oder mittels einer Klickverbindung.
- Unter einer "reversiblen Aufnahme des Körpers" kann insbesondere verstanden werden, dass der Körper mit dem Aufnahmeelement verbunden und getrennt werden kann ohne den Körper und/oder das Aufnahmeelement zu beschädigen, bevorzugt beliebig häufig.
- Die Erfinder haben erkannt, dass bereits in einem statischen Fall ein mit Druck beaufschlagtes, elastisches Werkzeug auf einer unregelmäßig gekrümmten Glasoberfläche lokal unterschiedlich stark komprimiert wird. Unter Berücksichtigung der lokal unterschiedlichen Kompressionsrate des elastischen Werkzeugs und dem daraus resultierenden lokal unterschiedlichen Druck erfährt ein unter einem Werkzeug befindlicher Glasbereich krümmungsabhängig eine lokal unterschiedliche Druckbeanspruchung. Analog wirkt ein solcher Effekt auch in einem dynamischen Fall des laufenden Polierprozesses. Konkret kann dieser Effekt etwa dazu führen, dass lokale Täler in einer konkav oder konvex geformten Fläche oder diejenigen Flächen, von welchen sich das Polierwerkzeug wegbewegt, stets einen geringeren Druck und somit auch einen geringeren Polierabtrag erfahren.
- Im dynamischen Fall kann dieser Effekt der inhomogenen Druckbeanspruchung bei torischen Flächen und bei solchen Freiformflächen besonders stark ausgeprägt sein, die starke Krümmungsradien aufweisen, etwa aufgrund eines großen torischen Flächenanteils. Hierbei können Höhenunterschiede zwischen einer flachen und einer krummen Hauptachse im Außenbereich des Glases durchaus mehrere Millimeter betragen. Während eines Polierprozesses wird ein mit dem Polierdruck beaufschlagtes und entsprechend komprimiertes Polierwerkzeug während einer Glasumdrehung in beiden stark gekrümmten Bereichen der stärker gekrümmten Torushauptachse zusätzlich gestaucht, und zwar zweimal je Glasumdrehung. Während einer einzigen Glasumdrehung beschreibt das Werkzeug somit eine näherungsweise sinusförmige Höhenbewegung. Das Werkzeug wird also der Oberflächenkontur folgend zwei Mal zum tiefsten und zwei Mal zum höchsten Punkt der jeweiligen radialen Position des Glases geführt. Üblicherweise rotiert ein Glas mit höheren torischen Flächenanteilen mit einer Drehzahl von bspw. 700 bis 1000 U/min, daraus ergibt sich eine Stauchfrequenz von etwa 23 bis 33 Hz. Bei einem solchen Polierprozess treten üblicherweise in den lokal stark gekrümmten Bereichen des Glases entsprechende Druckspitzen auf.
- Insbesondere mit hoher Frequenz rechtwinklig zu einer Werkstückachse bzw. Drehachse wirkende, also horizontale, Komponenten der Druckspitzen werden bei aus dem Stand der Technik bekannten Vorrichtungen nicht berücksichtigt oder gar von Elementen der Spindelkonstruktion abgefedert. Sie wirken vollständig an den entsprechenden Stellen der Glasoberfläche und sorgen dort für einen zusätzlichen, höchst unerwünschten Materialabtrag.
- Gemäß einem Aspekt der vorliegenden Offenbarung wird eine Poliermaschine vorgeschlagen, wobei ein elastisches Lager zwischen zwei starren Elementen angeordnet sein kann, und wobei das elastische Lager auf einer einem Aufnahmeelement abgewandten bzw. entgegengesetzten Seite angeordnet sein kann.
- Die Poliermaschine kann dazu eingerichtet sein bspw. seitwärts gerichtete und/oder hochfrequente Druckspitzen durch eine entsprechende Kippbewegung auszugleichen. Bei den seitwärts gerichteten Druckspitzen kann es sich beispielsweise um Druckspitzen handeln, welche in einem Winkel von 10° bis 170°, insbesondere von 45° bis 135°, insbesondere von 90° zu einer Achse, beispielsweise einer Symmetrieachse oder einer Rotationsachse der Aufnahmevorrichtung wirken, beispielsweise auf das erste starre Element und/oder auf das zweite starre Element. Bei den hochfrequenten Druckspitzen kann es sich um Druckspitzen mit einer Frequenz von 5 Hz bis 100 kHz, insbesondere von 10 Hz bis 40 Hz, insbesondere von 23 Hz bis 33 Hz handeln. Weiterhin kann die Poliermaschine, insbesondere zumindest eine der Aufnahmevorrichtungen, auch in axialer Richtung wirkende Druckspitzen ausgleichen. Das offenbarte elastische Lager kann insbesondere eine dämpfende Wirkung aufweisen. Insbesondere können horizontal gerichtete Druckspitzen elastisch aufgenommen werden.
- Die Poliermaschine kann insbesondere eingerichtet sein, um Schläge und/oder laterale Kraftspitzen auf ein zu polierendes Brillenglas bzw. eine optische Fläche eines Brillenglases zu mindern und so eine bessere Oberflächengüte zu erreichen. Ohne das elastische Lager könnten an denjenigen Orten, an welchen bei einem Poliervorgang eine höhere Kraft wirkt, ein höherer Materialabtrag bewirkt werden. Beispielsweise könnte ohne elastisches Lager eine Form einer hochpräzise hergestellten Freiformfläche eines Brillenglases während des Poliervorgangs wieder verfälscht werden.
- Das elastische Lager kann insbesondere eingerichtet sein, um Luftschall und/oder Körperschall zu absorbieren, insbesondere durch Umwandlung von kinetischer Energie in Wärmeenergie, beispielsweise durch Reibungseffekte innerhalb des elastischen Lagers. Alternativ oder zusätzlich kann das elastische Lager eingerichtet sein, um eine Eigenfrequenz der Aufnahmevorrichtung derart zu definieren, dass mittels einer Rotationsbewegung des Körpers oder eines Motors einer Poliermaschine keine Resonanzphänomene auftreten können oder Resonanzphänomene unterdrückt werden können.
- Beispielsweise können Schwingungen durch Umwandlung von kinetischer Energie in Wärmeenergie gedämpft werden, beispielsweise durch Reibungseffekte innerhalb des elastischen Lagers.
- Gemäß einem dritten Aspekt der vorliegenden Erfindung wird ein Verfahren zur Polierbearbeitung einer optischen Fläche eines Brillenglases gemäß Anspruch 8 vorgeschlagen.
- Der erste Körper kann das Brillenglas sein. Der Zweite Körper kann das Polierwerkzeug sei. Das Verfahren kann ferner den Schritt umfassen: Bereitstellen einer Poliermaschine zur Bearbeitung einer optischen Fläche eines Brillenglases, wobei die Poliermaschine zwei Aufnahmevorrichtungen und ein elastisches Lager aufweist, wobei jede der beiden Aufnahmevorrichtungen ein Aufnahmeelement aufweist, wobei das elastische Lager zwischen den zwei Aufnahmevorrichtungen angeordnet ist.
- Gemäß einem vierten Aspekt der vorliegenden Erfindung wird ein Verfahren zum Herstellen eines Brillenglases mit einer optischen Fläche vorgeschlagen, wobei eine Polierbearbeitung der optischen Fläche des Brillenglases mit dem vorstehen genannten Verfahren zur Polierbearbeitung durchgeführt wird.
- Die Aufnahmevorrichtung kann bspw. eine im Wesentlichen rotationssymmetrische Vorrichtung sein. Beispielsweise kann die Aufnahmevorrichtung einen Schichtaufbau entlang einer Symmetrieachse aufweisen. Insbesondere kann die Aufnahmevorrichtung spindelartig, bspw. als Werkzeugspindel oder als Werkstückspindel ausgestaltet sein.
- Unter einer optischen Fläche kann eine Vorderfläche oder objektseitige Fläche eines Brillenglases verstanden werden. Gemäß DIN EN ISO 13666:2013-10, Abschnitt 5.8 ist die Vorderfläche eines Brillenglases diejenige Fläche eines Brillenglases, die bestimmungsgemäß in der Brille vom Auge abgewandt liegt. Alternativ oder zusätzlich kann unter einer optischen Fläche eine Rückfläche oder augenseitige Fläche eines Brillenglases verstanden werden. Gemäß DIN EN ISO 13666:2013-10, Abschnitt 5.9 ist die Rückfläche eines Brillenglases diejenige Fläche eines Brillenglases, die bestimmungsgemäß in der Brille dem Auge zugewandt liegt.
- Bei den optischen Flächen kann es sich um Freiformflächen handeln, insbesondere torische Freiformflächen. Unter einer Freiformfläche versteht man im weiteren Sinn eine komplexe Fläche, die sich insbesondere mittels ausschließlich (insbesondere stückweise) polynomialer Funktionen (insbesondere polynomiale Splines, wie z.B. bikubische Splines, höhergradige Splines vierten Grades oder höher, Zernike-Polynome, Forbes-Flächen, Tschebyschew-Polynome, Fourierreihen, polynomiale Non-uniform rational B-Splines (NURBS)) darstellen lässt. Hiervon zu unterscheiden sind einfache Flächen, wie z.B. sphärische Flächen, asphärische Flächen, zylindrische Flächen, torische Flächen oder auch die in der
WO 89/04986 A1 WO 89/04986 A1 - Insbesondere kann es sich bei der optischen Fläche um eine Vorder- und/oder Rückfläche eines Gleitsicht-Brillenglases aus Kunststoff, bspw. aus CR39, Polycarbonat, oder einem Material mit höherem Brechungsindex handeln. Alternativ kann es sich bei den optischen Flächen um Oberflächen von Gleitsicht-Brillengläsern aus mineralischen Materialien handeln. Prinzipiell kann es sich bei der optischen Fläche um eine Fläche handeln, welche eingerichtet ist, um die optischen Eigenschaften von auftreffendem Licht, bspw. hinsichtlich einer Ausbreitungsrichtung, zu ändern.
- Die Aufnahmevorrichtung kann das Aufnahmeelement zur reversiblen Aufnahme eines Körpers an einem Ende der Aufnahmevorrichtung aufweisen. Unter dem Ausdruck "an einem Ende" kann insbesondere verstanden werden, dass das Aufnahmeelement ein letztes Element entlang einer Achse, bspw. einer Rotationsachse, der Aufnahmevorrichtung ist. Das Aufnahmeelement kann bspw. mindestens ein Element aufweisen, ausgewählt aus der Gruppe umfassend einen Werkstückhalter, Spannbacken, eine Klickverbindung, einen Linsenhalter, und einen Spiegelhalter.
- Unter dem Ausdruck "reversible Aufnahme" kann insbesondere verstanden werden, dass der Körper derart an dem Aufnahmeelement fixierbar ist, dass der Körper ohne Zerstörung des Körpers oder der Aufnahmevorrichtung wieder gelöst werden kann. Der Körper kann bspw. ein Werkstück sein. Insbesondere kann der Körper das Werkstück mit der zu bearbeitenden optischen Fläche sein. Der Körper kann bspw. eine Linse oder ein Spiegel oder ein sonstiges optisches Element sein. Alternativ hierzu kann der Körper ein Werkzeug sein, bspw. ein Polierwerkzeug.
- Beispielsweise kann der Körper ein in der
DE 10 2013 220 973 A1 beschriebenes Werkzeug zur Polierbearbeitung von optischen Flächen sein. Der Körper kann also einen Grundkörper, der eine der optischen Fläche zugewandte Wirkfläche aufweist, umfassen. Weiterhin kann der Körper eine auf der Wirkfläche des Grundkörpers angeordnete elastische Zwischenschicht und einen auf der elastischen Zwischenschicht angeordneten Poliermittelträger aufweisen. Beispielsweise kann die elastische Zwischenschicht die Wirkfläche des Grundkörpers radial überragen und der Poliermittelträger kann die elastische Zwischenschicht radial überragen. - Unter einem Körper kann insbesondere ein Polierwerkzeug verstanden werden. Ferner kann unter einem Körper ein Brillenglas verstanden werden. Insbesondere kann es sich bei einem ersten Körper um ein Polierwerkzeug handeln und bei einem zweiten Körper um ein Brillenglas (mit einer zu bearbeitenden optischen Fläche) handeln.
- Das elastische Lager kann an der dem Aufnahmeelement entgegengesetzten Seite der Aufnahmevorrichtung angeordnet sein. Bei der dem Aufnahmeelement entgegengesetzten Seite kann es sich insbesondere um einen dem Aufnahmeelement am weitesten entfernten Abschnitt, beispielsweise eine dem Aufnahmeelement am weitesten entfernte Hälfte der Aufnahmevorrichtung, insbesondere ein dem Aufnahmeelement am weitesten entferntes Drittel der Aufnahmevorrichtung, insbesondere ein dem Aufnahmeelement am weitesten entferntes Viertel der Aufnahmevorrichtung, handeln. Das elastische Lager kann insbesondere zumindest teilweise, vorzugsweise vollständig, auf der dem Aufnahmeelement entgegengesetzten Seite angeordnet sein. Beispielsweise kann die Aufnahmevorrichtung an dem dem Aufnahmeelement entgegengesetzten Ende das elastische Lager aufweisen. Bei der dem Aufnahmeelement entgegengesetzten Seite kann es sich insbesondere um eine Seite handeln, welche nach Aufnahme des Körpers durch das Aufnahmeelement dem Körper und dem Aufnahmeelement entgegengesetzt angeordnet ist.
- Das elastische Lager kann bspw. als elastische Schicht ausgestaltet sein. Insbesondere kann das elastische Lager ausgebildet sein, um Schwingungen zu verhindern oder zu dämpfen. Insbesondere kann das elastische Lager elastisch und dämpfend wirken. Das elastische Lager kann bspw. eine Kippbewegung einer Unterseite des elastischen Lagers relativ zu einer Oberseite des elastischen Lagers ermöglichen, insbesondere ohne eine Oberfläche der Unterseite des elastischen Lagers und/oder ohne eine Oberfläche der Oberseite des elastischen Lagers zu verformen. Die Unterseite des elastischen Lagers kann von dem Aufnahmeelement wegweisen. Die Oberseite des elastischen Lagers kann zu dem Aufnahmeelement hinweisen. Das elastische Lager kann bspw. ein elastischer Sockel sein, insbesondere um als Barriere für Schwingungen zu oder von einer Umgebung zu dienen. Das elastische Lager kann die Aufnahmevorrichtung hinsichtlich Schwingungen von der Umwelt isolieren.
- Das elastische Lager kann zwischen zwei starren Elementen angeordnet sein. Beispielsweise kann das elastische Lager zwischen einem ersten starren Element und einem zweiten starren Element angeordnet sein. Das erste starre Element und/oder das zweite starre Element kann Teil der Aufnahmevorrichtung sein. Beispielsweise kann das erste starre Element und/oder das zweite starre Element Teil der Poliermaschine sein. Alternativ hierzu können das erste starre Element und/oder das zweite starre Element Teil einer Umwelt der Aufnahmevorrichtung sein. In einer Ausgestaltung zählt der Körper nicht zu den zwei starren Elementen. Insbesondere kann das Brillenglas nicht zu den zwei starren Elementen gezählt werden. Beispielsweise kann das erste starre Element und/oder das zweite starre Element das Aufnahmeelement sein. Bei einem starren Element kann es sich hierbei um ein unelastisches Element handeln.
- Zumindest eines der zwei starren Elemente, oder beide starren Elemente, kann/können bspw. derart ausgestaltet sein, dass eine Oberseite und/oder eine Unterseite des elastischen Lagers nicht verformt werden kann. Bei dem ersten starren Element und/oder bei dem zweiten starren Element kann es sich bspw. um eine starre Schicht, bspw. aus Metall, handeln. Das erste starre Element und/oder das zweite starre Element können insbesondere derart ausgestaltet sein, dass bei einer elastischen Verformung des elastischen Lagers die Oberseite und die Unterseite des elastischen Lagers nicht (bzw. nicht wesentlich) verformt werden. Bei der Oberseite kann es sich insbesondere um die Seite handeln, welche zu dem Aufnahmeelement hinweist. Bei der Unterseite kann es sich bevorzugt um die Seite handeln, welche dem Aufnahmeelement entgegengerichtet ist. Beispielsweise kann das erste starre Element und/oder das zweite starre Element die komplette Unterseite des elastischen Lagers und/oder die komplette Oberseite des elastischen Lagers bedecken. Alternativ hierzu kann das erste starre Element und/oder das zweite starre Element bspw. mindestens 80 %, insbesondere mindestens 50 %, insbesondere mindestens 30 % der Oberseite des elastischen Lagers und/oder der Unterseite des elastischen Lagers bedecken. Beispielsweise kann es sich bei dem ersten starren Element und/oder bei dem zweiten starren Element um ein Element handeln, welches zu der Oberseite des elastischen Lagers und/oder zu der Unterseite des elastischen Lagers keine Relativbewegung ausführen kann. Das erste starre Element und/oder das zweite starre Element können insbesondere ausgebildet sein, um eine Verformung der Oberseite des elastischen Lagers und/oder der Unterseite des elastischen Lagers zu verhindern.
- Die Poliermaschine kann eine hufeisenförmige oder eine U-förmige Vorrichtung sein und/oder aufweisen. Das elastische Lager kann zwischen den beiden Armen der U-förmigen Vorrichtung bzw. in einer mechanischen Verbindung zwischen den beiden Armen angeordnet sein. Die erste der zwei Aufnahmevorrichtungen kann an einem ersten der beiden Arme angeordnet sein. Die zweite der zwei Aufnahmevorrichtungen kann an einem zweiten der beiden Arme angeordnet sein.
- Das elastische Lager kann beispielsweise innerhalb des Polierwerkzeughalters oder innerhalb der Werkstückaufnahme angeordnet sein. Alternativ hierzu kann das elastische Lager außerhalb des Polierwerkzeughalters oder des Polierwerkzeugs angeordnet sein. Beispielsweise kann das elastische Lager an einer mechanischen Koppelung zwischen einer Aufnahmevorrichtung zur Aufnahme des Polierwerkzeugs und einer Aufnahmevorrichtung zur Aufnahme des Werkstücks angeordnet sein.
- Beispielsweise kann die Poliermaschine Verbindungselement wie einen Arm aufweisen. Das Verbindungselement bzw. der Arm kann eingerichtet sein, um die zwei Aufnahmevorrichtungen mechanisch miteinander zu koppeln. Das elastische Lager kann in dem Verbindungselement bzw. Arm angeordnet sein.
- Beispielsweise kann das elastische Lager derart angeordnet sein, dass eine (elastische) laterale Bewegung zwischen einem als Werkzeugaufnahme ausgestalteten Aufnahmeelement und einem als Werkstückaufnahme ausgestalteten Aufnahmeelement, ermöglicht wird.
- Das Aufnahmeelement kann zur reversiblen Aufnahme eines Polierwerkzeugs ausgebildet sein und/oder zur reversiblen Aufnahme eines Werkstücks, beispielsweise einer Freiformfläche, insbesondere einer Linse, insbesondere eines Brillenglases.
- Das elastische Lager kann insbesondere eingerichtet sein, um eine feste Positionsbeziehung zwischen den zwei starren Elementen, beispielsweise zwischen dem Polierwerkzeug und einem weiteren Aufnahmeelement und/oder zwischen dem Werkzeughalter und dem Werkstückhalter aufzulösen.
- Bei herkömmlichen Fertigungsmaschinen ist eine feste Zuordnung zwingend erforderlich, um beispielsweise bei Drehprozessen zur Bearbeitung von Freiformoberflächen die gewünschte Positioniergenauigkeit zu erreichen. Die vorliegende Erfindung schlägt nunmehr eine Abkehr von dieser festen Zuordnung vor, indem durch das elastische Lager bewusst ein gewisses Spiel erlaubt wird.
- Auf den ersten Blick erscheint eine damit einhergehende Verringerung der Positioniergenauigkeit widersinnig. Die Erfinder haben jedoch erkannt, dass durch das größere Spiel, welches durch das elastische Lager bewirkt wird, Kraftspitzen bei der Polierbearbeitung von Brillengläsern, insbesondere bei Verwendung von optischen Freiformflächen, vorteilhaft verringert werden können.
- Die Erfinder haben erkannt, dass bei einem Verfahren zur Polierbearbeitung von optischen Flächen von Brillengläsern, im Gegensatz zu beispielsweise einer formgebenden Bearbeitung, eine hochgenaue Positionierung des Polierwerkzeughalters zu der Werkstückaufnahme nicht sichergestellt werden muss, insbesondere nicht in jeder Phase der Bearbeitung. Die Erfinder haben insbesondere erkannt, dass ein Ausweichen etwa einer Werkzeugspindel gegenüber einer Werkstückspindel im Moment einer Beanspruchungsspitze bei genau arbeitenden Fräs-, Schleif- oder Drehmaschinen zu einem unerwünschten Formfehler am Werkstück führen kann. In Fällen einer formgebenden Bearbeitung wäre eine schwingungsdämpfende Koppelung zwischen einer Werkzeugspindel und einer Werkstückspindel im Gegensatz zu einer Polierbearbeitung ein Nachteil.
- Die Erfinder haben insbesondere erkannt, dass bei einer Polierbearbeitung mit einem elastischen, großflächig arbeitenden Poliertool, beispielsweise mit dem Polierwerkzeug, insbesondere bei einem Polieren einer Freiformlinse, in Phasen extremer Druckspitzen eine geringfügige Ausweichbewegung erlaubt sein kann oder sogar sein sollte.
- Bei dem Verfahren zur Polierbearbeitung von optischen Flächen von Brillengläsern kann die schwingungsdämpfende Koppelung des Polierwerkzeugs zu der Werkstückaufnahme sogar vorteilhaft sein. Durch eine hierdurch mögliche Ausweichbewegung können kurzzeitige Druckspitzen abgebaut werden. Dies kann über den Zeitraum eines gesamten Polierprozesses zu einem, im Vergleich zu einer starren Konstruktion, geringeren Formfehler führen.
- Die Aufnahmevorrichtung kann ein Polierwerkzeughalter sein. Das Aufnahmeelement kann zur reversiblen Aufnahme eines Polierwerkzeugs ausgebildet sein. Insbesondere kann die Aufnahmevorrichtung ein elastisch gelagerter Werkzeughalter, bspw. für ein Polierwerkzeug, sein. Der Polierwerkzeughalter kann antreibbar sein. Insbesondere kann die Aufnahmevorrichtung oder ein Teil der Aufnahmevorrichtung, bspw. das Aufnahmeelement, antreibbar sein. Beispielsweise kann zumindest ein Teil der Aufnahmevorrichtung durch einen von der Aufnahmevorrichtung umfassten Motor oder von einem externen Motor antreibbar sein. Alternativ hierzu kann die Aufnahmevorrichtung, insbesondere das Aufnahmeelement, passiv antreibbar sein, bspw. durch Kontakt mit einer rotierenden Vorrichtung. Der Körper kann bspw. ein Polierteller zur Polierbearbeitung sein. In einer Ausgestaltung kann der Körper ein Polierwerkzeug sein. Das Aufnahmeelement kann eine Aufnahme für das Polierwerkzeug sein. Die Aufnahmevorrichtung kann bspw. eine elastisch gelagerte Tool-Aufnahme zur Polierbearbeitung von Freiformflächen sein.
- Die Aufnahmevorrichtung kann ein Gelenk aufweisen. Das Gelenk kann ein Element sein, welches eingerichtet ist, um einen Winkel zwischen zwei Elementen der Aufnahmevorrichtung reversibel zu verändern. Der Winkel kann beispielsweise während eines Verfahrens zur Polierbearbeitung fixiert werden oder fixierbar sein. Alternativ hierzu kann der Winkel während eines Verfahrens zur Polierbearbeitung der Topografie der optischen Fläche folgen.
- Bei dem Gelenk kann es sich um ein Kugelgelenk handeln. Das Gelenk kann zwischen dem Aufnahmeelement und dem elastischen Lager angeordnet sein. Beispielsweise kann das Gelenk zwischen dem ersten starren Element und dem Aufnahmeelement angeordnet sein. Insbesondere kann das Gelenk zwischen dem zweiten starren Element und dem Aufnahmeelement angeordnet sein. Beispielsweise kann das erste starre Element und/oder das zweite starre Element ein Teil des Gelenks sein, insbesondere ein Teil des Gelenks, welches zu der Oberfläche des elastischen Lagers und/oder zu der Unterseite des elastischen Lagers keine Relativbewegung ausführen kann.
- Die Aufnahmevorrichtung kann einen Faltenbalg aufweisen. Der Faltenbalg kann eingerichtet sein, um das Gelenk zu schützen, bspw. vor Flüssigkeiten oder Staub. Weiterhin kann der Faltenbalg eingerichtet sein, um ein Bewegen des Gelenks zu ermöglichen. Der Faltenbalg kann bspw. zwischen dem Aufnahmeelement und dem elastischen Lager angeordnet sein. Insbesondere kann der Faltenbalg zwischen dem ersten starren Element und dem Aufnahmeelement oder zwischen dem zweiten starren Element und dem Aufnahmeelement angeordnet sein. Der Faltenbalg kann bspw. um das Gelenk angeordnet sein, insbesondere um das Gelenk zu schützen, beispielsweise vor Flüssigkeiten oder Staub. Der Faltenbalg kann das erste starre Element und/oder das zweite starre Element umfassen. Das erste starre Element und/oder das zweite starre Element kann eingerichtet sein, um den Faltenbalg an dem elastischen Lager zu fixieren. Der Faltenbalg kann derart angeordnet sein, dass er zu einer Übertragung eines Drehmomentes von einem angetriebenen Element, beispielsweise einer angetriebenen Werkzeugspindel oder einer angetriebenen Werkstückspindel, auf den Körper, beispielsweise einen Polierkörper oder ein Werkstück, dient.
- Die Aufnahmevorrichtung kann bspw. eine Klemmvorrichtung aufweisen, welche eingerichtet ist, um die Aufnahmevorrichtung an einer Antriebseinheit zu befestigen. Bei der Antriebseinheit kann es sich um einen Motor handeln, insbesondere um einen Elektromotor. Die Klemmvorrichtung kann bspw. eingerichtet sein, um die Aufnahmevorrichtung reversibel mit der Antriebseinheit zu verbinden.
- Die Aufnahmevorrichtung kann an dem dem Aufnahmeelement entgegengesetzten Ende einen Schaft zur Befestigung an einer Spindel aufweisen. Das elastische Lager kann bspw. zwischen dem Schaft und dem Gelenk oder zwischen dem Schaft und dem Faltenbalg angeordnet sein. Beispielsweise kann das erste starre Element und/oder das zweite starre Element der Schaft oder die Klemmvorrichtung sein.
- Das elastische Lager kann geschlossenzellig ausgestaltet sein. Das elastische Lager kann bspw. ein eine Vielzahl von Zellen oder Hohlräume aufweisendes Gefüge aufweisen. Beispielsweise kann das elastische Lager im Wesentlichen kugelförmige Hohlräume aufweisen. Die Hohlräume können eng aneinander liegen oder zumindest teilweise ineinander übergehen. Die Hohlräume können bspw. mit Luft oder einem anderen Gas gefüllt sein. Das geschlossenzellige elastische Lager kann insbesondere im Wesentlichen Hohlräume aufweisen, welche voneinander getrennt sind. Voneinander getrennte Hohlräume können insbesondere bewirken, dass ein Luftaustausch zwischen den Hohlräumen oder zwischen dem elastischen Lager und der Umwelt verhindert oder unterdrückt wird. Das elastische Lager kann derart geschlossenzellig ausgestaltet sein, dass eine Kapillarwirkung auf Flüssigkeiten unterdrückt wird oder ausgeschlossen ist. Dies kann insbesondere vorteilhaft sein, um zu verhindern, dass Flüssigkeiten, beispielsweise Polierpaste, in das elastische Lager eindringen und das elastische Lager bspw. zerstören oder eine Lebensdauer des elastischen Lagers verringern. Das elastische Lager kann dicht gegenüber Flüssigkeiten sein, insbesondere gegenüber Polierpaste.
- Mindestens eine der zwei Aufnahmevorrichtungen der Poliermaschine kann bspw. eine Achse aufweisen. Unter dem Begriff "Achse" kann im Rahmen der vorliegenden Verbindung eine Längsachse verstanden werden. Die Längsachse kann die Richtung einer größten Ausdehnung der Aufnahmevorrichtung angeben. Bei der Achse kann es sich um eine virtuelle Linie handeln. Die Achse kann sich zwischen dem Ende mit dem Aufnahmeelement und der Seite mit dem elastischen Lager erstrecken. Die Achse kann bspw. eine Symmetrieachse sein. Insbesondere kann die Achse eine Spiegelsymmetrieachse oder eine Rotationssymmetrieachse sein. Die Achse kann eine Drehachse sein. Die Achse kann insbesondere parallel zu einer Welle oder einer Spindel angeordnet sein.
- Das elastische Lager kann insbesondere ausgebildet sein, um Kräfte senkrecht zu der Achse aufzunehmen. Beispielsweise kann es sich bei der Achse um eine Symmetrieachse des Gelenks handeln, wenn das Gelenk vollständig ausgestreckt ist. Das elastische Lager kann bspw. ausgebildet sein, um sowohl Kräfte, die senkrecht zu der Achse wirken, aufzunehmen, als auch Kräfte, die parallel zu der Achse wirken. Das elastische Lager kann bspw. eingerichtet sein, um seitwärts gerichtete Druckspitzen aufzunehmen. Beispielsweise kann das elastische Lager Kräfte, welche über das Kugelgelenk auf eine von dem Aufnahmeelement entfernte Seite der Aufnahmevorrichtung wirken, aufnehmen. Das elastische Lager kann insbesondere ausgebildet sein, um Schwingungen aufzunehmen und zu dämpfen, wobei die Schwingungen über das Aufnahmeelement und/oder aus der Umwelt auf das elastische Lager einwirken können. Das elastische Lager kann insbesondere ausgestaltet sein, um Druckspitzen senkrecht zu der Achse aufzunehmen.
- Die Aufnahmevorrichtung kann bspw. eine Welle aufweisen. Die Welle kann eingerichtet sein, um ein Drehmoment von der Antriebseinheit zu der Aufnahmevorrichtung, insbesondere zu dem Körper, zu übertragen. Die Welle kann bspw. durch ein Loch des elastischen Lagers geführt sein. Die Welle kann von dem dem Aufnahmeelement entgegengesetzten Ende der Aufnahmevorrichtung in die Aufnahmevorrichtung ragen, bspw. bis zu dem ersten starren Element oder bis zu dem elastischen Lager oder bis zu dem zweiten starren Element oder bis zu dem Gelenk oder bis zu dem Aufnahmeelement. Die Welle kann bspw. durch die Antriebseinheit antreibbar sein. Die Antriebseinheit kann bspw. die Welle mit bis zu 1000 U/min antreiben. Das elastische Lager kann bspw. eingerichtet sein, um eine Unwucht der Aufnahmevorrichtung, insbesondere eine Unwucht der Welle, zu dämpfen. Das elastische Lager kann beispielsweise eingerichtet sein, um kinetische Energie in Wärmeenergie umzuwandeln, beispielsweise mittels Reibungseffekten.
- Das elastische Lager kann insbesondere eingerichtet sein, um Schwingungen, insbesondere elastische Schwingungen, zu dämpfen, insbesondere durch Umwandlung von kinetischer Energie in Wärmeenergie, beispielsweise mittels Reibungseffekten. Das elastische Lager kann insbesondere eingerichtet sein, um zu verhindern, dass die Aufnahmevorrichtung in Resonanzschwingungen versetzt wird, insbesondere mittels Dämpfung von absorbierten Schwingungen, beispielsweise durch Umwandlung von kinetischer Energie in Wärmeenergie. Alternativ oder zusätzlich kann das elastische Lager eingerichtet sein, um Eigenfrequenzen der Aufnahmevorrichtung derart zu definieren, dass diese nicht mittels üblicherweise in einem Einsatz der Aufnahmevorrichtung vorkommenden Schwingungen anregbar sind, beispielsweise durch Motorschwingungen und/oder Umgebungsschall. Das elastische Lager kann insbesondere eingerichtet sein, um die Aufnahmevorrichtung an einem anderen Element dämpfend aufzuhängen, beispielsweise mittels Umwandlung von kinetischer Energie, beispielsweise ausgehend von einem Motor einer Poliermaschine, in Wärmeenergie. Das elastische Lager kann bspw. eine federnde Aufhängung bewirken. Das elastische Lager kann insbesondere eine Barriere für Schwingungen, beispielsweise transversale Schwingungen und/oder longitudinale Schwingungen, sein, beispielsweise mittels Umwandlung von kinetischer Energie, beispielsweise ausgehend von einem Motor einer Poliermaschine, in Wärmeenergie. Das elastische Lager kann beispielsweise hinsichtlich einer Absorption von Schwingungen anisotrop ausgestaltet sein. Beispielsweise können Hohlräume eines Schaumstoffs nicht kugelförmig sein und im Mittel gerichtet angeordnet sein, wodurch sich beispielsweise in unterschiedliche Richtungen unterschiedliche Reibungseffekte ergeben können. Beispielsweise kann das elastische Lager einen niedrigen Kompressionsmodul aufweisen, wie oben beschrieben, und hierdurch beispielsweise geeignet sein, um longitudinale Schwingungen zu absorbieren. Weiterhin kann das elastische Lager einen niedrigen Elastizitätsmodul aufweisen, und hierdurch beispielsweise geeignet sein, um transversale Schwingungen zu absorbieren.
- Das elastische Lager kann wenigstens ein Element ausgewählt aus der Gruppe von Schaumstoff, Kautschuk, Elastomer und einem Federelement aufweisen. Beispielsweise kann der Schaumstoff geschlossenzelliges Polyetherurethan aufweisen. Das elastische Lager kann bspw. eine Schaumstoffmatte, vorzugsweise eine geschlossenporige, also eine geschlossenzellige, Schaumstoffmatte, sein.
- Beispielsweise kann der Körper ein Polierwerkzeug sein, wobei das Polierwerkzeug eine elastische Schicht aufweisen kann. Das elastische Lager kann insbesondere aus einem anderen Schaumstoff als die elastische Schicht ausgestaltet sein. Das elastische Lager kann insbesondere einen steiferen Schaumstoff als die elastische Schicht aufweisen. Die elastische Schicht des Polierwerkzeugs kann aus offenporigem Schaumstoff bestehen, insbesondere um Flüssigkeit, bspw. Polierpaste, aufzunehmen, bspw. um zu gewährleisten, dass bei dem Poliervorgang stets genügend Polierpaste an der optischen Fläche vorliegt. Eine Verwendung von geschlossenzelligem Schaumstoff für das elastische Lager kann insbesondere einer Verschleißprävention und/oder einer Langlebigkeit des elastischen Lagers dienen. Das elastische Lager kann bevorzugt permanent an der Aufnahmevorrichtung fixiert sein. In einer Ausführungsform kann das elastische Lager nicht von der restlichen Aufnahmevorrichtung getrennt werden ohne eine Zerstörung des elastischen Lagers oder eines anderen Elements der Aufnahmevorrichtung zu bewirken. Beispielsweise kann das elastische Lager eine Kautschukmatte sein. Alternativ hierzu kann das elastische Lager ein Elastomerdämpfer sein. Das Federelement kann bspw. ausgewählt sein aus der Gruppe umfassend eine Spiralfeder, eine Tellerfeder, und eine Gasdruckfeder. Das elastische Lager kann beispielsweise aus mehreren der genannten Materialien aufgebaut sein, beispielsweise als Schichtaufbau.
- Das elastische Lager kann mit mindestens einem weiteren Element der Aufnahmevorrichtung verklebt sein, vorzugsweise mittels einer Klebefolie. Das elastische Lager kann bspw. mit dem ersten starren Element und/oder mit dem zweiten starren Element verklebt sein, insbesondere mittels der Klebefolie. Die Klebefolie kann bspw. eine PSA (pressure-sensitive adhesive)-Folie sein. Das elastische Lager kann bspw. durch eine Verbindung zwischen Schaumstoff und Stahl mit dem weiteren Element der Aufnahmevorrichtung verklebt sein. Beispielsweise kann lediglich die Oberseite oder lediglich die Unterseite des elastischen Lagers mit einem weiteren Element verklebt sein. Bevorzugt kann sowohl die Oberseite als auch die Unterseite des elastischen Lagers mit einem weiteren Element verklebt sein. Besonders bevorzugt kann die Oberseite des elastischen Lagers mit dem ersten starren Element und die Unterseite des elastischen Lagers mit dem zweiten starren Element verklebt sein.
- Das elastische Lager kann bspw. als eine Platte oder eine Buchse ausgebildet sein. Beispielsweise kann die Oberseite des elastischen Lagers bei entspanntem elastischen Lager parallel zu der Unterseite des elastischen Lagers ausgerichtet sein. Die Platte kann bspw. ein Loch aufweisen. Das Loch kann bspw. ausgestaltet sein, um eine Welle, insbesondere zur Drehmomentübertragung, durch die Platte zu führen. Alternativ oder zusätzlich kann eine Drehmomentübertragung durch das elastische Lager ermöglicht sein. Das elastische Lager kann bspw. kreisförmig oder ringförmig sein, insbesondere hinsichtlich eines Querschnitts senkrecht zu der Achse. Beispielsweise kann das elastische Lager rotationssymmetrisch, insbesondere um das Loch, ausgestaltet sein. Beispielsweise kann der Querschnitt senkrecht zu der Achse des elastischen Lagers die Form eines Kreisausschnitts oder eines Ringausschnitts aufweisen. Das elastische Lager kann bspw. parallel zu der Achse eine Dicke von mindestens 4 mm, insbesondere mindestens 20 mm aufweisen. Das elastische Lager kann bspw. ein Gummilager sein. Insbesondere kann das elastische Lager eine kardanische Gummibuchse sein.
- Das elastische Lager kann bspw. einen Elastizitätsmodul aus der Gruppe von 0,5 N/mm2 bis 25 N/mm2, von 1,0 N/mm2 bis 2 N/mm2, und von 1,5 N/mm2 bis 2 N/mm2 aufweisen. Beispielsweise kann das elastische Lager mehrere Zonen mit unterschiedlichem Elastizitätsmodul aufweisen. Beispielsweise kann das elastische Lager zwei Schichten mit unterschiedlichem Elastizitätsmodul aufweisen. Der Elastizitätsmodul des elastischen Lagers kann insbesondere derart ausgewählt sein, dass eine optimale Dämpfung von Schwingungen, insbesondere eine Dämpfung von Resonanzschwingungen, erreicht werden kann. Weiterhin kann der Elastizitätsmodul derart ausgewählt sein, dass eine Drehmomentübertragung über das elastische Lager gewährleistet sein kann, insbesondere in Fällen, bei welchen die Drehmomentübertragung ausschließlich über das elastische Lager, also beispielsweise ohne Durchführung einer Welle oder Drehmomentübertragung durch den Faltenbalg, erfolgt.
- Die Aufnahmevorrichtung kann bspw. eine Werkstückaufnahme sein. Das Aufnahmeelement kann zur reversiblen Aufnahme eines Werkstücks, insbesondere zur reversiblen Aufnahme eines Brillenglases, ausgebildet sein. Die Werkstückaufnahme kann bspw. antreibbar oder nicht antreibbar oder passiv antreibbar sein. Der Körper kann bspw. ein Brillenglas sein. Das Aufnahmeelement kann bspw. eingerichtet sein, um das Brillenglas oder eine Linse reversibel, insbesondere für die Dauer des Poliervorgangs, an der Aufnahmevorrichtung zu fixieren. Beispielsweise kann das Aufnahmeelement einen Linsenhalter oder einen Spiegelhalter aufweisen. Das Aufnahmeelement kann bspw. ausgestaltet sein, um mittels mindestens einer Schraube die Linse, insbesondere das Brillenglas, zu fixieren. Die Aufnahmevorrichtung kann bspw. als Werkstückspindel ausgebildet sein. Die vorgeschlagene Poliermaschine kann bspw. an der Werkzeugspindel oder an der Werkstückspindel das elastische Lager aufweisen, wobei das elastische Lager ein kraftschlüssiges, gegenüber in der horizontalen Ebene wirkenden Druckspitze elastisch und dämpfend wirkendes Konstruktionselement sein kann. Vorteilhaft kann sein, den oberen Teil der Werkzeugaufnahme auf das elastische Lager in Form einer horizontal angeordneten Platte aus einem geeigneten Schaumstoffmaterial auf der Werkzeugspindel zu lagern. Das elastische Lager kann dazu eingerichtet sein, seitwärts gerichtete, insbesondere hochfrequente Druckspitzen und/oder in axialer Richtung wirkende Druckspitzen, durch eine entsprechende Kippbewegung auszugleichen. Alternativ kann eine dämpfende Wirkung durch eine elastische Buchse realisiert werden. In beiden Fällen können neben Schaumstoffmatten auch weitere Konstruktionselemente und Materialien mit elastischen Eigenschaften als elastisches Lager denkbar sein. Das elastische Lager kann bspw. als Ausgleichs- und Dämpfungselement ausgestaltet sein.
- Die Aufnahmevorrichtung kann bspw. ein nicht antreibbarer Polierwerkzeughalter sein. Alternativ oder zusätzlich kann die Aufnahmevorrichtung eine passiv antreibbare Aufnahmevorrichtung sein, insbesondere durch ein gegenüberliegendes Element, beispielsweise eine gegenüberliegende angetriebene Aufnahmevorrichtung.
- Beispielseiweise kann die Aufnahmevorrichtung folgende Elemente aufweisen: Eine angetriebene Seite der Werkzeugspindel, das elastische Lager, bspw. als elastisches Element zum Ausgleich seitwärts gerichteter Druckspitzen ausgestaltet, ein Kugelgelenklager mit Faltenbalg zur Drehmomentübertragung, ein Polierwerkzeuggrundkörper, und ein Polierwerkzeugschaumstoff. Die genannten Elemente können bspw. in der genannten Reihenfolge angeordnet sein. Die Aufnahmevorrichtung kann insbesondere zur Aufnahme von Brillengläsern aus Kunststoffmaterialien ausgestaltet sein.
- Die vorgeschlagene Poliermaschine kann eine Aufnahmevorrichtung wie oben beschrieben aufweisen. Die Poliermaschine kann insbesondere für die Polierbearbeitung von Freiform-Brillengläsern eingerichtet sein. Beispielsweise kann die Poliermaschine zwei oder mehre der vorgeschlagenen Aufnahmevorrichtungen aufweisen.
- Das elastische Lager kann insbesondere eingerichtet sein, um die zwei Aufnahmevorrichtungen elastisch miteinander zu koppeln.
- Beispielsweise kann mindestens eine der zwei Aufnahmevorrichtung reversibel mit einem Maschinengestell verbunden sein. Beispielsweise kann die mindestens eine Aufnahmevorrichtung unelastisch mit dem Maschinengestell mechanisch gekoppelt sein oder koppelbar sein.
- Beispielseiweise kann die Poliermaschine eine Aufnahmevorrichtung als Werkstückaufnahme und/oder eine Aufnahmevorrichtung als Polierwerkzeughalter aufweisen. Die Poliermaschine kann auch lediglich eine Aufnahmevorrichtung als Werkzeughalter aufweisen. Beispielsweise kann die Poliermaschine den oder die Körper umfassen, insbesondere das Polierwerkzeug. Beispielsweise kann die Poliermaschine einen Werktisch oder eine CNC-Maschine aufweisen. Beispielsweise kann die Poliermaschine zwei entgegengesetzt angeordnete bzw. gegenüberliegende Aufnahmevorrichtungen aufweisen, wobei die Achsen der Aufnahmevorrichtung gegeneinander verschoben sind oder verschiebbar sind. Die Achsen der Aufnahmevorrichtungen können parallel zueinander angeordnet sein. Die Poliermaschine kann bspw. ausgestaltet sein, um ein mit einem definierten Druck beaufschlagtes, rotierendes Werkzeug, insbesondere das Polierwerkzeug, über eine ebenfalls rotierende Glasoberfläche, beispielsweise das Brillenglas zu führen, optional unter Zuhilfenahme einer Poliersuspension. Die Poliermaschine kann insbesondere ausgestaltet sein, um eine definierte Relativbewegung zwischen der optischen Fläche und dem Werkzeug, bspw. dem Polierwerkzeug, zu erzeugen.
- Die Poliermaschine kann beispielsweise eine Steuerungsvorrichtung aufweisen. Die Steuervorrichtung kann eingerichtet sein, um das vorgeschlagene Verfahren zur Polierbearbeitung zumindest teilweise durchzuführen.
- Eines der zwei starren Elemente kann zumindest ein Teil des Arms der Poliermaschine sein. Bevorzugt können beide starren Elemente Teile des Arms der Poliermaschine sein.
- Bevorzugt kann das elastische Lager irreversibel mit den beiden starren Elementen verbunden sein. Beispielsweise kann das elastische Lager irreversibel mit dem Arm der Poliermaschine verbunden sein.
- Das elastische Lager kann eingerichtet sein, um zumindest eine der zwei Aufnahmevorrichtungen elastisch gegenüber dem Arm zu lagern. Der Arm kann beispielsweise fest mit einem Maschinengestell verbunden sein.
- Beispielsweise kann die Poliermaschine derart ausgestaltet sein, dass zumindest eine der zwei Aufnahmevorrichtungen reversibel mit einem restlichen Teil der Poliermaschine verbunden ist.
- Beispielsweise kann zumindest eines der zwei starren Elemente der eingerichtet sein, um eine reversible Verbindung mit einem Maschinenbett und/oder einem Maschinengestell zu verwirklichen.
- Die Erfinder haben erkannt, dass bei dem Verfahren zur Polierbearbeitung von optischen Flächen von Brillengläsern im Gegensatz zu beispielsweise einer formgebenden Bearbeitung, insbesondere bei einem Fräsverfahren, einem Drehverfahren oder einem Schleifverfahren, eine präzise Führung von Werkzeug zu Werkstück nicht im gleichen Maße erforderlich ist. Die Erfinder haben insbesondere erkannt, dass ein Toleranzfeld für eine Bahnabweichung bei Verfahren zur Polierbearbeitung von optischen Flächen von Brillengläsern ungefähr bei 1mm liegen kann und somit um bis zu einem Faktor 1000 größer als bei einer formgebenden Bearbeitung.
- Bevorzugt kann das elastische Lager unabhängig von einem Maschinenbett und/oder einem Maschinengestell ausgestaltet sein. Insbesondere können die zwei starren Elemente nicht Teil des Maschinengestells und/oder des Maschinenbetts sein. Beispielsweise können die zwei starren Elemente und/oder zumindest eine der zwei Aufnahmevorrichtungen lediglich reversibel mit dem Maschinenbett oder dem Maschinengestell verbunden oder verbindbar sein. Das Verfahren zur Polierbearbeitung kann zusätzlich zu den oben genannten Schritten noch einen oder mehrere weitere Schritte aufweisen, beispielseiweise ein Beaufschlagen der Poliermaschine, insbesondere des Polierwerkzeugs, mit Polierpaste oder Wasser. Bei dem Verfahren zur Polierbearbeitung kann bei einer Glasoberfläche, insbesondere bei organischen Glasmaterialien, ein Materialabtrag ungefähr 8 µm bis 10 µm betragen. Bei mineralischen Materialien kann ein Materialabtrag 15 µm bis 20 µm betragen. Die Maschine kann dazu eingerichtet sein, dass die Amplitude einer durch das elastische Lager zugelassenen elastischen Bewegung größer ist, als ein Höhe eines durch die Polierbearbeitung vorgesehenen Materialabtrags. Insbesondere kann die Maschine kann dazu eingerichtet sein, dass die Amplitude durch das elastische Lager zugelassenen elastische Bewegung in lateraler Richtung größer ist, als ein Höhe eines Materialabtrags in vertikaler Richtung, insbesondere größer als ein die Höhe eines maximalen Materialabtrags bei Polierbearbeitung eines Brillenglases.
- Ein bei dem Verfahren zur Polierbearbeitung entstehender Materialabtrag eines jeden Flächenelements der Oberfläche, kann von verschiedenen, lokal wirksamen physikalischen Faktoren abhängig sein. Bestimmend können hierbei die Faktoren Relativgeschwindigkeit zwischen dem Glas und dem Polierwerkzeug, einem lokalen Bearbeitungsdruck und einer lokalen Flächenkrümmung sein. Als konstant im Sinne des Prozesses können Materialeigenschaften des Glases, des Polierwerkzeugs und der Poliersuspension angesehen werden. Ein Materialabtrag kann dem Integral einer lokalen Abtragsrate über der Polierzeit entsprechen, wobei dieser entsprechend der sog. Preston-Gleichung dem Produkt der lokalen Relativgeschwindigkeiten und dem lokalen Bearbeitungsdruck proportional sein kann. Ein Proportionalitätsfaktor wird in der Preston-Konstante zusammengefasst. Die lokalen Relativgeschwindigkeiten können mit Hilfe von Modellrechnungen näherungsweise ermittelt werden und können über die variablen Glas- und Werkzeugdrehzahlen und Oszillationsbewegungen weitgehend auf konstante Werte geregelt werden, beispielsweise mittels der Steuerungsvorrichtung. Ein eingestellter Bearbeitungsdruck kann dagegen bspw. global auf ein flächiges Polierwerkzeug wirken.
- Das Polieren der optischen Fläche kann insbesondere derart erfolgen, dass eine Ausweichbewegung zwischen den zwei Aufnahmevorrichtungen mittels des elastischen Lagers ausgeführt werden kann. Die vorgeschlagene Lösung kann zahlreiche Vorteile aufweisen. Beispielseiweise kann mittels der Aufnahmevorrichtung und/oder mittels der Poliermaschine und/oder mittels des Verfahrens der Polierbearbeitung eine höhere Genauigkeit und Oberflächenqualität beim Polieren von optischen Oberflächen erzielt werden. Weiterhin kann eine dämpfende Wirkung erzielt werden. Beispielseiweise kann verhindert werden, dass Resonanzfrequenzen angeregt werden. Dies kann bspw. zu einer Reduktion von Lärm führen. Weiterhin kann eine durch Resonanzschwingungen resultierende verringerte Lebensdauer zumindest eines Elements der Poliermaschine verhindert werden. Weiterhin kann eine Geräuschemission optimiert, insbesondere reduziert, werden.
- Ausführungsformen der Offenbarung sind in der Zeichnung dargestellt und werden in der nachfolgenden Beschreibung erläutert. Es zeigen:
- Fig. 1
- einen Teil eines Ausführungsbeispiels einer Poliermaschine, insbesondere ein Ausführungsbeispiel einer Aufnahmevorrichtung;
- Fig. 2
- ein weiteres Ausführungsbeispiel einer Poliermaschine;
- Fig. 3
- ein weiteres Ausführungsbeispiel einer Poliermaschine mit zwei Ausführungsbeispielen von Aufnahmevorrichtungen; und
- Fig. 4
- ein Flussdiagram eines Verfahrens zur Polierbearbeitung einer optischen Fläche eines Brillenglases.
-
Fig. 1 zeigt einen Teil eines Ausführungsbeispiels einer Poliermaschine 36. Die Poliermaschine 36 weist zwei Aufnahmevorrichtungen 10 und ein elastisches Lager 14 auf. Jede der beiden Aufnahmevorrichtungen 10 weist ein Aufnahmeelement 12 zur reversiblen Aufnahme eines Körpers 42 auf. Das elastische Lager 14 ist zwischen den zwei Aufnahmevorrichtungen 10 angeordnet. - Das in
Fig. 1 gezeigte Ausführungsbeispiel einer Aufnahmevorrichtung 10 für ein Ausführungsbeispiel einer Poliermaschine 36 zur Bearbeitung von optischen Flächen von Brillengläsern weist, insbesondere an einem Ende, ein Aufnahmeelement 12 zur reversiblen Aufnahme eines Körpers 42 auf. Der Körper 42 kann hierbei insbesondere als Polierwerkzeug 44 ausgestaltet sein. Das Polierwerkzeug 44 kann bspw. eine elastische Schicht 46 aufweisen. Das Polierwerkzeug 44 kann weiterhin einen Polierteller 48 aufweisen. Die elastische Schicht 46 kann insbesondere ausgestaltet sein, um eine Anpassung des Poliertellers 48 an die optische Fläche des Brillenglases während des Verfahrens zu erzielen. Der Polierteller 48 ist bevorzugt derart ausgestaltet, dass sich die Oberfläche des Polierwerkzeugs 44 an die optische Fläche 62 des Brillenglases anpassen kann. - Die Aufnahmevorrichtung 10 weist ein elastisches Lager 14 auf. Das elastische Lager 14 kann bspw. Schaumstoff 26 aufweisen, insbesondere eine elastische Schaumstoffschicht, welche kreis- oder ringförmig ausgeführt sein kann. Die elastische Schaumstoffschicht kann bevorzugt geschlossenzellig sein. Die Oberseite und/oder die Unterseite der Schaumstoffschicht können bspw. verklebt sein.
- Das elastische Lager 14 ist zwischen zwei starren Elementen 38 und 40 angeordnet. Das elastische Lager 14 kann insbesondere mit der Oberseite mit einem ersten starren Element 38 verklebt sein und eine Unterseite des elastischen Lagers 14 kann mit einem zweiten starren Element 40 verklebt sein. Beispielseiweise kann die Aufnahmevorrichtung 10 insgesamt als Polierwerkzeughalter 34 ausgestaltet sein.
- Das elastische Lager 14 kann an der dem Aufnahmeelement 12 entgegengesetzten Seite angeordnet sein.
- Die Aufnahmevorrichtung 10 kann ein Gelenk 16 aufweisen. Das Gelenk 16 kann einen Kugelstift 50 und eine Kugelpfanne 52 aufweisen. Das Gelenk 16 kann zwischen dem Aufnahmeelement 12 und dem elastischen Lager 14 angeordnet sein. Die Aufnahmevorrichtung 10 kann einen Faltenbalg 18 aufweisen. Der Faltenbalg 18 kann zwischen dem Aufnahmeelement 12 und dem elastischen Lager 14 angeordnet sein. Der Faltenbalg 18 kann insbesondere ein Gummifaltenbalg sein. Der Faltenbalg 18 kann zur Übertragung eines Drehmoments ausgebildet sein.
- Die in
Fig. 1 dargestellte Aufnahmevorrichtung 10 kann insbesondere eine elastisch gelagerte Tool-Aufnahme zur Polierbearbeitung von Freiformflächen sein. Das Aufnahmeelement 12 kann bspw. eine Aufnahme für ein Polierwerkzeug 44 sein. Die Aufnahmevorrichtung 10 kann bspw. ein Unterteil 54 eines Werkzeughalters aufweisen. Beispielseiweise kann das erste starre Element 38 das Unterteil 54 des Werkzeughalters sein. - Das elastische Lager 14 kann vorzugsweise geschlossenzellig sein. Die Aufnahmevorrichtung 10 kann eine Achse 24 aufweisen. Die Achse 24 kann insbesondere eine Rotationsachse sein. Das elastische Lager 14 kann ausgebildet sein, um Kräfte senkrecht zu der Achse 24 aufzunehmen. Die Aufnahmevorrichtung 10 kann bspw. eine Spindel 22, insbesondere eine angetriebene Werkzeugspindel 56, aufweisen. Alternativ hierzu kann die Aufnahmevorrichtung 10 eingerichtet sein, um mit einer angetriebenen Werkzeugspindel 56 verbunden zu werden. Beispielseiweise kann die Werkzeugspindel 56 mittels einer Klemmvorrichtung 58 an der Aufnahmevorrichtung 10 befestigt sein. Die Klemmvorrichtung 58 kann insbesondere auch zur Befestigung des kompletten Werkzeugträgers ausgestaltet sein. Die Oberseite des elastischen Lagers 14 und/oder die Unterseite des elastischen Lagers 14 können bspw. mittels einer PSA-Klebefolie 60 mit dem ersten starren Element 38 und/oder mit dem zweiten starren Element 40 verklebt sein. Die Oberseite des elastischen Lagers 14 kann insbesondere in Richtung des Aufnahmeelements 12 weisen. Die Unterseite kann insbesondere von dem Aufnahmeelement 12 wegweisen.
- Die Aufnahmevorrichtung 10 kann bspw. eine Welle 32 aufweisen. Das elastische Lager 14 kann eingerichtet sein, um Schwingungen zu dämpfen. Allgemein kann das elastische Lager 14 mit mindestens einem weiteren Element der Aufnahmevorrichtung 10 verklebt sein, vorzugsweise mittels einer Klebefolie 28. Das elastische Lager 14 kann bevorzugt als Platte 30 ausgestaltet sein. Das elastische Lager 14 kann einen Elastizitätsmodul von 0,5 N/mm2 bis 25 N/mm2, insbesondere von 1,0 N/mm2 bis 2 N/mm2, insbesondere von 1,5 N/mm2 bis 2 N/mm2 aufweisen.
-
Fig. 2 zeigt ein weiteres Ausführungsbeispiel einer Poliermaschine 36. Die Poliermaschine 36 kann eine hufeisenförmige oder eine U-förmige Vorrichtung sein oder umfassen. - Das elastische Lager 14 kann eingerichtet sein, um die zwei Aufnahmevorrichtungen 10 miteinander zu koppeln, insbesondere schwingungsdämpfend und/oder elastisch. Ein Aufnahmeelement 12 der Poliermaschine 36 kann ein Polierwerkzeughalter 34 sein. Ein weiteres Aufnahmeelement 86 der Poliermaschine kann zur reversiblen Aufnahme eines Brillenglases ausgebildet sein. Das weitere Aufnahmeelement 68 kann beispielsweise eine Werkstückaufnahme 64 sein.
- Das in
Fig. 2 gezeigte Ausführungsbeispiel einer Poliermaschine 36 zur Bearbeitung von optischen Flächen von Brillengläsern weist, insbesondere an einem Ende, ein Aufnahmeelement 12 zur reversiblen Aufnahme eines Körpers 42 auf. Der Körper 42 kann hierbei insbesondere als Polierwerkzeug 44 ausgestaltet sein. - Das Polierwerkzeug 44 kann bspw. eine elastische Schicht 46 aufweisen. Das Polierwerkzeug 44 kann weiterhin einen Polierteller 48 aufweisen. Die elastische Schicht 46 kann insbesondere ausgestaltet sein, um eine Anpassung des Poliertellers 48 an das Brillenglas während des Verfahrens zu erzielen. Der Polierteller 48 ist bevorzugt derart ausgestaltet, dass sich die Oberfläche des Polierwerkzeugs 44 an die optische Fläche 62 des Brillenglases anpassen kann.
- Die Poliermaschine 36 weist ein elastisches Lager 14 auf. Das elastische Lager 14 kann bspw. Schaumstoff 26 aufweisen, insbesondere eine elastische Schaumstoffschicht, welche kreis- oder ringförmig ausgeführt sein kann. Die elastische Schaumstoffschicht kann bevorzugt geschlossenzellig sein. Die Oberseite und/oder die Unterseite der Schaumstoffschicht können bspw. verklebt sein, beispielsweise mittels einer Klebefolie 28.
- Das elastische Lager 14 ist zwischen zwei starren Elementen 38 und 40 angeordnet, die beispielsweise Teil eines Arms der Poliermaschine 36 sein können. Das elastische Lager 14 kann insbesondere mit der Oberseite mit einem ersten starren Element 38 verklebt sein und eine Unterseite des elastischen Lagers 14 kann mit einem zweiten starren Element 40 verklebt sein. Beispielseiweise kann die Poliermaschine 36 einen Polierwerkzeughalter 34 und eine Werkstückaufnahme 68 aufweisen.
- Mindestens eine der zwei Aufnahmevorrichtungen 10 kann ein Gelenk 16 aufweisen. Das Gelenk 16 kann einen Kugelstift und eine Kugelpfanne aufweisen. Das Gelenk 16 kann zwischen dem Aufnahmeelement 12 und einer Welle 32 angeordnet sein. Mindestens eine der zwei Aufnahmevorrichtungen 10 kann einen Faltenbalg 18 aufweisen. Der Faltenbalg 18 kann insbesondere ein Gummifaltenbalg sein. Der Faltenbalg 18 kann zur Übertragung eines Drehmoments ausgebildet sein.
- Eine der in
Fig. 2 dargestellten Aufnahmevorrichtungen 10 kann insbesondere eine elastisch gelagerte Tool-Aufnahme zur Polierbearbeitung von Freiformflächen sein. Das Aufnahmeelement 12 kann bspw. eine Aufnahme für ein Polierwerkzeug 44 sein. - Das elastische Lager 14 kann vorzugsweise geschlossenzellig sein. Mindestens eine der zwei Aufnahmevorrichtungen 10, bevorzugt beide Aufnahmevorrichtungen 10, kann eine Achse 24 aufweisen. Die Achse 24 kann insbesondere eine Rotationsachse sein. Das elastische Lager 14 kann ausgebildet sein, um Kräfte senkrecht zu der Achse 24 aufzunehmen. Die Aufnahmevorrichtung 10 kann bspw. eine Spindel, insbesondere eine angetriebene Werkzeugspindel, aufweisen. Alternativ hierzu kann die Aufnahmevorrichtung 10 eingerichtet sein, um mit einer angetriebenen Werkzeugspindel verbunden zu werden. Beispielseiweise kann die Werkzeugspindel mittels einer Klemmvorrichtung an der Aufnahmevorrichtung 10 befestigt sein. Die Klemmvorrichtung kann insbesondere auch zur Befestigung des kompletten Werkzeugträgers ausgestaltet sein. Die Oberseite des elastischen Lagers 14 und/oder die Unterseite des elastischen Lagers 14 können bspw. mittels einer PSA-Klebefolie 60 mit dem ersten starren Element 38 und/oder mit dem zweiten starren Element 40 verklebt sein. Die Oberseite des elastischen Lagers 14 kann insbesondere in Richtung des Aufnahmeelements 12 weisen. Die Unterseite kann insbesondere von dem Aufnahmeelement 12 wegweisen. Beispielsweise kann die Unterseite zu dem weiteren Aufnahmeelement 68 weisen, insbesondere entlang der hufeisenförmigen Vorrichtung.
- Die Aufnahmevorrichtung 10 kann bspw. eine Welle 32 aufweisen. Das elastische Lager 14 kann eingerichtet sein, um Schwingungen zu dämpfen. Allgemein kann das elastische Lager 14 mit mindestens einem weiteren Element der Aufnahmevorrichtung 10 verklebt sein, vorzugsweise mittels einer Klebefolie 28. Das elastische Lager 14 kann bevorzugt als Platte 30 ausgestaltet sein. Das elastische Lager 14 kann einen Elastizitätsmodul von 0,5 N/mm2 bis 25 N/mm2, insbesondere von 1,0 N/mm2 bis 2 N/mm2, insbesondere von 1,5 N/mm2 bis 2 N/mm2 aufweisen.
Fig. 3 zeigt ein weiteres Ausführungsbeispiel einer Poliermaschine 36 zur Bearbeitung einer optischen Fläche eines Brillenglases 62. Die optische Fläche 62 kann bspw. eine Vorder- -und/oder Rückfläche eines Brillenglases, insbesondere eines Freiform-Brillenglas sein. Die Poliermaschine 36 kann eine Aufnahmevorrichtung 10, wie oben beschrieben, aufweisen. Die inFig. 3 gezeigte Poliermaschine 36 weist, wie die Poliermaschine 36 inFig. 2 , zwei Ausführungsbeispiele der Aufnahmevorrichtungen 10 auf. Beispielsweise kann die Poliermaschine 36 eine Aufnahmevorrichtung 10 als Polierwerkzeughalter 34 aufweisen, insbesondere eine Aufnahmevorrichtung 10 wie bereits inFig. 1 dargestellt und oben beschrieben. Alternativ oder zusätzlich hierzu kann die Poliermaschine 36 eine Aufnahmevorrichtung 10 wie inFig. 2 dargestellt aufweisen. - Alternativ oder zusätzlich kann die Poliermaschine 36 eine Aufnahmevorrichtung 10 als Werkstückaufnahme 64 aufweisen. Die Aufnahmevorrichtung 10 als Polierwerkzeughalter 34 kann als Körper 42 das Polierwerkzeug 44 aufnehmen. Die Aufnahmevorrichtung 10 als Werkstückaufnahme 64 kann als Körper 42 das Brillenglas mit der optischen Fläche bzw. die Linse 62 aufnehmen.
- Die Poliermaschine 36 kann beispielsweise weitere Aufnahmevorrichtungen 10 aufweisen, beispielsweise insgesamt vier Aufnahmevorrichtungen 10, um beispielsweise zwei Brillengläser parallel zu polieren.
- Beide Aufnahmevorrichtungen 10 können bspw. gegenüber voneinander angeordnet sein. Achsen 24 der beiden Aufnahmevorrichtungen 10 können bspw. parallel, aber verschoben zueinander, angeordnet sein. Beispielseiweise können die Achsen 24 verschiebbar sein. Die Poliermaschine 36 kann bspw. eine Steuerungsvorrichtung 66 aufweisen. Die Steuerungsvorrichtung 66 kann bspw. ausgebildet sein, um eine Umdrehungszahl und/oder eine Druckbeaufschlagung zu regeln.
- Beispielsweise kann die Poliermaschine mindestens eine Klemmvorrichtung 58 aufweisen, beispielsweise zur reversiblen Befestigung einer Aufnahmevorrichtung 10. Vorzugsweise kann die Poliermaschine zwei Klemmvorrichtungen 58 zur reversiblen Befestigung zweier Aufnahmevorrichtungen 10 aufweisen.
Fig. 4 zeigt ein Flussdiagramm eines Verfahrens 100 zur Polierbearbeitung einer optischen Fläche 62 eines Brillenglases. In einem vorgelagerten Schritt S101 kann beispielsweise eine Poliermaschine 36 bereitgestellt, wie oben beschrieben. Die Poliermaschine 36 kann zwei Aufnahmevorrichtungen 10 und ein elastisches Lager 14 aufweisen. Jede der beiden Aufnahmevorrichtungen 10 kann ein Aufnahmeelement 12 aufweisen. Das elastische Lager 14 kann zwischen den zwei Aufnahmevorrichtungen 10 angeordnet sein. - In einem ersten Schritt S102 werden ein erster und ein zweiter Körper 42, wie beispielsweise ein Brillenglas mit einer zu polierenden Oberfläche 62 und ein Polierwerkzeug 44, mittels zweier elastisch verbundener Aufnahmevorrichtungen 10 aufgenommen. Der erste Körper kann das Brillenglas 62 aufweisen oder sein. Der zweite Körper kann ein Polierwerkzeug 44 aufweisen oder sein. In einem Schritt S103 wird die optische Fläche 62 des Brillenglases mit dem Polierwerkzeug 44 bzw. mit der Poliermaschine 36 poliert. Weiterhin kann in dem Verfahren die Steuerungseinrichtung 66 eingesetzt werden, um die Polierbearbeitung zu regeln, bspw. um eine Umdrehungsfrequenz oder eine Druckbeaufschlagung oder eine relative Bewegung der beiden Aufnahmeelementen 12 oder eine Beaufschlagung mit Polierpaste oder Wasser zu regeln.
- Zusammenfassend können Vorteile der hierin vorgeschlagenen Lösungen, insbesondere dank der verbesserten Dämpfung während der Polierbearbeitung, darin bestehen, die Oberflächengüte eines Brillenglases weiter zu verbessern und insbesondere bei der Polierbearbeitung einen gleichmäßigerer Materialabtrag zu ermöglichen.
Claims (9)
- Poliermaschine (36) zur Bearbeitung einer optischen Fläche (62) eines Brillenglases, wobei die Poliermaschine (36) zwei Aufnahmevorrichtungen (10) und ein elastisches Lager (14) aufweist, wobei jede der beiden Aufnahmevorrichtungen (10) ein Aufnahmeelement (12) zur reversiblen Aufnahme eines Körpers (42) aufweist, wobei das elastische Lager (14) zwischen den zwei Aufnahmevorrichtungen (10) angeordnet ist, dadurch gekennzeichnet, dass mindestens eine der zwei Aufnahmevorrichtungen (10) eine Achse (24) aufweist, wobei das elastische Lager (14) ausgebildet ist, um Kräfte senkrecht zu der Achse (24) aufzunehmen, wobei die Achse (24) eine Drehachse für eine rotatorische Polierbewegung eines der Aufnahmeelemente (12) ist, wobei das elastische Lager (14) eine Relativbewegung zwischen den beiden Aufnahmevorrichtungen (10) von 250 µm) bis 1 cm senkrecht zur Achse (24) ermöglicht.
- Poliermaschine nach dem vorhergehenden Anspruch, dadurch gekennzeichnet, dass das elastische Lager (14) zwischen zwei starren Elementen (38, 40) angeordnet ist.
- Poliermaschine nach einem der vorhergehenden Ansprüche, wobei das elastische Lager (14) eine Relativbewegung zwischen den beiden Aufnahmevorrichtungen (10) von 500µm bis 4 mm ermöglicht.
- Poliermaschine nach einem der vorhergehenden Ansprüche, dadurch gekennzeichnet, dass eine der zwei Aufnahmevorrichtungen (10) zur reversiblen Aufnahme eines Polierwerkzeugs (44) ausgebildet ist und die andere der zwei Aufnahmevorrichtungen (10) zur reversiblen Aufnahme eines Brillenglases ausgebildet ist.
- Poliermaschine nach einem der vorhergehenden Ansprüche, dadurch gekennzeichnet, dass das elastische Lager (14) wenigstens ein Element ausgewählt aus der Gruppe von Schaumstoff (26), Kautschuk, Elastomer und einem Federelement aufweist.
- Poliermaschine nach einem der vorhergehenden Ansprüche, dadurch gekennzeichnet, dass das elastische Lager (14) geschlossenzellig ist.
- Poliermaschine nach einem der vorhergehenden Ansprüche, dadurch gekennzeichnet, dass das elastische Lager (14) einen Elastizitätsmodul aus der Gruppe von 0,5 N/mm2 bis 25 N/mm2, von 1,0 N/mm2 bis 2 N/mm2, und von 1,5 N/mm2 bis 2 N/mm2 aufweist.
- Verfahren (100) zur Polierbearbeitung einer optischen Fläche eines Brillenglases (62), mit den Schritten:- reversible Aufnahme (S102) eines ersten und eines zweiten Körpers (42) mittels zweier elastisch verbundener Aufnahmevorrichtungen (10), wobei jede der beiden Aufnahmevorrichtungen (10) ein Aufnahmeelement (12) zur jeweiligen reversiblen Aufnahme des ersten oder zweiten Körpers (42) aufweist, wobei ein elastisches Lager (14) zwischen den zwei Aufnahmevorrichtungen (10) angeordnet ist, wobei der erste Körper das Brillenglas (62) aufweist und wobei der zweite Körper ein Polierwerkzeug (44) aufweist, und- Polieren (S103) der optischen Fläche des Brillenglases (62) mit dem Polierwerkzeug (44);dadurch gekennzeichnet, dass mindestens eine der zwei Aufnahmevorrichtungen (10) eine Achse (24) aufweist, wobei das elastische Lager (14) ausgebildet ist, um Kräfte senkrecht zu der Achse (24) aufzunehmen, wobei die Achse (24) eine Drehachse für eine rotatorische Polierbewegung eines der Aufnahmeelemente (12) ist, wobei das elastische Lager (14) eine Relativbewegung zwischen den beiden Aufnahmevorrichtungen (10) von 250 µm bis 1 cm senkrecht zur Achse (24) ermöglicht.
- Verfahren zum Herstellen eines Brillenglases mit einer optischen Fläche (62), dadurch gekennzeichnet, dass eine Polierbearbeitung der optischen Fläche (62) des Brillenglases mit einem Verfahren nach Anspruch 8 durchgeführt wird.
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| EP18209783.2A EP3663039B1 (de) | 2018-12-03 | 2018-12-03 | Poliermaschine zur bearbeitung einer optischen fläche eines brillenglases, verfahren zur polierbearbeitung von optischen flächen von brillengläsern und verfahren zum herstellen eines brillenglases |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| EP18209783.2A EP3663039B1 (de) | 2018-12-03 | 2018-12-03 | Poliermaschine zur bearbeitung einer optischen fläche eines brillenglases, verfahren zur polierbearbeitung von optischen flächen von brillengläsern und verfahren zum herstellen eines brillenglases |
Publications (3)
| Publication Number | Publication Date |
|---|---|
| EP3663039A1 EP3663039A1 (de) | 2020-06-10 |
| EP3663039C0 EP3663039C0 (de) | 2025-02-05 |
| EP3663039B1 true EP3663039B1 (de) | 2025-02-05 |
Family
ID=64572189
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP18209783.2A Active EP3663039B1 (de) | 2018-12-03 | 2018-12-03 | Poliermaschine zur bearbeitung einer optischen fläche eines brillenglases, verfahren zur polierbearbeitung von optischen flächen von brillengläsern und verfahren zum herstellen eines brillenglases |
Country Status (1)
| Country | Link |
|---|---|
| EP (1) | EP3663039B1 (de) |
Families Citing this family (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN120395597B (zh) * | 2025-06-12 | 2026-04-28 | 玉环凯立汽车配件股份有限公司 | 一种用于vvt链轮的浮动式轴向倒角控制系统 |
Family Cites Families (10)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE1235179B (de) * | 1961-07-03 | 1967-02-23 | American Optical Corp | Fuehrungseinrichtung fuer das Schleifen torischer Linsen mittels eines rotierenden, der herzustellenden Torusflaeche entsprechenden Werkzeuges |
| DE3739974A1 (de) | 1987-11-25 | 1989-06-08 | Rodenstock Optik G | Progressives brillenglas |
| DE3934180C2 (de) * | 1988-10-20 | 1996-02-08 | Olympus Optical Co | Haltevorrichtung für eine zu schleifende optische Linse |
| US5291692A (en) * | 1989-09-14 | 1994-03-08 | Olympus Optical Company Limited | Polishing work holder |
| DE19926414C2 (de) * | 1999-06-10 | 2001-11-08 | Optotech Optikmasch Gmbh | Kombiwerkzeug zum Bearbeiten optischer Linsen |
| EP1386694B2 (de) | 2000-02-03 | 2013-01-09 | Carl Zeiss Vision GmbH | Verfahen zum Polieren und Poliermaschine |
| FR2834662B1 (fr) * | 2002-01-16 | 2004-05-14 | Essilor Int | Outil pour le surfacage d'une surface optique |
| DE102013220973B4 (de) | 2013-10-16 | 2025-05-08 | Carl Zeiss Vision International Gmbh | Werkzeug zur Polierbearbeitung von optischen Flächen, Verfahren zum Bearbeiten optischer Flächen von Kunststoffgläsern |
| DE102014015052A1 (de) * | 2014-10-15 | 2016-04-21 | Satisloh Ag | Polierteller für ein Werkzeug zur Feinbearbeitung von optisch wirksamen Flächen an Brillengläsern |
| DE102014015053A1 (de) | 2014-10-15 | 2016-04-21 | Satisloh Ag | Vorrichtung zur Feinbearbeitung von optisch wirksamen Flächen an insbesondere Brillengläsern |
-
2018
- 2018-12-03 EP EP18209783.2A patent/EP3663039B1/de active Active
Also Published As
| Publication number | Publication date |
|---|---|
| EP3663039A1 (de) | 2020-06-10 |
| EP3663039C0 (de) | 2025-02-05 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| DE69807032T2 (de) | Ophtalmische linse erzeugungsvorrichtung mit schwingungsdämpfungsanordnung | |
| EP3206837B1 (de) | Polierteller für ein werkzeug zur feinbearbeitung von optisch wirksamen flächen an brillengläsern | |
| EP3463751B1 (de) | Verfahren zum polieren von linsen | |
| EP2837464B1 (de) | Polierverfahren zur Bearbeitung einer optischen Oberfläche einer optischen Linse und hierfür geeignete Polierwerkzeuge | |
| US10092994B2 (en) | Grinding machine with pivotable mounting of a grinding spindle | |
| DE102016004328A1 (de) | Werkzeugspindel für eine Vorrichtung zur Feinbearbeitung von optisch wirksamen Flächen an Werkstücken | |
| EP1773539B1 (de) | Verfahren und vorrichtung zur bearbeitung von oberflächen von optischen werkstücken | |
| WO2017211452A1 (de) | Maschine zur bearbeitung von werkstücken in optischer qualität | |
| DE602004010718T2 (de) | Pneumatischer verriegelungsträger für eine optische linse | |
| DE102019005084A1 (de) | Polierwerkzeug sowie Vorrichtung zum Polieren eines Werkstücks | |
| EP1711311A1 (de) | Vorrichtung und verfahren zum polieren einer optischen fläche, optisches bauelement, sowie verfahren zum herstellen eines polierwerkzeugs | |
| DE102015115078A1 (de) | Poliervorrichtung zum Polieren konkaver Linsenflächen von optischen Linsen und Verfahren zu deren Betrieb | |
| DE3021244A1 (de) | Polierkopf zur bearbeitung von linsen | |
| DE102012108594A1 (de) | Vorrichtung zur Finishbearbeitung von Werkstücken | |
| DE102007050470A1 (de) | Verfahren zum Herstellen von optisch aktiven Oberflächen durch Polieren von vorgeschliffenen Linsen und eine Vorrichtung zur Durchführung des Verfahrens | |
| DE60206518T2 (de) | Werkzeughaltevorrichtung für hochgenaue kalibrierung von löchern | |
| EP3663039A1 (de) | Poliermaschine zur bearbeitung einer optischen fläche eines brillenglases, aufnahmevorrichtung zur verwendung in der poliermaschine, verfahren zur polierbearbeitung von optischen flächen von brillengläsern und verfahren zum herstellen eines brillenglases | |
| EP1424584B1 (de) | Spiegel einer Laserbearbeitungsmaschine | |
| DE19701735A1 (de) | Verfahren und Vorrichtung zum Polieren von beliebigen Oberflächen | |
| DE102014012354A1 (de) | Verfahren und Vorrichtung zur ultrapräzisen Bearbeitung einer Referenzfläche eines eine optische Achse aufweisenden Werkstücks | |
| EP3820685A1 (de) | Verfahren zur herstellung eines optischen systems mit einer optischen komponente aus einem sprödharten material | |
| DE102012216724B4 (de) | Verfahren und Vorrichtung zur Polierbearbeitung von Brillenlinsen und Gießformen für die Brillenlinsenherstellung sowie entsprechendes Verfahren zur Herstellung von Brillenlinsen und Gießformen für die Brillenlinsenherstellung | |
| EP3106262B1 (de) | Poliervorrichtung zum polieren linsenflächen von optischen linsen und verfahren zu deren betrieb | |
| DE69803327T2 (de) | Drehmaschine und Verfahren | |
| DE202014009911U1 (de) | Multimaterial Blockstück |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE APPLICATION HAS BEEN PUBLISHED |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| AX | Request for extension of the european patent |
Extension state: BA ME |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: REQUEST FOR EXAMINATION WAS MADE |
|
| 17P | Request for examination filed |
Effective date: 20201203 |
|
| RBV | Designated contracting states (corrected) |
Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: EXAMINATION IS IN PROGRESS |
|
| 17Q | First examination report despatched |
Effective date: 20230706 |
|
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: GRANT OF PATENT IS INTENDED |
|
| INTG | Intention to grant announced |
Effective date: 20240906 |
|
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE PATENT HAS BEEN GRANTED |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: FG4D Free format text: NOT ENGLISH |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: EP |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R096 Ref document number: 502018015546 Country of ref document: DE |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FG4D Free format text: LANGUAGE OF EP DOCUMENT: GERMAN |
|
| U01 | Request for unitary effect filed |
Effective date: 20250205 |
|
| U07 | Unitary effect registered |
Designated state(s): AT BE BG DE DK EE FI FR IT LT LU LV MT NL PT RO SE SI Effective date: 20250211 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: RS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250505 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: PL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250205 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: ES Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250205 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: NO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250505 Ref country code: IS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250605 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: HR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250205 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250506 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SM Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250205 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CZ Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250205 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250205 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: L10 Free format text: ST27 STATUS EVENT CODE: U-0-0-L10-L00 (AS PROVIDED BY THE NATIONAL OFFICE) Effective date: 20251217 |
|
| 26N | No opposition filed |
Effective date: 20251106 |
|
| U20 | Renewal fee for the european patent with unitary effect paid |
Year of fee payment: 8 Effective date: 20251230 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MC Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250205 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: H13 Free format text: ST27 STATUS EVENT CODE: U-0-0-H10-H13 (AS PROVIDED BY THE NATIONAL OFFICE) Effective date: 20260723 |