EP3446991B1 - Schrumpfvorrichtung und verfahren zum ansaugen von luft aus einem innenraum einer schrumpfvorrichtung - Google Patents
Schrumpfvorrichtung und verfahren zum ansaugen von luft aus einem innenraum einer schrumpfvorrichtung Download PDFInfo
- Publication number
- EP3446991B1 EP3446991B1 EP18182628.0A EP18182628A EP3446991B1 EP 3446991 B1 EP3446991 B1 EP 3446991B1 EP 18182628 A EP18182628 A EP 18182628A EP 3446991 B1 EP3446991 B1 EP 3446991B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- suction
- shrinking device
- shrinking
- suction panel
- perforations
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
Images



Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65B—MACHINES, APPARATUS OR DEVICES FOR, OR METHODS OF, PACKAGING ARTICLES OR MATERIALS; UNPACKING
- B65B53/00—Shrinking wrappers, containers, or container covers during or after packaging
- B65B53/02—Shrinking wrappers, containers, or container covers during or after packaging by heat
- B65B53/06—Shrinking wrappers, containers, or container covers during or after packaging by heat supplied by gases, e.g. hot-air jets
- B65B53/063—Tunnels
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65B—MACHINES, APPARATUS OR DEVICES FOR, OR METHODS OF, PACKAGING ARTICLES OR MATERIALS; UNPACKING
- B65B53/00—Shrinking wrappers, containers, or container covers during or after packaging
- B65B53/02—Shrinking wrappers, containers, or container covers during or after packaging by heat
- B65B53/06—Shrinking wrappers, containers, or container covers during or after packaging by heat supplied by gases, e.g. hot-air jets
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65B—MACHINES, APPARATUS OR DEVICES FOR, OR METHODS OF, PACKAGING ARTICLES OR MATERIALS; UNPACKING
- B65B21/00—Packaging or unpacking of bottles
- B65B21/24—Enclosing bottles in wrappers
- B65B21/245—Enclosing bottles in wrappers in flexible wrappers, e.g. foils
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65B—MACHINES, APPARATUS OR DEVICES FOR, OR METHODS OF, PACKAGING ARTICLES OR MATERIALS; UNPACKING
- B65B59/00—Arrangements to enable machines to handle articles of different sizes, to produce packages of different sizes, to vary the contents of packages, to handle different types of packaging material, or to give access for cleaning or maintenance purposes
- B65B59/001—Arrangements to enable adjustments related to the product to be packaged
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65B—MACHINES, APPARATUS OR DEVICES FOR, OR METHODS OF, PACKAGING ARTICLES OR MATERIALS; UNPACKING
- B65B59/00—Arrangements to enable machines to handle articles of different sizes, to produce packages of different sizes, to vary the contents of packages, to handle different types of packaging material, or to give access for cleaning or maintenance purposes
- B65B59/005—Adjustable conveying means
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65B—MACHINES, APPARATUS OR DEVICES FOR, OR METHODS OF, PACKAGING ARTICLES OR MATERIALS; UNPACKING
- B65B59/00—Arrangements to enable machines to handle articles of different sizes, to produce packages of different sizes, to vary the contents of packages, to handle different types of packaging material, or to give access for cleaning or maintenance purposes
- B65B59/04—Machines constructed with readily-detachable units or assemblies, e.g. to facilitate maintenance
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65B—MACHINES, APPARATUS OR DEVICES FOR, OR METHODS OF, PACKAGING ARTICLES OR MATERIALS; UNPACKING
- B65B65/00—Details peculiar to packaging machines and not otherwise provided for; Arrangements of such details
- B65B65/003—Packaging lines, e.g. general layout
- B65B65/006—Multiple parallel packaging lines
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65B—MACHINES, APPARATUS OR DEVICES FOR, OR METHODS OF, PACKAGING ARTICLES OR MATERIALS; UNPACKING
- B65B2220/00—Specific aspects of the packaging operation
- B65B2220/24—Cooling filled packages
Definitions
- the document US 3526752 describes a shrink tunnel with a fan.
- the air is directed by the fan over heating rods, directed downward in the outer shaft walls and blown into the interior of the shrink tunnel through lower openings.
- Inner shaft walls which have openings towards the interior, are arranged between the outer shaft walls and the interior. Air is drawn from the interior through these openings and is sucked in in particular by the fan.
- Such an arrangement is only suitable for one-lane article transport.
- the object of the invention is to provide an improved shrink device with shaft walls, which allows an optimized suction of air from the interior of the shrink device and in particular is also suitable for shrink devices with single-lane and / or multi-lane transport.
- the articles or article assemblies are transported on a conveying means, for example an endless conveyor belt, in a transport direction through the shrinking device and are thereby acted upon with shrinking means.
- a conveying means for example an endless conveyor belt
- the shrinking device comprises at least one suction device for sucking in air from the interior of the shrinking device.
- the suction device has at least one suction opening arranged above the transport path and above the at least two outer shaft walls.
- at least one suction diaphragm is arranged above the transport path, which extends over a width transverse to the transport direction, which is greater than a width of the suction opening.
- the suction panel extends in an area above the at least two outer shaft walls and over one Width between the outflow surfaces of the two outer shaft walls or beyond.
- the suction panel extends over a width of the at least one transport path or beyond.
- the suction panel preferably extends transversely to the transport direction over the total width of all transport routes subdivided by inner shaft walls or beyond.
- the suction panel preferably extends above the at least one inner shaft wall, likewise essentially over a width between the two outer shaft walls or beyond.
- the suction panel has a base area which is arranged in a plane parallel to and above the transport path and above the at least two outer shaft walls.
- the suction panel is particularly preferably larger than the suction opening of the suction device that is to be covered.
- the suction diaphragm covers an area in a plane parallel to the suction opening which is larger than the suction opening.
- the base area of the intake diaphragm is larger than the intake opening.
- the suction panel extends essentially over a depth which is greater than a depth of the suction opening, in particular a depth of the suction opening parallel to the transport direction of the articles or article combinations wrapped with shrink film through the shrinking device.
- the suction panel is arranged at a distance from the suction opening, in particular at a vertical distance.
- the suction panel at least partially prevents the air from being drawn in directly via the suction opening in a suction direction that is essentially vertical to the transport path.
- part of the air is sucked in through the perforations of the intake panel, while another part of the air is directed around the outer edges of the base area of the intake panel and sucked in through the lateral openings formed by the spacing between the intake opening and the intake panel.
- the size of the lateral openings formed between the suction opening and the base surface of the suction diaphragm can be adjusted by slides or flaps or the like, so that the suction strength can be regulated in these areas. If more air can be sucked in from the space between the closed side surface of the outer shaft wall and the housing of the shrink device via the lateral openings, then only a reduced suction takes place via the perforations in the base area.
- the suction panel can be arranged and releasably fastened within the shrinking device, for example by means of a screw connection, a lever system, a plug connection or a latching connection.
- permanent connections are also possible, for example by welding, etc.
- a quick-change system is particularly preferably provided for arranging the suction panel within the shrinking device.
- the suction panel can have at least one profile that can be guided in or over a rail of the shrinking device so that the suction panel can simply be pushed in or onto the rail and appropriately arranged and positioned within the shrinking device. If necessary, the suction panel can be fixed in place in its respective position using other suitable fastening means.
- the rails are aligned parallel or orthogonally to the transport direction and are preferably arranged above the shaft walls and below the suction opening.
- the two partial surfaces can be arranged with respect to one another in such a way that the tip of an angle ⁇ 180 ° formed between the two partial surfaces points in the direction of the transport path after the suction panel has been arranged within the shrink device, or that the tip of the angle ⁇ 180 ° points in the direction of the suction opening .
- the suction diaphragm described above, with or without perforations in the base area, can advantageously be used over the entire machine width of the shrinking device.
- the selection of the shape and / or the suction panel or the perforations of the suction panel, in particular the shape and / or size and / or arrangement and / or spacing of the perforations can advantageously be adapted to the respective product to be processed and / or the respective production conditions.
- an adaptation of the work area can be provided, in particular an adaptation of the suction surface of the suction panel, which can be advantageous in particular when switching from single-lane production to multi-lane production.
- the suction panels can preferably be designed as exchangeable format parts; In particular, a modular construction kit principle can be provided which provides several differently designed suction apertures. These suction panels can preferably be assigned to the suction opening of the suction device by means of a quick-change system and can thus be arranged and fastened within the shrinking device as required.
- the invention further relates to a method for sucking in air from an interior of a shrinking device with a transport path for transporting articles or article assemblies wrapped with shrink film in one transport direction.
- the shrinking device comprises at least two outer shaft walls, each with an outflow surface facing the transport path for heat-shrinking the shrink film around articles or article combinations, the air being sucked in mainly from an area between a housing delimiting the interior of the shrinking device and a side surface of the outer shaft walls facing away from the transport path .
- the shrinking agent or shrinking medium in particular formed by hot air, is generated, for example, in that air is sucked in from the interior of the shrinking device through a suction device, for example a radial fan, passed over heating devices and heated in the process.
- Electric heating devices, electric heating rods or fuel-operated heating devices can be used as heating devices, for example gas burners, pore burners or the like.
- the shrinking agent or medium produced in this way is introduced into the shaft walls and from there sprayed onto the group of articles wrapped in shrink film.
- the shaft walls are, for example, lateral spraying devices in the form of perforated or perforated hollow bodies.
- the shrinking device In the case of single-lane processing, the shrinking device normally comprises two so-called outer shaft walls.
- the outer shaft walls each have an outflow surface facing the transport path for the article groups and an outer closed surface.
- the outer shaft walls are in particular arranged parallel to the transport direction of the article group wrapped in shrink film and laterally to the transport path and thus ensure that the article group wrapped in shrink film is exposed to the side with hot shrink agent or hot air. Furthermore, shrinking agent or hot air is sprayed through the conveying surface of the conveyor belt from below onto the group of articles wrapped with shrink film.
- a so-called suction panel is arranged at a defined distance in front of the suction opening of the suction device. This suction panel is dimensioned in such a way that it preferably extends beyond the suction opening on all sides. The sucked in air is thus sucked in laterally through the openings formed by the defined distance between the suction opening and the suction panel.
- the intake panel has preferably a defined width transversely to the transport direction of the article group wrapped with shrink film, which is greater than a width of the suction opening transversely to the transport direction of the article group wrapped with shrink film.
- the suction panel preferably has a depth parallel to the transport direction of the group of articles wrapped with shrink film, which is greater than a depth of the suction opening.
- the suction panel has perforations through which air can also be drawn in from the interior and drawn into the suction device through the suction opening. A distributed, uniform and / or homogeneous suction of air from the interior of the shrinking device is thus effected, as a result of which good, reproducible shrinking results are achieved.
- the suction panel can have a rectangular surface as a base, the suction panel preferably being arranged within a shrinking device in such a way that the rectangular surface is arranged parallel to the conveying surface formed by the conveyor belt for the groups of items wrapped with shrink film.
- the rectangular area is arranged between two side parts.
- the side parts are designed orthogonally to the rectangular surface and are arranged parallel to one another and also have a defined height which can correspond at least or approximately to the distance between the suction opening and the suction panel.
- the free side of the side parts opposite the rectangular surface can each be designed for attachment to the suction device.
- Such a suction panel can be produced, for example, by reshaping a rectangular sheet metal or the like, the side parts and the fastening elements being produced by bending each at a 90 ° angle to the respective adjacent area.
- the fastening elements are pushed into corresponding receptacles or on rails on the suction device, for example.
- Other fastening options known to the person skilled in the art, in particular by means of separate fastening means or the like arranged on the side parts, are also intended to be encompassed by the invention.
- the suction panel can also have an octagonal or hexagonal basic shape of the base area.
- the suction panel can also have a rectangular basic shape with a curvature that points convexly away from the suction opening and can be designed without perforations, so that the air that is sucked in is essentially only sucked in from the space between the housing and the outer shaft wall.
- the suction panel can optionally have two rectangular surfaces which, viewed from the suction opening, are formed at an angle smaller than 180 ° to one another.
- Another variant of the suction diaphragm in the assembled state within the shrinking device can also have a rectangular surface parallel to the conveying surface formed by the conveyor belt, with the side parts tapering towards the rectangular surface.
- Such a suction panel can have perforations at least in the area of the base area, via which air from the interior of the Shrink device is sucked in.
- the perforations are formed, for example, by drilling or punching.
- the perforations can be designed and arranged regularly within the respective base area. However, embodiment variants are also conceivable in which an irregular arrangement of perforations is formed in some areas and / or in which a higher density of perforations is formed in some areas.
- the perforations can be designed as round holes; these perforations can be made in the base of the suction panel, for example, by drilling or punching.
- the perforations can also be designed as square openings and can, for example, be made in the base area of the suction panel by punching out.
- the perforations can be designed as elongated holes, for example by means of an elongated hole cutter or by means of a suitable punching tool or by drilling and then milling out the intermediate area, etc.
- the perforations can also be formed by bores that have been reworked with a countersink drill, so that the bores in the direction of the interior of the shrinking device have a larger diameter than in the direction of the fan. Further shapes of the perforations are possible, for example rectangular openings, oval openings, scale-shaped openings, etc.
- the size of the openings and / or the spacing between the openings and / or the arrangement of the openings can also be made variable.
- the suction panel can extend transversely to the transport direction and transversely to the shaft walls aligned parallel to the transport direction above the transport path for the products to be processed, in particular for the groups of articles wrapped with shrink film.
- the suction panel extends largely over the entire width of the two-lane transport route and has a width that is significantly wider than the width of the suction opening of the suction device.
- the suction panel preferably has a depth parallel to the transport direction that is greater than a depth of the suction opening. The height of the side parts defines the distance between the suction opening and the base of the suction panel.
- the suction panel is arranged on the suction device or adjacent to the suction device via the fastening area, which also extends transversely to the transport direction. Furthermore, guide rails can be provided on which the fastening elements are pushed or between them the suction panel is pushed in.
- the air from the interior is sucked in laterally through the open sides of the suction panel in the area between the base and the suction opening. In particular, essentially only air is sucked in from the space between the housing of the shrinking device and the closed side surface of the outer shaft walls. This leads to a uniform and, in particular, reproducible shrinking result, since the shrink film cannot be blown.
- the size of the suction surface can optionally be set variably.
- the suction area represents in particular the area via which air can be sucked in from the interior of the shrinking device in the direction of the suction device.
- two sliding plates which can be displaced parallel to the longitudinal axis of the suction panel, can be provided with which at least part of the perforations in the base area of the suction panel can be covered if necessary, so that only air is sucked in through the uncovered perforations. In this way, for example, areas can be covered in which the end areas of the shrink film protrude from the articles in the article group.
- This specific change in the size and / or shape of the suction surface can be adapted to the respective product, in particular when there is a product change.
- a change in the suction surface can be particularly useful and advantageous when article groups of a different width are processed and / or when a single-lane transport of article groups through the shrinking device is switched to multi-lane transport or the like.
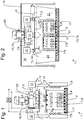
- the schematic front view of the Fig. 1 shows a single-lane processing of articles 2 or article assemblies in a shrinking device 1, while the Fig. 2 a two-lane processing of articles 2 or article assemblies in a shrinking device 1 illustrates.
- Article 2, in particular beverage containers, bottles 4, cans or the like, are put together in article groups 3.
- the article group 3 is wrapped with a shrink film 5 in an upstream film wrapping device (not shown).
- the article group 3 wrapped with shrink film 5 is fed to the shrink tunnel of the shrinking device 1 on a conveyor belt 6 in a transport direction perpendicular to the image plane.
- the with Shrink film 5 wrapped article group 3 with shrink agent 7, in particular hot air 8 or the like acted upon, whereby the shrink film 5 shrinks around the article 2, for example bottles 4, and thus packaging units are formed.
- the shrinking agent 7, in particular the hot air 8, is generated, for example, by sucking air 9 from the interior 16 of the shrinking device 1 through a suction device 10, for example a radial fan 11, passing it over heating devices 12 and heating it in the process.
- Electric heating devices or heating devices operated by means of a fuel can be used as heating devices 12, for example gas burners, pore burners or electric heating rods or the like.
- the shrinking agent 7 produced in this way is introduced into the shaft walls 13 and from there sprayed onto the article group 3 wrapped with shrink film 5.
- the shaft walls 13 are, for example, lateral spraying devices in the form of perforated or perforated hollow bodies.
- a so-called suction diaphragm 22 is arranged at a distance A in front of the suction opening 20 of the suction device 10.
- This suction panel 22 is dimensioned in such a way that it preferably extends beyond the suction opening 20 on all sides. The sucked in air 9 is thus sucked in laterally via the openings 23 formed by the distance A between the suction opening 20 and the suction diaphragm 22.
- the packaging units or bundles being formed After the article groups 3 wrapped in shrink film 5 have passed through the shrink tunnel of the shrink device 1, the packaging units or bundles being formed, they can be cooled with cold air by fans arranged above the conveyor belt 6 and downstream of the shrink tunnel (not shown).
- the suction panel 22 shown here is designed without perforations and extends above the shaft walls 13 over a width between the two outer shaft walls 14.
- the suction panel 22 causes essentially only air 9 from the respective intermediate spaces 21 between the closed side surfaces 19 of the outer shaft walls 14 and the housing 19 of the shrinking device is sucked.
- a suction panel 22 with perforations 24 as described above can also be advantageous for multi-lane production, since such a suction panel 22 is also advantageous With a suitable number and arrangement of the perforations 24, the amount of air 9 sucked in from the respective transport paths can be adjusted so that the suction pressure is preferably the same in all transport paths.
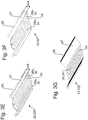
- FIGS. 3A to 3G show different embodiments of suction orifices 22a to 22g.
- the suction panel 22a according to FIG Figure 3A a rectangular surface 25 as the base surface 30, the suction panel 22a preferably in this way within a shrinking device 1 (cf. Figures 1 and 2 ) is arranged that the rectangular surface 25 is arranged parallel to the conveyor surface formed by the conveyor belt 6 for the article groups 3 wrapped with shrink film 5.
- the rectangular surface 25 is arranged between two side parts 27.
- the fastening elements 28 shown here are, for example, in corresponding receptacles or on rails on the suction device 10 (cf. Figures 5 and 6th ) inserted.
- Other fastening options known to the person skilled in the art, in particular by means of separate fastening means or the like arranged on the side parts 27, are also intended to be encompassed by the invention.
- the suction panel 22b according to Figure 3B has an octagonal basic shape and suction panel 22c according to FIG Figure 3C has a hexagonal basic shape of the base 30.
- the suction panel 22d according to Figure 3D has a rectangular basic shape with a convex shape pointing away from the suction opening 20 and is designed without perforations, so that the sucked in air 9 according to the in Fig. 2 The example shown is essentially only sucked in from the space 21 between the housing 19 and the outer shaft wall 14.
- the intake panel 22e according to Figure 3E comprises two rectangular surfaces 26a and 26b which, as seen from the suction opening 20, are at an angle ⁇ ⁇ 180 ° to one another are trained.
- the intake aperture 22f according to Figure 3F on the other hand comprises two rectangular surfaces 26a and 26b which, as seen from the suction opening 20, are formed at an angle ⁇ > 180 ° to one another.
- the suction panel 22g according to Figure 3G has a rectangular surface 25 parallel to the conveying surface formed by the conveyor belt 6 in the assembled state within the shrinking device 1, the side parts 27 being arranged so as to taper obliquely to the rectangular surface 25.
- the suction panel 22 has so-called perforations 24, at least in the area of the base 30, through which air is also sucked in from the interior of the shrinking device (cf. Figures 1 and 2 ).
- the perforations 24 are formed, for example, by bores or punchings. Even if a regular arrangement of the perforations 24 within the respective base surface 30 is shown in the illustrated embodiments, design variants are also conceivable in which an irregular arrangement of perforations 24 is formed in some areas and / or in some areas a higher density of perforations 24 is formed.
- the Figures 4A to 4D show different embodiments of the perforations 24 as they can be formed in a suction panel 22 described above.
- the perforations 24a according to Figure 4A are designed as round holes and can be drilled into the base of the suction panel, for example.
- the perforations 24b according to Figure 4B are designed as square openings and can be made in the base of the suction panel, for example by punching them out.
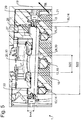
- the perspective detailed view of the Fig. 5 shows a first embodiment of an arrangement of a suction panel 22 within a shrinking device 1, which is equipped with three shaft walls 13 for two-lane processing (cf. Fig. 2 ).
- the suction panel 22 extends transversely to the transport direction TR and transversely to the shaft walls 13, which are aligned parallel to the transport direction TR, above the transport path for the products to be processed, in particular for the article groups 3 wrapped with shrink film 5 (cf. Figures 1, 2 ).
- the suction panel 22 extends largely over the entire width of the two-lane transport route and has a width B22 that is significantly wider than the width B20 of the suction opening 20 of the suction device 10.
- the suction panel 22b has a depth parallel to the transport direction TR that is greater than a depth of the suction opening 20
- Suction diaphragm 22b is arranged on suction device 10 or adjacent to suction device 10.
- the suction panel 22b is arranged in such a way that the side parts 27 and thus the fastening areas 28 are arranged parallel to the shaft walls 13 of the shrinking device 1.
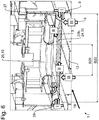
- the air 9 from the interior 16 (cf. Figures 1, 2 and 5 ) is sucked in via the open sides next to the fastening areas (not visible) of the suction panel 22b (arrows with reference symbol I).
- air 9 is sucked in in the transport direction TR or against the transport direction TR (arrows with reference symbol II).
- further air 9 is sucked in via the perforations 24 of the underside or base surface 30 of the suction diaphragm 22b (arrows with reference symbol III).
- the perspective view of the Fig. 7 shows a further embodiment of a suction diaphragm 22h, in which the size of the suction surface can be set variably.
- the suction surface represents in particular the surface via which air 9 from the interior 16 of the shrinking device 1 (cf. Figures 1 and 2 ) can be sucked in towards the suction device 10.
- two sliding plates 32 which can be displaced parallel to the longitudinal axis L22 of the suction panel 22h, are provided with which at least part of the perforations 24 of the base 30 of the suction panel 22h can be covered if necessary, so that only air 9 is sucked in via the uncovered perforations 24 .
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Packages (AREA)
- Containers And Plastic Fillers For Packaging (AREA)
- Labeling Devices (AREA)
Description
- Die vorliegende Erfindung betrifft eine Schrumpfvorrichtung und ein Verfahren zum Ansaugen von Luft aus einem Innenraum einer Schrumpfvorrichtung gemäß den Merkmalen der unabhängigen Ansprüche 1 bzw. 10.
- Bei der Verpackung von Artikeln, insbesondere von Getränkebehältern, Flaschen etc. zu Gebinden, werden die Artikel in gewünschter Weise zusammengestellt und mit einer Schrumpffolie umhüllt. Die Schrumpffolie wird durch Zufuhr von Schrumpfmittel, beispielsweise von Heißluft, in einem Schrumpftunnel um die Artikel herum aufgeschrumpft. Aus dem Stand der Technik sind Luftbeaufschlagungen mittels Düsenrohren, Düsenkanälen und Schachtwänden bekannt.
- Häufig werden die Gebinde, abhängig von ihrer jeweiligen Größe, im Schrumpftunnel in mehreren parallel geführten Bahnen verarbeitet. Um alle Gebinde von allen Seiten mit warmer Luft beaufschlagen zu können, müssen auch Mittel zum Einbringen der warmen Luft vorgesehen sein, welche das Schrumpfmittel zwischen den parallel geführten Artikeln eindüsen. Beispielsweise werden für die mehrbahnige Verarbeitung Schrumpftunnel mit mindestens einer so genannten mittleren Schachtwand verwendet. Bei den Schachtwänden handelt es sich um seitliche Bedüsungsvorrichtungen in Form von belochten Hohlkörpern. Eine innere Schachtwand weist Schrumpfmittelaustrittsöffnungen an beiden parallel zur Transportrichtung angeordneten Seitenwandflächen auf, so dass Heißluft nach beiden Seiten in das Innere des Schrumpftunnels einströmt und somit für die seitliche Beaufschlagung der Artikel mit heißem Schrumpfmittel sorgt. Eine äußere Schachtwand weist Schrumpfmittelaustrittsöffnungen nur an der dem Innenraum des Schrumpftunnels zugewandten Seitenwandfläche auf, so dass Heißluft über diese in das Innere des Schrumpftunnels einströmt und somit für die seitliche Beaufschlagung der Artikel mit heißem Schrumpfmittel sorgt. Die bekannten Schachtwände sind Wände mit einem inneren Hohlraum, in den die Schrumpfmittel, beispielsweise Heißluft, eingeblasen wird. Hierzu weisen die Schachtwände jeweils mindestens eine, vorzugsweise im oberen Bereich angeordnete Lufteintrittsöffnung auf, durch die das Schrumpfmittel von oben her in die Schachtwand eingeblasen wird und dann durch die Schrumpfmittelaustrittsöffnungen in das Innere des Schrumpftunnels strömt.
- Das Schrumpfmittel wird beispielsweise durch einen Heißgas- oder Schrumpfgaserhitzer bereitgestellt, der eine elektrische oder vermittels eines Brennstoffs betriebene Heizeinrichtung umfasst. Das heiße Schrumpfmittel, insbesondere Heißgas, wird in die Schachtwände eingeleitet und über deren Ausströmfläche in den Innenraum der Schrumpfvorrichtung und somit auf die mit Schrumpffolie umhüllten Artikel aufgebracht. Der Heizeinrichtung muss fortlaufend Luft zugeführt werden, zum einen zum Verbrennen der Brennstoffe und/oder zur Erwärmung als Schrumpfmittel. Diese Luft wird zumindest teilweise aus dem Innenraum der Schrumpfvorrichtung entnommen, beispielsweise indem eine Ansaugvorrichtung die Luft aus dem Innenraum der Schrumpfvorrichtung ansaugt.
- Solche gattungsgemäßen Schrumpfvorrichtungen werden beispielsweise in den Offenlegungsschriften
DE 102007049441 A1 undDE 102011052353 A1 beschrieben. - Das Dokument
US 3526752 beschreibt einen Schrumpftunnel mit einem Gebläse. Die Luft wird durch das Gebläse über Heizstäbe geleitet, in äußeren Schachtwänden nach unten geleitet und über untere Öffnungen in den Innenraum des Schrumpftunnels eingeblasen. Zwischen den äußeren Schachtwänden und dem Innenraum sind innere Schachtwände angeordnet, die Öffnungen zum Innenraum hin aufweisen. Über diese Öffnungen wird Luft aus dem Innenraum abgezogen und dabei insbesondere durch das Gebläse angesaugt. Eine solche Anordnung ist nur für den einbahnigen Artikeltransport geeignet. - Das Dokument
DE 602 01 393 T2 beschreibt einen Tunnelofen mit einem Kettenförderer. Der Tunneloffen umfasst ein Heißluftumlaufgebläse, mittels welcher Luft in den Spalt des Abdeckelements geleitet wird, in dem die Widerstände für das Heizen der Luft angeordnet sind. Auch wird mit dem Heißluftumlaufgebläse Luft aus der Heißschrumpfkammer zu einem weiteren Gebläse angesaugt. Unterhalb des Gebläses ist eine gelöcherte Platte vorgesehen. - Das Dokument
DE 39 03 252 A1 beschreibt einen Vorerhitzungsofen für Glasbehälter. Ein Rahmen umgibt und lagert einen Tunnel, welcher einen länglichen Kanal bildet. Ein Gasbrenner erstreckt sich durch die rechte Wand, wobei am Brenner ein Gebläse montiert ist. Brenner und Gebläse dienen dazu, eine Gasflamme vorzusehen, die sich in den Kanal des Tunnels erstreckt. Der Vorerhitzungsofen umfasst weiter ein Zentrifugalgebläse. Luft und erhitzte Gase dringen von den Seiten in das Gebläse ein und werden durch den Gebläseauslass abgegeben. - Die Aufgabe der Erfindung besteht darin, eine verbesserte Schrumpfvorrichtung mit Schachtwänden bereitzustellen, die eine optimierte Ansaugung von Luft aus dem Innenraum der Schrumpfvorrichtung erlaubt und insbesondere auch für Schrumpfvorrichtungen mit einbahnigem und/oder mehrbahnigem Transport geeignet ist.
- Die obige Aufgabe wird durch eine Schrumpfvorrichtung und ein Verfahren zum Ansaugen von Luft aus einem Innenraum einer Schrumpfvorrichtung gelöst, die die Merkmale in den unabhängigen Patentansprüchen umfassen. Weitere vorteilhafte Ausgestaltungen werden durch die Unteransprüche beschrieben.
- Die Erfindung bezieht sich auf eine Schrumpfvorrichtung zum Heißschrumpfen von Schrumpffolie um Artikel oder Artikelzusammenstellungen. Die Schrumpfvorrichtung umfasst mindestens einen Innenraum mit einer Transportstrecke für den Transport der mit Schrumpffolie umhüllten Artikel oder Artikelzusammenstellungen. Weiterhin umfasst die Schrumpfvorrichtung mindestens zwei äußere Schachtwände mit jeweils einer der Transportstrecke zugewandten Ausströmfläche. Über die Ausströmfläche wird Schrumpfmittel, vorzugsweise in Form von Heißluft o.ä., seitlich auf die innerhalb der Transportstrecke angeordneten und mit Schrumpffolie umhüllten Artikel oder Artikelzusammenstellungen geleitet. Beispielsweise umfasst die Ausströmfläche eine Mehrzahl von auf die mit Schrumpffolie umhüllten Artikel oder Artikelzusammenstellungen gerichteten Düsen. Durch die Düsen wird das Schrumpfmittel aus den Schachtwänden gerichtet flächig in Richtung der mit Schrumpffolie umhüllten Artikel oder Artikelzusammenstellungen geleitet.
- Vorzugsweise ist vorgesehen, dass die Artikel oder Artikelzusammenstellungen auf einem Fördermittel, beispielsweise einem Endlosförderband, in einer Transportrichtung durch die Schrumpfvorrichtung hindurch transportiert und dabei mit Schrumpfmittel beaufschlagt werden.
- Für den einbahnigen Transport von Artikeln oder Artikelzusammenstellungen umfasst die Schrumpfvorrichtung beispielsweise zwei beidseitig zur Transportstrecke für die Artikel oder Artikelzusammenstellungen angeordnete äußere Schachtwände, die jeweils eine der Transportstrecke der Schrumpfvorrichtung zugewandte Ausströmfläche und eine äußere geschlossene Seitenfläche aufweisen. Für den zweibahnigen oder mehrbahnigen Transport von Artikeln oder Artikelzusammenstellungen umfasst die Schrumpfvorrichtung beispielsweise zwei beidseitig zur Transportstrecke für die Artikel oder Artikelzusammenstellungen angeordnete äußere Schachtwände und mindestens eine mittig auf der Transportstrecke, parallel zu den äußeren Schachtwänden angeordnete innere Schachtwand. Die mindestens eine innere Schachtwand weist zwei jeweils dem Innenraum der Schrumpfvorrichtung zugewandte Ausströmflächen auf und unterteilt das Fördermittel in zwei parallele Transportstrecken bzw. Transportbahnen für die Artikel oder Artikelzusammenstellungen.
- Weiterhin umfasst die Schrumpfvorrichtung mindestens eine Ansaugvorrichtung zum Ansaugen von Luft aus dem Innenraum der Schrumpfvorrichtung. Die Ansaugvorrichtung weist mindestens eine oberhalb der Transportstrecke und oberhalb der mindestens zwei äußeren Schachtwände angeordnete Ansaugöffnung auf. Zugeordnet zu der Ansaugöffnung ist oberhalb der Transportstrecke mindestens eine Ansaugblende angeordnet, die sich über eine Breite quer zur Transportrichtung erstreckt, die größer ist als eine Breite der Ansaugöffnung. Dabei erstreckt sich die Ansaugblende in einem Bereich oberhalb der mindestens zwei äußeren Schachtwände und über eine Breite zwischen den Ausströmflächen der beiden äußeren Schachtwände oder darüber hinausgehend.
- Gemäß einer alternativen Ausführungsform erstreckt sich die Ansaugblende über eine Breite der mindestens einen Transportstrecke oder darüber hinausgehend. Im Falle eines mehrbahnigen Transports erstreckt sich die Ansaugblende vorzugsweise quer zur Transportrichtung über die Gesamtbreite aller durch innere Schachtwände unterteilter Transportstrecken oder darüber hinausgehend.
- Bei einem mehrbahnigen Transport erstreckt sich die Ansaugblende vorzugsweise oberhalb der mindestens einen inneren Schachtwand ebenfalls im Wesentlichen über eine Breite zwischen den beiden äußeren Schachtwänden oder darüber hinausgehend.
- Aufgrund dieser Anordnung wird die Luft hauptsächlich aus einem Bereich zwischen einem den Innenraum der Schrumpfvorrichtung begrenzenden Gehäuse und der von der Transportstrecke abgewandten, insbesondere geschlossenen, Seitenfläche der äußeren Schachtwände angesaugt. Insbesondere kann somit die Luft aus einem Bereich abgesaugt werden, in dem keine mit Schrumpffolie umhüllten Artikel angeordnet sind. Somit besteht auch nicht die Gefahr, dass die Schrumpffolie verblasen wird und nicht in der gewünschten Weise auf die Artikel oder Artikelzusammenstellungen aufschrumpft.
- Bei der Ansaugvorrichtung kann es sich beispielsweise um ein Gebläse o.ä. handeln. Gemäß einer Ausführungsform der Erfindung wird Luft durch das Gebläse aus dem Innenraum der Schrumpfvorrichtung angesaugt, über Heizeinrichtungen geleitet und dabei erwärmt und anschließend in die Schachtwände eingeleitet. Die Heißluft wird dann über die Ausströmflächen der Schachtwände in den Innenraum der Schrumpfvorrichtung eingeleitet und dabei vorzugsweise seitlich auf die Artikel oder Artikelzusammenstellungen aufgeblasen. Beispielsweise findet hierbei ein sogenanntes Radialgebläse Anwendung. Dabei wird die Luft aus dem Innenraum parallel bzw. axial zur Antriebsachse des Radialgebläses angesaugt und durch die Rotation des Radiallaufrads um 90° umgelenkt, radial ausgeblasen und dabei in die Schachtwände geleitet. Die der Ansaugöffnung vorgeordnete Ansaugblende lenkt den Ansaugsog um, da die Luft um die Ansaugblende herum strömen muss. Dieses zumindest teilweise Umleiten der angesaugten Luft durch eine zumindest teilweise Abdeckung bzw. Abblendung der Ansaugöffnung reduziert oder verhindert ein starkes Ansaugen bzw. Verblasen der um die Artikel oder Artikelzusammenstellungen herumgeschlagenen Schrumpffolie und führt zu einem verbesserten Schrumpfergebnis im Vergleich zu Schrumpfvorrichtungen ohne einer solchen Ansaugblende.
- Die Ansaugblende ist in einer Höhe oberhalb der Transportstrecke und oberhalb der mindestens zwei äußeren Schachtwände angeordnet, die derart gewählt ist, dass sich die Ansaugblende oberhalb der auf der Transportstrecke befindlichen und zu transportierenden Artikel oder Artikelzusammenstellungen befindet. Beispielsweise ist vorgesehen, dass die Ansaugöffnung der Ansaugvorrichtung oberhalb der mindestens einen Schachtwand angeordnet ist und dass die Ansaugblende zwischen der Schachtwand und der Ansaugöffnung angeordnet ist.
- Gemäß einer Ausführungsform der Erfindung ist vorgesehen, dass die Ansaugblende eine Grundfläche aufweist, die in einer Ebene parallel zur und oberhalb der Transportstrecke und oberhalb der mindestens zwei äußeren Schachtwände angeordnet ist.
- Gemäß einer bevorzugten Ausführungsform ist die Ansaugblende U-profilförmig ausgebildet, wobei das U- Profil derart innerhalb der Schrumpfvorrichtung angeordnet ist, dass die Seiten in Transportrichtung und entgegen der Transportrichtung geschlossen ausgebildet sind und dass die Seiten parallel zur Transportrichtung offen ausgebildet sind. Diese Form der Ansaugblende unterstützt besonders das Ansaugen von Luft aus dem oben beschriebenen Zwischenraum zwischen einer äußeren Schachtwand und dem Gehäuse der Schrumpfvorrichtung.
- Gemäß einer Ausführungsform weist die Ansaugblende eine Mehrzahl von Perforationen auf. Besonders bevorzugt sind die Perforationen als Durchbrüche der Grundfläche ausgebildet. Die Perforationen können beispielsweise in die Grundfläche eingestanzt, gelasert oder eingeprägt sein. Vorzugsweise ist die Grundfläche der Ansaugblende derart beabstandet zur Ansaugöffnung angeordnet und/oder ausgebildet, dass zwischen der Grundfläche und der Ansaugöffnung seitliche Öffnungen ausgebildet sind, über die Luft aus dem Innenraum in Richtung der Ansaugöffnung strömen kann. Insbesondere sind diese Öffnungen parallel zur Transportrichtung und benachbart zu den äußeren Schachtwänden angeordnet. Die durch die Ansaugöffnung angesaugte Luft durchströmt zumindest teilweise die Perforationen der Ansaugblende und teilweise die seitlichen Öffnungen, um über die Ansaugöffnung in die Ansaugvorrichtung einzutreten.
- Die Ausbildung und Anordnung der Perforationen innerhalb der Grundfläche der Ansaugblende kann unterschiedlich gestaltet werden, beispielsweise können die Perforationen einen runden, ovalen, quadratischen, eckigen, länglichen o.ä. Querschnitt und/oder eine runde, ovale, quadratische, eckige, längliche o.ä. Draufsicht aufweisen. Auch die Anordnung der Perforationen kann regelmäßig oder unregelmäßig ausgebildet sein. Beispielsweise kann vorgesehen sein, dass Perforationen in einem mittleren Bereich und in den seitlichen Randbereichen parallel zur Transportrichtung ausgebildet sind, während in den Bereichen, in denen die Schrumpffolie vor dem endgültigen Aufschrumpfen auf die Artikel oder Artikelzusammenstellungen von diesen noch teilweise absteht, keine Perforationen vorgesehen sind, so dass in diesen Bereichen keine Luft nach oben abgesaugt wird und somit die abstehende Schrumpffolie nicht verblasen werden kann.
- Besonders bevorzugt ist die Ansaugblende größer als die abzudeckende Ansaugöffnung der Ansaugvorrichtung. Gemäß einer Ausführungsform der Erfindung deckt die Ansaugblende in einer Ebene parallel zur Ansaugöffnung eine Fläche ab, die größer ist als die Ansaugöffnung. Insbesondere ist die Grundfläche der Ansaugblende größer als die Ansaugöffnung. Gemäß einer weiteren Ausführungsform ist vorgesehen, dass sich die Ansaugblende im Wesentlichen über eine Tiefe erstreckt, die größer ist als eine Tiefe der Ansaugöffnung, insbesondere eine Tiefe der Ansaugöffnung parallel zu der Transportrichtung der mit Schrumpffolie umhüllten Artikel oder Artikelzusammenstellungen durch die Schrumpfvorrichtung.
- Die Ansaugblende ist beabstandet zu der Ansaugöffnung angeordnet, insbesondere in einem vertikalen Abstand. Die Ansaugblende verhindert zumindest teilweise ein direktes Ansaugen der Luft über die Ansaugöffnung in einer im Wesentlichen vertikal zur Transportstrecke gerichteten Ansaugrichtung. Bei einer Ansaugblende mit Perforationen wird ein Teil der Luft durch die Perforationen der Ansaugblende angesaugt, ein weiterer Teil der Luft wird um die Außenkanten der Grundfläche der Ansaugblende herum geleitet und über die durch die Beabstandung gebildeten seitlichen Öffnungen zwischen der Ansaugöffnung und der Ansaugblende angesaugt.
- Die Perforationen können in regelmäßiger Anordnung oder in unregelmäßiger Anordnung innerhalb der Grundfläche ausgebildet sein. Für die mehrbahnige Produktion kann eine Ansaugblende mit Perforationen vorteilhaft verwendet werden, indem vermittels einer Ansaugblende mit geeigneter Anzahl und Anordnung der Perforationen die Menge der aus den jeweiligen Transportbahnen bzw. Transportstrecken angesaugten Luft angeglichen werden kann, so dass der Ansaugdruck in allen Transportbahnen bzw. Transportstrecken vorzugsweise gleich ist.
- Die mit den Perforationen ausgebildete Grundfläche bildet eine sogenannte Ansaugfläche der Ansaugblende. Gemäß einer Ausführungsform der Erfindung kann vorgesehen sein, dass die Größe der Ansaugfläche über geeignete Mittel verstellbar ist. Beispielsweise können seitlich verschiebbare Schubbleche vorgesehen sein, vermittels derer die Perforationen teilweise abgedeckt werden können, wodurch die Ansaugfläche entsprechend verkleinert werden kann. Weiterhin sind Klappen denkbar, die in einer geschlossenen Position einen Teil der Perforationen abdecken und somit verschließen und in einer offenen Position den entsprechenden Teil der Perforationen nicht verschließen. Auch Zwischenstellungen der Klappen bewirken einen jeweils entsprechend veränderten Ansaugsog der Luft aus dem Innenraum durch die Perforationen hindurch. Weitere dem Fachmann bekannte Mittel zum Einstellen der Größe einer Ansaugfläche sollen ebenfalls mit von der Erfindung umfasst sein.
- Weiterhin kann vorgesehen sein, dass die seitlichen zwischen Ansaugöffnung und Grundfläche der Ansaugblende ausgebildeten Öffnungen durch Schieber oder Klappen oder ähnliches in ihrer Größe einstellbar sind, so dass eine Regelung der Ansaugstärke in diesen Bereichen möglich ist. Kann über die seitlichen Öffnungen mehr Luft aus dem Zwischenraum zwischen geschlossener Seitenfläche der äußeren Schachtwand und Gehäuse der Schrumpfvorrichtung angesaugt werden, dann erfolgt nur eine reduzierte Ansaugung über die Perforationen der Grundfläche.
- Die Ansaugblende kann erste Befestigungseinrichtungen umfassen und die Schrumpfvorrichtung kann zweite Befestigungseinrichtungen umfassen. Zudem kann beispielsweise die Ansaugvorrichtung der Schrumpfvorrichtung solche zweite Befestigungseinrichtungen umfassen. Die Ansaugblende kann über eine Wirkverbindung der ersten und zweiten Befestigungseinrichtungen der Ansaugöffnung zugeordnet und vorzugsweise lösbar innerhalb der Schrumpfvorrichtung angeordnet und/oder befestigt werden. Beispielsweise umfasst die Ansaugblende mindestens einen ersten Flansch und die Schrumpfvorrichtung mindestens einen zweiten Flansch, so dass über die Herstellung einer Flanschverbindung zwischen dem ersten und dem zweiten Flansch die Ansaugblende innerhalb der Schrumpfvorrichtung positioniert und befestigt werden kann. Die Ansaugblende kann beispielsweise vermittels einer Schraubverbindung, eines Hebelsystems, einer Steckverbindung oder einer Rastverbindung innerhalb der Schrumpfvorrichtung angeordnet und lösbar befestigt werden. Es sind aber auch unlösbare Verbindungen möglich, beispielsweise durch Verschweißen etc.
- Besonders bevorzugt ist ein Schnellwechselsystem zum Anordnen der Ansaugblende innerhalb der Schrumpfvorrichtung vorgesehen. Beispielsweise kann die Ansaugblende mindestens ein Profil aufweisen, das in einer oder über eine Schiene der Schrumpfvorrichtung geführt werden kann, so dass die Ansaugblende einfach auf die Schiene ein- oder aufgeschoben und innerhalb der Schrumpfvorrichtung entsprechend angeordnet und positioniert werden kann. Sofern notwendig, kann die Ansaugblende über weitere geeignete Befestigungsmittel in ihrer jeweiligen Position ortsfest fixiert werden. Je nach Ausführungsform der Ansaugblende sind die Schienen parallel oder orthogonal zur Transportrichtung ausgerichtet und vorzugsweise oberhalb der Schachtwände und unterhalb der Ansaugöffnung angeordnet.
- Die Form der Grundfläche der Ansaugblende kann ebenfalls variabel gestaltet sein, beispielsweise rund, mehreckig etc., oder aber auch eine unregelmäßige Form aufweisen. Zudem kann die Grundfläche plan ausgebildet sein, so dass die Grundfläche nach Anordnung der Ansaugblende innerhalb der Schrumpfvorrichtung vorzugsweise in einer Ebene parallel zur Transportstrecke angeordnet ist. Es kann aber auch vorgesehen sein, dass die Grundfläche gebogen ausgebildet ist und nach Anordnung der Ansaugblende innerhalb der Schrumpfvorrichtung eine konkave oder eine konvexe Krümmung zur Transportstrecke zeigt. Weiterhin sind Ausführungsformen denkbar, bei denen die Grundfläche gekantet ausgebildet ist und beispielsweise aus mindestens zwei Teilflächen besteht, die in einem Winkel ungleich 180° zueinander angeordnet sind. Beispielsweise können die beiden Teilflächen derart zueinander angeordnet sein, dass die Spitze eines zwischen den beiden Teilflächen ausgebildeten Winkels <180° nach Anordnung der Ansaugblende innerhalb der Schrumpfvorrichtung in Richtung der Transportstrecke weist oder aber dass die Spitze des Winkels <180° in Richtung der Ansaugöffnung weist.
- Die vorbeschriebene Ansaugblende mit oder ohne Perforierungen der Grundfläche kann vorteilhaft über die gesamte Maschinenbreite der Schrumpfvorrichtung eingesetzt werden. Die Auswahl der Form und/oder der Ansaugblende bzw. der Perforierungen der Ansaugblende, insbesondere der Form und/oder Größe und/oder Anordnung und/oder Beabstandung der Perforierungen kann vorteilhaft an das jeweilig zu bearbeitende Produkt und/oder die jeweiligen Produktionsbedingungen angepasst werden. Zudem kann eine Anpassung des Arbeitsbereiches vorgesehen sein, insbesondere eine Anpassung der Ansaugfläche der Ansaugblende, was insbesondere bei einer Umstellung von einer einbahnigen Produktion auf eine mehrbahnige Produktion von Vorteil sein kann. Die Ansaugblenden können vorzugsweise als auswechselbare Formatteile ausgebildet sein; insbesondere kann ein modulares Baukastenprinzip vorgesehen sein, das mehrere unterschiedlich ausgebildete Ansaugblenden vorsieht. Diese Ansaugblenden können vorzugsweise mittels eines Schnellwechselsystems der Ansaugöffnung der Ansaugvorrichtung zugeordnet sein und können somit je nach Bedarf innerhalb der Schrumpfvorrichtung angeordnet und befestigt werden.
- Da die Ansaugblende seitlich, vorzugsweise allseitig, über die Ansaugöffnung der Ansaugvorrichtung hinaus ragt wird ein Verblasen von seitlich überstehender Schrumpffolie verhindert und somit das Schrumpfergebnis verbessert. Dies gilt für Ansaugblenden ohne Perforierungen der Grundfläche und auch für solche mit Perforierungen, gegebenenfalls in Kombination mit einer Einstellbarkeit der Größe der Ansaugfläche.
- Die Erfindung betrifft weiterhin ein Verfahren zum Ansaugen von Luft aus einem Innenraum einer Schrumpfvorrichtung mit einer Transportstrecke für den Transport von mit Schrumpffolie umhüllten Artikeln oder Artikelzusammenstellungen in einer Transportrichtung. Die Schrumpfvorrichtung umfasst mindestens zwei äußere Schachtwände mit jeweils einer der Transportstrecke zugewandten Ausströmfläche zum Heißschrumpfen der Schrumpffolie um Artikel oder Artikelzusammenstellungen, wobei die Luft hauptsächlich aus einem Bereich zwischen einem den Innenraum der Schrumpfvorrichtung begrenzenden Gehäuse und einer von der Transportstrecke abgewandten Seitenfläche der äußeren Schachtwände angesaugt wird.
- Die nachfolgenden Ausführungen fassen nochmal einige Aspekte der zuvor bereits in verschiedenen Ausführungsvarianten erläuterten erfindungsgemäßen Schrumpfvorrichtung sowie des erfindungsgemäßen Verfahrens zusammen, konkretisieren einige Aspekte, sollen jedoch nicht im Widerspruch zu den bereits gemachten Ausführungen gesehen werden. Die folgenden Ausführungen sollen vielmehr in Zusammenschau mit den vorher gemachten Ausführungen gesehen werden, bei Zweifeln ggf. als speziellere Ausführungsvarianten oder Abwandlungen. Die erfindungsgemäße Schrumpfvorrichtung kann dabei wahlweise für eine einbahnige oder eine mehrbahnige Verarbeitung von Artikeln oder Artikelzusammenstellungen ausgelegt sein. Artikel können im vorliegenden Zusammenhang insbesondere Getränkebehälter, Flaschen, Dosen o.ä. sein, die zunächst zu Artikelgruppen zusammengestellt werden. Jede dieser Artikelgruppen wird in einer der Schrumpfvorrichtung vorgeordneten Folieneinschlagvorrichtung mit einer Schrumpffolie umhüllt. Die jeweils mit Schrumpffolie umhüllten Artikelgruppen werden in einer definierten Transportrichtung auf einem Förderband dem Schrumpftunnel der Schrumpfvorrichtung zugeführt. Innerhalb des Schrumpftunnels wird die mit Schrumpffolie umhüllte Artikelgruppe mit einem gasförmigen Schrumpfmedium, insbesondere mit Heißluft o.ä., beaufschlagt, wodurch die Schrumpffolie um die Artikel, beispielsweise Flaschen, herum aufschrumpft und dadurch Verpackungseinheiten gebildet werden.
- Das Schrumpfmittel oder Schrumpfmedium, insbesondere gebildet durch Heißluft, wird beispielsweise erzeugt, indem aus dem Innenraum der Schrumpfvorrichtung Luft durch eine Ansaugvorrichtung, beispielsweise ein Radialgebläse, angesaugt, über Heizeinrichtungen geleitet und dabei erwärmt wird. Als Heizeinrichtungen können elektrische Heizeinrichtungen, elektrische Heizstäbe oder mit Brennstoff betriebene Heizeinrichtungen verwendet werden, beispielsweise Gasbrenner, Porenbrenner oder dgl. Das derart erzeugte Schrumpfmittel oder -medium wird in die Schachtwände eingeleitet und von dort aus auf die mit Schrumpffolie umhüllte Artikelgruppe aufgedüst. Bei den Schachtwänden handelt es sich beispielsweise um seitliche Bedüsungsvorrichtungen in Form von belochten bzw. gelochten Hohlkörpern.
- Bei einer einbahnigen Verarbeitung umfasst die Schrumpfvorrichtung normalerweise zwei sogenannte äußere Schachtwände. Die äußeren Schachtwände weisen jeweils eine der Transportstrecke für die Artikelgruppen zugewandte Ausströmfläche und eine äußere geschlossene Fläche auf. Die äußeren Schachtwände sind insbesondere parallel zur Transportrichtung der mit Schrumpffolie umhüllten Artikelgruppe seitlich zur Transportstrecke angeordnet und sorgen somit für die seitliche Beaufschlagung der mit Schrumpffolie umhüllten Artikelgruppe mit heißem Schrumpfmittel bzw. Heißluft. Weiterhin wird Schrumpfmittel bzw. Heißluft durch die Förderfläche des Förderbands hindurch von unten auf die mit Schrumpffolie umhüllte Artikelgruppe aufgedüst.
- Beim Ansaugen von Luft aus dem Innenraum der Schrumpfvorrichtung besteht die Gefahr, dass die um die Artikelgruppe gehüllte Schrumpffolie ebenfalls angesaugt und dabei verblasen wird. Dies führt zu einem schlechteren Schrumpfergebnis, als dies ohne einen solchen unerwünschten Effekt der Fall wäre. Aus diesem Grund wird in einem definierten Abstand vor der Ansaugöffnung der Ansaugvorrichtung eine sogenannte Ansaugblende angeordnet. Diese Ansaugblende ist derart dimensioniert, dass sie vorzugsweise allseitig über die Ansaugöffnung hinaus reicht. Die angesaugt Luft wird somit seitlich über die durch den definierten Abstand zwischen der Ansaugöffnung und der Ansaugblende gebildeten Öffnungen eingesogen. Die Ansaugblende weist vorzugsweise eine definierte Breite quer zur Transportrichtung der mit Schrumpffolie umhüllten Artikelgruppe auf, die größer ist als eine Breite der Ansaugöffnung quer zur Transportrichtung der mit Schrumpffolie umhüllten Artikelgruppe. Weiterhin weist die Ansaugblende vorzugsweise eine Tiefe parallel zur Transportrichtung der mit Schrumpffolie umhüllten Artikelgruppe auf, die größer ist als eine Tiefe der Ansaugöffnung. Zudem hat die Ansaugblende Perforationen, über die ebenfalls Luft aus dem Innenraum angesaugt und über die Ansaugöffnung in die Ansaugvorrichtung eingesaugt werden kann. Somit wird ein verteiltes, gleichmäßiges und/oder homogenes Ansaugen von Luft aus dem Innenraum der Schrumpfvorrichtung bewirkt, wodurch gute, reproduzierbare Schrumpfergebnisse erzielt werden.
- Nachdem die mit Schrumpffolie umhüllten Artikelgruppen den Schrumpftunnel der Schrumpfvorrichtung durchlaufen haben, wobei die Verpackungseinheiten bzw. Gebinde gebildet werden, können sie durch oberhalb des Förderbands angeordnete, dem Schrumpftunnel nachgeordnete Gebläse mit kalter Luft abgekühlt werden.
- Wahlweise können in der erfindungsgemäßen Schrumpfvorrichtung zwei parallele Transportstrecken oder mehrere parallele Transportstrecken angeordnet sein. Für einen zweibahnigen Betrieb sind innerhalb des Gehäuses der Schrumpfvorrichtung zwei beidseitig zur Transportstrecke angeordnete äußere Schachtwände und eine mittig auf der Transportstrecke, parallel zu den äußeren Schachtwänden angeordnete innere Schachtwand ausgebildet. Die innere Schachtwand weist zwei jeweils den Transportstrecken für die Artikelgruppen zugewandte Ausströmflächen auf, so dass Heißluft nach beiden Seiten in den Innenraum der Schrumpfvorrichtung einströmt. Die äußeren Schachtwände weisen jeweils eine den Transportstrecken für die Artikelgruppen zugewandte Ausströmfläche und eine dem Gehäuse zugewandte geschlossene Seitenfläche auf.
- Eine sich oberhalb der Schachtwände über eine Breite zwischen den beiden äußeren Schachtwänden erstreckende Ansaugblende ist hierbei vorzugsweise ohne Perforationen ausgebildet. Diese nicht perforierte Ansaugblende bewirkt, dass im Wesentlichen nur Luft aus den jeweiligen Zwischenräumen zwischen den geschlossenen Seitenflächen der äußeren Schachtwände und dem Gehäuse der Schrumpfvorrichtung angesaugt wird. Auch für die mehrbahnige Produktion kann eine wie oben beschriebene Ansaugblende mit Perforationen vorteilhaft sein, da über eine solche Ansaugblende mit geeigneter Anzahl und Anordnung der Perforationen die Menge der aus den jeweiligen Transportbahnen angesaugten Luft angeglichen werden kann, so dass der Ansaugdruck in allen Transportbahnen vorzugsweise gleich ist.
- Grundsätzlich sind für die Ansaugblenden unterschiedliche Ausführungsformen und die unterschiedlichsten Grundformen denkbar und sinnvoll. So kann die Ansaugblende bspw. eine Rechtseckfläche als Grundfläche aufweisen, wobei die Ansaugblende vorzugsweise derart innerhalb einer Schrumpfvorrichtung angeordnet wird, dass die Rechteckfläche parallel zu der durch das Förderband gebildeten Förderfläche für die mit Schrumpffolie umhüllten Artikelgruppen angeordnet ist. Die Rechteckfläche ist zwischen zwei Seitenteilen angeordnet. Die Seitenteile sind orthogonal zur Rechteckfläche ausgebildet und parallel zueinander angeordnet und weisen zudem eine definierte Höhe auf, die mindestens oder in etwa dem Abstand zwischen der Ansaugöffnung und der Ansaugblende entsprechen kann. Die der Rechteckfläche gegenüberliegende freie Seite der Seitenteile kann jeweils zur Befestigung an der Ansaugvorrichtung ausgebildet sein. Eine solche Ansaugblende kann bspw. durch Umformen eines rechteckigen Blechs o.ä. hergestellt werden, wobei die Seitenteile und die Befestigungselemente durch Biegen jeweils im 90°-Winkel zum jeweils angrenzenden Bereich hergestellt werden. Die Befestigungselemente werden beispielsweise in entsprechende Aufnahmen oder auf Schienen an der Ansaugvorrichtung eingeschoben. Andere dem Fachmann bekannte Befestigungsmöglichkeiten, insbesondere vermittels separater an den Seitenteilen angeordneter Befestigungsmittel o.ä., sollen von der Erfindung ebenfalls umfasst sein.
- Wahlweise kann die Ansaugblende auch eine achteckige oder sechseckige Grundform der Grundfläche aufweisen. Ebenso kann die Ansaugblende eine rechteckige Grundform mit einer von der Ansaugöffnung konvex wegweisend ausgebildeten Wölbung aufweisen und ohne Perforationen ausgebildet sein, so dass die angesaugte Luft im Wesentlichen nur aus dem Zwischenraum zwischen Gehäuse und äußerer Schachtwand angesaugt wird. Weiterhin kann die Ansaugblende wahlweise zwei rechteckige Flächen aufweisen, die von der Ansaugöffnung aus gesehen in einem Winkel kleiner als 180° zueinander ausgebildet sind. Auch kann eine weitere Variante der Ansaugblende im innerhalb der Schrumpfvorrichtung montierten Zustand eine Rechteckfläche parallel zu der durch das Förderband gebildeten Förderfläche aufweisen, wobei die Seitenteile schräg zulaufend zur Rechteckfläche angeordnet sind.
- Eine solche Ansaugblende kann zumindest im Bereich der Grundfläche Perforationen aufweisen, über die ebenfalls Luft aus dem Innenraum der Schrumpfvorrichtung eingesaugt wird. Die Perforationen werden beispielsweise durch Bohrungen oder Ausstanzungen gebildet. Die Perforationen können regelmäßig innerhalb der jeweiligen Grundfläche ausgebildet und angeordnet sein. Ebenso sind jedoch Ausführungsvarianten denkbar, in denen bereichsweise eine unregelmäßige Anordnung von Perforationen ausgebildet ist und/oder bereichsweise eine höhere Dichte an Perforationen ausgebildet ist.
- Wahlweise können die Perforationen als runde Löcher ausgestaltet sein; diese Perforationen können beispielsweise durch Bohren oder Stanzen in die Grundfläche der Ansaugblende eingebracht werden. Die Perforationen können auch als quadratische Durchbrüche ausgestaltet sein und können beispielsweise durch Ausstanzen in die Grundfläche der Ansaugblende eingebracht werden. Ebenso denkbar sind Varianten, bei denen die Perforationen als Langlöcher ausgebildet sein können, beispielsweise vermittels eines Langlochfräsers oder vermittels eines geeigneten Stanzwerkzeugs oder durch Bohren und anschließendes Ausfräsen des Zwischenbereichs etc. Die Perforationen können auch durch Bohrungen gebildet sein, die mit einem Senkbohrer nachgearbeitet wurden, so dass die Bohrungen in Richtung des Innenraums der Schrumpfvorrichtung einen größeren Durchmesser aufweisen als in Richtung des Gebläses. Weitere Formen der Perforationen sind möglich, beispielsweise rechteckige Durchbrüche, ovale Durchbrüche, schuppenförmige Durchbrüche usw. Die Größe der Durchbrüche und/oder die Abstände zwischen den Durchbrüchen und/oder die Anordnung der Durchbrüche kann zudem variabel gestaltet werden.
- Bei einer Schrumpfvorrichtung, die für die zweibahnige Verarbeitung mit drei Schachtwänden ausgestattet ist, kann sich die Ansaugblende quer zur Transportrichtung und quer zu den parallel zur Transportrichtung ausgerichteten Schachtwänden oberhalb der Transportstrecke für die zu verarbeitenden Produkte, insbesondere für die mit Schrumpffolie umhüllten Artikelgruppen, erstrecken. Insbesondere erstreckt sich die Ansaugblende weitgehend über die gesamte Breite der zweibahnigen Transportstrecke und weist eine Breite auf, die deutlich breiter ist als die Breite der Ansaugöffnung der Ansaugvorrichtung. Zudem weist die Ansaugblende vorzugsweise eine Tiefe parallel zur Transportrichtung auf, die größer ist als eine Tiefe der Ansaugöffnung. Die Höhe der Seitenteile definiert den Abstand zwischen der Ansaugöffnung und der Grundfläche der Ansaugblende. Über den sich ebenfalls quer zur Transportrichtung erstreckenden Befestigungsbereich ist die Ansaugblende an der Ansaugvorrichtung oder benachbart zu der Ansaugvorrichtung angeordnet. Weiterhin können Führungsschienen vorgesehen sein, auf welche die Befestigungselemente aufgeschoben werden bzw. zwischen denen die Ansaugblende eingeschoben wird. Die Luft aus dem Innenraum wird seitlich über die offenen Seiten der Ansaugblende im Bereich zwischen der Grundfläche und der Ansaugöffnung eingesaugt. Insbesondere wird somit im Wesentlichen nur Luft aus dem Zwischenraum zwischen dem Gehäuse der Schrumpfvorrichtung und der geschlossenen Seitenfläche der äußeren Schachtwände angesaugt. Dies führt zu einem gleichmäßigen und insbesondere reproduzierbaren Schrumpfergebnis, da kein Verblasen der Schrumpffolie möglich ist.
- Vorzugsweise kann ein Schnellwechselsystem vorgesehen sein, um die Ansaugblenden an der Ansaugvorrichtung beispielsweise bei einem Produktwechsel schnell austauschen zu können.
- Bei einer Schrumpfvorrichtung, die für die einbahnige Verarbeitung mit zwei Schachtwänden ausgestattet ist, kann sich die Ansaugblende ebenfalls quer zur Transportrichtung und quer zu den parallel zur Transportrichtung ausgerichteten Schachtwänden oberhalb der Transportstrecke für die zu verarbeitenden Produkte, insbesondere für die mit Schrumpffolie umhüllten Artikelgruppen, erstrecken. Insbesondere erstreckt sich die Ansaugblende hierbei weitgehend über die gesamte Breite der Transportstrecke und weist eine Breite auf, die deutlich breiter ist als die Breite der Ansaugöffnung der Ansaugvorrichtung. Zudem weist die Ansaugblende eine Tiefe parallel zur Transportrichtung auf, die größer ist als eine Tiefe der Ansaugöffnung. Über den Befestigungsbereich ist die Ansaugblende an der Ansaugvorrichtung oder benachbart zu der Ansaugvorrichtung angeordnet. Hierbei ist die Ansaugblende derart angeordnet, dass die Seitenteile und somit die Befestigungsbereiche parallel zu den Schachtwänden der Schrumpfvorrichtung angeordnet sind. Die Luft aus dem Innenraum wird über die offenen Seiten neben den Befestigungsbereichen der Ansaugblende eingesaugt. Zudem wird Luft in Transportrichtung oder entgegen der Transportrichtung eingesaugt. Zusätzlich wird weitere Luft über die Perforationen der Unterseite bzw. Grundfläche der Ansaugblende angesaugt. Dadurch ergibt sich eine gleichmäßige Ansaugung von Luft über die gesamte Grundfläche der Ansaugblende und nicht nur eine Ansaugung im Bereich der Ansaugöffnung. Dies führt zu einem gleichmäßigen und insbesondere reproduzierbaren Schrumpfergebnis.
- Bei einer weiteren Ausführungsform der Ansaugblende kann wahlweise die Größe der Ansaugfläche variabel eingestellt werden. Die Ansaugfläche stellt insbesondere die Fläche dar, über die Luft aus dem Innenraum der Schrumpfvorrichtung in Richtung Ansaugvorrichtung angesaugt werden kann. Bei einer solchen verstellbaren Variante können bspw. zwei parallel zur Längsachse der Ansaugblende verschiebbare Schubbleche vorgesehen sein, mit denen zumindest ein Teil der Perforationen der Grundfläche der Ansaugblende bei Bedarf abgedeckt werden kann, so dass nur Luft über die nicht abgedeckten Perforationen angesaugt wird. Damit können beispielsweise Bereiche abgedeckt werden, in denen die Endbereiche der Schrumpffolie von den Artikeln der Artikelgruppe abstehen. Dadurch kann wirksam ein Verblasen dieser Endbereiche der Schrumpffolie verhindert werden, was zu ungewünschten Schrumpfergebnissen führen würde. Diese gezielte Änderung der Größe und/oder Form der Ansaugfläche kann insbesondere bei einem Produktwechsel an das jeweilige Produkt angepasst werden. Eine Änderung der Ansaugfläche kann insbesondere sinnvoll und vorteilhaft sein, wenn Artikelgruppen einer anderen Breite bearbeitet werden und/oder wenn von einem einbahnigen Transport von Artikelgruppen durch die Schrumpfvorrichtung auf einen mehrbahnigen Transport umgestellt wird o.ä.
- Die Einstellung der Größe der Ansaugfläche der Ansaugblende kann auch über andere geeignete Einstellmechanismen erfolgen, beispielsweise über klappbar angeordnete Abdeckbleche o.ä. Weiterhin wäre denkbar, perforierte Schubbleche zu verwenden, die je nach Anordnung relativ zur Grundfläche die Perforationen der Grundfläche ganz oder bereichsweise verschließen können.
- Es sei an dieser Stelle ausdrücklich erwähnt, dass alle Aspekte und Ausführungsvarianten und/oder Wirkungen, die im Zusammenhang mit der erfindungsgemäßen Schrumpfvorrichtung bei der Beschreibung oder auch bei den Anspruchsdefinitionen zur erfindungsgemäßen Schrumpfvorrichtung beschrieben sind, gleichermaßen für das erfindungsgemäße Verfahren gelten sollen. In umgekehrter Weise gilt dasselbe, so dass auch alle Aspekte und Ausführungsvarianten, die im Zusammenhang mit dem erfindungsgemäßen Verfahren erläutert wurden, gleichermaßen Teilaspekte der erfindungsgemäßen Schrumpfvorrichtung betreffen oder sein können. Wenn daher an einer Stelle bei der Beschreibung oder auch bei den Anspruchsdefinitionen zum erfindungsgemäßen Verfahren von bestimmten Aspekten und/oder Zusammenhängen und/oder Wirkungen die Rede ist, so gilt dies gleichermaßen für die erfindungsgemäße Schrumpfvorrichtung.
- Im Folgenden sollen Ausführungsbeispiele die Erfindung und ihre Vorteile anhand der beigefügten Figuren näher erläutern. Die Größenverhältnisse der einzelnen Elemente zueinander in den Figuren entsprechen nicht immer den realen Größenverhältnissen, da einige Formen vereinfacht und andere Formen zur besseren Veranschaulichung vergrößert im Verhältnis zu anderen Elementen dargestellt sind.
-
Fig. 1 zeigt eine einbahnige Verarbeitung von Artikeln oder Artikelzusammenstellungen in einer Schrumpfvorrichtung. -
Fig. 2 zeigt eine zweibahnige Verarbeitung von Artikeln oder Artikelzusammenstellungen in einer Schrumpfvorrichtung. -
Figuren 3A bis 3G zeigen unterschiedliche Ausführungsformen einer Ansaugblende. -
Figuren 4A bis 4D zeigen unterschiedliche Ausführungsformen der Perforation einer Ansaugblende. -
Fig. 5 zeigt eine erste Ausführungsform einer Anordnung einer Ansaugblende innerhalb einer Schrumpfvorrichtung. -
Fig. 6 zeigt eine zweite Ausführungsform einer Anordnung einer Ansaugblende innerhalb einer Schrumpfvorrichtung. -
Fig. 7 zeigt eine weitere Ausführungsform einer Ansaugblende. - Für gleiche oder gleich wirkende Elemente der Erfindung werden identische Bezugszeichen verwendet. Ferner werden der Übersicht halber nur Bezugszeichen in den einzelnen Figuren dargestellt, die für die Beschreibung der jeweiligen Figur erforderlich sind. Die dargestellten Ausführungsformen sind lediglich Beispiele, wie die erfindungsgemäße Vorrichtung oder das erfindungsgemäße Verfahren ausgestaltet sein kann und stellen keine abschließende Begrenzung dar.
- Die schematische Frontansicht der
Fig. 1 zeigt eine einbahnige Verarbeitung von Artikeln 2 oder Artikelzusammenstellungen in einer Schrumpfvorrichtung 1, während dieFig. 2 eine zweibahnige Verarbeitung von Artikeln 2 oder Artikelzusammenstellungen in einer Schrumpfvorrichtung 1 veranschaulicht. Artikel 2, insbesondere Getränkebehälter, Flaschen 4, Dosen o.ä. werden in Artikelgruppen 3 zusammengestellt. Die Artikelgruppe 3 wird in einer vorgeordneten Folieneinschlagvorrichtung (nicht dargestellt) mit einer Schrumpffolie 5 umhüllt. Die mit Schrumpffolie 5 umhüllte Artikelgruppe 3 wird in einer Transportrichtung senkrecht zur Bildebene auf einem Förderband 6 dem Schrumpftunnel der Schrumpfvorrichtung 1 zugeführt. Innerhalb des Schrumpftunnels wird die mit Schrumpffolie 5 umhüllte Artikelgruppe 3 mit Schrumpfmittel 7, insbesondere Heißluft 8 o.ä., beaufschlagt, wodurch die Schrumpffolie 5 um die Artikel 2, beispielsweise Flaschen 4, herum aufschrumpft und dadurch Verpackungseinheiten gebildet werden. - Das Schrumpfmittel 7, insbesondere die Heißluft 8, wird beispielsweise erzeugt, indem aus dem Innenraum 16 der Schrumpfvorrichtung 1 Luft 9 durch eine Ansaugvorrichtung 10, beispielsweise ein Radialgebläse 11, angesaugt, über Heizeinrichtungen 12 geleitet und dabei erwärmt wird. Als Heizeinrichtungen 12 können elektrische Heizeinrichtungen oder vermittels eines Brennstoffs betriebene Heizeinrichtungen verwendet werden, beispielsweise Gasbrenner, Porenbrenner oder elektrische Heizstäbe oder dgl. Das derart erzeugte Schrumpfmittel 7 wird in die Schachtwände 13 eingeleitet und von dort aus auf die mit Schrumpffolie 5 umhüllte Artikelgruppe 3 aufgedüst. Bei den Schachtwänden 13 handelt es sich beispielsweise um seitliche Bedüsungsvorrichtungen in Form von belochten bzw. gelochten Hohlkörpern.
- Bei einer einbahnigen Verarbeitung gemäß
Fig. 1 umfasst die Schrumpfvorrichtung 1 zwei sogenannte äußere Schachtwände 14. Die äußeren Schachtwände 14 weisen jeweils eine der Transportstrecke für die Artikelgruppen 3 zugewandte Ausströmfläche 17 und eine äußere geschlossene Fläche auf. Die äußeren Schachtwände 14 sind insbesondere parallel zur Transportrichtung der mit Schrumpffolie 5 umhüllten Artikelgruppe 3 seitlich zur Transportstrecke angeordnet und sorgen somit für die seitliche Beaufschlagung der mit Schrumpffolie 5 umhüllten Artikelgruppe 3 mit heißem Schrumpfmittel 7 bzw. Heißluft 8. Weiterhin wird Schrumpfmittel 7 bzw. Heißluft 8 durch die Förderfläche des Förderbands 6 hindurch von unten auf die mit Schrumpffolie 5 umhüllte Artikelgruppe 3 aufgedüst. - Beim Ansaugen von Luft 9 aus dem Innenraum 16 der Schrumpfvorrichtung 1 besteht die Gefahr, dass die um die Artikelgruppe 3 gehüllte Schrumpffolie 5 ebenfalls angesaugt und dabei verblasen wird. Dies führt zu einem schlechten Schrumpfergebnis. Aus diesem Grund wird in einem Abstand A vor der Ansaugöffnung 20 der Ansaugvorrichtung 10 eine sogenannte Ansaugblende 22 angeordnet. Diese Ansaugblende 22 ist derart dimensioniert, dass sie vorzugsweise allseitig über die Ansaugöffnung 20 hinaus reicht. Die angesaugt Luft 9 wird somit seitlich über die durch den Abstand A zwischen der Ansaugöffnung 20 und der Ansaugblende 22 gebildeten Öffnungen 23 eingesogen. Die Ansaugblende 22 weist vorzugsweise eine Breite B22 quer zur Transportrichtung der mit Schrumpffolie 5 umhüllten Artikelgruppe 3 auf, die größer ist als eine Breite B20 der Ansaugöffnung 20 quer zur Transportrichtung der mit Schrumpffolie 5 umhüllten Artikelgruppe 3. Weiterhin weist die Ansaugblende 22 vorzugsweise eine Tiefe parallel zur Transportrichtung der mit Schrumpffolie 5 umhüllten Artikelgruppe 3 auf, die größer ist als eine Tiefe der Ansaugöffnung 20.
- Zudem hat die Ansaugblende 22 hier so bezeichnete Perforationen 24, über die ebenfalls Luft 9 aus dem Innenraum 16 angesaugt und über die Ansaugöffnung 20 in die Ansaugvorrichtung 10 eingesaugt werden kann. Somit wird ein verteiltes, gleichmäßiges und/oder homogenes Ansaugen von Luft 9 aus dem Innenraum 16 der Schrumpfvorrichtung 1 bewirkt, wodurch gute, reproduzierbare Schrumpfergebnisse erzielt werden.
- Nachdem die mit Schrumpffolie 5 umhüllten Artikelgruppen 3 den Schrumpftunnel der Schrumpfvorrichtung 1 durchlaufen haben, wobei die Verpackungseinheiten bzw. Gebinde gebildet werden, können sie durch oberhalb des Förderbands 6 angeordnete, dem Schrumpftunnel nachgeordnete Gebläse mit kalter Luft abgekühlt werden (nicht dargestellt).
- Die schematische Frontansicht der
Fig. 2 zeigt eine Schrumpfvorrichtung 1, bei der mit Schrumpffolie 5 umhüllten Artikelgruppen 3 über zwei Transportstrecken parallel bearbeitet werden. Hierfür sind innerhalb des Gehäuses 19 der Schrumpfvorrichtung 1 zwei beidseitig zur Transportstrecke angeordnete äußere Schachtwände 14 und eine mittig auf der Transportstrecke, parallel zu den äußeren Schachtwänden 14 angeordnete innere Schachtwand 15 ausgebildet. Die innere Schachtwand 15 weist zwei jeweils den Transportstrecken für die Artikelgruppen 3 zugewandte Ausströmflächen 17 auf, so dass Heißluft 8 nach beiden Seiten in den Innenraum 16 der Schrumpfvorrichtung 1 einströmt. Die äußeren Schachtwände weisen jeweils eine den Transportstrecken für die Artikelgruppen 3 zugewandte Ausströmfläche 17 und eine dem Gehäuse 19 zugewandte geschlossene Seitenfläche 18 auf. - Die hier dargestellte Ansaugblende 22 ist ohne Perforationen ausgebildet und erstreckt sich oberhalb der Schachtwände 13 über eine Breite zwischen den beiden äußeren Schachtwänden 14. Die Ansaugblende 22 bewirkt, dass im Wesentlichen nur Luft 9 aus den jeweiligen Zwischenräumen 21 zwischen den geschlossenen Seitenflächen 19 der äußeren Schachtwände 14 und dem Gehäuse 19 der Schrumpfvorrichtung angesaugt wird.
- Auch für die mehrbahnige Produktion kann eine oben beschriebene Ansaugblende 22 mit Perforationen 24 vorteilhaft sein, da über eine solche Ansaugblende 22 mit geeigneter Anzahl und Anordnung der Perforationen 24 die Menge der aus den jeweiligen Transportbahnen angesaugten Luft 9 angeglichen werden kann, so dass der Ansaugdruck in allen Transportbahnen vorzugsweise gleich ist.
- Die schematischen Perspektivdarstellungen der
Figuren 3A bis 3G zeigen unterschiedliche Ausführungsformen von Ansaugblenden 22a bis 22g. Hierbei sind die unterschiedlichsten Grundformen denkbar, von denen nur einige beispielhaft dargestellt sind. So weist etwa die Ansaugblende 22a gemäßFig. 3A eine Rechtseckfläche 25 als Grundfläche 30 auf, wobei die Ansaugblende 22a vorzugsweise derart innerhalb einer Schrumpfvorrichtung 1 (vgl.Figuren 1 und 2 ) angeordnet wird, dass die Rechteckfläche 25 parallel zu der durch das Förderband 6 gebildeten Förderfläche für die mit Schrumpffolie 5 umhüllten Artikelgruppen 3 angeordnet ist. Die Rechteckfläche 25 ist zwischen zwei Seitenteilen 27 angeordnet. Die Seitenteile 27 sind orthogonal zur Rechteckfläche 25 ausgebildet und parallel zueinander angeordnet und weisen zudem eine Höhe h auf, die mindestens oder in etwa dem Abstand A zwischen der Ansaugöffnung 20 und der Ansaugblende 22 gemäß denFiguren 1 und 2 entspricht. Die der Rechteckfläche 25 gegenüberliegende freie Seite der Seitenteile 27 ist jeweils zur Befestigung an der Ansaugvorrichtung 10 (vgl.Figuren 1 und 2 ) ausgebildet. Beispielsweise wird eine solche Ansaugblende 22a durch Umformen eines rechteckigen Blechs o.ä. hergestellt, wobei die Seitenteile 27 und die Befestigungselemente 28 durch Biegen jeweils im 90°-Winkel zum jeweils angrenzenden Bereich hergestellt werden. Die hier dargestellten Befestigungselemente 28 werden beispielsweise in entsprechende Aufnahmen oder auf Schienen an der Ansaugvorrichtung 10 (vgl.Figuren 5 und6 ) eingeschoben. Andere dem Fachmann bekannte Befestigungsmöglichkeiten, insbesondere vermittels separater an den Seitenteilen 27 angeordneter Befestigungsmittel o.ä., sollen von der Erfindung ebenfalls umfasst sein. - Die Ansaugblende 22b gemäß
Fig. 3B weist eine achteckige Grundform und Ansaugblende 22c gemäßFig. 3C weist eine sechseckige Grundform der Grundfläche 30 auf. Die Ansaugblende 22d gemäßFig. 3D besitzt eine rechteckige Grundform mit einer von der Ansaugöffnung 20 konvex wegweisend ausgebildeten Wölbung und ist ohne Perforationen ausgebildet, so dass die angesaugte Luft 9 gemäß dem inFig. 2 dargestellten Beispiel im Wesentlichen nur aus dem Zwischenraum 21 zwischen Gehäuse 19 und äußerer Schachtwand 14 angesaugt wird. - Die Ansaugblende 22e gemäß
Fig. 3E umfasst zwei rechteckige Flächen 26a und 26b, die von der Ansaugöffnung 20 aus gesehen in einem Winkel α <180° zueinander ausgebildet sind. Die Ansaugblende 22f gemäßFig. 3F umfasst dagegen zwei rechteckige Flächen 26a und 26b, die von der Ansaugöffnung 20 aus gesehen in einem Winkel β >180° zueinander ausgebildet sind. Die Ansaugblende 22g gemäßFig. 3G weist im innerhalb der Schrumpfvorrichtung 1 montierten Zustand eine Rechteckfläche 25 parallel zu der durch das Förderband 6 gebildeten Förderfläche auf, wobei die Seitenteile 27 schräg zulaufend zur Rechteckfläche 25 angeordnet sind. - Die Ansaugblende 22 weist zumindest im Bereich der Grundfläche 30 sogenannte Perforationen 24 auf, über die ebenfalls Luft aus dem Innenraum der Schrumpfvorrichtung eingesaugt wird (vgl.
Figuren 1 und 2 ). Die Perforationen 24 werden beispielsweise durch Bohrungen oder Ausstanzungen gebildet. Auch wenn in den dargestellten Ausführungsbeispielen eine regelmäßige Anordnung der Perforationen 24 innerhalb der jeweiligen Grundfläche 30 dargestellt ist, sind auch Ausführungsvarianten denkbar, in denen bereichsweise eine unregelmäßige Anordnung von Perforationen 24 ausgebildet ist und/oder bereichsweise eine höhere Dichte an Perforationen 24 ausgebildet ist. - Die
Figuren 4A bis 4D zeigen unterschiedliche Ausführungsformen der Perforationen 24 wie sie bei einer vorbeschriebenen Ansaugblende 22 ausgebildet sein können. Die Perforationen 24a gemäßFig. 4A sind als runde Löcher ausgestaltet und können beispielsweise durch Bohren in die Grundfläche der Ansaugblende eingebracht werden. Die Perforationen 24b gemäßFig. 4B sind als quadratische Durchbrüche ausgestaltet und können beispielsweise durch Ausstanzen in die Grundfläche der Ansaugblende eingebracht werden. - Dagegen sind die Perforationen 24c gemäß
Fig. 4C als Langlöcher ausgebildet, beispielsweise vermittels eines Langlochfräsers oder vermittels eines geeigneten Stanzwerkzeugs oder durch Bohren und anschließendes Ausfräsen des Zwischenbereichs etc. Die inFig. 4D dargestellten Perforationen 24d werden durch Bohrungen gebildet, die mit einem Senkbohrer nachgearbeitet wurden, so dass die Bohrungen in Richtung des Innenraums der Schrumpfvorrichtung einen größeren Durchmesser aufweisen als in Richtung des Gebläses. - Die in den
Figuren 4A bis 4D dargestellten Ausführungsbeispiele zeigen nur einige Möglichkeiten, weitere Formen der Perforationen 24 sind möglich, beispielsweise rechteckige Durchbrüche, ovale Durchbrüche, schuppenförmige Durchbrüche usw. Die Größe der Durchbrüche und/oder die Abstände zwischen den Durchbrüchen und/oder die Anordnung der Durchbrüche kann zudem variabel gestaltet werden. - Die perspektivische Detailansicht der
Fig. 5 zeigt eine erste Ausführungsform einer Anordnung einer Ansaugblende 22 innerhalb einer Schrumpfvorrichtung 1, die für die zweibahnige Verarbeitung mit drei Schachtwänden 13 ausgestattet ist (vgl.Fig. 2 ). Die Ansaugblende 22 erstreckt sich quer zur Transportrichtung TR und quer zu den parallel zur Transportrichtung TR ausgerichteten Schachtwänden 13 oberhalb der Transportstrecke für die zu verarbeitenden Produkte, insbesondere für die mit Schrumpffolie 5 umhüllten Artikelgruppen 3 (vgl.Figuren 1, 2 ). Insbesondere erstreckt sich die Ansaugblende 22 weitgehend über die gesamte Breite der zweibahnigen Transportstrecke und weist eine Breite B22 auf, die deutlich breiter ist als die Breite B20 der Ansaugöffnung 20 der Ansaugvorrichtung 10. Zudem weist die Ansaugblende 22 eine Tiefe parallel zur Transportrichtung TR auf, die größer ist als eine Tiefe der Ansaugöffnung 20. Die Höhe h der Seitenteile 27 definiert den Abstand A zwischen der Ansaugöffnung 20 und der Grundfläche 30 der Ansaugblende 22. Über den sich ebenfalls quer zur Transportrichtung TR erstreckenden Befestigungsbereich 28 ist die Ansaugblende 22 an der Ansaugvorrichtung 10 oder benachbart zu der Ansaugvorrichtung 10 angeordnet. Im vorliegenden Ausführungsbeispiel sind Führungsschienen 29 vorgesehen, auf die Befestigungselemente 28 aufgeschoben werden bzw. zwischen denen die Ansaugblende 22 eingeschoben wird. Die Luft 9 aus dem Innenraum 16 wird seitlich über die offenen Seiten der Ansaugblende 22 im Bereich zwischen Grundfläche 30 und Ansaugöffnung 20 eingesaugt (Pfeile mit Bezugszeichen I). Insbesondere wird somit im Wesentlichen nur Luft 9 aus dem Zwischenraum 21 zwischen dem Gehäuse 19 der Schrumpfvorrichtung 1 und der geschlossenen Seitenfläche 18 der äußeren Schachtwände 14 angesaugt. Dies führt zu einem gleichmäßigen und insbesondere reproduzierbaren Schrumpfergebnis, da kein Verblasen der Schrumpffolie möglich ist. - Vorzugsweise ist ein Schnellwechselsystem vorgesehen, um die Ansaugblenden 22 an der Ansaugvorrichtung 10 beispielsweise bei einem Produktwechsel schnell austauschen zu können.
- Die perspektivische Detailansicht der
Fig. 6 zeigt eine zweite Ausführungsform einer Anordnung einer Ansaugblende 22b gemäßFig. 3B innerhalb einer Schrumpfvorrichtung 1. Die Ansaugblende 22b erstreckt sich quer zur Transportrichtung TR und quer zu den parallel zur Transportrichtung TR ausgerichteten Schachtwänden 13 oberhalb der Transportstrecke für die zu verarbeitenden Produkte, insbesondere für die mit Schrumpffolie 5 umhüllten Artikelgruppen 3 (vgl.Fig. 1 ). Insbesondere erstreckt sich die Ansaugblende 22b weitgehend über die gesamte Breite der Transportstrecke und weist eine Breite B22 auf, die deutlich breiter ist als die Breite B20 der Ansaugöffnung 20 der Ansaugvorrichtung 10. Zudem weist die Ansaugblende 22b eine Tiefe parallel zur Transportrichtung TR auf, die größer ist als eine Tiefe der Ansaugöffnung 20. Über den Befestigungsbereich 28 ist die Ansaugblende 22b an der Ansaugvorrichtung 10 oder benachbart zu der Ansaugvorrichtung 10 angeordnet. Hierbei ist die Ansaugblende 22b derart angeordnet, dass die Seitenteile 27 und somit die Befestigungsbereiche 28 parallel zu den Schachtwänden 13 der Schrumpfvorrichtung 1 angeordnet sind. - Die Luft 9 aus dem Innenraum 16 (vgl.
Figuren 1, 2 und5 ) wird über die offenen Seiten neben den Befestigungsbereichen (nicht sichtbar) der Ansaugblende 22b eingesaugt (Pfeile mit Bezugszeichen I). Zudem wird Luft 9 in Transportrichtung TR oder entgegen der Transportrichtung TR eingesaugt (Pfeile mit Bezugszeichen II). Zusätzlich wird weitere Luft 9 über die Perforationen 24 der Unterseite bzw. Grundfläche 30 der Ansaugblende 22b angesaugt (Pfeile mit Bezugszeichen III). Dadurch ergibt sich eine gleichmäßige Ansaugung von Luft 9 über die gesamte Grundfläche 30 der Ansaugblende und nicht nur eine Ansaugung im Bereich der Ansaugöffnung 20. Dies führt zu einem gleichmäßigen und insbesondere reproduzierbaren Schrumpfergebnis. - Die perspektivische Ansicht der
Fig. 7 zeigt eine weitere Ausführungsform einer Ansaugblende 22h, bei der die Größe der Ansaugfläche variabel eingestellt werden kann. Die Ansaugfläche stellt insbesondere die Fläche dar, über die Luft 9 aus dem Innenraum 16 der Schrumpfvorrichtung 1 (vgl.Figuren 1 und 2 ) in Richtung Ansaugvorrichtung 10 angesaugt werden kann. Im dargestellten Ausführungsbeispiel sind zwei parallel zur Längsachse L22 der Ansaugblende 22h verschiebbare Schubbleche 32 vorgesehen, mit denen zumindest ein Teil der Perforationen 24 der Grundfläche 30 der Ansaugblende 22h bei Bedarf abgedeckt werden kann, so dass nur Luft 9 über die nicht abgedeckten Perforationen 24 angesaugt wird. Damit können beispielsweise Bereiche abgedeckt werden, in denen die Endbereiche der Schrumpffolie 5 von den Artikeln der Artikelgruppe 3 abstehen. Dadurch kann wirksam ein Verblasen dieser Endbereiche der Schrumpffolie 5 verhindert werden, was zu ungewünschten Schrumpfergebnissen führen würde. Diese gezielte Änderung der Größe und/oder Form der Ansaugfläche kann insbesondere bei einem Produktwechsel an das jeweilige Produkt angepasst werden. Eine Änderung der Ansaugfläche kann insbesondere sinnvoll und vorteilhaft sein, wenn Artikelgruppen einer anderen Breite bearbeitet werden und/oder wenn von einem einbahnigen Transport von Artikelgruppen durch die Schrumpfvorrichtung auf einen mehrbahnigen Transport umgestellt wird o.ä. - Die Einstellung der Größe der Ansaugfläche der Ansaugblende 22h kann auch über andere geeignete Einstellmechanismen erfolgen, beispielsweise über klappbar angeordnete Abdeckbleche o.ä. Weiterhin wäre denkbar, perforierte Schubbleche 32 zu verwenden, die je nach Anordnung relativ zur Grundfläche 30 die Perforationen 24 der Grundfläche 30 ganz oder bereichsweise verschließen können.
- Folgendes sei als ergänzender Hinweis zu den vorstehenden Ausführungen gegeben: Wenn auch im Zusammenhang der Figuren und deren vorstehenden Beschreibungen generell von "schematischen" Darstellungen und Ansichten die Rede ist, so ist damit keineswegs gemeint, dass die Figurendarstellungen und deren Beschreibung hinsichtlich der Offenbarung der Erfindung von untergeordneter Bedeutung sein sollen. Der Fachmann ist durchaus in der Lage, aus den schematisch und abstrakt gezeichneten Darstellungen genug an Informationen zu entnehmen, die ihm das Verständnis der Erfindung erleichtern, ohne dass er etwa aus den gezeichneten und möglicherweise nicht exakt maßstabsgerechten Größenverhältnissen der Schrumpfvorrichtung 1 oder anderer gezeichneter Elemente in irgendeiner Weise in seinem Verständnis beeinträchtigt wäre. Die Figuren ermöglichen es dem Fachmann als Leser vielmehr, anhand der konkreter erläuterten Umsetzungen des erfindungsgemäßen Verfahrens und des konkreter erläuterten Aufbaus der erfindungsgemäßen Schrumpfvorrichtung 1 ein besseres Verständnis für den in den Ansprüchen sowie im allgemeinen Teil der Beschreibung allgemeiner und/oder abstrakter formulierten Erfindungsgedanken abzuleiten.
- Schließlich sei darauf hingewiesen, dass die Ausführungsformen, Beispiele und Varianten der vorhergehenden Absätze, die Ansprüche oder die folgende Beschreibung und die Figuren, einschließlich ihrer verschiedenen Ansichten oder jeweiligen individuellen Merkmale, unabhängig voneinander oder in beliebiger Kombination verwendet werden können. Merkmale, die in Verbindung mit einer Ausführungsform beschrieben werden, sind für alle Ausführungsformen anwendbar, sofern die Merkmale nicht unvereinbar sind. Die Erfindung wurde unter Bezugnahme auf bevorzugte Ausführungsformen beschrieben. Es ist für einen Fachmann vorstellbar, dass Abwandlungen oder Änderungen der Erfindung gemacht werden können, ohne dabei den Schutzbereich der nachstehenden Ansprüche zu verlassen. Es ist möglich, einige der Komponenten oder Merkmale eines der Beispiele in Kombination mit Merkmalen oder Komponenten eines anderen Beispiels anzuwenden.
-
- 1
- Schrumpfvorrichtung
- 2
- Artikel
- 3
- Artikelgruppe
- 4
- Flasche
- 5
- Schrumpffolie
- 6
- Förderband
- 7
- Schrumpfmittel
- 8
- Heißluft
- 9
- Luft
- 10
- Ansaugvorrichtung
- 11
- Radialgebläse
- 12
- Heizeinrichtung
- 13
- Schachtwand
- 14
- äußere Schachtwand
- 15
- innere Schachtwand
- 16
- Innenraum
- 17
- Ausströmfläche, Düsenfläche
- 18
- geschlossene Seitenfläche
- 19
- Gehäuse
- 20
- Ansaugöffnung
- 21
- Zwischenraum
- 22, 22a bis 22h
- Ansaugblende
- 23
- Öffnung
- 24, 24a bis 24d
- Perforation
- 25
- Rechteckfläche
- 26a,26b
- Fläche
- 27
- Seitenteile, Seitenfläche
- 28
- Befestigungselement / Befestigungsbereich
- 29
- Führungsschiene
- 30
- Grundfläche
- 32
- Schubblech
- A
- Abstand
- α,β
- Winkel
- B20,B22
- Breite
- h
- Höhe
- I,II,III
- Ansaugrichtung
- L22
- Längsachse
- TR
- Transportrichtung
Claims (11)
- Schrumpfvorrichtung (1) zum Heißschrumpfen von Schrumpffolie (5) um Artikel (2) oder Artikelzusammenstellungen (3),- wobei die Schrumpfvorrichtung (1) mindestens einen Innenraum (16) mit mindestens einer Transportstrecke für den Transport der mit Schrumpffolie (5) umhüllten Artikel (2) oder Artikelzusammenstellungen (3) in einer Transportrichtung (TR) umfasst;- wobei die Schrumpfvorrichtung (1) mindestens zwei äußere Schachtwände (14) mit jeweils einer der mindestens einen Transportstrecke zugewandten Ausströmfläche (17) besitzt, über die Heißluft (8) in den Innenraum (5) der Schrumpfvorrichtung (1) seitlich auf die mit Schrumpffolie (5) umhüllten Artikel (2) oder Artikelzusammenstellungen (3) leitbar ist,- wobei die Schrumpfvorrichtung (1) über mindestens eine Ansaugvorrichtung (10) zum Ansaugen von Luft (9) aus dem Innenraum (16) der Schrumpfvorrichtung (1) verfügt;- wobei die Ansaugvorrichtung (10) mindestens eine oberhalb der Transportstrecke und oberhalb der mindestens zwei äußeren Schachtwände (14) angeordnete Ansaugöffnung (20) umfasst,- wobei oberhalb der Transportstrecke und der Ansaugöffnung (20) zugeordnet mindestens eine Ansaugblende (22) angeordnet ist, wobei die der Ansaugöffnung (20) vorgeordnete Ansaugblende (22) den Ansaugstrom umlenkt, da die Luft (9) um die Ansaugblende (22) herum strömen muss,- und wobei sich die Ansaugblende (22) über eine Breite (B22) quer zur Transportrichtung erstreckt, die größer ist als eine Breite (B20) der Ansaugöffnung (20), dadurch gekennzeichnet, dass sich die Ansaugblende (22) in einem Bereich oberhalb der mindestens zwei äußeren Schachtwände (14) über eine Breite (B22) zwischen den Ausströmflächen (17) der beiden äußeren Schachtwände (14) oder darüber hinausgehend erstreckt oder dass sich die Ansaugblende (22) über eine Breite (B22) der Transportstrecke erstreckt.
- Schrumpfvorrichtung nach Anspruch 1, bei der die Ansaugblende (22) eine Grundfläche (30) aufweist, die in einer Ebene parallel zur und oberhalb der Transportstrecke und oberhalb der mindestens zwei äußeren Schachtwände (14) angeordnet ist.
- Schrumpfvorrichtung nach Anspruch 1 oder 2, bei der die Ansaugblende (22) U-profilförmig ausgebildet ist, wobei die Seiten in Transportrichtung (TR) und entgegen der Transportrichtung (TR) geschlossen ausgebildet sind und wobei die Seiten parallel zur Transportrichtung (TR) offen ausgebildet sind.
- Schrumpfvorrichtung nach einem der Ansprüche 2 oder 3, bei der die Ansaugblende (22) eine Mehrzahl von Perforationen (24) aufweist, die als Durchbrüche der Grundfläche (30) ausgebildet sind, insbesondere wobei die Perforationen (24) in die Grundfläche (30) eingestanzt, gelasert oder eingeprägt sind und/oder wobei die Perforationen (24) einen runden, ovalen, quadratischen, eckigen oder länglichen Querschnitt und/oder eine runde, ovale, quadratische, eckige oder längliche Draufsicht aufweisen.
- Schrumpfvorrichtung nach einem der voranstehenden Ansprüche, bei der die Ansaugblende (22) in einer Ebene parallel zur Ansaugöffnung (20) eine Fläche abdeckt, die größer ist als die Ansaugöffnung (20).
- Schrumpfvorrichtung nach einem der voranstehenden Ansprüche, bei der sich die Ansaugblende (22) im Wesentlichen über eine Tiefe erstreckt, die größer ist als eine Tiefe der Ansaugöffnung (20), wobei sich die Ansaugblende (22) im Wesentlichen über eine Tiefe erstreckt, die größer ist als eine Tiefe der Ansaugöffnung (20) parallel zu einer Transportrichtung (TR) der mit Schrumpffolie (5) umhüllten Artikel (2) oder Artikelzusammenstellungen (3).
- Schrumpfvorrichtung nach Anspruch 4, bei welcher die Perforationen (24) eine regelmäßige Anordnung oder eine unregelmäßige Anordnung aufweisen.
- Schrumpfvorrichtung nach Anspruch 4 oder 7, bei welcher die Grundfläche (30) mit den Perforationen (24) eine Ansaugfläche bildet und wobei eine Größe der Ansaugfläche über geeignete Mittel einstellbar ist, insbesondere über seitlich verschiebbare Schubbleche und/oder über Klappen.
- Schrumpfvorrichtung nach einem der voranstehenden Ansprüche, bei welcher die Ansaugblende (22) erste Befestigungseinrichtungen (28) umfasst und wobei die Schrumpfvorrichtung (1) zweite Befestigungseinrichtungen umfasst, wobei die Ansaugblende (22) über eine Wirkverbindung der ersten und zweiten Befestigungseinrichtungen der Ansaugöffnung (20) zugeordnet lösbar innerhalb der Schrumpfvorrichtung (1) anordenbar und/oder befestigbar ist, insbesondere wobei die Ansaugblende (22) vermittels einer Schraubverbindung, eines Hebelsystems, einer Steckverbindung oder einer Rastverbindung innerhalb der Schrumpfvorrichtung (1) anordenbar und/oder befestigbar ist.
- Verfahren zum Ansaugen von Luft (9) aus einem Innenraum (16) einer Schrumpfvorrichtung (1) gemäß einem der Ansprüche 1 bis 9 mit mindestens einer Transportstrecke für den Transport von mit Schrumpffolie (5) umhüllten Artikeln (2) oder Artikelzusammenstellungen (3) in einer Transportrichtung (TR), die Schrumpfvorrichtung (1) umfassend mindestens zwei äußere Schachtwände (14) mit jeweils einer der mindestens einen Transportstrecke zugewandten Ausströmfläche (17) zum Heißschrumpfen der Schrumpffolie (5) um Artikel (2) oder Artikelzusammenstellungen (3), wobei die Luft (9) hauptsächlich aus einem Bereich (21) zwischen einem den Innenraum (16) der Schrumpfvorrichtung (1) begrenzenden Gehäuse (19) und einer von der Transportstrecke abgewandten Seitenfläche (18) der äußeren Schachtwände (14) angesaugt wird.
- Verfahren nach einem der Ansprüche 10, bei dem vorgesehen ist, dass ein Teil der Luft (9) vor dem Einsaugen durch die Ansaugvorrichtung (10) oberhalb der mindestens einen Transportstrecke durch eine Mehrzahl von Perforationen (24) einer Ansaugblende (22) hindurchtritt.
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE102017119145.3A DE102017119145A1 (de) | 2017-08-22 | 2017-08-22 | Schrumpfvorrichtung und Verfahren zum Ansaugen von Luft aus einem Innenraum einer Schrumpfvorrichtung |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP3446991A1 EP3446991A1 (de) | 2019-02-27 |
| EP3446991B1 true EP3446991B1 (de) | 2021-04-07 |
Family
ID=62909429
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP18182628.0A Active EP3446991B1 (de) | 2017-08-22 | 2018-07-10 | Schrumpfvorrichtung und verfahren zum ansaugen von luft aus einem innenraum einer schrumpfvorrichtung |
Country Status (3)
| Country | Link |
|---|---|
| EP (1) | EP3446991B1 (de) |
| CN (1) | CN109421961B (de) |
| DE (1) | DE102017119145A1 (de) |
Families Citing this family (7)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US11661225B2 (en) * | 2018-10-10 | 2023-05-30 | Illinois Tool Works Inc. | Center divider for shrink oven |
| CN110053826A (zh) * | 2019-04-25 | 2019-07-26 | 北京市继远斋食品厂 | 一种热收缩机 |
| PT3812288T (pt) * | 2019-10-25 | 2023-11-16 | Krones Ag | Processo e dispositivo de retração para a retração de um material de embalagem termoplástico em artigos |
| CN110936603B (zh) * | 2019-12-06 | 2021-12-31 | 台州千克智汇知识产权运营有限公司 | 一种电机定子pvc热收缩装置 |
| IT202000016945A1 (it) * | 2020-07-13 | 2022-01-13 | Ribi Ltd | Impianto per la reggiatura rapida di bottiglie, lattine, barattoli o di altri contenitori equipollenti |
| DE102021103598A1 (de) * | 2021-02-16 | 2022-08-18 | Krones Aktiengesellschaft | Schrumpfvorrichtung, Verfahren zum Optimieren des Aufschrumpfens eines Verpackungsmaterials auf eine Zusammenstellung umfassend mindestens einen Artikel und Schrumpfmittelmodul |
| DE102022123370A1 (de) * | 2022-09-13 | 2024-03-14 | Belvac Production Machinery, Inc. | Trocknungssystem und Verfahren zum Trocknen einer Dosenbeschichtung von Dosen |
Family Cites Families (12)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| AU1413566A (en) | 1966-11-18 | 1969-03-13 | W. R. Grace Australia | Packaging |
| US4852271A (en) * | 1988-03-04 | 1989-08-01 | Owens-Illinois Glass Container Inc. | Preheat oven for glass containers |
| JPH09202314A (ja) * | 1996-01-23 | 1997-08-05 | Yakult Honsha Co Ltd | シュリンクトンネル |
| ITMI20011825A1 (it) * | 2001-08-29 | 2003-03-01 | Smi Spa | Forno a tunnel di termoretrazione per la produzione di imballaggi in pellicole di materiale termoretraibile e procedimento di imballaggio re |
| JP5064410B2 (ja) * | 2005-12-09 | 2012-10-31 | ケー エッチ エス ゲーエムベーハー | 搬送・印刷可能な安定容器を製造するためのシュリンクプロセス及びシュリンクプロセスを実施するための装置 |
| DE202007018402U1 (de) | 2007-10-16 | 2008-07-10 | Krones Ag | Schrumpftunnel |
| CN102180291A (zh) * | 2011-03-20 | 2011-09-14 | 金华盛纸业(苏州工业园区)有限公司 | 一种烘膜机 |
| DE102011052353A1 (de) | 2011-08-02 | 2013-02-07 | Krones Aktiengesellschaft | Schrumpftunnel |
| DE102011054780A1 (de) * | 2011-10-25 | 2013-04-25 | Krones Aktiengesellschaft | Schrumpftunnel |
| FR2993247B1 (fr) * | 2012-07-12 | 2014-07-04 | Sleever Int | Installation de thermoretraction comportant des moyens de diffusion de chaleur formant un ensemble unitaire. |
| DE102013103863A1 (de) * | 2013-04-17 | 2014-10-23 | Krones Aktiengesellschaft | Schrumpfvorrichtung und Verfahren zur Anpassung einer Schrumpfvorrichtung |
| DE102015226345A1 (de) * | 2015-12-21 | 2017-06-22 | Krones Aktiengesellschaft | Vorrichtung und Verfahren zum Schrumpfen von flächigen thermoplastischen Verpackungsmaterialien auf Artikel oder auf Zusammenstellungen von Artikeln |
-
2017
- 2017-08-22 DE DE102017119145.3A patent/DE102017119145A1/de active Pending
-
2018
- 2018-07-10 EP EP18182628.0A patent/EP3446991B1/de active Active
- 2018-08-15 CN CN201810929959.1A patent/CN109421961B/zh active Active
Non-Patent Citations (1)
| Title |
|---|
| None * |
Also Published As
| Publication number | Publication date |
|---|---|
| CN109421961B (zh) | 2021-05-11 |
| CN109421961A (zh) | 2019-03-05 |
| DE102017119145A1 (de) | 2019-02-28 |
| EP3446991A1 (de) | 2019-02-27 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP3446991A1 (de) | Schrumpfvorrichtung und verfahren zum ansaugen von luft aus einem innenraum einer schrumpfvorrichtung | |
| DE10224883B4 (de) | Trockenstation und Verfahren zum Trocknen von bedruckten Bogen | |
| DE60201393T2 (de) | Tunnelofen zur Herstellung von Heissschrumpffolienpackungen und damit durchgeführtes Verpackungsverfahren | |
| EP0649821A1 (de) | Vorrichtung zum Erhitzen oder zum Kühlen von tafelförmigem oder bandförmigem Flachglas | |
| EP0440113A2 (de) | Hochkonvektions-Gasstrahldüsenstrecke für über Rollen geführtes, flächenhaftes Gut | |
| EP3713738B1 (de) | Belüftungsmodul für eine folienreckanlage und eine solche folienreckanlage | |
| DE102012103402A1 (de) | Blendenleiste für Schrumpfvorrichtung | |
| DE102012103398B4 (de) | Schrumpfvorrichtung mit Blendenleiste | |
| EP3184444B1 (de) | Vorrichtung und verfahren zum schrumpfen von flächigen thermoplastischen verpackungsmaterialien auf artikel oder auf zusammenstellungen von artikeln | |
| EP2653394A1 (de) | Schrumpfvorrichtung mit Blendenleiste | |
| DE19623471C1 (de) | Belüftungsdüse | |
| DE102012007707B4 (de) | Kühlgerät für die Schaltschrankkühlung | |
| DE3939063A1 (de) | Prozessraum, insbesondere abzug fuer den laborbetrieb | |
| EP2767478B2 (de) | Schrumpfvorrichtung mit aus mehreren Modulen aufgebauten Wänden | |
| EP4043354A1 (de) | Schrumpfvorrichtung, verfahren zum optimieren des aufschrumpfens eines verpackungsmaterials auf eine zusammenstellung umfassend mindestens einen artikel und schrumpfmittelmodul | |
| EP0840876A1 (de) | Verfahren und vorrichtung zum trocknen von keramischen formlingen | |
| EP2767476B1 (de) | Schrumpfvorrichtung | |
| EP2767477B1 (de) | Schrumpfvorrichtung mit aus mehreren Modulen aufgebauten Wänden | |
| CH656696A5 (de) | Verfahren und vorrichtung zum intensiven waerme- und/oder stoffaustausch, insbesondere in oefen. | |
| DE102015106861A1 (de) | Vorrichtung zum Etikettieren von einzelnen Produkten | |
| DE202010014074U1 (de) | Heizeinrichtung für eine Lötanlage | |
| DE2118589A1 (de) | Verfahren und Vorrichtung zum fortlaufenden Umlenken eines Glasbandes in plastischem Zustand | |
| DE3817972C2 (de) | ||
| EP1553363B1 (de) | Heiz- bzw. Kühlkörper-Verteileranordnung | |
| EP0514930A2 (de) | Strahlungsbrenner für gasförmigen Brennstoff |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE APPLICATION HAS BEEN PUBLISHED |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| AX | Request for extension of the european patent |
Extension state: BA ME |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: REQUEST FOR EXAMINATION WAS MADE |
|
| 17P | Request for examination filed |
Effective date: 20190813 |
|
| RBV | Designated contracting states (corrected) |
Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: EXAMINATION IS IN PROGRESS |
|
| 17Q | First examination report despatched |
Effective date: 20200313 |
|
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: GRANT OF PATENT IS INTENDED |
|
| INTG | Intention to grant announced |
Effective date: 20201117 |
|
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE PATENT HAS BEEN GRANTED |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: FG4D Free format text: NOT ENGLISH |
|
| REG | Reference to a national code |
Ref country code: AT Ref legal event code: REF Ref document number: 1379412 Country of ref document: AT Kind code of ref document: T Effective date: 20210415 Ref country code: CH Ref legal event code: EP |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R096 Ref document number: 502018004622 Country of ref document: DE |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FG4D Free format text: LANGUAGE OF EP DOCUMENT: GERMAN |
|
| REG | Reference to a national code |
Ref country code: LT Ref legal event code: MG9D |
|
| REG | Reference to a national code |
Ref country code: NL Ref legal event code: MP Effective date: 20210407 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20210407 Ref country code: HR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20210407 Ref country code: LT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20210407 Ref country code: NL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20210407 Ref country code: BG Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20210707 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: PT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20210809 Ref country code: NO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20210707 Ref country code: PL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20210407 Ref country code: LV Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20210407 Ref country code: RS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20210407 Ref country code: SE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20210407 Ref country code: GR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20210708 Ref country code: IS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20210807 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R097 Ref document number: 502018004622 Country of ref document: DE |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CZ Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20210407 Ref country code: DK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20210407 Ref country code: RO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20210407 Ref country code: EE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20210407 Ref country code: ES Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20210407 Ref country code: SK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20210407 Ref country code: SM Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20210407 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PL |
|
| 26N | No opposition filed |
Effective date: 20220110 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MC Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20210407 |
|
| REG | Reference to a national code |
Ref country code: BE Ref legal event code: MM Effective date: 20210731 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LI Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20210731 Ref country code: CH Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20210731 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20210807 Ref country code: LU Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20210710 Ref country code: AL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20210407 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20210710 Ref country code: BE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20210731 |
|
| GBPC | Gb: european patent ceased through non-payment of renewal fee |
Effective date: 20220710 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GB Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20220710 |
|
| P01 | Opt-out of the competence of the unified patent court (upc) registered |
Effective date: 20230523 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CY Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20210407 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: HU Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT; INVALID AB INITIO Effective date: 20180710 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20210407 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: TR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20210407 |
|
| REG | Reference to a national code |
Ref country code: AT Ref legal event code: MM01 Ref document number: 1379412 Country of ref document: AT Kind code of ref document: T Effective date: 20230710 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20210407 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: AT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20230710 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: AT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20230710 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R082 Ref document number: 502018004622 Country of ref document: DE Representative=s name: BENNINGER, JOHANNES, DIPL.-ING., DE |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: FR Payment date: 20250610 Year of fee payment: 8 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 20250604 Year of fee payment: 8 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: IT Payment date: 20250623 Year of fee payment: 8 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: AT Payment date: 20260410 Year of fee payment: 5 |