EP3392481B1 - Gehäuse, insbesondere für eine abgasanlage einer brennkraftmaschine eines fahrzeugs - Google Patents
Gehäuse, insbesondere für eine abgasanlage einer brennkraftmaschine eines fahrzeugs Download PDFInfo
- Publication number
- EP3392481B1 EP3392481B1 EP18166214.9A EP18166214A EP3392481B1 EP 3392481 B1 EP3392481 B1 EP 3392481B1 EP 18166214 A EP18166214 A EP 18166214A EP 3392481 B1 EP3392481 B1 EP 3392481B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- housing shell
- folded edge
- housing
- area
- crimped
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
Images


Classifications
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F01—MACHINES OR ENGINES IN GENERAL; ENGINE PLANTS IN GENERAL; STEAM ENGINES
- F01N—GAS-FLOW SILENCERS OR EXHAUST APPARATUS FOR MACHINES OR ENGINES IN GENERAL; GAS-FLOW SILENCERS OR EXHAUST APPARATUS FOR INTERNAL-COMBUSTION ENGINES
- F01N13/00—Exhaust or silencing apparatus characterised by constructional features
- F01N13/18—Construction facilitating manufacture, assembly, or disassembly
- F01N13/1838—Construction facilitating manufacture, assembly, or disassembly characterised by the type of connection between parts of exhaust or silencing apparatus, e.g. between housing and tubes, between tubes and baffles
- F01N13/1844—Mechanical joints
- F01N13/185—Mechanical joints the connection being realised by deforming housing, tube, baffle, plate, or parts thereof
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F01—MACHINES OR ENGINES IN GENERAL; ENGINE PLANTS IN GENERAL; STEAM ENGINES
- F01N—GAS-FLOW SILENCERS OR EXHAUST APPARATUS FOR MACHINES OR ENGINES IN GENERAL; GAS-FLOW SILENCERS OR EXHAUST APPARATUS FOR INTERNAL-COMBUSTION ENGINES
- F01N13/00—Exhaust or silencing apparatus characterised by constructional features
- F01N13/18—Construction facilitating manufacture, assembly, or disassembly
- F01N13/1872—Construction facilitating manufacture, assembly, or disassembly the assembly using stamp-formed parts or otherwise deformed sheet-metal
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F01—MACHINES OR ENGINES IN GENERAL; ENGINE PLANTS IN GENERAL; STEAM ENGINES
- F01N—GAS-FLOW SILENCERS OR EXHAUST APPARATUS FOR MACHINES OR ENGINES IN GENERAL; GAS-FLOW SILENCERS OR EXHAUST APPARATUS FOR INTERNAL-COMBUSTION ENGINES
- F01N13/00—Exhaust or silencing apparatus characterised by constructional features
- F01N13/18—Construction facilitating manufacture, assembly, or disassembly
- F01N13/1888—Construction facilitating manufacture, assembly, or disassembly the housing of the assembly consisting of two or more parts, e.g. two half-shells
- F01N13/1894—Construction facilitating manufacture, assembly, or disassembly the housing of the assembly consisting of two or more parts, e.g. two half-shells the parts being assembled in longitudinal direction
Definitions
- the present invention relates to a housing, in particular for an exhaust system of an internal combustion engine of a vehicle.
- the housings used in exhaust gas treatment units of exhaust systems in vehicles are generally constructed from sheet metal material which is shaped in such a way that housing shell regions of one or different housing shells which are adjacent to one another are connected to one another in a connecting region by reshaping, for example flanging, and / or by material closure, for example welding .
- a housing according to the preamble of claim 1 is known from the DE 20 2013 004 290 U1 known.
- the DE 10 2005 044 376 A1 discloses the connection of two half-shells to a tube by means of latching projections provided on the longitudinal edges of the half-shells, which engage in the spaces formed between latching projections of the other half-shell and produce a snap-in connection there with the other half-shell.
- a housing in particular for an exhaust system of an internal combustion engine of a vehicle, according to claim 1.
- This housing comprises at least two housing shell regions connected to one another in at least one seam connection region, wherein to provide the fold connection region, each housing shell region comprises a fold edge region which extends in a longitudinal direction of the fold edge and a plurality of fold sections which extend away from the fold edge region substantially transversely to the longitudinal edge direction and to provide a space in the fold longitudinal direction at a distance from one another, at least some of the fold sections of each each of the housing shell areas engages in an intermediate space formed between two folded sections of the other housing shell area and engages over the folded edge area of this other housing shell area in such a way that the folded edge area of this other housing shell area is held between the overlapping folded sections and the folded edge area of the housing shell area having these folded sections.
- the fold edge region has, in association with at least one, preferably each intermediate space formed in the fold edge longitudinal direction in the fold edge longitudinal direction between the two fold segments forming the gap between the gap between the fold edge region of the respective other housing shell region on.
- each housing shell region in each housing shell region the intermediate space formed between two folded sections in the longitudinal direction of the folded edge in the longitudinal direction of the fold edge has an extension length that essentially includes an extension length of the space in this intermediate space Folded sections of the other housing shell area corresponds.
- an extension length of the folded sections can essentially correspond to an extension length of the intermediate space formed between successive folded sections in the longitudinal direction of the folded edge.
- the folded portions starting from the folded edge region, are tapered. Starting from the respective folded edge area, the folded sections thus have an extension length that decreases in the longitudinal fold edge direction, so that between two successive folded sections in the folded longitudinal edge direction Insertion bevel is formed for a folded section of another housing shell region to be accommodated between them.
- an extension length of a respective fold section receptacle depression in the fold edge longitudinal direction essentially corresponds to an extension length of a fold section included therein, and / or that a depression depth essentially corresponds to a respective fold fold section corresponds to a thickness of the folded section received therein.
- Such indentation recess recesses can be provided in a particularly simple manner in that the folded edge region of one of the housing shell regions is deformed in the direction of the folded edge region of the other housing shell region.
- the fold edge region can be angled with respect to a housing shell body adjoining this.
- each housing shell region is constructed with sheet metal material.
- the housing shell areas can rest against one another with their fold edge areas.
- the invention further relates to an exhaust gas treatment unit for an exhaust system of an internal combustion engine, in particular for a vehicle, comprising a housing constructed according to the invention.
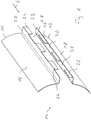
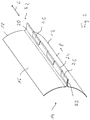
- the Fig. 1 shows two housing shell regions 10, 12 to be connected to one another of a housing, generally designated 14, for example an exhaust gas treatment unit, such as a catalytic converter or particle filter, of an exhaust system of an internal combustion engine in a vehicle.
- the two housing shell regions 10, 12 are formed from sheet metal material and can, for example, be regions of a housing shell bent into a ring-like configuration, or can be regions of two separately constructed housing shells to be connected to one another.
- Each of the two housing shell regions 10, 12 has, for example, a curved housing shell body 16, 18, on which a fold edge region 20, 22 is provided, which is angled with respect to the respective housing shell body 16, 18 and runs straight and flat in the example shown.
- a plurality of fold-over sections 24, 26 extend from the fold-edge regions 20, 22 extending in a longitudinal direction L of the fold edge, essentially transversely to the longitudinal direction L of the fold edge and at an angle of approximately or somewhat more than 90 °, between the fold-over sections 24 extending from the fold edge region 20 an intermediate space 28 is formed in each case.
- an intermediate space 30 is formed between the fold-over sections 26 extending from the folded edge region 22.
- the extension length of the folded sections 24, 26 in the longitudinal direction L of the fold edge essentially corresponds to the extended length of the interstices 28, 30 formed between them.
- the folded sections 24, 26, starting from the respective folded edge region 20, 22, can be tapered so that their extended length in the fold edge longitudinal direction L, starting from the respective fold edge region 20, 22, decreases.
- the extension length of the interspaces 28, 30 formed between two such folding sections 24 and 26 then increases correspondingly, starting from the respective fold edge region 20, 22.
- the folded sections 24 on the folded edge area 20 thus each form lead-in chamfers for the folded sections 26 to be accommodated between them on the folded edge area 22, and vice versa.
- the two housing shell areas 10, 12 with their two fold edge areas 20, 22 are positioned so as to overlap or abut one another, in such a way that the fold sections 24, 26 each extending away from these fold edge areas 20, 22 into each other Intervene in the housing shell area 10, 12 provided spaces 28, 30.
- the folded portions 24, 26 are folded over further, so that the folded portions 24 of the housing shell region 10 overlap the fold edge region 22 of the housing shell region 12 and thus this fold edge region 22 is firmly between them the folded edge region 20 of the housing shell region 10 and the folded portions 24 provided on this housing shell region 10 is held or clamped.
- the folded sections 26 of the housing shell region 12 overlap after the further folding over the folded edge region 20 of the housing shell region 10, so that the latter is firmly held or clamped between the folded edge region 22 of the housing shell region 12 and the folded sections 26 provided on this housing shell region 12.
- the respective folded edge region 20, 22 and the folded-over portions 24, 26 protruding therefrom can be provided in a simple manner, for example when a punching process or and a subsequent forming process is carried out, so that the fold connecting region 32 is generated the interlocking interlocking folded portions 24, 26 can be folded over further using a simply designed tool, and thus the folded edge area of the other housing shell area can be positioned overlapping.
- the two folded edge regions 20, 22 are essentially planar and continuous. This means that none of these fold edge regions 20, 22 have lateral formations, as is the case below with reference to FIG Fig. 4 and 5 to be discribed.
- the fold edge regions 20, 22 of the in the Fig. 1-3 illustrated embodiment is straight.
- the 6 and 7 show a housing 14 of an exhaust gas treatment unit constructed with two housing shell regions 10, 12, in which the two housing shell regions 10, 12 are equally connected to one another in folded edge regions 20, 22, which likewise do not have any lateral formations, that is to say are designed to be essentially planar in the sense described above , but do not extend in a straight line, but are curved in space. Even in the case of such a curved configuration of the fold edge regions 20, 22, which in principle are essentially planar, the connection of the two housing shell regions 10, 12 can take place using the fold-over sections described above.
- FIGS Fig. 4 and 5 One embodiment of a housing 14 constructed according to the invention is shown in FIGS Fig. 4 and 5 shown.
- the two fold edge regions 20, 22 are not designed to run flat in the longitudinal fold edge direction L. Rather, in each of the two fold edge regions 20, 22 in the fold edge longitudinal direction L in each case between two fold sections 24, 26 in correspondence with the intermediate spaces 28, 30 formed between fold fold receptacles 34, 36.
- Their extension length in the longitudinal fold edge direction L essentially corresponds to the extension length of a respectively assigned intermediate space 28, 30.
- fold-in recess receptacles 34, 36 produced by shaping the respective fold edge regions 20, 22 essentially corresponds to the thickness or material thickness of the fold-in sections 24, 26 to be accommodated therein , so that after the further folding to produce the fold connection area 32, they are essentially completely accommodated in the assigned fold section receiving depressions 34, 36.
- the entire thickness of the fold connection region 32 is reduced with respect to that of the embodiment of the Fig. 1-3 by half, that is to say the total thickness formed by the material thickness of the two housing shell regions 10, 12.
- a housing constructed in accordance with the principles of the present invention can be constructed with two housing shells which are connected in each case to adjoining housing shell regions with a fold connection region formed in the manner described above.
- such joint connection regions can preferably be formed to extend in the direction of the longitudinal axis of the housing.
- this part forming a housing shell can be bent into a ring-like configuration, so that the housing shell regions which are then adjacent to one another can be connected to one another in a single fold connection region.
Landscapes
- Engineering & Computer Science (AREA)
- Chemical & Material Sciences (AREA)
- Combustion & Propulsion (AREA)
- Mechanical Engineering (AREA)
- General Engineering & Computer Science (AREA)
- Exhaust Silencers (AREA)
- Exhaust Gas After Treatment (AREA)
Description
- Die vorliegende Erfindung betrifft ein Gehäuse, insbesondere für eine Abgasanlage einer Brennkraftmaschine eines Fahrzeugs.
- Die bei Abgasbehandlungseinheiten von Abgasanlagen in Fahrzeugen eingesetzten Gehäuse sind im Allgemeinen aus Blechmaterial aufgebaut, das so geformt ist, dass in einem Verbindungsbereich aneinander angrenzende Gehäuseschalenbereiche einer oder verschiedener Gehäuseschalen durch Umformen, beispielsweise Umbördeln, oder/und durch Materialschluss, beispielsweise Verschweißung, miteinander verbunden sind.
- Ein Gehäuse gemäß dem Oberbegriff des Anspruchs 1 ist aus der
DE 20 2013 004 290 U1 bekannt. - Die
DE 10 2005 044 376 A1 offenbart die Verbindung zweier Halbschalen zu einem Rohr durch an Längsrändern der Halbschalen vorgesehene Rastvorsprünge, die in zwischen Rastvorsprüngen der jeweils anderen Halbschale gebildete Zwischenräume eingreifen und dort eine Rastverbindung mit der jeweils anderen Halbschale herstellen. - Es ist die Aufgabe der vorliegenden Erfindung, ein Gehäuse, insbesondere für eine Abgasanlage einer Brennkraftmaschine eines Fahrzeugs, bereitzustellen, bei welchem Gehäuseschalenbereiche zum Bereitstellen einer geschlossenen Konfiguration des Gehäuses in einfacher und stabiler Art und Weise miteinander verbunden werden können.
- Erfindungsgemäß wird diese Aufgabe gelöst durch ein Gehäuse, insbesondere für eine Abgasanlage einer Brennkraftmaschine eines Fahrzeugs, gemäß Anspruch 1. Dieses Gehäuse umfasst wenigstens zwei in wenigstens einem Falzverbindungsbereich miteinander verbundene Gehäuseschalenbereiche, wobei zur Bereitstellung des Falzverbindungsbereiches jeder Gehäuseschalenbereich einen in einer Falzrandlängsrichtung sich erstreckenden Falzrandbereich und eine Mehrzahl von im Wesentlichen quer zur Falzrandlängsrichtung vom Falzrandbereich sich weg erstreckenden und zum Bereitstellen eines Zwischenraums in der Falzrandlängsrichtung mit Abstand zueinander angeordneten Umfalzabschnitten umfasst, wobei wenigstens ein Teil der Umfalzabschnitte von jedem der Gehäuseschalenbereiche jeweils in einen zwischen zwei Umfalzabschnitten des jeweils anderen Gehäuseschalenbereichs gebildeten Zwischenraum eingreift und den Falzrandbereich dieses anderen Gehäuseschalenbereichs derart übergreift, dass der Falzrandbereich dieses anderen Gehäuseschalenbereichs zwischen den diesen übergreifenden Umfalzabschnitten und dem Falzrandbereich des diese Umfalzabschnitte aufweisenden Gehäuseschalenbereichs gehalten ist.
- Bei wenigstens einem, vorzugsweise jedem Gehäuseschalenbereich weist der Falzrandbereich in Zuordnung zu wenigstens einem, vorzugsweise jedem zwischen in der Falzrandlängsrichtung aufeinanderfolgenden Umfalzabschnitten gebildeten Zwischenraum in der Falzrandlängsrichtung zwischen den beiden den Zwischenraum zwischen sich bildenden Umfalzabschnitten an seiner vom Falzrandbereich des jeweils anderen Gehäuseschalenbereichs abgewandten Seite eine Umfalzabschnittaufnahmeeinsenkung auf. Somit greift ein einen Falzrandbereich übergreifender Umfalzabschnitt in eine Umfalzabschnittaufnahmeeinsenkung ein, was einerseits die Zentrierung der beiden zu verbindenden Gehäuseschalenbereiche unterstützt, andererseits zu einer verminderten Dicke des so hergestellten Falzverbindungsbereichs führt.
- Durch das Bereitstellen von in der Falzrandlängsrichtung alternierend aufeinanderfolgenden Umfalzabschnitten und Zwischenräumen wird eine verzahnungsartige Konfiguration erzeugt, welche einerseits eine definierte Positionierung der miteinander zu verbindenden Gehäuseschalenbereiche in der Falzrandlängsrichtung erzwingt. Andererseits wird durch den gegenseitigen abwechselnden Übergriff ein stabiler Zusammenhalt der beiden Gehäuseschalenbereiche gewährleistet. Da bei einem erfindungsgemäß aufgebauten Falzverbindungsbereich im Wesentlichen über die gesamte Länge desselben eine durch Umfalten der Umfalzabschnitte gebildete Außenkante entstehen, werden scharfkantige und eine Verletzungsgefahr mit sich bringende Abschnitte vermieden.
- Um einen in der Falzrandlängsrichtung im Wesentlichen unterbrechungsfrei durchlaufenden Zusammenhalt der beiden Gehäuseschalenbereiche zu erreichen, wird vorgeschlagen, dass bei jedem Gehäuseschalenbereich der zwischen zwei in der Falzrandlängsrichtung aufeinanderfolgenden Umfalzabschnitten gebildete Zwischenraum in der Falzrandlängsrichtung eine Erstreckungslänge aufweist, die im Wesentlichen einer Erstreckungslänge der in diesen Zwischenraum aufgenommenen Umfalzabschnitte des jeweils anderen Gehäuseschalenbereichs entspricht. Dies bedeutet im Sinne der vorliegenden Erfindung, dass ein jeweiliger Umfalzabschnitt im Wesentlichen ohne oder mit geringem Bewegungsspiel in der Falzrandlängsrichtung zwischen zwei Umfalzabschnitten des jeweils anderen Gehäuseschalenbereichs aufgenommen werden kann, der Umfalzabschnitt jedoch im Wesentlichen ohne Zwängungen oder Verformung in den Zwischenraum zwischen den beiden diesen zwischen sich aufnehmenden Umfalzabschnitten des jeweils anderen Gehäuseschalenbereichs eingeführt werden kann.
- Um dabei einen symmetrischen Aufbau der beiden Gehäuseschalenbereiche vorsehen zu können, kann bei allen Gehäuseschalenbereichen eine Erstreckungslänge der Umfalzabschnitte im Wesentlichen einer Erstreckungslänge des jeweils zwischen in der Falzrandlängsrichtung aufeinanderfolgenden Umfalzabschnitten gebildeten Zwischenraums entsprechen.
- Zum Erleichtern des Zusammenfügens der Falzrandbereiche der miteinander zu verbindenden Gehäuseschalenbereiche wird vorgeschlagen, dass bei wenigstens einem, vorzugsweise jedem Gehäuseschalenbereich die Umfalzabschnitte, ausgehend vom Falzrandbereich, sich verjüngend ausgebildet sind. Die Umfalzabschnitte weisen somit ausgehend vom jeweiligen Falzrandbereich eine in der Falzrandlängsrichtung abnehmende Erstreckungslänge auf, so dass zwischen zwei in der Falzrandlängsrichtung aufeinanderfolgenden Umfalzabschnitten eine Einführschräge für einen zwischen diesen aufzunehmenden Umfalzabschnitt eines jeweils anderen Gehäuseschalenbereichs gebildet ist.
- Um dabei einen jeweiligen Umfalzabschnitt im Wesentlichen vollständig in einer diesem zugeordneten Umfalzabschnittaufnahmeeinsenkung aufnehmen zu können, wird vorgeschlagen, dass eine Erstreckungslänge einer jeweiligen Umfalzabschnittaufnahmeeinsenkung in der Falzrandlängsrichtung im Wesentlichen einer Erstreckungslänge eines darin aufgenommenen Umfalzabschnitts entspricht, oder/und dass eine Einsenkungstiefe einer jeweiligen Umfalzabschnittaufnahmeeinsenkung im Wesentlichen einer Dicke des darin aufgenommenen Umfalzabschnitts entspricht.
- Derartige Umfalzabschnittaufnahmeeinsenkungen können in besonders einfacher Weise dadurch bereitgestellt werden, dass der Falzrandbereich eines der Gehäuseschalenbereiche in Richtung auf den Falzrandbereich des jeweils anderen Gehäuseschalenbereichs zu verformt ist.
- Bei wenigstens einem, vorzugsweise jedem Gehäuseschalenbereich kann der Falzrandbereich bezüglich eines an diesen anschließenden Gehäuseschalenkörpers abgewinkelt sein.
- Um einerseits die zum Erzeugen des Falzverbindungsbereichs erforderliche Verformbarkeit des erfindungsgemäß bereitzustellenden Gehäuses erreichen zu können, andererseits dieses Gehäuse insbesondere auch wärmeresistent ausbilden zu können, wird vorgeschlagen, dass wenigstens ein, vorzugsweise jeder Gehäuseschalenbereich mit Blechmaterial aufgebaut ist.
- Die Gehäuseschalenbereiche können mit ihren Falzrandbereichen aneinander anliegen.
- Die Erfindung betrifft ferner eine Abgasbehandlungseinheit für eine Abgasanlage einer Brennkraftmaschine, insbesondere für ein Fahrzeug, umfassend ein erfindungsgemäß aufgebautes Gehäuse.
- Die vorliegende Erfindung wird nachfolgend mit Bezug auf die beiliegenden Figuren detailliert beschrieben. Es zeigt:
- Fig. 1
- zwei miteinander in einem Falzverbindungsbereich zu verbindende Gehäuseschalenbereiche ;
- Fig. 2
- die beiden in einem Falzverbindungsbereich miteinander verbundenen Gehäuseschalenbereiche in perspektivischer Ansicht;
- Fig. 3
- eine der
Fig. 2 entsprechende Darstellung des Falzverbindungsbereichs, betrachtet in einer anderen Richtung; - Fig. 4
- eine der
Fig. 2 entsprechende Ansicht zweier in einem erfindungsgemäß ausgebildeten Falzverbindungsbereich miteinander verbundener Gehäuseschalenbereiche in perspektivischer Ansicht; - Fig. 5
- eine der
Fig. 4 entsprechende Darstellung des Falzverbindungsbereich, betrachtet in einer anderen Richtung; - Fig. 6
- in perspektivischer Ansicht ein mit zwei Gehäuseschalenbereichen aufgebautes Gehäuse einer Abgasbehandlungseinheit;
- Fig. 7
- das Gehäuse der
Fig. 6 in Seitenansicht. - Die
Fig. 1 zeigt zwei miteinander zu verbindende Gehäuseschalenbereiche 10, 12 eines allgemein mit 14 bezeichneten Gehäuses beispielsweise einer Abgasbehandlungseinheit, wie zum Beispiel Katalysator oder Partikelfilter, einer Abgasanlage einer Brennkraftmaschine in einem Fahrzeug. Die beiden Gehäuseschalenbereiche 10, 12 sind aus Blechmaterial geformt und können beispielsweise Bereiche einer in eine ringartige Konfiguration gebogenen Gehäuseschale sein oder können Bereiche zweier separat aufgebauter und miteinander zu verbindender Gehäuseschalen sein. - Jeder der beiden Gehäuseschalenbereiche 10, 12 weist einen beispielsweise gekrümmten Gehäuseschalenkörper 16, 18 auf, an welchem ein bezüglich des jeweiligen Gehäuseschalenkörpers 16, 18 abgewinkelter und im dargestellten Beispiel geradlinig und plan durchlaufender Falzrandbereich 20, 22 vorgesehen ist.
- Von den einer Falzrandlängsrichtung L sich erstreckenden Falzrandbereichen 20, 22 erstreckt sich im Wesentlichen quer zur Falzrandlängsrichtung L und unter einem Winkel von näherungsweise bzw. etwas mehr als 90° jeweils eine Mehrzahl von Umfalzabschnitten 24, 26. Zwischen den vom Falzrandbereich 20 sich erstreckenden Umfalzabschnitten 24 ist jeweils ein Zwischenraum 28 gebildet. Entsprechend ist zwischen den vom Falzrandbereich 22 sich erstreckenden Umfalzabschnitten 26 jeweils ein Zwischenraum 30 gebildet.
- Die Erstreckungslänge der Umfalzabschnitte 24, 26 in der Falzrandlängsrichtung L entspricht im Wesentlichen der Erstreckungslänge der zwischen diesen jeweils gebildeten Zwischenräume 28, 30. Dabei können die Umfalzabschnitte 24, 26, ausgehend vom jeweiligen Falzrandbereich 20, 22 sich verjüngend ausgebildet sein, so dass ihre Erstreckungslänge in der Falzrandlängsrichtung L, ausgehend vom jeweiligen Falzrandbereich 20, 22, abnimmt. Entsprechend nimmt dann die Erstreckungslänge der zwischen zwei derartigen Umfalzabschnitten 24 bzw. 26 gebildeten Zwischenräume 28, 30, ausgehend vom jeweiligen Falzrandbereich 20, 22 zu. Somit bilden die Umfalzabschnitte 24 am Falzrandbereich 20 jeweils Einführschrägen für die zwischen diesen jeweils aufzunehmenden Umfalzabschnitte 26 am Falzrandbereich 22, und umgekehrt.
- Zum Herstellen eines in den
Fig. 2 und3 erkennbaren Falzverbindungsbereichs 32 werden die beiden Gehäuseschalenbereiche 10, 12 mit ihren beiden Falzrandbereichen 20, 22 einander überdeckend bzw. aneinander anliegend positioniert, und zwar derart, dass die von diesen Falzrandbereichen 20, 22 sich jeweils weg erstreckenden Umfalzabschnitte 24, 26 in die am jeweils anderen Gehäuseschalenbereich 10,12 bereitgestellten Zwischenräume 28, 30 eingreifen. Auf diese Art und Weise wird eine definierte Positionierung der beiden Falzrandbereiche 20, 22 in der Falzrandlängsrichtung L bezüglich einander und somit eine entsprechend definierte Positionierung der beiden Gehäuseschalenbereiche 10, 12 bezüglich einander erreicht. - Nachdem die beiden Gehäuseschalenbereiche 10, 12 in der vorangehend beschriebenen Art und Weise bezüglich einander positioniert wurden, werden die Umfalzabschnitte 24, 26 weiter umgefaltet, so dass die Umfalzabschnitte 24 des Gehäuseschalenbereichs 10 den Falzrandbereich 22 des Gehäuseschalenbereichs 12 übergreifen und somit dieser Falzrandbereich 22 fest zwischen dem Falzrandbereich 20 des Gehäuseschalenbereichs 10 und den an diesem Gehäuseschalenbereich 10 vorgesehenen Umfalzabschnitten 24 gehalten bzw. geklemmt ist. Entsprechend übergreifen die Umfalzabschnitte 26 des Gehäuseschalenbereichs 12 nach dem weiteren Umfalten den Falzrandbereich 20 des Gehäuseschalenbereichs 10, so dass dieser zwischen dem Falzrandbereich 22 des Gehäuseschalenbereichs 12 und den an diesem Gehäuseschalenbereich 12 vorgesehenen Umfalzabschnitten 26 fest gehalten bzw. geklemmt ist.
- Bei dem so erzeugten Falzverbindungsbereich 32 wird in der Falzrandlängsrichtung L ein im Wesentlichen durchgehender Zusammenhalt zwischen den beiden Gehäuseschalenbereichen 10, 12 in einfacher Art und Weise erzeugt. Der so bereitgestellte Verbund ist stabil und kann, wenn die beiden Falzrandbereiche 20, 22 nicht unmittelbar, sondern beispielsweise unter Zwischenlagerung einer Dichtmateriallage aneinander anliegen, auch gasdicht gestaltet werden. Bei der Herstellung der beiden Gehäuseschalenbereiche 10, 12 können der jeweilige Falzrandbereich 20, 22 und die von diesem abgewinkelt abstehenden Umfalzabschnitte 24, 26 in einfacher Weise beispielsweise bei Durchführung eines Ausstanzvorgangs oder und eines daran anschließenden Umformungsvorgangs bereitgestellt werden, so dass zur Erzeugung des Falzverbindungsbereichs 32 die verzahnungsartig ineinander eingreifenden Umfalzabschnitte 24, 26 durch ein einfach gestaltetes Werkzeug weiter umgefaltet und somit den Falzrandbereich des jeweils anderen Gehäuseschalenbereichs übergreifend positioniert werden können.
- Bei dem vorangehend mit Bezug auf die
Fig. 1-3 beschriebenen Aufbau sind die beiden Falzrandbereiche 20, 22 im Wesentlichen plan durchgehend ausgebildet. Dies bedeutet, dass bei keinem dieser Falzrandbereiche 20, 22 seitliche Ausformungen vorhanden sind, wie diese nachfolgend mit Bezug auf dieFig. 4 und5 beschrieben werden. Zusätzlich erstrecken die Falzrandbereiche 20, 22 der in denFig. 1-3 dargestellten Ausgestaltungsform sich geradlinig. DieFig. 6 und 7 zeigen ein mit zwei Gehäuseschalenbereichen 10, 12 aufgebautes Gehäuse 14 einer Abgasbehandlungseinheit, bei welchem die beiden Gehäuseschalenbereiche 10, 12 gleichermaßen in Falzrandbereichen 20, 22 miteinander verbunden sind, die ebenfalls keine seitlichen Ausformungen aufweisen, im vorangehend beschriebenen Sinne also im Wesentlichen plan durchgehend ausgebildet sind, sich jedoch nicht geradlinig erstrecken, sondern im Raum gekrümmt verlaufen. Auch bei derartiger gekrümmter Ausgestaltung der grundsätzlich jedoch im Wesentlichen plan ausgebildeten Falzrandbereiche 20, 22 kann die Verbindung der beiden Gehäuseschalenbereiche 10, 12 unter Einsatz der vorangehend beschriebenen Umfalzabschnitte erfolgen. - Eine Ausgestaltungsart eines erfindungsgemäß aufgebauten Gehäuses 14 ist in den
Fig. 4 und5 dargestellt. Bei diesem Aufbau sind die beiden Falzrandbereiche 20, 22 in der Falzrandlängsrichtung L nicht plan durchlaufend ausgebildet. Vielmehr sind in jedem der beiden Falzrandbereiche 20, 22 in der Falzrandlängsrichtung L jeweils zwischen zwei Umfalzabschnitten 24, 26 in Zuordnung zu den dazwischen jeweils gebildeten Zwischenräumen 28, 30 Umfalzabschnittaufnahmeeinsenkungen 34, 36 gebildet. Deren Erstreckungslänge in der Falzrandlängsrichtung L entspricht im Wesentlichen der Erstreckungslänge eines jeweils zugeordneten Zwischenraums 28, 30. Die Tiefe dieser durch Umformen der jeweiligen Falzrandbereiche 20, 22 erzeugten Umfalzabschnittaufnahmeeinsenkungen 34, 36 entspricht im Wesentlichen der Dicke bzw. Materialstärken der darin aufzunehmenden Umfalzabschnitte 24, 26, so dass diese nach dem weiteren Umfalten zum Erzeugen des Falzverbindungsbereichs 32 im Wesentlichen vollständig in den zugeordneten Umfalzabschnittaufnahmeeinsenkungen 34, 36 aufgenommen sind. - Bei dieser erfindungsgemäßen Ausgestaltungsart verringert sich die gesamte Dicke des Falzverbindungsbereichs 32 bezüglich desjenigen der Ausgestaltungsform der
Fig. 1-3 um die Hälfte, also auf die durch die Materialstärke der beiden Gehäuseschalenbereiche 10, 12 gebildeten Gesamtdicke. - Ein gemäß den Prinzipien der vorliegenden Erfindung aufgebautes Gehäuse kann mit zwei Gehäuseschalen aufgebaut sein, die in jeweils aneinander angrenzenden Gehäuseschalenbereichen mit einem in der vorangehend beschriebenen Art und Weise ausgebildeten Falzverbindungsbereich verbunden sind. Beispielsweise können an zwei bezüglich einer Gehäuselängsachse einander gegenüberliegenden Bereichen des Gehäuses derartige Falzverbindungsbereiche sich vorzugsweise in Richtung der Gehäuselängsachse erstreckend ausgebildet sein. Bei einem aus einem einzigen Teil aufgebauten Gehäuse kann dieses eine Gehäuseschale bildende Teil in eine ringartige Konfiguration gebogen werden, so dass die dann aneinander angrenzenden Gehäuseschalenbereiche in einem einzigen Falzverbindungsbereich miteinander verbunden werden können.
Claims (11)
- Gehäuse, insbesondere für eine Abgasanlage einer Brennkraftmaschine eines Fahrzeugs, umfassend wenigstens zwei in wenigstens einem Falzverbindungsbereich (32) miteinander verbundene Gehäuseschalenbereiche (10, 12), wobei zur Bereitstellung des Falzverbindungsbereiches (32) jeder Gehäuseschalenbereich (10, 12) einen in einer Falzrandlängsrichtung (L) sich erstreckenden Falzrandbereich (20, 22) und eine Mehrzahl von im Wesentlichen quer zur Falzrandlängsrichtung (L) vom Falzrandbereich (20, 22) sich weg erstreckenden und zum Bereitstellen eines Zwischenraums (28, 30) in der Falzrandlängsrichtung (L) mit Abstand zueinander angeordneten Umfalzabschnitten (24, 26) umfasst, wobei wenigstens ein Teil der Umfalzabschnitte (24, 26) von jedem der Gehäuseschalenbereiche (10, 12) jeweils in einen zwischen zwei Umfalzabschnitten (24, 26) des jeweils anderen Gehäuseschalenbereichs (10, 12) gebildeten Zwischenraum (28, 30) eingreift und den Falzrandbereich (20, 22) dieses anderen Gehäuseschalenbereichs (10, 12) derart übergreift, dass der Falzrandbereich (20, 22) dieses anderen Gehäuseschalenbereichs (10, 12) zwischen den diesen übergreifenden Umfalzabschnitten (24, 26) und dem Falzrandbereich (20, 22) des diese Umfalzabschnitte (24, 26) aufweisenden Gehäuseschalenbereichs (10, 12) gehalten ist, dadurch gekennzeichnet, dass bei wenigstens einem Gehäuseschalenbereich (10, 12) der Falzrandbereich (20, 22) in Zuordnung zu wenigstens einem zwischen in der Falzrandlängsrichtung (L) aufeinanderfolgenden Umfalzabschnitten (24, 26) gebildeten Zwischenraum (28, 30) in der Falzrandlängsrichtung (L) zwischen den beiden den Zwischenraum (28, 30) zwischen sich bildenden Umfalzabschnitten (24, 26) an seiner vom Falzrandbereich (20, 22) des jeweils anderen Gehäuseschalenbereichs (10, 12) abgewandten Seite eine Umfalzabschnittaufnahmeeinsenkung (34, 36) aufweist.
- Gehäuse nach Anspruch 1, dadurch gekennzeichnet, dass bei jedem Gehäuseschalenbereich (10, 12) der zwischen zwei in der Falzrandlängsrichtung (L) aufeinanderfolgenden Umfalzabschnitten (24, 26) gebildete Zwischenraum in der Falzrandlängsrichtung eine Erstreckungslänge aufweist, die im Wesentlichen einer Erstreckungslänge der in diesen Zwischenraum (28, 30) aufgenommenen Umfalzabschnitte (24, 26) des jeweils anderen Gehäuseschalenbereichs (10, 12) entspricht.
- Gehäuse nach Anspruch 1 oder 2, dadurch gekennzeichnet, dass bei allen Gehäuseschalenbereichen (10, 12) eine Erstreckungslänge der Umfalzabschnitte (24, 26) im Wesentlichen einer Erstreckungslänge des jeweils zwischen in der Falzrandlängsrichtung (L) aufeinanderfolgenden Umfalzabschnitten (24, 26) gebildeten Zwischenraums (28, 30) entspricht.
- Gehäuse nach einem der vorangehenden Ansprüche, dadurch gekennzeichnet, dass bei wenigstens einem, vorzugsweise jedem Gehäuseschalenbereich (10, 12) die Umfalzabschnitte (24, 26), ausgehend vom Falzrandbereich (20, 22), sich verjüngend ausgebildet sind.
- Gehäuse nach einem der vorangehenden Ansprüche, dadurch gekennzeichnet, dass bei jedem Gehäuseschalenbereich (10, 12) der Falzrandbereich (20, 22) in Zuordnung zu wenigstens einem, vorzugsweise jedem zwischen in der Falzrandlängsrichtung (L) aufeinanderfolgenden Umfalzabschnitten (24, 26) gebildeten Zwischenraum (28, 30) in der Falzrandlängsrichtung (L) zwischen den beiden den Zwischenraum (28, 30) zwischen sich bildenden Umfalzabschnitten (24, 26) an seiner vom Falzrandbereich (20, 22) des jeweils anderen Gehäuseschalenbereichs (10, 12) abgewandten Seite eine Umfalzabschnittaufnahmeeinsenkung (34, 36) aufweist.
- Gehäuse nach Anspruch 5, dadurch gekennzeichnet, dass eine Erstreckungslänge einer jeweiligen Umfalzabschnittaufnahmeeinsenkung (34, 36) in der Falzrandlängsrichtung (L) im Wesentlichen einer Erstreckungslänge eines darin aufgenommenen Umfalzabschnitts (24, 26) entspricht, oder/und dass eine Einsenkungstiefe einer jeweiligen
Umfalzabschnittaufnahmeeinsenkung (34, 36) im Wesentlichen einer Dicke des darin aufgenommenen Umfalzabschnitts (24, 26) entspricht. - Gehäuse nach Anspruch 6, dadurch gekennzeichnet, dass zum Bereitstellen einer jeweiligen Umfalzabschnittaufnahmeeinsenkung (34, 36) der Falzrandbereich (20, 22) eines der Gehäuseschalenbereiche (10, 12) in Richtung auf den Falzrandbereich (20, 22) des jeweils anderen Gehäuseschalenbereichs (10, 12) zu verformt ist.
- Gehäuse nach einem der vorangehenden Ansprüche, dadurch gekennzeichnet, dass bei wenigstens einem, vorzugsweise jedem Gehäuseschalenbereich (10, 12) der Falzrandbereich (20, 22) bezüglich eines an diesen anschließenden Gehäuseschalenkörpers (16, 18) abgewinkelt ist.
- Gehäuse nach einem der vorangehenden Ansprüche, dadurch gekennzeichnet, dass wenigstens ein, vorzugsweise jeder Gehäuseschalenbereich (10, 12) mit Blechmaterial aufgebaut ist.
- Gehäuse nach einem der vorangehenden Ansprüche, dadurch gekennzeichnet, dass die Gehäuseschalenbereiche (10, 12) mit ihren Falzrandbereichen (20, 22) aneinander anliegen.
- Abgasbehandlungseinheit für eine Abgasanlage einer Brennkraftmaschine, insbesondere für ein Fahrzeug, umfassend ein Gehäuse (14) nach einem der vorangehenden Ansprüche.
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE102017108244.1A DE102017108244A1 (de) | 2017-04-19 | 2017-04-19 | Gehäuse, insbesondere für eine Abgasanlage einer Brennkraftmaschine eines Fahrzeugs |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP3392481A1 EP3392481A1 (de) | 2018-10-24 |
| EP3392481B1 true EP3392481B1 (de) | 2020-03-04 |
Family
ID=61913046
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP18166214.9A Active EP3392481B1 (de) | 2017-04-19 | 2018-04-09 | Gehäuse, insbesondere für eine abgasanlage einer brennkraftmaschine eines fahrzeugs |
Country Status (5)
| Country | Link |
|---|---|
| US (1) | US10626782B2 (de) |
| EP (1) | EP3392481B1 (de) |
| JP (1) | JP6526283B2 (de) |
| CN (1) | CN108730005B (de) |
| DE (1) | DE102017108244A1 (de) |
Families Citing this family (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE102019110947A1 (de) | 2019-04-29 | 2020-10-29 | Eberspächer Exhaust Technology GmbH & Co. KG | Gehäuse, insbesondere für eine Abgasanlage einer Brennkraftmaschine eines Fahrzeugs |
| JP7173940B2 (ja) * | 2019-08-29 | 2022-11-16 | 株式会社神戸製鋼所 | 構造部材 |
| JP2025091567A (ja) * | 2023-12-07 | 2025-06-19 | フタバ産業株式会社 | 排気部品の製造方法 |
Family Cites Families (13)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE913600C (de) * | 1952-08-17 | 1954-06-18 | Armco Int Corp | Verbindungsanordnung fuer zusammensetzbare Abflussrohre |
| JPS5652350Y2 (de) * | 1975-02-20 | 1981-12-07 | ||
| US4441241A (en) * | 1980-08-15 | 1984-04-10 | Snyder General Corporation | Method of manufacturing a heat exchanger unit |
| US5280142A (en) * | 1991-10-18 | 1994-01-18 | Ap Parts Manufacturing Company | Heat shielded exhaust system component |
| JPH07158598A (ja) * | 1993-12-08 | 1995-06-20 | Akaishi Kinzoku Kogyo Kk | 送風機のケーシング |
| JP4308399B2 (ja) * | 2000-02-28 | 2009-08-05 | プレス工業株式会社 | 金属容器構造 |
| JP2002106336A (ja) * | 2000-09-29 | 2002-04-10 | Calsonic Kansei Corp | 触媒コンバータ用シュラウドの取付構造 |
| JP4232011B2 (ja) * | 2003-04-18 | 2009-03-04 | 三菱自動車エンジニアリング株式会社 | 触媒装置 |
| DE102005044376B4 (de) * | 2005-09-16 | 2008-11-27 | Kwh Automobiltechnik Gmbh | Rohr ein- oder zweiteilig mit Click-System |
| JP2007175760A (ja) * | 2005-12-28 | 2007-07-12 | Aru Techno:Kk | 金属薄板プレス成形品とその製造方法 |
| DE102006036009A1 (de) * | 2006-08-02 | 2008-02-07 | Schaeffler Kg | Verfahren zum Verbinden von Schalenteilen |
| DE202013004290U1 (de) * | 2013-05-07 | 2013-06-10 | Rolf Kölle | Bauteil mit einer aus mindestens zwei Blechschalen bestehenden Hülle |
| DE102015105749A1 (de) * | 2015-04-15 | 2016-10-20 | Tenneco Gmbh | Abgasrohrbogen |
-
2017
- 2017-04-19 DE DE102017108244.1A patent/DE102017108244A1/de not_active Withdrawn
-
2018
- 2018-04-09 EP EP18166214.9A patent/EP3392481B1/de active Active
- 2018-04-10 CN CN201810320691.1A patent/CN108730005B/zh active Active
- 2018-04-18 JP JP2018079547A patent/JP6526283B2/ja active Active
- 2018-04-18 US US15/956,069 patent/US10626782B2/en active Active
Non-Patent Citations (1)
| Title |
|---|
| None * |
Also Published As
| Publication number | Publication date |
|---|---|
| US10626782B2 (en) | 2020-04-21 |
| DE102017108244A1 (de) | 2018-10-25 |
| CN108730005B (zh) | 2020-11-03 |
| JP6526283B2 (ja) | 2019-06-05 |
| US20180306093A1 (en) | 2018-10-25 |
| JP2018179005A (ja) | 2018-11-15 |
| CN108730005A (zh) | 2018-11-02 |
| EP3392481A1 (de) | 2018-10-24 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| DE2802109C2 (de) | Bohrloch-Zentrierstück, Manschettenhälfte dafür und Verfahren zur Herstellung eines solchen Zentrierstücks | |
| EP2154404B1 (de) | Fluidleitung | |
| EP3372736B1 (de) | Verbindungsaggregat | |
| EP2080945A1 (de) | Verbindungsanordnung mit Rohrstutzen zum Verbinden von Fluidaufnahmeteilen | |
| EP3359863B1 (de) | Steckverbinder zum verbinden von leitungen für flüssige oder gasförmige medien | |
| DE102012211350A1 (de) | Flachrohr und Wärmeübertrager mit einem solchen Flachrohr | |
| EP2032393A1 (de) | Strukturbauteil, insbesondere hitzeschild | |
| EP3392481A1 (de) | Gehäuse, insbesondere für eine abgasanlage einer brennkraftmaschine eines fahrzeugs | |
| EP0983425A1 (de) | Wabenkörper mit einem system zur vermeidung mechanischer schwingungen | |
| EP4069952B1 (de) | Stützstift für katalysator mit elektrischer heizscheibe | |
| EP4343123B1 (de) | Schalldämpfer | |
| DE202013004290U1 (de) | Bauteil mit einer aus mindestens zwei Blechschalen bestehenden Hülle | |
| EP4108890B1 (de) | Verfahren zur herstellung eines schalldämpfers und entsprechender schalldämpfer | |
| EP3734037B1 (de) | Gehäuse für eine abgasanlage einer brennkraftmaschine eines fahrzeugs | |
| EP3401584B1 (de) | Rohr, insbesondere abgasführungsrohr | |
| WO1998034727A1 (de) | Wabenkörper mit abgeflachtem querschnittsbereich | |
| DE102012223082A1 (de) | Kontaktelement und Verfahren zur Herstellung eines Kontaktelements | |
| DE202017105124U1 (de) | Hitzeschild mit Dichtelement | |
| WO2015135619A1 (de) | Abgasnachbehandlungseinrichtung, abgasnachbehandlungssystem, brennkraftmaschine und kraftfahrzeug | |
| DE102006041743A1 (de) | Gehäuse für eine Abgasreinigungskomponente zur Ausbildung einer Fügeverbindung mit einem Abgasleitungsabschnitt | |
| DE102019213718A1 (de) | Hitzeschild und Bauelement mit einem derartigen Hitzeschild | |
| DE102009057928A1 (de) | Fahrzeugsitz, insbesondere Kraftfahrzeugsitz | |
| DE202008008690U1 (de) | Hitzeschild | |
| DE102008026724A1 (de) | Verschluss für ein Rohr oder eine Platine | |
| DE4325421A1 (de) | Wärmetauscher, insbesondere Kondensator für Kraftfahrzeuge |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE APPLICATION HAS BEEN PUBLISHED |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| AX | Request for extension of the european patent |
Extension state: BA ME |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: REQUEST FOR EXAMINATION WAS MADE |
|
| 17P | Request for examination filed |
Effective date: 20190410 |
|
| RBV | Designated contracting states (corrected) |
Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: GRANT OF PATENT IS INTENDED |
|
| INTG | Intention to grant announced |
Effective date: 20191114 |
|
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE PATENT HAS BEEN GRANTED |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: FG4D Free format text: NOT ENGLISH |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: EP |
|
| REG | Reference to a national code |
Ref country code: AT Ref legal event code: REF Ref document number: 1240619 Country of ref document: AT Kind code of ref document: T Effective date: 20200315 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R096 Ref document number: 502018000867 Country of ref document: DE |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FG4D Free format text: LANGUAGE OF EP DOCUMENT: GERMAN |
|
| REG | Reference to a national code |
Ref country code: SE Ref legal event code: TRGR |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200304 Ref country code: NO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200604 Ref country code: RS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200304 |
|
| REG | Reference to a national code |
Ref country code: NL Ref legal event code: MP Effective date: 20200304 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: BG Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200604 Ref country code: HR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200304 Ref country code: GR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200605 Ref country code: LV Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200304 |
|
| REG | Reference to a national code |
Ref country code: LT Ref legal event code: MG4D |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: NL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200304 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SM Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200304 Ref country code: PT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200729 Ref country code: EE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200304 Ref country code: LT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200304 Ref country code: CZ Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200304 Ref country code: ES Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200304 Ref country code: SK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200304 Ref country code: IS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200704 Ref country code: RO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200304 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R097 Ref document number: 502018000867 Country of ref document: DE |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MC Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200304 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200304 Ref country code: LU Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20200409 Ref country code: IT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200304 |
|
| REG | Reference to a national code |
Ref country code: BE Ref legal event code: MM Effective date: 20200430 |
|
| 26N | No opposition filed |
Effective date: 20201207 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200304 Ref country code: PL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200304 Ref country code: BE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20200430 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20200409 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R082 Ref document number: 502018000867 Country of ref document: DE Representative=s name: RUTTENSPERGER LACHNIT TROSSIN GOMOLL, PATENT- , DE Ref country code: DE Ref legal event code: R081 Ref document number: 502018000867 Country of ref document: DE Owner name: PUREM GMBH, DE Free format text: FORMER OWNER: EBERSPAECHER EXHAUST TECHNOLOGY GMBH & CO. KG, 66539 NEUNKIRCHEN, DE |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: 732E Free format text: REGISTERED BETWEEN 20210902 AND 20210908 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LI Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20210430 Ref country code: CH Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20210430 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: TR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200304 Ref country code: MT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200304 Ref country code: CY Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200304 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200304 Ref country code: AL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200304 |
|
| REG | Reference to a national code |
Ref country code: AT Ref legal event code: MM01 Ref document number: 1240619 Country of ref document: AT Kind code of ref document: T Effective date: 20230409 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: AT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20230409 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: AT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20230409 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 20250417 Year of fee payment: 8 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: FR Payment date: 20250425 Year of fee payment: 8 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: SE Payment date: 20250423 Year of fee payment: 8 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: GB Payment date: 20260324 Year of fee payment: 9 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: AT Payment date: 20260410 Year of fee payment: 5 |