EP2636535B1 - Expandierbare Hülse für einen Druckmaschinenzylinder - Google Patents
Expandierbare Hülse für einen Druckmaschinenzylinder Download PDFInfo
- Publication number
- EP2636535B1 EP2636535B1 EP13158212.4A EP13158212A EP2636535B1 EP 2636535 B1 EP2636535 B1 EP 2636535B1 EP 13158212 A EP13158212 A EP 13158212A EP 2636535 B1 EP2636535 B1 EP 2636535B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- honeycomb
- layer
- layers
- intermediate layer
- longitudinal axis
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Not-in-force
Links
Images
Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B41—PRINTING; LINING MACHINES; TYPEWRITERS; STAMPS
- B41N—PRINTING PLATES OR FOILS; MATERIALS FOR SURFACES USED IN PRINTING MACHINES FOR PRINTING, INKING, DAMPING, OR THE LIKE; PREPARING SUCH SURFACES FOR USE AND CONSERVING THEM
- B41N6/00—Mounting boards; Sleeves Make-ready devices, e.g. underlays, overlays; Attaching by chemical means, e.g. vulcanising
Definitions
- the invention relates generally to a sleeve for use on a cylinder of a rotary printing press, the sleeve being expandable, i. is expandable in the inner diameter. More particularly, the invention relates to a multi-layer sleeve having at least three major layers: a hard surface inner shell, a light weight intermediate layer, and a pressure resistant outer jacket.
- sleeves generally serve the rapid and cost-effective change of the print motif. They allow that the rotating drivable press cylinder itself does not have to be replaced.
- the term "sleeve” includes both adapter sleeves, which are mounted on the cylinder for supporting a further thinner-walled sleeve, as well as sleeves with an actual motif or printing plate carrier on which a typically flexible print motif is mounted. Also known are sleeves in the outer surface of the motifs directly, for example. Branded with laser, or introduced in any other way. Furthermore, sleeves are known whose surfaces serve as a damping intermediate layer to record comparatively hard printing plates with the actual print motif. Both the former, as well as the latter two types of sleeves, the present invention is applicable in principle.
- the sleeves are usually pushed onto the carrier body ie the press cylinder by an air cushion between the sleeve and cylinder is generated.
- the printing press cylinder typically has air outlet openings on its surface, which are pressurized only for attaching or detaching the sleeve.
- the sleeves are expandable, ie designed expandable in the inner diameter.
- multilayer sleeves have prevailed to ensure stability in spite of expandable inner diameter during operation and in particular a slip-free fixing by rotationally fixed adhesion on the cylinder.
- a multilayer sleeve especially for flexographic printing is known for example from the European patent application EP 1 361 073 known.
- This sleeve typically comprises an inner layer with an inner sheath of comparatively high strength or surface hardness, which enables frequent assembly and disassembly. Nevertheless, the inner jacket is elastically expandable by a minimum amount for mounting or dismounting.
- the expandability is further, in a quite conventional manner, made possible by the fact that radially outside the inner shell specifically a compressible layer is provided.
- the compressible layer is usually a relatively thin-walled foam layer and allows the reversible expansion process of the inner shell.
- the sleeve according to EP 1 361 073 has an intermediate layer on the outside of the compressible layer.
- the usual intermediate layer determines the wall thickness or the overall diameter of the sleeve and is made correspondingly thick.
- the intermediate layer should be made of the lightest possible material, in particular for larger wall thicknesses, such. B. of foamed polyurethane (PU).
- PU foamed polyurethane
- the intermediate layer in contrast to the compressible layer, designed as hard as possible radially incompressible.
- An outer layer then adjoins the intermediate layer. This in turn typically has a surface as hard as possible and usually not expandable outer jacket.
- US 2002/0046668 a multi-layer expandable sleeve without any conventional compressible layer.
- the compressible layer is eliminated by allowing the intermediate layer itself by a suitable configuration, a certain elastic expansion of the inner shell, for example in the range of about 4 to about 12 hundredths of a mm.
- the US 2002/0046668 recommends to produce such an intermediate layer, a special polyurethane with a Shore D hardness between about 45 and 50.
- the patent EP 0 683 040 discloses a sleeve without a compressible layer on the inner shell.
- the sleeve according to EP 0 683 040 also has a multi-layered construction with inner and outer sheath and an intermediate layer.
- this sleeve has - in terms of weight savings and in contrast to US 2002/0046668 -
- An intermediate layer in a special honeycomb-like lightweight construction with radially directed honeycomb webs (s. Figure 3 ).
- This intermediate layer comprises nonwoven-resin composite layers between which at least one hexagonal honeycomb structure composed of cured polymer resin is formed.
- the hexagonal structure is integrally made of polymer resin.
- a specially suitable, with channels embossed band of special fleece which absorbs no resin itself during impregnation, wound spirally on the nonwoven layers.
- the nonwoven layers and the channels in the special band are coated with resin, so that the nonwoven layers impregnate and the hexagonal channel structure is filled with resin.
- EP 0 683 040 pier-like resin bridges within the non-impregnated non-woven hexagonal cells. These are generated by circumferentially distributed radial holes in the special fleece, which are also filled with resin.
- EP 0 683 040 is the special design the interlayer itself, with hexagonal webs and supports of resin between the layers of nonwoven resin composite layers, is essential to allow the inner jacket to expand radially away from the longitudinal axis.
- EP 0 683 040 a few hundredths of a millimeter, ie at least 20 ⁇ m, to ensure expansion in the radial direction.
- This particular lightweight construction employing a resin impermeable nonwoven fabric having a honeycomb pattern of channels for producing a subsequently hardened resin reinforcement structure is also known from other applications.
- a disadvantage of a sleeve according to EP 0 683 040 are at least the considerable process cost and despite lightweight construction still comparatively high density of the special intermediate layer itself.
- the Applicant has further developed a generic multi-layer expandable sleeve for a printing press cylinder for the purpose of weight reduction, which in the parallel international application PCT / EP2011 / 066542 is described, but not pre-published.
- this sleeve has a special structure of the intermediate layer.
- the intermediate layer has at least one honeycomb layer with a fiber composite honeycomb of fiber material embedded in resin matrix, which has already been partly or fully cured in advance.
- significantly less resin is used than, for example, a sleeve according to, inter alia EP 0 683 040 ,
- An object of the present invention is to propose an alternative sleeve and a corresponding manufacturing method, which also allows a weight reduction over known sleeves.
- the invention relates to an expandable sleeve according to the preamble of claim 1.
- This comprises an inner layer with a wear-resistant, surface-hard inner sheath, preferably of fiber composite material, which defines a cylindrical or slightly conical cavity corresponding to the printing machine cylinder or mandrel.
- the sleeve comprises an intermediate layer, which is produced in a generally honeycomb-like lightweight construction, in particular with honeycomb cells whose central axes are directed as radially as possible or spoke-shaped.
- the intermediate layer determined in a known manner the total diameter of the sleeve and can be made variable according thick.
- an outer layer is provided outside of the intermediate layer.
- This has a cylindrical pressure-resistant outer sheath, preferably made of fiber composite material.
- the outer jacket serves, for example, to support an outer shell, a printed motif or a separate outer sleeve (sleeve as adapter sleeve).
- the object stated in the introduction is achieved in that the intermediate layer comprises at least one honeycomb layer with honeycomb of metal foil or metal-coated foil.
- the intermediate layer generally has an overall greater thickness (radial dimension) than the inner or outer layer. Accordingly, it preferably has a plurality of such honeycomb layers and, like the structure as a whole, may also be multilayered. In the context of the invention, however, it is also already possible to use only a single layer of metallic or metal-coated honeycomb for weight saving.
- honeycomb In the field of pressure rollers hitherto the use of honeycomb has been proposed only in applications in which compressibility in the radial direction due to the honeycomb typical relatively high strength in the web direction minimized and just should not be possible. This opposite approach is used for example in the multi-layer cutting roller DE 100 18 418 , with an intermediate layer of honeycomb lightweight material.
- light metal is preferred, but it is also not light metallic honeycomb, for example, from steel foil in principle suitable.
- a non-metallic film with a low density such as, for example, a plastic carrier film, which is coated with a suitable metal, if appropriate also a metal which is not considered as light metal.
- the intermediate layer with honeycomb made of light metal foil, in particular made of aluminum foil.
- At least two, more preferably a plurality of layered honeycomb are provided, which are fastened coaxially to each other to the longitudinal axis.
- the intermediate layer overall conductive and the sleeve running at least dissipative. This is possible by inherently conductive metallic or metal-coated honeycomb with little effort. For optimal prevention of sparking all honeycomb layers of the intermediate layer should be made of prefabricated honeycomb made of metal foil or metal-coated foil.
- two radially adjoining honeycomb layers are arranged in each case such that the center axes of the honeycomb cells of the outer honeycomb are offset with respect to the center axes of the honeycomb cells of the honeycomb adjacent to the inside. This should be maintained at least averaged over a substantial peripheral area.
- the intermediate layer has a thinner innermost honeycomb layer, for example, hexagonal, i. non-overexpanded or overexpanded honeycomb cells, and at least one thicker outer honeycomb layer with honeycomb cells overexpanded in the direction of the longitudinal axis.
- the thinner innermost honeycomb layer preferably has a thickness of ⁇ 7.5 mm, whereas the at least one thicker outer honeycomb layer should have a thickness in the range of 7.5 mm to 12.5 mm.
- the intermediate layer comprises honeycomb layers of at least two different outwardly increasing thicknesses.
- the outer sheath is made of multilayer fiber-reinforced plastic, preferably made of carbon or carbon fiber-reinforced plastic (CFRP), and attached to the outer jacket a pressure-resistant outer shell made of polyurethane.
- CFRP carbon or carbon fiber-reinforced plastic
- an embodiment suitable for offset or flexographic printing preferably comprises an inner layer and an outer layer.
- the inner layer preferably comprises, from inside to outside, the surface-hard inner sheath, preferably made of CFRP, a compressible auxiliary layer, in particular of elastomer or foam, and an intermediate sheath preferably made of fiber composite material, in particular CFRP.
- the outer layer preferably comprises, from inside to outside, the pressure-resistant outer casing, preferably made of CFRP, and a thick-walled outer casing, preferably made of polyurethane, attached thereto.
- CFRP CFRP
- reinforcement with glass fiber material can also be used. If necessary, can be achieved with suitable additives Ableitmination or conductivity.
- the invention also relates to a method according to the invention which is suitable for producing the sleeve according to the invention.
- Advantageous embodiments emerge from subclaims 12-15.
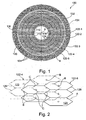
- FIG.1 shows a first embodiment of an expandable sleeve, generally designated 100, in cross-section at right angles to its longitudinal axis A.
- the sleeve 100 is multi-layered and thus comprises from inside to outside successively an inner layer 110, an intermediate layer 120 and an outer layer 130th
- the inner layer 110 consists of a generally rotationally symmetrical inner shell 112, which is made of a multilayer fiber composite material.
- the inner shell 112 is hard as a surface, ie sufficiently wear-resistant for a given multiplicity of assembly and disassembly operations.
- the inner shell 112 taken alone is not appreciably compressible, but in the inner diameter by several hundredths of a millimeter elastically expandable, ie, expandable, especially when pressurized with compressed air in the pressure range is typical for pneumatic clamping.
- the inner shell 112 defines as a rotary and hollow body, the longitudinal axis A of the sleeve 100 and the inner cavity, by means of which the sleeve 100 is typically spanned by expanding by means of compressed air on the cylinder of a rotary printing machine, in particular the air cylinder of a printing press.
- the terms "cylinder” and “cylindrical” are to be understood in the broadest sense, ie, the inner shell 112 may also have a slightly tapered geometry in addition to the known circular cylindrical Accordingly, the sleeve 100 may of course be designed for use on a mandrel.
- the inner shell 112 has in comparison to the cylinder of the printing press often a predefined small undersize, so that after stopping the compressed air a slip-free adhesion to the cylinder is ensured. Further details of the suitable embodiment of an inner jacket 112 or of the inner layer 110 are known from the prior art, for example from the initially cited literature, and therefore not explained in more detail.
- the outer layer 130 per se may also have a substantially conventional construction.
- the outer layer 130 has a surface-hard and pressure-resistant outer sheath 132 of fiber composite material, preferably of multilayer GRP.
- the outer jacket 132 should preferably not be appreciably deformable under normal stress from inside or outside. This is achieved in particular by suitable combination of resin and fiber material in the outer jacket 132.
- the outer sheath 132 compared to the inner shell 112, for example, more plies of fiber material than the inner shell 112 and / or another fiber material, bwsp. another fabric, or a less stretchable combination of different types of fiber material, etc.
- the outer layer 130 of FIG.1 also has a thick-walled outer shell 134 made of a hard, chemically resistant material, preferably polyurethane (PU), or a material with the same property profile.
- the outer shell 134 has a technically circular cylindrical outer surface about the longitudinal axis A and is possibly processed accordingly, for example turned round.
- the outer shell 134 is fastened on the outer jacket 132.
- a thin outer honeycomb layer (not shown) may optionally be fastened on the outer jacket 132, for improved connection, onto which the outer envelope 134 made of PU is applied.
- the outer shell 134 is also hardwearing and pressure-resistant and encloses protectively the end faces of the intermediate layer 120 and the inner layer 110 a disk-shaped.
- an elastic sheath For example, be applied from rubber-like material.
- an outer sleeve (not shown) for use with the sleeve 100 as an adapter sleeve.
- the print motif itself could be directly attached to the outer shell 132.
- the embodiment with outer shell 134 made of PU is preferred.
- the outer shell 134 forms the motif or printing cliché carrier for interchangeably securing a flexible cliché.
- the outer shell 134 may be provided correspondingly suitable and not shown in detail retaining means for printing plates. Further details of the suitable design of an outer layer 130 are also known from the prior art.
- FIG.1 Fig. 12 further schematically illustrates the structure of the intermediate layer 120 according to a particular aspect of the invention.
- the intermediate layer 120 produced in honeycomb-like lightweight construction, in particular in layered construction with several coaxial layers or strata of suitably prefabricated honeycomb material.
- the intermediate layer 120 is on the inner layer 110, according to FIG.1
- the outer layer 130 on the other hand, can be attached directly, for example by winding impregnated fiber material, or additionally with a separate adhesive layer, to the intermediate layer 120 of honeycomb material.
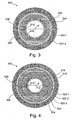
- the individual honeycomb cells 123 are arranged within the intermediate layer 120 so that their central axes B (transversely to the plane of the FIG.2 ) are directed substantially radially to the longitudinal axis A.
- the central axes B thus go as far as possible in the plane of FIG.1 radiating or spoke-shaped from the longitudinal axis A.
- a central axis B here corresponds to the axis of symmetry of the honeycomb cell 123 perpendicular to the base surface or parallel to the cell walls.
- FIG.2 shows an idealized schematic representation without corresponding curvature. In practice, in the cross section of the honeycomb cells 123 according to FIG.2 Of course, curvature-related deformations or a lesser degree of symmetry can not be avoided.
- the intermediate layer 120 is made up of a plurality of adjoining honeycomb layers 122-1, 122-2, 122-3, 122-4, 122-5.
- Each individual honeycomb layer 122-1, 122-2, 122-3, 122-4, 122-5 within the intermediate layer 120 is produced according to the invention with a prefabricated honeycomb made of metal foil, preferably of aluminum foil.
- An aluminum honeycomb which is suitable by way of example only is, for example, an ECM 6.4-82 type ECM honeycomb manufactured by Euro-Composites® SA, Echternach, Luxembourg.
- This honeycomb is made with a foil of aluminum alloy, in particular the aluminum wrought alloys 3003 (AlMnCu) according to standard EN 573 / 3-4 with surface coating.
- the honeycomb or honeycomb layers 122-1, 122-2, 122-3, 122-4, 122-5 can also be produced from other metal or metal-coated foil, for example from aluminum-coated polymer foil.
- honeycomb The individual honeycombs of each honeycomb layer 122-1, 122-2, 122-3, 122-4, 122-5 already form a contiguous, flat intermediate product before being reshaped and attached to one another in the manufacture of the intermediate layer 120.
- honeycomb is not used to designate individual honeycomb cells, but of the contiguous entity of cells, ie, honeycomb (English).
- the metal-coated honeycombs of each honeycomb layer 122-1, 122-2, 122-3, 122-4, 122-5 may, in principle, be made of any suitable metal.
- the honeycomb layers 122-1, 122-2, 122-3, 122-4, 122-5 to the axis A are arranged coaxially and directly to each other and secured together by means of intermediate adhesive layers 124.
- Suitable for the adhesive layers 124 is, for example, adhesive film on Base of epoxy resin or made of thermoplastic adhesive.
- the adhesive layers 124 preferably have a basis weight of ⁇ 500 g / m 2 and are preferably made of pure cured adhesive, eg pure resin without fiber reinforcement, to ensure a minimum amount of elastic deformation.
- FIG.2 schematically illustrated embodiment.
- two radially adjoining pairs of honeycomb layers 122-1 - 122-2; 122-2-122-3; 122-3-122-4 and 122-4-122-5, respectively are arranged such that the central axes B of the honeycomb cells 123 of the outer honeycomb layer 122-5 are as far as possible offset from the central axes of the honeycomb cells of the adjacent inner honeycomb layer 122-4, viewed at least over a substantial peripheral area about the longitudinal axis A.
- the cell webs 126 ie the radially directed cell walls, in each case two centrally adjacent honeycomb layers carry as centrally as possible to each other.
- the adjacent cell ridges 126 should cut as centrally as possible.
- the cell ridges 126 typically bear at 4 points each, in FIG.2 exemplified in C, similar to a four point bearing.
- a small unwanted alignment over limited angular ranges or limited sectors about the longitudinal axis A can not be completely excluded.
- central wearing of the cell webs 126 on each other can not be guaranteed exactly.
- the arrangement of two adjoining honeycomb layers can and should predominantly have the abovementioned offset and avoid alignment of the central axes B or of the adjacent cell webs 126.
- This preferred arrangement additionally improves the already surprising compressibility of the intermediate layer 120 radially outwards, which ensures the expansion capability of the inner layer 110.
- the pairwise out of alignment arrangement is simplified when the pairs of contiguous honeycomb layers eg 122-2 - 122-3; 122-3 - 122-4 and 122-4 - 122-5 each of fiber composite honeycomb with approximately the same cell size adjacent to each other.
- the cell cross-section of the adjoining honeycomb cells 123 coincides approximately at their interface, ie at the level of the adhesive layer 124 lying between them.
- the intermediate layer 120 is made of FIG.1 an innermost honeycomb layer 122-1 of honeycomb with hexagonal honeycomb cells (not shown in detail).
- the innermost honeycomb layer 122-1 is preferably made of the same material, but in contrast to that in FIG FIG.2 shown honeycomb cells 123 of the other outer honeycomb layers 122-2, 122-3, 122-4, 122-5 no overexpanded honeycomb cells.
- the honeycomb cells 123 of the further outer honeycomb layer 122-2, 122-3, 122-4, 122-5 are preferably overexpanded in the direction of the longitudinal axis A, as shown schematically in FIG FIG.2 shown.
- FIG.2 Not shown in detail in FIG.2 is the preferred embodiment with completely (in W or L direction) overexpanded, ie overexpanded about quasi right-angled cross-section honeycomb cells 123 (so-called "overexpanded rectangular core"). Corresponding overexpansion of the prefabricated honeycomb then considerably simplifies curving in the form of a shell about the axis A and reduces associated distortions. Furthermore, the shows FIG.1 the preferred feature that the innermost honeycomb layer 122-1 has a significantly smaller thickness in the radial direction as compared with the more outer honeycomb layers 122-2, 122-3, 122-4, 122-5.
- a thickness of the innermost wafer layer 122-1 of hexagonal honeycombs of less than 10%, preferably ⁇ 7.5%, of the total thickness of the intermediate layer 120 has been found.
- the same preferably has an absolute thickness of less than 7.5 mm, preferably 5 mm, with conventional inner diameters of the sleeve 100.
- Hexagonal honeycomb in a thin innermost honeycomb layer 122-1 is particularly preferred together with an auxiliary layer of foam, as explained below with respect. FIG.5 and FIG.6 ).
- FIG.1 the optional placement of such a thin and more stable innermost honeycomb layer 122-1 with hexagonally shaped honeycombs on an adjacent overexpanded honeycomb layer 122-2 FIG.1 is apparently beneficial to expansion. This could possibly be due to favorable bending behavior at the intersections of the hexagonal and overexpanded honeycomb webs 126 are returned.
- the intermediate layer 120 comprises differently strong honeycomb layers 122-1, 122-2, 122-3, 122-4, 122-5 in at least three different outwardly increasing thicknesses.
- the thickness of the outer honeycomb layers 122-2, 122-3, 122-4, 122-5 may each be in the range 7.5-12.5 mm, for example, the middle honeycomb layers 122-3, 122 -4 can have the same thickness.
- a plurality of identical layers may be provided instead of a single outer layer 122-5 of maximum thickness, for example four to seven such layers. Fine tuning of the overall thickness of the intermediate layer 120 may additionally be achieved by applying suitably selected lower strength honeycomb layers to the one or more thickest layers.
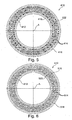
- FIG.3 shows a generic sleeve 200 according to a second embodiment. This has analogous to the execution in FIG.1 and in contrast to generic sleeves no separate compression layer. Also in this embodiment, the sleeve has a multilayer structure with an inner layer 210, consisting of an inner sheath 212 made of fiber composite, for example.
- an intermediate layer 220 and a relatively rigid outer layer 230 with an outer sheath 232 and a PU outer sheath 234th Die Hülse 200 differs essentially in that a smaller number of honeycomb layers, for example, only as shown only two honeycomb layers 222-1, 222-2, wherein the innermost honeycomb layer 222-1 preferably relatively thin, in particular with a thickness well below 10mm, and of hexagonal Honeycomb and the outer honeycomb layer 222-2 is relatively thick, for example. With a thickness of about 12mm, made of completely overexpanded honeycomb. Inner layer 210 and outer layer 230 may, apart from the different diameter, in construction correspond to what has been described above.
- the intermediate layer 220 of prefabricated metallic or metal-coated honeycomb per se contributes substantially to the fact that the inner jacket 212 can expand radially away from the longitudinal axis A. Even with an intermediate layer 220 according to the invention with a relatively small overall thickness, the expansion in the radial direction of at least 20 ⁇ m (2 hundredths of a millimeter), which is typically required for clamping the sleeve 200 onto a printing press cylinder, can be ensured.
- FIG.4 shows a further embodiment of a sleeve 300 as an alternative to FIG.1 ,
- the sleeve 300 differs essentially in the construction of its inner layer 310.
- the intermediate layer 320 can essentially as above FIG.1 be described described. Alternatively, it is within the scope of the invention, the intermediate layer without a thin innermost layer, ie without the in FIG.1 122-1. Likewise, another arrangement of the honeycomb layers 322-1, 322-2, 322-3 may be chosen.
- the outer layer 330 is also in the embodiment according to FIG.4 for mounting on a printing press cylinder as described above.
- the inner layer 310 according to FIG.4 comprises, in addition to the surface-hard inner shell 312 as above, from inside to outside a compressible auxiliary layer 316 and, for manufacturing reasons, an intermediate sheath 318.
- the intermediate sheath 318 is relative to the outer sheath 332 relatively elastic, for example. Fiber composite, preferably from a few Layers of GRP made to allow the desired expansion.
- the intermediate layer 320 according to the invention is produced and fixed.
- the auxiliary layer 316 according to FIG.3 consists of compressible material, in particular a foam with density in the range of 25-40 kg / m 3 . Preference is given to an elastomer or a foam type with as long as possible retention of> 90% restoring force.
- An embodiment with auxiliary layer 316 according to FIG.4 is particularly preferred if, in addition to the substantial contribution by the intermediate layer 320, an additional contribution to the expansion capability of the inner shell 312 is desired, or if the slip-free adhesion on the cylinder to be selectively influenced by the choice of material of the auxiliary layer 316.
- the auxiliary layer 316 performs in Compared to the intermediate layer 320 also in the embodiment according to FIG.4 absolute, ie not related to length, a smaller contribution ( ⁇ 50%) to the expansion radially to the longitudinal axis A. Also in the execution of FIG.4 absolutely, over 50% of the expansion in the radial direction is absorbed by the intermediate layer 320.
- FIG.5 & FIG.6 show preferred alternatives of an inner layer 410, 510 with compressible auxiliary layer, which in particular also separately as an inner layer into a structure according to FIG.1 .
- FIG.3 or FIG.4 can be inserted and glued.
- the latter then have an inner shell 112, 212 or an intermediate casing 314 of lesser thickness and an excess for the bonding, according to the diameter of the inner layer according to FIG.5 or FIG.6 plus mounting gap of about 0.1-0.5mm.
- the inner layer 410 after FIG.5 on the other hand, from inside to outside comprises: a surface hard inner shell 412, a compressible auxiliary layer 416, in particular of elastomer or foam as above, and a thin honeycomb layer 422.
- the thin honeycomb layer 422 is secured to the compressible auxiliary layer 416, ie the foam, adjacent by means of a suitable elastic deformable adhesive layer 414.
- the thin honeycomb layer 422 is also made of metallic or metal coated honeycomb, preferably with hexagonal honeycomb cells having a thickness of less than 7.5 mm.
- the inner layer 410 comprises an outer intermediate sheath 418, preferably made of fiber composite material, which can be made with comparatively low thickness, so that when glued together with another intermediate sheath, eg 318 in FIG FIG.4 , the essential contribution to the expansion in Radial direction of the intermediate layer, eg 320 in FIG.4 , not impaired.
- an adhesive layer 414 adjacent to the elastomeric or foam auxiliary layer 416 a polyurethane-based or epoxy resin-based paste adhesive is preferably used.
- the structure of the inner layer 510 after FIG.6 is identical except for the order from inside to outside, where in FIG.6 the thin honeycomb layer 522 is provided on the inside and the compressible auxiliary layer 516 on the outside.
- an inner layer 410; 510 according to FIG.5 or FIG.6 allows in comparison, for example, to the inner layer 310 after FIG.4 a further increase in the possible compression or a smaller thickness of the compressible auxiliary layer 416; 516, since the latter, especially when using foam material, at least slightly into the open honeycomb cells of the thin honeycomb layer 422; 522 can escape.
- the intermediate layer 320 can also be produced on a first intermediate jacket 318, in which subsequently a separate inner layer 410; 510, for example FIG.4 or FIG.5 is glued.
- the inner layer 410; 510 thus manufactured separately and independently of time. This procedure allows in particular the production of modular intermediate layers 120; 220; 320, which can be subsequently provided with a separate inner shell of desired diameter.
- the outer layer 130; 230; 330, together with the pressure-resistant outer jacket 132; 232; 332 and possibly the outer shell 134; 234; 334 one or more subsequent to a modular used intermediate layer 120; 220; 320 applied inner spacer layer, in particular honeycomb in identical lightweight construction include.
- sparking is to be avoided due to the considerable risk of fire in the printing industry.
- this can be designed with sufficient conductivity to counteract sparking.
- suitable measures preferably the addition of conductive particles on or in the adhesive layers 114, 124; 414; 514 and in the fiber composite of the inner layer 110; 210; 310; 410; 510 and the outer layer 130; 230; 330, the sleeve 100; 200; 300 in total with increased electrical conductivity, in particular in the radial direction, are produced.
- the sleeve can serve for deriving or potential equalization on the printing press cylinder.
- conductive carbon black or conductive carbon black for example.
- SCF (superconductive furnace) black directly in the adhesive layers 114, 124; 414; 514 and also in the respective resin matrix of the inner layer 110; 210; 310; 410; 510 and the outer layer 130; 230; 330 are added.
- inner and outer layer can also be made as a carbon fiber reinforced plastic (CFRP).
- CFRP carbon fiber reinforced plastic
- glass fiber fabric or knitted fabric with incorporated electrically conductive threads are also be carried out by suitable choice of materials or appropriate additives with sufficient conductivity.
- the intermediate layer 120; 220; 320 itself conductive, ie with a specific resistance less than or equal to 10'0000 ⁇ m or with a surface resistance equal to or less than 100 k ⁇ .
- suitable additives or knitted conductor inner layer 110; 210; 310; 410; 510 and outer layer 130; 230; 330 at least dissipative, ie with a resistivity of 10 4 ⁇ m to a maximum of 10 9 ⁇ mm or surface resistance between 100 k ⁇ and 100 G ⁇ , executed, or if necessary, conductive.
- unwanted electrostatic sparking can be prevented by dissipation on the press cylinder.
Landscapes
- Laminated Bodies (AREA)
Description
- Die Erfindung betrifft allgemein eine Hülse (engl.: sleeve) zur Verwendung auf einem Zylinder einer Rotationsdruckmaschine, wobei die Hülse expandierbar, d.h. im Innendurchmesser aufweitbar ist. Die Erfindung betrifft insbesondere eine mehrschichtige Hülse (engl.: multi-layer sleeve) mit zumindest drei Hauptschichten: einem oberflächenharten Innenmantel, eine Zwischenschicht in Leichtbauweise und einem druckfesten Außenmantel.
- Gattungsgemäße Hülsen dienen allgemein dem schnellen und kostengünstigen Wechsel des Druckmotivs. Sie ermöglichen, dass der rotierend antreibbare Druckmaschinenzylinder selbst nicht getauscht werden muss. Im Stand der Technik umfasst der Begriff "Hülse" sowohl Adapterhülsen, welche zum Tragen einer weiteren dünnwandigeren Hülse auf dem Zylinder montiert werden, als auch Hülsen mit eigentlichem Motiv- bzw. Druckklischeeträger, auf welchem ein typisch flexibles Druckmotiv angebracht wird. Auch bekannt sind Hülsen in deren Außenoberfläche die Motive direkt, bspw. mit Laser eingebrannt, oder auf sonstige Art eingebracht werden. Ferner sind Hülsen bekannt, deren Oberflächen als dämpfende Zwischenschicht dienen, um vergleichsweise harte Druckplatten mit dem eigentlichen Druckmotiv aufzunehmen. Sowohl auf die beiden erstgenannten, als auf beide letztgenannten Hülsentypen ist vorliegende Erfindung grundsätzlich anwendbar. Die Hülsen werden üblicherweise auf den Trägerkörper d.h. den Druckmaschinenzylinder aufgeschoben, indem ein Luftpolster zwischen Hülse und Zylinder erzeugt wird. Der Druckmaschinenzylinder hat hierzu typischerweise Luftaustrittsöffnungen an seiner Oberfläche, welche nur zum Anbringen bzw. Abnehmen der Hülse druckbeaufschlagt werden. Zu diesem Zweck sind die Hülsen expandierbar d.h. im Innendurchmesser aufweitbar ausgestaltet. Hierbei haben sich mehrschichtige Hülsen durchgesetzt, um trotz expandierbarem Innendurchmesser im Betrieb Stabilität und insbesondere ein schlupffreies Fixieren durch drehfesten Kraftschluss auf dem Zylinder zu gewährleisten.
- Eine mehrschichtige Hülse speziell für Flexodruck ist beispielsweise aus der Europäischen Patentanmeldung
EP 1 361 073 bekannt. Diese Hülse umfasst in typischer Bauweise eine Innenschicht mit einem Innenmantel von vergleichsweise hoher Festigkeit bzw. Oberflächenhärte, welche die häufige Montage bzw. Demontage ermöglicht. Dennoch ist der Innenmantel um ein Mindestmass elastisch expandierbar zum Montieren bzw. Demontieren. Die Expandierbarkeit wird weiterhin, in ganz herkömmlicher Weise, dadurch ermöglicht, dass radial außerhalb des Innenmantels eigens eine kompressible Schicht vorgesehen ist. Die kompressible Schicht ist üblicherweise eine relativ dünnwandige Schaumstofflage und ermöglicht den reversiblen Aufweitungsvorgang des Innenmantels. Die Hülse gemäßEP 1 361 073 hat außen an der kompressiblen Schicht eine Zwischenschicht. Die übliche Zwischenschicht bestimmt die Wandstärke bzw. den Gesamtdurchmesser der Hülse und wird entsprechend dick ausgeführt. Die Zwischenschicht sollte insbesondere bei größeren Wandstärken aus möglichst leichtem Werkstoff bestehen, wie z. B. aus geschäumtem Polyurethan (PU). Gemäß herkömmlicher Ausgestaltung, wie auch inEP 1 361 073 vorgeschlagen, wird die Zwischenschicht, im Gegensatz zur kompressiblen Schicht, möglichst hart d.h. radial inkompressibel ausgestaltet. An die Zwischenschicht schließt dann eine Außenschicht an. Diese hat wiederum typisch einen möglichst oberflächenharten und in der Regel nicht aufweitbaren Außenmantel. - Im Sinne der Verbesserung von Lebensdauer und Oberflächengüte (TIR), schlägt die U.S. Patentanmeldung
US 2002/0046668 eine mehrschichtige expandierbare Hülse ganz ohne eine herkömmliche kompressible Schicht vor. Die kompressible Schicht wird eliminiert, indem die Zwischenschicht durch geeignete Ausgestaltung selbst eine gewisse elastische Expansion des Innenmantels zulässt, etwa im Bereich von ca. 4 bis ca. 12 Hundertstel mm. DieUS 2002/0046668 empfiehlt zur Erzeugung einer solchen Zwischenschicht ein spezielles Polyurethan mit einer Shore-D-Härte zwischen ca. 45 und 50. - Auch die Patentschrift
EP 0 683 040 offenbart eine Hülse ohne kompressible Schicht am Innenmantel. Die Hülse gemäßEP 0 683 040 weist auch einen mehrschichtigen Aufbau mit Innen- und Außenmantel sowie einer Zwischenschicht auf. Nebst fehlender separater Kompressionsschicht, hat diese Hülse - im Hinblick auf Gewichtsersparnis und im Gegensatz zurUS 2002/0046668 - eine Zwischenschicht in spezieller wabenartiger Leichtbauweise mit radial gerichteten Wabenstegen (s.Fig.3 ). Diese Zwischenschicht umfasst Vlies-Harz-Verbundschichten zwischen denen mindestens eine hexagonale Wabenstruktur ausgebildet ist, welche aus ausgehärtetem Polymer-Harz besteht. Die Hexagonalstruktur wird integral aus Polymer-Harz erzeugt. Hierzu wird ein speziell hierfür geeignetes, mit Kanälen eingeprägtes Band aus Spezialvlies, das beim Tränken selbst kein Harz aufnimmt, spiralförmig auf die Vlieslagen aufgewickelt. Anschließend werden die Vlieslagen sowie die Kanäle im Spezialband mit Harz überzogen, so dass sich die Vlieslagen imprägnieren und die hexagonale Kanalstruktur mit Harz befüllt wird. Nach dem Aushärten entsteht so eine spezielle Sandwichstruktur mit wabenförmigen Stegen ganz aus PolymerHarz. Diese Stege bilden Brücken zwischen den Vlies-Harz-Deckschichten. Zusätzlich sind gemäßEP 0 683 040 pfeilerartige Harzbrücken innerhalb den nicht imprägnierten Sechseckzellen aus Vlies vorgesehen. Diese werden durch umfänglich verteilte radiale Löcher im Spezialvlies erzeugt, welche ebenfalls mit Harz befüllt werden. GemäßEP 0 683 040 ist die spezielle Gestaltung der Zwischenschicht für sich, mit Sechseckstegen und - stützen aus Harz zwischen den Schichten aus Vlies-Harz-Verbundschichten, wesentlich, damit der Innenmantel radial von der Längsachse weg expandieren kann. Hierbei sollen gemäßEP 0 683 040 einige Hundertstel Millimeter, d.h. mindestens 20µm, Expansion in Radialrichtung gewährleistet sein. Diese spezielle Leichtbauweise, bei welcher ein harzundurchlässiges Nonwoven-Material mit einem Wabenmuster aus Kanälen zur Herstellung einer Verstärkung-Struktur aus anschließend gehärtetem Harz eingesetzt wird, ist auch aus anderen Anwendungsbereichen bereits bekannt. - Nachteilig bei einer Hülse gemäß
EP 0 683 040 sind zumindest der doch erhebliche Verfahrensaufwand und das trotz Leichtbauweise noch vergleichsweise hohe Raumgewicht der speziellen Zwischenschicht an sich. - Die Anmelderin hat zwecks Gewichtsreduzierung eine gattungsgemäße mehrschichtige expandierbare Hülse für einen Druckmaschinenzylinder weiterentwickelt, welche in der parallelen internationalen Anmeldung
PCT/EP2011/066542 EP 0 683 040 . - Eine Aufgabe der vorliegenden Erfindung ist es, eine alternative Hülse und ein entsprechendes Herstellungsverfahren vorzuschlagen, welche ebenfalls eine Gewichtsreduzierung gegenüber bekannten Hülsen ermöglicht. Ergänzend bzw. alternativ soll der Aufwand beim Herstellen einer Hülse mit Zwischenschicht in Leichtbauweise, insbesondere verglichen mit
EP 0 683 040 , reduziert werden. - Diese Aufgaben löst eine Hülse nach Anspruch 1 bzw. ein Verfahren nach Anspruch 11.
- Die Erfindung betrifft eine expandierbare Hülse nach dem Oberbegriff des Anspruch 1. Diese umfasst eine Innenschicht mit verschleißfest oberflächenhartem Innenmantel, vorzugsweise aus Faserverbundwerkstoff, welcher einen zylindrischen oder leicht konischen Hohlraum entsprechend dem Druckmaschinen-Zylinder oder -Spanndorn definiert. Ferner umfasst die Hülse eine Zwischenschicht, welche in allgemein wabenartiger Leichtbauweise hergestellt ist, insbesondere mit Wabenzellen, deren Mittelachsen möglichst radial bzw. speichenförmig gerichtet sind. Die Zwischenschicht bestimmt in bekannter Weise den Gesamtdurchmesser der Hülse und kann entsprechend variabel dick ausgeführt werden. Außen an der Zwischenschicht ist eine Außenschicht vorgesehen. Diese hat einen zylindrischen druckfesten Außenmantel, vorzugsweise aus Faserverbundwerkstoff. Der Außenmantel dient bspw. zum Tragen einer Außenhülle, eines Druckmotivs oder einer separaten Außenhülse (Hülse als Adapterhülse).
- Erfindungsgemäß wird die einleitend gestellte Aufgabe dadurch gelöst, dass die Zwischenschicht mindestens eine Wabenschicht mit Wabe aus Metallfolie oder metallbeschichteter Folie umfasst. Die Zwischenschicht hat in der Regel eine insgesamt größere Dicke (radiale Abmessung) als die Innen- bzw. Außenschicht. Demnach hat sie vorzugsweise mehrere solche Wabenschichten und kann, wie der Aufbau insgesamt, ebenfalls mehrschichtig sein. Im Rahmen der Erfindung liegt es jedoch auch bereits, nur eine einzige Schicht aus metallischer bzw. metallbeschichteter Wabe zur Gewichtseinsparung zu verwenden.
- In überraschender Weise ermöglicht auch eine derartige Zwischenschicht mit Waben aus Metall- oder metallbeschichteter Folie, dass der Innenmantel zum Aufspannen der Hülse auf den Zylinder oder Spanndorn radial von der Längsachse weg ausreichend expandieren kann. Gemäß Versuchen ist eine Expansion in Radialrichtung von mehreren Hundertstel Millimeter, d.h. mindestens 20 µm, ohne weiteres möglich. Die hilfsweise Verwendung einer zusätzlichen Kompressionsschicht ist möglich falls gewünscht, aber in der Regel nicht zwingend notwendig. Eine Gewichtseinsparung wird u.a. durch das geringe Raumgewicht der Wabenschichten erzielt.
- Im Bereich Druckwalzen wurde bisher die Verwendung von Wabe lediglich in Anwendungen vorgeschlagen, bei denen Kompressibilität in Radialrichtung aufgrund der für Waben typischen relativ hohen Festigkeit in Stegrichtung minimiert und eben nicht ermöglicht werden soll. Dieser gegenteilige Ansatz findet z.B. Anwendung bei der mehrschichtigen Schneidwalze aus
DE 100 18 418 , mit einer Zwischenschicht aus wabenförmigem Leichtbaumaterial. - Wider Erwarten kann jedoch auch mit einem geeigneten Aufbau der Zwischenschicht mit Wabe in Leichtbauweise zumindest ein wesentlicher Anteil der erforderlichen Kompressibilität durch die Zwischenschicht selbst erzielt werden, ähnlich dem aufwendigeren und gewichtsintensiveren Aufbau nach
EP 0 683 040 . - Für monolithische Metallfolien wird Leichtmetall bevorzugt, es sind aber auch nicht leichtmetallische Waben, bspw. aus Stahlfolie grundsätzlich geeignet. Alternativ kann auch eine nicht metallische Folie mit geringem Raumgewicht, wie beispielsweise eine Trägerfolie aus Kunststoff, verwendet werden, welche mit einem geeigneten Metall, gegebenenfalls auch einem Metall das nicht als Leichtmetall gilt, beschichtet ist.
- Besonders zweckmäßig wird die Zwischenschicht mit Wabe aus Leichtmetallfolie, insbesondere aus Aluminiumfolie hergestellt.
- Zur Erzielung ausreichender Durchmesser unter Vermeidung übermäßiger Verwerfungen in der Wabe werden vorzugsweise mindestens zwei, noch bevorzugter mehrere geschichtete Waben vorgesehen, welche zur Längsachse koaxial aufeinander befestigt sind.
- Zur Vermeidung von Zündgefahr infolge elektrostatischer Aufladung ist in einer bevorzugten Ausführung die Zwischenschicht insgesamt leitfähig und die Hülse insgesamt zumindest ableitfähig ausgeführt. Dies ist durch inhärent leitende metallische oder metallbeschichtete Waben mit geringem Aufwand möglich. Zur optimalen Vermeidung von Funkenbildung sollten sämtliche Wabenschichten der Zwischenschicht aus vorgefertigter Wabe aus Metallfolie oder aus metallbeschichteter Folie hergestellt sein.
- In einer bevorzugten, mechanisch stabilen und optimal aufweitbaren Ausführung sind jeweils zwei radial aneinandergrenzende Wabenschichten derart angeordnet, dass die Mittelachsen der Wabenzellen der äußeren Wabe gegenüber den Mittelachsen der Wabenzellen der innen angrenzenden Wabe versetzt sind. Dies soll zumindest gemittelt über einen wesentlichen Umfangsbereich eingehalten sein.
- In einer zweckmäßigen Ausführung mit guten Expansionseigenschaften hat die Zwischenschicht eine dünnere innerste Wabenschicht, beispielsweise mit hexagonalen, d.h. nicht überexpandierten oder mit überexpandierten Wabenzellen, und mindestens eine dickere äußere Wabenschicht mit in Richtung der Längsachse überexpandierten Wabenzellen. Hierbei hat die dünnere innerste Wabenschicht bevorzugt eine Stärke von <7,5 mm, wohingegen die mindestens eine dickere äußere Wabenschicht eine Stärke im Bereich von 7,5mm bis 12,5mm aufweisen sollte.
- Ganz allgemein ist es konstruktionstechnisch vorteilhaft, wenn die Zwischenschicht Wabenschichten von mindestens zwei verschiedenen nach außen zunehmenden Dicken umfasst.
- In einer zweckmäßigen Gestaltung wird der Außenmantel aus mehrlagigem faserverstärktem Kunststoff, vorzugsweise aus mit Kohlenstoff bzw. Carbon faserverstärktem Kunststoff (CFK), hergestellt und auf dem Außenmantel eine druckfeste Außenhülle aus Polyurethan befestigt. Weiter umfasst eine für Offset- oder Flexodruck zweckmäßige Ausführung bevorzugt eine Innenschicht und eine Außenschicht. Die Innenschicht umfasst bevorzugt, von Innen nach Außen, den oberflächenharten Innenmantel, vorzugsweise aus CFK, eine kompressible Hilfsschicht, insbesondere aus Elastomer oder Schaumstoff, und einen Zwischenmantel vorzugsweise aus Faserverbundwerkstoff, insbesondere aus CFK. Die Außenschicht umfasst bevorzugt, von Innen nach Außen, den druckfesten Außenmantel, vorzugsweise aus CFK hergestellt, sowie eine auf diesem angebrachte dickwandigere Außenhülle, vorzugsweise aus Polyurethan.
- Zur Vermeidung von Zündgefahr infolge elektrostatischer Aufladung ist es zweckmäßig, Innenschicht und Außenschicht zumindest elektrisch ableitfähig, oder bei Bedarf auch leitfähig, auszuführen. Die Verwendung von CFK bringt, insbesondere im Vergleich zu glasfaserverstärktem Kunststoff, bereits eine gewisse eigene elektrische Leitfähigkeit mit sich. Es kann jedoch alternativ oder ergänzend auch Verstärkung mit Glasfasermaterial Verwendung finden. Bedarfsweise kann mit geeigneten Zusätzen Ableitfähigkeit bzw. Leitfähigkeit erzielt werden.
- Die Erfindung betrifft auch ein zur Herstellung der erfindungsgemäßen Hülse geeignetes Verfahren nach Anspruch 11. Vorteilhafte Ausführungen ergeben sich aus den Unteransprüchen 12-15.
- Weitere Einzelheiten und Vorteile der Erfindung können der nachfolgenden ausführlicheren Beschreibung möglicher Ausführungsformen der Erfindung anhand der beiliegenden Figuren entnommen werden. Diese zeigen in schematischer und nicht maßstabsgetreuer Darstellung:
- FIG.1
- einen Querschnitt einer ersten Ausführung einer expandierbaren Hülse mit mehrschichtigem Aufbau, besonders geeignet für große Außendurchmesser;
- FIG.2
- eine schematische Seitenansicht in Radialrichtung gemäß Pfeil II in
Fig.1 , welche die Anordnung von zwei aneinandergrenzenden Wabenschichten in einer Zwischenschicht der Hülse gemäßFIG.1 illustriert; - FIG.3
- einen Querschnitt einer zweiten Ausführung einer expandierbaren Hülse mit mehrschichtigem Aufbau, besonders geeignet für geringere Außendurchmesser;
- FIG.4
- einen Querschnitt einer weiteren Ausführung einer expandierbaren Hülse mit mehrschichtigem Aufbau alternativ zu
FIG.1 ; - FIG.5
- einen Querschnitt einer alternativen Innenschicht zur Verwendung in einer Hülse gemäß
FIG.4 ; - FIG.6
- einen Querschnitt einer weiteren, alternativen Innenschicht zur Verwendung in einer Hülse gemäß
FIG.4 . -
FIG.1 zeigt eine erste Ausführung einer expandierbaren Hülse, allgemein mit 100 bezeichnet, im Querschnitt rechtwinklig zu ihrer Längsachse A. Die Hülse 100 ist mehrschichtig aufgebaut und umfasst demnach von Innen nach Außen aufeinanderfolgend eine Innenschicht 110, eine Zwischenschicht 120 und eine Außenschicht 130. - In der Ausführung nach
FIG.1 besteht die Innenschicht 110 aus einem allgemein rotationssymmetrischen Innenmantel 112, welcher aus einem mehrlagigen Faserverbundwerkstoff hergestellt ist. Der Innenmantel 112 ist oberflächenhart, d.h. ausreichend verschleißfest für eine vorgegebene Vielzahl Montage- und Demontagevorgänge. Der Innenmantel 112 für sich genommen ist nicht nennenswert kompressibel, jedoch im Innendurchmesser um mehrere Hundertstel Millimeter elastisch aufweitbar, d.h. expandierbar, insbesondere beim Beaufschlagen mit Druckluft im Druckbereich der für pneumatisches Aufspannen typisch ist. Der Innenmantel 112 definiert als Rotations- und Hohlkörper die Längsachse A der Hülse 100 sowie den inneren Hohlraum, mittels welchem die Hülse 100 typischerweise durch Expandieren mittels Druckluft auf den Zylinder einer Rotationsdruckmaschine, insbesondere den Druckluftzylinder einer Druckmaschine, aufgespannt wird. Die Begriffe "Zylinder" bzw. "zylindrisch" sind hier im weitesten Sinne zu verstehen, d.h. der Innenmantel 112 kann neben der bekannten kreiszylindrischen auch eine leicht konisch zulaufende Geometrie aufweisen Entsprechend kann die Hülse 100 natürlich auch zur Verwendung auf einem Spanndorn ausgelegt sein. Der Innenmantel 112 hat im Vergleich zum Zylinder der Druckmaschine häufig ein vordefiniertes geringes Untermaß, so dass nach dem Abstellen der Druckluft ein schlupffreier Kraftschluss auf dem Zylinder gewährleistet wird. Weitere Einzelheiten zur geeigneten Ausgestaltung eines Innenmantels 112 bzw. der Innenschicht 110 sind aus dem Stand der Technik bekannt, bspw. aus der einleitend genannten Literatur, und daher nicht näher erläutert. - Ähnlich der Innenschicht 110 kann auch die Außenschicht 130 für sich genommen einen im Wesentlichen herkömmlichen Aufbau aufweisen. In der Ausführung nach
FIG.1 hat die Außenschicht 130 einen oberflächenharten und druckfesten Außenmantel 132 aus Faserverbundwerkstoff, vorzugsweise aus mehrlagigem GFK. Im Gegensatz zum Innenmantel 112 sollte der Außenmantel 132 vorzugsweise bei üblicher Beanspruchung von Innen oder Außen nicht nennenswert verformbar sein. Dies wird insbesondere durch geeignete Kombination von Harz- und Fasermaterial im Außenmantel 132 erzielt. So kann der Außenmantel 132 verglichen zum Innenmantel 112 bspw. mehr Lagen (engl.: plies) aus Fasermaterial aufweisen als der Innenmantel 112 und/oder ein anderes Fasermaterial, bwsp. ein anderes Gewebe, oder eine weniger dehnbare Kombination aus verschiedenen Fasermaterial-Typen, usw. Die Außenschicht 130 nachFIG.1 hat weiterhin eine dickwandige äußere Außenhülle 134 aus einem harten, chemisch resistenten Material, vorzugsweise Polyurethan (PU), oder einem Material mit gleichem Eigenschaftsprofil. Die Außenhülle 134 weist eine technisch kreiszylindrische Außenoberfläche um die Längsachse A auf und ist ggf. entsprechend bearbeitet, z.B. rund abgedreht. Die Außenhülle 134 ist auf dem Außenmantel 132 befestigt. Hierzu kann auf dem Außenmantel 132 optional, zur verbesserten Anbindung, eine dünne äußere Wabenschicht (nicht gezeigt) befestigt sein, auf welche die Außenhülle 134 aus PU aufgebracht ist. Die Außenhülle 134 ist ebenfalls oberflächenhart und druckfest und fasst schützend die Stirnseiten der Zwischenschicht 120 und der Innenschicht 110 scheibenförmig ein. Alternativ hierzu kann auf dem Außenmantel 132 eine elastische Hülle bspw. aus gummiartigem Material aufgebracht sein. Es kann auch eine separate Außenhülse (nicht gezeigt) zur Verwendung der Hülse 100 als Adapterhülse angebracht sein. Alternativ könnte direkt das Druckmotiv selbst auf dem Außenmantel 132 angebracht sein. Bevorzugt wird, insbesondere bei Maschinen für Offset-Druck oder Flexodruck, jedoch die Ausführung mit Außenhülle 134 aus PU. In einer solchen Ausführung nachFIG.1 bildet die Außenhülle 134 den Motiv- bzw. Druckklischeeträger zum austauschbaren Befestigen eines flexiblen Klischees. In oder an der Außenhülle 134 können entsprechend geeignete und nicht näher gezeigte Haltemittel für Drucklischees vorgesehen sein. Weitere Einzelheiten zur geeigneten Ausgestaltung einer Außenschicht 130 sind ebenfalls aus dem Stand der Technik bekannt. -
FIG.1 zeigt weiterhin schematisch den Aufbau der Zwischenschicht 120 gemäß einem besonderen Aspekt der Erfindung. Die Zwischenschicht 120 in wabenartiger Leichtbauweise hergestellt, insbesondere in Schichtbauweise mit mehreren koaxialen Schichten (engl.: layers) bzw. Strata aus geeignet vorgefertigtem Wabenmaterial. Die Zwischenschicht 120 ist an der Innenschicht 110, gemäßFIG.1 bspw. am Innenmantel 112, befestigt, bevorzugt mittels einer geeigneten Kleberlage 114. Die Außenschicht 130 hingegen kann unmittelbar, bspw. durch Aufwickeln von getränktem Fasermaterial, oder zusätzlich mit einer gesonderten Kleberschicht, an der Zwischenschicht 120 aus Wabenmaterial befestigt sein. - Wie am besten aus
FIG.2 ersichtlich, sind die einzelnen Wabenzellen 123 innerhalb der Zwischenschicht 120 so angeordnet, dass ihre Mittelachsen B (quer zur Ebene derFIG.2 ) im Wesentlichen radial zur Längsachse A gerichtet sind. Die Mittelachsen B gehen also möglichst in der Ebene vonFIG.1 strahlen- bzw. speichenförmig von der Längsachse A aus. Im flachen, ungeformten Zustand der Wabe entspricht eine Mittelachse B hierbei der Symmetrieachse der Wabenzelle 123 senkrecht zur Grundfläche bzw. parallel zu den Zellwänden. Aufgrund der krümmungsbedingten Aufweitung der Wabenzellen 123 sind die Zellwände, d.h. Wabenstege 126, nicht exakt parallel zur Mittelachse B, jedoch ebenfalls im Wesentlichen radial.FIG.2 zeigt eine idealisiert schematische Darstellung ohne entsprechende Krümmung. In der Praxis können im Querschnitt der Wabenzellen 123 gemäßFIG.2 natürlich krümmungsbedingte Verformungen bzw. ein geringerer Symmetriegrad nicht vermieden werden. - Im Ausführungsbeispiel nach
FIG.1 und FIG.2 ist die Zwischenschicht 120 aus mehreren aneinandergrenzenden Wabenschichten 122-1, 122-2, 122-3, 122-4, 122-5 hergestellt. Jede einzelne Wabenschicht 122-1, 122-2, 122-3, 122-4, 122-5 innerhalb der Zwischenschicht 120 ist erfindungsgemäß mit vorgefertigter Wabe aus Metallfolie, vorzugsweise aus Aluminiumfolie hergestellt. Eine rein beispielhaft geeignete Aluminiumwabe ist bspw. eine ECM 6.4-82 Wabe vom Typ ECM der Fa. Euro-Composites® S.A., Echternach, Luxemburg. Diese Wabe ist mit einer Folie aus Aluminiumlegierung, insbesondere der Aluminiumknetlegierungen 3003 (AlMnCu) gemäß Norm EN 573/3-4 mit Oberflächenbeschichtung hergestellt. Die Waben bzw. Wabenschichten 122-1, 122-2, 122-3, 122-4, 122-5 können erfindungsgemäß auch aus anderem Metall oder metallbeschichteter Folie, etwa aus mit Aluminium beschichteter Polymerfolie hergestellt sein. - Die einzelnen Waben jeder Wabenschicht 122-1, 122-2, 122-3, 122-4, 122-5 bilden bereits ein zusammenhängendes flaches Zwischenprodukt, bevor sie beim Herstellen der Zwischenschicht 120 umgeformt und aufeinander angebracht werden. Somit wird vorliegend der Begriff "Wabe" nicht zur Bezeichnung einzelner Wabenzellen, sondern des zusammenhängenden Gebildes aus Zellen verwendet, d.h. i.S.v. honeycomb (engl.). Die metallischen bzw. metallbeschichteten Waben jeder Wabenschicht 122-1, 122-2, 122-3, 122-4, 122-5 können prinzipiell aus jedem geeignetem Metall hergestellt sein. Wie ferner aus
FIG.1 hervorgeht, sind die Wabenschichten 122-1, 122-2, 122-3, 122-4, 122-5 zur Achse A koaxial angeordnet und unmittelbar aufeinander und aneinander befestigt mittels zwischengeordneten Kleberlagen 124. Geeignet für die Kleberlagen 124 ist bspw. Klebefilm auf Basis von Epoxydharz oder aus Thermoplast-Kleber. Die Kleberlagen 124 haben bevorzugt ein Flächengewicht von <500 g/m2 und bestehen vorzugsweise aus reinem gehärteten Kleber, z.B. reines Harz ohne Faserverstärkung, um ein Mindestmass an elastischer Verformung zu gewährleisten. Im Gegensatz zum Stand der Technik sind somit innerhalb der Zwischenschicht 120 in Umfangsrichtung keine sandwichtypischen Deckschichten aus Faserverbund vorgesehen, sondern reine unverstärkte Kleberlagen 124, bspw. aus Epoxid-Harz oder Thermoplast-Material. Dies hat sich als vorteilhaft zugunsten der Expansion der Innenschicht 110 erwiesen. - Trotz des typischen Verwendungszecks von Wabestrukturen zur Erzielung hoher Druckfestigkeit in Richtung der Mittelachsen B der Wabenzellen 123, lässt sich mit dem hier vorgeschlagenen Aufbau der Zwischenschicht 120 überraschenderweise doch eine ausreichende Expansion der Innenschicht 120 bzw. des Innenmantels 122 in Radialrichtung erzielen. Diese liegt bei Versuchen im Bereich von einigen Hundertstel Millimeter, insbesondere über 30 µm. Diese Eigenschaft ist mutmaßlich auf herstellungsbedingte Effekte, wie bspw. die Aufweitung der Wabenzellen 123 in Radialrichtung, und mutmaßlich auch auf deren unmittelbare Anbindung untereinander mittels unverstärkten Kleberlagen 124 zurückzuführen.
- Besonders gute Werte wurden erzielt in einer in
FIG.2 schematisch dargestellten Ausgestaltung. Hierbei sind jeweils zwei radial aneinandergrenzende Paare von Wabenschichten 122-1 - 122-2; 122-2 - 122-3; 122-3 - 122-4 bzw. 122-4 - 122-5 (letzteres Paar gezeigt inFIG.2 ) derart angeordnet, dass die Mittelachsen B der Wabenzellen 123 der äußeren Wabenschicht 122-5 gegenüber den Mittelachsen der Wabenzellen der angrenzenden inneren Wabenschicht 122-4 möglichst weit versetzt sind, zumindest über einen wesentlichen Umfangsbereich um die Längsachse A betrachtet. Mit anderen Worten, wird ein Fluchten der Mittelachsen B zwischen zwei unmittelbar aneinandergrenzenden Wabenschichten 122-1 - 122-2; 122-2 - 122-3; 122-3 - 122-4 bzw. 122-4 - 122-5 im Rahmen des bei der Herstellung technisch Möglichen vermieden. Zumindest über einen Umfangsbereich von statistisch gemittelt über 75% des Umfangs sollte ungewollte Fluchtung technisch vermieden werden. Ein Fluchten zwischen nicht aneinandergrenzenden Wabenschichten, bspw. der innersten Wabenschicht 122-1, der mittleren Wabenschicht 122-3 und/oder der äußeren Wabenschicht 122-5 ist hingegen durchaus zulässig und irrelevant, teils sogar vorteilhaft. Mit geeigneter Präzision während der Fertigung kann vorzugsweise, wie inFIG.2 abgebildet, jede Wabenschicht 122-1... 122-5 so angeordnet sein, dass die Zellstege 126, d.h. die radial gerichteten Zellwände, in jeweils zwei radial aneinandergrenzenden Wabenschichten möglichst mittig aufeinander tragen. In einer radialen Seitenansicht nachFIG.2 sollen sich somit die aneinandergrenzenden Zellstege 126 möglichst mittig schneiden. Somit tragen die Zellstege 126 typischerweise an jeweils 4 Punkten, inFIG.2 beispielhaft in C gezeigt, ähnlich einer Vierpunktlagerung. Aus fertigungsbedingten Gründen kann natürlich ein geringes ungewolltes Fluchten über begrenzte Winkelbereiche bzw. begrenzte Sektoren um die Längsachse A nicht gänzlich ausgeschlossen werden. Ebenso kann mittiges Tragen der Zellstege 126 aufeinander nicht exakt gewährleistet werden. Im Mittel kann und sollte die Anordnung zweier aneinandergrenzender Wabenschichten z.B. 122-4 - 122-5 jedoch überwiegend den obengenannten Versatz aufweisen und ein Fluchten der Mittelachsen B bzw. der benachbarten Zellstege 126 vermeiden. Diese bevorzugte Anordnung verbessert zusätzlich die ohnehin überraschende Kompressionsfähigkeit der Zwischenschicht 120 radial nach außen, welche die Expansionsfähigkeit der Innenschicht 110 gewährleistet. Die paarweise nicht fluchtende Anordnung wird vereinfacht, wenn die Paare aneinandergrenzender Wabenschichten z.B. 122-2 - 122-3; 122-3 - 122-4 bzw. 122-4 - 122-5 jeweils aus Faserverbund-Wabe mit annähernd gleicher Zellgröße aneinander grenzen. Hierdurch stimmt trotz Aufweitung nach Außen der Zellquerschnitt der aneinander grenzenden Wabenzellen 123 an ihrer Schnittstelle, d.h. auf Höhe der zwischen liegenden Kleberlage 124, annähernd überein. - Weiterhin ist anzumerken, dass die Zwischenschicht 120 aus
FIG.1 eine innerste Wabenschicht 122-1 aus Wabe mit hexagonalen Wabenzellen aufweist (nicht näher gezeigt). Die innerste Wabenschicht 122-1 ist vorzugsweise aus dem gleichem Material hergestellt, weist aber im Gegensatz zu den inFIG.2 gezeigten Wabenzellen 123 der weiteren äußeren Wabenschichten 122-2, 122-3, 122-4, 122-5 keine überexpandierten Wabenzellen auf. Die Wabenzellen 123 der weiter äußeren Wabenschicht 122-2, 122-3, 122-4, 122-5 hingegen sind bevorzugt in Richtung der Längsachse A überexpandiert, wie schematisch inFIG.2 gezeigt. Nicht näher gezeigt inFIG.2 ist die bevorzugte Ausführung mit vollständig (in W oder L-Richtung) überexpandierten, d.h. zu quasi rechtwinkligem Querschnitt überexpandierten Wabenzellen 123 (sog. "overexpanded rectangular core"). Entsprechende Überexpansion der vorgefertigten Wabe vereinfacht anschließend beträchtlich das Krümmen in Mantelform um die Achse A und reduziert hiermit einhergehende Verwerfungen. Ferner zeigt dieFIG.1 das bevorzugte Merkmal, wonach die innerste Wabenschicht 122-1 verglichen mit den weiter äußeren Wabenschichten 122-2, 122-3, 122-4, 122-5 eine deutlich geringer Dicke bzw. Stärke in Radialrichtung hat. Bei Versuchen hat sich eine Dicke der innersten Wa benschicht 122-1 aus Hexagonalwaben von weniger als 10%, vorzugsweise <7,5%, der Gesamtdicke der Zwischenschicht 120 herausgestellt. Um praktikable Krümmung der innersten Wabenschicht 122-1 aus Hexagonalwaben zu gewährleisten, hat selbige bei üblichen Innendurchmessern der Hülse 100 vorzugsweise eine absolute Dicke von weniger als 7,5mm, vorzugsweise 5mm. Hexagonalwabe in einer dünnen innersten Wabenschicht 122-1 wird besonders bevorzugt zusammen mit einer Hilfsschicht aus Schaumstoff, wie weiter unten erläutert bzgl.FIG.5 und FIG.6 ). Auch die optionale Anordnung einer solchen dünnen und stabileren innersten Wabenschicht 122-1 mit hexagonal geformten Waben an einer angrenzenden überexpandierten Wabenschicht 122-2 nachFIG.1 ist offenbar der Expansion zuträglich. Dies könnte eventuell auf günstiges Biegeverhalten an den Schnittpunkten der hexagonalen und überexpandierten Wabenstege 126 zurückgeführt werden. - Nicht näher aus
FIG.1 ersichtlich ist eine bevorzugte Ausführung, wonach die Zwischenschicht 120 unterschiedlich starke Wabenschichten 122-1, 122-2, 122-3, 122-4, 122-5 in mindestens drei verschiedenen nach außen zunehmenden Dicken umfasst. Bei Verwendung von Wabe aus Aluminiumfolie kann die Dicke der äußeren Wabenschichten 122-2, 122-3, 122-4, 122-5, jeweils im Bereich 7,5-12,5mm liegen, wobei beispielsweise die mittleren Wabenschichten 122-3, 122-4 die gleiche Dicke aufweisen können. Zur Herstellung größerer Außendurchmesser können anstatt einer einzelnen äußeren Schicht 122-5 mit maximaler Dicke eine Vielzahl identischer Schichten vorgesehen werden bspw. vier bis sieben solcher Schichten. Eine Feinabstimmung der Gesamtdicke der Zwischenschicht 120 kann zusätzlich dadurch erreicht werden, dass außen an den ein oder mehreren stärkste Schichten geeignet gewählte Wabenschichten mit geringerer Stärke aufgebracht werden. -
FIG.3 zeigt eine gattungsgemäße Hülse 200 gemäß einer zweiten Ausführungsform. Diese hat analog zur Ausführung inFIG.1 und im Gegensatz zu gattungsgemäßen Hülsen keine gesonderte Kompressionsschicht. Auch in dieser Ausführung hat die Hülse einen mehrschichtigen Aufbau mit einer Innenschicht 210, bestehend aus einem Innenmantel 212 aus Faserverbund, bspw. aus GFK, einer Zwischenschicht 220 und einer verhältnismäßig starren Außenschicht 230 mit einem Außenmantel 232 und einer PU Außenhülle 234. Die Hülse 200 unterscheidet sich im Wesentlichen dadurch, dass eine geringere Anzahl Wabenschichten, bspw. lediglich wie gezeigt nur zwei Wabenschichten 222-1, 222-2, wobei die innerste Wabenschicht 222-1 bevorzugt verhältnismäßig dünn, insbesondere mit einer Dicke deutlich unter 10mm, und aus Hexagonal-Wabe und die äußere Wabenschicht 222-2 verhältnismäßig dick, bspw. mit einer Dicke von über 12mm, aus vollständig überexpandierter Wabe hergestellt ist. Innenschicht 210 und Außenschicht 230 können, abgesehen vom unterschiedlichen Durchmesser, im Aufbau dem oben Beschriebenen entsprechen. Ebenso gilt oben Gesagtes auch für den Aufbau der einzelnen Wabenschichten 222-1, 222-2. Auch in der Ausführung nachFIG.3 trägt somit Zwischenschicht 220 aus vorgefertigter metallischer oder metallbeschichteter Wabe für sich genommen wesentlich dazu bei, dass der Innenmantel 212 radial von der Längsachse A weg expandieren kann. Auch mit einer erfindungsgemäßen Zwischenschicht 220 mit relativ geringer Gesamtdicke, lässt sich die zum Aufspannen der Hülse 200 auf einen Druckmaschinenzylinder typisch erforderliche Expansion in Radialrichtung von mindestens 20µm (2 hundertstel Millimeter) gewährleisten. -
FIG.4 zeigt eine weitere Ausführung einer Hülse 300 als Alternative zuFIG.1 . Die Hülse 300 unterscheidet sich im Wesentlichen durch den Aufbau ihrer Innenschicht 310. Die Zwischenschicht 320 kann im Wesentlichen wie oben zuFIG.1 beschrieben aufgebaut sein. Alternativ liegt es im Rahmen der Erfindung, die Zwischenschicht ohne eine dünne innerste Schicht, d.h. ohne die inFIG.1 mit 122-1 bezeichnete Schicht auszuführen. Ebenso kann eine andere Anordnung der Wabenschichten 322-1, 322-2, 322-3 gewählt werden. Die Außenschicht 330 ist auch im Ausführungsbeispiel nachFIG.4 zum Aufspannen auf einen Druckmaschinenzylinder wie oben beschrieben ausgeführt. - Die Innenschicht 310 gemäß
FIG.4 umfasst, zusätzlich zum oberflächenharten Innenmantel 312 wie oben, weiterhin von Innen nach Außen eine kompressible Hilfsschicht 316 und, aus fertigungstechnischen Gründen, einen Zwischenmantel 318. Der Zwischenmantel 318 ist im Verhältnis zum Außenmantel 332 relativ elastisch, bspw. aus Faserverbund, bevorzugt aus einigen wenigen Lagen GFK hergestellt, um die gewünschte Expansion zu ermöglichen. Auf dem Zwischenmantel 318 wird die erfindungsgemäße Zwischenschicht 320 hergestellt und befestigt. Die Hilfsschicht 316 gemäßFIG.3 besteht aus kompressiblem Material, insbesondere einem Schaumstoff mit Raumgewicht im Bereich von 25-40 kg/m3. Bevorzugt wird ein Elastomer oder ein Schaumtyp mit möglichst dauerhaftem Erhalt von >90% Rückstellkraft. - Eine Ausgestaltung mit Hilfsschicht 316 nach
FIG.4 wird insbesondere bevorzugt, wenn, neben dem wesentlichen Beitrag durch die Zwischenschicht 320, ein zusätzlicher Beitrag zur Expansionsfähigkeit des Innenmantels 312 gewünscht ist, oder wenn der schlupffreie Kraftschluss auf dem Zylinder gezielt beeinflusst werden soll durch die Materialwahl der Hilfsschicht 316. Die Hilfsschicht 316 leistet im Vergleich zur Zwischenschicht 320 auch in der Ausführung nachFIG.4 absolut, d.h. nicht längenbezogen, einen kleineren Beitrag (<50%) zur Expansion radial zur Längsachse A. Auch bei der Ausführung nachFIG.4 wird absolut über 50% der Expansion in Radialrichtung von der Zwischenschicht 320 aufgenommen. -
FIG.5 & FIG.6 zeigen bevorzugte Alternativen einer Innenschicht 410, 510 mit kompressibler Hilfsschicht, welche insbesondere auch separat als Innenschicht in einen Aufbau nachFIG.1 ,FIG.3 oder FIG.4 eingebracht und verklebt werden können. Hierbei weisen letztere dann einen Innenmantel 112, 212 bzw. einen Zwischenmantel 314 geringerer Stärke und ein Übermaß für die Verklebung, entsprechend dem Durchmesser der Innenschicht nachFIG.5 oder FIG.6 plus Montagespalt von ca. 0,1-0,5mm auf. - Die Innenschicht 410 nach
FIG.5 andererseits umfasst von Innen nach Außen: einen oberflächenharten Innenmantel 412, eine kompressible Hilfsschicht 416, insbesondere aus Elastomer oder Schaumstoff wie oben, und eine dünne Wabenschicht 422. Die dünne Wabenschicht 422 ist an die kompressible Hilfsschicht 416, d.h. den Schaumstoff, angrenzend befestigt mittels einer geeigneten elastisch verformbaren Kleberlage 414. Die dünne Wabenschicht 422 ist ebenfalls aus metallischer oder metallbeschichteter Wabe vorzugsweise mit hexagonalen Wabenzellen einer Dicke von weniger als 7,5 mm gefertigt. Weiterhin umfasst die Innenschicht 410 zu Herstellungszwecken einen äußeren Zwischenmantel 418, vorzugsweise aus Faserverbundwerkstoff, welche mit vergleichsweise geringer Stärke ausgeführt werden kann, so dass er bei Verklebung zusammen mit einem weiteren Zwischenmantel, z.B. 318 inFIG.4 , den wesentlichen Beitrag zur Expansion in Radialrichtung der Zwischenschicht, z.B. 320 inFIG.4 , nicht beeinträchtigt. Als Kleberlage 414 angrenzend an die Hilfsschicht 416 aus Elastomer oder Schaumstoff wird bevorzugt ein aufgetragener Pastenkleber auf Polyurethanbasis oder Epoxidharzbasis verwendet. - Der Aufbau der Innenschicht 510 nach
FIG.6 ist identisch bis auf die Reihenfolge von Innen nach Außen, wobei inFIG.6 die dünne Wabenschicht 522 innen und die kompressible Hilfsschicht 516 außen vorgesehen ist. - Die Verwendung einer Innenschicht 410; 510 gemäß
FIG.5 oder FIG.6 ermöglicht im Vergleich bspw. zur Innenschicht 310 nachFIG.4 eine weitere Erhöhung der möglichen Kompression bzw. eine geringere Dicke der kompressiblen Hilfsschicht 416; 516, da letztere, insbesondere bei Verwendung von Schaummaterial, zumindest geringfügig in die offenen Wabenzellen der dünnen Wabenschicht 422; 522 entweichen kann. - Im Folgenden werden nun anhand bevorzugter Beispielausführungen mögliche Herstellungsverfahren für Hülsen 100; 200; 300 mit erfindungsgemäßer Zwischenschicht 120; 220; 320 und/oder Innenschicht 310; 410; 510 erläutert:
- Das Verfahren zum Herstellen einer mehrschichtigen expandierbaren Hülse umfasst in grober Übersicht typischerweise die Schritte A)-C) wie folgt:
- A) Fertigen einer Innenschicht 110; 210; 310 mit einem oberflächenharten Innenmantel 112; 212; 312, vorzugsweise aus Faserverbundwerkstoff, auf einem Dorn, welcher eine Längsachse definiert. Schritt A erfolgt vorzugsweise mittels:
- Aufbringen, vorzugsweise durch Wickeln, von trockenem oder harzgetränktem Fasermaterial ein- oder mehrlagig auf dem Dorn,
- Tränken des Fasermaterials mit Harz erfolgt durch Vakuuminfusion oder durch Nasswickeltechnik direkt beim Wickeln,
- Aushärten des getränkten Fasermaterials zu einem oberflächenharten Innenmantel;
- B) Fertigen einer Zwischenschicht 120; 220; 320 in wabenartiger Leichtbauweise, mit Wabenzellen, deren Mittelachsen radial zur Längsachse gerichtet sind, wobei erfindungsgemäß mindestens eine Wabe aus Metallfolie oder aus metallbeschichteter Folie verwendet wird. Dies erfolgt im Sinne der Erfindung bevorzugt durch:
- Aufbringen einer Kleberlage 124; 224; 324, insbesondere auf der gefertigten Innenschicht 110; 210; 310;
- Aufbringen mindestens einer Wabenschicht 122-i; 222-i; 322-i aus vorab gefertigter Wabe aus Metallfolie oder aus metallbeschichteter Folie, koaxial zur Längsachse A, wobei Wabe für jede Wabenschicht 122-1; 222-i; 322-i beim Aufbringen oder ggf. vorab zur Krümmung um die Längsachse A geformt wird. Die Zellgrößen der Waben liegen hierbei vorzugsweise im Bereich von 4,8 bis 9,6 mm. Die Raumgewichte der Wabenscheiben liegen im Bereich von vorzugsweise 29 bis 90 kg/m3. Als Wabenmaterial kann Aluminium-Folie geeigneter Legierung bspw. 5052 oder 3003 verwendet werden, z.B. Aluminiumwabe der Firma Euro-Composites®. Verkleben der Wabenschichten untereinander durch die Kleberlagen erfolgt in einem Ofenzyklus bei 50 bis 160°C abhängig vom verwendeten Klebertyp.
- C) Fertigen einer Außenschicht 130; 230; 330 mit einem oberflächenharten zylindrischen Außenmantel 132; 232; 332, vorzugsweise aus Faserverbundwerkstoff, auf der Zwischenschicht 120; 220; 320. Schritt C) erfolgt vorzugsweise durch:
- Aufbringen, bspw. durch Bandwickeln (engl.: tape-winding), von mit Harz, bevorzugt Epoxid-Harz oder Vinylester-Harz, imprägniertem Band aus Fasermaterial ein oder mehrlagig mittelbar oder unmittelbar auf der Zwischenschicht, insbesondere auf der äußeren Wabenschicht,
- Aushärten des beim Wickeln imprägnierten Fasermaterials zu einem oberflächenharten Außenmantel, sowie
- Aufbringen einer äußeren harten Schicht aus chemisch resistentem Material, vorzugsweise Polyurethan (PU) oder einem Material mit gleichem Eigenschaftsprofil, durch geeignete Applikationsverfahren (z.B. Gießtechnik, Spritztechnik oder Rotationsbeschichtungstechnik).
- Alternativ zum Fertigen der Zwischenschicht 320 unmittelbar auf der vollständigen Innenschicht 310, kann die Zwischenschicht 320 auch auf einem ersten Zwischenmantel 318 gefertigt werden, in welchen anschließend eine gesonderte Innenschicht 410; 510 bspw. nach
FIG.4 oderFIG.5 eingeklebt wird. Hierbei wird die Innenschicht 410; 510 also separat und zeitlich unabhängig gefertigt. Diese Vorgehensweise ermöglicht insbesondere die Anfertigung von modularen Zwischenschichten 120; 220; 320, welche nachträglich mit einem separaten Innenmantel gewünschten Durchmessers versehen werden können. Ebenso, kann die Außenschicht 130; 230; 330, nebst dem druckfestem Außenmantel 132; 232; 332 und ggf. der Außenhülle 134; 234; 334 eine oder mehrere nachträglich auf eine modular verwendete Zwischenschicht 120; 220; 320 aufgetragene innere Distanzschicht, insbesondere aus Wabe in identischer Leichtbauweise umfassen. - Abschließend sei nochmals festgehalten, dass die Verwendung von mindestens einer Wabenschicht aus metallischer oder metallbeschichteter Wabe, bspw. gemäß
FIG.1 ,FIG.3-4 oder auchFIG.5-6 , erfindungsgemäß vereinfachte Herstellung und geringes Gewicht erzielt. Weiterhin wird bei geringem Gewicht eine Zwischenschicht ermöglicht, die wesentliche Expansion in Radialrichtung, insbesondere eine Expansion mindestens 20 µm gestattet. - Abschließend sei auf einen weiteren besonderen Aspekt der Erfindung hingewiesen. Funkenbildung ist aufgrund der erheblichen Brandgefahr in der Druckindustrie unbedingt zu vermeiden. Bei ausschließlicher Verwendung metallischer oder metallbeschichteter Wabe in der Zwischenschicht 120; 220; 320 kann diese mit ausreichender Leitfähigkeit gestaltet werden, um einer Funkenbildung entgegenzuwirken. Durch geeignete Maßnahmen, vorzugsweise den Zusatz leitfähiger Partikel an oder in den Kleberlagen 114, 124; 414; 514 sowie im Faserverbund der Innenschicht 110; 210; 310; 410; 510 und der Außenschicht 130; 230; 330 kann die Hülse 100; 200; 300 insgesamt mit einer erhöhten elektrischen Konduktivität, insbesondere in Radialrichtung, hergestellt werden. Somit kann die Hülse zum Ableiten bzw. zum Potentialausgleich auf den Druckmaschinenzylinder dienen. Zur Gewährleistung eines ausreichend geringen spezifischen Widerstands kann insbesondere Leitruß oder Leitfähigkeitsruß, bspw. SCF (superconductive furnace) black, unmittelbar in den Kleberlagen 114, 124; 414; 514 und auch in der jeweiligen Harzmatrix der Innenschicht 110; 210; 310; 410; 510 und der Außenschicht 130; 230; 330 zugefügt werden. Zur Erhöhung der Konduktivität können Innen- bzw. Außenschicht zudem als kohlenstofffaserverstärkter Kunststoff (CFK) hergestellt werden. Ebenfalls denkbar sind Glasfaser-Gewebe oder Gewirke mit eingearbeiteten elektrisch leitenden Fäden. Falls eine kompressible Hilfsschicht 46, 516 gemäß
FIG.5 oder FIG.6 genutzt wird, sollte auch diese durch geeignete Materialwahl oder entsprechende Zusätze mit ausreichender Konduktivität ausgeführt sein. - Durch die verwendete Wabe kann die Zwischenschicht 120; 220; 320 selbst leitfähig, d.h. mit spezifischem Widerstand kleiner gleich 10'0000Ωm oder mit Oberflächenwiderstand kleiner gleich 100 kΩ, ausgeführt werden. Durch geeignete Zusätze bzw. eingewirkte Leiter können Innenschicht 110; 210; 310; 410; 510 und Außenschicht 130; 230; 330 zumindest ableitfähig, d.h. mit einem spezifischen Widerstand von 104Ωm bis maximal 109Ωmm oder mit Oberflächenwiderstand zwischen 100 kΩ und 100 GΩ, ausgeführt sein, oder bei Bedarf auch leitfähig. Bei entsprechender Ausführung lässt sich ungewollte elektrostatische Funkenbildung durch Ableitung auf den Druckmaschinenzylinder verhindern.
-
-
FIG.1-2 - A
- Längsachse
- B
- Mittelachsen
- 100
- Hülse
- 110
- Innenschicht
- 112
- Innenmantel
- 114
- Kleberlagen
- 120
- Zwischenschicht
- 122-1, 122-2, 122-3, 122-4, 122-5
- Wabenschichten
- 123
- Wabenzellen
- 124
- Kleberlage
- 126
- Zellstege
- 130
- Außenschicht
- 132
- Außenmantel
- 134
- Außenhülle
-
FIG.3 - A
- Längsachse
- 200
- Hülse
- 210
- Innenschicht
- 212
- Innenmantel
- 220
- Zwischenschicht
- 222-1, 222-2
- Wabenschichten
- 230
- Außenschicht
- 232
- Außenmantel
- 234
- Außenhülle
-
FIG.4 - A
- Längsachse
- 300
- Hülse
- 310
- Innenschicht
- 312
- Innenmantel
- 316
- Hilfsschicht
- 318
- Zwischenmantel
- 320
- Zwischenschicht
- 322-1, 322-2, 322-3
- Wabenschichten
- 330
- Außenschicht
- 332
- Außenmantel
- 334
- Außenhülle
-
FIG.5 - 410
- Innenschicht
- 412
- Innenmantel
- 414
- Kleberlage
- 416
- Hilfsschicht
- 418
- Zwischenmantel
- 422
- Wabenschicht
-
FIG.6 - 510
- Innenschicht
- 512
- Innenmantel
- 514
- Kleberlage
- 516
- Hilfsschicht
- 518
- Zwischenmantel
- 522
- Wabenschicht
Claims (15)
- Expandierbare Hülse für einen Druckmaschinenzylinder, wobei die Hülse (100; 200; 300) von Innen nach Außen zumindest folgendes umfasst:einen oberflächenharten Innenmantel (112; 212; 312), vorzugsweise aus Faserverbundwerkstoff, welcher eine Längsachse (A) und einen Hohlraum zum Anbringen der Hülse auf dem Zylinder definiert,eine Zwischenschicht (120; 220; 320), welche in wabenartiger Leichtbauweise hergestellt ist mit Wabenzellen (123) deren Mittelachsen (B) radial zur Längsachse (A) gerichtet sind;einen druckfesten Außenmantel (132; 232; 332) vorzugsweise aus Faserverbundwerkstoff, zum Tragen insbesondere einer Außenhülle (134; 234; 334), eines Druckmotivs oder einer separaten Außenhülse;wobei der Innenmantel zum Aufspannen der Hülse auf den Zylinder radial von der Längsachse (A) weg expandieren kann,und insbesondere eine Expansion in Radialrichtung von mindestens 20µm, vorzugsweise mindestens 30µm, gestattet;dadurch gekennzeichnet, dass die Zwischenschicht (120; 220; 320) mindestens eine Wabenschicht (122-1... 122-5; 222-1... 222-2; 322-1... 322-5) mit Wabe aus Metallfolie oder aus metallbeschichteter Folie umfasst.
- Expandierbare Hülse nach Anspruch 1, dadurch gekennzeichnet, dass die Zwischenschicht mit Wabe aus Metallfolie, vorzugsweise aus Leichtmetallfolie, insbesondere aus Aluminiumfolie, hergestellt ist und vorzugsweise mindestens zwei, noch bevorzugter mehrere Wabenschichten (122-1... 122-5; 222-1... 222-2; 322-1... 322-5) umfasst, welche zur Längsachse koaxial aufeinander befestigt sind.
- Expandierbare Hülse nach Anspruch 1 oder 2, dadurch gekennzeichnet, dass die Zwischenschicht (120; 220; 320) insgesamt leitfähig und die Hülse (100; 200; 300) insgesamt zumindest ableitfähig ausgeführt ist.
- Expandierbare Hülse nach Anspruch 2 oder 3, dadurch gekennzeichnet, dass zwei radial aneinandergrenzende Wabenschichten derart angeordnet sind, dass über einen wesentlichen Umfangsbereich die Mittelachsen (B) der Wabenzellen (123) der äußeren Wabenschicht gegenüber den Mittelachsen (B) der Wabenzellen (123) der angrenzenden inneren Wabenschicht versetzt sind, vorzugsweise so, dass die Zellstege (126) der inneren Wabenschicht die Zellstege (126) der äußeren Wabenschicht näherungsweise mittig tragen.
- Expandierbare Hülse nach einem der Ansprüche 2 bis 4, dadurch gekennzeichnet, dass die Zwischenschicht:eine dünnere innerste Wabenschicht (122-1; 222-1; 322-1), vorzugsweise mit hexagonalen Wabenzellen, und mindestens eine dickere äußere Wabenschicht (122-2... 122-5; 222-2; 322-2... 322-3) mit in Richtung der Längsachse (A) überexpandierten Wabenzellen (123) umfasst.
- Mehrschichtige expandierbare Hülse nach Anspruch 5, dadurch gekennzeichnet, dass die dünnere innerste Wabenschicht (122-1; 222-1; 322-1) eine Stärke von <7,5 mm aufweist und die mindestens eine dickere äußere Wabenschicht (122-2... 122-5; 222-2; 322-2... 322-3) eine Stärke im Bereich von 7,5mm bis 12,5mm aufweist.
- Mehrschichtige expandierbare Hülse nach einem der Ansprüche 2 bis 6, dadurch gekennzeichnet, dass die Zwischenschicht (120; 220; 320) Wabenschichten von mindestens zwei verschiedenen nach außen zunehmenden Dicken umfasst.
- Expandierbare Hülse nach einem der vorstehenden Ansprüche, wobei sämtliche Wabenschichten (122-1... 122-5; 222-1...222-2; 322-1... 322-5) der Zwischenschicht aus vorgefertigter Wabe aus Metallfolie oder aus metallbeschichteter Folie hergestellt sind.
- Expandierbare Hülse nach einem der vorstehenden Ansprüche, dadurch gekennzeichnet, dass der Außenmantel (132; 232;332) aus mehrlagigem faserverstärktem Kunststoff, vorzugsweise aus CFK, hergestellt ist und auf dem Außenmantel eine druckfeste Außenhülle (134; 234; 334), vorzugsweise aus Polyurethan, befestigt ist.
- Expandierbare Hülse nach einem der vorstehenden Ansprüche, gekennzeichnet durch
eine Innenschicht (110; 210; 310) umfassend von Innen nach Außen:den oberflächenharten Innenmantel, vorzugsweise aus CFK, eine kompressiblen Hilfsschicht, insbesondere aus Elastomer oder Schaumstoff, und einen Zwischenmantel vorzugsweise aus Faserverbundwerkstoff, insbesondere aus CFK, sowieeine Außenschicht (130; 230; 330) umfassend von Innen nach Außen:den druckfesten Außenmantel (132; 232; 332), vorzugsweise aus CFK, und eine dickwandigere Außenhülle (134; 234; 334), vorzugsweise aus Polyurethan,wobei Innenschicht und Außenschicht zumindest elektrisch ableitfähig ausgeführt sind. - Verfahren zum Herstellen einer expandierbaren Hülse für einen Druckmaschinenzylinder, wobei das Verfahren umfasst:Fertigen einer Innenschicht mit einem oberflächenharten Innenmantel, vorzugsweise aus Faserverbundwerkstoff, auf einem Dorn welcher eine Längsachse definiert, vorzugsweise umfassend- Aufbringen von trockenem oder harzgetränktem Fasermaterial ein- oder mehrlagig auf dem Dorn,- Tränken des trockenen Fasermaterials mit Harz durch Vakuuminfusion oder durch Nasswickeltechnik direkt beim Wickeln,- Aushärten des getränkten Fasermaterials zu einem oberflächenharten Innenmantel;Fertigen einer Zwischenschicht in wabenartiger Leichtbauweise, mit Wabenzellen deren Mittelachsen radial zur Längsachse gerichtet sind, umfassend- Aufbringen einer Kleberlage, insbesondere auf der gefertigten Innenschicht;- Aufbringen mindestens einer Wabe aus Metallfolie oder metallbeschichteter Folie koaxial zur Längsachse; sowieFertigen einer Außenschicht mit einem druckfesten Außenmantel, vorzugsweise aus Faserverbundwerkstoff, auf der Zwischenschicht, vorzugsweise umfassend- Aufbringen von trockenem oder harzgetränktem Fäsermaterial ein- oder mehrlagig mittelbar auf oder unmittelbar auf der Zwischenschicht insbesondere auf der äußeren Wabenschicht, vorzugsweise durch Bandwickeln in Nasswickeltechnik von mit Harz imprägniertem Fasermaterial, und- Aushärten des mit oder auf dem Fasermaterial aufgebrachten Harzes zu einem druckfesten Außenmantel aus Faserverbundwerkstoff.
- Verfahren nach Anspruch 11, wobei das Fertigen der Zwischenschicht umfasst:- Aufbringen von mindestens zwei Wabenschichten mit zwischenliegenden unverstärkten Kleberlagen, wobei Wabenschichten aus vorgefertigter Metallwabe, insbesondere vorgefertigter Leichtmetallwabe, beim Aufbringen oder vorab zur Krümmung um die Längsachse geformt werden,- Befestigen jeder Wabenschicht unmittelbar auf einer angrenzenden inneren Wabenschicht oder mittelbar oder unmittelbar auf der Innenschicht durch Aushärten der jeweils zwischenliegendenden Kleberlagen.
- Verfahren nach Anspruch 12, wobei das aufeinanderfolgende Aufbringen von mindestens zwei Wabenschichten derart erfolgt, dass in zwei radial aneinandergrenzende Wabenschichten über einen wesentlichen Umfangsbereich die Mittelachsen der Wabenzellen der äußeren Wabenschicht gegenüber den Mittelachsen der Wabenzellen der angrenzenden inneren Wabenschicht versetzt sind.
- Verfahren nach einem der Ansprüche 12 bis 13, wobei das Fertigen der Zwischenschicht umfasst- Aufbringen einer dünneren innersten Wabe aus Metallfolie oder metallbeschichteter Folie, insbesondere mit einer Dicke der Wabenschicht von <7,5 mm, und- Aufbringen mindestens einer dickeren äußeren Wabe aus Metallfolie oder metallbeschichteter Folie mit in Richtung der Längsachse überexpandierten Wabenzellen auf der dünneren innersten Wabenschicht, wobei die dickeren äußere Waben eine Stärke im Bereich von 7,5mm bis 12,5mm aufweisen.
- Verfahren nach einem der Ansprüche 11 bis 14, dadurch gekennzeichnet, dass die Klebung der Waben der Zwischenschicht leitfähig ausgeführt wird und die Innenschicht und die Außenschicht zumindest elektrisch ableitfähig ausgeführt sind.
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| LU91958A LU91958B1 (de) | 2012-03-08 | 2012-03-08 | Expandierbare Hülse für einen Druckmaschinenzylinder |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP2636535A1 EP2636535A1 (de) | 2013-09-11 |
| EP2636535B1 true EP2636535B1 (de) | 2015-07-29 |
Family
ID=47757524
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP13158212.4A Not-in-force EP2636535B1 (de) | 2012-03-08 | 2013-03-07 | Expandierbare Hülse für einen Druckmaschinenzylinder |
Country Status (3)
| Country | Link |
|---|---|
| EP (1) | EP2636535B1 (de) |
| ES (1) | ES2551286T3 (de) |
| LU (1) | LU91958B1 (de) |
Family Cites Families (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CA2149716A1 (fr) * | 1994-05-19 | 1995-11-20 | Societe Seites | Procede de fabrication d'un manchon pour machine d'impression et manchon obtenu |
| DE10018418A1 (de) | 2000-04-13 | 2001-10-25 | Will E C H Gmbh & Co | Rotierend antreibbares Maschinenelement |
| EP1164011A3 (de) * | 2000-06-16 | 2005-09-14 | ROSSINI S.p.A. | Mehrschichtige Druckhülse |
| DE20207243U1 (de) | 2002-05-08 | 2002-10-10 | Rotec-Hülsensysteme GmbH & Co. KG, 48683 Ahaus | Hülse mit verformbarer, harter Außenschicht, und mittels einer derartigen Hülse gebildeter Flexodruckkörper |
-
2012
- 2012-03-08 LU LU91958A patent/LU91958B1/de active
-
2013
- 2013-03-07 ES ES13158212.4T patent/ES2551286T3/es active Active
- 2013-03-07 EP EP13158212.4A patent/EP2636535B1/de not_active Not-in-force
Also Published As
| Publication number | Publication date |
|---|---|
| LU91958B1 (de) | 2013-09-09 |
| EP2636535A1 (de) | 2013-09-11 |
| ES2551286T3 (es) | 2015-11-17 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP0819550B1 (de) | Gummizylinderhülse, insbesondere für Offset-Rollenrotationsdruckmaschinen | |
| EP2512765B1 (de) | Vorrichtung zur herstellung einer aus faserverbundwerkstoff bestehenden rumpfschale für ein luftfahrzeug | |
| DE19720551A1 (de) | Basisträgerhülse für Rotationsdruckmaschinen | |
| DE19524707C2 (de) | Verfahren zur Herstellung einer nahtlosen Druckhülse, insbesondere für einen Flexodruckzylinder | |
| EP3194681B1 (de) | Wabe, insbesondere verformbare wabe, für leichtbauteile sowie wabenblock zur herstellung der wabe und entsprechendes herstellungsverfahren | |
| DE2525313C2 (de) | Rohrmuffe | |
| EP2417289A1 (de) | Leitrolle für drähte | |
| EP2732977A2 (de) | Mehrschichtige, expandierbare Hülse für einen Druckmaschinenzylinder, insbesondere für Flexodruck | |
| DE20207243U1 (de) | Hülse mit verformbarer, harter Außenschicht, und mittels einer derartigen Hülse gebildeter Flexodruckkörper | |
| DE69505044T2 (de) | Verfahren zur Herstellung einer Hülse für eine Druckmaschine, und damit erzeugte Hülse | |
| EP1177100B1 (de) | Dehnschicht aus kompressiblem material | |
| DE102007016742A1 (de) | Gelenklager, insbesondere an einem Drehgelenk zwischen einem Vorderwagen und Hinterwagen eines Gelenkbusses | |
| EP1144200B1 (de) | Hülse aus thermisch verformbarem material sowie verfahren zu deren herstellung | |
| EP2636535A1 (de) | Expandierbare Hülse für einen Druckmaschinenzylinder | |
| EP2202084A1 (de) | Walze für eine Druckmaschine, Druckmaschine mit der Walze sowie Verfahren zum Herstellen der Walze | |
| EP1543962B1 (de) | Tiefdruckzylinder | |
| EP1967360B1 (de) | Sleeve und Spannwerkzeug zur Verwendung in einem System aus einem Spannwerkzeug und mindestens einer Sleeve | |
| EP3206876B1 (de) | Druckhülse und verfahren zur herstellung einer druckhülse | |
| EP2377686B1 (de) | Hülse zur Montage auf einen Druckmaschinenzylinder | |
| DE102011122146B4 (de) | Verfahren zur Aufbereitung eines Magnet- oder Druckzylinders einer Stanz- oder Druckmaschine und durch das Verfahren aufbereiteter Magnet- oder Druckzylinder | |
| DE102004015248A1 (de) | Aufzughülse für einen Druckwerkzylinder einer Offsetdruckmaschine | |
| WO2018233803A1 (de) | Verfahren zur herstellung eines aufblasbaren hebekissens sowie hebekissen | |
| WO2016184446A1 (de) | Andrückeinrichtung für reifenaufbaumaschinen | |
| DE202014102152U1 (de) | Rasterwalze für Luftzylinder aufweisende Farbwerke von Druckmaschinen | |
| EP4663425A1 (de) | Mehrlagiges drucktuch für die bedruckung von formkörpern |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| AX | Request for extension of the european patent |
Extension state: BA ME |
|
| 17P | Request for examination filed |
Effective date: 20140310 |
|
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| RBV | Designated contracting states (corrected) |
Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| INTG | Intention to grant announced |
Effective date: 20140424 |
|
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| INTG | Intention to grant announced |
Effective date: 20150218 |
|
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: FG4D Free format text: NOT ENGLISH |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: EP |
|
| REG | Reference to a national code |
Ref country code: AT Ref legal event code: REF Ref document number: 738956 Country of ref document: AT Kind code of ref document: T Effective date: 20150815 |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FG4D Free format text: LANGUAGE OF EP DOCUMENT: GERMAN |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R096 Ref document number: 502013000933 Country of ref document: DE |
|
| REG | Reference to a national code |
Ref country code: ES Ref legal event code: FG2A Ref document number: 2551286 Country of ref document: ES Kind code of ref document: T3 Effective date: 20151117 |
|
| REG | Reference to a national code |
Ref country code: LT Ref legal event code: MG4D |
|
| REG | Reference to a national code |
Ref country code: NL Ref legal event code: MP Effective date: 20150729 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: NO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20151029 Ref country code: FI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20150729 Ref country code: GR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20151030 Ref country code: LV Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20150729 Ref country code: LT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20150729 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20150729 Ref country code: PT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20151130 Ref country code: IS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20151129 Ref country code: PL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20150729 Ref country code: HR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20150729 Ref country code: RS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20150729 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: PLFP Year of fee payment: 4 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: NL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20150729 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20150729 Ref country code: CZ Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20150729 Ref country code: EE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20150729 Ref country code: SK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20150729 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R097 Ref document number: 502013000933 Country of ref document: DE |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: RO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20150729 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| 26N | No opposition filed |
Effective date: 20160502 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20150729 Ref country code: BE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20160331 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MC Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20150729 Ref country code: LU Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20160307 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PL |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: MM4A |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CH Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20160331 Ref country code: IE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20160307 Ref country code: LI Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20160331 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: PLFP Year of fee payment: 5 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20150729 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: PLFP Year of fee payment: 6 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: HU Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT; INVALID AB INITIO Effective date: 20130307 Ref country code: SM Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20150729 Ref country code: CY Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20150729 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20150729 Ref country code: TR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20150729 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: BG Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20150729 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: AL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20150729 |
|
| REG | Reference to a national code |
Ref country code: AT Ref legal event code: MM01 Ref document number: 738956 Country of ref document: AT Kind code of ref document: T Effective date: 20180307 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: AT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20180307 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: FR Payment date: 20210319 Year of fee payment: 9 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: GB Payment date: 20210324 Year of fee payment: 9 |
|
| GBPC | Gb: european patent ceased through non-payment of renewal fee |
Effective date: 20220307 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GB Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20220307 Ref country code: FR Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20220331 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: ES Payment date: 20230918 Year of fee payment: 11 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 20230912 Year of fee payment: 11 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: IT Payment date: 20230929 Year of fee payment: 11 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R119 Ref document number: 502013000933 Country of ref document: DE |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20241001 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20241001 |
|
| REG | Reference to a national code |
Ref country code: ES Ref legal event code: FD2A Effective date: 20250425 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20240307 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: ES Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20240308 |