EP2303593B1 - Verbundkörper für ein wert- und/oder sicherheitsdokument mit einem beschriftbaren papierfeld sowie verfahren und vorrichtung zur herstellung eines solchen verbundkörpers - Google Patents
Verbundkörper für ein wert- und/oder sicherheitsdokument mit einem beschriftbaren papierfeld sowie verfahren und vorrichtung zur herstellung eines solchen verbundkörpers Download PDFInfo
- Publication number
- EP2303593B1 EP2303593B1 EP09777251.1A EP09777251A EP2303593B1 EP 2303593 B1 EP2303593 B1 EP 2303593B1 EP 09777251 A EP09777251 A EP 09777251A EP 2303593 B1 EP2303593 B1 EP 2303593B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- inscription
- main body
- inscription panel
- panel
- sonotrode
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
- 239000002131 composite material Substances 0.000 title claims description 56
- 238000000034 method Methods 0.000 title claims description 33
- 239000004033 plastic Substances 0.000 claims description 30
- 239000000463 material Substances 0.000 claims description 26
- 238000002604 ultrasonography Methods 0.000 claims description 24
- 229920000642 polymer Polymers 0.000 claims description 16
- 238000004519 manufacturing process Methods 0.000 claims description 13
- 238000010438 heat treatment Methods 0.000 claims description 9
- 229920001169 thermoplastic Polymers 0.000 claims description 7
- 239000000853 adhesive Substances 0.000 claims description 6
- 230000035515 penetration Effects 0.000 claims description 5
- 239000004416 thermosoftening plastic Substances 0.000 claims description 5
- 238000004049 embossing Methods 0.000 claims description 2
- 229920002994 synthetic fiber Polymers 0.000 claims 5
- 230000000694 effects Effects 0.000 claims 1
- 238000002347 injection Methods 0.000 claims 1
- 239000007924 injection Substances 0.000 claims 1
- 238000002372 labelling Methods 0.000 description 92
- 239000000758 substrate Substances 0.000 description 26
- 238000003475 lamination Methods 0.000 description 8
- 239000007767 bonding agent Substances 0.000 description 5
- 238000001816 cooling Methods 0.000 description 5
- 238000010030 laminating Methods 0.000 description 5
- 230000008569 process Effects 0.000 description 5
- 239000012815 thermoplastic material Substances 0.000 description 5
- 230000001066 destructive effect Effects 0.000 description 4
- 238000003466 welding Methods 0.000 description 4
- 230000001070 adhesive effect Effects 0.000 description 3
- 239000002318 adhesion promoter Substances 0.000 description 2
- 230000002411 adverse Effects 0.000 description 2
- 229920005601 base polymer Polymers 0.000 description 2
- 230000015572 biosynthetic process Effects 0.000 description 2
- 230000008859 change Effects 0.000 description 2
- 238000010073 coating (rubber) Methods 0.000 description 2
- 239000012212 insulator Substances 0.000 description 2
- 239000002861 polymer material Substances 0.000 description 2
- 238000012545 processing Methods 0.000 description 2
- 238000007788 roughening Methods 0.000 description 2
- 238000004381 surface treatment Methods 0.000 description 2
- 230000009471 action Effects 0.000 description 1
- 238000009954 braiding Methods 0.000 description 1
- 239000011248 coating agent Substances 0.000 description 1
- 238000000576 coating method Methods 0.000 description 1
- 150000001875 compounds Chemical class 0.000 description 1
- 230000008878 coupling Effects 0.000 description 1
- 238000010168 coupling process Methods 0.000 description 1
- 238000005859 coupling reaction Methods 0.000 description 1
- 230000003111 delayed effect Effects 0.000 description 1
- 238000006073 displacement reaction Methods 0.000 description 1
- 238000009826 distribution Methods 0.000 description 1
- 239000004744 fabric Substances 0.000 description 1
- 239000000835 fiber Substances 0.000 description 1
- 230000009969 flowable effect Effects 0.000 description 1
- 230000001788 irregular Effects 0.000 description 1
- 238000010147 laser engraving Methods 0.000 description 1
- 238000012805 post-processing Methods 0.000 description 1
- 238000003825 pressing Methods 0.000 description 1
- 238000003672 processing method Methods 0.000 description 1
- 229920006395 saturated elastomer Polymers 0.000 description 1
- 238000000926 separation method Methods 0.000 description 1
- 239000002904 solvent Substances 0.000 description 1
Images

Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B42—BOOKBINDING; ALBUMS; FILES; SPECIAL PRINTED MATTER
- B42D—BOOKS; BOOK COVERS; LOOSE LEAVES; PRINTED MATTER CHARACTERISED BY IDENTIFICATION OR SECURITY FEATURES; PRINTED MATTER OF SPECIAL FORMAT OR STYLE NOT OTHERWISE PROVIDED FOR; DEVICES FOR USE THEREWITH AND NOT OTHERWISE PROVIDED FOR; MOVABLE-STRIP WRITING OR READING APPARATUS
- B42D25/00—Information-bearing cards or sheet-like structures characterised by identification or security features; Manufacture thereof
- B42D25/20—Information-bearing cards or sheet-like structures characterised by identification or security features; Manufacture thereof characterised by a particular use or purpose
- B42D25/29—Securities; Bank notes
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B42—BOOKBINDING; ALBUMS; FILES; SPECIAL PRINTED MATTER
- B42D—BOOKS; BOOK COVERS; LOOSE LEAVES; PRINTED MATTER CHARACTERISED BY IDENTIFICATION OR SECURITY FEATURES; PRINTED MATTER OF SPECIAL FORMAT OR STYLE NOT OTHERWISE PROVIDED FOR; DEVICES FOR USE THEREWITH AND NOT OTHERWISE PROVIDED FOR; MOVABLE-STRIP WRITING OR READING APPARATUS
- B42D25/00—Information-bearing cards or sheet-like structures characterised by identification or security features; Manufacture thereof
Definitions
- the invention relates to a method for producing a composite body for a value or security document, which comprises a base body which consists of a surface made of a thermoplastic material, wherein on one or in the one surface of a labeling field is applied or is and wherein the labeling field is designed to record-permanent pen color on a letter on the label and record, comprising the steps: Provision or manufacture of the body, wherein the label field is applied to or in the plastic material of a surface of the body.
- This provides a composite body for a value or security document comprising a label field applied in or on a surface of a document body made of a thermoplastic plastic material.
- the labeling field is suitable, for example, for accepting and accepting a signature in the form of a color of the same color, so that a residue-free removal of the label without a change and / or damage to the labeling field is not readily possible.
- the invention further relates to an apparatus for making such a composite body for a value or security document.
- Modern value or security documents often include composites made of or at least predominantly made of plastic materials.
- a variety of these safety documents are added as laminates of thermoplastic films or substrate layers under the action of heat and pressure to the composite body.
- the individual substrate layers consisting of polymer material are preferably printed.
- Security features here are features that make duplicating the value or security document and / or falsifying at least difficult.
- a labeling field which is applied to or into a surface which consists of a plastic material.
- a label field which is also referred to as a signature field, consists of a material which a document-correct pen color, for example, the color of a pen with documentenechter color, and assumes.
- a labeling field By capturing and accepting color that is inherent to a document, a labeling field is understood to mean that the color applied when writing leads to a permanent and visible marking of the labeling field.
- the ink or ink that is true to the document is applied when writing onto and into the material of the labeling field, so that it can not be removed from it without damaging the inscription field.
- labeling fields which are made of a paper material or based on a paper material are suitable. These typically have an irregular and slightly roughened microstructure and therefore do not receive a document-fast ink, not only on an outer surface. Rather, a portion of the ink penetrates into the microstructured surface, so that the color or ink can not be removed without residue even with the use of solvents, or without causing a change in the labeling field.
- From the D10 2004 008 841 A1 are a method for producing a book cover insert and a book cover-type value document and a Book cover insert and book-type value document known. Described is a book cover with at least one disk on a back of a book cover, the front is formed by a passport cover without disk. This can be done on the outside of the book cover in a further processing operation, for example, a hot stamping or further embossing and processing methods to apply labels and labels of the document of value.
- a two- or multi-ply paper product which has a secure closure of the paper layers.
- the fibers of the paper layers are offset relative to one another in such a way that they form a braiding structure which tears when severed.
- An embodiment is described in which the closing area is closed using ultrasound in conjunction with pressure.
- similar components of the paper product are connected to each other in the closing area.
- a label pad ie, for example, a strip of security paper
- the substrate layer stack is arranged together with the labeling field arranged thereon between so-called lamination plates, via which the heat and the pressure are introduced or exerted on the substrate layers.
- lamination plates via which the heat and the pressure are introduced or exerted on the substrate layers.
- the invention is therefore based on the technical object of providing a method for producing a composite body for a value or security document and such a composite body for a value or security document and an apparatus for producing such a composite body, which comprises a labeling field, which is not destructive is detachably integrated on or in a existing of a plastic material surface of a body or is, with which a production is simplified and an anti-counterfeiting security is increased.
- the labeling field is then applied to this base body or into this basic body.
- Ultrasound is used for the application.
- energy in the form of ultrasound is coupled into the labeling field brought into contact with the base body.
- the introduction of energy in the form of ultrasound causes the plastic material adjacent to the inscription field to be so strongly heated at least locally on its surface that it begins to flow and forms a non-destructively releasable connection on cooling with the signature field.
- the Labeling field surface is brought into contact with a plastic surface of the body, a sonotrode is brought into contact with the labeling field and coupled via the sonotrode ultrasound in the labeling field, so that the base body and the labeling field are heated at its contact surface and the labeling field against the surface the base body is pressed, so that a non-destructive releasable connection is formed between the base body and the labeling field by cooling.
- a sonotrode is brought into contact with the labeling field and coupled via the sonotrode ultrasound in the labeling field, so that the base body and the labeling field are heated at its contact surface and the labeling field against the surface the base body is pressed, so that a non-destructive releasable connection is formed between the base body and the labeling field by cooling.
- a composite body for a value or security document which comprises a base body which consists of a surface of a thermoplastic material, wherein the composite body is formed by applying a signature panel on a surface of a base body made of a thermoplastic material and wherein the Labeling field is designed to up and accept document-true pen color when writing on the label field, is made with a device comprising: an applicator for selectively arranging the label field on the one surface of the body, a sonotrode, an ultrasound source coupled to the sonotrode, a Transport device for arranging the base body relative to the sonotrode, an actuator for forming a contact of the sonotrode with the labeling field and a opp with the ultrasonic source and the actuator elte control unit, which causes a coupling of ultrasound in the labeling field and a local heating of a bottom of the labeling field and the surface of the body in a region of a contact surface in the labeling field with the one surface and applying pressure to the labeling field, so that at a device comprising
- the document body or the base body is a polymer layer composite. This is preferably produced in a lamination process. Particularly preferred embodiments are made of polymer layers made on the basis of one and the same base polymer. In such a case, the document body is a monolithic polymer layer composite.
- the labeling field is preferably a security paper or made on the basis of a security paper.
- security papers generally have one or more security features that make it difficult and / or impossible to forge, copy or duplicate the respective security paper. Exemplary security features include watermarks, on or applied security printing, such as a guilloche print, planchettes incorporated into the security paper, incorporated luminescent fabrics, etc.
- a heating of the part of the one surface of the base body facing the labeling field is accelerated if the base body is or is roughened in a region in which the labeling field is arranged or applied.
- the surface facing the body of the labeling field can be treated or formed accordingly.
- the labeling field can be pretreated such that it has a multiplicity of points and / or nubs on the surface facing the base body.
- a rough or shredded structure of the labeling field on the side facing the base body as occurs for example in a paper field, also causes an improved durability of the formed compound, as the heated to flow temperature plastic material of a surface hereby partially in the material of the labeling field (for example a paper field) can penetrate and thus microscopically positive connections are formed.
- An embodiment of the device for producing a value or security document according to the invention therefore comprises a surface processing device for roughening, in particular roughening, a region of the one surface of the base body which comes into contact with the inscription field or processes one side of the inscription field.
- a surface processing device for roughening for roughening, in particular roughening, a region of the one surface of the base body which comes into contact with the inscription field or processes one side of the inscription field.
- both the one surface of the base body and the labeling field can be processed, in particular roughened and / or structured in other ways.
- a labeling surface of the labeling field In order to make manipulation of the value or security document, which involves replacing the labeling field, it is desirable for a labeling surface of the labeling field to be substantially flush with the one surface of the basic body or document body. In one embodiment of the method it is therefore provided that a recess is made in the base body, so that the labeling field in or on the one Surface of the body can be applied or arranged that a designated for labeling surface of the label field is substantially flush with the surface of the body after completion of the document body.
- the labeling field is arranged on the one surface of the base body, without being introduced into this recess before, and connected to the main body via the application of ultrasound.
- relief structures are embossed into the one surface of the main body and / or the inscription field.
- the sonotrode is structured so that when applying the ultrasound and pressure these relief structures are automatically impressed when forming the connection between the inscription field and the main body.
- the relief structures are embossed along an edge of the inscription field, so that the embossed relief structures extend, preferably continuously, both over the inscription field and over an area of the one body surrounding the inscription field.
- a bonding agent can be used.
- connection between the main body and the labeling field can additionally support the formation of the connection between the main body and the labeling field.
- a particularly stable connection is formed when the labeling field is impregnated on a lower side with a plastic, which preferably consists of the same base polymer as the plastic of one surface of the base body, on or in which the labeling field is applied.
- the labeling field is preferably impregnated with the plastic material only up to a limited penetration depth, starting from the side facing the base body, in order not to disadvantageously adversely affect the receipt and reception of the ink and / or ink on the opposite labeling side of the labeling field.
- the labeling field may be coated with a rubber coating or with a bonding agent.
- a preferred embodiment thus provides that an underside of the labeling field, with which the labeling field is brought into contact with the base body, impregnated with a plastic and / or rubberized and / or provided with a bonding agent, so that the plastic, the rubber coating and / or the bonding agent penetrate into the coating field only up to a predetermined (limited) penetration depth, which is less than one Material thickness of the label field is perpendicular to the bottom of the label field.
- the label pad may be completely saturated with a plastic material and still be writable with a document proper ink or ink.
- the sonotrode is designed to be smooth and a contact surface with the inscription field is adapted to the areal extent of the inscription field parallel to the inscription side, in particular coinciding therewith.
- the sonotrode can be structured in order to simultaneously impress relief structures.
- Such relief structures or further relief structures can also be introduced by means of a further sonotrode, which is structured.
- use of such a further structured sonotrode for the subsequent structuring can be advantageously used.
- the method described can be used to provide individual finished base bodies with a labeling field.
- the application of labeling fields can also be carried out on base bodies which are still separated from a polymer layer composite after the application of the inscription field.
- embodiments can be created in which the sonotrode is structured such that a large or multiple labeling fields are applied or introduced into a plastic surface at the same time, followed by separation into several composite bodies.
- Still other embodiments provide that a plurality of labeling fields are applied to a base body or a plurality of labeling fields on a plurality of basic bodies which have been produced in a composite and have not yet been separated, and are connected to this or these.
- a transport device for the main body or the composite with the not yet isolated main bodies be designed to be movable.
- several sonotrodes can be used simultaneously or with a time delay.
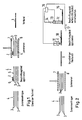
- a method according to the prior art is shown schematically, with which a polymer layer composite 1 is produced with a labeling field 2.
- the polymer layer composite 1 can be, for example, a value and / or security document.
- substrate layers 3, which consist of a thermoplastic material are brought together to form a substrate layer stack 4.
- the individual substrate layers can be printed.
- further security elements or substrate layers may be arranged between the individual substrate layers, which do not consist of a thermoplastic material.
- Such security elements and / or substrate layers are not shown. For example, inlays can be integrated with a chip as security elements.
- a labeling field 2 is printed on the substrate layer stack 4, i. on an upper surface 5 of the uppermost of the substrate layers 3, are arranged.
- the labeling field consists of a security paper or is made on a paper basis.
- an adhesion promoter for example an adhesive, may be arranged or to be used to staple the inscription field to the substrate layer stack 4.
- the substrate layer stack 4 with the labeling field 2 arranged thereon is arranged between laminating plates 7, 8. Using heat and pressure, the polymer layer composite 1 is produced from the substrate layers 3 and the labeling field 2 in a lamination step.
- the paper-based or security paper inscription panel 2 acts as an insulator in introducing the heat through the upper laminating sheet 7 into the substrate layer stack 4. Forming a uniform temperature distribution in the substrate layer stack 4 is thereby hindered, thereby prolonging the lamination process pulls.
- Fig. 2 schematically a method is shown, with which a composite body is produced according to an embodiment.
- substrate layers 3 of thermoplastic polymer materials are first gathered to form a substrate layer stack 4.
- This substrate layer stack 4 is then arranged between the lamination sheets 7, 8 and laminated with the application of pressure and heat to form a base body 9 designated polymer layer composite.
- a labeling field 2 is selectively arranged on a surface 10 of the base body 9.
- a primer such as an adhesive or gum
- the arrangement device 11 is also referred to as a fixing device.
- a transport device 17 which is indicated by an arrow, the base body 9 is positioned relative to a sonotrode 12.
- the sonotrode 12 is coupled to an ultrasound source 13.
- the sonotrode 12 can be brought into contact with the labeling field 2 and a pressure be exerted, so that the labeling field 2 is pressed against the base body 9.
- Energy is injected in the form of ultrasonic waves via the ultrasound source 13 into the inscription field 2 by means of the sonotrode 12, which leads to a local heating of this surface 10 via friction on a contact surface of the inscription field 2 with the surface 10 of the base body 9.
- the plastic material is heated to a flow temperature.
- the flowable plastic material can penetrate into microstructures of the inscription field 2, which is preferably a security paper or is made on the basis of a security paper, so that microscopic form-fitting connections form during cooling, resulting in a non-destructive detachable connection between the inscription field 2 and the base body 9 lead.
- the base body 9 a plurality of security elements and security features are preferably incorporated, so that the basic body 9 provided with the inscription field 2 forms a composite body 15 of a value or security document.
- at least the ultrasound source 13 and the actuator 14 are coupled to a control device 16.
- the arrangement device 11 and a transport device 17 which is indicated by an arrow, linked to the control unit 16.
- a base body is first provided and / or produced.
- the provision / manufacture of the body comprises gathering substrate layers 102 and laminating to the body 103.
- the method also comprises providing or producing a labeling field 104.
- a labeling field 104 This preferably consists of a security paper in which, for example, further security features are or are introduced 105.
- the labeling field is impregnated on a lower side with a plastic material or 106.
- This plastic material is preferably produced on the basis of a polymer from which the plastic of the surface of the base body is made, and is applied in or on the labeling field. As a result, forming a connection between the paper field and the main body is greatly improved.
- a surface treatment takes place.
- the surface treatment can take place both on the surface of the base body and on an underside of the labeling field.
- a recess 21 can be introduced 108, as in Fig. 4 is shown.
- There sectional views are represented schematically by a base body 9 and by a labeling field 2.
- the recess has a depth 22 which corresponds to a material thickness 23 of the labeling field 2.
- a labeling surface 26 of the labeling field 2 is flush with the surface 10 of the base body 9 and the document body.
- step 109 it is advantageous to roughen the contact surface, in particular of the main body, in order to increase heating at the contact surface of the main body with the inscription field in the application of ultrasound via the sonotrode.
- a bonding agent can be arranged between the base body and the labeling field 2. This can be arranged on the base body, on the labeling field or on both.
- method step 111 it is indicated that the labeling field is arranged and positioned on the base body.
- energy is coupled in the form of ultrasound in order to achieve local heating of the contact surfaces of the main body and of the inscription field and to allow pressure to act on the inscription field and the main body.
- a cooling 113 After the plastic material of the main body has been heated locally in the area of the contact surface to the labeling field above a flow temperature, there is a cooling 113. This forms the non-destructive releasable connection between the body and the labeling field.
- the method can be applied to already isolated and post-processed basic body. Alternatively, however, as indicated in method step 115, a post-processing and / or singling can also take place only after the application and connection of the inscription field with the main body to the document body.
- relief patterns can be embossed into the labeling field and / or the surface of the base body in method step 112. alternative or in addition, this can be carried out in a further method step 114 with a further structured sonotrode.
- Fig. 4 It is easy to see that the inscription field 2 is impregnated with a plastic material 28 only up to a penetration depth 27. This forms, if it is made on the basis of the polymer from which the base body is made, with the plastic of the body during ultrasonic welding and a cohesive connection.
- Fig. 5 a plan view of the composite body 24 or document body of a value or security document 25 is shown, in Fig. 6 is shown in section.
- a signature 29 is applied with a document proper ink, for example with a ballpoint pen.
- the ink from the label field 2 is so adopted and accepted that it at least partially penetrates into the label field.
- a guilloche-like embossed structure or relief structure 30 is shown, which is embossed into the main body 9 and the inscription field 2 via a structuring of the sonotrode or another sonotrode, as shown in FIG Fig. 6 can be seen.
- the relief structure 30 is designed such that it extends over a part of the inscription field 2 as well as over a region of the surface 10 of the main body 9 or of the composite body 24. As a result, a replacement of the labeling field 2 is made much more difficult.
- the relief structure can be completely or partially introduced into the main body before or after the application of the inscription field.
- the labeling field can then be subsequently connected to the main body via a ultrasonic welding connection with a smooth sonotrode or another structured sonotrode.
- the described embodiments are merely exemplary in nature.
- the dimensions shown are not to scale.
- the main body itself need not be a composite body which is made of substrate structures by means of a lamination process.
Landscapes
- Business, Economics & Management (AREA)
- Accounting & Taxation (AREA)
- Finance (AREA)
- Credit Cards Or The Like (AREA)
- Inspection Of Paper Currency And Valuable Securities (AREA)
- Printing Methods (AREA)
- Laminated Bodies (AREA)
- Lining Or Joining Of Plastics Or The Like (AREA)
Description
- Die Erfindung betrifft ein Verfahren zum Herstellen eines Verbundkörpers für ein Wert- oder Sicherheitsdokument, welches einen Grundkörper umfasst, der an einer Oberfläche aus einem thermoplastischen Kunststoffmaterial besteht, wobei auf die eine oder in die eine Oberfläche ein Beschriftungsfeld appliziert ist oder wird und wobei das Beschriftungsfeld ausgebildet ist, dokumentenechte Stiftfarbe bei einem Schreiben auf dem Beschriftungsfeld an- und aufzunehmen, umfassend die Schritte: Bereitstellen oder Herstellen des Grundkörpers, wobei das Beschriftungsfeld auf oder in das Kunststoffmaterial der einen Oberfläche des Grundkörpers appliziert wird. Hierdurch erhält man einen Verbundkörper für ein Wert- oder Sicherheitsdokument, welcher ein Beschriftungsfeld umfasst, das in oder auf eine Oberfläche eines Dokumentenkörpers appliziert ist, die aus einem thermoplastischen Kunststoffmaterial besteht. Das Beschriftungsfeld ist geeignet, um beispielsweise eine Unterschrift in Form von dokumentenechter Farbe auf- und anzunehmen, so dass ein rückstandsfreies Entfernen der Beschriftung ohne eine Veränderung und/oder Beschädigung des Beschriftungsfelds nicht ohne weiteres möglich ist. Die Erfindung betrifft ferner eine Vorrichtung zum Ausführen bzw. Herstellen eines solchen Verbundkörpers für ein Wert- oder Sicherheitsdokument.
- Moderne Wert- oder Sicherheitsdokumente umfassen häufig Verbundkörper, die aus Kunststoffmaterialien hergestellt sind oder zumindest überwiegend bestehen. Eine Vielzahl dieser Sicherheitsdokumente wird als Laminate bzw. Laminationskörper aus thermoplastischen Folien bzw. Substratschichten unter Einwirkung von Wärme und Druck zu dem Verbundkörper gefügt. Hierbei werden die einzelnen aus Polymermaterial bestehenden Substratschichten vorzugsweise bedruckt. Darüber hinaus ist es üblich, in solche Verbundkörper eine Vielzahl weiterer Sicherheitsmerkmale einzubringen, um ein Nachahmen, Fälschen oder Verfälschen des Sicherheitsdokuments zu erschweren oder unmöglich zu machen. Sicherheitsmerkmale sind hierbei Merkmale, die ein Duplizieren des Wert- oder Sicherheitsdokuments und/oder ein Verfälschen zumindest erschweren.
- Im Geschäftsverkehr ist es nach wie vor üblich, eine Vielzahl von Rechtsgeschäften durch eine handschriftliche Unterzeichnung von Willenserklärungen rechtsverbindlich abzuschließen. Hierbei sei beispielhaft das Unterzeichnen von Kaufverträgen, ein Unterzeichnen von Schecks oder Bankanweisungen usw. erwähnt. Um eine Unterschrift einer Person zu authentifizieren und dieser zuzuordnen, ist es üblich, dass Wert- und/oder Sicherheitsdokumente, die einer Person zugeordnet sind, mit einer Unterschrift dieser Person versehen werden.
- Bei einigen Ausführungsformen ist es üblich, dass die Person beispielsweise auf einem Papierformular eine Unterschrift leistet, welches als Inlay, d. h. als innere Schicht, in den Polymerschichtverbund mit eingefügt wird. Andere Ausführungsformen sehen vor, dass anhand der Unterschriftenvorlage eine Lasergravur in einer vorzugsweise inneren Polymerschicht ausgeführt wird. Nachteilig an diesem Verfahren ist, dass eine Kennzeichnung mit der Unterschrift nur mit hohem apparativen Aufwand möglich ist oder die Unterschrift bereits vor dem Erstellen des Sicherheitsdokuments zu leisten ist.
- Um die Unterschrift nachträglich auf ein Wert- oder Sicherheitsdokument aufbringen zu können, wie es beispielsweise bei Kredit- und Bankkarten üblich ist, sind diese mit einem Beschriftungsfeld versehen, welches auf oder in eine Oberfläche, welche aus einem Kunststoffmaterial besteht, appliziert ist. Ein solches Beschriftungsfeld, welches auch als Unterschriftenfeld bezeichnet wird, besteht aus einem Material, welches eine dokumentenechte Stiftfarbe, beispielsweise die Farbe eines Kugelschreibers mit dokumentenechter Farbe, auf- und annimmt.
- Unter dem Auf- und Annehmen von dokumentenechter Farbe wird bei einem Beschriftungsfeld verstanden, dass die beim Beschriften aufgebrachte Farbe zu einer permanenten und sichtbaren Kennzeichnung des Beschriftungsfelds führt. Hierbei wird die dokumentenechte Farbe oder Tinte beim Beschriften auf und in das Material des Beschriftungsfelds eingebracht, so dass diese nicht ohne eine Beschädigung des Beschriftungsfelds herbeizuführen von diesem wieder entfernt werden kann. Hierbei eignen sich insbesondere Beschriftungsfelder, die aus einem Papiermaterial oder auf Basis eines Papiermaterials hergestellt sind. Diese weisen in der Regel eine unregelmäßige und leicht aufgeraute Mikrostruktur auf und nehmen daher eine dokumentenechte Tinte nicht nur an einer äußeren Oberfläche auf. Vielmehr dringt ein Teil der Tinte in die mikrostrukturierte Oberfläche ein, so dass die Farbe oder Tinte auch unter Anwendung von Lösungsmitteln nicht rückstandsfrei, oder ohne eine Veränderung des Beschriftungsfelds herbeizuführen, entfernt werden können.
- Aus der
D10 2004 008 841 A1 sind ein Verfahren zur Herstellung einer Buchdeckeneinlage und eines buchdeckenartigen Wertdokuments sowie eine Buchdeckeneinlage und buchartiges Wertdokument bekannt. Beschrieben ist eine Buchdecke mit zumindest einem Datenträger auf einer Rückseite eines Bucheinbandes, wobei die Vorderseite durch eine Passdecke ohne Datenträger ausgebildet ist. Hierdurch können auf der Außenseite des Bucheinbandes in einem weiteren Bearbeitungsvorgang beispielsweise eine Heißprägung oder weitere Präge- und Bearbeitungsverfahren erfolgen, um Beschriftungen und Kennzeichnungen des Wertdokumentes aufzubringen. - Aus der
EP 0 291 897 ist ein zwei- oder mehrlagiges Papiererzeugnis bekannt, welches einen sicheren Verschluss der Papierlagen aufweist. In einem Schließbereich werden die Fasern der Papierlagen derart zueinander versetzt, so dass sie einen beim Auftrennen zerreißenden Flechtverband bilden. Es ist eine Ausführungsform beschrieben, bei der der Schließbereich unter Anwendung von Ultraschall in Verbindung mit Druck verschlossen wird. Bei dem bekannten Gegenstand werden gleichartige Bestandteile des Papiererzeugnisses miteinander im Schließbereich verbunden. - Um Wert- oder Sicherheitsdokumente, die eine Vielzahl von Sicherheitsmerkmalen umfassen, mit einem solchen Beschriftungsfeld zu versehen, ist es im Stand der Technik üblich, ein Beschriftungsfeld, d. h. beispielsweise einen Streifen aus Sicherheitspapier außen auf einen Substratschichtenstapel anzuordnen, der zu dem Sicherheitsdokumentenkörper laminiert werden soll. Hierbei wird der Substratschichtenstapel zusammen mit dem darauf angeordneten Beschriftungsfeld zwischen so genannten Laminierblechen angeordnet, über die die Wärme und der Druck auf-die Substratschichten eingebracht bzw. ausgeübt wird. Da ein aus Papier bestehendes beziehungsweise auf Papierbasis hergestelltes Beschriftungsfeld als ein thermischer Isolator wirkt, ist eine Erwärmung des an das Beschriftungsfeld angrenzenden Kunststoffs in diesem Bereich gegenüber Bereichen verzögert, die unmittelbar an ein Laminierblech angrenzen. Ein Laminationsvorgang wird hierdurch nachteilig beeinflusst. Ferner besteht die Gefahr, dass das Unterschriftenfeld bereits beim Laminieren beschmutzt wird. Ferner ist eine Positionstreue des Papierfelds nicht in jedem Fall gewährleistet oder erfordert einen hohen Aufwand während der Herstellung des Verbundkörpers für das Wert- oder Sicherheitsdokument.
- Der Erfindung liegt somit die technische Aufgabe zugrunde, ein Verfahren zur Herstellung eines Verbundkörpers für ein Wert- oder Sicherheitsdokument sowie einen solchen Verbundkörper für ein Wert- oder Sicherheitsdokument und eine Vorrichtung zur Herstellung eines solchen Verbundkörpers zu schaffen, welcher ein Beschriftungsfeld umfasst, welches nicht zerstörungsfrei lösbar auf oder in eine aus einem Kunststoffmaterial bestehende Oberfläche eines Körpers integriert wird oder ist, mit denen eine Herstellung vereinfacht ist und eine Fälschungssicherheit gesteigert wird.
- Vorgeschlagen wird ein Applizieren des Beschriftungsfeldes auf einen ansonsten fertig gestellten Grundkörper. Eine Applizierung des Beschriftungsfelds wird somit von einem Herstellungsprozess eines Grundkörpers getrennt.
- Auf diesen Grundkörper oder in diesen Grundkörper wird anschließend das Beschriftungsfeld appliziert. Für das Applizieren wird Ultraschall verwendet. Über eine Sonotrode wird Energie in Form von Ultraschall in das mit dem Grundkörper in Kontakt gebrachte Beschriftungsfeld einkoppelt. Das Einbringen von Energie in Form von Ultraschall bewirkt, dass das an das Beschriftungsfeld angrenzende Kunststoffmaterial zumindest lokal an seiner Oberfläche so stark erwärmt wird, dass dieses zu fließen beginnt und bei einem Abkühlen mit dem Unterschriftenfeld eine nicht zerstörungsfrei lösbare Verbindung ausbildet. Insbesondere wird vorgeschlagen, dass das Beschriftungsfeld flächig in Kontakt mit einer Kunststoffoberfläche des Grundkörpers gebracht wird, eine Sonotrode mit dem Beschriftungsfeld in Kontakt gebracht wird und über die Sonotrode Ultraschall in das Beschriftungsfeld eingekoppelt wird, so das der Grundkörper und das Beschriftungsfeld an ihrer Kontaktfläche erwärmt werden und das Beschriftungsfeld gegen die Oberfläche des Grundkörpers gedrückt wird, so dass zwischen dem Grundkörper und dem Beschriftungsfeld durch eine Abkühlung eine nicht zerstörungsfrei lösbare Verbindung ausgebildet wird. Man erhält so einen eingangs genannten Verbundkörper für ein Wert- oder Sicherheitsdokument, bei dem das Beschriftungsfeld flächig mit dem Kunststoffmaterial der einen Oberfläche des Verbundkörpers über eine lokale Ultraschallerwärmung verbunden ist. Zur Herstellung eines solchen Verbundkörpers für ein Wert- oder Sicherheitsdokument, welches einen Grundkörper umfasst, der an einer Oberfläche aus einem thermoplastischen Kunststoffmaterial besteht, wobei der Verbundkörper mittels eines Applizierens eines Unterschriftenfeldes auf einer aus einem thermoplastischen Kunststoffmaterial bestehenden Oberfläche eines Grundkörpers gebildet ist und wobei das Beschriftungsfeld ausgebildet ist, dokumentenechte Stiftfarbe beim Schreiben auf dem Beschriftungsfeld auf- und anzunehmen, wird mit einer Vorrichtung hergestellt, die umfasst: eine Aufbringvorrichtung zum gezielten Anordnen des Beschriftungsfelds auf der einen Oberfläche des Grundkörpers, eine Sonotrode, eine mit der Sonotrode gekoppelte Ultraschallquelle, eine Transportvorrichtung zum Anordnen des Grundkörpers relativ zu der Sonotrode, ein Stellglied zum Ausbilden eines Kontakts der Sonotrode mit dem Beschriftungsfeld und eine mit der Ultraschallquelle und dem Stellglied gekoppelte Steuereinheit, die eine Einkopplung von Ultraschall in das Beschriftungsfeld und ein lokales Erwärmen einer Unterseite des Beschriftungsfelds und der Oberfläche des Grundkörpers in einem Bereich einer Kontaktfläche in das Beschriftungsfeld mit der einen Oberfläche sowie ein Anwenden von Druck auf das Beschriftungsfeld bewirkt, so dass sich bei einer Abkühlung eine nicht lösbare Verbindung zwischen dem Kunststoff des Grundkörpers und dem Beschriftungsfeld ausbildet.
- Bei einer bevorzugten Ausführungsform ist der Dokumentenkörper bzw. der Grundkörper ein Polymerschichtverbund. Dieser ist vorzugsweise in einem Laminationsverfahren hergestellt. Besonders bevorzugte Ausführungsformen sind aus Polymerschichten hergestellt, die auf Basis ein und desselben Basispolymers hergestellt sind. In einem solchen Fall ist der Dokumentenkörper ein monolithischer Polymerschichtverbund. Solche Wert- oder Sicherheitsdokumente weisen eine besonders hohe Fälschungssicherheit auf. Das Beschriftungsfeld ist vorzugsweise ein Sicherheitspapier oder auf Basis eines Sicherheitspapiers hergestellt. Dem Fachmann sind Sicherheitspapiere und Verfahren zu dessen Herstellung wohl bekannt. Sicherheitspapiere weisen in der Regel ein oder mehrere Sicherheitsmerkmale auf, die eine Fälschung, Nachahmung oder ein Duplizieren des jeweiligen Sicherheitspapiers erschweren und/oder unmöglich machen. Beispielhafte Sicherheitsmerkmale umfassen Wasserzeichen, einen ein- oder aufgebrachten Sicherheitsdruck, beispielsweise einen Guillochendruck, in das Sicherheitspapier eingebrachte Planchetten, eingebrachte lumineszierende Stoffe usw.
- Eine Erwärmung des dem Beschriftungsfeld zugewandten Teils der einen Oberfläche des Grundkörpers wird beschleunigt, wenn der Grundkörper in einem Bereich, in dem das Beschriftungsfeld angeordnet bzw. appliziert wird, aufgeraut ist bzw. wird. Alternativ kann die dem Grundkörper zugewandte Oberfläche des Beschriftungsfelds entsprechend behandelt oder ausgebildet werden. Das Beschriftungsfeld kann so vorbehandelt werden, dass es an der dem Grundkörper zugewandten Oberfläche eine Vielzahl von Spitzen und/oder Noppen aufweist. Eine raue oder zerfaserte Struktur des Beschriftungsfelds an der dem Grundkörper zugewandten Seite, wie sie beispielsweise bei einem Papierfeld auftritt, bewirkt darüber hinaus eine verbesserte Haltbarkeit der ausgebildeten Verbindung, da das auf Fließtemperatur erwärmte Kunststoffmaterial der einen Oberfläche hierdurch teilweise in das Material des Beschriftungsfelds (beispielsweise eines Papierfelds) eindringen kann und somit mikroskopisch formschlüssige Verbindungen ausgebildet werden.
- Eine erfindungsgemäße Ausführungsform der Vorrichtung zur Herstellung eines Wert- oder Sicherheitsdokuments umfasst daher eine Oberflächenbearbeitungseinrichtung, um einen Bereich der einen Oberfläche des Grundkörpers, der mit dem Beschriftungsfeld in Kontakt kommt oder eine Seite des Beschriftungsfeld zu bearbeiten, insbesondere aufzurauen. Selbstverständlich können sowohl die eine Oberfläche des Grundkörpers als auch das Beschriftungsfeld bearbeitet, insbesondere aufgeraut und/oder auf andere Weise strukturiert werden.
- Um eine Manipulation des Wert- oder Sicherheitsdokuments, die ein Austauschen des Beschriftungsfelds umfasst, zu erschweren, ist es wünschenswert, dass eine Beschriftungsoberfläche des Beschriftungsfelds im Wesentlichen bündig mit der einen Oberfläche des Grundkörpers bzw. Dokumentenkörpers abschließt. Bei einer Ausführungsform des Verfahrens ist daher vorgesehen, dass in den Grundkörper eine Aussparung eingebracht wird, so dass das Beschriftungsfeld so in bzw. auf die eine Oberfläche des Grundkörpers appliziert bzw. angeordnet werden kann, dass eine für die Beschriftung vorgesehene Oberfläche des Beschriftungsfelds im Wesentlichen bündig mit der Oberfläche des Grundkörpers nach Fertigstellung des Dokumentenkörpers abschließt.
- Bei einer anderen Ausführungsform wird das Beschriftungsfeld auf der einen Oberfläche des Grundkörpers angeordnet, ohne das in diese zuvor eine Aussparung eingebracht ist, und mit dem Grundkörper über das Anwenden von Ultraschall verbunden.
- Um ein Austauschen des Beschriftungsfelds weiter zu erschweren bzw. solche Manipulationen besser erkennen zu können, ist bei einigen Ausführungsformen der Erfindung vorgesehen, dass Reliefstrukturen in die eine Oberfläche des Grundkörpers und/oder das Beschriftungsfeld eingeprägt werden. Bevorzugt ist die Sonotrode so strukturiert, dass beim Anwenden des Ultraschalls und Drucks diese Reliefstrukturen automatisch beim Ausbilden der Verbindung zwischen dem Beschriftungsfeld und dem Grundkörper eingeprägt werden. Besonders bevorzugt werden die Reliefstrukturen entlang eines Randes des Beschriftungsfeldes eingeprägt, so dass sich die eingeprägten Reliefstrukturen, vorzugsweise stetig, sowohl über das Beschriftungsfeld als auch über einen das Beschriftungsfeld umgebenden Bereich der einen Oberfläche des Grundkörpers erstrecken. Um das Beschriftungsfeld beim Anordnen auf der einen Oberfläche des Grundkörpers vorzufixieren bzw. zu heften, kann ein Haftvermittler verwendet werden. Dieser kann zusätzlich das Ausbilden der Verbindung zwischen dem Grundkörper und dem Beschriftungsfeld unterstützen. Eine besonders stabile Verbindung bildet sich aus, wenn das Beschriftungsfeld an einer Unterseite mit einem Kunststoff getränkt ist, der vorzugsweise aus demselben Basispolymer wie der Kunststoff der einen Oberfläche des Grundkörpers besteht, auf oder in dem das Beschriftungsfeld appliziert wird. Das Beschriftungsfeld ist jedoch vorzugsweise nur bis zu einer begrenzten Eindringtiefe, ausgehend von der dem Grundkörper zugewandten Seite, mit dem Kunststoffmaterial getränkt, um an der gegenüberliegenden Beschriftungsseite des Beschriftungsfelds eine An- und Aufnahme der dokumentenechten Farbe und/oder Tinte nicht nachteilig zu beeinträchtigen. Zusätzlich oder alternativ kann das Beschriftungsfeld mit einer Gummierung oder mit einem Haftvermittler beschichtet sein. Eine bevorzugte Ausführungsform sieht somit vor, dass eine Unterseite des Beschriftungsfeld, mit der das Beschriftungsfeld in Kontakt mit dem Grundkörper gebracht wird, mit einem Kunststoff getränkt und/oder gummiert und/oder mit einem Haftvermittler versehen ist, so dass der Kunststoff, die Gummierung und/oder der Haftvermittler nur bis zu einer vorgegebenen (begrenzten) Eindringtiefe in das Beschichtungsfeld eindringen, die geringer als eine Materialstärke des Beschriftungsfelds senkrecht zu der Unterseite des Beschriftungsfelds ist.
- Bei anderen Ausführungsformen kann das Beschriftungsfeld vollständig mit einem Kunststoffmaterial getränkt sein und dennoch mit einer dokumentenechten Tinte oder Farbe beschriftbar sein.
- Bei einer Ausführungsform der Erfindung ist die Sonotrode glatt ausgebildet und eine Kontaktfläche mit dem Beschriftungsfeld an die flächige Ausdehnung des Beschriftungsfeldes parallel zu der Beschriftungsseite angepasst, stimmt insbesondere mit dieser überein. Bei anderen Ausführungsformen, wie oben bereits erwähnt ist, kann die Sonotrode strukturiert sein, um zugleich Reliefstrukturen einzuprägen. Solche Reliefstrukturen oder weitere Reliefstrukturen können auch mittels einer weiteren Sonotrode, die strukturiert ist, eingebracht werden. Insbesondere bei Ausführungsformen, bei denen das Ausbilden der Verbindung zwischen dem Grundkörper und dem Beschriftungsfeld mittels einer glatt ausgebildeten Sonotrode herbeigeführt wird, kann ein Einsatz einer solchen weiteren strukturierten Sonotrode zum anschließenden Strukturieren vorteilhaft genutzt werden.
- Das beschriebene Verfahren kann verwendet werden, um einzelne fertiggestellte Grundkörper mit einem Beschriftungsfeld zu versehen. Alternativ kann das Aufbringen von Beschriftungsfeldern auch auf Grundkörper erfolgen, die noch aus einem Polymerschichtverbund nach dem Aufbringen des Beschriftungsfelds vereinzelt werden. Ebenso können Ausbildungsformen geschaffen werden, bei denen die Sonotrode so strukturiert ist, dass ein großes oder mehrere Beschriftungsfelder zeitgleich in eine Kunststoffoberfläche auf- oder eingebracht werden und anschließend eine Vereinzelung in mehrere Verbundkörper stattfindet. Wieder andere Ausführungsformen sehen vor, dass mehrere Beschriftungsfelder auf einen Grundkörper oder mehrere Beschriftungsfelder auf mehrere in einem Verbund hergestellte, noch nicht vereinzelte Grundkörper aufgebracht und mit diesem bzw. diesen verbunden werden. Hierfür ist es notwendig den Grundkörper oder den Verbund mit den noch nicht vereinzelten Grundkörpern mit einer Transportvorrichtung relativ zu einer Sonotrode zwischen den Aufbringschritten, d.h. zwischen den Ultraschallschweißschritten, zu bewegen. Beispielsweise kann eine Aufnahmevorrichtung für den Grundkörper oder den Verbund der noch nicht vereinzelten Grundkörper verfahrbar ausgeführt sein. Alternativ können mehrere Sonotroden zeitgleich oder zeitversetzt genutzt werden.
- Die Merkmale des erfindungsgemäßen Wert- oder Sicherheitsdokuments und der Vorrichtung zur Herstellung eines solchen Sicherheitsdokuments weisen dieselben Vorteile wie die entsprechenden Merkmale des erfindungsgemäßen Verfahrens auf.
- Nachfolgend wird die Erfindung anhand bevorzugter Ausführungsbeispiele näher erläutert. Hierbei zeigen:
- Fig. 1
- eine schematische Darstellung, die die Herstellung eines Verbundkörpers für ein Wert- oder Sicherheitsdokument mit einem Beschriftungsfeld nach dem Stand der Technik darstellt;
- Fig. 2
- eine schematische Darstellung, die eine Ausführungsform zum Herstellen eines Verbundkörpers für ein Wert- oder Sicherheitsdokument mit einem Beschriftungsfeld gemäß der Erfindung darstellt;
- Fig. 3
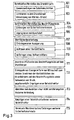
- ein Ablaufdiagramm für eine Ausführungsform eines Verfahrens zum Herstellen eines Verbundkörpers für ein Wert- oder Sicherheitsdokument;
- Fig. 4
- eine Schnittdarstellung durch einen Grundkörper und ein Beschriftungsfeld;
- Fig. 5
- eine Draufsicht auf einen Verbundkörper eines Wert- oder Sicherheitsdokuments mit einem Beschriftungsfeld; und
- Fig. 6
- eine Schnittansicht durch den Verbundkörper des Wert- oder Sicherheitsdokuments nach
Fig. 5 . - In
Fig. 1 ist ein Verfahren nach dem Stand der Technik schematisch dargestellt, mit dem ein Polymerschichtverbund 1 mit einem Beschriftungsfeld 2 hergestellt wird. Der Polymerschichtverbund 1 kann beispielsweise ein Wert- und/oder Sicherheitsdokument sein. In einem ersten Verfahrensschritt werden Substratschichten 3, die aus einem thermoplastischen Kunststoffmaterial bestehen, zu einem Substratschichtenstapel 4 zusammengetragen. Die einzelnen Substratschichten können bedruckt sein. Ferner können zwischen die einzelnen Substratschichten weitere Sicherheitselemente oder Substratschichten angeordnet sein, die nicht aus einem thermoplastischen Kunststoff bestehen. Solche Sicherheitselemente und/oder Substratschichten sind nicht dargestellt. Beispielsweise können Inlays mit einem Chip als Sicherheitselemente integriert werden. - In einem zweiten Verfahrensschritt wird ein Beschriftungsfeld 2 auf dem Substratschichtenstapel 4, d.h. auf einer oberen Oberfläche 5 der obersten der Substratschichten 3, angeordnet. Das Beschriftungsfeld besteht aus einem Sicherheitspapier oder ist auf Papierbasis hergestellt. An einer Unterseite 6 des Beschriftungsfelds 2 oder an der Oberseite 5 des Substratschichtenstapels 4 kann ein Haftvermittler, beispielsweise ein Klebstoff, angeordnet sein oder werden, um das Beschriftungsfeld an den Substratschichtenstapel 4 zu heften.
- Der Substratschichtenstapel 4 mit dem darauf angeordneten Beschriftungsfeld 2 wird zwischen Laminierblechen 7, 8 angeordnet. Unter Anwendung von Wärme und Druck wird aus den Substratschichten 3 und dem Beschriftungsfeld 2 der Polymerschichtverbund 1 in einem Laminationsschritt hergestellt. Hierbei wirkt das auf Papierbasis hergestellte oder aus einem Sicherheitspapier bestehende Beschriftungsfeld 2 als ein Isolator beim Einbringen der Wärme über das obere Laminierblech 7 in den Substratschichtenstapel 4. Ein Ausbilden einer gleichmäßigen Temperaturverteilung in dem Substratschichtenstapel 4 wird hierdurch nachteilig behindert, welches eine Verlängerung des Laminationsprozesses nach sich zieht.
- In
Fig. 2 ist schematisch ein Verfahren dargestellt, mit dem ein Verbundkörper nach einer Ausführungsform hergestellt wird. Gleiche technische Merkmale sind in allen Figuren mit denselben Bezugszeichen versehen. Erneut werden zunächst Substratschichten 3 aus thermoplastischen Polymermaterialien zu einem Substratschichtenstapel 4 zusammengetragen. Dieser Substratschichtenstapel 4 wird anschließend zwischen den Laminierblechen 7, 8 angeordnet und unter Aufwendung von Druck und Wärme zu einem als Grundkörper 9 bezeichneten Polymerschichtverbund laminiert. - Anschließend wird auf eine Oberfläche 10 des Grundkörpers 9 ein Beschriftungsfeld 2 gezielt angeordnet. Erneut kann ein Haftvermittler, beispielsweise ein Kleber oder eine Gummierung, verwendet werden, um das Beschriftungsfeld 2 auf dem Grundkörper 9 anzuheften. Das Aufbringen des Beschriftungsfelds 2 auf den Grundkörper 9 erfolgt mittels einer Anordnungsvorrichtung 11. Wird beispielsweise ein Kleber oder ein anderer Haftvermittler verwendet, um das Beschriftungsfeld 2 bereits auf dem Grundkörper 9 gegen ein unbeabsichtigtes Verschieben, Entfernen usw. vor dem Ausbilden einer Ultraschallschweißverbindung zu fixieren, wird die Anordnungsvorrichtung 11 auch als Fixiervorrichtung bezeichnet. Mittels einer Transportvorrichtung 17, die mittels eines Pfeils angedeutet ist, wird der Grundkörper 9 relativ zu einer Sonotrode 12 positioniert. Die Sonotrode 12 ist mit einer Ultraschallquelle 13 gekoppelt. Über ein Stellglied 14, das als Pfeil angedeutet ist, kann die Sonotrode 12 mit dem Beschriftungsfeld 2 in Kontakt gebracht werden und ein Druck ausgeübt werden, so dass das Beschriftungsfeld 2 gegen den Grundkörper 9 gedrückt wird. Über die Ultraschallquelle 13 wird mittels der Sonotrode 12 in das Beschriftungsfeld 2 Energie in Form von Ultraschallwellen eingekoppelt, welches über eine Reibung an einer Kontaktfläche des Beschriftungsfelds 2 mit der Oberfläche 10 des Grundkörpers 9 zu einer lokalen Erwärmung dieser Oberfläche 10 führt. Das Kunststoffmaterial wird bis auf eine Fließtemperatur erwärmt. Das fließfähige Kunststoffmaterial kann in Mikrostrukturen des Beschriftungsfelds 2, welches vorzugsweise ein Sicherheitspapier ist oder auf Basis eines Sicherheitspapiers hergestellt ist, eindringen, so dass sich beim Abkühlen mikroskopische formschlüssige Verbindungen ausbilden, die insgesamt zu einer nicht zerstörungsfrei lösbaren Verbindung zwischen dem Beschriftungsfeld 2 und dem Grundkörper 9 führen. In den Grundkörper 9 sind vorzugsweise eine Vielzahl von Sicherheitselementen und Sicherheitsmerkmalen eingearbeitet, so dass der mit dem Beschriftungsfeld 2 versehene Grundkörper 9 einen Verbundkörper 15 eines Wert- oder Sicherheitsdokuments bildet. Um das Verfahren automatisiert ausführen zu können, sind zumindest die Ultraschallquelle 13 und das Stellglied 14 mit einer Steuereinrichtung 16 gekoppelt. Vorzugsweise sind auch die Anordnungsvorrichtung 11 sowie eine Transportvorrichtung 17 welche mittels eines Pfeils angedeutet ist, mit der Steuereinheit 16 verknüpft.
- In
Fig. 3 ist schematisch ein Ablaufdiagramm eines Verfahrens zum Herstellen eines Polymerschichtverbunds mit einem Beschriftungsfeld dargestellt. In einem Verfahrensschritt 101 wird zunächst ein Grundkörper bereitgestellt und/oder hergestellt. Bei einigen Ausführungsformen, bei denen der Grundkörper ein durch Lamination hergestellter Polymerschichtverbund ist, umfasst das Bereitstellen/Herstellen des Grundkörpers ein Zusammentragen von Substratschichten 102 und ein Laminieren zu dem Grundkörper 103. - Ebenso umfasst das Verfahren das Bereitstellen oder Herstellen eines Beschriftungsfelds 104. Dieses besteht vorzugsweise aus einem Sicherheitspapier, in das beispielsweise weitere Sicherheitsmerkmale eingebracht sind oder werden 105. Ferner ist es vorteilhaft, wenn das Beschriftungsfeld an einer Unterseite mit einem Kunststoffmaterial imprägniert wird oder ist 106. Dieses Kunststoffmaterial ist vorzugsweise auf Basis eines Polymers hergestellt, aus dem der Kunststoff der Oberfläche des Grundkörpers hergestellt ist, und wird in oder auf das Beschriftungsfeld appliziert. Hierdurch wird ein Ausbilden einer Verbindung zwischen dem Papierfeld und dem Grundkörper stark verbessert.
- In einem weiteren optionalen Verfahrensschritt 107 findet eine Oberflächenbearbeitung statt. Die Oberflächenbearbeitung kann sowohl an der Oberfläche des Grundkörpers als auch an einer Unterseite des Beschriftungsfelds erfolgen. Beispielsweise kann in die Oberfläche 10 des Grundkörpers 9 eine Aussparung 21 eingebracht werden 108, wie dies in
Fig. 4 dargestellt ist. Dort sind Schnittdarstellungen durch einen Grundkörper 9 sowie durch ein Beschriftungsfeld 2 schematisch dargestellt. Die Aussparung weist eine Tiefe 22 auf, die einer Materialstärke 23 des Beschriftungsfelds 2 entspricht. Hierdurch kann erreicht werden, dass in einem fertiggestellten Dokumentenkörper bzw. Verbundkörper 24, der exemplarisch ebenfalls in Schnittzeichnung inFig. 6 dargestellt ist, eine Beschriftungsoberfläche 26 des Beschriftungsfelds 2 bündig mit der Oberfläche 10 des Grundkörpers 9 bzw. des Dokumentenkörpers abschließt. - Wie im Verfahrensschritt 109 angedeutet ist, ist es vorteilhaft, die Kontaktfläche, insbesondere des Grundkörpers, aufzurauen, um bei der Anwendung von Ultraschall über die Sonotrode eine Erwärmung an der Kontaktfläche des Grundkörpers mit dem Beschriftungsfeld zu erhöhen.
- Wie mittels des Verfahrensschritts 110 angedeutet ist, kann ein Haftvermittler zwischen dem Grundkörper und dem Beschriftungsfeld 2 angeordnet werden. Dieser kann sowohl auf dem Grundkörper, auf dem Beschriftungsfeld oder auf beiden angeordnet werden.
- Im Verfahrensschritt 111 ist angegeben, dass das Beschriftungsfeld auf dem Grundkörper angeordnet und positioniert wird. Anschließend wird, wie im Verfahrensschritt 112 angegeben ist, Energie in Form von Ultraschall eingekoppelt, um ein lokales Erwärmen der Kontaktflächen des Grundkörpers und des Beschriftungsfeldes zu erreichen sowie Druck auf das Beschriftungsfeld und den Grundkörper einwirken zu lassen. Nachdem das Kunststoffmaterial des Grundkörpers lokal im Bereich der Kontaktfläche zu dem Beschriftungsfeld über eine Fließtemperatur erwärmt worden ist, erfolgt eine Abkühlung 113. Hierbei bildet sich die nicht zerstörungsfrei lösbare Verbindung zwischen dem Grundkörper und dem Beschriftungsfeld aus. Das Verfahren kann auf bereits vereinzelte und nachbearbeitete Grundkörper angewendet werden. Alternativ können jedoch, wie im Verfahrensschritt 115 angedeutet ist, eine Nachbearbeitung und/oder Vereinzelung auch erst nach dem Aufbringen und Verbinden des Beschriftungsfelds mit dem Grundkörper zum Dokumentkörper erfolgen.
- Ist die Sonotrode strukturiert, können im Verfahrensschritt 112 Reliefstrukturen in das Beschriftungsfeld und/oder die Oberfläche des Grundkörpers geprägt werden. Alternativ oder zusätzlich kann dieses in einem weiteren Verfahrensschritt 114 mit einer weiteren strukturierten Sonotrode vorgenommen werden.
- In
Fig. 4 ist gut zu erkennen, dass das Beschriftungsfeld 2 nur bis zu einer Eindringtiefe 27 mit einem Kunststoffmaterial 28 imprägniert ist. Dieses bildet, sofern es auf Basis des Polymers, aus dem auch der Grundkörper gefertigt ist, hergestellt ist, mit dem Kunststoff des Grundkörpers beim Ultraschallverschweißen auch eine stoffschlüssige Verbindung aus. - In
Fig. 5 ist eine Draufsicht auf den Verbundkörper 24 oder Dokumentenkörper eines Wert- oder Sicherheitsdokuments 25 dargestellt, weiches inFig. 6 im Schnitt dargestellt ist. Auf das Beschriftungsfeld 2 ist mit einer dokumentenechten Tinte, beispielsweise mit einem Kugelschreiber, eine Unterschrift 29 aufgebracht. Wie inFig. 6 gut zu erkenne ist, wird die Tinte von dem Beschriftungsfeld 2 so auf- und angenommen, dass diese zumindest teilweise in das Beschriftungsfeld eindringt. - In
Fig. 5 ist darüber hinaus eine guillochenartige Prägestruktur oder Reliefstruktur 30 dargestellt, die über eine Strukturierung der Sonotrode oder einer weiteren Sonotrode in den Grundkörper 9 und das Beschriftungsfeld 2 eingeprägt ist, wie dies inFig. 6 zu erkennen ist. Die Reliefstruktur 30 ist so ausgebildet, dass sie sich sowohl über einen Teil des Beschriftungsfelds 2 als auch über einen Bereich der Oberfläche 10 des Grundkörpers 9 bzw. des Verbundkörpers 24 erstreckt. Hierdurch wird ein Austauschen des Beschriftungsfelds 2 deutlich erschwert. - Alternativ kann die Reliefstruktur ganz oder teilweise vor dem Aufbringen des Beschriftungsfelds auf oder in den Grundkörper in diesen eingebracht werden. Das Beschriftungsfeld kann dann anschließend mit einer glatten Sonotrode oder einer weiteren strukturierten Sonotrode mit dem Grundkörper über eine Ultraschallverschweißverbindung verbunden werden.
- Es versteht sich für den Fachmann, dass die beschriebenen Ausführungsformen lediglich beispielhaften exemplarischen Charakter aufweisen. Insbesondere sind die dargestellten Abmessungen nicht maßstabsgerecht. Ferner muss der Grundkörper selbst kein Verbundkörper sein, der mittels eines Laminationsverfahrens aus Substratstrukturen hergestellt ist.
-
- 1
- Polymerschichtverbund
- 2
- Beschriftungsfeld
- 3
- Substratschichten
- 4
- Substratschichtenstapel
- 5
- Oberfläche
- 6
- Unterseite
- 7, 8
- Laminierbleche
- 9
- Grundkörper
- 10
- Oberfläche des Grundkörpers
- 11
- Anordnungsvorrichtung
- 12
- Sonotrode
- 13
- Ultraschallquelle
- 14
- Stellglied
- 15
- Verbundkörper
- 16
- Steuereinheit
- 17
- Transportvorrichtung
- 21
- Aussparung
- 22
- Tiefe
- 23
- Materialstärke
- 24
- Verbundkörper
- 25
- Wert- oder Sicherheitsdokument
- 26
- Beschriftungsoberfläche
- 27
- Eindringtiefe
- 28
- Kunststoffmaterial
- 29
- Unterschrift
- 30
- Reliefstruktur
- 101-115
- Verfahrensschritte
Claims (15)
- Verfahren zum Herstellen eines Verbundkörpers (15; 24) für ein Wert- oder Sicherheitsdokument (25), der an einer Oberfläche (10) aus einem thermoplastischen Kunststoffmaterial-besteht, wobei auf die eine oder in die eine Oberfläche (10) ein Beschriftungsfeld (2) appliziert ist, und wobei das Beschriftungsfeld (2) ausgebildet ist, dokumentenechte Stiftfarbe bei einem Schreiben auf dem Beschriftungsfeld (2) an- und/oder aufzunehmen,
dadurch gekennzeichnet, dass
dass das Beschriftungsfeld (2) flächig in Kontakt mit einer Kunststoffoberfläche eines Grundkörpers (9) gebracht wird,
eine Sonotrode (12) mit dem Beschriftungsfeld (2) in Kontakt gebracht wird und über die Sonotrode (12) Ultraschall in das Beschriftungsfeld (2) eingekoppelt wird, so dass der Grundkörper (9) und das Beschriftungsfeld (2) an ihrer Kontaktfläche erwärmt werden und das Beschriftungsfeld (2) gegen die Oberfläche des Grundkörpers (9) gedrückt wird, so dass zwischen dem Grundkörper (9) und dem Beschriftungsfeld (2) bei einer Abkühlung eine nicht zerstörungsfrei lösbare Verbindung ausgebildet wird und sich der Verbundkörper (15; 24) ergibt. - Verfahren nach Anspruch 1, dadurch gekennzeichnet, dass der Grundkörper (9) in einem Bereich, in dem das Beschriftungsfeld (2) appliziert wird, aufgeraut wird und/oder das Beschriftungsfeld (2) auf einer Unterseite, die in Kontakt mit dem Grundkörper (9) gebracht wird, aufgeraut wird.
- Verfahren nach einem der vorangehenden Ansprüche, dadurch gekennzeichnet, dass zwischen den Grundkörper (9) und das Beschriftungsfeld (2) ein Haftvermittler eingebracht wird.
- Verfahren nach einem der vorangehenden Ansprüche, dadurch gekennzeichnet, dass die Unterseite des Beschriftungsfelds (2), mit der das Beschriftungsfeld (2) in Kontakt mit dem Grundkörper (9) gebracht wird, mit einem Kunststoff getränkt oder gummiert oder einem Haftvermittler versehen wird, so dass der Kunststoff, die Gummierung oder der Haftvermittler nur bis zu einer vorgegebenen begrenzten Eindringtiefe (27) in das Beschriftungsfeld (2) eindringt, die geringer als eine Materialstärke (23) des Beschriftungsfelds (2) senkrecht zu der Unterseite des Beschriftungsfeld (2) ist.
- Verfahren nach einem der vorangehenden Ansprüche, dadurch gekennzeichnet, dass die Sonotrode (12) glatt ausgebildet ist und eine Kontaktfläche mit dem Beschriftungsfeld (2) an die flächige Ausdehnung des Beschriftungsfelds (2) parallel zu einer Beschriftungsseite angepasst ist, insbesondere mit dieser übereinstimmt.
- Verfahren nach Anspruch 1 bis 3, dadurch gekennzeichnet, dass die Sonotrode (12) strukturiert ist und beim Anwenden von Ultraschall und Druck in das Beschriftungsfeld (2) und/oder die eine Oberfläche (10) des Grundkörpers (9) Reliefstrukturen (30) eingeprägt werden.
- Verfahren nach Anspruch 5, dadurch gekennzeichnet, dass die Reliefstrukturen entlang eines Rands des Beschriftungsfelds (2) eingeprägt werden, so dass sich die eingeprägten Reliefstrukturen (30) sowohl über das Beschriftungsfeld (2) als auch einen das Beschriftungsfeld (2) umgebenden Bereich der einen Oberfläche (10) des Grundkörpers (9) erstrecken.
- Verbundkörper für ein Wert- oder Sicherheitsdokument, der einen Grundkörper (9) umfasst, der an einer Oberfläche (10) aus einem thermoplastischen Kunststoffmaterial besteht, wobei auf die eine oder in die eine Oberfläche (10) ein Beschriftungsfeld (2) appliziert ist, und wobei das Beschriftungsfeld (2) ausgebildet ist, dokumentenechte Stiftfarbe bei einem Schreiben auf dem Beschriftungsfeld (2) an- und/oder aufzunehmen,
dadurch gekennzeichnet, dass
das Beschriftungsfeld (2) flächig mit dem Kunststoffmaterial der einen Oberfläche (10) des Grundkörpers (9) über eine lokale Ultraschallerwärmung verbunden ist. - Verbundkörper (15, 24) nach Anspruch 8, dadurch gekennzeichnet, dass der Grundkörper (9) ein Polymerschichtverbund ist.
- Verbundkörper (15, 24) Anspruch 8 oder 9, dadurch gekennzeichnet, dass das Beschriftungsfeld (2) ein Sicherheitspapier ist oder auf Basis eines Sicherheitspapiers hergestellt ist.
- Verbundkörper (15, 24) nach einem der Ansprüche 8 bis 10, dadurch gekennzeichnet, dass das Beschriftungsfeld (2) so in bzw. auf die eine Oberfläche (10) des Grundkörpers (9) appliziert ist, dass eine für die Beschriftung vorgesehene Oberfläche (26) des Beschriftungsfelds (2) im Wesentlichen bündig mit der Oberfläche (10) des Grundkörpers (9) abschließt.
- Verbundkörper (15, 24) nach einem der Ansprüche 8 bis 11, dadurch gekennzeichnet, dass in das Beschriftungsfeld (2) und/oder die eine Oberfläche (10) des Grundkörpers (9) Reliefstrukturen (30) mittels Ultraschallprägens eingeprägt sind.
- Verbundkörper (15, 24) nach Anspruch 12, dadurch gekennzeichnet, dass die Reliefstrukturen entlang eines Rands des Beschriftungsfelds (2) eingeprägt sind, so dass die eingeprägten Reliefstrukturen (30) sich sowohl über das Beschriftungsfeld (2) als auch einen das Beschriftungsfeld (2) umgebenden Bereich der einen Oberfläche (10) des Grundkörpers (9) erstrecken.
- Vorrichtung zum Herstellen eines Verbundkörpers (15, 24) für ein Wert- oder Sicherheitsdokument (25), wobei das Sicherheitsdokument (25) einen Grundkörper (9) umfasst, der an einer Oberfläche (10) aus einem thermoplastischen Kunststoffmaterial besteht, wobei der Grundkörper (9) mittels eines Applizierens eines Beschriftungsfeld (2) auf einer aus einem thermoplastischen Kunststoffmaterial bestehenden Oberfläche (10) eines Grundkörpers (9) gebildet ist, und wobei das Beschriftungsfeld (2) ausgebildet ist, dokumentenechte Stiftfarbe bei einem Schreiben auf dem Beschriftungsfeld (2) aufzunehmen, wobei die Vorrichtung umfasst:eine Anordnungsvorrichtung (11) zum gezielten Anordnen des Beschriftungsfelds (2) auf der einen Oberfläche eines Grundkörpers (9),eine Sonotrode,eine mit der Sonotrode (12) gekoppelte Ultraschallquelle (13),eine Transportvorrichtung (17) zum Anordnen des Grundkörpers (9) relativ zu der Sonotrode (12),ein Stellglied (14) zum Ausbilden eines Kontakts der Sonotrode (12) mit dem Beschriftungsfeld (2),und eine mit der Ultraschallquelle (13) und dem Stellglied (14) gekoppelte Steuereinheit (16), die eine Einkopplung von Ultraschall in das Beschriftungsfeld (2) und lokalen Erwärmen einer Unterseite des Beschriftungsfelds (2) und der Oberfläche (10) des Grundkörpers (9) sowie ein Anwenden von Druck auf das Beschriftungsfeld (2) bewirkt, so dass bei sich bei einer Abkühlung eine nichtlösbare Verbindung zwischen dem Kunststoff des Grundkörpers (9) und dem Beschriftungsfeld (2) ausbildet, so dass der Verbundkörper (15; 24) entsteht.
- Vorrichtung nach Anspruch 14, dadurch gekennzeichnet, dass die Sonotrode (12) so strukturiert ist, dass beim Anwenden von Ultraschall und Druck in das Beschriftungsfeld (2) und/oder in die eine Oberfläche des Grundkörpers (9) Reliefstrukturen (30) eingeprägt werden.
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE102008032563A DE102008032563A1 (de) | 2008-07-11 | 2008-07-11 | Verbundkörper für ein Wert- und/oder Sicherheitsdokument mit einem beschriftbaren Papierfeld sowie Verfahren und Vorrichtung zur Herstellung eines solchen Verbundkörpers |
| PCT/EP2009/005193 WO2010003705A1 (de) | 2008-07-11 | 2009-07-10 | Verbundkörper für ein wert- und/oder sicherheitsdokument mit einem beschriftbaren papierfeld sowie verfahren und vorrichtung zur herstellung eines solchen verbundkörpers |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP2303593A1 EP2303593A1 (de) | 2011-04-06 |
| EP2303593B1 true EP2303593B1 (de) | 2013-11-13 |
Family
ID=41211820
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP09777251.1A Active EP2303593B1 (de) | 2008-07-11 | 2009-07-10 | Verbundkörper für ein wert- und/oder sicherheitsdokument mit einem beschriftbaren papierfeld sowie verfahren und vorrichtung zur herstellung eines solchen verbundkörpers |
Country Status (4)
| Country | Link |
|---|---|
| EP (1) | EP2303593B1 (de) |
| CN (1) | CN102089157B (de) |
| DE (1) | DE102008032563A1 (de) |
| WO (1) | WO2010003705A1 (de) |
Families Citing this family (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE102012209665A1 (de) * | 2012-06-08 | 2013-12-12 | Bundesdruckerei Gmbh | System und Verfahren zum Individualisieren von Sicherheitsdokumenten |
| CN103407305B (zh) * | 2013-08-27 | 2015-09-30 | 夏河年 | 随机图案塑钞基片及其制备方法 |
| DE102019109059A1 (de) * | 2019-04-05 | 2020-10-08 | Bundesdruckerei Gmbh | Ausweis-, wert- oder sicherheitsdokument sowie verfahren und vorrichtung zur herstellung eines solchen |
Family Cites Families (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPH01103666A (ja) * | 1987-05-13 | 1989-04-20 | Mitsubishi Petrochem Co Ltd | 高分子材料の表面特性改質法 |
| DE3815267A1 (de) | 1987-05-19 | 1989-01-05 | Drescher Datendrucke | Zwei- oder mehrlagiges papiererzeugnis |
| DE102004008841A1 (de) * | 2003-03-12 | 2004-09-23 | Bundesdruckerei Gmbh | Verfahren zur Herstellung einer Buchdeckeneinlage und eines buchartigen Wertdokuments sowie eine Buchdeckeneinlage und ein buchartiges Wertdokument |
| DE102004005099A1 (de) * | 2004-02-02 | 2005-08-25 | Winter Ag | Kunststoffkarte und Verfahren zu deren Herstellung |
-
2008
- 2008-07-11 DE DE102008032563A patent/DE102008032563A1/de not_active Withdrawn
-
2009
- 2009-07-10 WO PCT/EP2009/005193 patent/WO2010003705A1/de not_active Ceased
- 2009-07-10 EP EP09777251.1A patent/EP2303593B1/de active Active
- 2009-07-10 CN CN200980127133.2A patent/CN102089157B/zh active Active
Also Published As
| Publication number | Publication date |
|---|---|
| WO2010003705A1 (de) | 2010-01-14 |
| DE102008032563A1 (de) | 2010-01-21 |
| EP2303593A1 (de) | 2011-04-06 |
| CN102089157A (zh) | 2011-06-08 |
| CN102089157B (zh) | 2014-04-09 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| DE102008008044B4 (de) | Verfahren zum Prägen von Oberflächenstrukturen in einem Substrat zur Herstellung eines kartenförmigen Datenträgers | |
| EP3188915B1 (de) | Datenträger und den datenträger enthaltender heft- oder buchförmiger gegenstand sowie verfahren zum herstellen des datenträgers | |
| EP2981419B1 (de) | Verfahren zum herstellen eines sicherheitselements mit negativschrift | |
| DE2845400A1 (de) | Ausweiskarte mit reliefartiger oberflaeche und verfahren zu ihrer herstellung | |
| EP3215371B1 (de) | Datenträger mit durchsichtssicherheitselement | |
| EP3291996A1 (de) | Datenträger zum einfügen in einen heft- oder buchförmigen gegenstand und verfahren zu dessen herstellung | |
| DE102017005838A1 (de) | Verfahren zur Herstellung eines Prägewerkzeugs für taktil erfassbare Strukturen | |
| WO2010003705A1 (de) | Verbundkörper für ein wert- und/oder sicherheitsdokument mit einem beschriftbaren papierfeld sowie verfahren und vorrichtung zur herstellung eines solchen verbundkörpers | |
| DE102007003955B4 (de) | Rohling, Verfahren zur Herstellung und Verwendung desselben sowie Verfahren zur Herstellung eines Wert- und Sicherheitsdokumentes | |
| EP2943351B1 (de) | Reliefierter kartenförmiger datenträger | |
| EP3509867B1 (de) | Kartenförmiger datenträger mit natürlichen materialien, verfahren und vorrichtung zur dessen herstellung. | |
| DE102010023218B4 (de) | Verfahren zur Herstellung eines Wert- oder Sicherheitsdokuments mit einem Wasserzeichen | |
| EP2394259B1 (de) | Wert- und/oder sicherheitsdokument und verfahren zur herstellung desselben | |
| DE102019110747B4 (de) | Verfahren zur Modifizierung eines Hologramms | |
| WO2020057960A1 (de) | Beschichtetes trägermaterial, lasche, datenseite, buchblock und wert- und/oder sicherheitsdokument sowie verfahren zu deren herstellung | |
| DE102018125516A1 (de) | Verfahren und Einrichtung zur Oberflächenänderung eines Buchmantels eines buchartigen Sicherheitsdokumentes sowie der Buchmantel eines buchartigen Sicherheitsdokumentes selbst | |
| DE102008031656B4 (de) | Polymerschichtverbund für ein Sicherheits- und/oder Wertdokument sowie Verfahren und Vorrichtung zu dessen Herstellung | |
| EP3060408B1 (de) | Verfahren zum bilden mindestens einer dreidimensionalen struktur auf mindestens einer oberfläche eines substrats und transferfolie | |
| DE102008019871B3 (de) | Mehrschichtiges Sicherheitsdokument und Verfahren zu dessen Herstellung | |
| EP3060409B1 (de) | Mit mindestens einem druckmerkmal versehenes druckprodukt, verfahren zu dessen herstellung und transferfolie | |
| DE102021114246A1 (de) | Karte und Verfahren zur Herstellung einer Karte | |
| DE102018222669A1 (de) | Verfahren zum Herstellen eines Wert- oder Sicherheitsdokuments oder eines Wert- oder Sicherheitsdokumentenrohlings und Wert- oder Sicherheitsdokument | |
| WO2020200895A1 (de) | Ausweis-, wert- oder sicherheitsdokument sowie verfahren und vorrichtung zur herstellung eines solchen |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| 17P | Request for examination filed |
Effective date: 20110120 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO SE SI SK SM TR |
|
| AX | Request for extension of the european patent |
Extension state: AL BA RS |
|
| DAX | Request for extension of the european patent (deleted) | ||
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| INTG | Intention to grant announced |
Effective date: 20130619 |
|
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO SE SI SK SM TR |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: FG4D Free format text: NOT ENGLISH |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: EP |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: NV Representative=s name: PATENTANWALT DIPL.-ING. (UNI.) WOLFGANG HEISEL, CH |
|
| REG | Reference to a national code |
Ref country code: AT Ref legal event code: REF Ref document number: 640396 Country of ref document: AT Kind code of ref document: T Effective date: 20131215 |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FG4D Free format text: LANGUAGE OF EP DOCUMENT: GERMAN |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R096 Ref document number: 502009008338 Country of ref document: DE Effective date: 20140109 |
|
| REG | Reference to a national code |
Ref country code: NL Ref legal event code: VDEP Effective date: 20131113 |
|
| REG | Reference to a national code |
Ref country code: LT Ref legal event code: MG4D |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: NL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20131113 Ref country code: SE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20131113 Ref country code: LT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20131113 Ref country code: IS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20140313 Ref country code: HR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20131113 Ref country code: FI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20131113 Ref country code: NO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20140213 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LV Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20131113 Ref country code: CY Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20131113 Ref country code: ES Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20131113 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: PT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20140313 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: EE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20131113 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R097 Ref document number: 502009008338 Country of ref document: DE |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CZ Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20131113 Ref country code: SK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20131113 Ref country code: RO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20131113 Ref country code: PL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20131113 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20131113 |
|
| 26N | No opposition filed |
Effective date: 20140814 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R097 Ref document number: 502009008338 Country of ref document: DE Effective date: 20140814 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20131113 Ref country code: LU Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20140710 |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: MM4A |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20131113 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20140710 |
|
| REG | Reference to a national code |
Ref country code: AT Ref legal event code: MM01 Ref document number: 640396 Country of ref document: AT Kind code of ref document: T Effective date: 20140710 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: AT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20140710 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SM Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20131113 Ref country code: MC Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20131113 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: BG Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20131113 Ref country code: MT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20131113 Ref country code: GR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20140214 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: PLFP Year of fee payment: 8 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: TR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20131113 Ref country code: HU Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT; INVALID AB INITIO Effective date: 20090710 Ref country code: BE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20140731 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: PLFP Year of fee payment: 9 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20131113 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: PLFP Year of fee payment: 10 |
|
| P01 | Opt-out of the competence of the unified patent court (upc) registered |
Effective date: 20230526 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: GB Payment date: 20230724 Year of fee payment: 15 Ref country code: CH Payment date: 20230802 Year of fee payment: 15 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: FR Payment date: 20230724 Year of fee payment: 15 Ref country code: DE Payment date: 20230720 Year of fee payment: 15 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R119 Ref document number: 502009008338 Country of ref document: DE |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PL |
|
| GBPC | Gb: european patent ceased through non-payment of renewal fee |
Effective date: 20240710 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20250201 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CH Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20240731 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FR Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20240731 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GB Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20240710 |