EP2161084B1 - Halbzeug für Bauklempnereiprodukte und Herstellverfahren - Google Patents
Halbzeug für Bauklempnereiprodukte und Herstellverfahren Download PDFInfo
- Publication number
- EP2161084B1 EP2161084B1 EP20090007258 EP09007258A EP2161084B1 EP 2161084 B1 EP2161084 B1 EP 2161084B1 EP 20090007258 EP20090007258 EP 20090007258 EP 09007258 A EP09007258 A EP 09007258A EP 2161084 B1 EP2161084 B1 EP 2161084B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- semi
- finished product
- copper
- product according
- copper alloy
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
Images
Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D—WORKING OR PROCESSING OF SHEET METAL OR METAL TUBES, RODS OR PROFILES WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D13/00—Corrugating sheet metal, rods or profiles; Bending sheet metal, rods or profiles into wave form
- B21D13/04—Corrugating sheet metal, rods or profiles; Bending sheet metal, rods or profiles into wave form by rolling
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21H—MAKING PARTICULAR METAL OBJECTS BY ROLLING, e.g. SCREWS, WHEELS, RINGS, BARRELS, BALLS
- B21H8/00—Rolling metal of indefinite length in repetitive shapes specially designed for the manufacture of particular objects, e.g. checkered sheets
- B21H8/005—Embossing sheets or rolls
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B44—DECORATIVE ARTS
- B44C—PRODUCING DECORATIVE EFFECTS; MOSAICS; TARSIA WORK; PAPERHANGING
- B44C1/00—Processes, not specifically provided for elsewhere, for producing decorative surface effects
- B44C1/24—Pressing or stamping ornamental designs on surfaces
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B44—DECORATIVE ARTS
- B44F—SPECIAL DESIGNS OR PICTURES
- B44F5/00—Designs characterised by irregular areas, e.g. mottled patterns
-
- E—FIXED CONSTRUCTIONS
- E04—BUILDING
- E04D—ROOF COVERINGS; SKY-LIGHTS; GUTTERS; ROOF-WORKING TOOLS
- E04D13/00—Special arrangements or devices in connection with roof coverings; Protection against birds; Roof drainage ; Sky-lights
- E04D13/04—Roof drainage; Drainage fittings in flat roofs, balconies or the like
- E04D13/08—Down pipes; Special clamping means therefor
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21B—ROLLING OF METAL
- B21B1/00—Metal-rolling methods or mills for making semi-finished products of solid or profiled cross-section; Sequence of operations in milling trains; Layout of rolling-mill plant, e.g. grouping of stands; Succession of passes or of sectional pass alternations
- B21B1/22—Metal-rolling methods or mills for making semi-finished products of solid or profiled cross-section; Sequence of operations in milling trains; Layout of rolling-mill plant, e.g. grouping of stands; Succession of passes or of sectional pass alternations for rolling plates, strips, bands or sheets of indefinite length
- B21B1/227—Surface roughening or texturing
Definitions
- the invention relates to a semifinished product for building plumbing products according to the features in the preamble of claim 1 (see, for example US-A-2005/0066701 ) and a method for their production.
- the structuring of materials is basically a known method and serves essentially either to achieve an aesthetic improvement of the surface or to improve technological properties such as, for example, the rigidity.
- the invention is based on the object to provide a semifinished product for Bauklempnerei effort, especially for roof drainage articles made of a copper or copper alloy sheet, which ensures sufficient rigidity and static and optically independent of direction processability even with low material thickness, and also improves its surfaces in their aesthetic effect are. Furthermore, a Method for producing such a semi-finished product and corresponding roof drainage articles are shown. The solution to this problem consists in the features of claims 1 and 12 or those of claim 13.
- both sides of the copper or copper alloy sheet are now provided with structuring in the form of specially arranged elevations and depressions.
- This structuring can also be referred to as embossing.
- the production of the embossing on both sides of the sheet can be done in particular by means of positive and negative embossing rolls of a bare copper or copper alloy sheet.
- the elevations and depressions arranged according to the invention are a random structure which is not repetitive to the human eye and which is visually very appealing and, moreover, can be processed very well.
- the structure according to the invention can, for example, be designed so that no uniform laying direction must be maintained during processing.
- Conventional irregular structures have slight differences in the orientation of the patterns, so that, for example, panels laid side by side in different directions are visually different from one another in a disturbing way.
- a pattern independent of the direction of installation can be processed more easily, since there is no need to pay attention to a uniform installation direction.
- there is the possibility of processing remnants in a different orientation which is an important criterion for a high-quality material such as copper.
- the structuring type need not be uniform over an entire area, but may vary. It is also possible within the scope of the invention to provide structured and unstructured areas.
- the semi-finished product according to the invention has a stiffness which is the same in all directions (area moment of inertia). This can be achieved with irregular structuring by a uniform mass distribution as possible. Therefore, the semi-finished product should have a substantially uniform mass distribution with respect to its central longitudinal plane with respect to the mass fractions lying above and below the central longitudinal plane. In addition, a relatively high number of elevations and depressions is provided. The number of positive and negative values (crests) should therefore be between 5 and 5000 pieces / dm2.
- a dome can be a single point or have a line shape. It can also be designed as a meandering staggered structure. Under a dome is the highest range of a pronounced increase to understand.
- the structuring according to the invention of semifinished products for building plumbing, in particular for roof drainage articles is not known in the embodiment according to the invention and combines a technical solution for both objectives, namely the aesthetic and at the same time technological improvement.
- the measure makes it possible to reduce, for example, 0.4 mm or from 0.9 mm to 0.45 mm despite considerable reduction in the nominal thickness (wall thickness) of, for example, 0.7 mm, and yet sufficient rigidity with reduced buckling tendency and to achieve considerable savings in material costs.
- a reduction of the nominal thickness to less than 0.5 mm, in particular less than 0.45 mm is sought.
- the processability of the semifinished product according to the invention is good, since a sufficient expansion reserve is present through the structuring.
- the copper or copper alloy sheet according to the invention is relatively insensitive to, for example, caused by hand perspiration discoloration, since there is no full surface skin contact.
- the elevations are touched.
- slight dents and scratches would be much less noticeable, since the structure reflects light in very different directions, so scatters. Although the surface is a little more restless when viewed from close quarters, this impression quickly disappears with a larger viewing distance and with increasing patina formation.
- At least 60% of the surfaces of the semifinished product are embossed.
- the excellent processability due to different processing techniques results not least from the improved material properties in comparison to smooth copper or copper alloy sheet.
- the embossing rollers for the production of the structure leads to a material hardening while forming a strain reserve.
- this combination does not affect in any way the usual processing steps such as cutting, sawing or nibbling, folding, stretching, upsetting or edges.
- the known brazing and soldering can still be used.
- it is to be expected by the proposed structuring with regard to soldering with varying solder gap thicknesses depending on the structure of the structure however, such a structure is very well suited by the many small grooves to receive solder, so that this semi-finished for Bauklempnerei employment such.
- Roof drainage article made of copper or copper alloys with the features according to the invention can solder as well as a smooth copper or copper alloy sheet.
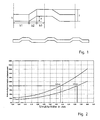
- FIG. 1 shows in this context a replacement model for a structured material.
- the so-defined sheet thickness is at least 10% larger than the nominal thickness of the copper or copper alloy sheet.
- the sheet thickness is larger by a factor of 1.2 to 2.5 than the nominal thickness.
- the structural depth is therefore at least 20% of the nominal thickness.
- a nominal thickness of, for example, 0.4 mm and a factor of 1.8 results in a sheet thickness of about 0.7 mm, which corresponds to a conventional sheet thickness in practice.
- the basis weight is lower, there is a similar good processability as with smooth copper or copper alloy sheets of nominal thickness 0.7 mm.
- the indication 100% means that the semi-finished product according to the invention has the same rigidity as a smooth, unstructured sheet of the same material. It can be seen that the upper curve, which represents a standard material with a thickness of 0.60 mm, cuts the 100% line at a point where the substantially thinner structured sheet has a texture depth of 0.38 mm. As the texture depth increases, the relative stiffness increases.
- the component according to the invention behaves at a nominal thickness of, for example, 0.4 mm in the result similar to a copper or copper alloy sheet with a nominal thickness of 0.7 mm. This is due to the fact that the embossing leads to mutually visible and tangible exhibitions, so that the sheet thickness including the embossing in a range greater than or equal to 0.6 mm.
- a reduction of the sheet thickness of 0.7 mm to 0.4 mm is possible, resulting in a material saving of about 40%.
- a copper or copper alloy sheet having a nominal thickness of 0.7 mm has a basis weight of 6.2 kg / m 2, whereas the basis weight at a nominal thickness of 0.4 mm is only 3.6 kg / m 2. That means a weight saving of 43%.
- This weight saving leads to reduced material costs, which are not offset by higher production costs (embossing), so that, as a result, more cost-effective finished products, in particular roof drainage articles with excellent rigidity and processability properties, are demonstrated by the invention.
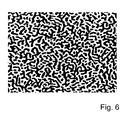
- FIG. 6 shows in plan view a structure of a semi-finished / Bauklempnerei GmbHs, in particular a roof dewatering article of copper or copper alloy sheet with an exemplary embossment, which is characterized by the plurality of irregularly arranged and extending beads and local elevations / depressions, so that the impression of an organic surface is formed.
- FIGS. 4 and 5 show in comparison a comparison of two embossed structures.
- FIG. 4 shows an example embossing structure of a copper sheet according to the invention. It can be seen that all positive characteristics or the crests of the surveys are at a uniform height level. The respective crests are marked with the letter A. In comparison shows FIG.
- the semi-finished product is relatively insensitive and can therefore be wound into rolls without damaging the structuring.
- the semifinished product may additionally be provided with a coating, such as e.g. a lacquer layer or a passivation layer.
- a coating such as e.g. a lacquer layer or a passivation layer.
- a coating and / or surface treatment may be applied before or after the patterning is generated. For example, a pre-oxidation, patination or tinning can take place.
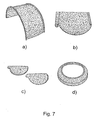
- FIG. 7 shows exemplary embodiments of Bauklempnerei arean made from the semifinished product according to the invention.
- Figure 7a shows a round curved share.
- FIG. 7b shows a semicircular gutter.
- FIG. 7c shows semicircular gutter end pieces and
- roof and facade cladding e.g. in the form of folders, shingles, cassettes and panels.
Landscapes
- Engineering & Computer Science (AREA)
- Architecture (AREA)
- Civil Engineering (AREA)
- Structural Engineering (AREA)
- Mechanical Engineering (AREA)
- Roof Covering Using Slabs Or Stiff Sheets (AREA)
- Metal Rolling (AREA)
Description
- Die Erfindung betrifft ein Halbzeug für Bauklempnereiprodukte gemäß den Merkmalen im Oberbegriff des Anspruchs 1 (siehe z.B.
US-A-2005/0066701 ) sowie ein Verfahren zu deren Herstellung. - Der überwiegende Anteil am Verkaufspreis von Dachentwässerungsartikeln aus Kupfer oder Kupferlegierungen wird von den Materialkosten gestellt. Um kostengünstigere Produkte anbieten zu können, wurde versucht, Produkte aus dünneren Kupfer- oder Kupferlegierungsblechen als derzeit üblich zu fertigen. Bei den hierbei durchgeführten Versuchen hat sich jedoch herausgestellt, dass die Steifigkeit der diversen Produkte bei einer Reduzierung der Blechdicke von zum Beispiel 0,7 mm auf 0,4 mm so stark reduziert wurde, dass die Produkte zum Teil für die Praxis nicht mehr akzeptabel waren. Es zeigte sich ferner, dass aufgrund von Wellen und Beulen an den fertigen Produkten deren Verarbeitbarkeit nicht befriedigend war. Auch waren die Kupfer- oder Kupferlegierungsbleche schlechter umformbar. Im Hinblick auf die dünneren Kupfer- oder Kupferlegierungsbleche erhöhte sich zudem die Verletzungsgefahr bei der Verarbeitung der Produkte auf den Baustellen.
- Das Strukturieren von Materialien ist grundsätzlich ein bekanntes Verfahren und dient im Wesentlichen entweder dazu, eine ästhetische Verbesserung der Oberfläche zu erreichen oder technologische Eigenschaften wie beispielsweise die Steifigkeit zu verbessern.
- Der Erfindung liegt die Aufgabe zu Grunde, ein Halbzeug für Bauklempnereiprodukte, insbesondere für Dachentwässerungsartikel aus einem Kupfer- oder Kupferlegierungsblech zu schaffen, welches auch bei geringer Materialdicke eine ausreichende Steifigkeit und statisch sowie optisch richtungsunabhängige Verarbeitbarkeit gewährleistet, wobei auch dessen Oberflächen in ihrer ästhetischen Wirkung verbessert sind. Weiterhin sollen ein Verfahren zur Herstellung eines solchen Halbzeugs sowie entsprechender Dachentwässerungsartikel aufgezeigt werden. Die Lösung dieser Aufgabe besteht in den Merkmalen der Ansprüche 1 und 12 bzw. denen des Patentanspruchs 13.
- Vorteilhafte Weiterbildungen sind Gegenstand der jeweiligen Unteransprüche
- Entsprechend des erfindungsgemäßen Vorschlags werden jetzt beide Seiten des Kupfer- oder Kupferlegierungsblechs mit einer Strukturierung in Form von speziell angeordneten Erhöhungen und Vertiefungen versehen. Diese Strukturierung kann auch als Prägung bezeichnet werden.
- Die Erzeugung der Prägung auf beiden Blechseiten kann insbesondere mit Hilfe von positiven und negativen Prägewalzen eines blanken Kupfer- oder Kupferlegierungsblechs erfolgen. Bei den erfindungsgemäß angeordneten Erhöhungen und Vertiefungen handelt es sich um eine sich für das menschliche Auge nicht wiederholende, zufällige Struktur, die optisch sehr ansprechend ist und sich zudem sehr gut verarbeiten lässt. Die erfindungsgemäße Struktur kann beispielsweise so ausgeführt sein, dass bei der Verarbeitung keine einheitliche Verlegerichtung eingehalten werden muss. Herkömmliche unregelmäßige Strukturen weisen geringfügige Unterschiede in der Orientierung der Muster auf, so dass sich beispielsweise nebeneinander in unterschiedlicher Richtung verlegte Tafeln auf störende Weise optisch unterscheiden. Ein von der Verlegerichtung unabhängiges Muster kann einfacher verarbeitet werden, da nicht auf eine einheitliche Verlegerichtung geachtet werden muss. Insbesondere ergibt sich die Möglichkeit, Reststücke in unterschiedlicher Orientierung zu verarbeiten, was gerade bei einem hochwertigen Werkstoff wie Kupfer ein wichtiges Kriterium darstellt.
- Es handelt sich um eine unregelmäßige Strukturierung. Die Strukturierungsart muss nicht über eine gesamte Fläche einheitlich sein, sondern kann variieren. Es ist im Rahmen der Erfindung auch möglich strukturierte und ununstrukturierte Bereiche vorzusehen.
- Um die Verarbeitbarkeit zu erleichtern, besitzt das erfindungsgemäße Halbzeug eine in alle Richtungen gleiche Steifigkeit (Flächenträgheitsmoment). Dies kann bei unregelmäßigen Strukturierungen durch eine möglichst gleichmäßige Massenverteilung erreicht werden. Daher soll das Halbzeug eine bezüglich seiner Mittellängsebene im wesentlichen gleichmäßige Massenverteilung aufweisen bezogen auf die oberhalb und unterhalb der Mittellängsebene liegenden Massenanteile. Zudem ist eine relativ hohe Anzahl von Erhöhungen und Vertiefungen vorgesehen. Die Anzahl von jeweils positiven und negative Ausprägungen (Kuppen) sollte daher zwischen 5 und 5000 Stück/dm2 liegen. Eine Kuppe kann ein einzelner Punkt sein oder auch eine Linienform haben. Sie kann auch als mäanderförmig ineinander versetzte Struktur ausgeführt sein. Unter einer Kuppe ist der höchste Bereich einer ausgeprägten Erhöhung zu verstehen. Die erfindungsgemäße Strukturierung von Halbzeugen für die Bauklempnerei insbesondere für Dachentwässerungsartikel ist in der erfindungsgemäßen Ausgestaltung nicht bekannt und vereinigt eine technische Lösung für beide Zielrichtungen, nämlich der ästhetischen und gleichzeitig technologischen Verbesserung.
- Die Maßnahme erlaubt es, trotz erheblicher Verringerung der Nenndicke (Wandstärke) von zum Beispiel 0,7 mm auf zum Beispiel 0,4 mm oder von 0,9 mm auf 0,45 mm zu reduzieren, und dennoch eine ausreichende Steifigkeit bei reduzierter Beulneigung und erheblicher Einsparung der Materialkosten zu erreichen. Um 0,7 mm-Bleche zu ersetzen, wird eine Reduzierung der Nenndicke auf weniger als 0,5 mm, insbesondere auf weniger als 0, 45 mm angestrebt.
- Die Verarbeitbarkeit des erfindungsgemäßen Halbzeugs ist gut, da durch die Strukturierung eine ausreichende Dehnungsreserve vorhanden ist. Auch ist das erfindungsgemäße Kupfer- oder Kupferlegierungsblech relativ unempfindlich gegenüber beispielsweise von Handschweiß hervorgerufenen Verfärbungen, da bei Berührung kein vollflächiger Hautkontakt erfolgt. Bei der Handhabung des Halbzeugs oder der fertigen Dachentwässerungsartikel werden nur die Erhöhungen berührt. Des Weiteren sind mechanische Beschädigungen in Form von zum Beispiel Dellen weit weniger zu erwarten als bei oberflächlich glattem Kupfer- oder Kupferlegierungsblech. Zudem würden leichte Dellen und Kratzer auch viel weniger auffallen, da die Struktur Licht in ganz unterschiedliche Richtungen reflektiert, also streut. Die Oberfläche ist zwar aus der Nähe betrachtet etwas unruhiger, wobei dieser Eindruck mit größerem Betrachtungsabstand und mit zunehmender Patinabildung rasch verschwindet.
- Vorzugsweise sind wenigstens 60% der Oberflächen des Halbzeugs mit einer Prägung versehen.
- Die hervorragende Verarbeitbarkeit durch unterschiedliche Bearbeitungstechniken ergibt sich nicht zuletzt durch die verbesserten Materialeigenschaften im Vergleich zu glattem Kupfer- oder Kupferlegierungsblech. Das Prägewalzen zur Herstellung der Struktur führt zu einer Werkstoffverfestigung bei gleichzeitiger Ausbildung einer Dehnungsreserve. Diese Kombination beeinträchtigt jedoch in keiner Weise die üblichen Bearbeitungsschritte wie Schneiden, Sägen oder Nibbeln, Falzen, Strecken, Stauchen oder Kanten. Auch können die bekannten Hartlöt- und Weichlötverfahren nach wie vor zum Einsatz kommen. Es ist zwar durch die vorgesehene Strukturierung im Hinblick auf Löten mit variierenden Lötspaltdicken je nach Ausbildung der Struktur zu rechnen, jedoch ist eine derartige Struktur durch die vielen kleinen Rillen sehr gut geeignet, Lötzinn aufzunehmen, so dass sich dieses Halbzeug für Bauklempnereiprodukte wie z.B. Dachentwässerungsartikel aus Kupfer- oder Kupferlegierungen mit den erfindungsgemäßen Merkmalen ähnlich gut verlöten lässt wie ein glattes Kupfer- oder Kupferlegierungsblech.
- Einen wesentlichen Einfluss auf die Verarbeitbarkeit hat nicht nur die Regelmäßigkeit oder Unregelmäßigkeit der Struktur, sondern insbesondere die Tiefe der Struktur. Der Abstand von auf gegenüberliegenden Seiten des Kupfer- oder Kupferlegierungsblechs liegenden Erhöhungen wird als Blechdicke bezeichnet und ist auf Grund der Prägung immer größer als die Nenndicke des glatten Kupfer- oder Kupferlegierungsblechs.
Figur 1 zeigt in diesem Zusammenhang ein Ersatzmodell für ein strukturiertes Material. In diesem Ersatzmodell ist t = Blechdicke, h = Nenndicke/Wandstärke, z = Strukturtiefe, b1= Bereich 1 (halber Untergurt), b2 = Bereich 1 (Übergang), b3 = Bereich 1 (halber Obergurt). - Es ist vorgesehen, dass die so definierte Blechdicke zumindest 10 % größer als die Nenndicke des Kupfer- oder Kupferlegierungsblechs ist. Insbesondere ist die Blechdicke um den Faktor 1,2 bis 2,5 größer als die Nenndicke. Die Strukturtiefe beträgt daher mindestens 20 % der Nenndicke. Bei einer Nenndicke von zum Beispiel 0,4 mm und einem Faktor von 1,8 ergibt sich eine Blechdicke von ca. 0,7 mm, was einer in der Praxis üblichen Blechdicke entspricht. Obwohl das Flächengewicht geringer ist, besteht eine ähnlich gute Verarbeitbarkeit wie bei glatten Kupfer- oder Kupferlegierungsblechen der Nenndicke 0,7 mm. Falls höhere Zugfestigkeiten gewünscht werden, ist es durchaus denkbar, dünnwandige Kupfer- oder Kupferlegierungsbleche aus festeren Legierungen zu verwenden, so dass bei einem erfindungsgemäßen Halbzeug für Dachentwässerungsartikel aus Kupfer- oder Kupferlegierungsblech vergleichbare Eigenschaften erreicht werden, wie einem Kupfer- oder Kupferlegierungsblech aus glattem Vollmaterial höherer Nenndicke. Versuche haben bestätigt, dass selbst bei einem Faktor 2, d.h. Blechdicke = 2 x Nenndicke, sehr gute Festigkeitswerte bei gleichzeitig sehr geringem Flächengewicht erzielt werden. Konkret betrug die Blechdicke bei den Versuchen 0,9 mm bei einer Nenndicke von 0,45 mm.
-
Figur 2 zeigt ein Diagramm, bei welchem die relative Steifigkeit eines erfindungsgemäß strukturierten Blechs (Nenndicke h = 0, 4 mm), bei welchem das Verhältnis b1 : b2 : b3 = 2 : 1 : 2 beträgt, über der Strukturtiefe z aufgetragen ist. Die Angabe 100% bedeutet, dass das erfindungsgemäße Halbzeug die gleiche Steifigkeit besitzt, wie ein glattes, unstrukturiertes Blech aus dem gleichen Werkstoff. Es ist zu erkennen, dass die obere Kurve, die für ein Standardmaterial mit einer Dicke von 0,60 mm steht, die 100% Linie in einem Punkt schneidet, bei dem das wesentliche dünnere strukturierte Blech eine Strukturtiefe von 0,38 mm aufweist. Mit zunehmender Strukturtiefe nimmt die relative Steifigkeit zu. - Dieser Zusammenhang gilt auch für die untere Kurve, die für ein Standardmaterial mit einer Dicke von 0,7 mm steht. Diese Kurve schneidet die 100%-Linie, wenn das strukturierte Blech eine Strukturtiefe von ca. 0,52 mm besitzt.
-
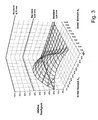
Figur 3 zeigt einen weiteren Vergleich der Steifigkeit eines strukturierten Halbzeugs (Nenndicke h = 0,4 mm, Strukturtiefe z = 0,3 mm) als Funktion der inFigur 1 definierten Bereiche b1 und b2. Es zeigt sich, dass mit abnehmenden Anteil des Bereichs b2 ein theoretisches Maximum erreicht wird. Praktisch kann auf den Bereich b2, der den Übergang zwischen den Bereichen b1 und b2 darstellt nicht verzichtet werden. Es wird aber auch deutlich, dass durch geeignete Strukturierung ein erheblicher Steifigkeitszuwachs erreichbar ist, z. B. eine Steigerung von ca. 100% wenn der Anteil des Bereichs b2 nicht größer als ca. 45% ist. - Es hat sich bei internen Versuchen herausgestellt, dass bei der Herstellung von Zuschnitten sowohl auf einer Quer- als auch auf einer Längsteilanlage eine normale Gratbildung erfolgt. Auch ist die Säbelbildung gering. Ferner ist eine unproblematische Verarbeitung von gebogenen und gefalzten Produkten in Form von Dachrinnen, Fallrohren, Rinnenverbindem, Scharen, Paneelen, Schindeln sowie Endstücken und Standrohrkappen gewährleistet. Das erfindungsgemäße Bauteil verhält sich bei einer Nenndicke von zum Beispiel 0,4 mm im Ergebnis ähnlich wie ein Kupfer- oder Kupferlegierungsblech mit einer Nenndicke von 0,7 mm. Das ist darauf zurückzuführen, dass die Prägung zu beiderseitig sichtbaren und fühlbaren Ausstellungen führt, so dass die Blechdicke einschließlich der Prägung in einem Bereich größer gleich 0,6 mm liegt.
- Bei den erfindungsgemäßen Halbzeugen für Bauklempnereiprodukte, insbesondere Dachentwässerungsartikeln ist beispielsweise eine Reduzierung der Blechdicke von 0,7 mm auf 0,4 mm möglich, was zu einer Materialeinsparung von ca. 40 % führt. Beispielsweise besitzt ein Kupfer- oder Kupferlegierungsblech mit einer Nenndicke von 0,7 mm ein Flächengewicht von 6,2 kg/qm, wohingegen das Flächengewicht bei einer Nenndicke von 0,4 mm nur 3,6 kg/qm beträgt. Das bedeutet eine Gewichtsersparnis von 43 %. Diese Gewichtsersparnis führt zu reduzierten Materialkosten, die nicht durch höhere Produktionskosten (Prägung) zunichte gemacht werden, so dass im Ergebnis kostengünstigere Fertigprodukte, insbesondere Dachentwässerungsartikel mit hervorragenden Eigenschaften hinsichtlich der Steifigkeit und Verarbeitbarkeit durch die Erfindung aufgezeigt werden.
- Die
Figur 6 zeigt in der Draufsicht eine Struktur eines Halbzeugs/Bauklempnereiprodukts, insbesondere eines Dachentwässerungsartikels aus Kupfer- oder Kupferlegierungsblech mit einer beispielhaften Prägung, die durch die Vielzahl unregelmäßig angeordneter und verlaufender Wülste und lokalen Erhebungen/Vertiefungen gekennzeichnet ist, so dass der Eindruck einer organischen Oberfläche entsteht. - Es wird als besonders zweckmäßig angesehen, wenn die Kuppen von wenigstens 90% aller zu einer Seite weisenden Erhöhungen jeweils auf dem gleichem Höhenniveau +/- 0,05 mm liegen. Die Toleranzangabe ist als Fertigungstoleranz zu verstehen, wobei diese in der Regel deutlich geringer ist und daher vorzugsweise kleiner als +/- 0,01 mm, vorzugsweise 0 mm ist. Es ist am besten, wenn alle Kuppen von zu einer Seite weisenden Erhöhungen jeweils auf dem gleichem Höhenniveau liegen. Die
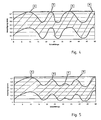
Figuren 4 und 5 zeigen im Vergleich eine Gegenüberstellung zweier Prägestrukturen.Figur 4 zeigt beispielhaft eine erfindungsgemäße Prägestruktur eines Kupferblechs. Es ist zu erkennen, dass sich alle positiven Ausprägungen bzw. die Kuppen der Erhebungen in einem einheitlichen Höhenniveau befinden. Die jeweiligen Kuppen sind mit dem Buchstaben A gekennzeichnet. Im Vergleich dazu zeigtFigur 5 eine herkömmliche Prägestruktur, bei welcher nicht alle positiven Ausprägungen volle Ausprägungen sind, da sie nicht alle das obere Höhenniveau der mit A bezeichneten Kuppe erreichen. Die weiteren Kuppen sind mit B-D gekennzeichnet und sind niedriger. Es handelt sich nur um teilweise positive Ausprägungen. Im Rahmen der Erfindung wird die Ausführungsform derFigur 4 angestrebt, d.h. alle Ausprägungen sollten "volle" Ausprägungen sein. - Das Halbzeug ist relativ unempfindlich und kann daher zu Rollen aufgewickelt werden, ohne die Strukturierung zu beschädigen.
- Das Halbzeug kann zusätzlich mit einer Beschichtung versehen sein, wie z.B. einer Lackschicht oder einer Passivierungsschicht. Eine Beschichtung und/oder Oberflächenbehandlung kann vor oder nach dem Erzeugen der Strukturierung aufgebracht werden/erfolgen. Beispielsweise kann eine Voroxidation, Patinierung oder Verzinnung erfolgen.
-
Figur 7 zeigt Ausführungsbeispiele von Bauklempnereiprodukten hergestellt aus dem erfindungsgemäßen Halbzeug.Figur 7a ) zeigt eine rundgebogene Schare.Figur 7b ) zeigt eine halbrunde Dachrinne.Figur 7 c) zeigt halbrunde Rinnenendstücke undFigur 7 d) eine Standrohrkappe. - Aus den Halbzeugen lassen sich aber auch Dach- und Fassadenbekleidungen, z.B. in Form von Falzscharen, Schindeln, Kassetten und Paneelen, herstellen.
Claims (14)
- Halbzeug für Bauklempnereiprodukte aus Kupfer- oder Kupferlegierungsblech, welches eine sich für das menschliche Auge nicht wiederholende, zufällige, von der Verlegerichtung unabhängige Strukturierung mit speziell und unregelmäßig angeordneten Erhöhungen und Vertiefungen besitz, dadurch gekennzeichnet, dass das Halbzeug, eine bezogen auf seine Mittellängsebene im Wesentlichen gleichmäßige Massenverteilung bezogen auf die oberhalb und unterhalb der Mittellängsebene liegenden Massenanteile aufweist, wobei die Erhöhungen auf einer Seite des Kupfer- oder Kupferlegierungsblechs die Vertiefungen auf der anderen Seite des Kupfer-oder Kupferlegierungsblechs bilden, wobei das Halbzeug eine in allen Richtungen gleiche Steifigkeit d.h. Flächenträgheitsmoment, aufweist.
- Halbzeug nach Anspruch 1, dadurch gekennzeichnet, dass die
Anzahl von jeweils positiven und negative Ausprägungen, d.h. Kuppen, zwischen 100 und 1000 Stück/dm2 liegt. - Halbzeug nach Anspruch 1 oder 2, dadurch gekennzeichnet, dass die Kuppen von wenigstens 90 % aller zu einer Seite weisenden Erhöhungen jeweils auf dem gleichem Höhenniveau +/- 0,05 mm liegen.
- Halbzeug nach einem der Ansprüche 1 bis 3, dadurch gekennzeichnet, dass alle Kuppen von zu einer Seite weisenden Erhöhungen jeweils auf dem gleichem Höhenniveau liegen.
- Halbzeug nach einem der Ansprüche 1 bis 4, dadurch gekennzeichnet, dass eine zwischen einander gegenüberliegenden Erhöhungen gemessene Blechdicke (t) zumindest 10 % größer als die Nenndicke (h) des Kupfer- oder Kupferlegierungsblechs ist.
- Halbzeug nach Anspruch 5, dadurch gekennzeichnet, dass die Blechdicke (t) um den Faktor 1,1 bis 2,5 größer ist als die Nenndicke (h).
- Halbzeug nach einem der Ansprüche 1 bis 6, dadurch gekennzeichnet, dass die Nenndicke (h) des Kupfer-oder Kupferlegierungsblechs 0,2 bis 1 mm beträgt, und insbesondere >= 0,45 mm, insbesondere >= 0,5 mm ist.
- Halbzeug nach einem der Ansprüche 1 bis 7, dadurch gekennzeichnet, dass es zu Rollen aufwickelbar ist, ohne die Strukturierung zu beschädigen.
- Halbzeug nach einem der Ansprüche 1 bis 8, dadurch gekennzeichnet, dass es eine Beschichtung aufweist.
- Halbzeug nach Anspruch 9, dadurch gekennzeichnet, dass die Beschichtung aus einer Lackschicht und/oder einer Passivierungsschicht besteht.
- Halbzeug nach einem der Ansprüche 1 bis 10, dadurch gekennzeichnet, dass es oberflächenbehandelt ist.
- Bauklempnereiprodukt hergestellt aus einem Halbzeug, nach einem der Ansprüche 1 bis 11, ausgewählt aus folgender Gruppe umfassend: Dachrinnen, Dachrinnenverbinder, Dachrinnenendstücke, Dachrinnenwinkel, Einhangstutzen, geschweißte oder gefalzte, gerade oder gekrümmte Fallrohre, Endstücke für Fallrohre und Standrohrkappen sowie Dach- und Fassadenbekleidungen umfassend Schare, Schindeln, Kassetten und Paneele.
- Verfahren zur Herstellung eines Halbzeugs nach einem der Patentansprüche 1 bis 12, dadurch gekennzeichnet, dass ein glattes Kupfer- oder Kupferlegierungsblech durch Strukturwalzen mit einer Strukturierung versehen wird, wobei das Strukturwalzen einen Nachwalzschritt zur Erhöhung der Festigkeit ersetzt.
- Verfahren nach Anspruch 13, dadurch gekennzeichnet, dass das glatte Kupfer- oder Kupferlegierungsblech vor dem Strukturwalzen eine zusätzliche Oberflächenbehandlung erfährt, wobei die Oberflächenbehandlung ausgewählt wird aus Voroxidation, Patinierung oder Verzinnung.
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE200810035857 DE102008035857A1 (de) | 2008-08-28 | 2008-08-28 | Halbzeug für Bauklempnereiprodukte und Herstellverfahren |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP2161084A1 EP2161084A1 (de) | 2010-03-10 |
| EP2161084B1 true EP2161084B1 (de) | 2013-03-20 |
Family
ID=41264090
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP20090007258 Active EP2161084B1 (de) | 2008-08-28 | 2009-05-30 | Halbzeug für Bauklempnereiprodukte und Herstellverfahren |
Country Status (2)
| Country | Link |
|---|---|
| EP (1) | EP2161084B1 (de) |
| DE (1) | DE102008035857A1 (de) |
Family Cites Families (9)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US2878553A (en) * | 1954-06-25 | 1959-03-24 | Homer C Hirsch | Rigidized electrolytically formed metal sheets |
| US3906605A (en) * | 1973-06-18 | 1975-09-23 | Olin Corp | Process for preparing heat exchanger tube |
| EP0144870A3 (de) * | 1983-11-26 | 1987-08-19 | Erich Munz | Karosserieblech |
| US5215245A (en) * | 1991-04-03 | 1993-06-01 | Carrier Corporation | Method for roll embossing metal strip |
| US5552235A (en) * | 1995-03-23 | 1996-09-03 | Bethlehem Steel Corporation | Embossed cold rolled steel with improved corrosion resistance, paintability, and appearance |
| WO1998006564A1 (en) * | 1996-08-12 | 1998-02-19 | Delta Di Amidei Dario & C., S.A.S. | Thin multi-ply cellular plate with good drawability and process for the production thereof |
| DE10039009A1 (de) * | 2000-08-10 | 2002-02-21 | Keller Gmbh | Anschluss-oder Abschlussband bei einem Gebäude |
| US20050066701A1 (en) * | 2003-09-26 | 2005-03-31 | Halliday James W. | Method for making a metal sheet having a decorative pattern |
| FI20055541L (fi) * | 2005-10-07 | 2005-11-04 | Rautaruukki Oyj | Ohutlevy, menetelmä ohutlevyn valmistamiseksi ja laitteisto ohutlevyn valmistusta varten |
-
2008
- 2008-08-28 DE DE200810035857 patent/DE102008035857A1/de not_active Withdrawn
-
2009
- 2009-05-30 EP EP20090007258 patent/EP2161084B1/de active Active
Also Published As
| Publication number | Publication date |
|---|---|
| EP2161084A1 (de) | 2010-03-10 |
| DE102008035857A1 (de) | 2010-03-04 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| AT512442B1 (de) | Verfahren zur herstellung eines gleitlagers | |
| EP4031302B1 (de) | Stahlblech mit einer deterministischen oberflächenstruktur | |
| EP3416760A1 (de) | Dressierarbeitswalze, verfahren zum dressieren eines flachproduktes hiermit und flachprodukt hieraus | |
| EP4090785A1 (de) | Verfahren zur herstellung eines oberflächenveredelten und oberflächenkonditionierten stahlblechs | |
| DE102010000292B4 (de) | Metallband hergestellt aus Stahl mit unterschiedlichen mechanischen Eigenschaften | |
| WO2021052809A1 (de) | Stahlblech mit einer deterministischen oberflächenstruktur | |
| EP2108467B1 (de) | Verfahren zur Herstellung von hochmaßhaltigen Halbschalen | |
| DE102012024808A1 (de) | Verfahren und Vorrichtung zur Herstellung von profilierten Metallbändern | |
| EP2744609A1 (de) | Presshärtwerkzeug | |
| DE10134506A1 (de) | Verfahren zum Herstellen eines Metallblechs, Metallblech und Vorrichtung zum Aufbringen einer Oberflächenstruktur auf ein Metallblech | |
| WO2017144407A1 (de) | Walze, insbesondere dressierarbeitswalze, und dressiertes flachprodukt | |
| DE102016103539B4 (de) | Verfahren zur Herstellung eines mehrdimensional gefügestrukturierten, tiefziehfähigen Metallflachprodukts und Metallflachprodukt | |
| WO2021151652A1 (de) | Verpackungsblecherzeugnis mit strukturierter oberflächeund verfahren zur herstellung eines solchen verpackungsblecherzeugnisses | |
| DE202020100524U1 (de) | Verpackungsblecherzeugnis, insbesondere Weißblech oder elektrolytisch verchromtes Stahlblech | |
| EP2161084A1 (de) | Halbzeug für Bauklempnereiprodukte und Herstellverfahren | |
| EP4048459A1 (de) | Verfahren zur oberflächenbearbeitung eines bleches und oberflächenbearbeitetes blech | |
| EP0144870A2 (de) | Karosserieblech | |
| EP2470315B1 (de) | Verfahren zur herstellung warmgewalzter hohlprofile mit rechteckigem querschnitt und mit kleinen kantenradien | |
| EP3997253B1 (de) | Verfahren zum herstellen eines blechproduktes | |
| DE69201465T2 (de) | Verfahren und Stempel für das Tiefziehen von Behältern mit regelmässiger Wandung. | |
| EP1046492A3 (de) | Verbundwerkstoff, insbesondere in Form eines Bleches, und Verfahren zu seiner Herstellung | |
| EP0738361B1 (de) | Kaltgewalzter betonstahl und verfahren zu dessen herstellung | |
| EP4616969A1 (de) | Stahlflachprodukt mit hervorragenden haftungseigenschaften sowie verfahren zu seiner herstellung | |
| DE10307808B4 (de) | Verfahren zur Verminderung des Reflexwertes einer mikroprismatischen Reflexfolie | |
| WO2023232547A1 (de) | Metallflachprodukt und bauteil daraus |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO SE SI SK TR |
|
| AX | Request for extension of the european patent |
Extension state: AL BA RS |
|
| 17P | Request for examination filed |
Effective date: 20100709 |
|
| 17Q | First examination report despatched |
Effective date: 20100805 |
|
| RAP1 | Party data changed (applicant data changed or rights of an application transferred) |
Owner name: KME GERMANY GMBH & CO. KG |
|
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| RIC1 | Information provided on ipc code assigned before grant |
Ipc: B21H 8/00 20060101ALI20121031BHEP Ipc: B44F 5/00 20060101ALI20121031BHEP Ipc: B44C 1/24 20060101ALI20121031BHEP Ipc: B21H 7/00 20060101AFI20121031BHEP Ipc: E04D 13/08 20060101ALI20121031BHEP Ipc: B21D 13/04 20060101ALI20121031BHEP Ipc: B21B 1/22 20060101ALI20121031BHEP Ipc: E04D 13/04 20060101ALI20121031BHEP |
|
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO SE SI SK TR |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: FG4D Free format text: NOT ENGLISH |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: EP |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FG4D Free format text: LANGUAGE OF EP DOCUMENT: GERMAN |
|
| REG | Reference to a national code |
Ref country code: AT Ref legal event code: REF Ref document number: 601732 Country of ref document: AT Kind code of ref document: T Effective date: 20130415 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R096 Ref document number: 502009006517 Country of ref document: DE Effective date: 20130516 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20130320 Ref country code: LT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20130320 Ref country code: ES Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20130701 Ref country code: NO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20130620 Ref country code: BG Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20130620 |
|
| REG | Reference to a national code |
Ref country code: LT Ref legal event code: MG4D |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20130320 Ref country code: LV Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20130320 Ref country code: GR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20130621 Ref country code: FI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20130320 |
|
| REG | Reference to a national code |
Ref country code: NL Ref legal event code: VDEP Effective date: 20130320 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: HR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20130320 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20130320 Ref country code: NL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20130320 Ref country code: IS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20130720 Ref country code: RO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20130320 Ref country code: CZ Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20130320 Ref country code: PT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20130722 Ref country code: EE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20130320 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: PL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20130320 Ref country code: CY Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20130320 |
|
| BERE | Be: lapsed |
Owner name: KME GERMANY G.M.B.H. & CO. KG Effective date: 20130531 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MC Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20130320 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PL |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20130320 Ref country code: LI Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20130531 Ref country code: CH Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20130531 |
|
| 26N | No opposition filed |
Effective date: 20140102 |
|
| GBPC | Gb: european patent ceased through non-payment of renewal fee |
Effective date: 20130620 |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: MM4A |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20130320 Ref country code: BE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20130531 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: ST Effective date: 20140131 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R097 Ref document number: 502009006517 Country of ref document: DE Effective date: 20140102 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20130530 Ref country code: GB Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20130620 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FR Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20130531 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20130320 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: TR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20130320 |
|
| REG | Reference to a national code |
Ref country code: AT Ref legal event code: MM01 Ref document number: 601732 Country of ref document: AT Kind code of ref document: T Effective date: 20140530 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20130320 Ref country code: LU Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20130530 Ref country code: HU Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT; INVALID AB INITIO Effective date: 20090530 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: AT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20140530 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R081 Ref document number: 502009006517 Country of ref document: DE Owner name: KME GERMANY GMBH, DE Free format text: FORMER OWNER: KME SPECIAL PRODUCTS GMBH, 49074 OSNABRUECK, DE Ref country code: DE Ref legal event code: R081 Ref document number: 502009006517 Country of ref document: DE Owner name: SANDKAEMPER, BERTHOLD, DE Free format text: FORMER OWNER: KME SPECIAL PRODUCTS GMBH, 49074 OSNABRUECK, DE Ref country code: DE Ref legal event code: R081 Ref document number: 502009006517 Country of ref document: DE Owner name: KME SPECIAL PRODUCTS GMBH, DE Free format text: FORMER OWNER: KME SPECIAL PRODUCTS GMBH, 49074 OSNABRUECK, DE Ref country code: DE Ref legal event code: R081 Ref document number: 502009006517 Country of ref document: DE Owner name: SANDKAEMPER, BERTHOLD, DE Free format text: FORMER OWNER: KME GERMANY GMBH & CO. KG, 49074 OSNABRUECK, DE Ref country code: DE Ref legal event code: R081 Ref document number: 502009006517 Country of ref document: DE Owner name: KME GERMANY GMBH & CO. KG, DE Free format text: FORMER OWNER: KME GERMANY GMBH & CO. KG, 49074 OSNABRUECK, DE |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R081 Ref document number: 502009006517 Country of ref document: DE Owner name: SANDKAEMPER, BERTHOLD, DE Free format text: FORMER OWNERS: KME GERMANY GMBH & CO. KG, 49074 OSNABRUECK, DE; SANDKAEMPER, BERTHOLD, 49124 GEORGSMARIENHUETTE, DE Ref country code: DE Ref legal event code: R081 Ref document number: 502009006517 Country of ref document: DE Owner name: KME GERMANY GMBH, DE Free format text: FORMER OWNERS: KME GERMANY GMBH & CO. KG, 49074 OSNABRUECK, DE; SANDKAEMPER, BERTHOLD, 49124 GEORGSMARIENHUETTE, DE Ref country code: DE Ref legal event code: R081 Ref document number: 502009006517 Country of ref document: DE Owner name: SANDKAEMPER, BERTHOLD, DE Free format text: FORMER OWNERS: KME SPECIAL PRODUCTS GMBH, 49074 OSNABRUECK, DE; SANDKAEMPER, BERTHOLD, 49124 GEORGSMARIENHUETTE, DE Ref country code: DE Ref legal event code: R081 Ref document number: 502009006517 Country of ref document: DE Owner name: KME GERMANY GMBH, DE Free format text: FORMER OWNERS: KME SPECIAL PRODUCTS GMBH, 49074 OSNABRUECK, DE; SANDKAEMPER, BERTHOLD, 49124 GEORGSMARIENHUETTE, DE |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 20260522 Year of fee payment: 18 |