EP2125292B1 - Verfahren und vorrichtung zum oberflächenstrahlen eines teilelements eines bauteils einer gasturbine - Google Patents
Verfahren und vorrichtung zum oberflächenstrahlen eines teilelements eines bauteils einer gasturbine Download PDFInfo
- Publication number
- EP2125292B1 EP2125292B1 EP07856057.0A EP07856057A EP2125292B1 EP 2125292 B1 EP2125292 B1 EP 2125292B1 EP 07856057 A EP07856057 A EP 07856057A EP 2125292 B1 EP2125292 B1 EP 2125292B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- peening
- vibration device
- sealing
- relative
- sealing fin
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Not-in-force
Links
- 238000000034 method Methods 0.000 title claims abstract description 21
- 238000007789 sealing Methods 0.000 claims abstract description 52
- 238000005480 shot peening Methods 0.000 claims abstract description 6
- IHQKEDIOMGYHEB-UHFFFAOYSA-M sodium dimethylarsinate Chemical class [Na+].C[As](C)([O-])=O IHQKEDIOMGYHEB-UHFFFAOYSA-M 0.000 claims description 11
- 238000005422 blasting Methods 0.000 abstract description 44
- 238000005192 partition Methods 0.000 description 10
- 230000002093 peripheral effect Effects 0.000 description 8
- 238000009826 distribution Methods 0.000 description 4
- 238000005304 joining Methods 0.000 description 3
- 230000005855 radiation Effects 0.000 description 3
- 238000007711 solidification Methods 0.000 description 3
- 230000008023 solidification Effects 0.000 description 3
- 238000005452 bending Methods 0.000 description 2
- 230000001360 synchronised effect Effects 0.000 description 2
- 238000005299 abrasion Methods 0.000 description 1
- 230000006978 adaptation Effects 0.000 description 1
- 230000001419 dependent effect Effects 0.000 description 1
- 238000011161 development Methods 0.000 description 1
- 230000018109 developmental process Effects 0.000 description 1
- 230000009977 dual effect Effects 0.000 description 1
- 230000007704 transition Effects 0.000 description 1
Images
Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B24—GRINDING; POLISHING
- B24C—ABRASIVE OR RELATED BLASTING WITH PARTICULATE MATERIAL
- B24C1/00—Methods for use of abrasive blasting for producing particular effects; Use of auxiliary equipment in connection with such methods
- B24C1/10—Methods for use of abrasive blasting for producing particular effects; Use of auxiliary equipment in connection with such methods for compacting surfaces, e.g. shot-peening
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B24—GRINDING; POLISHING
- B24C—ABRASIVE OR RELATED BLASTING WITH PARTICULATE MATERIAL
- B24C5/00—Devices or accessories for generating abrasive blasts
- B24C5/005—Vibratory devices, e.g. for generating abrasive blasts by ultrasonic vibrations
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F01—MACHINES OR ENGINES IN GENERAL; ENGINE PLANTS IN GENERAL; STEAM ENGINES
- F01D—NON-POSITIVE DISPLACEMENT MACHINES OR ENGINES, e.g. STEAM TURBINES
- F01D5/00—Blades; Blade-carrying members; Heating, heat-insulating, cooling or antivibration means on the blades or the members
- F01D5/12—Blades
- F01D5/28—Selecting particular materials; Particular measures relating thereto; Measures against erosion or corrosion
- F01D5/286—Particular treatment of blades, e.g. to increase durability or resistance against corrosion or erosion
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F05—INDEXING SCHEMES RELATING TO ENGINES OR PUMPS IN VARIOUS SUBCLASSES OF CLASSES F01-F04
- F05D—INDEXING SCHEME FOR ASPECTS RELATING TO NON-POSITIVE-DISPLACEMENT MACHINES OR ENGINES, GAS-TURBINES OR JET-PROPULSION PLANTS
- F05D2230/00—Manufacture
- F05D2230/40—Heat treatment
- F05D2230/41—Hardening; Annealing
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y10—TECHNICAL SUBJECTS COVERED BY FORMER USPC
- Y10T—TECHNICAL SUBJECTS COVERED BY FORMER US CLASSIFICATION
- Y10T29/00—Metal working
- Y10T29/47—Burnishing
- Y10T29/479—Burnishing by shot peening or blasting
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y10—TECHNICAL SUBJECTS COVERED BY FORMER USPC
- Y10T—TECHNICAL SUBJECTS COVERED BY FORMER US CLASSIFICATION
- Y10T29/00—Metal working
- Y10T29/49—Method of mechanical manufacture
- Y10T29/49316—Impeller making
- Y10T29/4932—Turbomachine making
- Y10T29/49325—Shaping integrally bladed rotor
Definitions
- the invention relates to a method and a device for surface blasting, in particular for ultrasonic shot peening at least one sub-element of a component, in particular a blisk of a gas turbine of the kind specified in the preambles of claims 1 and 9 respectively.
- Such a method and such a device are for example already in the EP 1 101 568 B1 as known, wherein the rotor blades of a rotor designed as a blisk are shot peened to improve their fatigue strength.
- the rotor is positioned in a holding device, so that it is rotatably supported about its axis of rotation.
- a vibration device in the form of an ultrasonic sonotrode is arranged with an at least approximately horizontally extending oscillating surface.
- the blasting chamber is thereby bounded both axially - ie in the region of the broad sides of the rotor - as well as radially - ie in the field of rotor blades - the blisk by corresponding chamber walls.
- Object of the present invention is therefore to provide a method and an apparatus of the type mentioned, with which previously not to be processed sub-elements of the component of the gas turbine without the risk of deformation or distortion can be processed by surface blasting.
- the surface of the at least one vibration device and a thin-walled Dichtfin relative to its extension direction at an angle between 70 ° and 90 ° are positioned relative to each other.
- the hitherto in the surface blasting of a rotor, in particular a blisk, not editable without deformation or distortion thin-walled Dichtfin process that the surface of the at least one vibration device is arranged in relation to the Dichtfin in the specified angular range.
- the sealing fin Since the sealing fin is thus subjected to blasting material on both sides in the same way, deformation or even bending away of the usually a few millimeters thick and high partial elements under the influence of the ball hanger is avoided.
- the end face or tip of the respective sealing fin which comes into contact with an inlet or squirting lining during operation of the engine, is solidified in an optimum manner. As a result, the abrasion hardness and the life of the end face or tip of the sealing fin increase considerably.
- Another advantage is that the joining zones of the rotor or the blisk, which are often arranged in the region of the thin-walled sealing fins, can be effectively consolidated so that the tensile residual stresses in the heat-affected zone of the joint can be converted near the surface into compressive stresses.
- an optionally slightly oblique arrangement of the surface of the at least one vibration device with respect to the direction of extension of the sealing fins can be achieved that the web neck - ie the transition region between the Dichtfin and a supporting outer circumferential wall of the rotor - is solidified.
- the surface of the at least one vibration device and the sealing fin are positioned relative to one another with respect to its extension direction at an angle between 85 ° and 90 °, and in particular at least approximately perpendicularly.
- the surface of the at least one vibration device is preferably positioned at least approximately perpendicular relative to the sealing finger to be processed, so that a particularly uniform and synchronous radiation of the two broad sides of the sealing fin results and deformation or bending away of the sealing finger is impossible.
- a particularly uniform and reproducible solidification of the respective sealing fins can be achieved if it is processed in a blasting chamber comprising the associated vibration device.
- a blasting chamber comprising the associated vibration device.
- Through the blasting chamber can be achieved in a simple manner a constant amount of blasting and thus a uniform and uniform jet result.
- boundary walls of the blasting chamber are arranged substantially parallel to this with respect to the direction of extension of the sealing fin, this has the advantage that a particularly synchronous and uniform radiation of the two broad sides can be achieved.
- a plurality of sealing fins are processed in a common blasting chamber. This results in a process optimized with regard to the processing time.
- the partitions can fulfill a dual function as a respective boundary wall, wherein the two adjacent jet chambers can be arranged in close proximity to each other.
- the blasting chamber is provided with chamber walls which are at least partially flexible.
- the device according to the invention can also be used with different components with differing geometry.
- a distribution device is preferably provided within the blasting chamber, with which the blasting material can be distributed over the surface of the at least one vibration device.
- the vibration device is preferably arranged correspondingly at a lowest point of the surfaces of the vibration devices, so that blasting material collecting there is uniformly distributed or also positioned in upper regions of the surfaces.
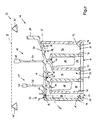
- a rotatable rotor of a gas turbine in the form of a blisk 10 which is shown in a schematic and axial sectional view, two stages can be discerned here, to which a first and a second disk 12, 14 and a ring of first and second rotor blades 16, 18 are assigned.
- a substantially outer-peripheral-side platform 20, shown in the form of a line can be seen, to which in each case a sub-platform region 22 connects radially inwards.
- Each of the two sub-deck regions 22 merges radially inwardly into a respective disk neck 24 that connects the associated sub-platform region 22 to a disk body 26.
- the radially inner end of the respective disk body 26 is formed by an associated hub 28, which is a counterweight to the respective rotor blades 16, 18.
- the two disks 12, 14 are connected via a peripheral wall 30, which is rotationally symmetrical about an axis of rotation R of the blisk 10 and extends on one side up to a wing 32 and on the other side up to a flange 34.
- the present Blisk 10 comprises five thin-walled Dichtfins 36 formed as sub-elements, which protrude radially circumferentially approximately perpendicular with respect to the rotation axis R of the blisk 10 of the peripheral wall 30 to the outside.
- These thin-walled sealing fins 36 are also generally called “fin sealing lips” or “sealing webs” and have, for example, a radial height of 3 mm and a thickness of 2 mm.
- the sealing fins 36 serve to cooperate with an inlet or scraper lining, not shown, which rotates on the inside circumference of turbine-resistant guide vanes (also not shown) in a ring around the respectively associated sealing finger 36.
- the sealing fins 36 In order to consolidate the sealing fins 36 by surface blasting by means of a blasting material, in particular in the form of spheres, in the present case there are a total of three blasting chambers 38, 40, 42 provided, which are bounded by respective boundary walls or dividing walls 44, 45, 46, 47, 48, 49 or divided from each other.
- two further jet chambers 50 are provided, within which the rotor blades 16, 18 can be solidified by means of surface jets.
- the blasting chambers 38, 40, 42 are also assigned end walls 52, which may optionally have corresponding recesses in the area of the sealing fins 36.
- the four central boundary or partition walls 45, 46, 47, 48 are each sealed against the associated platform 20 of the rotor blades 16, 18. In this way, a loss or a transfer of blasting material from one to the other blasting chamber 3 8, 40, 42 and 50 are prevented.
- Between the respective boundary or partition wall 45, 46, 47, 48 and the associated platform 20 can be arranged corresponding sealing means.
- the gap or the distance between the respective boundary or partition wall 45, 46, 47, 48 and the associated platform 20 is selected so that the blasting material can not pass between them.
- the outer boundary or partition walls 44 and 49 are arranged sealed relative to the peripheral wall 30 in a corresponding manner.
- the boundary or partition walls 44, 45, 46, 47, 48, 49 may also be designed to be flexible in order to achieve an adaptation to components or rotors with different geometries.
- each have a surface 54 of an associated vibration device 56 is provided, which in the present case as an ultrasonic sonotrode not shown and is assigned as an end boundary wall of the respective blasting chamber 38, 40, 42 ,
- the respective surface 54 of the vibration device 56 is caused to oscillate, as a result of which the grit-which in the present case is in the form of a sphere-is accelerated for shot peening.
- one and the same vibration device 56 is used for all the jet chambers 38, 40, 42-that is to say also for the jet chambers 50 of the rotor blades 16, 18 the respective blasting chamber 38, 40, 42 and 50 associated vibrating or the blasting material acting surface 54 respectively by the boundary or partition walls 44, 45, 46, 47, 48, 49 are divided.
- each of the blasting chambers 38, 40, 42 may also have a separate vibration device 56.
- Each of the sealing fins 36 comprises two broad sides 58, 60, which are annular in plan view, and a rounded, narrow end face 62. Furthermore, it can be seen that each sealing finger 36 comprises a web neck 64, in which the circumferential wall 30 merges into the sealing finger 36.
- the Dichtfin 36 - as can be seen in particular from Fig. 1 - taper towards the outer peripheral side, with the respective individual faces of each of the two broad sides 58, 60 extend substantially plane-parallel to each other.
- a radial extension direction is shown on one of the sealing fins 36 with the dot-dash line E (blasting chamber 38). In this case, this extension direction E is essentially identical for all sealing fins 36.
- this angle ⁇ is at least approximately 90 °, since in this way a particularly uniform radiation of both broad sides 58, 60 of the respective sealing finger 36 can be realized.
- This resulting particularly advantageous solidification of the two broad sides 58, 60 turns in particular also when the angle ⁇ is between 85 ° and 90 °.
- each of the surfaces 54 of the associated vibrator 56 and a respective surface normal O (blasting chamber 42) of the respective broad side 58, 60 of the corresponding sealing finger 36 are substantially at least approximately parallel relative to one another.
- the boundary or partition walls 44, 45, 46, 47, 48, 49 of the jet chambers 38, 40, 42 extend in this case substantially parallel to the extension direction E of the respective sealing web 36 or parallel to their respective broad sides 58, 60.
- the surface 54 is not arranged at least approximately perpendicular to the radial extension direction of the sealing finger 36, but the angle ⁇ is between 70 ° and 90 °, so each of the boundary walls or partitions 44, 45, 46, 47, 48, 49 relative to the respective surface normal O course, in a correlating angle.
- the relative arrangement of the sealing fins 36 with respect to the corresponding surfaces 54 of the associated vibration device 56 can either be done by positioning the respective blasting chamber 38, 40, 42 correspondingly opposite the blisk 10, or vice versa, that the blisk 10 corresponding to the respective blasting chamber 38, 40, 42 is arranged.
- a retaining device 66 can be provided, by means of which the blisk 10 can be arranged opposite the blasting chamber 38, 40, 42.
- the holding device 66 includes, for example, in the figure, only schematically indicated bearing blocks 68 through which the blisk 10 is rotatably mounted about its axis of rotation R.
- each of the sealing fins 36 can be circumferentially solidified or blasted in one process step.
- the relative positioning of the sealing fins 36 and the surfaces 54 can also be made by the chamber walls 44, 45, 46, 47, 48, 49 of the respective blasting chamber 38, 40, 42 serving as stops against the peripheral wall 30 of the blisk 10.
- a distribution device 70 is provided, which also has a vibrating Surface 72 includes.
- the distribution device 72 can also be designed as an ultrasonic sonotrode.
- other configurations such as, for example, a compressed-air device would also be conceivable, with which a homogeneous distribution of the blasting material over the respective surfaces 54 can be realized.
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Chemical & Material Sciences (AREA)
- Materials Engineering (AREA)
- General Engineering & Computer Science (AREA)
- Turbine Rotor Nozzle Sealing (AREA)
Description
- Die Erfindung betrifft ein Verfahren und eine Vorrichtung zum Oberflächenstrahlen, insbesondere zum Ultraschall-Kugelstrahlen wenigstens eines Teilelements eines Bauteils, insbesondere einer Blisk einer Gasturbine der in den Oberbegriffen der Patentansprüche 1 bzw. 9 angegebenen Art.
- Ein solches Verfahren und eine derartige Vorrichtung sind beispielsweise bereits aus der
EP 1 101 568 B1 als bekannt zu entnehmen, wobei die Rotorschaufeln eines als Blisk ausgebildeten Rotors zur Verbesserung ihrer Ermüdungsfestigkeit kugelgestrahlt werden. Hierzu wird der Rotor in einer Halteeinrichtung positioniert, so dass dieser um seine Rotationsachse drehbar gehalten ist. Durch Drehung des Rotors werden dessen Rotorschaufeln durch eine Strahlkammer geführt, an deren Unterseite eine Vibrationseinrichtung in Form einer Ultraschall-Sonotrode mit einer zumindest annähernd horizontal verlaufenden schwingenden Oberfläche angeordnet ist. Die Strahlkammer wird dabei sowohl axial - also im Bereich der Breitseiten des Rotors - wie auch radial - also im Bereich der Rotorschau-feln - der Blisk durch entsprechende Kammerwände begrenzt. - Dokument
EP 1623794 zeigt ein Verfahren und eine Vorrichtung gemäß dem Oberbegriff der Ansprüche 1 und 7. - Ein Problem von heute bekannten derartigen Verfahren zum Oberflächenstrahlen von Rotoren ist es, dass insbesondere bei dünnwandigen Teilelementen die Gefahr einer Verformung bzw. eines Verzugs durch das Oberflächenstrahlen besteht. Aus diesem Grund ist es heute üblich, derartige Teilelemente insbesondere mittels einer Abdeckung zu schützen. Da derartige dünnwandige Teilelemente beispielsweise einer Blisk oftmals in einem Fügbereich mit einer benachbarten Blisk liegen, kann diese Abdeckung zu einer .unzureichenden Verfestigung der Fügbereiche führen. Darüber hinaus ergibt sich die weitere Problematik, dass das Teilelement selbst ebenfalls nicht verfestigt werden kann.
- Aufgabe der vorliegenden Erfindung ist es daher, ein Verfahren und eine Vorrichtung der eingangs genannten Art zu schaffen, mit welchen bislang nicht zu bearbeitende Teilelemente des Bauteils der Gasturbine ohne die Gefahr von Verformungen oder Verzug durch Oberflächenstrahlen bearbeitet werden können.
- Diese Aufgabe wird erfindungsgemäß durch ein Verfahren sowie eine Vorrichtung mit den Merkmalen der Patentansprüche 1 bzw. 7 gelöst. Vorteilhafte Ausgestaltungen mit zweckmäßigen und nicht-trivialen Weiterbildungen der Erfindung sind in den jeweiligen abhängigen Patentansprüchen angegeben.
- Bei dem erfindungsgemäßen Verfahren ist es vorgesehen, dass die Oberfläche der wenigstens einen Vibrationseinrichtung und ein dünnwandiger Dichtfin bezogen auf dessen Erstreckungsrichtung in einem Winkel zwischen 70° und 90° relativ zueinander positioniert werden. Mit anderen Worten ist es erfindungsgemäß vorgesehen, die bislang beim Oberflächenstrahlen eines Rotors, insbesondere einer Blisk, nicht ohne Verformungen bzw. Verzug bearbeitbaren dünnwandigen Dichtfin dadurch zu bearbeiten, dass die Oberfläche der wenigstens einen Vibrationseinrichtung in Bezug den Dichtfin in dem angegebenen Winkelbereich angeordnet ist. Durch diese entsprechende Anordnung der Oberfläche der Vibrationseinrichtung relativ zu dem Dichtfin wird dabei erreicht, dass dessen Breitseiten während des Strahlvorgangs synchron mit Strahlgut bearbeitet werden können. Da der Dichtfin somit von beiden Seiten gleichermaßen mit Strahlgut beaufschlagt wird, wird eine Deformation oder gar ein Wegbiegen der üblicherweise wenige Millimeter dicken und hohen Teilelemente unter dem Einfluss des Kugelhagels vermieden. Die Stirnseite bzw. Spitze des jeweiligen Dichtfins, welche im Betrieb des Triebwerks mit einem Einlauf- oder Anstreifbelag in Kontakt kommt, wird hingegen in optimaler Weise verfestigt. Hierdurch steigen die Abriebhärte und die Lebensdauer der Stirnseite bzw. Spitze des Dichtfins erheblich.
- Ein weiterer Vorteil ist es, dass die oftmals im Bereich der dünnwandigen Dichtfins angeordneten Fügezonen des Rotors bzw. der Blisk effektiv verfestigt werden können, so dass die Zugeigenspannungen in der Wärmeeinflusszone der Fügung oberflächennah in Druckspannungen umgewandelt werden können. Bei einer gegebenenfalls etwas schrägen Anordnung der Oberfläche der wenigstens einen Vibrationseinrichtung in Bezug auf die Erstreckungsrichtung des Dichtfins kann erreicht werden, dass dessen Steghals - also der Übergangsbereich zwischen dem Dichtfin und einer diesen tragenden Außenumfangswand des Rotors - verfestigt wird.
- In einer besonders vorteilhaften Ausführungsform werden die Oberfläche der wenigstens einen Vibrationseinrichtung und der Dichtfin bezogen auf dessen Erstreckungsrichtung in einem Winkel zwischen 85° und 90°, und insbesondere zumindest annähernd senkrecht, relativ zueinander positioniert. Mit anderen Worten wird die Oberfläche der wenigstens einen Vibrationseinrichtung vorzugsweise zumindest etwa senkrecht relativ zu dem zu bearbeitenden Dichtfin positioniert, so dass sich eine besonders gleichmäßige und synchrone Strahlung der beiden Breitseiten des Dichtfins ergibt und eine Deformation oder ein Wegbiegen des Dichtfin verunmöglicht ist.
- Eine besonders gleichmäßige und reproduzierbare Verfestigung des jeweiligen Dichtfins lässt sich erreichen, wenn dieser in einer die zugeordnete Vibrationseinrichtung umfassenden Strahlkammer bearbeitet wird. Durch die Strahlkammer kann dabei auf einfache Weise eine gleich bleibende Menge an Strahlgut und somit ein einheitliches und gleichmäßiges Strahlergebnis erzielt werden.
- Sind die Begrenzungswände der Strahlkammer bezogen auf die Erstreckungsrichtung des Dichtfins im Wesentlichen parallel zu diesem angeordnet, so hat dies den Vorteil, dass sich eine besonders synchrone und gleichmäßige Strahlung der beiden Breitseiten realisieren lässt.
- In weiterer Ausgestaltung der Erfindung werden eine Mehrzahl von Dichtfins in einer gemeinsamen Strahlkammer bearbeitet. Hierdurch ergibt sich ein hinsichtlich der Bearbeitungszeit optimiertes Verfahren.
- Die im Bezug auf das erfindungsgemäße Verfahren beschriebenen Vorteile gelten identisch auch für die Vorrichtung gemäß der Erfindung.
- Dabei hat es sich bei der Vorrichtung als besonders vorteilhaft gezeigt, wenn eine Strahlkammer mit Begrenzungswänden ausgestattet ist, welche als Trennwände zwei aneinander angrenzende Strahlkammern voneinander unterteilen. Hierdurch können die Trennwände eine Doppelfunktion als jeweilige Begrenzungswand erfüllen, wobei die beiden benachbarten Strahlkammern in engem Abstand zueinander angeordnet sein können.
- Als weiterhin vorteilhaft hat es sich gezeigt, wenn die Strahlkammer mit Kammerwänden versehen ist, welche zumindest bereichsweise flexibel ausgebildet sind. Hierdurch kann die erfindungsgemäße Vorrichtung auch bei unterschiedlichen Bauteilen mit differierender Geometrie eingesetzt werden.
- Schließlich hat es sich als vorteilhaft gezeigt, wenn eine Verteilungseinrichtung vorzugsweise innerhalb der Strahlkammer vorgesehen ist, mit welcher das Strahlgut über die Oberfläche der wenigstens einen Vibrationseinrichtung verteilbar ist. Die Vibrationseinrichtung wird bevorzugt entsprechend an einer tiefsten Stelle der Oberflächen der Vibrationseinrichtungen angeordnet, so dass sich dort sammelndes Strahlgut gleichmäßig verteilt bzw. auch in oberen Bereichen der Oberflächen positioniert wird. Insgesamt wird somit erreicht, über die gesamten Oberflächen eine einheitliche Menge an Strahlgut vorliegt, so dass sich eine äußerst gleichmäßige Verfestigung des Dichtfins realisieren lässt.
- Weitere Vorteile, Merkmale und Einzelheiten der Erfindung ergeben sich aus der nachfolgenden Beschreibung eines bevorzugten Ausführungsbeispiels sowie anhand der Zeichnung.
- Diese zeigt in einer schematischen Schnittansicht einen Rotor einer Gasturbine in Form einer Blisk, welche vorliegend zwei Stufen und im Bereich einer Umfangswand eine Mehrzahl von außenumfangseitig umlaufenden dünnwandigen Dichtfins umfasst, in deren Bereich jeweils zugeordnete Strahlkammern mit jeweils zugehörigen Vibrationseinrichtungen vorgesehen sind, deren jeweilige Oberflächen relativ zu dem zugeordneten Dichtfin bezogen auf dessen Erstreckungsrichtung in einem Winkel von im Wesentlichen 90° positioniert sind.
- Von einem in einer schematischen und axialen Schnittansicht dargestellten drehbaren Rotor einer Gasturbine in Form einer Blisk 10 sind vorliegend zwei Stufen erkennbar, welchen jeweils eine erste und eine zweite Scheibe 12, 14 sowie ein Kranz von ersten und zweiten Rotorschaufeln 16, 18 zugeordnet ist. Von jeder der Scheiben 12, 14 ist im Wesentlichen eine linienförmig dargestellte, außenumfangseitige Plattform 20 erkennbar, an welche sich radial nach innen jeweils ein Unterplattformbereich 22 anschließt. Jeder der beiden Unterplattformbereiche 22 geht radial in Richtung nach innen in einen jeweiligen Scheibenhals 24 über, der den zugehörigen Unterplattformbereich 22 mit einem Scheibenkörper 26 verbindet. Das radial innere Ende des jeweiligen Scheibenkörpers 26 wird durch eine zugehörige Nabe 28 gebildet, welche ein Gegengewicht zu den jeweiligen Rotorschaufeln 16, 18 darstellt. Die beiden Scheiben 12, 14 sind über eine Umfangswand 30 verbunden, welche rotationssymmetrisch um eine Rotationsachse R der Blisk 10 ausgebildet ist und sich auf die einen Seite bis zu einem Wing 32 und auf die andere Seite bis zu einem Flansch 34 hin erstreckt.
- Außenumfangseitig der Umfangswand 30 umfasst die vorliegende Blisk 10 fünf als Teilelemente ausgebildete dünnwandige Dichtfins 36, welche radial umlaufend etwa senkrecht im Bezug auf die Rotationsachse R der Blisk 10 von der Umfangswand 30 nach außen hin abstehen. Diese dünnwandigen Dichtfins 36 werden im Allgemeinen auch "Fin-Dichtlippen" oder "Dichtstege" genannt und weisen beispielsweise eine radiale Höhe von 3 mm und eine Dicke von 2 mm auf. Die Dichtfins 36 dienen zum Zusammenwirken mit einem nicht dargestellten Einlauf- oder Anstreifbelag, welcher innenumfangsseitig von ebenfalls nicht dargestellten turbinenfesten Leitschaufeln ringförmig um den jeweils zugehörigen Dichtfin 36 umläuft.
- Um die Dichtfins 36 durch Oberflächenstrahlen mittels eines Strahlguts insbesondere in Form von Kugeln zu verfestigten, sind vorliegend insgesamt drei Strahlkammer 38, 40, 42 vorgesehen, welche durch jeweilige Begrenzungs- bzw. Trennwände 44, 45, 46, 47, 48, 49 begrenzt bzw. voneinander unterteilt sind. Neben den drei, den jeweiligen Dichtfins 36 zugeordneten Strahlkammern 38, 40, 42 sind zwei weitere Strahlkammer 50 vorgesehen, innerhalb welchen die Rotorschaufeln 16, 18 mittels Oberflächenstrahlen verfestigt werden können. Neben den Begrenzungs- bzw. Trennwänden 44, 45, 46, 47, 48, 49 sind den Strahlkammer 38, 40, 42 auch Stirnwände 52 zugeordnet, welche im Bereich der Dichtfins 36 gegebenenfalls entsprechende Aussparungen aufweisen können.
- Aus der Figur ist erkennbar, dass die vier mittleren Begrenzungs- bzw. Trennwände 45, 46, 47, 48 jeweils gegen die zugeordnete Plattform 20 der Rotorschaufeln 16, 18 abgedichtet sind. Hierdurch kann ein Verlust bzw. ein Übertritt von Strahlgut aus der einen in die andere Strahlkammer 3 8, 40, 42 bzw. 50 verhindert werden. Zwischen der jeweiligen Begrenzungs- bzw. Trennwand 45, 46, 47, 48 und der zugeordneten Plattform 20 können dabei entsprechende Dichtmittel angeordnet sein. Alternativ oder zusätzlich ist der Spalt bzw. der Abstand zwischen der jeweiligen Begrenzungs- bzw. Trennwand 45, 46, 47, 48 und der zugeordneten Plattform 20 so gewählt, dass das Strahlgut nicht dazwischen hindurch gelangen kann. Die äußeren Begrenzungs- bzw. Trennwände 44 bzw. 49 sind in entsprechender Weise gegenüber der Umfangswand 30 abgedichtet angeordnet. Darüber hinaus können die Begrenzungs- bzw. Trennwände 44, 45, 46, 47, 48, 49 auch flexibel ausgebildet sein, um eine Anpassung an Bauteile bzw. Rotoren mit unterschiedlicher Geometrie zu erreichen.
- Auf der den Dichtfins 36 gegenüberliegenden Seite der zugeordneten Strahlkammer 38, 40, 42 ist jeweils eine Oberfläche 54 einer zugeordneten Vibrationseinrichtung 56 vorgesehen, welche vorliegend als nicht weiter dargestellte Ultraschall-Sonotrode ausgebildet und als stirnseitige Begrenzungswand der jeweiligen Strahlkammer 38, 40, 42 zugeordnet ist. Mittels der jeweiligen Ultraschall-Sonotrode ist die jeweilige Oberfläche 54 der Vibrationseinrichtung 56 in Schwingung zu versetzen, wodurch das Strahlgut - welches vorliegend als Kugel ausgebildet ist - zum Kugelstrahlen beschleunigt wird. Im vorliegenden Ausführungsbeispiel wird für alle Strahlkammern 38, 40, 42 - also auch für die Strahlkammern 50 der Rotorschaufeln 16, 18 - ein und dieselbe Vibrationseinrichtung 56 eingesetzt, wobei die der jeweiligen Strahlkammer 38, 40, 42 bzw.50 zugeordnete vibrierende bzw. das Strahlgut beaufschlagende Oberfläche 54 entsprechend durch die Begrenzungs- bzw. Trennwände 44, 45, 46, 47, 48, 49 unterteilt sind. Als im Rahmen der Erfindung mit umfasst ist es jedoch zu betrachten, dass jede der Strahlkammer 38, 40, 42 auch eine separate Vibrationseinrichtung 56 aufweisen kann.
- Jeder der Dichtfins 36 umfasst zwei - in Draufsicht ringförmige - Breitseiten 58, 60 sowie eine abgerundete schmale Stirnseite 62. Weiterhin ist erkennbar, dass jeder Dichtfin 36 einen Steghals 64 umfasst, bei welchem die Umfangswand 30 in den Dichtfin 36 übergeht. Gegebenenfalls kann sich der Dichtfin 36 - wie insbesondere aus Fig. 1 erkennbar ist - zur Außenumfangseite hin verjüngen, wobei sich die jeweils einzelnen Teilflächen jeder der beiden Breitseiten 58, 60 im Wesentlichen planparallel zueinander erstrecken. Dabei ist mit der strichpunktierten Linie E (Strahlkammer 38) eine radiale Erstreckungsrichtung an einem der Dichtfins 36 dargestellt. Diese Erstreckungsrichtung E ist vorliegend bei allen Dichtfins 36 im Wesentlichen identisch.
- Damit beim Kugelstrahlen die Dichtfins 36 nicht verformt bzw. verbogen oder anderweitig verzogen werden, sind die Oberflächen 54 der dem jeweiligen Dichtfin 36 zugeordneten Vibrationseinrichtungen 56 bezogen auf die radiale Erstreckungsrichtung E des entsprechenden Dichtfins 36 in einem Winkel α zwischen 70° und 90° relativ zueinander positioniert. Im vorliegenden Ausführungsbeispiel beträgt dieser Winkel α zumindest annähernd 90°, da sich hierdurch eine besonders gleichmäßige Strahlung beider Breitseiten 58, 60 des jeweiligen Dichtfins 36 realisieren lässt. Diese sich hierdurch ergebende besonders vorteilhafte Verfestigung der beiden Breitseiten 58, 60 stellt sich insbesondere auch ein, wenn der Winkel α zwischen 85° und 90° liegt. Demzufolge verlaufen im vorliegenden Ausführungsbeispiel jede der Oberflächen 54 der zugeordneten Vibrationseinrichtung 56 und eine jeweilige Oberflächennormale O (Strahlkammer 42) der jeweils korrespondierenden Breitseite 58, 60 des entsprechenden Dichtfins 36 im Wesentlichen zumindest etwa parallel relativ zueinander. Mittels der Oberfläche 54 der Vibrationseinrichtung 56 werden somit die zwei einander gegenüberliegenden Breitseiten 58, 60 des Dichtfins 36 synchron oberflächengestrahlt. Die Begrenzungs- bzw. Trennwände 44, 45, 46, 47, 48, 49 der Strahlkammern 38, 40, 42 verlaufen vorliegend im Wesentlichen parallel zur Erstreckungsrichtung E des jeweiligen Dichtstegs 36 bzw. parallel zu dessen jeweiligen Breitseiten 58, 60. Wenn - wie oben erläutert - die Oberfläche 54 nicht zumindest annähernd senkrecht zur radialen Erstreckungsrichtung des Dichtfins 36 angeordnet ist, sondern der Winkel α zwischen 70° und 90° beträgt, so verläuft jede der Begrenzungs- bzw. Trennwände 44, 45, 46, 47, 48, 49 relativ zu der jeweiligen Oberflächennormalen O natürlich auch in einem korrelierenden Winkel.
- Die relative Anordnung der Dichtfins 36 in Bezug auf die korrespondierenden Oberflächen 54 der zugeordneten Vibrationseinrichtung 56 kann entweder dadurch geschehen, dass die jeweilige Strahlkammer 38, 40, 42 entsprechend gegenüber der Blisk 10 positioniert wird, oder aber umgekehrt, dass die Blisk 10 entsprechend gegenüber der jeweiligen Strahlkammer 38, 40, 42 angeordnet wird. In letzterem Fall kann - wie vorliegend gezeigt - eine Halteeinrichtung 66 vorgesehen werden, durch welche die Blisk 10 gegenüber der Strahlkammer 38, 40, 42 anzuordnen ist. Die Halteeinrichtung 66 umfasst dabei beispielsweise in der Figur lediglich schematisch angedeutete Lagerböcke 68, durch welche die Blisk 10 um ihre Rotationsachse R drehbar gelagert ist. Somit kann jeder der Dichtfins 36 in einem Verfahrensschritt umlaufend verfestigt bzw. gestrahlt werden. Die relative Positionierung der Dichtfins 36 und der Oberflächen 54 kann jedoch auch dadurch vorgenommen werden, dass die Kammerwände 44, 45, 46, 47, 48, 49 der jeweiligen Strahlkammer 38, 40, 42 als Anschläge gegenüber der Umfangswand 30 der Blisk 10 dienen.
- Damit sich das Strahlgut nicht übermäßig an einer tiefsten Stelle der zugeordneten Strahlkammer 38, 40, 42 sammelt, sondern vielmehr gleichmäßig über die jeweiligen Oberflächen 54 verteilt ist, ist - beispielhaft - im unteren Bereich der Strahlkammer 42 eine Verteilungseinrichtung 70 vorgesehen, welche ebenfalls eine schwingende Oberfläche 72 umfasst. Die Verteilungseinrichtung 72 kann dabei ebenfalls als Ultraschall-Sonotrode ausgebildet sein. Gleichfalls wären hier auch andere Gestaltungen wie beispielsweise eine Drucklufteinrichtung denkbar, mit welchen sich eine homogene Verteilung des Strahlguts über die jeweiligen Oberflächen 54 realisieren lässt.
- Als im Rahmen der Erfindung mit umfasst ist es zu betrachten, dass die vorliegend beschriebene Vorrichtung bzw. das zugeordnete Verfahren nicht nur bei einer Blisk 10 angewendet werden kann, sondern natürlich auch bei anderen Bauteilen von Gasturbinen.
Claims (12)
- Verfahren zum Oberflächenstrahlen, insbesondere zum Ultraschall-Kugelstrahlen, wenigstens eines Teilelements (36) eines Bauteils (10) einer Gasturbine, bei welchem das Teilelement (36) und wenigstens eine das Strahlgut beaufschlagende Oberfläche (54) einer Vibrationseinrichtung (56) relativ zueinander positioniert werden, wobei die Oberfläche (54) der wenigstens einen Vibrationseinrichtung (56) und ein Dichtfin (36) bezogen auf dessen Erstreckungsrichtung (E) in einem Winkel (α) zwischen 70° und 90° relativ zueinander positioniert werden, wobei der wenigstens eine Dichtfin (36) in mindestens einer ersten die zugeordnete Vibrationseinrichtung (56) umfassenden Strahlkammer (38, 40, 42) bearbeitet wird, Begrenzungs- bzw. Trennwände (44, 45, 46, 47, 48, 49) der Strahlkammer (38, 40, 42) bezogen auf die Erstreckungsrichtung (E) des Dichtfins (36) im Wesentlichen parallel zu diesem angeordnet werden, dadurch gekennzeichnet, dass
in mindestens einer zweiten durch die Trennwände (45,46) begrenzte Strahlkammer (50) eine Rotorschaufel (16, 18) des Bauteils (10) angeordnet ist. - Verfahren nach Anspruch 1, dadurch gekennzeichnet, dass die Oberfläche (54) der wenigstens einen Vibrationseinrichtung (56) und der Dichtfin (36) bezogen auf dessen Erstreckungsrichtung (E) in einem Winkel (α) zwischen 85° und 90°, und insbesondere zumindest annähernd senkrecht, relativ zueinander positioniert werden.
- Verfahren nach Anspruch 1 und 2, dadurch gekennzeichnet, dass mittels der Oberfläche (54) der wenigstens einen Vibrationseinrichtung (56) zwei einander gegenüberliegende Breitseiten (58, 60) des Dichtfins (36) synchron oberflächengestrahlt werden.
- Verfahren nach Anspruch 1, dadurch gekennzeichnet, dans eine Mehrzahl von Dichtfins (36) in einer gemeinsamen Strahlkammer (38,40,42) bearbeitet wird.
- Verfahren nach einem der vorhergehenden Ansprüche, dadurch gekennzeichnet, dass zum Oberflächenstrahlen des Dichtfins (36) das Bauteil (10) um seine Rotationsachse (R) gedreht wird.
- Verfahren nach einem der vorhergehenden Ansprüche, dadurch gekennzeichnet, dass das Bauteil (10) mittels einer Halteeinrichtung (66) relativ zu der Oberfläche (54) der wenigstens einen Vibrationseinrichtung (56) angeordnet wird.
- Vorrichtung zum Oberflächenstrahlen, insbesondere zum Ultraschall-Kugelstrahlen, wenigstens eines Teilelements (36) eines Bauteils (10) einer Gasturbine, mit wenigstens einer Vibrationseinrichtung (56), welche eine das Strahlgut beaufschlagende Oberfläche (54) umfasst, und mit einer Halteeinrichtung (66), mittels welcher das Teilelement (36) und die Oberfläche (54) der Vibrationseinrichtung (56) relativ zueinander positionierbar sind, wobei mittels der Halteeinrichtung (66) die Oberfläche (54) der wenigstens einen Vibrationseinrichtung (56) und ein Dichtfin (36) bezogen auf dessen Erstreckungsrichtung (E) in einem Winkel (α) zwischen 70° und 90° relativ zueinander positionierbar sind, wobei der wenigstens einen Vibrationseinrichtung (56) mindestens eine erste Strahlkammer (38, 40, 42) zugeordnet ist, in welcher der wenigstens eine Dichtfin (36) bearbeitbar ist, wobei Begrenzungs- bzw. Trennwände (44, 45, 46, 47, 48, 49) der Strahlkammer (38,40,42) bezogen auf die Oberfläche (54) der Vibrationseinrichtung (56) im Wesentlichen senkrecht zu diesem angeordnet sind, dadurch gekennzeichnet, dass mindestens eine zweite durch die Trennwände (45, 46) begrenzte Strahlkammer (50) vorhanden ist, in welcher wenigstens eine Rotorschaufel (16, 18) bearbeitbar ist.
- Vorrichtung nach Anspruch 7, dadurch gekennzeichnet, dass mittels der Halteeinrichtung (66) die Oberfläche (54) der wenigstens einen Vibrationseinrichtung (56) und der Dichtfin (36) bezogen auf dessen Erstreckungsrichtung (E) in einem Winkel (α) zwischen 85° und 90°, und insbesondere zumindest annähernd senkrecht, relativ zueinander positionierbar sind.
- Vorrichtung nach Anspruch 7 oder 8, dadurch gekennzeichnet, dass Begrenzungswände der Strahlkammer (38, 40, 42) als Trennwände (45, 46, 47, 48) ausgebildet sind,
- Vorrichtung nach einem der Ansprüche 7 bis 9, dadurch gekennzeichnet, dass ein- und dieselbe Vibrationseinrichtung (56) für eine Mehrzahl von Strahlkammern (38, 40, 42) vorgesehen ist.
- Vorrichtung nach einem der Ansprüche 7 bis 10, dadurch gekennzeichnet, dass Begrenzungs- bzw. Trennwände (44, 45, 46, 47, 48, 49) der Strahlkammer (38, 40, 42) zumindest bereichsweise flexibel ausgebildet sind.
- Vorrichtung nach einem der Ansprüche 7 bis 11, dadurch gekennzeichnet, dass eine Verteilungseinrichtung (70) vorgesehen ist, mit welcher das Strahlgut über die Oberfläche (54) der wenigstens einen Vibrationseinrichtung (56) verteilbar ist.
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE102006058678A DE102006058678A1 (de) | 2006-12-13 | 2006-12-13 | Verfahren und Vorrichtung zum Oberflächenstrahlen eines Teilelements eines Bauteils einer Gasturbine |
| PCT/DE2007/002196 WO2008071162A1 (de) | 2006-12-13 | 2007-12-05 | Verfahren und vorrichtung zum oberflächenstrahlen eines teilelements eines bauteils einer gasturbine |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP2125292A1 EP2125292A1 (de) | 2009-12-02 |
| EP2125292B1 true EP2125292B1 (de) | 2013-11-20 |
Family
ID=39232846
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP07856057.0A Not-in-force EP2125292B1 (de) | 2006-12-13 | 2007-12-05 | Verfahren und vorrichtung zum oberflächenstrahlen eines teilelements eines bauteils einer gasturbine |
Country Status (5)
| Country | Link |
|---|---|
| US (1) | US8943659B2 (de) |
| EP (1) | EP2125292B1 (de) |
| CA (1) | CA2672254A1 (de) |
| DE (1) | DE102006058678A1 (de) |
| WO (1) | WO2008071162A1 (de) |
Families Citing this family (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE102006058679A1 (de) * | 2006-12-13 | 2008-06-19 | Mtu Aero Engines Gmbh | Vorrichtung und Verfahren zum Oberflächenstrahlen eines Bauteils einer Gasturbine |
| DE102008010847A1 (de) * | 2008-02-25 | 2009-08-27 | Rolls-Royce Deutschland Ltd & Co Kg | Verfahren und Vorrichtung zum Kugelstrahlverfestigen von Bliskschaufeln |
| DE102009023060A1 (de) * | 2009-05-28 | 2010-12-02 | Mtu Aero Engines Gmbh | Verfahren und Vorrichtung zum Oberflächenverfestigen eines Bauteils, welches zumindest im Bereich seiner zu verfestigenden Oberfläche aus einer intermetallischen Verbindung besteht |
| DE102010001287A1 (de) * | 2010-01-27 | 2011-07-28 | Rolls-Royce Deutschland Ltd & Co KG, 15827 | Verfahren und Vorrichtung zur Oberflächenverfestigung von Bliskschaufeln |
| FR3004668B1 (fr) * | 2013-04-18 | 2015-06-05 | Snecma | Procede de deformation d'une piece de turbomachine par grenaillage pour correction d'un defaut geometrique |
| FR3004669B1 (fr) * | 2013-04-18 | 2015-05-15 | Snecma | Procede de deformation par grenaillage pour l'assemblage de deux pieces de turbomachine |
Family Cites Families (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| FR2689431B1 (fr) * | 1992-04-06 | 1995-10-20 | Teknoson | Procede et dispositif notamment de durcissement par ultrasons de pieces metalliques. |
| FR2801236B1 (fr) | 1999-11-18 | 2001-12-21 | Snecma | Procede et machine de grenaillage par ultrasons de pieces sur une roue |
| FR2814099B1 (fr) * | 2000-09-21 | 2002-12-20 | Snecma Moteurs | Grenaillage transversal par ultrassons des aubes sur un rotor |
| US7028378B2 (en) * | 2000-10-12 | 2006-04-18 | Sonats-Societe Des Nouvelles Applications Des Techniques De Surfaces | Method of shot blasting and a machine for implementing such a method |
| DE102004037954A1 (de) * | 2004-08-05 | 2006-03-16 | Mtu Aero Engines Gmbh | Vorrichtung zum Oberflächenstrahlen von Bauteilen |
-
2006
- 2006-12-13 DE DE102006058678A patent/DE102006058678A1/de not_active Ceased
-
2007
- 2007-12-05 CA CA002672254A patent/CA2672254A1/en not_active Abandoned
- 2007-12-05 US US12/519,127 patent/US8943659B2/en not_active Expired - Fee Related
- 2007-12-05 EP EP07856057.0A patent/EP2125292B1/de not_active Not-in-force
- 2007-12-05 WO PCT/DE2007/002196 patent/WO2008071162A1/de not_active Ceased
Also Published As
| Publication number | Publication date |
|---|---|
| US20100125990A1 (en) | 2010-05-27 |
| DE102006058678A1 (de) | 2008-07-03 |
| WO2008071162A1 (de) | 2008-06-19 |
| EP2125292A1 (de) | 2009-12-02 |
| CA2672254A1 (en) | 2008-06-19 |
| US8943659B2 (en) | 2015-02-03 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| DE3102575C2 (de) | ||
| EP2093021B1 (de) | Verfahren und Vorrichtung zum Kugelstrahlverfestigen von Bliskschaufeln | |
| EP2514558B1 (de) | Verfahren und Vorrichtung zum Oberflächenverfestigen und/oder -glätten eines integralbe- schaufelten Rotorbereiches eines Strahltriebwerkes | |
| EP2734710B1 (de) | Verfahren zur herstellung eines einlaufbelags sowie leitschaufel | |
| EP1114241B1 (de) | Dichtring für nicht-hermetische fluiddichtungen | |
| EP2125292A1 (de) | Verfahren und vorrichtung zum oberflächenstrahlen eines teilelements eines bauteils einer gasturbine | |
| DE69116440T2 (de) | Verfahren zur Reparatur von Turbinen | |
| DE102004059592B4 (de) | Verfahren zum Oberflächenstrahlen von Hohlräumen, insbesondere von Hohlräumen an Gasturbinen | |
| DE102008014726A1 (de) | Verfahren zur Kugelstrahlbehandlung von integral beschaufelten Rotoren | |
| EP2099585B1 (de) | Vorrichtung und verfahren zum oberflächenstrahlen eines bauteils einer gasturbine | |
| EP1623794B1 (de) | Vorrichtung zum Oberflächenstrahlen von Bauteilen | |
| DE19857653C5 (de) | Laufschaufel einer mehrstufigen Dampfturbine | |
| EP1761361B1 (de) | Verfahren und vorrichtung zum oberflächenstrahlen von gasturbinenschaufeln im bereich ihrer schaufelfüsse | |
| EP1617972B1 (de) | Verfahren zum verrunden von kanten an bauteilen | |
| DE102017204243A1 (de) | Dichtfin mit zumindest einer gewölbten Seitenflanke | |
| EP3312388B1 (de) | Rotorteil, zugehörigeverdichter, turbine und herstellungsverfahren | |
| EP1954421B1 (de) | Verfahren zum herstellen von metallischen bauteilen, insbesondere für turbomaschinen, mit kleinen kantenradien, sowie damit hergestelltes bauteil | |
| EP3514333A1 (de) | Rotorschaufeldeckband für eine strömungsmaschine, rotorschaufel, verfahren zum herstellen eines rotorschaufeldeckbands und einer rotorschaufel | |
| EP3246521B1 (de) | Auflauffläche für leitschaufeldeck- und laufschaufelgrundplatte | |
| DE102006058677B4 (de) | Verfahren und Vorrichtung zur Verbesserung der Verschleißeigenschaften des Bauteils einer Gasturbine | |
| DE102006058674B4 (de) | Vorrichtung und Verfahren zum Oberflächenstrahlen eines Rotors einer Gasturbine | |
| WO2008104153A1 (de) | Verfahren und strahlmittel zum oberflächenstrahlen | |
| DE112021006071T5 (de) | Bestandteil einer gasturbinenmotor-rotoreinheit und verfahren zu dessen herstellung | |
| WO2010081467A1 (de) | Geteilte scheibe einer turbinen-oder verdichterstufe mit aufgeschweissten schaufeln |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| 17P | Request for examination filed |
Effective date: 20090603 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HU IE IS IT LI LT LU LV MC MT NL PL PT RO SE SI SK TR |
|
| DAX | Request for extension of the european patent (deleted) | ||
| 17Q | First examination report despatched |
Effective date: 20101217 |
|
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| INTG | Intention to grant announced |
Effective date: 20130726 |
|
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| RAP1 | Party data changed (applicant data changed or rights of an application transferred) |
Owner name: MTU AERO ENGINES AG |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HU IE IS IT LI LT LU LV MC MT NL PL PT RO SE SI SK TR |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: FG4D Free format text: NOT ENGLISH |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: EP |
|
| REG | Reference to a national code |
Ref country code: AT Ref legal event code: REF Ref document number: 641309 Country of ref document: AT Kind code of ref document: T Effective date: 20131215 |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FG4D Free format text: LANGUAGE OF EP DOCUMENT: GERMAN |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R096 Ref document number: 502007012528 Country of ref document: DE Effective date: 20140116 |
|
| REG | Reference to a national code |
Ref country code: NL Ref legal event code: VDEP Effective date: 20131120 |
|
| REG | Reference to a national code |
Ref country code: LT Ref legal event code: MG4D |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20131120 Ref country code: FI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20131120 Ref country code: SE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20131120 Ref country code: IS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20140320 Ref country code: NL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20131120 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: ES Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20131120 Ref country code: LV Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20131120 |
|
| BERE | Be: lapsed |
Owner name: MTU AERO ENGINES A.G. Effective date: 20131231 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: PT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20140320 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: EE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20131120 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PL |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R097 Ref document number: 502007012528 Country of ref document: DE |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20131120 Ref country code: RO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20131120 Ref country code: MC Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20131120 Ref country code: CZ Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20131120 Ref country code: PL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20131120 |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: MM4A |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20131120 |
|
| 26N | No opposition filed |
Effective date: 20140821 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LI Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20131231 Ref country code: CH Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20131231 Ref country code: BE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20131231 Ref country code: IE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20131205 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R097 Ref document number: 502007012528 Country of ref document: DE Effective date: 20140821 |
|
| REG | Reference to a national code |
Ref country code: AT Ref legal event code: MM01 Ref document number: 641309 Country of ref document: AT Kind code of ref document: T Effective date: 20131205 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20131120 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: AT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20131205 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: TR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20131120 Ref country code: CY Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20131120 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: BG Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20131120 Ref country code: LU Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20131205 Ref country code: HU Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT; INVALID AB INITIO Effective date: 20071205 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20131120 Ref country code: GR Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20131120 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: PLFP Year of fee payment: 9 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20140221 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: PLFP Year of fee payment: 10 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: PLFP Year of fee payment: 11 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 20191217 Year of fee payment: 13 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: IT Payment date: 20191216 Year of fee payment: 13 Ref country code: FR Payment date: 20191219 Year of fee payment: 13 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: GB Payment date: 20191220 Year of fee payment: 13 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R119 Ref document number: 502007012528 Country of ref document: DE |
|
| GBPC | Gb: european patent ceased through non-payment of renewal fee |
Effective date: 20201205 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20201205 Ref country code: FR Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20201231 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GB Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20201205 Ref country code: DE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20210701 |