EP1999384B1 - Hydrospeicher - Google Patents
Hydrospeicher Download PDFInfo
- Publication number
- EP1999384B1 EP1999384B1 EP06818995A EP06818995A EP1999384B1 EP 1999384 B1 EP1999384 B1 EP 1999384B1 EP 06818995 A EP06818995 A EP 06818995A EP 06818995 A EP06818995 A EP 06818995A EP 1999384 B1 EP1999384 B1 EP 1999384B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- metal bellows
- hydraulic accumulator
- membrane
- membrane discs
- thickness
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
Images
Classifications
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F15—FLUID-PRESSURE ACTUATORS; HYDRAULICS OR PNEUMATICS IN GENERAL
- F15B—SYSTEMS ACTING BY MEANS OF FLUIDS IN GENERAL; FLUID-PRESSURE ACTUATORS, e.g. SERVOMOTORS; DETAILS OF FLUID-PRESSURE SYSTEMS, NOT OTHERWISE PROVIDED FOR
- F15B1/00—Installations or systems with accumulators; Supply reservoir or sump assemblies
- F15B1/02—Installations or systems with accumulators
- F15B1/04—Accumulators
- F15B1/08—Accumulators using a gas cushion; Gas charging devices; Indicators or floats therefor
- F15B1/10—Accumulators using a gas cushion; Gas charging devices; Indicators or floats therefor with flexible separating means
- F15B1/103—Accumulators using a gas cushion; Gas charging devices; Indicators or floats therefor with flexible separating means the separating means being bellows
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F15—FLUID-PRESSURE ACTUATORS; HYDRAULICS OR PNEUMATICS IN GENERAL
- F15B—SYSTEMS ACTING BY MEANS OF FLUIDS IN GENERAL; FLUID-PRESSURE ACTUATORS, e.g. SERVOMOTORS; DETAILS OF FLUID-PRESSURE SYSTEMS, NOT OTHERWISE PROVIDED FOR
- F15B2201/00—Accumulators
- F15B2201/20—Accumulator cushioning means
- F15B2201/205—Accumulator cushioning means using gas
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F15—FLUID-PRESSURE ACTUATORS; HYDRAULICS OR PNEUMATICS IN GENERAL
- F15B—SYSTEMS ACTING BY MEANS OF FLUIDS IN GENERAL; FLUID-PRESSURE ACTUATORS, e.g. SERVOMOTORS; DETAILS OF FLUID-PRESSURE SYSTEMS, NOT OTHERWISE PROVIDED FOR
- F15B2201/00—Accumulators
- F15B2201/30—Accumulator separating means
- F15B2201/315—Accumulator separating means having flexible separating means
- F15B2201/3153—Accumulator separating means having flexible separating means the flexible separating means being bellows
Definitions
- the invention relates to a hydraulic accumulator with a storage housing, in the interior of a metal bellows is arranged, which has a plurality of membrane discs whose edges are mutually connected by welds, and which forms a movable separating element between a gas side and a fluid side whose volumes by axially extending and compressing the metal bellows are variable, wherein at least a portion of the membrane discs, the welds are dimensioned so that measured in the direction of the thickness of the membrane discs thickness of the welds is at most equal to the total thickness of the membrane discs to be welded.
- a hydraulic accumulator of the type mentioned is out US 2,682,893 A known.
- the known pressure accumulator comprises an axially expandable metal bellows, which consists of a series of annular plates or membrane discs, which are welded together at inner and outer annular edge regions. At the lower end of the metal bellows is attached to the base plate of the cylindrical housing. The individual plates or membrane discs of the metal bellows are mutually connected at the inner and outer edge region with the respective adjacent plate, whereby a concertina-like construction of the metal bellows is achieved.
- Comparable accumulators with similarly constructed metal bellows are made US 4,924,756 A and GB 823,060 A known.
- the present invention seeks to provide a hydraulic accumulator provided as a separator metal bellows, which ensures safe operation at higher pressure differences compared to the known hydraulic accumulators, in particular, is capable of an almost arbitrarily high, to absorb the compressive pressure compressing the metal bellows.
- the thickness of the welds measured in the radial direction is greater than the thickness of a single membrane disc measured in the axial direction, it is ensured that the weld is sufficiently dimensioned, which not only the stability of the weld, but also the Increased lifetime of the entire metal bellows.
- the welds on the membrane disc pairs are designed in a special way so that the respective weld seam no axial projection beyond which forms the membrane disc pair axially limiting end surfaces addition. This results in a much more favorable load condition for the membrane discs, compared to the prior art, than when the metal bellows is completely compressed by a pressure difference generated by high external pressure. If the metal bellows is completely compressed in the prior art, so that it comes in the so-called "block layer", in which there is a mutual support of successive pairs of membrane discs, then takes place in known hydraulic accumulators, the contact between the membrane disc pairs not flat, but line-shaped at the welds , which form surface thickenings on the membrane disk pairs. As a result, there is a small distance between the adjacent pairs of membrane disks, through which the membrane disks lack the respective areal removal or support by the adjacent membrane disk.
- the metal bellows has a quasi-monolithic structure in the course of the block, so that particularly high pressure differences are permissible without any risk of damage.
- the membrane discs are annular and formed in an undeformed state substantially frusto-conical and preferably shaped so that the edges of the membrane discs are substantially flat.
- the latter is advantageous in view of the welding of the edges of the membrane discs, since no curved or angled regions need to be welded and likewise no differences in length the membrane discs must be balanced with each other.
- the edges of the membrane discs to be welded can then simply be superimposed flat and connected by means of a weld.
- the arrangement can also be made such that the membrane discs are formed in partial areas concentric to the axial direction profiled with approximately wave-shaped cross-section. This refinement increases the flexibility of the metal bellows and makes them suitable overall for large axial movements.
- the metal bellows at least two layers.
- at least two membrane discs, preferably of identical design are welded to at least two further membrane discs, preferably of identical design, to form a pair.
- the weld thickness is below the thickness of at least four layers.
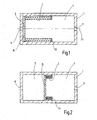
- a metal bellows 3 which serves as a movable separating element which separates a gas side 5 fluid-tight from a fluid side 7 in the interior.
- a connection 9 leading to the gas side 5 for a working gas, preferably nitrogen gas, and a fluid connection 11 leading to the fluid side 7 are provided on the storage housing.
- the metal bellows 3 is welded at its open end with a fastening ring 13 which is fixed to the inner wall of the storage housing 1. The other end of the metal bellows is closed by a welded end plate 15. Between the end plate 15 and the fastening ring 13, the metal bellows 3 is constructed from a plurality of successive membrane discs 17 and 19 whose edges are mutually connected by welds 21 and 23. Formation of the membrane discs and configuration of the welds are discussed below with reference to 3 and 4 and 7 and 8 explained in more detail.
- Fig. 1 shows the hydraulic accumulator in an operating state with little or no gas pressure on the gas side 5, wherein the metal bellows 3 is pulled out, so that the volume of the bellows outer side located gas side 5 is reduced and the volume of the adjacent to the inside of the metal bellows 3 fluid side 7 is increased
- Fig. 2 shows Fig. 2 an operating state with little or no fluid pressure on the fluid side 7, wherein the metal bellows 3 is completely compressed, wherein the membrane discs 17, 19 are pressed against each other for mutual support.
- block position of the metal bellows 3 forms an extremely pressure-resistant structure, so that the hydraulic accumulator remains reliable even at very high gas pressure level at a drop or a complete lack of fluid pressure.
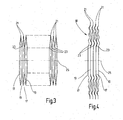
- FIG. 3 and 4 show two possible embodiments of annular membrane discs 17 and 19 which are connected via located on the radially outer edge welds 21 and located on the radially inner edge welds 23 to membrane disc pairs.
- the membrane discs 17, 19 formed in the extending between the welds 21 and 23 areas each with a conical curvature planar.
- the membrane discs 17, 19 of the example of Fig. 4 between the welds 21 and 23 each have a profiling 18 with a concentric to the longitudinal axis 25 extending waveform.
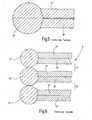
- FIGS. 5 and 6 illustrate the formation of the welded joints in a metal bellows 3 'of a hydraulic accumulator according to the prior art, shown using the example of the radially outer welds 21'.
- the welds are in the form of drops, wherein the diameter of the "drop" is greater than the sum of the thicknesses of the membrane discs 17 'and 19'.
- Fig. 6 shows the operating state in which in a metal bellows 3 'of a hydraulic accumulator according to the prior art, the pressure prevailing on the outside of the metal bellows 3' compression has compressed the metal bellows in the axial direction completely to the block position.
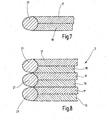
- the thickness of the weld seam 21 then increases approximately parabolically only to such an extent that the weld seam 21 remains within the total thickness of the membrane disks 17, 19.
- the respective weld protrudes into the assignable pairs of membrane discs and is there formed in a semi-circular cross-section until the transition to the parabola.
- the arrangement is preferably such that the side adjacent to the outside of the metal bellows 3 (for example the gas side 5) forms the working space in which the pressure prevails during operation of the hydraulic accumulator.
- the metal bellows 3 generates the largest, occurring pressure difference.
- the hydraulic accumulator according to the invention a risk of damage even with a drop or a failure of prevailing on the fluid side fluid pressure 7 avoided because, as stated above, located in block position, completely compressed metal bellows 3 a forms pressure-resistant structure that resists damaging a prevailing on the gas side 5 pre-filling or gas working pressure.
Landscapes
- Engineering & Computer Science (AREA)
- Physics & Mathematics (AREA)
- Fluid Mechanics (AREA)
- Mechanical Engineering (AREA)
- General Engineering & Computer Science (AREA)
- Diaphragms And Bellows (AREA)
- Supply Devices, Intensifiers, Converters, And Telemotors (AREA)
Description
- Die Erfindung bezieht sich auf einen Hydrospeicher mit einem Speichergehäuse, in dessen Innenraum ein Metallbalg angeordnet ist, der eine Mehrzahl von Membranscheiben aufweist, deren Ränder wechselseitig miteinander durch Schweißnähte verbunden sind, und der ein bewegliches Trennelement zwischen einer Gasseite und einer Fluidseite bildet, deren Volumina durch in Axialrichtung erfolgendes Ausziehen und Zusammendrücken des Metallbalges veränderlich sind, wobei bei zumindest einem Teil der Membranscheiben die Schweißnähte so dimensioniert sind, dass die in Richtung der Dicke der Membranscheiben gemessene Dicke der Schweißnähte höchstens gleich der Gesamtdicke der zu verschweißenden Membranscheiben ist.
- Hydrospeicher, bei denen ein Metallbalg ein bewegliches Trennelement zwischen einer Gasseite und einer Fluidseite bildet, sind bekannt, vergleiche
US-Patentschrift 6, 405, 760 . Die Verwendung eines Metallbalges als bewegliches Trennelement bei Hydrospeichern ist in mehrerer Hinsicht vorteilhaft. So ist beispielsweise aufgrund der Diffusionsdichtheit des die Membranscheiben bildenden Werkstoffes, beispielsweise eines austenitischen Edelstahles, eine lange Betriebslebensdauer ohne Leckageverluste sichergestellt. Die große Elastizität und der verhältnismäßig lange, zulässige Axialweg beim Ausziehen und Zusammendrücken ermöglichen einen großen Volumen-Ausgleichsbereich. Um mechanische Verformung und Beschädigung auszuschließen, werden derartige bekannte Hydrospeicher jedoch bei verhältnismäßig niedrigem Druckniveau, d. h. bei verhältnismäßig geringen am Metallbalg anstehenden Druckdifferenzen, eingesetzt. - Ein Hydrospeicher der eingangs genannten Art ist aus
US 2,682,893 A bekannt. Der bekannte Druckspeicher umfasst einen in axialer Richtung expandierbaren Metallbalg, welcher aus einer Reihe von ringförmigen Platten bzw. Membranscheiben besteht, welche an inneren und äußeren ringförmigen Randbereichen miteinander verschweißt sind. Am unteren Ende ist der Metallbalg an der Grundplatte des zylinderförmigen Gehäuses befestigt. Die einzelnen Platten bzw. Membranscheiben des Metallbalgs sind wechselseitig am inneren und am äußeren Randbereich mit der jeweils benachbarten Platte verbunden, wodurch ein ziehharmonikaartiger Aufbau des Metallbalgs erreicht wird. Vergleichbare Druckspeicher mit ähnlich aufgebauten Metallbalgen sind ausUS 4,924,756 A undGB 823,060 A - Im Hinblick auf diesen Stand der Technik liegt der Erfindung die Aufgabe zugrunde, einen Hydrospeicher mit als Trennelement vorgesehenem Metallbalg zu schaffen, der im Vergleich zu den bekannten Hydrospeichern einen sicheren Betrieb bei höheren Druckdifferenzen gewährleistet, insbesondere in der Lage ist, einen nahezu beliebig hohen, den Metallbalg zusammendrückenden Druck beschädigungsfrei aufzunehmen.
- Erfindungsgemäß ist diese Aufgabe durch einen Hydrospeicher gelöst, der die Merkmale des Patentanspruches 1 in seiner Gesamtheit aufweist.
- Dadurch, dass gemäß dem kennzeichnenden Teil von Anspruch 1 die in Radialrichtung gemessene Dicke der Schweißnähte größer als die in Axialrichtung gemessene Dicke einer einzelnen Membranscheibe ist, ist gewährleistet, dass die Schweißnaht hinreichend dimensioniert ist, was nicht nur die Stabilität der Schweißnaht, sondern ebenfalls die Lebensdauer des gesamten Metallbalges erhöht.
- Die Schweißnähte an den Membranscheibenpaaren sind in spezieller Weise so ausgebildet sind, dass die jeweilige Schweißnaht keinen axialen Überstand über die das Membranscheibenpaar axial begrenzenden Endflächen hinaus bildet. Hieraus ergibt sich für die Membranscheiben, verglichen mit dem Stand der Technik, ein weit günstigerer Belastungszustand, als wenn der Metallbalg durch eine durch hohen Außendruck erzeugte Druckdifferenz vollständig zusammengedrückt ist. Wenn der Metallbalg beim Stand der Technik vollständig zummengedrückt wird, so dass er in die sogenannte "Blocklage" kommt, bei der sich eine gegenseitige Abstützung aufeinanderfolgender Membranscheibenpaare ergibt, dann erfolgt bei bekannten Hydrospeichern die Berührung zwischen den Membranscheibenpaaren nicht flächig, sondern linienförmig an den Schweißnähten, die an den Membranscheibenpaaren Flächenverdickungen bilden. Dadurch verbleibt zwischen den jeweils benachbarten Membranscheibenpaaren ein wenn auch kleiner Abstand bestehen, durch welchen den Membranscheiben die jeweilige flächige Ab- bzw. Unterstützung durch die benachbarte Membranscheibe fehlt.
- Dadurch, dass eine Dimensionierung der Schweißnähte derart vorgesehen ist, dass diese keine Flächenverdickung bilden, ist sichergestellt, dass die Membranscheiben in Blocklage flächig aneinander anliegen und eine flächige Abstützung gebildet wird, so dass keine Verformung einzelner Membranscheibenpaare erfolgen kann. Durch das Aneinanderliegen der Membranscheiben in der Blocklage ohne Zwischenräume hat der Metallbalg bei der Blocklage eine quasi monolithische Struktur, so dass besonders hohe Druckdifferenzen ohne eine Gefahr der Beschädigung zulässig sind.
- Vorzugsweise sind die Membranscheiben ringförmig und in unverformtem Zustand im wesentlichen kegelstumpfförmig ausgebildet und vorzugsweise so geformt, dass die Ränder der Membranscheiben im wesentlichen eben verlaufen. Letzteres ist im Hinblick auf das Verschweißen der Ränder der Membranscheiben von Vorteil, da so keine gekrümmten oder abgewinkelten Bereiche verschweißt werden müssen und ebenfalls keine Längenunterschiede der Membranscheiben zueinander ausgeglichen werden müssen. Die Ränder der zu verschweißenden Membranscheiben können dann einfach plan aufeinandergelegt und mittels einer Schweißnaht verbunden werden.
- Die Anordnung kann auch so getroffen sein, dass die Membranscheiben in Teilbereichen konzentrisch zur Axialrichtung profiliert mit in etwa wellenförmigem Querschnitt ausgebildet sind. Durch diese Ausgestaltung wird die Flexibilität der Metallbälge erhöht und macht diese insgesamt für große Axialbewegungen geeignet.
- Zur Erhöhung der Druckfestigkeit bei im wesentlichen gleich bleibender Flexibilität ist es vorteilhaft, den Metallbalg wenigstens zweilagig auszuführen. Dabei werden wenigstens zwei, vorzugsweise zueinander identisch geformte Membranscheiben, mit wenigstens je zwei weiteren vorzugsweise zueinander identisch geformten Membranscheiben unter Bildung eines Paares verschweißt. Auch hier liegt die Schweißnahtdicke unterhalb der Dicke der wenigstens vier Lagen.
- Nachstehend ist die Erfindung anhand der Zeichnung im einzelnen erläutert. Es zeigen:
-
Fig. 1 einen stark schematisch vereinfacht gezeichneten Längsschnitt eines Ausführungsbeispieles des erfindungsgemäßen Hydrospeichers, wobei ein als bewegliches Trennelement im Innenraum des Speichergehäuses befindlicher Metallbalg in ausgezogener Position dargestellt ist; -
Fig. 2 einen derFig. 1 entsprechenden Längsschnitt, wobei jedoch der Metallbalg in zusammengedrücktem Zustand (Blocklage) dargestellt ist; -
Fig. 3 eine Teil-Seitenansicht einiger Membranscheibenpaare des Metallbalges eines Ausführungsbeispieles des Hydrospeichers; -
Fig. 4 eine derFig. 3 ähnliche Teil-Seitenansicht von Membranscheibenpaaren des Metallbalges eines anderen Ausführungsbeispieles des Hydrospeichers; -
Fig. 5 einen in stark vergrößertem Maßstab gezeichneten Teillängsschnitt des radial außenliegenden Endbereiches eines Membranscheibenpaares des Metallbalges eines Hydrospeichers gemäß dem Stand der Technik; -
Fig. 6 ein gegenüberFig. 5 in etwas kleinerem Maßstab gezeichneter Teillängsschnitt des radial außenliegenden Endbereiches dreier aufeinanderfolgender, in Blocklage befindlicher Membranscheibenpaare des Metallbalges des Hydrospeichers gemäß dem Stand der Technik; -
Fig. 7 einen derFig. 5 ähnlichen, demgegenüber in etwas kleinerem Maßstab gezeichneten Teillängsschnitt des radial außenliegenden Endbereiches eines Membranscheibenpaares des Metallbalges eines Ausführungsbeispieles des erfindungsgemäßen Hydrospeichers und -
Fig. 8 einen Teillängsschnitt dreier aufeinanderfolgender, entsprechendFig. 7 ausgebildeter und in Blocklage befindlicher Membranscheibenpaare gemäß einem Ausführungsbeispiel des erfindungsgemäßen Hydrospeichers. -
Fig. 1 und 2 zeigen in stark vereinfachter Darstellung jeweils einen Längsschnitt eines Ausführungsbeispieles des erfindungsgemäßen Hydrospeichers mit einem kreiszylindrischen Speichergehäuse 1. Im Innenraum des Speichergehäuses 1 ist ein Metallbalg 3 vorgesehen, der als bewegliches Trennelement dient, das im Innenraum eine Gasseite 5 fluiddicht von einer Fluidseite 7 trennt. In der bei derartigen Hydrospeichern üblichen Weise sind am Speichergehäuse ein zur Gasseite 5 führender Anschluss 9 für ein Arbeitsgas, vorzugsweise Stickstoffgas, sowie ein zur Fluidseite 7 führender Fluidanschluss 11 vorhanden. - Der Metallbalg 3 ist an seinem offenen Ende mit einem Befestigungsring 13 verschweißt, der an der Innenwand des Speichergehäuses 1 festgelegt ist. Das andere Ende des Metallbalges ist durch eine angeschweißte Endplatte 15 abgeschlossen. Zwischen Endplatte 15 und Befestigungsring 13 ist der Metallbalg 3 aus einer Mehrzahl aufeinanderfolgender Membranscheiben 17 und 19 aufgebaut, deren Ränder wechselseitig miteinander durch Schweißnähte 21 und 23 verbunden sind. Ausbildung der Membranscheiben und Ausgestaltung der Schweißnähte werden unten mit Bezugnahme auf
Fig. 3 und 4 sowie 7 und 8 näher erläutert. -
Fig. 1 zeigt den Hydrospeicher in einem Betriebszustand mit geringem oder fehlendem Gasdruck auf der Gasseite 5, wobei der Metallbalg 3 ausgezogen ist, so dass das Volumen der an der Balgaußenseite befindlichen Gasseite 5 verkleinert und das Volumen der an die Innenseite des Metallbalges 3 angrenzenden Fluidseite 7 vergrößert ist. Demgegenüber zeigtFig. 2 einen Betriebszustand bei geringem oder fehlendem Fluiddruck auf der Fluidseite 7, wobei der Metallbalg 3 vollständig zusammengedrückt ist, wobei die Membranscheiben 17, 19 zur gegenseitigen Abstützung aneinander angepreßt sind. In dieser so genannten Blocklage bildet der Metallbalg 3 eine außerordentlich druckfeste Struktur, so dass der Hydrospeicher auch bei sehr hohem Gasdruckniveau bei einem Abfall oder einem vollständigen Fehlen des Fluiddruckes betriebssicher bleibt. Da die Schweißnähte plan entlang ihres Außenumfanges in die Membranscheiben 17, 19 übergehen, ist insoweit auch bei stoßartiger Krafteinleitung in den Metallbalg 3 ein den Metallbalg 3 schädigender Abrieb zwischen den benachbarten, aneinanderstoßenden Schweißnähten vermieden. -
Fig. 3 und 4 zeigen zwei mögliche Ausführungsformen kreisringförmiger Membranscheiben 17 und 19 die über am radial außenliegenden Rand befindliche Schweißnähte 21 und über am radial innenliegenden Rand befindliche Schweißnähte 23 zu Membranscheibenpaaren verbunden sind. Bei der Ausführungsform vonFig. 3 sind die Membranscheiben 17, 19 in den zwischen den Schweißnähten 21 und 23 verlaufenden Bereichen jeweils mit konischer Biegung ebenflächig ausgebildet. Im Unterschied hierzu weisen die Membranscheiben 17, 19 des Beispieles vonFig. 4 zwischen den Schweißnähten 21 und 23 jeweils eine Profilierung 18 mit einer zur Längsachse 25 konzentrisch verlaufenden Wellenform auf. -
Fig. 5 und 6 verdeutlichen die Ausbildung der Schweißverbindungen bei einem Metallbalg 3' eines Hydrospeichers gemäß dem Stand der Technik, aufgezeigt am Beispiel der radial außenliegenden Schweißnähte 21'. Wie am deutlichsten ausFig. 5 zu ersehen ist, sind beim Stand der Technik die Schweißnähte in Tropfenform, wobei der Durchmesser des "Tropfens" größer ist als die Summe der Dicken der Membranscheiben 17' und 19'.Fig. 6 zeigt den Betriebszustand, bei dem bei einem Metallbalg 3' eines Hydrospeichers gemäß dem Stand der Technik der an der Außenseite des Metallbalges 3' herrschende Druck den Metallbalg in Axialrichtung vollständig bis zur Blocklage zusammengedrückt hat. Hierbei kommt es zur gegenseitigen Anlage der Schweißnähte 21' sowie in entsprechender Weise auch der inFig. 6 nicht gezeigten radial innenliegenden Schweißnähte. Wie ausFig. 6 deutlich ersichtlich ist, entsteht, da der Durchmesser der Schweißnähte 21' jeweils größer ist als die Summe der Dicken der betreffenden Membranscheiben 17', 19', jeweils ein Abstand 27 zwischen zusammengeschweißten Membranscheibenpaaren. Wird nun die Druckbelastung weiter erhöht, so verformen sich die einzelnen Membranscheiben 17', 19' infolge der fehlenden Abstützung in den Bereichen der Abstände 27, was zum Versagen des Balges 3' führt. -
Fig. 7 und 8 zeigen, wiederum am Beispiel nur der radial außenliegenden Schweißnähte 21, den gegenüber dem Stand der Technik völlig unterschiedlichen Belastungszustand, wie er gegeben ist, wenn der Metallbalg 3 zur Blocklage zusammengedrückt ist. Wie beim Vergleich derFig. 5 und7 klar erkennbar ist, ist die Schweißnaht 21 erfindungsgemäß derart andersartig gestaltet, dass die Gesamtdicke der miteinander verschweißten Membranscheiben 17 und 19 gleich oder größer ist als die in Axialrichtung (Vertikalrichtung bei Blickrichtung entsprechendFig. 7 ) gemessene Dicke der Schweißnaht 21. WieFig. 7 zeigt, hat die Schweißnaht 21 am radial außenliegenden Endbereich eine Querschnittsform in Form eines Teilkreises, wobei der Krümmungsradius kleiner als die Dicke einer einzelnen Membranscheibe 17, 19 ist. Ausgehend von dem teilkreisförmigen radial außenliegenden Querschnittsbereich steigt die Dicke der Schweißnaht 21 dann näherungsweise parabelförmig nur so stark an, dass die Schweißnaht 21 innerhalb der Gesamtdicke der Membranscheiben 17, 19 bleibt. Die jeweilige Schweißnaht ragt in die zuordenbaren Paare an Membranscheiben hinein und ist dort im Querschnitt bis zum Übergang an die Parabel halbkreisförmig ausgebildet. - Bei dieser Gestaltung der Schweißnähte 21 und auch der nicht gezeigten, radial inneren Schweißnähte 23 ergibt sich bei vollständigem Zusammendrücken des Metallbalges 3 in die Blocklage der in
Fig. 8 gezeigte Zustand. Wie ersichtlich, liegen die Membranscheiben 17, 19 jeweils, ohne dass irgendein Abstand oder Zwischenraum gebildet würde, großflächig aneinander an. In der vollständig zusammengedrückten Blocklage bildet der Metallbalg 3 somit einen drucksteifen Block aus aneinanderliegenden Metallscheiben, der ohne Beschädigung nahezu unbegrenzte Durckbelastungen ertragen kann. - Aufgrund der so gebotenen Drucksicherheit bei Erreichen der Blocklage ist beim erfindungsgemäßen Hydrospeicher vorzugsweise die Anordnung so getroffen, dass die an die Außenseite des Metallbalges 3 angrenzende Seite (zum Beispiel der Gasseite 5) denjenigen Arbeitsraum bildet, in welchen beim Betrieb des Hydrospeichers derjenige Druck herrscht, der am Metallbalg 3 die größte, vorkommende Druckdifferenz erzeugt. Bei an der Außenseite des Metallbalges 3 befindlicher Gasseite 5 ist beim erfindungsgemäßen Hydrospeicher eine Gefahr der Beschädigung auch bei einem Absinken oder einem Ausfall des auf der Fluidseite 7 herrschenden Fluiddruckes vermieden, weil, wie oben dargelegt, der in Blocklage befindliche, vollständig zusammengedrückte Metallbalg 3 eine druckfeste Struktur bildet, die beschädigungsfrei einem auf der Gasseite 5 herrschenden Vorfülldruck oder Gas-Arbeitsdruck widersteht.
- Die in
Fig. 7 und 8 gezeigte Gestaltung der Schweißnähte lässt sich betriebssicher, rationell und reproduzierbar mittels einer Laserschweißeinrichtung fertigen. Bei geeignetem Werkstoff der zu verschweißenden Membranscheiben 17, 19, beispielsweise einem austenitischen Edelstahl, lassen sich die Schweißnähte 21, 23 durch Anschmelzen der Membranscheiben 17, 19, d. h. ohne Schweißzusatzstoffe, erzeugen.
Claims (8)
- Hydrospeicher mit einem Speichergehäuse (1), in dessen Innenraum ein Metallbalg (3) angeordnet ist, der eine Mehrzahl von Membranscheiben (17, 19) aufweist, deren Ränder wechselseitig miteinander durch Schweißnähte (21, 23) verbunden sind, und der ein bewegliches Trennelement zwischen einer Gasseite (5) und einer Fluidseite (7) bildet, deren Volumina durch in Axialrichtung erfolgendes Ausziehen und Zusammendrücken des Metallbalges (3) veränderlich sind, wobei bei zumindest einem Teil der Membranscheiben (17, 19) die Schweißnähte (21, 23) so dimensioniert sind, dass die in Richtung der Dicke der Membranscheiben (17, 19) gemessene Dicke der Schweißnähte (21, 23) höchstens gleich der Gesamtdicke der zu verschweißenden Membranscheiben (17 und 19) ist, dadurch gekennzeichnet, dass die in Radialrichtung gemessene Dicke der Schweißnähte (21, 23) größer ist als die in Axialrichtung gemessene Dicke einer einzelnen Membranscheibe (17 oder 19).
- Hydrospeicher nach Anspruch 1, dadurch gekennzeichnet, dass die Membranscheiben (17, 19) ringförmig und in unverformtem Zustand im wesentlichen kegelstumpfförmig ausgebildet sind.
- Hydrospeicher nach Anspruch 1 oder 2, dadurch gekennzeichnet, dass die Ränder der Membranscheiben (17, 19) im wesentlichen eben verlaufen.
- Hydrospeicher nach einem der Ansprüche 1 bis 3, dadurch gekennzeichnet, dass die Membranscheiben (17, 19) in Teilbereichen konzentrisch zur Axialrichtung profiliert mit in etwa wellenförmigem Querschnitt (18) ausgebildet sind.
- Hydrospeicher nach einem der Ansprüche 1 bis 4, dadurch gekennzeichnet, dass die Schweißnähte (21, 23) im Axialschnitt in etwa parabelförmig ausgebildet sind.
- Hydrospeicher nach einem der Ansprüche 1 bis 5, dadurch gekennzeichnet, dass die Schweißnähte (17, 19) mittels einer Laserschweißeinrichtung erzeugt sind.
- Hydrospeicher nach einem der Ansprüche 1 bis 6, dadurch gekennzeichnet, dass diejenige Seite im Innenraum des Speichergehäuses (1), deren Volumen sich bei dem Zusammendrücken des Metallbalges (3) vergrößert, als die Seite vorgesehen ist, die im Betrieb den höchsten, verkommenden Betriebsdruck trägt.
- Hydrospeicher nach Anspruch 7, dadurch gekennzeichnet, dass diejenige Seite, deren Volumen sich beim Zusammendrücken des Metallbalges (3) vergrößert, als die Gasseite (5) vorgesehen ist.
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE102006014456A DE102006014456A1 (de) | 2006-03-29 | 2006-03-29 | Hydrospeicher |
| PCT/EP2006/011744 WO2007112775A1 (de) | 2006-03-29 | 2006-12-07 | Hydrospeicher |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP1999384A1 EP1999384A1 (de) | 2008-12-10 |
| EP1999384B1 true EP1999384B1 (de) | 2011-08-10 |
Family
ID=37762767
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP06818995A Active EP1999384B1 (de) | 2006-03-29 | 2006-12-07 | Hydrospeicher |
Country Status (4)
| Country | Link |
|---|---|
| EP (1) | EP1999384B1 (de) |
| AT (1) | ATE519948T1 (de) |
| DE (1) | DE102006014456A1 (de) |
| WO (1) | WO2007112775A1 (de) |
Families Citing this family (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| SE533280C2 (sv) * | 2008-12-29 | 2010-08-10 | Atlas Copco Rock Drills Ab | Ackumulatormembranenhet, förfarande för framställning av ackumulatormembranenhet samt bergborrmaskin innehållande en sådan ackumulatormembranenhet. |
| ITPD20110224A1 (it) * | 2011-07-01 | 2013-01-02 | Gasparin Giulia | Vaso di espansione con setto divisorio migliorato |
| DE102018007280A1 (de) | 2018-09-14 | 2020-03-19 | Hydac Technology Gmbh | Balgspeicher |
| CN110081266B (zh) * | 2019-05-27 | 2020-12-08 | 嘉兴瑞知环保科技有限公司 | 一种用于阀门保护的水锤消除减压装置 |
| DE102021002971A1 (de) | 2021-06-10 | 2022-12-15 | Hydac Technology Gmbh | Trennelement und Hydrospeicher mit einem solchen Trennelement |
Family Cites Families (9)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| NL25315C (de) * | 1900-01-01 | |||
| US2682893A (en) | 1950-05-16 | 1954-07-06 | Solar Aircraft Co | Surge arrestor |
| GB823060A (en) | 1955-03-07 | 1959-11-04 | Weatherhead Co | A metallic diaphragm disc and bellows made therefrom and method of making the same |
| FR1418150A (fr) * | 1964-10-02 | 1965-11-19 | Perfectionnements aux ondes déformables destinées à la réalisation de soufflets de dilatation pour tuyauteries et analogues | |
| DE3440278A1 (de) * | 1984-11-03 | 1986-05-15 | Festo KG, 7300 Esslingen | Aus ringelementen aufgebauter arbeitszylinder |
| US4924756A (en) | 1988-05-17 | 1990-05-15 | Eg&G Sealol, Inc. | Bellows core and method and apparatus for fabrication thereof |
| EP1052412B1 (de) * | 1999-05-12 | 2005-03-09 | NHK Spring Co., Ltd. | Druckspeicher und dessen Herstellungsverfahren |
| US6405760B1 (en) * | 2001-02-05 | 2002-06-18 | Perkinelmer, Inc. | Accumulator |
| DE10138868B4 (de) * | 2001-08-08 | 2014-10-23 | Robert Bosch Gmbh | Druckspeicher für flüssige und/oder gasförmige Medien |
-
2006
- 2006-03-29 DE DE102006014456A patent/DE102006014456A1/de not_active Withdrawn
- 2006-12-07 WO PCT/EP2006/011744 patent/WO2007112775A1/de not_active Ceased
- 2006-12-07 AT AT06818995T patent/ATE519948T1/de active
- 2006-12-07 EP EP06818995A patent/EP1999384B1/de active Active
Also Published As
| Publication number | Publication date |
|---|---|
| EP1999384A1 (de) | 2008-12-10 |
| WO2007112775A1 (de) | 2007-10-11 |
| ATE519948T1 (de) | 2011-08-15 |
| DE102006014456A1 (de) | 2007-10-11 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP2304193B1 (de) | Dichtung zum eindämmen von leckströmungen zwischen benachbarten bauteilen von strömungsmaschinen, insbesondere gasturbinen | |
| EP3359832B1 (de) | Käfigsegment eines wälzlagers | |
| EP2430318B1 (de) | Hydrospeicher | |
| DE102008062829A1 (de) | Hydrauliksystemsteuerplatte | |
| EP2982888A1 (de) | Membranbalg | |
| EP2162648B1 (de) | Kolbenring für den kolben eines verbrennungsmotors | |
| DE2522263C2 (de) | Kolbenringartige Segmentdichtung | |
| WO2017045739A1 (de) | Balgspeicher, insbesondere pulsationsdämpfer | |
| EP1999384A1 (de) | Hydrospeicher | |
| EP3818269B1 (de) | Balgspeicher | |
| AT504693A1 (de) | Selbsttätiges ringventil | |
| EP3342931A1 (de) | Verdichterwalze | |
| EP0295444A2 (de) | Verbindung zweier Rohre einer Leitung für heisse Medien | |
| EP1703181B1 (de) | Dichtung | |
| DE102009053683A1 (de) | Filterelement mit Mittelrohr | |
| EP2072107B1 (de) | Filterplatte | |
| DE696916C (de) | Mehrfachwandiges Federrohr | |
| DE102018127930A1 (de) | Geteilter Führungsring für ein zweireihiges Rollenlager | |
| DE3329038C2 (de) | Kupplungsdruckplatte mit gewellten Drahtringen zur Abstützung der Membranfeder | |
| DE112014002728B4 (de) | Dichtungssystem | |
| EP4308819B1 (de) | Trennelement und hydrospeicher mit einem solchen trennelement | |
| DE102008045571A1 (de) | Filterstützkorb | |
| DE102012005447A1 (de) | Druckspeicher | |
| EP3608563A1 (de) | Dichtung zum abdichten eines umfangsspalts zwischen zwei maschinenkomponenten | |
| DE102019203319A1 (de) | Zylinderaggregat mit einem abgedichteten Boden |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| 17P | Request for examination filed |
Effective date: 20080628 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HU IE IS IT LI LT LU LV MC NL PL PT RO SE SI SK TR |
|
| RIN1 | Information on inventor provided before grant (corrected) |
Inventor name: LEHNERT, MARKUS Inventor name: GOEBBELS, KLAUS Inventor name: BALTES, HERBERT |
|
| 17Q | First examination report despatched |
Effective date: 20101112 |
|
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HU IE IS IT LI LT LU LV MC NL PL PT RO SE SI SK TR |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: FG4D Free format text: NOT ENGLISH |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: NV Representative=s name: ISLER & PEDRAZZINI AG Ref country code: CH Ref legal event code: EP |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FG4D Free format text: LANGUAGE OF EP DOCUMENT: GERMAN |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R082 Ref document number: 502006010012 Country of ref document: DE Representative=s name: BARTELS & PARTNER, PATENTANWAELTE, DE Ref country code: DE Ref legal event code: R082 Ref document number: 502006010012 Country of ref document: DE Representative=s name: BARTELS & PARTNER PATENTANWAELTE, DE Ref country code: DE Ref legal event code: R082 Ref document number: 502006010012 Country of ref document: DE Representative=s name: BARTELS UND PARTNER PATENTANWAELTE, DE |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R096 Ref document number: 502006010012 Country of ref document: DE Effective date: 20111006 |
|
| REG | Reference to a national code |
Ref country code: NL Ref legal event code: VDEP Effective date: 20110810 |
|
| LTIE | Lt: invalidation of european patent or patent extension |
Effective date: 20110810 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20111210 Ref country code: FI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20110810 Ref country code: LT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20110810 Ref country code: NL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20110810 Ref country code: SE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20110810 Ref country code: PT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20111212 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LV Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20110810 Ref country code: PL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20110810 Ref country code: SI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20110810 Ref country code: GR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20111111 Ref country code: CY Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20110810 |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FD4D |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20110810 Ref country code: CZ Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20110810 Ref country code: SK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20110810 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: EE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20110810 Ref country code: IT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20110810 Ref country code: RO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20110810 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20110810 |
|
| BERE | Be: lapsed |
Owner name: HYDAC TECHNOLOGY G.M.B.H. Effective date: 20111231 |
|
| 26N | No opposition filed |
Effective date: 20120511 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MC Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20111231 |
|
| GBPC | Gb: european patent ceased through non-payment of renewal fee |
Effective date: 20111207 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R097 Ref document number: 502006010012 Country of ref document: DE Effective date: 20120511 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: ST Effective date: 20120831 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GB Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20111207 Ref country code: BE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20111231 |
|
| REG | Reference to a national code |
Ref country code: AT Ref legal event code: MM01 Ref document number: 519948 Country of ref document: AT Kind code of ref document: T Effective date: 20111207 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FR Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20120102 Ref country code: ES Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20111121 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LU Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20111207 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: AT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20111207 Ref country code: BG Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20111110 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: TR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20110810 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: HU Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20110810 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: U11 Free format text: ST27 STATUS EVENT CODE: U-0-0-U10-U11 (AS PROVIDED BY THE NATIONAL OFFICE) Effective date: 20260101 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 20251231 Year of fee payment: 20 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: CH Payment date: 20260101 Year of fee payment: 20 |