EP1761361B1 - Verfahren und vorrichtung zum oberflächenstrahlen von gasturbinenschaufeln im bereich ihrer schaufelfüsse - Google Patents
Verfahren und vorrichtung zum oberflächenstrahlen von gasturbinenschaufeln im bereich ihrer schaufelfüsse Download PDFInfo
- Publication number
- EP1761361B1 EP1761361B1 EP05753780A EP05753780A EP1761361B1 EP 1761361 B1 EP1761361 B1 EP 1761361B1 EP 05753780 A EP05753780 A EP 05753780A EP 05753780 A EP05753780 A EP 05753780A EP 1761361 B1 EP1761361 B1 EP 1761361B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- gas turbine
- blade
- vibrator
- shot peening
- ultrasonic sonotrode
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Ceased
Links
- 238000005422 blasting Methods 0.000 title claims description 26
- 238000000034 method Methods 0.000 title claims description 14
- 238000005480 shot peening Methods 0.000 claims description 39
- 238000006073 displacement reaction Methods 0.000 claims 1
- 238000007711 solidification Methods 0.000 description 4
- 230000008023 solidification Effects 0.000 description 4
- 238000003754 machining Methods 0.000 description 2
- 230000002411 adverse Effects 0.000 description 1
- 230000001419 dependent effect Effects 0.000 description 1
- 230000005484 gravity Effects 0.000 description 1
- 238000007788 roughening Methods 0.000 description 1
- 238000004381 surface treatment Methods 0.000 description 1
Images
Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B24—GRINDING; POLISHING
- B24B—MACHINES, DEVICES, OR PROCESSES FOR GRINDING OR POLISHING; DRESSING OR CONDITIONING OF ABRADING SURFACES; FEEDING OF GRINDING, POLISHING, OR LAPPING AGENTS
- B24B1/00—Processes of grinding or polishing; Use of auxiliary equipment in connection with such processes
- B24B1/04—Processes of grinding or polishing; Use of auxiliary equipment in connection with such processes subjecting the grinding or polishing tools, the abrading or polishing medium or work to vibration, e.g. grinding with ultrasonic frequency
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B24—GRINDING; POLISHING
- B24B—MACHINES, DEVICES, OR PROCESSES FOR GRINDING OR POLISHING; DRESSING OR CONDITIONING OF ABRADING SURFACES; FEEDING OF GRINDING, POLISHING, OR LAPPING AGENTS
- B24B39/00—Burnishing machines or devices, i.e. requiring pressure members for compacting the surface zone; Accessories therefor
- B24B39/006—Peening and tools therefor
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y10—TECHNICAL SUBJECTS COVERED BY FORMER USPC
- Y10T—TECHNICAL SUBJECTS COVERED BY FORMER US CLASSIFICATION
- Y10T29/00—Metal working
- Y10T29/47—Burnishing
- Y10T29/479—Burnishing by shot peening or blasting
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y10—TECHNICAL SUBJECTS COVERED BY FORMER USPC
- Y10T—TECHNICAL SUBJECTS COVERED BY FORMER US CLASSIFICATION
- Y10T29/00—Metal working
- Y10T29/49—Method of mechanical manufacture
- Y10T29/49316—Impeller making
- Y10T29/4932—Turbomachine making
- Y10T29/49321—Assembling individual fluid flow interacting members, e.g., blades, vanes, buckets, on rotary support member
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y10—TECHNICAL SUBJECTS COVERED BY FORMER USPC
- Y10T—TECHNICAL SUBJECTS COVERED BY FORMER US CLASSIFICATION
- Y10T29/00—Metal working
- Y10T29/49—Method of mechanical manufacture
- Y10T29/49316—Impeller making
- Y10T29/4932—Turbomachine making
- Y10T29/49323—Assembling fluid flow directing devices, e.g., stators, diaphragms, nozzles
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y10—TECHNICAL SUBJECTS COVERED BY FORMER USPC
- Y10T—TECHNICAL SUBJECTS COVERED BY FORMER US CLASSIFICATION
- Y10T29/00—Metal working
- Y10T29/49—Method of mechanical manufacture
- Y10T29/49316—Impeller making
- Y10T29/4932—Turbomachine making
- Y10T29/49325—Shaping integrally bladed rotor
Definitions
- the invention relates to a method for surface blasting, in particular for ultrasonic shot peening, of gas turbine blades in the region of their blade roots.
- the invention further relates to a device for surface blasting, in particular for ultrasonic blasting, of gas turbine blades in the region of their ends Bucket feet according to the preamble of claim 8.
- Gas turbines in particular aircraft engines, have at least one rotor equipped with rotating blades, in particular in the area of their compressor and turbine, wherein the rotating blades of the gas turbine are anchored via profiled blade feet in corresponding recesses of the gas turbine rotor.
- it is possible to profile the blade roots either by the so-called Tannehbaum design or by the so-called dovetail design and anchored in correspondingly profiled recesses of the gas turbine rotor.
- the preferably fir-tree-profiled or dovetailed surfaces of a blade root of a gas turbine blade are also referred to as wings.
- the wear rate in the area of the blade roots can be reduced by solidifying the blade roots on their wings by special surface treatment methods.
- the shot peening is preferably used. In conventional shot peening, significant surface roughening on the airfoils of the blade roots may occur, thereby adversely affecting the accuracy of fit of the blade roots.
- the gas turbine blades to be machined are aligned such that the profiled bearing surfaces of the blade roots to be machined run substantially perpendicular to the oscillating surface of the ultrasonic sonotrode.
- the profiled bearing surfaces of the blade roots to be machined run substantially perpendicular to the oscillating surface of the ultrasonic sonotrode.
- the present invention is based on the problem to provide a novel method and a novel device for surface blasting, in particular for ultrasonic shot peening, of gas turbine blades in the region of their blade roots.
- the or each gas turbine blade for surface blasting is oriented such that at least one profiled bearing surface of the or each blade root at least at times extends substantially parallel to a vibrating surface of the or each vibrator, in particular the or each ultrasonic sonotrode, during surface blasting the vibrating surface of the or each vibrator is oriented substantially horizontally or horizontally.
- the gas turbine blades are not positioned as in the prior art, but rather are positioned horizontally in a processing chamber.
- the quality of processing in surface blasting of the wings over the prior art can be significantly improved.
- the device according to the invention for surface blasting, in particular for ultrasonic shot peening, of gas turbine blades in the region of their blade roots is defined in claim 8.
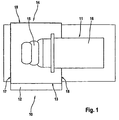
- FIG. 1 shows in highly schematic form a device 10 according to the invention for ultrasonic shot peening of gas turbine blades in the region of their blade roots together with a gas turbine blade 11.
- the device 10 according to the invention has a vibrator designed as an ultrasonic sonotrode 12 with a substantially horizontal direction Above the vibrating surface 13 of the ultrasonic sonotrode 12, a processing chamber 14 is positioned, wherein in the processing chamber 14 of FIG. 1, a gas turbine blade 11 is arranged with its blade root 15. Laterally projecting in the region of the blade root 15 gas turbine blade 11 projects with its blade 16 out of the processing chamber 14.
- the processing chamber is bounded on its underside by the vibrating surface 13 of the ultrasonic sonotrode 12, laterally and upwardly by respective covers 17, 18 and 19, respectively.
- a plurality of balls extending from the oscillating one Surface 13 of the ultrasonic sonotrode accelerated and directed to the blade root 15 of the gas turbine blade 11 to be machined. Under the influence of gravity, the balls return to the area of the oscillating surface 13, in order then to be accelerated or moved again in the direction of the blade root 15 to be processed.
- the gas turbine blade 11 positioned with the blade root 15 in the processing chamber 14 is aligned for ultrasonic shot peening such that at least one profiled bearing surface of the blade root 15 of the gas turbine blade 11 is parallel to the horizontally or horizontally extending beam , vibrating surface 13 of the ultrasonic sonotrode 12 is aligned.
- the gas turbine blade 11 is therefore within the processing chamber 14 such that an axis extending from the radially inner end of the blade root 15 in the direction of a radially outer end of the blade 16 in contrast to the prior art according to the US 6,536,109 B2 does not run vertically or vertically, but rather horizontally or horizontally.
- the spheres of FIG Balls are not directed in a preferred direction on the wings to be machined wings of the blade root 15, but rather with different angles. This results in an efficient solidification on the wings of the blade roots.
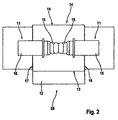
- FIG. 2 shows an embodiment of a device 20 according to the invention for shot peening of gas turbine blades in the region of their blade roots, wherein in the processing chamber 14 of the device 20 in the embodiment of FIG. 2, two gas turbine blades 11 with their blade feet 15 in the sense of the present invention for ultrasonic Shot peening are positioned or aligned in such a way that, during blasting, the supporting surface of the blade roots 15 to be blasted is essentially parallel to the vibrating surface 13 of the ultrasonic sonotrode 12.
- the device of FIG. 2 is identical to the device of FIG. 1, so that the same reference numbers are used for the same components.
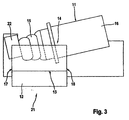
- FIG. 3 shows a further embodiment of a device 21 according to the invention for shot peening of gas turbine blades in the region of their blade roots, wherein also in connection with the embodiment of Fig. 3 to avoid unnecessary repetition for the same components same reference numerals are used.
- the embodiment of FIG. 3 differs from the embodiment of FIG. 1 essentially in that the shown gas turbine blade 11 is aligned within the processing chamber 14 during shot peening in such a way with respect to the vibrating surface 13 of the ultrasonic sonotrode 12 that a tangent to projections of one of oscillating surface 13 opposite support surface of the blade root 15 is substantially parallel to the vibrating surface 13 and thus extends substantially in the horizontal direction.
- the device 21 according to the invention has a device 22 for tilting or pivoting the gas turbine blade 11 within the processing chamber 14.
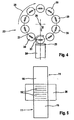
- FIGS. 4 and 5 show a further embodiment of a device 23 according to the invention for shot peening gas turbine blades in the region of their blade feet, the device 23 according to FIGS. 4 and 5 again via an ultrasonic sonotrode 24 with a substantially horizontal or horizontal direction extending, vibrating surface 25 features.
- a processing chamber 26 is positioned, which is shown in highly schematic form in FIG. Within the processing chamber 26, in the exemplary embodiment of FIGS.
- two gas turbine blades 11 are blasted in the region of their blade roots 15, the gas turbine blades 11 for ultrasonic shot peening in turn being aligned such that at least one airfoil, in particular fir tree profiled or dovetail profiled airfoil, is formed during blasting the blade roots 15 at least temporarily substantially parallel to the oscillating, extending in the horizontal direction surface 25 of the ultrasonic sonotrode 24 extends.
- the device according to the invention 23 has a revolver-like rotatable support 27 which is rotatable about an axis 29 in the direction of the arrow 28.
- a plurality of turntable 30 are arranged for receiving gas turbine blades 11.
- each of the turntables 30 is individually rotatable in the direction of an arrow 31, namely, when the corresponding turntable 30 for processing the positioned on the turntable 30 gas turbine blades 11 in the region of the processing chamber 26 and thus the ultrasonic sonotrode 24 is located.
- a turntable 30 together with the gas turbine blades 11 positioned on the turntable 30 can be moved into or out of the processing station 26 by turning the revolver-type carrier 27 in the direction of the arrow 28.
- the corresponding turntable 30 is rotatable in the direction of the arrow 31, so as to ensure a uniform blasting of all wings of the blade roots 15 of the gas turbine blades 11.
- All embodiments have in common that are aligned for ultrasonic shot peening of gas turbine blades 11 in the region of their blade roots 15 the same so relative to a substantially extending in the horizontal direction, vibrating surface 13 of an ultrasonic sonotrode 12, that to be radiated, in particular fir-profiled or Dovetail profiled wings of the blade roots 15 are aligned parallel to the vibrating surface 13.
- the gas turbine blades 11 are therefore not aligned within the processing chamber, but rather lying with a horizontal longitudinal axis extending between the radially inner end of the blade root and the radially outer end of the blade of the gas turbine blades. About this longitudinal axis, the gas turbine blades are rotatable during shot peening.
- the devices according to the invention only ever comprise one sonotrode, which is arranged below the processing chamber. It should be noted that, of course, a plurality of sonotrodes in the region of a processing chamber 26 can be arranged, in which case preferably a sonotrode or a vibrating surface of the sonotrodes is arranged below and another above the processing chamber.
- an optimized solidification depth and an increased compressive residual stress during ultrasonic shot peening can be achieved compared to the prior art. This is achieved by the inventive alignment of the blade roots during ultrasonic shot peening. By rotating or rotating the blade feet during the ultrasonic shot peening, the quality of the blasted surface can be further improved.
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Laser Beam Processing (AREA)
Description
- Die Erfindung betrifft ein Verfahren zum Oberflächenstrahlen, insbesonde= re zum Ultraschall-Kugelstrahlen, von Gasturbinenschaufeln im Bereich ihrer Schaufelfüße gemäß dem Oberbegriff des Patentanspruchs 1. Des weiteren betrifft die Erfindung eine Vorrichtung zum Oberflächenstrahlen, insbesondere zum Ultraschall-Kugelstrahlen, von Gasturbinenschaufeln im Bereich ihrer Schaufelfüße nach dem Oberbegriff des Patentanspruchs 8.
- Gasturbinen, insbesondere Flugtriebwerke, verfügen insbesondere im Bereich ihres Verdichters sowie ihrer Turbine über mindestens einen mit rotierenden Laufschaufeln bestückten Rotor, wobei die rotierenden Laufschaufeln der Gasturbine über profilierte Schaufelfüße in entsprechenden Ausnehmungen des Gasturbinenrotors verankert sind. Nach dem Stand der Technik ist es möglich, die Schaufelfüße entweder nach dem sogenannten Tannehbaum-Design (fir tree design) oder nach dem sogenannten Schwalbenschwanz-Design (dove tail design) zu profilieren und in entsprechend profilierten Ausnehmungen des Gasturbinenrotors zu verankern. Die vorzugsweise tannenbaumprofilierten oder schwalbenschwanzpröfilierten Flächen eines Schaufelfußes einer Gasturbinenschaufel werden auch als Tragflächen bezeichnet.
- Während des Betriebs einer Gasturbine werden die Schaufelfüße an ihren profilierten Tragflächen insbesondere durch Reibverschleiß stark beansprucht. Die Verschleißrate im Bereich der Schaufelfüße kann dadurch herabgesetzt werden, dass die Schaufelfüße an ihren Tragflächen durch spezielle Oberflächenbearbeitiuzgsverfahren verfestigt werden. Hierbei kommt vorzugsweise das Kugelstrahlen zum Einsatz. Beim konventionellen Kugelstrahlen kann sich eine erhebliche Oberflächenaufrauung an den Tragflächen der Schaufelfüße einstellen, wodurch die Passgenauigkeit der Schaufelfüße negativ beeinträchtigt wird.
- Zur Verbesserung der sich beim Kugelstrahlen einstellenden Bearbeitungsqualität an zu bearbeitenden Schaufelfüßen von Gasturbinen ist es aus dem Stand der Technik gemäß
US 6,536,109 B2 bereits bekannt, die Schaufelfüße im Bereich ihrer profilierten Tragflächen durch sogenanntes Ultraschall-Kugelstrahlen zu verfestigen. So offenbart dieUS 6,536,109 B2 eine entsprechende Vorrichtung mit einer Ultraschall-Sonotrode, wobei die Ultraschall-Sonotrode eine horizontal bzw. waagrecht verlaufende, vibrierende bzw. schwingende Oberfläche aufweist, und wobei sich oberhalb dieser schwingenden Oberfläche eine Bearbeitungskammer erstreckt, in welcher Gasturbinenschaufeln mit ihren Schaufel füßen zur Bearbeitung derselben im Bereich ihrer Tragflächen stehend angeordnet sind. Gemäß derUS 6,536,109 B2 sind dabei die zu bearbeitenden Gasturbinenschaufeln derart stehend ausgerichtet, dass die zu bearbeitenden, profilierten Tragflächen der Schaufelfüße im wesentlichen senkrecht zu der schwingenden Oberfläche der Ultraschall-Sonotrode verlaufen. Hiermit kann nur eine ungenügende Qualität beim Kugelstrahlen der profilierten Tragflächen der Schaufel füße erreicht werden. - Hiervon ausgehend liegt der vorliegenden Erfindung das Problem zu Grunde, ein neuartiges Verfahren und eine neuartige Vorrichtung zum Oberflächenstrahlen, insbesondere zum Ultraschall-Kugelstrahlen, von Gasturbinenschaufeln im Bereich ihrer Schaufelfüße zu schaffen.
- Dieses Problem wird durch ein Verfahren zum Oberflächenstrahlen, insbesondere zum Ultraschall-Kugelstrahlen, von Gasturbinenschaufeln im Bereich ihrer Schaufelfüße im Sinne von Patentanspruch 1 gelöst. Erfindungsgemäß wird die oder jede Gasturbinenschaufel zum Oberflächenstrahlen derart ausgerichtet, dass beim Oberflächenstrahlen mindestens eine zu bearbeitende, profilierte Tragfläche des oder jedes Schaufelfußes zumindest zeitweise im wesentlichen parallel zu einer schwingenden Oberfläche des oder jeden Vibrators, insbesondere der oder jeder Ultraschall-Sonotrode, verläuft, wobei die schwingende Oberfläche des oder jeden Vibrators im wesentlichen in horizontaler bzw. waagrechter Richtung ausgerichtet ist.
- Im Sinne der hier vorliegenden Erfindung wird vorgeschlagen, zum Oberflächenstrahlen, insbesondere zum Ultraschall-Kugelstrahlen, die Gasturbinenschaufeln bzw. die Schaufelfüße derselben derart auszurichten, dass zumindest eine zu bearbeitende, vorzugsweise tannenbaumprofilierte bzw. schwalbenschwanzprofilierte Tragfläche der Schaufelfüße im Wesentlichen parallel zu der in horizontaler Richtung verlaufenden, schwingenden Ober= fläche des Vibrators ausgerichtet ist. Die Gasturbinenschaufeln sind demnach nicht wie im Stand der Technik stehend, sondern vielmehr liegend in einer Bearbeitungskammer positioniert. Hiermit kann die Bearbeitungsqualität beim Oberflächenstrahlen der Tragflächen gegenüber dem Stand der Technik deutlich verbessert werden.
- Nach einer bevorzugten Weiterbildung der Erfindung wird die oder jede Gasturbinenschaufel zum Oberflächenstrahlen um eine im wesentlichen parallel zu der schwingenden Oberfläche des oder jeden Vibrators, insbesondere der oder jeder Ultraschall-Sonotrode, verlaufende Achse gedreht.
- Die erfindungsgemäße Vorrichtung zum Oberflächenstrahlen, insbesondere zum Ultraschall-Kugelstrahlen, von Gasturbinenschaufeln im Bereich ihrer Schaufelfüße ist im Patentanspruch 8 definiert.
- Bevorzugte Weiterbildungen der Erfindung ergeben sich aus den Unteransprüchen und der nachfolgenden Beschreibung. Ausführungsbeispiele der Erfindung werden, ohne hierauf beschränkt zu sein, an Hand der Zeichnung näher erläutert. Dabei zeigt:
- Fig. 1
- eine stark schematisierte Darstellung einer erfindungsgemäßen Vorrichtung zum Oberflächenstrahlen, insbesondere zum Ultraschall-Kugelstrahlen, von Gasturbinenschaufeln im Bereich ihrer Schaufelfüße nach einem ersten Ausführungsbeispiel der Erfindung;
- Fig. 2
- eine stark schematisierte Darstellung einer erfindungsgemäßen Vorrichtung zum Oberflächenstrahlen, insbesondere zum Ultraschalt-Kugelstrahlen, von Gasturbinenschaufeln im Bereich ihrer Schaufelfüße nach einem zweiten Ausführungsbeispiel der Erfindung;
- Fig. 3
- eine stark schematisierte Darstellung einer erfindungsgemäßen Vorrichtung zum Oberflächenstrahlen, insbesondere zum Ultraschall-Kugelstrahlen, von Gasturbinenschaufeln im Bereich ihrer Schaufelfüße nach einem dritten Ausführungsbeispiel der Erfindung;
- Fig. 4
- eine stark schematisierte Darstellung einer erfindungsgemäßen Vorrichtung zum Oberflächenstrahlen, insbesondere zum Ultraschall-Kugelstrahlen, von Gasturbinenschaufeln im Bereich ihrer Schaufelfüße nach einem weiteren Ausführungsbeispiel der Erfindung; und
- Fig. 5
- eine Ansicht auf die Vorrichtung der Fig. 4 in Blickrichtung V gemäß Fig. 4.
- Nachfolgend wird die hier vorliegende Erfindung unter Bezugnahme auf Fig. 1 bis 5 in größerem Detail beschrieben.
- Fig. 1 zeigt stark schematisiert eine erfindungsgemäße Vorrichtung 10 zum Ultraschall-Kugelstrahlen von Gasturbinenschaufeln im Bereich ihrer Schaufelfüße zusammen mit einer Gasturbinenschaufel 11. Die erfindungsgemäße Vorrichtung 10 verfügt über einen als Ultraschall-Sonotrode 12 ausgebildeten Vibrator mit einer im Wesentlichen in horizontaler Richtung bzw. waagrechter Richtung verlaufenden, vibrierenden bzw. schwingenden Oberfläche 13. Oberhalb der schwingenden Oberfläche 13 der Ultraschall-Sonotrode 12 ist eine Bearbeitungskammer 14 positioniert, wobei in der Bearbeitungskammer 14 gemäß Fig. 1 eine Gasturbinenschaufel 11 mit ihrem Schaufelfuß 15 angeordnet ist. Seitlich ragt die im Bereich des Schaufelfußes 15 zu bearbeitende Gasturbinenschaufel 11 mit ihrem Schaufelblatt 16 aus der Bearbeitungskammer 14 heraus. Wie bereits erwähnt, wird die Bearbeitungskammer an ihrer Unterseite von der schwingenden Oberfläche 13 der Ultraschall-Sonotrode 12 begrenzt, seitlich sowie oben durch entsprechende Abdeckungen 17, 18 bzw. 19. Innerhalb der Bearbeitungskammer 14 sind eine Vielzahl von Kugeln positioniert, die von der schwingenden Oberfläche 13 der Ultraschall-Sonotrode beschleunigt und auf den zu bearbeitenden Schaufelfuß 15 der Gasturbinenschaufel 11 gerichtet werden. Unter dem Einfluss der Schwerkraft gelangen die Kugeln wieder in den Bereich der schwingenden Oberfläche 13, um dann erneut in Richtung auf den zu bearbeitenden Schaufelfuß 15 beschleunigt bzw. bewegt zu werden.
- Im Sinne der hier vorliegenden Erfindung wird die mit dem Schaufelfuß 15 in der Bearbeitungskammer 14 positionierte Gasturbinenschaufel 11 zum Ultraschall-Kugelstrahlen derart ausgerichtet, dass beim Strahlen mindestens eine zu bearbeitende, profilierte Tragfläche des Schaufelfußes 15 der Gasturbinenschaufel 11 parallel zu der waagrecht bzw. horizontal verlaufenden, schwingenden Oberfläche 13 der Ultraschall-Sonotrode 12 ausgerichtet ist. Die Gasturbinenschaufel 11 liegt demnach innerhalb der Bearbeitungskammer 14 derart, dass eine sich vom radial innenliegenden Ende des Schaufelfußes 15 in Richtung auf ein radial außenliegendes Ende des Schaufelblatts 16 erstreckende Achse im Unterschied zum Stand der Technik gemäß der
US 6,536,109 B2 nicht senkrecht bzw. vertikal verläuft, sondern vielmehr horizontal bzw. waagrecht. - Bedingt durch die erfindungsgemäße Ausrichtung der Schaufelfüße während dem Ulstraschall-Kugelstrahlen geben die über die Ultraschall-Sonotrode beschleunigten Kugeln ihren Impuls direkt auf die zu verfestigenden Tragflächen des Schaufelfußes ab. Hierdurch können hohe Verfestigungstiefen und Druckeigenspannungen an den Tragflächen des Schaufelfußes erzielt werden. Es stellt sich demnach eine direkte Verfestigung der zu strahlenden Tragflächen der Schaufelfüße ein. Es sind kürzere Bearbeitungszeiten bzw. Strahlzeiten realisierbar als beim Stand der Technik.
- Da die Kugeln während des Strahlens von den Abdeckungen 17, 18 und 19 der Bearbeitungskammer 14 ebenso wie von der schwingenden Oberfläche 13 der Sonotrode 12 mit unterschiedlichen Winkeln reflektiert werden, werden die Kugeln nicht in einer Vorzugsrichtung auf die zu bearbeitenden Tragflächen des Schaufelfußes 15 gerichtet, sondern vielmehr mit unterschiedlichen Winkeln. Hierdurch kommt es zu einer effizienten Verfestigung an den Tragflächen der Schaufelfüße.
- Im Ausführungsbeispiel der Fig. 1 ist lediglich eine Gasturbinenschaufel 11 mit dem an den Tragflächen zu bearbeitenden Schaufelfuß innerhalb der Bearbeitungskammer 14 positioniert. Fig. 2 zeigt ein Ausführungsbeispiel einer erfindungsgemäßen Vorrichtung 20 zum Kugelstrahlen von Gasturbinenschaufeln im Bereich ihrer Schaufelfüße, wobei in der Bearbeitungskammer 14 der Vorrichtung 20 im Ausführungsbeispiel der Fig. 2 zwei Gasturbinenschaufeln 11 mit ihren Schaufel füßen 15 im Sinne der hier vorliegenden Erfindung zum Ultraschall-Kugelstrahlen derart positioniert bzw. ausgerichtet sind, dass beim Strahlen die zu strahlende Tragfläche der Schaufelfüße 15 im Wesentlichen parallel zur schwingenden Oberfläche 13 der Ultraschall-Sonotrode 12 verläuft. Hinsichtlich der weiteren Details stimmt jedoch die Vorrichtung der Fig. 2 mit der Vorrichtung der Fig. 1 überein, sodass für gleiche Baugruppen gleiche Bezugsziffern verwendet werden.
- Fig. 3 zeigt ein weiteres Ausführungsbeispiel einer erfindungsgemäßen Vorrichtung 21 zum Kugelstrahlen von Gasturbinenschaufeln im Bereich ihrer Schaufelfüße, wobei auch im Zusammenhang mit dem Ausführungsbeispiel der Fig. 3 zur Vermeidung unnötiger Wiederholungen für gleiche Baugruppen gleiche Bezugsziffern verwendet werden. Das Ausführungsbeispiel der Fig. 3 unterscheidet sich vom Ausführungsbeispiel der Fig. 1 im Wesentlichen dadurch, dass die gezeigte Gasturbinenschaufel 11 innerhalb der Bearbeitungskammer 14 beim Kugelstrahlen derart gegenüber der schwingenden Oberfläche 13 der Ultraschall-Sonotrode 12 ausgerichtet ist, dass eine Tangente an Vorsprünge einer der schwingenden Oberfläche 13 gegenüberliegenden Tragfläche des Schaufelfußes 15 im Wesentlichen parallel zu der schwingenden Oberfläche 13 und damit im Wesentlichen in horizontaler Richtung verläuft. Hierzu verfügt die erfindungsgemäße Vorrichtung 21 über eine Einrichtung 22 zum Kippen bzw. Schwenken der Gasturbinenschaufel 11 innerhalb der Bearbeitungskammer 14.
- Es sei an dieser Stelle darauf hingewiesen, dass im Zusammenhang mit den Ausführungsbeispielen gemäß Fig. 1 bis 3 während des Ultraschall-Kugelstrahlens alle gezeigten Gasturbinenschaufel 11 um eine im Wesentlichen parallel zu der schwingenden Oberfläche 13 der Ultraschall-Sonotrode 12 verlaufende und damit in horizontaler Richtung verlaufender Achse gedreht werden können. Das Drehen der Schaufelfüße um diese im Wesentlichen in horizontaler Richtung verlaufender Achse kann entweder während des Kugelstrahlens kontinuierlich oder intermittierend bzw. diskontinuierlich durchgeführt werden. Hierdurch ist gewährleistet, dass sämtliche zu strahlenden Tragflächen gleichmäßig durch die über die Ultraschall-Sonotrode 12 beschleunigten Kugeln gestrahlt werden.
- Fig. 4 und 5 zeigen ein weiteres Ausführungsbeispiel einer erfindungsgemäßen Vorrichtung 23 zum Kugelstrahlen von Gasturbinenschaufeln im Bereich ihrer Schaufelfüße, wobei die Vorrichtung 23 gemäß Fig. 4 und 5 wiederum über eine Ultraschall-Sonotrode 24 mit einer sich im Wesentlichen in horizontaler bzw. waagrechter Richtung erstreckenden, schwingenden Oberfläche 25 verfügt. Oberhalb der schwingenden Oberfläche 25 der Ultraschall-Sonotrode 24 ist wiederum eine Bearbeitungskammer 26 positioniert, die in Fig. 5 stark schematisiert dargestellt ist. Innerhalb der Bearbeitungskammer 26 werden im Ausführungsbeispiel der Fig. 4 und 5 zwei Gasturbinenschaufeln 11 im Bereich ihrer Schaufelfüße 15 gestrahlt, wobei die Gasturbinenschaufeln 11 zum Ultraschall-Kugelstrahlen wiederum derart ausgerichtet sind, dass beim Strahlen mindestens eine zu bearbeitende, insbesondere tannenbaumprofilierte bzw. schwalbenschwanzprofilierte Tragfläche der Schaufelfüße 15 zumindest zeitweise im Wesentlichen parallel zu der schwingenden, sich in horizontaler Richtung erstreckenden Oberfläche 25 der Ultraschall-Sonotrode 24 verläuft.
- Im Ausführungsbeispiel der Fig. 4 und 5 verfügt die erfindungsgemäße Vorrichtung 23 über einen revolverartig drehbaren Träger 27, der im Sinne des Pfeils 28 um eine Achse 29 drehbar ist. Über den Umfang des Trägers 27 verteilt, sind mehrere Drehteller 30 zur Aufnahme von Gasturbinenschaufeln 11 angeordnet. Alle Drehteller 30 sind einerseits in Richtung des Pfeils 28 gemeinsam um die Achse 29 drehbar, andererseits ist jeder der Drehteller 30 individuell im Sinne eines Pfeils 31 drehbar, nämlich dann, wenn sich der entsprechende Drehteller 30 zur Bearbeitung der auf dem Drehteller 30 positionierten Gasturbinenschaufeln 11 im Bereich der Bearbeitungskammer 26 und damit der Ultraschall-Sonotrode 24 befindet. Über das Drehen des revolverartigen Trägers 27 im Sinne des Pfeils 28 ist demnach immer ein Drehteller 30 zusammen mit den auf dem Drehteller 30 positionierten Gasturbinenschaufeln 11 in die Bearbeitungsstation 26 hineinbewegbar bzw. aus derselben herausbewegbar. Während des Bearbeitens von zwei Gasturbinenschaufeln innerhalb der Bearbeitungsstation 26 ist der entsprechende Drehteller 30 im Sinne des Pfeils 31 drehbar, um so ein gleichmäßiges Strahlen aller Tragflächen der Schaufelfüße 15 der Gasturbinenschaufeln 11 zu gewährleisten.
- Allen Ausführungsbeispielen ist gemeinsam, dass zum Ultraschall-Kugelstrahlen von Gasturbinenschaufeln 11 im Bereich ihrer Schaufelfüße 15 dieselben derart relativ zu einer im Wesentlichen in horizontaler Richtung verlaufenden, schwingenden Oberfläche 13 einer Ultraschall-Sonotrode 12 ausgerichtet werden, dass die zu strahlenden, insbesondere tannenbaumprofilierten bzw. schwalbenschwanzprofilierten Tragflächen der Schaufelfüße 15 parallel zur schwingenden Oberfläche 13 ausgerichtet sind. Die Gasturbinenschaufeln 11 sind demnach nicht stehend innerhalb der Bearbeitungskammer ausgerichtet, sondern vielmehr liegend mit einer horizontal verlaufenden Längsachse, die sich zwischen dem radial innenliegenden Ende des Schaufelfußes und dem radial außenliegenden Ende des Schaufelblatts der Gasturbinenschaufeln erstreckt. Um diese Längsachse sind die Gasturbinenschaufeln während des Kugelstrahlens drehbar.
- In den gezeigten Ausführungsbeispielen umfassen die erfindungsgemäßen Vorrichtungen lediglich immer nur eine Sonotrode, die unterhalb der Bearbeitungskammer angeordnet ist. Es sei darauf hingewiesen, dass selbstverständlich auch mehrere Sonotroden im Bereich einer Bearbeitungskammer 26 angeordnet werden können, wobei dann vorzugsweise eine Sonotrode bzw. eine schwingende Oberfläche der Sonotroden unterhalb und eine andere oberhalb der Bearbeitungskammer angeordnet ist.
- Mit der hier vorliegenden Erfindung ist gegenüber dem Stand der Technik eine optimierten Verfestigungstiefe sowie eine erhöhte Druckeigenspannung beim Ultraschall-Kugelstrahlen erreichbar. Dies wird durch die erfindungsgemäße Ausrichtung der Schaufelfüße während des Ultraschall-Kugelstrahlens erzielt. Durch ein Rotieren bzw. Drehen der Schaufelfüße während des Ultraschall-Kugelstrahlens kann die Qualität der gestrahlten Oberfläche nochmals verbessert werden.
Claims (13)
- Verfahren zum Oberflächenstrahlen, insbesondere zum Ultraschall-Kugelstrahlen, von Gasturbinenschaufeln im Bereich ihrer Schaufelfüße, wobei mit Hilfe mindestens eines Vibrators, insbesondere mindestens einer Ultraschall-Sonotrode, beschleunigte Kugeln auf einen Schaufelfuß mindestens einer Gasturbinenschaufel gerichtet werden, um denselben im Bereich mindestens einer profilierten, insbesondere tannenbaumprofilierten oder schwalbenschwanzprofilierten, Tragfläche zu bearbeiten,
dadurch gekennzeichnet,
dass die oder jede Gasturbinenschaufel zum Oberflächenstrahlen derart ausgerichtet wird, dass beim Strahlen mindestens eine zu bearbeitende, profilierte Tragfläche des oder jedes Schaufelfußes zumindest zeitweise im wesentlichen parallel zu einer schwingenden Oberfläche des oder jeden Vibrators, insbesondere der oder jeder Ultraschall-Sonotrode, verläuft. - Verfahren nach Anspruch 1,
dadurch gekennzeichnet,
dass der oder jeder Vibrator, insbesondere die oder jede Ultraschall-Sonotrode, derart positioniert wird, dass eine schwingende Oberfläche des oder jeden Vibrators im wesentlichen in horizontaler Richtung verläuft. - Verfahren nach Anspruch 1 oder 2,
dadurch gekennzeichnet,
dass zum Kugelstrahlen die oder jede Gasturbinenschaufel derart ausgerichtet wird, dass mindestens eine zu bearbeitende, profilierte Tragfläche zumindest zeitweise im wesentlichen parallel zur schwingenden Oberfläche des oder jeden Vibrators, insbesondere der oder jeder Ultraschall-Sonotrode, und damit im wesentlichen in horizontaler Richtung verläuft. - Verfahren nach einem der Ansprüche 1 bis 3,
dadurch gekennzeichnet,
dass die oder jede Gasturbinenschaufel zum Kugelstrahlen derart ausgerichtet wird, dass beim Strahlen eine Tangente an Vorsprünge einer profilierten Tragfläche zumindest zeitweise im wesentlichen parallel zu der schwingenden Oberfläche eines Vibrators, insbesondere einer Ultraschall-Sonotrode, verläuft. - Verfahren nach einem der Ansprüche 1 bis 3,
dadurch gekennzeichnet,
dass die oder jede Gasturbinenschaufel zum Kugelstrahlen derart liegend ausgerichtet wird, dass eine sich vom radial innenliegenden Ende eines Schaufelfußes in Richtung auf ein radial außenliegendes Ende eines Schaufelblatts erstreckende Achse im wesentlichen parallel zur schwingenden Oberfläche des oder jeden Vibrators, insbesondere der oder jeder Ultraschall-Sonotröde, verläuft. - Verfahren nach einem der Ansprüche 1 bis 5,
dadurch gekennzeichnet,
dass die oder jede Gasturbinenschaufel zum Kugelstrahlen um eine im wesentlichen parallel zu der schwingenden Oberfläche des oder jeden Vibrators, insbesondere der oder jeder Ultraschall-Sonotrode, verlaufende Achse gedreht wird. - Verfahren nach Anspruch 6,
dadurch gekennzeichnet,
dass die oder jede Gasturbinenschaufel zum Kugelstrahlen um die sich vom radial innenliegenden Ende des Schaufelfußes in Richtung auf das radial außenliegende Ende des Schaufelblatts erstreckende Achse gedreht wird. - Vorrichtung zum Oberflächenstrahlen, insbesondere zum Ultraschall-Kugelstrahlen, von Gasturbinenschaufeln (11) im Bereich ihrer Schaufelfüße (15), mit mindestens einem, eine schwingende Oberfläche (13, 25) aufweisenden Vibrator, insbesondere mit mindestens einer Ultraschall-Sonotrode (12, 24), wobei der oder jeder Vibrator derart ausgerichtet ist, dass die schwingende Oberfläche des oder jedes Vibrators im wesentlichen in horizontaler Richtung verläuft, wobei sich an die oder jede schwingende Oberfläche eine Bearbeitungskammer (14, 26) zur Aufnahme des oder jedes zu bearbeitenden Schäufelfußes (15) anschließt,
dadurch gekennzeichnet,
dass die Bearbeitungskammer (14, 26) im Bereich wenigstens einer ihrer Abdeckungen (17, 18, 19) mindestens eine Aussparung oder Öffnung zum Hinein- und Herausbewegen des Schaufelfußes (15) wenigstens einer Gasturbihensehaufel (11) aufweist, und dass zumindest eine Einrichtung (22, 27, 30) zum Bewegen und Positionieren vorhänden ist, mit welcher die Oder jede Gasturbinenschaufel (11) zum Oberflächenstrahlen derart ausrichtbar ist, dass beim Strahlen mindestens eine zu bearbeitende, profilierte Tragfläche des oder jedes Schaufelfußes (15) zumindest zeitweise im wesentlichen parallel zu der schwingenden Oberfläche (13, 25) des oder jedes Vibrators, insbesondere der oder jeder Ultraschall-Sonotrode (12, 24), verläuft. - Vorrichtung nach Anspruch 8,
dadurch gekennzeichnet,
dass die Bearbeitungskammer (14, 26) derart ausgebildet ist, dass die oder jede Gasturbinenschaufel (11) zum Kugelstrahlen derart liegend ausrichtbar ist, dass eine sich vom radial innenliegenden Ende eines Schaufelfußes in Richtung auf ein radial außenliegendes Ende eines Schaufelblatts erstreckende Achse im wesentlichen parallel zur schwingenden Oberfläche des oder jeden Vibrators, insbesondere der oder jeder Ultraschall-Sonotrode, verläuft. - Vorrichtung nach Anspruch 8 oder 9,
dadurch gekennzeichnet,
dass die oder jede Gasturbinenschaufel (11) innerhalb der Bearbeitungskammer (14, 26) zum Kugelstrahlen um eine im wesentlichen parallel zu der schwingenden Oberfläche (13, 25) des oder jeden Vibrators, insbesondere der oder jeder Ultraschall-Sonotrode (12, 24), verlaufende Achse drehbar ist, vorzugsweise um die sich vom radial innenliegenden Ende des Schaufelfußes (15) in Richtung auf das radial außenliegende Ende des Schaufelblatts (16) erstreckende Achse. - Vorrichtung nach einem der Ansprüche 8 bis 10,
gekennzeichnet durch
einen revolverartig drehbaren Träger (27), auf dem in Umfangsrichtung mehrere Gasturbinenschaufeln (11) positioniert sind, wobei durch Drehen des Trägers (27) jeweils mindestens eine Gasturbinenschaufel in die Bearbeitungskammer (26) gebracht bzw. aus dieser entfernt werden kann. - Vorrichtung nach Anspruch 11,
dadurch gekennzeichnet,
dass der Träger (27) mehrere in Umfangsrichtung voneinander beabstandete Drehteller (30) zur Aufnahme von vorzugsweise jeweils zwei Gasturbineschaufeln (11) aufweist. - Vorrichtung nach Anspruch 12,
dadurch gekennzeichnet,
dass jeder Drehteller (30) einerseits um eine individuelle Drehtellerachse drehbar ist, und dass andererseits alle Drehteller (30) gemeinsam um eine Achse des revolverartigen Trägers (27) drehbar sind.
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE102004029546A DE102004029546A1 (de) | 2004-06-19 | 2004-06-19 | Verfahren und Vorrichtung zum Oberflächenstrahlen von Gasturbinenschaufeln im Bereich ihrer Schaufelfüße |
| PCT/DE2005/001022 WO2005123338A1 (de) | 2004-06-19 | 2005-06-08 | Verfahren und vorrichtung zum oberflächenstrahlen von gasturbinenschaufeln im bereich ihrer schaufelfüsse |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP1761361A1 EP1761361A1 (de) | 2007-03-14 |
| EP1761361B1 true EP1761361B1 (de) | 2007-11-28 |
Family
ID=34971288
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP05753780A Ceased EP1761361B1 (de) | 2004-06-19 | 2005-06-08 | Verfahren und vorrichtung zum oberflächenstrahlen von gasturbinenschaufeln im bereich ihrer schaufelfüsse |
Country Status (4)
| Country | Link |
|---|---|
| US (1) | US7481088B2 (de) |
| EP (1) | EP1761361B1 (de) |
| DE (2) | DE102004029546A1 (de) |
| WO (1) | WO2005123338A1 (de) |
Families Citing this family (11)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE102004037954A1 (de) * | 2004-08-05 | 2006-03-16 | Mtu Aero Engines Gmbh | Vorrichtung zum Oberflächenstrahlen von Bauteilen |
| DE102004059592B4 (de) | 2004-12-10 | 2014-09-04 | MTU Aero Engines AG | Verfahren zum Oberflächenstrahlen von Hohlräumen, insbesondere von Hohlräumen an Gasturbinen |
| WO2007055864A2 (en) * | 2005-10-12 | 2007-05-18 | Surface Technology Holdings, Ltd | Improved integrally bladed rotating turbo machinery and method and apparatus for achieving the same |
| DE102006008210A1 (de) | 2006-02-22 | 2007-08-23 | Mtu Aero Engines Gmbh | Strahlkammer zum Oberflächenstrahlen, insbesondere zum Ultraschall-Kugelstrahlen von Gasturbinen-Bauteilen |
| US7665338B2 (en) * | 2006-10-20 | 2010-02-23 | Sonats-Societe Des Nouvelles Applications Des Techniques De Surfaces | Shot peening methods and units |
| DE102006058679A1 (de) * | 2006-12-13 | 2008-06-19 | Mtu Aero Engines Gmbh | Vorrichtung und Verfahren zum Oberflächenstrahlen eines Bauteils einer Gasturbine |
| FR2930184B1 (fr) * | 2008-04-18 | 2010-12-31 | Snecma | Procede de grenaillage par ultrason de pieces de turbomachines. |
| CN102639890A (zh) * | 2010-11-12 | 2012-08-15 | 日本精工株式会社 | 动作装置及其制造方法 |
| US20130183157A1 (en) * | 2012-01-17 | 2013-07-18 | Venkatarama K. Seetharaman | Method of surface treatment for dovetail in gas turbine engine fan blade |
| CN109517955A (zh) * | 2018-11-16 | 2019-03-26 | 上海蜂云航空科技有限公司 | 一种用于提高发动机喷嘴射流孔件热稳定性的方法及设备 |
| CN117140370B (zh) * | 2023-10-27 | 2024-01-02 | 中北大学 | 一种具有专用夹具的六自由度双频超声空化喷丸装置 |
Family Cites Families (36)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US3668912A (en) * | 1970-07-08 | 1972-06-13 | Carborundum Co | Shot peening apparatus |
| US3695091A (en) * | 1970-09-28 | 1972-10-03 | Metal Improvement Co | Method of and apparatus for measuring intensity of peening in small diameter holes |
| US3668913A (en) * | 1970-10-05 | 1972-06-13 | Metal Improvement Co | Apparatus for shot-peening turbine blades |
| US4115076A (en) * | 1977-05-24 | 1978-09-19 | Bethlehem Steel Corporation | Abrasive material suitable for manually blast cleaning ferrous metals prior to painting |
| DE2906509A1 (de) * | 1979-02-20 | 1980-08-28 | Kopp Reiner | Verfahren zur formgebung mit einem auf eine seite eines gegenstandes zur einwirkung gelangenden stoffstrahl |
| US4694672A (en) * | 1984-01-05 | 1987-09-22 | Baughman Davis L | Method and apparatus for imparting a simple contour to a workpiece |
| US4888863A (en) * | 1988-03-21 | 1989-12-26 | Westinghouse Electric Corp. | Method and apparatus for producing turbine blade roots |
| DE3823675A1 (de) * | 1988-07-13 | 1990-01-18 | Dornier Gmbh | Einrichtung zum biegeumformen oder richten von werkstuecken durch plastische formaenderung |
| US5085747A (en) * | 1989-05-19 | 1992-02-04 | Akio Nikano | Ultrasonic machining method |
| DE4041365A1 (de) | 1990-12-20 | 1992-07-02 | Bandelin Electronic Gmbh & Co | Sonotrode mit kavitationsschutzschicht |
| FR2698576B1 (fr) * | 1992-11-30 | 1995-02-17 | Framatome Sa | Procédé et dispositif de réparation d'une zone défectueuse de la paroi d'une pièce métallique et en particulier d'une pièce tubulaire. |
| US5596912A (en) * | 1993-08-12 | 1997-01-28 | Formica Technology, Inc. | Press plate having textured surface formed by simultaneous shot peening |
| FR2715884B1 (fr) * | 1994-02-04 | 1996-04-12 | Gec Alsthom Electromec | Procédé et dispositif pour le traitement de surface et la mise en précontrainte de la paroi intérieure d'une cavité. |
| JP2745487B2 (ja) | 1994-05-16 | 1998-04-28 | 東芝タンガロイ株式会社 | ショット加工用ボール |
| JPH091065A (ja) * | 1995-04-19 | 1997-01-07 | Ngk Spark Plug Co Ltd | 超音波ホーン |
| FR2743742B1 (fr) * | 1996-01-24 | 1998-04-03 | Seb Sa | Procede de traitement d'une surface metallique et de fabrication d'un article culinaire |
| US5771729A (en) * | 1997-06-30 | 1998-06-30 | General Electric Company | Precision deep peening with mechanical indicator |
| US5950470A (en) * | 1998-09-09 | 1999-09-14 | United Technologies Corporation | Method and apparatus for peening the internal surface of a non-ferromagnetic hollow part |
| FR2791293B1 (fr) * | 1999-03-23 | 2001-05-18 | Sonats Soc Des Nouvelles Appli | Dispositifs de traitement de surface par impacts |
| US6170308B1 (en) * | 1999-07-20 | 2001-01-09 | United Technologies Corporation | Method for peening the internal surface of a hollow part |
| US6584820B1 (en) * | 1999-09-23 | 2003-07-01 | Polyclad Laminates, Inc. | Surface enhanced metal press plates for use in manufacture of laminates and multilayer materials and method of making same |
| FR2801322B1 (fr) * | 1999-11-18 | 2002-02-08 | Snecma | Procede de grenaillage par ultrasons de surfaces annulaires de grandes dimensions sur des pieces minces |
| FR2801236B1 (fr) * | 1999-11-18 | 2001-12-21 | Snecma | Procede et machine de grenaillage par ultrasons de pieces sur une roue |
| US6467321B2 (en) * | 2000-05-30 | 2002-10-22 | Integrity Testing Laboratory, Inc. | Device for ultrasonic peening of metals |
| DE10037029A1 (de) * | 2000-07-27 | 2002-02-28 | Kugelstrahlzentrum Aachen Gmbh | Verfahren und Vorrichtung zum Umformen von Strukturbauteilen |
| CA2317845C (en) * | 2000-09-08 | 2006-12-19 | Steven Kennerknecht | Shaped metal panels and forming same by shot peening |
| FR2814099B1 (fr) * | 2000-09-21 | 2002-12-20 | Snecma Moteurs | Grenaillage transversal par ultrassons des aubes sur un rotor |
| FR2815280B1 (fr) | 2000-10-12 | 2003-01-03 | Sonats Soc Des Nouvelles Appli | Machine et procede de grenaillage |
| US7028378B2 (en) * | 2000-10-12 | 2006-04-18 | Sonats-Societe Des Nouvelles Applications Des Techniques De Surfaces | Method of shot blasting and a machine for implementing such a method |
| FR2816636B1 (fr) * | 2000-11-16 | 2003-07-18 | Snecma Moteurs | Grenaillage des sommets des aubes refroidies |
| FR2816536B1 (fr) * | 2000-11-16 | 2003-01-17 | Snecma Moteurs | Procede et dispositif de grenaillage par ultrasons des alveoles "axiales" d'attache des aubes sur un rotor |
| FR2816537B1 (fr) * | 2000-11-16 | 2003-01-17 | Snecma Moteurs | Procede et installation de grenaillage par ultrasons des alveoles annulaires d'attache d'aubes sur un rotor |
| FR2816538B1 (fr) * | 2000-11-16 | 2003-01-17 | Snecma Moteurs | Procede pour augmenter la duree de vie des attaches d'aubes sur un rotor |
| US20060021410A1 (en) * | 2004-07-30 | 2006-02-02 | Sonats-Societe Des Nouvelles Applications Des Techniques De Surfaces | Shot, devices, and installations for ultrasonic peening, and parts treated thereby |
| DE102004037954A1 (de) * | 2004-08-05 | 2006-03-16 | Mtu Aero Engines Gmbh | Vorrichtung zum Oberflächenstrahlen von Bauteilen |
| US7140216B2 (en) * | 2004-11-18 | 2006-11-28 | General Electric Company | laser aligned shotpeen nozzle |
-
2004
- 2004-06-19 DE DE102004029546A patent/DE102004029546A1/de not_active Withdrawn
-
2005
- 2005-06-08 EP EP05753780A patent/EP1761361B1/de not_active Ceased
- 2005-06-08 US US11/630,052 patent/US7481088B2/en not_active Expired - Lifetime
- 2005-06-08 DE DE502005002115T patent/DE502005002115D1/de not_active Expired - Lifetime
- 2005-06-08 WO PCT/DE2005/001022 patent/WO2005123338A1/de not_active Ceased
Also Published As
| Publication number | Publication date |
|---|---|
| US20070214640A1 (en) | 2007-09-20 |
| EP1761361A1 (de) | 2007-03-14 |
| DE102004029546A1 (de) | 2006-01-05 |
| WO2005123338A1 (de) | 2005-12-29 |
| US7481088B2 (en) | 2009-01-27 |
| DE502005002115D1 (de) | 2008-01-10 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| DE60100931T2 (de) | Kugelstrahlen von gekühlten Laufschaufelspitzen | |
| EP2251140B1 (de) | Verfahren zur Oberflächenverfestigung und -glättung von metallischen Bauteilen | |
| DE2638907A1 (de) | Verfahren und geraet zum ausbau von stator-leitschaufeln | |
| DE102004059592B4 (de) | Verfahren zum Oberflächenstrahlen von Hohlräumen, insbesondere von Hohlräumen an Gasturbinen | |
| EP2353772B1 (de) | Verfahren und Vorrichtung zur Oberflächenverfestigung von Bliskschaufeln | |
| EP2514558B1 (de) | Verfahren und Vorrichtung zum Oberflächenverfestigen und/oder -glätten eines integralbe- schaufelten Rotorbereiches eines Strahltriebwerkes | |
| EP2072176A1 (de) | Verfahren zur Herstellung einer Erosionsschutzschicht aus Stahl durch Laserauftragschweissen; Bauteil mit einer solchen Erosionsschutzschicht | |
| DE69116440T2 (de) | Verfahren zur Reparatur von Turbinen | |
| DE102008014726A1 (de) | Verfahren zur Kugelstrahlbehandlung von integral beschaufelten Rotoren | |
| DE102004029546A1 (de) | Verfahren und Vorrichtung zum Oberflächenstrahlen von Gasturbinenschaufeln im Bereich ihrer Schaufelfüße | |
| EP1623794B1 (de) | Vorrichtung zum Oberflächenstrahlen von Bauteilen | |
| EP2460980A2 (de) | Verfahren zum Herstellen eines integral beschaufelten Rotors | |
| EP2099585B1 (de) | Vorrichtung und verfahren zum oberflächenstrahlen eines bauteils einer gasturbine | |
| EP2125292B1 (de) | Verfahren und vorrichtung zum oberflächenstrahlen eines teilelements eines bauteils einer gasturbine | |
| DE60305244T2 (de) | Einseitige Laserschockstrahlen | |
| EP1800793B1 (de) | Fertigbearbeitung von aus einem spröden Werkstoff gegossenen Gasturbinenschaufeln | |
| DE10319020B4 (de) | Verfahren zum Verrunden von Kanten an Schaufeln von Turbomaschinen | |
| EP2103384A1 (de) | Verfahren zur Herstellung einer geschweißten Blisktrommel | |
| DE102004002551B4 (de) | Verfahren zur Reparatur von Bauteilen | |
| DE102015209745B4 (de) | Verfahren zur Herstellung einer Tl-Blisk | |
| DE112017005989T5 (de) | Funkenerodierverfahren und funkenerodiervorrichtung | |
| DE102005054866A1 (de) | Verfahren zum Herstellen von metallischen Bauteilen, insbesondere für Turbomaschinen, mit kleinen Kantenradien | |
| DE102008034928A1 (de) | Haltevorrichtung zum Halten eines Rotors | |
| DE102021123017A1 (de) | Vorrichtung und Verfahren zum Entgraten eines Werkstücks | |
| EP2465636A1 (de) | Verfahren und Vorrichtung zum Ausbilden eines Bereichs eines Bauteils mit einer vorbestimmten Kontur |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| 17P | Request for examination filed |
Effective date: 20061219 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): DE FR GB |
|
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| RBV | Designated contracting states (corrected) |
Designated state(s): DE FR GB |
|
| DAX | Request for extension of the european patent (deleted) | ||
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): DE FR GB |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: FG4D Free format text: NOT ENGLISH |
|
| GBT | Gb: translation of ep patent filed (gb section 77(6)(a)/1977) |
Effective date: 20071204 |
|
| REF | Corresponds to: |
Ref document number: 502005002115 Country of ref document: DE Date of ref document: 20080110 Kind code of ref document: P |
|
| ET | Fr: translation filed | ||
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| 26N | No opposition filed |
Effective date: 20080829 |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: 732E Free format text: REGISTERED BETWEEN 20131114 AND 20131120 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: PLFP Year of fee payment: 12 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: PLFP Year of fee payment: 13 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: PLFP Year of fee payment: 14 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: GB Payment date: 20220623 Year of fee payment: 18 Ref country code: DE Payment date: 20220621 Year of fee payment: 18 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: FR Payment date: 20220622 Year of fee payment: 18 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R119 Ref document number: 502005002115 Country of ref document: DE |
|
| GBPC | Gb: european patent ceased through non-payment of renewal fee |
Effective date: 20230608 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20240103 Ref country code: GB Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20230608 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FR Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20230630 |