EP1637796A2 - Fahrzeug-Leuchtenanordnung und Verfahren hierzu - Google Patents
Fahrzeug-Leuchtenanordnung und Verfahren hierzu Download PDFInfo
- Publication number
- EP1637796A2 EP1637796A2 EP05019938A EP05019938A EP1637796A2 EP 1637796 A2 EP1637796 A2 EP 1637796A2 EP 05019938 A EP05019938 A EP 05019938A EP 05019938 A EP05019938 A EP 05019938A EP 1637796 A2 EP1637796 A2 EP 1637796A2
- Authority
- EP
- European Patent Office
- Prior art keywords
- arrangement according
- lens
- housing
- sealing material
- cable
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Withdrawn
Links
- 238000004519 manufacturing process Methods 0.000 title claims abstract description 10
- 238000000034 method Methods 0.000 title description 6
- 238000007789 sealing Methods 0.000 claims abstract description 45
- 229920002725 thermoplastic elastomer Polymers 0.000 claims abstract description 17
- 239000003566 sealing material Substances 0.000 claims description 57
- 239000000463 material Substances 0.000 claims description 36
- 238000005266 casting Methods 0.000 claims description 30
- 238000009413 insulation Methods 0.000 claims description 4
- 239000000126 substance Substances 0.000 claims description 4
- 239000002318 adhesion promoter Substances 0.000 claims description 3
- 230000000149 penetrating effect Effects 0.000 claims description 2
- 210000004907 gland Anatomy 0.000 description 6
- 238000002347 injection Methods 0.000 description 5
- 239000007924 injection Substances 0.000 description 5
- 239000003550 marker Substances 0.000 description 5
- 239000004033 plastic Substances 0.000 description 5
- 229920003023 plastic Polymers 0.000 description 5
- 239000000654 additive Substances 0.000 description 4
- 238000004873 anchoring Methods 0.000 description 4
- 238000001746 injection moulding Methods 0.000 description 4
- 229920001169 thermoplastic Polymers 0.000 description 4
- 239000004416 thermosoftening plastic Substances 0.000 description 4
- 230000001464 adherent effect Effects 0.000 description 3
- 239000002131 composite material Substances 0.000 description 3
- 230000003014 reinforcing effect Effects 0.000 description 3
- 239000012815 thermoplastic material Substances 0.000 description 3
- 238000004026 adhesive bonding Methods 0.000 description 2
- 230000001070 adhesive effect Effects 0.000 description 2
- 150000001875 compounds Chemical class 0.000 description 2
- 239000004020 conductor Substances 0.000 description 2
- 230000007774 longterm Effects 0.000 description 2
- XLYOFNOQVPJJNP-UHFFFAOYSA-N water Substances O XLYOFNOQVPJJNP-UHFFFAOYSA-N 0.000 description 2
- 230000009471 action Effects 0.000 description 1
- 239000000853 adhesive Substances 0.000 description 1
- XAGFODPZIPBFFR-UHFFFAOYSA-N aluminium Chemical compound [Al] XAGFODPZIPBFFR-UHFFFAOYSA-N 0.000 description 1
- 229910052782 aluminium Inorganic materials 0.000 description 1
- 238000010276 construction Methods 0.000 description 1
- 238000001816 cooling Methods 0.000 description 1
- 230000007547 defect Effects 0.000 description 1
- 230000001419 dependent effect Effects 0.000 description 1
- 238000011161 development Methods 0.000 description 1
- 230000018109 developmental process Effects 0.000 description 1
- 238000004512 die casting Methods 0.000 description 1
- 238000006073 displacement reaction Methods 0.000 description 1
- 238000001125 extrusion Methods 0.000 description 1
- 230000002349 favourable effect Effects 0.000 description 1
- 230000014509 gene expression Effects 0.000 description 1
- 239000011521 glass Substances 0.000 description 1
- 238000009434 installation Methods 0.000 description 1
- 239000011810 insulating material Substances 0.000 description 1
- 230000035515 penetration Effects 0.000 description 1
- 230000002093 peripheral effect Effects 0.000 description 1
- 239000004417 polycarbonate Substances 0.000 description 1
- 229920000515 polycarbonate Polymers 0.000 description 1
- 229920002635 polyurethane Polymers 0.000 description 1
- 239000004814 polyurethane Substances 0.000 description 1
- 239000000243 solution Substances 0.000 description 1
- 230000007480 spreading Effects 0.000 description 1
- 238000003892 spreading Methods 0.000 description 1
- 230000007704 transition Effects 0.000 description 1
- 239000012780 transparent material Substances 0.000 description 1
Images



Classifications
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F21—LIGHTING
- F21V—FUNCTIONAL FEATURES OR DETAILS OF LIGHTING DEVICES OR SYSTEMS THEREOF; STRUCTURAL COMBINATIONS OF LIGHTING DEVICES WITH OTHER ARTICLES, NOT OTHERWISE PROVIDED FOR
- F21V31/00—Gas-tight or water-tight arrangements
- F21V31/04—Provision of filling media
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F21—LIGHTING
- F21S—NON-PORTABLE LIGHTING DEVICES; SYSTEMS THEREOF; VEHICLE LIGHTING DEVICES SPECIALLY ADAPTED FOR VEHICLE EXTERIORS
- F21S43/00—Signalling devices specially adapted for vehicle exteriors, e.g. brake lamps, direction indicator lights or reversing lights
- F21S43/10—Signalling devices specially adapted for vehicle exteriors, e.g. brake lamps, direction indicator lights or reversing lights characterised by the light source
- F21S43/13—Signalling devices specially adapted for vehicle exteriors, e.g. brake lamps, direction indicator lights or reversing lights characterised by the light source characterised by the type of light source
- F21S43/14—Light emitting diodes [LED]
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F21—LIGHTING
- F21V—FUNCTIONAL FEATURES OR DETAILS OF LIGHTING DEVICES OR SYSTEMS THEREOF; STRUCTURAL COMBINATIONS OF LIGHTING DEVICES WITH OTHER ARTICLES, NOT OTHERWISE PROVIDED FOR
- F21V27/00—Cable-stowing arrangements structurally associated with lighting devices, e.g. reels
Definitions
- the invention relates to a vehicle lamp assembly and a method for producing such a lamp assembly.
- the luminaire housings typically consist of a lens of a transparent, optionally colored first material and a frequently cup-shaped base body (bottom) made of a second material.
- a lamp assembly In the assembled position to the lamp housing lens and base body define a cavity in which a lamp assembly is included.
- Lens and body form a circumferential around the cavity housing groove, the sealing various possibilities are known.
- the lens and base body are welded to one another along the housing joint abutting surfaces by ultrasonic action or glued together by means of an adhesive. Due to the different material properties, in particular different thermal expansion of the first and second material, these compounds do not prove to be waterproof in the long term.
- a circumferential elastic molded seal is inserted between the lens and the base body in the housing joint and braced by screwing the lens and body between them, but in turn by different material behavior, in particular Due to temperature changes over wide temperature ranges frequently leaks occur.
- lighting arrangements are more expensive to manufacture.
- a side marker light which consists of a transparent lens and a cup-shaped bottom part.
- the trained between these circumferential Genzousefuge is encapsulated with a plastic.
- a light-emitting diode is cast in a trough-shaped depression of the bottom part with polyurethane.
- a two-core connection cable is guided through an opening in the rear wall of the cup-shaped bottom part.
- the present invention has for its object to provide a simple and inexpensive to produce and longer-term waterproof vehicle light assembly and a manufacturing method for such a light assembly.
- thermoplastic elastomer which adheres to the first material of the lens and the second material of the base body and forms each with a first or second material a creep-water-tight interface, for the sealing cast body on the housing joint between Lens and body leads to an easy to manufacture and long-term waterproof luminaire arrangement.
- thermoplastic elastomers show in this application a particularly surprising combination of advantages. Due to the thermoplastic properties of the sealing material advantageously results in a particularly durable lighting arrangement and a particularly favorable production of the seal assembly by the assembled from a lens and a base body including the lamp assembly and the circumferential GeHousefuge having lamp body is inserted into a mold, which at least on both sides of Housing joint has a free space against the outer surfaces of the lens and the base body.
- thermoplastic material is introduced at a higher temperature and under high pressure in the mold and fills the space substantially completely. It is particularly advantageous that the thermoplastic material at the given higher temperature with the first and the second material enters into an interfacial compound, which leads in the cooled state to a firm adhesion of the thermoplastic material on the interfaces to the first and second material and creep-water-tight interfaces.
- the thermoplastic sealing material must be matched to the first and the second material. Suitable material pairings are known per se. By adding adhesion promoter substances to the sealing material, the freedom of choice among the base materials of the sealing material be extended. Also primer substances are known and used in great variety.
- the creep-water tight interfaces between the sealing material of the seal assembly and the first and second materials are at least 5 mm, preferably at least 10 mm in opposite directions, transversely of the housing groove, the interfaces not necessarily having to be flat.
- the luminaire housing is advantageously made flat with a small dimension in the main emission direction of less than 30% of the greatest extent transverse to the main emission direction of the luminous elements. Narrow sides of the luminaire housing, which point outward to the main emission direction, are advantageously covered by at least 80% of the first seal casting.
- the overlap of the lens and the base body in the main emission direction on the housing joint is advantageously at least 30%, preferably at least 40%, of the housing depth in the main emission direction.
- the outer surface of the luminaire body formed from the lens and the base body is predominantly provided by the sealing material covered by the seal cast body.
- the sealing material can advantageously also act as a mechanical protection of the lamp body.
- the surfaces of the lens and the base body which form the interfaces with the sealing cast body advantageously have relief structures against an envelope of the outer surface.
- Such relief structures may in particular be undercuts of outer surfaces and depressions therein, wherein advantageously the side flanks of such depressions run steeply at angles of more than 45 °, preferably more than 60 °, against the surface tangents.
- the relief structures are filled by the sealing material of the sealing casting.
- a further sealing cast body which bridges a gap between the connecting means and the housing and rests against the outer surface of the housing and the connecting means and with these advantageously Kriechwasserêt Forms interfaces.
- the further sealing-cast body is advantageously formed in an injection mold to the lamp housing.
- the further sealing cast body advantageously consists of the same material, in particular a thermoplastic elastomer, such as the first sealing cast body.
- the connecting devices may, for. B. be designed as a connection cable or as electrically conductive dimensionally stable, preferably metallic contacts.
- a connecting cable is preferably guided through a spaced from the housing groove and spaced opening in a wall portion of the body through.
- the gap between connection cable and body and optionally lens with the other sealing cast body of sealing material bridged, which adheres to the material of the body and on the surface of the connecting cable and forms a Kriechwasser Notice interface with both.
- the further sealing cast body is connected in a preferred embodiment with the first sealing cast body in an integrally connected sealing cast body.
- lane lights or clearance lights with relatively small housing volume advantageous embodiment may be covered with the exception of fasteners, the vast majority or entire outer surface of the body with the sealing material of the one-piece seal casting.
- the passage opening of the cable can be offset from the center of the rear wall of the main body to the housing joint and in particular be arranged closer to the edge of the rear wall surface than at the center of the area.
- the connecting means may be formed by a contact arrangement with a plurality of electrically isolated from each other individual contacts, wherein the individual contacts may be embedded in a contact carrier.
- the contact carrier is integrally material homogeneous part of the body and the contacts are used in contact receptacles of the contact carrier. It can be advantageously provided in an outwardly facing portion of the individual contacts and the contact receptacles between these an annular gap around the contacts, which is filled with sealing material to seal the joint between contacts and contact receptacles.
- the contacts are preferably formed as tip contacts with outwardly facing contact tips, which with wires one outside the Luminaire body extending connection cable preferably be contacted by penetrating the cable insulation without interrupting the wires of the connection cable with these.
- the technique of contacting under penetration of the cable insulation is known and customary.
- connection cable For the external connection cable, a cable bed adapted to the cross-section of the connection cable is advantageously formed on the contact support for the positive position-unique reception of the connection cable.
- the cable bed can also be partially preferably predominantly or completely lined with sealing material, in which case advantageously sealing material and material of the cable sheath of the connecting cable can be coordinated so that forms under the pressure of a braced against the contact carrier by cold bonding again creep waterproof interface.
- the connection cable may advantageously be a flat cable with one or two conductor levels.
- the sealing material for additional sealing of the passage of electrical connection means can be advantageously produced in the same method step as the sealing casting.
- the sealing material for sealing the passage of the electrical connection means may also be integrally connected with the seal casting around the housing groove, in particular in conjunction with a partial or complete lining of the cable bed with sealing material.
- the luminous means arrangement contains light-emitting diodes as illuminants, which can advantageously be arranged on one or more planar circuit boards.
- the lighting arrangement can also have elements for operating point adjustment of the diodes and / or for current limiting and / or overcurrent protection included.
- the board can be advantageously clamped between the lens and the base body.
- the board can also be mounted on the lens or preferably on the base body. Lens and / or base body can for this purpose have from the outer surface forming wall portions projecting into the cavity supporting elements.
- stiffening elements may be provided in the cavity on the lens and / or on the base body, which stabilize walls of the lens and / or casting against the high pressure of the sealing material when the sealing material is introduced into the casting mold. Stiffening elements and support elements can be functionally combined.
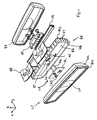
- Fig. 1 shows the essential individual components of a side marker lamp as an example of a first advantageous lighting arrangement, wherein the individual components are shown separately in relative orientation for assembly to a lamp body.
- the essential components are a lens LS, a base body GK and an enclosed between these lamps arrangement LA.
- the components are assembled in the y-direction of the drawn with xyz coordinate system to the lamp body.
- the lens is made of transparent material, preferably plastic, such as polycarbonate, and is preferably made as an injection molded part. From a light passage surface LF protrude a circumferential side wall WL and web-shaped reinforcing elements VE, in the direction of the body GK, which in particular can cause a stiffening of the lens and a support of the side wall and rear wall of the body against on when introducing the sealing material in a surrounding the lamp body mold , An undercut in the form of a circumferential groove HS1 on the edge of the light exit surface is provided on the sides of the light passage surface LF.
- the lens is preferably made of one piece material homogeneous.
- a main body GK contains an open to the lens LS towards the pot body with a circumferential side wall WG and a rear wall RG.
- To the Basic body fastening elements BE are further formed by means of which the lamp assembly can be attached to mounting structures of a vehicle by snapping.
- From the rear wall RG of the body GK rearwardly projecting a contact carrier KT (Fig. 2) is provided.
- the pot body, the fasteners and the contact carrier are advantageously prepared as a material-homogeneous one-piece plastic injection molded part.
- Relief structures in the form of depressions VT and undercuts HS2 are provided in the side wall and in the rear wall of the main body.
- the side edges of the recesses VT are advantageously formed steeply with at least 45 °, in particular at least 60 ° angle of inclination against the respective surface tangents.
- centering elements ZE are provided projecting from the rear wall in the direction of the lens, which serve for aligning and holding the light assembly LA.
- structures not provided on the rear wall in the sketch may additionally or alternatively be arranged in the form of webs or individual elements, by means of which a stiffening of the base body against the pressure of the sealing material supplied in a later process step can be effected ,
- the luminous arrangement LA is advantageously formed by a planar board PL, on which light-emitting diodes LED are arranged as lighting means.
- the board can contain as further electrical or electronic elements resistors, current limiters, rectifiers, fuses, etc.
- contact blades KM are also attached, which are advantageously carried out metallic. The contact blades protrude from the board back to the main body GK or its contact carrier KT from and are pointed at their ends facing away from the board as contact tips.
- the contact blades are introduced into contact receptacles MS of the contact carrier and the board is inserted into centering of the body, wherein advantageously the contact blades engage with lateral projections behind steps SM contact making and are secured against expressions against the mounting direction.
- the lens LS is pressed onto the body GK and held on this by clamping the side walls of the lens and the base body. It can also be a snapping or snapping with appropriate, familiar to those skilled structures.
- the board can also be glued, screwed or supported by elastic supports on the body or lens. Lens and body form a cavity in which the lamp assembly is held.
- the contact blades KM form electrical connection units to the outside of the lamp body. Between body and lens a Gepatiusefuge GF is formed. Between the outwardly facing portions of the contact blade KM and the blade receptacle surrounding the knife annular gap RS is formed.
- the thus assembled lamp body of lens LS, lamp assembly LA and body GK is used in a mold, in which the light exit surface LF of the lens tightly against a mold wall.
- the cavity formed by the mold cavity is at least on both sides of the housing joint GF of the lamp body objected and forms a free space in which thermoplastic elastomer is supplied as a sealing material at a higher temperature and high pressure.
- the clearance in the mold advantageously extends continuously to the undercut HS1 the lens and preferably to a further undercut HS2 in the rear wall, in particular also over the entire rear wall of the main body up to the contact carrier KT.
- the fasteners BE protrude through the wall of the mold or lie in recesses of the mold this completely filling.
- the contact carrier KT also protrudes into a further recess of the mold and fills it substantially completely.
- the annular gaps RS around the contact blades KM can remain free as further free spaces in the casting mold, in which sealing material is likewise introduced.
- the annular gaps can also be filled with other sealing material in a separate manufacturing step.
- also formed on the contact carrier cable bed KB for positive reception of an external connection cable are lined with sealing material, for which in the mold, preferably the other free spaces are continued around the contact blade as a free space for the cable bed of sealing material.
- the other free spaces around the contact blades KM and optionally for the cable bed can also be integrally connected to the space for forming the seal casting around the housing joint.
- thermoplastic sealing material When the thermoplastic sealing material is supplied at a higher temperature and high pressure, said clearances are essentially completely filled, wherein at the boundary surfaces of sealing material with lens or base body, a firm, creep-tight connection between the sealing material and the first material of the lens and the second material of the base body arises. After cooling of the sealing material this forms a permanently elastic, creeping water-tight interfaces GFL, GFG firmly connected to the lamp body sealing cast body DK, the sealing material is firmly adhered to the lamp body.
- Luminaire body and sealing cast body in particular on the peripheral edge of the lens, is additionally formed by the undercut HS1 a positive anchoring, so that even with a partial detachment of the sealing cast body at the edge of the light exit surface not to further peeling up to the Can lead housing gap.
- a groove HS2 in the rear wall is also provided on the rear wall and in particular around the contact carrier KT circumferentially, which contributes to the further anchoring of the edge of the sealing cast body to the contact carrier.
- the molded seal casting is shown separately in Fig. 1 only for the purpose of illustrating its shape around the lamp body. In reality, the sealing cast body never appears as a self-contained body by the substantial thermoplastic casting on the composite lamp body.
- thermoplastic elastomer for adherent bonding on a given base material of lens or base to form a Kriechwasser Whyn interface
- thermoplastic elastomer adhesion promoter substances may be added.
- the tips of the contact blades KM protrude into the formed on the back of the contact carrier KT cable bed KB, which is adapted in shape, here approximately trapezoidal, to the cross section of an external, ie outside the lamp body extending connection cable VK.
- the connection cable is thus in a defined position within the cable bed and the tips of the contact blades automatically penetrate to the correct position through the cable insulation and reliably contact the cable wires KA.
- the contact blades are KM via electrical lines with the Light emitting diodes and / or other electrical components connected.
- a cable cover KD which can be screwed onto the cable carrier pushes the connection cable into the cable bed.
- connection cable VK in the cable bed under the pressure of the cable cover advantageously contributes to the sealing of the lighting arrangement from the rear side.
- the cable bed may be wholly or partially lined with a cold gluing with the connecting cable forming material, wherein a material having such cold adhesive properties can also be obtained by admixing additives to the sealing material, which then with the seal casting DK and the sealing of the annular gaps RS can be applied simultaneously to the cable bed.
- FIG. 3 Another advantageous embodiment of a side marker light is sketched in Fig. 3 as a sectional view in a horizontal (xy) plane through the finished lamp.
- Fig. 3 Another advantageous embodiment of a side marker light is sketched in Fig. 3 as a sectional view in a horizontal (xy) plane through the finished lamp.
- a matching with the embodiment of FIGS. 1 and 2 form and arrangement of lens LS and cup-shaped part of the base GA is assumed, whereas fasteners are designed here as laterally projecting from the base mounting tabs BL with dowel structures.
- Significant difference compared to Fig. 1 and Fig. 2 is the type of electrical connection of the lamp assembly, which in turn contains a board with light-emitting diodes. The electrical connection to the outside of the lamp body takes place in the example of FIG.
- the sealing of the housing joint between the lens and the base body takes place in the manner described with reference to FIGS. 1 and 2 by casting a sealing casting DA of thermoplastic elastomer as a sealing material on surfaces of lens and body.
- connection cable AK against the body can be advantageously provided at the outlet of the connection cable AK from the cable gland at elevated temperature and high pressure thermoplastic elastomer as a sealing material to the base body and the cable sheath of the connecting cable to pour, the Sealing material forms an adherent and Kriechwasserêt interface both with the material of the cable sheath of the connecting cable AK.
- the sealing material for this purpose may be identical in a preferred form with the sealing material for the sealing casting DA for sealing the housing joint and in particular jointly and preferably integrally molded with this.
- a tracking light of a semitrailer is shown as a sectional view in the vertical sectional plane, wherein a lamp arranged at the upper end of an elongate holder with a bolt or a fastening eye BO is fastened to the vehicle.
- the holder advantageously has a mechanically supporting core HK in which a connection cable AK is held.
- the core HK can be designed as a hollow body, in which the connection cable is retracted.
- the connecting cable can be inserted into an injection mold for the production of the core and molded around by this.
- the lamp body is again composed of a transparent lens LH and a base body GL, wherein in the sketched embodiment, the lens is designed as a cavity HS above and laterally circumferentially delimiting, cup-shaped downwardly open one-piece body.
- the lower pot opening is covered by the base body GL, through which the connection cable AK for electrical connection in the of the Led glass enclosed cavity of the air body inserted lamp assembly LL is passed.
- the main body GL is advantageously mechanically connected to the core HK, at least for mutual defined alignment, or designed in one piece with this.
- the housing joint GFS present between the base body GL and the lens LH at its lower edge is circumferentially bridged as a sealing material by thermoplastic elastomer molded on the lens and the base in a mold at higher temperature and high pressure in a mold as described above.
- the sealing material is also applied to a considerable, preferably predominant part of the outer surface of the lens, in particular a surface section remote from a light exit surface HF and the upper surface of the cup-shaped lens.
- an undercut groove HSL can be formed in the outer surface of the lens, in particular on its upper surface, relief structures RL and underneath the remaining light exit surface HF can be formed and filled with the sealing material.
- the sealing material can also, as outlined, be applied to the core HK of the holder.
- the sealing material can also act sealingly on the bottom led out of the holder connection cable.
- the entire sealing material on the lamp body and the holder is preferably applied contiguously and simultaneously.
- a further particularly advantageous outdoor light is shown as a tail light for a commercial vehicle.
- two rows of powerful individual light-emitting diodes are arranged on a printed circuit board LP, which can be uniformly associated with a lighting function or groups of several independent lighting functions, for example the rear fog lamp and reversing lamp lighting functions.
- a printed circuit board LP On the circuit board LP and electronic circuits for driving the LEDs LE are arranged, via which z. B. a construction can be specified by the diodes and which may include DC converters with transformers for a high efficiency.
- a terminal block KB is provided on the circuit board, via which wires of a connecting cable KA are connected to conductor tracks of the circuit board.
- the advantageously made of insulating material with metallic interconnects printed circuit board LP is advantageously arranged on a heat spreading acting carrier plate WP, for example made of aluminum, which advantageously in turn can be as flat as possible in contact with the filled plastic material of the bottom part.
- the plate arrangement with the carrier plate and the printed circuit board can be held in a defined position in the y-z plane via centering elements ZP formed on the bottom part, which can be advantageous in particular during assembly.
- the circumferential housing groove GF between the lens LS and bottom part BT advantageously has in the manner of a labyrinth seal in the cross section of FIG. 6 different orientations of opposing joint surfaces.
- the housing joint is completely enclosed on the outside by a first sealing casting DF, which after the assembly of the lens and bottom part is applied by injection molding.
- the seal casting DF advantageously extends from the housing groove along the outer surface of the lens to an edge KL and / or along the outer surface of the bottom part to an edge KB and surrounds this edge (s).
- a groove NL or NB is provided after the edge KL or KB, in which the sealing cast body DF engages.
- the narrow side surfaces of the housing surrounding the interior space along the housing joint have a housing depth GT and are advantageously covered in the x-direction by at least 80% of the housing depth GT in the x-direction by the sealing casting DF.
- Lens and bottom part überdekken advantageously in the x direction over at least 30% of the housing depth GT.
- the bottom part has a separate from the housing groove or spaced opening BO for carrying a multi-core cable KA.
- the gap between the cable KA and the opening BO is advantageously sealed by a further sealing casting DK lying on the outside of the bottom part around the opening BO and on the cable sheathing of the cable KA, which likewise is injection molded onto the cable KA and outer surface of the bottom part BT by injection molding is.
- the further sealing casting DK is made of the same material as the sealing casting DF along the housing groove GF.
- the sealing casting DK at the cable gland and the sealing casting DF along the housing joint are connected to one another as a one-piece sealing casting and are material-homogeneous.
- the opening BO is arranged in the bottom part in the rear wall surface thereof.
- the position of the opening BO is offset in the rear wall surface from the center of the surface of the rear wall and is preferably located closer to the edge of the rear wall surface than at the center of its surface.
- the luminaire housing advantageously has a small housing depth GT in the main emission direction x, which is in particular less than 25% of the smallest housing dimension transverse to the main emission direction.
- the one-piece design of the first seal casting DF along the housing joint and the other seal casting DK in the cable gland is also clearly apparent from the view of a composite rear light shown in Fig. 7 obliquely from behind.
- the sealing casting DF along the housing joint and / or the sealing casting DK on the cable bushing advantageously consist of an injection-moldable thermoplastic elastomer.
- the thermoplastic elastomer may advantageously contain adhesion-promoting additives which are matched to the materials of the lens and the bottom part on the housing joint or cable sheath and bottom part on the cable gland.
- adhesion-promoting additives for thermoplastic elastomers are known per se in great variation.
- the use of a thermoplastic elastomer with adhesion-promoting additives is particularly advantageous for such a sealed luminaire housing, since the permanent elasticity of the cooled after the injection molding sealing cast body ensures a good seal even with different thermal behavior of the different materials.
Landscapes
- Engineering & Computer Science (AREA)
- General Engineering & Computer Science (AREA)
- Physics & Mathematics (AREA)
- Microelectronics & Electronic Packaging (AREA)
- Optics & Photonics (AREA)
- Arrangement Of Elements, Cooling, Sealing, Or The Like Of Lighting Devices (AREA)
- Non-Portable Lighting Devices Or Systems Thereof (AREA)
- Injection Moulding Of Plastics Or The Like (AREA)
Abstract
Description
- Die Erfindung betrifft eine Fahrzeug-Leuchtenanordnung und ein Verfahren zur Herstellung einer solchen Leuchtenanordnung.
- Bei Fahrzeugleuchten, insbesondere bei mehrseitigen Außenflächen zur Umgebung aufweisenden Leuchtengehäusen, wie sie typischerweise in Lastfahrzeugen, beispielsweise in Form von Seitenmarkierungsleuchten oder Spurhalteleuchten eingesetzt sind, erweist sich die dauerhafte Abdichtung des Gehäuses gegen eindringendes Wasser als problematisch und Abdichtungsmängel stellen eine häufige Ursache für den Ausfall von Leuchten dar.
- Die Leuchtengehäuse bestehen typischerweise aus einer Lichtscheibe aus einem transparenten, gegebenenfalls farbigen ersten Material und einem häufig topfförmigen Grundkörper (Boden) aus einem zweiten Material. In zum Leuchtengehäuse zusammengefügter Position begrenzen Lichtscheibe und Grundkörper einen Hohlraum, in welchem eine Leuchtmittelanordnung eingeschlossen ist. Lichtscheibe und Grundkörper bilden eine um den Hohlraum umlaufende Gehäusefuge, zu deren Abdichtung verschiedene Möglichkeiten bekannt sind. In einer ersten bekannten Vorgehensweise werden Lichtscheibe und Grundkörper an entlang der Gehäusefuge aneinander anliegenden Flächen durch Ultraschall-Einwirkung miteinander verschweißt oder mittels eines Klebers miteinander verklebt. Durch die unterschiedlichen Materialeigenschaften, insbesondere unterschiedliche Wärmeausdehnung von erstem und zweitem Material erweisen sich diese Verbindungen aber nicht als langfristig wasserdicht. In anderer Ausführung wird zwischen Lichtscheibe und Grundkörper in die Gehäusefuge eine umlaufende elastische Formdichtung eingesetzt und durch Verschrauben von Lichtscheibe und Grundkörper zwischen diesen verspannt, wobei aber wiederum durch unterschiedliches Materialverhalten, insbesondere durch Temperaturwechsel über weite Temperaturbereiche häufig Undichtigkeiten auftreten. Zudem sind solche Leuchtenanordnungen aufwendiger in der Herstellung. Günstiger, wenngleich noch nicht zufriedenstellend, sind Leuchtenanordnungen, bei welchen Flächen von Lichtscheibe und Grundkörper radial gegenüberstehen und einen schmalen Spalt bilden, in welchem eine elastische Dichtung, insbesondere eine Schnurdichtung nach Art eines O-Rings eingeklemmt ist.
- Aus der DE 203 04 930 U1 ist eine Seitenmarkierungsleuchte bekannt, welche aus einer transparenten Lichtscheibe und einem topfförmigen Bodenteil besteht. Die zwischen diesen ausgebildete umlaufende Gehäusefuge ist mit einem Kunststoff umspritzt. Eine Leuchtdiode ist in einer muldenförmigen Vertiefung des Bodenteils mit Polyurethan eingegossen. Ein zweiadriges Anschlusskabel ist durch eine Öffnung in der Rückwand des topfförmigen Bodenteils geführt.
- Der vorliegenden Erfindung liegt die Aufgabe zugrunde, eine einfach und kostengünstig herstellbare sowie längerfristig wasserdichte Fahrzeug-Leuchtenanordnung sowie ein Herstellungs-Verfahren für eine solche Leuchtenanordnung anzugeben.
- Erfindungsgemäße Lösungen sind in den unabhängigen Ansprüchen angegeben. Die abhängigen Ansprüche enthalten vorteilhafte Ausgestaltungen und Weiterbildungen der Erfindung.
- Die Verwendung eines thermoplastischem Elastomers, welches an dem ersten Material der Lichtscheibe und dem zweiten Material des Grundkörpers haftet und mit erstem bzw. zweitem Material jeweils eine kriechwasserdichte Grenzfläche bildet, für den Dichtungs-Gusskörper an der Gehäusefuge zwischen Lichtscheibe und Grundkörper führt zu einer einfach herzustellenden und längerfristig wasserdichten Leuchtenanordnung.
- Dabei werden vorteilhaft die Eigenschaften der an sich bekannten und vielfältig eingesetzten und auch für Formdichtungen benutzten thermoplastischen Elastomere für die besondere Anwendung zur Abdichtung der Gehäusefuge von zweischaligen Leuchtenkörpern ausgenutzt. Die thermoplastischen Elastomere zeigen dabei in dieser Anwendung eine besonders überraschende Kombination von Vorteilen. Durch die thermoplastischen Eigenschaften des Dichtungsmaterials ergibt sich vorteilhafterweise eine besonders langlebige Leuchtenanordnung und eine besonders günstige Herstellung der Dichtungsanordnung, indem der aus einer Lichtscheibe und einem Grundkörper unter Einschluss der Leuchtmittelanordnung zusammengefügte und die umlaufende Gehäusefuge aufweisende Leuchtenkörper in eine Gussform eingesetzt wird, welche zumindest beidseitig der Gehäusefuge einen Freiraum gegen die Außenflächen von Lichtscheibe und Grundkörper aufweist. Nach bekannten Verfahren, beispielsweise Spritzguss, Druckguss, Extrusion, wird das thermoplastische Material bei höherer Temperatur und unter hohem Druck in die Gussform eingebracht und füllt den Freiraum im wesentlichen vollständig aus. Von besonderem Vorteil ist, dass das thermoplastische Material bei der gegebenen höheren Temperatur mit dem ersten und dem zweiten Material eine Grenzflächenverbindung eingeht, welche im erkalteten Zustand zu einer festen Haftung des thermoplastischen Materials auf den Grenzflächen zum ersten und zweiten Material und zu kriechwasserdichten Grenzflächen führt. Zur Ausbildung der haftfesten und kriechwasserdichten Grenzfläche muss das thermoplastische Dichtmaterial auf das erste und das zweite Material abgestimmt sein. Geeignete Materialpaarungen sind an sich bekannt. Durch Zusatz von Haftvermittlersubstanzen zu dem Dichtungsmaterial kann die Wahlfreiheit unter den Grundmaterialien des Dichtungsmaterial erweitert werden. Auch Haftvermittlersubstanzen sind in großer Vielfalt bekannt und gebräuchlich.
- Durch das elastische Verhalten des abgekühlten Dichtungungsmaterials in der Dichtungsanordnung können geringe Relativverschiebungen, insbesondere wegen unterschiedlicher Wärmeausdehnung von Lichtscheibe und Grundkörper im Bereich der Gehäusefuge ausgeglichen werden, wobei auch ein eventuelles Ablösen des Dichtmaterials unmittelbar bei der Gehäusefuge unkritisch ist, wenn die Grenzfläche sich quer zur Gehäusefuge über eine solche eventuell gegebene Ablösezone hinaus erstreckt. Vorteilhafterweise sind die kriechwasserdichten Grenzflächen zwischen dem Dichtungsmaterial der Dichtungsanordnung und dem ersten bzw. dem zweiten Material quer zu der Gehäusefuge wenigstens 5 mm, vorzugsweise wenigstens 10 mm in entgegengesetzten Richtungen fortgesetzt, wobei die Grenzflächen nicht notwendigerweise eben sein müssen.
- Das Leuchtengehäuse ist vorteilhafterweise flach ausgeführt mit in Haupt-Abstrahlrichtung geringer Abmessung von weniger als 30 % der größten Ausdehnung quer zur Haupt-Abstrahlrichtung der Leuchtelemente. Quer zur Haupt-Abstrahlrichtung nach außen weisende Schmalseiten des Leuchtengehäuses sind vorteilhafterweise zu wenigstens 80 % von dem ersten Dichtungs-Gusskörper bedeckt. Die Überdeckung von Lichtscheibe und Grundkörper in Haupt-Abstrahlrichtung an der Gehäusefuge beträgt vorteilhafterweise wenigstens 30 %, vorzugsweise wenigstens 40 % der Gehäusetiefe in Haupt-Abstrahlrichtung.
- In vorteilhafter Ausführung ist die Außenfäche des aus Lichtscheibe und Grundkörper gebildeten Leuchtenkörpers überwiegend durch das Dichtungsmaterial des Dichtungs-Gusskörpers bedeckt. Das Dichtungsmaterial kann vorteilhafterweise auch als mechanischer Schutz des Leuchtenkörpers wirken.
- Die die Grenzflächen mit dem Dichtungs-Gusskörper bildenden Flächen von Lichtscheibe und Grundkörper weisen vorteilhafterweise Reliefstrukturen gegen eine Einhüllende der Außenfläche auf. Solche Reliefstrukturen können insbesondere Hinterschneidungen von Außenflächen und Vertiefungen in diesen sein, wobei vorteilhafterweise die Seitenflanken von derartigen Vertiefungen steil mit Winkeln von mehr als 45°, vorzugsweise mehr als 60° gegen die Flächentangenten verlaufen. Die Reliefstrukturen sind von dem Dichtungsmaterial des Dichtungs-Gusskörpers ausgefüllt.
- Durch eine Öffnung der Gehäusewand geführte elektrische Verbindungseinrichtungen zu der Leuchtmittelanordnung im Innenraum des Leuchtengehäuses sind vorteilhafterweise durch einen weiteren Dichtungs-Gusskörper abgedichtet, welcher einen Spalt zwischen den Verbindungseinrichtungen und dem Gehäuse überbrückt und an der Außenfläche des Gehäuses und den Verbindungseinrichtungen anliegt und mit diesen vorteilhafterweise kriechwasserdichte Grenzflächen bildet. Der weitere Dichtungs-Gusskörper wird vorteilhafterweise in einer Spritzgussform an das Leuchtengehäuse angeformt. Der weitere Dichtungs-Gusskörper besteht vorteilhafterweise aus demselben Material, insbesondere einem thermoplastischen Elastomer, wie der erste Dichtungs-Gusskörper. Die Verbindungseinrichtungen können z. B. als Anschlusskabel oder als elektrisch leitende formstabile, vorzugsweise metallische Kontakte ausgeführt sein.
- Ein Anschlusskabel ist vorzugsweise durch eine von der Gehäusefuge getrennte und beabstandete Öffnung in einem Wandabschnitt des Grundkörpers hindurch geführt sein. Vorteilhafterweise ist der Spalt zwischen Anschlusskabel und Grundkörper sowie gegebenenfalls Lichtscheibe mit dem weiteren Dichtungs-Gusskörper aus Dichtungsmaterial überbrückt, welches auf dem Material des Grundkörpers und auf der Oberfläche des Anschlusskabels haftet und mit beiden eine kriechwasserdichte Grenzfläche bildet. Der weitere Dichtungs-Gusskörper ist in bevorzugter Ausführung mit dem ersten Dichtungs-Gusskörper in einem einstückig zusammenhängenden Dichtungs-Gusskörper verbunden. In einer ersten, insbesondere für Seitenmarkierungsleuchten, Spurhalteleuchten oder Umrissleuchten mit relativ kleinem Gehäusevolumen vorteilhaften Ausführung kann mit Ausnahme von Befestigungselementen die überwiegende oder gesamte Außenfläche des Grundkörpers mit dem Dichtmaterial des einstückigen Dichtungs-Gusskörpers bedeckt sein. In anderer vorteilhafter Ausführung, insbesondere für Leuchten mit größerem Querschnitt kann die Durchtrittsöffnung des Kabels von der Mitte der Rückwand des Grundkörpers zur Gehäusefuge hin versetzt und insbesondere näher am Rand der Rückwandfläche als an der Flächenmitte liegend angeordnet sein.
- In anderer Ausführung können die Verbindungseinrichtungen durch eine Kontaktanordnung mit mehreren elektrisch gegeneinander isolierten Einzelkontakten gebildet sein, wobei die Einzelkontakte in einen Kontaktträger eingebettet sein können. Vorzugsweise ist der Kontaktträger einstückig materialhomogen ein Teil des Grundkörpers und die Kontakte sind in Kontaktaufnahmen des Kontaktträgers eingesetzt. Dabei kann vorteilhafterweise in einem nach außen weisenden Abschnitt der Einzelkontakte und der Kontaktaufnahmen zwischen diesen ein Ringspalt um die Kontakte vorgesehen sein, welcher mit Dichtungsmaterial aufgefüllt wird, um die Fuge zwischen Kontakten und Kontaktaufnahmen abzudichten.
- Die Kontakte sind vorzugsweise als Spitzenkontakte mit nach außen weisenden Kontaktspitzen ausgebildet, welche mit Adern eines außerhalb des Leuchtenkörpers verlaufenden Verbindungskabels vorzugsweise durch Durchdringen der Kabelisolierung ohne Unterbrechung der Adern des Verbindungskabels mit diesen kontaktiert werden. Die Technik der Kontaktierung unter Durchdringung der Kabelisolierung ist an sich bekannt und gebräuchlich.
- Für das externe Verbindungskabel ist vorteilhafterweise an dem Kontaktträger ein dem Querschnitt des Verbindungskabels angepasstes Kabelbett zur formschlüssigen positionseindeutigen Aufnahme des Verbindungskabels ausgebildet. Das Kabelbett kann gleichfalls teilweise vorzugsweise überwiegend oder vollständig mit Dichtmaterial ausgekleidet sein, wobei dann vorteilhafterweise Dichtmaterial und Material des Kabelmantels des Verbindungskabels so aufeinander abgestimmt sein können, dass sich unter dem Druck eines gegen den Kontaktträger verspannbaren eine durch Kaltverklebung wiederum kriechwasserdichte Grenzfläche ausbildet. Das Verbindungskabel kann vorteilhafterweise ein Flachkabel mit einer oder zwei Leiterebenen sein.
- Das Dichtmaterial zur zusätzlichen Abdichtung der Durchführung von elektrischen Verbindungseinrichtungen kann vorteilhafterweise in demselben Verfahrensschritt wie der Dichtungs-Gusskörper erzeugt werden. In vorteilhafter Ausführung kann das Dichtungsmaterial zur Abdichtung der Durchführung der elektrischen Verbindungseinrichtungen auch einstückig mit dem Dichtungs-Gusskörper um die Gehäusefuge zusammenhängen, insbesondere in Verbindung mit einer teilweisen oder vollständigen Auskleidung des Kabelbettes mit Dichtungsmaterial.
- Die Leuchtmittelanordnung enthält in bevorzugter Ausführung lichtemittierende Dioden als Leuchtmittel, welche vorteilhafterweise auf einer oder mehreren ebenen Platinen angeordnet sein können. Die Leuchtmittelanordnung kann darüber hinaus noch Elemente zur Arbeitspunkteinstellung der Dioden und/oder zur Strombegrenzung und/oder Überstromsicherung enthalten. Die Platine kann vorteilhafterweise zwischen Lichtscheibe und Grundkörper eingeklemmt gehalten sein. Die Platine kann auch auf der Lichtscheibe oder bevorzugt auf dem Grundkörper befestigt sein. Lichtscheibe und/oder Grundkörper können hierzu von die Außenfläche bildenden Wandabschnitten in den Hohlraum ragende Stützelemente aufweisen. Ferner können in dem Hohlraum an der Lichtscheibe und/oder an dem Grundkörper Aussteifungselemente vorgesehen sein, welche bei der Einbringung des Dichtungsmaterials in die Gussform Wandungen von Lichtscheibe und/oder Gusskörper gegen den hohen Druck des Dichtungsmaterials stabilisieren. Aussteifungselemente und Stützelemente können funktional kombiniert sein.
- Die Erfindung ist nachfolgend anhand bevorzugter Ausführungsbeispiele unter Bezugnahme auf die Abbildungen noch eingehend veranschaulicht. Dabei zeigt:
- Fig. 1
- eine Zusammenbauzeichnung einer ersten Ausführungsform einer Leuchtenanordnung,
- Fig. 2
- einen Schnitt durch die zusammengesetzte Leuchtenanordnung nach Fig. 1 mit angegossenem Dichtungsmaterial,
- Fig. 3
- einen Schnitt durch eine Ausführungsform mit Anschlusskabel,
- Fig. 4
- eine Leuchtenanordnung mit angeformter Halterung,
- Fig. 5
- eine Zusammenbauzeichnung einer Leuchtenanordnung mit größerer Querschnittsfläche,
- Fig. 6
- einen Schnitt durch eine zusammengesetzte Leuchtenanordnung nach Fig. 5,
- Fig. 7
- die Rückseite der zusammengesetzten Leuchtenanordnung nach Fig. 5.
- Fig. 1 zeigt die wesentlichen Einzelkomponenten einer Seitenmarkierungsleuchte als Beispiel für eine erste vorteilhafte Leuchtenanordnung, wobei die Einzelkomponenten getrennt in relativer Ausrichtung für den Zusammenbau zu einem Leuchtenkörper dargestellt sind. Die wesentlichen Komponenten sind eine Lichtscheibe LS, ein Grundkörper GK und eine zwischen diesen eingeschlossene Leuchtmittelanordnung LA. Die Komponenten werden in y-Richtung des mit eingezeichneten xyz-Koordinatensystems zu dem Leuchtenkörper zusammengefügt.
- Die Lichtscheibe besteht aus transparentem Material, vorzugsweise Kunststoff, beispielsweise Polycarbonat, und ist vorzugsweise als Spritzgußteil hergestellt. Von einer Lichtdurchtrittsfläche LF ragen eine umlaufende Seitenwand WL sowie stegförmige Verstärkungselemente VE, in Richtung des Grundkörpers GK ab, welche insbesondere eine Aussteifung der Lichtscheibe und eine Abstützung der Seitenwand und Rückwand des Grundkörpers gegen am beim Einbringen des Dichtungsmaterials in eine den Leuchtenkörper umgebende Gussform bewirken können. Von Seiten der Lichtdurchtrittsfläche LF her ist eine Hinterschneidung in Form einer am Rand der Lichtaustrittsfläche umlaufenden Nut HS1 vorgesehen. Die Lichtscheibe ist vorzugsweise materialhomogen einstückig ausgeführt.
- Ein Grundkörper GK enthält einen zu der Lichtscheibe LS hin offenen Topfkörper mit einer umlaufenden Seitenwand WG und einer Rückwand RG. An dem Grundkörper sind ferner Befestigungselemente BE angeformt, mittels welcher die Leuchtenanordnung an Befestigungsstrukturen eines Fahrzeugs durch Einrasten befestigt werden kann. Von der Rückwand RG des Grundkörpers GK nach hinten abstehend ist ein Kontaktträger KT (Fig. 2) vorgesehen. Der Topfkörper, die Befestigungselemente und der Kontaktträger sind vorteilhafterweise als ein materialhomogenes einstückiges Kunststoff-Spritzgußteil hergestellt.
- In der Seitenwand und in der Rückwand des Grundkörpers sind Reliefstrukturen in Form von Vertiefungen VT und Hinterschneidungen HS2 (Fig. 2) vorgesehen. Die Seitenflanken der Vertiefungen VT sind vorteilhafterweise mit wenigstens 45°, insbesondere wenigstens 60° Neigungswinkel gegen die jeweiligen Flächentangenten steil ausgebildet. In dem zur Lichtscheibe LS hin offenen Raum des Topfkörpers sind Zentrierelemente ZE von der Rückwand in Richtung der Lichtscheibe abstehend vorgesehen, welche zur Ausrichtung und Halterung der Leuchtenanordnung LA dienen. Ferner können an der Rückwand in der Skizze nicht vorgesehene Strukturen ähnlich den Verstärkungselementen an der Lichtscheibe zusätzlich oder alternativ zu diesen in Form von Stegen oder Einzelelementen angeordnet sein, mittels welcher eine Aussteifung des Grundkörpers gegen den Druck des in einem späteren Verfahrensschritt zugeführten Dichtungsmaterials bewirkt werden kann.
- Die Leuchtmittelanordnung LA ist vorteilhafterweise durch eine ebene Platine PL gebildet, auf welcher lichtemittierende Dioden LED als Leuchtmittel angeordnet sind. Die Platine kann als weitere elektrische bzw. elektronische Elemente Widerstände, Strombegrenzer, Gleichrichter, Sicherungen usw. enthalten. Auf der Platine sind ferner Kontaktmesser KM befestigt, welche vorteilhafterweise metallisch ausgeführt sind. Die Kontaktmesser ragen von der Platine nach hinten zu dem Grundkörper GK bzw. dessen Kontaktträger KT hin ab und sind an ihren der Platine abgewandten Enden als Kontaktspitzen zugespitzt.
- Zum Zusammenbau werden die Kontaktmesser in Kontaktaufnahmen MS des Kontaktträgers eingeführt und die Platine wird in Zentrierstrukturen des Grundkörpers eingesetzt, wobei vorteilhafterweise die Kontaktmesser mit seitlichen Vorsprüngen hinter Stufen SM der Kontaktaufnahme einrasten und so gegen Ausdrücken entgegen der Montagerichtung gesichert sind. Die Lichtscheibe LS wird auf den Grundkörper GK aufgedrückt und auf diesem durch Klemmung der Seitenwände von Lichtscheibe und Grundkörper gehalten. Es kann auch ein Verschnappen oder ein Einrasten mit entsprechenden, dem Fachmann geläufigen Strukturen vorgesehen sein. Dabei wird vorteilhafterweise die Platine PL zwischen Lichtscheibe, insbesondere deren Verstärkungselementen, und Grundkörper eingeklemmt und wackelfrei gehalten. Die Platine kann auch zusätzlich verklebt, verschraubt oder durch elastische Auflagen an Grundkörper oder Lichtscheibe abgestützt sein. Lichtscheibe und Grundkörper bilden einen Hohlraum, in welchem die Leuchtmittelanordnung gehalten ist. Die Kontaktmesser KM bilden elektrische Verbindungseinheiten nach außerhalb des Leuchtenkörpers. Zwischen Grundkörper und Lichtscheibe ist eine Gehäusefuge GF ausgebildet. Zwischen den nach außen weisenden Abschnitten der Kontaktmesser KM und der Messeraufnahme ist ein die Messer umgebender Ringspalt RS ausgebildet.
- Der derart zusammengefügte Leuchtenkörper aus Lichtscheibe LS, Leuchtmittelanordnung LA und Grundkörper GK wird in eine Gussform eingesetzt, in welcher die Lichtaustrittsfläche LF der Lichtscheibe eng an einer Formwand anliegt. Der durch die Gussform gebildete Hohlraum ist zumindest beidseitig der Gehäusefuge GF von dem Leuchtenkörper beanstandet und bildet einen Freiraum, in welchen thermoplastisches Elastomer als Dichtungsmaterial bei höherer Temperatur und hohem Druck zugeführt wird. Der Freiraum in der Gussform erstreckt sich vorteilhafterweise durchgehend bis zu der Hinterschneidung HS1 der Lichtscheibe und vorzugsweise zu einer weiteren Hinterschneidung HS2 in der Rückwand, insbesondere auch über die gesamte Rückwand des Grundkörpers bis zu dem Kontaktträger KT. Die Befestigungselemente BE ragen durch die Wand der Gussform hindurch oder liegen in Aussparungen der Gussform dies vollständig ausfüllend ein. Der Kontaktträger KT ragt gleichfalls in eine weitere Aussparung der Gussform ein und füllt diese im wesentlichen vollständig aus. Die Ringspalte RS um die Kontaktmesser KM können in einer ersten Ausführungsform als weitere Freiräume in der Gussform frei bleiben, in welche gleichfalls Dichtungsmaterial eingebracht wird. Die Ringspalte können auch mit anderem Dichtungsmaterial in einem gesonderten Fertigungsschritt ausgefüllt werden. In anderer Ausführung kann auch das am Kontaktträger ausgebildete Kabelbett KB zur formschlüssigen Aufnahme eines externen Verbindungskabels mit Dichtungsmaterial ausgekleidet werden, wofür in der Gussform vorzugsweise die weiteren Freiräume um die Kontaktmesser als Freiraum für das Kabelbett aus Dichtungsmaterial fortgesetzt sind. In wieder anderer Ausführung können die weiteren Freiräume um die Kontaktmesser KM und gegebenenfalls für das Kabelbett auch einteilig mit dem Freiraum zur Bildung des Dichtungs-Gusskörpers um die Gehäusefuge verbunden sein.
- Bei Zuführung des thermoplastischen Dichtmaterials bei höherer Temperatur und hohem Druck werden die genannten Freiräume im wesentlichen vollständig ausgefüllt, wobei an den Grenzflächen von Dichtungsmaterial mit Lichtscheibe oder Grundkörper eine haftfeste, kriechwasserdichte Verbindung zwischen dem Dichtungsmaterial und dem ersten Material der Lichtscheibe und dem zweiten Material des Grundkörpers entsteht. Nach Abkühlen des Dichtungsmaterials bildet dieses einen dauerelastischen, an kriechwasserdichten Grenzflächen GFL, GFG fest mit dem Leuchtenkörper verbundenen Dichtungs-Gusskörper DK, wobei das Dichtungsmaterial haftfest mit dem Leuchtenkörper verbunden ist. An mechanisch besonders gefährdeten Stellen des Übergangs zwischen Leuchtenkörper und Dichtungs-Gusskörper, insbesondere an dem umlaufenden Rand der Lichtscheibe, ist durch die Hinterschneidung HS1 zusätzlich eine formschlüssige Verankerung gebildet, so dass selbst bei einer teilweisen Ablösung des Dichtungs-Gusskörpers an der Kante der Lichtaustrittsfläche nicht zu einem weiteren Abschälen bis hin zu der Gehäusefuge führen kann. Vorteilhafterweise ist auch an der Rückwand und insbesondere um den Kontaktträger KT umlaufend eine Nut HS2 in der Rückwand vorgesehen, welche zur weiteren Verankerung des Randes des Dichtungs-Gusskörpers um den Kontaktträger beiträgt. Der angegossene Dichtungs-Gusskörper ist in Fig. 1 lediglich zur Veranschaulichung seiner um den Leuchtenkörper ausgebildeten Form separat dargestellt. In Realität tritt der Dichtungs-Gusskörper durch das wesentliche thermoplastische Angießen an den zusammengesetzten Leuchtenkörper zu keinem Zeitpunkt als eigenständiger Körper in Erscheinung.
- Geeignete Materialien als thermoplastisches Elastomer zur haftfesten Verbindung auf einem gegebenen Basismaterial von Lichtscheibe bzw. Grundkörper unter Ausbildung einer kriechwasserdichten Grenzfläche sind für verschiedene Kunststoffe als Basismaterialien an sich als Materialpaarungen bekannt, wobei dem thermoplastischen Elastomer Haftvermittlersubstanzen zugefügt sein können.
- Die Spitzen der Kontaktmesser KM ragen in das an der Rückseite des Kontaktträgers KT ausgebildete Kabelbett KB, welches in seiner Form, hier annähernd trapezförmig, an den Querschnitt eines externen, d. h. außerhalb des Leuchtenkörpers verlaufenden Verbindungskabels VK angepasst ist. Das Verbindungskabel liegt dadurch in definierter Position innerhalb des Kabelbettes und die Spitzen der Kontaktmesser dringen automatisch an richtiger Position durch die Kabelisolierung und kontaktieren zuverlässig die Kabeladern KA. Auf der Platine PL sind die Kontaktmesser KM über elektrische Leitungen mit den Leuchtdioden und/oder weiteren elektrischen Bauteilen verbunden. Ein auf dem Kabelträger aufschraubbarer Kabeldeckel KD drückt das Verbindungskabel in das Kabelbett. Die unter dem Druck des Kabeldeckels großflächige Anlage des Verbindungskabels VK im Kabelbett trägt vorteilhaft zur Abdichtung der Leuchtenanordnung von der Rückseite her bei. In nicht skizzierter Ausführung kann das Kabelbett ganz oder teilweise mit einem eine Kaltverklebung mit dem Verbindungskabel ausbildenden Material ausgekleidet sein, wobei ein Material mit solchen kaltverklebenden Eigenschaften auch durch Beimischung von Zusätzen zu dem Dichtungsmaterial erhalten werden kann, welches dann mit dem Dichtungs-Gusskörper DK und dem Abdichten der Ringspalte RS gleichzeitig auf das Kabelbett aufgebracht werden kann.
- Eine andere vorteilhafte Ausführung einer Seitenmarkierungsleuchte ist in Fig. 3 als Schnittbild in einer horizontalen (x-y) Ebene durch die fertige Leuchte skizziert. Dabei ist eine mit der Ausführung nach Fig. 1 und 2 übereinstimmende Form und Anordnung von Lichtscheibe LS und topfförmigen Teil des Grundkörpers GA angenommen, wogegen Befestigungselemente hier als seitlich vom Grundkörper abstehende Befestigungslaschen BL mit Dübelstrukturen ausgeführt sind. Wesentlicher Unterschied gegenüber Fig. 1 und Fig. 2 ist die Art der elektrischen Verbindung der Leuchtmittelanordnung, welche wiederum eine Platine mit Leuchtdioden enthält. Die elektrische Verbindung nach außerhalb des Leuchtenkörpers erfolgt im Beispiel nach Fig. 3 mittels eines durch eine Öffnung als Kabeldurchführung KD in der Rückwand hindurch geführtes Anschlusskabel AK, welches innerhalb des Leuchtenkörpers mit Leitungen und/oder Bauelementen elektrisch verbunden ist. Das Anschlusskabel kann ein dem Grundkörper durch Klemmen, Kleben etc. ausziehsicher befestigt sein. Die Abdichtung der Gehäusefuge zwischen Lichtscheibe und Grundkörper erfolgt in der zu Fig. 1 und Fig. 2 beschriebenen Weise durch Angiessen eines Dichtungs-Gusskörpers DA aus thermoplastischem Elastomer als Dichtungsmaterial an Flächen von Lichtscheibe und Grundkörper. Neben einer in der Kabeldurchführung KD gegebenenfalls vorliegenden Abdichtung des Anschlusskabels AK gegen den Grundkörper kann vorteilhafterweise vorgesehen sein, am Austritt des Anschlusskabels AK aus der Kabeldurchführung bei erhöhter Temperatur und hohem Druck thermoplastisches Elastomer als Dichtungsmaterial an den Grundkörper und den Kabelmantel des Anschlusskabels anzugießen, wobei das Dichtungsmaterial sowohl mit dem Material des Kabelmantels des Anschlusskabels AK eine haftfeste und kriechwasserdichte Grenzfläche ausbildet. Das Dichtungsmaterial hierfür kann in bevorzugter Form identisch sein mit dem Dichtungsmaterial für den Dichtungs-Gusskörper DA zur Abdichtung der Gehäusefuge und insbesondere gemeinsam und vorzugsweise zusammenhängend mit diesem angegossen werden.
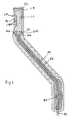
- In Fig. 4 ist eine Spurhalteleuchte eines Sattelaufliegers als Schnittbild in vertikaler Schnittebene dargestellt, wobei ein am oberen Ende angeordneter Leuchtkörper über einen langgestreckten Halter mit einem Bolzen oder einer Befestigungsöse BO am Fahrzeug befestigbar ist. Der Halter besitzt vorteilhafterweise einen mechanisch tragenden Kern HK, in welchem ein Anschlusskabel AK gehalten ist. Der Kern HK kann als Hohlkörper ausgeführt sein, in welchem das Anschlusskabel eingezogen ist. In anderer Ausführung kann das Anschlusskabel in eine Spritzgussform zur Herstellung des Kerns eingelegt und von diesem umspritzt werden.
- Der Leuchtenkörper ist wieder aus einer transparenten Lichtscheibe LH und einem Grundkörper GL zusammengesetzt, wobei in der skizzierten Ausführung die Lichtscheibe als ein einen Hohlraum HS oben und seitlich umlaufend begrenzender, nach unten topfförmig offener einstückiger Körper ausgeführt ist. Die untere Topföffnung ist durch den Grundkörper GL abgedeckt, durch welchen das Anschlusskabel AK zum elektrischen Anschluss der in dem von der Leuchtscheibe umschlossenen Hohlraum des Luftkörpers eingesetzten Leuchtmittelanordnung LL hindurch geführt ist. Der Grundkörper GL ist vorteilhafterweise mit dem Kern HK mechanisch verbunden, wenigstens zur gegenseitigen definierten Ausrichtung, oder einstückig mit diesem ausgeführt.
- Die zwischen Grundkörper GL und Lichtscheibe LH an deren unterem Rand vorliegende Gehäusefuge GFS ist umlaufend durch in beschriebener Weise bei höherer Temperatur und hohem Druck in einer Gussform an Lichtscheibe und Grundkörper angegossenes thermoplastisches Elastomer als Dichtungsmaterial überbrückt. Das Dichtungsmaterial ist im skizzierten Beispiel auch auf einen erheblichen, vorzugsweise überwiegenden Teil der Außenfläche der Lichtscheibe, insbesondere einen einer Lichtaustrittsfläche HF abgewandten Flächenabschnitt und die obere Fläche der topfförmigen Lichtscheibe aufgebracht. Zur verstärkten Verankerung können in der Außenfläche der Lichtscheibe, insbesondere auf deren oberer Fläche Reliefstrukturen RL und unterhalb der frei bleibenden Lichtaustrittsfläche HF eine hinterschneidende Nut HSL ausgebildet und mit dem Dichtungsmaterial ausgefüllt sein. Das Dichtungsmaterial kann darüber hinaus auch, wie skizziert, auf dem Kern HK des Halters aufgebracht sein. Das Dichtungsmaterial kann dabei auch noch abdichtend auf das unten aus dem Halter herausgeführte Anschlusskabel wirken. Das gesamte Dichtungsmaterial auf dem Leuchtenkörper und dem Halter wird vorzugsweise zusammenhängend und gleichzeitig aufgebracht.
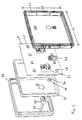
- In Fig. 5, Fig. 6 und Fig. 7 ist eine weitere besonders vorteilhafte Außenleuchte als eine Heckleuchte für ein Nutzfahrzeug dargestellt.
- Die Heckleuchtenanordnung nach Fig. 5 weist ein zweiteiliges Gehäuse mit einer transparenten Lichtscheibe LS und einem topfförmigen Bodenteil BT als Grundkörper auf, welche in x-Richtung des mit eingezeichneten rechtwinkligen Koordinatensystems zusammenfügbar sind und dabei eine umlaufende Gehäusefuge ausbilden und einen Innenraum allseitig umschließen.
- In dem in Fig. 5 skizzierten Beispiel sind auf einer Leiterplatte LP zwei Reihen von leistungsstarken einzelnen Leuchtdioden angeordnet, welche einheitlich einer Beleuchtungsfunktion oder gruppenweise mehreren unabhängigen Beleuchtungsfunktionen zugeordnet sein können, beispielsweise den Beleuchtungsfunktionen Nebelschlussleuchte und Rückfahrscheinwerfer. Auf der Leiterplatte LP sind auch elektronische Schaltungen zur Ansteuerung der Leuchtdioden LE angeordnet, über welche z. B. eine Konstruktion durch die Dioden vorgegeben sein kann und welche für einen hohen Wirkungsgrad DC-Wandler mit Übertragern enthalten können. Ferner ist auf der Leiterplatte ein Anschlussklemmenblock KB vorgesehen, über welchen Adern eines Anschlusskabels KA mit Leiterbahnen der Leiterplatte verbunden sind. Die vorteilhafterweise aus Isoliermaterial mit metallischen Leiterbahnen bestehende Leiterplatte LP ist vorteilhafterweise auf einer wärmespreizend wirkenden Trägerplatte WP, beispielsweise aus Aluminium angeordnet, welche vorteilhafterweise ihrerseits mit dem gefüllten Kunststoffmaterial des Bodenteils möglichst flächig in Kontakt stehen kann.
- Die Plattenanordnung mit Trägerplatte und Leiterplatte können über am Bodenteil angeformte Zentrierelemente ZP in der y-z-Ebene in definierter Position gehalten sein, was insbesondere beim Zusammenbau von Vorteil sein kann.
- Die umlaufende Gehäusefuge GF zwischen Lichtscheibe LS und Bodenteil BT weist vorteilhafterweise nach Art einer Labyrinthdichtung im Querschnitt nach Fig. 6 unterschiedliche Ausrichtungen von gegenüberstehenden Fugenflächen auf. Die Gehäusefuge ist außen vollständig von einem ersten Dichtungs-Gusskörper DF umschlossen, welcher nach dem Zusammenfügen von Lichtscheibe und Bodenteil im Spritzgussverfahren aufgebracht ist. Der Dichtungs-Gusskörper DF reicht vorteilhafterweise von der Gehäusefuge entlang der Außenfläche der Lichtscheibe bis zu einer Kante KL und/oder entlang der Außenfläche des Bodenteils zu einer Kante KB und umgreift diese Kante(n). Vorteilhafterweise ist nach der Kante KL bzw. KB noch eine Nut NL bzw. NB vorgesehen, in welche der Dichtungs-Gusskörper DF eingreift. Durch Kante(n) und/oder Nute(n) ergibt sich eine lange Kontaktfläche und eine gute mechanische Verankerung des Dichtungs-Gusskörpers an Lichtscheibe bzw. Bodenteil.
- Die den Innenraum entlang der Gehäusefuge umgebenden schmalen Seitenflächen des Gehäuses weisen eine Gehäustiefe GT auf und sind in x-Richtung vorteilhafterweise zu wenigstens 80 % der Gehäusetiefe GT in x-Richtung von dem Dichtungs-Gusskörper DF bedeckt. Lichtscheibe und Bodenteil überdekken sich vorteilhafterweise in x-Richtung über wenigstens 30 % der Gehäusetiefe GT.
- Das Bodenteil weist eine von der Gehäusefuge getrennte bzw. beabstandete Öffnung BO zur Durchführung eines mehradrigen Kabels KA auf. Der Spalt zwischen Kabel KA und Öffnung BO ist vorteilhafterweise durch einen an der Außenseite des Bodenteils um die Öffnung BO und an dem Kabelmantel des Kabels KA anliegenden weiteren Dichtungs-Gusskörper DK abgedichtet, welcher vorteilhafterweise gleichfalls im Spritzgussverfahren an Kabel KA und Außenfläche des Bodenteils BT angespritzt ist. Vorteilhafterweise ist der weitere Dichtungs-Gusskörper DK aus demselben Material wie der Dichtungs-Gusskörper DF entlang der Gehäusefuge GF. Vorzugsweise sind der Dichtungs-Gusskörper DK an der Kabeldurchführung und der Dichtungs-Gusskörper DF entlang der Gehäusefuge als einstückiger Dichtungs-Gusskörper miteinander verbunden und materialhomogen. Vorteilhafterweise ist die Öffnung BO im Bodenteil in dessen Rückwandfläche angeordnet. Vorteilhafterweise ist die Position der Öffnung BO in der Rückwandfläche aus der Flächenmitte der Rückwand versetzt angeordnet und liegt vorzugsweise näher am Rand der Rückwandfläche als an deren Flächenmitte. Das Leuchtengehäuse weist dabei vorteilhafterweise in Haupt-Abstrahlrichtung x eine geringe Gehäusetiefe GT auf, welche insbesondere weniger als 25% der kleinsten Gehäuseabmessung quer zur Haupt-Abstrahlrichtung beträgt. Die einstückige Ausführung des ersten Dichtungs-Gusskörpers DF entlang der Gehäusefuge und des weiteren Dichtungs-Gusskörpers DK bei der Kabeldurchführung ist auch anschaulich aus der in Fig. 7 dargestellten Ansicht einer zusammengesetzten Heckleuchte von schräg hinten ersichtlich.
- Der Dichtungs-Gusskörper DF entlang der Gehäusefuge und/oder der Dichtungs-Gusskörper DK an der Kabeldurchführung bestehen vorteilhafterweise aus einem spritzgussfähigen thermoplastischen Elastomer. Das thermoplastische Elastomer kann vorteilhafterweise haftvermittelnde Zusatzstoffe enthalten, welche auf die Materialien von Lichtscheibe und Bodenteil an der Gehäusefuge bzw. Kabelmantel und Bodenteil an der Kabeldurchführung abgestimmt sind. Derartige haftvermittelnde Zusatzstoffe für thermoplastische Elastomere sind an sich in großer Variation bekannt. Die Verwendung eines thermoplastischen Elastomers mit haftvermittelnden Zusatzstoffen ist für ein derart abgedichtetes Leuchtengehäuse von besonderem Vorteil, da die dauerhafte Elastizität des nach dem Spritzgussvorgang abgekühlten Dichtungs-Gusskörper eine gute Abdichtung auch bei unterschiedlichem thermischem Verhalten der unterschiedlichen Materialien gewährleistet.
- Die vorstehend und die in den Ansprüchen angegebenen sowie die den Abbildungen entnehmbaren Merkmale sind sowohl einzeln als auch in verschiedener Kombination vorteilhaft realisierbar. Die Erfindung ist nicht auf die beschriebenen Ausführungsbeispiele beschränkt, sondern im Rahmen fachmännischen Könnens in mancherlei Weise abwandelbar.
Claims (25)
- Fahrzeug-Außenleuchtenanordnung mit einer Leuchtmittelanordnung in einem von einer Lichtscheibe aus einem transparenten ersten Material und einem Grundkörper aus einem zweiten Material begrenzten Hohlraum eines Leuchtengehäuses, wobei Lichtscheibe und Grundkörper zueinander eine um den Hohlraum umlaufende Gehäusefuge bilden, sowie mit einem die Gehäusefuge abdichtenden Dichtungs-Gusskörper aus einem Dichtungsmaterial, welches an Lichtscheibe und Grundkörper angegossen ist und die Gehäusefuge überbrückt, dadurch gekennzeichnet, dass das Dichtungsmaterial des Dichtungs-Gusskörpers ein thermoplastisches Elastomer ist, welches an dem ersten Material der Lichtscheibe und dem zweiten Material des Grundkörpers haftet und mit diesen jeweils kriechwasserdichte Grenzflächen bildet.
- Anordnung nach Anspruch 1, dadurch gekennzeichnet, dass das Dichtungsmaterial wenigstens eine Haftvermittlersubstanz enthält.
- Anordnung nach Anspruch 1 oder 2, dadurch gekennzeichnet, dass die Gehäusefuge entlang von Schmalseiten des Gehäuses verläuft und der Dichtungs-Gusskörper sich über wenigstens 80 % der Gehäusetiefe GT an der Schmalseite erstreckt.
- Anordnung nach einem der Ansprüche 1 bis 3, dadurch gekennzeichnet, dass der überwiegende Teil der dem Hohlraum abgewandten Außenfläche des Grundkörpers durch den Gusskörper bedeckt ist.
- Anordnung nach einem der Ansprüche 1 bis 4, dadurch gekennzeichnet, dass die Außenflächen von Lichtscheibe und/oder Grundkörper Reliefstrukturen aufweisen, welche von dem Gusskörper ausgefüllt sind.
- Anordnung nach Anspruch 5, dadurch gekennzeichnet, dass Reliefstrukturen durch Vertiefungen gegen die Einhüllende der Außenfläche gebildet sind, welche Seitenflanken mit mehr als 45° Steilheit gegen die Flächentangente aufweisen.
- Anordnung nach Anspruch 5 oder 6, dadurch gekennzeichnet, dass Reliefstrukturen durch von der Gehäusefuge beabstandet verlaufende Hinterschneidungen gebildet sind.
- Fahrzeug-Außenleuchtenanordnung mit einer Leuchtmittelanordnung in einem von einer Lichtscheibe und einem Grundkörper begrenzten Hohlraum eines Leuchtengehäuses, wobei Lichtschiebe und Grundkörper zueinander eine um den Hohlraum umlaufende Gehäusefuge bilden, welche durch einen angespritzten Dichtungs-Gusskörper überbrückt ist, und mit durch eine Öffnung in der Gehäusewand geführten Verbindungseinrichtungen, dadurch gekennzeichnet, dass ein Spalt zwischen Verbindungseinrichtungen und Öffnung der Gehäusewand durch einen den Spalt überbrückenden, an Außenfläche des Leuchtengehäuses und die Verbindungseinrichtungen angespritzten weiteren Dichtungs-Gusskörper aus Dichtungsmaterial abgedichtet ist.
- Anordnung nach Anspruch 8, dadurch gekennzeichnet, dass Verbindungseinrichtungen zur elektrischen Versorgung der Leuchtmittelanordnung durch wenigstens eine von der Gehäusefuge beabstandete Aussparung in der Wand des Grundkörpers hindurch geführt sind.
- Anordnung nach Anspruch 9, dadurch gekennzeichnet, dass die Verbindungseinrichtungen elektrisch leitende Kontaktspitzen aufweisen, welche Adern eines außerhalb des Leuchtenkörpers liegenden Versorgungskabels unter Durchdringung der Kabelisolierung kontaktieren.
- Anordnung nach Anspruch 10, dadurch gekennzeichnet, dass an dem Leuchtenkörper ein Kabelbett für das Verbindungskabel angeformt ist.
- Anordnung nach Anspruch 10 oder 11, dadurch gekennzeichnet, dass die Kontaktspitzen über einen von ihrem kabelseitigen Ende beabstandeten Abschnitt von Dichtungsmaterial umgossen sind.
- Anordnung nach Anspruch 12, dadurch gekennzeichnet, dass das die Kontaktspitzen umgebende Dichtungsmaterial einstückig mit dem Gusskörper zusammenhängt.
- Anordnung nach einem der Ansprüche 11 bis 13, dadurch gekennzeichnet, dass das Kabelbett zumindest überwiegend durch Dichtmaterial gebildet ist.
- Anordnung nach Anspruch 8 oder 9, dadurch gekennzeichnet, dass die Verbindungseinrichtungen durch ein durch eine Öffnung des Leuchtengehäuses geführtes Anschlusskabel gebildet sind.
- Anordnung nach Anspruch 15, dadurch gekennzeichnet, dass das Anschlusskabel im Bereich der Aussparung von Dichtmaterial umgossen ist.
- Anordnung nach Anspruch 16, dadurch gekennzeichnet, dass das Dichtmaterial auf dem Anschlusskabel haftet und mit diesem eine kriechwasserdichte Grenzfläche bildet.
- Anordnung nach Anspruch 16 oder 17, dadurch gekennzeichnet, dass das Dichtmaterial einstückig mit dem Gusskörper zusammenhängt.
- Anordnung nach einem der Ansprüche 1 bis 18, dadurch gekennzeichnet, dass die Leuchtmittelanordnung lichtemittierende Dioden als Leuchtmittel enthält.
- Anordnung nach einem der Ansprüche 1 bis 19, dadurch gekennzeichnet, dass die Leuchtmittel auf einer ebenen Platine angeordnet sind:
- Anordnung nach Anspruch 20, dadurch gekennzeichnet, dass die Platine zwischen Lichtscheibe und Grundkörper gehalten ist.
- Anordnung nach einem der Ansprüche 1 bis 21, dadurch gekennzeichnet, dass Lichtscheibe und/oder Grundkörper in den Hohlraum ragende Aussteifungselemente aufweisen.
- Anordnung nach Anspruch 22, dadurch gekennzeichnet, dass gegenüberstehende Wände von Lichtscheibe und/oder Grundkörper über Aussteifungselemente gegeneinander abgestützt sind.
- Anordnung nach einem der Ansprüche 1 bis 23, dadurch gekennzeichnet, dass der Leuchtenkörper mit Ausnahme der Lichtaustrittsfläche der Lichtscheibe, vom Grundkörper abstehenden Befestigungsfortsätzen und Verbindungseinrichtungen vollständig von dem Dichtungsmaterial umgeben ist.
- Verfahren zur Herstellung einer Leuchtenanordnung nach Anspruch 1, dadurch gekennzeichnet, dassa) eine Lichtscheibe und ein Grundkörper entlang einer Gehäusefuge zu einem einen Hohlraum umgebenden Leuchtenkörper und unter Einschluss einer Leuchtmittelanordnung in dem Hohlraum mit nach außen führenden Verbindungseinrichtungen zusammengefügt und in einer Gussform angeordnet werden, wobei die Wand Gussform entlang der Gehäusefuge von dem von Lichtscheibe und Grundkörper beabstandet ist und einen Freiraum bildet,b) thermoplastisches Elastomer als ein Dichtungsmaterial unter Druck und erhöhter Temperatur in die Gussform eingebracht wird und dabei den Freiraum im wesentlichen vollständig ausfüllt und mit der Leuchtscheibe und dem Grundkörper eine kriechwasserdichte Grenzfläche bildet.
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| EP05019938A EP1637796A3 (de) | 2004-09-16 | 2005-09-13 | Fahrzeug-Leuchtenanordnung und Verfahren hierzu |
Applications Claiming Priority (3)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE102004044809A DE102004044809A1 (de) | 2004-09-16 | 2004-09-16 | Fahrzeug-Leuchtenanordnung und Verfahren hierzu |
| EP05019771 | 2005-09-12 | ||
| EP05019938A EP1637796A3 (de) | 2004-09-16 | 2005-09-13 | Fahrzeug-Leuchtenanordnung und Verfahren hierzu |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP1637796A2 true EP1637796A2 (de) | 2006-03-22 |
| EP1637796A3 EP1637796A3 (de) | 2008-11-19 |
Family
ID=34981635
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP05019938A Withdrawn EP1637796A3 (de) | 2004-09-16 | 2005-09-13 | Fahrzeug-Leuchtenanordnung und Verfahren hierzu |
Country Status (1)
| Country | Link |
|---|---|
| EP (1) | EP1637796A3 (de) |
Cited By (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| EP1873012A1 (de) * | 2006-06-19 | 2008-01-02 | Prime Global Brands Ltd. | Anhängerlampenanordnung |
| WO2012096406A1 (en) * | 2011-01-12 | 2012-07-19 | Yazaki Corporation | Electric wire holding and waterproofing structure and led unit |
| EP2186680B1 (de) * | 2008-11-14 | 2016-02-10 | Hella KGaA Hueck & Co. | Leuchte für Fahrzeuge |
Citations (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE20304930U1 (de) | 2003-02-17 | 2003-08-07 | Aspöck Systems Ges.m.b.H., Peuerbach | Außenleuchte für Fahrzeuge |
Family Cites Families (7)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| GB1211202A (en) * | 1966-12-08 | 1970-11-04 | Magnatex Ltd | Improvements in or relating to lamps |
| IT210433Z2 (it) * | 1987-01-29 | 1988-12-30 | Siem Srl | Gruppo ottico per autoveicoli provvisto di una guarnizione perimetrale integrata |
| FR2630526B1 (fr) * | 1988-04-21 | 1993-09-24 | Cibie Projecteurs | Dispositif d'eclairage a joint perfectionne pour vehicules automobiles |
| DE9001034U1 (de) * | 1990-01-31 | 1990-05-10 | Hella KG Hueck & Co, 4780 Lippstadt | Scheinwerfer für Fahrzeuge |
| JP2001266611A (ja) * | 2000-03-16 | 2001-09-28 | Koito Mfg Co Ltd | ランプボディ用バックカバー |
| JP2002075048A (ja) * | 2000-08-25 | 2002-03-15 | Koito Mfg Co Ltd | ランプボディ用バックカバー |
| FR2852080B1 (fr) * | 2003-03-04 | 2006-02-24 | Systeme d'eclairage, notamment pour realiser un pavage de sol ou mural |
-
2005
- 2005-09-13 EP EP05019938A patent/EP1637796A3/de not_active Withdrawn
Patent Citations (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE20304930U1 (de) | 2003-02-17 | 2003-08-07 | Aspöck Systems Ges.m.b.H., Peuerbach | Außenleuchte für Fahrzeuge |
Cited By (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| EP1873012A1 (de) * | 2006-06-19 | 2008-01-02 | Prime Global Brands Ltd. | Anhängerlampenanordnung |
| EP2186680B1 (de) * | 2008-11-14 | 2016-02-10 | Hella KGaA Hueck & Co. | Leuchte für Fahrzeuge |
| WO2012096406A1 (en) * | 2011-01-12 | 2012-07-19 | Yazaki Corporation | Electric wire holding and waterproofing structure and led unit |
| CN103299121A (zh) * | 2011-01-12 | 2013-09-11 | 矢崎总业株式会社 | 电线保持和防水结构以及led单元 |
| US8845135B2 (en) | 2011-01-12 | 2014-09-30 | Yazaki Corporation | Electric wire holding and waterproofing structure and LED unit |
| CN103299121B (zh) * | 2011-01-12 | 2016-03-02 | 矢崎总业株式会社 | 电线保持和防水结构以及led单元 |
Also Published As
| Publication number | Publication date |
|---|---|
| EP1637796A3 (de) | 2008-11-19 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP0818652B1 (de) | Beleuchtungsleiste und Verfahren zur Herstellung | |
| EP2389535B1 (de) | Leuchtband und verfahren zum herstellen eines leuchtbands | |
| DE102008025398B4 (de) | Schutzumhüllung für ein LED-Band | |
| DE4101418C2 (de) | Schalterbetätigte Warnleuchte zur Verwendung bei Fahrzeugen | |
| EP0364806A2 (de) | Flächenhafter Strahler | |
| EP0969982A2 (de) | Steuergerät für ein kraftfahrzeug | |
| DE102009060434B4 (de) | Geschlossene LED-Leuchte mit thermischem Koppelelement | |
| EP0641154A1 (de) | Baugruppe zur Aufnahme elektronischer Bauelemente | |
| DE112014001884B4 (de) | Optoelektronisches Bauelement, Trägerverbund zur Herstellung optoelektronischer Bauelemente und Verfahren zur Herstellung optoelektronischer Bauelemente | |
| EP1776255B1 (de) | Kraftfahrzeugleuchte mit einer aus kunststoff gefertigten lichtscheibe | |
| EP1691131B1 (de) | Fahrzeugaussenleuchte und Verfahren zur Herstellung einer solchen Fahrzeugaussenleuchte | |
| EP1762432A2 (de) | Heckleuchtenanordnung | |
| DE102016012639A1 (de) | Verkettbares, vollvergossenes, flexibles Leuchtdiodenband und Verfahren zu dessen Herstellung | |
| EP3502542A1 (de) | Röhrenlampe mit leadframe | |
| WO2001024281A1 (de) | Optoelektronisches bauelement mit reflektor und verfahren zur herstellung desselben | |
| DE102005025214A1 (de) | Fahrzeugaußenleuchte und Verfahren zur Herstellung einer solchen Fahrzeugaußenleuchte | |
| DE202010016257U1 (de) | LED-Modul mit Gehäuseverbinder | |
| AT15131U1 (de) | Kraftfahrzeug-Außenleuchte | |
| EP2887778B1 (de) | Flexible Leiterplatte mit Kühlkörper und Verfahren zu deren Herstellung | |
| DE60222242T2 (de) | Vakuumabgelagerte schaltkreise auf einem thermoplastischen material und fahrzeuglampengehäuse damit | |
| DE19530577A1 (de) | Gehäuse für Bauelemente der Mikroelektronik und Verfahren zu seiner Herstellung | |
| DE102004044809A1 (de) | Fahrzeug-Leuchtenanordnung und Verfahren hierzu | |
| WO2025202101A1 (de) | Beleuchtungseinrichtung und verfahren | |
| WO2017174647A1 (de) | Herstellung eines halbleiterbauelements | |
| WO2024184450A1 (de) | Beleuchtungseinrichtung mit eingebetteter elektronik |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| AK | Designated contracting states |
Kind code of ref document: A2 Designated state(s): AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HU IE IS IT LI LT LU LV MC NL PL PT RO SE SI SK TR |
|
| AX | Request for extension of the european patent |
Extension state: AL BA HR MK YU |
|
| RAP1 | Party data changed (applicant data changed or rights of an application transferred) |
Owner name: KOMPLED GMBH & CO. KG |
|
| PUAL | Search report despatched |
Free format text: ORIGINAL CODE: 0009013 |
|
| AK | Designated contracting states |
Kind code of ref document: A3 Designated state(s): AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HU IE IS IT LI LT LU LV MC NL PL PT RO SE SI SK TR |
|
| AX | Request for extension of the european patent |
Extension state: AL BA HR MK YU |
|
| RAP1 | Party data changed (applicant data changed or rights of an application transferred) |
Owner name: KOMPLED LIGHTSYSTEMS GMBH |
|
| RAP1 | Party data changed (applicant data changed or rights of an application transferred) |
Owner name: KOMPLED LIGHTSYSTEMS GMBH |
|
| 17P | Request for examination filed |
Effective date: 20090519 |
|
| 17Q | First examination report despatched |
Effective date: 20090623 |
|
| AKX | Designation fees paid |
Designated state(s): AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HU IE IS IT LI LT LU LV MC NL PL PT RO SE SI SK TR |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE APPLICATION IS DEEMED TO BE WITHDRAWN |
|
| 18D | Application deemed to be withdrawn |
Effective date: 20100105 |