EP1344584A1 - Umformwerkzeug und Verfahren zum spanlosen Umformen - Google Patents
Umformwerkzeug und Verfahren zum spanlosen Umformen Download PDFInfo
- Publication number
- EP1344584A1 EP1344584A1 EP02005551A EP02005551A EP1344584A1 EP 1344584 A1 EP1344584 A1 EP 1344584A1 EP 02005551 A EP02005551 A EP 02005551A EP 02005551 A EP02005551 A EP 02005551A EP 1344584 A1 EP1344584 A1 EP 1344584A1
- Authority
- EP
- European Patent Office
- Prior art keywords
- forming
- forming tool
- base body
- section
- workpiece
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
- 238000000034 method Methods 0.000 title claims abstract description 24
- 238000005520 cutting process Methods 0.000 title claims description 10
- 238000007493 shaping process Methods 0.000 title claims description 6
- 229910010293 ceramic material Inorganic materials 0.000 claims abstract description 20
- 238000003466 welding Methods 0.000 claims description 10
- 239000002184 metal Substances 0.000 claims description 9
- 238000009987 spinning Methods 0.000 claims description 8
- 238000005096 rolling process Methods 0.000 claims description 3
- 238000005242 forging Methods 0.000 claims description 2
- 230000000694 effects Effects 0.000 abstract description 4
- 239000000919 ceramic Substances 0.000 description 12
- 238000004519 manufacturing process Methods 0.000 description 9
- 238000010438 heat treatment Methods 0.000 description 4
- 229910000831 Steel Inorganic materials 0.000 description 2
- 229910001315 Tool steel Inorganic materials 0.000 description 2
- 238000005524 ceramic coating Methods 0.000 description 2
- 238000000465 moulding Methods 0.000 description 2
- 238000001953 recrystallisation Methods 0.000 description 2
- 239000010959 steel Substances 0.000 description 2
- 238000005299 abrasion Methods 0.000 description 1
- 238000000137 annealing Methods 0.000 description 1
- 238000005452 bending Methods 0.000 description 1
- 230000005540 biological transmission Effects 0.000 description 1
- 230000015572 biosynthetic process Effects 0.000 description 1
- 230000006835 compression Effects 0.000 description 1
- 238000007906 compression Methods 0.000 description 1
- 239000002826 coolant Substances 0.000 description 1
- 230000001419 dependent effect Effects 0.000 description 1
- 239000000463 material Substances 0.000 description 1
- 239000011159 matrix material Substances 0.000 description 1
- 239000007769 metal material Substances 0.000 description 1
- 238000005482 strain hardening Methods 0.000 description 1
- 230000003685 thermal hair damage Effects 0.000 description 1
Images

Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D—WORKING OR PROCESSING OF SHEET METAL OR METAL TUBES, RODS OR PROFILES WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D22/00—Shaping without cutting, by stamping, spinning, or deep-drawing
- B21D22/14—Spinning
Definitions
- the invention relates on the one hand to a forming tool Chipless forming of rotating workpieces, especially for Spinning machines and spinning rolling machines, with a forming section, which when forming on the rotating workpiece is applied.
- the invention relates to a method for chipless forming, in which a workpiece is rotating is displaced and by means of at least one forming tool is formed without cutting.
- Such forming tools and processes are used in manufacturing various metal parts on spinning machines, spinning rolling machines, Projection machines, pulling machines or other machines used on which non-cutting forming be carried out on rotating workpieces.
- Deliverable forming tools are usually either rotating forming rollers or stationary forming steels used. According to the speed of rotation of the workpiece and depending on the infeed speed of the forming tool and the applied forming forces the respective forming tool is subject to considerable stress exposed. These mechanical, thermal and Tribological stresses lead to tool wear and set an increase in forming speed and thus a desired reduction in production time Limits.
- the invention has for its object to provide a forming tool and a method for non-cutting forming, which take into account the ever increasing requirements with regard to reducing forming times and increasing tool life.
- the forming tool according to the invention is characterized in that that at least the forming section is a ceramic material having.
- a ceramic material clearly grants one higher temperature resistance with the same or even greater hardness.
- the forming section can be made entirely of ceramic manufactured or provided with a ceramic coating his. This means that even at high mold temperatures achieved great wear resistance, so overall higher forming speeds and larger forming forces constant or even improved tool life compared to conventional metal forming tools can be achieved. Initial attempts have shown that the forming speed compared to previous metallic Forming tools can be increased several times.
- the forming tools according to the invention are not only the deliverable forming tools but also the opposite to understand forming tools that are stationary on the workpiece, like a chuck. Even with these forming tools, against which the loaded workpiece is tight is a Ceramic material to improve the temperature resistance and the surface hardness advantageous.
- the forming tool can be complete or be largely made of a ceramic material.
- the forming section attached to a base body made of a metal is.
- the metallic base which is used for forming does not come into contact with the rotating workpiece easy to manufacture in a conventional manner and grants one high strength under dynamic stress.
- the ceramic material coming into contact with the workpiece manufactured or with a ceramic coating provided so that this area is at risk of wear high mechanical, thermal and tribological strength is ensured.
- This needs-based, economical use of the ceramic material becomes an inexpensive Production of the forming tool possible, which even compared to the manufacture of forming tools hardened or tempered tool steels more cost-effectively can be.
- the forming tool can be designed with any desired shape become. According to the invention there is a special one versatile forming tool in that this is designed as a forming roller and that the forming section is a ring body, which is made of the ceramic material is made.
- the forming roller can have any outside contour have and as spinning roller, spinning roller, profiling roller, Projecting role, pull-in role, etc. or as a forming roll with a compression heel for molding Hubs be formed.
- the ring body made of the ceramic material detachably on one Roller body is stored. In this way, the Ring body simply replaced when wear occurs become.
- An alternative embodiment of the forming tool according to the invention is that this is a forming rod is formed and that the forming section is a forming block which is made of the ceramic material.
- forming bars are made by rotating Workpiece not set in rotation itself. hereby result from the shaping by means of shaping bars much higher friction effects. This is when performing so-called pressure welding process desired, at which, for example, pipe ends are compressed into fluid-tight floors be in the central pole zone for one fluid-tight seal must come to a weld.
- pressure welding process desired at which, for example, pipe ends are compressed into fluid-tight floors be in the central pole zone for one fluid-tight seal must come to a weld.
- the use of the forming tools according to the invention with ceramic material particularly advantageous because of the very high frictional heat and therefore fast and reliable pressure welding with a long tool life.
- the forming block detachable from the ceramic material on a rod base body is stored. A quick replacement of the forming block when the geometry of the workpiece changes or when tool wear occurs ensured.
- the forming section on the Base body with at least one holding element a certain game is positively attached.
- This Game is taking into account the different thermal expansion of the metallic base body compared to the ceramic Forming section selected, which is basically has less thermal expansion than a metal.
- the holder must be ceramic-compatible, the ceramic forming section being as stress-free as possible is held on the base body in order to crack the to prevent relatively brittle ceramic material.
- the forming section has at least one stop surface, which bears on at least one contact surface on the base body, and that the at least one stop surface and the at least one contact surface arranged and designed in this way are that the forming forces become essential Part are transferable as compressive forces.
- the ceramic forming section largely remains free of tensile forces and bending loads because a high strength of the ceramic forming section everything is given with pressure forces.
- the object of the invention is characterized in that that one of the previously described in the non-cutting forming process Forming tools is used. Resulting from this the advantages already mentioned in terms of high Forming speeds with long tool life.
- An embodiment according to the invention is that compared to the use of metallic forming tools an increased forming speed is set. This allows a reduction in production times and thus highly economical production.
- the method according to the invention can be used as one Cold forming can be carried out. With cold forming the temperature of the workpiece remains below the recrystallization temperature of the metallic material so that work hardening occurs in the workpiece.
- the workpiece is heated up to the forging temperature.
- Forming tool with its high temperature resistance and long tool life are particularly advantageous.
- the workpiece can be separated by a separate heater or exclusively by the frictional heat at Delivery of the forming tool are heated. At this The workpiece is carried out at least in some areas heated above the recrystallization temperature, so that hot forming can take place.
- a pressure welding is carried out.
- a block-shaped forming tool is drawn in radially and the workpiece reaches such a high temperature that there is a weld at least in the polar zone and thus a gas-tight seal of the floor comes.
- high-pressure gas cylinders or other pressure vessels such as gas cartridges for airbag systems, are manufactured economically.
- a forming roll 10 according to the invention, as exemplified 1 includes a metallic, annular one Base body 20. On the outside is an as Formed section 12 formed annular body. The Forming section 12 comes along during the forming process in contact with the rotating workpiece to be formed. For this is the outer circumference of the forming section 12 with an inlet slope 13a and an outlet slope 13b.
- the base body 20 and the shaping section 12 are essentially rotationally symmetrical to a roller axis 18 educated.
- the forming section 12 is in this embodiment made entirely from a ceramic material.
- the ceramic material is preferably a SiN ceramic, which for high mechanical, thermal and tribological loads is designed. For a long tool life a tension-free mounting of the ceramic forming section 12 on the metallic base body 20 of Importance.
- the ring-shaped Forming section 12 has a shoulder 11 on its inside whose two end faces act as a stop surface 14a, 14b serve.
- the first stop surface 14a lies on one first contact surface 24a of the base body 20, while the second stop surface 14b on a contact surface 24b Holding element 22 abuts, which the forming section 12th with its shoulder 11 in a form-fitting manner on the base body 20 holds.
- the base body 20 has a corresponding one Recess for the annular holding element 22, which clamped against the base body 20 by means of several screws 17 becomes.
- To avoid strain stresses in a different temperature expansion during processing forms the inner diameter of the annular forming section 12 with the outer diameter of the associated Area of the base body 20 a clearance fit.
- the ceramic one Forming section 12 has a groove on one end face thereof 15, in which a pin 16 engages in the assembled state.
- the pin 16 in turn is fixed in a corresponding Anchored bore of the base body 20. This arrangement can be used for easy positioning of the ceramic Forming section 12 on the base body 20 and as an additional driver element for the transmission of torques serve.
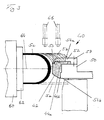
- the forming rod 40 comprises one metallic base body 50, on which a block-shaped, ceramic forming section 42 by means of a plate-shaped Holding element 52 and a schematically indicated Screw 57 is removably attached.
- the block-shaped forming section 42 has approximately perpendicular to each other Stop surfaces 44a and 44b.
- the first, upper stop surface 44a is due to a correspondingly trained Contact surface 54a of the holding member 52 while the vertically directed, second stop surface 44b of the Forming section 42 on a corresponding, vertical Contact surface 54b of the base body 50 rests.
- the stop faces 44a, 44b are together with the contact surfaces 54a, 54b arranged and designed so that when the intended Forming forces occurring essentially as compressive forces on the ceramic forming section 42 are transmitted.
- the thermal Forming section 42 is further configured such that a radial and axial drawing in of a pipe with welding to a gas-tight container bottom is possible.
- a tubular starting workpiece 5a which in the lower half of Fig. 3a schematically by a Dashed line is displayed on a spindle 60 by means of a holding device 62 clamped. Over the spindle 60 the workpiece 5a rotates about an axis of rotation 64 added. By axially and radially feeding the The previously described forming tool becomes the free end of the workpiece 5a gradually retracted radially while doing so axially shortened, with individual process sections schematically shown in the upper half of Fig. 3 and with 5b Marked are. The workpiece 5a is so far retracted radially so that the retracted workpiece edge in the area of the axis of rotation 64, in the so-called pole zone, touched.
- the workpiece can be a gas burner 5a specifically heated. So it can be in the polar zone gas-tight welding of a floor of the retracted Workpiece 5c come.
- the forming tool is process-related in this process very high mechanical, thermal and tribological Exposed to stress. These strains keeps the forming tool according to the invention in a very excellent Stood wise.
- the invention Forming tool delivered at such a speed that there is a very high frictional heat and thus reliable welding of the workpiece floor is achieved with a significantly reduced heating energy supply. Under certain conditions, even the frictional heat be sufficient for welding. In this case a supplementary heating device 66 is no longer necessary.
- the manufacturing time is increased by a high forming speed shortened, making it a particularly economical overall Procedure leads.
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Forging (AREA)
Abstract
Description
- Fig. 1
- eine Querschnittsansicht durch eine erfindungsgemäße Umformrolle;
- Fig. 2
- eine Detail-Vorderanischt zu Fig. 1; und
- Fig. 3
- eine schematische Seitenansicht eines erfindungsgemäßen Umformstabes bei der Durchführung eines erfindungsgemäßen Verfahrens.
Claims (12)
- Umformwerkzeug zum spanlosen Umformen rotierender Werkstücke (5), insbesondere für Drückmaschinen und Drückwalzmaschinen, mit einem Umformabschnitt (12, 42), welcher beim Umformen an dem rotierenden Werkstück (5) anliegt,
dadurch gekennzeichnet, dass zumindest der Umformabschnitt (12, 42) ein Keramikmaterial aufweist. - Umformwerkzeug nach Anspruch 1,
dadurch gekennzeichnet, dass der Umformabschnitt (12, 42) an einem Grundkörper (20, 50) aus Metall befestigt ist. - Umformwerkzeug nach Anspruch 1 oder 2,
dadurch gekennzeichnet, dass dieses als Umformrolle (10) ausgebildet ist und
dass der Umformabschnitt (12) ein Ringkörper ist, welcher aus dem Keramikmaterial gefertigt ist. - Umformwerkzeug nach Anspruch 3,
dadurch gekennzeichnet, dass der Ringkörper aus dem Keramikmaterial lösbar an dem Grundkörper (20) der Umformrolle (10) gelagert ist. - Umformwerkzeug nach Anspruch 1 oder 2,
dadurch gekennzeichnet, dass dieses als Umformstab (40) ausgebildet ist und
dass der Umformabschnitt (42) ein Umformblock ist, welcher aus dem Keramikmaterial gefertigt ist. - Umformwerkzeug nach Anspruch 5,
dadurch gekennzeichnet, dass der Umformblock aus dem Keramikmaterial lösbar an dem Grundkörper (50) des Umformstabes (40) gelagert ist. - Umformwerkzeug nach einem der Ansprüche 2 bis 6,
dadurch gekennzeichnet, dass der Umformabschnitt (12, 42) an dem Grundkörper (20, 50) mittels mindestens eines Halteelementes (22, 52) mit einem gewissen Spiel formschlüssig befestigt ist. - Umformwerkzeug nach einem der Ansprüche 2 bis 7,
dadurch gekennzeichnet, dass der Umformabschnitt (12, 42) mindestens eine Anschlagfläche (14, 44) aufweist, welche an mindestens einer Anlagefläche (24, 54) an dem Grundkörper (20, 50) anliegt, und
dass die mindestens eine Anschlagfläche (14, 44) und die mindestens eine Anlagefläche (24, 54) derart angeordnet und ausgebildet sind, dass die Umformkräfte zu einem wesentlichen Teil als Druckkräfte übertragbar sind. - Verfahren zum spanlosen Umformen, bei dem ein Werkstück (5) in Rotation versetzt wird und mittels mindestens eines Umformwerkzeuges spanlos umgeformt wird,
dadurch gekennzeichnet, dass ein Umformwerkzeug nach einem der Ansprüche 1 bis 8 eingesetzt wird. - Verfahren nach Anspruch 9,
dadurch gekennzeichnet, dass gegenüber dem Einsatz von metallischen Umformwerkzeugen eine erhöhte Umformgeschwindigkeit eingestellt wird. - Verfahren nach Anspruch 9 oder 10,
dadurch gekennzeichnet, dass eine Erhitzung des Werkstückes (5) bis auf Schmiedetemperatur vorgesehen wird. - Verfahren nach einem der Ansprüche 9 bis 11,
dadurch gekennzeichnet, dass mit dem Umformwerkzeug ein Pressschweißen durchgeführt wird.
Priority Applications (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| EP20020005551 EP1344584B1 (de) | 2002-03-11 | 2002-03-11 | Umformwerkzeug und Verfahren zum spanlosen Umformen |
| DE2002501724 DE50201724D1 (de) | 2002-03-11 | 2002-03-11 | Umformwerkzeug und Verfahren zum spanlosen Umformen |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| EP20020005551 EP1344584B1 (de) | 2002-03-11 | 2002-03-11 | Umformwerkzeug und Verfahren zum spanlosen Umformen |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP1344584A1 true EP1344584A1 (de) | 2003-09-17 |
| EP1344584B1 EP1344584B1 (de) | 2004-12-08 |
Family
ID=27763356
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP20020005551 Expired - Lifetime EP1344584B1 (de) | 2002-03-11 | 2002-03-11 | Umformwerkzeug und Verfahren zum spanlosen Umformen |
Country Status (2)
| Country | Link |
|---|---|
| EP (1) | EP1344584B1 (de) |
| DE (1) | DE50201724D1 (de) |
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE102019008555A1 (de) * | 2019-12-10 | 2021-06-10 | Süddeutsche Gelenkscheibenfabrik Gesellschaft mit beschränkter Haftung & Co. KG. | Umformwerkzeug, Umformvorrichtung und Verfahren zum Umformen eines Werkstücks |
| CN119175303A (zh) * | 2024-11-22 | 2024-12-24 | 西安博赛旋压科技有限公司 | 一种大长径比变壁厚复杂曲母线壳体旋压成形方法 |
Citations (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE3518491A1 (de) * | 1985-05-23 | 1986-11-27 | Leifeld & Co, 4730 Ahlen | Verfahren und vorrichtung zur einstellung des formwerkzeuges einer drueckmaschine |
| EP0335602A1 (de) * | 1988-03-30 | 1989-10-04 | Advanced Composite Materials Corporation | Werkzeug aus whiskerverstärktem keramischem Material |
| US5085131A (en) * | 1990-10-02 | 1992-02-04 | Prime Tube, Inc. | Hydraulic cylinder for automotive steering systems and the like |
-
2002
- 2002-03-11 EP EP20020005551 patent/EP1344584B1/de not_active Expired - Lifetime
- 2002-03-11 DE DE2002501724 patent/DE50201724D1/de not_active Expired - Lifetime
Patent Citations (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE3518491A1 (de) * | 1985-05-23 | 1986-11-27 | Leifeld & Co, 4730 Ahlen | Verfahren und vorrichtung zur einstellung des formwerkzeuges einer drueckmaschine |
| EP0335602A1 (de) * | 1988-03-30 | 1989-10-04 | Advanced Composite Materials Corporation | Werkzeug aus whiskerverstärktem keramischem Material |
| US5085131A (en) * | 1990-10-02 | 1992-02-04 | Prime Tube, Inc. | Hydraulic cylinder for automotive steering systems and the like |
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE102019008555A1 (de) * | 2019-12-10 | 2021-06-10 | Süddeutsche Gelenkscheibenfabrik Gesellschaft mit beschränkter Haftung & Co. KG. | Umformwerkzeug, Umformvorrichtung und Verfahren zum Umformen eines Werkstücks |
| CN119175303A (zh) * | 2024-11-22 | 2024-12-24 | 西安博赛旋压科技有限公司 | 一种大长径比变壁厚复杂曲母线壳体旋压成形方法 |
Also Published As
| Publication number | Publication date |
|---|---|
| EP1344584B1 (de) | 2004-12-08 |
| DE50201724D1 (de) | 2005-01-13 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP3049200B1 (de) | Verfahren zum warmschmieden eines nahtlosen hohlkörpers aus schwer umformbarem werkstoff | |
| DE102012017525B4 (de) | Verfahren zur umformenden Herstellung eines Zahnrads mit Außenverzahnung, sowie nach diesem Verfahren herstellbares Zahnrad mit Außenverzahnung | |
| DE19630115C2 (de) | Verfahren zum Herstellen eines Kegelrades sowie kombinierte Pressenvorrichtung | |
| EP2347842B1 (de) | Dehnspanneinrichtung und Verfahren zu deren Herstellung | |
| DE102008036226B4 (de) | Verfahren zur Herstellung einer Hohlwelle | |
| DE19644967C2 (de) | Verfahren zum Herstellen von Treibrollen für stufenlose Getriebe und dadurch entstandene Treibrollen | |
| WO1995029777A1 (de) | Verfahren und vorrichtung zum kontinuierlichen, spanlosen abtrennen einzelner ringe von rohrförmigen werkstücken | |
| EP1790435A1 (de) | Verfahren zum Honen von Bohrungen sowie Honwerkzeug hierfür und gehontes Werkstück | |
| EP3088084B1 (de) | Hartkörper als rasterpanzerung für eine rollenpresse, verfahren zu dessen herstellung, und rolle für eine rollenpresse | |
| DE10318203A1 (de) | Verfahren, Werkzeug und Vorrichtung zur Herstellung von Gewinden | |
| DE69225466T2 (de) | Kaliberwalze | |
| DE102010053119A1 (de) | Verfahren zur Herstellung einer Gewindespindel mit großem Lagersitz | |
| EP1344584B1 (de) | Umformwerkzeug und Verfahren zum spanlosen Umformen | |
| EP1027177A1 (de) | Verfahren zum herstellen von nickel-titan-hohlprofilen | |
| DE4112614A1 (de) | Dorn zur kalt- und/oder warmumformung von metallischem gut und verfahren zu seiner herstellung | |
| DE2750224C2 (de) | ||
| DE102013006792A1 (de) | Nachbehandlung einer zur Übertragung von Drehmomenten bestimmten Welle | |
| EP3414030B1 (de) | Walzvorrichtung zum walzen von werkstücken mit verzahnung und zugehöriges verfahren | |
| DE102012112029A1 (de) | Verfahren zur Herstellung ringförmiger Funktionskörper eines Türbetätigers zur Betätigung einer Tür | |
| EP2734318B1 (de) | Walze für ein ringwalzwerk | |
| DE102006019234A1 (de) | Verfahren zur Umformung eines Massivelements | |
| WO1999036206A1 (de) | Verfahren und vorrichtung zur herstellung von hohlkörpern durch querwalzen | |
| EP4417336B1 (de) | Verfahren zum härten und richten hochlegierter werkzeugstähle | |
| DE19724661C2 (de) | Verfahren zur Herstellung eines verzahnten Getriebeteiles | |
| DE208746C (de) |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| 17P | Request for examination filed |
Effective date: 20030207 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AT BE CH CY DE DK ES FI FR GB GR IE IT LI LU MC NL PT SE TR |
|
| AX | Request for extension of the european patent |
Extension state: AL LT LV MK RO SI |
|
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| AKX | Designation fees paid |
Designated state(s): DE ES FR IT |
|
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| RAP1 | Party data changed (applicant data changed or rights of an application transferred) |
Owner name: LEIFELD METAL SPINNING GMBH |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): DE ES FR IT |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT;WARNING: LAPSES OF ITALIAN PATENTS WITH EFFECTIVE DATE BEFORE 2007 MAY HAVE OCCURRED AT ANY TIME BEFORE 2007. THE CORRECT EFFECTIVE DATE MAY BE DIFFERENT FROM THE ONE RECORDED. Effective date: 20041208 Ref country code: FR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20041208 |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FG4D Free format text: GERMAN |
|
| REF | Corresponds to: |
Ref document number: 50201724 Country of ref document: DE Date of ref document: 20050113 Kind code of ref document: P |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: ES Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20050319 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| 26N | No opposition filed |
Effective date: 20050909 |
|
| EN | Fr: translation not filed | ||
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R082 Ref document number: 50201724 Country of ref document: DE Representative=s name: WEBER & HEIM PATENTANWAELTE, DE |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R081 Ref document number: 50201724 Country of ref document: DE Owner name: LEIFELD METAL SPINNING AG, DE Free format text: FORMER OWNER: LEIFELD METAL SPINNING GMBH, 59229 AHLEN, DE Effective date: 20120514 Ref country code: DE Ref legal event code: R082 Ref document number: 50201724 Country of ref document: DE Representative=s name: WEBER & HEIM PATENTANWAELTE, DE Effective date: 20120514 Ref country code: DE Ref legal event code: R082 Ref document number: 50201724 Country of ref document: DE Representative=s name: WEBER & HEIM PATENTANWAELTE PARTNERSCHAFTSGESE, DE Effective date: 20120514 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 20150326 Year of fee payment: 14 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R119 Ref document number: 50201724 Country of ref document: DE |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20161001 |